Sul mio 28 da anni gestisce linee di forgiatura dell'alluminio e di lavorazione meccanica di precisione per parti strutturali di motociclette e automobili, Ho sentito la stessa domanda più volte di quanto possa contare:
“Hai già pressato l'alluminio nello stampo. È la forma giusta. Perché è necessario lavorarlo a CNC dopo??"
È una domanda giusta da parte di qualcuno che non è stato accanto a una pressa per forgiatura da 400 tonnellate e non ha visto cosa esce dall'altra parte.
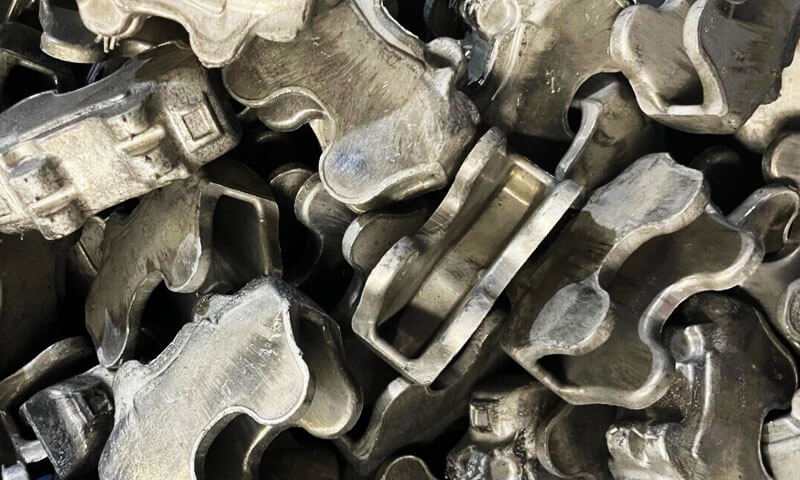
La maggior parte delle persone ritiene che la forgiatura fornisca una parte pronta per l'assemblaggio. In realtà, ciò che esce dallo stampo è un pezzo grezzo di forgiatura, una base strutturale, non un prodotto finito.
La forgiatura costruisce la resistenza del materiale e la forma ruvida; la lavorazione CNC di precisione trasforma quel robusto pezzo grezzo in una parte che si adatta effettivamente, sigilli, e funziona in modo affidabile per migliaia di ore di servizio.
Questo articolo spiega esattamente perché la lavorazione CNC secondaria non è negoziabile per i componenti forgiati in alluminio ad alte prestazioni, quali operazioni esegue, come la forgiatura e la lavorazione meccanica lavorano insieme come processi complementari, e cosa cercare in un fornitore per evitare costosi gap produttivi.
Questa non è teoria da manuale: è ciò che abbiamo imparato attraverso le prove, rottame, e analisi dei guasti sul campo.
1. La forgiatura ti dà uno spazio vuoto, Non una parte finita
Cominciamo con cosa forgiatura dell'alluminio effettivamente fa bene. Quando riscaldi una billetta di alluminio e la comprimi nella cavità dello stampo sotto centinaia di tonnellate di pressione, realizzi quattro cose fondamentali:
- Si forma la forma complessiva quasi netta della parte
- Perfezioni e allinei la struttura dei grani interni lungo i percorsi di carico
- Si creano linee di flusso metalliche continue che seguono la geometria della parte, migliorando notevolmente la resistenza alla fatica
- Costruisci l'integrità strutturale di base che rende le parti forgiate più resistenti del 30-50% rispetto agli equivalenti ricavati dal pieno
Si tratta di un valore enorme. Ma ecco cosa non può fare la forgiatura, non importa quanto sia buono il tuo dado: non può produrre dimensioni finali di precisione, superfici di accoppiamento lisce, o belle caratteristiche interne.
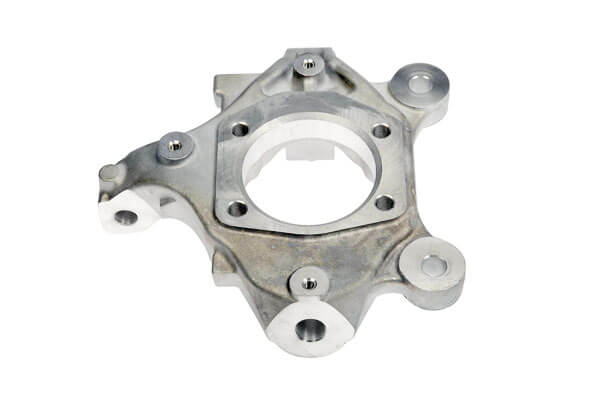
I limiti intrinseci della geometria forgiata
Ogni stampo di forgiatura deve scendere a compromessi tra formabilità e precisione:
- Angoli di sformo: Sono necessari 1–3° di spoglia per lato per espellere la parte dallo stampo.
Ciò significa che ogni superficie verticale è rastremata, non quadrato. Non è possibile assemblare una superficie di montaggio rastremata. - Tolleranza forgiata: Anche la migliore forgiatura a stampo chiuso mantiene una precisione dimensionale di soli ±0,2–0,5 mm. Per fori di montaggio, i cuscinetti si adattano, e superfici di tenuta, sono necessari ±0,02–±0,05 mm.
- Condizioni superficiali: Le superfici forgiate presentano scaglie di ossido, trascinamento minore, e la linea di giunzione lampeggia.
Non sono abbastanza piatti, abbastanza liscio, o sufficientemente consistente per la sigillatura o l'accoppiamento di precisione. - Caratteristiche raffinate: Piccoli fori, discussioni, scanalature di tenuta, e le nervature sottili non possono essere forgiate in modo affidabile.
Il metallo non fluirà in modo coerente nelle piccole parti dello stampo, ed espellerli senza danni è quasi impossibile.
Una volta ho chiesto a un nuovo ingegnere di prodotto di provare a ordinare una pinza freno per motocicletta forgiata con zero tiraggio e fori filettati forgiati. Pensava che stessimo facendo pagare troppo per la lavorazione.
Dopo tre prove di morte fallite e 12 parti del campione scartate, alla fine accettò ciò che i veterani già sapevano: la forgiatura costruisce la struttura; la lavorazione garantisce la precisione.
Per parti come le pinze dei freni, piastre forcella superiori, pedane, e collegamenti dell'ammortizzatore: le caratteristiche che rendono la parte effettivamente assemblata e funzionante sono esattamente le caratteristiche che la forgiatura non può produrre.
2. Cosa fa esattamente la lavorazione CNC di precisione su un pezzo grezzo forgiato?
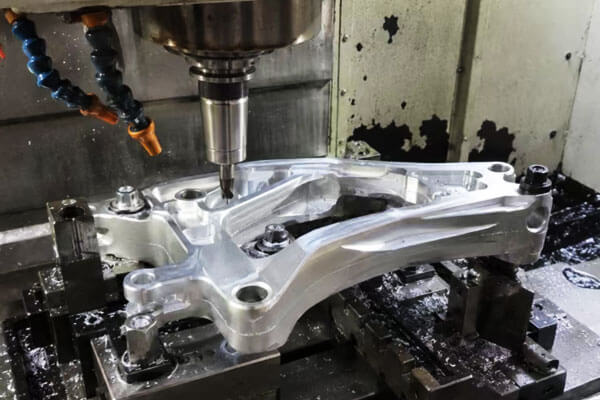
Lavorazione CNC non è solo “ripulire i bordi”. Esegue cinque categorie critiche di lavoro che trasformano un pezzo grezzo di forgiatura in un componente funzionale.
Montaggio & Individuazione dei fori
Quasi ogni parte strutturale forgiata si collega a qualcos'altro: un telaio, uno shock, un gruppo freno.
La precisione della posizione del foro determina se la parte si avvita diritta, se gli spazi sono anche a destra e a sinistra, e se l'assieme presenta un carico irregolare dopo l'installazione.
Sposta uno schema di fori di 0.15 mm sul morsetto superiore di una moto, e le forche si legano. Spostalo 0.3 mm, e la parte non si assemblerà affatto.
La forgiatura non è in grado di mantenere in modo affidabile una tolleranza di posizione del foro inferiore a circa ±0,4 mm. La foratura e l'alesatura CNC mantengono ±0,05 mm o migliore, anche attraverso modelli multi-foro.
Fori filettati
I fori filettati richiedono un diametro preciso, profondità, posizione del tocco, e qualità della forma del filo.
Per le parti che vengono smontate e rimontate per la manutenzione, una scarsa qualità del filo significa fili strappati, elementi di fissaggio allentati, e fallimenti sul campo.
La forgiatura non può produrre fili utilizzabili. Puoi creare un foro pilota, ma la filettatura finale viene sempre lavorata.
Controlliamo inoltre con precisione la profondità della filettatura e la geometria della svasatura sul CNC, cosa che non è possibile eseguire in modo coerente con un maschio manuale.
Accoppiamento & Localizzazione dei volti
Le superfici così forgiate non sono mai sufficientemente piatte da poter essere utilizzate come facce di accoppiamento dell'assemblaggio. Una superficie forgiata potrebbe presentare una variazione di 0,2–0,5 mm su tutta la faccia, più rastremazione dell'angolo di sformo.
Metti insieme due facce del genere, e ottieni un bloccaggio irregolare, percorsi di perdita della guarnizione, e parti che si spostano sotto carico.
La fresatura frontale CNC produce, in genere, una planarità controllata 0.02 mm per 100 mm per facce strutturali, e ancora più stretto per sigillare le superfici.
Per corpi pinza freno, quella planarità è ciò che impedisce la fuoriuscita del liquido dei freni. Non è cosmetico: è funzionale.
Sedi dei cuscinetti & Scanalature di trattenimento
Qualsiasi parte che gira, perni, o tiene una guarnizione e necessita di fori di precisione, sedi dei cuscinetti, e scanalature per gli anelli elastici.
Queste caratteristiche richiedono tolleranze sul diametro fino al centesimo di millimetro e taglienti, geometria coerente della scanalatura.
La forgiatura non può produrre un foro del cuscinetto con tolleranza H7. Non può produrre una scanalatura di ritenzione a bordo quadrato con spigoli vivi. Queste sono operazioni rigorosamente CNC: tornitura, noioso, e scanalatura interna.
Contorni, Caratteristiche di alleggerimento & Rompi i bordi
Le parti forgiate ad alte prestazioni spesso ottengono tasche alleggerite, smussi, e contorni esterni raffinati durante la lavorazione.
Rimuoviamo il materiale in eccesso dove non c'è carico per risparmiare peso: un aspetto fondamentale per le parti di motociclette e automobili dove ogni grammo conta.
Rompiamo anche gli spigoli vivi, rimuovere la sbavatura della linea di giunzione, e mescolare le transizioni.
Questo non è solo per l'apparenza: gli spigoli vivi aumentano lo stress. Uno smusso lavorato a macchina pulito può migliorare la resistenza alla fatica del 20–30% su una parte caricata.
Alla fine della giornata, La lavorazione CNC non si limita ad adattare la parte. Controlla il peso, bilancia, sigillatura, indossare la vita, e prestazioni a fatica.
3. Forgiatura e lavorazione CNC: Complementare, Non competere
A volte sento persone definire questo come "forgiatura vs. lavorazione." Questo è il modo sbagliato di vedere la cosa.
Risolvono problemi completamente diversi, e i migliori componenti li utilizzano entrambi per ciò che ciascuno sa fare meglio.
| Processo | Funzione principale | Forza primaria | Limitazione chiave |
| Forgiatura dell'alluminio | Costruisce fondamenta strutturali; allinea il flusso del grano; migliora la resistenza alla fatica | Integrità del materiale superiore; elevata resistenza/peso | Precisione dimensionale limitata; non può produrre caratteristiche fini |
| Lavorazione CNC di precisione | Fornisce precisione dimensionale finale; produce caratteristiche funzionali; controlla la qualità della superficie | Estremamente preciso; geometria delle caratteristiche flessibili | Rimuove materiale; non migliora la resistenza del materiale di base |
Perché non solo macchina da barra solida?
Se hai bisogno di precisione, perché non fresare semplicemente l'intera parte da un solido blocco di alluminio? Anche qualcuno me lo ha chiesto.
È vero che puoi realizzare quasi qualsiasi forma su una fresatrice CNC partendo da una barra piena. Ma ci sono tre grandi svantaggi:
- Enorme spreco di materiale: Per una tipica pinza freno per motocicletta, rimuoveresti il 65-75% della barra iniziale come fiches.
I grezzi forgiati rimuovono solo il 10–20%. Per la produzione ad alto volume, questa è un’enorme differenza di costo. - Tagliare il flusso del grano: Lavorazione dal pieno con tagli nella direzione naturale delle venature. Le parti forgiate hanno un flusso di grano che segue la forma della parte, offrendo una resistenza alla fatica migliore del 30–50%..
Ho visto pinze ricavate dal pieno sottoposte a test di fatica rompersi a meno della metà del numero di cicli rispetto agli equivalenti forgiati e lavorati. - Tempo di ciclo più lungo: La lavorazione di un pezzo complesso dal pieno richiede 2-3 volte più tempo rispetto alla lavorazione di un pezzo grezzo di forgiatura quasi netto.
Perché non limitarsi a forgiare e saltare la lavorazione?
Dall'altra parte, non è possibile saltare la lavorazione e assemblare parti forgiate.
La tolleranza è troppo ampia, le superfici sono troppo ruvide, e non ci sono caratteristiche funzionali. La parte non si adatta, non sigillerà, e fallirà prematuramente.
La sequenza di produzione ottimale
Per parti strutturali in alluminio ad alte prestazioni: pinze dei freni, piastre forcella superiori, pedane, collegamenti d'urto, e simili: lo è il flusso di processo collaudato standard:
Progettazione del prodotto → Sviluppo stampi → Forgiatura dell'alluminio a caldo → Trattamento termico → Lavorazione CNC di precisione → Ispezione dimensionale → Finitura superficiale → Ispezione finale & Consegna
Questa combinazione sfrutta la forza e l'efficienza dei materiali della forgiatura e la precisione e il dettaglio della lavorazione CNC.
Ti dà il meglio di entrambi i mondi, ed è così che vengono realizzate quasi tutte le parti strutturali in alluminio ad alte prestazioni.
4. Perché i team di sourcing devono guardare oltre la Forge Press
Quando acquisti componenti in alluminio forgiato, l'errore più grande che si possa fare è chiedere solo se il fornitore dispone di una pressa per forgiatura.
La capacità di forgiare il pezzo grezzo è solo metà dell'equazione. Se riesci a raggiungere la stabilità, la produzione in volumi di qualità dipende interamente dalla capacità di lavorazione secondaria e di integrazione dei processi del fornitore.
Ci sono quattro capacità critiche da valutare:
Pianificazione corretta dei sovrametalli di lavorazione
Il sovrametallo di lavorazione è un atto di bilanciamento. Lascia troppo, e sprechi materiale e aggiungi tempo di ciclo CNC.
Lascia troppo poco, e non puoi ripulire la scala della fucina, angolo di bozza, e distorsione: ti ritroverai con la pelle di forgiatura esposta su una faccia di accoppiamento.
I buoni fornitori integrano un margine di lavorazione nella progettazione dello stampo fin dal primo giorno. Non aggiungono solo un’uniforme 0.5 mm ovunque. Hanno concesso più spazio alle aree ad alta distorsione e meno alle caratteristiche stabili.
È qui che gli ingegneri esperti guadagnano i loro soldi. Ho visto matrici mal progettate con 1 mm di stock extra su un lato e stock negativo sull'altro — inutilizzabile.
Strategia di fissaggio coerente
Le parti forgiate complesse richiedono quasi sempre più configurazioni per lavorare tutti i lati.
Ogni volta che si sblocca e si rimonta la parte, introduci un errore di allineamento. Un fissaggio errato provoca errori di posizione nei pezzi forgiati lavorati.
Un fornitore capace svilupperà attrezzature dedicate che individuano elementi di riferimento forgiati, mantiene un allineamento coerente tra le operazioni, e mantiene stretta la variazione da parte a parte.
Per modelli multi-foro e caratteristiche coassiali, la precisione dell'attrezzatura determina direttamente la resa dell'assemblaggio.
Capacità di verifica dimensionale interna
Non è possibile giudicare a occhio un pezzo forgiato e lavorato a macchina. Parti strutturali critiche, in particolare i freni, sterzo, e componenti delle sospensioni: richiedono un'ispezione dimensionale verificata.
Cerca fornitori con macchina di misura a coordinate interna (CMM) capacità, alesametri dedicati, e strumenti di ispezione calibrati.
I buoni fornitori controllano le dimensioni critiche su ogni primo pezzo, e controllare le dimensioni del campione in ogni lotto. Se un fornitore dice “lo teniamo d’occhio,” andarsene.
Coordinamento del processo di superficie
Anodizzazione, sabbiatura, e la lucidatura modifica leggermente le dimensioni della parte: da pochi micron a pochi decimi, a seconda del processo.
Se si lavora fino alla dimensione di stampa finale e poi si anodizza, puoi finire per essere sovradimensionato o fuori tolleranza.
I fornitori esperti prevedono lo spessore della finitura superficiale durante la lavorazione. Lasciano scorte controllate per il rivestimento, in questo modo le dimensioni finali raggiungono perfettamente l'obiettivo dopo il trattamento superficiale.
Sembra piccolo, ma ho visto interi lotti rifiutati perché la lavorazione non teneva conto dell'accumulo di anodizzazione.
Per programmi personalizzati e a basso volume, lavorando con un'unica fonte che produce utensili, forgiatura, lavorazione, ispezione, e la finitura superficiale elimina quasi tutte le lacune dell'interfaccia. Meno passaggi = meno errori.
5. Perché acquistare forgiati di alluminio di precisione dalla tecnologia DEZE?
A QUESTA tecnologia, uno specialista nella forgiatura e nella lavorazione dell'alluminio di precisione con sede a Xuchang, Henan, Cina, abbiamo costruito la nostra intera attività attorno a questo modello di produzione end-to-end integrato.
Il nostro sistema di gestione della qualità è certificato ISO 9001:2015, con tracciabilità completa in ogni fase: dalla progettazione interna degli stampi e dalla preformatura delle billette fino alla forgiatura a caldo dell'alluminio, T6 Trattamento termico,
5-lavorazione CNC di precisione degli assi, Verifica dimensionale CMM, e finitura superficiale: tutto controllato sotto lo stesso tetto.
Progettiamo sovrametalli di lavorazione direttamente nel progetto iniziale dello stampo per ottimizzare la rimozione del materiale, sviluppare fissaggi dedicati specifici della parte per mantenere la precisione del posizionamento, e convalidare le dimensioni critiche per lotto.
Per i team di approvvigionamento, questa capacità di un'unica fonte elimina gli errori di trasferimento tra fornitori, riduce i tempi di accelerazione del programma, e offre risultati coerenti, componenti in alluminio forgiato pronti per la produzione per moto, automobilistico, e applicazioni strutturali industriali.
6. Conclusione
La forgiatura dell’alluminio e la lavorazione CNC di precisione non sono processi concorrenti. Sono due anelli della stessa catena produttiva, ognuno fa ciò che sa fare meglio per costruire una parte che sia allo stesso tempo forte e precisa.
La forgiatura fornisce le fondamenta strutturali: flusso di grano allineato, migliore resistenza alla fatica, e forma quasi netta che riduce al minimo lo spreco di materiale.
La lavorazione CNC offre la precisione funzionale: posizioni precise dei fori, facce piane di accoppiamento, discussioni adeguate, i cuscinetti si adattano, e qualità della superficie controllata che rendono la parte effettivamente assemblata, foca, e ultimo.
Per parti caricate ad alte prestazioni: pinze dei freni, componenti dello sterzo, Collegamenti di sospensione, e tutti gli altri pezzi che mantengono i ciclisti al sicuro e l'attrezzatura in funzione: non puoi averne uno senza l'altro.
Le migliori parti forgiate al mondo sono inutili se non si adattano. Le parti lavorate con maggiore precisione sono più deboli se tagliate da una barra piena.
La vera abilità – e il vero valore di un buon fornitore – sta nel tenere insieme l’intero processo: progettazione dello stampo che tiene conto della lavorazione del materiale, forgiatura che produce pezzi grezzi coerenti,
fissaggio che mantiene l'allineamento, lavorazione che rispetta le tolleranze, e un'ispezione che rileva i problemi prima della spedizione.
Metti bene quella catena, e ottieni parti forti, preciso, e lotto dopo lotto coerente.
Domande frequenti
Tutti i pezzi fucinati in lega di alluminio necessitano di lavorazione CNC?
NO, non tutto. Staffe strutturali semplici non accoppiate, distanziatori grezzi, e le parti con tolleranza bassa a volte possono essere utilizzate come forgiate con la sola sbavatura.
Ma qualsiasi parte con fori di montaggio, caratteristiche filettate, superfici sigillanti, i cuscinetti si adattano, o tolleranze dimensionali strette richiederanno una lavorazione CNC secondaria.
Per parti strutturali di moto e autoveicoli, è finita da un pezzo 90% dei pezzi fucinati di produzione.
È 6061 alluminio adatto alla lavorazione CNC dopo la forgiatura?
6061 è eccellente per componenti forgiati e poi lavorati. Ha un buon equilibrio di forza, duttilità, e lavorabilità, e risponde in modo molto prevedibile al trattamento termico T6.
Lo usiamo ampiamente per le pedane, piastre forcella superiori, parentesi, e collegamenti. La macchina pulisce, mantiene bene la tolleranza, e anodizza uniformemente.
Per requisiti di resistenza più elevati, 7075 bene anche le macchine, ma è più sensibile al notch e richiede una pianificazione più attenta del percorso utensile.
La lavorazione CNC rovinerà la resistenza di una parte forgiata?
Non se è fatto correttamente. Una corretta lavorazione CNC rimuove solo il margine di lavorazione pre-pianificato al di fuori del percorso del carico funzionale.
La chiave è progettare la parte, forgiare il flusso del grano, e la lavorazione del grezzo insieme, in modo da non tagliare mai le linee critiche del grano portante o rimuovere la pelle stressata.
Una cattiva lavorazione può assolutamente rovinare una forgiatura. Se si lavora una scanalatura profonda attraverso una zona ad alto stress, crei un aumento dello stress e uccidi la vita affaticata.
Ecco perché DFM (progettazione per la producibilità) la revisione tra ingegneri della forgiatura e ingegneri della lavorazione è molto importante.
Le parti forgiate possono essere spedite subito dopo la lavorazione CNC?
Quasi mai. Dopo la lavorazione, hai ancora bisogno della verifica dimensionale, sbavatura, pulizia, trattamento superficiale (anodizzato, raffica, ecc.), e ispezione finale.
Solo dopo aver superato tutti i controlli si effettua l'imballaggio e la spedizione. Saltare l'ispezione finale è il modo in cui le parti difettose arrivano ai clienti.