
Sul mio 29 anni di progettazione e produzione di getti in lega resistenti alla corrosione di precisione per la desalinizzazione dell'acqua di mare, olio offshore & gas, e sistemi di fluidi marini,
Ho riscontrato un errore costantemente costoso: i team di ingegneri specificano una qualità di acciaio duplex o super duplex su un disegno, e presupponiamo che qualsiasi fonderia possa produrre una fusione che corrisponda alle prestazioni delle barre lavorate.
Non è mai così. Gli acciai inossidabili duplex sono notoriamente sensibili alla solidificazione della fusione, trattamento termico, e controllo delle impurità.
Sbaglia una qualsiasi di queste variabili, e ti ritroverai con una parte che ha la stessa chimica nominale sulla carta, ma 50% minore resistenza alla corrosione, comportamento alla frattura fragile, o porosità interna nascosta che perde sotto pressione.
Per osmosi inversa (RO), distillazione multieffetto (CON), e impianti di dissalazione termica, I componenti duplex e super duplex personalizzati con fusione di precisione non sono solo un "bello da avere".
Costituiscono la barriera critica contro il cedimento prematuro dell'alto contenuto di cloruro, alta pressione, flussi di processo soggetti a erosione.
Questo articolo analizza la selezione delle leghe, ingegneria del processo di colata, componenti specifici dell'applicazione, Modalità di errore comuni, e il processo di controllo separa le fusioni collaudate sul campo dalle parti del catalogo che si guastano precocemente.
1. Perchè Duplex & Le fusioni in acciaio super duplex definiscono l'affidabilità della desalinizzazione
I sistemi di desalinizzazione dell'acqua di mare funzionano in alcune delle condizioni di servizio più aggressive nella movimentazione dei fluidi industriali: 30,000–Concentrazioni di cloruro di 45.000 ppm, pressioni di esercizio fino a 80 barra per sistemi SWRO, Erosione da flusso ad alta velocità, e carico termico ciclico.
L'acciaio inossidabile austenitico standard 316L si deteriora rapidamente in queste condizioni: la corrosione per vaiolatura inizia in corrispondenza delle saldature e dei difetti superficiali entro 12-24 mesi, e stress corrosione cracking (SCC) può rompere i componenti contenenti pressione al di sotto 5 anni.
Acciai duplex, con una microstruttura bifase ferrite-austenite, fornire circa il doppio del limite di snervamento del 316L, resistenza alla vaiolatura e alla corrosione interstiziale notevolmente migliore, e resistenza SCC superiore in ambienti contenenti cloruro.
Mentre i tubi duplex lavorati e le barre servono componenti lineari semplici, le parti più critiche della desalinizzazione: i corpi delle pompe, Alloggi per valvole, distributori spray, fogli tubieri: sono geometricamente complessi.
Le costruzioni saldate lasciano cordoni di saldatura vulnerabili che fungono da punti di inizio della corrosione.
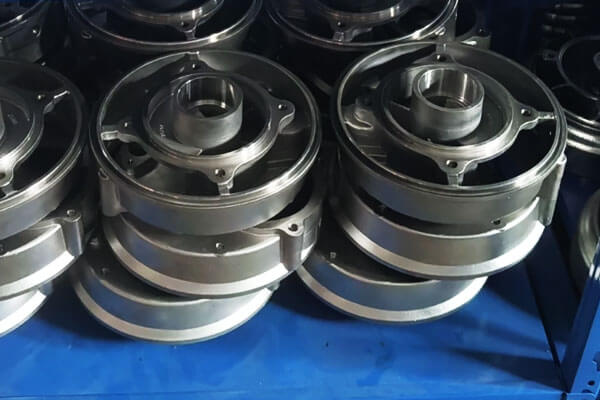
La microfusione di precisione produce questi componenti come monolitici, parti senza giunture, con geometria del flusso interno ottimizzata e prestazioni del materiale uniformi su tutta la parte.
2. Duplex standard vs. Super duplex: Gradi, Prestazione & Selezione
Nelle applicazioni di desalinizzazione, la differenza pratica tra duplex standard E super duplex è principalmente il livello di lega e la conseguente resistenza alla corrosione localizzata, resistenza meccanica, e margine di servizio.
Un utile primo parametro di screening è il Numero equivalente alla resistenza alla resistenza (Legna), che riflette il contributo del cromo, molibdeno, e azoto alla resistenza alla vaiolatura:
Prendere = %cr + 3.3(%Mo + 0.5%W) + 16%N
Come classificazione ingegneristica generale, i gradi duplex convenzionali sono comunemente in Gamma PREN 30–40, mentre i gradi super duplex lo sono generalmente sopra PREN 40.
Il PREN è utile per confrontare le leghe, ma non dovrebbe essere utilizzato da solo per prevedere le prestazioni effettive della desalinizzazione. Microstruttura, condizione di superficie, temperatura, concentrazione di cloruro, e la progettazione dei servizi è tutto ciò che conta.
| Grado di lega fusa | Tipica famiglia di leghe | Tipica gamma PREN | Prestazioni principali | Applicazioni tipiche di desalinizzazione |
| CD3MN / ASTM Grado 4A (2205-tipo) | Duplex standard | ~ 35 | Buon equilibrio tra resistenza alla corrosione da cloruri, forza, e costo | Corpi pompa SWRO, corpi valvole, varietà, componenti generali a contatto con l'acqua di mare |
| CE3MN / ASTM Grado 5A (2507-tipo) | Super duplex | ~42+ | Maggiore resistenza alla vaiolatura, corrosione interstiziale, e SCC al cloruro rispetto al duplex standard | Componenti SWRO ad alta pressione, apparecchiature per la presa dell'acqua di mare, alloggiamenti contenenti pressione, grave servizio dell'acqua di mare |
CD3MWCuN / ASTM Grado 6A |
Super Duplex altolegato | ~45+ | Maggiore resistenza alla corrosione localizzata per ambienti particolarmente aggressivi contenenti cloruri | Servizio salamoia severo, componenti esigenti dell'acqua di mare, applicazioni ad alto rischio di corrosione |
Guida alla selezione
Regola pratica di selezione da decenni di progetti di desalinizzazione: Per gli impianti SWRO standard che operano di seguito 70 bar con salinità standard dell'acqua di mare, CD3MN offre il miglior equilibrio tra prestazioni e costi.
Per sistemi ad alta pressione, salamoia ad alta salinità, o località costiere con acqua di mare calda, passare al super duplex di grado 2507.
Prenotare i gradi premium ad alto contenuto di molibdeno solo per servizi estremi dove 15+ anno è richiesta la vita di progetto.
Non vi è alcun vantaggio nel specificare eccessivamente il super duplex laddove va bene il duplex standard: il costo del materiale aumenta del 40-60%, e la lavorabilità diminuisce notevolmente.
3. Perché la microfusione di precisione è il processo ottimale
Molti team si chiedono perché non ci limitiamo a lavorare pezzi da barre duplex piene, o fabbricarli da lamiera saldata. La risposta dipende dall’integrità, prestazione, e costo totale.
Integrato, Geometria dei componenti monolitici
Uno dei principali vantaggi di colata di investimento è quel corpo valvola complesso, componenti della pompa, varietà, e gli alloggiamenti possono essere prodotti come singoli componenti fusi anziché come assemblaggi di sezioni fabbricate separatamente
Ciò elimina molti giunti di saldatura e le relative zone interessate dal calore.
Per acciai inossidabili duplex e super duplex, ciò è particolarmente utile perché la saldatura richiede un controllo rigoroso dell'apporto di calore, temperatura di interpass, selezione del riempitivo, e le successive condizioni metallurgiche.
Una fusione monolitica non elimina automaticamente il rischio di corrosione: difetti di fusione, danno superficiale, e un trattamento termico non corretto può ancora causare problemi, ma la riduzione dei giunti saldati non necessari può semplificare la strategia di corrosione e integrità.
Geometria del flusso a forma quasi netta
La fusione a cera persa si replica in modo fluido, percorsi di flusso interni sagomati direttamente alla forma quasi netta.
Vengono eliminati i gradini affilati e le turbolenze del cordone di saldatura, riducendo l'erosione accelerata dal flusso del 30-40% rispetto ai percorsi di flusso lavorati o fabbricati.
Efficienza dei materiali
Per geometrie complesse di pompe e valvole, la microfusione riduce lo spreco di materiale del 60–70% rispetto alla lavorazione da barra piena. Con leghe duplex di alto valore, questo garantisce enormi risparmi sui costi.
Consistenza dimensionale
La fusione di precisione offre precisione dimensionale ripetibile in tutti i cicli di produzione, garantendo un adattamento coerente delle superfici di tenuta e dei collegamenti delle tubazioni.
4. Controlli di processo critici per getti duplex di grado di desalinizzazione
La differenza tra una fusione duplex affidabile e una difettosa è spesso invisibile durante l'ispezione visiva.
Per applicazioni di desalinizzazione, resistenza alla corrosione, Integrità della pressione, e la durata dipendono dal controllo rigoroso dell'intero processo di produzione, dalla fusione e colata al trattamento termico, lavorazione, e condizionamento superficiale finale.

Chimica della fusione e controllo delle impurità
Le prestazioni dell'acciaio inossidabile duplex dipendono fortemente dalla sua composizione chimica.
Per getti di grado di desalinizzazione, i materiali di carica sono attentamente controllati per mantenere la chimica della lega stabile e prevedibile.
Anche l'uso del materiale di ripristino è limitato per ridurre il rischio di contaminazione e variazione chimica.
Prima di versare, ciascun calore viene analizzato mediante spettrometria ad emissione ottica (OES).
La composizione chimica viene controllata rispetto ai requisiti della lega specificati, con particolare attenzione al cromo, molibdeno, nichel, e azoto, che influenzano direttamente la resistenza alla corrosione e l’equilibrio ferrite-austenite.
Vengono monitorati anche elementi di impurità come zolfo e fosforo perché livelli eccessivi possono influire negativamente sulla qualità della fusione e sulle prestazioni di corrosione.
Il PREN può essere utilizzato come riferimento aggiuntivo quando si valuta la resistenza della lega alla vaiolatura e alla corrosione interstiziale.
Ingegneria del gating e della solidificazione
Getti duplex di acciaio inossidabile richiedono un attento controllo del riempimento e della solidificazione, soprattutto per corpi pompa a pareti spesse, corpi valvole, e altri componenti contenenti pressione.
Condizioni di alimentazione inadeguate possono produrre porosità da ritiro e altre discontinuità interne che potrebbero non essere visibili sulla superficie esterna.
I sistemi di colata e montante sono quindi progettati in base alla geometria del componente e alle caratteristiche di solidificazione.
L'obiettivo principale è ottenere una solidificazione controllata e fornire un'alimentazione adeguata alle sezioni più pesanti.
Per componenti critici contenenti pressione, la qualità interna è verificata mediante opportuni controlli non distruttivi.
L'ispezione a raggi X può essere applicata ai primi articoli e a campioni di produzione selezionati per rilevare la porosità interna, restringimento, e altri difetti di fusione prima che i componenti procedano alla lavorazione finale e all'assemblaggio.
Solution Annealing e controllo del bilanciamento di fase
La solubilizzazione è una delle fasi più critiche nella produzione di colate duplex.
Dopo il casting, i componenti vengono trattati termicamente in soluzione entro l'intervallo di temperature specificato e quindi raffreddati rapidamente, normalmente mediante tempra in acqua ove richiesto dal grado e dalla procedura.
Lo scopo di questo trattamento è ripristinare un adeguato equilibrio ferrite-austenite ed eliminare le fasi intermetalliche indesiderate che possono essersi formate durante la fusione.
Per getti duplex di grado di desalinizzazione, l'obiettivo è generalmente una microstruttura bifase bilanciata, con l'esatto intervallo di accettazione determinato dalle specifiche del materiale e dai requisiti dei componenti.
Temperatura, tempo di trattenimento, e la velocità di raffreddamento devono essere strettamente controllate.
Una temperatura di trattamento termico inadeguata, ammollo insufficiente, o un eccessivo ritardo nel raffreddamento può provocare un equilibrio di fase sfavorevole o la formazione di fasi dannose come sigma o chi.
Queste condizioni possono ridurre la resistenza alla corrosione e le prestazioni meccaniche anche se esternamente il getto può apparire del tutto normale.
L'esame metallografico viene quindi utilizzato per verificare la microstruttura e l'equilibrio di fase dei getti di grado di dissalazione.
Le registrazioni dei trattamenti termici e i risultati metallografici dovrebbero rimanere riconducibili al corrispondente calore di produzione.
Politica di riparazione delle saldature
La riparazione della saldatura di getti duplex deve essere rigorosamente controllata perché la saldatura modifica la microstruttura del metallo saldato e della zona interessata dal calore.
Qualsiasi saldatura di riparazione deve essere eseguita solo secondo una procedura approvata appropriata per il tipo e il componente duplex specifico.
Dove è richiesto il trattamento termico della soluzione post-saldatura, il getto riparato deve essere sottoposto al trattamento corrispondente per ripristinare il necessario equilibrio di fase e resistenza alla corrosione.
Lo scopo della riparazione della saldatura non è semplicemente quello di rimuovere un difetto di fusione visibile.
L'area riparata dovrà inoltre soddisfare gli stessi requisiti funzionali e metallurgici del getto originale, in particolare per componenti sotto pressione e bagnati con acqua di mare.
Lavorazione meccanica e condizionamento superficiale
Dopo il trattamento termico e l'ispezione della fusione, caratteristiche critiche come le facce di tenuta, noioso, superfici di montaggio, e gli elementi di posizionamento sono lavorati con precisione secondo le dimensioni e le tolleranze specificate.
Per superfici bagnate e soggette a flusso, Anche la rugosità superficiale viene controllata perché un'eccessiva rugosità o danni di lavorazione possono influenzare le condizioni di flusso locali e il comportamento alla corrosione superficiale.
Condizioni dello strumento, parametri di lavorazione, e la finitura superficiale finale sono quindi controllate in base ai requisiti funzionali del componente.
Dove specificato, la superficie finale viene passivata o altrimenti condizionata per rimuovere il ferro libero e la contaminazione superficiale introdotta durante la produzione.
Questo trattamento finale fornisce una superficie pulita dell'acciaio inossidabile e aiuta a preservare la resistenza alla corrosione stabilita attraverso un'adeguata selezione della lega, colata controllata, trattamento termico, e lavorazione di precisione.
5. Prestazioni alla corrosione negli ambienti di desalinizzazione
Vaiolatura e corrosione interstiziale
L’ambiente di desalinizzazione presenta molteplici minacce di corrosione: corrosione per vaiolatura da ioni cloruro, corrosione interstiziale su guarnizioni e giunti flangiati, e fessurazione per tensocorrosione sotto sforzo di trazione in ambienti contenenti cloruri.
Gli acciai inossidabili duplex offrono vantaggi significativi rispetto ai gradi austenitici in tutte e tre le modalità.
I gradi duplex hanno la stessa o addirittura migliore resistenza alla corrosione e resistenza meccanica delle loro controparti austenitiche.
Rispetto agli acciai austenitici fusi, sono più resistenti alla tensocorrosione e meno suscettibili alla fatica da corrosione nei fluidi contenenti cloruri.
La classificazione delle prestazioni di corrosione nell'acqua di mare segue una chiara gerarchia:
- Super duplex (Legna > 40) — più resistente agli attacchi corrosivi generali e localizzati.
- Duplex standard (LEGNO 35–40) — adatto a temperature moderate e livelli di cloruro.
- Austenitico 6Mo (Wood ~ 35) — paragonabile al duplex standard in PREN ma con resistenza inferiore.
- Austenitico 316L (Wood ~ 25) — adeguato per l'acqua di mare, ma incline alla vaiolatura in ambienti caldi, condizioni clorurate.
Effetti della temperatura
La temperatura è la variabile critica che determina se una determinata lega funzionerà o fallirà.
Lo studio comparativo di SDSS lavorato e duplex colato ha dimostrato che l'aumento della temperatura degrada significativamente la stabilità della pellicola passiva.
Entrambi i gradi SDSS (S32750 e S32760) passività preservata in acqua di mare sintetica fino a 70°C.
La lega fusa DIN/EN 1.4517 perdita di passività sopra i 50°C. Valori di impedenza sopra 5 × 10⁵ Ω·cm² a 25°C diminuisce con la temperatura, in modo più significativo per la lega fusa.
Le densità di corrente di corrosione sono aumentate di tre- a cinque volte per incrementi di 25°C.
Per le applicazioni di desalinizzazione che operano a temperature superiori a 50°C, tra cui la distillazione multieffetto e molti processi termici, sono essenziali le fusioni super duplex con un adeguato trattamento termico.
Il duplex standard può essere accettabile a temperature più basse, ma il margine di errore è piccolo.
Fatica da corrosione
Le pompe di desalinizzazione funzionano in condizioni di carico dinamico. Le giranti subiscono sollecitazioni alternate mentre ruotano attraverso il campo di flusso.
I componenti della valvola possono subire fluttuazioni di pressione. In ambienti clorurati, la fatica da corrosione diventa un meccanismo limitante la vita.
Gli acciai inossidabili duplex sono suscettibili all'SCC indotto dai cloruri e alla fatica da corrosione, ma offrono chiaramente vantaggi utili rispetto ai gradi austenitici in termini di resistenza alla fessurazione.
Un livello di ferrite di circa 55% è consigliato per la forza, resistenza alla fatica da corrosione, e resistenza alla tensocorrosione da cloruri.
6. Analisi dei fallimenti: Lezioni dal campo
Caso di studio: Fase Sigma in un accoppiamento di desalinizzazione
Il cedimento di un giunto di accoppiamento stile D da 6 pollici fuso in acciaio inossidabile duplex ASTM A820 grado 2A in un impianto di desalinizzazione fornisce un caso di studio dettagliato sui guasti indotti dalla produzione.
Modalità di errore:
Attacco corrosivo localizzato che porta a fessurazioni e fratture definitive.
Causa ultima:
L'analisi microstrutturale ha confermato la presenza di fase sigma fragile accanto a ferrite e austenite nella matrice, cosa insolita considerando il servizio a temperatura ambiente dell'accoppiamento guasto.
La fase sigma è stata introdotta durante la produzione a causa di un trattamento termico inappropriato e di una velocità di raffreddamento insufficiente.
Bonifica:
Trattamento termico di ringiovanimento a 1200°C per 30 minuti seguiti dalla tempra hanno ripristinato la microstruttura di ferrite/austenite e migliorato la resistenza alla corrosione di circa 30%.
L'analisi agli elementi finiti ha mostrato notevoli stress termici residui introdotti durante la tempra, che deve essere gestito attraverso una corretta pratica di raffreddamento.
Lezione di ingegneria:
Ogni fusione duplex deve avere registrazioni documentate di ricottura e tempra. Se il trattamento termico non è verificabile, il componente non deve essere accettato per il servizio con acqua di mare.
Meccanismi comuni di guasto e prevenzione
| Modalità di errore | Causa ultima | Prevenzione |
| Infragilimento in fase Sigma | Raffreddamento lento da ricottura; riscaldamento nell'intervallo 600–950°C | Tempra in acqua obbligatoria dopo la solubilizzazione; evitare la riduzione dello stress nell'intervallo sigma |
| Mettono la corrosione | PREN inadeguato; bilanciamento di fase errato; contaminazione superficiale | Specificare super duplex per >50° servizio C.; verificare PREN; passivare dopo la lavorazione |
| Corrosione interstiziale | Cuciture di saldatura; design della guarnizione inadeguato; penetrazione incompleta | Ove possibile, utilizzare pezzi fusi in un unico pezzo; scelta corretta della guarnizione |
Fatica da corrosione |
Porosità; difetti superficiali; elevata concentrazione di stress | Controllare la qualità della fusione; superfici critiche mediante pallinatura; progettazione per la fatica |
| Fessurazione da tensocorrosione | Tensioni residue di trazione; ambiente cloruro | Sollievo dallo stress a 520°C; evitare il sollievo dallo stress ad alta temperatura |
7. Componenti chiave di colata duplex personalizzata nei sistemi di desalinizzazione
I getti duplex e super duplex sono particolarmente preziosi nelle apparecchiature di desalinizzazione in cui è esposta al cloruro, pressione, velocità del fluido, e la geometria complessa si verificano insieme.
Dal punto di vista dell’ingegneria della fonderia, l'obiettivo non è semplicemente quello di selezionare una lega resistente alla corrosione, ma per produrre una fusione con una buona metallurgia, geometria controllata, e un sovrametallo di lavorazione sufficiente per ottenere le dimensioni funzionali finali.
Involucri della pompa SWRO ad alta pressione
Le pompe ad alta pressione sono componenti critici nei sistemi ad osmosi inversa dell'acqua di mare.
I loro involucri devono resistere ad una pressione elevata, esposizione continua all’acqua di mare, caricamento idraulico, e potenziale erosione.
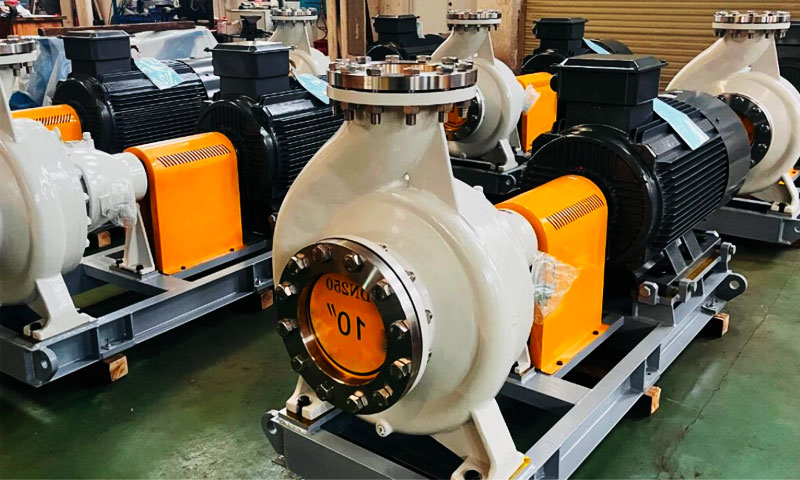
Gli involucri fusi duplex o super duplex personalizzati possono fornire una struttura monolitica di contenimento della pressione consentendo passaggi complessi della voluta, sezioni di aspirazione e mandata, costolette, boss di montaggio, e connessioni flangiate da realizzare in prossimità della loro geometria finale.
La lavorazione CNC rifinisce quindi il foro dell'albero, superfici sigillanti, Flange Faces, e altre dimensioni critiche.
Esempio di progetto rappresentativo: Un progetto di servizio dell'acqua di mare ha sostituito i tradizionali involucri di pompe in 316L dopo la ricorrente corrosione localizzata nelle aree critiche umide.
Successivamente è stato selezionato un involucro duplex fuso per fornire un margine di resistenza alla corrosione più elevato pur mantenendo la pressione e la capacità di lavorazione richieste.
Corpi valvola e componenti interni del trim
Valvole utilizzati negli impianti di desalinizzazione sono esposti ad acqua contenente cloruri, fluttuazioni di pressione, e ripetuti cicli di apertura e chiusura.
Il corpo deve mantenere l'integrità della pressione mentre il rivestimento interno deve fornire una tenuta affidabile e resistere all'erosione locale.
I corpi valvola personalizzati in fusione duplex possono integrare il limite di pressione principale, porte di connessione, e cavità interne in un unico componente.
La lavorazione CNC stabilisce quindi le sedi critiche delle valvole, noioso, discussioni, Flange Faces, e superfici di tenuta.
Per servizi più aggressivi con acqua di mare o salamoia, È possibile selezionare i gradi super duplex per componenti come i sedili, tappi, steli, o altro rivestimento esposto al flusso, a seconda del design e dei requisiti di corrosione.
Distributori di acqua di mare e ugelli spruzzatori
I sistemi di desalinizzazione termica e alcuni sistemi di gestione della salamoia utilizzano distributori e componenti spray per controllare e distribuire il flusso del fluido.
Queste parti spesso contengono orifizi relativamente piccoli, passaggi curvi, e regioni di flusso localizzate ad alta velocità.
La microfusione si adatta bene a queste geometrie perché può riprodurre forme esterne complesse e caratteristiche di flusso interno riducendo al minimo la quantità di lavorazioni successive.
Per componenti di spruzzatura duplex o super duplex, il processo di fusione dovrebbe mantenere una buona integrità della superficie attorno agli orifizi, transizioni di flusso, e aree di connessione, poiché i difetti superficiali locali possono diventare punti di inizio di erosione o corrosione localizzata.
Piastre tubiere e componenti per scambiatori di calore
Le piastre tubiere sono componenti strutturali che supportano un gran numero di tubi di scambiatori di calore e devono mantenere la stabilità dimensionale durante l'esposizione a fluidi di processo corrosivi.
Il percorso di fusione può produrre una forma strutturale quasi netta, mentre la lavorazione CNC stabilisce i fori del tubo, Facce di sigillatura, caratteristiche di montaggio, e altre interfacce di precisione.
Dove un componente incorpora rivestimenti saldati, rivestimento, o più materiali, le interfacce diventano aree aggiuntive che richiedono attenzione ingegneristica.
Una fusione duplex omogenea può semplificare il materiale e la struttura di produzione quando l'applicazione è adatta per una soluzione di fusione.
Componenti del dispositivo di recupero energetico
I dispositivi di recupero energetico nei sistemi SWRO funzionano ad alta pressione e ripetuti cicli di pressione.
I loro componenti interni richiedono quindi una combinazione di resistenza meccanica, resistenza alla corrosione, consistenza dimensionale, e buone condizioni superficiali.
È possibile prendere in considerazione fusioni super duplex personalizzate per alloggiamenti contenenti pressione selezionati, varietà, Rotori, maniche, e componenti di controllo del flusso, a seconda della specifica tecnologia di recupero energetico.
Per queste parti, il controllo dimensionale diventa particolarmente importante a causa di piccole deviazioni nei giochi interni, superfici sigillanti, o i passaggi di flusso possono influenzare le prestazioni operative.
8. Duplex 2205 contro. Super duplex 2507: Come dovrebbero scegliere gli acquirenti?
Per apparecchiature di desalinizzazione, la scelta tra Duplex 2205 E Super duplex 2507 dovrebbe basarsi sull’esposizione al cloruro, temperatura operativa, gravità della corrosione, pressione, geometria dei componenti, e la durata di servizio richiesta, non semplicemente sulla resistenza nominale della lega.
Per componenti fusi, gli acquirenti dovrebbero anche prestare attenzione al corrispondente gradi di fusione invece di specificare solo le designazioni scritte “2205” o “2507”.
Le tipiche controparti del cast includono CD3MN (2205-tipo) E CE3MN (2507-tipo).
| Fattore di selezione | Tipo duplex 2205 | Tipo super duplex 2507 |
| Tipico grado di fusione | CD3MN / ASTM A890/A995 Grado 4A | CE3MN / ASTM A890/A995 Grado 5A |
| Categoria delle leghe | Acciaio inossidabile duplex standard | Acciaio inossidabile superduplex |
| Resistenza alla corrosione | Elevata resistenza alla vaiolatura indotta da cloruri e alla corrosione interstiziale | Maggiore resistenza, particolarmente in ambienti clorurati più aggressivi |
| Livello PREN tipico | Circa 35 come riferimento generale | Tipicamente 42+ come riferimento generale |
| Resistenza meccanica | Alto | Molto alto |
| Resistenza al cloruro SCC | Eccellente rispetto ai tradizionali acciai inossidabili austenitici | Eccellente, con maggiore margine di corrosione in servizio gravoso |
| Servizio d'acqua di mare | Adatto a molte acque di mare, SWRO, e componenti generali di desalinizzazione | Preferito in caso di esposizione al cloruro, temperatura, concentrazione, o le condizioni del flusso sono più severe |
| Salamoia ad alto contenuto di cloruro | Adatto quando le condizioni operative sono controllate | Più adatto a salamoia altamente concentrata e grave esposizione al cloruro |
| Sensibilità alla temperatura | Richiede un controllo adeguato per evitare la precipitazione della fase dannosa | Più sensibile all'esposizione termica e pertanto richiede un controllo del trattamento termico particolarmente rigoroso |
Applicazioni tipiche |
Involucri della pompa, corpi valvole, varietà, distributori, getti strutturali contenenti pressione | Componenti della pompa ad alta pressione, corpi valvola per servizi gravosi, componenti critici bagnati, sistemi di salamoia aggressivi |
| Difficoltà di produzione | Relativamente più facile da lanciare, trattamento termico, e macchina | Più impegnativo a causa del contenuto di lega più elevato e del controllo metallurgico più rigoroso |
| Costo del materiale e della lavorazione | Generalmente più basso | Generalmente più alto |
| Priorità dell'acquirente | Resistenza alla corrosione bilanciata, forza, produzione, e costo | Massimo margine di corrosione e affidabilità a lungo termine in condizioni severe |
| Base di selezione consigliata | Servizio con acqua di mare da moderato a grave in cui le prestazioni del tipo 2205 sono sufficienti | Cloruro grave, salamoia concentrata, temperatura più elevata, o applicazioni che richiedono un margine di corrosione aggiuntivo |
9. Tendenze del mercato e prospettive future
Il mercato globale dell'acciaio inossidabile duplex è stato valutato a circa Dollaro statunitense 4.4 miliardi di dollari 2025 e si prevede di raggiungere Dollaro statunitense 6.1 miliardi di 2031, raggiungendo un tasso di crescita annuo composto di circa 5.7%.
Il segmento della desalinizzazione è un fattore chiave di questa crescita.
La domanda globale di acqua dolce continua ad aumentare, driving expansion of desalination and water treatment plants, particularly in arid regions of the Middle East, North Africa, and Asia-Pacific.
The intense chloride concentrations present in desalination processes make duplex and super duplex stainless steels the material of choice for critical components.
In the United Arab Emirates alone, demand for duplex stainless steel is projected to grow at a CAGR exceeding 7% Nei prossimi cinque anni, driven primarily by desalination and water treatment applications.
Three technology trends will shape the future of duplex castings for desalination:
- Higher-alloyed super duplex grades with PREN exceeding 45 for the most aggressive high-temperature, high-chloride applications.
- Produzione additiva of complex duplex components, offering design freedom beyond conventional casting.
- Digital quality assurance — tracciabilità dei materiali basata su blockchain e registrazioni digitali dei trattamenti termici per la gestione del ciclo di vita.
10. Conclusione
Le fusioni di precisione duplex e super duplex rappresentano la spina dorsale sconosciuta di sistemi di desalinizzazione affidabili.
Forniscono la combinazione di elevata resistenza, eccellente resistenza alla corrosione da cloruri, e una struttura monolitica senza soluzione di continuità che nessun'altra combinazione di materiali e processi può eguagliare per componenti complessi di pressione e flusso.
Ma il voto sul disegno è solo il punto di partenza. La vera prestazione si costruisce attraverso la fusione controllata, solidificazione ingegnerizzata, solubilizzazione precisa, e rigorosa verifica della qualità.
Taglia gli angoli su uno qualsiasi di questi passaggi, e ottieni una parte che sembra perfetta sulla carta e fallisce prematuramente sul campo.
Dopo 29 anni in questo settore, il mio consiglio è semplice: don’t source desalination duplex castings on price alone.
The few percent you save on the casting will cost you 10x more in premature replacement, tempi di inattività non pianificati, and lost production.
Work with a foundry that specializes in duplex alloys, documents every process step, and validates phase balance and integrity on every heat.
As global desalination capacity continues to expand to meet growing water stress, reliable corrosion-resistant components will remain the most critical driver of plant availability and low lifecycle cost.
Foundries that master the nuance of duplex steel casting engineering will remain central to that growth.
Domande frequenti
Perché la solubilizzazione è obbligatoria per le fusioni duplex?
Solution annealing dissolves sigma phase and other secondary phases that form during solidification and slow cooling.
Without it, the casting will have reduced corrosion resistance, inferiore duttilità, e una maggiore suscettibilità al cracking.
È essenziale la solubilizzazione a 1050–1130°C seguita da un immediato raffreddamento in acqua.
È possibile saldare i getti duplex?
Le fusioni duplex possono essere saldate con procedure qualificate, ma l'equilibrio ferrite-austenite nel metallo saldato e nella zona alterata dal calore deve essere controllato.
L'apporto di calore dovrebbe essere limitato, temperatura di interpass mantenuta sotto i 100°C, e solubilizzazione post-saldatura eseguita, se possibile. La saldatura sul campo è fortemente sconsigliata.
In che modo il duplex fuso si confronta con il duplex battuto in termini di prestazioni contro la corrosione?
Il duplex fuso ha una microstruttura più grossolana di quella lavorata, con una spaziatura inter-austenitica circa tre volte maggiore.
Ciò riduce la stabilità del film passivo, particolarmente a temperature elevate.
Lancio 1.4517 perde passività sopra i 50°C nell'acqua di mare sintetica, mentre il battuto S32760 resiste fino a 70°C. Un adeguato trattamento termico minimizza questa differenza ma non la elimina.
Quale standard ASTM copre i getti di acciaio inossidabile duplex?
ASTM A995/A995M copre i materiali austeno-ferritici (duplex) getti di acciaio inossidabile per parti contenenti pressione.
L'equivalente ASTM A890 copre le fusioni duplex generiche. I voti includono 1B, 2UN, 3UN, 4UN, 5UN, e 6A, con 5A e 6A che sono gradi super duplex.

