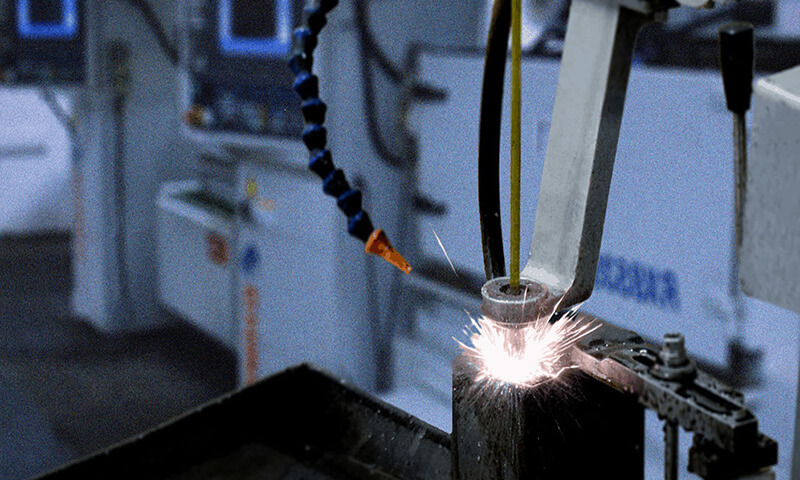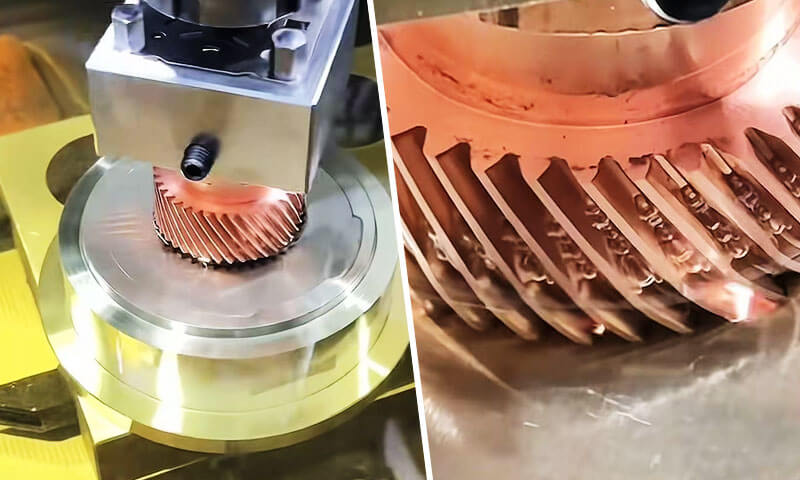
Sinker raflosunarvinnsla, einnig nefnt hrútur EDM, deyjandi EDM eða holrúm EDM, er eitt nákvæmasta og óbætanlegasta óhefðbundna framleiðsluferlið í nútíma nákvæmnisverkfræði.
Ólíkt hefðbundinni mölun og beygju sem fjarlægir efni með vélrænni skurðarkrafti, sinker EDM eyðir rafleiðandi vinnustykki í gegnum stjórnað, endurteknir rafmagnsneistar, án líkamlegrar snertingar á milli verkfærsins og hlutans.
Þessi grundvallarmunur gerir það kleift að framleiða flókin þrívídd holrúm, skörp innri horn, djúpar mjóar raufar og ofurharðir efniseiginleikar sem væri ómögulegt eða óhóflega dýrt að framleiða með skurðarverkfærum.
Í áratugi, sinker EDM hefur verið burðarás í verkfæra- og deyjaframleiðslu, og það heldur áfram að gera nýsköpun í geimferðum kleift, Lækningatæki, bíla- og hálfleiðaraiðnaður.
Einstök hæfileiki þess til að vinna hert stál, sementuð karbíð, og sérstakar ofurblendi með nákvæmni á míkronstigi, með núll skurðkrafti og burtlausum brúnum, gerir það ómissandi fyrir hágæða nákvæmnisíhluti.
1. Hvað er Sinker EDM?
Vaskur EDM(Rafmagns losun) er snertilaus hita-rafmagns efni flutningur ferli þar sem forlaga rafskaut (verkfæri) og leiðandi vinnustykki er á kafi í rafvökva og aðskilið með pínulitlum, nákvæmlega stjórnað neistabil.
Röð stakra rafhleðslu myndast yfir bilið, hver framleiðir staðbundna örplasmarás með hitastig á bilinu 8.000–12.000°C sem bráðnar og gufar upp örlítið rúmmál af bæði vinnustykki og rafskautsefni.
Yfir milljónir losunarlota, rafskautið sekkur smám saman niður í vinnustykkið, endurskapa andhverfu lögun sína með mikilli nákvæmni.

Nafnið „sökkvar“ kemur frá þessari dýfuaðgerð: rafskautið sekkur bókstaflega inn í hlutann til að mynda holrúm.
Ólíkt öðrum EDM afbrigðum, sinker EDM er skilgreint af getu þess til að framleiða fullkomlega þrívídd innri og ytri form, frekar en að skera aðeins í gegnum snið.
Það er upprunalega form EDM tækni og er enn fjölhæfasta afbrigðið fyrir flókna holavinnu.
Helstu aðgreiningaratriði er að rúmfræði fullunnar hluta er bein neikvæð eftirmynd af rafskautinu.
Þetta þýðir hvert smáatriði rafskautsins - rifbein, rifa, áferð og hornradíus — er flutt yfir á vinnustykkið, skalað eftir stærð neistabilsins.
Sögulegt samhengi
EDM ferlið var fyrst þróað á fjórða áratugnum af tveimur sovéskum vísindamönnum, B.R. Lazarenko og N.I. Lazarenko, sem uppgötvaði að hægt væri að nota rafhleðslur til að eyða málmi.
Tæknin var betrumbætt frekar á fimmta og sjötta áratugnum, og um 1970, Sinker EDM var orðið rótgróið framleiðsluferli fyrir verkfæra- og mótagerð.
Í dag, það er hornsteinn nákvæmni framleiðslu, sérstaklega í geimnum, bifreiðar, Læknisfræðilegt, og mótunariðnaði.
2. Hvernig virkar Sinker EDM?
Sinker EDM, einnig þekktur sem deyjandi EDM eða raflosunarvinnsla, fjarlægir efni með stýrðri röð rafhleðslu frekar en með beinni vélrænni klippingu.
Ferlið notar lagað rafskaut, leiðandi vinnustykki, og rafvökvi.
Með því að mynda ítrekað smásæja neista yfir nákvæmlega stýrt bil, Sinker EDM endurskapar smám saman rúmfræði rafskautsins í vinnustykkinu.
Ólíkt hefðbundinni vinnslu, það er til engin bein snerting milli rafskautsins og vinnustykkisins við venjulega losunarvinnslu.
Efnisflutningur stjórnast fyrst og fremst af rafpúlsorku, útskriftartíðni, bilunarskilyrði, rafræn hringrás, og rafskautshreyfing.
Rafmagnsbilun
Ferlið hefst með því að rafskautið er staðsett mjög nálægt leiðandi vinnustykkinu á meðan bæði eru sökkt í rafvökva, venjulega EDM olía.
Stýrð spenna er sett á milli rafskautsins og vinnustykkisins. Við venjulegar aðstæður, rafvirkið virkar sem rafmagns einangrunarefni.
Þegar rafskautið nálgast vinnustykkið og bilið milli rafskautanna nær viðeigandi stigi, rafsviðið verður nægilega sterkt til að jóna rafvirkið á staðnum.
Vökvinn fer þá undir rafmagnsbilun, að búa til tímabundna leiðandi plasmarás milli yfirborðanna tveggja.
Vegna þess að losun á sér stað á staðbundnum stöðum þar sem rafmagnsaðstæður eru hagstæðastar, vinnsluferlið getur einbeitt orku í mjög lítil svæði.
Rafmagnslosun og staðbundin orkulosun
Þegar bilun á sér stað, stuttur straumpúls fer í gegnum plasmarásina. Raforkunni er breytt í sterka staðbundna varmaorku.
Hitastig innan losunarsvæðisins getur náð nokkur þúsund gráðum á Celsíus.
Þessi öfgafulla en mjög staðbundna orka framleiðir hraða upphitun á bæði vinnustykkinu og, í minna mæli, rafskautið.
Losunin fjarlægir ekki efni með stöðugri skurðaðgerð. Í staðinn, hver einstakur neisti skapar smásæjan vinnsluatburð. Samanlögð áhrif milljóna þessara atburða framkallar smám saman æskilegt holrými.
Bráðnun og uppgufun vinnustykkisins
Samþjappað varmaorkan bráðnar hratt og gufar að hluta til mjög lítið magn af efni á yfirborði vinnustykkisins. Smásjá gígur myndast eftir hverja virka losun.
Stærð þessara gíga fer mjög eftir vinnslubreytum eins og:
- Hámarkshleðslustraumur
- Púls-á lengd
- Púls-off lengd
- Afhleðsluspenna
- Bil rafskauts og vinnustykkis
- Rafmagnsskilyrði
Hærri losunarorka eykur almennt efnisflutningshlutfall (MRR), en það getur líka framleitt stærri gíga, grófara yfirborð, þykkara endursteypt lag, og stærra hitaáhrifasvæði.
Frágangspúlsar með minni orku mynda mun minni gíga og eru því notaðir þegar víddarnákvæmni og yfirborðsgæði eru mikilvægari en fjarlægðarhraði.
Afjónun og rafmagnsskolun
Eftir hvern útskriftarpúls, straumurinn er rofinn. Plasmarásin hrynur og rafstraumurinn fer hratt aftur í einangrunarástand sitt.
Á sama tíma, rafræn hringrás fjarlægir bráðnar agnir, endurstorkið rusl, og önnur mengunarefni frá vinnslubilinu.
Árangursrík skolun er nauðsynleg vegna þess að uppsafnað rusl getur skapað óstöðuga aukalosun, skammhlaup, boga, eða ójafn efnisflutningur.
Rafmagnið sinnir því nokkrum aðgerðum samtímis: rafmagns einangrun, kælingu, fjarlægja rusl, og endurheimt stöðugra bilaskilyrða.
Servo Gap Control
Mikilvægur eiginleiki Sinker EDM er lokuðu servókerfi sem fylgist stöðugt með rafmagnsaðstæðum í vinnslubilinu og stillir rafskautsstöðu í samræmi við það.
Ef bilið verður of lítið, óstöðug útskrift eða skammhlaup geta komið fram, þannig að rafskautið dregst aðeins inn.
Ef bilið verður of stórt, útskriftir verða sjaldgæfar eða hætta, sem hvetur rafskautið til að fara fram.
Þessi stöðuga endurgjöf viðheldur viðeigandi vinnubili í gegnum vinnsluna.
Vegna þess að rafskautið nálgast smám saman endanlegt rúmfræði holrúmsins á meðan það viðheldur stýrðum losunarskilyrðum, Hægt er að búa til flókin holrúm með mikilli endurtekningarhæfni.
Framsækin holamyndun
Rafskautið framleiðir venjulega ekki allt holrúmið í einni útskrift. Í staðinn, þúsundir eða milljónir einstakra losunar eyðir smám saman vinnustykkið.
Eins og ferlið heldur áfram, rafskautið fer inn í vinnustykkið á meðan það heldur forritaðri feril þess. Hola sem myndast samræmist í auknum mæli neikvæð rúmfræði rafskautsins.
Fyrir nákvæmnismót og mótun, vinnsla er almennt skipt í grófvinnslu, hálffrágangur, og lokastigum.
Grófgerð notar tiltölulega orkumikla púls til að fjarlægja efni á skilvirkan hátt, en frágangur notar minni orkulosun til að ná þéttari víddarstýringu og bættum yfirborðsgæði.
3. Sinker EDM vinnsluferlið skref fyrir skref
Sinker EDM er ekki bara neistaframleiðsla.
Til að framleiða nákvæma EDM hola þarf samræmda stjórn á rúmfræði rafskauta, staðsetning vinnuhluta, rafræn hringrás, losunarbreytur, slit á rafskautum, skolun, og skoðun.
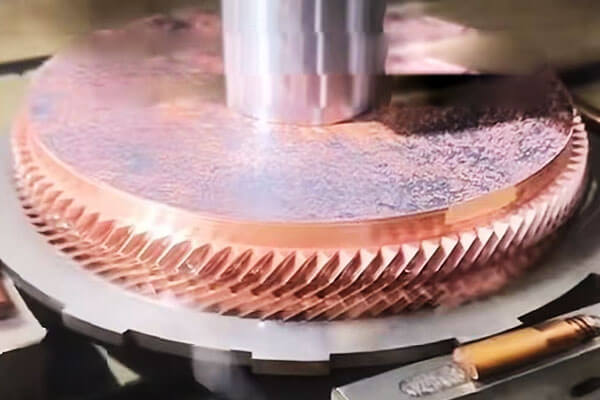
Skref 1: Rafskautshönnun og framleiðsla
Ferlið hefst með hönnun rafskauts sem táknar jákvæð rúmfræði holrúmsins sem á að vinna.
Grafít og kopar eru tvö mest notuðu rafskautsefnin, valið í samræmi við þætti eins og flókið holrými, nauðsynleg yfirborðsfrágangur, víddar nákvæmni, vinnsluhraði, og væntanlegt slit á rafskautum.
Rafskautshönnun verður að taka tillit til forritaðs neistabil, slit á rafskautum, kröfur um skolun, og víddarbæturnar sem EDM stýrikerfið krefst.
Fyrir flókin mót og mót, Hægt er að framleiða mörg rafskaut fyrir grófgerð, hálffrágangur, og klára frekar en að reyna að ná lokaholinu með einni rafskaut.
Gæði rafskautsins hafa bein áhrif á gæði lokaholsins.
Villur í stærð rafskauta, Skarpar brúnir, yfirborðsástand, eða jöfnun er hægt að flytja yfir á vinnustykkið meðan á EDM stendur.
Skref 2: Uppsetning vinnustykkis og nákvæmni jöfnun
Vinnustykkið er tryggilega fest á EDM vélaborðinu og komið fyrir innan rafgeymisins.
Nákvæm jöfnun kemur á hnitsambandi milli vinnustykkisins og rafskautsins, sem er nauðsynlegt við vinnslu holrúma sem verða að samsvara nákvæmlega öðrum eiginleikum.
Nútíma Sinker EDM vélar eru almennt notaðar snertiskynjara, sjálfvirk brúnagreining, viðmiðunarkerfi, eða rafskautsmælingarlotur til að koma á núllpunktum vinnustykkisins og staðfesta stöðu rafskauts.
Fyrir multi-rafskauta vinnslu, samræmd hnitvísun er sérstaklega mikilvæg vegna þess að grófgerð, klára, og smáskaut rafskaut verða að fara aftur á rétta staði án þess að kynna uppsafnaðar staðsetningarvillur.
Skref 3: Rafmagnsundirbúningur og skolun
Vinnslusvæðið er fyllt eða á kafi með rafvökva. EDM olía er mikið notað fyrir hefðbundna Sinker EDM vegna þess að það veitir stöðuga rafeinangrun og skilvirka kælingu.
Rafmagnið er stöðugt dreift í gegnum síunar- og skolunarkerfi til að fjarlægja vinnslurusl.
Rafmagnshreinleiki og hitastöðugleiki eru mikilvægir vegna þess að mengaður eða varmaóstöðugur vökvi getur haft áhrif á losunarhegðun og víddarsamkvæmni.
Skola er jafn mikilvægt. Við vinnslu, bráðnar og endurstorknar agnir safnast fyrir í holrýminu.
Ef þessar agnir eru ekki fjarlægðar á áhrifaríkan hátt, þær geta valdið óstöðugum útskriftum, aukabogamyndun, minnkað skilvirkni efnisflutnings, og staðbundnir yfirborðsgalla.
Skref 4: EDM færibreytuforritun
Áður en vinnsla hefst, ferliverkfræðingurinn setur rafmagns- og servóbreytur í samræmi við efni í vinnustykki, rafskautsefni, vinnslustig, rúmfræði hola, og nauðsynleg yfirborðsfrágangur.
Mikilvægar breytur eru meðal annars hámarksstraumur, losunarspenna, púls-á tíma, púls-off tími, servó tilvísun, pólun, skolunarskilyrði, og rafskautsbraut eða hreyfingaraðferðir þar sem við á.
Það er ekkert eitt alhliða EDM færibreytusett. Grófgerð krefst verulega meiri losunarorku en frágangur, á meðan djúp þröng holrúm geta krafist annarra skolunar og púlsskilyrða en opin holrúm.
Skref 5: Grófgerð
Gróft EDM fjarlægir meirihluta efnisins og kemur á fót grunnrúmfræði holrúmsins. Tiltölulega mikil losunarorka er notuð til að ná háum brottflutningshraða.
Á þessu stigi, stærri rafpúlsar framleiða stærri einstaka gíga og því hraðari veðrun.
Stýrt magn af vinnsluheimildum er viljandi skilið eftir fyrir síðari aðgerðir.
Markmiðið með grófgerð er ekki hámarks yfirborðsgæði, en skilvirkt og stöðugt magn efnisflutnings á meðan viðhaldið er nægilegri stærðarstýringu fyrir frágang.
Fyrir djúp holrúm, skolunaraðstæður verða sérstaklega mikilvægar við grófgerð vegna þess að meira magn af veðruðu efni getur mengað vinnslubilið hratt.
Skref 6: Hálffrágangur og rafskautaskipti
Fyrir krefjandi holrúm, Heimilt er að setja upp hálffrágang á milli grófgerðar og lokafrágangs.
Hægt er að nota aðskilið rafskaut eða smám saman hreinsaða rafskautsrúmfræði til að fjarlægja eftirstandandi vinnsluheimild á sama tíma og minnka víddarfrávik og bæta yfirborðssamkvæmni.
Þetta millistig veitir stjórnað umskipti á milli árásargjarnrar grófgerðar og viðkvæmrar frágangs.
Það er sérstaklega gagnlegt fyrir mót og mót sem innihalda djúp rif, þröngt rifa, Skörp horn, fín áferð, eða flókið þrívítt yfirborð.
Skref 7: Klára
Frágangur notar verulega lægri losunarorku til að framleiða endanlega holrúmmál og nauðsynleg yfirborðsgæði.
Styttri púlstími og lægri toppstraumar skapa minni rofgíga, draga úr grófleika yfirborðs og lágmarka þykkt yfirborðslagsins sem hefur áhrif á hita.
Frágangsstefnan verður að halda jafnvægi ójöfnur á yfirborði, víddar nákvæmni, vinnslutími, og yfirborðsheilleika.
Einstaklega fínn frágangur gæti þurft margar ferðir vegna þess að efnisfjarlæging verður smám saman hægari eftir því sem losunarorka minnkar.
Fyrir mikilvæg verkfæri, endanlegt yfirborð getur síðan farið í fægingu, áferð, Húðun, eða önnur yfirborðsmeðhöndlun eftir því hvaða virkni er nauðsynleg.
Skref 8: Slitabætur fyrir rafskaut
Rafskautsslit er eðlislæg einkenni Sinker EDM. Þó að vinnustykkið sé venjulega veðrað hraðar en rafskautið, rafskautið breytir smám saman um lögun meðan á vinnslu stendur.
Slit er sérstaklega mikilvægt í kringum Skarpar brúnir, hornum, litlum eiginleikum, og svæði sem verða fyrir einbeittri losunarvirkni.
Nútíma EDM stýringar bæta upp slit á rafskautum með því að stilla hreyfingu rafskauts og vinnslubreytur.
Fyrir holrúm með mikilli nákvæmni, Einnig þarf að huga að rafskautasliti við rafskautshönnun og víddarskoðun.
Skref 9: Lokaskoðun
Eftir EDM vinnslu, holrúmið er hreinsað og skoðað í samræmi við verkfræðilegar kröfur.
Málskoðun má framkvæma með því að nota a Cmm, EDM-sérstakt rannsakandi kerfi, sjónmælingartæki, eða nákvæmnismæla, fer eftir rúmfræði íhluta og kröfum um vikmörk.
Hægt er að meta grófleika yfirborðs með því að nota prófílmæli, en mikilvægar holrúmmál og rúmfræðileg tengsl eru sannreynd gegn CAD líkaninu eða teikningunni.
Ef skoðun sýnir staðbundin frávik, Oft er hægt að framkvæma viðbótar EDM-frágang án þess að skipta út öllu framleiðsluferlinu.
4. Rafskaut fyrir Sinker EDM
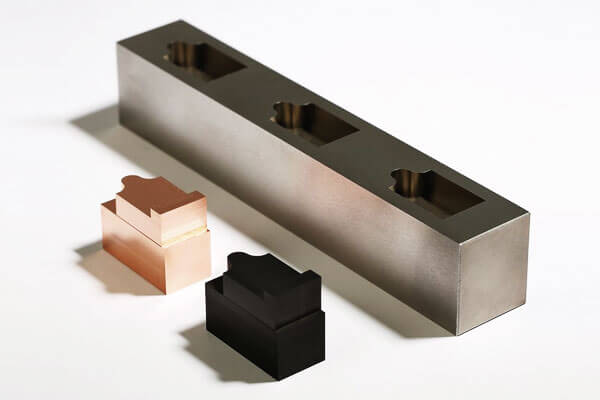
Rafskautið er einn mikilvægasti þátturinn í sinker EDM vegna þess að rúmfræði þess er flutt beint á vinnustykkið með stýrðri rafrofi.
Ólíkt hefðbundnu skurðarverkfæri, EDM rafskaut verður samtímis að veita rafleiðni, víddarstöðugleiki, klæðast viðnám, og nákvæm geometrísk endurgerð.
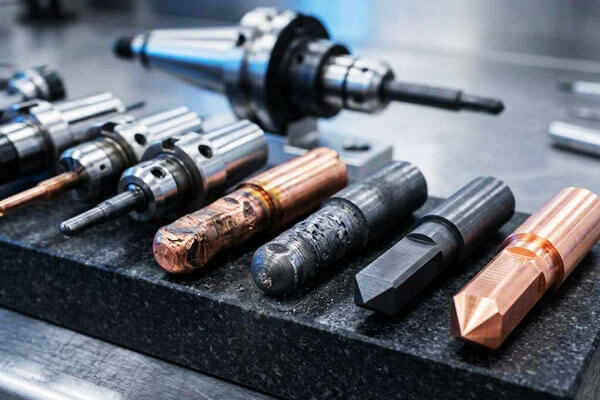
Rafskautsefni
| Efni | Lykileiginleikar | Kostir | Takmarkanir | Dæmigert forrit |
| Grafít | Mikil rafleiðni; lítið slit; Góð vélvirkni; hátt bræðslumark. | Frábært til að grófa; lítið slit á rafskautum; góð yfirborðsáferð; hagkvæmt. | Brothætt; getur myndað fínt ryk; þarf sérhæfð skurðarverkfæri. | Mygluhol; deyr; grófgerð og frágangur. |
| Kopar | Frábær rafleiðni; góð hitaleiðni; auðvelt að véla. | Gott að klára; fínn yfirborðsáferð; auðvelt að rafhúða. | Meira slit en grafít; lægra hraða efnisflutnings. | Klára; lítil holrúm; viðkvæma eiginleika. |
| Kopar-wolfram | Hátt bræðslumark; framúrskarandi slitþol; góð hitaleiðni. | Framúrskarandi slitþol; gott fyrir fínan frágang; stöðugar stærðir. | Dýr; erfitt að véla. | Nákvæm frágangur; lítil rafskaut; háslitaforrit. |
Silfur-wolfram |
Frábær leiðni; hátt bræðslumark; góð slitþol. | Mjög lítið slit; frábær frágangur. | Mjög dýrt. | Frágangur með mikilli nákvæmni; hágæða umsóknir. |
| Wolfram | Mjög hátt bræðslumark; framúrskarandi slitþol. | Mjög lítið slit; góður frágangur. | Ofboðslega dýrt; erfitt að véla. | Sérhæfð forrit með mikilli nákvæmni. |
5. Nákvæmni, Yfirborðsfrágangur og vinnslugeta
Einn af helstu styrkleikum Sinker EDM er hæfileiki þess til að sameina mikla víddarstýringu og vinnslu á rúmfræði sem erfitt eða ómögulegt er að framleiða á skilvirkan hátt með hefðbundnum skurðarverkfærum.
Víddar nákvæmni
Með nútíma CNC Sinker EDM búnaði og vel stjórnað ferli, víddarvikmörk í nokkurra míkróna til nokkurra tuga míkróna svið er hægt að ná fyrir viðeigandi rúmfræði.
Lokaniðurstaðan veltur að miklu leyti á slitjöfnun rafskauta, hitastýring, rafmagnsstöðugleiki, og skoðunaraðferðafræði.
| Parameter | Dæmigert hæfileiki | Verkfræðisjónarmið |
| Málþol | ±0,005–0,02 mm | Hægt er að ná þrengri vikmörkum við bestu frágangsskilyrði |
| Umburðarlyndi með mikilli nákvæmni | Um það bil ±0,002–0,005 mm | Krefst almennt stýrð hitauppstreymi, nákvæmni rafskaut, og hollur lokapassar |
| Staðsetningarnákvæmni | Um það bil ±0,003–0,01 mm | Fer eftir uppsetningu vélarinnar, ás kvörðun, og uppsetningu vinnustykkis |
| Endurtekningarhæfni | Um það bil ±0,002–0,005 mm | Undir sterkum áhrifum frá ástandi vélarinnar og vinnslustöðugleika |
| Nákvæmni rafskauts til hola | Venjulega innan nokkurra míkrómetra til tugum míkrómetra | Fer eftir rafskautaskoðun, slitabætur, og stjórn á neistabili |
Yfirborðsáferð
Sinker EDM framleiðir einkennandi yfirborð sem samanstendur af smásæjum losunargígum.
Grófleiki yfirborðs er fyrst og fremst stjórnað af losunarorku: orkumeiri púlsar framleiða dýpri og stærri gíga, en frágangspúlsar með minni orku mynda fínni yfirborðsáferð.
Dæmigert yfirborðsgrófleikasvið sem hægt er að ná eru sýnd hér að neðan.
| Yfirborðsgrófleiki Ra | U.þ.b. Grófleiki (µin) | Dæmigert vinnsluástand | Dæmigert notkun |
| 0.2–0,4 µm | 8–16 µmín | Mjög orkusnauð frágangur | Nákvæmar mót, verkfærafleti í sjónrænum gæðum sem þarfnast frekari fægja |
| 0.4–0,8 µm | 16–32 µmín | Fínn frágangur | Mygluhol, nákvæmni deyr, hagnýtur yfirborð |
| 0.8–1,6 µm | 32–63 µmín | Almennur frágangur | Almenn nákvæmni verkfæri og verkfræðilegir hlutir |
| 1.6–3,2 µm | 63–125 µmín | Meðalorkuvinnsla | Fyrstu holrúm og yfirborð þar sem hóflegt gróft er ásættanlegt |
| >3.2 µm | >125 µin | Háorka grófgerð | Fjarlægja magn efnis áður en frágangi er lokið |
Endanleg yfirborðsgæði ráðast ekki eingöngu af straumi. Lengd púls, púlsbil, pólun, rafmagnsskolun, rafskautsefni, efni í vinnustykki, og fjölda lokapassa
Vinnslugeta
Sinker EDM er sérstaklega dýrmætt þegar íhluturinn inniheldur Djúp holrúm, mjó rifbein, flóknir vasar, litlir innri radíur, skarpar rúmfræðilegar umbreytingar, eða flóknar þrívíðar útlínur.
| Lögun | Dæmigert hæfileiki | Verkfræðisjónarmið |
| Lágmarksstærð eiginleika | Um það bil 0,05–0,10 mm | Mjög háð rafskautsstyrk, skolun, stærðarhlutfalli, og losa orku |
| Lítill innri radíus | Um það bil 0,05–0,15 mm | Takmarkað af rúmfræði rafskauta og sliti rafskauta |
| Djúpir þröngir eiginleikar | Hlutföll u.þ.b 10:1–20:1 eru möguleg | Roði verður sífellt erfiðara eftir því sem dýpt eykst |
| Dýpt holrýmis | Allt að um það bil 100–200 mm eða meira | Takmarkast fyrst og fremst af rafskautshönnun, skolun, vélarhögg, og rúmfræði hola |
Flókið þrívíddarhol |
Framúrskarandi | Flóknar rúmfræði rafskauta geta endurskapað mjög flóknar form holrúma |
| Vinnsla úr hertu stáli | Framúrskarandi | Sérstaklega hagkvæmt eftir hitameðferð |
| Skarpar innri eiginleikar | Framúrskarandi | Hagnýtari en hefðbundin snúningsverkfæri fyrir margar innri rúmfræði |
| Blind holrúm | Framúrskarandi | Mikil notkun á deyjandi EDM |
| Þunn rif og mjóar rifur | Framúrskarandi | Krefst vandaðrar rafskautshönnunar og stjórnaðrar úthleðsluorku |
6. Hvaða efni er hægt að vinna með Sinker EDM?
Stór kostur við sinker EDM (Rafmagns losun) er hæfni þess til að vinna rafleiðandi efni óháð hörku þeirra eða vélrænni styrk.
| Efnisfjölskylda | Dæmigert efni | Hæfi | Dæmigert Sinker EDM forrit |
| Verkfærastál | H13, D2, S7, P20, 4140, 4340 | Framúrskarandi | Sprautumót, stimplun deyr, kýla, mynda holrúm, hert verkfæri |
| Ryðfrítt stál | 304, 316, 17-4PH, 440C. | Framúrskarandi | Læknisfræðilegir hlutir, nákvæmni verkfæri, flugvélahlutar, búnaður til matvælavinnslu |
| Superalloys | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Framúrskarandi | Aerospace íhlutir, túrbínutengd verkfæri, efnavinnslubúnaður |
| Títan málmblöndur | Ti-6Al-4V og önnur leiðandi títan málmblöndur | Framúrskarandi | Aerospace hlutar, læknisfræðilegir íhlutir, nákvæmni holrúm og verkfæri |
Sementað karbíð |
WC-Co og önnur leiðandi karbíð gæði | Framúrskarandi | Skurðarverkfæri, slitþolnir íhlutir, kýla, deyr, nákvæmni verkfæri |
| Koparblöndur | Kopar, eir, brons, beryllium kopar | Framúrskarandi | Rafmagnshlutir, nákvæmni holrúm, tengiliði, varmaflutningshlutir |
| Ál málmblöndur | 6061, 7075 og aðrar leiðandi einkunnir | Gott | Frumgerðir, mót, nákvæmnisíhlutir í litlu magni, flókin holrúm |
| Önnur leiðandi efni | Ákveðnar leiðandi sérmálmblöndur og samsett efni | Umsókn háð | Sérhæfð verkfæri og íhlutir sem erfitt er að vinna |
7. Sinker EDM vs. Wire EDM vs. CNC vinnsla
Sinker EDM, vír EDM, og CNC vinnsla eru öll nákvæmni framleiðslutækni, en þeir fjarlægja efni á ólíkan hátt.
| Viðmið | Sinker EDM | Vír EDM | CNC vinnsla |
| Flutningur efnis | Rafmagnslosun veðrun | Rafmagnslosun veðrun | Vélrænn skurður |
| Verkfæri | Lagað rafskaut | Samfellt vír rafskaut | Skurðarverkfæri |
| Efnisþörf | Rafleiðandi | Rafleiðandi | Almennt vinnanlegt efni |
| Best fyrir | Holrúm, blindhol, flóknar 3D eiginleikar | Snið, rifa, útlínur, gegnumskurði | Almennir prismatískir og snúningshlutar |
| Hörð efni | Framúrskarandi | Framúrskarandi | Verkfæraháð |
| Blind holrúm | Framúrskarandi | Hentar venjulega ekki | Gott, háð rúmfræði |
| Flókin innri rúmfræði | Framúrskarandi | Takmarkað af þráðaðgangi | Miðlungs til framúrskarandi |
Skarp innri horn |
Mjög gott, rafskaut háð | Framúrskarandi | Takmarkað af þvermál verkfæra |
| 3D holrúmsvinnsla | Framúrskarandi | Takmarkað | Gott með fjölása vinnslu |
| Hraði efnisflutnings | Miðlungs | Miðlungs | Almennt hátt |
| Yfirborðsfrágangur | Frábært með lokasendingar | Frábært með lokasendingar | Framúrskarandi, fer eftir verkfærum |
| Líkamlegur skurðarkraftur | Í meginatriðum engin | Í meginatriðum engin | Mikilvægt |
| Rafskaut/verkfæraslit | Rafskautsslit eiga sér stað | Vír er stöðugt neytt | Slit á skurðarverkfærum |
| Dæmigert forrit | Mót, deyr, kýla, holrúm | Nákvæmni snið, rifa, kýla | Stokka, hús, plötur, burðarvirki |
8. Kostir og takmarkanir Sinker EDM
Lykilkostir
- Hörkuóháð vinnsla: Skerar hert stál, karbíð og ofurblendi eins auðveldlega og mildt stál; vinnsla er hægt að framkvæma eftir hitameðferð til að forðast röskun.
- Flókið 3D holrúmsgeta: Framleiðir innri rúmfræði, skörp horn og djúp rif sem ekki er hægt að ná með snúningsskerum.
- Núll skurðarkraftar: Engin vélræn snerting þýðir engin sveigja, ekkert þvaður, engin burr og engin leifar af skurðarálagi, jafnvel fyrir ofurþunna veggi og viðkvæma eiginleika.
- Einstaklega mikil nákvæmni: Nær míkron-stigi umburðarlyndi með framúrskarandi endurtekningarhæfni fyrir mikið magn framleiðslu.
- Frábær yfirborðsáferð: Fær um spegilgæða yfirborð sem útilokar handvirka fæging fyrir mörg myglanotkun.
- Mjög sjálfvirkt: Styður eftirlitslausa framleiðslu á einni nóttu með sjálfvirkum rafskautaskiptum og eftirliti í vinnslu.
Innbyggðar takmarkanir
- Aðeins leiðandi efni: Ekki er hægt að vinna óleiðandi keramik, gler eða flest plastefni.
- Lægra hraða efnisflutnings: Fjarlæging magnefnis er hægari en mölun; hagkvæmast fyrir frágang og flókna eiginleika frekar en grófgerð.
- Rafskautskostnaður og leiðtími: Sérsniðin rafskaut bæta við hönnunar- og framleiðslukostnaði, sérstaklega fyrir nákvæmnisvinnu með mörgum rafskautum.
- Yfirborð endursteypt lag: Mikil orka grófgerð skapar þunnt endurstorknað lag og hitaáhrifasvæði; frágangssendingar minnka en útrýma því ekki alveg.
- Meiri fjárfesting: Precision sinker EDM vélar hafa hærri innkaupa- og rekstrarkostnað en venjulegar mölunarstöðvar.
- Vökva- og úrgangsstjórnun: Rafvökvi krefst síunar og réttrar meðhöndlunar á úrgangseðju.
9. Umsóknir um Sinker EDM
Sinker EDM er mikið notað þar sem hefðbundnar skurðaraðferðir lenda í takmörkunum á hörku efnisins, rúmfræði hola, lögun aðgengi, eða innri smáatriði.
Móta- og deyjaframleiðsla
Mótgerð er eitt mikilvægasta forrit Sinker EDM.
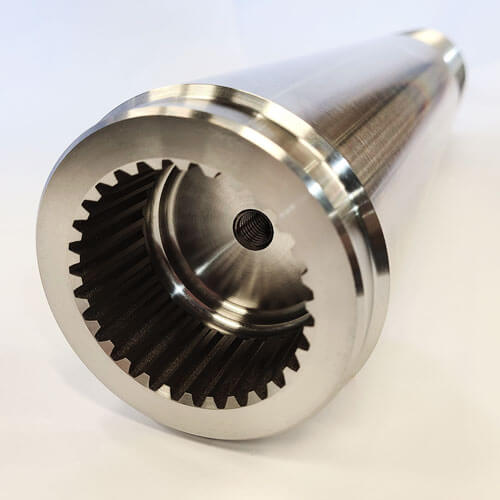
Sprautumót, þjöppunarmót, Die-steypu mót, og önnur verkfærakerfi innihalda oft djúp holrúm, mjó rifbein, áferðarfalleg yfirborð, og flóknar innri rúmfræði.
EDM er sérstaklega dýrmætt eftir hitameðhöndlun vegna þess að hert mold stál er hægt að vinna án skurðarkrafta sem tengjast mölun.
Nákvæmni verkfæri
Kýla, mynda deyr, extrusion deyr, stimplunarverkfæri, og nákvæmnisinnsetningar þurfa oft þétt víddarvik og skarpar innri eiginleika.
Sinker EDM gerir kleift að framleiða flóknar holrúm sem krefjast margra sérhæfðra skurðarverkfæra eða geta verið óaðgengilegar með hefðbundinni vinnslu.
Aerospace íhlutir
Flugvélaframleiðsla felur oft í sér mikla styrkleika, hitaþolnar málmblöndur og flóknar innri rúmfræði.
Sinker EDM er hægt að nota fyrir sérhæfð verkfæri, íhlutir sem tengjast hverflum, nákvæmni innréttingar, og leiðandi efni sem erfitt er að vinna úr.
Læknisframleiðsla
Nákvæm lækningaverkfæri og valdir málmíhlutir gætu þurft mjög fína eiginleika, flókin holrúm, og þröng vikmörk.
Sinker EDM er sérstaklega hentugur til að framleiða mót, mótunarverkfæri, og sérhæfðum nákvæmnisíhlutum.
Bíla- og orkuiðnaður
Ferlið er notað fyrir flutningsverkfæri, íhlutir eldsneytiskerfis, nákvæmni deyr, hlutar sem tengjast hverflum, og afkastamikill iðnaðarbúnaður.
Rafeindatækni og örnákvæmni íhlutir
Ör-EDM og nákvæmni Sinker EDM tækni getur framleitt litla rifa, holrúm, Tengi, og aðrir fínir leiðandi eiginleikar þar sem hefðbundin verkfæri geta verið of stór eða vélrænt viðkvæm.
10. Niðurstaða
Sinker EDM er miklu meira en einfaldlega valkostur við mölun fyrir hörð efni.
Það er í grundvallaratriðum önnur framleiðsluregla sem breytir raforku í nákvæmni rúmfræði, sem gerir form og efnissamsetningar sem ekkert vélrænt skurðarferli getur náð.
Einstök samsetning þess af hörku sjálfstæði, núll skurðarkraftar, flókin holrúmsgeta og yfirborðsgæði spegilhreinsunar gera það óbætanlegt við framleiðslu á verkfærum og mótum, Aerospace, lækningatæki og nákvæmnisverkfræði.
Ferlið hefur í för með sér innbyggða málamiðlanir: lægri efnisflutningshlutfall, Rafskautsslit og krafan um leiðandi vinnustykki þýðir að það er ekki ákjósanlega lausnin fyrir hvert vinnsluverkefni.
Þegar það er notað á réttan hátt - fyrir hert efni, flókin innri holrúm og notkun með mikilli nákvæmni - sinker EDM skilar afköstum sem ekkert annað framleiðsluferli jafnast á við.
Sem rafall tækni, stjórnkerfi og sjálfvirkni halda áfram að þróast, sinker EDM mun stækka enn frekar í örframleiðslu, læknis- og hálfleiðaraforrit,
og samþætt blendingsframleiðsluverkflæði, styrkir stöðu sína sem eitt af grunnferlum nútíma nákvæmni framleiðslu.
Algengar spurningar
Hver er munurinn á Sinker EDM og Wire EDM?
Sinker EDM notar lagað rafskaut til að véla blindhol og flóknar innri rúmfræði.
Wire EDM notar stöðugan vír til að skera í gegnum rafleiðandi efni og er fyrst og fremst notað fyrir snið, kýla, deyr, og gegnum-eiginleikar.
Hvers vegna eru grafít og kopar almennt notuð sem EDM rafskaut?
Bæði efnin bjóða upp á góða rafleiðni og vinnsluhæfni.
Grafít er mikið notað fyrir flóknar rafskaut og háhita EDM forrit, en kopar getur veitt framúrskarandi smáatriði og yfirborðsgæði við viðeigandi vinnsluaðstæður.
Skemmir EDM yfirborð vinnustykkisins?
EDM framleiðir yfirborð sem hefur áhrif á hita og getur myndað endursteypt lag. Með rétt stýrðum frágangsbreytum, hægt er að lágmarka viðkomandi lag.
Mikilvægar íhlutir gætu þurft frekari yfirborðsfrágang eða skoðun.
Hversu nákvæm er sinker EDM?
Hánákvæmar framleiðslu sökkur EDM vélar halda venjulega víddarvikmörk ±0,002 til ±0,005 mm fyrir flesta eiginleika, með mjög nákvæmum vélum sem geta ±0,001 mm við stýrðar aðstæður.
Nákvæmni fer eftir stöðugleika vélarinnar, hitastýring og rétta slitstjórnun rafskauta.
Can Sinker EDM vél hert stál?
Já. Sinker EDM getur unnið hvaða leiðandi efni sem er, óháð hörku. Þetta er einn helsti kostur þess umfram hefðbundna vinnslu.
Er Sinker EDM dýrt?
Verkfærin (rafskautaframleiðsla) er dýrt, og vélartíminn er dýr vegna hægs efnisflutnings.
Samt, fyrir flóknar rúmfræði og hörð efni, Sinker EDM er oft hagkvæmasti kosturinn.