INNGANGUR
In Fjárfesting steypu, gæði keramikskelarinnar ákvarðar yfirborðsáferð beint, víddar nákvæmni, og vélrænni frammistöðu lokasteypu.
Meðal allra skeljalaga, The andlitshúð er mikilvægast vegna þess að það er í beinni snertingu við bráðna málminn og endurskapar á trúlegan hátt rúmfræði og yfirborðsáferð vaxmynstrsins.
Slétt og þétt skel andlitshúð getur bætt steypugæði verulega með því að draga úr yfirborðsgöllum, lágmarka vinnsluheimildir, og auka víddar nákvæmni.
Hins vegar, óhófleg skeljar geta leitt til þess að málmur kemst í gegn, sandviðloðun, pitting, og lélegt yfirborðsútlit, að lokum auka framleiðslukostnað og höfnunartíðni.
Grófleiki skeljarandlitshúðarinnar er ekki stjórnað af einni breytu. Það er afleiðing af flóknu samspili milli eiginleika slurry, eldföst efni, stucco ferli, vax mynstur gæði, umhverfisaðstæður, og hitameðferðir.
1. Flutningssamsetning og gigtareiginleikar
Andlitshúðin er samfellda fylkið á innra yfirborði skelarinnar. Samsetning þess og flæðishegðun eru grundvallarákvarðanir um endanlegan yfirborðsgrófleika.
Sérhver breytubreyting innan slurry kerfisins framleiðir bein, mælanleg áhrif á landslag yfirborðsins.
Hlutfall duft-til-vökva og gigtarhegðun
Duftið til vökva (P/L) hlutfall - massahlutfall eldfösts dufts og bindiefnis - er mikilvægasta breytan sem stjórnar seigju slurry og jöfnunarframmistöðu.
Seigjan er í öfugu hlutfalli við innihald ókeypis vökva; eftir því sem V/V hlutfallið hækkar, frjáls vökvi minnkar, og seigja hækkar verulega.
Þetta samband er mjög viðkvæmt fyrir fast-vökvajafnvægi.
Þegar V/L hlutfallið er of hátt (of seigfljótandi slurry):
- Flæðigeta minnkar verulega.
- Grindurinn getur ekki í raun jafnað út smásæjar útlínur á vaxmynstrinu.
- Bursta merki, dýfingarlínur, og flæðishryggir verða "frosnir" inn í herða húðina.
- Grófleiki yfirborðs eykst verulega (Ra gildi geta farið yfir 3.2 µm).
Þegar V/L hlutfallið er of lágt (of fljótandi slurry):
- Húðin rennur hratt af lóðréttum flötum.
- Ófullnægjandi þykkt lagsins gerir stucco agnir kleift að komast í gegnum slurry lagið, hafa samband við vaxmynstrið beint.
- Þyngdaraflsflæðislínur skapa ójafnar gárur og bylgjulaga galla.
Bjartsýni svið: Fyrir dæmigerða kísil-sol-sirkon-hveiti í andlitshúð, ákjósanlegasta V/L hlutfallið liggur á milli 3.2:1 Og 3.5:1 Að þyngd. Innan þessa glugga:
- Seigja (mælt með nr. 4 Zahn bikarinn) stöðugleiki við 35-45 sekúndur.
- Grugglausnin sýnir nægilega fljótandi virkni til að fylla örholur í mynsturyfirborðinu.
- Thixotropic hegðun kemur í veg fyrir óhóflega frárennsli.
- Blauta húðin nær samræmdri þykkt og sléttri, flatt yfirborð.
- Hægt er að viðhalda endanlega grófleika andlitshúðarinnar hér að neðan RA 1.6 µm.
Frávik frá þessum P/L glugga – í hvora áttina sem er – hækka alltaf grófleikann.
Þetta gerir nákvæma P/L-stýringu að einni mikilvægustu gæðatryggingarstarfsemi í fjárfestingarsteypustöðinni.
Eldföst duft Kornastærð og stærðardreifing
Kornastærðardreifing eldföstu duftsins er annar kjarna hráefnisþátturinn sem hefur áhrif á grófleika andlitshúðarinnar.
Vélbúnaðurinn er einfaldur: ef duftið samanstendur að mestu af ögnum sem safnast saman í einni stærð, pökkunarþéttleiki er lítill, skilur eftir sig stór millivefs tóm milli agna.
Gruggalagið sem myndast er gljúpt og gróft, með fjölmörgum örgígum sem auka grófleika yfirborðsins og draga úr viðnám gegn málmgengni.
Besta kornastærðardreifing krefst samfelldrar, fjölþætt (helst bimodal) stigskiptingu.
Fínar agnir fylla upp í eyðurnar á milli grófra agna, ná hámarks pökkunarþéttleika og þéttleika, slétt yfirborð eftir þurrkun. Tilrauna fínstilling fyrir sirkon-mjöl kerfi sýnir:
| Parameter | Ákjósanlegt svið | Áhrif á grófleika |
| Gróft agnabrot | 20-30 µm | Veitir uppbyggingarramma. |
| Fínkornahluti | 2-5 µm | Fyllir millibil; veitir sléttleika. |
| Massahlutfall fínt brot | 30-40% | Hámarkar pökkunarþéttleika. |
| Ofstórar agnir (>45 µm) | <0.5% | Eyðir útskotum og staðbundnum grófleika. |
Með þessari fínstilltu bimodal dreifingu, yfirborðsgrófleiki minnkar um meira 40% samanborið við unimodal duft af sömu meðalkornastærð.
Andlitshúðin sem myndast sýnir nánast enga sýnilega agnagíga.
Að auki, allar agnir stærri en 45 µm verður að fjarlægja með sigtun eða loftflokkun; slíkar aðskotaefni mynda upphækkaða hnúða á yfirborði skeljar sem eykur grófleika á staðnum nokkrum sinnum.
Bindikerfi og hagnýt aukefni
Tegund bindiefnisins hefur mikil áhrif á grófleika yfirborðsins.
Þrjú helstu bindiefnin sem notuð eru við fjárfestingarsteypu - kísilsól, etýl silíkat vatnsrofsefni, og natríumsílíkat—framleiðir verulega mismunandi eiginleika andlitshúðarinnar:
| Bindingakerfi | Dæmigert yfirborðsgrófleiki (RA) | Kostir | Takmarkanir |
| Natríumsílíkat | >6.3 µm | Lágmarkskostnaður; hraðþurrkun. | Gróf áferð; takmörkuð við lágnákvæmni steypu. |
| Etýl silíkat | ≈3,2 µm | Góð nákvæmni; hóflegur kostnaður. | Dýrari; krefst vandlegrar vatnsrofsstýringar. |
| Kísilsól | <1.6 µm | Frábær sléttleiki; Mikil hreinleiki; kvoðaagnir ~10-20 nm. | Hærri kostnaður; lengri þurrkunartíma; viðkvæm fyrir mengun. |
Kísilsól er valið bindiefni fyrir fjárfestingarsteypu með mikilli nákvæmni vegna afar lítillar kvoðakornastærðar. (venjulega 10-20 nm).
Þetta gerir kleift að mynda þétt, samfelld hlaupfilma með lágmarks óreglu á yfirborði.
Hagnýt aukefni: Lítil viðbót af yfirborðsvirkum efnum og jöfnunarefnum geta verulega bætt bleyta og jöfnunarárangur grugglausnar án þess að breyta efnafræði grunnbindiefnisins:
- Yfirborðsvirk efni (T.d., ójónísk vætuefni í 0,1-0,3% af heildarmassa slurrys) draga úr yfirborðsspennu, stuðla að samræmdri útbreiðslu og koma í veg fyrir myndun göt eða gíga.
- Efnistökuefni lengja flæðitíma blautu slurry filmunnar, leyfa burstamerki, dýfingarlínur, og aðrir minniháttar notkunargripir til að gróa áður en það er læknað.
Samt, óhófleg aukefnanotkun (>0.5%) getur valdið yfirborðsrýrnun, gígur, eða holur.
Ákjósanlegasta viðbótasviðið er venjulega 0.1-0,5% miðað við þyngd af heildarlausn, krefjast nákvæmrar mælingar og vandaðrar gæðaeftirlits.
2. Stucco ferli: Mikilvægar rekstrarbreytur sem stjórna yfirborði yfirborðs skeljar
Stuccoing aðgerðin er miklu meira en einfaldlega að bera eldföstum sandi á blauta andlitshúðina.
Það er afgerandi ferli sem ákvarðar hvernig keramik agnirnar eru festar í gróðurinn og, Þar af leiðandi, hvernig innra yfirborð skeljunnar mun endurskapast eftir þurrkun, hleypa, og málmhelling.
Innfellingarástandið, einsleitni dreifingar, og stöðugleiki stucco agna hafa bein áhrif á smásæ útlínur skeljarandlitshúðarinnar og að lokum yfirborðsáferð steypunnar.

Kornastærðarsamsvörun milli stucco og blauts andlitshúðs
Fyrsta meginreglan um árangursríka stuccoing er að ná réttu sambandi milli kornastærðar eldfösts sands og þykktar blauts andlitshúðarinnar..
Áhrif of stórra stuccoagna
Þegar stucco agnirnar eru of grófar, mál þeirra fara yfir þykkt slurry filmunnar.
Við þessar aðstæður, agnirnar komast í gegnum blauta húðina og hafa beint samband við yfirborð vaxmynstrsins.
Þetta fyrirbæri framkallar staðbundnar birtingar á vaxmynstrinu sem verða eftir í keramikskelinni eftir afvaxun og brennslu, birtast að lokum sem útskot eða ójöfnur á yfirborði á innra yfirborði skeljar.
Stórar stucco agnir geta einnig:
- Búðu til staðbundin streituþéttnisvæði;
- Valda breytilegum lagþykktum;
- Auka líkurnar á málmgengnisgöllum;
- Auka verulega grófleika skel andlitsfeldsins.
Áhrif of fínna stuccoagna
Hins vegar, afar fínar stucco agnir hafa tilhneigingu til að pakka þétt inn í slurry lag.
Minnkað bil milli agna dregur úr gegndræpi skeljar og afhjúpar útlínur margra fíngerðra agna á yfirborði skeljarins..
Fyrir vikið:
- Örútskot yfirborðs verða meira áberandi;
- Gasgegndræpi minnkar;
- Hættan á gastengdum steypugöllum eykst;
- Skeljayfirborðið verður grófara þrátt fyrir minni kornastærð.
Ákjósanlegur kornastærðartengsl
Hagnýt framleiðslureynsla hefur sýnt að stöðugasta innfellingarástandið næst þegar meðalstærð stuccokorna er stjórnað við u.þ.b.:
50%–67% af blautri andlitshúðþykktinni.
Undir þessu skilyrði:
- Um það bil helmingur hverrar ögn er felldur inn í grugglausnina;
- Hluturinn sem eftir er helst utan við húðunarlagið;
- Sandagnir komast hvorki inn í vaxmynstrið né verða að fullu afhjúpaðar á skeljaryfirborðinu.
Fyrir hefðbundna andlitshúð þykkt af 0.3-0,5 mm, ráðlagður stucco stærð er almennt:
| Blaut andlitsfeldsþykkt | Ráðlögð stúkustærð |
| 0.30 mm | 120-140 möskva |
| 0.40 mm | 100-120 möskva |
| 0.50 mm | 80-100 möskva |
Tímasetning ferli: The Critical Stucco umsókn gluggi
Tímasetning stucco notkunar er oft vanmetin í framleiðslu, samt hefur það afgerandi áhrif á gæði innfellingar agna og formgerð yfirborðs.
Ótímabær stucco umsókn
Strax eftir húðun, slurryn helst mjög fljótandi og hefur ekki enn þróað nægilega seigju til að halda uppi sandögnunum.
Það getur leitt til þess að nota stucco of snemma:
- Agnaflutningur og tilfærsla;
- Ójöfn agnadreifing;
- Staðbundin sandsöfnun;
- Myndun grófar bungur og bylgjur.
Skeljayfirborðið sem myndast sýnir oft verulega grófleika frá einu svæði til annars.
Seinkuð stucco umsókn
Ef stucco beiting er seinkað óhóflega, að hluta hlaup eða húðmyndun hefst á yfirborði slurrys.
Við þessar aðstæður:
- Sandagnir komast ekki almennilega inn í húðina;
- Vélræn festing verður ófullnægjandi;
- Fljótandi agnir myndast á yfirborðinu.
Við síðari skeljarsmíði, þessar lauslega festar agnir losna oft, skilur eftir sig fjölmargar smásæjar gryfjur og holrúm sem auka verulega grófleika skeljar.
Ákjósanlegur stuccoing gluggi
Fyrir hefðbundin silica-sol andlitshúðkerfi, ráðlagður notkunartími stucco er:
30–90 sekúndum eftir húðun.
Innan þessa tímabils:
- Seigja slurrys hefur aukist að viðeigandi stigi;
- Of mikil vökvi er horfin;
- Næg mýkt er enn fyrir skilvirka innfellingu agna.
Þar af leiðandi, sandagnir dreifast jafnt og festast vel, framleiðir sléttasta og stöðugasta yfirborð skeljar.
Umhverfisþættir sem hafa áhrif á gæði stúku
Umhverfið við stuccoing getur verulega breytt hegðun agnainnfellingar og gæði skeljaryfirborðs.
Meðal allra umhverfisbreyta, rakainnihald sands Og hlutfallslegur raki umhverfisins eru áhrifamestir.
Rakainnihald stuccosands
Halda skal rakastigi stucco efnisins fyrir neðan:
0.4%
Of mikill raki leiðir vatn inn í staðbundin svæði gruggleysunnar, breytir hlutfalli dufts og vökva og veldur skyndilegri aukningu á seigju.
Afleiðingarnar eru m.a:
- Uppsöfnun fljótandi sands;
- Ójöfn dreifing agna;
- Veik millilaga tenging;
- Delamination gallar.
Þó að þessir gallar geti verið falir meðan á skelbyggingu stendur, þær koma oft í ljós við afvaxun og brennslu, þar sem þeir birtast sem:
- Yfirborðsgryfjur;
- Óregluleg útskot;
- Gróf svæði;
- Staðbundin skeljasprenging.
Hlutfallslegur raki umhverfisins
Ráðlagður raki í umhverfinu fyrir stuccoing aðgerðir er:
40%–60% RH
Lágt rakastig
Þegar rakastig er of lágt:
- Yfirborðsvatn gufar hratt upp;
- Ótímabær húðmyndun á sér stað;
- Sandagnir geta ekki fellt nægilega inn.
Afleiðingin er léleg agnafesting og aukinn grófleiki skeljar.
Mikið rakastig
Þegar raki er of hár:
- Það hægir verulega á þurrkuninni;
- Sandagnir halda áfram að sökkva undir þyngdaraflinu;
- Sumar agnir komast í gegnum slurry lagið.
Þessar aðstæður framleiða að lokum:
- Ójafn yfirborð skeljar;
- Agnasetlagsgallar;
- Aukin grófleikagildi.
3. Mynstur yfirborðsástand og húðunartækni
Andlitsfeldurinn myndast beint á yfirborði vaxmynstrsins. Þess vegna, yfirborðsgæði mynstrsins og húðunaraðferðin eru grundvallarforsendur þess að fá yfirborðshúð með litlum grófleika.
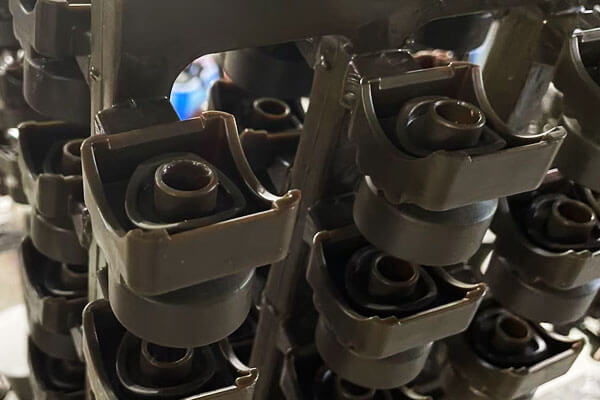
Yfirfærsla á grófleika yfirborðs mynsturs
Sem steypuregla, ójöfnur á yfirborði mynstrsins færist yfir á hjúp skeljar á um það bil a 1:1 hlutfall.
Ef vaxmynstrið hefur rispur, gryfjur, flæðilínur, eða aðra galla, Jafnvel sú slurry sem er best jöfnunarhæfður getur ekki fyllt upp þessar stórfelldu ófullkomleika að fullu.
Endanleg grófleiki skeljar verður að minnsta kosti jafn hár og munstrið.
Kröfur um litla grófa andlitshúð:
| Parameter | Nauðsynleg forskrift | Rökstuðningur |
| Mynstur tól yfirborðs ójöfnur | Ra ≤0,4 µm | Slípað stál eða álverkfæri, ekki plastefni eða gifs. |
| Vaxsprautunarfæribreytur | Bjartsýni (þrýstingur, hitastig, dvelja) | Kemur í veg fyrir flæðismerki, Kalt lokast, og yfirborðsoxun. |
| Frágangur eftir innspýtingu | Þurrkaðu eða fituhreinsaðu til að fjarlægja mygluleifar og örburra. | Fjarlægir galla af völdum mengunarefna. |
| Lokamynstur grófleiki | Ra ≤0,8 µm | Tryggir að bein flutningur gefur ásættanlegan skel grófleika. |
Húðunartækni
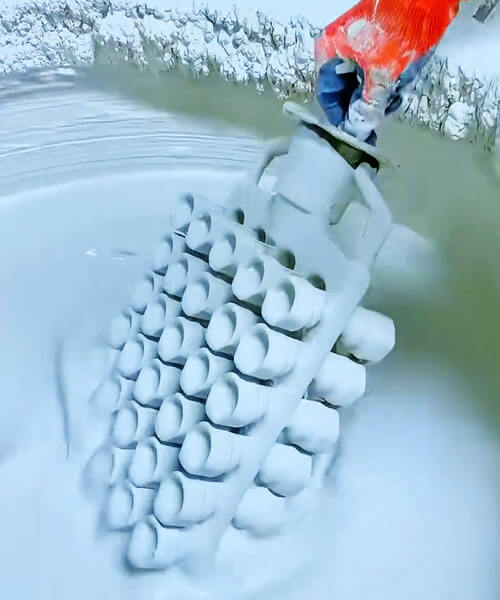
Aðferðin við að beita slurry andlitshúðarinnar hefur veruleg áhrif á endanlega grófleika yfirborðsins.
Þrjár helstu notkunaraðferðirnar - burstun, dýfa, og hella - framleiðir mismunandi yfirborðs eiginleika:
| Tækni | Kostir | Takmarkanir | Dæmigert grófleiki náð (RA) |
| Bursta | Nákvæm stjórn á svæðum sem erfitt er að ná til; gott fyrir flókin innri holrúm. | Burstamerki geta frosið inn í húðina; rekstraraðila háð; hægur. | 1.6-3,2 µm |
| Dýfa | Einkennisbúningur, jafnvel húðun; mikil framleiðni; lágmarks áhrif rekstraraðila. | Krefst nægilega fljótandi slurry; mynstur hönnun verður að leyfa frárennsli. | <1.6 µm (best) |
| Hella / úða | Hentar fyrir stór eða óregluleg mynstur; góð umfjöllun. | Getur myndað dropa og flæðilínur ef ekki er vandlega stjórnað. | 1.6-2,5 µm |
Besta dýfingarfæribreytur:
- Mynstur afturköllunarhraði: Mikilvægasta færibreytan. Úttektarhraði á bilinu 10-15 cm/s framleiða hesthús, samræmdu slurry filmu.
Of hratt → of mikil lagþykkt og rennur; of hægt → húðun er of þunn og ósamfelld. - Dvöl í slurry: 5-15 sekúndur til að leyfa algjöra bleyta.
- Frárennslistími: Eftir afturköllun, leyfðu 10-20 sekúndum að tæma umfram slurry áður en það er stútað.
Dýfingaraðferðin, þegar rétt er stjórnað, nær lægstu og stöðugustu grófleikagildunum.
Burstun getur passað við dýfingu fyrir litla, flóknir hlutar en kynnir meiri breytileika rekstraraðila.
4. Vinnsla eftir umsókn: Þurrkun, Dewaxing, og Hleypa
Jafnvel eftir að andlitshúðin hefur verið sett á og stuccoed, síðari vinnsluþrep - þurrkun, afvaxun, og hleypa - getur leitt til eða aukið á grófleikagalla.
Margir duldir gallar sem eiga uppruna sinn á fyrri stigum koma fram við þessar varmavélrænu meðferðir.
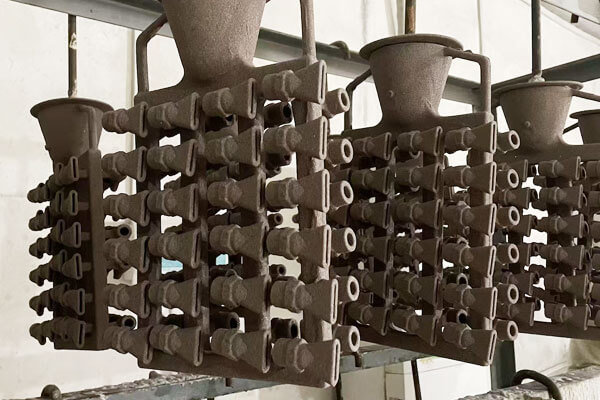
Þurrkun og herðing
Þurrkunarferlið er þar sem kísilsól bindiefnið gangast undir hlaup. Kísilkvoðuagnirnar renna saman í samfellt net, læsa eldföstu agnirnar á sínum stað.
Vandlega skal stjórna vatnsgufun frá yfirborði:
- Ef þurrkun er of hröð (hár hiti, sterkt loftflæði): Yfirborðið þornar og myndar húð á meðan innréttingin er blaut.
Innilokað vatn gufar síðar upp, veldur blöðrum eða sprungum sem opnast sem holur á yfirborði skeljar. - Ef þurrkun er of hæg (lágt hitastig, mikill raki): Húðin getur sigið eða stucco getur sest, skapa ójafna áferð.
Ákjósanleg þurrkunarskilyrði: Milt, jöfn útsetning með góðri loftflæði en engin bein áhrif:
- Hitastig: 22-25°C.
- Hlutfallslegur raki: 50-70%.
- Þurrkunartími: 4-8 klukkustundir fyrir andlitshúð, fer eftir samsetningu og þykkt slurrys.
Dewaxing
Vaxhreinsunarskrefið - bræða út vaxmynstrið - verður að fara fram með stýrðri upphitun til að koma í veg fyrir að mynstrþensla skekki innra yfirborð skeljarins.
Ef hitastigið er of hratt, vaxið þenst meira út en keramikhúðin þolir.
Afleiðingin er innri þrýstingur sem getur sprungið, bunga, eða afmynda andlitsfeldinn, skilur eftir varanlega yfirborðsgalla á lokasteypunni.
Bestu starfshættir: Í gufuafvaxun (autoclave), hækka gufuþrýstinginn í 0.6 MPa innan 30 sekúndur.
Þetta tryggir hratt, jöfn upphitun innan frá og út. Vaxið bráðnar fljótt og flæðir út áður en veruleg hitaþensla getur átt sér stað.
Þessi tækni varðveitir upprunalega slétt yfirborð andlitsfeldsins.
Hleypa (Sintering)
Úrslitaleikurinn brennsla á keramikskelinni við háan hita þjónar það til að brenna út leifar kolefnis, fjarlægja rokgjörn aðskotaefni, og hertu eldföstu agnirnar fyrir styrk.
Stýra þarf kveikjuskilyrðum til að forðast skemmdir á yfirborði:
- Hröð upphitun: Niðurbrotslofttegundir bindiefnis geta sloppið út of fljótt, búa til pinhole gíga á yfirborð skeljar.
- Of hátt eldhitastig: Ofsintrun veldur myndun glerfasa og flæði, búa til rippled, brenglað yfirborð.
Besta brennsluáætlun fyrir kísil-sol-sirkon andlitshúð:
- Haltu hitastigi: 950-1050°C.
- Haltu tíma: 2-3 klst.
- Hraðhraði: 4-6°C/mín (smám saman til að leyfa gas að komast út).
Innan þessa sviðs, skelin fær nægjanlegan styrk til að steypa hana án of mikils bráðnar flæðis, á meðan andlitsfeldurinn heldur sléttunni, þétt áferð sem kom á fyrri skrefum.
Grófleiki er stöðugt lítill (Ra ≤1,6 µm) þegar rétt er skotið.
5. Hagnýt gæðastjórnun og eftirlit í vinnslu
Til að ná stöðugum lágum grófleika þarf kerfisbundið eftirlit og eftirlit allan tímann skeljasmíði ferli. Mælt er með eftirliti í vinnslu eru m.a:
| Athugunarpunktur | Fylgst með færibreytum | Prófunaraðferð | Viðunandi svið |
| Flutningslota | Seigja (Zahn bikarinn) | Nei. 4 bolli | 35-45 sekúndur |
| Flutningslota | V/V hlutfall | Þyngdarmælingar | 3.2-3.5 : 1 |
| Púðurlota | Kornastærðardreifing | Laser diffraktion | Bimodal; <1% >45 µm |
| Stucco | Rakainnihald | Tap við þurrkun | <0.4% |
| Umhverfi | Hitastig / rakastig | rakamælir | 22-25°C / 40-60% RH |
| Húðunaraðgerð | Dýfðu afturköllunarhraða | Tímamælir / kvarðaður útbúnaður | 10-15 cm/s |
| Húðunaraðgerð | Vaxandi prófíll | Þrýstitímaritari | 0.6 MPa í 30s |
| Hleypa | Ofnprófíll | Hitaeiningaskrá | 950-1050°C, 2-3 klst |
Sjónræn skoðun í ferli: Reglubundin skoðun á stuccoed andlitshúð með 10× stækkunargleri getur greint snemma merki um stucco útskot, klumpast, eða ófullkomin umfjöllun.
Færanlegur yfirborðsprófílmælir (snerting eða ekki snerting) hægt að nota á völdum fórnarmynstri til að sannreyna að grófleikamarkmiðum sé náð.
6. Þýðir grófleika andlitshúðarinnar yfir í endanlegt yfirborðsframmistöðu steypunnar
Mikilvægi þess að hjúpur skeljar er ójöfnur nær langt út fyrir skelgerðarstigið.
Í fjárfestingarsteypu, keramik andlitsfeldurinn þjónar sem neikvæð eftirmynd af endanlegu yfirborði íhluta, sem þýðir að örlandslag þess er flutt nánast beint í steypuna við storknun.
Þar af leiðandi, jafnvel minniháttar breytileikar á hrjúf skeljar geta haft mælanleg áhrif á virkni, þjónustulíf, og viðskiptaverðmæti fullunna íhlutsins.
Fyrir hágæða nákvæmni steypu, að stjórna grófleika andlitshúðarinnar er ekki aðeins snyrtivörukrafa - það er mikilvæg verkfræðileg færibreyta sem hefur áhrif á vélræna og rekstrarlega hegðun íhlutans.
Yfirborðsafritunarkerfi
Við upphellingu, bráðinn málmur fyllir hverja smásæju dæld og útskot á yfirborði keramikskeljarins.
Eftir storknun, steypan endurskapar þessa yfirborðsþætti af ótrúlegri tryggð.
Þó þættir eins og:
- Rýrnun á álfelgur,
- Málmvökvi,
- Mygla-málm viðbrögð,
- Sandbrennsla,
getur breytt endanlega yfirborðsáferð lítillega, skeljahúðin er áfram ríkjandi þáttur sem stjórnar grófleika steypu.
Í flestum nákvæmni fjárfestingarsteypuferlum, grófleikaflutningshlutfallið milli skeljar og steypu er á bilinu frá:
1:1 til 1:1.3
Þetta þýðir að skel andlit feld með Ra gildi upp á 1.6 μm framleiðir venjulega grófleika steypuyfirborðs sem er um það bil 1,8–2,0 μm.
Áhrif á vélrænan árangur
Þreytuþol
Ójöfnur á yfirborði virka sem smásjárskor og auka álag. Undir hringlaga hleðslu, þessi svæði verða ákjósanlegir staðir til að hefja sprungur.
Sléttara steypuflötur býður upp á:
- Lægri streituþéttniþættir;
- Fækkar sprungukjarnastöðum;
- Lengra þreytulíf;
- Bættur áreiðanleiki við kraftmikla hleðslu.
Þetta er sérstaklega mikilvægt fyrir:
- Hverflablöð;
- Byggingarhlutar flugvéla;
- Bifreiðavélarhlutar;
- Háhraða snúningsbúnaður.
Rannsóknir hafa sýnt að draga úr yfirborðsgrófleika frá Ra 4.0 μm til Ra 2.0 μm getur bætt þreytulífið um meira en 20% í ákveðnum hástyrktar málmblöndur.
Tæringarþol
Formgerð yfirborðs hefur mikil áhrif á tæringarhegðun.
Gróft yfirborð inniheldur:
- Dalir og sprungur;
- Svæði stöðnunar raflausnar;
- Ör-galvanískar frumur.
Þessir eiginleikar flýta fyrir:
- PITTING Tæring;
- Sprungu tæringu;
- Spennu-tæringarsprungur.
Fyrir lækningaígræðslur úr ryðfríu stáli og íhluti til efnavinnslu, slétt steypuyfirborð bætir verulega langtíma tæringarþol og lífsamrýmanleika.
Wear Performance
Upphaflegt yfirborðsástand hefur bein áhrif á núnings- og slitkerfi.
Gróft yfirborð leiðir almennt til:
- Hærri núningsstuðlar;
- Aukið slit á slípiefni;
- Hraðari efnisflutningur;
- Meiri hitamyndun.
Íhlutir eins og:
- Dæluhjól;
- Loki líkama;
- Vökvakerfisíhlutir;
- Rennandi vélrænir hlutar,
hagnast verulega á lægri yfirborðsgrófleika.
Áhrif á vökvavirkni
Í flæðismeðferðarbúnaði, yfirborðsgrófleiki hefur bein áhrif á vökvahegðun.
Smásæ yfirborðsútskot trufla jaðarlagið og auka ókyrrð, leiða til:
- Hærra núningstap;
- Minni rennslisvirkni;
- Aukin orkunotkun;
- Meira þrýstingsfall.
Þetta fyrirbæri er sérstaklega merkilegt í:
- Hverflablöð;
- Þjöppuíhlutir;
- Dæluhjól;
- Loftflæðisrásir.
Fyrir nákvæmni hverfla forrit, Jafnvel lítil minnkun á grófleika yfirborðs getur bætt loftaflfræðileg skilvirkni og dregið úr rekstrarkostnaði yfir endingartíma búnaðarins.
Áhrif á húðun og yfirborðsmeðferð
Margar fjárfestingarsteypur krefjast aukaaðgerða eins og:
- Rafhúðun;
- Anodizing;
- PVD húðun;
- Varma úða;
- Málverk.
Of mikill yfirborðsgrófleiki getur valdið:
- Ójöfn lagþykkt;
- Léleg viðloðun við húðun;
- Staðbundnir gallar;
- Aukinn frágangskostnaður.
Með því að framleiða steypu með frábæru yfirborði sem steypt er, Framleiðendur geta dregið verulega úr magni fægja og vinnslu sem þarf fyrir yfirborðsmeðferð.
Málnákvæmni og vinnsluheimildir
Grófleiki yfirborðs hefur einnig áhrif á víddarstýringu.
Gróft steypuyfirborð krefst venjulega:
- Meiri vinnsluheimildir;
- Viðbótar malaaðgerðir;
- Umfangsmeiri frágangsferli.
Þetta eykst:
- Framleiðslukostnaður;
- Framleiðsluferlistími;
- Efnisúrgangur.
Hins vegar, oft er hægt að nota lággrófa steypu í næstum netlaga forritum, hámarka efnahagslegan ávinning af fjárfestingarsteypu.
Fagurfræðilegt og viðskiptalegt gildi
Fyrir vörur þar sem útlit er mikilvægt, yfirborðsfrágangur verður mikilvægur gæðavísir.
Sem dæmi má nefna:
- Læknisfræðileg ígræðsla;
- Rafeindabúnaður fyrir neytendur;
- Lúxus vélbúnaður;
- Skreytt málmvörur;
- Hágæða bílavarahlutir.
Sléttara yfirborð gefur:
- Betra sjónrænt útlit;
- Aukin skynjuð gæði;
- Bætt ánægju viðskiptavina;
- Hærra vöruverðmæti.
Í mörgum tilvikum, yfirborðsáferð steypunnar ræður beint markaðssamþykki.
Fylgni milli grófleika andlitshúðar og steypuyfirborðsgæða
Mikil iðnreynsla og tilraunarannsóknir hafa sýnt skýrt samband á milli grófleika skeljar og yfirborðs á steypu.
| Grófleiki andlitsfeldsins (RA, μm) | Dæmigert steypuhrófleiki (RA, μm) | Dæmigert forrit |
| ≤ 1.6 | ≤ 2.0 | Aerospace íhlutir, Læknisfræðileg ígræðsla, hverflablöð, Hágæða bifreiðar |
| 1.6–3.2 | 2.0–4.0 | Iðnaðarlokar, dælur, nákvæmnisvélar, vökva íhlutir |
| > 3.2 | > 4.0 | Byggingartæki, Þungar vélar, almennar verkfræðilegar steypur |
7. Niðurstaða
Yfirborðsgrófleiki fjárfestingarsteypuhlífa er stjórnað af fjölþátta tengibúnaði í fullu ferli., þekja slurry efni hönnun, aðgerðaforskriftir fyrir stucco, vaxmynstur formeðferð, húðunartækni, og hitaefnafræðilegum ferlum eftir meðferð.
Fjárfesting í stjórn á hverjum þessara punkta gefur samsettan ávinning: hvert fínstillt skref stuðlar að endanleg yfirborðsgæði sem gæti verið stærðargráðu fínni en skel sem framleidd er án slíkrar stjórnunar.
Fyrir steypur sem leitast við að mæta kröfum nákvæmnisverkfræði - geimferða, Læknisfræðilegt, afkastamikil bifreið – leitin að litlum grófleika andlitshúðar er ekki valfrjálst gæðaprógram; það er stefnumótandi samkeppnisskilyrði.