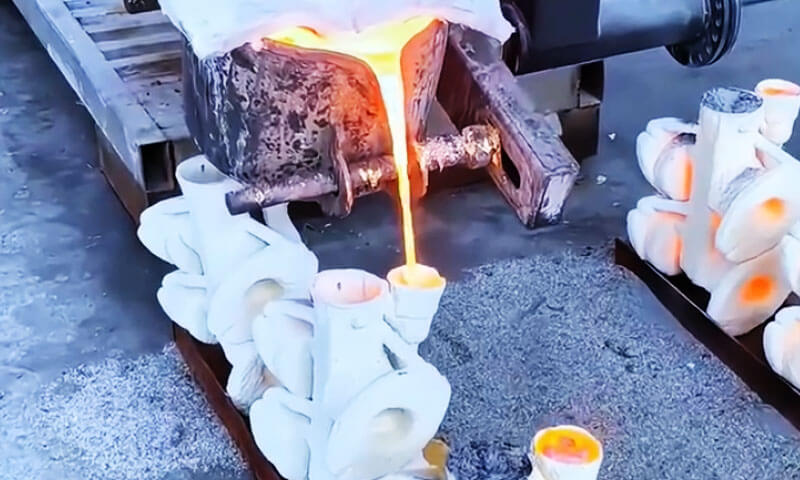
Uppsteypa er einn mikilvægasti ferillinn í sandsteypuframleiðslu, þjóna sem tengi á milli undirbúnings bráðins málms og fyllingar moldhola.
Stöðugleikinn, nákvæmni og stjórnunarhæfni hellaferlisins ákvarðar beint innri heilbrigði, yfirborðsgæði og víddarsamkvæmni fullunnar steypur.
Í iðnaðarstörfum, stór hluti endurtekinna steypugalla - þar með talið gjallinnihald, gasporosity, sandrof og stutt úthelling - stafar ekki af mótun eða bráðnun eingöngu, en stafar af óviðeigandi upphellingu, ósamræmi í vali á búnaði og stjórnlausum hellibreytum.
Fyrir margar steypur, hellabúnaður er oft valinn út frá vana eða upphafskostnaði frekar en kerfisbundinni samsvörun við mótunarlínueiginleika, steypuefni og gæðakröfur.
Misvalin hellakerfi hækka ekki aðeins bilanatíðni og draga úr vinnsluafrakstri, en einnig trufla mótun línu takt, auka orkunotkun og stytta endingartíma búnaðar.
1. Hvað er tilvalið hellaferli?
Upphelling er ein af afgerandi aðgerðum í málmsteypu, samt er það líka einna mest misskilið.
Í nútíma steypuverkfræði, hella er miklu meira en einfaldlega að flytja bráðinn málm úr sleif í mót.
Það er kraftmikið ferli sem felur í sér vökvaflæði, hitaflutningur, þrýstingsjafnvægi, oxunarstýring, og mótfylling.
Jafnvel þegar bráðnar, mótagerð, og hliðarhönnun eru fínstillt, léleg hellaæfing getur samt leitt til alvarlegra steypugalla.
Hins vegar, framúrskarandi hellaaðgerð getur ekki bætt upp fyrir annmarka í hliðarhönnun, gegndræpi myglu, eða riser hönnun.
Að skilja hvað raunverulega felur í sér tilvalið hellaferli er því grundvallaratriði til að bæta steypugæði, framleiðsluhagkvæmni, og ferli stöðugleika.
Algengar ranghugmyndir um gæði hella
Mörg steypustöðvar meta frammistöðu steypunnar með því að nota of einföld viðmið sem endurspegla ekki nákvæmlega gæði steypunnar sjálfs.
Einn algengur misskilningur er að vel heppnuð upphelling þýði aðeins að skila nauðsynlegu magni af bráðnu málmi í mótið innan tiltekins hellutíma..
Þó að hella tíminn sé eflaust mikilvægur, það táknar aðeins eina ferlibreytu.
Steypu sem fyllt er innan tilsetts tíma getur samt þjáðst af ókyrrð, Oxun, gjallflæmi, gasporosity, eða myglusvef ef málmflæðið er óstöðugt.
Annar misskilningur er að tilvalið hella ætti að framleiða steypu með nákvæmlega engum galla.
Í raun og veru, steypugæði eru samanlögð afleiðing margra samtengdra kerfa, þar á meðal bræðsluæfingar, álsamsetning, hlið og riser hönnun, mold efni, húðun, hella skilyrði, og storknunareftirlit.
Gallar af völdum óviðeigandi hönnuðs hliðakerfis, ófullnægjandi gegndræpi gegn myglu, eða ófullnægjandi fóðrun ætti ekki að rekja til upphellingar eingöngu.
Með öðrum orðum, upphelling er aðeins einn hlekkur í framleiðslukeðjunni. Árangur þess skal metinn eftir því hvort hann veitir stöðugleika, stjórnað, og endurtekin moldfylling við hönnuð ferliskilyrði.
Grundvallarviðmiðun tilvalins upphellingarferlis
Bæði frá fræðilegu og iðnaðarsjónarhorni, almennasta skilgreiningin á ákjósanlegri upphellingu er einföld:
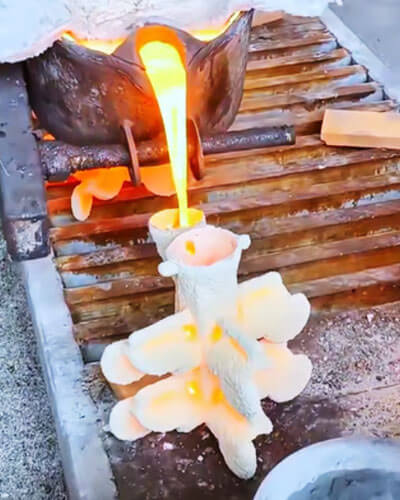
Tilvalið hellaferli er það þar sem stjórnandinn eða sjálfvirka hellukerfið heldur stöðugt að spreitbikarnum sé fullkomlega fyllt af bráðnum málmi í gegnum allt hellunarferlið - frá því að helling hefst þar til moldholið er fyllt að fullu..
Þó einfalt í útliti, þessi regla endurspeglar nokkur grundvallarhugtök í steypuvökvavirkni.
Með því að viðhalda stöðugum fullum sprettibikar kemur á fót stöðugu vatnsstöðuhaus sem keyrir bráðinn málm mjúklega í gegnum spreitinn, hlaupari, og hlið.
Í stað þess að hraða ítrekað og hægja á sér, fljótandi málmur flæðir undir næstum stöðugum þrýstingi, framleiðir fyrirsjáanlegra og einsleitara fyllingarmynstur.
Stöðugt vökvamagn kemur einnig í veg fyrir myndun frjálst fallandi málmstrauma inni í hlaupinu.
Alltaf þegar sprue bikarinn tæmist að hluta, bráðinn málmur fellur lóðrétt í gegnum loft áður en hann fer inn í hliðarkerfið.
Þessi frjálsa fall hreyfing dregur loft inn í málmstrauminn, stóraukin ókyrrð, Oxun, og gasloka.
Oxíðfilmurnar og tvífilmurnar sem myndast geta síðar orðið gjallinnihald, blástursholur, eða upphafsstaðir fyrir þreytusprungur.
Annar mikilvægur kostur er að ró, fullur sprue bolli gerir oxíð kvikmyndir, gjallagnir, og fljótandi óhreinindi verða eftir á bráðnu málmi yfirborðinu í stað þess að dragast inn í hliðarkerfið.
Svo lengi sem vökvastigið helst stöðugt, ólíklegra er að þessi aðskotaefni komist inn í mygluholið og festist í steypuna.
Upphelling getur ekki bætt upp fyrir lélega vinnsluhönnun
Það er ekki síður mikilvægt að viðurkenna takmarkanir á steypustýringu.
Ef hliðarkerfið er undirstærð og getur ekki tekið við nauðsynlegum málmflæðishraða, sprue bikarinn mun óhjákvæmilega flæða yfir eða hella tími verður of langur.
Hins vegar, ef hliðarkerfið er of stórt, bráðinn málmur getur tæmist of hratt, koma í veg fyrir að sprue bikarinn haldist fullur og hleypir lofti, gjall, og mygla rusl inn í kerfið.
Á sama hátt, galla sem stafar af ófullnægjandi gegndræpi myglunnar, léleg loftræsting, ófullnægjandi húðunargæði, eða óviðeigandi rúmfræði hliðar ætti ekki að túlka sem bilun í hellaaðgerðinni.
Þetta eru verkfræðileg hönnunaratriði sem þarf að taka á sjálfstætt.
Ábyrgð steypueftirlits er því ekki að leiðrétta annmarka annars staðar í steypuferlinu, en að veita stöðugust, samfellt, og stýrt flæði bráðins málms sem hönnuð hliðarkerfi er fær um að höndla.
Verkfræðileg þýðing þess að viðhalda fullum Sprue Cup
Að viðhalda stöðugt fullum sprettibikar er miklu meira en leiðbeiningar um notkun – það er hornsteinn hágæða upphellingar.
Þessi einfalda meginregla skilar mörgum verkfræðilegum ávinningi samtímis:
- Komur á stöðugu vökvastillandi haus sem stuðlar að samræmdri moldfyllingu.
- Lágmarkar ókyrrð og yfirborðsbylgjumyndun inni í hliðarkerfinu.
- Kemur í veg fyrir loftásog og dregur úr myndun oxíðfilmu.
- Heldur fljótandi gjalli og innilokum við yfirborð sprue bikarsins í stað þess að bera það inn í mygluholið.
- Framleiðir stöðugri fyllingarhraða, bæta víddarnákvæmni og draga úr flæðistengdum göllum.
- Bætir endurtekningarhæfni fyrir bæði handvirk og sjálfvirk hellakerfi.
Að lokum, ákjósanlegur úthelling er ekki skilgreindur af því hversu hratt bráðinn málmur er fluttur eða hvort sérhver steypa sé gallalaus.
Í staðinn, það er skilgreint af getu til að viðhalda stöðugt fullur sprue bolli og hesthús, óslitið málmflæði í gegnum alla upphellingaraðgerðina, sem gerir hliðarkerfinu kleift að virka við fyrirhugaðar vökvaskilyrði.
Þessi að því er virðist einfalda meginregla myndar grunninn að nútíma steyputækni og er ein áhrifaríkasta leiðin til að bæta steypugæði í nánast öllum steypuferlum.
2. Algengar steypugallar sem orsakast af óviðeigandi upphellingu
Upphelling er síðasta aðgerðin áður en storknun hefst, sem gerir það að einu áhrifamesta stiginu við að ákvarða steypugæði.
Við mótfyllingu, bráðinn málmur verður fyrir hröðum breytingum á hraða, þrýstingur, hitastig, og oxunarástand.
Jafnvel þegar bræðsluferlið, mold gæði, og hliðarkerfi eru vel hönnuð, óstöðug áhelling getur truflað fyrirhugað fyllingarmynstur og komið upp galla sem ekki er hægt að laga við síðari vinnslu.
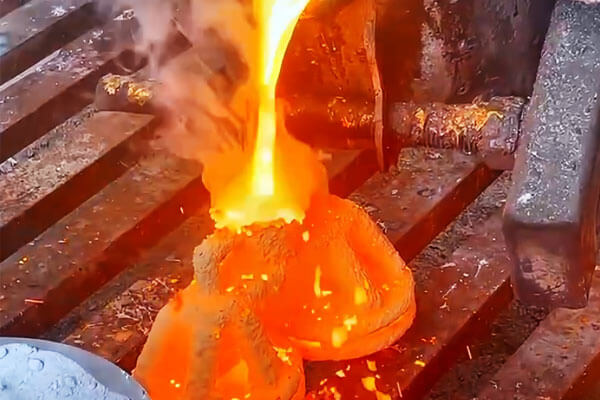
Frá verkfræðilegu sjónarhorni, flestir gallar sem tengjast hellu koma frá einum eða fleiri af eftirfarandi aðferðum:
- Mikil ókyrrð við mótfyllingu
- Loftsog inn í bráðna málmstrauminn
- Oxíðfilmumyndun og meðhöndlun
- Óviðeigandi helluhitastig
- Óviðeigandi helluhraði eða truflanir
- Óstöðugt vökvamagn í sprue bikarnum
- Of mikil veðrun á mygluflötum
- Ótímabær storknun við áfyllingu
Hver galli hefur sinn eigin myndunarbúnað, en margir deila sömu rótinni - tap á stöðugu og stýrðu málmflæði.
Slaggjafir
Innihald slaggs er meðal algengustu gallanna sem tengjast óviðeigandi upphellingu.
Það virðist sem innfellingar sem ekki eru úr málmi sem eru föst í steypunni og geta dregið verulega úr vélrænni styrk, þrýstingsþéttleiki, og þreytulíf.
Við upphellingu, yfirborð bráðins málms verður stöðugt fyrir súrefni.
Ef steypustraumurinn rofnar eða verður ólgandi, oxíðfilmur eru ítrekað brotnar og brotnar inn í fljótandi málminn.
Yfirborðsgjall sem flýtur í sleifinni eða steypuskálinni getur einnig dregist inn í hliðarkerfið þegar ekki er haldið á fullu skálinni..
Óviðeigandi hella getur stuðlað að gjallinnihaldi með nokkrum aðferðum. Of mikil hellihæð eykur ókyrrð og oxun.
Endurtekin tæming á tæmingarbikarnum gerir loft- og yfirborðsmengun kleift að komast inn í hlaupið.
Skyndilegar breytingar á hellihraða trufla yfirborð vökva og flytja gjall inn í hlaupakerfið. Ófullnægjandi gjallhreinsun áður en hellt er á eykur líkurnar á mengun enn frekar.
Ólíkt rýrnunargöllum, Ekki er hægt að gera við gjallinnfellingar með því að breyta hönnun risar.
Til að koma í veg fyrir þá veltur fyrst og fremst á því að viðhalda stöðugum straumi, lágmarka ókyrrð, og tryggja að oxíðfilmur haldist á yfirborðinu frekar en að þær séu fengnar inn í steypuna.
Gasporosity
Gasgop á sér stað þegar lofttegundir festast inni í bráðnum málmi og geta ekki sloppið út áður en þær storkna.
Gallarnir sem myndast geta birst sem einangruð kúlulaga svitahola, þyrpingar af blástursholum, eða dreifður microporosity.
Þó uppleyst vetni, myglu raka, og niðurbrot bindiefna stuðlar allt að gasmyndun, óstöðug úthelling veitir oft þær aðstæður sem leyfa lofttegundum að festast.
Þegar straumurinn brotnar eða fellur frjálslega í gegnum loftið, miklu magni af lofti er blandað í bráðna málminn.
Turbulent flæði dreifir þessum loftpokum enn frekar í fínar loftbólur sem verða sífellt erfiðara að fjarlægja fyrir storknun.
Ef mótfylling er of hröð, lofttegundir sem myndast úr húðun, kvikmyndir, eða mygluefni geta líka festst vegna þess að þau geta ekki sloppið nógu hratt í gegnum mótið.
Rétt úthelling lágmarkar porosity með því að viðhalda stöðugu málmflæði, draga úr ókyrrð, og veita nægan tíma fyrir lofttegundir til að losa í gegnum hliðarkerfið og mygluna.
Sandrof og sandþvottur
Sandrof, oft nefnt sandþvottur, á sér stað þegar bráðinn málmur með miklum hraða skemmir yfirborð moldsins og ber lausar sandagnir inn í steypuholið.
Þessi galli er sérstaklega algengur nálægt hliðum, hlauparar, og svæði þar sem innkomandi málmur snertir mótvegginn beint.
Alvarleiki rofsins fer ekki aðeins eftir mótstyrk heldur einnig af hreyfiorku bráðna málmsins.
Of mikill steypuhraði, skyndilegar breytingar á flæðisstefnu, eða staðbundin úða getur eyðilagt yfirborð moldsins hratt áður en storknuð málmhúð hefur tíma til að myndast.
Í V-Process steypu, þar sem þurr óbundinn sandur er fyrst og fremst þéttur með lofttæmi, óhófleg höggorka getur einnig skemmt eldföstu laginu, afhjúpa lausan sand undir honum.
Gallarnir sem myndast eru meðal annars gróft steypuflötur, innfelld sandinnfelling, víddarónákvæmni, og minni yfirborðsáferð.
Metal Penetration og Burn-On
Málmgengni á sér stað þegar bráðinn málmur síast inn í rýmin milli sandkorna við háan þrýsting eða hækkað hitastig.
Brennsla myndast þegar málmurinn hvarfast við moldaryfirborðið eða bindur sig vélrænt við sandagnir, gera þrif erfitt.
Þó að eiginleikar sands hafi mikil áhrif á þessa galla, steypiskilyrði ráða oft hvort skarpskyggni á sér stað.
Of hátt helluhitastig dregur úr seigju málms og eykur getu þess til að komast inn í moldaryfirborðið.
Hár málmstöðvunarþrýstingur sem myndast við óstöðug úthellingu eða of mikilli höfuðhæð þvingar enn frekar bráðinn málm inn í sandbygginguna.
Óróleg fylling getur einnig eyðilagt hlífðarlagið á staðnum, auka beina snertingu milli bráðins málms og myglunnar.
Með því að viðhalda viðeigandi helluhitastigi og stöðugu málmflæði dregur það verulega úr hættu á gegnumbrotstengda galla.
Kalt lokað
Köld lokun myndast þegar tveir framstreymir af bráðnu málmi mætast en ná ekki að renna saman í samfellda byggingu.
Gallinn birtist venjulega sem sléttur saumur eða þunn sprunga á steypuyfirborðinu.
Kaldar lokanir benda til þess að málmframhliðin séu þegar farin að storkna áður en þau sameinast.
Óviðeigandi hella stuðlar að þessum galla þegar hellahraði er of hægur, málmhitastigið er ófullnægjandi, eða upphellingin er rofin.
Við þessar aðstæður, fyrsti hlutinn af bráðnu málmi missir hita hratt á meðan beðið er eftir að holrúmið sem eftir er fyllist.
Þegar síðari málmur kemur, framhliðin tvö geta ekki tengst málmfræðilega.
Þunnveggja steypur, langar flæðisleiðir, og málmblöndur með takmarkaðan vökva eru sérstaklega viðkvæmar.
Að viðhalda stöðugri upphellingu án truflana er ein áhrifaríkasta aðferðin til að koma í veg fyrir kuldalokun.
Mistök
Mishlaup á sér stað þegar bráðinn málmur storknar áður en hann fyllir moldholið alveg, skilur hluta af steypunni eftir ómótaða.
Ólíkt köldum lokum, sem fela í sér ófullkominn samruna milli tveggja málmframhliða, miskeyrslur stafa af ófullnægjandi mótfyllingu.
Helluskilyrði gegna afgerandi hlutverki í þessum galla. Málmur sem hellt er of hægt missir hitastig áður en hann nær afskekktum hlutum holrúmsins.
Of lágt helluhitastig dregur enn frekar úr vökva, en endurteknar truflanir leyfa staðbundinni storknun að hefjast áður en fyllingu er lokið.
Mishlaup koma oft fyrir í þunnum köflum, flóknar rúmfræði, og steypur með löngum fyllingarvegalengdum.
Stöðug upphelling ásamt viðeigandi helluhitastigi er nauðsynleg til að fylla mold fullkomlega.
Oxíð kvikmynd (Bee kvikmynd) Gallar
Nútíma steypurannsóknir hafa sýnt fram á að oxíðfilmur, almennt nefndar bifilms, eru meðal skaðlegustu innri galla í steyptum málmum.
Alltaf þegar bráðinn málmur verður fyrir ólgandi brjóta saman, oxað yfirborð þess getur brotið aftur á sig, búa til tvílaga oxíðfilmu með ótengdu viðmóti.
Þessar bifilmur hegða sér eins og sprungur sem fyrir eru sem eru innbyggðar í steypuna.
Óviðeigandi hella eykur verulega myndun bifilmu vegna þess að óstöðugt málmflæði brýtur ítrekað saman vökvayfirborðið.
Sérhver truflun á hellandi straumi, hver skvetta inni í sprue, og hvert ókyrrt högg á myglusvegginn eykur líkurnar á oxíðflæðingu.
Þó að tvífilmur séu mjög þunnar og oft ósýnilegar með hefðbundnum skoðunaraðferðum, þeir draga verulega úr þreytustyrk, sveigjanleika, Brot hörku, og þrýstingsheilleika.
Að stjórna ókyrrð meðan á hella stendur er því ein áhrifaríkasta aðferðin til að bæta langtíma steypuáreiðanleika.
Myglusveppur og málmslettur
Skvett á sér stað þegar bráðinn málmur rekst á moldholið með of miklum hraða eða þegar lofttegundir sem myndast við áfyllingu flæða hratt út í gegnum hliðarkerfið.
Auk þess að skapa öryggishættu, skvetta kynnir nokkur gæðavandamál.
Dreifðu droparnir oxast nánast samstundis, framleiðir viðbótaroxíðfilmur sem geta síðar festst í steypunni.
Að skvetta eykur einnig hitatap, mengar mygluflötur með oxíðögnum, og getur eytt húðun í kringum hliðið.
Í alvarlegum tilvikum, skvett getur skemmt moldholið, sem leiðir til ójöfnunar á yfirborði og staðbundinnar innfellingar.
Rétt hliðarhönnun, stöðugur helluhraði, og viðhalda stöðugt fullum sprue bolli draga mjög úr skvettuhneigð.
Inntökukeðjur nálægt skilnaðarlínunni
Ákveðnar steypur, sérstaklega þær sem framleiddar eru af V-Process, sýna af og til keðjulíkar innfellingar sem dreifast eftir skillínunni eða um svæði þar sem eldföst húðun safnast fyrir.
Þessir gallar samanstanda oft af flókinni blöndu af sandögnum, húðunarbrot, oxíðfilmur, og gjall.
Myndun þeirra er nátengd bæði helluskilyrðum og myglusveppum.
Ef útfellingar í þykkri húð eru ekki nægilega þurrkaðar, niðurbrotsefni plastfilmunnar geta ekki sloppið á skilvirkan hátt meðan á hella stendur.
Þar sem bráðinn málmur fyllir holrúmið hratt, að hluta niðurbrotin kvikmynd, húðunarbrot, og sandagnir geta vafinn saman og hjúpað innan málmsins, myndar einkennandi keðjulaga innilokunargalla.
Viðhalda viðeigandi hitastigi myglunnar, tryggja fullkomna húðþurrkun, hámarka loftræstingu, og að forðast óhóflega helluóróa eru öll nauðsynleg til að koma í veg fyrir þessa tegund galla.
3. Val á steypubúnaði og áhrif þess á steypugæði
Að velja viðeigandi hellabúnað er jafn mikilvægt og að hanna hliðarkerfið.
Því miður, margar steypur velja steypuvélar sem byggjast fyrst og fremst á framleiðsluhraða eða upphaflegri fjárfestingu frekar en að huga að steypugerð, mótunarlínustillingar, eiginleika bráðins málms, og ferli stöðugleika.
Óviðeigandi hellakerfi getur valdið of miklu hitatapi, óstöðugt flæði, ósamræmi upphellingarnákvæmni, og tíðir steypugalla.
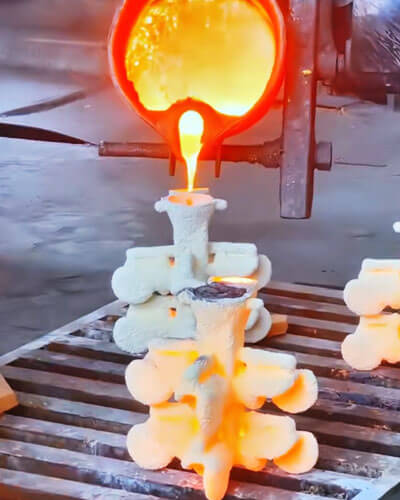
Láréttir flöskumótunarlínur
Fyrir hefðbundnar láréttar flöskumótunarlínur með tiltölulega lágum framleiðsluhraða, handvirkt hellakerfi eða vélrænt aðstoðað sleifarkerfi duga oft.
Samt, háhraða sjálfvirkar mótunarlínur krefjast verulega meiri vinnslustöðugleika.
Þessi framleiðslukerfi upplifa oft tímabundnar truflanir vegna kjarnastillingar, meðhöndlun mygla, viðhald búnaðar, eða niðurstreymis sjálfvirkni.
Við slíkar aðstæður, hellabúnaðurinn verður að viðhalda hitastigi bráðins málms án þess að trufla framleiðslu.
Fyrir grájárnsframleiðslu, upphitaða þrýstihelluofna eru almennt talin ákjósanlega lausnin vegna þess að þeir:
- Haltu næstum stöðugu hitastigi málmsins
- Veittu nákvæma steypustýringu
- Draga úr oxun
- Bættu endurtekningarhæfni hella
- Þjóna sem hitauppstreymi við tímabundna framleiðslustöðvun
- Bættu steypusamkvæmni
Aftur á móti, óhituð sleifarhellukerfi geta orðið fyrir hitatapi á 5-8°C á mínútu, sem gerir þá óhentuga fyrir stóra, flóknar grájárnsteypur þegar framleiðslutruflanir verða.
Sveigjanlegt járnframleiðsla
Sveigjanlegt járn býður upp á mismunandi áskoranir.
Vegna þess að kúlulaga grafítjárn myndar stöðugt oxíðgjall og magnesíum hverfur smám saman eftir meðferð, langvarandi geymsla inni í upphituðum helluofnum eykur gjallsöfnun og viðhaldsþörf.
Fyrir margar meðalstórar sveigjanlegar járnsteypur, einangraðar óhitaðar hella sleifar eru oft ákjósanlegar vegna þess:
- Málmur er endurnýjaður á 8–10 mínútna fresti.
- Magnesíumfölnun takmarkar biðtíma óháð hönnun ofnsins.
- Auðveldara er að fjarlægja slagg en í þrýstihelluofnum.
- Breytingar á málmblöndu eru sveigjanlegri.
Engu að síður, margar háþróaðar steypur í Evrópu og Norður-Ameríku nota enn upphitaða þrýstihelluofna fyrir hágæða sveigjanlegt járnsteypa., samþykkja viðbótarviðhaldið í skiptum fyrir betri hitastöðugleika, hreinni bráðinn málmur, og bætt samkvæmni í steypu.
4. Upphitaðir þrýstihelluofnar: Kjarnalaus vs. Tegund rásar
Upphitaðir þrýstihelluofnar eru orðnir ákjósanlegasta steypulausnin fyrir margar nútíma sjálfvirkar steypur vegna þess að þeir sameinast hitastýring, málm hreinleika, nákvæm skömmtun, og stöðugri framleiðslugetu í einu kerfi.
Ólíkt hefðbundinni sleif upphellingu, þessir ofnar halda bráðnum málmi við stöðugt hitastig á meðan þeir bera málm í gegnum þrýstisífon eða riser rör, lágmarka ókyrrð og oxun í gegnum hellahringinn.
Í dag, upphituðum þrýstihelluofnum er almennt skipt í rás-gerð (innleiðslurás) Og kjarnalaus innleiðsla hönnun.
Þó að bæði noti þrýstihjálpaða hella og bjóði upp á framúrskarandi ferlistöðugleika, rekstrarreglur þeirra, Viðhaldskröfur, Sveigjanleiki, og efnahagsleg frammistaða er verulega mismunandi.
Val á viðeigandi gerð ofns ætti því að byggjast á framleiðslumagni, álfelgur fjölbreytni, flókið steypa, og rekstrarstefnu verksmiðjunnar.
Kostir upphitaðs þrýstihelluofna
Burtséð frá hönnun ofnsins, Upphituð þrýstihellukerfi veita nokkra mikilvæga kosti fram yfir hefðbundnar helluhellur.
Fyrsti kosturinn er framúrskarandi hitastöðugleiki.
Þar sem bráðinn málmur er stöðugt hitaður, hitasveiflur eru í lágmarki, jafnvel við lengri framleiðslutíma eða tímabundnar truflanir.
Stöðugt helluhitastig bætir beinlínis mótfyllingarhegðun, dregur úr kuldalokum og miskeyrslum, og eykur víddarsamkvæmni.
Í öðru lagi, þrýstingshelling framleiðir hreinni bráðinn málm.
Á meðan á rekstri stendur, gjall- og oxíðfilmur fljóta náttúrulega á málmyfirborðinu á meðan hreinn málmur er dreginn í gegnum kafi hellurörið.
Fyrir vikið, málmurinn sem fer inn í hliðarkerfið inniheldur verulega færri innfellingar en málmur sem hellt er úr opinni sleif.
Annar stór ávinningur er mikil hella nákvæmni.
Nútímalegir þrýstihelluofnar samþætta rafræn vigtunarkerfi, leysir staðsetning, og forritanlegar hellulínur, sem gerir nákvæma stjórn á þyngdarþyngd, hella hlutfall, og upphellingartími.
Þetta er sérstaklega dýrmætt fyrir sjálfvirkar mótunarlínur í miklu magni þar sem endurtekningarhæfni hefur bein áhrif á steypuafraksturinn.
Stór ofnageta virkar einnig sem áhrifarík hitauppstreymi innan framleiðslulínunnar.
Vegna þess að töluvert magn af bráðnum málmi er geymt inni í ofninum, stuttar truflanir í mótunaraðgerðum krefjast sjaldan tafarlausrar endurbræðslu eða leiðréttingar á hitastigi, þar með bæta heildarframleiðsluhagkvæmni.
Upphitaðir þrýstihelluofnar af rásargerð
Þrýstihelluofnar af rásargerð nota an innleiðslurás tengdur við aðalbráð úr málmbaði.
Framleiðsluspólan hitar málminn sem streymir í gegnum þrönga rásina, á meðan rafsegulhringurinn flytur varma stöðugt inn í allan ofninn.
Þessi þroskaða tækni hefur verið notuð víða í bílasteypum, framleiðslu vélblokka, framleiðsla bremsuhluta, og önnur umfangsmikil steypustarfsemi þar sem þörf er á langvarandi samfelldri framleiðslu.
Kostir
Mesti styrkur rásarofna liggur í þeirra einstök orkunýtni.
Vegna þess að aðeins bráðinn málmur inni í innleiðslurásinni er beint hituð, raforka nýtist mjög vel, sem leiðir til lágs rekstrarkostnaðar við samfellda framleiðslu.
Annar stór kostur er framúrskarandi hita varðveisla.
Stóra brætt málmgeymirinn heldur mjög stöðugu hitastigi með lágmarkssveiflum, sem gerir ofninn tilvalinn fyrir sjálfvirk hellakerfi sem starfa allan sólarhringinn.
Eldföst fóðrið hefur einnig tiltölulega langan endingartíma.
Við stöðugar framleiðsluaðstæður, margir rásarofnar geta starfað fyrir tvö ár eða lengur áður en nauðsynlegt er að skipta um eldföst efni, draga verulega úr viðhaldskostnaði.
Stór geymslugeta þeirra veitir framúrskarandi framleiðslustuðpúða, og þegar köfnunarefnisvörn er notuð, Hægt er að lágmarka oxun á meðan magnesíum endurheimt er framlengt við framleiðslu á sveigjanlegu járni.
Takmarkanir
Þrátt fyrir þessa kosti, rásarofnar eru minna sveigjanlegar en önnur kerfi.
Vegna þess að innrennslisrásin verður að vera fyllt með bráðnu málmi, ofninn almennt ekki hægt að tæma alveg við venjulegan rekstur.
Þar af leiðandi, Það er bæði tímafrekt og dýrt að skipta um málmblöndur eða skipta á milli mismunandi steypuefna.
Stöðugt rafmagn er einnig nauðsynlegt. Langvarandi rafmagnsleysi getur skemmt innrennslisrásina eða valdið storknun málms, sem þýðir að varaaflkerfi í neyðartilvikum eru oft nauðsynleg fyrir áreiðanlegan rekstur.
Þessir eiginleikar gera rásarofna hentugasta fyrir steypuframleiðslu mikið magn af einni málmblöndu yfir langar framleiðsluherferðir, þar sem álfelgur eru sjaldgæfar.
Kjarnalausir upphitaðir þrýstihelluofnar
Kjarnalausir þrýstihelluofnar tákna nýrri kynslóð upphitaðs hellubúnaðar.
Í stað þess að treysta á innleiðslurás, allt bráðið málmbað er hitað beint með kjarnalausu innleiðslukerfi.
Þessi hönnun útilokar margar rekstrartakmarkanir sem tengjast rásarofnum á sama tíma og hún heldur grundvallarkostum þrýstihellingar.
Kostir
Mikilvægasti ávinningurinn er framleiðslu sveigjanleika.
Þar sem engin innleiðslurás verður að vera varanlega fyllt, Hægt er að tæma ofninn alveg þegar þörf krefur.
Breytingar á álfelgur verða miklu einfaldari, sem gerir kerfið mjög hentugt fyrir steypur sem framleiða mörg efni eða litla framleiðslulotu.
Viðhald er líka þægilegra vegna þess að hægt er að kæla ofninn, tæmd, og endurræst án rekstrartakmarkana sem varanleg innleiðslurás setur.
Kjarnalausir ofnar eru því í auknum mæli notaðir í vinnslusteypu, nákvæmnissteypustöðvar, og aðstöðu sem skipta oft á milli grájárns, sveigjanlegt járn, ryðfríu stáli, og stálblendiframleiðsla.
Takmarkanir
Meiri sveigjanleiki fylgir nokkrum skiptum.
Kjarnalausir ofnar þurfa almennt hærra afgangsmálmmagn meðan á notkun stendur til að viðhalda stöðugri rafsegulhitunarnýtni.
Orkunotkun er venjulega meiri en rásarofna, sérstaklega við samfellda framleiðslu, þar sem allt bráðna baðið verður að vera hitað frekar en aðeins innleiðslurásina.
Eldföst slit er einnig alvarlegra vegna þess að ofninn verður fyrir meiri hitauppstreymi og beinni rafsegulhræringu.
Þar af leiðandi, endingartími fóðurs er venjulega styttri en sambærilegra rásaofna.
Samanburður milli kjarnalausra og rásaofna
| Samanburðaratriði | Þrýstiofn af rásargerð | Kjarnalaus þrýstiofn |
| Upphitunarregla | Induction rás hitun | Bein kjarnalaus örvunarhitun |
| Orkunýting | Framúrskarandi | Gott |
| Stöðugleiki hitastigs | Framúrskarandi | Framúrskarandi |
| Sveigjanleiki í málmblöndu | Aumingja | Framúrskarandi |
| Tæmingargeta | Almennt er ekki hægt að tæma að fullu | Má alveg tæma |
| Framleiðsluhamur | Stöðug framleiðsla í miklu magni | Sveigjanlegur, fjölblendiframleiðsla |
| Eldföst endingartími | Mjög langur | Miðlungs |
| Viðhaldsflækjustig | Hærra | Lægra |
| Umburðarlyndi við rafmagnstruflanir | Lágt | Hærra |
| Dæmigert forrit | Bifreiðar, vélarblokkir, bremsuhlutar, fjöldaframleiðsla | Að vinna steypustöðvar, nákvæmnissteypu, fjölefnisframleiðsla |
5. Verkfræðiaðferðir til að koma í veg fyrir galla í hella
Til að koma í veg fyrir galla sem tengist hella krefst kerfisbundinnar verkfræðinálgunar frekar en einfaldlega að bæta færni rekstraraðila.
Nútíma steypustöðvar ná háum steypuávöxtun með samþættingu bráðnun, málmmeðferð, hella tækni, hliðarhönnun, undirbúningur myglu, eftirlit með ferlum, og sjálfvirkni búnaðar inn í sameinað ferli eftirlitskerfi.
Þar sem steypa táknar aðeins eitt stig í steypuferlinu, Forvarnir gegn galla ættu að einbeita sér að því að viðhalda stöðugu flæði bráðins málms en útiloka ókyrrð, Oxun, gasloka, og hitasveiflur.
Nokkrar verkfræðireglur hafa reynst sérstaklega árangursríkar.
Fyrsta, hella ætti alltaf að halda stöðugu fullri hella skál.
Stöðugt vökvamagn lágmarkar loftásog, dregur úr oxun, og tryggir stöðugt málmflæði í gegnum fyllingu mótsins.
Í öðru lagi, steypuhitastig ætti að passa vandlega við eiginleika málmblöndunnar, steypu rúmfræði, veggþykkt, og áfyllingartími.
Of hátt hitastig eykur oxun og skarpskyggni, á meðan ófullnægjandi hitastig stuðlar að kuldalokum og miskeyrslum.
Þriðja, hella búnað ætti að vera valinn í samræmi við framleiðslu línu frekar en meðhöndla sem alhliða lausn.
Háhraða sjálfvirkar mótunarlínur njóta almennt góðs af upphituðum þrýstihelluofnum með nákvæmri hitastýringu, en hefðbundnar mótunarlínur geta náð fullnægjandi árangri með einangruðum sleifum eða vélrænum hellukerfi.
Jafn mikilvægt er rétt viðhald á sleif. Eldföst slit, gjallsöfnun, og of mikið hitatap rýrir allt stöðugleika hellunnar og ætti að fylgjast stöðugt með.
Sjálfvirkni gegnir einnig sífellt mikilvægara hlutverki.
Nútíma hellakerfi búin með leysistigskynjun, hitauppstreymi, og lokuð lykkja stjórna getur viðhaldið mjög stöðugum hella hraða, bætir endurtekningarnákvæmni en dregur úr ósjálfstæði á reynslu rekstraraðila.
Að lokum, hagræðingu ferla ætti að taka tillit til steypukerfisins í heild sinni. Hella breytur, hliðarhönnun, gegndræpi myglu, húðunarárangur, og storknunarhegðun eru innbyrðis háð.
Að hagræða aðeins eina breytu útilokar sjaldnast galla nema allt ferlið sé metið.
6. Niðurstaða
Helling er miklu meira en einfaldur flutningur á bráðnum málmi í mót - það er mikilvæga brúin milli bráðnunar og storknunar, þar sem vökvavirkni, hitaflutningur, Oxun, og málmvinnsluviðbrögð renna saman.
Gallar eins og gjallinnihald, gasporosity, sandrof, miskeyrsla, Kalt lokast, og oxíðfilmur koma oft frá óstöðugum helluskilyrðum frekar en frá annmörkum í mótunarferlinu sjálfu.
Tilvalin hellaaðgerð viðheldur stöðugu fullri hellatank, skilar sléttum og óslitnum málmstraumi, varðveitir stöðugt hitastig, og lágmarkar ókyrrð við fyllingu mótsins.
Til að ná þessu þarf meira en hæfa rekstraraðila; það krefst rétts vals á hellibúnaði, vísindalega hönnuð hliðarkerfi, stöðugar ferlibreytur, og rauntíma stýritækni.
Þar sem steypur halda áfram að sækjast eftir meiri framleiðni, strangari víddarvikmörk, og næstum núll gallahlutfall, upphellingartæknin er að þróast úr handvirkri aðgerð yfir í skynsamlega, gagnadrifið framleiðsluferli.
Samþætta sjálfvirk hellakerfi, nákvæm hitastýring, bjartsýni stjórnun bráðins málms, og kerfisbundin vinnsluverkfræði mun ekki aðeins draga úr steypugöllum heldur einnig bæta framleiðslu skilvirkni, lægri kostnaður, og auka heildargæði og áreiðanleika steyptra íhluta.