
Tilviksgreining
| Verkefni | 310S Ryðfrítt stál Fjárfestingarsteypubrennaralok |
| Viðmiðunarverkefni | Háhita iðnaðarbrennarahluti |
| Umfang verkefnis | Nákvæm fjárfestingarsteypa á flóknu 310S brennaraloki úr ryðfríu stáli, þar á meðal þróun vaxmynsturs, keramik skel steypu, 310S bráðna og hella, hitameðferð, Yfirborðsáferð, víddarskoðun, og valfrjálst NDT. |
| Efni | AISI 310S / In 1.4845 Austenitic ryðfríu stáli - valið fyrir framúrskarandi oxunarþol, Varma stöðugleiki, og hæfi fyrir langvarandi háhitaþjónustu. |
| Framleiðsluferli | Vaxsprauta + kísil-sol fjárfestingarsteypu + keramik skelbygging + afvaxun + 310S nákvæmni bráðnun + stjórnað hella + rothögg + klippa/slípa + hitameðferð þar sem tilgreint er + Yfirborðsáferð + víddarskoðun + NDT þar sem þess er krafist. |
| Rekstrarumhverfi | Oxandi andrúmsloft við háan hita, með þjónustuhitastig sem hugsanlega nálgast 1,050° C., háð raunverulegri hönnun brennara og rekstrarskilyrðum. |
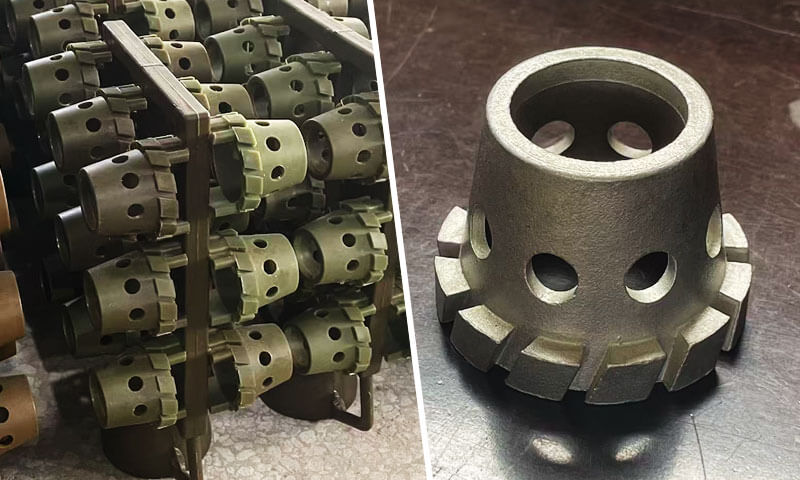
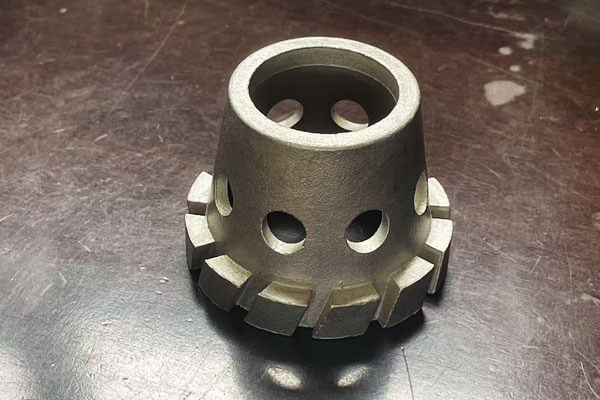
| Helstu eiginleikar steypu | Mjókkaður holur líkami, innra holrými, margar gas/loftholur, efri hringlaga brún, og ummálsröndóttar eldstöðugandi tennur. |
| Grunnverkfræðiáskorun | Að ná áreiðanlegri fyllingu, stýrð storknun, nákvæm holu rúmfræði, stöðug hringrás, og innri heilbrigði en viðheldur háhitaeiginleikum 310S. |
1. Verkefnayfirlit
Þessi tilviksrannsókn skjalfestir raunverulegt sérsniðið kísilsól Fjárfesting steypu verkefni fyrir 310S brennaralok úr ryðfríu stáli, kjarnaneysluíhlutur fyrir gasbrennslubúnað í iðnaði.
Vinnustykkið er með mjókkandi holu meginhluta, mörg jafndreifð forblöndunarloftsgöt í kringum strokkavegginn, og ummálsröndóttar logstillandi tennur neðst.
Framleitt með tapuðu vaxi fjárfestingarsteypu og síðan CNC frágangur, hluturinn er hannaður fyrir stöðuga þjónustu við háhita oxunarumhverfi allt að 1050 ° C..
Frammi fyrir málmvinnslugöllum af 310S hitaþolnu ryðfríu stáli og flókinni rúmfræði hluta, Steypustöðin okkar sigraði margar tilraunaframleiðsluhindranir og afhenti stöðuga fjöldaframleiðsluíhluti sem fullnægðu brennsluafköstum endanlegrar notkunar.
Þessi grein dregur saman bakgrunn verkefnisins, tæknilega erfiðleika, sérsniðnar mótvægisaðgerðir, verkflæði gæðaeftirlits og lokaniðurstöður verkefna.
2. Bakgrunnur verkefnisins
Iðnaðarbrennaralokar eru mikilvægar vélbúnaður sem ákvarðar stöðugleika brunans, hitauppstreymi og endingartími ofna, hitameðferðarlínur og viðskiptahitakerfi.
Brennaralokar til heimilisnota eru að mestu framleiddar með stimplun úr málmi, samt sem áður krefjast þungavinnuskilyrði í iðnaði steypt mannvirki með meiri veggstyrk og frábæra endingu við háan hita.
Upprunalega innfluttur brennaraloki notandans varð fyrir tíðum ótímabærum bilun: hitasprungur og yfirborðsflögnun átti sér stað eftir stutta notkun við háan hita.
Viðskiptavinurinn ákvað að staðsetja varahlutabirgðakeðjuna og valdi 310S (In 1.4845 / AISI 310S) austenitískt hitaþolið ryðfríu stáli fyrir framúrskarandi oxunarþol og skriðþol við háan hita.
Engu að síður, 310S er alræmt erfitt fyrir nákvæma fjárfestingarsteypu. Það hefur breitt storknunarhitasvið, hár bræðsluseigja, og mikið næmi fyrir heitu rifi, örrýrnunargljúpur og oxíðgjallinnfellur.
Samsett með snöggum breytingum á veggþykkt, forblöndunargöt með litlum þvermál og þunnar snekktar tennur á brennaralokinu, hefðbundnar steypubreytur geta ekki náð hæfum massaframleiðslu, sem skapaði brýnar tæknilegar kröfur fyrir faglegt verkfræðingateymi okkar fyrir fjárfestingarsteypu.
3. Kröfur viðskiptavina
Viðskiptavinur iðnaðarbúnaðar setti fram fjölvíða tækni, víddar- og frammistöðukröfur fyrir þessa sérsniðnu brennarahettu:
- Efnislýsing: Strang efnasamsetning fyrir 310S ryðfríu stáli; Cr 24.0-26.0 %, Klukkan 19.0-22.0 %, með takmörkuðum snefilóhreinindum.
Málmfræðileg uppbygging skal vera einsleit austenít eftir hitameðhöndlun lausnarglæðingar. - Mál & Geometrískt umburðarlyndi: Steypuvíddarþol er í samræmi við ISO 8062 CT-5 staðall. Innri forblöndunarholustöður, ljósopsstærðir og neðst tannsniðin snið verða að viðhalda samkvæmni, til að tryggja fyrirsjáanleg forblöndunaráhrif eldsneytis og lofts.
Lykilfestingarviðmót gefa frá sér heimild fyrir síðari CNC vinnslu. - Innri gæði: Engar heitar sprungur og gegnumgangandi örsprungur; rýrnunargljúpur og örholur skulu ekki hafa áhrif á vélrænan styrk og afköst við háan hita.
Samþykki staðall staðist segulmagnaðir agnir próf (MT) og ultrasonic prófun (UT). Engin skaðleg gjallinnihald inni í steypuhlutum. - Yfirborðsgæði: Slétt eins og steypt yfirborð, enginn klístur sandur, pitting eða kalda hringi. Yfirborðsgrófleiki Ra ≤ 6.3 μm fyrir skotsprengingu.
- Þjónustuafköst: Langtíma stöðug virkni við hringlaga hitastig allt að 1050 ° C.; engin hitasprunga, aflögun eða mikil oxunarlosun í venjulegum vinnulotum.
- Viðskiptamarkmið: Náðu stöðugri fjöldaframleiðslu með samkeppnishæfum ávöxtun, til að styðja við stöðugt framboð varahluta fyrir eftirsölukerfi brunabúnaðar viðskiptavinarins.
4. Áskoranir
Við prufuframleiðslu á frumgerð, Verkfræðiteymið okkar greindi samtengdar efnistengdar og rúmfræðidrifnar áskoranir:
Mikil hætta á heitu rifi við breytingar á þykkum til þunnum vegg
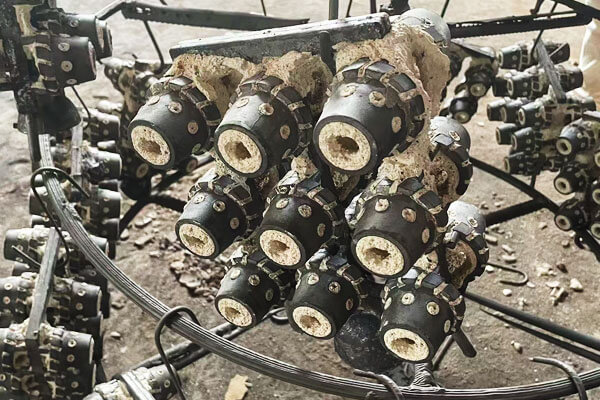
Mikilvægasta málmvinnsluáskorunin var hættan á heitt rífa á lokastigi storknunar.
Brennaralokið inniheldur tiltölulega þungan festingarhluta sem tengist mun þynnri mjókkandi líkama, fylgt eftir af viðkvæmum serrated log-stöðugandi tönnum.
Þessi snögga breyting á þykkt hluta veldur verulegum mun á staðbundnum kælihraða og storknunartíma.
310S ryðfríu stáli eykur hættuna enn frekar vegna tiltölulega breitts storknunarsviðs. Þunnir hlutar geta orðið stífir á meðan aðliggjandi þungir hlutar eru að hluta til fljótandi eða hálffastir.
Þar sem afgangurinn af fljótandi málmi dregst saman og efnið í kring heldur áfram að minnka, staðbundin togspenna getur myndast á svæðum þar sem hluta storknaða uppbyggingin hefur takmarkaða getu til að afmyndast eða taka við viðbótar fljótandi málmi.
Hættulegustu sprungurnar eru ekki endilega stórir sjáanlegir gallar.
Örheitt tár geta myndast meðfram millidendritískum svæðum eða á rúmfræðilegum umbreytingarsvæðum og er erfitt að greina með hefðbundinni sjónrænni skoðun.
Við endurtekna upphitun og kælingu, þessar ósamfellur geta virkað sem streituþéttingar og breiðst út smám saman.
Erfið fóðrun og gasstjórnun í kringum lítil forblöndunarloftshol
Fjöldi forblöndunarloftshola kynnti aðra stóra áskorun.
Þessar holur eru virkir brennslueiginleikar frekar en skrautleg rúmfræði.
Þvermál þeirra, staða, Hringlaga, og samkvæmni hefur bein áhrif á dreifingu brennsluloftsins um brennaralokið.
Frá sjónarhorni leikara, Samt, lítil göt skapa takmarkaðar flæðisleiðir og staðbundna hitahalla.
Við áfyllingu, bráðið 310S verður að endurskapa tiltölulega fína keramikeiginleika en viðhalda nægilegri vökva.
Við storknun, þessi svæði hafa takmarkaðan aðgang að málmfóðri og geta orðið viðkvæm fyrir staðbundinni rýrnun.
Á sama tíma, hvers kyns leifar af gasi eða ókyrrð sem myndast við fyllingu móts getur festst í kringum yfirborð holunnar.
Þunnar serrated tennur og ótímabær storknun
Ummálsröndóttu tennurnar neðst á brennarahettunni sýndu aðra rúmfræðisértæku áskorun.
Þessar þunnu útskot verða að vera alveg fylltar og viðhalda stöðugu sniði á meðan þær eru áfram vélræna sterkar við háhitaþjónustu.
Vegna þess að varmamassi þeirra er töluvert lægri en meginhlutans, þær kólna og storkna hratt.
Þetta skapar tvær samkeppniskröfur.
Annars vegar, bráðni málmurinn verður að halda nægjanlegri vökva nógu lengi til að endurskapa þunnt tannrúmmálið.
Hins vegar, of mikill ofhiti eða langvarandi útsetning fyrir háhita bráðnum málmi getur aukið oxun og keramik-skel samskipti.
Tennurnar upplifa einnig aðra samdráttarsögu en nærliggjandi líkami.
Ef storknuðu tennurnar verða vélrænt þvingaðar af köflum sem enn harðna, afgangsspenna getur safnast fyrir í kringum tannræturnar.
Oxíðinnihald og málm-skeljarviðbrögð
Gæði keramikskelarinnar verða sérstaklega mikilvæg þegar hitaþolið ryðfrítt stál eins og 310S er steypt..
Við hærra bræðslu- og helluhita, bráðið ryðfrítt stál getur haft samskipti við eldföst efni og súrefni í andrúmsloftinu.
Illa stjórnað efnafræði skeljar, ófullnægjandi skothríð, of hátt helluhitastig, eða ókyrrt málmflæði getur aukið hættuna á yfirborðsviðbrögðum og innfellingum sem ekki eru úr málmi.
Dæmigert áhyggjuefni innifalið:
- Oxíðinnihald
- Eldföst mengun
- Keramik hvarfvörur
- Límandi sandur
- Yfirborðsgryfja
- Gróf eða óregluleg steypa húð
- Lokaðar oxíðfilmur
Þessir gallar hafa tvöföld áhrif.
Frá sjónarhóli framleiðslu, þeir draga úr steypuávöxtun og auka frágangskröfur.
Frá þjónustusjónarmiði, ósamfellur á yfirborði geta orðið ákjósanlegir staðir fyrir oxun og sprungur við endurtekna útsetningu fyrir háum hita.
Fyrir íhlut sem starfar nálægt 1050 ° C., að því er virðist minniháttar yfirborðsgalli getur orðið mun mikilvægari eftir langvarandi hitauppstreymi.
Áskorunin var því að viðhalda málm hreinleika og keramik-skel stöðugleika samtímis, frekar en að meðhöndla yfirborðsgæði sem eingöngu snyrtivörukröfu.
Málstöðugleiki flókins fjárfestingarsteypu
Brennaralokið krefst mikillar víddarsamkvæmni þrátt fyrir tiltölulega flókna rúmfræði.
Fjárfestingarsteypa getur endurskapað fínar upplýsingar á mjög áhrifaríkan hátt, en endanlegur málmhluti er undir áhrifum af víddarbreytingum á mörgum stigum:
vaxinnspýting → vaxkæling → skelbygging → skeljabrennsla → málmstorknun → hitameðferð → vinnsla.
Lítið frávik í vaxmynstrinu er hægt að flytja inn í keramikskelina.
Aflögun skeljar við þurrkun eða brennslu getur magnað frávikið enn frekar, á meðan ójafn málmrýrnun getur komið á öðru lagi af víddarbreytingum.
Áskorunin var því ekki einfaldlega að ná víddarnákvæmni á einni frumgerð.
Raunverulegt markmiðið var að koma á a endurtekið víddarstýringarkerfi sem getur viðhaldið samræmi í raðframleiðslu.
Sprungur úr keramikskel og jafnvægi á gasgegndræpi
Skelin sjálf kynnti viðkvæma verkfræðilega málamiðlun.
Keramikmótið varð að vera nógu sterkt til að standast það:
- Vax fjarlæging
- Háhitabrennsla
- Meðhöndlun
- Árekstur úr bráðnum málmi
- Metallostatic þrýstingur
Á sama tíma, það þurfti nægilegt gegndræpi til að leyfa lofttegundum að losna við úthellingu.
Of þétt skel getur veitt góða yfirborðsfjölgun en takmarkað lofttæmingu.
Skel með ófullnægjandi styrk eða lélegri tengingu milli laga getur sprungið við brennslu eða úthellingu, sem leiðir til þess að málmur kemst í gegn, víddar gallar, eða skelfileg steypubilun.
Flókin rúmfræði brennaraloksins gerði þetta jafnvægi meira krefjandi vegna þess að þröngir eiginleikar og innri útlínur skapa svæði þar sem þurrkun, brennslu- og málmfyllingarskilyrði geta verið frábrugðin því sem er í aðalhlutanum.
Hreinleiki úr bráðnum málmi og stöðugleiki í hella
Önnur áskorun var að viðhalda stöðugum gæðum bráðins málms frá ofni til móts.
Fyrir nákvæma 310S fjárfestingarsteypu, efnasamsetning ein og sér tryggir ekki steypugæði. Bráðna stálið verður einnig að hafa viðeigandi:
- Hitastig
- Vökvi
- Gas innihald
- Inntökustig
- Afoxunarástand
- Hellandi stöðugleiki
Ófullnægjandi afoxun getur aukið oxíðmyndun, á meðan of mikil eða illa stjórnað afoxun getur leitt til óæskilegra hvarfefna.
Á sama hátt, of hátt helluhitastig getur bætt fyllingu en aukið málm-skel hvarf og oxun.
Ferlið krafðist því stjórnaðs rekstrarglugga þar sem vökvi, Hreinlæti og samhæfni við keramik-skel var jafnvægi samtímis.
Þetta var sérstaklega mikilvægt fyrir þunnu forblöndunargötin og serrated tennurnar, þar sem óstöðugt málmflæði gæti þegar í stað skilað sér í ófullnægjandi fyllingu eða innlyksa.
5. Lausnin okkar
Sem a fagleg kísilsól fjárfestingarsteypusteypu, við reyndum ekki að leysa galla á brennarahettunni með einni aðlögun að helluhitastigi eða efnafræði álblöndu.
Lykillinn var að koma á a rúmfræðisértækur og málmvinnsludrifinn vinnslugluggi fyrir 310S ryðfríu stáli.
Fyrir þetta verkefni, við meðhöndluðum brennaralokið sem fullkomið steypukerfi: vax mynstur → keramik skel → hlið og fóðrun → bráðnun → hella → storknun → hitameðferð → CNC frágangur → skoðun.
Hvert stig var fínstillt gegn tilteknum bilunarham sem var auðkenndur við frumgerðatilraunir.
Eftirfarandi ráðstafanir voru gerðar við þróun ferlisins.
Endurhönnun á hliðum og fóðrun til að koma í veg fyrir heitt rif
Fyrsta stóra endurbótin var algjör endurhönnun á hliðar- og fóðrunarkerfinu.
Í fyrstu tilrauninni var notað tiltölulega hefðbundið fóðurfyrirkomulag.
CT/sneiðagreining á sýnum sem hafnað var sýndi að mesti gallastyrkurinn átti sér stað í kringum þykkt-til-þunnt skiptið á milli uppsetningarbolsins og mjókkaðs hlutar, með viðbótaráhættu í kringum rætur tannanna.
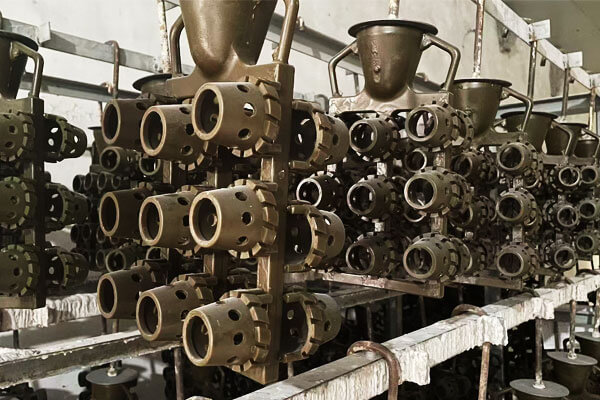
Við endurhönnuðum því steypuna til að koma á fyrirsjáanlegri stefnubundin storknunarröð.
Grunnstefnan var:
Þunnir hagnýtir hlutar → mjókkandi meginhluti → þykkur festibolur → fóðrunargjafi
Þunga festingarstönginni var vísvitandi haldið sem einu af síðustu storknandi svæðum þannig að það gæti haldið áfram að veita fljótandi málmi til aðliggjandi hluta meðan á rúmmálssamdrætti stóð..
Við kynntum einnig staðbundna fóðrun á mikilvægum varmahnútum frekar en að auka heildarmagn riser.
Í ferliprófunum, við bárum saman nokkrar hliðarstillingar og fylgdumst með dreifingu galla eftir skurð.
Bjartsýni hönnunin dró verulega úr einangruðum rýrnunarábendingum og útilokaði endurtekið heittármynstur sem sást í fyrstu rannsóknunum.
Fyrir þennan sérstaka þátt, mikilvægur lærdómur var að meira riser málmur var ekki lausnin; fyrst þurfti að endurhanna storknunarröðina.
Stjórna serrated tennurnar með fyllingu og hitajafnvægi
Þunnu serrated tennurnar voru meðhöndlaðar sem sérstakt steypuvandamál.
Vegna þess að þessir eiginleikar hafa miklu hærra hlutfall yfirborðs og rúmmáls en meginhlutinn, þær missa hita hratt og geta frjósið áður en restin af steypunni hefur fyllst.
Lausnin okkar sameinaði þrjár stýringar:
- Stuttir og stöðugir málmflæðisleiðir
- Bjartsýni skeljarforhitunar
- Stýrður ofurhiti í hella
Í stað þess að hækka einfaldlega hitastigið til að þvinga málm inn í tennurnar, við fínstilltum sambandið milli hitastigs málms og hitastigs skeljar.
Vinnuhellusviðinu var stjórnað á u.þ.b 1580–1620 °C, meðan forhitun skeljar og eldunarskilyrði voru stöðug áður en hellt var.
Þetta veitti þunnu tennunum nægjanlegan vökva án þess að auka málmhitastig og keramik-skel viðbrögð að óþörfu.
Við breyttum einnig staðbundinni hliðarstefnu þannig að málmurinn næði þunnu hlutunum með minni ókyrrð og minni möguleika á ótímabærri frystingu.
Niðurstaðan var umtalsverð framför í fullkominni fyllingu á serrated prófílnum á meðan forðast var sameiginlega málamiðlun milli þunnt hluta fylling og óhófleg oxun.
Sérstök stjórn á Premix-Loftholum
Forblöndunargötin voru einn mikilvægasti hagnýtur eiginleiki brennaraloksins.
Við stofnuðum því sérstaka stjórnunarleið frekar en að meðhöndla götin sem venjulega fjárfestingarsteypu rúmfræði.
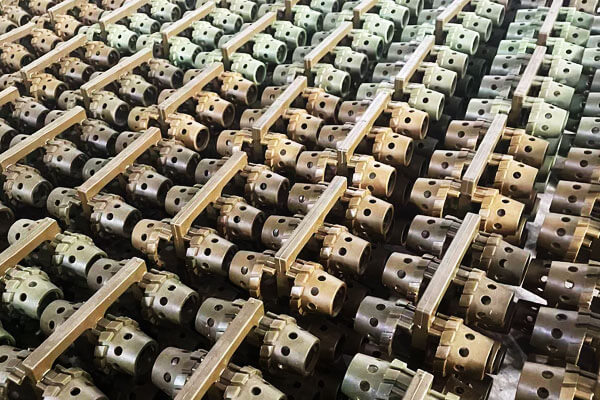
Ferlið beindist að fjórum breytum:
- Þvermál hola
- Holustaða
- Ummálsbil
- Innri yfirborðsheilleiki
Á vaxstigi, 100% skoðun var gerð á holumyndandi eiginleikum. Hvaða vaxmynstur sem er með skemmdum kjarna, aflögun eða stífluðum göngum var hafnað fyrir samsetningu.
Á steypustigi, fyllingarhegðun var bætt með stýrðu málmflæði og lofttæmihjálp.
Markmiðið var að lágmarka ókyrrð og innilokað gas í kringum göngurnar með litla þvermál.
Fyrir mikilvægar holumál, A. steypa í vél stefnu var samþykkt: fjárfestingarsteypa veitti næstum nettó rúmfræði, en CNC vinnsla var notuð til að koma á endanlegum hagnýtum stærðum þar sem strangari vikmörk voru nauðsynleg.
Þessi aðferð kom í veg fyrir óhóflega vinnslu á sama tíma og hún veitti mun betri samkvæmni en að treysta eingöngu á steypta holumál.
Silica Sol Shell Optimization fyrir 310S
Fyrir þetta verkefni, keramik-skel gæði var beintengd við steypu gæði.
Við þróuðum a háhreint kísilsól skelkerfi með fíngerðri andlitshúð sem byggir á sirkoni sem hentar sérstaklega yfirborðskröfum 310S brennaralokans.
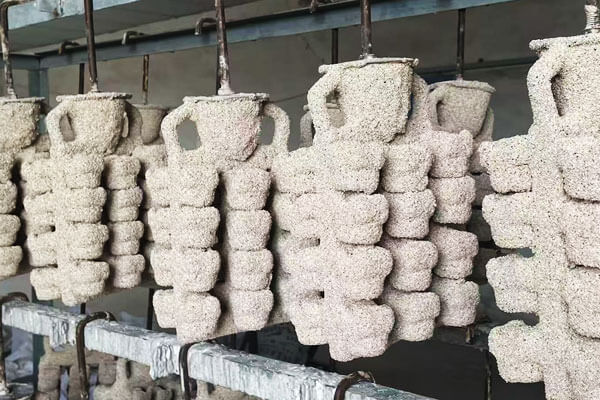
Skeljaferlið var fínstillt á þremur sviðum:
Andlitsjakki
Eldföst andlitshúð með miklum hreinleika var notuð til að lágmarka bein efnasamspil milli bráðna 310S og keramikmótsins.
Þetta hjálpaði til við að draga úr:
- Límandi sandur
- Keramik viðbrögð
- Yfirborðsgryfja
- Eldföst innihald
- Tap á fínni tannrúmfræði
Öryggislög
Varalögin voru stillt í jafnvægi styrkleiki skeljar og gegndræpi fyrir gas.
Þetta var sérstaklega mikilvægt vegna þess að of þétt skel getur takmarkað loftræstingu, á meðan ófullnægjandi gegndræpi getur aukið gastengda galla í kringum forblöndunargötin.
Þurrkun og brennsla
Hvert skeljalag var þurrkað við stjórnað hitastig og rakastig.
Fullbúnum sprengjum var síðan skotið á u.þ.b 1180–1220 °C til að fjarlægja vaxleifar, raka og lífrænna efna og til að koma á stöðugleika í eldföstu uppbyggingunni.
Skeljar sem hafnað var fengu ekki að halda áfram að hella ef skoðun leiddi í ljós sprungur, ófullkomin þurrkun, veik millilaga tenging, eða óeðlileg yfirborðsaðstæður.
Bráðið 310S hreinlætiseftirlit
Fyrir 310S, við viðurkennum það efnasamsetning er aðeins einn hluti af gæðum bráðins málms.
Raunveruleg steypuárangur fer einnig eftir oxíðstigi, uppleystar lofttegundir, hitastöðugleiki og innilokunarstýring.
Bræðsluaðferðin okkar innihélt því:
- Stýrt val á hleðsluefni
- Meðaltíðni örvunarbráðnun
- Greining hita-fyrir-hita litrófsmælis
- Stýrð afoxun
- Afgasun með argon
- Sannprófun á hitastigi rétt fyrir hella
Argon meðferð var venjulega viðhaldið í u.þ.b 3-5 mínútur við stýrðar aðstæður.
Tilgangurinn var að draga úr uppleystu gasi og stuðla að aðskilnaði á málmlausum innfellingum áður en málmurinn fór inn í keramikhúðina..
Efnasamsetningin var staðfest áður en hún var hellt til að tryggja að bræðslan hélst innan tilgreinds 310S efnafræði, þar á meðal króm- og nikkelsvið viðskiptavinarins sem krafist er.
Þessi samsetning af efnafræðileg eftirlit + eftirlit með inntöku + hitastýring var nauðsynlegt til að bæta innri steypuheilleika.
Vacuum-Assisted helling fyrir betri innri heilbrigði
Lítil göt og þunnir hlutar brennaralokans gerðu ókyrrð og gasfestingu sérstaklega óæskilega.
Við kynntum því fjárfestingarsteypu með lofttæmi til að bæta fyllingu myglunnar og minnka loftmagnið sem er eftir í holrúminu á meðan á hella stendur.
Ferlið var fínstillt í kringum stýrða röð:
skeljarundirbúningur → lofttæmistöð → stöðug málmkynning → stýrð fylling → storknun við stöðugar aðstæður
Hellishraða var vísvitandi stjórnað frekar en hámarki.
Of mikil ókyrrð getur búið til oxíðfilmur sem festast inni í steypunni, á meðan of hægur áfyllingarhraði getur valdið ótímabæra frystingu í þunnum hlutum.
Markmiðið var því að viðhalda a stöðugt framhlið úr málmi með nægum áfyllingarhraða.
Þessi aðferð var sérstaklega áhrifarík fyrir forblöndunargatasvæðið og þunnar serrated tennur, þar sem áfyllingargæði hafa bein tengsl við virkni brennaraloksins.
Stjórna stærðarbreytingum frá vaxi til fullunnar steypu
Fjallað var um víddarvandamálið sem ferlikeðjuvandamál frekar en lokaskoðunarvandamál.
Við stofnuðum eftirlitsstaði við allar helstu víddarbreytingar:
Vaxmynstur → skel → brennt mót → steypa → hitameðferð → CNC hluti
Fyrir vaxmynstrið, mikilvægar stærðir voru athugaðar fyrir trésamsetningu.
Fyrir keramik skelina, þurrkunar- og brennsluskilyrði voru stöðug til að lágmarka aflögun.
Á málmsteypu, rýrnunarheimildir og vinnslubirgðir voru felldar inn í verkfæra- og steypuhönnunina.
Eftir hitameðferð, mikilvægar uppsetningarstærðir og hagnýtur yfirborð voru CNC vélaðar og skoðaðar.
Fyrir framleiðslubrennaralokið, viðeigandi steypuvíddum var stýrt í átt að viðskiptavinarins ISO 8062 CT5 krafa, en þéttari hagnýtur stærðir voru komnar á með CNC vinnslu þar sem þörf krefur.
Þessi nálgun dró verulega úr víddarbreytingum frá lotu til lotu.
6. Tæknilegir hápunktar
| Tæknileg áhersla | Tæknilausnin okkar | Lykilferlisgögn / Niðurstaða |
| 310S Málmvinnslueftirlit | Þróaði steypuferlið í kringum sérstaka storknun og málmvinnsluhegðun 310S frekar en að beita almennri ryðfríu stáli steypuuppskrift. | Stýrð efnafræði fyrir hverja bræðslu; argon afgasun í u.þ.b 3-5 mín; hellugluggi stjórnað kl 1580–1620 °C. |
| Geometry-Specific gating & Fóðrun | Endurhannað hlið og risering í kringum varma massadreifingu; staðsetja fóðrunargetu við mikilvægar þykkt-til-þunnt skiptingar og stuðlað að stefnubundinni storknun. | Storknunarröð fínstillt frá þunnum hlutum í átt að þyngri fóðursvæðinu. |
| Þunn serrated tennur fylling | Jafnvægi hitastig málms + hitastig skeljar + hliðarrúmfræði + áfyllingarhraði til að viðhalda nægilegri vökva án of mikils ofhita. | Hella stjórnað innan u.þ.b 1580–1620 °C. |
| Premix-Loft Hole Quality | Stýrðir holumyndandi eiginleikar á vaxstigi, hámarks málmflæði, beitt lofttæmandi fyllingu, og notaði CNC kvörðun fyrir mikilvægar stærðir. | 100% vaxmynsturskoðun; mikilvæg holu rúmfræði staðfest eftir steypu/CNC. |
| Silica Sol Keramik skel | Notaði háhreina kísilsólskel með zirkon-undirstaða andlitshúð og hámarks gegndræpi og styrkleika varalagsins. | Skelja hleypur um það bil 1180–1220 °C. |
Skel gas gegndræpi |
Aðlöguð eldföst agnadreifing og lagskipan til að halda jafnvægi á gegndræpi og vélrænni styrk. | Stýrð slurry, lagþykkt, þurrkandi umhverfi, og skotskilyrði. |
| Hreinlæti í bráðnum málmi | Samsett stýrð afoxun, argon-studd afgasun, staðfest hleðsluefni, og hita-við-hita efnagreiningu. | Argon meðferð um það bil 3-5 mín; Staðfesting litrófsmælis fyrir hverja bræðslu. |
| Vacuum-Assisted helling | Notuð lofttæmistudd fylling með stýrðum hellihraða til að viðhalda stöðugri málmframhlið. | Fyllingarfæribreytur fínstilltar fyrir þunna veggi og smækka eiginleika. |
| Stefnan storknun | Samræmd staðsetning risar, hlið hönnun, kaflaþykkt, og hitauppstreymi til að stjórna storknunarleiðinni. | Fóðrun einbeitt á völdum hitahnútum. |
| Lausn annealing | Þróaði forritssértækt lausnargræðsluferli fyrir fjárfestingarsteypta örbygginguna. | Málmfræðileg sannprófun á uppbyggingu eftirmeðferðar. |
Near-Net-Shape Manufacturing |
Notaði fjárfestingarsteypu fyrir flókin snið og CNC vinnsla eingöngu fyrir hagnýt viðmót. | CNC beitt á þræði, parandi andlit, viðmiðunarfleti, og valdar mikilvægar holur. |
| Víddarstöðugleiki | Stofnað víddarstýring frá vaxverkfærum í gegnum steypu, hitameðferð, og CNC frágangur. | Gildandi steypumál stjórnað til ISO 8062 CT5; rýrnun vaxmynsturs sem miðar að innan u.þ.b ±0,3%. |
| Óeðlilegar prófanir | Innleitt MT fyrir yfirborðs-/nálægt yfirborðssprungur og UT fyrir innri ósamfellur, studd af málmfræðilegri sýnatöku. | Engir greinanlegir gallar sem rífa heitt undir tilgreindu MT/UT eftirlitsfyrirkomulagi. |
| Ferlismiðað gæðaeftirlit | Staðfest gæðahlið úr vaxmynstri, skel, bráðnun og helling í gegnum hitameðferð, Ndt, og CNC skoðun. | 100% vaxmynsturskoðun auk lotu- og hitastigsprófunarferlis. |
| Framleiðslustöðugleiki | Samþætt málmvinnsla, hlið, skel tækni, bráðnun, hella, hitameðferð, vinnsla, og skoðun í eitt staðlað ferli. | Steypuávöxtun batnaði úr u.þ.b 87% til 99.2%. |
| Afköst þjónustu við háan hita | Samsett hljóðsteypubygging, hámarks hitameðferð, stýrð rúmfræði, og hágæða yfirborðsástand. | Stöðugt hringlaga próf allt að u.þ.b 1050 ° C. án óviðunandi sprungna, aflögun, eða alvarlega oxunarflögnun. |
7. Framleiðslu og gæðaeftirlit
Strangt fjölþrepa gæðaeftirlitshlið liggja í gegnum allt framleiðsluflæðið:
- Vaxmynstur QC: 100 % sjónræn skoðun fyrir yfirborðsgalla; lykilvíddarmæling með hnitamælingum. Vaxmynstur sem ekki eru í samræmi eru eytt beint.
- Skeljargerð QC: Fylgstu með hitastigi og rakastigi á verkstæði fyrir hverja skellotu; athuga þykkt skeljar, yfirborðsheilleika og brennsluáhrif áður en hellt er. Sprungnum eða ófullnægjandi skeljum er hafnað.
- Bráðnandi hráefni & Samsetning QC: Skoðun á innkomu hráefnis; litrófsmælir samsetningarpróf fyrir hverja lotu úr bráðnu stáli til að tryggja samræmi við 310S efnasamsetningu.
- QC eftir áhellingu í vinnslu: Eftir hristingu og skotsprengingu, sjónræn skimun fyrir yfirborðsgöllum er gerð.
Fulltrúarsýni úr hverri lotu eru valin fyrir hlutaskoðun til að athuga innri rýrnun eða grop. - Óeðlilegar prófanir: Prófun á segulmagnuðum ögnum í lotu (MT) skynjar örsprungur á yfirborði og nálægt yfirborði; Ultrasonic próf (UT) athugar innra rúmmál með tilliti til skaðlegra rýrnunarhola og innfellinga.
- Staðfesting á hitameðferð: Slembisýni fyrir málmgreiningu staðfestir einsleita austenítíska örbyggingu eftir lausnarglæðingu.
- Lokavíddarskoðun: CNC-lokaðir hlutar eru mældir fyrir mikilvægar samsetningarstærðir og rúmfræði forblöndunarhola til að passa við kröfur viðskiptavina um teikningu. Aðeins steypur sem fara framhjá öllum QC hlutum eru gefnar út til afhendingar.
8. Niðurstöður verkefnis
Eftir margar umferðir af sannprófun frumgerða og fínstillingu ferla, 310S brennaralokaverkefnið úr ryðfríu stáli var flutt úr prufuframleiðslu yfir í stöðuga raðframleiðslu.
Lokaniðurstöður sýndu að bjartsýni kísilsol fjárfestingar steypuferli gæti samtímis uppfyllt krefjandi kröfur íhlutans um steypuheilleika, víddarsamkvæmni, yfirborðsgæði, málmvinnslustöðugleiki, og háhitabrennsluafköst.
Meira um vert, árangur verkefnisins var ekki aðeins mældur með skoðunargögnum, en einnig af frammistöðu íhlutsins í raunverulegri iðnaðarnotkun hans.
Veruleg framför í steypuávöxtun
Upphafsstig frumgerðarinnar náði um það bil steypuávöxtun 87%. Helstu tjónin voru tengd vísbendingum um heitt rif, staðbundin rýrnun, þunn lögun fylling, og yfirborðstengda galla.
Eftir hagræðingu á hliðar- og fóðrunarkerfi, keramik skel ferli, meðferð með bráðnum málmi, hella skilyrði, og vaxmynsturstýring, framleiðsluafraksturinn jókst í u.þ.b 99.2%.
Þessi framför sýndi fram á að ferlið hafði færst út fyrir raunhæfni á frumgerð og náð þeim stöðugleika sem krafist er fyrir raðframleiðslu.
| Framleiðsluvísir | Upphafleg prufa | Bjartsýni framleiðsla |
| Afrakstur steypu | ~87% | 99.2% |
| Gildandi steypuþol | Óstöðugt | ISO 8062 CT5 |
| Ójöfnur á yfirborði | Breytu | Ra ≤ 6.3 μm fyrir lokafrágang |
| Hætta á heitu rifi | Endurtekin | Engar greinanlegar sprungur við tilgreinda MT/UT skoðun |
| Smásjá | Breytu | Einsleit austenítísk uppbygging staðfest |
Vel heppnuð skipti á innfluttum íhlut
Frá sjónarhóli viðskiptavinarins, ein mikilvægasta niðurstaðan var árangursrík staðsetning á áður innfluttum brennaraloki.
Fullunnar 310S fjárfestingarsteypur veittu sambærilegan hagnýtan árangur á sama tíma og hún býður upp á umtalsverða kosti aðfangakeðjunnar:
- Styttri leiðtími innkaupa
- Viðkvæmari varahlutaframleiðsla
- Minni ósjálfstæði á erlendum birgjum
- Lægri innkaupa- og flutningskostnaður
- Bætt framleiðsluáætlun
- Stöðug getu til að endurtaka pöntun
Verkefnið skilaði því verðmætum umfram steypugæði. Það hjálpaði viðskiptavininum að koma á fót áreiðanlegri staðbundinni aðfangakeðju fyrir mikilvæga varahluti í brennslukerfi.
Heildarútkoma verkefnisins
Verkefnið breytti erfiðri 310S ryðfríu stáli fjárfestingarsteypu úr óstöðugri frumgerð í afkastamikinn iðnaðaríhlut.
Lykilafrekin má draga saman sem hér segir:
Víðtækari þýðing verkefnisins felst í því að sýna fram á að 310S hitaþolið ryðfríu stáli er hægt að fjárfesta á áreiðanlegan hátt í flókið, þunnveggsbrennarahlutir þegar allt ferlið er hannað í kringum storknunarhegðun málmblöndunnar og raunveruleg þjónustuskilyrði íhlutans.
Fyrir þetta brennaralok, steypugæði voru á endanum óaðskiljanleg frá brunaafköstum.
Framfarir í storknunareftirliti vernduðu burðarvirki; bætt yfirborðsástand verndaðs skelgæða; hreinni bráðinn málmur bætti innri heilbrigði; nákvæm rúmfræði studd loft-eldsneytisdreifingu; og stýrð hitameðferð bætti hitauppstreymi viðnám.
Með öðrum orðum, verkefnið tókst vegna þess að framleiðsluferlið var hannað ekki bara til að framleiða hæfa steypu, en að framleiða áreiðanlegan háhitabrennsluhluta.
9. Hvers vegna þessi lausn virkaði
Árangur þessa steypuverkefnis með brennaraloki er sprottinn af því að sameina djúpan skilning á 310S málmvinnslueiginleikum, fullt tillit til rúmfræðilegra veikleika hluta, og kerfisbundin endurtekning á ferli frekar en aðlögun með einni færibreytu.
Fyrsta, við afrituðum ekki einfaldlega færibreytur fyrir almennar fjárfestingarsteypu.
Við þekktum að fullu breitt storknunarsvið 310S, hár-bræðsluseigju og tilhneigingu til heitsprungna, og miðaði við þessa efnislegu áhættu við hönnun hliðarstiga, bræðslu- og steypufasa.
Í öðru lagi, við meðhöndluðum byggingareiginleika brennaraloksins - ójöfn veggþykkt, lítil forblöndunargöt og viðkvæmar serrated tennur — sem kjarnainntak fyrir vinnsluhönnun.
Sérhvert hagræðingarskref bregst við tilteknum bilunarhamum af völdum rúmfræði, í stað þess að nota steypuuppskriftir í einni stærð sem hentar öllum.
Þriðja, gæðaeftirlit er innleitt í allri framleiðslukeðjunni, frá vaxmynstri andstreymisaðferðum. Hugsanlegir gallar eru hleraðir snemma, í stað þess að skoða aðeins fullunnar steypur.
Í fjórða lagi, Litið er á hitameðferð eftir steypu og CNC frágang sem ómissandi hlekki fyrir endanlega afköst íhluta.
Rétt lausnarglæðing opnar 310S hitaþolinn möguleika, en nákvæm vinnsla tryggir kröfur um samsetningu og brunavirkni.
Þetta verkefni sannar að fyrir flóknar hitaþolnar ryðfríu stáli sérsniðnar steypur, Hæfðar afhendingar reiða sig á samþætta hugsun um málmvinnslu efnis, steypuferlishönnun, rúmfræðiaðlagað hliðarskipulag og gæðatrygging með fullri hlekk, frekar en einangruð breytubreyting.

