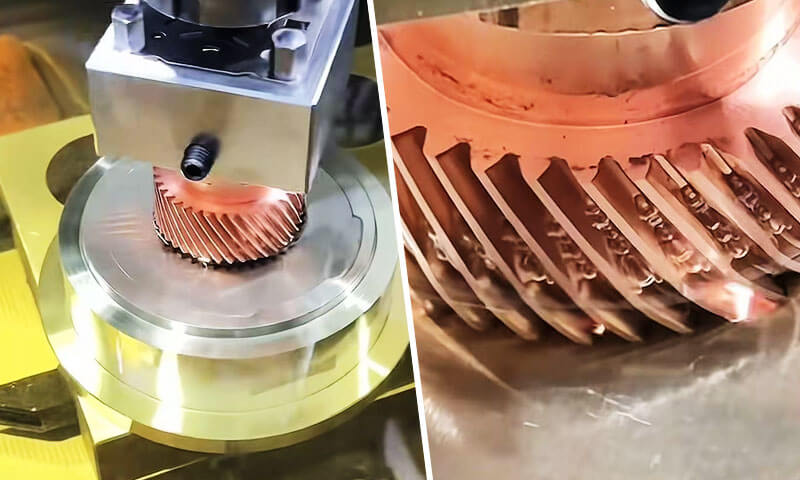
Süllyesztő elektromos kisülési megmunkálás, ram EDM-nek is nevezik, süllyesztő szikraforgácsolás vagy üreges szikraforgácsolás, az egyik legprecízebb és pótolhatatlan nem hagyományos gyártási folyamat a modern precíziós mérnöki iparban.
Ellentétben a hagyományos marással és esztergálással, amely mechanikus forgácsolóerővel eltávolítja az anyagot, süllyesztő EDM erodálja az elektromosan vezető munkadarabokat szabályozottan, ismétlődő elektromos szikrák, a szerszám és az alkatrész közötti fizikai érintkezés nélkül.
Ez az alapvető különbség lehetővé teszi, hogy összetett háromdimenziós üregeket hozzon létre, éles belső sarkok, mély, keskeny rések és ultrakemény anyagjellemzők, amelyeket lehetetlen vagy megfizethetetlenül költséges lenne vágószerszámokkal gyártani.
Évtizedek óta, a sinker EDM a szerszám- és matricagyártás gerince, és továbbra is lehetővé teszi az innovációt a repülőgépiparban, orvostechnikai eszközök, autó- és félvezetőipar.
Egyedülálló képessége edzett acélok megmunkálására, cementált karbidok, és speciális szuperötvözetek mikron szintű pontossággal, nulla vágóerővel és sorjamentes élekkel, nélkülözhetetlenné teszi a nagy értékű precíziós alkatrészekhez.
1. Mi az a Sinker EDM?
Lefolyó EDM(Elektromos kisülési megmunkálás) egy érintésmentes termoelektromos anyageltávolítási eljárás, amelynek során egy előre formált elektródát (eszköz) és egy vezetőképes munkadarabot dielektromos folyadékba merítenek, és egy apróval választják el egymástól, pontosan szabályozott szikraköz.
A résen egy sor különálló elektromos kisülés keletkezik, mindegyik egy lokalizált mikroplazma csatornát hoz létre 8000-12000 °C hőmérséklettel, amely megolvasztja és elpárologtatja mind a munkadarab, mind az elektróda anyagát..
Több millió kisülési ciklus, az elektróda fokozatosan süllyed a munkadarabba, fordított alakját nagy pontossággal reprodukálja.

A „süllyedő” név ebből a zuhanó akcióból származik: az elektróda szó szerint belesüllyed az alkatrészbe, és üreget képez.
Más EDM változatoktól eltérően, A sinker EDM-et az határozza meg, hogy képes teljesen háromdimenziós belső és külső formákat előállítani, nem csak a profilok átvágása.
Ez az EDM technológia eredeti formája, és továbbra is a legsokoldalúbb változata az összetett üreges munkákhoz.
A legfontosabb megkülönböztető jellemző, hogy a kész alkatrész geometriája az elektróda közvetlen negatív másolata.
Ez az elektróda minden részletét jelenti - bordákat, rés, textúrák és saroksugár - átkerül a munkadarabra, a szikraköz nagysága szerint skálázva.
Történelmi összefüggés
Az EDM eljárást először az 1940-es években fejlesztette ki két szovjet tudós, B.R. Lazarenko és N.I. Lazarenko, akik felfedezték, hogy az elektromos kisülések felhasználhatók fémek erodálására.
A technológiát az 1950-es és 1960-as években tovább finomították, és az 1970-es évekre, A Sinker szikraforgácsolás a szerszám- és matricagyártás bevett gyártási folyamatává vált.
Ma, ez a precíziós gyártás sarokköve, különösen az űrhajózásban, autóipar, orvosi, és a formakészítő iparágak.
2. Hogyan működik a Sinker EDM?
Sinker EDM, más néven is ismert süllyesztő szikraforgácsolás vagy elektromos kisülési megmunkálás, az anyagot az elektromos kisülések ellenőrzött sorozatával távolítja el, nem pedig közvetlen mechanikus vágással.
Az eljárás formázott elektródát használ, vezetőképes munkadarab, és egy dielektromos folyadék.
Ismételten mikroszkopikus szikrák generálásával egy pontosan szabályozott résen, A Sinker EDM fokozatosan reprodukálja az elektróda geometriáját a munkadarabban.
A hagyományos megmunkálástól eltérően, van normál kisülési megmunkálás során nincs közvetlen érintkezés az elektróda és a munkadarab között.
Az anyageltávolítást elsősorban az elektromos impulzusenergia szabályozza, kisülési gyakoriság, résviszonyok, dielektromos keringés, és az elektróda mozgását.
Dielektromos bontás
A folyamat úgy kezdődik, hogy az elektródát rendkívül közel helyezzük el a vezetőképes munkadarabhoz, miközben mindkettő dielektromos folyadékba merül., jellemzően EDM olaj.
Az elektróda és a munkadarab között szabályozott feszültség van kapcsolva. Normál körülmények között, a dielektrikum elektromos szigetelőként működik.
Ahogy az elektróda közeledik a munkadarabhoz, és az elektródák közötti hézag eléri a megfelelő szintet, az elektromos tér kellően erős lesz ahhoz, hogy a dielektrikum lokálisan ionizálódjon.
Ezután a folyadék átmegy dielektromos bontás, ideiglenes vezetőképes plazmacsatornát hozva létre a két felület között.
Mivel a kisülés olyan lokalizált pontokon történik, ahol a legkedvezőbbek az elektromos feltételek, a megmunkálási folyamat rendkívül kis területekre tudja koncentrálni az energiát.
Elektromos kisütés és helyi energiakibocsátás
Ha egyszer meghibásodás következik be, rövid ideig tartó áramimpulzus halad át a plazmacsatornán. Az elektromos energia intenzív helyi hőenergiává alakul.
A kisülési zónán belül a hőmérséklet elérheti a több ezer Celsius fokot.
Ez az extrém, de erősen lokalizált energia gyors felmelegedést eredményez mind a munkadarabon, mind a, kisebb mértékben, az elektródát.
Az ürítés nem távolítja el az anyagot folyamatos vágás során. Helyette, minden egyes szikra mikroszkopikus megmunkálási eseményt hoz létre. Ezen események millióinak együttes hatása fokozatosan hozza létre a kívánt üreget.
A munkadarab olvasztása és elpárologtatása
A koncentrált hőenergia gyorsan megolvad és részben elpárologtat egy nagyon kis mennyiségű anyagot a munkadarab felületén. Minden hatékony kisülés után mikroszkopikus kráter képződik.
Ezeknek a krátereknek a mérete erősen függ a megmunkálási paraméterektől, mint pl:
- Csúcs kisülési áram
- A bekapcsolás időtartama
- Impulzus-kikapcsolás időtartama
- Kisülési feszültség
- Elektróda-munkadarab hézag
- Dielektromos feltételek
A nagyobb kisülési energia általában növeli a anyageltávolítási sebesség (MRR), de nagyobb krátereket is képes előállítani, durvább felület, vastagabb újraöntött réteg, és egy nagyobb hőhatás által érintett régió.
Az alacsonyabb energiájú befejező impulzusok sokkal kisebb krátereket generálnak, ezért akkor használatosak, ha a méretpontosság és a felület minősége fontosabb, mint az eltávolítási sebesség.
Deionizáció és dielektromos öblítés
Minden kisülési impulzus után, az áram megszakad. A plazmacsatorna összeomlik, és a dielektrikum gyorsan visszatér szigetelő állapotába.
Egy időben, a dielektromos cirkuláció eltávolítja az olvadt részecskéket, újra megszilárdult törmelék, és egyéb szennyeződések a megmunkálási résből.
A hatékony öblítés elengedhetetlen, mert a felgyülemlett törmelék instabil másodlagos kisüléseket okozhat, rövidzárlatok, íves, vagy egyenetlen anyageltávolítás.
A dielektrikum ezért több funkciót is ellát egyszerre: elektromos szigetelés, hűtés, törmelék eltávolítása, valamint a stabil résviszonyok helyreállítása.
Szervo hézag szabályozás
A Sinker EDM kritikus jellemzője a zárt hurkú szervo rendszer amely folyamatosan figyeli az elektromos viszonyokat a megmunkálási résben, és ennek megfelelően állítja be az elektródák helyzetét.
Ha a rés túl kicsi lesz, instabil kisülések vagy rövidzárlatok léphetnek fel, így az elektróda kissé visszahúzódik.
Ha a rés túl nagy lesz, a kisülések megritkulnak vagy leállnak, az elektróda előrelépésére késztetve.
Ez a folyamatos visszacsatolás megfelelő munkahézagot tart fenn a megmunkálás során.
Mivel az elektróda fokozatosan megközelíti a végső üreggeometriát, miközben fenntartja a szabályozott kisülési feltételeket, összetett üregek generálhatók nagy ismételhetőség mellett.
Progresszív üregképződés
Az elektróda általában nem állítja elő a teljes üreget egyetlen kisüléssel. Helyette, több ezer vagy millió egyedi kisülés fokozatosan erodálja a munkadarabot.
Ahogy a folyamat folytatódik, az elektróda előrehalad a munkadarabba, miközben megtartja programozott pályáját. A keletkező üreg egyre jobban alkalmazkodik a az elektróda negatív geometriája.
Precíziós formázó- és szerszámalkalmazásokhoz, a megmunkálást általában nagyolásra osztják, félkészítő, és befejező szakaszok.
A nagyolás viszonylag nagy energiájú impulzusokat használ az anyag hatékony eltávolításához, míg a kikészítés alacsonyabb energiájú kisüléseket használ a szigorúbb méretszabályozás és a jobb felületminőség elérése érdekében.
3. A Sinker EDM megmunkálási folyamat lépésről lépésre
A Sinker EDM nem egyszerűen szikrageneráló művelet.
A pontos szikraforgácsolási üreg létrehozásához az elektróda geometriájának összehangolt szabályozása szükséges, munkadarab pozicionálás, dielektromos keringés, kisülési paraméterek, elektróda kopás, kipirulás, és ellenőrzés.
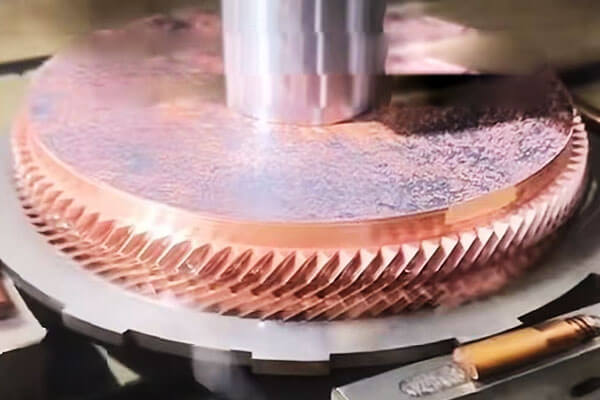
Lépés 1: Elektróda tervezés és gyártás
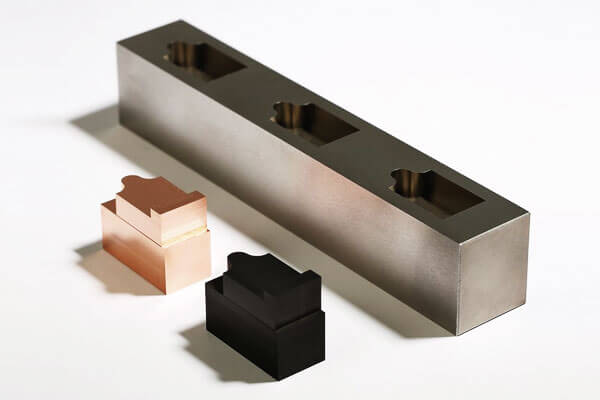
A folyamat egy elektróda tervezésével kezdődik, amely a a megmunkálandó üreg pozitív geometriája.
A grafit és a réz a két legszélesebb körben használt elektródaanyag, olyan tényezők alapján kell kiválasztani, mint az üreg összetettsége, szükséges felületkezelés, dimenziós pontosság, megmunkálási sebesség, és a várható elektródakopás.
Az elektróda tervezésénél figyelembe kell venni a programozottat szikraköz, elektróda kopás, öblítési követelmények, és az EDM vezérlőrendszer által megkövetelt méretkompenzáció.
Összetett formákhoz és matricákhoz, nagyoláshoz több elektróda is gyártható, félkészítő, és a befejezés, ahelyett, hogy egyetlen elektródával megpróbálnánk elérni a végső üreget.
Az elektróda minősége közvetlenül befolyásolja a végső üreg minőségét.
Hibák az elektródák méretében, éles élek, felületi állapot, vagy az igazítás a szikraforgácsolás során átvihető a munkadarabra.
Lépés 2: Munkadarab beállítása és precíziós igazítása
A munkadarab biztonságosan fel van szerelve az EDM gépasztalra, és a dielektromos tartályban van elhelyezve.
A pontos beállítás megteremti a koordináta-kapcsolatot a munkadarab és az elektróda között, ami elengedhetetlen olyan üregek megmunkálásakor, amelyeknek pontosan meg kell felelniük más jellemzőknek.
A modern Sinker szikraforgácsológépeket gyakran használják tapintószondák, automatikus élérzékelés, referenciarendszerek, vagy elektróda mérési ciklusok a munkadarab nullapontjainak megállapításához és az elektróda helyzetének ellenőrzéséhez.
Többelektródás megmunkáláshoz, A következetes koordináta-hivatkozás különösen fontos a nagyolás miatt, végső, és a részletelektródáknak vissza kell térniük a megfelelő helyre anélkül, hogy halmozott pozicionálási hibákat okoznának.
Lépés 3: Dielektromos előkészítés és öblítés
A megmunkálási zóna dielektromos folyadékkal van feltöltve vagy bemerítve. EDM olaj széles körben használják a hagyományos Sinker EDM-hez, mivel stabil elektromos szigetelést és hatékony hűtést biztosít.
A dielektrikum folyamatosan keringetett szűrő- és öblítőrendszereken keresztül a megmunkálási törmelék eltávolítása érdekében.
A dielektromos tisztaság és a hőmérséklet-stabilitás fontos, mert a szennyezett vagy termikusan instabil folyadék befolyásolhatja a kisülési viselkedést és a méretkonzisztenciát.
Az öblítés ugyanilyen fontos. A megmunkálás során, megolvadt és újra megszilárdult részecskék halmozódnak fel az üregben.
Ha ezeket a részecskéket nem távolítják el hatékonyan, instabil kisüléseket okozhatnak, másodlagos ívelés, csökkentett anyageltávolítási hatékonyság, és lokalizált felületi hibák.
Lépés 4: EDM paraméterek programozása
A megmunkálás megkezdése előtt, szerint a folyamatmérnök megállapítja az elektromos és szervo paramétereket munkadarab anyaga, elektróda anyaga, megmunkálási szakasz, üreg geometriája, és a szükséges felületkezelés.
A fontos paraméterek közé tartozik a csúcsáram, kisülési feszültség, pulzus-bekapcsolási idő, pulzálási idő, szervo referencia, polaritás, öblítés körülményei, és adott esetben az elektródák keringési vagy mozgási stratégiái.
Nincs egyetlen univerzális EDM paraméterkészlet. A nagyolás lényegesen több kisütési energiát igényel, mint a simítás, míg a mély, keskeny üregek a nyitott üregektől eltérő öblítést és pulzuskörülményeket igényelhetnek.
Lépés 5: Nagyítás
A durva szikraforgácsolás eltávolítja az anyag nagy részét, és kialakítja az üreg alapgeometriáját. Viszonylag nagy kisülési energiát használnak fel a nagy anyageltávolítási sebesség eléréséhez.
Ebben a szakaszban, a nagyobb elektromos impulzusok nagyobb egyedi krátereket hoznak létre, és ezért gyorsabb az erózió.
Ellenőrzött mennyiségű megmunkálási ráhagyás szándékosan marad a későbbi műveletekre.
A nagyolás célja az nem maximális felületi minőség, de hatékony és stabil ömlesztett anyag eltávolítása, miközben megfelelő méretszabályozást biztosít a befejezéshez.
Mély üregekhez, az öblítési körülmények különösen fontossá válnak a nagyolás során, mert a nagyobb mennyiségű erodált anyag gyorsan szennyezheti a megmunkálási rést..
Lépés 6: Félkidolgozás és elektródátmenet
Igényes üregekhez, a nagyolás és a végső simítás között félkészítő szakasz is bevezethető.
Egy külön elektróda vagy egy fokozatosan finomított elektróda geometria használható a fennmaradó megmunkálási ráhagyás eltávolítására, miközben csökkenti a méreteltérést és javítja a felület konzisztenciáját.
Ez a köztes szakasz szabályozott átmenetet biztosít az agresszív nagyolás és a finom simítás között.
Különösen hasznos formák és szerszámokat tartalmazó szerszámokhoz mély bordák, keskeny rések, éles sarkok, finom textúrák, vagy összetett háromdimenziós felületek.
Lépés 7: Végső
A kikészítés lényegesen alacsonyabb kisülési energiát használ fel a végső üregméretek és a szükséges felületminőség eléréséhez.
A rövidebb impulzusok időtartama és az alacsonyabb csúcsáramok kisebb eróziós krátereket hoznak létre, a felületi érdesség csökkentése és a termikusan befolyásolt felületi réteg vastagságának minimalizálása.
A befejezési stratégiának egyensúlyban kell lennie felületi érdesség, dimenziós pontosság, megmunkálási idő, és a felület integritását.
Az extrém finom kikészítéshez több lépésre is szükség lehet, mivel az anyageltávolítás a kisülési energia csökkenésével fokozatosan lelassul.
Kritikus szerszámalkalmazásokhoz, a végső felület ezt követően polírozásnak vethető alá, textúra, bevonat, vagy egyéb felületkezelések a kívánt funkciótól függően.
Lépés 8: Elektródakopás kompenzáció
Az elektródák kopása a Sinker EDM egyik velejárója. Bár a munkadarab általában gyorsabban erodálódik, mint az elektróda, az elektróda a megmunkálás során fokozatosan változtatja alakját.
A kopás különösen jelentős a környéken éles élek, sarkok, kis jellemzők, és koncentrált kisülési tevékenységnek kitett területek.
A modern EDM vezérlések az elektródák mozgásának és megmunkálási paramétereinek beállításával kompenzálják az elektródák kopását.
Nagy pontosságú üregekhez, Az elektródák tervezése és méretvizsgálata során az elektródák kopását is figyelembe kell venni.
Lépés 9: Végső ellenőrzés
EDM megmunkálás után, az üreget megtisztítják és a műszaki követelményeknek megfelelően ellenőrzik.
A méretellenőrzés elvégezhető a CMM, EDM-specifikus tapintórendszer, optikai mérőberendezések, vagy precíziós mérőeszközök, az alkatrész geometriájától és a tűréskövetelményektől függően.
A felületi érdesség profilométerrel értékelhető, míg a kritikus üregméreteket és geometriai összefüggéseket a CAD modell vagy rajz alapján ellenőrzik.
Ha az ellenőrzés lokalizált eltéréseket állapít meg, További szikraforgácsolási befejező lépések gyakran a teljes gyártási folyamat cseréje nélkül is elvégezhetők.
4. Elektródák Sinker EDM-hez
Az elektróda az egyik legfontosabb eleme a süllyesztő szikraforgácsolásnak, mivel geometriája közvetlenül átkerül a munkadarabra a szabályozott elektromos erózió révén..
A hagyományos vágószerszámoktól eltérően, az EDM elektródának egyidejűleg elektromos vezetőképességet kell biztosítania, méretstabilitás, kopásállóság, és pontos geometriai reprodukció.
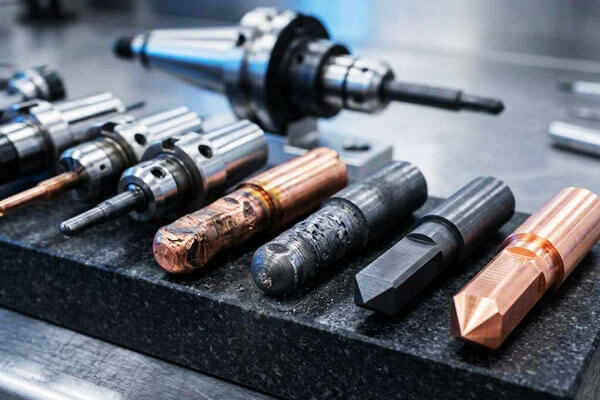
Elektróda anyagok
| Anyag | Legfontosabb tulajdonságok | Előnyök | Korlátozások | Tipikus alkalmazások |
| Grafit | Magas elektromos vezetőképesség; alacsony kopás; jó megmunkálhatóság; magas olvadáspont. | Nagyoláshoz kiváló; alacsony elektródakopás; jó felületkezelés; költséghatékony. | Törékeny; finom por keletkezhet; speciális vágószerszámokat igényel. | Penészüregek; elhuny; nagyolás és simítás. |
| Réz | Kiváló elektromos vezetőképesség; jó hővezető képesség; könnyen megmunkálható. | Jó a befejezéshez; finom felületkezelés; könnyen galvanizálható. | Nagyobb kopás, mint a grafit; alacsonyabb anyagleválasztási sebesség. | Végső; kis üregek; finom vonások. |
| Réz-volfrám | Magas olvadáspont; Kiváló kopásállóság; jó hővezető képesség. | Kiváló kopásállóság; jó a finom befejezéshez; stabil méretek. | Drága; nehezen megmunkálható. | Precíziós kikészítés; kis elektródák; nagy kopású alkalmazások. |
Ezüst-Tungsten |
Kiváló vezetőképesség; magas olvadáspont; jó kopásállóság. | Nagyon alacsony kopás; kiváló befejezés. | Nagyon drága. | Nagy pontosságú kikészítés; nagy értékű alkalmazások. |
| Volfrám | Nagyon magas olvadáspont; Kiváló kopásállóság. | Nagyon alacsony kopás; jó befejezés. | Rendkívül drága; nehezen megmunkálható. | Speciális, nagy pontosságú alkalmazások. |
5. Pontosság, Felületkezelés és megmunkálási képesség
Az egyik fő erőssége Sinker EDM képes kombinálni a nagy méretszabályozást olyan geometriák megmunkálásával, amelyeket nehéz vagy lehetetlen hatékonyan előállítani hagyományos forgácsolószerszámokkal.
Dimenziós pontosság
Modern CNC Sinker EDM berendezésekkel és jól kontrollált folyamattal, mérettűrések a néhány mikron és több tíz mikron közötti tartományban megfelelő geometria esetén elérhetőek.
A végeredmény nagymértékben függ az elektródakopás kompenzációjától, hőszabályozás, dielektromos stabilitás, és az ellenőrzési módszertan.
| Paraméter | Tipikus képesség | Mérnöki szempontok |
| Mérettűrés | ±0,005–0,02 mm | Az optimalizált befejezési feltételek mellett szűkebb tűréshatárok is elérhetők |
| Nagy pontosságú tolerancia | Körülbelül ±0,002–0,005 mm | Általában szabályozott hőviszonyokat igényel, precíziós elektródák, és dedikált befejező passzok |
| Pozícionálási pontosság | Körülbelül ±0,003–0,01 mm | A gép konfigurációjától függ, tengely kalibrálása, és a munkadarab beállítása |
| Ismételhetőség | Körülbelül ±0,002–0,005 mm | Erősen befolyásolja a gép állapota és a folyamat stabilitása |
| Az elektróda és az üreg közötti pontosság | Jellemzően néhány mikrométertől több tíz mikrométerig terjed | Az elektróda ellenőrzésétől függ, kopáskompenzáció, és szikraköz szabályozás |
Felszíni befejezés
A Sinker EDM jellegzetes felületet hoz létre, amely mikroszkopikus kisülési kráterekből áll.
A felületi egyenetlenséget elsősorban a kisülési energia szabályozza: a nagyobb energiájú impulzusok mélyebb és nagyobb krátereket hoznak létre, míg az alacsonyabb energiájú befejező impulzusok finomabb felületi textúrát generálnak.
Az alábbiakban láthatók a tipikus elérhető felületi érdesség-tartományok.
| Felületi érdesség Ra | kb. Érdesség (µin) | Tipikus megmunkálási állapot | Tipikus felhasználás |
| 0.2–0,4 µm | 8–16 µperc | Nagyon alacsony energiaigényű felületkezelés | Precíziós formák, optikai minőségű szerszámfelületek, amelyek további polírozást igényelnek |
| 0.4–0,8 µm | 16–32 µperc | Finom befejezés | Penészüregek, precíziós meghal, funkcionális felületek |
| 0.8–1,6 µm | 32–63 µperc | Általános kikészítés | Általános precíziós szerszámok és mérnöki alkatrészek |
| 1.6–3,2 µm | 63–125 µperc | Közepes energiájú megmunkálás | Előzetes üregek és felületek, ahol a mérsékelt érdesség elfogadható |
| >3.2 µm | >125 µin | Nagy energiájú nagyolás | Ömlesztett anyag eltávolítása befejezés előtt |
A végső felület minőségét nem csak az áram határozza meg. Impulzus időtartama, impulzus követési idő, polaritás, dielektromos öblítés, elektróda anyaga, munkadarab anyaga, és a befejező passzok száma
Megmunkálási képesség
A Sinker EDM különösen értékes, ha a komponens tartalmaz mély üregek, keskeny bordák, bonyolult zsebek, kis belső sugarak, éles geometriai átmenetek, vagy összetett háromdimenziós kontúrok.
| Jellemző | Tipikus képesség | Mérnöki szempontok |
| Minimális elemméret | Körülbelül 0,05-0,10 mm | Erősen függ az elektróda erősségétől, kipirulás, képarány, és kisüti az energiát |
| Kis belső sugár | Körülbelül 0,05-0,15 mm | Az elektróda geometriája és az elektródák kopása korlátozza |
| Mély keskeny vonások | A képarány kb 10:1–20:1 lehetségesek | Az öblítés a mélység növekedésével egyre nehezebbé válik |
| Az üreg mélysége | Körülbelül 100-200 mm vagy több | Elsősorban az elektróda kialakítása korlátozza, kipirulás, géplöket, és az üreg geometriája |
Összetett 3D üregek |
Kiváló | Az összetett elektródgeometriák rendkívül bonyolult üregformákat képesek reprodukálni |
| Edzett acél megmunkálása | Kiváló | Hőkezelés után különösen előnyös |
| Éles belső jellemzők | Kiváló | Praktikusabb, mint a hagyományos forgószerszámok számos belső geometriához |
| Vak üregek | Kiváló | A süllyesztő szikraforgácsolás egyik fő alkalmazása |
| Vékony bordák és keskeny rések | Kiváló | Gondos elektródatervezést és szabályozott kisülési energiát igényel |
6. Milyen anyagokat lehet megmunkálni Sinker EDM-mel?
Jelentős előnye a süllyesztő EDM (Elektromos kisülési megmunkálás) az a képessége, hogy megmunkáljon elektromosan vezető anyagokat, függetlenül azok keménységétől vagy mechanikai szilárdságától.
| Anyagi család | Tipikus anyagok | Alkalmasság | Tipikus Sinker EDM alkalmazások |
| Szerszámacélok | H13, D2, S7, P20, 4140, 4340 | Kiváló | Fröccsöntő formák, bélyegző szerszámok, ütéseket, üregeket képezve, edzett szerszámozás |
| Rozsdamentes acélok | 304, 316, 17-4PH, 440C | Kiváló | Orvosi alkatrészek, precíziós szerszámozás, repülőgép-alkatrészek, élelmiszer-feldolgozó berendezések |
| Szuperötvözetek | Kuncol 625, Kuncol 718, Hastelloy, Waspaloy | Kiváló | Repülési alkatrészek, turbinával kapcsolatos szerszámok, vegyi feldolgozó berendezések |
| Titánötvözetek | Ti-6Al-4V és más vezetőképes titánötvözetek | Kiváló | Repülési alkatrészek, orvosi alkatrészek, precíziós üregek és szerszámok |
Cementált karbidok |
WC-Co és más vezetőképes keményfém minőségek | Kiváló | Vágószerszámok, kopásálló alkatrészek, ütéseket, elhuny, precíziós szerszámozás |
| Rézötvözetek | Réz, sárgaréz, bronz, berillium réz | Kiváló | Elektromos alkatrészek, precíziós üregek, kapcsolatokat, hőátadó alkatrészek |
| Alumíniumötvözetek | 6061, 7075 és más vezetőképességi fokozatok | Jó | Prototípusok, formák, kis mennyiségű precíziós alkatrészek, összetett üregek |
| Egyéb vezető anyagok | Bizonyos vezetőképes speciális ötvözetek és kompozitok | Alkalmazásfüggő | Speciális szerszámok és nehezen megmunkálható alkatrészek |
7. Sinker EDM vs. Huzalos EDM vs. CNC megmunkálás
Sinker EDM, vezetékes szikraforgácsolás, és a CNC megmunkálás mind precíziós gyártási technológia, de alapvetően eltérő módon távolítják el az anyagot.
| Kritérium | Sinker EDM | Huzal EDM | CNC megmunkálás |
| Anyag eltávolítás | Elektromos kisülési erózió | Elektromos kisülési erózió | Mechanikus vágás |
| Szerszámkészítés | Formázott elektróda | Folyamatos huzalelektróda | Vágószerszámok |
| Anyagszükséglet | Elektromosan vezető | Elektromosan vezető | Általában megmunkálható anyagok |
| A legjobb | Üregek, vak lyukak, összetett 3D funkciók | Profilok, rés, kontúrok, átvágások | Általános prizmás és forgó alkatrészek |
| Kemény anyagok | Kiváló | Kiváló | Szerszámfüggő |
| Vak üregek | Kiváló | Általában nem alkalmas | Jó, geometria függő |
| Összetett belső geometria | Kiváló | A vezetékes hozzáférés korlátozott | Közepestől a kiválóig |
Éles belső sarkok |
Nagyon jó, elektródafüggő | Kiváló | A szerszám átmérője korlátozza |
| 3D üreges megmunkálás | Kiváló | Korlátozott | Jó a többtengelyes megmunkálás |
| Anyageltávolítási sebesség | Mérsékelt | Mérsékelt | Általában magas |
| Felszíni befejezés | Kiváló a befejező passzokkal | Kiváló a befejező passzokkal | Kiváló, szerszámozástól függően |
| Fizikai vágóerő | Lényegében egyik sem | Lényegében egyik sem | Jelentős |
| Elektróda/szerszámkopás | Az elektródák kopása lép fel | A vezetéket folyamatosan fogyasztják | Vágószerszám kopás |
| Tipikus alkalmazások | Formák, elhuny, ütéseket, üregek | Precíziós profilok, rés, ütéseket | Tengelyek, házak, tányérok, szerkezeti elemek |
8. A Sinker EDM előnyei és korlátai
Legfontosabb előnyök
- Keménységfüggetlen megmunkálás: Edzett acélt vág, keményfém és szuperötvözetek olyan könnyen, mint a lágyacél; a megmunkálás hőkezelés után elvégezhető a torzítás elkerülése érdekében.
- Komplex 3D üreges képesség: Belső geometriákat hoz létre, éles sarkok és mély bordák, amelyek nem érhetők el forgó marógépekkel.
- Nulla vágóerő: A mechanikus érintkezés hiánya azt jelenti, hogy nincs elhajlás, semmi fecsegés, nincs sorja és nincs maradék vágási feszültség, még az ultravékony falakhoz és a finom elemekhez is.
- Rendkívül nagy pontosság: Mikronszintű tűréshatárokat ér el, kiváló ismételhetőség mellett nagy volumenű gyártáshoz.
- Kiváló felületi kivitel: Képes tükörminőségű felületekre, amelyek kiküszöbölik a kézi polírozást számos penészes alkalmazásnál.
- Nagymértékben automatizálható: Támogatja a felügyelet nélküli éjszakai termelést automatikus elektródacserélőkkel és folyamat közbeni felügyelettel.
Belső korlátok
- Csak vezetőképes anyagok: Nem vezetőképes kerámiákat nem lehet megmunkálni, üveg vagy a legtöbb műanyag.
- Alacsonyabb anyagleválasztási sebesség: Az ömlesztett anyag eltávolítása lassabb, mint az őrlés; a leggazdaságosabb simításhoz és összetett funkciókhoz, nem pedig nagyoláshoz.
- Elektróda költsége és átfutási ideje: Az egyedi elektródák tervezési és gyártási költséget jelentenek, különösen a több elektródával végzett precíziós munkákhoz.
- Felületi újraöntött réteg: A nagy energiájú nagyolás vékony újraszilárdult réteget és hőhatászónát hoz létre; a befejező passzok csökkentik, de nem szüntetik meg teljesen.
- Magasabb tőkebefektetés: A precíziós süllyesztő szikraforgácsoló gépek beszerzési és üzemeltetési költsége magasabb, mint a szabványos maróközpontoké.
- Folyadék- és hulladékkezelés: A dielektromos folyadék szűrést és a hulladékiszap megfelelő kezelését igényli.
9. A Sinker EDM alkalmazásai
A Sinker EDM-et széles körben használják mindenhol, ahol a hagyományos vágási módszerek anyagkeménység korlátaiba ütköznek, üreg geometriája, funkció elérhetősége, vagy belső részlet.
Formák és szerszámok gyártása
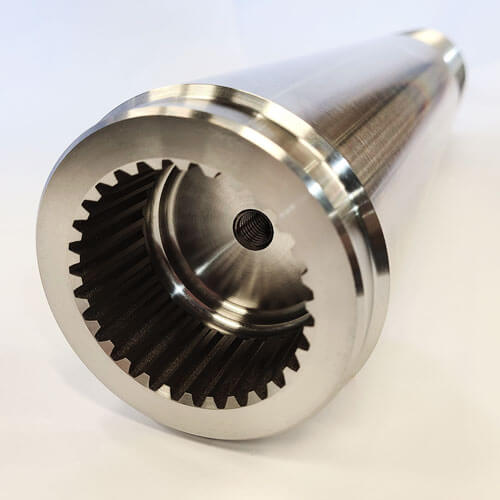
Az öntőformakészítés a Sinker EDM egyik legfontosabb alkalmazása.
Fröccsöntő formák, présformák, présöntő formák, és más szerszámrendszerek gyakran tartalmaznak mély üregeket, keskeny bordák, texturált felületek, és összetett belső geometriák.
A szikraforgácsolás különösen értékes hőkezelés után, mivel az edzett formaacélok a marással járó forgácsoló erők nélkül megmunkálhatók.
Precíziós szerszámozás
Ütések, formáló szerszámok, extrudáló szerszámok, bélyegző szerszámok, és a precíziós lapkák gyakran szűk mérettűrést és éles belső jellemzőket igényelnek.
A Sinker EDM lehetővé teszi olyan összetett üregek előállítását, amelyekhez több speciális vágószerszámra lenne szükség, vagy amelyek hagyományos megmunkálással elérhetetlenek lehetnek.
Repülőgép-alkatrészek
A repülőgépgyártás gyakran nagy szilárdságot igényel, hőálló ötvözetek és összetett belső geometriák.
A Sinker EDM speciális szerszámokhoz használható, turbinával kapcsolatos alkatrészek, precíziós lámpatestek, és nehezen megmunkálható vezető anyagok.
Orvosi gyártás
A precíziós orvosi szerszámok és a kiválasztott fém alkatrészek rendkívül finom tulajdonságokat igényelhetnek, összetett üregek, és szűk tűrések.
A Sinker EDM különösen alkalmas formák gyártására, alakító szerszámok, és speciális precíziós alkatrészek.
Autó- és energiaipar
Az eljárást a sebességváltó szerszámozására használják, üzemanyagrendszer alkatrészei, precíziós meghal, turbinával kapcsolatos alkatrészek, és nagy teljesítményű ipari berendezések.
Elektronika és mikroprecíziós alkatrészek
A mikro-EDM és a precíziós Sinker EDM technikák kis nyílásokat eredményezhetnek, üregek, csatlakozók, és egyéb finom vezetőképességű jellemzők, ahol a hagyományos szerszámok túl nagyok vagy mechanikailag törékenyek lehetnek.
10. Következtetés
A Sinker EDM sokkal több, mint a kemény anyagok marásának egyszerű alternatívája.
Ez egy alapvetően eltérő gyártási elv, amely az elektromos energiát precíziós geometriává alakítja, olyan formákat és anyagkombinációkat tesz lehetővé, amelyeket semmilyen mechanikus vágási eljárással nem lehet elérni.
A keménységfüggetlenség egyedülálló kombinációja, nulla vágóerő, A komplex üreges képesség és a tükörfényezésű felületi minőség pótolhatatlanná teszi a szerszám- és szerszámgyártásban, űrrepülés, orvostechnikai eszközök és precíziós tervezés.
A folyamat magában hordozza a kompromisszumokat: alacsonyabb anyageltávolítási arány, Az elektródakopási szempontok és a vezetőképes munkadarabok követelménye azt jelenti, hogy nem minden megmunkálási feladatra az optimális megoldás.
Megfelelő alkalmazás esetén – edzett anyagokhoz, összetett belső üregek és nagy pontosságú alkalmazások – a süllyesztő EDM olyan teljesítményt nyújt, amelyhez egyetlen más gyártási folyamat sem fér hozzá.
Generátor technológiaként, a vezérlőrendszerek és az automatizálás tovább fejlődik, a sinker EDM tovább terjeszkedik a mikrogyártás felé, orvosi és félvezető alkalmazások,
és integrált hibrid gyártási munkafolyamatok, megerősítve pozícióját a modern precíziós gyártás egyik alapvető folyamataként.
GYIK
Mi a különbség a Sinker EDM és a Wire EDM között??
A Sinker EDM formázott elektródát használ vaküregek és összetett belső geometriák megmunkálására.
A huzalos szikraforgácsolás egy folyamatosan mozgó vezetéket használ az elektromosan vezető anyag átvágására, és elsősorban profilokhoz használják, ütéseket, elhuny, és átmenő funkciók.
Miért használják általában a grafitot és a rezet EDM elektródaként??
Mindkét anyag jó elektromos vezetőképességgel és megmunkálhatósággal rendelkezik.
A grafitot széles körben használják összetett elektródákhoz és magas hőmérsékletű szikraforgácsolási alkalmazásokhoz, míg a réz kiváló részletreprodukciót és felületi minőséget tud biztosítani megfelelő megmunkálási körülmények között.
Az EDM károsítja-e a munkadarab felületét?
Az EDM termikusan befolyásolt felületet hoz létre, és újraöntött réteget képezhet. Megfelelően ellenőrzött kikészítési paraméterekkel, az érintett réteg minimalizálható.
A kritikus alkatrészek további felületkezelést vagy ellenőrzést igényelhetnek.
Mennyire pontos a süllyesztő EDM?
A nagy pontosságú gyártási süllyesztő szikraforgácsoló gépek általában ±0,002 és ±0,005 mm közötti mérettűréssel rendelkeznek a legtöbb jellemzőnél, ultraprecíziós gépekkel, amelyek ellenőrzött körülmények között ±0,001 mm-re képesek.
A pontosság a gép stabilitásától függ, hőmérséklet-szabályozás és megfelelő elektródakopás-kezelés.
Can Sinker EDM géppel edzett acél?
Igen. A Sinker EDM bármilyen vezetőképes anyagot megmunkálhat, keménységtől függetlenül. Ez az egyik fő előnye a hagyományos megmunkálással szemben.
A Sinker EDM drága??
A szerszámozás (elektróda gyártás) drága, a gépi idő pedig költséges a lassú anyageltávolítás miatt.
Viszont, összetett geometriákhoz és kemény anyagokhoz, A Sinker EDM gyakran a legköltséghatékonyabb megoldás.