Nagyon sok anyagkiválasztási csomagot átnéztem a klorid hordozó berendezésekhez, és észrevettem egy mintát.
Ha korróziós probléma jelentkezik, az első válasz szinte mindig az, hogy módosítsa az osztályzatot a rajz anyagoszlopában: 316L-ből 904L lesz, akkor 904L lesz 254 MI VAGYUNK, majd 254 SMO lesz 654 MI VAGYUNK. Minden egyes lépés hozzáadott biztosításnak tűnik. Minden lépés költséggel jár.
De terepen, Láttam berendezéseket, amelyekből épültek 654 Az SMO néhány hónapon belül meghibásodik, mert a tömítés rését soha nem javították ki, a hegesztési fogyóanyagot szokás szerint választották ki, vagy az interpass hőmérsékletet soha nem írták be a WPS-be.
Ez az útmutató a valódi projekteknél használt hatlépéses áttekintés köré szerveződik: közeg és hőmérséklet → korróziós mechanizmus → résgeometria → nem nemesfém → hegesztőanyagok → gyártás és szabványok.
A cél az, hogy a kiválasztási következtetés nyomon követhető legyen a rajzon, a vásárlási specifikációt, és a hegesztési dokumentumokat – nem csak az anyag rovatban.
1. Mik azok a szuperausztenites rozsdamentes acélok?
Szuper ausztenites rozsdamentes acélok erősen ötvözött rozsdamentes acélok, amelyeket úgy fejlesztettek ki, hogy jobb korrózióállóságot biztosítsanak, mint a hagyományos ausztenites minőségek, különösen kloridban gazdag és kémiailag agresszív környezetben.
Ausztenites mikroszerkezetüket elsősorban nikkel és nitrogén stabilizálja. A magas króm- és molibdéntartalom javítja a helyi korrózióval szembeni ellenállást, míg a nitrogén tovább növeli a lyukállóságot és hozzájárul a mechanikai szilárdsághoz.
Az évfolyamtól függően, A réz bizonyos redukáló savas környezetben is javíthatja a teljesítményt.
A szuperausztenites kifejezés általában olyan minőségekre vonatkozik, amelyek ötvözettartalma lényegesen magasabb, mint a hagyományos 300-as sorozatú rozsdamentes acéloknál..
Sok tartalmaz kb 6% vagy több molibdén, bár a 904L-t általában erősen ötvözött ausztenites rozsdamentes acélokhoz sorolják, annak ellenére, hogy alacsonyabb molibdéntartalommal rendelkezik.
A három évfolyam egy pillantásra
A 904L összehasonlítása, 254 MI VAGYUNK, és 654 MI VAGYUNK
| Standard fokozat | Amerikai megjelölés | -Ben / W.Nr. | Tipikus Mo-tartalom | Főbb korróziós alkalmazások |
| 904L | N08904 | 1.4539 | kb. 4.5% MO, Cu hozzáadásával | Kénsav és híg foszforsav |
| 254 MI VAGYUNK | S31254 | 1.4547 | kb. 6.0% MO, N kiegészítéssel | Magas kloridtartalmú környezet, tengervíz, FGD súrolók |
| 654 MI VAGYUNK | S32654 | 1.4652 | kb. 7.3% MO, magas N tartalommal | Extrém kloridos környezet, fehérítő növények, mély tengeri alkalmazások |
2. Kémiai összetétel és kohászati jellemzők
A szuperausztenites rozsdamentes acélok korrózióállóságát az ötvözetkémiájuk határozza meg, mikroszerkezet, és kohászati állapota.
Ezeknek a tényezőknek a megértése segít a mérnököknek az anyagok kiválasztásánál nem csupán a kereskedelmi nevek alapján.
904L rozsdamentes acél (US N08904 / -Ben 1.4539)
904Az L egy erősen ötvözött ausztenites rozsdamentes acél, amely magas nikkeltartalmú, króm, és molibdén, rézadalékkal együtt.
Kifejezetten kénsavat és más agresszív vegyi környezetet érintő alkalmazásokhoz fejlesztették ki.
Tipikus ötvözetkialakítása kb:
- 19-23% króm.
- 23-28% nikkel.
- 4-5% molibdén.
- 1-2% réz.
- Alacsony széntartalom, általában korlátozva 0.02% maximum a közös előírásokban.
A nikkel kombinációja, molibdén, a réz pedig a 904L-nek jó ellenállást biztosít az általános korrózióval szemben kiválasztott redukáló savas környezetben.
Alacsony széntartalma csökkenti a hegesztés utáni érzékenység és szemcseközi korrózió kockázatát is, feltéve, hogy a megfelelő gyártási eljárásokat követik.
Főbb anyagjellemzők:
- Jó kénsavállóság megfelelő koncentráció és hőmérséklet mellett.
- A hagyományos 316L-hez képest jobb ellenállás a klorid által kiváltott lyukacsosodás ellen.
- Jó ellenállás számos foszforsav környezettel szemben.
- Jó hegeszthetőség megfelelő töltőfémekkel és eljárásokkal.
- Magasabb anyag- és gyártási költségek, mint a szabványos ausztenites rozsdamentes acéloknál.
Az egyik fontos korlátozás az, hogy a 904L nem egy univerzális tengervízálló ötvözet.
Bár molibdéntartalma magasabb, mint a 316L-é, lokális korrózióállósága általában nem elegendő az igényes tengervíz és kloridban gazdag résviszonyokhoz.
Különösen, az oxidáló anyagokat vagy lerakódásokat tartalmazó tengervíz olyan körülményeket teremthet, amelyekben a 904L érzékeny lesz a lyukkorrózióra és a réskorrózióra.
254 SMO rozsdamentes acél (US S31254 / -Ben 1.4547)
254 Az SMO egy magas molibdéntartalmú szuperausztenites rozsdamentes acél, amelyet rendkívül agresszív kloridos környezetekhez fejlesztettek ki..
Ötvözet kialakítása ötvözi kb 20% króm, 18% nikkel, 6% molibdén, és nitrogén hozzáadása.
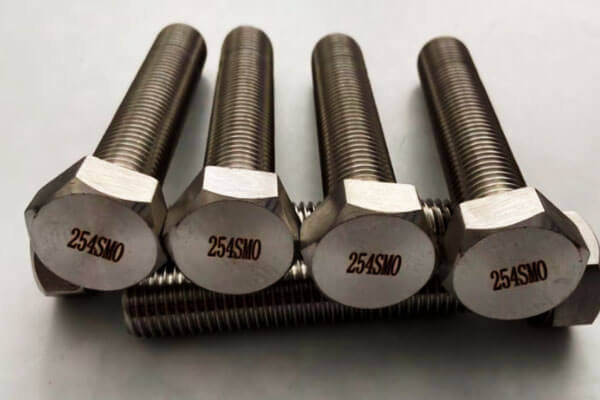
A tipikus összetételi tartományok közé tartozik:
- 19.5-20,5% króm.
- 17.5-18,5% nikkel.
- 6.0– 6,5% molibdén.
- Körülbelül 0,18-0,22% nitrogén.
- Egy kis réz kiegészítés.
A magas molibdén- és nitrogéntartalom jelentősen javítja a lyuk- és réskorrózióval szembeni ellenállást.
904L-hez és 316L-hez képest, 254 Az SMO jobban megfelel a tengervíz-rendszerekhez, klorid tartalmú technológiai folyadékok, és füstgáz kéntelenítés (FGD) felszerelés.
Főbb anyagjellemzők:
- Nagy ellenállás a klorid által kiváltott pontkorrózióval szemben.
- Jobb réskorrózióállóság a hagyományos ausztenites rozsdamentes acélokhoz képest.
- Jó tengervízállóság, megfelelően ellenőrzött körülmények között.
- Jó ellenállás számos oxidáló és redukáló ipari közeggel szemben.
- Nagy szilárdság a hagyományos ausztenites minőségekhez képest.
- Nagyobb érzékenység a gyártási körülményekre, mint a hagyományos rozsdamentes acélok.
254 Az SMO-t gyakran választják tengervízcsövekhez, hőcserélők, sótalanító berendezés, vegyi feldolgozó rendszerek, és FGD gázmosók.
Azonban, teljesítménye nagymértékben függ az alkatrészek geometriájától.
A 254 Az SMO lemez ellenállhat a lyukképződésnek nyílt tengervizes környezetben, de réskorróziót tapasztalhat a tömítés alatt, letét, vagy rosszul kialakított karimás csatlakozás.
654 SMO rozsdamentes acél (US S32654 / -Ben 1.4652)
654 Az SMO egy rendkívül erősen ötvözött ausztenites rozsdamentes acél, amelyet rendkívül agresszív korróziós környezetre fejlesztettek ki..
Magasabb krómot tartalmaz, molibdén, és a nitrogénszint mint 254 MI VAGYUNK, kiváló ellenállást biztosít a helyi korrózióval szemben.
Tipikus ötvözet-összetétele kb:
- 24% króm.
- 22% nikkel.
- 7.3% molibdén.
- 0.45% nitrogén.
- Hozzávetőlegesen 3% mangán.
- Réz kiegészítés.
Különösen fontos a magas nitrogéntartalom. Erősíti az ausztenites mátrixot, és jelentősen hozzájárul a helyi korrózióállósághoz.
A kombinált króm-molibdén-nitrogén rendszer ad 654 SMO tipikus PREN érték legalább 56.
Főbb anyagjellemzők:
- Rendkívül magas lyukkorrózióállóság.
- Kiváló ellenállás a réskorrózióval szemben a legtöbb hagyományos rozsdamentes acélhoz képest.
- Kiváló potenciál súlyos kloridos és tengervízi alkalmazásokhoz.
- A nitrogénötvözetből származó nagy szilárdság.
- Igényesebb melegmunka, hidegalakítás, és hegesztési követelmények.
- Magasabb anyagköltség és speciálisabb gyártási követelmények.
654 Az SMO-t a rendkívül agresszív kloridos környezettel kapcsolatos alkalmazásokhoz érdemes használni, beleértve a fehérítő növényeket is, igényes tengervizes berendezések, és mély tengeri rendszerek.
Viszont, még ez a minőség sem mentes a korróziótól. Súlyos résviszonyok között, magas hőmérséklet, erős oxidációs körülmények, vagy nem megfelelő gyártási gyakorlatok, helyi korrózió továbbra is előfordulhat.
Kiválasztását ezért megfelelő korrózióvizsgálattal és műszaki értékeléssel kell alátámasztani.
3. Korrózióállóság: Az osztályzat kiválasztása előtt ismerje meg a meghibásodási mechanizmust
A rozsdamentes acél kiválasztásánál gyakori hiba, hogy a korrózióállóságot egyetlen tulajdonságként kezelik. Gyakorlatban, a különböző korróziós mechanizmusok eltérő értékelési módszereket igényelnek.
A kénsavban kialakuló egyenletes korrózió ellen jól ellenálló anyag még mindig gyorsan meghibásodhat a tengervíz lyuk- vagy réskorróziója miatt..
Egységes korrózió: Miért lehet jobb a 904L? 254 SMO egyes savakban
904Az L-t elsősorban agresszív vegyi környezetekhez fejlesztették ki, különösen a kénsav szolgáltatás.
A nikkelje, molibdén, és a rézadalékok jó ellenállást biztosítanak az egyenletes korrózióval szemben kiválasztott kénsav koncentrációkban és hőmérsékleteken.
Bizonyos híg foszforsavas környezetben is jól teljesít. Ez hasznos anyaggá teszi a vegyi feldolgozó berendezésekben, savtároló rendszerek, és a kapcsolódó ipari alkalmazások.
Viszont, halogenid ionok jelenléte jelentősen megváltoztathatja a korróziós viselkedést.
Sósav, hidrofluorinsav, kloriddal szennyezett kénsav, és néhány nedves eljárással előállított foszforsav környezet túl agresszív lehet a 904L-hez.
Ilyen körülmények között, 254 SMO ill 654 Az SMO alkalmasabb jelöltekké válhat, a tényleges savösszetételtől függően, hőmérséklet, és oxidáló potenciál.
Gödrös korrózió: A PREN szerepének megértése
Pöttyös korrózió akkor következik be, amikor a passzív film lokálisan lebomlik, és a kitett fém nem tud újrapassziválódni az uralkodó környezeti feltételek mellett. A kloridionok különösen hatékonyak ennek a folyamatnak a beindításában.
Egy gyakran használt szűrési paraméter a Pitting Resistance Equivalent Number (Faipari):
PRE = %Cr + 3.3 × %Mo + 16 × %N
Ez a képlet megbecsüli a króm hozzájárulását, molibdén, és nitrogén a helyi korrózióállóságig. Reprezentatív kompozíciók használata, hozzávetőleges PREN értékek:
| Fokozat | Tipikus PREN referencia | Általános értelmezés |
| 904L | Hozzávetőlegesen 36 | Magas lokális korrózióállóság a hagyományos 316L-hez képest |
| 254 MI VAGYUNK | Hozzávetőlegesen 43 | Nagyon nagy ellenállás a klorid által kiváltott lyukacsosodásnak |
| 654 MI VAGYUNK | ≥56 | Rendkívül magas pattanásállóság az ausztenites rozsdamentes acélok között |
A fenti értékek hasznosak az előzetes összehasonlításhoz, de nem szabad garantált teljesítményértékelésként kezelni.
A pontos eredmény a tényleges hő kémiai összetételétől és a PREN számítási konvenciótól függ. Egyes specifikációk és műszaki hivatkozások is módosított képleteket használnak.
Még fontosabb, A PREN nem jósolja meg közvetlenül azt a hőmérsékletet, amelyen egy adott alkatrész üzem közbeni kátyúba kezd.
Használja a PREN-t a jelölt anyagok szűréséhez, nem tanúsítani a korróziós teljesítményt.
CPT: A ütésállóság közvetlenebb értékelése
A pitting ellenállás összehasonlításának gyakorlatiasabb módszere a kritikus pontozási hőmérséklet mérése (CPT).
A CPT azt a hőmérsékletet azonosítja, amelyen a stabil lyukképződés bekövetkezik egy meghatározott tesztkörnyezet és eljárás mellett.
Az egyik gyakran hivatkozott módszer az ASTM G150, amely elektrokémiai vizsgálatot alkalmaz szabályozott klorid oldatban.
A mellékelt műszaki anyagban hivatkozott vizsgálati adatokat ben szereztük be 1 M NaCl oldat, amely kb 35,000 mg/l klorid, Avesta Cell segítségével.
Ezek a feltételek fontosak. -ban kapott CPT-érték 1 Az ASTM G150 használatával az M NaCl nem vihető át közvetlenül más kloridkoncentrációra, pH, oxidáló potenciál, vagy vizsgálati módszer.
Hasadás korrózió: Miért 654 Az SMO-nak többre van szüksége, mint egy magas CPT-re
A réskorrózió gyakran nehezebben ellenőrizhető, mint a nyílt felületű lyukkorrózió.
Zárt térben fejlődik, ahol a folyadékcsere korlátozott, például a tömítések alatt, betétek, alátétek, karima arcok, és átlapoló lemezek.
Egy rés belsejében, az oxigénhiány és a helyi kémia változásai destabilizálhatják a passzív filmet. A kloridionok koncentrálódhatnak, és a helyi pH csökkenhet.
Miután a korróziós folyamat beállt, a réskörnyezet akkor is agresszív maradhat, ha a környező szabad felület érintetlennek tűnik.
Ez különösen igaz a tengervíz hőcserélőire, lemezes hőcserélők, csavaros csatlakozások, és összetett hegesztett szerelvények.
Nagyon erősen ötvözött minőségekhez, mint pl 654 MI VAGYUNK, a hagyományos lyukasztási tesztek nem biztos, hogy elegendőek a teljesítmény megkülönböztetésére súlyos résviszonyok között.
A mellékelt műszaki anyag ezért a kritikus réskorróziós hőmérséklet értékelését javasolja (CCCT) rés-specifikus eljárás segítségével.
Egy hivatkozott adatkészletet használ 6% FeCl3-oldat MTI-2 tesztkörülmények között a kritikus réskorróziós hőmérséklet értékelésére.
A CPT és a CCCT különböző korróziós viselkedést mér. Ezeket nem szabad egyetlen rangsorba vonni vagy összehasonlítani anélkül, hogy figyelembe vennénk a különböző tesztmegoldásaikat, minta konfigurációk, és eljárások.
Tömített csatlakozású berendezésekhez, betétek, szűk rések, vagy összetett belső geometria, a réskorróziós vizsgálat relevánsabb lehet a tényleges szolgáltatási kockázat szempontjából, mint a magas PREN érték önmagában.
Stresszkorrózió -repedés: Az ötvözet kiválasztásának tartalmaznia kell a stresszt és a környezetet
A feszültségkorróziós repedés megköveteli egy érzékeny anyag egyidejű jelenlétét, megfelelő korrozív környezet, és húzófeszültség.
A stressz működési terhelésből származhat, maradék hegesztési feszültségek, hidegalakítás, vagy összeszerelési feltételek.
A klorid által indukált SCC fontos szempont az ausztenites rozsdamentes acéloknál, különösen magas hőmérsékleten.
A magas nikkel- és ötvözet-adagolás javíthatja az ellenállást bizonyos környezetekben, de egyetlen szuperausztenites minőség sem tekinthető immunisnak az SCC minden formájával szemben.
A 904L értékelésekor, 254 MI VAGYUNK, vagy 654 MI VAGYUNK, mérnököknek meg kell vizsgálniuk:
- A klorid koncentrációja és kémiai összetétele.
- Fém hőmérséklet, beleértve a helyi forró pontokat.
- Szakító és maradó feszültségszintek.
- Hegesztési geometria és hőhatás zónák.
- Hidegen megmunkált régiók és kialakuló történelem.
- A párolgás lehetősége, koncentráció, vagy betétek.
Ahol savanyú olaj- és gázszolgáltatásról van szó, a további repedési mechanizmusokat, mint például a szulfidfeszültségű repedést, a vonatkozó anyagkövetelmények szerint kell értékelni.
A savanyú szerviz minősítés megszerzése nem igazolja a lyuk- vagy réskorrózióval szembeni általános ellenállást.
4. Tengervízi alkalmazások: Hőmérséklet, Klórozás, és a résgeometria számít
A tengervíz szolgáltatás az ausztenites rozsdamentes acélok egyik legigényesebb alkalmazása. Viszont, az anyag kiválasztása csak a tengervíz kifejezés alapján nem elegendő.
A tengervíz korróziós viselkedése a kémiai kezelésétől függ, biológiai aktivitás, üzemi hőmérséklet, és a nedvesített alkatrészek geometriája.
Természetes tengervíz vs. Klórozott tengervíz: Különböző korróziós körülmények
A tengervíz anyagának kiválasztásánál az egyik gyakran figyelmen kívül hagyott tényező az, hogy a víz természetes vagy klórozott-e.
A természetes tengervíz támogatja a biofilmek kialakulását a rozsdamentes acél felületeken.
Ezek a biológiai filmek megváltoztathatják a helyi elektrokémiai viszonyokat és növelhetik az anyag korróziós potenciálját, növeli a helyi korrózió valószínűségét.
A súlyosság a tengeri körülményektől függően változik, beleértve a víz hőmérsékletét, biológiai aktivitás, és a földrajzi elhelyezkedés.
A műszaki kézikönyv különösen agresszív körülményeket azonosít a hideg vizű régiókban, körülbelül 25-30°C-on., míg a megfelelő hőmérséklet a trópusi vidékeken valamivel 30°C felett van.
Ezeket az értékeket a regionális biológiai aktivitáshoz kapcsolódó referencia megfigyeléseknek kell tekinteni, nem pedig univerzális hőmérsékleti küszöbértékek.
A tényleges korróziós kockázat az adott tengeri környezettől és a működési feltételektől függ.
A klórozás további korróziós tényezőt vezet be. A biológiai növekedés szabályozására általában klórt vagy hipokloritot adnak a tengervízrendszerekhez, de ezek az oxidálószerek a víz elektrokémiai potenciálját is növelik.
Ilyen feltételek mellett, a rozsdamentes acél passzív fóliája érzékenyebbé válhat a helyi károsodással szemben.
A klórozott tengervíz hőmérsékletének növekedésével, általában nő a lyukkorrózió és a réskorrózió veszélye.
Következésképpen, a természetes tengervízre megállapított anyagkiválasztási kritériumokat nem szabad automatikusan alkalmazni a klórozott tengervízre.
Hasadék geometria: Miért változtatja meg az alkatrészek tervezése a korrózióállóságot?
Még akkor is, ha a tengervíz kémiája és hőmérséklete változatlan marad, az alkatrész geometriája jelentősen befolyásolhatja a korróziós teljesítményt.
A szerkezet további nehézségi szintet jelent. A lemezes hőcserélőben a tömítések és a lemezek közötti ívelt érintkezés mélyebb és hatékonyabb réseket hoz létre, mint a karimás csatlakozás, és általában súlyosabb.
Ez az oka annak 254 Az SMO külön határvonallal rendelkezik a lemezes hőcserélők számára.
A karimás kötéseket nem szabad automatikusan enyhébb esetként kezelni. Miután a csavar előfeszítése megváltozik, a tényleges résgeometria megközelítheti a lemezes hőcserélő súlyosságát.
Referencia hőmérsékleti határértékek 254 SMO és 654 MI VAGYUNK
A kézikönyv számos hasznos referenciaértéket tartalmaz a szuperausztenites rozsdamentes acélok kiválasztásához klórozott tengervízben.
Viszont, ezek a számok csak akkor értelmesek, ha megtartják eredeti szolgáltatási feltételeiket.
| Tengervíz alkalmazás | Ajánlott anyag vagy megoldás | Referencia állapot | Mérnöki megfontolások |
| Részetlen hegesztett szerkezet | 254 MI VAGYUNK | Klórtartalom ≤1 ppm; körülbelül 45°C | Referenciafeltétel egy rés nélküli hegesztett szerkezethez |
| Karimás csatlakozás | 654 SMO vagy Avesta P16 hegesztési rátét | 30°C felett | A tömítési felületen nagyobb réskorrózióállóságra lehet szükség |
| Lemez hőcserélő | 654 MI VAGYUNK | Legalább 60°C az idézett folyamatos tesztelésben | Tesztspecifikus eredmény, nem univerzális tervezési hőmérséklet |
| Általános tengervíz szolgáltatás | 904L | Nem ajánlott | Elégtelen ellenállás a kézikönyv útmutatójában szereplő tengervízviszonyokhoz |
Miért nem ajánlott a 904L tengervíz szolgáltatáshoz?
A kézikönyv egyértelmű álláspontot foglal el a 904L-rel kapcsolatban: 904Az L nem használható tengervíz szolgáltatásban.
Ez az ajánlás nem jelenti azt, hogy a 904L nem rendelkezik korrózióállósággal.
Ez egy erősen ötvözött ausztenites rozsdamentes acél, amely kb 4.5% molibdén és réz, és jó ellenállást biztosít az egyenletes korrózióval szemben kiválasztott kénsav és híg foszforsav környezetben.
Ennek korlátja a tengervízben előforduló lyuk- és réskorróziós viszonyokkal szembeni viszonylag kisebb ellenállása, különösen kloridkoncentráció esetén, hőmérséklet, és a korlátozott geometriák agresszívabb környezetet teremtenek.
Tengervizes berendezésekhez, 254 SMO és 654 Az SMO általában megfelelőbb jelöltek:
- 254 Az SMO számos nagy kloridtartalmú alkalmazáshoz alkalmas, ahol a lyuk- és réskorrózióval szembeni ellenállása megfelel a tervezési követelményeknek.
- 654 Az SMO magasabb szintű helyi korrózióállóságot biztosít, és alkalmas a szigorúbb klórozott tengervízviszonyokra és az igényes résgeometriákra.
A végső kiválasztást továbbra is az alkalmazás-specifikus korróziós adatokkal kell alátámasztani.
Egyik minőséget sem szabad védettnek tekinteni a tengervíz korróziójával szemben minden hőmérséklet-kombináció mellett, klórozás, és alkatrésztervezés.
5. Szuper ausztenites rozsdamentes acélok hegesztése: A hegesztett fémnek meg kell felelnie a korróziós kötelezettségnek
A megfelelő nemesfém kiválasztása az anyagmérnöki feladatnak csak a fele.
Hegesztett berendezésben, a hegesztési fémnek és a hőhatászónának is megfelelő korrózióállóságot kell fenntartania.
Ez különösen fontos a nagy molibdéntartalmú ausztenites rozsdamentes acélok esetében. Hegesztés közben, az anyag megolvad és újra megszilárdul.
Az ötvözőelemek nem feltétlenül oszlanak el egyenletesen a megszilárdulás során, és a keletkező hegesztési fém összetételében helyi eltéréseket tartalmazhat.
A molibdén szegregáció különösen fontos. A molibdénben kimerült régiók kevésbé ellenállóak lehetnek a helyi korrózióval szemben, és előnyben részesített helyeivé válhatnak a lyukak vagy hasadékok támadásának..
Következésképpen, a korrózióálló nemesfém nem garantálja a korrózióálló hegesztett szerelvényt.
Hegesztés 904L: Hozzáillő fém töltőanyag
904L viszonylag kisebb hajlamot mutat az ötvözet erős szegregációjára, mint 254 SMO és 654 MI VAGYUNK. Általában megfelelő vagy kompatibilis töltőfémeket használnak.
A mellékelt műszaki leírás egy tipikus lerakott hegesztett fém összetételt ad meg kb:
- 4.5% molibdén.
- 1.5% réz.
A rézadalék segít fenntartani a kívánt korróziós viselkedést megfelelő savas környezetben. A töltőanyag kiválasztásának továbbra is követnie kell a nemesfém specifikációt, alkalmazható hegesztési besorolás, és a tényleges folyamatközeg.
Hegesztés 254 MI VAGYUNK: Használjon túl ötvözött töltőanyagot
-Ra 254 MI VAGYUNK, a mellékelt műszaki anyag az Avesta P12 töltőfémet ajánlja, tipikus lerakott hegesztett fém molibdén tartalommal kb 9%.
Ez jóval magasabb, mint az alapfém molibdéntartalma, ami körül van 6%.
Ennek az az oka, hogy a hegesztési varrat megszilárdulása során kompenzálja az ötvözet szétválását.
A magasabb molibdéntartalmú töltőfém használata csökkenti annak a kockázatát, hogy a helyi hegesztési fémrészek nem lesznek kellően ellenállóak a lyuk- és réskorrózióval szemben..
A töltőfém kiválasztását ellenőrizni kell az adott termékforma és besorolás alapján. Például, a mellékelt termékreferenciák azonosítják:
- P12 vezeték: jellemzően az AWS A5.14 ERNiCrMo-3-hoz társul.
- P12-R fedett elektróda: jellemzően az AWS A5.11 ENiCrMo-12-vel kapcsolatos.
Ezeket a besorolásokat össze kell vetni az aktuális fogyóeszközök gyártójának műszaki adataival, mielőtt a vásárlási specifikációba helyezik őket.
A terméknév önmagában nem jelent teljes hegesztőanyag-specifikációt.
Hegesztés 654 MI VAGYUNK: Magasabb ötvözetkompenzáció szükséges
654 Az SMO még magasabb ötvözettartalommal és szigorúbb hegesztési fém követelményekkel rendelkezik.
A mellékelt anyag az Avesta P16-ot ajánlja, tipikus lerakott hegesztett fém molibdén tartalommal kb 15%. A megfelelő huzaltermék ERNiCrMo-13 típusú fogyóeszközként van azonosítva.
Ez a magasabb molibdénszint hivatott kompenzálni a szegregációt és fenntartani a helyi korrózióállóságot a hegesztési területen..
Alkalmas töltőfém 254 Az SMO-t nem szabad automatikusan átvinni ide 654 MI VAGYUNK. Az alapfém ötvözet kialakítása és a szükséges hegesztési fém kémia eltérő.
Hegesztés utáni tisztítás és felület helyreállítás
Hegesztési varrat elszíneződése, oxid skála, beágyazott szénacél részecskék, és egyéb felületi szennyeződések veszélyeztethetik a rozsdamentes acél korrózióállóságát.
Még akkor is, ha az alapfém és a töltőfém megfelelően van kiválasztva, a nem megfelelően megtisztított hegesztési varrat az első hely lehet, ahol helyi korrózió tapasztalható.
A gyártási eljárásoknak ezért elő kell írniuk a megfelelő hegesztés utáni tisztítást, pácolás, és felület-helyreállítási módszerek.
Ezeknek a műveleteknek kompatibilisnek kell lenniük az ötvözettel, alkatrész geometriája, valamint az alkalmazandó környezetvédelmi és biztonsági követelmények.
Az oldatos izzítás segíthet csökkenteni a hegesztési varrat-fém szétválás hatását bizonyos egyszerű alkatrészekben, különösen egyes csőszerelvények. Viszont, nem szabad univerzális gyógymódként kezelni az összetett berendezésekre.
Nagy hajók, gyártott szerelvények, és az összetett geometriájú alkatrészek nem biztos, hogy alkalmasak teljes oldatos kezelésre.
A hegesztési specifikációnak meg kell határoznia a töltőanyag-fém osztályozást, termék formája, letétbe helyezett fém követelmények, hőbevitel, interpass hőmérséklet, és hegesztés utáni felületi állapot.
Erősen ötvözött anyagok esetén nem elegendő a „használjon megfelelő töltőanyagot” egyszerű kijelentése.
6. Gyártás és hőkezelés: Őrizze meg az ötvözet korrózióállóságát
A szuperausztenites rozsdamentes acélok formáláskor elveszíthetik korrózióállósági előnyük egy részét, hőkezelés, vagy a megmunkálás kedvezőtlen mikrostruktúrákat vagy felületi viszonyokat hoz létre.
Melegmunka és intermetallikus fázisú csapadék
A mellékelt műszaki anyag azonosítja az intermetallikus fázisú kiválás lehetséges kockázatát 254 SMO és 654 SMO körülbelül 600–1000°C hőmérséklet-tartományban.
Az ötvözet kémiájától és az expozíciós időtől függően, nemkívánatos fázisok képződhetnek, és lokálisan csökkenthetik a króm vagy molibdén elérhetőségét a környező mátrixban.
Ez ronthatja a korrózióállóságot és, bizonyos esetekben, mechanikai tulajdonságok.
Melegmunka után a szükséges kohászati állapot helyreállítására, a mellékelt anyag legalább 1150°C-os oldatos kezelést javasol, ezt követi a gyors kioltás.
A hűtési sebesség fontos. A csapadékra érzékeny hőmérsékleti tartományon keresztül történő lassú lehűlés lehetővé teszi a nem kívánt fázisok ismételt kialakulását, az oldatos kezelés előnyeinek csökkentése.
A tényleges hőkezelési eljárást a vonatkozó anyagspecifikáció szerint kell kialakítani, termék vastagsága, alkatrész geometriája, és minősített gyártási folyamat.
Az 1150°C érték referencia a mellékelt műszaki anyagból, nem helyettesíti az osztályspecifikus hőkezelési előírásokat.
Hidegen alakítás és munkaedzés
254 SMO és 654 Az SMO-k viszonylag magas nitrogénszintet tartalmaznak, amelyek hozzájárulnak szilárdságukhoz és helyi korrózióállóságukhoz. Viszont, a nitrogén is hozzájárul a jelentős munkakeményedéshez a hideg deformáció során.
A hagyományos ausztenites rozsdamentes acélokhoz képest, ezek az osztályzatok megkövetelhetik:
- Magasabb alakító erők.
- Robusztusabb szerszám.
- Nagyobb hajlítási sugarak, vastagságtól és formázási geometriától függően.
- A rugózás gondosabb ellenőrzése.
- Közbenső lágyítás bonyolult vagy súlyos formázási műveletek során.
Ez különösen fontos a nyomástartó edényeknél, hőcserélő alkatrészek, kialakított csőszakaszok, és összetett gyártású szerkezetek.
A hidegalakítás visszamaradó feszültségeket és helyi felületi károsodást is okozhat.
Kritikus klorid szolgáltatáshoz, a gyártási specifikációnak ki kell térnie a végső anyagállapotra és minden szükséges igénybevételre vagy felületkezelésre.
Megmunkálás és felületminőség
Az erősen ötvözött ausztenites rozsdamentes acélok megmunkálása általában nagyobb igénybevételt igényel, mint a hagyományos szénacélok.
Munkakeményítő hajlamuk, erő, és a szívósság növelheti a forgácsolóerőket és felgyorsíthatja a szerszámkopást.
A jó megmunkálási gyakorlat magában foglalja:
- Éles használatával, megfelelő vágószerszámok.
- Stabil vágási feltételek fenntartása.
- Kerülje a szerszámok felesleges dörzsölését és tartózkodását.
- Adott esetben megfelelő hűtőfolyadék alkalmazása.
- A beágyazott szénacél szennyeződésének megelőzése.
- Sorja és sérült felületi rétegek eltávolítása tömítő és nedves felületekről.
Korróziókritikus alkatrészekhez, A felületkezelés nem pusztán megjelenési követelmény.
Durva felületek, mély megmunkálási nyomok, és a beágyazott szennyeződések megtarthatják a lerakódásokat, és olyan helyi környezetet hozhatnak létre, amely elősegíti a résszerű korróziót.
A megmunkálási ráhagyásokat és a végső felületi követelményeket ezért az alkatrészrajzban vagy a gyártási specifikációban kell meghatározni.
7. A 904L tipikus ipari alkalmazásai, 254 MI VAGYUNK, és 654 MI VAGYUNK
Bár ez a három évfolyam ugyanabba a széles anyagcsaládba tartozik, különböző ötvözetkialakításuk alkalmassá teszi őket különböző ipari környezetekhez.
904L Alkalmazások: Vegyi feldolgozás és savkezelés
904Az L különösen hasznos vegyi feldolgozó rendszerekben, ahol a kiválasztott redukáló savakkal szembeni ellenállás fontosabb, mint az extrém kloridállóság.
A tipikus alkalmazások közé tartozik:
- Kénsav tároló tartályok és szállító berendezések.
- Vegyi feldolgozó edények.
- Híg foszforsav berendezés.
- Hőcserélők megfelelő kémiai környezetben.
- Savcirkulációs csővezetékek és szerelvények.
- Gyógyszerészeti és speciális vegyi berendezések.
254 SMO alkalmazások: Tengervizes és magas klórtartalmú berendezések
254 Az SMO-t általában a tengervíznek kitett berendezéseknél tekintik, tömény kloridok, és más olyan környezetben, ahol a hagyományos rozsdamentes acélok érzékenyek a lyuk- és réskorrózióra.
A tipikus alkalmazások közé tartozik:
- Tengervíz hűtőrendszerek.
- Sótalanító berendezés.
- Lemez- és héj-csöves hőcserélők.
- Füstgáz kéntelenítés (FGD) súrológépek.
- Offshore csővezetékek és folyadékkezelő berendezések.
- Kloridokat tartalmazó vegyi feldolgozó rendszerek.
- Tengeri vízkezelő berendezések.
654 SMO alkalmazások: Extrém klorid és agresszív folyamatkörnyezetek
654 Az SMO különösen agresszív üzemi körülményekre készült, ahol a hagyományos ausztenites rozsdamentes acélok és sok erősen ötvözött minőség nem biztos, hogy megfelelő ellenállást biztosít..
A lehetséges alkalmazások közé tartozik:
- Cellulóz és papír fehérítő berendezések.
- Agresszív tengervíz hőcserélők.
- Mélyen tengeri olaj- és gázipari berendezések.
- Erősen koncentrált kloridos folyamatrendszerek.
- Vegyi feldolgozó berendezések komoly réskorróziós kockázattal.
- Speciális vízkezelő és sótalanító alkatrészek.
8. Következtetés
Az anyagválasztás végpontja nem magasabb fokozat az anyag rovatban.
Ez teszi a médiumot, a szerkezet, az alapfém, a hegesztést, és a gyártási állapot ugyanazon a korróziós besoroláson áll.
- 904L (US N08904 / -Ben 1.4539): Erősen ötvözött ausztenites rozsdamentes acél, amely jól ellenáll a kiválasztott kénsavnak és híg foszforsavnak. Ez nem egy általános célú tengervíz minőségű.
- 254 MI VAGYUNK (US S31254 / -Ben 1.4547): Egy szuper ausztenites rozsdamentes acél kb 6% molibdén és nitrogén adalékok, nagy ellenállást biztosít a klorid által kiváltott lyukkorrózióval és réskorrózióval szemben. Széles körben elterjedt a tengervíz és az FGD alkalmazásoknál.
- 654 MI VAGYUNK (US S32654 / -Ben 1.4652): Egy kivételesen erősen ötvözött ausztenites rozsdamentes acél kb 7.3% molibdén és magas nitrogéntartalom.
Extrém kloridos környezetekhez és olyan igényes alkalmazásokhoz készült, ahol az kevésbé ötvözött anyagok nem megfelelőek.
Ez az a fegyelem, amit minden kiválasztási csomagtól kérnék. Nem jobb osztályzat – egy teljes.
GYIK
Mi a különbség a szuper ausztenites és a standard ausztenites rozsdamentes acél között??
A szuperausztenites rozsdamentes acélok nagyobb mennyiségű ötvözőelemet, például krómot tartalmaznak, nikkel, molibdén, és nitrogén, mint a hagyományos minőségek, mint pl 304 és 316L.
Ezek a kiegészítések javítják a gödrösödéssel szembeni ellenállást, hasadás korrózió, és bizonyos agresszív vegyi környezetek.
Viszont, növelik az anyagköltségeket, és igényesebbé tehetik a hegesztést és a gyártást.
Is 254 SMO jobb, mint 904L?
Igényes kloridos és tengervizes környezetekhez, 254 Az SMO általában jobban ellenáll a lyukkorróziónak és a réskorróziónak, mint a 904L, mivel magasabb molibdén- és nitrogéntartalma.
Viszont, 904Az L jobb gazdasági és műszaki választás lehet megfelelő kénsav és híg foszforsav környezetben.
A helyes választás a korróziós mechanizmustól és a folyamat körülményeitől függ, nem pedig az egyszerű általános rangsorolástól.
Is 654 SMO jobb, mint 254 MI VAGYUNK?
654 Az SMO általában nagyobb ellenállást biztosít a helyi korrózióval szemben, mivel több krómot tartalmaz, molibdén, és nitrogén. Tipikus PREN értéke legalább 56, hozzávetőleg 42–43-hoz képest 254 MI VAGYUNK.
Ezért alkalmas az agresszívebb kloridos környezetekre. Viszont, magasabb költsége és szigorúbb gyártási követelményei azt jelentik, hogy ott kell használni, ahol a szolgáltatási feltételek indokolják a korszerűsítést.
Tud 254 Az SMO tengervízben használható?
Igen. 254 Magas molibdén- és nitrogéntartalma miatt az SMO-t széles körben figyelembe veszik tengervizes rendszerekben.
Viszont, az alkalmasság a tengervíz hőmérsékletétől függ, klórozás, áramlási feltételek, és résgeometria.
A tömített illesztésekhez és a pangó területekhez nagyobb ellenállású anyagokra lehet szükség, mint pl 654 SMO vagy megfelelően kialakított korrózióálló fedőréteg.