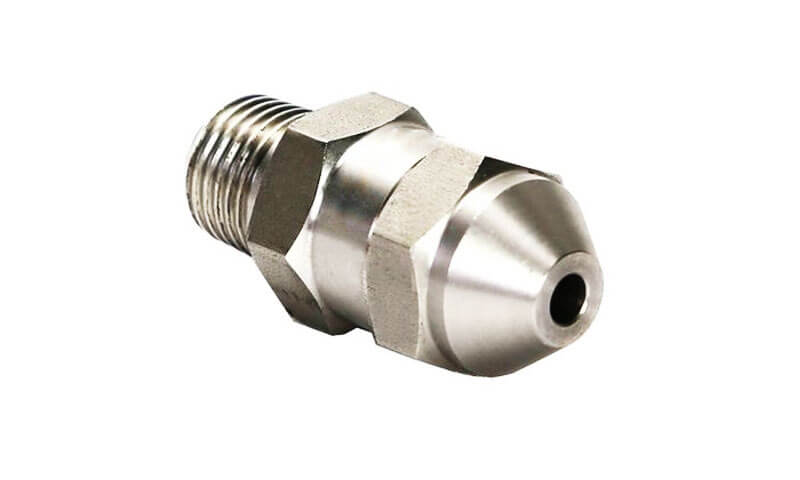
A permetező fúvókák kritikus folyadékszabályozó alkatrészek, amelyeket széles körben használnak az ipari rendszerekben a folyadékelosztás szabályozására, porlasztás, hűtés, tisztítás, kenés, bevonat, és vegyi feldolgozás.
Bár a fúvóka egyszerű alkatrésznek tűnhet, belső geometriája, nyílás pontossága, felszíni befejezés, és az anyagválasztás közvetlenül befolyásolja a permetezés hatékonyságát, energiafogyasztás, folyamat stabilitása, és a berendezések megbízhatósága.
A CNC megmunkálás páratlan pontosságot kínál, anyagi rugalmasság, és tervezési szabadság az egyedi szórófúvókákhoz.
Ellentétben az öntéssel vagy a fröccsöntéssel, amelyek drága szerszámokat igényelnek és bizonyos geometriákra korlátozódnak, A CNC megmunkálás bonyolult belső áramlási csatornákat hozhat létre, szűk tűrésű nyílások, és bonyolult szórási minták kivételes pontossággal és ismételhetőséggel.
Ez a cikk átfogó útmutatót nyújt a CNC megmunkálással gyártott egyedi szórófúvókákhoz.
Megvizsgáljuk a permetező fúvókák típusait, a CNC megmunkálás előnyei az alternatív gyártási módszerekkel szemben, lépésről lépésre gyártási folyamat, anyagok kiválasztása, teljesítménytényezők, minőségi szabványok, ipari alkalmazások, és összehasonlító elemzés befektetési öntéssel.
1. Mik azok a permetező fúvókák?
A permetező fúvókák meghatározása és működési elve
A permetező fúvóka egy precíziós folyadékszabályozó eszköz, amely a folyadéknyomást szabályozott szórásképlé alakítja.
Folyadékot egy speciálisan kialakított nyíláson vagy belső áramlási csatornán keresztül kényszerítve, a fúvóka szabályozza a folyadék kilépését, olyan kritikus jellemzők meghatározása, mint pl:
- Áramlási sebesség
- Permetezési szög
- Cseppméret
- Permetezés elosztása
- A porlasztás hatékonysága
- Folyadék sebessége
Az alapvető működési elv a nyomási energia mozgási energiává alakításán alapul.
Amikor nyomás alatt folyadék kerül a fúvókába, a belső geometria felgyorsítja és átirányítja a folyadék áramlását.
A fúvóka kialakításától függően, a teljesítmény a koncentrált sugársugártól a rendkívül kis cseppeket tartalmazó finom ködig terjedhet.
Például:
- A nagynyomású tisztító fúvóka a folyadékenergiát egy szűkre összpontosítja, nagy sebességű folyam.
- A hűtő fúvóka szabályozott szórásképet hoz létre a hőátadás maximalizálása érdekében.
- Egy porlasztó fúvóka a folyadékot finom cseppekre bontja az égéshez, bevonat, vagy párásítási folyamatok.
A permetező fúvóka teljesítménye nemcsak a külső alaktól függ, hanem a belső jellemzők, például az áramlási csatornák pontosságától is., örvénykamrák, és a nyílás méretei.

A permetező fúvókák fő teljesítményparaméterei
A különböző ipari eljárások eltérő permetezési jellemzőket igényelnek. Ezért, a permetező fúvóka kialakítását általában több kulcsparaméter alapján értékelik.
| Teljesítményparaméter | Leírás | Mérnöki fontosság |
| Áramlási sebesség | Az egységnyi idő alatt kibocsátott folyadék mennyisége, általában L/percben vagy m³/h-ban mérik. | Meghatározza az anyagfelhasználást, hűtési kapacitás, és a folyamat hatékonyságát. |
| Spray Pattern | A kibocsátott folyadék alakja és eloszlása, mint például a kúp, ventilátor, vagy patakmintákat. | Egyenletes lefedettséget és optimalizált folyamateredményeket biztosít. |
| Cseppméret | A fúvóka által generált folyadékcseppek átlagos méreteloszlása. | Befolyásolja a párolgási sebességet, bevonat minősége, és a hőátadás hatékonysága. |
| Permetezési szög | A permetezőkúp vagy a legyezőminta által alkotott szög. | Meghatározza a lefedettséget és a telepítés elrendezését. |
Nyomásértékelés |
A maximális üzemi nyomás, amelyet a fúvóka elvisel. | Biztosítja a biztonságos működést nehéz körülmények között is. |
| Hőmérsékletállóság | Képes fenntartani a teljesítményt magas hőmérsékleten. | Elengedhetetlen a kohászatban, vegyi feldolgozás, és termikus rendszerek. |
| Anyagi kompatibilitás | Korrózióval szembeni ellenállás, erózió, és vegyi támadás. | Meghatározza az élettartamot zord környezetben. |
2. Miért válassza a CNC megmunkálási permetező fúvókákat??
Ellentétben a hagyományos gyártási folyamatokkal, amelyek a formákon alapulnak, elhuny, vagy tömeggyártású szerszámok, A CNC megmunkálás közvetlenül távolítja el az anyagot a fém vagy műanyag munkadarabról számítógép által vezérelt forgácsolási műveletekkel.
Ez lehetővé teszi a gyártók számára, hogy rendkívül pontos fúvókakomponenseket állítsanak elő testreszabott belső csatornákkal, mikronyílások, és speciális áramlási struktúrák.
Olyan iparágakban, mint a repülőgépipar, vegyi feldolgozás, félvezető gyártás, autóipari bevonat, orvosi berendezések, és precíziós tisztítórendszerek, A fúvóka teljesítménye nagymértékben függ a méretpontosságtól és a felület minőségétől.
Még kis eltérések is a nyílás átmérőjében, belső átjáró geometriája, vagy a felületi érdesség jelentősen befolyásolhatja a szórási szöget, cseppméret-eloszlás, áramlási sebesség, és a porlasztás hatékonyságát.
A permetező fúvókák CNC megmunkálásának fő előnyei
| Előny | Magyarázat |
| Kivételes precizitás | ±0,005 mm tűrést ér el, kritikus a szóráskép és az áramlási sebesség szabályozása szempontjából. |
| Kiváló felületkezelés | Ra 0,4–1,6 µm biztosítja a lamináris áramlást, csökkentett turbulencia, és következetes porlasztás. |
| Anyagi sokoldalúság | Minden fémet megmunkál (rozsdamentes acél, sárgaréz, alumínium, titán, szuperötvözetek) és a műszaki műanyagok. |
| Tervezési rugalmasság | Gyors tervezési iterációk; nincsenek szerszámkorlátok; bonyolult belső geometriák lehetségesek. |
Kis nyílású kapacitás |
Olyan kis nyílásokat hoz létre, mint 0.1 mm nagy pontossággal. |
| Alacsony volumenű költséghatékonyság | Nincs szerszámberuházás; gazdaságos kis és közepes tételekhez. |
| Gyors prototípuskészítés | Tervezés alkatrészre napokon belül, gyors termékfejlesztést tesz lehetővé. |
| Nyomon követhetőség | Teljes anyag- és folyamatdokumentáció kritikus alkalmazásokhoz. |
3. CNC megmunkálási folyamat egyedi szórófúvókákhoz
Az egyedi permetező fúvókák gyártása szigorúan ellenőrzött megmunkálási folyamatot igényel, mivel a fúvókák teljesítményét közvetlenül befolyásolja a méretpontosság, belső geometria, felszíni befejezés, és az anyag tulajdonságait.
Ellentétben az általános mechanikai alkatrészekkel, a permetező fúvókák olyan kritikus jellemzőket tartalmaznak, mint a precíziós nyílások, belső áramlási csatornák, szálak, és tömítőfelületek, ahol már kis eltérések is befolyásolhatják a szórásszöget, áramlási konzisztencia, porlasztás minősége, és a működési hatékonyságot.
A professzionális CNC megmunkálási folyamat integrálja a mérnöki tervezést, precíziós megmunkálás, felületkezelés, teljesítményteszt, és minőségellenőrzés annak biztosítására, hogy minden fúvóka megfeleljen a szükséges alkalmazási előírásoknak.

CNC-vel megmunkált szórófúvókák teljes gyártási munkafolyamata
A CNC megmunkálás A folyamat általában a vevői igények elemzésével kezdődik, és a tervezés optimalizálásával folytatódik, precíziós megmunkálás, végső, és funkcionális tesztelés.
| Színpad | Folyamat lépés | Cél | Főbb kontrolltényezők |
| Mérnöki tervezés | Vevői specifikáció elemzése | Határozza meg a fúvókára vonatkozó követelményeket, beleértve az áramlási sebességet is, nyomásértékelés, permetezési minta, üzemi hőmérséklet, kémiai környezet, anyagválasztás, és a csatlakozás típusa. | Pontos igénygyűjtés és műszaki kommunikáció. |
| CAD modellezés | Fejlesszen ki egy 3D fúvókamodellt az alkalmazási követelmények alapján, és optimalizálja a szerkezetet a gyártáshoz. | Tervezés a gyárthatóság érdekében (DFM), áramlási út optimalizálás, megmunkálási akadálymentesítés. | |
| CAM programozás | CNC megmunkáló programokat generál és optimalizálja a vágási útvonalakat. | Szerszámpálya pontossága, megmunkálási hatékonyság, felületi minőség. | |
Anyag előkészítés |
Nyersanyag kiválasztása és előkészítése | Válassza ki a megfelelő anyagokat rudak formájában, rudak, tányérok, vagy tuskó a teljesítmény követelményeinek megfelelően. | Anyagminőség ellenőrzése, dimenziós pontosság, anyagbizonyítványok. |
| Precíziós megmunkálás | CNC esztergálás | Hengeres elemek, például fúvókatestek gyártása, külső átmérők, szálak, és koncentrikus nyílások. | Átmérő pontosság, körkörösség, felületi érdesség. |
| CNC marás | Készítsen nem hengeres alakzatokat, szerelési felületek, barázdák, rés, és összetett külső geometriák. | Pozíció pontosság, mérettűrés, felszíni befejezés. | |
| Precíziós fúrás és mikromegmunkálás | Hozzon létre kis permetező lyukakat és speciális belső járatokat. | Lyuk átmérője, kerekség, igazítás, és az áramlási konzisztencia. | |
| Dörzsárazás és simító megmunkálás | Javítsa a kritikus furatok és áramlási csatornák pontosságát és felületi minőségét. | A nyílás geometriája, simaság, méretstabilitás. | |
Utófeldolgozás |
Sorjázás és tisztítás | Távolítsa el a megmunkálási sorját és a szennyeződéseket, amelyek befolyásolhatják a folyadék áramlását. | Élminőség, tisztaság, elzáródás megelőzése. |
| Felszíni kezelés | Vigyen fel polírozást, passziválás, elektropolírozás, galvanizálás, vagy bevonat az alkalmazási követelményeknek megfelelően. | Korrózióállóság, felületi érdesség, megjelenés. | |
| Tesztelés és ellenőrzés | Dimenziós ellenőrzés | Ellenőrizze a kritikus méreteket precíziós mérőberendezéssel. | CMM ellenőrzés, optikai mérés, mérőműszer ellenőrzése. |
| Áramlási és permetezési vizsgálat | Ellenőrizze a fúvóka tényleges teljesítményét működési körülmények között. | Áramlási sebesség, permetezési minta, nyomásesés, porlasztási teljesítmény. | |
| Végső feldolgozás | Csomagolás és szállítás | Védje a precíziós megmunkálású fúvókákat szállítás közben. | Kármegelőzés és nyomon követhetőség. |
Fő CNC megmunkálási műveletek permetező fúvókákhoz
Az egyedi permetezőfúvókák általában többszörös megmunkálási műveletet igényelnek, mert szerkezetük egyesíti a forgási jellemzőket, precíziós lyukak, és összetett áramlási csatornák.
| Megmunkálási művelet | Felszerelés | Tipikus képesség | Közös alkalmazások |
| CNC fordulás | CNC eszterga, többtengelyes esztergaközpont | Átmérő tartomány körülbelül 0,5-200 mm; mérettűrés ±0,005 mm-ig a tervezési követelményektől függően. | Fúvókatest megmunkálása, hengeres felületek, szálak, karimák, tömítési területek, és koncentrikus nyílások. |
| CNC őrlés | 3-tengely, 4-tengely, vagy 5 tengelyes megmunkáló központok | Nagy pozicionálási pontosság komplex kontúrmegmunkálási képességgel. | Oldalsó portok, szerelési jellemzők, rés, szabálytalan formák, és többirányú áramlási csatornák. |
Mikro-fúrás |
Precíziós fúrógépek, lézeres fúrás, vagy szikraforgácsoló berendezés | Anyagtól és eljárástól függően kb. 0,05-1,0 mm mikrolyukak; nagy képarányú megmunkálás lehetséges. | Finom permetező lyukak, hűtőcsatornák, porlasztó nyílások, és precíziós folyadékkimenetek. |
| Romboló | Precíziós dörzsárszerszámok | Javítja a furatok kerekségét és a méretpontosságot. | Stabil áramlási teljesítményt igénylő kritikus permetezőnyílások végső méretezése. |
| Menet megmunkálás | CNC menetvágó szerszámok, csapok, cérnamarók | Alkalmas metrikus, Tipizma, BSP, és testreszabott menetszabványok. | Csőcsatlakozások, szerelési interfészek, és cserélhető fúvókaszerelvények. |
A CNC megmunkálás minőségét befolyásoló kritikus tényezők
Bár a CNC megmunkálás kiváló pontosságot biztosít, A permetező fúvókák gyártása számos műszaki kihívást jelent a kis méretek miatt, szigorú áramlási követelmények, és nehezen megmunkálható anyagok.
| Technikai kihívás | Lehetséges hatás a fúvóka teljesítményére | Ellenőrző intézkedések |
| Szerszám elhajlás | A nyílás átmérőjének eltérését okozza, gyenge koncentrikusság, és instabil szórásképek. | Használjon merev szerszámrendszereket, minimalizálja a szerszám túlnyúlását, és optimalizálja a vágási paramétereket. |
| Rozsdamentes acél munkaedzése | Növeli a vágás nehézségét, felgyorsítja a szerszámkopást, és csökkenti a felület minőségét. | Használjon éles keményfém szerszámokat, megfelelő vágási sebességet, és hatékony hűtőfolyadék rendszerek. |
| Chip vezérlés | A forgácsok kis lyukakba vagy belső csatornákba kerülhetnek, befolyásolja a folyadék áramlását és elzáródást okoz. | Alkalmazzon forgácstörőket, optimalizált szerszámpályák, és nagynyomású hűtőfolyadék rendszerek. |
Termikus deformáció |
A megmunkálás során keletkező hő befolyásolhatja a méretpontosságot, különösen vékony falú alkatrészekhez. | A megmunkálási hőmérséklet szabályozása, stabilizálja a gép állapotát, és optimalizálja a hűtőfolyadék áramlását. |
| Sorjaképződés | A permetezőnyílások belsejében vagy körüli sorja megzavarhatja a folyadék áramlását és megváltoztathatja a permetezési jellemzőket. | Alkalmazzon precíziós sorjázást, ultrahangos tisztítás, vagy elektropolírozási eljárások. |
| Felületi szennyeződés | A maradék részecskék vagy megmunkálási folyadékok befolyásolhatják a tisztaságot a precíziós alkalmazásoknál. | Végezzen tisztítási eljárásokat és ellenőrzött csomagolást. |
Precíziós szabályozás a belső áramlási csatorna megmunkálásában
A permetező fúvóka belső szerkezete döntő szerepet játszik a folyadék viselkedésében.
Például, Az örvényfúvókák pontosan megmunkált belső kamrákra támaszkodnak a forgó áramlás létrehozása érdekében, míg a porlasztó fúvókák gondosan ellenőrzött nyílásgeometriát igényelnek, hogy egyenletes cseppméretet hozzanak létre.
CNC megmunkálás közben, a gyártóknak több kritikus paramétert is ellenőrizniük kell:
- A nyílás átmérője és geometriája: Meghatározza az áramlási sebességet és a permetezés eloszlását.
- Koncentritás a bemenet és a kimenet között: Biztosítja az egyenletes folyadékelvezetést.
- Belső felületi érdesség: Csökkenti a turbulenciát és a nyomásveszteséget.
- Csatorna méretei: Szabályozza a sebességet, keverési hatékonyság, és porlasztási teljesítmény.
Nagy teljesítményű alkalmazásokhoz, további eljárások, például precíziós köszörülés, elektropolírozás, vagy áramlási kalibráció alkalmazható a fúvóka megbízhatóságának további javítására.
4. A CNC-vel megmunkált szórófejekhez használt anyagok
Az anyagválasztás az egyik legkritikusabb döntés az egyedi permetezőfúvókák gyártása során, mivel a fúvókák gyakran megerőltető körülmények között működnek., beleértve a magas nyomást, magas hőmérséklet, csiszolóanyag, és korrozív vegyszerek.
A kiválasztott anyagnak megfelelő egyensúlyt kell biztosítania a korrózióállóság között, mechanikai erő, kopásállóság, hőstabilitás, és a megmunkálhatóság.
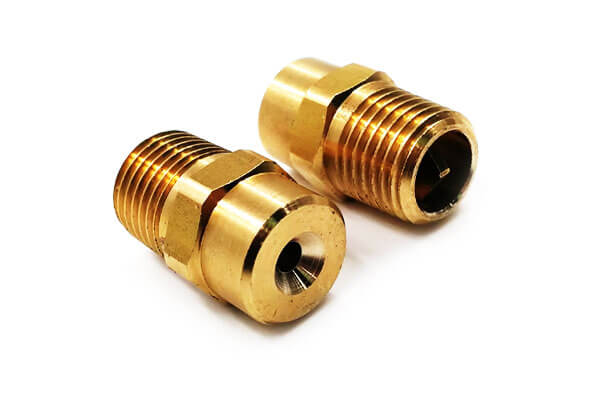
A CNC megmunkálás kiváló anyagrugalmasságot biztosít, lehetővé teszi a gyártók számára, hogy fémek és műszaki műanyagok széles skálájából gyártsanak szórófejeket.
A végső anyagválasztás elsősorban a munkakörnyezettől függ, folyadék jellemzői, üzemi hőmérséklet, nyomás követelményei, és a várható élettartam.
Közönséges fémanyagok CNC-vel megmunkált szórófúvókákhoz
| Anyag | Legfontosabb tulajdonságok | Tipikus alkalmazások |
| Rozsdamentes acél (304/316/316L) | Kiváló korrózióállóság, jó mechanikai szilárdság, higiénikus felületi tulajdonságok, és sok vegyszerrel kompatibilis. 316Az L fokozott ellenállást biztosít a kloriddal és a savas környezettel szemben. | Vegyi permetezés, élelmiszer -feldolgozás, gyógyszerészeti berendezések, vízkezelés, tisztító rendszerek. |
| Sárgaréz | Kiváló megmunkálhatóság, jó kopásállóság, stabil méretpontosság, és viszonylag alacsony költséggel. | Általános ipari permetezés, hűtőrendszerek, kenőfúvókák, mezőgazdasági alkalmazások. |
| Alumíniumötvözetek (6061, 7075, stb.) | Könnyűsúlyú, jó megmunkálhatóság, magas szilárdság/tömeg arány, és alkalmas eloxáló felületvédelemre. | Repülési alkatrészek, könnyű permetező berendezés, hordozható rendszerek. |
| Rézötvözetek / Bronz | Kiváló hővezető képesség, korrózióállóság, és bizonyos kémiai környezetekkel szembeni ellenállás. | Hűtőfúvókák, hőátadó rendszerek, speciális ipari berendezések. |
Titánötvözetek (Ti-6Al-4V) |
Kiemelkedő erő-tömeg arány, Kiváló korrózióállóság, és magas hőmérsékletű képesség. | Repülési permetező rendszerek, tengeri környezet, vegyi feldolgozó berendezések. |
| Nikkel-alapú ötvözetek (Kuncol, Hastelloy) | Kivételes oxidációállóság, magas hőmérséklet, és agresszív vegyszerek. | Kemence permetezés, vegyi reaktorok, extrém hőmérsékleti alkalmazásokhoz. |
| Szerszámacélok / Edzett acélok | Magas keménység, Kiváló kopásállóság, és alkalmas koptatófolyadékos környezetekhez. | Koptató fúvókák, kopásálló ipari permetezőrendszerek. |
Műszaki műanyagok speciális alkalmazásokhoz
Bár a fémanyagok dominálnak az ipari fúvókagyártásban, A CNC megmunkálás lehetővé teszi műanyag szórófejek gyártását is a vegyszerállóságot igénylő alkalmazásokhoz, elektromos szigetelés, vagy könnyű szerkezetek.
| Anyag | Jellemzők | Alkalmazások |
| PTFE (Teflon) | Kiváló vegyszerállóság, alacsony súrlódás, és széles hőmérsékleti tartomány. | Erősen korrozív vegyszerpermetező rendszerek. |
| KANDIKÁL | Nagy szilárdság, kiváló hőállóság, és kémiai stabilitás. | Félvezető berendezések, repülési rendszerek, precíziós vegyi alkalmazások. |
| Poom (Acetál) | Jó méretstabilitás, alacsony súrlódás, és könnyű megmunkálás. | Alacsony nyomású folyadékrendszerek és általános ipari alkalmazások. |
| Nejlon | Könnyűsúlyú, ütésálló, és gazdaságos. | Mezőgazdasági permetező berendezések és fogyasztói alkalmazások. |
5. A CNC megmunkálással gyártott permetező fúvókák típusai
A CNC megmunkálás lehetővé teszi a gyártók számára, hogy személyre szabott permetek széles választékát állítsák elő szórófej tervez.
A hagyományos öntött vagy sorozatgyártású fúvókákkal ellentétben, A CNC megmunkálású fúvókák meghatározott áramlási jellemzőkre optimalizálhatók, permetezési minták, nyomásviszonyok, és a telepítési követelmények.
A főbb fúvókatípusok közé tartozik:
| Fúvóka típusa | Működési elv | Főbb jellemzők | Tipikus alkalmazások |
| Lapos ventilátoros szórófejek | A folyadék egy hosszúkás nyíláson keresztül távozik, hogy legyező alakú szórásmintát hozzon létre. | Egységes lefedettség, szabályozott permetezési szélesség, hatékony felületi lefedettség. | Bevonatrendszerek, tisztító berendezések, mezőgazdasági permetezés. |
| Teljes kúpos szórófejek | A belső örvénykamra körkörös permetezési mintát hoz létre, a cseppek eloszlanak a kúp teljes területén. | Nagy áramlási kapacitás és kiváló fedés. | Hűtőrendszerek, porelnyomás, vegyszeres permetezés. |
| Üreges kúpos szórófejek | Gyűrű alakú permetezési mintát hoz létre, a cseppek a külső régió közelében koncentrálódnak. | Kiváló porlasztás és finom cseppek. | Levegő párásítás, gázhűtés, környezetszennyezés ellenőrzése. |
Porizáló fúvókák |
Nyomást használ, levegő, vagy ultrahang energiával a folyadékot finom cseppekre bontani. | Nagyon kis cseppméreteket és precíz permetezést biztosít. | Üzemanyag rendszerek, ipari bevonat, tüzelőberendezések. |
| Airless permetező fúvókák | A nagynyomású folyadékáramlás külső levegő nélkül porlasztást hoz létre. | Nagy hatékonyság és csökkentett túlpermetezés. | Festés, védőbevonatok, felületkezelés. |
| Párásító fúvókák | Rendkívül finom vízcseppeket hoz létre kis precíziós nyílásokon keresztül. | Alacsony vízfogyasztás és hatékony hűtés. | Üvegházak, párásítás, hűtőrendszerek. |
Sugárhajtású fúvókák |
Koncentrált, nagy sebességű folyadékáramot állít elő. | Nagy ütőerő és irányított permetezés. | Tisztítás, vágási segítség, ipari mosás. |
| Örvényfúvókák | A belső csatornák forgó folyadékmozgást generálnak a kisülés előtt. | Jobb porlasztás és egyenletes permet eloszlás. | Tüzelőrendszerek, hűtés, kémiai folyamatok. |
| Többlyukú fúvókák | A több precíziós nyílás több permetezést biztosít. | Testreszabott áramláselosztás és lefedettség. | Félvezető tisztítás, precíziós gyártás. |
6. A permetező fúvóka teljesítményét befolyásoló kulcstényezők
| Tényező | Hatás a teljesítményre | Tervezési szempont |
| A nyílás mérete | Meghatározza az áramlási sebességet és a cseppméretet. | Precíziós megmunkálás ±0,005 mm-ig. |
| A nyílás alakja | Befolyásolja a permetezési mintát és a porlasztást. | Éles szélű vagy sugaras; egyedi tervezés. |
| Belső áramlási út | Befolyásolja a turbulenciát és a nyomásesést. | Sima felületek; optimalizált geometria. |
| Felszíni befejezés | Befolyásolja az áramlási ellenállást és a porlasztást. | Ra ≤0,8 µm kritikus felületeknél. |
| Nyomás | Meghatározza az áramlási sebességet és a cseppméretet. | Adott nyomástartományra tervezték. |
Folyadék viszkozitása |
Befolyásolja az áramlási sebességet és a porlasztást. | A tervezés során vegye figyelembe a folyadék tulajdonságait. |
| Folyadék hőmérséklet | Befolyásolja a viszkozitást és az anyagkompatibilitást. | Válassza ki a megfelelő anyagot és dizájnt. |
| Anyagkompatibilitás | Befolyásolja a korrózióállóságot és az élettartamot. | Válassza ki a megfelelő ötvözetet vagy bevonatot. |
| Csatlakozás típusa | Beépítést és tömítést érint. | Tipizma, BSP, karimás, vagy szokás. |
7. CNC megmunkálási tűrések és minőségi szabványok permetező fúvókákhoz
Mivel a permetező fúvókák közvetlenül szabályozzák a folyadék viselkedését, a gyártási precizitás megköveteli számos hagyományos mechanikai alkatrésznél.
A szoros méretszabályozás stabil szórási mintákat biztosít, pontos áramlási sebességek, és egyenletes teljesítményt.
Tipikus CNC megmunkálási tűrések
| Jellemző | Tipikus pontossági követelmény |
| Külső méretek | ±0,01 mm és ±0,05 mm között az alkatrész méretétől függően |
| Precíziós nyílás átmérő | ±0,005 mm vagy nagyobb pontosság kritikus alkalmazásokhoz |
| A furat helyzetének pontossága | ±0,01 mm |
| Menetpontosság | ISO szerint, Tipizma, BSP, vagy testreszabott szabványok |
| Felületi érdesség | Ra 0,4–1,6 μm precíziós áramlási felületekhez |
| Körkörösség | Általában 0,005-0,01 mm között |
A tényleges tűrés a fúvóka méretétől függ, anyag, megmunkálási folyamat, és a pályázati követelmények.
Minőségellenőrzési módszerek
A professzionális CNC fúvókák gyártói többféle vizsgálati módszert alkalmaznak a termék megbízhatóságának biztosítása érdekében.
| Ellenőrzési módszer | Cél |
| Koordináta mérőgép (CMM) | Méri a méretpontosságot, pozíciótűrés, és geometriai jellemzők. |
| Optikai mérés | Megvizsgálja a mikrolyukakat, szélek, és összetett kis funkciók. |
| Felületi érdesség vizsgálata | Ellenőrzi a belső és külső felületi minőséget. |
| Menetvizsgálat | Biztosítja a pontos csatlakozást és tömítési teljesítményt. |
| Nyomásvizsgálat | Megerősíti a szerkezeti integritást és a szivárgásállóságot. |
| Flow Testing | Érvényesíti a tényleges áramlási sebességet, permetezési szög, és nyomásteljesítmény. |
8. Egyedi CNC megmunkálási permetező fúvókák alkalmazásai
Az egyedi CNC megmunkálású permetező fúvókákat széles körben használják olyan iparágakban, ahol a folyadék pontos szabályozása, egyenletes permetezési eloszlás, és a hosszú távú megbízhatóság elengedhetetlen.
A hagyományos kereskedelmi fúvókákkal összehasonlítva, testreszabott CNC fúvókák az adott működési feltételeknek megfelelően tervezhetők, beleértve a nyomást is, hőmérséklet, folyadék jellemzői, telepítési követelmények, és permetezési teljesítménycélokat.

Ipari tisztítás és felületkezelés
Az ipari tisztítórendszerekhez olyan fúvókákra van szükség, amelyek stabil permetezési fedést és megfelelő ütőerőt biztosítanak.
A CNC megmunkálású fúvókákat általában nagynyomású tisztítóberendezésekben használják, alkatrészmosó rendszerek, és felület-előkészítési folyamatok.
A tipikus alkalmazások közé tartozik:
- Autóalkatrészek tisztítása;
- Precíziós alkatrészmosás;
- Fémfelület előkészítése;
- Ipari berendezések tisztítása;
- Félvezető lapka tisztítás.
Vegyi feldolgozás és ipari gyártás
CNC megmunkálású fúvókák olyan anyagokból készültek, mint pl 316 rozsdamentes acél, titánötvözetek, vagy Hastelloy kiválóan ellenáll a korróziónak és a vegyi támadásoknak.
A gyakori alkalmazások közé tartozik:
- Vegyi permetező rendszerek;
- Reaktor hűtés;
- Gázmosó berendezés;
- Semlegesítő rendszerek;
- Folyadékelosztás.
Autó- és közlekedési ipar
Az autógyártásban, a permetező fúvókák a bevonat lényeges alkotóelemei, hűtés, kenés, és tisztítási folyamatok.
Nagy pontosságú CNC fúvókákat használnak:
- Autófestő rendszerek;
- Motor hűtőrendszerek;
- Kenőberendezések;
- Szélvédőmosó rendszerek;
- Akkumulátorhűtő rendszerek elektromos járművekhez.
Repülési és védelmi alkalmazások
Az űrrepülési rendszerek rendkívül megbízható alkatrészeket igényelnek, amelyek szigorú teljesítménykövetelmények mellett képesek működni.
CNC megmunkálású szórófúvókákat használnak:
- Üzemanyag-befecskendező rendszerek;
- Motor hűtőrendszerek;
- Hidraulikus permetező rendszerek;
- Hőgazdálkodási berendezések.
Élelmiszer, Gyógyszerészeti, és az Orvosi ipar
Az élelmiszerekkel és gyógyászati termékekkel foglalkozó iparágak szigorú higiéniai előírásokat és szennyeződés-ellenőrzést igényelnek.
A CNC megmunkálású rozsdamentes acél fúvókák széles körben alkalmazhatók, tartalmaz:
- Élelmiszermosó rendszerek;
- Permetező sterilizáló berendezés;
- Gyógyszerészeti bevonórendszerek;
- Helyszíni takarítás (Cip) rendszer.
Félvezető és elektronikai gyártás
A félvezetőgyártás rendkívül pontos folyadékszabályozást igényel, mivel a szennyeződés és a méretváltozás befolyásolhatja a termék minőségét.
CNC megmunkálású mikrofúvókákat használnak:
- Ostya tisztítás;
- Vegyszeradagolás;
- Precíziós hűtés;
- Ultratiszta permetezőrendszerek.
Mezőgazdasági és környezetvédelmi alkalmazások
Az egyedi permetezőfúvókák fontos szerepet játszanak a mezőgazdasági és környezetvédelmi rendszerekben is.
Az alkalmazások közé tartozik:
- Mezőgazdasági peszticid permetezés;
- Öntözőrendszerek;
- Por elnyomás;
- Levegő párásítás;
- Hűtőtornyok.
9. Teljesítmény-összehasonlítás: CNC megmunkált vs. Lost-Wax öntőfúvókák
A permetező fúvókák különféle fémmegmunkálási eljárásokkal gyárthatók, amelyek között CNC megmunkálás és elveszett viasz öntés (befektetési casting) két széles körben használt megoldás ipari alkalmazásokhoz.
Mindkét eljárás kiváló minőségű fúvókakomponensek előállítására alkalmas, de a tervezés bonyolultságától függően eltérő előnyeik vannak, termelési mennyiség, anyagi követelmények, és a teljesítményelvárások.
| Teljesítménytényező | CNC megmunkált szórófejek | Lost-Wax öntő szórófejek |
| Gyártási elv | Az anyagot esztergálással pontosan eltávolítják a fémállományból, őrlés, fúrás, és befejező műveletek | Az olvadt fémet viaszmintából készült kerámia formába öntik |
| Méretpontosság | Rendkívül nagy pontosság, jellemzően ±0,005 mm kritikus jellemzők esetén | Általában a CT4–CT7 öntési tűréstartomány a mérettől és az ötvözettől függően |
| Felszíni befejezés | Kiváló felületi minőség; Ra 0,4–1,6 μm precíziós megmunkálás és polírozás után | Jó öntött felület; jellemzően másodlagos megmunkálást igényel a felületek és precíziós furatok tömítéséhez |
| A nyílások pontossága | Kiváló képesség kis és összetett permetezőnyílásokhoz, beleértve az alábbi mikronyílásokat 0.5 mm | Alkalmas nagyobb átjárókhoz; a mikrolyukak általában utólagos megmunkálást igényelnek |
| Belső áramlási csatorna pontossága | A belső geometria kiváló szabályozása fúrással, dörzsárazás, EDM, és többtengelyes megmunkálás | Komplex belső átjárók lehetségesek, de a méretszabályozás nagyobb kihívást jelent |
Tervezési rugalmasság |
Magas rugalmasság; gyors módosítás szerszámcsere nélkül | Viaszmintázatot és formamódosítást igényel a tervezési változtatásokhoz |
| Komplex geometriai képesség | A legjobb a precíziós funkciókhoz, vékony falak, és megmunkált belső szerkezetek | Kiválóan alkalmas közel háló alakú összetett külső geometriákhoz |
| Anyaglehetőségek | Alkalmas rozsdamentes acélhoz, sárgaréz, alumínium, titán, nikkel -ötvözetek, és a műszaki műanyagok | Széles ötvözetkompatibilitás, különösen a rozsdamentes acélok, hőálló ötvözetek, és korrózióálló anyagok |
| Gyártási mennyiség alkalmassága | Ideális prototípusokhoz, testreszabott alkatrészek, és alacsony-közepes tételes gyártás | Gazdaságosabb közepes és nagy volumenű gyártáshoz |
| Átfutási idő | Rövid fejlesztési ciklus; Az alkatrészek gyakran gyorsan előállíthatók a rajz jóváhagyása után | Hosszabb kezdeti előkészítés a szerszámozás és a formagyártás miatt |
Szerszám beruházás |
Nincs szükség speciális szerszámokra | Viaszszerszámot és kerámiaforma előkészítést igényel |
| Költséghatékonyság | Gazdaságosabb kis mennyiségek és nagymértékben egyedi kialakítások esetén | Alacsonyabb egységköltség nagy volumenű gyártáshoz |
| A tételek közötti méretkonzisztencia | Kiváló a CNC program ismételhetőségének köszönhetően | Jó a folyamat stabilizálása után, de casting változók befolyásolják |
| Utófeldolgozási követelmények | Általában minimális, kivéve a felületkezelést vagy a kikészítést | Gyakran kritikus méretek megmunkálását igényli, szálak, és tömítési területek |
Hibrid gyártás: Öntés és CNC megmunkálás kombinálása
Számos igényes alkalmazásban, Az optimális megoldás nem az öntés és a megmunkálás közötti választás, hanem a két technológia kombinálása.
Egy általános hibrid eljárás magában foglalja:
- Befektetési casting a közel háló alakú fúvókatest előállításához.
- CNC megmunkálás a kritikus funkcionális területek befejezéséhez.
- Precíziós fúrás vagy szikraforgácsolás pontos permetezőnyílások előállításához.
- Felszíni kezelés a korrózióállóság vagy a kopásállóság javítása érdekében.
Ez a megközelítés ötvözi az öntés geometriai rugalmasságát és anyaghatékonyságát a CNC megmunkálás pontosságával.
Például, egy rozsdamentes acél ipari permetező fúvóka befektetési öntvény lehet egy komplex külső ház létrehozásához, míg a bemeneti menetekre CNC megmunkálást alkalmaznak, tömítő felületek, és permetezőnyílások, ahol a méretpontosság közvetlenül befolyásolja a teljesítményt.
10. Egyedi szórófejes megoldások a DEZE CNC megmunkálástól
A DEZE CNC Machining precíziós megmunkálású egyedi szórófúvókákra specializálódott, igényes ipari alkalmazásokhoz.
Vegye fel velünk a kapcsolatot egyedi szórófejekhez!
| Képesség | Részletek |
| Anyag | Rozsdamentes acél (304, 316, 316L, 17--4ph), sárgaréz, bronz, alumínium, titán, Hastelloy, Kuncol, KANDIKÁL, PTFE. |
| Megmunkálás | CNC esztergálás (egy- és többorsós); 3-, 4-, és 5 tengelyes CNC marás; mikrofúrás (0.05 mm+). |
| Tolerancia | ± 0,005 mm (kritikus jellemzők); ±0,01 mm (általános). |
| Felszíni befejezés | Megmunkálva (RA 0,4-1,6 um); csiszolt; elektromos; eloxált; lemezelt; bevont. |
| Minőség | Izo 9001:2015 tanúsított; 100% ellenőrzés. |
| Átfutási idő | Prototípusok: 3– 7 nap; Termelés: 1– 3 hét. |
| Testreszabás | Egyedi nyílásméret, permetezési minta, kapcsolat típusa, anyag, felszíni befejezés. |
11. Következtetés
Az egyedi permetezőfúvókák elkerülhetetlen trendnek számítanak, ahogy az ipari folyamatok egyre specializálódnak, és a teljesítménykövetelmények egyre szigorúbbak.
CNC megmunkálás, mikron szintű precizitás kombinációjával, széles anyagfelhasználhatóság és szerszámmentes rugalmas gyártás, a kis és közepes térfogatú egyedi fúvókák optimális gyártási megoldásává vált.
A professzionális CNC megmunkáló fúvókák gyártói többet tesznek, mint egyszerű fémvágást – integrálják a folyadékdinamikai tervezést, anyagtudományi szakértelem és szigorú teljesítményellenőrzés a teljes alkalmazás-specifikus megoldások biztosításához.
Mivel az ipari fejlesztések folyamatosan növelik a permetezőrendszer hatékonyságával és megbízhatóságával kapcsolatos elvárásokat, Az egyedi CNC fúvókák kiszorítják a szabványos katalógustermékeket a szűk körű alkalmazások bővülő körében, a fejlett precíziós folyadékrendszerek lehetővé tevő technológiájává válik.
GYIK
Készíthet-e CNC megmunkálás mikroszóró fúvókákat?
Igen. CNC precíziós megmunkálás, mikrofúrás, EDM, és a speciális befejező technológiák nagyon kicsi permetezőnyílásokat tudnak előállítani finom porlasztást vagy pontos folyadékszabályozást igénylő alkalmazásokhoz.
Mi a tipikus tűrés a CNC-megmunkálású szórófejnél??
±0,005 mm olyan kritikus jellemzők esetében, mint a nyílás átmérője és kereksége. Az általános tűréshatárok ±0,01–0,02 mm.
Melyik anyag a legjobb a magas korróziós alkalmazásokhoz?
Rozsdamentes acél 316L, Hastelloy, vagy titán ajánlott magas korróziós környezetekhez. Az extrém savállóságért, Ötvözet 20 vagy Hastelloy C-276-ra lehet szükség.
Hogyan adhatok meg egyedi szórófejet?
Adja meg a szükséges áramlási sebességet, nyomás, permetezési minta (teljes kúp, üreges kúp, lapos ventilátor, stb.), csepp mérete, folyadék tulajdonságai, anyag, kapcsolat típusa, és bármilyen speciális követelmény. Hasznos lehet egy CAD-rajz vagy vázlat.
Mi a jellemző átfutási idő az egyedi CNC-megmunkálású szórófúvókáknál??
Prototípusok: 3– 7 nap; Termelés: 1– 3 hét, bonyolultságtól és mennyiségtől függően.
Milyen felületkezelések állnak rendelkezésre a CNC-megmunkálású szórófúvókákhoz?
Megmunkálva (RA 0,4-1,6 um), csiszolt, elektromos, eloxált, lemezelt (nikkel, króm, ezüst), és bevont (PTFE, PVD).