
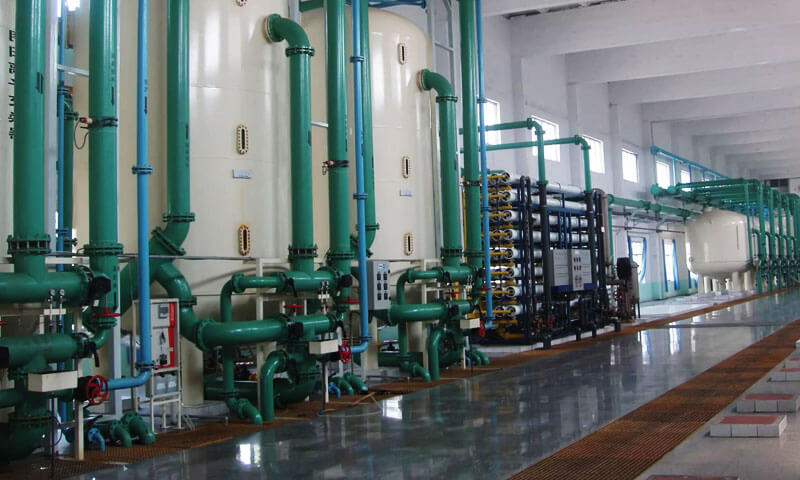
1. Esittely
Makea vesi on 2000-luvun resurssihaaste. Yli kaksi miljardia ihmistä asuu jo vesipula-alueilla, ja 2030, Maailman makean veden kysynnän ennustetaan ylittävän tarjonnan noin 40%.
Tätä taustaa vasten, meriveden suolanpoisto on siirtynyt kapealla teollisesta prosessista kansallisen vesiturvallisuuden strategiseksi pilariksi.
Numerot kertovat tarinan. Maailmanlaajuisten suolanpoistomarkkinoiden arvo oli noin 18–20 miljardia dollaria 2024 ja sen ennustetaan ylittävän USD 35 miljardia 2030-luvun alkuun mennessä, kasvaa noin 7–9 prosentin vuosikasvulla.
Enemmän kuin 21,000 suolanpoistolaitokset toimivat nyt maailmanlaajuisesti, tuottaa yli 100 miljoonaa kuutiometriä makeaa vettä päivässä.
Lähi-idän ja Pohjois-Afrikan osuus maailman kapasiteetista on noin puolet, mutta nopeinta kasvu on nyt Aasian ja Tyynenmeren alueella, Latinalaisessa Amerikassa, ja jopa Euroopan ja Pohjois-Amerikan vesipulaisille alueille.
Jokaisen tehtaan takana seisoo tarkkuussuunniteltujen komponenttien toimitusketju: korkeapainepumput, energian talteenottolaitteet, venttiilirungot, lämmönvaihtimen putket, kalvokotelot, juoksupyöräilijä, ja korroosionkestävät valukappaleet.
Nämä komponentit toimivat joissakin teollisuustekniikan aggressiivisimmissa olosuhteissa – korkeapaineisessa merivedessä, kohonneet lämpötilat, kloridit, liuennutta happea, ja hankaavia suspendoituneita kiintoaineita.
Tässä artikkelissa tarkastellaan meriveden suolanpoistoteollisuutta a tarkkuuslaitteiden valmistaja.
Se kattaa tekniset haasteet, kriittiset komponentit, materiaalin valintastrategia, valmistusprosessit, valmistettavuutta varten, ja edessä olevat mahdollisuudet.
2. Meriveden suolanpoistoteollisuuden ymmärtäminen
Meriveden suolanpoisto poistaa liuenneet suolat ja muut ei-toivotut aineosat merivedestä makean veden tuottamiseksi.
Prosessi sisältää yleensä meriveden oton, esikäsittely, suolan poisto, jälkihoito, ja tiivistetyn jäännösvirran hallinta.
Kaksi vakiintunutta lähestymistapaa hallitsevat teollista suolanpoistoa: kalvopohjainen erotus, erityisesti meriveden käänteisosmoosiin (SWRO), ja lämpösuolanpoisto, mukaan lukien monivaiheinen pikatislaus (MSF) ja monivaikutteinen tislaus (KANSSA).
Niiden erilaiset toimintaperiaatteet luovat selkeät vaatimukset laitteille ja materiaaleille.

Meriveden käänteisosmoosi (SWRO)
SWRO käyttää puoliläpäiseviä kalvoja veden erottamiseen liuenneista suoloista.
Korkeapainepumput tarjoavat paineen, joka tarvitaan ajamaan vettä kalvojen läpi, kun taas suurin osa liuenneista suoloista jää rikastevirtaan.
Tyypillinen SWRO-prosessi sisältää:
- Meriveden otto:Vesi kerätään offshore- tai rannikkojärjestelmän kautta.
- Esikäsittely:Seulonta, suodatus, ja muut käsittelyvaiheet vähentävät suspendoituneita kiintoaineita ja epäpuhtauksia, jotka voivat vahingoittaa tai likaa kalvoja.
- Korkeapaineinen pumppaus:Syöttöveden painetta nostetaan kalvojärjestelmän vaatimusten mukaisesti.
- Kalvon erottaminen:Vesi kulkee kalvojen läpi, tuottaa permeaattia ja väkevää suolavesivirtaa.
- Energian talteenotto:Sopivat laitteet ottavat talteen osan rikasteen paineenergiasta.
- Jälkihoito:Tuotteen vesi on ilmastoitu vastaamaan vaadittuja vedenlaatuvaatimuksia.
Korkeapainepumput, venttiilirungot, juoksupyöräilijä, monivuotiset, energian talteenottolaitteet, ja painetta sisältävien komponenttien on toimittava luotettavasti tässä prosessissa.
Niiden materiaalivalikoima ja valmistuksen laatu ovat siksi tärkeitä sekä käyttövarmuuden että huollon suunnittelun kannalta.
Energian talteenotto on erityisen merkittävää, koska se käyttää uudelleen paineistetussa rikasteessa jäljellä olevan energian sen sijaan, että se antaisi energian haihtua kokonaan..
Terminen suolanpoisto
Terminen suolanpoisto erottaa makean veden haihtumalla ja kondensoitumalla.
Se on erityisen tärkeä alueilla, joilla on vakiintunut lämpöinfrastruktuuri tai joilla prosessiolosuhteet suosivat lämpökäyttöistä suolanpoistoa.
Tärkeimpiä teknologioita ovat mm:
Monivaiheinen pikatislaus (MSF):Kuumennettu merivesi kulkee peräkkäisten kammioiden läpi, joita pidetään asteittain alhaisemmissa paineissa.
Osa vedestä leimahtaa höyryksi, joka kondensoidaan tuottamaan makeaa vettä.
Monivaikutteinen tislaus (KANSSA):Vesi haihtuu useilla vaikutuksilla, vaiheesta tulevalla höyryllä, joka toimittaa lämpöä toiseen. Tämä järjestely käyttää lämpöenergiaa uudelleen koko prosessin ajan.
Lämpölaitokset käyttävät lämmönvaihtimia, höyrystimen komponentit, pumput, venttiilit, putkisto, tukee, ja muut laitteet, joiden on kestettävä erilaisia lämpötiloja, suolainen vesi, skaalaus, ja korroosiota.
Verrattuna SWRO:han, lämpösuolanpoisto korostaa enemmän lämmönsiirtoa, lämmönvakaus, ja kestävyys lämpötilan aiheuttamaa hajoamista vastaan.
Oikea prosessi riippuu energian saatavuudesta, syöttöveden ominaisuudet, tuote-vesivaatimukset, ja projektitaloustiede.
Esikäsittely, Hoidon jälkeinen, ja suolaveden hallinta
Suolanpoistolaitteisto ulottuu pääerotusvaiheen ulkopuolelle.
Esikäsittelyjärjestelmät poistavat suspendoituneen aineksen ja vähentävät kalvon likaantumisen tai loppupään laitteiden vaurioitumisen riskiä.
Jälkikäsittelyprosessit voivat säätää pH:ta, lisää mineraaleja, tai muutoin säädä tuotteen vesi vastaamaan sen käyttötarkoitusta.
Myös suolaveden hallinta on olennainen osa laitoksen suunnittelua. Konsentraatti sisältää kohonneita suolapitoisuuksia ja voi sisältää jäämiä käsittelykemikaaleista.
Sen käsittely- ja tyhjennysjärjestelyissä on otettava huomioon paikalliset ympäristövaatimukset, vastaanottovesiolosuhteet, ja prosessivirran ominaisuudet.
Valmistuksen näkökulmasta, nämä apujärjestelmät vaativat luotettavat suodatinkotelot, venttiilirungot, monivuotiset, varusteet, kemikaalien annostelukomponentit, ja muut nesteenkäsittelylaitteet.
Suurten suolanpoistotekniikoiden vertailu
| Tekijä | Meriveden käänteisosmoosi | Terminen suolanpoisto |
| Erottaminen periaate | Paineen ohjaama kalvoerotus | Haihtuminen ja kondensaatio |
| Ensisijainen energia vaatimus | Sähköenergia pumppuihin ja niihin liittyviin laitteisiin | Lämpöenergia, yhdessä sähkövirran kanssa |
| Kriittinen laitteet | Korkeapainepumput, kalvot, venttiilit, energian talteenottolaitteet | Höyrystimet, lämmönvaihtimet, pumput, venttiilit |
| Main toimivat huolenaiheita | Paineen eheys, kalvon likaantumista, korroosio, energiankulutus | Lämmönsiirto, skaalaus, korroosio, lämpöjakso |
| Valmistus prioriteetteja | Tarkat hydraulikomponentit, paineen eheys, materiaalien yhteensopivuus | Lämpöstabiilisuus, korroosionkestävyys, ulottuvuusvakaus |
| Yleinen hanke huomioita | Kalvon suorituskyky, energian käyttöä, syöttöveden laatu | Lämmön saatavuus, lämpötilaolosuhteet, prosessien integrointi |
Kumpikaan prosessi ei ole yleisesti suositeltava jokaisessa projektissa. Teknologian valinnan tulee heijastaa tiettyä vesilähdettä, energiahuolto, tarvittava kapasiteetti, ympäristöolosuhteet, ja elinkaarikustannukset.
3. Meriveden suolanpoistolaitteiden suuret tekniset haasteet
Meriveden suolanpoisto on yhdistelmä mekaanista, kemikaali-, ja toiminnalliset haasteet.
Komponentti voi kokea useita hajoamismekanismeja samanaikaisesti, joten materiaalin valinnan ja valmistuksen valvonnan on heijastettava koko palveluympäristöä.
Kloridin aiheuttama korroosio
Merivesi sisältää suuren pitoisuuden kloridi-ioneja, joka voi edistää paikallista korroosiota herkissä seoksissa.
Tärkeimpiä muotoja ovat pistekorroosio, raon korroosio, ja kloridijännityskorroosiohalkeilu.
Pitting voi alkaa passiivisen pinnan paikallisista heikkouksista. Rakokorroosiota voi kehittyä kapeissa rakoissa tiivisteiden ympärillä, kiinnittimet, talletukset, tai huonosti huuhdeltuja alueita.
Jännityskorroosiohalkeilu vaatii herkän materiaalin yhdistämistä, sopivassa syövyttävässä ympäristössä, ja vetojännitys.
Valmistajille, vaikutukset ulottuvat muuhunkin kuin korroosionkestävän seoksen valitsemiseen.
Äänentoisto, pinnan kunto, rakogeometria, koneistuksen laatu, ja kosketus erilaisten metallien kanssa voivat kaikki vaikuttaa komponenttien suorituskykyyn.
Korkea paine ja mekaaninen kuormitus
SWRO-järjestelmät käyttävät korkeapainepumppua meriveden osmoottisen paineen voittamiseksi ja vaaditun kalvon suorituskyvyn saavuttamiseksi.
Siten, valitut pumppukotelot, venttiilirungot, monivuotiset, ja liitososien tulee täyttää vaativat paine- ja mekaaniset vaatimukset.
Kriittisiä suunnittelunäkökohtia ovat mm:
- Seinämän paksuus ja paikalliset jännityspitoisuudet
- Laippa- ja pulttiliitosgeometria
- Paineesta johtuva muodonmuutos
- Casting-vakavuus ja sisäiset epäjatkuvuudet
- Tiivistysrajapintojen mittatarkkuus
- Tarkastus- ja painetestausvaatimukset
Komponentti voi täyttää mittapiirustuksensa, mutta silti jäädä sopimattomaksi, jos sen materiaali on, valun laatu, tai mekaaniset ominaisuudet eivät täytä suunnitteluspesifikaatioita.
Eroosio, Kavitaatio, ja nesteen aiheuttamaa kulumista
Pumpun siipipyörät ja muut virtausta koskettavat komponentit voivat vaurioittaa pintaa nesteen nopeuden vuoksi, suspendoituneita hiukkasia, ja paikalliset paineen muutokset.
Eroosioon kuuluu materiaalihävikki, jonka aiheuttavat virtaavat nesteet ja mukanaan jääneet hiukkaset. Kavitaatio tapahtuu, kun höyrykuplia muodostuu ja romahtaa matalapainealueilla, aiheuttaen paikallisia iskuja, jotka vahingoittavat pintaa.
Nämä mekanismit riippuvat hydrauliikan suunnittelusta sekä materiaalin ominaisuuksista. Terän geometria, virtauksen siirtymät, pintapinta, toimintapiste, ja suspendoituneiden kiintoaineiden läsnäolo vaikuttavat kaikki suorituskykyyn.
Tästä syystä, kestävä juoksupyörä vaatii enemmän kuin vahvan metalliseoksen.
Se vaatii myös tarkkaa geometriaa, sopiva pintakäsittely, riittävä valun eheys, ja tarvittavien toiminnallisten rajapintojen koneistus.
Kalkkia ja likaantumista
Mineraalihilsettä tapahtuu, kun liuenneet aineosat saostuvat ja kerääntyvät laitteiden pinnoille. Likaantumista voi aiheuttaa myös suspendoituneet hiukkaset, orgaanista ainesta, ja biologinen kasvu.
Saostumat voivat rajoittaa virtauskulkua, vähentää lämmönsiirtokykyä, häiritä venttiilejä, ja lisää huoltovaatimuksia.
Kalvojärjestelmissä, riittämätön esikäsittely voi edistää kalvon likaantumista ja korkeampaa käyttöpainetta.
Valmistajat voivat auttaa valmistamalla geometrioita, jotka vastaavat laitesuunnittelua, ei-toivottujen kuolleiden vyöhykkeiden minimoiminen mahdollisuuksien mukaan, ja varmistaa, että komponentit voidaan tarkastaa, puhdistettu, ja huollettu.
Lämpötila ja lämpöpyöräily
Terminen suolanpoistojärjestelmät altistavat komponentit lämmitetylle suolavedelle, höyryä, ja toistuvia lämpötilan muutoksia.
Lämmön laajennus, skaalaus, korroosio, ja differentiaaliliike on otettava huomioon suunnittelussa.
Sopiva materiaali voi poiketa huomattavasti korkeapaineiseen SWRO-pumppuun valitusta materiaalista.
Erityisesti, korkean lämpötilan mekaaniset ominaisuudet ja kestävyys todellista prosessiilmakehää kohtaan ovat tärkeitä lämpöjärjestelmissä.
Energiatehokkuus ja luotettavuus
Energiankulutus on tärkeä näkökohta suolanpoistotaloudessa. Pumpun tehokkuus, hydraulinen suunnittelu, energian talteenotto, ja käyttöolosuhteet vaikuttavat kaikki veden tuottamiseen tarvittavaan sähköön.
Valmistuksen puolelta, mittojen johdonmukaisuus, oikea kohdistus, sopiva pinnan kunto, ja luotettavat painetta sisältävät komponentit auttavat tukemaan suunniteltua laitteiston suorituskykyä.
Nämä hyödyt tulisi arvioida järjestelmätasolla: mikään eristetty valu tai koneistettu komponentti ei voi taata laitoksen energiansäästöä ottamatta huomioon koko hydraulista suunnittelua ja käyttöolosuhteita.
4. Meriveden suolanpoistolaitoksissa käytettävät tarkkuuslaitteet ja komponentit
Meriveden suolanpoistolaitokset ovat riippuvaisia toisiinsa yhdistetyistä mekaanisista järjestelmistä.
Jokaisen komponentin on suoritettava sille osoitettu tehtävä ja täytettävä nesteen yhteensopivuusvaatimukset, käyttöpaine, mitat tarkkuus, ja huollettavuus.
Tarkkuuslaitteiden valmistajille, Suurin haaste on varmistaa materiaalin valinta, komponenttien geometria, ja valmistuksen laatu vastaa koko järjestelmän vaatimuksia.

Korkeapainepumput ja juoksupyörät
Korkeapainepumput ovat SWRO-järjestelmien perusta. Ne tarjoavat paineen, joka tarvitaan meriveden ohjaamiseen kalvojärjestelmän läpi, kun taas juoksupyörät ja muut hydrauliset komponentit siirtävät energiaa nesteeseen.
Tyypillisiä osia ovat pumppukotelot, juoksupyöräilijä, kannet, naput, akselit, ja asennusliitännät.
| Komponentti | Päätoiminto | Kriittiset valmistusvaatimukset |
| Pumppu kotelo | Sisältää paineistettua nestettä ja ohjaa virtausta | Casting eheys, paineeseen liittyvä voima, mitat tarkkuus |
| Juoksupyörä | Siirtää mekaanista energiaa nesteeseen | Tarkka terän geometria, pintapinta, saldo |
| Pumppu kansi | Sulkee ja tiivistää pumppukokoonpanon | Tasaisuus, tiivistyspinnan tarkkuus, pulttireiän sijoittelu |
| Akseli käyttöliittymä ja keskitin | Yhdistää pyörivän osan akseliin | Poran tarkkuus, samankeskisyys, sovi |
| Asennus komponentit | Tukee asennusta ja kohdistusta | Mittojen konsistenssi ja mekaaninen lujuus |
Materiaalin valinta riippuu pumpun paineesta, nestekemia, lämpötila, ja hydrauliset olosuhteet.
Duplex- ja superduplex-ruostumattomat teräkset sopivat valittuihin merivesisovelluksiin, kun taas nikkeli-alumiinipronssi voi sopia muihin laivojen pumppu- ja juoksupyörärakenteisiin.
Valu määrittää pääkomponentin geometrian; CNC-työstö tuottaa sitten kokoonpanoa ja käyttöä varten tarvittavat kriittiset rajapinnat.
Venttiilirungot ja virtauksen ohjauskomponentit
Venttiilit säännellä, eristää, ja suora nestevirtaus suolanpoistojärjestelmissä.
Niiden runkojen ja sisäisten osien on tarjottava rakenteellinen eheys samalla kun ne mukautuvat virtauskanaviin, yhteydet, istuimet, ja tiivistyspinnat.
Yleisiä tuotteita ovat eristysventtiilirungot, takaiskuventtiilien rungot, ohjausventtiilien kotelot, konepellit, kannet, ja jakoputket.
Tärkeimmät valmistusvaatimukset sisältävät:
- Luotettava painetta sisältävä geometria.
- Tarkat sisäiset kanavat ja liitännät.
- Oikein koneistetut venttiilin istukat ja tiivistepinnat.
- Asianmukainen materiaalien yhteensopivuus meriveden tai tiivistetyn suolaveden kanssa.
- Tarkastus komponenttimäärittelyn mukaan.
Venttiilin runko voi olla rakenteellisesti vahva, mutta se ei tiivisty kunnolla, jos istukka, porata, tai laipan geometria on epätarkka. Valu ja koneistus on siksi suunniteltava yhdessä.
Energian talteenottolaitteiden komponentit
Energian talteenottolaitteet siirtävät osan SWRO-rikastevirran paineenergiasta tulevaan syöttöveteen.
Niiden tarkoituksena on vähentää korkeapaineisen pumppausjärjestelmän vaatimaa ulkoista energiaa.
Riippuen laitesuunnittelusta, liittyvät komponentit voivat sisältää koteloita, monivuotiset, hihat, pyöriviä tai kiinteitä osia, ja tarkkuusrajapinnat.
Nämä komponentit saattavat vaatia tarkkaa mittasäätöä, korroosionkestävät materiaalit, tarkasti viimeistellyt tiivistyspinnat, ja asianmukainen tarkastus.
Todelliset vaatimukset riippuvat siitä, käytetäänkö laitteistossa paineenvaihdinta, turbiinipohjainen talteenottojärjestelmä, tai muu kokoonpano.
Lämmönvaihtimet ja lämpöprosessilaitteet
MED- ja MSF-laitoksissa, lämmönvaihtimet ja höyrystinlaitteet siirtävät lämpöenergiaa prosessivirtojen välillä.
Asiaankuuluvat valmistetut komponentit voivat sisältää valitut kotelot, kannet, tukee, venttiilirungot, varusteet, ja muut rakenteelliset tai virtaukseen liittyvät osat.
Materiaalin valinnassa on otettava huomioon käyttölämpötila, suolapitoisuus, skaalaus, korroosio, ja lämpöpyöräily.
Valmistuksen painopistealueita ovat mittavakaus, äänen valurakenne tarvittaessa, luotettavat yhteydet, ja tiivistyspintojen asianmukainen viimeistely.
Esikäsittely ja apukomponentit
Esikäsittely- ja apujärjestelmät tukevat pääsuolanpoistoprosessin vakaata toimintaa.
Riippuen laitoksen kokoonpanosta, ne voivat sisältää suodatinkoteloita, monivuotiset, venttiilikomponentit, kemikaalien annostelulaitteet, suuttimet, ja mukautetut varusteet.
Vaikka nämä osat eivät välttämättä toimi laitoksen korkeimmissa paineissa, niiden epäonnistuminen voi häiritä hoitoprosessia.
Materiaali- ja valmistusvaatimusten tulee siksi heijastaa tiettyä nestettä, kemiallinen altistuminen, paine, ja huoltoehdot.
5. Materiaalin valinta meriveden suolanpoistolaitteisiin
Materiaalin valinta on kriittinen tekijä meriveden suolanpoistolaitteiden luotettavuudessa ja käyttöiässä.
Komponentit altistuvat kloridipitoiselle merivedelle, väkevöity suolavesi, painevaihtelut, nesteen aiheuttamaa kulumista, ja, lämpösuolanpoistojärjestelmissä, kohonneet lämpötilat.
Sopimattoman materiaalin valinta voi johtaa paikalliseen korroosioon, vuoto, ennenaikainen vaihto, ja suunnittelematon huolto.
Duplex ruostumaton teräs
Duplex ruostumattomat teräkset yhdistää ferriittisiä ja austeniittisia mikrorakenteita, tarjoaa hyödyllisen tasapainon mekaanisen lujuuden ja kloridin aiheuttaman paikallisen korroosionkestävyyden välillä.
Niitä harkitaan laajalti valituissa merivedellä kostutetuissa komponenteissa, joissa tavanomaiset austeniittiset ruostumattomat teräkset eivät välttämättä tarjoa riittävää korroosionkestävyyttä.
Duplex 2205 -tyyppiset materiaalit ovat mahdollisia ehdokkaita pumppupesäksi, venttiilirungot, monivuotiset, ja muut nesteenkäsittelykomponentit, edellyttäen, että todelliset käyttöolosuhteet vastaavat materiaalin vaatimuksia.
Valukomponenteille, CD3MN on yleinen 2205-tyypin kaksipuolinen valulaji, ASTM A995 Grade 4A -standardin mukaisesti määriteltyjä paineita sisältäviä valusovelluksia varten.
Duplex-valujen suorituskyky riippuu muustakin kuin kemiallisesta koostumuksesta.
Oikea ratkaisun lämpökäsittely, ferriitti-austeniitti faasitasapaino, luovat äänet, ja koneistuslaatu ovat olennaisia määriteltyjen ominaisuuksien saavuttamiseksi.
Super Duplex ruostumaton teräs
Super duplex -ruostumattomat teräkset tarjoavat korkeamman seospitoisuuden ja yleensä paremman piste- ja rakokorroosionkestävyyden kuin tavalliset duplex-teräkset sopivissa kloridiympäristöissä.
Ne on usein arvioitu vaativiin merivesi- ja väkevöityihin suolaliuoksiin.
Valukomponenteille, CE3MN on yleinen 2507-tyypin superduplex-valulaatu, liittyy ASTM A995 Grade 5A:han.
Tyypillisiä käyttökohteita voivat olla korkeapainepumpun kotelot, venttiilirungot, ja muut kriittiset kostutetut komponentit, joissa vaaditaan parempaa korroosionkestävyyttä.
Kuitenkin, lopullisessa valinnassa on otettava huomioon lämpötila, kloridipitoisuus, nesteen nopeus, rakoolosuhteet, ja mekaaninen kuormitus.
Superduplex-valut vaativat myös tiukkaa metallurgista valvontaa. Väärä lämpökäsittely tai sopimaton vaihetasapaino voivat heikentää korroosionkestävyyttä ja mekaanista suorituskykyä, silloinkin, kun määritetty seoskoostumus saavutetaan.
Nikkeli-alumiini pronssi
Nikkeli-alumiini pronssi, erityisesti UNS C95800, on vakiintunut materiaali meri- ja merivedenkäsittelylaitteisiin.
Siinä yhdistyvät hyödyllinen mekaaninen lujuus ja hyvä korroosionkestävyys sopivissa meriympäristöissä, tekee siitä ehdokkaan pumpun juoksupyörille, venttiilirungot, ja niihin liittyvät nesteenkäsittelykomponentit.
Toisin kuin duplex ruostumaton teräs, C95800 on kuparipohjainen metalliseos. Sen suorituskyky riippuu kemiallisesta koostumuksesta, jähmettymiskäyttäytyminen, mikrorakenne, ja ympäröivät vesiolosuhteet.
Pumpun juoksupyörille, Materiaalin valinnassa on otettava huomioon myös eroosio, kavitaatio, ja nesteen nopeus.
Valuhuokoisuus, epäsuotuisa vaihejakauma, tai sopimaton lämpökäsittely voi lyhentää käyttöikää, erityisesti saastuneessa tai aggressiivisessa merivedessä.
Muut ruostumattomat teräkset ja erikoisseokset
Perinteiset austeniittiset ruostumattomat teräkset, kuten 316L, voi sopia valittuihin apukomponentteihin tai vähemmän aggressiivisiin käyttöolosuhteisiin.
Kuitenkin, ne voivat olla herkkiä meriveden piste- ja rakokorroosiolle, varsinkin talletuksissa, kapeita aukkoja, kohonneet lämpötilat, tai olosuhteet ovat pysähtyneet.
Vaativampiin sovelluksiin, titaani ja tietyt nikkelipohjaiset seokset voivat tarjota etuja, riippuen nesteen kemiasta, komponenttien suunnittelu, ja käyttöolosuhteet.
Niiden korkeammat materiaali- ja valmistuskustannukset on arvioitava vaaditun korroosiokyvyn ja odotetun käyttöiän perusteella.
Hiiliteräs voi myös sopia tiettyihin rakenne- tai apukomponentteihin, joissa vältetään suora altistuminen merivedelle tai kun on määritelty asianmukainen suojajärjestelmä.
Sen käyttö märkäkäytössä edellyttää pinnoitteen eheyden huolellista arviointia, korroosiovara, ja ylläpitovaatimukset.
6. Tarkat valmistusprosessit meriveden suolanpoistolaitteille
Tarkkuusvalmistus muuttaa laitesuunnittelun komponentiksi, joka voidaan koota ja käyttää luotettavasti. Sopiva reitti riippuu seoksesta, koko, monimutkaisuus, tuotantomäärä, ja lopulliset toleranssit.

Investointi
Investointi soveltuu monimutkaisille komponenteille, jotka vaativat yksityiskohtaista geometriaa ja lähes verkon muotoista tuotantoa.
Sitä voidaan harkita pienemmissä pumpun osissa, monimutkaiset sulut, ja valitut venttiili- tai virtauksensäätöosat.
Prosessi käyttää kuviota keraamisen kuoren muodostamiseen, joka sitten täytetään sulalla metallilla.
Sen etuja ovat monimutkaisten muotojen hyvä toisto ja mahdollisuus vähentää työstövaraa.
Kuitenkin, sijoitusvalu ei ole automaattisesti paras valinta jokaiselle komponentille.
Seoskohtaisen prosessin kelpuutus, kuoren suunnittelu, valukoko, sisäiset kulkuväylät, tarkastus, ja kokonaisvalmistuskustannukset on arvioitava.
Hiekkavalu
Hiekkavalu on laajalti sovellettavissa suurempiin tai geometrisesti monimutkaisiin komponentteihin, mukaan lukien pumppukotelot, venttiilirungot, kotelot, ja kannet.
Prosessi mahdollistaa joustavuuden komponenttien koossa ja ytimen suunnittelussa, mikä tekee siitä hyödyllisen sisäisten kohtien ja integroitujen ominaisuuksien tuottamiseen.
Sen menestys riippuu sopivasta kuviosuunnittelusta, portti ja nousu, sulamisen hallinta, täyte, ja jähmettyminen.
Painetta sisältäville komponenteille, valimon on myös laadittava asianmukainen tarkastussuunnitelma valun eheyden arvioimiseksi.
V-prosessi ja muut erikoistuneet valureitit
V-prosessi valu käyttää kuivana, sitoutumaton hiekka, jota tyhjiö pitää. Sopiville suurille komponenteille, se voi tarjota hyvän pinnan toiston ja mittojen yhtenäisyyden.
Keskipakovalu voi olla sopiva ontoihin tai kiertosymmetrisiin komponentteihin, mutta se ei yleensä ole oletusmenetelmä monimutkaisille venttiilirungoille tai juoksupyörille, joissa on monimutkaiset siipikanavat.
Käytännön periaate on valita prosessi komponentin geometrian ja vaatimusten mukaan, sen sijaan, että oletetaan, että yksi valutekniikka on ihanteellinen kaikille suolanpoistolaitteille.
CNC-työstö ja tarkkuusviimeistely
Valun ja minkä tahansa määritellyn lämpökäsittelyn jälkeen, CNC-työstö määrittää kriittisten toiminnallisten ominaisuuksien lopulliset mitat.
Tyypillisiä operaatioita ovat mm:
- Asennuspintojen ja laippapintojen jyrsiminen.
- Kääntävät sylinterimäiset rajapinnat.
- Poraa akselin reikiä ja tarkat kanavat.
- Poraus- ja kierreliitosominaisuudet.
- Venttiilien istukka- ja tiivistepintojen työstö.
- Määrättyjen nestettä koskettavien pintojen viimeistely.
Koneistusstrategiassa tulee ottaa huomioon valuvara, komponenttien jäykkyys, peruspisteen valinta, jäännöstressi, ja tarkastusvaatimukset.
Taonta
Akseleissa käytetään taontaa, kytkimet, ja erittäin eheitä komponentteja, joissa vaaditaan muokattuja ominaisuuksia. Tarjolla duplex- ja superduplex-takeita:
- Korkeampi lujuus ja väsymiskestävyys kuin valukappaleilla.
- Parempi homogeenisuus ja vähemmän vikoja.
- Raevirtaus kohdistettu jännityssuuntaan.
Lisäaineiden valmistus
Metallin lisäaineiden valmistus (Slm, Dmls) on tulossa monimutkaisille suolanpoistokomponenteille, kuten:
- Siipipyörät optimoidulla hydraulisella geometrialla.
- Lämmönvaihtimen ytimet korkealla pintatiheydellä.
- Venttiilin sisäosat integroiduilla virtauskanavilla.
Huokoisuuden hallinnassa on edelleen haasteita, pintapinta, ja sertifiointi, mutta tekniikka kehittyy nopeasti.
Pinnan esikäsittely ja lopputarkastus
Pinnan esikäsittely riippuu materiaalista ja komponentin toiminnasta. Toimiin voi sisältyä siivous, vähentävä, koneistus, passivointi tarvittaessa, tai tietyt suojapinnoitteet.
Lopputarkastus voi sisältää kemiallisen analyysin, mittamittaus, silmämääräinen tarkastus, sopivaa ainetta rikkomatonta testausta, mekaaninen testaus, ja painetestaus tarvittaessa.
Näillä toimilla varmistetaan eri laatunäkökohdat ja ne tulee valita komponenttimäärittelyn ja käyttöriskin mukaan.
7. Räätälöinti ja suunnittelu valmistettaviksi (Dfm)
Valmistettavuuden suunnittelu (Dfm) auttaa varmistamaan, että komponentti voidaan tuottaa johdonmukaisesti tinkimättä sen teknisistä vaatimuksista.
Suolanpoistolaitteisiin, Varhainen koordinointi laitesuunnittelijan ja valmistajan välillä voi vähentää vältettävissä olevia muutoksia työkalun aikana, valu, ja koneistus.
Piirustus ja 3D-mallin katsaus
Katsauksessa tulee tunnistaa kriittiset ulottuvuudet, seinämän paksuudet, sisäiset kulkuväylät, pintojen työstö, materiaalivaatimukset, ja tarkastuskriteerit.
Pumpun komponenteille, erityistä huomiota tulee kiinnittää terän geometriaan, akselin rajapinnat, samankeskisyys, ja määrätty tasapainotus. Venttiilirungoille, painopisteitä ovat paineet sisältävät seinät, sisäiset virtauskanavat, laipan geometria, ja tiivistyspinnat.
Valugeometrian optimointi
Äkilliset seinämän paksuuden muutokset voivat aiheuttaa epätasaista jähmettymistä ja lisätä kutistumisvirheiden riskiä.
Sopivat säteet, seinän siirtymät, kylkiluut, pomot, ja ydinjärjestelyt auttavat parantamaan valmistettavuutta.
Tavoitteena ei ole yksinkertaistaa komponenttia toiminnan kustannuksella, mutta vaaditun geometrian saavuttamiseksi luotettavalla tuotantoprosessilla.
Koneistuslisä ja peruspistestrategia
Valusuunnitelmassa tulee tunnistaa, mitkä pinnat koneistetaan ja kuinka paljon materiaalia tulee olla jäljellä viimeistelyyn.
Johdonmukainen peruspistestrategia auttaa ylläpitämään porausten välisiä suhteita, asennuspinnat, ja tiivistysrajapinnat.
Riittävä työstövara estää alimitat, kun taas liiallinen lisäys lisää kustannuksia ja voi lisätä vääristymiä materiaalin poiston aikana.
Prototyypin validointi ja tuotannon johdonmukaisuus
Uusille komponenteille, Ensimmäisen artikkelin pitäisi vahvistaa valureitti, mitat, aineellinen kunto, ja tarkastusvaatimukset ennen toistuvan tuotannon vapauttamista.
Muutoksia metalliseokseen, geometria, työkalu, lämmönkäsittely, tai koneistusjaksoa tulee valvoa ja dokumentoida, jos ne vaikuttavat tuotteen vaatimustenmukaisuuteen.
Kurillinen DFM-prosessi auttaa vähentämään tuotannon epävarmuutta ja tukee johdonmukaisempia toistuvia tilauksia.
8. DEZE Techin mukautetut meriveden suolanpoistolaitteistoratkaisut
TÄMÄ Tekn on tarkkuuslaitteiden valmistaja, joka on erikoistunut räätälöityihin komponentteihin meriveden suolanpoistoteollisuudelle.
Voimamme kattaa investointivalut, tarkkuuskone, taonta, ja integroitu korroosionkestävien komponenttien valmistus.
Ydinominaisuudet
| Kyky | Erittely |
| Investointi | Jopa 2500 kg per kappale; dupleksi, super duplex, titaani, nikkeliseokset |
| Tarkkuustyöstö | 3-akseli, 4-akseli, ja 5-akselinen CNC; toleranssit ±0,01 mm |
| Taonta | Avoin ja suljettu kuoppa; jopa 2500T puristuskapasiteetti |
| Lämmönkäsittely | Ratkaisu, ikääntyminen, stressin lievitys dokumentoiduilla tietueilla |
| Pinnan viimeistely | Pintalingling, passivointi, elektroloiva, pinnoite |
| Testaus | Spektrometri, mekaaninen testaus, Ndt, korroosiotestaus |
| Tekninen tuki | DFM-analyysi, valusimulaatio, Fea, CFD, käänteinen suunnittelu |
Miksi DEZE Tech
- Syvä metallurginen asiantuntemus: Ymmärrämme duplex- ja superduplex-metallurgian, lämmönkäsittely, ja vikamekanismit.
- Integroitu valmistus: Valu, koneistus, lämmönkäsittely, ja testaus saman katon alla.
- Räätälöinti: Jokainen komponentti on suunniteltu tiettyyn käyttöpisteeseen ja ympäristöön.
- Dokumentointi: Täydellinen jäljitettävyys ja laaturekisteri viranomaisten ja asiakkaiden vaatimuksia varten.
- Responsiivinen suunnittelu: DFM-palaute ja suunnittelun optimointi ennen tuotantoa.
9. Mahdollisuudet meriveden suolanpoistoon
Meriveden suolanpoistoteollisuus on kehittymässä kapasiteettivetoisista markkinoista entistä enemmän energiatehokkuuteen keskittyväksi markkinaksi, laitteiden luotettavuus, resurssien palauttaminen, ja elinkaarikustannukset.
Veden kysynnän kasvu on edelleen tärkeä tekijä, mutta teollisuuden seuraava kehitysvaihe riippuu yhtä lailla siitä, kuinka tehokkaasti kasvit muuttavat meriveden käyttökelpoiseksi makeaksi vedeksi ja kuinka luotettavasti ne toimivat vaativissa olosuhteissa.
Tarkkuuslaitteiden valmistajan näkökulmasta, nämä muutokset luovat mahdollisuuksia tavallisten varaosien toimittamisen lisäksi.
Ne lisäävät sovelluskohtaisten pumppukomponenttien tarvetta, korroosionkestävät venttiilirungot, energian talteenottolaitteet, tarkkuusvalut, ja luotettavasti valmistettuja osia, jotka kestävät pitkän käytön merivedessä ja tiivistetyssä suolaliuoksessa.
Markkinoiden kasvu ja kasvava kysyntä
Useat markkinasegmentit tarjoavat mahdollisuuksia suolanpoistolaitteiden valmistajille.
Laajamittainen kunnallinen suolanpoisto:
Lähi-idän vakiintuneet suolanpoistomarkkinat vaativat edelleen laitteita uusiin asennuksiin, kapasiteetin laajentaminen, ja ikääntyvien komponenttien vaihtaminen.
Vesiturvallisuussuunnittelun laajentuessa muilla rannikkoalueilla, Hankkeiden kehittäjät tarvitsevat myös paikalliseen vesikemiaan soveltuvia laitteita, energian saatavuus, ja käyttöolosuhteet.
Aasian ja Tyynenmeren ja muut rannikkomarkkinat:
Väestönkasvu, teollinen kehitys, ja vesivarojen rajoitukset luovat mahdollisuuksia suolanpoistoprojekteille Aasian ja Tyynenmeren osissa, Pohjois-Afrikka, ja Latinalaisessa Amerikassa.
Hankkeen vaatimukset vaihtelevat huomattavasti, joustava laitesuunnittelu ja luotettavat paikalliset toimitusketjut ovat tärkeitä.
Teollinen suolanpoisto:
Kaivostoiminta, petrokemian jalostus, sähköntuotanto, ja muut vettä kuluttavat teollisuudenalat vaativat luotettavia vesihuoltoja.
Niiden käsittelyjärjestelmät voivat kohdata monimutkaisempia nestekemiallisia tai käyttövaatimuksia kuin kunnallisilla laitoksilla, erikoistuneiden pumppujen kysyntää, venttiilit, suodatuslaitteet, ja korroosionkestävät komponentit.
Pienet ja hajautetut laitokset:
saaret, syrjäisillä teollisuuskohteilla, rannikkoyhteisöt, ja eristetyt tilat voivat hyötyä modulaarisista suolanpoistojärjestelmistä.
Nämä asennukset suosivat kompakteja laitteita, standardoidut rajapinnat, yksinkertaistettu huolto, ja komponentit, jotka voidaan vaihtaa ilman laajoja järjestelmämuutoksia.
Vaihto ja modernisointi:
Uudisrakentaminen on vain yksi kysynnän lähde. Olemassa olevat laitokset tarvitsevat komponenttien vaihtoa, laitepäivitykset, korroosioon liittyvät korjaukset, ja parannuksia energiatehokkuuteen.
Valmistajat, jotka voivat kopioida vanhoja osia piirustuksista tai suunnittelumalleista, voivat täyttää tärkeän jälkimarkkinoiden vaatimuksen.
Teknologiatrendit Muokkaa laitevaatimuksia
| Teknologian trendi | Toimialan suunta | Vaikutukset laitevalmistajiin |
| Energia Tehokkuus | Tehokkaammat kalvot, pumput, ja energian talteenottojärjestelmät | Enemmän painoarvoa hydrauliseen geometriaan, tarkkuuskone, komponenttien tasapaino, ja luotettavat käyttöliittymät |
| Digitalisaatio | Valvontaantureiden laajempi käyttö, ennakoiva huolto, ja digitaaliset laitosmallit | Mahdollisuudet anturin kanssa yhteensopiviin koteloihin, parannettu komponenttien jäljitettävyys, ja malleja, jotka yksinkertaistavat tarkastusta |
| Hybridi Suolanpoisto Järjestelmät | Kalvon integrointi, lämpö-, ja uusiutuvan energian teknologiat, jos se on teknisesti ja taloudellisesti tarkoituksenmukaista | Monipuolisemmat painevaatimukset, lämpötila, lämpöjakso, ja materiaalien yhteensopivuus |
Suolavesiresurssien palautus |
Suolojen talteenottomenetelmien arviointi, mineraaleja, ja muut resurssit keskittyneistä virroista | Erikoislaitteiden ja materiaalien kysyntä, jotka ovat yhteensopivia tiivistetyn suolaliuoksen ja prosessikemikaalien kanssa |
| Modulaarinen Kasvi Design | Pakattujen ja liukukiinnitettyjen järjestelmien suurempi käyttö sopivissa sovelluksissa | Tarvitaan kompakteja komponentteja, toistettavat mitat, standardoidut liitännät, ja tehokas valmistus |
| Vähähiilinen Valmistus | Enemmän huomiota energiankulutukseen, materiaalin käyttöä, ja valmistusjätteet | Mahdollisuudet vähentää romua, optimoida valumalleja, ja parantaa koneistuksen tehokkuutta |
Näitä suuntauksia ei pidä tulkita vaatimukseksi, että jokaisen laitoksen on omaksuttava sama tekniikka.
Laitevalinnat riippuvat jatkossakin laitoksen kapasiteetista, syöttövesiolosuhteet, energiakustannukset, veden laatutavoitteet, ja projektitaloustiede.
Tärkeämpi muutos on, että laitteiden suorituskykyä arvioidaan yhä enemmän järjestelmätasolla.
Pumpun komponentti, esimerkiksi, sen on täytettävä materiaali- ja mittavaatimukset samalla kun se tukee koko pumppukokoonpanon hydraulista rakennetta.
Mahdollisuuksia materiaalien ja tarkkuusvalmistuksen alalla
Suolanpoiston kehitys luo useita erityisiä mahdollisuuksia komponenttien valmistajille.
Kehittyneet korroosionkestävät seokset:
Duplex ja super duplex ruostumattomat teräkset, nikkeli-alumiinipronssi, titaani, ja valitut erikoismetalliseokset ovat edelleen tärkeitä vaihtoehtoja erilaisiin suolanpoistosovelluksiin. Kuitenkin, mikään yksittäinen materiaali ei sovellu jokaiseen ympäristöön.
Mahdollisuus on sovittaa seos todelliseen kloridialtistuksen yhdistelmään, paine, lämpötila, virtausolosuhteet, ja vaadittu käyttöikä.
Integroitu valu ja CNC-työstö:
Räätälöidyt valukappaleet voivat luoda monimutkaisia geometrioita pumppujen koteloille, juoksupyöräilijä, venttiilirungot, ja jakoputket, kun taas CNC-työstö tuottaa lopulliset poraukset, tiivistyspinnat, asennusliitännät, ja muita toiminnallisia ominaisuuksia.
Molempien vaiheiden koordinointi auttaa vähentämään tuotannon kanavanvaihtoja ja tukee mittojen yhdenmukaisuutta.
Lisäainevalmistus:
Additiivinen valmistus voi tarjota etuja valituille monimutkaisille geometrioille, prototyyppien kehittäminen, ja erikoiskomponentit.
Sen soveltuvuus riippuu seoksesta, komponentin koko, vaaditut mekaaniset ominaisuudet, pintapinta, pätevyysvaatimukset, ja taloustiede.
Sitä tulisi arvioida täydentäväksi valmistusreitiksi pikemminkin kuin yleiseksi korvaajaksi tavanomaiselle valulle tai koneistukselle.
Materiaalitehokkuutta ja vastuullista hankintaa:
Valuvirheiden vähentäminen, optimoimalla koneistusvarat, parantaa metallisaantoa, ja sopivien prosessimateriaalien talteenotto voi vähentää jätettä.
Kierrätetty metalliseossyöttö voidaan ottaa huomioon, kun se täyttää vaaditun kemiallisen koostumuksen, puhtaus, jäljitettävyys, ja materiaalin erittely.
Kriittisille korroosionkestäville komponenteille, Varmennetun materiaalin laadun on asetettava etusijalle pelkkään kierrätyssisältöön nähden.
Digitaalinen jäljitettävyys:
Laitteiden omistajat ja suunnitteluurakoitsijat hyötyvät yhä enemmän helposti saatavilla olevista materiaalin identiteetin kattavista tietueista, kemiallinen koostumus, lämmönkäsittely, koneistus, ja tarkastus.
Digitaaliset materiaalirekisterit ja komponenttipassit voivat parantaa kunnossapidon suunnittelua ja yksinkertaistaa todentamista koko toimitusketjussa.
Blockchain on yksi mahdollinen toteutus, mutta taustalla oleva vaatimus on luotettava, johdonmukainen, ja haettavat tiedot.
Alueellinen valmistus ja toimitusketjun joustavuus:
Tuotanto lähempänä projektipisteitä tai suuria asiakasmarkkinoita voi vähentää logistiikan monimutkaisuutta ja parantaa valittujen komponenttien reagointikykyä.
Kuitenkin, lokalisoinnin on tuettava riittävällä teknisellä kyvyllä, laadunvalvonta, ja materiaalin saatavuus; Pelkkä maantieteellinen läheisyys ei takaa valmistuksen luotettavuutta.
Pitkän aikavälin mahdollisuus: Luotettavat komponentit, Ei vain lisää laitteita
Tärkeä mahdollisuus on siirtää huomio hankintahinnasta komponenttien elinkaaren aikaiseen suorituskykyyn.
Suolanpoistolaitokset toimivat toisiinsa kytkettyinä järjestelminä, ja vika yhdessä kriittisessä pumpussa, venttiili, tai painetta sisältävä komponentti voi aiheuttaa huoltotöitä tai keskeyttää loppupään toiminnot.
Valmistajille, kuten TÄMÄ Tekn, tämä luo mahdollisuuden osallistua räätälöityjen komponenttien valmistukseen, sopiva materiaalivalinta, tarkkuuskone, ja tarkastus asiakkaan teknisten vaatimusten mukaisesti.
Tavoitteena ei ole väittää, että yksi valumateriaali tai valmistusmenetelmä voisi poistaa kaikki viat.
Sen tarkoituksena on varmistaa, että jokainen komponentti on tuotettu sille tarkoitettuun palveluympäristöön ja että se on tarkistettu asiaankuuluvien spesifikaatioiden mukaisesti.
Vahvin pitkän aikavälin mahdollisuus suolanpoistossa on tehokkaan laitossuunnittelun yhdistelmä, sopivia korroosionkestäviä materiaaleja, tarkkuusvalmistus, ja kurinalainen elinkaaren hallinta.
Valmistajat, jotka kehittävät näitä ominaisuuksia, voivat tukea sekä uusia suolanpoistohankkeita että nykyisen infrastruktuurin nykyaikaistamista.
10. Johtopäätös
Meriveden suolanpoistoteollisuus on riippuvainen laitteista, jotka voivat toimia luotettavasti haastavissa kloridialtistuksen yhdistelmissä, paine, lämpötila, nesteen virtaus, ja jatkuvan työn vaatimukset.
Pumput, juoksupyöräilijä, venttiilirungot, energian talteenottokomponentit, lämmönvaihtimet, ja apujärjestelmät asettavat kukin erilaiset materiaali- ja valmistusvaatimukset.
Luotettava komponenttituotanto edellyttää koordinoitua lähestymistapaa materiaalien valinnassa, valuprosessin suunnittelu, lämpökäsittely tarvittaessa, CNC -koneistus, pinnan viimeistely, ja laaduntarkastus.
Yksikään seos tai valmistusprosessi ei sovellu jokaiseen käyttötarkoitukseen, ja lopullisen valinnan tulee aina heijastaa todellisia käyttöolosuhteita ja sovellettavia teknisiä vaatimuksia.
OEM-valmistajille ja suolanpoistolaitteiden valmistajille, osaava tarkkuusvalmistuskumppani voi auttaa muuttamaan piirustukset ja materiaalimääritykset komponenteiksi, joilla on kontrolloitu geometria, todennettu laatu, ja asianmukaiset palveluominaisuudet.
DEZE Techin tehtävänä on tukea räätälöityjä valu- ja koneistusvaatimuksia komponenttitasolla, auttaa asiakkaita koordinoimaan tuotantoa meriveden suolanpoistolaitteiden tarpeiden mukaan.
Pitkän aikavälin tavoite on selkeä: valmistaa komponentteja, jotka täyttävät niille aiotut vaatimukset ja edistävät luotettavuutta, ylläpidettävät suolanpoistojärjestelmät.
Faqit
Mitä laitteita käytetään meriveden suolanpoistolaitoksissa?
Päävarusteisiin kuuluvat merivedenottojärjestelmät, suodattimet, korkeapainepumput, kalvoja tai lämpöerotuslaitteita, energian talteenottolaitteet, venttiilit, monivuotiset, lämmönvaihtimet, jälkikäsittelyjärjestelmät, ja suolaveden tyhjennyslaitteet.
Mitä eroa on SWRO:lla ja lämpösuolanpoistolla??
SWRO käyttää korkeapainepumppuja ja puoliläpäiseviä kalvoja veden erottamiseen liuenneista suoloista.
Termisessä suolanpoistossa käytetään haihdutusta ja kondensaatiota, tyypillisesti MSF:n tai MED:n kaltaisten järjestelmien kautta. Niillä on erilaiset energia- ja laitetarpeet.
Miksi duplex-ruostumattomia teräksiä käytetään suolanpoistolaitteissa??
Duplex ruostumattomat teräkset yhdistävät suhteellisen korkean lujuuden paikallisen korroosionkestävyyteen sopivissa kloridiympäristöissä.
Niiden soveltuvuus riippuu arvosanasta, aineellinen kunto, lämpötila, vesikemia, mikrorakenne, ja komponenttien suunnittelu.
Mitkä materiaalit ovat parhaita meriveden suolanpoistolaitteisiin?
Super duplex ruostumaton teräs (ASTM A995 Grade 5A/6A), titaani, 6Mo austeniittista ruostumatonta terästä, ja kupari-nikkeliseokset ovat ensisijaisia materiaaleja.
Voidaan käyttää suolanpoistolaitoksissa 316L?
Eräs: 316L voidaan käyttää ympäristön lämpötilassa, vähän kloridia, hitaissa sovelluksissa, kuten ei-kriittiset putkistot ja rakenneosat.
Se ei sovellu korkeapaineisiin, korkea lämpötila, tai nopea merivesipalvelu.

