
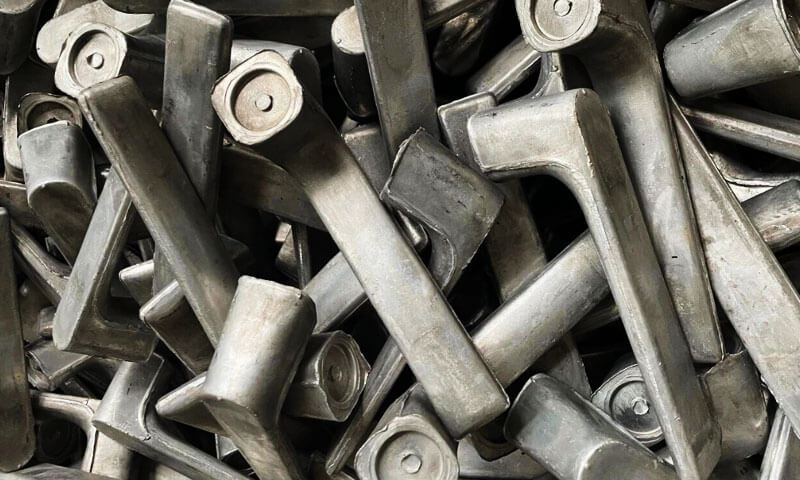
Jos olet viettänyt aikaa alumiinin takomisessa, tiedät nimen 6061. Se ei ole kovin seos; se ei ole vahvin, ja se ei ole kaikkein korroosionkestävin.
Mutta vuodesta toiseen, se pysyy metalliseoksena, joka tekee työnsä hiljaa polkupyörän rungoissa, robotin nivelet, lääketieteelliset laitteet, EV-kiinnikkeet, sähkötyökalujen kotelot, ja lukemattomia muita kantavia osia.
Vuosinani takolattialla, Olen nähnyt insinöörien määrittelevän liikaa 7075 kun 6061-T6 olisi ollut täysin riittävä.
Olen nähnyt ostotiimien tavoittelevan alinta hintaa ja päätyvän kierrätykseen 6061 joka ei anodisoitu kunnolla. Olen myös nähnyt kauniisti taotut 6061-T6 osat kestävän vuosikymmeniä kentällä.
Tämä artikkeli on yksityiskohtainen, Käytännöllinen katsaus 6061-T6-alumiiniseoksesta - mitä se on, miten se käyttäytyy, kuinka se väärennetään, miten sitä lämpökäsitellään, ja missä se on järkevää.
Jos etsit luotettavaa tietoa 6061-T6 taontaominaisuuksista, takomisen lämpötila, T6 -lämpökäsittely, tai 6061 vs. 6063, tämä opas on kirjoitettu sinulle.
1. Mikä on 6061 Alumiiniseos?
6061 kuuluu 6000 sarja alumiiniseoksia, jotka käyttävät magnesiumia ja piitä pääseosalkuaineinaan.
Se on lämpökäsiteltävä metalliseos, jonka mekaanisia ominaisuuksia voidaan parantaa kontrolloidulla liuoslämpökäsittelyllä ja keinotekoisella vanhentamisella.
Sen pääasiallinen vahvistusmekanismi on hienojakoisten Mg-Si-pohjaisten vahvistusfaasien saostaminen, kuvataan yleisesti insinöörikäytännössä Mg2Si-järjestelmän kautta.
Kupari ja muut pienet seosaineet vaikuttavat myös sen saostumisvasteeseen ja kokonaisominaisuuksiin.
Tyypillinen kemiallinen koostumus 6061 Alumiini
| Elementti | Tyypillinen määritysalue (paino-%) |
| Alumiini (AL -AL) | Saldo |
| Magnesium (Mg) | 0.80–1.20 |
| Pii (Ja) | 0.40-0,80 |
| Kupari (Cu) | 0.15-0,40 |
| Kromi (Cr) | 0.04-0,35 |
| Rauta (Fe) | 0.70 max. |
| Mangaani (Mn) | 0.15 max. |
| Sinkki (Zn) | 0.25 max. |
| Titaani (-) | 0.15 max. |
Koostumusalueet edustavat standardia 6061 metalliseoksen erittely. Ohjaava materiaalistandardi ja ostospesifikaatio määräävät hyväksymisrajat tietylle tuotantoerälle.
2. 6061-T6:n mekaanisten ominaisuuksien ymmärtäminen
T6-merkintä osoittaa, että materiaalille on tehty liuoslämpökäsittely, jota on seurannut keinotekoinen vanhennus sen määrittämien ominaisuuksien kehittämiseksi.
Se ei ole pelkästään seoksen koostumuksen kuvaus; se edustaa tiettyä metallurgista tilaa.
Seuraavassa taulukossa esitetään edustavat huonelämpötila-ominaisuudet tavallisille 6061-T6 muokatuille tuotteille.
Takomoiden todelliset arvot riippuvat soveltuvasta spesifikaatiosta, osan paksuus, tuotteen geometria, ja testaussuunta.
Tyypilliset mekaaniset ja fyysiset ominaisuudet
| Omaisuus | Edustava arvo |
| Äärimmäinen vetolujuus | Noin 290-310 MPa |
| Sadonvoimakkuus | Noin 240-276 MPa |
| Pidennys | Noin 8-17 %, riippuen tuotteen muodosta |
| Kimmomoduuli | Suunnilleen 68.9 GPA |
| Tiheys | Suunnilleen 2.70 g/cm³ |
| Brinell-kovuus | Suunnilleen 95 HB |
| Lämpölaajenemiskerroin | Noin 23–24 × 10⁻⁶/K lähellä huoneenlämpötilaa |
| Sulamisalue | Noin 580-650°C |
Nämä arvot ovat suuntaa antavia, ei yleismaailmallinen suunnittelu sallittu. Hyväksytyt taontaominaisuudet tulee ottaa soveltuvasta materiaalispesifikaatiosta ja tarkistaa todellisen komponentin osalta.
Vahvuus ja rakenteellinen luotettavuus
Useimpiin yleisiin teollisuuskomponentteihin, 6061-T6 tarjoaa käyttökelpoisen vetolujuuden ja myötörajan yhdistelmän ilman lujempiin alumiiniseoksiin liittyviä materiaalikustannuksia ja käsittelyvaatimuksia.
Se soveltuu komponenteille, joihin kohdistuu kohtalaisesta suureen mekaanista kuormitusta, edellyttäen, että suunnittelu ottaa huomioon osan paksuuden, stressipitoisuudet, väsymysvaatimukset, ja valmiin taon todelliset ominaisuudet.
Muistamisen arvoinen kohta myymälästä: nimellinen vetolujuusarvo ei kerro koko tarinaa taotusta komponentista.
Viljan virtaus, paikallista geometriaa, vikoja, lämmönkäsittely, ja koneistuksen aiheuttamat jännitykset vaikuttavat myös palvelun suorituskykyyn.
Korroosionkestävyys
6061 kestää yleensä hyvin ilmakehän korroosiota ja monia makean veden ympäristöjä.
Se valitaan usein ulkokoneisiin, kuljetusvälineet, ja komponentit, jotka ovat alttiina tavallisille teollisuusolosuhteille.
Merikäyttöön, rannikko-, tai kemiallisesti aggressiivisia ympäristöjä, lisäsuoja voi olla tarpeen.
Anodisoiva, sopivia muunnospinnoitteita, tai maalijärjestelmät voivat parantaa pinnan kestävyyttä, hakemuksesta riippuen.
Myös alumiinin ja erilaisten metallien välinen kosketus on otettava huomioon. Epäsuotuisissa kosteus- ja sähkökosketusolosuhteissa, galvaaninen korroosio voi vahingoittaa alumiinipintaa.
Konettavuus
6061-T6 soveltuu hyvin CNC-jyrsintään, kääntäminen, poraus, tylsä, ja napauttamalla.
Sen lujuuden ja työstettävyyden yhdistelmä tekee siitä houkuttelevan tarkkoja porauksia vaativille osille, asennuspinnat, langat, ja monimutkaiset taskut.
Silti, taottu aihio ei ole automaattisesti helppo työstää. Jäännöstressi, paikallinen kovuuden vaihtelu, riittämätön koneistusvara, ja huono työnteko voi kaikki aiheuttaa mittaongelmia.
Hitsaus
6061 voidaan hitsata yleisillä alumiinihitsausmenetelmillä, mutta T6-komponentin hitsaus muuttaa paikallista metallurgista tilaa.
Lämmön aiheuttama vyöhyke menettää yleensä osan sadekovettumislujuudestaan, ellei sopiva jälkikäsittely palauta vaadittuja ominaisuuksia.
Erittäin kuormitetuille komponenteille, liitoksen suunnittelu ja alennettu paikallinen lujuus on otettava huomioon suunnittelussa.
Mahdollisuuksien mukaan, taottu komponentti, joka on suunniteltu minimoimaan hitsausliitokset, voi yksinkertaistaa laadunvalvontaa ja kuorman siirtoa.
Pinnan viimeistely
6061 reagoi yleensä hyvin anodisointiin ja muihin yleisiin alumiinin viimeistelyprosesseihin.
Anodisointi voi parantaa korroosionkestävyyttä ja pinnan kulumista, vaikka tulos riippuu seoksesta, esikäsittely, anodisointimenetelmä, ja pinnoitteen paksuus.
Näkyville komponenteille, kuten polkupyörän osia, laitteiden kotelot, ja kuluttajatuoterakenteet, pinnan esikäsittely ja materiaalin tasaisuus ovat erityisen tärkeitä yhtenäisen ulkonäön saavuttamiseksi.
3. Mitä T6 Temper tarkoittaa?
T6-lämpö saavutetaan kontrolloidulla lämpökäsittelyjaksolla.
Taotulle 6061 komponentit, tämä prosessi on suunniteltava seoksen ympärille, taonta geometria, osan paksuus, ja sovellettava spesifikaatio.
On myös tärkeää erottaa taontalämpötila liuoksen lämpökäsittelyn lämpötilasta.
Niitä käytetään erilaisiin metallurgisiin tarkoituksiin, eikä niitä saa käsitellä keskenään vaihdettavina.
Liuoksen lämpökäsittely
Liuoslämpökäsittelyn aikana, taonta kuumennetaan määrättyyn lämpötilaan niin, että liukoiset seosaineet pääsevät alumiinimatriisiin.
Puolesta 6061, yleisesti viitataan liuoskäsittelylämpötilaan noin 530–550 °C, vaikka tarkka hyväksytty sykli riippuu materiaalispesifikaatioista ja komponenttivaatimuksista.
Tavoitteena on luoda sopiva kiinteä liuos ennen karkaisua.
Lämpötilan tasaisuus on kriittinen. Alilämmitys voi johtaa riittämättömään liuoskäsittelyvasteeseen, kun taas liiallinen lämpötila voi aiheuttaa paikallista alkavaa sulamista tai muita metallurgisia vaurioita.
Paksuille tai monimutkaisille takomoille, pitoaika on määritettävä poikkileikkauksen paksuuden perusteella, uunin tasaisuus, ja hyväksytty lämpökäsittelymenettely.
Sammutus
Liuoskäsittelyn jälkeen, komponentti jäähtyy nopeasti, tyypillisesti vesisammuttamalla, kun hyväksytty prosessi sitä vaatii.
Sammutus säilyttää ylikyllästyneen kiinteän liuoksen, jota tarvitaan myöhempään keinotekoiseen vanhenemiseen.
Kuitenkin, nopea jäähdytys voi myös aiheuttaa lämpögradientteja ja jäännösjännitystä.
Ohuet osat, paksut navat, kylkiluut, ja monimutkaiset siirtymät voivat jäähtyä eri nopeuksilla, lisää vääristymisen riskiä.
Tästä syystä, kokenut lämpökäsittelyinsinööri huomioi jäähdytysaineen lisäksi myös komponenttien geometrian, siirtoaika, kiinnitysjärjestely, ja jäähdytyksen tasaisuus.
Keinotekoinen ikääntyminen
Sammutuksen jälkeen, materiaalia vanhennetaan keinotekoisesti vaaditun lujuuden kehittämiseksi.
Tyypillinen viittaus 6061 takomot vanhenee 160–180°C:ssa noin kahdeksan tuntia, vaikka hyväksytyt syklit vaihtelevat tuotteen muodon ja spesifikaatioiden mukaan.
Varsinainen hoito on vahvistettava voimassa olevien vaatimusten mukaisesti sen sijaan, että se kopioidaan umpimähkäisesti yleisestä viitteestä.
Ikääntymisen aikana, alumiinimatriisiin muodostuu hienoja vahvistavia saostumia. Niiden koko, jakelu, ja koherenssi vaikuttavat dislokaatioiden liikkeisiin ja siten lejeeringin lujuuteen.
Alijääminen voi jättää materiaalin alle sen lujuuden. Liiallinen vanhenemislämpötila tai aika voi johtaa ylivanhenemiseen ja lujuuden heikkenemiseen.
T6-käsittelyn tarkoituksena ei ole vain tehdä alumiinista kovempaa. Se on hallitun voimatasapainon saavuttaminen, taipuisuus, ja metallurginen stabiilisuus.
4. Miksi 6061 Soveltuu hyvin takomiseen
6061 käytetään laajasti alumiinitaokset koska sen kuumatyöstettävyys ja lämpökäsiteltävissä olevat ominaisuudet tekevät siitä sopivan moniin teollisiin komponenttigeometrioihin.
Takominen on erityisen edullista silloin, kun osa vaatii integroitua geometriaa, hyvä rakenteellinen eheys, ja luotettava mekaaninen suorituskyky.

Käytännöllinen taontalämpötila-alue
Puolesta 6061 alumiini, metallin lämpötila takomisen aikana säädellään yleensä noin 430–480 °C:n työskentelyalueella, lejeeringin ehtojen mukaan, aihion koko, muotin suunnittelu, ja pätevä prosessi.
Tämän alueen yläpäätä ei pidä käsitellä jokaisen komponentin kohteena. Tekniset viitteet määrittelevät noin 480°C:n suositellun taonta-alueen yläpääksi.
Tuotantoinsinöörin näkökulmasta, tärkeä asia on, että aihion lämpötila ja todellinen metallin lämpötila muodonmuutoksen aikana eivät välttämättä ole samat.
Aihio voi jäähtyä siirrettäessä uunista, esimuodostuksen aikana, tai kosketuksen aikana muotin kanssa.
Liiallinen jäähdytys lisää muodonmuutoskestävyyttä ja voi johtaa epätäydelliseen täyttöön, suuria puristuskuormia, tai halkeilua.
Päinvastoin, liiallinen kuumennus voi vahingoittaa materiaalia ja heikentää prosessin luotettavuutta.
Lämpötilaa tulisi siksi ohjata osana täydellistä taontaprosessia sen sijaan, että luottaisi pelkästään uunin näyttöön..
Kohtalainen muodonmuutoskestävyys
Verrattuna vaikeammin taotettaviin erittäin lujiin metalliseoksiin, 6061 voidaan muodostaa tehokkaasti kunnolla kontrolloiduissa kuumataontaolosuhteissa.
Sen muodonmuutoskestävyys muuttuu edelleen lämpötilan mukaan, venymisnopeus, aihion geometria, ja muodonmuutoksen määrä.
Muotin täyttö- ja puristuskuormitusvaatimukset on siksi arvioitava suhteessa todelliseen osan suunnitteluun.
Hyvä soveltuvuus suljettuun takomiseen
Suljettu taonta on erityisen hyödyllistä valmistettaessa toistettavia kolmiulotteisia komponentteja, joissa on ulkonemat, kylkiluut, siirtymät, ja integroidut asennusominaisuudet.
Tyypillinen valmistusreitti sisältää:
- Aihion tarkastus ja leikkaus.
- Ohjattu aihion lämmitys.
- Esimuovaus tai taonta tarvittaessa.
- Viimeistele taonta viimeisessä muotissa.
- Flash trimmaus ja esitarkastus.
- Liuoksen lämpökäsittely ja sammutus.
- Keinotekoinen ikääntyminen.
- CNC-työstö ja viimeistely.
- Lopullinen mitta- ja materiaalitarkastus.
Jokainen komponentti ei vaadi erillistä esimuottia tai identtisiä prosessivaiheita. Reitti tulee kehittää geometrian ympärille, materiaalivirtaa, täyte, ja tuotantomäärä.
Raevirtaus ja rakenteellinen eheys
Yksi takomisen suurimmista eduista on metallin muodonmuutos haluttuun muotoon.
Sopivissa olosuhteissa, Tämä voi jalostaa työstettyä mikrorakennetta ja luoda suunnatun raevirtauksen, joka noudattaa komponentin geometriaa.
Tämä voi olla hyödyllistä väsymissuorituskyvyn ja kantavuuden kannalta, varsinkin kun osien suunnittelu ja muotin layout kohdistavat materiaalivirran suuriin käyttökuormiin.
Kuitenkin, viljan virtaus ei ole automaattisesti edullinen pelkästään sen vuoksi, että osa on taottu.
Huono aihion suunnittelu, taitettava, kierrosta, epätäydellinen täyttö, tai sopimaton materiaalivirta voi aiheuttaa vikoja. Taontasuunnittelu ja prosessinhallinta ovat edelleen tärkeitä.
5. Tärkeimmät prosessiohjaimet 6061-T6 alumiinin takomiseen
Tuotannossa, hyvä 6061 alumiinitaot ovat peräisin toistetusta prosessista eikä yhdestä optimaalisesta parametrista.
Seuraavilla säätimillä on suurin käytännön merkitys.
| Prosessivaihe | Kriittinen ohjaus | Mahdollinen ongelma, jos se on huonosti hallinnassa |
| Aihion valmistus | Seoksen identiteetti, aineellinen kunto, aihion mitat | Kemiallinen vaihtelu, epäjohdonmukainen muodonmuutos |
| Lämmitys | Aihion lämpötila ja tasaisuus | Epätäydellinen täyttö, halkeilu, ylikuumeneminen |
| Die design | Aihion geometria, säteet, salamavaraa, muotin kohdistus | Kierroksia, alitäyttö, liiallinen salama |
| Taonta | Paina kuormaa, muodonmuutossekvenssi, siirtoaika | Virtausvirheet, mittojen vaihtelu |
| Lämmönkäsittely | Liuoksen lämpötila, liotus, sammutus, ikääntyminen | Väärä vahvuus, vääristymä, epäjohdonmukaiset ominaisuudet |
| Koneistus | Datum-strategia, kiinnitys, korvaus, työkalun polku | Mittasuhteiden poikkeama, jäännösstressin vääristymä |
| Tarkastus | Kemia, kovuus, mitat, asiaankuuluvaa NDT:tä | Havaitsemattomia materiaali- tai prosessivirheitä |
Mihin kiinnitän erityistä huomiota tuotannon aikana
Ensimmäinen, puristimeen tulevan materiaalin on oltava jäljitettävissä ja sopiva määrätylle seokselle.
Toimittajan todistus on hyödyllinen, mutta materiaalin tunnistamisen ja saapuvan tarkastuksen on oltava osa laatujärjestelmää.
Toinen, muotin täyttö on arvioitava ennen tuotannon vapauttamista. Jos komponentti tuottaa toistuvasti kierroksia, kylmä sulkeutuu, tai alitäytetyt alueet, puristusvoiman lisääminen ei välttämättä ole oikea ratkaisu.
Taustalla oleva ongelma voi olla esimuotin muoto, aihion tilavuus, lämpötila, muotin geometria, tai materiaalivirtaa.
Kolmas, lämpökäsittely on validoitava todellista taontaa varten. Jakso, joka toimii hyvin pienelle kannattimelle, ei välttämättä tarjoa vastaavaa lämpötilan tasaisuutta tai mittavakautta suuressa komponentissa, jossa on paksut navat ja ohuet rivat.
Lopuksi, valmis taonta on tarkastettava piirustuksen ja materiaalispesifikaatioiden mukaisesti.
Kovuus yksinään ei voi vahvistaa, että kaikki vaaditut vetoominaisuudet, mitat, ja rakenteelliset edellytykset on saavutettu.
6. Miksi 6061-T6 alumiinin taonta on usein parempi kuin valetut alumiiniosat
Takominen ja valu ovat toisiaan täydentäviä prosesseja, eikä kumpikaan ole automaattisesti parempi jokaiselle komponentille.
Valinta riippuu geometriasta, rakenteellisia vaatimuksia, tuotantomäärä, ja kustannukset.
Kantaville komponenteille, kuitenkin, taonta voi tarjota merkittäviä etuja tavanomaisiin valualumiiniosiin verrattuna.
| Vertailutekijä | 6061-T6 alumiinin taonta | Alumiini |
| Valmistusperiaate | Kiinteä aihio on plastisesti vääntynyt muotoon | Sula metalli jähmettyy muotissa |
| Mikrorakenne | Muokattu ja vääntynyt rakenne | Kiinteytysrakenne |
| Viljan virtaus | Voidaan kohdistaa komponenttien geometrian mukaan | Ei tarjoa taontatyyppistä suunnattua raevirtausta |
| Sisäisten vikojen riskit | Takomiseen liittyvät viat ovat edelleen mahdollisia; hyvä lähtöaine on välttämätön | Huokoisuus, kutistuminen, ja sulkeumia voi esiintyä prosessista riippuen |
| Mekaaninen suorituskyky | Usein edullinen vaativiin kantaviin sovelluksiin | Riippuu seoksesta, casting -prosessi, luovat äänet, ja lämpökäsittely |
Geometrinen joustavuus |
Rajoitettu taonta- ja muottisuunnitteluvaatimuksiin | Vahva etu monimutkaisille onteloille ja monimutkaiselle geometrialle |
| Työstölisä | Voidaan ohjata lähes verkon muotoisella takomalla | Riippuu valumenetelmästä ja mittavaatimuksista |
| Työkaluja koskevia näkökohtia | Takomuotit ja puristuskapasiteetti voivat olla merkittäviä investointeja | Vaihtelee suuresti prosessin mukaan; hiekkavalu voi olla taloudellista pienille määrille |
| Tyypillinen valinta | Lujuutta ja väsymiskykyä vaativat rakenneosat | Monimutkaiset muodot, integroidut ontelot, ja valutaloutta suosivat mallit |
Tärkeä ero on se, että takominen muuttaa materiaalia muodonmuutoksen kautta, kun taas valu muodostaa komponentin jähmettymisen kautta.
Kun komponentin geometria ja tuotantomäärä ovat sopivat, takominen voi tarjota edullisen yhdistelmän rakenteellista suorituskykyä ja toistettavuutta.
Silti, lopullisen päätöksen tulee perustua vaadittuihin mekaanisiin ominaisuuksiin, suunnittelukuormat, geometria, ja valmistustaloustiede.
7. 6061 vs.. 6063 vs.. 7075: Mikä metalliseos kannattaa valita takomiseen?
Valinta välillä 6061, 6063, ja 7075 alumiini riippuu komponentin lujuusvaatimuksista, takomisen toteutettavuus, korroosioympäristö, koneistustarpeita, ja tuotantokustannukset.
Vaikka kaikki kolme ovat lämpökäsiteltäviä alumiiniseoksia, ne palvelevat eri valmistustarkoituksiin.
| Vertailutekijä | 6061 Alumiini Metalliseos | 6063 Alumiini Metalliseos | 7075 Alumiini Metalliseos |
| Metalliseos sarja | Al-Mg-Si | Al-Mg-Si | Al-Zn-Mg-Cu |
| Suhteellinen vahvuus | Keskitasoista korkeaan | Matalasta keskikokoiseen | Erittäin korkea |
| Edustaja vetolujuus vahvuus sisä- T6 kunto* | Noin 290-310 MPa | Noin 205-240 MPa | Noin 530-570 MPa |
| Edustaja tuotto vahvuus sisä- T6 kunto* | Noin 240-276 MPa | Noin 170-215 MPa | Noin 470-505 MPa |
| Taonta ominaisuudet | Hyvä kuumamuovattavuus; sopii monenlaisiin teollisuuskomponentteihin | Käytetään pääasiassa suulakepuristamiseen; Takomisen soveltuvuus tulee arvioida tietylle komponentille | Erittäin luja metalliseos, joka vaatii huolellista taontalämpötilan hallintaa, muodonmuutos, ja lämpökäsittely |
| Korroosio vastus | Sopii yleisiin teollisuusympäristöihin | Hyvästä erittäin hyvään monissa ilmakehän ympäristöissä | Yleensä vähemmän korroosionkestävyys kuin 6061 ja vaatii enemmän huomiota palveluympäristöön |
| Hitsaus | Yleisesti hyvä, vaikka hitsaus vähentää paikallista T6-lujuutta | Yleisesti hyvä, sovelluksen ja luonteen mukaan | Yleensä huono tavanomaiseen sulahitsaukseen |
CNC-työstettävyys |
Hyvä; sopii tarkkuuskoneistukseen | Hyvä | Hyvä, mutta koneistusstrategia riippuu komponentista ja materiaalin kunnosta |
| Anodisoiva ja pinta viimeistely | Hyvä, laajalti käytetyillä koristeellisilla ja suojaavilla viimeistelyillä | Erinomainen valinta moniin yhtenäisiin arkkitehtonisiin ja koristeellisiin viimeistelyihin | Anodisointi on mahdollista, mutta kosmeettinen ulkonäkö ja korroosiosuoja riippuvat metalliseoksen kunnosta ja prosessista |
| Suhteellinen materiaali maksaa | Kohtuullinen | Kohtuullinen | Yleensä korkeampi |
| Tyypillinen sovellukset | Taotut kiinnikkeet, konekomponentit, hydrauliset osat, rakenteelliset liittimet, robottikomponentit | Puristetut profiilit, jäähdytyslevyt, arkkitehtoniset osat, valitut kevyet komponentit | Erittäin lujat rakenneosat, erikoistuneet ilmailukomponentit, suuren kuormituksen mekaaniset osat |
| Soveltuu parhaiten | Tasapainoinen voima, korroosionkestävyys, konettavuus, ja kustannukset | Sovellukset, jotka priorisoivat suulakepuristustehoa, monimutkaiset profiilit, ja pinnan ulkonäkö | Sovellukset, joissa suuri lujuus on tärkein suunnitteluvaatimus |
Mekaaniset ominaisuudet ovat edustavia viitealueita tavallisille muokatuille tuotteille T6-kunnossa, ei taata arvoja jokaiselle takomiselle.
Todelliset ominaisuudet riippuvat tuotteen muodosta, osan paksuus, erittely, lämmönkäsittely, ja testausvaatimukset.
8. 6061-T6 alumiinitakkojen tyypilliset sovellukset
Seos soveltuu monenlaisiin kevyisiin rakenne- ja mekaanisiin komponentteihin.
Jokaisessa sovelluksessa, lopullinen suunnittelu ja sovellettavat tekniset tiedot määräävät, onko taottu 6061-T6 alumiinikomponentti sopiva.

Polkupyörät ja urheiluvälineet
Sovellukset sisältävät kampikomponentteja, ohjaustangon varret, istuimen kiinnikkeet, liitososat, ja muut rakenteelliset tarvikkeet.
Tärkeimmät edut ovat alhainen tiheys, hyödyllinen vahvuus, konettavuus, ja kyky luoda monimutkaista geometriaa säilyttäen suhteellisen pienen komponenttimassan.
Robotiikka ja automaatio
Robottiliitokset, kiinnityskannattimet, toimilaitteen tuet, ja rakenteelliset liittimet vaativat usein yhdistelmän jäykkyyttä, mitat tarkkuus, ja pieni massa.
6061-T6 takoot ovat käytännöllinen lähtöaine komponenteille, jotka vaativat myöhemmin CNC-porauksen, laakerin istuimet, ja asennusliitännät.
Autot ja sähköajoneuvot
Mahdollisia sovelluksia ovat valitut sulut, asennuskomponentit, rakenteelliset liittimet, ja mekaaniset apuosat.
Turvallisuuden kannalta kriittisille alusta- tai jousitusosille, metalliseoksen kunto, taonta eritelmä, väsymyssuorituskyky, ja validointivaatimukset on laadittava ennen tuotantoa.
Hydrauliset ja teollisuuskoneet
Hydrauliset komponentit, laitteiden kiinnikkeet, venttiiliin liittyvät osat, kytkimet, ja konetuet voivat hyötyä vahvuuden yhdistelmästä, korroosionkestävyys, ja konettavuus.
Painetta sisältäville komponenteille, suunnittelussa tulee erikseen käsitellä paineen eheyttä, tiivistys, ja sovellettavat pätevyysvaatimukset. Seoksen nimitys ei yksin vahvista soveltuvuutta.
Lääketieteelliset laitteet ja teollisuusinstrumentit
Laitteiden rakenteet, säätömekanismit, asennuslevyt, ja tukikomponentit voivat käyttää 6061-T6:ta, missä paino ja tarkkuus ovat tärkeitä.
Sähkötyökalut ja mekaaniset kokoonpanot
Valitut kotelot, vaihteiston tuet, rakenteelliset liittimet, ja muut koneistetut komponentit voivat hyötyä taomisesta 6061 aihiot.
9. Käytännön varoitukset Forge Floorista
Olen oppinut muutaman opetuksen kantapään kautta. Tässä ovat varoitukseni kaikille, jotka määrittelevät 6061-T6 taotoksia.
Älä oletuksena 7075
7075 on vahvempi, mutta se on myös kalliimpaa, vaikeampi takoa, vaikeampi hitsata, ja vähemmän korroosionkestävä. Useimmille osille, 6061-T6 riittää. Käyttäminen 7075 kun sitä ei tarvita, on vain rahan polttamista.
Anodisoi ulko- ja rannikkopalveluita varten
6061 on kohtalainen korroosionkestävyys. Hyvänlaatuisessa sisäympäristössä, se on hyvä.
Pitkäaikaiseen ulko- tai rannikkoaltistukseen, anodisoi se. Oksidikerros suojaa pintaa ja pidentää käyttöikää.
Vahvista T6-lämpökäsittely
En voi sanoa tätä tarpeeksi. Eräs 6061 taonta ilman T6:ta ei ole rakenneosa. Pyydä kovuusraportteja ja vetolujuustietoja. Jos toimittaja ei voi toimittaa niitä, etsi toinen toimittaja.
Käytä alkuperäistä alumiinia, Ei kierrätetty
Kierrätetty 6061 voi olla epäjohdonmukainen kemia. Se ei ehkä anodisoidu tasaisesti, ja sen vahvuus voi vaihdella. Kriittisille takoille, vaadi neitseellistä alumiiniharkkoa ja pyydä spektrometriaraportti jokaisesta erästä.
Harkitse hitsausta huolellisesti
6061 on hitsattava, mutta lämpövaikuttama alue menettää voimansa. Jos hitsaat 6061-T6 osan, saatat joutua hyväksymään hitsausalueen alhaisemman lujuuden, tai suunnittele hitsauksen jälkeinen lämpökäsittely, jos mahdollista.
Kone T6:n jälkeen
Jos koneestat ennen T6, osa voi vääntyä karkaisun aikana. Tiukoille osille, karkea kone, T6 hoitoon, sitten viimeistele kone.
10. Viimeisiä ajatuksia
6061-T6 ei ole kirkkain alumiiniseos. Se ei voita voimakilpailua vastaan 7075.
Se ei voita korroosiokilpailua vastaan 5052. Mutta se on metalliseos, joka saa työn tehtyä – päivästä toiseen, osa osan perään.
Vuosikymmeninä takolattialla, Olen oppinut, että paras materiaali ei aina ole vahvin tai halvin.
Se on se, joka vastaa sovellusta. Suurimmalle osalle rakenteellisia alumiinitakotuotteita, materiaali on 6061-T6.
Jos suunnittelet taottua komponenttia, Aloita numerolla 6061-T6. Jos se vastaa vahvuutesi, korroosio, ja painovaatimukset, olet löytänyt vastauksesi. Ja jos ei, harkitse sitten siirtymistä erikoistunempaan metalliseokseen.
Mutta älä ohita työhevosta vain siksi, että se on tuttu. Tuttuus, tässä tapauksessa, on merkki todistetusta suorituskyvystä.
Faq
Mikä on 6061-T6 alumiinitaonta?
Se on taonta, joka on valmistettu 6061 alumiiniseoksesta ja prosessoidaan myöhemmin T6-karkaistuksi liuoslämpökäsittelyn ja keinotekoisen vanhentamisen avulla, soveltuvien eritelmien mukaan.
Taontaprosessi muodostaa komponentin, kun taas lämpökäsittely vahvistaa vaaditut lopulliset ominaisuudet.
Mitä eroa on 6061-T6:lla ja 6061-T651 alumiinilla??
T6 on liuoslämpökäsitelty ja keinotekoisesti vanhennettu. T651 on T6 plus hallittu venytys sisäisen jännityksen lievittämiseksi. T651:tä käytetään usein koneistetuissa osissa, joissa mittojen vakaus on kriittinen.
Onko 6061-T6 vahvempi kuin 6063-T6 alumiini?
Kyllä. 6061-T6:lla on suurempi veto- ja myötölujuus kuin 6063-T6:lla. 6063 valitaan enemmän suulakepuristettavuuden ja pinnan viimeistelyn kuin lujuuden vuoksi.
Kuinka kovaa 6061-T6 alumiini on?
Tyypillinen kovuus on noin 95 HB (Brinell). Tämä on kohtalainen - tarpeeksi kova rakenteelliseen käyttöön, tarpeeksi pehmeä koneettavaksi.
Miksi 6061-T6 alumiini tarvitsee lämpökäsittelyä?
Ilman T6, 6061 sillä on vain noin puolet potentiaalisesta vahvuudesta. T6-käsittely saostaa Mg2Si-hiukkasia, jotka vahvistavat seosta.
Onko 6061-T6 alumiini hyvä anodisointiin?
Kyllä. 6061 anodisoituu tasaisesti ja kestää hyvin väriä. Se on yleinen valinta näkyvälle, kosmeettinen, ja arkkitehtoniset osat.

