Yli minun 29 vuosia suunnittelemalla ja valmistamalla tarkkoja korroosionkestäviä metalliseosvaluja meriveden suolanpoistoon, offshore-öljyä & kaasu, ja laivojen nestejärjestelmät,
Olen nähnyt yhden johdonmukaisen kalliin virheen: suunnittelutiimit määrittävät piirustukseen duplex- tai superduplex-teräslaadun, ja oletetaan, että mikä tahansa valimo pystyy valmistamaan valun, joka vastaa muokatun tankomassan suorituskykyä.
Näin ei ole koskaan. Duplex-ruostumattomat teräkset ovat tunnetusti herkkiä valun jähmettymiselle, lämmönkäsittely, ja epäpuhtauksien valvonta.
Tee jokin näistä muuttujista väärin, ja saat osan, jolla on sama nimellinen kemia paperilla - mutta 50% alempi korroosionkestävyys, hauras murtumakäyttäytyminen, tai piilotettu sisäinen huokoisuus, joka vuotaa paineen alaisena.
Käänteisosmoosiin (RO), monivaikutteinen tislaus (KANSSA), ja lämpösuolanpoistolaitokset, mukautetut tarkkuusvalettu duplex- ja superduplex-komponentit eivät ole vain "mukava saada".
Ne ovat kriittinen este ennenaikaista vikaa vastaan korkeakloridipitoisuudessa, korkea paine, eroosiolle alttiita prosessivirtoja.
Tässä artikkelissa käsitellään seosten valintaa, valuprosessin suunnittelu, sovelluskohtaiset komponentit, yleiset vikatilat, ja prosessiohjaimet, jotka erottavat kentällä testatut valukappaleet luettelon osista, jotka epäonnistuvat aikaisin.
1. Miksi Duplex & Super Duplex -teräsvalut määrittävät suolanpoiston luotettavuuden
Meriveden suolanpoistojärjestelmät toimivat joissakin teollisuuden nesteiden käsittelyn aggressiivisimmista käyttöolosuhteista: 30,000–45 000 ppm kloridipitoisuudet, käyttöpaineet jopa 80 tanko SWRO-järjestelmille, nopean virtauksen eroosio, ja syklinen lämpökuormitus.
Normaali 316L austeniittinen ruostumaton teräs epäonnistuu nopeasti näissä olosuhteissa – pistekorroosio alkaa hitsauksissa ja pintavirheissä 12–24 kuukauden kuluessa, ja jännityskorroosiohalkeilu (SCC) voi rikkoa painetta sisältäviä osia alle 5 vuotta.
Duplex-teräkset, kaksivaiheisella ferriitti-austeniittimikrorakenteella, tuottaa noin kaksinkertaisen myötölujuuden kuin 316 litraa, dramaattisesti parempi piste- ja rakokorroosionkestävyys, ja erinomainen SCC-kestävyys kloridiympäristöissä.
Muokatut kaksipuoliset letkut ja tankomateriaalit palvelevat yksinkertaisia lineaarisia komponentteja, suolanpoiston kriittisimmät osat – pumpun rungot, venttiilikotelot, suihkeen jakajat, putkilevyt - ovat geometrisesti monimutkaisia.
Hitsatut tuotteet jättävät herkät hitsisaumat, jotka toimivat korroosion alkupisteinä.
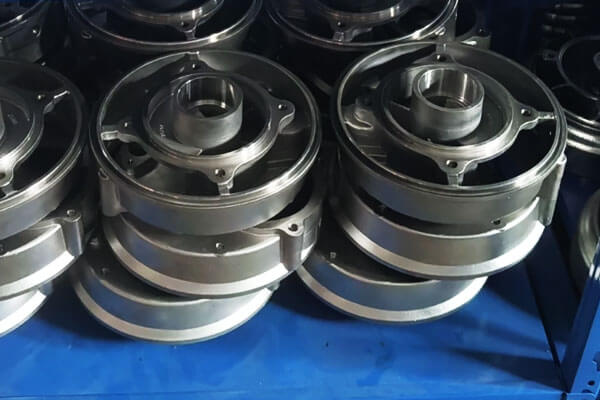
Tarkkuusinvestointivalu tuottaa nämä komponentit monoliittisina, saumattomia osia, optimoitu sisäinen virtausgeometria ja tasainen materiaalin suorituskyky koko osassa.
2. Standard Duplex vs. Super -duplex: Arvosanat, Suorituskyky & Valinta
Suolanpoistosovelluksissa, käytännön ero tavallinen duplex ja super duplex on pääasiassa seostuksen taso ja siitä johtuva paikallisen korroosionkestävyys, mekaaninen lujuus, ja palvelumarginaali.
Hyödyllinen ensimmäinen seulontaparametri on Pyökkäyskestävyyden lukumäärä (Puu), mikä kuvastaa kromin panosta, molybdeini, ja typen pistesyöpymisvastus:
TAKE = % Cr + 3.3(%MO + 0.5%W -) + 16%N
Yleisenä teknisenä luokituksena, perinteiset duplex-laadut ovat yleisesti käytössä PREN 30-40, kun taas superduplex-laadut ovat yleensä edellä PREN 40.
PREN on hyödyllinen metalliseosten vertailussa, mutta sitä ei tule käyttää yksinään ennustamaan todellista suolanpoistotehoa. Mikrorakenne, pinnan kunto, lämpötila, kloridipitoisuus, ja palvelusuunnittelulla on merkitystä.
| Valumetallilaatu | Tyypillinen metalliseosperhe | Tyypillinen PREN-sarja | Ydinsuorituskyky | Tyypilliset suolanpoistosovellukset |
| CD3MN / ASTM Grade 4A (2205-tyyppi) | Standard Duplex | ~ 35 | Hyvä tasapaino kloridikorroosionkestävyyden välillä, vahvuus, ja kustannukset | SWRO pumppukotelot, venttiilirungot, monivuotiset, yleiset meriveteen koskettavat komponentit |
| CE3MN / ASTM Grade 5A (2507-tyyppi) | Super -duplex | ~42+ | Korkeampi pistekuormituskestävyys, raon korroosio, ja kloridi SCC kuin tavallinen duplex | Korkeapaineiset SWRO-komponentit, meriveden ottolaitteet, painetta sisältävät kotelot, vakava merivesipalvelu |
CD3MWCuN / ASTM Grade 6A |
Korkeaseosteinen Super Duplex | ~45+ | Parannettu paikallisen korroosionkestävyys erityisen aggressiivisissa kloridiympäristöissä | Kova suolavesipalvelu, vaativia merivesikomponentteja, korkean korroosioriskin sovelluksia |
Valintaopas
Valinta peukalosääntö vuosikymmeniä kestäneistä suolanpoistoprojekteista: Alla toimiville tavallisille SWRO-laitoksille 70 baari, jonka meriveden suolapitoisuus on normaali, CD3MN tarjoaa parhaan tasapainon suorituskyvyn ja kustannusten välillä.
Korkeapainejärjestelmiin, korkea suolapitoisuus suolavedessä, tai rannikkoalueilla, joissa on lämmintä merivettä, siirtyä 2507-luokan superduplex-tekniikkaan.
Varaa korkealaatuisia korkeamolybdeenilaatuja vain äärimmäiseen huoltoon 15+ vuoden suunnitteluikä vaaditaan.
Superduplexin liiallisesta määrittelystä ei ole hyötyä, kun tavallinen duplex sopii – materiaalikustannukset kasvavat 40–60 %., ja työstettävyys laskee huomattavasti.
3. Miksi Precision Investment Casting on optimaalinen prosessi?
Monet tiimit kysyvät, miksi emme vain koneista osia kiinteästä kaksipuolisesta tangosta, tai valmista ne hitsatusta levystä. Vastaus tulee rehellisyyteen, suorituskyky, ja kokonaiskustannukset.
Integroitu, Monoliittinen komponenttigeometria
Yksi tärkeimmistä eduista investointi on se monimutkainen venttiilirunko, pumppukomponentit, monivuotiset, ja kotelot voidaan valmistaa yksittäisinä valukomponentteina pikemminkin kuin erikseen valmistettujen osien kokoonpanoina
Tämä eliminoi monet hitsausliitokset ja niihin liittyvät lämpövaikutusalueet.
Duplex- ja superduplex-teräksille, Tämä on erityisen arvokasta, koska hitsaus vaatii tiukkaa lämmöntuonnin valvontaa, passien välinen lämpötila, täyteaineen valinta, ja sitä seuraava metallurginen tila.
Monoliittinen valu ei automaattisesti poista korroosioriskiä – valuvirheitä, pintavaurioita, ja väärä lämpökäsittely voi silti aiheuttaa ongelmia – mutta tarpeettomien hitsausliitosten vähentäminen voi yksinkertaistaa korroosio- ja eheysstrategiaa.
Lähes verkon muotoinen virtausgeometria
Investointivalu toistaa sujuvasti, muotoillut sisäiset virtausreitit suoraan lähes verkkoon.
Terävät koneistetut askelmat ja hitsauspalojen turbulenssi eliminoituvat, vähentää virtauksen kiihdytettyä eroosiota 30–40 % verrattuna koneistettuihin tai valmistettuihin virtausreitteihin.
Materiaalitehokkuus
Monimutkaisiin pumppu- ja venttiiligeometrioihin, investointivalu vähentää materiaalihukkaa 60–70 % verrattuna koneistukseen kiinteästä tangosta. Arvokkailla duplex-seoksilla, tämä tuottaa valtavia kustannussäästöjä.
Mittojen johdonmukaisuus
Tarkkuusvalu tarjoaa toistettavan mittatarkkuuden tuotantoajoilla, varmistaa tasaisen sovituksen tiivistepinnoille ja putkiliitoksille.
4. Kriittiset prosessinohjaimet suolanpoistoluokan kaksipuolisille valukappaleille
Luotettavan kaksipuolisen valun ja viallisen valun välinen ero on usein näkymätön silmämääräisessä tarkastuksessa.
Suolanpoistosovelluksiin, korroosionkestävyys, paineen eheys, ja käyttöikä riippuvat koko valmistusprosessin tiukasta valvonnasta, sulatuksesta ja valusta lämpökäsittelyyn, koneistus, ja lopullinen pinnankäsittely.

Sulakemia ja epäpuhtauksien hallinta
Duplex ruostumattoman teräksen suorituskyky riippuu suuresti sen kemiallisesta koostumuksesta.
Suolanpoistoluokan valukappaleille, latausmateriaaleja valvotaan huolellisesti vakaan ja ennustettavan seoskemian ylläpitämiseksi.
Palautusmateriaalin käyttöä rajoitetaan myös kontaminaatioriskin ja kemiallisten vaihteluiden vähentämiseksi.
Ennen kaatamista, jokainen lämpö analysoidaan käyttämällä optista emissiospektrometriaa (Kisko).
Kemiallinen koostumus tarkistetaan määritettyjen seosvaatimusten perusteella, kiinnittäen erityistä huomiota kromiin, molybdeini, nikkeli, ja typpeä, jotka vaikuttavat suoraan korroosionkestävyyteen ja ferriitti-austeniittitasapainoon.
Myös epäpuhtauksia, kuten rikkiä ja fosforia, seurataan, koska liialliset tasot voivat vaikuttaa negatiivisesti valun laatuun ja korroosion suorituskykyyn..
PREN:iä voidaan käyttää lisäreferenssinä arvioitaessa lejeeringin piste- ja rakokorroosionkestävyyttä.
Portti- ja kiinteytystekniikka
Duplex ruostumattomasta teräksestä valmistetut valukappaleet vaativat huolellista täyttöä ja jähmettymistä, erityisesti paksuseinäisille pumppupesille, venttiilirungot, ja muut painetta sisältävät komponentit.
Huonot ruokintaolosuhteet voivat aiheuttaa kutistumishuokoisuutta ja muita sisäisiä epäjatkuvuuksia, jotka eivät välttämättä näy ulkopinnalla.
Tästä syystä portti- ja nousujärjestelmät on suunniteltu komponenttien geometrian ja jähmettymisominaisuuksien mukaan.
Päätavoitteena on saavuttaa hallittu jähmettyminen ja riittävä syöttö raskaammille osille.
Kriittisille painetta sisältäville komponenteille, sisäinen laatu varmistetaan asianmukaisilla ainetta rikkomattomilla testeillä.
Röntgentarkastusta voidaan soveltaa ensimmäisiin tuotteisiin ja valikoituihin tuotantonäytteisiin sisäisen huokoisuuden havaitsemiseksi, kutistuminen, ja muut valuvirheet ennen kuin komponentit siirtyvät lopulliseen koneistukseen ja kokoonpanoon.
Liuoksen hehkutus ja vaihetasapainon ohjaus
Liuoshehkutus on yksi kriittisimmistä vaiheista duplex-valutuotannossa.
Valan jälkeen, komponentit liuoslämpökäsitellään määritellyllä lämpötila-alueella ja jäähdytetään sitten nopeasti, tavallisesti vesisammuttamalla, jos laatu ja menettely edellyttävät.
Tämän käsittelyn tarkoituksena on palauttaa sopiva ferriitti-austeniittitasapaino ja eliminoida ei-toivotut metallien väliset faasit, joita voi muodostua valun aikana..
Suolanpoistoluokan kaksipuolisille valukappaleille, kohde on yleensä tasapainotettu kaksivaiheinen mikrorakenne, tarkalla hyväksyntäalueella, joka määräytyy materiaalispesifikaatioiden ja komponenttien vaatimusten mukaan.
Lämpötila, pitoaika, ja jäähdytysnopeutta on valvottava tiukasti.
Sopimaton lämpökäsittelylämpötila, riittämätön liotus, tai liiallinen jäähdytysviive voi johtaa epäedulliseen faasitasapainoon tai haitallisten faasien, kuten sigman tai chin, muodostumiseen.
Nämä olosuhteet voivat heikentää korroosionkestävyyttä ja mekaanista suorituskykyä, vaikka valu saattaa näyttää ulkoisesti täysin normaalilta.
Metallografista tutkimusta käytetään siksi suolanpoistolaatuisten valukappaleiden mikrorakenteen ja faasitasapainon tarkistamiseen..
Lämpökäsittelytietueiden ja metallografisten tulosten tulee pysyä jäljitettävissä vastaavaan tuotantolämpöön.
Hitsauksen korjauspolitiikka
Duplex-valujen hitsauskorjauksia on valvottava tiukasti, koska hitsaus muuttaa hitsimetallin mikrorakennetta ja lämpövaikutusvyöhykettä.
Kaikki korjaushitsaukset tulee suorittaa vain hyväksytyn menettelyn mukaisesti, joka soveltuu kyseiselle duplex-laadulle ja komponentille.
Kun hitsauksen jälkeistä lämpökäsittelyä tarvitaan, korjatulle valukappaleelle on suoritettava vastaava käsittely vaaditun faasitasapainon ja korroosionkestävyyden palauttamiseksi.
Hitsauksen korjauksen tarkoituksena ei ole vain poistaa näkyvä valuvika.
Korjattavan alueen tulee myös täyttää samat toiminnalliset ja metallurgiset vaatimukset kuin alkuperäisen valun, erityisesti paineita sisältäville ja merivedellä kostutetuille komponenteille.
Koneistus ja pintakäsittely
Lämpökäsittelyn ja valutarkastuksen jälkeen, kriittisiä ominaisuuksia, kuten tiivistyspinnat, poraa, asennuspinnat, ja paikannusominaisuudet on koneistettu tarkasti määritettyihin mittoihin ja toleransseihin.
Kostuville ja virtaaville pinnoille, myös pinnan karheutta hallitaan, koska liiallinen karheus tai koneistusvauriot voivat vaikuttaa paikallisiin virtausolosuhteisiin ja pinnan korroosiokäyttäytymiseen.
Työkalun kunto, koneistusparametrit, ja lopullista pinnan viimeistelyä ohjataan siksi komponentin toiminnallisten vaatimusten mukaisesti.
Missä määritetään, lopullinen pinta passivoidaan tai muutoin käsiteltiin vapaan raudan ja valmistuksen aikana syntyneen pintakontaminaation poistamiseksi.
Tämä loppukäsittely tarjoaa puhtaan ruostumattomasta teräksestä valmistetun pinnan ja auttaa säilyttämään korroosionkestävyyden, joka on saavutettu oikean metalliseoksen valinnalla, ohjattu valu, lämmönkäsittely, ja tarkkuustyöstö.
5. Korroosion suorituskyky suolanpoistoympäristöissä
Pisteen ja raon korroosio
Suolanpoistoympäristössä on useita korroosiouhkia: pistekorroosiota kloridi-ioneista, rakokorroosio tiivisteissä ja laippaliitoksissa, ja jännityskorroosiohalkeilu vetojännityksen alaisena kloridipitoisissa ympäristöissä.
Duplex ruostumattomat teräkset tarjoavat merkittäviä etuja austeniittisiin laatuihin verrattuna kaikissa kolmessa tilassa.
Duplex-laaduilla on sama tai jopa parempi korroosionkestävyys ja mekaaninen lujuus kuin austeniittisilla vastineilla.
Verrattuna valuausteniittisiin teräksiin, ne kestävät paremmin jännityskorroosiohalkeilua ja vähemmän alttiita korroosioväsymiselle kloridipitoisissa nesteissä.
Meriveden korroosion luokitus noudattaa selkeää hierarkiaa:
- Super duplex (Puu > 40) — Kestää parhaiten yleistä ja paikallista korroosiota.
- Standard duplex (PUU 35-40) — sopii kohtalaisiin lämpötiloihin ja kloridipitoisuuksiin.
- Austeniittista 6kk (Puu ~ 35) — verrattavissa tavalliseen PREN-dupleksiin, mutta vahvempi.
- Austeniittiset 316L (Puu ~ 25) — Riittävä ympäröivään meriveteen, mutta altis tunkeutumiselle lämpimään, klooratut olosuhteet.
Lämpötilavaikutukset
Lämpötila on kriittinen muuttuja, joka määrittää, toimiiko tietty seos vai ei.
Muokatun SDSS:n ja valetun dupleksin vertaileva tutkimus osoitti, että lämpötilan nousu heikentää merkittävästi passiivisen kalvon stabiilisuutta.
Molemmat SDSS-luokat (S32750 ja S32760) säilynyt passiivisuus synteettisessä merivedessä 70°C asti.
Valuseos DIN/EN 1.4517 passiivisuuden menetys yli 50°C:ssa. Impedanssiarvot yllä 5 × 10⁵ Ω·cm² 25 °C:ssa pieneni lämpötilan myötä, merkittävintä valuseokselle.
Korroosiovirran tiheydet kasvoivat kolme- viisinkertaiseksi 25 °C:n lisäystä kohti.
Yli 50 °C:n lämpötilassa toimivissa suolanpoistosovelluksissa, joihin kuuluu monivaikutteinen tislaus ja monia lämpöprosesseja, superduplex-valut asianmukaisella lämpökäsittelyllä ovat välttämättömiä..
Tavallinen kaksipuolinen tulostus voi olla hyväksyttävissä alemmissa lämpötiloissa, mutta virhemarginaali on pieni.
Korroosioväsymys
Suolanpoistopumput toimivat dynaamisissa kuormitusolosuhteissa. Juoksupyörät kokevat vaihtelevaa rasitusta pyöriessään virtauskentän läpi.
Venttiilin osissa saattaa esiintyä paineenvaihteluja. Kloridiympäristöissä, korroosioväsymisestä tulee elinikää rajoittava mekanismi.
Duplex ruostumattomat teräkset ovat herkkiä kloridin aiheuttamalle SCC:lle ja korroosion väsymiselle, mutta ne tarjoavat selvästi hyödyllisiä etuja austeniittisiin laatuihin verrattuna halkeilukestävyyden suhteen.
Ferriittitaso noin 55% suositellaan vahvuuden vuoksi, kestävyys korroosion väsymiselle, ja kloridijännityskorroosion halkeilukestävyys.
6. Vika-analyysi: Oppitunteja kentältä
Tapaustutkimus: Sigma-vaihe suolanpoistoliittimessä
ASTM A820 Grade 2A duplex ruostumattomasta teräksestä valmistetun 6 tuuman Style D -kytkimen vika suolanpoistolaitoksessa tarjoaa yksityiskohtaisen tapaustutkimuksen valmistuksen aiheuttamasta viasta..
Vikatila:
Paikallinen korroosiohyökkäys johtaa halkeiluihin ja lopulliseen murtumaan.
Perimmäinen syy:
Mikrorakenneanalyysi vahvisti hauraan sigmafaasin esiintymisen ferriitin ja austeniitin rinnalla matriisissa, mikä oli epätavallista, kun otetaan huomioon viallisen kytkimen huonelämpötilapalvelu.
Sigma-vaihe otettiin käyttöön valmistuksen aikana epäasianmukaisen lämpökäsittelyn ja riittämättömän jäähdytysnopeuden vuoksi.
Korjaus:
Nuorentava lämpökäsittely 1200°C:ssa 30 minuuttia, jota seurasi karkaisu, palautti ferriitti/austeniittimikrorakenteen ja paransi korroosionkestävyyttä noin 30%.
Elementtianalyysi osoitti merkittäviä jäännöslämpöjännityksiä, joita aiheutui sammutuksen aikana, jota on hallittava asianmukaisella jäähdytyskäytännöllä.
Tekniikan oppitunti:
Jokaisessa kaksipuolisessa valussa on oltava dokumentoidut liuoshehkutus- ja karkaisutiedot. Jos lämpökäsittely ei ole todennettavissa, komponenttia ei tule hyväksyä merivesihuoltoon.
Yleiset vikamekanismit ja ehkäisy
| Vikatila | Perimmäinen syy | Ennaltaehkäisy |
| Sigma-vaiheen haurastumista | Hidas jäähtyminen hehkutuksesta; uudelleenlämmitys 600–950 °C:seen | Pakollinen vesisammutus liuoshehkutuksen jälkeen; välttää stressin lievitystä sigma-alueella |
| Korroosio | Riittämätön PREN; väärä vaihetasapaino; pinnan saastuminen | Määritä superduplex >50°C palvelua; vahvista PREN; passivoida koneistuksen jälkeen |
| Rakokorroosio | Hitsaussaumat; huono tiivistesuunnittelu; epätäydellinen tunkeutuminen | Käytä mahdollisuuksien mukaan yksiosaisia valukappaleita; oikea tiivisteen valinta |
Korroosioväsymys |
Huokoisuus; pintavikoja; korkea stressipitoisuus | Ohjaa valun laatua; ammuttu kriittiset pinnat; muotoilu väsymystä varten |
| Jännityskorroosiohalkeilu | Jäljellä oleva vetojännitys; kloridiympäristö | Stressinpoisto 520°C:ssa; vältä korkean lämpötilan stressin lievitystä |
7. Tärkeimmät mukautetut kaksipuoleiset valukomponentit suolanpoistojärjestelmissä
Duplex- ja superduplex-valut ovat erityisen arvokkaita suolanpoistolaitteissa, joissa altistuu kloridille, paine, nesteen nopeus, ja monimutkainen geometria esiintyvät yhdessä.
Valimotekniikan näkökulmasta, Tavoitteena ei ole vain valita korroosionkestävä seos, vaan valmistaa vankkaa metallurgista valukappaletta, ohjattu geometria, ja riittävästi työstövaraa lopullisten toiminnallisten mittojen saavuttamiseksi.
Korkeapaineiset SWRO-pumppukotelot
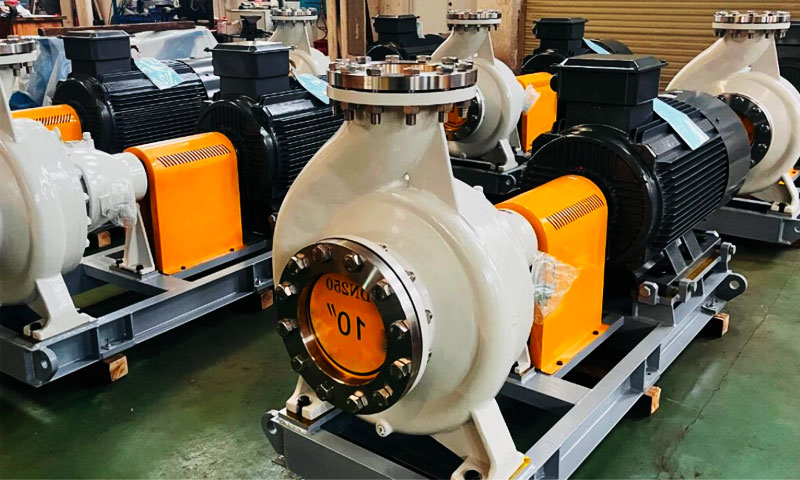
Korkeapainepumput ovat kriittisiä komponentteja meriveden käänteisosmoosijärjestelmissä.
Niiden koteloiden on kestettävä kohonnutta painetta, jatkuva altistuminen merivedelle, hydraulinen kuormaus, ja mahdollinen eroosio.
Mukautetut duplex- tai superduplex-valukotelot voivat tarjota monoliittisen painetta sisältävän rakenteen samalla kun ne mahdollistavat monimutkaiset kierukkakanavat, imu- ja poistoosat, kylkiluut, asennuspomot, ja laippaliitokset valmistetaan lähellä lopullista geometriaa.
CNC-työstö viimeistelee sitten akselin reiän, tiivistyspinnat, laippapinnat, ja muut kriittiset mitat.
Edustava hankeesimerkki: Merivesihuoltoprojektissa vaihdettiin perinteiset 316 litran pumppupesät toistuvan paikallisen korroosion jälkeen kriittisillä kostutetuilla alueilla.
Myöhemmin valittiin kaksipuolinen valettu kotelo, jotta saadaan korkeampi korroosionkestävyysmarginaali säilyttäen samalla vaadittu paine ja koneistuskyky.
Venttiilin rungot ja sisäosat
Venttiilit suolanpoistolaitoksissa käytettävät tuotteet altistuvat kloridipitoiselle vedelle, painevaihtelut, ja toistuvat avaus- ja sulkemisjaksot.
Rungon on säilytettävä paineen eheys, kun taas sisäisen verhouksen tulee tarjota luotettava tiivistys ja vastustaa paikallista eroosiota.
Mukautetut duplex-valuventtiilirungot voivat integroida pääpainerajan, liitäntäportit, ja sisäiset ontelot yhdeksi komponentiksi.
CNC-työstö määrittää sitten kriittiset venttiilin istukat, poraa, langat, laippapinnat, ja tiivistyspinnat.
Aggressiivisempaa merivesi- tai suolavesipalvelua varten, Super duplex -laatuja voidaan valita komponenteille, kuten istuimille, pistokkeet, varret, tai muu virtaukselle altis trimmaus, riippuen suunnittelusta ja korroosiovaatimuksista.
Meriveden jakajat ja suihkusuuttimet
Termiset suolanpoistojärjestelmät ja tietyt suolaveden käsittelyjärjestelmät käyttävät jakajia ja suihkekomponentteja nestevirtauksen ohjaamiseen ja jakamiseen.
Nämä osat sisältävät usein suhteellisen pieniä aukkoja, kaarevia käytäviä, ja paikalliset suuren nopeuden virtausalueet.
Investointivalu sopii hyvin näihin geometrioihin, koska se voi toistaa monimutkaisia ulkoisia muotoja ja sisäisiä virtauspiirteitä samalla kun se minimoi myöhemmän koneistuksen määrän.
Duplex- tai superduplex-suihkukomponenteille, valuprosessin tulee säilyttää hyvä pinnan eheys aukkojen ympärillä, virtauksen siirtymät, ja yhteysalueet, koska paikalliset pintavirheet voivat muodostua eroosion tai paikallisen korroosion alkupisteiksi.
Putkilevyt ja lämmönvaihtimen komponentit
Putkilevyt ovat rakenneosia, jotka tukevat suuria määriä lämmönvaihdinputkia ja joiden on säilytettävä mittojen vakaus altistuessaan syövyttävälle prosessiväliaineelle.
Valureitillä voidaan tuottaa lähes verkkorakennemuoto, kun taas CNC-työstö muodostaa putken reiät, tiivistyspinnat, asennusominaisuudet, ja muut tarkkuusrajapinnat.
Kun komponentti sisältää hitsattuja peitteitä, verhous, tai useita materiaaleja, liitännät muuttuvat lisäalueiksi, jotka vaativat teknistä huomiota.
Homogeeninen duplex-valu voi yksinkertaistaa materiaalia ja valmistusrakennetta, kun sovellus sopii valuratkaisulle.
Energianpalautuslaitteen komponentit
SWRO-järjestelmien energian talteenottolaitteet toimivat korkean paineen ja toistuvan painejakson alaisena.
Siksi niiden sisäiset komponentit vaativat mekaanisen lujuuden yhdistelmän, korroosionkestävyys, mittojen johdonmukaisuus, ja pinnan kunto hyvä.
Räätälöityjä superduplex-valuja voidaan harkita valituille paineen sisältäville koteloille, monivuotiset, roottorit, hihat, ja virtauksen ohjauskomponentit, riippuen tietystä energian talteenottotekniikasta.
Näille osille, mittojen hallinnasta tulee erityisen tärkeä, koska sisäiset välykset ovat pieniä, tiivistyspinnat, tai virtauskanavat voivat vaikuttaa toimintakykyyn.
8. Dupleksi 2205 vs.. Super -duplex 2507: Miten ostajien tulisi valita?
Suolanpoistolaitteisiin, valinta välillä Dupleksi 2205 ja Super -duplex 2507 pitäisi perustua kloridialtistukseen, käyttölämpötila, korroosion vakavuus, paine, komponenttien geometria, ja vaaditun käyttöiän – ei pelkästään lejeeringin nimellislujuuden perusteella.
Valukomponenteille, ostajien tulisi myös kiinnittää huomiota vastaavaan valettu arvosanat sen sijaan, että täsmennettäisiin vain muokatut nimitykset "2205" tai "2507".
Tyypillisiä näyttelijäpareja ovat mm CD3MN (2205-tyyppi) ja CE3MN (2507-tyyppi).
| Valintatekijä | Duplex 2205-tyyppi | Super Duplex 2507-tyyppi |
| Tyypillinen valulaatu | CD3MN / ASTM A890/A995 Grade 4A | CE3MN / ASTM A890/A995 Grade 5A |
| Seosluokka | Vakio duplex ruostumaton teräs | Super duplex ruostumaton teräs |
| Korroosionkestävyys | Korkea kestävyys kloridin aiheuttamaa pistesyöpymistä ja rakokorroosiota vastaan | Korkeampi vastus, erityisesti aggressiivisemmissa kloridiympäristöissä |
| Tyypillinen PREN-taso | Suunnilleen 35 yleisenä referenssinä | Tyypillisesti 42+ yleisenä referenssinä |
| Mekaaninen lujuus | Korkea | Erittäin korkea |
| Kestävyys kloridi SCC | Erinomainen verrattuna perinteisiin austeniittisiin ruostumattomiin teräksiin | Erinomainen, suuremmalla korroosiomarginaalilla raskaassa käytössä |
| Merivesipalvelu | Sopii useille merivesille, SWRO, ja yleiset suolanpoistokomponentit | Suositeltava kloridialtistus, lämpötila, keskittyminen, tai virtausolosuhteet ovat ankarammat |
| Korkean kloridin suolaliuos | Soveltuu, kun käyttöolosuhteita valvotaan | Soveltuu paremmin erittäin väkevälle suolaliuokselle ja voimakkaalle kloridialtistukselle |
| Lämpötilaherkkyys | Vaatii asianmukaista ohjausta haitallisen faasisaostumisen välttämiseksi | Herkempi lämpöaltistukselle ja vaatii siksi erityisen tiukkaa lämpökäsittelyn valvontaa |
Tyypillisiä sovelluksia |
Pumppu, venttiilirungot, monivuotiset, jakelijat, rakenteelliset painetta sisältävät valukappaleet | Korkeapainepumpun komponentit, vakavan palvelun venttiilirungot, kriittiset kostuneet komponentit, aggressiiviset suolaliuosjärjestelmät |
| Valmistuksen vaikeus | Suhteellisen helpompi heittää, lämpöhoito, ja kone | Vaativampi korkeamman seosainepitoisuuden ja tiukemman metallurgisen valvonnan vuoksi |
| Materiaali- ja käsittelykustannukset | Yleensä alhaisempi | Yleensä korkeampi |
| Ostajan etusija | Tasapainoinen korroosionkestävyys, vahvuus, valmistus, ja kustannukset | Suurin korroosiomarginaali ja pitkäaikainen luotettavuus vaikeissa olosuhteissa |
| Suositeltu valintaperuste | Kohtalainen tai vaikea merivesipalvelu, jossa 2205-tyypin suorituskyky riittää | Vakava kloridi, väkevöity suolavesi, korkeampi lämpötila, tai lisäkorroosiomarginaalia vaativiin sovelluksiin |
9. Markkinatrendit ja tulevaisuuden näkymät
Ruostumattoman duplex-teräksen maailmanmarkkinat arvostettiin noin USD 4.4 miljardia sisään 2025 ja sen ennustetaan saavuttavan USD 6.1 miljardilla 2031, saavuttaa noin vuosittaisen yhdistetyn kasvuvauhdin 5.7%.
Suolanpoistosegmentti on tämän kasvun avaintekijä.
Maailmanlaajuinen makean veden kysyntä jatkaa kasvuaan, suolanpoisto- ja vedenkäsittelylaitosten laajentamisen edistäminen, erityisesti Lähi-idän kuivilla alueilla, Pohjois-Afrikka, ja Aasian ja Tyynenmeren alue.
Suolanpoistoprosesseissa esiintyvät voimakkaat kloridipitoisuudet tekevät ruostumattomista duplex- ja superduplex-teräksistä kriittisten komponenttien materiaalin..
Yksistään Yhdistyneissä arabiemiirikunnissa, duplex-ruostumattoman teräksen kysynnän ennustetaan kasvavan CAGR-arvoa ylittävällä tasolla 7% seuraavan viiden vuoden aikana, pääasiassa suolanpoisto- ja vedenkäsittelysovellukset.
Kolme teknologiatrendiä muokkaa suolanpoistoon tarkoitettujen duplex-valujen tulevaisuutta:
- Korkeammin seostetut superduplex-laadut PREN ylittäessä 45 aggressiivisimmille korkeille lämpötiloille, korkeakloridisovelluksia.
- Lisäainevalmistus monimutkaisista duplex-komponenteista, tarjoaa suunnittelun vapautta tavanomaista valua pidemmälle.
- Digitaalinen laadunvarmistus — blockchain-pohjainen materiaalin jäljitettävyys ja digitaaliset lämpökäsittelytietueet elinkaarihallintaa varten.
10. Johtopäätös
Duplex- ja superduplex-tarkkuusvalut ovat luotettavien suolanpoistojärjestelmien tuntematon selkäranka.
Ne tarjoavat korkean lujuuden yhdistelmän, erinomainen kloridikorroosionkestävyys, ja saumaton monoliittinen rakenne, jota mikään muu materiaali- ja prosessiyhdistelmä ei pysty vastaamaan monimutkaisiin paine- ja virtauskomponentteihin.
Mutta piirustuksen arvosana on vain lähtökohta. Todellinen suorituskyky rakentuu kontrolloidun sulatuksen avulla, suunniteltu kiinteytys, tarkka liuoshehkutus, ja tiukka laadunvarmistus.
Leikkaa kulmat mistä tahansa näistä vaiheista, ja saat osan, joka näyttää oikealta paperilla – ja epäonnistuu ennenaikaisesti kentällä.
Jälkeen 29 vuosia tällä alalla, neuvoni on yksinkertainen: älä hanki suolanpoistoon tarkoitettuja kaksipuolisia valukappaleita pelkän hinnan perusteella.
Muutama prosentti, jonka säästät valussa, maksaa sinulle 10 kertaa enemmän ennenaikaisessa vaihdossa, suunnittelemattomia seisokkeja, ja menetti tuotantoa.
Työskentele valimon kanssa, joka on erikoistunut duplex-seoksiin, dokumentoi jokainen prosessin vaihe, ja vahvistaa vaihetasapainon ja eheyden kaikissa lämpötiloissa.
Maailmanlaajuisen suolanpoistokapasiteetin kasvaessa vastaamaan kasvavaan vesistressiin, luotettavat korroosionkestävät komponentit ovat edelleen kriittisin laitoksen saatavuuden ja alhaisten elinkaarikustannusten tekijä.
Valimot, jotka hallitsevat duplex-teräsvalutekniikan vivahteet, pysyvät tämän kasvun keskeisinä.
Faqit
Miksi liuoshehkutus on pakollinen duplex-valuissa??
Liuoshehkutus liuottaa sigmafaasin ja muut sekundaarifaasit, jotka muodostuvat jähmettymisen ja hitaan jäähtymisen aikana.
Ilman sitä, valussa on heikentynyt korroosionkestävyys, pienempi sitkeys, ja lisääntynyt halkeilualttius.
Liuoshehkutus 1050–1130 °C:ssa, jota seuraa välitön vesisammutus, on välttämätöntä.
Voidaanko duplex-valut hitsata?
Duplex-valut voidaan hitsata pätevin menetelmin, mutta ferriitti-austeniittitasapainoa hitsausmetallissa ja lämpövaikutusalueella on säädettävä.
Lämmönsyöttöä tulee rajoittaa, välilämpötila pidetään alle 100°C:ssa, ja hitsauksen jälkeinen liuoshehkutus suoritettu, jos mahdollista. Kenttähitsausta ei suositella.
Miten valetut duplexit verrataan muokattuun dupleksiin korroosiosuojassa?
Valettu duplex on karkeampi mikrorakenne kuin taottu, noin kolme kertaa suurempi austeniittisten välinen etäisyys.
Tämä heikentää passiivisen kalvon vakautta, erityisesti korkeissa lämpötiloissa.
Heittää 1.4517 menettää passiivisuuden yli 50 °C:ssa synteettisessä merivedessä, kun taas muokattu S32760 kestää jopa 70°C. Oikea lämpökäsittely minimoi tämän eron, mutta ei poista sitä.
Mikä ASTM-standardi kattaa ruostumattoman teräksen duplex-valut?
ASTM A995/A995M kattaa austeniittisen ferriittisen (dupleksi) ruostumattomasta teräksestä valmistetut valut paineita sisältäville osille.
Vastaava ASTM A890 kattaa yleiset duplex-valut. Arvosanat sisältävät 1B, 2Eräs, 3Eräs, 4Eräs, 5Eräs, ja 6A, 5A ja 6A ovat superduplex-laatuja.