Vaativissa mekaanisissa järjestelmissä, hihnapyörä on paljon enemmän kuin yksinkertainen uritettu pyörä.
It is a load-bearing transmission component that must continuously manage rope or cable movement, radial forces, iskukuormat, kitka, and repeated cyclic stress.
When a pulley operates in cranes, kaivoslaitteet, marine machinery, heavy lifting systems, or other severe-service environments, the quality of its material and manufacturing process directly influences equipment reliability.
Tämä on paikka custom cast steel pulleys offer a decisive engineering advantage.
Tässä artikkelissa tarkastellaan räätälöityjen valuteräspyörien tuotannon teknisiä näkökohtia, teräslajeista ja tarkkuusvalusta koneistukseen, lämmönkäsittely, tarkastus, sovellukset, ja toimittajan valinta.
1. What Is a Cast Steel Pulley?
Eräs valuteräspyörä on pyörivä mekaaninen komponentti, joka valmistetaan valamalla terästä muottiin ja sen jälkeen työstämällä kriittiset pinnat vaadittuihin mittoihin.
Nosto- ja köydenkäsittelyjärjestelmissä, sitä kutsutaan yleisesti myös a pyörä.
Sen ensisijainen tehtävä on ohjata, uudelleenohjaus, tai tukea vaijeria tai vastaavaa joustavaa elementtiä samalla kun siihen liittyvä mekaaninen kuorma siirretään navan ja akselin tai laakerikokoonpanon läpi.
Toisin kuin yksinkertainen pyörä, hihnapyörällä on huolellisesti suunniteltu toiminnallinen geometria. Se köyden ura ohjaa kuinka köysi istuu pyörän päällä, kun taas napa ja poraus siirtävät kuorman tukiakselille tai laakerijärjestelylle.
Laipat auttavat pitämään köyden urassa ja voivat edistää osan yleistä rakenteellista jäykkyyttä.
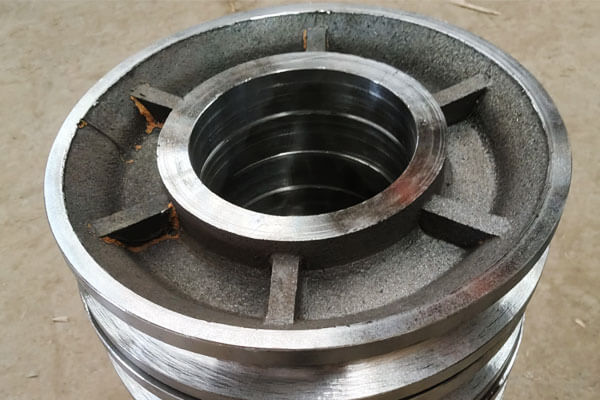
Main Components of a Cast Steel Pulley
| Komponentti | Funktio | Tärkeimmät valmistustoimenpiteet |
| Vaijeri/vanne | Tukee ja ohjaa köyttä | Uraprofiili, seinämän paksuus, kulumiskestävyys |
| Rope Groove | Vastaanottaa ja ohjaa köyden | Säde, syvyys, profiilin tarkkuus, pinnan kunto |
| Laippa | Auttaa pitämään köyden pyörässä | Korkeus, paksuus, samankeskisyys |
Hub |
Yhdistää hihnapyörän akseliin tai laakeriin | Mittojen tarkkuus, rakenteellinen lujuus |
| Poraus | Mahtuu akseliin, holkki, tai laakerijärjestely | Halkaisija, pyöreys, samankeskisyys |
| Kiilaura | Siirtää vääntömomentin tarvittaessa | Sijainti ja mittatarkkuus |
| Asennusominaisuudet | Liitännät ympäröiviin laitteisiin | asema, tasaisuus, linjaus |
Tarkkuusvaluteräspyörään, nämä ominaisuudet eivät kaikki vaadi samaa valmistustarkkuutta.
Valuprosessilla voidaan määrittää suurin osa rakenteen geometriasta, kun taas poraukseen käytetään CNC-työstöä, laakeripinnat, ura, kiilaura, päätypinnat, ja muut tärkeät rajapinnat.
2. Common Cast Steel Grades for Custom Pulleys
Valuteräspyörän materiaalin valinnan tulee perustua työkuormaan, vaikutusolosuhteet, kulumisvaatimukset, käyttölämpötila, korroosiolle altistuminen, ja vaadittu käyttöikä.
Perinteisen hiilivaluteräksen lisäksi, räätälöidyt hihnapyörämallit voivat käyttää niukkaseosteisia teräksiä, korkea-mangaanipitoista kulutusta kestävää terästä, tai korroosionkestävää ruostumatonta terästä, kun käyttöympäristö vaatii lisätehoa.
| Materiaali / Luokka | Kevytmetalliperhe | Keskeiset suorituskykyominaisuudet | Tyypilliset hihnapyöräsovellukset |
| ASTM A216 gr. WCB | Hiilivalettu teräs | Hyvä vahvuus, Erinomainen keltaisuus, hyvä konettavuus, kustannustehokas | Yleiskäyttöiset hihnapyörät, teollinen materiaalinkäsittely, valoa- keskiraskaisiin nostojärjestelmiin |
| ASTM A216 gr. WCC | Hiilivalettu teräs | Korkeampi määritelty lujuus kuin WCB, hyvä sitkeys ja heitettävyys | Raskaat teollisuushihnapyörät, nosturin komponentit, vaativat materiaalinkäsittelyjärjestelmät |
| Vähäseosteinen valuteräs, Cr-Mo / Ni-Cr-Mo | Vähäseosteinen valuteräs | Korkeampi vahvuus, parantunut kovettavuus, hyvä sitkeys, parempi väsymiskyky lämpökäsittelyn jälkeen | Raskaat nosturin pyörät, rakennusnostimet, kaivoslaitteet, suuren kuormituksen hihnapyörät |
| ASTM A148 High Strength -laadut | Erittäin luja valuteräs | Korkea vetolujuus ja myötölujuus, sopii lämpökäsittelyyn, vahva kantavuus | Pääpyörät, raskaita nostolaitteita, suuret teollisuuspyörät, suuren kuormituksen koneita |
ASTM A352 LCB / LCC |
Matalalämpöinen valuteräs | Parempi iskunkestävyys matalissa lämpötiloissa, sopii kylmäkäyttöön | Ulkona käytettävät nosturit, kylmäalueen kaivoslaitteet, meri- ja offshore-nostojärjestelmät |
| Austeniittista ruostumatonta valuterästä, CF8 / CF8M | Ruostumaton valuteräs | Erinomainen korroosionkestävyys, hyvä sitkeys, sopii kloridipitoisiin ympäristöihin, joissa on laatukohtaisia rajoituksia | Meripyörät, syövyttävien materiaalien käsittelyjärjestelmät, kemian- ja elintarviketeollisuuden laitteet |
| Hadfield Steel, ASTM A128 gr. B - | Runsaasti mangaanipitoista austeniittista terästä | Erinomainen iskunkestävyys ja voimakas kovettuminen hiomakäytössä | Kaivoslaitteet, hankaavien materiaalien käsittely, iskunkestävät hihnapyörät ja pyörät |
| Booriseostettu valuteräs | Booriseosterästä | High hardenability, strong wear resistance after heat treatment, suitable for demanding cyclic loading | Keskipitkä- to heavy-duty pulleys, high-wear material-handling equipment |
3. Custom Cast Steel Pulley Manufacturing Process
The manufacturing process for a custom cast steel pulley is a controlled sequence in which pattern accuracy.
Because the pulley is a load-bearing component, the foundry must pay particular attention to the sheave section, keskitin, flange transitions, and other areas where local changes in section thickness can influence solidification and internal casting quality.
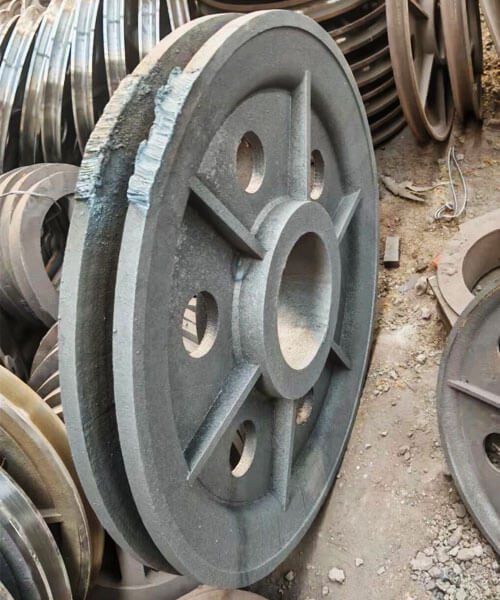
Kuvioiden teko
Pattern making determines the basic geometry of the pulley cavity and therefore has a direct influence on casting accuracy.
The pattern must reproduce the sheave, keskitin, laippa, and other cast features while incorporating appropriate shrinkage allowance and machining allowance.
Puolesta investointi, vahakuvio valmistetaan tavallisesti ruiskuttamalla vahaa tarkkuussuuttimeen.
Vahakuvio edustaa tarkasti lopullista hihnapyörän geometriaa ja sitä käytetään myöhemmin keraamisen kuoren luomiseen.
Hiekkavalua varten, kuvio on tyypillisesti valmistettu hartsista, puu, metalli, tai muita sopivia materiaaleja ja sitä käytetään muottiontelon muodostamiseen.
Riippuen hihnapyörän suunnittelusta, kuvio voi sisältää myös veto- ja jakojärjestelyt luotettavan muotinpoiston mahdollistamiseksi.
Mukautettuun hihnapyörän tuotantoon, kuvion suunnittelussa tulee erottaa selvästi valupinnat ja lopullista työstöä vaativat pinnat.
Liiallinen työstövara lisää materiaalin poistoa ja kustannuksia, kun taas riittämätön tila voi vaikeuttaa määritettyjen lopullisten mittojen saavuttamista.
Mold and Core Making
Muotti määrittää valuteräspyörän ulkoisen geometrian, while cores are used where internal cavities or passages cannot be formed directly by the pattern.
Sisä- hiekkavalu, selected sand and binder systems are compacted around the pattern to create the mold cavity.
A core may be positioned to produce the central bore or other internal features.
Ydinvoima, mitat tarkkuus, läpäisevyys, and positioning are particularly important because displacement during pouring can affect bore alignment and wall thickness.
Sisä- investointi, the wax pattern is repeatedly coated with refractory ceramic slurry and stucco to build a multilayer shell.
After sufficient shell strength has been achieved, the wax is removed and the ceramic mold is fired.
The mold or shell must provide sufficient strength to withstand molten steel while also providing suitable permeability and thermal behavior.
For precision pulley castings, muotin viat voivat siirtyä suoraan valupintaan tai muuttaa kriittisten ominaisuuksien mittatarkkuutta.
Steel Melting and Chemical Control
Valittu valuteräs sulatetaan määritellyn seoksen vaatimusten mukaisesti.
Seoksesta riippuen voidaan käyttää induktiosulatusta tai sähkökaarisulatusta, valimolaitteet, ja tuotantovaatimukset.
Ennen kaatamista, sula metalli tarkastetaan tavallisesti kemiallisella analyysillä, usein a spektrometri, varmistaaksesi, että hiili- ja seosaineet ovat määritellyllä koostumusalueella.
Sulatteen valmistelu voi myös sisältää:
- Kuonan poisto
- Disoksidaatio
- Lämpötilan säätö
- Sisällönhallinta
- Lämmön tunnistaminen ja jäljitettävyys
Kemiallinen hallinta on erityisen tärkeää mukautetuissa hihnapyörissä, koska teräslaatu määrittää vasteen myöhempään lämpökäsittelyyn ja vaikuttaa lujuuteen, sitkeys, kulumiskäyttäytyminen, ja suorituskyky alhaisessa lämpötilassa.
Portti, Ruokinta, and Pouring
Portti- ja syöttöjärjestelmä on suunniteltava siten, että sula teräs täyttää hihnapyörän ontelon tasaisesti ja että jähmettymiskutistuminen voidaan kompensoida tehokkaasti.
Hihnapyörän geometria voi sisältää suhteellisen raskaita osia navan ympärillä ja navasta pyörään siirtymä.
Nämä alueet voivat jäädä nestemäisiksi pidempään kuin ohuemmat osat ja vaativat siksi asianmukaista ruokintaa.
Portti- ja nousujärjestelmä on suunniteltu ohjattavaksi:
Metallivirtaus → täyttöjärjestys → lämpötasapaino → suunnattu jähmettyminen → kutistumisen kompensointi
Kaatamisen aikana, lämpötilaa ja kaatonopeutta on säädettävä seos- ja muottijärjestelmälle määritetyn prosessiikkunan sisällä.
Liian alhainen metallin lämpötila voi johtaa epätäydelliseen täyttöön tai kylmäsulkeutumiseen, kun taas sopimattomat virtausolosuhteet voivat lisätä turbulenssia ja oksideihin tai inkluusioon liittyvien vikojen mahdollisuutta.
Tarvittaessa, valusimulaatiolla voidaan arvioida täyttöä ja jähmettymistä ennen tuotantoa sekä tunnistaa mahdolliset kuumat kohdat tai syöttöongelmat.
Kiinteytys ja jäähdytys
Kun onkalo on täytetty, sula teräs alkaa jähmettyä.
Tämä vaihe on kriittinen, koska teräs käy läpi tilavuuden supistumisen jäähtymisen aikana, ja huonosti hallittu kiinteytys voi aiheuttaa kutistuvia onteloita, sisäinen huokoisuus, kuuma halkeilu, ja jäännösstressiä.
Tavoitteena on yleensä edistää hallittua ja edullisesti suunnattua jähmettymiskuviota, raskaammat osat ovat syötettävissä, kunnes riittävästi metallia on jähmettynyt muualle.
Valusuunnittelusta riippuen, valimo voi käyttää:
- Nousut
- Vilunväristykset
- Hallitut muotin lämpötilat
- Optimoidut osien siirtymät
- Erityiset kaatoolosuhteet
Jäähdytyskäyttäytyminen vaikuttaa myös tuloksena olevaan mikrorakenteeseen ja mekaanisiin ominaisuuksiin.
Liian voimakkaat tai epätasaiset lämpögradientit voivat aiheuttaa vääristymiä ja jäännösjännitystä, erityisesti suurissa tai geometrisesti monimutkaisissa hihnapyörissä.
Shakeout and Casting Cleaning
Kun valu on jäähtynyt riittävästi, muotti tai keraaminen kuori poistetaan.
Hiekkavaluihin, tätä operaatiota kutsutaan yleisesti nimellä shakeout, jonka aikana kovettunut hiekkamuotti ja ytimet murretaan pois valukappaleesta.
Sijoitusvaluihin, keraaminen kuori poistetaan mekaanisesti tai käsitellään muuten teräsvalun paljastamiseksi.
Valu on sitten erotettu portti- ja nousujärjestelmästään. Tyypillisiä puhdistustoimenpiteitä ovat mm:
- Porttien ja nousuputkien leikkaaminen
- Hionta
- Ammuttu räjähdys
- Kiinnittyneen muottimateriaalin poisto
- Ei-toiminnallisten pinnan epätasaisuuksien paikallinen viimeistely
Tämän vaiheen tarkoituksena on saada puhdas valu, joka soveltuu lämpökäsittelyyn ja tarkastukseen välttäen turhaa epäjaloa metallia..
4. Precision Machining of Cast Steel Pulleys
Tarkkuus CNC -koneistus muuntaa valuteräspyörän lähes verkon muotoisesta valusta valmiiksi toiminnalliseksi komponentiksi.
Köyden ura, porata, kiilaura, keskitin, ja asennuspinnat ovat ensisijaiset koneistetut ominaisuudet, koska niiden mittatarkkuus ja sijaintisuhde vaikuttavat suoraan köyden seurantaan, kierto, kuorman jakautuminen, ja kokoonpano.
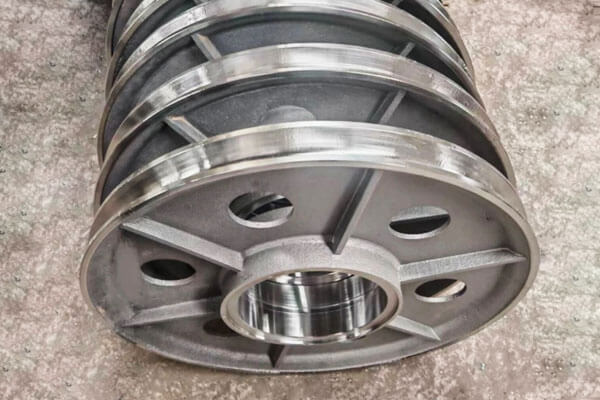
Rope Groove Machining
Köysiura on yksi hihnapyörän kriittisimmistä toiminnallisista pinnoista. Sen säde, syvyys, leveys, ja profiili on sovitettava köyden tyyppiin ja halkaisijaan.
Alimittainen ura voi rajoittaa köyttä liikaa, kun taas ylisuuri tai väärin muotoiltu ura voi tarjota riittämättömän tuen ja lisätä köyden muodonmuutoksia ja kulumista.
Vaijeripyörille, uran säde on siksi yleensä suunniteltu tarjoamaan oikea köyden istuvuus sen sijaan, että se vastaisi vain köyden nimellissädettä.
Ura työstetään yleensä CNC-sorvauskoneella muoto- tai profilointityökalulla.
Karkean ja viimeistellyn kääntämisen jälkeen, hiontaa tai kiillotusta voidaan käyttää, kun vaaditaan hienompaa ja tasaisempaa pintaa.
Poran koneistus
Poraus muodostaa liitännän akseliin, laakeri, tai holkki, joten sen halkaisija, pyöreys, ja samankeskisyyttä on valvottava huolellisesti.
Poraus valmistetaan tyypillisesti poraamalla, kalvaus, tai tarkkuushionta.
Riippuen vaaditusta istuvuudesta ja sovelluksesta, mittatoleranssit voidaan määrittää millimetrin sadasosina, esimerkiksi noin ±0,02 - ±0,05 mm joissakin tarkkuussovelluksissa.
Todellinen toleranssi tulee määrittää akselin/laakerin sovituksen mukaan, hihnapyörän koko, ja sovellettavat tekniset tiedot.
Mikä tärkeintä, porauksen tulee säilyttää vaadittu asentosuhde köysiuraan ja pyörän ulkopintaan.
Keyway and Spline Machining
Kun hihnapyörä on asennettu suoraan kiilaakseliin, kiilauran leveys, syvyys, ja kulma-asento on koneistettava tarkasti.
Sen kohdistus hihnapyörän uraan on tärkeä oikean asennuksen ja kuorman siirron kannalta.
Sovelluksiin, joissa vaaditaan suurempaa vääntömomenttikapasiteettia tai tarkempaa pyörimiskytkentää, uritettuja liitoksia voidaan käyttää.
Kummassakin tapauksessa, koneistustarkkuus vaaditaan liiallisen välyksen estämiseksi, paikallinen stressin keskittyminen, tai kokoonpanohäiriöitä.
Hub, Face, and Flange Machining
Napa ja päätypinnat saattavat vaatia kääntämistä, jyrsintä, tai hiomalla vaadittujen mittojen ja pinnan kunnon saamiseksi.
Asennuspintojen tulee olla riittävän tasaisia ja oikein kohdistettuja tasaisen asennuksen varmistamiseksi.
Myös laipan geometria vaatii hallintaa, koska liiallinen vaihtelu voi vaikuttaa köyden pysymiseen sekä uran ja ympäröivän rakenteen väliseen suhteeseen..
Concentricity and Runout
Reiän samankeskisyys köysiuraan nähden on erityisen tärkeä pyörivälle hihnapyörälle.
Liiallinen epäkeskisyys tai säteittäinen juoksu voi aiheuttaa epätasaista köyden liikettä, värähtely, epätasainen kuormitus, ja ylimääräinen laakerijännitys.
Käynnistys tarkistetaan normaalisti osoitinvalitsimen avulla, tarkkuusmittari, tai koordinoida mittauslaitteita.
Kriittisille komponenteille, sovellettava TIR (Indikaattorin kokonaisluku) vaatimus tulisi määrittää suunnittelupiirustuksessa yleisen arvon käyttämisen sijaan.
Dynamic Balancing
Nopeasti pyörivät hihnapyörät saattavat vaatia dynaamista tasapainotusta koneistuksen jälkeen.
Epätasapaino synnyttää keskipakovoimia, jotka kasvavat pyörimisnopeuden myötä ja voivat edistää tärinää ja laakerien kuormitusta.
Tasapainotus suoritetaan erillisellä tasapainotuskoneella. Korjausmenetelmästä riippuen, pieniä määriä materiaalia voidaan poistaa tai tasapainotuspainoja voidaan lisätä vaaditun tasapainotilan saavuttamiseksi.
Hitaille nopeuksille, raskaasti kuormitetut pyörät, tasapainotusvaatimukset voivat olla vähemmän tiukat kuin nopeilla pyörivillä hihnapyörillä.
5. Surface Finish and Heat Treatment of Cast Steel Pulleys
Lämpökäsittely määrittää valuteräksen mekaanisen kunnon, kun taas pintaviimeistely varmistaa toiminnallisten ja esillä olevien pintojen vaaditun kunnon.
Molempia on tarkasteltava yhdessä aiotun kuorman kanssa, käyttää, köyden tyyppi, toimintaympäristö, ja käyttöikä.
Lämmönkäsittely
Lämpökäsittelyjakso valitaan valuteräslaadun ja vaadittujen mekaanisten ominaisuuksien mukaan. Yleisiä hoitoja ovat mm:
| Lämmönkäsittely | Ensisijainen tarkoitus |
| Normalisointi | Tarkenna valumikrorakennetta ja luo tasaisempi mekaaninen kunto |
| Hehkutus | Vähentää kovuutta, parantaa työstettävyyttä, ja lievittää sisäisiä jännityksiä |
| Sammutus ja karkaisu | Kehitä suurempaa lujuutta ja sitkeyttä kontrolloidulla kovuudella |
| Stressin lievittäminen | Vähennä valusta aiheutuvaa jäännösjännitystä, hitsaus, tai koneistus |
| Pinnan kovettuminen | Lisää valittujen pintojen, kuten köysiuran, kulutuskestävyyttä |
Kantaville hihnapyörille, karkaisu ja karkaisu voidaan valita sopiville hiili- ja niukkaseosteisille valuteräksille, kun vaaditaan parempaa mekaanista suorituskykyä.
Karkaisulämpötila tulee määrittää teräslaadun ja vaaditun kovuuden ja sitkeyden välisen tasapainon mukaan.
Surface Hardening of the Groove
Kun köyden kosketus aiheuttaa merkittävää kulumista, paikallista pinnan kovettumista voidaan harkita.
Riippuen materiaalista ja suunnittelusta, menetelmät, kuten induktiokarkaisu, liekin kovettuminen, tai nitraus voi olla käyttökelpoinen.
Käsittely tulee tehdä valikoivasti, koska liiallinen pinnan kovuus tai sopimaton karkaistu syvyys voivat vähentää sitkeyttä tai aiheuttaa ei-toivottuja jäännösjännitystä.
Uran materiaalin kunto on siksi otettava huomioon yhdessä köyden materiaalin ja todellisten kosketusolosuhteiden kanssa.
Groove Surface Finish
Pintakäsittely vaikuttaa suoraan hihnapyörän uran ja köyden väliseen vuorovaikutukseen.
Karkea pinta voi lisätä paikallista hankausta ja nopeuttaa köyden kulumista, kun taas asianmukaisesti viimeistelty ura tarjoaa tasaisemman kosketuksen.
Tyypillinen koneistettujen hihnapyörän urien kohde voi olla noin RA 1,6-3,2 μm, vaikka vaadittu arvo tulisi määrittää köysityypin mukaan, käyttönopeus, lastaus, voitelu, ja suunnittelustandardi.
Pinnan viimeistelyä ei tule harkita uran geometriasta riippumatta.
Sileä mutta väärin profiloitu ura voi silti aiheuttaa liiallista köyden kulumista, kun taas oikea profiili hallitulla pintarakenteella tarjoaa vakaamman kosketustilan.
Coating and Corrosion Protection
Valetut teräspyörät, joita käytetään ulkona tai kosteissa ja syövyttävissä ympäristöissä, saattavat vaatia suojapinnoitteita. Yleisiä vaihtoehtoja ovat mm:
- Epoksipinnoitteet
- Polyuretaanipinnoitteet
- Sinkkiä sisältävät pohjamaalit
- Muut teollisuuden korroosiosuojajärjestelmät
Meri- tai offshore-palveluun, aggressiivisempia korroosiosuojajärjestelmiä voidaan määrittää ympäristöaltistuksen ja pinnoitteen eritelmien mukaan.
Köysikosketusura käsitellään usein eri tavalla kuin kosketuksettomat pinnat. Pinnoitteen paksuus ei saa muuttaa uran mittoja tai häiritä köyden istuvuutta.
Sovelluksissa, joissa mittatarkkuus on kriittinen, ura voi siksi jäädä päällystämättömäksi tai saada huolellisesti kontrolloitua käsittelyä.
Rope Compatibility
Pinnan viimeistely ja urageometria on viime kädessä huomioitava yhdessä köysimäärityksen kanssa. Teräsköysi ja synteettinen köysi eivät välttämättä vaadi identtisiä uramalleja.
Vaijerille, uran tulee tarjota riittävä tuki välttäen liiallista puristumista tai muodonmuutoksia.
Synteettiset köydet voivat vaatia erilaisen urageometrian ja pinnan ominaisuudet alhaisemman taivutusjäykkyyden ja erilaisen kosketuskäyttäytymisen vuoksi.
Siksi, hihnapyörän valmistajan tulee vahvistaa köyden halkaisija, rakennus, materiaali, käyttökuormitus, ja huoltoolosuhteet ennen uran työstön ja pintakäsittelyn viimeistelyä.
Näin varmistetaan, että valmis valuteräspyörä on suunniteltu integroiduksi osaksi köydenkäsittelyjärjestelmää eikä eristetyksi pyöriväksi komponentiksi.
6. Key Quality Requirements for Cast Steel Pulleys
Valuteräspyörien laatuvaatimukset perustuvat turvallisuuteen, luotettavuus, ja käyttöikä. Seuraavat ovat välttämättömiä.
Materiaalin sertifiointi. Kemiallinen koostumus ja mekaaniset ominaisuudet on tarkistettava ja dokumentoitava. Analyysitodistukset ja mekaaniset testiraportit on liitettävä jokaisen tuotantoerän mukana.
Sisäinen ääni. Valukappaleissa ei saa olla haitallisia vikoja, kuten kutistumishuokoisuus, kaasuhuokoisuus, sulkeumat, ja halkeamia. Sisäisen laadun varmentamiseen käytetään rikkomatonta testausta.
Mitat tarkkuus. Uraprofiili, reiän koko, samankeskisyys, loppuu, ja kiilauran mittojen on täytettävä piirustusvaatimukset. Mittasuhteiset tarkastusraportit on toimitettava.
Pinnan laatu. Urien ja reiän pinnoissa ei saa olla vikoja, jotka voivat vaurioittaa köyttä tai aiheuttaa virheitä. Pinnan karheus tulee mitata ja dokumentoida.
Lämpökäsittelyn tarkastus. Kovuustestaus ja, tarvittaessa, mikrorakennetutkimus vahvistaa, että lämpökäsittely on suoritettu oikein.
Kuormitustestaus. Kriittisiin sovelluksiin, kestokuormitustestaus tai destruktiivista testausta voidaan vaatia lujuuden ja turvallisuuden tarkistamiseksi.
7. Applications of Custom Cast Steel Pulleys
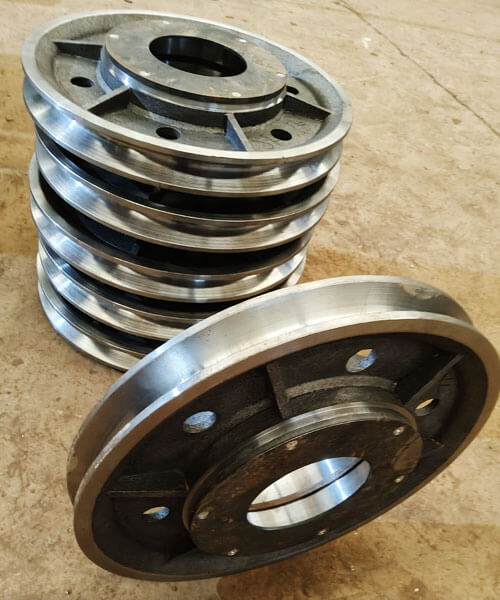
Cranes and Lifting Equipment
Nosturit ovat yksi tärkeimmistä valuteräspyörien sovelluksista.
Nostolaitteiden pyörät siirtävät toistuvasti kuormia vaijerista akselille tai laakerikokoonpanolle ja voivat joutua iskukuormitukseen noston aikana, laskeminen, kiihtyvyys, ja pysähtyminen.
Siinä käytetään räätälöityjä valuteräspyöriä:
- Kattonosturit
- Pukkinosturit
- Autonosturit
- Torninosturit
- Satamanosturit
- Nosturilohkot ja koukkukokoonpanot
- Vinssi- ja rullajärjestelmät
Nosturisovelluksiin, uraprofiili, pyörän halkaisijan ja köyden halkaisijan välinen suhde, porata, ja rakenteellinen eheys on sovitettava nostojärjestelmään.
Kaivoslaitteet
Kaivoskoneet asettavat mekaanisille komponenteille erityisen ankaria olosuhteita suurten kuormitusten vuoksi, hankaavaa pölyä, vaikutus, jatkuva toiminta, ja vaikeita huoltoympäristöjä.
Valuteräspyöriä ja -pyöriä voidaan käyttää nostolaitteissa, köyden käsittelyjärjestelmät, kuljettimet, ja muut raskaat koneet.
Sovelluksissa, joihin liittyy voimakkaita iskuja ja hankausta, materiaalin valinta ja pinnan kovuus voivat olla erityisen tärkeitä.
Construction and Material-Handling Equipment
Rakennuskoneissa on usein nostopyöräjärjestelmiä, sijainti, jännitystä, tai vaijerin suuntaaminen.
Tyypillisiä sovelluksia ovat mm:
- Rakennusnostimet
- Materiaalinkäsittelyjärjestelmät
- Vinssit
- Nostolaitteet
- Kaapelin ohjausjärjestelmät
- Erikoistuneet käsittelykoneet
Mukautettu valu on erityisen hyödyllinen, kun vakiohihnapyörä ei täytä vaadittuja mittoja tai asennuskonfiguraatioita.
Laiva- ja offshore-laitteet
Meri- ja offshore-ympäristöissä mekaaninen kuormitus yhdistyy kosteuteen, altistuminen suolaiselle vedelle, korroosio, ja rajoitettu pääsy huoltoon.
Mukautettuja valuteräspyöriä voidaan sisällyttää:
- Laivojen nosturit
- Offshore-nostolaitteet
- Laivan vinssit
- Kiinnitysjärjestelmät
- Kannen koneet
- Kaapelin ja köyden käsittelylaitteet
Näille sovelluksille, materiaali ja korroosiosuojajärjestelmä tulee valita todellisen meriympäristön mukaan.
Ruostumatonta valuterästä voidaan harkita, kun korroosionkestävyys on ensisijainen vaatimus.
Oil and Gas Equipment
Öljy- ja kaasulaitteet voivat altistaa hihnapyörät ja pyörät suurille kuormituksille, värähtely, syövyttäviä ympäristöjä, ja jatkuvat käyttöjaksot.
Räätälöityjä valuteräskomponentteja voidaan käyttää nostossa, nosto, ja erikoistuneet materiaalinkäsittelylaitteet.
Kun sovellus on turvallisuuskriittinen, materiaalin erittely, NDT:n vaatimukset, lämmönkäsittely, ja jäljitettävyys olisi määriteltävä etukäteen.
Teollisuuskoneet
Räätälöityjä hihnapyöriä käytetään myös teollisuuslaitteissa:
- Kaapelin reititys
- Kiristysjärjestelmät
- Nostimet
- Kuljetinjärjestelmät
- Erikoistuneet lähetyslaitteet
- Automaattiset käsittelykoneet
Räätälöidyn suunnittelun suurin etu on, että hihnapyörää voidaan kehittää täydellisen laiterajapinnan ympärille sen sijaan, että laite pakotettaisiin mukautumaan tavalliselle hihnapyörälle.
8. Core Advantages of Precision Cast Steel Pulleys
Tarkkuusvaletut teräspyörät tarjoavat useita etuja vaihtoehtoihin verrattuna.
- Voimakas ja sitkeys: Valettu teräs kestää raskaita kuormia, vaikutus, ja väsymys parempi kuin valurauta tai alumiini.
- Suunnittelun joustavuus: Valu mahdollistaa monimutkaiset muodot, integroidut ominaisuudet, ja optimoitu materiaalin jakelu.
- Lähes verkko: Valu vähentää koneistusaikaa ja materiaalihukkaa verrattuna levystä tai tangosta valmistukseen.
- Hitsaus: Teräsvalut voidaan hitsata ja korjata, toisin kuin valurauta.
- Skaalautuvuus: Valu on taloudellista sekä pienille että suurille tuotantosarjoille, ja erittäin suurille hihnapyörille, joita olisi vaikea valmistaa.
- Johdonmukainen laatu: Hallittu valimoprosessi tuottaa toistettavia ominaisuuksia ja mittoja.
- Räätälöinti: Seokset, lämpökäsittelyt, ja koneistus voidaan räätälöidä sovelluksen mukaan.
- Kustannustehokkuus: Moniin sovelluksiin, valuteräspyörät tarjoavat parhaan yhdistelmän suorituskykyä ja kokonaiskustannuksia.
9. Cast Steel Pulley vs Cast Iron Pulleys
Sekä valuteräs- että valurautapyörät voidaan valmistaa valamalla, vaan niiden mekaaninen käyttäytyminen, iskunkestävyys, kantavuus, ja tyypilliset käyttöolosuhteet ovat huomattavasti erilaiset.
| Ydinominaisuus | Valettu teräspyörä | Valurautainen hihnapyörä |
| Vahvuus | Korkea vetolujuus ja myötölujuus; sopii raskaasti kuormitetuille komponenteille | Yleensä alhaisempi, erityisesti harmaalle valuraudalle |
| Sitkeys | Korkea sitkeys ja parempi iskunkesto | Alempi sitkeys; harmaa rauta on suhteellisen hauras |
| Iskunkestävyys | Erinomainen toistuvaan tai äkilliseen kuormitukseen | Rajoitettu kovissa iskuolosuhteissa |
| Taipuisuus | Merkittävä plastinen muodonmuutoskyky ennen murtumista | Matala harmaalle valuraudalle; erittäin arvosanasta riippuvainen |
| Väsymyssuorituskyky | Yleensä parempi sykliseen ja dynaamiseen kuormitukseen | Rajoitetumpi, varsinkin kun on olemassa stressipitoisuuksia |
| Kulumiskestävyys | Voidaan parantaa metalliseoksen valinnalla ja lämpökäsittelyllä | Hyvä joissakin valurautalajeissa, especially under stable sliding or abrasive conditions |
Konettavuus |
Hyvä, but harder alloys may require controlled CNC machining | Yleisesti erinomainen, particularly for gray cast iron |
| Casting Capability | Sopii monimutkaisiin, integrated load-bearing geometries | Excellent castability and suitable for complex shapes |
| Lämmönkäsittely | Can be normalized, hehkutettu, sammutettu ja karkaistu, or surface hardened depending on grade | Heat-treatment options depend strongly on iron grade and are generally more limited for gray iron |
| Heavy-Duty Service | Well suited to cranes, kaivos, hoists, and severe-duty machinery | Better suited to lighter or more stable loading conditions |
| Murtuman käyttäytyminen | More tolerant of overload and impact before fracture | More susceptible to brittle fracture under excessive shock |
| Aineelliset kustannukset | Yleensä korkeampi | Yleensä alhaisempi |
| Best Core Advantage | Vahvuus, sitkeys, and reliability under demanding loads | Kustannustehokkuus, kestävyys, ja konettavuus |
10. Why Choose DEZE as Your Custom Cast Steel Pulley Manufacturer?
Tämä tekniikka tarjoaa custom cast steel pulley manufacturing from precision casting through CNC machining and final inspection, mahdollistaa täydellisen komponentin kehittämisen ja valmistamisen integroidussa valmistustyönkulussa.
Valmistustapamme alkaa teknisistä tarkastuksista ja materiaalien valinnasta, jota seuraa kuvion kehitys, muotin valmistus, valvottu teräksen sulatus ja kaataminen, jähmettyminen, lämmönkäsittely, tarkkuuskone, ja laaduntarkastus.
Erilaisia valuteräsmateriaalijärjestelmiä voidaan valita työkuorman mukaan, vaikutusolosuhteet, lämpötila, käyttää, ja korroosiolle altistuminen.
Tarvittaessa, valmistusprosessi voi sisältää kovuuden todentamisen ja asianmukaisen NDT:n, mukaan lukien PT, Mt, Ut, tai RT, komponenttimäärittelyn mukaan.
Tavoitteena ei ole pelkästään raakavalujen toimittaminen. Sen tarkoituksena on tarjota viimeistelty mukautettu hihnapyörä, jolla on valvotut materiaaliominaisuudet, tarkka toiminnallinen geometria, johdonmukainen koneistus, ja jäljitettävä laatuasiakirja.
11. Johtopäätös
Räätälöidyt valuteräspyörät ovat suunniteltuja komponentteja sovelluksiin, joissa kuormituskapasiteetti, iskunkestävyys, kulumiskyky, mitat tarkkuus, ja pitkän aikavälin luotettavuus ovat tärkeitä.
Niiden suorituskyky riippuu materiaalin yhdistetystä laadusta, valu, lämmönkäsittely, koneistus, ja tarkastus.
Tarkkuusvalu tarjoaa tehokkaan reitin monimutkaisen hihnapyörägeometrian tuottamiseen integroidulla pyörä- ja naparakenteella ja samalla vähentää turhaa koneistusta.
Seuraava CNC-työstö määrittää köysiuran kriittiset mitat, porata, kiilaura, keskitin, ja asennuspinnat.
Lämpökäsittely voi sitten tarjota vaaditun voimatasapainon, kovuus, ja sitkeys, tarkastus vahvistaa valun eheyden ja mittojen tarkkuuden.
Nosturiin, kaivos, rakennus, meren-, merellä, öljy- ja kaasu, ja teollisuuskonesovellukset, oikea hihnapyörä tulee valita köysitietojen mukaan, lataustila, toimintaympäristö, ja sovellettavat tekniset vaatimukset.
Oikein suunniteltu valuteräspyörä ei ole vain pyörä, jossa on ura; se on kantava komponentti, jonka geometria ja materiaalin kunto vaikuttavat suoraan koko köydenkäsittelyjärjestelmän luotettavuuteen.
Faqit
What is the difference between cast steel and cast iron pulleys?
Valetulla teräksellä on suurempi lujuus ja sitkeys ja se on hitsattavissa.
Valurauta on halvempaa ja helpompi työstää, mutta se on hauraampaa eikä hitsata helposti.
What is the groove profile of a pulley?
Uraprofiili on kanavan muoto, johon köysi tai kaapeli asettuu.
Sen on vastattava köyden halkaisijaa ja rakennetta oikean istuvuuden varmistamiseksi, minimoi kuluminen, ja estää suistuminen.
Why is heat treatment important for cast steel pulleys?
Lämpökäsittely säätelee vahvuutta, kovuus, sitkeys, ja jäännösjännitykset. Se varmistaa, että hihnapyörä kestää käyttökuormituksensa ilman ennenaikaista vikaa.
How is pulley quality verified?
Laatu varmistetaan materiaalisertifioinnilla, mittatarkastus, rikkomaton testaus (väriaine, magneettinen hiukkanen, ultraääni-, radiografinen), kovuustestaus, ja kuormitustestaus tarvittaessa.
Can cast steel pulleys be repaired?
Kyllä. Teräsvalut voidaan hitsata ja korjata, toisin kuin valurauta. Pätevien hitsaajien tulee suorittaa korjaukset hyväksyttyjä menettelyjä noudattaen.
What surface finish is required for a pulley groove?
Tarvittava viimeistely riippuu köyden tyypistä, käyttöolosuhteet, and design specification.
A machined groove around RA 1,6-3,2 μm may be appropriate for some applications, but there is no universal roughness value for every pulley.
Why is concentricity important for a pulley?
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, värähtely, and nonuniform loading.