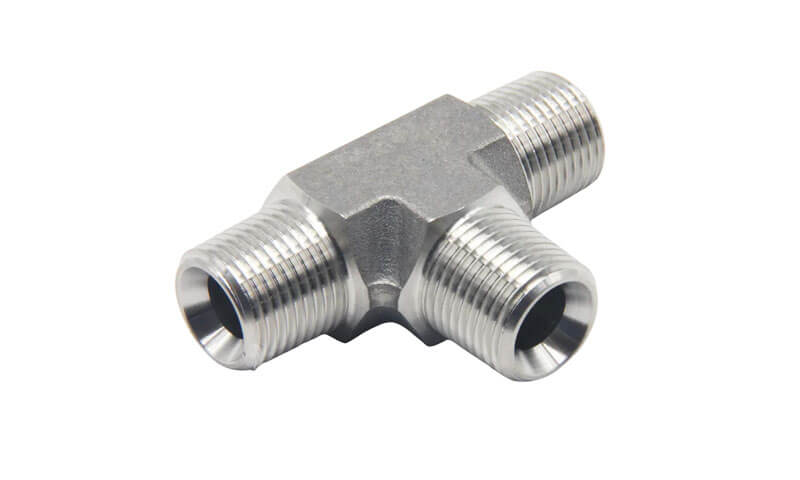
Eräs ruostumattomasta teräksestä valmistettu T-paita on kolmiporttinen putkiliitos, joka on suunniteltu jakamaan, yhdistää, tai ohjaa nestevirtausta putkistossa.
Toisin kuin yksinkertainen putken osa, teessä on integroitava kolme virtauskanavaa yhdeksi painetta sisältäväksi kappaleeksi säilyttäen samalla riittävä mekaaninen lujuus, valvottu seinämän paksuus, mitat tarkkuus, ja luotettavat liitännät viereisiin putkiin.
Vaativissa sovelluksissa, haaraliitoksen geometria vaikuttaa myös virtauksen jakautumiseen, paikallinen stressin keskittyminen, painehäviö, ja pitkän aikavälin palvelun luotettavuus.
Monimutkaisille mittatilaustyönäisille T-paideille, investointi (kadonneen vahan valu) tarjoaa tehokkaan tavan toistaa kolmiulotteinen liitos juoksu- ja haarakäytävien välillä pitäen samalla rungon yhtenäisenä valuna.
Valu muodostaa yleisen rakenteen geometrian, CNC-työstö voi myöhemmin tuottaa kierteitä, poraa, tiivistyspinnat, pistorasian mitat, ja muut toiminnalliset rajapinnat vaadituille toleransseille.
1. Mikä on ruostumattomasta teräksestä valmistettu T-paita?
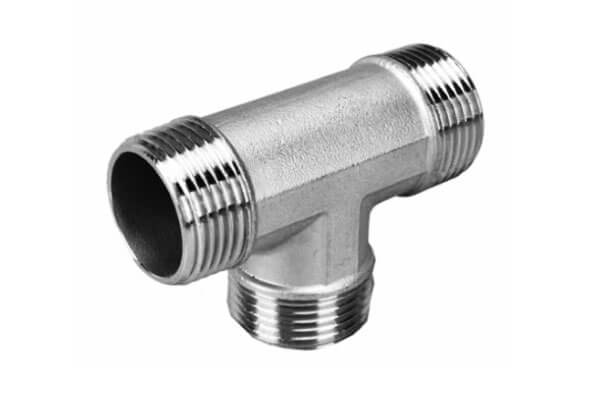
Eräs ruostumattomasta teräksestä valmistettu T-paita on kolmitieputkiliitin, jossa on yksi pääkäytävä ja yksi haarakanava, jotka leikkaavat hallitun geometrian.
Sitä käytetään jakamaan nestevirta kahteen suuntaan, yhdistää kaksi virtaa yhdeksi, tai muodostaa haaraliitoksen putkiston toiseen osaan.
Kolmea aukkoa kutsutaan tavallisesti kahdeksi päädyksi juosta ja ja haara. Tasaisessa t-paidassa, kolme liitoskokoa ovat nimellisesti samat. Supistavassa t-paidassa, oksalla tai juoksun toisella puolella on pienempi halkaisija.
Koska nämä kolme kulkua leikkaavat suhteellisen kompaktissa kappaleessa, liitos on teknisesti vaativampi kuin suora putkiliitos.
Valmistajan on samanaikaisesti valvottava sisäistä kulkugeometriaa, ulkoseinän paksuus, materiaalin kestävyys, ja liitännän mitat.
2. Materiaalitekniikka & Metallurgia
Materiaalin valinta on perustavanlaatuinen mukautetun suorituskyvyn kannalta ruostumaton teräs tee, koska liittimen on samanaikaisesti kestettävä sisäistä painetta, korroosio, lämpötila, mekaaninen kuormitus, ja investointivalun valmistusolosuhteet.
Austeniittiset ruostumattomat teräkset: CF8, CF8M, CF3, ja CF3M
CF8 ruostumaton teräs
ASTM A351 CF8 on valettua austeniittista ruostumatonta terästä, joka vastaa laajalti muokattua 304 ruostumaton teräs.
Se sisältää tyypillisesti noin 18–21 painoprosenttia kromia ja 8–11 painoprosenttia nikkeliä, jossa hiili on rajoitettu noin 0.08 paino-% maksimi.
CF8 tarjoaa hyvän yleisen korroosionkestävyyden, sitkeys, ja keltaisuus, tekee siitä sopivan veteen, höyryä, elintarvikkeiden jalostus, ja monet yleiset teolliset nestejärjestelmät.
Cf8m ruostumaton teräs
ASTM A351 CF8M on valettu 316-tyyppinen laatu ja sisältää tyypillisesti noin 18-21 paino-% kromia, 9-12 paino-% nikkeliä, ja 2-3 paino-% molybdeeniä.
Molybdeenilisäys parantaa paikallisen korroosionkestävyyttä, erityisesti piste- ja rakokorroosio, monissa kloridia sisältävissä ympäristöissä.
Siksi CF8M:ää harkitaan laajalti kemiallisen altistuksen yhteydessä, meriolosuhteet, tai vaativampi nestehuolto on mukana.
Hitsatuille tai hitsattuina korjatuille kokoonpanoille, vähähiiliset laatuluokat CF3 ja CF3M voi tarjota tärkeän metallurgisen edun.
Niiden hiilipitoisuus on yleensä rajoitettu 0.03 paino-% maksimi, vähentää kromikarbidin saostumistaipumusta rakeiden rajoilla lämpöaltistuksen aikana.
Tämä auttaa vähentämään herkistymisen ja siihen liittyvän rakeidenvälisen korroosion riskiä, erityisesti hitsattujen alueiden ympärillä.
Duplex ja Super Duplex ruostumattomat teräkset
Kun ruostumattomasta teräksestä valmistettu tee on alttiina korkeille kloridipitoisuuksille, merivettä, offshore-ympäristöissä, tai vaativat paine- ja lämpötilaolosuhteet, duplex-ruostumattomat teräkset voivat tarjota hyödyllisen lujuuden ja korroosionkestävyyden yhdistelmän.
Dupleksi 2205 Ruostumaton teräs
Dupleksi 2205, tunnistaa yleisesti US S32205 ja siihen liittyvä valuluokka CD3MN, sisältää sekoitettua ferriittis-austeniittista mikrorakennetta, tyypillisesti kohdistetaan lähelle tasapainoista faasisuhdetta sopivan liuoskäsittelyn jälkeen.
Tämä kaksivaiheinen rakenne antaa seokselle huomattavasti suuremman myötörajan kuin perinteiset austeniittiset valuruostumattomat teräkset säilyttäen samalla vahvan kestävyyden kloridiin liittyville korroosiomekanismeille.
Verrattuna CF8M:ään, 2205 voi tarjota noin kaksinkertaisen myötölujuuden, riippuen sovellettavasta tuotespesifikaatiosta ja lämpökäsittelyolosuhteista.
Se tarjoaa myös hyvän kestävyyden kloridijännityskorroosiohalkeilua vastaan, pistorasia, ja rakokorroosiota.
Super duplex 2507 Ruostumaton teräs
Super duplex 2507, yleisesti nimetty Yhdysvaltain S32750 ja liittyy valettu arvosanaan CD3MWCuN, sisältää enemmän kromia, molybdeini, ja typpeä kuin 2205.
Siksi se tarjoaa suuremman lujuuden ja vahvemman kestävyyden paikallista korroosiota vastaan, mikä tekee siitä sopivan kovaan merenkulkuun, merellä, ja prosessiympäristöt.
CK3MCuN ruostumaton teräs
CK3MCuN eroaa ruostumattomista duplex-teräksistä. Se on a runsaasti seostettua austeniittista ruostumatonta terästä sisältää huomattavia molybdeenin ja typen lisäyksiä, ja se on tarkoitettu erittäin syövyttävissä ympäristöissä tavanomaisissa olosuhteissa 304- tai 316-tyyppiset materiaalit eivät välttämättä tarjoa riittävää vastusta.
Siksi sitä tulee harkita erillään duplex- ja superduplex-materiaaleista valittaessa ruostumattomasta teräksestä valmistettua teetä.
3. Tarkkuustekniikka & Tuotantoprosessin kulku
Räätälöidyn ruostumattomasta teräksestä valmistetun T-paidan valmistaminen investointi sisältää sarjan huolellisesti valvottuja vaiheita.
Jokainen vaihe vaikuttaa lopulliseen laatuun, mitat tarkkuus, ja mekaaniset ominaisuudet.

CAD/CAM-muottityökalut ja kiinteytyssimulaatio
Prosessi alkaa asiakkaan piirtämisestä tai 3D-mallista. Valimon insinööritiimi luo teestä CAD-mallin, mukaan lukien kutistumisvarat, koneistus, ja luonnos.
Muotityökalut suunnitellaan ja koneistetaan sitten CAM-ohjelmistolla.
Ennen työkalun leikkaamista, jähmettymisen ja virtauksen simulointi suoritetaan käyttämällä ohjelmistoja, kuten ProCAST tai MAGMA. Tämä simulaatio ennustaa:
- Muotin täyttökäyttäytyminen ja mahdolliset kylmäsulkeutumiset.
- Kiinteytysjärjestys ja kutistumishuokoisuus.
- Kuumat kohdat ja jäännösjännitykset.
- Nousujen ja vilunväristysten sijainti.
Simuloinnin avulla valimo voi optimoida portin ja nousun ennen metallin kaatamista, yrityksen ja erehdyksen vähentäminen ja kehitysajan lyhentäminen.
Automatisoitu kuvioinjektio ja robottikeraamisen kuoren rakentaminen
Vahakuviot valmistetaan ruiskuttamalla sulaa vahaa muottityökaluun paineen alaisena.
Automaattiset ruiskutuskoneet varmistavat yhtenäiset kuvion mitat, tiheys, ja pintapinta. Kuviot kootaan sitten keskitelineelle tai putkelle, muodostaen puun.
Puu kastetaan toistuvasti keraamiseen lietteeseen ja päällystetään stukolla keraamisen kuoren muodostamiseksi.
Tämä tehdään usein käyttämällä robotin kuoren rakentaminen järjestelmä, jotka varmistavat tasaisen pinnoitteen paksuuden ja kuivumisen.
Se piidioksidisooliprosessi käytetään yleisesti ruostumattoman teräksen valuihin, koska se tuottaa sileän, vahva kuori erinomaisella mittapysyvyydellä.
Vahanpoisto, Shellin sintraus, ja sulaminen
Kun kuori on saavuttanut riittävän paksuuden, sitä kuumennetaan vahan sulattamiseksi (vahanpoisto) ja sitten sintrattu korkeassa lämpötilassa keramiikan vahvistamiseksi.
Sintrattu kuori on ontto muotti, joka on valmis kaadettavaksi.
Sulatus suoritetaan an induktiouuni, joko ilmassa tai tyhjiössä, riippuen seoksesta ja laatuvaatimuksista.
Kemia varmistetaan spektrografisella analyysillä ennen kaatamista. Sula metalli kaadetaan esilämmitettyyn kuoreen, ja valukappaleen annetaan jähmettyä kontrolloiduissa olosuhteissa.
Valun jälkeinen viimeistely
Jähmettymisen jälkeen, keraaminen kuori on rikki, ja valukappaleet leikataan puusta. Portit ja nousuputket poistetaan hiomalla tai leikkaamalla.
Valutyöt suoritetaan sitten:
- Ammuttu räjähdys: Keramiikkajäämien ja pintahilsettä poistamiseen.
- Hionta ja viimeistely: Porttien tappien poistamiseen ja pintojen sekoittamiseen.
- Ratkaisu: Korroosionkestävyyden palauttamiseksi ja ominaisuuksien optimoimiseksi.
- Passivointi: Vapaan raudan poistamiseen ja passiivisen oksidikerroksen vahvistamiseen.
- CNC-kierretys: NPT:lle, BSP, tai metriset kierrepäät.
- Hylsyn tai päittäishitsin pään valmistelu: Täyttää ASME B16.9 tai B16.11 vaatimukset.
- Tarkastus ja testaus: Ulottuvuus, visuaalinen, Ndt, ja painetestaus.
Jokainen vaihe on dokumentoitu ja jäljitettävissä, varmistaa, että valmis tee vastaa asiakkaan vaatimuksia.
4. Ruostumattomasta teräksestä valmistettu T-paita vs. Taotut ja valmistetut T-paidat
Investointi-valettu, taottu, ja valmistettuja ruostumattomasta teräksestä valmistettuja teesoittimia voidaan käyttää kolmisuuntaisten putkiliitosten luomiseen,
mutta niiden valmistusreitit tuottavat erilaisia geometrian yhdistelmiä, metallurginen rakenne, koneistusvaatimukset, tuotantotaloustiede, ja räätälöintimahdollisuus.
Siksi valinnan tulee perustua todelliseen paineluokkaan, materiaaliluokka, geometria, tuotantomäärä, ja sovellettavia putkistovaatimuksia sen sijaan, että oletetaan, että yksi valmistusprosessi on yleisesti ottaen parempi.
| Ydinominaisuus | Investointivalettu ruostumattomasta teräksestä valmistettu T-paita | Taottu ruostumattomasta teräksestä valmistettu T-paita | Valmistettu ruostumattomasta teräksestä valmistettu T-paita |
| Valmistusperiaate | Sula ruostumaton teräs jähmettyy tarkkuuskeraamiseen muotiin | Kuumennettu muokattu aihio muuttaa muotoaan plastisesti kontrolloiduissa taontavoimissa | Putki, levy, tai taotut osat leikataan, asennettu, ja hitsattu |
| Monimutkainen geometria | Erinomainen | Hyvä, mutta muotoa rajoittaa takominen | Korkea, mutta monimutkainen geometria voi vaatia useita kappaleita |
| Yksiosainen rakenne | Kyllä | Kyllä | Yleisesti koottu ja hitsattu |
| Sisäinen kulkugeometria | Erinomainen soveltuviin sijoitusvalettuihin malleihin | Hyvä suhteellisen tavanomaisille kulkureiteille | Erittäin joustava, mutta valmistus on enemmän mukana |
| Materiaalin rakenne | Valettu mikrorakenne, valvotaan jähmettymisellä ja lämpökäsittelyllä | Takattu, toimiva rakenne | Taottu/käsitelty materiaali sekä hitsausalueet |
| Räätälöinti | Erinomainen ei-standardimittoihin ja haarakokoonpanoihin | Hyvä, mutta työkalujen ja takomisen rajoitukset lisääntyvät monimutkaisuuden myötä | Erinomainen erityisiin tai erittäin suuriin kokoonpanoihin |
| Työstövaatimus | Kohtuullinen; normaalisti koneistetut liitos- ja tiivistyspinnat | Usein kohtalaisesta korkeaan | Kohtalainen tai korkea valmistuksesta riippuen |
Hitsaukset |
Perusteerungossa ei vaadita rakenteellista hitsausta | Taottuun runkoon ei tarvita rakenteellista hitsausta | Useita hitsauksia voidaan tarvita |
| Työkaluvaatimus | Vaatii kuvion/työkalut | Taontamuotteja voidaan tarvita | Pienempi erikoistyökalutarve |
| Monimutkaiset pienet ja keskikokoiset osat | Erittäin sopiva | Sopiva | Voi olla vähemmän taloudellinen |
| Suuret erikoispaidat | Prosessista riippuvainen | Prosessista riippuvainen | Usein käytännöllinen |
| Toista tuotanto | Erinomainen, kun työkalut on asennettu | Erinomainen | Hyvä |
| Tärkein valmistusetu | Monimutkainen integroitu geometria lähes verkkomuodolla | Taottu mekaaninen rakenne ja vakiintuneet taontareitit | Joustava valmistus suhteellisen alhaisella alkutyökalulla |
| Päärajoitus | Edellyttää valuvanteen ja jähmettymisen tiukkaa valvontaa | Vähemmän joustava monimutkaiseen geometriaan | Hitsauksen laatu, vääristymä, ja jäännösrasitus vaativat hallintaa |
5. Teolliset sovellukset & Tosimaailman tapaustutkimukset
Räätälöityjä ruostumattomasta teräksestä valmistettuja teetä käytetään useilla eri aloilla ja sovelluksissa.

Kemia ja petrokemia: Putkijärjestelmät hapoille, liuottimia, ja reaktiiviset kemikaalit. CF8M ja duplex-lejeeringit ovat yleisiä.
Öljy ja kaasu: Offshore-alustat, jalostamot, ja putkistot. Duplex- ja superduplex-t-paitoja käytetään meriveden ja korkean kloridin huoltoon.
Sähköntuotanto: Höyryä, jäähdytysvesi, ja savukaasujen rikinpoistojärjestelmät. Käytetään CF8M- ja runsasseosteisia ruostumattomia teräksiä.
Farmaseuttinen ja biotekniikka: Puhdasta höyryä, puhdistettua vettä, ja prosessiputkistot. CF3M ja sähkökiillotetut T-paidat ovat yleisiä.
Ruoka ja juoma: Meijerituotteiden prosessiputkistot, panimo, ja elintarvikkeiden jalostus. Käytetään CF8M- ja hygieenisiä malleja.
Meren: Merivesiputket, painolastijärjestelmät, ja kannen viemäröinti. Duplex ja super duplex T-paidat ovat suositeltavia.
Vedenkäsittely: Suolanpoisto, jätevesi, ja kemikaalien annostelujärjestelmät. Käytetään CF8M:ää ja duplex-seoksia.
6. Valitse DEZE räätälöityjen ruostumattomasta teräksestä valmistettujen tee-valmistajien valmistajaksi
Tämä tekniikka tarjoaa integroituja räätälöityjä ruostumattoman teräksen valu- ja CNC-työstöratkaisuja monimutkaisille putkiliitoksille ja teollisuuskomponenteille.
Suunnittelun alustavasta tarkastelusta ja materiaalin valinnasta investointivaluihin, lämmönkäsittely, CNC -koneistus, pinnan viimeistely, ja lopputarkastus, Tämä hallitsee tärkeimmät valmistusvaiheet integroidussa työnkulussa.
Kuten an ISO 9001:2015-sertifioitu valmistaja, Tämä ylläpitää tuotannon jäljitettävyyttä ja laadunvalvontaa koko valmistusprosessin ajan. Tarkastus ja testaus voidaan järjestää projektin vaatimusten mukaan.
Ota yhteyttä TÄHÄN piirustuksesi kanssa, 3D malli, materiaalin erittely, mitat, tai sovellusvaatimukset.
Suunnittelutiimimme voi tarkistaa suunnittelun ja kehittää sopivan ruostumattoman teräksen teevaluratkaisun projektiisi.
7. Johtopäätös
Räätälöidyt ruostumattomasta teräksestä valmistetut T-levyt ovat tärkeitä komponentteja putkistojärjestelmissä, joissa korroosionkestävyys, paineen eheys, ja luotettavuus ovat tärkeitä.
Investointivalu tarjoaa ainutlaatuisen yhdistelmän suunnittelun vapautta, materiaalin joustavuus, ja kustannustehokkuus, mikä tekee siitä ihanteellisen monimutkaisille T-paidille keskisuurilla ja suurilla määrillä.
Austeniittisista CF8- ja CF8M-laaduista duplex- ja superduplex-seoksiin, materiaalivalinnan tulee vastata palveluympäristöä.
Liuoshehkutus on välttämätöntä korroosionkestävyyden palauttamiseksi ja mekaanisten ominaisuuksien optimoimiseksi.
Tarkkuustyöstö varmistaa loppuvalmistelut, langat, ja mitat täyttävät putkiston vaatimukset.
Oikean valmistuskumppanin valinta on välttämätöntä. Valimo, jolla on tekninen asiantuntemus, talon sisäinen koneistus, lämpökäsittelyominaisuudet, ja vahva laatujärjestelmä voi auttaa varmistamaan, että jokainen tee toimii luotettavasti sille tarkoitetussa sovelluksessa.
DEZE on asetettu tällaiseksi kumppaniksi, tarjoaa räätälöityihin ruostumattomasta teräksestä valmistettuihin teeprojekteihin tarvittavan teknisen syvyyden ja tuotantokyvyn.
Faqit
Miksi käyttää investointivalua ruostumattomasta teräksestä valmistettuun teetä varten?
Investointivalu soveltuu monimutkaiselle T-geometrialle, koska se voi tuottaa juoksun, haara, risteys, ja ulkoinen rakenne integroituna valuna.
Kriittiset rajapinnat, kuten säikeet, poraa, ja tiivistyspinnat voidaan sitten CNC-työstää.
Vaatiiko ruostumattomasta teräksestä valmistettu tee lämpökäsittelyä?
Monet valetut ruostumattomat teräslaadut vaativat tietyn lämpökäsittelyn tai hyötyvät siitä.
Austeniittisiin ja duplex-valuihin, liuoskäsittely on yleensä tärkeää vaadittujen metallurgisten ja korroosioominaisuuksien saavuttamiseksi. Tarkka sykli on luokkakohtainen.
Mitä eroa on tasa- ja supistavalla teellä?
Samassa T-paidassa on kaikki kolme samankokoista aukkoa. Supistavassa teessä on haara-aukko pienempi kuin kulkuaukot. Supistavaa teetä käytetään, kun vain osa virtauksesta ohjataan.
Voidaanko sijoitusvalettua teetä käyttää korkeapainehuollossa??
Kyllä, kun se on oikein suunniteltu, heittää, lämmön käsitellyt, ja tarkastettu. Investointivaletut tee-levyt voivat täyttää paine- ja vuototestivaatimukset monissa korkeapainesovelluksissa.
Äärimmäisiin paineisiin, taotut T-paidat voivat olla suositeltavia.
Mitä loppuvalmisteita on saatavilla ruostumattomasta teräksestä valmistettaville teesille?
Yleisiin päätyvalmisteisiin kuuluu kierre (NPT, BSP), pistokehitsaus, puskuhitsaus, ja laipallinen. Valinta riippuu putkijärjestelmästä, paine, ja kokoonpanovaatimukset.