بالای من 28 سالها خطوط آهنگری و ماشینکاری دقیق آلومینیوم برای قطعات ساختاری موتورسیکلت و خودرو در حال اجرا است, من همان سوال را بیشتر از آنچه که بتوانم بشمارم شنیده ام:
شما قبلاً آلومینیوم را در قالب فشار داده اید. شکل درستی است. چرا باید بعد از آن دستگاه CNC انجام دهید?”
این یک سوال منصفانه از کسی است که در کنار یک دستگاه آهنگری 400 تنی ایستاده و ندیده است که طرف مقابل چه می آید..
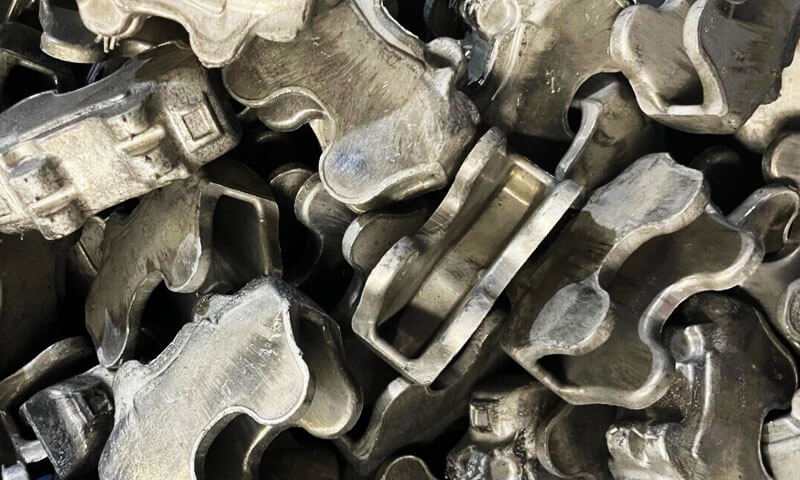
اکثر مردم تصور می کنند آهنگری یک قطعه آماده مونتاژ را تحویل می دهد. در واقعیت, چیزی که از قالب بیرون می آید، یک جا خالی آهنگری است - یک پایه ساختاری, محصول نهایی نیست.
آهنگری استحکام مواد و فرم خشن را ایجاد می کند; ماشینکاری دقیق CNC آن قطعه قوی را به قطعهای تبدیل میکند که واقعاً متناسب است, مهر و موم, و برای هزاران ساعت خدمات قابل اعتماد عمل می کند.
این مقاله دقیقاً توضیح می دهد که چرا ماشینکاری CNC ثانویه برای اجزای آهنگری آلومینیومی با کارایی بالا غیرقابل مذاکره است., چه عملیاتی را انجام می دهد, چگونه آهنگری و ماشینکاری به عنوان فرآیندهای مکمل با هم کار می کنند, و برای جلوگیری از شکاف های پرهزینه تولید در یک تامین کننده به دنبال چه چیزی باشید.
این تئوری کتاب درسی نیست - چیزی است که ما از طریق آزمایش آموختیم, قراضه, و تحلیل شکست میدانی.
1. جعل به شما خالی می دهد, بخش تمام شده ای نیست
بیایید با چه چیزی شروع کنیم آهنگری آلومینیوم در واقع خوب انجام می دهد. هنگامی که یک شمش آلومینیومی را گرم می کنید و آن را تحت فشار صدها تن در یک حفره قالب فشرده می کنید., شما چهار چیز مهم را انجام می دهید:
- شما شکل کلی نزدیک به شبکه قطعه را تشکیل می دهید
- شما ساختار دانه داخلی را در امتداد مسیرهای بار اصلاح و تراز می کنید
- شما خطوط جریان فلزی پیوسته ایجاد می کنید که از هندسه قطعه پیروی می کنند, به طور چشمگیری قدرت خستگی را بهبود می بخشد
- شما یکپارچگی ساختاری پایه را ایجاد می کنید که باعث می شود قطعات آهنگری 30 تا 50٪ قوی تر از معادل های ماشینکاری شده از جامد باشد.
این مقدار بسیار زیادی ارزش است. اما در اینجا چیزی است که جعل نمی تواند انجام دهد, مهم نیست که مرگ شما چقدر خوب است: نمی تواند ابعاد دقیق نهایی را تولید کند, سطوح جفت گیری صاف, یا ویژگی های داخلی خوب.
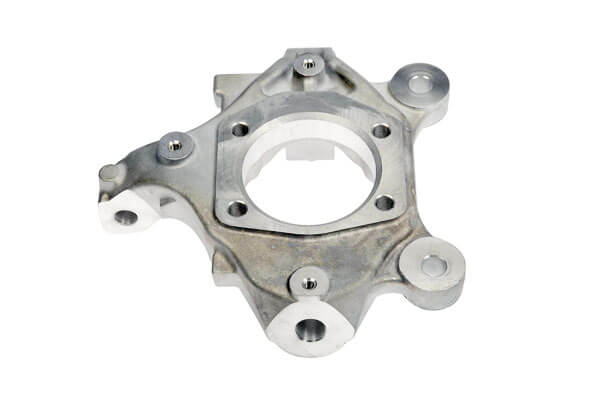
محدودیت های ذاتی هندسه جعلی
هر قالب آهنگری باید بین شکل پذیری و دقت مصالحه داشته باشد:
- زوایای پیش نویس: برای بیرون انداختن قطعه از قالب به 1 تا 3 درجه بادکش در هر طرف نیاز دارید.
یعنی هر سطح عمودی مخروطی است, مربع نیست. شما نمی توانید یک صفحه نصب مخروطی را مونتاژ کنید. - تحمل به عنوان جعلی: حتی بهترین فورج قالب بسته نیز دقت ابعادی ± 0.2-0.5 میلی متر را دارد. برای نصب سوراخ ها, بلبرینگ متناسب است, و سطوح آب بندی, شما به 0.02±0.05 میلی متر نیاز دارید.
- وضعیت سطح: سطوح به صورت آهنگری دارای مقیاس اکسیدی هستند, کشش مرگ جزئی, و فلاش خط جدایی.
آنها به اندازه کافی صاف نیستند, به اندازه کافی صاف, یا به اندازه کافی برای آب بندی یا جفت گیری دقیق سازگار است. - ویژگی های خوب: سوراخ های کوچک, رشته ها, شیارهای آب بندی, و دنده های نازک را نمی توان به طور قابل اعتماد جعل کرد.
فلز به طور مداوم به اجزای قالب کوچک جریان نمی یابد, و بیرون انداختن آنها بدون آسیب تقریبا غیرممکن است.
یک بار از یک مهندس محصول جدید خواستم که سعی کرد یک کالیپر ترمز موتور سیکلت فورج شده با کشش صفر و سوراخهای رزوهکاری شده سفارش دهد.. او فکر می کرد که ما برای ماشینکاری بیش از حد هزینه می کنیم.
پس از سه آزمایش ناموفق و 12 قطعات نمونه اسقاط شده, او سرانجام آنچه را که قدیمیها میدانستند، پذیرفت: آهنگری ساختار را می سازد; ماشینکاری دقت را ارائه می دهد.
برای قطعاتی مانند کالیپر ترمز, گیره های سه گانه بالایی, گیره های پا, و پیوندهای کمک فنر - ویژگی هایی که باعث می شود قطعه در واقع جمع شود و کار کند دقیقاً همان ویژگی هایی است که آهنگری نمی تواند ایجاد کند.
2. دقیقاً ماشینکاری CNC دقیق روی یک فورج فورج شده چه می کند?
ماشینکاری CNC فقط "تمیز کردن لبه ها" نیست. این پنج دسته مهم از کار را انجام می دهد که یک blank آهنگری را به یک جزء کاربردی تبدیل می کند.
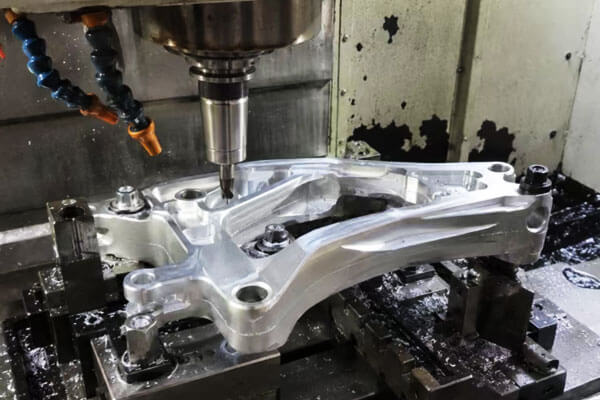
نصب & مکان یابی سوراخ ها
تقریباً هر بخش ساختاری آهنگری به چیز دیگری متصل می شود - یک قاب, یک شوک, یک مجموعه ترمز.
دقت موقعیت سوراخ تعیین می کند که آیا قطعه به طور مستقیم پیچ و مهره می شود, آیا شکاف ها حتی چپ و راست هستند, و اینکه آیا مونتاژ پس از نصب بارگذاری ناهمواری را مشاهده می کند.
یک الگوی سوراخ را تغییر دهید 0.15 میلی متر روی گیره بالایی موتور سیکلت, و چنگال ها می چسبند. آن را تغییر دهید 0.3 میلی متر, و قطعه اصلا جمع نمی شود.
آهنگری نمی تواند تحمل موقعیت سوراخ را محکم تر از تقریباً 0.4± میلی متر به طور قابل اعتماد نگه دارد. حفاری و حفاری CNC 0.05 ± میلی متر یا بهتر را نگه می دارد, حتی در سراسر الگوهای چند سوراخ.
سوراخ های رزوه ای
سوراخ های رزوه شده به قطر دقیق نیاز دارند, عمق, موقعیت ضربه بزنید, و کیفیت فرم نخ.
برای قطعاتی که برای سرویس جدا شده و دوباره مونتاژ می شوند, کیفیت نخ ضعیف به معنای نخ های کنده شده است, بست های شل, و شکست های میدانی.
آهنگری نمی تواند نخ های قابل استفاده تولید کند. شما می توانید یک سوراخ خلبان ایجاد کنید, اما نخ نهایی همیشه ماشین کاری می شود.
ما همچنین عمق رزوه و هندسه سینک را دقیقاً روی CNC کنترل می کنیم - کاری که نمی توانید به طور مداوم با یک ضربه دستی انجام دهید..
جفت گیری & مکان یابی چهره ها
سطوح فرفورژه هرگز آنقدر مسطح نیستند که بتوان از آنها به عنوان جفت مونتاژ استفاده کرد. یک سطح آهنگری ممکن است 0.2 تا 0.5 میلی متر تغییر در سراسر صورت داشته باشد, به علاوه مخروطی زاویه پیش نویس.
دو صورت آن را به هم بچسبانید, و گیره ناهموار دریافت می کنید, مسیرهای نشتی واشر, و قطعاتی که تحت بار جابجا می شوند.
فرز صورت CNC معمولاً صافی کنترل شده را ایجاد می کند 0.02 میلی متر در هر 100 میلی متر برای چهره های ساختاری, و حتی محکم تر برای آب بندی سطوح.
برای بدنه های کالیپر ترمز, این صافی چیزی است که از نشت روغن ترمز جلوگیری می کند. این آرایشی نیست - کاربردی است.
صندلی های بلبرینگ & شیارهای نگهدارنده
هر قسمتی که بچرخد, محورها, یا آب بند را نگه می دارد به سوراخ های دقیق نیاز دارد, صندلی های بلبرینگ, و شیارهای حلقه را محکم کنید.
این ویژگی ها به تحمل قطر تا صدم میلی متر و تیز نیاز دارند, هندسه شیار ثابت.
آهنگری نمی تواند حفره ای برای تحمل H7 ایجاد کند. نمی تواند یک شیار نگهدارنده لبه مربعی با گوشه های تیز ایجاد کند. اینها کاملاً عملیات CNC - چرخش هستند, خسته کننده, و شیار داخلی.
خطوط, ویژگی های روشنایی & لبه ها را بشکنید
قطعات آهنگری با کارایی بالا اغلب دارای جیب های روشن کننده می شوند, پخ ها, و خطوط بیرونی را در حین ماشینکاری اصلاح کرد.
ما مواد اضافی را در جایی که باری برای صرفه جویی در وزن وجود ندارد حذف می کنیم - برای قطعات موتورسیکلت و خودرو که هر گرم آن مهم است..
لبه های تیز را هم می شکنیم, فلاش خط جدایی را حذف کنید, و انتقال را مخلوط کنید.
این فقط برای ظاهر نیست: لبه های تیز افزایش دهنده استرس هستند. یک پخ ماشینی تمیز می تواند عمر خستگی را 20 تا 30 درصد در یک قطعه بارگذاری شده بهبود بخشد.
در پایان روز, ماشینکاری CNC فقط قطعه را متناسب نمی کند. وزن را کنترل می کند, تعادل, آب بندی, پوشیدن زندگی, و عملکرد خستگی.
3. آهنگری و ماشینکاری CNC: مکمل, رقابت نکردن
گاهی اوقات می شنوم که مردم این را به عنوان "جعل در مقابل. ماشینکاری.” این نگاه اشتباهی است.
آنها مشکلات کاملاً متفاوتی را حل می کنند, و بهترین مؤلفه ها از هر دو برای آنچه که هر کدام به بهترین نحو انجام می دهند استفاده می کنند.
| فرآیند | عملکرد اصلی | قدرت اصلی | محدودیت کلیدی |
| فورج آلومینیوم | شالوده سازه ای ایجاد می کند; جریان دانه را تراز می کند; قدرت خستگی را بهبود می بخشد | یکپارچگی مواد برتر; استحکام به وزن بالا | دقت ابعادی محدود; نمی تواند ویژگی های خوبی تولید کند |
| ماشینکاری CNC دقیق | دقت ابعادی نهایی را ارائه می دهد; ویژگی های کاربردی ایجاد می کند; کیفیت سطح را کنترل می کند | فوق العاده دقیق; هندسه ویژگی انعطاف پذیر | مواد را حذف می کند; استحکام مواد پایه را بهبود نمی بخشد |
چرا نه فقط ماشین از انبار جامد?
اگر به دقت نیاز دارید, چرا فقط کل قسمت را از یک بلوک جامد آلومینیومی آسیاب نکنید? من هم از مردم این سوال را داشته ام.
درست است که می توانید تقریباً هر شکلی را روی یک آسیاب CNC از نوار جامد بسازید. اما سه نقطه ضعف بزرگ وجود دارد:
- زباله های عظیم مواد: برای یک کالیپر ترمز معمولی موتور سیکلت, شما 65 تا 75 درصد از نوار شروع را به عنوان تراشه حذف می کنید.
خالی های جعلی فقط 10 تا 20 درصد حذف می شوند. برای تولید با حجم بالا, این یک تفاوت هزینه بسیار زیاد است. - جریان دانه را قطع کنید: ماشینکاری از برش های جامد درست در جهت دانه طبیعی. قطعات آهنگری دارای جریان دانه ای هستند که از شکل قطعه پیروی می کند, 30 تا 50 درصد قدرت خستگی بهتری می دهد.
من دیدهام که کولیسهای ماشینکاری شده از جامد تست شده با خستگی کمتر از نیمی از معادلهای آهنگری و ماشینکاری شده ترک میخورند.. - زمان چرخه طولانی تر: ماشینکاری یک قطعه پیچیده از جامد 2 تا 3 برابر بیشتر از ماشین کاری یک قطعه فورج نزدیک به تور طول می کشد..
چرا فقط جعل و رد کردن ماشینکاری?
از طرف دیگر, شما نمی توانید از ماشین کاری صرف نظر کنید و قطعات جعلی را مونتاژ کنید.
تحمل خیلی شل است, سطوح بیش از حد زبر هستند, و هیچ ویژگی کاربردی وجود ندارد. قسمت مناسب نخواهد بود, مهر و موم نخواهد کرد, و زودتر از موعد شکست خواهد خورد.
توالی تولید بهینه
برای قطعات ساختاری آلومینیومی با کارایی بالا - کالیپرهای ترمز, گیره های سه گانه بالایی, گیره های پا, لینک های شوک, و مانند آن - جریان فرآیند ثابت شده استاندارد است:
طراحی محصول ← توسعه قالب ← آهنگری داغ آلومینیوم ← عملیات حرارتی ← ماشینکاری CNC دقیق ← بازرسی ابعادی ← تکمیل سطح → بازرسی نهایی & تحویل
این ترکیب از قدرت و کارایی مواد آهنگری و دقت و جزئیات ماشینکاری CNC استفاده می کند..
بهترین های هر دو دنیا را به شما می دهد, و تقریباً تمام قطعات ساختاری آلومینیومی با کارایی بالا ساخته می شوند.
4. چرا تیم های منبع یابی باید فراتر از مطبوعات فورج نگاه کنند
هنگامی که قطعات آلومینیوم فورج شده را تامین می کنید, بزرگترین اشتباهی که می توانید مرتکب شوید این است که فقط بپرسید که آیا تامین کننده دستگاه پرس آهنگری دارد یا خیر.
توانایی جعل خالی فقط نیمی از معادله است. این که آیا میتوانید به حالت پایدار بروید, تولید حجم با کیفیت به طور کامل به ماشینکاری ثانویه تامین کننده و قابلیت یکپارچه سازی فرآیند بستگی دارد.
چهار قابلیت حیاتی برای ارزیابی وجود دارد:
برنامه ریزی کمک هزینه ماشینکاری مناسب
کمک هزینه ماشینکاری یک عمل متعادل کننده است. زیاد بگذارید, و مواد را هدر می دهید و زمان چرخه CNC را اضافه می کنید.
خیلی کم بگذارید, و شما نمی توانید مقیاس فورج را تمیز کنید, زاویه, و اعوجاج - در نهایت با پوست آهنگری در معرض در یک صورت جفت گیری مواجه می شوید.
تامین کنندگان خوب از همان روز اول به طراحی قالب کمک می کنند. آنها فقط یک لباس اضافه نمی کنند 0.5 همه جا میلی متر. آنها در نواحی با اعوجاج زیاد و کمتر به ویژگی های پایدار توجه می کنند.
اینجاست که مهندسان باتجربه پول خود را به دست می آورند. من دیدم که طراحی ضعیفی دارد 1 میلی متر سهام اضافی در یک طرف و سهام منفی در طرف دیگر - غیر قابل استفاده است.
استراتژی ثابت ثابت
قطعات آهنگری پیچیده تقریباً همیشه نیاز به تنظیمات متعدد برای ماشینکاری از هر طرف دارند.
هر بار که گیره را باز می کنید و دوباره آن را ثابت می کنید, شما خطای تراز را معرفی می کنید. اتصال بد باعث خطای موقعیت در آهنگری های ماشینکاری شده می شود.
یک تامین کننده توانمند تجهیزات اختصاصی را ایجاد می کند که ویژگی های مبدأ جعلی را مشخص می کند, تراز ثابت را در بین عملیات حفظ می کند, و تغییرات قسمت به قسمت را محکم نگه می دارد.
برای الگوهای چند سوراخ و ویژگی های کواکسیال, دقت ثابت به طور مستقیم بازده مونتاژ را تعیین می کند.
قابلیت تأیید ابعاد داخلی
شما نمی توانید یک قطعه جعلی و ماشینکاری شده را با چشم قضاوت کنید. قطعات ساختاری حیاتی - به ویژه ترمز, فرمان, و اجزای تعلیق - نیاز به بازرسی ابعادی تأیید شده دارند.
به دنبال تامین کنندگان با دستگاه اندازه گیری مختصات داخلی باشید (CMM) قابلیت, گیج های مته سوراخ اختصاصی, و ابزارهای بازرسی کالیبره شده.
تامین کنندگان خوب ابعاد بحرانی هر قطعه اول را بررسی می کنند, و ابعاد نمونه را در هر دسته بررسی کنید. اگر یک تامین کننده بگوید "ما فقط آن را به چشم می خوریم,” دور شو.
هماهنگی فرآیندهای سطحی
آندایز کردن, بلاست مهره, و جلا دادن همه ابعاد قطعه را کمی تغییر می دهد - از چند میکرون تا چند دهم, بسته به فرآیند.
اگر ماشین را به اندازه نهایی چاپ کنید و سپس آنودایز کنید, شما می توانید در نهایت بزرگ یا خارج از تحمل باشید.
تامین کنندگان باتجربه ضخامت سطح را در حین ماشینکاری پیش بینی می کنند. آنها انبار کنترل شده ای را برای پوشش باقی می گذارند, بنابراین ابعاد نهایی پس از عملیات سطحی درست روی هدف قرار می گیرند.
این کوچک به نظر می رسد, اما من دیده ام که کل دسته ها رد شده اند، زیرا ماشینکاری باعث ایجاد آنودایز نمی شود.
برای برنامه های سفارشی و کم حجم, کار با یک منبع واحد که ابزارسازی را انجام می دهد, جعل, ماشینکاری, بازرسی, و پرداخت سطح تقریباً تمام شکاف های رابط را از بین می برد. تحویل کمتر = اشتباه کمتر.
5. چرا آهنگرهای آلومینیومی دقیق را از فناوری DEZE تهیه کنید؟?
در این فناوری, یک متخصص آهنگری و ماشینکاری آلومینیوم دقیق که دفتر مرکزی آن در Xuchang است, هنان, چین, ما کل عملیات خود را حول این مدل یکپارچه تولید سرتاسر ساخته ایم.
سیستم مدیریت کیفیت ما دارای گواهینامه ISO است 9001:2015, با قابلیت ردیابی کامل در هر مرحله - از مهندسی قالب داخلی و پیشفرمسازی بیلت تا آهنگری داغ آلومینیوم, عملیات حرارتی T6,
5-ماشینکاری CNC با دقت محور, تأیید ابعادی CMM, و تکمیل سطح - همه تحت یک سقف کنترل می شوند.
ما مزایای ماشینکاری را مستقیماً در طراحی قالب اولیه برای بهینه سازی حذف مواد مهندسی می کنیم, برای حفظ دقت موقعیت، اتصالات اختصاصی بخش خاصی را توسعه دهید, و ابعاد بحرانی در هر دسته را تأیید کنید.
برای تیم های منبع یابی, این قابلیت تک منبعی خطاهای انتقال بین تامین کننده را حذف می کند, زمان اجرای برنامه را کاهش می دهد, و سازگار ارائه می کند, قطعات آلومینیومی فورج آماده برای موتور سیکلت, خودرو, و کاربردهای ساختاری صنعتی.
6. نتیجه گیری
آهنگری آلومینیوم و ماشینکاری CNC دقیق فرآیندهای رقابتی نیستند. آنها دو حلقه در یک زنجیره تولید هستند, هر کدام بهترین کار را انجام می دهند تا قطعه ای قوی و دقیق بسازند.
آهنگری پایه سازه را تحویل می دهد: جریان دانه تراز شده, بهبود قدرت خستگی, و شکل نزدیک به تور که ضایعات مواد را به حداقل می رساند.
ماشینکاری CNC دقت عملکردی را ارائه می دهد: موقعیت های سوراخ دقیق, صورت های جفت گیری صاف, نخ های مناسب, بلبرینگ متناسب است, و کیفیت سطح کنترل شده که باعث می شود قطعه در واقع مونتاژ شود, مهر و موم, و آخرین.
برای قطعات با کارایی بالا - کالیپرهای ترمز, اجزای فرمان, پیوندهای تعلیق, و تمام قطعات دیگری که سواران را ایمن نگه میدارند و تجهیزات را در حال دویدن نگه میدارند - شما نمیتوانید یکی را بدون دیگری داشته باشید.
بهترین قطعات فورج شده در جهان اگر جا نیفتند بی فایده هستند. دقیق ترین قطعات ماشینکاری شده اگر از میله های جامد بریده شوند ضعیف تر هستند.
مهارت واقعی - و ارزش واقعی یک تامین کننده خوب - گره زدن کل فرآیند با هم است: طراحی قالب که سهام ماشینکاری را به حساب می آورد, آهنگری که خالی های ثابت تولید می کند,
اتصالی که تراز را حفظ می کند, ماشینکاری که به تلورانس ها برخورد می کند, و بازرسی که مشکلات را قبل از ارسال پیدا می کند.
اون زنجیر رو درست بگیر, و قطعات قوی بدست می آورید, دقیق, و دسته به دسته ثابت.
سوالات متداول
آیا تمام آهنگری های آلیاژ آلومینیوم نیاز به ماشینکاری CNC دارند?
خیر, نه همه. براکت های ساختاری ساده غیر جفت گیری, اسپیسرهای خام, و گاهی اوقات می توان قطعات با تحمل کم را به صورت آهنگری و فقط با جدا کردن جرب استفاده کرد.
اما هر قسمتی که دارای سوراخ های نصب باشد, ویژگی های رشته ای, سطوح آب بندی, بلبرینگ متناسب است, یا تلورانس های ابعادی کم نیاز به ماشینکاری CNC ثانویه دارند.
برای موتور سیکلت و قطعات ساختاری خودرو, این به خوبی تمام شده است 90% آهنگری های تولیدی.
است 6061 آلومینیوم برای ماشینکاری CNC پس از آهنگری مناسب است?
6061 برای قطعات آهنگری و سپس ماشینکاری شده عالی است. تعادل خوبی از قدرت دارد, شکل پذیری, و ماشین کاری, و بسیار قابل پیش بینی به عملیات حرارتی T6 پاسخ می دهد.
ما از آن به طور گسترده برای گیره پا استفاده می کنیم, گیره های سه گانه بالایی, براکت ها, و لینک ها. ماشین آلات تمیز می شود, تحمل را به خوبی حفظ می کند, و به طور یکنواخت آنودایز می شود.
برای الزامات استحکام بالاتر, 7075 ماشین ها هم خوب, اما نسبت به بریدگی حساس تر است و به برنامه ریزی مسیر ابزار دقیق تری نیاز دارد.
آیا ماشینکاری CNC استحکام یک قطعه آهنگری را از بین می برد?
نه اگر به درستی انجام شود. ماشینکاری CNC مناسب فقط میزان ماشینکاری از پیش برنامه ریزی شده را خارج از مسیر بار عملکردی حذف می کند..
کلید طراحی قطعه است, جریان دانه آهنگری, و ماشین کاری با هم - بنابراین هرگز خطوط دانه های باربر بحرانی را برش نمی دهید یا پوست استرس را از بین نمی برید.
ماشینکاری بد قطعاً می تواند آهنگری را خراب کند. اگر یک شیار عمیق را درست در سراسر یک منطقه پر استرس ماشین کنید, شما یک افزایش دهنده استرس ایجاد می کنید و زندگی خستگی را از بین می برید.
به همین دلیل DFM (طراحی برای قابلیت ساخت) بررسی بین مهندسان آهنگر و مهندسین ماشینکاری بسیار مهم است.
آیا می توان قطعات جعلی را بلافاصله پس از ماشینکاری CNC ارسال کرد?
تقریبا هرگز. بعد از ماشینکاری, شما هنوز به تأیید ابعادی نیاز دارید, گود زدایی, تمیز کردن, درمان سطح (آنودایز شده, انفجار, و غیره), و بازرسی نهایی.
فقط پس از پاس شدن همه چک ها، بسته بندی و ارسال می کنید. نادیده گرفتن بازرسی نهایی نحوه لغزش قطعات معیوب به مشتریان است.