در ریخته گری سرمایه گذاری فروشگاه, موم فقط یک ماده مصرفی نیست. این پایه و اساس دقت ابعادی است, پرداخت سطح, و بازده.
من یک الگوی موم با دمای پایین را در یک کارگاه داغ دیده ام, و من یک الگوی موم با دمای متوسط را دیدهام که هزاران قطعه دقیق را با یک رد ارائه میدهد..
تفاوت در بازاریابی نیست. شیمی است, کنترل فرآیند, و دانستن اینکه از کدام ابزار برای کدام کار استفاده کنید.
اصطلاحات "موم با دمای پایین" و "موم با دمای متوسط" نامهای قدیمی کارگاه هستند..
به طور دقیق, اشاره می کنند مواد الگو طبقه بندی شده بر اساس پایداری حرارتی و نقطه ذوب.
امروز, خانواده شامل موم مبتنی بر, بر پایه کلوفون, بر پایه پلاستیک, محلول در آب, و مواد الگوی پر شده, به علاوه موم های جدید برای تولید مواد افزودنی.
اما تقسیم قدیمی بین موم با دمای پایین و دمای متوسط یکی از کاربردی ترین تمایزات در کف ریخته گری است..
این مقاله این تمایز را از دیدگاه یک مهندس فرآیند توضیح میدهد, داده های کلیدی را حفظ می کند, و چارچوب روشنی برای انتخاب بین آنها به شما می دهد.
1. چگونه مواد الگو را طبقه بندی کنیم؟?
در ریخته گری سرمایه گذاری, مواد الگو معمولاً با استفاده از دو روش طبقه بندی می شوند: پایداری حرارتی و نقطه ذوب, یا ترکیب مواد پایه.
طبقه بندی بر اساس پایداری حرارتی و نقطه ذوب، مواد الگو را به کم تقسیم می کند., متوسط, و دسته های درجه حرارت بالا.
مواد با دمای پایین معمولاً دارای نقطه ذوب زیر 70 درجه سانتیگراد هستند, مواد با دمای متوسط بین 70 تا 100 درجه سانتیگراد قرار می گیرند, و مواد با دمای بالا دارای نقطه ذوب بالای 100 درجه سانتیگراد هستند.
این طبقهبندی است که معمولاً زمانی که مهندسان ریختهگری در مورد موم دمای پایین و دمای متوسط صحبت میکنند استفاده میشود..
طبقه بندی بر اساس ترکیب مواد پایه شامل بر پایه موم است, بر پایه کلوفون, بر پایه پلاستیک, محلول در آب, و مواد الگوی پر شده.
ریختهگری سرمایهگذاری مدرن همچنین از مواد اولیهسازی سریع طراحیشده برای تولید افزودنی استفاده میکند.
اگرچه منابع فنی ممکن است این دسته بندی ها را به طور متفاوتی گروه بندی کنند, اصل اساسی این است که مواد را با توجه به ترکیبات اولیه و ویژگی های پردازش آنها متمایز کنیم.
برای این مقاله, ما بر طبقه بندی اول تمرکز می کنیم: موم با دمای پایین و دمای متوسط, با موم با دمای بالا که برای بافت ذکر شده است.
| طبقه بندی | نقطه ذوب معمولی | پایداری حرارتی (مرجع) | سازگاری معمولی سیستم شل | روش شکل دهی معمولی | قابلیت استفاده مجدد |
| دمای پایین الگو مواد | زیر 70 درجه سانتیگراد | نسبتا کم (حدود 30 درجه سانتی گراد) | سیلیکات سدیم | تشکیل خمیر, روش های قالب گیری دستی یا ساده | به طور کلی بالا |
| دمای متوسط الگو مواد | 70-100 درجه سانتیگراد | بهتر (حدود 35 درجه سانتیگراد) | سل سیلیس | تزریق حالت مایع با استفاده از دستگاه تزریق موم | به طور کلی خوب است |
| درجه حرارت بالا الگو مواد | بالای 100 درجه سانتیگراد | به طور کلی بالا | سل سیلیس یا سیستم های پوسته تخصصی | فرآیندهای تخصصی تشکیل و حذف | به طور کلی محدود است; وابسته به فرمولاسیون |
توجه داشته باشید: مقادیر دما برای پایداری حرارتی ارقام مرجع سنتی هستند, نه محدودیت های عملیاتی جهانی.
عملکرد واقعی به فرمول بندی مواد و شرایط فرآیند بستگی دارد. سازگاری پوسته و قابلیت استفاده مجدد نیز باید برای مواد خاص و سیستم تولید تأیید شود.
در ریخته گری سرمایه گذاری سنتی, یک قانون کلی رایج این است که مواد الگوی دمای پایین اغلب با سیستمهای پوسته سیلیکات سدیم استفاده میشوند, در حالی که مواد با دمای متوسط معمولاً با پوسته های سیلیس-سل جفت می شوند.
این یک نقطه شروع مفید است, اما انتخاب نهایی باید هندسه الگو را در نظر بگیرد, الزامات ابعادی, خواص پوسته, و شرایط موم زدایی.
3. موم با دمای پایین در ریخته گری سرمایه گذاری
ترکیب و ویژگی های اساسی
مواد با الگوی دمای پایین معمولاً دارای نقطه ذوب زیر 70 درجه سانتیگراد هستند.
یک مثال سنتی که در برخی از عملیات ریخته گری سرمایه گذاری استفاده می شود عبارت است از 50% موم پارافین و 50% اسید استئاریک.
این فرمول ویژگی های مواد معمولی با دمای پایین را نشان می دهد, اگرچه فرمولاسیون صنعتی واقعی بسته به سازنده و کاربرد متفاوت است.
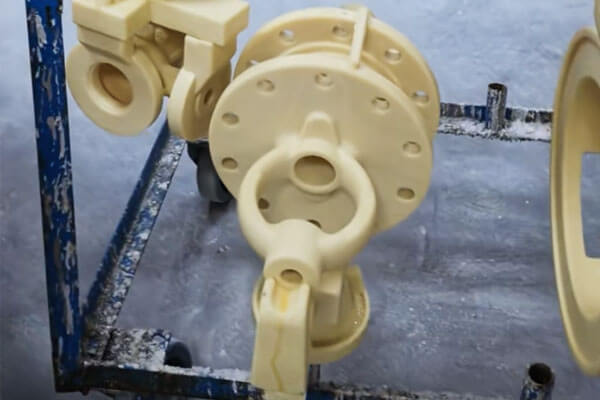
ویژگی های اصلی شامل:
- استحکام نسبتا کم و مقاومت محدود در برابر تغییر شکل.
- پایداری حرارتی کمتر, با حدود 30 درجه سانتیگراد به عنوان سطح دمایی نماینده در توصیفات سنتی ذکر شده است.
- انقباض نسبتاً زیاد و حساسیت ابعادی بیشتر به تغییرات دمای اتاق.
- پوشش سطحی با الگوی نسبتاً درشت تحت شرایط پردازش سنتی.
- آماده سازی ساده و هزینه نسبتا کم مواد.
- پتانسیل خوبی برای بازیابی و استفاده مجدد هنگام جمع آوری, تصفیه, و رویه های کنترل کیفیت به درستی مدیریت می شوند.
مقدار ذکر شده 30 درجه سانتیگراد باید به عنوان یک مرجع سنتی برای پایداری حرارتی درک شود, نه به عنوان حداکثر دمای سرویس جهانی.
تغییر شکل واقعی می تواند در دماهای مختلف بسته به فرمول شروع شود, هندسه الگو, در حال بارگذاری, و زمان قرار گرفتن در معرض.
فرآیند تولید الگو
مواد سنتی با دمای پایین اغلب در حالت خمیری یا نیمه جامد تهیه می شوند و با استفاده از تجهیزات نسبتاً ساده یا روش های دستی شکل می گیرند..
بسته به فرمولاسیون و سیستم تولید, الگوها ممکن است به قالب فشرده شوند, از طریق ابزارهای تخصصی شکل گرفته است, یا با استفاده از سایر تکنیک های قالب گیری در دمای پایین تولید می شود.
در مقایسه با سیستم های تزریق با دمای متوسط, فرآیندهای سنتی با دمای پایین ممکن است به تجهیزات پیچیده کمتری نیاز داشته باشند.
این میتواند سرمایهگذاری اولیه را کاهش دهد و آنها را برای ریختهگریهایی با الگوهای هندسی نسبتاً ساده و نیازمندیهای تولید حساس به هزینه، کاربردی کند..
با این حال, استحکام کمتر و پایداری حرارتی این مواد محدودیت هایی ایجاد می کند.
بخشهای نازک, ویژگی های طولانی مدت پشتیبانی نشده, و جزئیات پیچیده می توانند در حین جابجایی و مونتاژ الگو بیشتر مستعد تغییر شکل باشند.
تغییرات ابعادی نیز ممکن است رخ دهد اگر الگوها دمای ذخیرهسازی ناسازگار یا قرار گرفتن طولانیمدت در محیطهای گرم را تجربه کنند..
برای مهندس ریخته گری, این به این معنی است که طراحی الگو, شرایط نگهداری, و روش های رسیدگی باید محدودیت های مواد را جبران کند.
سازگاری با سیستم های پوسته و موم زدایی
مواد الگوی دمای پایین به طور سنتی با شیشه آب استفاده می شده است, یا سیلیکات سدیم, سیستم های پوسته پیوندی.
سیستمهای پوسته شیشهای واتر به دلیل هزینه نسبتا پایین و الزامات تولید سادهشان جذاب هستند. الگوهای دمای پایین زمانی می توانند با این سیستم ها سازگار باشند که فرمولاسیون الگو و فرآیند ساخت پوسته به درستی مطابقت داشته باشند..
موم زدایی ممکن است با استفاده از آب داغ یا روش های مناسب دیگر انجام شود, بسته به مواد الگو و سیستم پوسته. روش دقیق باید استحکام پوسته را در نظر بگیرد, حجم الگو, انبساط حرارتی, و خطر ترک خوردن در حین حذف الگو.
جایی که شکست می خورد
نقطه ضعف پایداری حرارتی است. در حدود 30درجه سانتی گراد پایداری حرارتی, یک الگوی موم با دمای پایین می تواند در اتاق بازرسی گرم نرم شود یا تحریف شود, در طول حمل و نقل, یا در یک کارگاه بدون تهویه مطبوع. انقباض زیاد است, بنابراین سازگاری ابعادی ضعیف است. زبری سطح درشت است, که پایان ریخته گری نهایی را محدود می کند. نگه داشتن باله های نازک و لبه های تیز سخت است.
از تجربه: اگر دمای کارگاه شما کنترل نشده باشد, موم با دمای پایین در تابستان شما را تنبیه می کند. اعوجاج الگو را خواهید دید, رانش ابعادی, و قراضه بالاتر. تقصیر موم نیست. محیط فرآیند است.
4. موم دمای متوسط در ریخته گری سرمایه گذاری
ترکیب و ویژگی های اساسی
مواد با الگوی دمای متوسط معمولاً دارای نقطه ذوب بین 70 درجه سانتیگراد تا 100 درجه سانتیگراد هستند.. انواع متداول شامل مواد مبتنی بر موم رزین و مواد الگوی پر شده است.
در مقایسه با فرمولاسیون های سنتی با دمای پایین, مواد با دمای متوسط معمولاً استحکام بالاتری دارند, پایداری حرارتی بهتر, انقباض پایین تر, و سازگاری ابعادی را بهبود بخشید.

ویژگی های معمولی آنها عبارتند از:
- استحکام مکانیکی بالاتر و مقاومت بهتر در برابر تغییر شکل الگو.
- بهبود پایداری حرارتی, با حدود 35 درجه سانتیگراد به عنوان سطح مرجع نماینده در توصیفات سنتی ذکر شده است.
- انقباض کمتر و پایداری ابعادی بهتر.
- هنگامی که تحت شرایط مناسب پردازش می شود، پوشش سطح الگوی ظریف تر است.
- تکرار خوب ویژگی های قالب پیچیده.
- سازگاری با قالب گیری تزریقی حالت مایع و تولید الگوی خودکار.
مانند رقم 30 درجه سانتیگراد برای مواد با دمای پایین, مقدار ذکر شده 35 درجه سانتیگراد یک مرجع سنتی به جای رتبه بندی مواد جهانی است. محدوده دمای واقعی قابل استفاده به فرمولاسیون بستگی دارد, رفتار نرم کننده, شرایط بارگذاری, و دقت ابعادی مورد نیاز است.
قالب گیری تزریقی و دقت الگو
مواد با دمای متوسط معمولاً با استفاده از دستگاه های تزریق موم پردازش می شوند. این ماده تا شرایط پردازش مناسب گرم می شود, به یک قالب دقیق تزریق می شود, و اجازه دهید قبل از برداشتن الگو به اندازه کافی خنک شود.
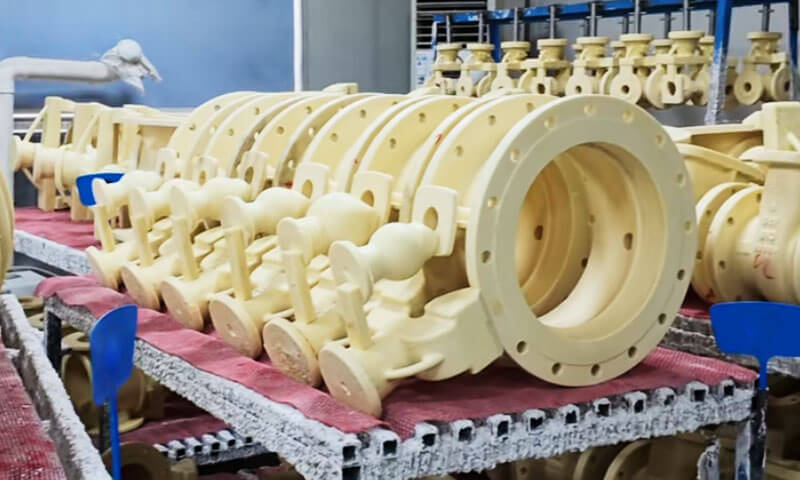
این فرآیند از تولید تکرارپذیر پشتیبانی می کند و به ویژه زمانی ارزشمند است که ریخته گری به هندسه پیچیده نیاز دارد, ضخامت دیواره ثابت, جزئیات ریز سطح, یا کنترل ابعادی دقیق.
از دیدگاه یک مهندس تولید, یکی از مزایای کلیدی مواد با دمای متوسط، توانایی آنها در بازتولید هندسه قالب در عین حفظ استحکام کافی در حین جابجایی و مونتاژ الگو است..
با این حال, دقت الگوی خوب را نمی توان به تنهایی به ماده نسبت داد. فشار تزریق, دمای مواد, درجه حرارت, زمان خنک کننده, دبستان, و تکنیک حذف الگو همگی بر نتیجه نهایی تأثیر می گذارند. تنظیمات نامناسب فرآیند همچنان میتواند باعث تغییر انقباض شود, پیچیدگی, عیوب سطحی, یا ناسازگاری ابعادی.
سازگاری با سیلیکا-سل سیستم های پوسته
مواد الگوی دمای متوسط اغلب با سیستمهای پوسته سرامیکی پیوند داده شده با سیلیکا-سول استفاده میشوند. پوسته های سیلیکا سل به طور گسترده ای استفاده می شود که ریخته گری نیاز به پرداخت سطح خوب دارد, دقت, و خواص پوسته قابل اعتماد.
مواد و سیستم پوسته الگو باید در طول چرخه تولید سازگار باشد. در حین ساخت پوسته, در حالی که دوغاب سرامیکی اعمال می شود و پوسته خشک می شود، الگو باید شکل خود را حفظ کند. در حین اپیلاسیون, الگو باید بدون ایجاد تنش یا ترک بیش از حد در پوسته سرامیکی برداشته شود.
بسته به فرمول مواد و تجهیزات ریخته گری, موم زدایی ممکن است از آب گرم استفاده کند, بخار, یا سیستم های مبتنی بر مایکروویو. هر فرمولاسیون با دمای متوسط برای هر روش حذف مناسب نیست, بنابراین فرآیند باید از توصیه های تامین کننده مواد و پارامترهای عملیاتی معتبر ریخته گری پیروی کند.
سمت هزینه
موم دمای متوسط گرانتر از موم با دمای پایین است. خود مواد الگو هزینه بیشتری دارد, انژکتور موم نیاز به سرمایه گذاری دارد, و کنترل فرآیند بیشتر خواستار است. اما تصویر هزینه کل اغلب به دلیل بازده بالاتر بهتر است, قراضه پایین تر, و مشکلات پایین دستی کمتر.
من دیده ام که پروژه ها از موم با دمای پایین به موم با دمای متوسط تغییر می کنند و ضایعات مربوط به الگو را تا بیش از نصف کاهش می دهند.. هزینه موم بالا رفت; کل هزینه کاهش یافت.
4. واکس با دمای بالا: یادداشتی مختصر برای زمینه
موم با دمای بالا نقطه ذوب بالایی دارد 100درجه سانتی گراد. خانواده های اصلی رزین-پلاستیک هستند, پلاستیک, و مواد الگوی مبتنی بر نمک. آنها قدرت بالایی را ارائه می دهند, پایداری حرارتی خوب, و انقباض کم, اما فرآیند تولید پیچیده است, مواد به طور کلی قابل استفاده مجدد نیستند, و موم زدایی نیاز به شلیک فلاش دارد, آب, یا حلال های آلی. هزینه بالاست.
مواد الگوی محلول در آب و مواد الگوی چاپ سه بعدی نیز در عمل در این دسته وسیع با دمای بالا قرار می گیرند.. یک یادداشت کتاب درسی کلاسیک مهم است: مواد با الگوی دمای بالا انبساط حرارتی زیادی دارند, و در طول موم زدایی پوسته به دلیل استحکام ناکافی ممکن است ترک بخورد. این یک ریسک واقعی است, نظری نیست.
برای اکثر ریخته گری های فولاد ضد زنگ بزرگ, موم با دمای متوسط معیار کیفیت عملی است. موم با دمای بالا برای موارد خاص است.
5. دمای پایین در مقابل. واکس با دمای متوسط: تفاوت های کلیدی
تفاوت اساسی بین این دو دسته صرفاً دمای ذوب آنها نیست.
این روشی است که خواص مکانیکی و حرارتی آنها بر تولید الگو و فرآیند ریخته گری سرمایه گذاری بعدی تأثیر می گذارد.
مقایسه کنار هم
| معیار مقایسه | مواد الگوی با دمای پایین | مواد الگوی دمای متوسط |
| محدوده نقطه ذوب معمولی | زیر 70 درجه سانتیگراد | 70-100 درجه سانتیگراد |
| فرمول سنتی نماینده | 50% موم پارافین + 50% اسید استئاریک | فرمولاسیون های مبتنی بر موم رزین یا پر شده |
| قدرت | نسبتا کم | به طور کلی بالاتر |
| ثبات حرارتی | پایین تر; تقریباً 30 درجه سانتیگراد ذکر شده در توضیحات سنتی | بهتر; تقریباً 35 درجه سانتیگراد ذکر شده در توصیفات سنتی |
| انقباض | نسبتا بالا | نسبتا کم |
| ثبات ابعادی | به دمای محیط حساس تر است | به طور کلی پایدارتر است |
| پرداخت سطح | در فرآیندهای سنتی نسبتاً درشت است | پرداخت ظریف تر با تزریق کنترل شده قابل دستیابی است |
| تولید الگو | ممکن است از روش های فرم دهی یا پرس ساده استفاده شود | معمولا از قالب گیری تزریقی کنترل شده استفاده می کند |
الزامات تجهیزات |
اغلب نسبتا ساده است | به طور معمول به تجهیزات تزریق و کنترل فرآیند دقیق تر نیاز دارد |
| بازیابی مواد | اغلب مقرون به صرفه و کاربردی است | ممکن است, اما بستگی به فرمولاسیون و کنترل های بازیابی دارد |
| هزینه نسبی | به طور کلی پایین | به طور کلی بالاتر |
| سیستم پوسته رایج | پوسته چسبانده شده با شیشه آب | پوسته چسبانده شده با سیلیکا سل |
| تاکید بر کاربرد معمولی | ریخته گری های حساس به هزینه و نسبتا ساده | ریختهگریهای دقیق با ویژگیهای پیچیده یا تحملهای سختتر |
اینها گرایش های عمومی است, نه قوانین مطلق. فرمول های مدرن می توانند به طور قابل توجهی متفاوت باشند, و انتخاب مواد باید بر اساس خواص اندازه گیری شده باشد, داده های تامین کننده, و آزمایش های تولید به جای نام دسته به تنهایی.
استحکام و مقاومت در برابر تغییر شکل
استحکام الگو بر این موضوع تأثیر میگذارد که آیا یک مجموعه مومی میتواند در برابر دست زدن مقاومت کند, دروازه بان, ساختمان پوسته, و بین مراحل تولید بدون از دست دادن هندسه مورد نظر خود انتقال یابد.
مواد با دمای پایین استحکام نسبتاً کمی دارند, دیوارهای خیلی نازک, پیش بینی های طولانی, و جزئیات پشتیبانی نشده نیاز به رسیدگی دقیق دارند.
مواد با دمای متوسط عموماً مقاومت بهتری در برابر تغییر شکل ایجاد می کنند, آنها را برای الگوهای پیچیده و تولید تکرارپذیر مناسب تر می کند.
با این وجود, یک الگوی قوی تر به طور خودکار الگوی بهتری نیست.
سفتی بیش از حد, رفتار انقباض نامناسب, یا انتشار ضعیف قالب می تواند مشکلات دیگر تولید را ایجاد کند. فرمول کامل مواد باید با طرح الگو مطابقت داشته باشد.
پایداری حرارتی و ثبات ابعادی
الگوهای ریخته گری سرمایه گذاری ممکن است تغییرات دما را در طول ذخیره سازی تجربه کنند, مجمع, ساختمان پوسته, و دست زدن به.
اگر ماده الگو به دما حساس باشد, تغییرات ابعادی می تواند بر ریخته گری تمام شده تأثیر بگذارد.
مواد با دمای پایین عموما حساسیت بیشتری نسبت به شرایط محیطی نشان می دهند.
مواد با دمای متوسط تمایل به ارائه پایداری ابعادی بهتری دارند, اگرچه عملکرد واقعی آنها هنوز به فرمولاسیون بستگی دارد, شرایط نگهداری, و کنترل فرآیند.
برای قطعات با تحمل ابعادی کم, پایداری ابعادی باید از طریق اندازه گیری الگو و مطالعات قابلیت فرآیند ارزیابی شود نه اینکه صرفاً از طبقه بندی نقطه ذوب استنباط شود..
تکمیل سطح و تکثیر جزئیات
کیفیت سطح الگو یکی از عوامل موثر بر کیفیت سطح پوسته سرامیکی و, در نهایت, ریخته گری.
مواد با دمای متوسط پردازش شده با تزریق کنترل شده می توانند جزئیات قالب را بازتولید کنند و به یک سطح الگوی نسبتا صاف دست پیدا کنند..
این به ویژه برای ریخته گری های سرمایه گذاری فولاد ضد زنگ با خطوط پیچیده ارزشمند است, سطوح کاربردی, و مزایای ماشینکاری محدود.
مواد با دمای پایین هنوز هم می توانند الگوهای رضایت بخشی برای بسیاری از کاربردها ایجاد کنند, اما روشهای شکلدهی سنتی و هندسه الگوی کمتر پایدار ممکن است سازگاری قابل دستیابی جزئیات ظریف را محدود کند.
همچنین مهم است که بدانیم سطح نهایی ریخته گری به کل زنجیره فرآیند بستگی دارد, از جمله شرایط مرگ, آماده سازی دوغاب, اندازه ذرات نسوز, خشک کردن پوسته, شلیک, ریختن, و نظافت بعد از ریخته گری.
6. چگونه انتخاب موم بر کیفیت ریخته گری سرمایه گذاری تأثیر می گذارد
انتخاب یک ماده الگو یک تصمیم بالادستی با عواقب در سراسر فرآیند تولید است.
فرمولاسیون نامناسب می تواند عیوب را افزایش دهد, کاهش بازده, و ماشینکاری یا تکمیل کار اضافی ایجاد کنید.
انقباض الگو و ابعاد ریخته گری
انقباض الگو بر ابعاد انتقال یافته از قالب به الگو و در نهایت به ریخته گری تأثیر می گذارد..
مواد با دمای پایین عموما انقباض بالاتر و حساسیت بیشتری نسبت به تغییرات دما نشان می دهند, بنابراین رفتار ابعادی آنها باید به دقت کنترل شود.
مواد با دمای متوسط عموما انقباض کمتر و پایداری ابعادی بهتری را فراهم می کنند.
با این حال, ریخته گری ها هنوز باید ابعاد قالب را در نظر بگیرند, انقباض الگو, رفتار پوسته, انقباض انجماد آلیاژ, و عملیات حرارتی یا ماشینکاری بعدی.
توصیه عملی: برای قطعات دقیق, جبران ابعادی را با استفاده از داده های تولید اندازه گیری شده ایجاد کنید. بدون تأیید فرآیند کامل، به کمک هزینه انقباض عمومی تکیه نکنید.
تغییر شکل الگو و ترک پوسته
الگویی که در حین جابجایی یا ساخت پوسته تغییر شکل میدهد، میتواند خطاهای ابعادی و ضخامت پوسته ناسازگار ایجاد کند..
در حین اپیلاسیون, انبساط حرارتی و ویژگی های حذف مواد الگو نیز می تواند بر تنش های اعمال شده بر روی پوسته سرامیکی تأثیر بگذارد..
این رابطه فقط این نیست که یک ماده با ذوب بالاتر همیشه باعث تنش پوسته بیشتر یا کمتر شود.
گسترش الگو, نرم کننده, زهکشی, استحکام پوسته, نرخ گرمایش, و روش موم زدایی همگی نقش دارند.
برای کاهش ریسک, ریخته گری باید:
- کنترل دمای ذخیره سازی الگو و روش های جابجایی.
- از بارگذاری غیرضروری روی ویژگی های الگوی نازک یا پشتیبانی نشده خودداری کنید.
- خشک کردن پوسته را بهینه کنید و قبل از موم زدایی از استحکام پوسته کافی اطمینان حاصل کنید.
- دمای موم زدایی را تایید کنید, فشار, و نرخ گرمایش برای مواد انتخاب شده.
- قبل از ریختن، پوسته ها را از نظر ترک و سایر عیوب بررسی کنید.
عیوب سطح و مزایای ماشینکاری
Pattern surface roughness and defects can be transferred to the shell and casting.
Medium-temperature materials may help achieve a finer pattern surface, but they cannot compensate for damaged dies, poor slurry preparation, or inadequate shell drying.
For investment castings requiring high surface quality, the foundry should manage pattern quality, آماده سازی پوسته سرامیکی, and pouring conditions as one integrated system.
Machining allowances should be determined according to functional requirements and process capability, rather than used as a substitute for controlling upstream defects.
7. یادداشت های عملی طبقه فروشگاه
دمای کارگاه را کنترل کنید.
Low-temp wax at 30°C thermal stability is sensitive to summer heat.
Medium-temp wax at 35°C is better but not immune. Air conditioning or controlled storage is not a luxury; it is part of the process.
سیستم های واکس را مخلوط نکنید.
موم های دمای پایین و دمای متوسط نیاز به بازیابی و موم زدایی متفاوتی دارند. آلودگی متقابل باعث صابونی شدن می شود, اجزاء, و نقص پوسته. آنها را جدا نگه دارید.
موم بازیافت شده را جدی بگیرید.
بازیابی موم با دمای متوسط نیاز به ته نشینی مناسب دارد, تصفیه, و اسید درمانی. موم احیا شده ضعیف، منبعی پنهان از عیوب الگو است.
موم را با پوسته مطابقت دهید, نه فقط به نقاشی.
یک الگوی موم با دمای متوسط در پوسته سیلیکات سدیم یک ناهماهنگی است. یک الگوی موم با دمای پایین در پوسته سل سیلیس نیز ناهماهنگی است. جفت موم-بایندر یک سیستم است.
با آزمایش تایید کنید.
قبل از اجرای یک دوره تولید, یک الگوی نمونه قالب بزنید, آن را اندازه گیری کنید, آن را ذخیره کنید, پوسته آن, و آن را بریزید. داده ها بر عقیده غلبه می کنند.
8. نتیجه گیری
مواد الگوی دمای پایین و دمای متوسط در محدوده نقطه ذوب متفاوت هستند, قدرت, پایداری حرارتی, انقباض, پرداخت سطح, و الزامات پردازش.
مواد با دمای پایین, معمولاً زیر 70 درجه سانتیگراد, ارائه هزینه کم, تولید نسبتا ساده, و پتانسیل بهبودی خوب.
مواد با دمای متوسط, معمولاً بین 70 تا 100 درجه سانتیگراد, استحکام بالاتری ارائه دهد, ثبات ابعادی بهتر, انقباض پایین تر, و تکرار الگوی ظریف در شرایط تزریق مناسب.
قانون مهندس قدیمی هنوز پابرجاست: موم را با پوسته مطابقت دهید, نیاز ریخته گری, و محیط کارگاه.
این کار را انجام دهید, و موم کار خود را انجام خواهد داد. آن را نادیده بگیرید, و هیچ مقدار بهینه سازی فرآیند باعث صرفه جویی در اجرا نمی شود.
سوالات متداول
تفاوت اصلی بین موم دمای پایین و متوسط چیست؟?
موم با دمای پایین زیر 70 درجه سانتیگراد ذوب می شود و پایداری حرارتی ضعیفی دارد (حدود 30 درجه سانتی گراد).
موم با دمای متوسط در دمای 70 تا 100 درجه سانتی گراد ذوب می شود و پایداری حرارتی بهتری دارد (حدود 35 درجه سانتیگراد), استحکام بالاتر, و تولید مثل سطحی ریزتر.
چرا موم با دمای متوسط گران تر است؟?
مواد الگو هزینه بیشتری دارد, انژکتور موم نیاز به سرمایه گذاری دارد, و کنترل فرآیند بیشتر نیاز دارد. با این حال, عملکرد بیشتر و ضایعات کمتر اغلب هزینه را جبران می کند.
آیا می توان موم با دمای متوسط را بازیابی کرد?
بله, اما بهبودی مستلزم تسویه حساب مناسب است, تصفیه, و درمان. موم بازیابی شده با درمان ضعیف باعث ایجاد نقص می شود.
کدام موم سطح را بهتر می کند?
موم با دمای متوسط, مخصوصا با تزریق مایع, سطح ریزتر و بازتولید بهتر جزئیات الگو را می دهد.