
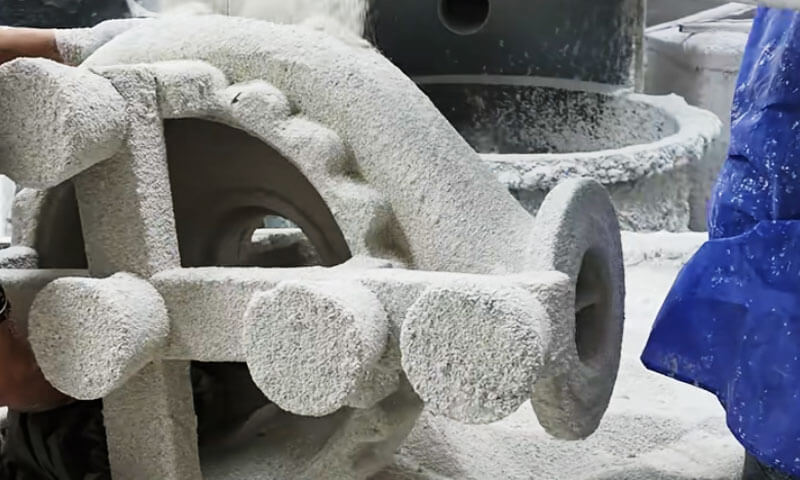
من بیشتر عمر کاری خود را در اتاق های پوسته ریخته گری دقیق گذرانده ام.
من دیده ام که پوسته ای که در اتاق خشک کن عالی به نظر می رسید در اتوکلاو شکست خورده است; من دیده ام که یک پوسته سیلیکات سدیم ارزان قیمت را صرفه جویی می کند و آن را دو برابر در ضایعات از دست می دهد.
و من دیدهام که یک خط سلیس سیلیس کنترلشده، ریختهگریهای بزرگ فولاد ضد زنگ را دیدهام که مشتریان پس از انفجار شاتبلاست به سختی مجبور به لمس آنها شدند..
برای ریخته گری بزرگ فولاد ضد زنگ, پوسته یک ماده مصرفی جانبی نیست. این پایه و اساس دقت ابعادی است, کیفیت سطح, و بازده.
در صنعت ریخته گری دقیق چین, چهار مسیر پوسته سازی به طور گسترده استفاده می شود:
- الف. پوسته سیلیکات سدیم
- ب. پوسته مرکب
- سی. پوسته سل سیلیس با موم با دمای پایین
- دی. پوسته سل سیلیس با موم با دمای متوسط
سه مسیر اول معمولاً از الگوهای موم با دمای پایین استفاده می کنند. از دیدگاه کیفیت ریخته گری, سیلیکات سدیم ضعیف ترین است; کامپوزیت و موم با دمای پایین سلیس سیلیس در وسط قرار دارند; سل سیلیس – موم با دمای متوسط بهترین نتیجه را می دهد.
از دیدگاه هزینه پوسته, سیلیکات سدیم ارزانترین است, در حالی که موم سیلیس با دمای متوسط گران ترین است.
این مقاله این چهار مسیر را از دیدگاه یک مهندس ریختهگری مقایسه میکند - نه یک کاتالوگ.
1. چرا ساخت پوسته برای ریخته گری های فولادی ضد زنگ بزرگ اهمیت دارد؟
پوسته سرامیکی هم به عنوان قالب منفی و هم به عنوان ظرف ساختاری فلز مذاب عمل می کند.
عملکرد آن به طور مستقیم بر کیفیت سطح تأثیر می گذارد, دقت, صدای داخلی, و بازده تولید ریخته گری تمام شده.
برای قطعات بزرگ فولاد ضد زنگ, پنج ویژگی پوسته سزاوار توجه ویژه است.

استحکام در دمای بالا و مقاومت در برابر خزش
فولاد ضد زنگ معمولاً در دمای نسبتاً بالا ریخته می شود, بسته به درجه آلیاژ, هندسه ریخته گری, و عمل ریخته گری.
پوسته سرامیکی باید استحکام مکانیکی کافی را در طول پیش گرمایش حفظ کند, ریختن, و انجماد.
پوسته ای با استحکام نامناسب در دمای بالا ممکن است تحت وزن فلز مذاب تغییر شکل دهد.
این می تواند باعث انحراف ابعاد شود, ضخامت دیوار ناهموار, برآمدگی محلی, یا اعوجاج سطوح ماشینکاری شده حیاتی.
مقاومت در برابر خزش به همان اندازه مهم است. پوسته های سرامیکی بارگذاری پایدار را در دماهای بالا تجربه می کنند, و رفتار تغییر شکل آنها می تواند بر دقت ابعاد تاثیر بگذارد حتی زمانی که هیچ شکستگی فوری رخ نمی دهد.
این یکی از دلایلی است که معمولاً پوستههای باند سیلیکا با سیلیکات در کاربردهای ریختهگری بزرگ بهتر از پوستههای متصل به سیلیکات سدیم عمل میکنند..
نفوذپذیری و تخلیه گاز
در حین ریختن, هوا و سایر گازهای داخل حفره قالب باید با پر شدن فلز مذاب پوسته خارج شوند.
رطوبت, موم باقی مانده, و محصولات تجزیه بایندر نیز می توانند به نقص های مربوط به گاز کمک کنند.
اگر نفوذپذیری پوسته کافی نباشد, گازها ممکن است به دام افتاده و باعث ایجاد تخلخل شوند, سوراخ های دمیدن, یا پر کردن ناقص.
مقاطع جدار نازک, معابر باریک, و هندسه پروانه های پیچیده به این شرایط حساس هستند.
نفوذپذیری به عوامل مختلفی بستگی دارد:
- توزیع اندازه ذرات نسوز و شکل دانه.
- ضخامت روکش و تعداد لایه های پوسته.
- محتوای بایندر و نسبت پودر به مایع.
- شرایط خشک کردن و پخت.
- وجود موم باقی مانده, رطوبت, یا سایر آلاینده ها.
یک پوسته با کیفیت بالا باید تعادل مناسبی بین قدرت و نفوذپذیری گاز ایجاد کند.
افزایش محتوای بایندر یا تولید یک پوشش صورت بسیار متراکم ممکن است جنبه های خاصی از یکپارچگی پوسته را بهبود بخشد و در عین حال تخلیه گاز را محدود کند..
پایان سطح و دقت بعدی
روکش صورت مستقیماً با فولاد ضد زنگ مذاب تماس می گیرد و تا حد زیادی وضعیت سطح ریخته گری را تعیین می کند.
کیفیت نسوز آن, توزیع ذرات, رفتار خیس کردن, و مقاومت در برابر واکنش های قالب فلزی بر زبری سطح و تشکیل نقص تأثیر می گذارد.
برای دقت بالا ریخته گری سرمایه گذاری, زبری سطح در حدود Ra 0.8-4.3 میکرومتر و نمرات تحمل ابعادی CT3-CT5 در مقایسه فنی اصلی برای کاربردهای سخت ذکر شده است..
این ارقام باید بهعنوان معیارهای وابسته به فرآیند درک شوند تا تضمینهای جهانی, به خصوص برای ریخته گری های بزرگ.
ریختهگریهای فولاد ضد زنگ با اندازههای متوسط و بزرگ با نیازهای سطحی کمتر ممکن است هزینه اضافی سیستم پوسته موم و سیلیس با دمای متوسط را توجیه نکنند..
در چنین مواردی, فرآیندهای موم با دمای پایین یا پوسته مرکب ممکن است اقتصاد کلی بهتری را ارائه دهند.
مقاومت در برابر شوک حرارتی و یکپارچگی پوسته
ریخته گری های بزرگ بارهای حرارتی قابل توجهی را به پوسته تحمیل می کنند. گرمایش ناهموار, رطوبت باقیمانده, خشک شدن ناکافی, موم زدایی سریع, و شرایط پخت نامناسب می تواند تنش های حرارتی ایجاد کند.
ترک خوردگی پوسته می تواند منجر به نفوذ فلز شود, باله ها, عیوب ابعادی, یا رد کامل ریختگی.
برای قطعات سنگین, تعمیر یا جایگزینی یک پوسته خراب نیز نیروی کار قابل توجهی را هدر می دهد, انرژی, و زمان تولید.
بنابراین یک فرآیند قوی پوسته سازی نیاز به خشک کردن کنترل شده دارد, شلیک یکنواخت, مواد نسوز مناسب, و ضخامت پوسته مطابق با جرم و هندسه ریخته گری.
هزینه تولید و زمان تولید
فرآیند پوسته سازی بیش از هزینه مستقیم مواد سرامیکی تأثیر می گذارد.
همچنین الزامات نیروی کار را تعیین می کند, سرمایه گذاری تجهیزات, مصرف انرژی, استفاده از فضای کف, و زمان مورد نیاز برای آزاد کردن یک مجموعه الگو برای ریختن.
برای پروانه یا بدنه شیر بزرگ با وزن ده ها کیلوگرم, فرآیندی که باعث صرفه جویی در مقدار کمی از مواد نسوز می شود اما به چندین روز دیگر خشک کردن نیاز دارد ممکن است مقرون به صرفه نباشد..
برعکس, یک سیستم پوسته ممتاز ممکن است زمانی توجیه شود که دقت ابعادی بالاتر و نرخ رد پایینتر آن به طور قابلتوجهی هزینههای ماشینکاری پایین دستی و کیفیت را کاهش دهد..
بنابراین مقرون به صرفه ترین فرآیندی است که کیفیت ریخته گری مورد نیاز را با کمترین هزینه کل تولید ارائه می کند., نه لزوماً یکی با کمترین هزینه مواد پوسته.
2. مروری بر چهار فرآیند پوسته سازی
این چهار فرآیند عمدتاً در شیمی بایندر متفاوت هستند, مواد نسوز روکش, ساخت پوسته پشتیبان, الزامات الگوی مومی, و کنترل های تولید.
| فرآیند | سیستم کلاسور | سیستم واکس معمولی | مزایای اصلی | محدودیت های اصلی |
| پوسته سیلیکات سدیم | سیلیکات سدیم | واکس با دمای پایین | هزینه کم, چرخه کوتاه, نفوذپذیری بالا, حذف پوسته نسبتا آسان | استحکام کمتر در دمای بالا, کیفیت کمتر پایدار, تنوع ابعادی بیشتر |
| پوسته مرکب | سل سیلیس در کت های صورت; سیلیکات سدیم در پوشش های پشتیبان | واکس با دمای پایین | کیفیت سطح بهتر از پوسته های سیلیکات سدیم معمولی; چرخه تولید نسبتا کوتاه | عملکرد پوسته پشتیبان توسط سیلیکات سدیم محدود می شود |
پوسته سیلیس سل با موم با دمای پایین |
سل سیلیس در سراسر سیستم پوسته | واکس با دمای پایین | استحکام پوسته خوب, ثبات ابعادی, کیفیت سطح, و سازگاری با ریخته گری های بزرگ | هزینه بالاتر و چرخه خشک شدن طولانی تر |
| پوسته سیلیس سل با موم با دمای متوسط | سل سیلیس در سراسر سیستم پوسته | موم با دمای متوسط | دقت ابعادی بالا, پرداخت سطح خوب, پتانسیل نقص کم در شرایط کنترل شده | هزینه بالای موم و تجهیزات; سرمایه گذاری و نیازهای عملیاتی بیشتر |
3. پوسته سیلیکات سدیم: ارزان, اثبات شده است, اما با کیفیت محدود
ساخت پوسته سیلیکات سدیم سابقه تولید نزدیک به 60 سال در چین. هنوز هم حدود 70% کارخانه های ریخته گری دقیق چینی.
این به این دلیل نیست که بهترین بازیگران را تولید می کند. به این دلیل است که ارزان است, سریع, و بخشنده.
در طول دهه ها, بهبود در مواد نسوز پشتیبان و سخت کننده های جدید استحکام پوسته را بیش از دو برابر کرده است.
پردازش پذیری ریخته گری, دقت, و عملکرد بهبود یافته است. پوسته های سیلیکات سدیم هنوز سهم زیادی از بازار را در اختیار دارند و در سفارشات صادراتی جایگزین برخی از ماسه های ریخته گری خارج از کشور شده اند..
مزایا واقعی است: کم هزینه, چرخه تولید کوتاه, رفتار ناک اوت خوب, و نفوذپذیری بالا. هیچ فرآیند پوسته دیگری با سیلیکات سدیم در آن نقاط مطابقت ندارد.
اما کیفیت ریخته گری - زبری سطح, تعداد نقص, دقت, بازده, و میزان شکست - بدتر از سه مسیر دیگر است.

مشکلات اصلی
ضعف اساسی خود چسب است. سیلیکات سدیم حاوی سطح بالایی از Na2O.
استحکام در دمای بالا و مقاومت در برابر خزش آن بسیار کمتر از پوسته های سل سیلیس است - فقط حدود 1/30 به 1/60 از سل سیلیس.
به خاطر این, بسیاری از ریخته گری ها با هزینه کم استفاده می کنند, شن و ماسه کوارتز کم عیار و آرد با درجه بندی ضعیف ذرات برای لایه های پشتیبان.
سخت کننده ها هنوز هم تا حد زیادی محدود به کلرید آمونیوم. تحت آن شرایط, ریخته گری دقیق با کیفیت بالا به سادگی قابل دستیابی نیست.
مشکل دوم کنترل فرآیند است. تولید پوسته از دسته ای به دسته دیگر بسیار متفاوت است. بسیاری از کارگاه ها فاقد کنترل دقیق پارامترهای فرآیند هستند.
سخت کننده خورنده است, تجهیزات استخراج گرد و غبار اغلب فرسوده می شوند, و تعداد کمی از کارگاه ها دارای دما هستند, رطوبت -, و محیط های کنترل گرد و غبار.
آماده سازی پوشش, سخت شدن, خشک کردن, و موم زدایی به ندرت بر اساس استانداردهای عملیاتی صنعت - ویسکوزیته کنترل می شود, وزن مخصوص, غلظت سخت کننده, و pH طبق برنامه بررسی نمی شود.
دمای اتاق خشک کردن, رطوبت, و سرعت هوا اغلب کنترل نشده است. در نتیجه, بالا- یا آب و هوای با دمای پایین و فصول مرطوب می تواند ضایعات دسته ای تولید کند.
به عبارت دیگر, بسیاری از کارخانه ها در سطح یک کارگاه دستی باقی می مانند, با تکیه بر تجربه به جای کنترل کیفیت علمی.
این دلیلی کلیدی است که ریخته گری سیلیکات سدیم کیفیت ناپایداری داشته است, نرخ رد بالا, و نرخ شکست بالا برای چندین دهه.
جهت بهبود
اولی, آرد ماسه کوارتز معمولی با عیار پایین را با میکرو پودر سیلیس با خلوص بالا جایگزین کنید, مانند کوارتز ورید.
استفاده از a توزیع اندازه ذرات دووجهی پودر کوارتز گرد برای تهیه دوغاب پوشش صورت.
این امر پایداری حرارتی پوسته صورت را بهبود می بخشد و نسبت پودر به مایع را بالا می برد..
در یک نمونه تولید, با سیلیکات سدیم از میتول 3.4 و تراکم 1.28 g/cm³, نسبت پودر به مایع رسیده است 2.7.
پس از آسیاب گلوله مرطوب, ته نشین شدن تک مخزن, جداسازی مغناطیسی, و تصفیه آب دیونیزه, گرد شده, دو وجهی, پودر با خلوص بالا بهتر از پودر مخلوط مصنوعی عمل می کند.
دوم, بهبود کنترل کیفیت در محل و پیروی از استانداردهای ملی. پوشش را جدا کنید, گچ بری, و مناطق سخت شدن از اتاق خشک کردن پوسته.
دما و رطوبت را در اولی کنترل کنید; حذف گرد و غبار و محافظت در برابر خوردگی در دومی را بهبود بخشد. این باعث تثبیت کیفیت پوسته و بهبود محیط کار می شود.
سوم, لایه اول و دوم پوسته سیلیکات کلسیت سدیم را با یک جایگزین کنید کلسیت-سیلیکا سل چهره و لایه انتقال, حذف کامل سیلیکات سدیم و هاردنر کلرید آمونیوم از روی و لایه های انتقالی.
محاسبات هزینه نشان داد که هزینه ریخته گری تنها افزایش یافته است 0.46 یوان / کیلوگرم, در حالی که چرخه پوسته سازی با پوسته سیلیکات سدیم قابل مقایسه بود.
4. پوسته سیلیکا سول با موم با دمای پایین: مسیر میانی پراگماتیک
مسیر سیلیکا-سلول موم با دمای پایین به خوبی با بازار چین مطابقت دارد.
به ویژه برای بازیگران در اطراف سازگار است 1 کلوت, و به خصوص در اطراف 5 کلوت و بالاتر - ریخته گری با وزن متوسط - که در آن انعطاف پذیری و مزیت بیشتری نسبت به موم با دمای متوسط ارائه می دهد..
برای اکثر ریخته گری های متوسط و بزرگ, زبری سطح, دقت, و الزامات تحمل بسیار بالا نیست.
نیازی به استفاده از موم با نقطه ذوب بالا و دمای متوسط نیست. موم با دمای متوسط نیاز به تزریق موم با فشار بالا دارد - در بالا 6-7 مگاپاسکال- یا تزریق موم مایع.
این به معنای سرمایه گذاری بزرگ تجهیزات است. غلیظ, الگوهای موم با دمای متوسط سنگین مستعد جمع شدن هستند, تغییر شکل, و هزینه بالاتر.
موم با دمای پایین به راحتی تشکیل می شود, به تجهیزات ساده نیاز دارد, و تفاوت زبری الگوی موم زیاد نیست.
در مقایسه با پوسته های کامپوزیت, این مسیر کیفیت پایدارتری می دهد, مخصوصا دقت ابعادی. فاقد سیلیکات سدیم است, بنابراین پوسته دارای خواص خوب در دمای بالا است.
پس از پخت در حدود 1,500درجه سانتی گراد, پوسته دارای نفوذپذیری بالا و مقاومت در برابر خزش قوی است.
می توان از آن برای قطعات دیوار نازک و قطعات پیچیده متوسط تا بزرگ استفاده کرد, و همچنین برای قطعات سنگین تا 60-100 کیلوگرم- محفظه های پمپ, پروانه ها, پوسته های آب گیر, بدنهای پمپ, بدنه دریچه ها, و اجزای مشابه.
برای قطعات با دیوار ضخیم متوسط بزرگ یا سنگین, ریختن پوسته چنگال یا پوسته بالابر به طور مستقیم در جلوی کوره می تواند عملکرد بالایی داشته باشد..
مشکلات
اولی, زیرا از موم با دمای پایین استفاده می شود, بیشتر پوسته ها در آب موم زدایی می شوند.
باقیماندههای صابونیشده بهطور اجتنابناپذیر وارد پوسته میشوند - بهویژه وقتی پوستههای کامپوزیت و سیلیکات سدیم در یک مخزن آب مومزدایی میشوند - که باعث ایجاد آخالهای سطحی و نرخ شکست کمی بالاتر میشود.. این نقطه ضعف اصلی است.
دوم, چرخه طولانی پوسته سازی بزرگترین عیب است. برای قطعات سنگین با سوراخ های عمیق یا شیارهای عمیق, هر لایه ممکن است نیاز داشته باشد 24-47 ساعت از خشک کردن.
الف 60 کیلوگرم پروانه دو کاناله اغلب نیاز دارد 10-15 روز از پوسته سازی. هر ناحیه کور خشک نشده می تواند باعث انحلال مجدد سل سیلیس در حین موم زدایی آب شود و منجر به ترک پوسته شود..
سوم, هزینه در حدود 5 بارها پوسته سیلیکات سدیم - حدود 6,000 یوان در هر تن ریخته گری برای ساخت پوسته - و 18% بالاتر از یک پوسته مرکب. بنابراین هزینه ریخته گری نسبتاً بالا است.
جهت بهبود
برای جلوگیری از اجزاء صابونی شده از موم ناقص فرآوری شده با دمای پایین و از اشتراک مخزن آب داغ با پوسته های کامپوزیت یا سیلیکات سدیم, استفاده کنید موم زدایی با بخار در 0.3-0.5 مگاپاسکال و 130-140 درجه سانتی گراد به جای موم زدایی آب.
این امر مانع از صابونی شدن و ترک خوردن پوسته می شود.
اگر از موم زدایی با آب گرم استفاده شود, اضافه کردن 1– 3 درصد حجمی اسید هیدروکلریک صنعتی به آب, و پس از موم زدایی پوسته ها را با آب داغ حاوی اسید بشویید تا باقیمانده صابونی شده کاهش یابد..
مخزن مشابه را با سیلیکات سدیم یا پوسته های کامپوزیت به اشتراک نگذارید. برای کاهش ورود مواد صابونی شده به پوسته، آب یا موم را جداگانه تغییر دهید.
برای درمان موم احیا شده, استفاده کنید 3-5 درصد حجمی اسید سولفوریک در آب جوش, با زمان جوش و ته نشین شدن کافی.
در زمستان, دمای آب سخت کم است, سیلیکات سدیم و پوسته های کامپوزیت حاوی Na2O بیشتری هستند, و صابونی موم جدی تر است.
اسید سولفوریک بیشتری به موم بازیافتی اضافه کنید. بعد از درمان با موم, افزودن فوری پلی اتر نیز مهم است.
برای کوتاه کردن چرخه پوسته سازی, استفاده کنید سل سیلیس سریع خشک. این روند در حال بلوغ است. زمان خشک شدن برای هر لایه را می توان حدوداً کاهش داد نصف.
برای قطعات بزرگ, هر لایه به جز لایه نهایی فقط به حدود نیاز دارد 3 ساعت. زمان ساخت پوسته ممکن است کاهش یابد 62 ساعت به 24 ساعت.
برای قطعات با وزن متوسط, کاهش در مورد 60% در مقایسه با سل سیلیس معمولی.
قیمت بازار فقط 20-30 درصد بالاتر, و این حق بیمه را می توان از طریق کاهش فضای طبقه بازیابی کرد, مصرف گرما, و بازدهی بالاتر. سل سیلیس خشک سریع یک جهت اجتناب ناپذیر برای اصلاح پوسته سل سیلیس است.
برای کاهش هزینه, موثرترین راه جایگزینی زیرکون با کوارتز ذوب شده یا کوارتز مصنوعی برای نسوز کت صورت. زیرکون حدود 65% کل هزینه پوسته سل سیلیس.
جایگزینی زیرکون با کلسیت یا کوارتز باعث کاهش هزینه پوسته می شود 6,000 یوان / تی ریخته گری به 2,210 یوان/ت, الف 55.8% کاهش. برای قطعات با وزن متوسط, ماسه/آرد کوارتز ذوب شده به تدریج جایگزین ماسه/آرد زیرکون می شود.
5. پوسته سیلیکا سل با موم دمای متوسط: معیار کیفیت
سل سیلیس - موم با دمای متوسط روش ریختهگری دقیق بینالمللی است. این بهترین کیفیت ریخته گری و کمترین میزان شکست را می دهد.
مخصوصاً برای قطعات متوسط و بزرگ که به زبری سطح بالایی نیاز دارند مناسب است.Ra 0.8-4.3- و دقت ابعادی بالا -CT3-CT5.
به دلیل محدودیت تجهیزات و هزینه, با این حال, به ندرت برای قطعات با وزن متوسط استفاده می شود 5-100 کیلوگرم محدوده.

مشکلات
اولی, هزینه. هزینه پوسته در حدود است 8 بارها که از سیلیکات سدیم, و در مورد 20% بالاتر از موم-سیلیس با دمای پایین سل.
دلایل اصلی هزینه های پوسته و مواد موم بالاتر است, مصرف برق تجهیزات بسیار بالاتر, و سرمایه گذاری تجهیزات بالاتر.
دوم, چرخه تولید شبیه به موم-سیلیکا با دمای پایین و بسیار طولانی تر از سیلیکات سدیم یا پوسته های کامپوزیت است..
سوم, برای 5-60 کیلوگرم ریخته گری متوسط سنگین, واکس مایع با دمای متوسط در 63-75 درجه سانتی گراد و فشار تزریق بالا در حدود 7.1-8.0 مگاپاسکال لازم است.
الگوهای مومی دیوار نازک مستعد جمع شدن هستند. دقت ابعاد به خصوص بالا نیست.
از آنجایی که قطعات با وزن متوسط به دقت ابعاد و زبری قطعات بزرگ نیاز ندارند, سل سیلیس - موم با دمای متوسط به ندرت برای آنها انتخاب می شود.
جهت بهبود
برای کنترل هزینه با حفظ کیفیت, پس از حل ترشوندگی ضعیف کلسیت با موم با دمای متوسط, جایگزینی زیرکون با کوارتز مصنوعی یا کوارتز ذوب شده به وضوح جهت است.
کوارتز ذوب شده تنها دارای ضریب انبساط خطی است 5 × 10⁻⁷/°C, و قیمتش فقط 1/6 که از زیرکون. خارج از کشور, کوارتز ذوب شده به تدریج در حال گسترش است.
سل سیلیس خشک سریع برای کوتاه کردن چرخه پوسته یک جهت رایج در صنعت است.
تولید واکس با دمای متوسط داخلی یا بهبود موم پارافین-پلیاتر با دمای پایین یک کار مهم است..
کلید حل مشکل تصفیه موم احیا شده است تا خواص موم در تولید ثابت بماند.
6. پوسته مرکب: یک مصالحه, نه یک پاسخ نهایی
برای غلبه بر نقاط ضعف پوسته سیلیکات سدیم, در حال حاضر بسیاری از کارخانه ها از زیرکون و سل مولایت سیلیس برای لایه های اول و دوم استفاده می کنند, در حالی که فرآیند سیلیکات سدیم اصلی را برای لایه های پشتیبان حفظ می کند.
این توافقی است که فرآیند پذیری خوب سل سیلیس را با هزینه کم و چرخه کوتاه سیلیکات سدیم ترکیب می کند..
در مقایسه با پوسته سیلیکات سدیم, پوسته های کامپوزیت فرآیند پذیری ریخته گری را به میزان قابل توجهی بهبود می بخشد: زبری کمتر, عیوب سطحی کمتر, و میزان شکست کمتر.
آنها را می توان برای فولاد ضد زنگ استفاده کرد, فولاد مقاوم در برابر حرارت, و سایر فولادهای پر آلیاژ. چرخه تولید بسیار کوتاهتر از موم-سیلیکا سل با دمای پایین و مشابه سیلیکات سدیم است..
مشکلات کلیدی
اولی, زیرا لایه های پشتیبان چسب سیلیکات سدیم را حفظ می کنند, استحکام کلی پوسته در دمای بالا و مقاومت در برابر خزش کمتر از پوسته سل سیلیس است..
دمای پخت پوسته به زیر محدود می شود 960درجه سانتی گراد. بالا 800درجه سانتی گراد, تغییر شکل پوسته افزایش می یابد 30%.
یک پوسته سل سیلیس را می توان تا حدودی تف جوشی کرد 1,500درجه سانتی گراد و قبل از آن دما تغییر شکل نمی دهد.
بنابراین, دقت ابعادی ریخته گری پوسته مرکب, از جمله تحمل ها, نسبت به پوسته های سل سیلیسی پایین تر است.
هنگام ریختن ریخته گری بزرگ در اطراف 10 کلوت, لایه های اضافی سل سیلیس - معمولاً حداقل 2 لایه های بیشتر- برای به دست آوردن مقاومت در دمای بالا و جلوگیری از تغییر شکل مورد نیاز است.
دوم, دو لایه اول عامل اصلی موثر بر نفوذپذیری پوسته هستند. تغییر از سیلیکات سدیم به سیلیکا سل به شدت نفوذپذیری پوسته را کاهش می دهد.
زمانی که دمای تف جوشی پایین است و زمان نگهداری کافی نیست, تخلخل گاز, سوء هاضمه, و بسته شدن سرد اغلب رخ می دهد.
بنابراین استفاده از پوسته های کامپوزیت برای قطعات دیوار نازک دشوار است d ≤ 3 میلی متر, قسمتهای بزرگ, و قطعات فوق العاده بزرگ در زیر در مورد 60 کلوت.
زیرا استحکام در دمای بالا کمتر از سل سیلیس است, قراضه می تواند منجر شود. به عبارت دیگر, نفوذپذیری پوسته مرکب از هر دو پوسته سیلیکات سدیم و سیلیس سل کمتر است.
سوم, کیفیت پوسته کامپوزیت پایدارتر از سیلیکات سدیم است اما پایداری کمتری نسبت به سل سیلیس دارد. لایه های پشتیبان همچنان حاوی بایندر سیلیکات سدیم هستند.
برای کنترل هزینه, بسیاری از کارخانه ها هنوز هم از کم هزینه استفاده می کنند, نسوزهای ناپایدار مانند خاک رس و ماسه دانه ای. کنترل فرآیند مشابه سیلیکات سدیم است, بنابراین ثبات کیفیت ضعیف است.
برای قطعات سنگین اطراف 10 کلوت و قطعات بزرگ در زیر 1 کلوت, نرخ رد و شکست بیشتر از پوسته سل سیلیس است.
چهارم, زیرا در پوسته های کامپوزیت از زیرکن گران قیمت برای پوشش صورت استفاده می شود, هزینه پوسته است 6.3 بارها که از سیلیکات سدیم.
اگر از ماسه/آرد مولایت برای لایه های پشتیبان استفاده شود, هزینه پوسته تقریباً مشابه سیلیس سل است - فقط تقریباً 1 ریخته گری یوان/کیلوگرم تفاوت. مزیت کم هزینه قابل توجه نیست.
پنجم, پوسته های کامپوزیت نمی توانند از موم با دمای متوسط استفاده کنند. موم با دمای متوسط را نمی توان در آب داغ موم زدایی کرد.
در اتوکلاو در 171° C و 0.6 MPa, رزین دامار با دمای متوسط به شدت با سیلیکات سدیم و سخت کننده باقیمانده در لایه های پشتیبان واکنش می دهد., تشکیل یک ماده صابونی چسبنده سفید رنگ که بدون درمان قابل بازیافت نیست.
پوسته سل سیلیس می تواند از هر دو کم استفاده کند- و واکس با دمای متوسط بدون این مشکل.
به طور خلاصه, پوسته کامپوزیت نسبت به سیلیکات سدیم بهبود یافته است. در پردازش پذیری ریخته گری بهتر است, بازده, و میزان شکست, اما هنوز اساساً با پوسته سل سیلیس تفاوت دارد.
جدا از چرخه تولید کوتاهتر و هزینه پوسته کمی کمتر, کیفیت ریخته گری و قابلیت اطمینان آن نسبت به سل سیلیس پایین تر است.
جهت بهبود
اولی, ماسه زیرکون را با کلسیت برای نسوز روکش جایگزین کنید. فرآیند ریخته گری به طور کامل به نسوز روکش بستگی ندارد; ارتباط نزدیکی با چسب و همچنین با الگوی مومی - زبری الگوی موم و باقیمانده صابونی شده دارد..
پوسته های کامپوزیت فقط می توانند از موم با دمای پایین استفاده کنند و بیشتر برای ریخته گری های دقیق با زبری متوسط استفاده می شوند.Ra 6.3-11.5- و دقت ابعادی کمتر -CT4-CT6.
تجربه تولید نشان می دهد که جایگزینی سل زیرکون سیلیس با کلسیت سیلیس برای پوشش صورت کاملاً امکان پذیر است..
این باعث کاهش هزینه پوسته می شود 4,150-4830 یوان / تن ریخته گری به 1,360 یوان/ت, تنها 460 یوان بیشتر از سیلیکات سدیم.
دوم, بهبود کنترل کیفیت و محیط برای ساخت پوسته, به خصوص لایه های پشتیبان.
سوم, لایه های پشتیبان باید از stable استفاده کنند, دارای دمای بالا, نسوزهای نسبتا ارزان با رطوبت سازگار با پوشش صورت.
دو ماده پشتیبان رایج توصیه می شود. یکی از آنها پوشش پودری خاک رس-کوارتز نسوز است 60%/40%, گچ بری شده با ماسه دانه ای ساخته شده از ضایعات آجر کوراندوم خرد شده و ضایعات آجر نسوز مربوطه.
به طور گسترده در دسترس است, ارزان, و مقاومت در برابر درجه حرارت بالا و مقاومت در برابر خزش بالاتر از مولیت یا بوکسیت می دهد, فقط در 1/2-1/3 قیمت بوکسیت.
مناسب کت های زیرکون یا کوارتز مصنوعی است. دومی، پوشش پودری خاک نسوز و دانه ای با نسبت حجمی است 3:7, گچ بری شده با ماسه دانه ای.
این گزینه فقط برای پوسته های کامپوزیت زیرکون مناسب است. برخی از کارخانه ها از ماسه/آرد مولایت یا بوکسیت برای لایه های پشتیبان کامپوزیت استفاده می کنند.
خواص پوشش پایدار است, پوسته نازک است و به راحتی پخته می شود, اما هزینه بسیار بالاست و خواص دمای بالا نسبت به دو گزینه بالا پایین تر است. بوکسیت رفتار ناک اوت ضعیفی دارد.
مواد ساخته شده از ظروف چینی خرد شده, کاشی لعاب دار, یا کاشی کف ارزان هستند, اما در دمای بالا شلیک نمی شوند, ترکیب پیچیده ای دارند, در دمای بالا تمایل زیادی به ترک خوردن نشان می دهد, نسوز کمتری دارند, و پس از ریختن به سختی از بین می روند - به خصوص برای قطعات سنگین. آنها توصیه نمی شوند.
7. روندهای توسعه آینده در ساخت پوسته برای ریخته گری های فولادی ضد زنگ بزرگ
توسعه فناوری پوسته سازی به طور فزاینده ای بر بهبود کیفیت ریخته گری و کاهش هزینه تولید متمرکز شده است., زمان چرخه, و تأثیرات زیست محیطی.
استفاده گسترده تر از بایندرهای سیلیس-سل
سیستمهای سیلیس سل به دلیل خواص پوسته مطلوب و پتانسیل برای تولید پایدار، یک پایه فنی قوی برای ریختهگری سرمایهگذاری با کیفیت بالا ارائه میکنند..
پذیرش گسترده تر آنها به کاهش معایب مربوط به هزینه مواد و زمان خشک شدن بستگی دارد.
سل سیلیس با خشک شدن سریع, ساخت پوسته بهینه, و سیستم های نسوز مقرون به صرفه تر می توانند به رفع این شکاف کمک کنند.
بهینه سازی نسوز
جایگزینی زیرکون گران قیمت با سیلیس مصنوعی واجد شرایط یا سیلیس ذوب شده می تواند هزینه های مواد را کاهش دهد, اما جایگزین ها باید سازگاری شیمیایی و کیفیت سطح را حفظ کنند.
توسعه فرآیند آینده باید بر روی کل سیستم پوشش صورت متمرکز شود, از جمله شیمی چسب, بارگیری پودر, توزیع به اندازه دانه, رفتار خیس کردن, و پایداری در خشک شدن.
بهینه سازی این متغیرها در کنار هم موثرتر از کاهش هزینه دیرگداز به صورت مجزا است.
خشک کردن سریعتر و پایدارتر
چسباندن سریع خشک شدن, بهبود مدیریت جریان هوا, رطوبت کنترل شده, و نظارت بهتر محیطی کارگاه می تواند زمان چرخه پوسته سازی را کاهش دهد.
هدف فقط خشک کردن هر لایه در سریع ترین زمان ممکن نیست. دستیابی به استحکام کافی و پایداری ابعادی با حداقل زمان انتظار و تنوع فرآیند قابل قبول است.
کنترل فرآیند مبتنی بر داده
ریخته گری های مدرن می توانند قوام را با ثبت خواص دوغاب بهبود بخشند, شرایط خشک شدن, تعداد لایه های پوسته, پارامترهای موم زدایی, پروفیل های شلیک, و نتایج بازرسی ریخته گری.
تجزیه و تحلیل این رکوردها به شناسایی شرایط فرآیند مرتبط با ترک پوسته کمک می کند, انحرافات ابعادی, و عیوب سطحی.
با گذشت زمان, این پنجره های عملیاتی قابل اعتمادتری را امکان پذیر می کند و وابستگی به تجربه اپراتورهای فردی را کاهش می دهد.
ساخت کل هزینه
روند بلندمدت به سمت ارزیابی فرآیندهای پوسته سازی بر اساس هزینه تولید قطعات ریخته گری پذیرفته شده به جای مواد پوسته به تنهایی است..
فرآیندی که طرد شدن را کاهش می دهد, کمک هزینه ماشینکاری, و تأخیر در تحویل ممکن است نتیجه تجاری بهتری ارائه دهد حتی زمانی که هزینه مواد اولیه آن بیشتر باشد.
این امر به ویژه برای ریخته گری های فولاد ضد زنگ بزرگ مهم است, که در آن هر جزء رد شده می تواند زیان قابل توجهی را نشان دهد.
8. نتیجه گیری
چهار فرآیند اصلی پوسته سازی مورد استفاده در ریخته گری سرمایه گذاری - پوسته سیلیکات سدیم, پوسته های کامپوزیت, پوسته سیلیکا سل با موم با دمای پایین, و پوسته های سیلیس-سل با موم با دمای متوسط - هر کدام از نظر کیفیت ریخته گری مزایای متفاوتی دارند., هزینه, و چرخه تولید.
برای ریخته گری بزرگ فولاد ضد زنگ, موثرترین پیشرفت ها تقویت کنترل فرآیند است, بهینه سازی نسوزهای پوششی, سیستم های سیلیس-سل سریع خشک شونده معتبر را اتخاذ کنید, بهبود ریکاوری موم, و ساخت پوسته را با توجه به هندسه ریخته گری و حجم تولید انتخاب کنید.
در نهایت, بهترین فرآیند پوسته سازی لزوما ارزان ترین یا پیچیده ترین نیست.
این فرآیندی است که به طور مداوم ریخته گری را با استانداردهای کیفی مورد نیاز با کمترین هزینه کل تولید تولید می کند..
برای ریخته گری هایی که به دنبال کیفیت بهتر و تولید پایدارتر هستند, ترکیبی از فن آوری مناسب سیلیس سل, مواد نسوز واجد شرایط, خشک کردن کنترل شده, و مدیریت فرآیند مبتنی بر داده یک مسیر عملی به سمت ریخته گری سرمایه گذاری با بازده بالاتر ارائه می دهد.
سوالات متداول
کدام فرآیند پوسته سازی بهترین کیفیت را برای ریخته گری های فولاد ضد زنگ بزرگ می دهد?
پوسته سل سیلیس با موم با دمای متوسط بهترین کیفیت ریخته گری را ارائه می دهد, دقت, و کمترین میزان شکست.
سل سیلیس با موم با دمای پایین یک جایگزین عملی برای قطعات با وزن متوسط است.
چرا هنوز از سیلیکات سدیم استفاده می شود اگر کیفیت آن پایین تر است؟?
سیلیکات سدیم ارزان است, چرخه تولید کوتاهی دارد, رفتار ناک اوت خوب, و نفوذپذیری بالا. از نظر اقتصادی برای ریخته گری های کم تقاضا جذاب است.
چرا پوسته های کامپوزیت نمی توانند از موم با دمای متوسط استفاده کنند؟?
در اتوکلاو موم زدایی در دمای 171 درجه سانتی گراد و 0.6 MPa, رزین دامار با دمای متوسط با سیلیکات سدیم و سخت کننده باقیمانده در لایه های پشتیبان واکنش می دهد., تشکیل یک ماده صابونی چسبنده که بدون درمان قابل بازیافت نیست.
جهت آینده پوسته های ریخته گری بزرگ فولاد ضد زنگ چیست؟?
پوسته های سل سیلیس – به ویژه با مواد نسوز روکش ارزان قیمت و چسب های سریع خشک شونده – به تدریج جایگزین سیلیکات سدیم و پوسته های کامپوزیت می شوند که نیاز به کیفیت بالا می رود..

