
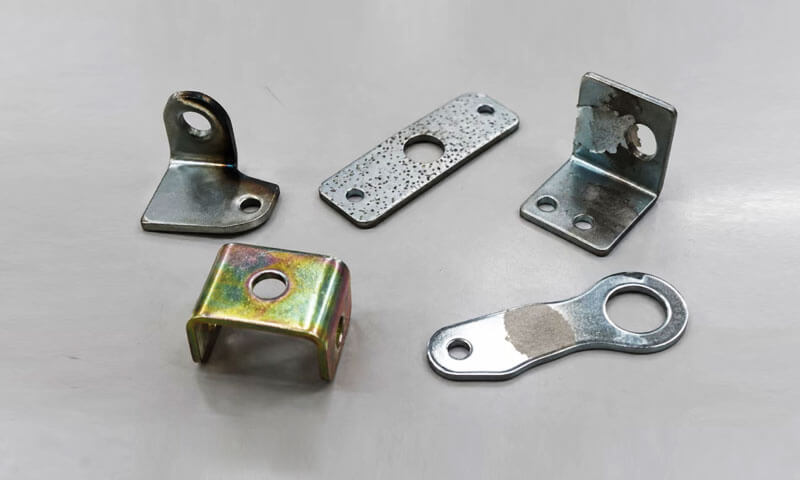
پس از سالها در آبکاری خط, من یک چیز یاد گرفته ام: نقص آبکاری به ندرت یک مشکل تک پارامتری است.
لایه برداری فقط "چسبندگی بد" نیست. سوراخ کردن فقط "حمام کثیف" نیست. سوزاندن فقط «جریان زیاد» نیست. تنوع رنگ فقط "انفعال بد" نیست.
هر نقص انتهای قابل مشاهده یک زنجیره فرآیند است. اگر عیب را بدون ردیابی زنجیره تعقیب کنید, یک هفته آن را تعمیر خواهید کرد و ماه آینده دوباره آن را خواهید دید.
به همین دلیل است که مهمترین سوال در عیب یابی آبکاری این نیست که "عیب چیست؟?"اما"جایی که در این روند زنجیره شکسته شد? ”
این مقاله پنج نقصی را که من اغلب می بینم را پوشش می دهد: لایه برداری, سوراخ کردن, سوزاندن, لکه های برهنه, و تنوع رنگ.
برای هر کدام, من ظاهر را شرح خواهم داد, علل ریشه ای, دنباله عیب یابی, و اصلاحات. من همچنین توضیح خواهم داد که چرا همان نقص مدام عود می کند - و چگونه می توان آن را متوقف کرد.
1. لایه برداری
لایه برداری زمانی اتفاق می افتد که پوشش فلزی رسوب داده شده به اندازه کافی به بستر یا لایه پوشش زیرین نچسبد..
علائم معمولی شامل تاول های موضعی است, لبه های بلند شده, پوسته پوسته شدن, یا مناطق وسیعی از پوشش پس از خم شدن جدا می شوند, تاثیر, یا دست زدن.
در تولید, لایه برداری اغلب یک مشکل قبل از درمان است تا مشکل زمان آبکاری. اگر روغن, اکسید, زنگ زدگی, یا سایر آلاینده ها روی سطح باقی می مانند, فلز رسوب شده نمی تواند یک پیوند قابل اعتماد ایجاد کند.
یک پوشش ممکن است در ابتدا قابل قبول به نظر برسد اما بعداً در طول ماشینکاری جدا می شود, مجمع, قرار گرفتن در معرض حرارتی, یا خدمات.

علل شایع لایه برداری آبکاری
| علت اصلی | مکانیسم | علائم معمولی |
| ناقص چربی زدایی | روغن و گریس از تماس نزدیک بین زیرلایه و فلز رسوبشده جلوگیری میکند | لایه برداری موضعی, اغلب در مناطق آلوده |
| ناکافی است اسید ترشی یا فعال سازی | اکسیدها, زنگ زدگی, یا فلس روی سطح باقی می ماند | چسبندگی ضعیف در مناطق آسیب دیده |
| آلودگی متقابل در طول شستشو | مواد شیمیایی یا آلاینده های باقیمانده بین مخازن فرآیند منتقل می شوند | شکست های چسبندگی نامنظم |
| بیش از حد تاخیر پس از فعال سازی | سطح فعال شده قبل از آبکاری مجدد اکسید می شود یا آلوده می شود | لایه برداری با وجود تمیز کردن ظاهرا قابل قبول |
| اکسید شده یا نامناسب بستر | ماده پایه دارای وضعیت سطحی ناپایدار یا ناسازگار با فرآیند است | شکست های مکرر چسبندگی روی مواد یا دسته های خاص |
| بیچاره بین لایه ای چسبندگی | رابط بین لایههای رسوبشده متوالی ضعیف است | جداسازی بین لایه های پوشش به جای زیرلایه |
نحوه رفع عیب لایه برداری
مرحله 1: بررسی اثر چربی زدایی.
غلظت پاک کننده را بررسی کنید, دما, زمان درمان, و سطح آلودگی.
آزمایش شکست آب می تواند به شناسایی روغن باقیمانده روی بسترهای مناسب کمک کند, اگرچه جایگزین تست تمیزی معتبر نمی شود.
مرحله 2: فرآیند ترشی و فعال سازی را بررسی کنید.
تأیید کنید که شیمی انتخاب شده، اکسید یا مقیاس مربوطه را بدون حمله بیش از حد به فلز پایه حذف می کند..
ترشی بیش از حد نیز می تواند مشکلاتی ایجاد کند, از جمله زبر شدن, تشکیل لکه, یا خطرات مرتبط با هیدروژن در مواد حساس.
مرحله 3: شستشو را بین مراحل فرآیند بررسی کنید.
شستشوی ضعیف می تواند پاک کننده را به همراه داشته باشد, اسید, نمک, یا فلزات را در مخازن بعدی حل کرد. کیفیت آب شستشو را بررسی کنید, سرریز, تحریک, و کنترل را طولانی کنید.
مرحله 4: تاخیرهای غیر ضروری را قبل از آبکاری کاهش دهید.
یک حداکثر زمان انتقال کنترل شده بین فعال سازی و آبکاری ایجاد کنید. سطوح فعال شده را از خشک شدن محافظت کنید, آلودگی, و اکسیداسیون.
مرحله 5: رابط شکست واقعی را تعیین کنید.
سطح پوست کنده را بررسی کنید و, جایی که لازم است, استفاده از میکروسکوپ یا تجزیه و تحلیل مقطعی برای تعیین اینکه آیا جدایی در سطح مشترک بستر/پوشش یا بین لایههای پوشش رخ داده است..
یادداشت مهندس
من همیشه با چربی زدایی و آبکشی شروع می کنم. نه بار از ده بار, لایه برداری یک مشکل تمیز کردن است, مشکل آبکاری نیست. اگر آزمایش شکست آب قبل از آبکاری با شکست مواجه شد, توقف - قطعه را در حمام قرار ندهید.
2. سوراخ کردن
حفره با کوچک مشخص می شود, فرورفتگی های دهانه مانند در سطح آبکاری شده.
چاله ها ممکن است شبیه سوراخ سوزنی باشند, و تراکم بالای عیوب می تواند پوشش را خشن یا متخلخل نشان دهد.
تمایز مهم این است که سوراخ شدن یک نقص فرورفته است, نه یک ذره برجسته. ندول های برجسته یا رسوبات ناهموار ممکن است به آلودگی ذرات اشاره کنند, رشد دندریتیک, یا سایر مشکلات رسوب گذاری.
با این حال, ذرات به دام افتاده نیز می توانند گودال ایجاد کنند, بنابراین بازرسی بصری باید با معاینه بیشتر ترکیب شود.
حفره می تواند در بستر ایجاد شود, در طول پیش درمان, یا در خود حمام آبکاری.
حباب های گاز چسبیده به قطعه کار یکی دیگر از دلایل رایج است, به خصوص زمانی که هندسه قطعه یا جهت قفسه به حباب ها اجازه می دهد در دام باقی بمانند.

علل اصلی آبکاری حفره
| علت | چگونه گودال ها را تولید می کند | چه چیزی را بررسی کنید |
| موجود بستر نقص | تخلخل, چاله های خوردگی, خراش, یا فرورفتگی ها پس از آبکاری قابل مشاهده باقی می مانند | کیفیت سطح ورودی و بازرسی قبل از آبکاری |
| ناکافی است تمیز کردن | روغن باقیمانده, محصولات خوردگی, یا سایر آلودگی ها با رسوب یکنواخت تداخل دارند | چربی زدایی, ترشی, فعال سازی, و شستشو |
| ذرات آلودگی | ذرات جامد در پوشش قرار می گیرند یا رسوب محلی را مختل می کنند | فیلتراسیون حمام, عناصر فیلتر, گردش خون, و تمیزی مخزن |
حباب های گاز به سطح می چسبند |
مناطقی که توسط حباب ها پوشیده شده اند، رسوب فلز ناکافی دریافت می کنند | جهت بخشی, تحریک, خیس, و انتشار گاز |
| نامتعادل حمام شیمی | مواد شیمیایی خارج از پنجره عملیاتی ممکن است رسوبات ناهموار یا نامنظم را افزایش دهد | تجزیه و تحلیل حمام و سوابق فرآیند |
| بیش از حد محلی جاری تراکم | رسوب ناپایدار می تواند به زبری یا نقص سطح مرتبط کمک کند | چگالی جریان, هندسه, و توزیع برق |
یک روش عملی برای تشخیص حفره
یک مهندس تکمیل با تجربه بلافاصله تصور نمی کند که هر گودال از حمام آبکاری سرچشمه می گیرد.
اولین قدم این است که مشخص شود آیا نقص قبل از آبکاری وجود داشته است یا خیر.
- قبل از پردازش، بستر را بررسی کنید. قطعات ورودی و نمونه های پیش تصفیه را بررسی کنید تا مشخص کنید که آیا گودال ها از قبل وجود دارند یا خیر.
- در صورت لزوم، قطعات عریان شده را بررسی کنید. اگر می توان پوشش را با استفاده از یک فرآیند پاکسازی معتبر با خیال راحت از بین برد, بستر در معرض را برای چاله های باقیمانده بازرسی کنید.
خود کنده شدن می تواند به بستر حمله کند یا آن را تغییر دهد, بنابراین روش باید برای مواد مناسب باشد. - سیستم فیلتراسیون را بررسی کنید. عناصر فیلتر را بررسی کنید, جریان گردش خون, وضعیت پمپ, رسوبات تانک, و منابع بالقوه آلودگی ذرات.
- توزیع نقص را بررسی کنید. تصادفی بودن چاله ها را تعیین کنید, در مناطق فرورفته متمرکز شده است, مرتبط با جهت گیری های خاص, یا محدود به دسته های خاصی است.
- انتشار حباب را ارزیابی کنید. جهت قفسه را بررسی کنید, زهکشی بخشی, حرکت راه حل, و اینکه آیا ویژگی های فرورفته می توانند حباب های هوا یا هیدروژن را به دام بیندازند.
چگونه از ایجاد حفره جلوگیری کنیم
- بهبود بازرسی مواد ورودی و آماده سازی سطح.
- فیلتراسیون و گردش خون را مطابق با نیازهای تامین کننده حمام حفظ کنید.
- لجن و رسوبات انباشته شده را از طریق نگهداری کنترل شده مخزن حذف کنید.
- در صورت لزوم از عوامل مرطوب کننده مناسب یا سایر افزودنی های حمام تایید شده استفاده کنید.
- جهت گیری و هم زدن قفسه را برای جلوگیری از پیوستن مداوم حباب بهینه کنید.
- شیمی حمام و شرایط عملیاتی را در محدوده کنترل مشخص شده نظارت کنید.
برای قطعات ریخته گری, توجه ویژه ای باید به تخلخل ریخته گری و حفره های متصل به سطح شود. آبکاری سطح زیرین را به جای از بین بردن قابل اعتماد عیوب آن دنبال می کند.
اگر بستر دارای منافذ باز یا گودال های خوردگی عمیق باشد, جلا دادن, ماشینکاری, اشباع در صورت لزوم, یا پیش تصفیه معتبر دیگری ممکن است قبل از آبکاری ضروری باشد.
نکته مهندسی:
یک نقشه نقص اغلب از یک قضاوت بصری کلی ارزشمندتر است. مکان را ثبت کنید, تراکم, و توزیع گودال ها در سراسر قطعات نماینده.
یک الگوی تکرارپذیر می تواند به تشخیص تخلخل بستر از حباب های به دام افتاده یا آلودگی حمام کمک کند.
3. سوزاندن
سوختن یک نقص آبکاری است که معمولاً در لبه ها ظاهر می شود, گوشه های تیز, برآمدگی ها, و سایر مناطقی که چگالی جریان محلی بیش از حد زیاد می شود.
رسوب آسیب دیده ممکن است تیره به نظر برسد, خاکستری, زبر, پودری, یا ضعیف تثبیت شده است. در موارد شدید, پوشش ممکن است شکننده یا شل باشد.
مکانیسم اساسی معمولاً چگالی جریان محلی بیش از حد نسبت به توانایی حمام برای رسوب فلز صدا است..
اگرچه تنظیم کلی جریان ممکن است در محدوده عملکرد عادی باشد, جریان واقعی به طور مساوی روی سطح یک جزء توزیع نمی شود.
گوشه های تیز و ویژگی های بیرون زده تمایل به تمرکز میدان الکتریکی دارند.
اگر این مناطق جریان بیش از حد دریافت کنند, نرخ رسوب محلی می تواند از پنجره عملیاتی عملی الکترولیت فراتر رود, ایجاد یک رسوب خشن یا سوخته.

علل شایع سوزش
| علت اصلی | چرا این اتفاق می افتد | اقدام اصلاحی معمولی |
| بیش از حد جاری تراکم | جریان از محدوده رسوب پایدار حمام فراتر می رود | چگالی جریان را کاهش دهید و سطح آبکاری موثر را بررسی کنید |
| بیچاره قفسه جهت گیری | ویژگی های شارپ مستقیماً رو به آند هستند و جریان متمرکز را دریافت می کنند | قسمت را تغییر جهت دهید یا موقعیت قفسه را تغییر دهید |
| ناکافی است آند فاصله | برخی مناطق به طور نامتناسبی جریان بالایی دریافت می کنند | در جایی که عملی است، فاصله آند تا قطعه کار را تنظیم کنید |
| نامتعادل آند ترتیب | توزیع میدان الکتریکی حول ویژگی های بیرون زده متمرکز شده است | ترتیب آند را تغییر مکان یا طراحی مجدد کنید |
سپر ناکافی |
مناطق با جریان بالا در برابر جریان بیش از حد محافظت نمی شوند | از سپر استفاده کنید, بافل ها, یا الکترودهای کمکی در صورت لزوم |
| حمام شیمی خارج مشخصات | غلظت کم فلز, سطوح افزودنی نامناسب, یا سایر انحرافات شیمی پنجره عملیات را باریک می کند | حمام را به محدوده عملیاتی مشخص شده آنالیز و بازیابی کنید |
| بیچاره تحریک یا جرم انتقال | شرایط حمل و نقل محلی برای جریان اعمال شده کافی نیست | تحریک و حرکت راه حل را بهینه کنید |
نحوه عیب یابی سوختگی
1. چگالی جریان را به جای جریان به تنهایی بررسی کنید.
چگالی جریان را با استفاده از سطح آبکاری موثر واقعی و روش محاسبه تعیین شده فرآیند محاسبه کنید.
بررسی کنید که آیا هندسه پیچیده باعث تمرکز جریان محلی شده است یا خیر، حتی زمانی که جریان کل نرمال به نظر می رسد.
2. جهت قفسه را بررسی کنید.
تعیین کنید که آیا نواحی سوخته مستقیماً رو به آند هستند یا به سمت آن بیرون زده اند. یک تغییر کوچک در جهت گیری گاهی اوقات می تواند توزیع جریان را به طور قابل توجهی بهبود بخشد.
3. محل قرارگیری و فاصله آند را بررسی کنید.
فاصله بین آند و نواحی مختلف قطعه کار را مقایسه کنید. بررسی کنید که آیا آرایش آند یک ناحیه با جریان بالا در نزدیکی گوشه ها یا ویژگی های برجسته ایجاد می کند.
4. الکترودهای محافظ و کمکی را ارزیابی کنید.
سپرها, بافل های عایق, دزدها, و ممکن است از آندها یا کاتدهای کمکی برای توزیع مجدد جریان استفاده شود, بسته به فرآیند.
راه حل صحیح بستگی به این دارد که آیا هدف کاهش رسوب بیش از حد است یا بهبود تحویل فعلی به مناطق فرورفته.
5. پنجره عملیات حمام را بررسی کنید.
غلظت فلز را تایید کنید, PH در صورت لزوم, دما, شرایط افزودنی, تحریک, و سایر پارامترهای خاص شیمی در برابر مشخصات تامین کننده.
یادداشت مهندس
سوختن در لبه ها قابل پیش بینی است. اگر آن را ببینید, فقط جریان را کم نکنید - قفسه را بررسی کنید.
بخشی که با لبه تیز رو به آند آویزان است، حتی در جریان "عادی" می سوزد. گاهی اوقات راه حل یک تغییر جهت ساده است, تعویض حمام نیست.
4. لکه های برهنه
لکه های برهنه مناطقی هستند که پوشش فلزی مورد نیاز در آنها تشکیل نشده است, زیرلایه را در معرض یا پوشیده از یک سطح کاملاً متفاوت قرار دهید.
آنها ممکن است به صورت تکه های بدون آبکاری جدا شده ظاهر شوند, مناطق نامنظم با رنگ یا براق متفاوت, یا مناطق با پوشش نازک که مطابق با مشخصات نیستند.
در تولید, لکه های برهنه به طور کلی نیاز به بررسی در دو جهت دارند: آیا جریان کافی به منطقه رسیده و آیا سطح از نظر شیمیایی برای دریافت رسوب آماده است یا خیر.
یک قطعه ممکن است تماس الکتریکی عالی داشته باشد اما همچنان در جایی که روغن یا اکسید باقیمانده از رسوب جلوگیری می کند، صفحه نمی شود..
برعکس, اگر اتصال قفسه ناپایدار باشد یا هندسه مانع از انتقال جریان کافی شود، ممکن است سطح کاملاً تمیز بدون روکش باقی بماند..

علل شایع لکه های برهنه
| علت | مکانیسم | تمرکز بازرسی |
| بیچاره قفسه تماس بگیرید | مقاومت تماس بالا یا اتصال ناپایدار جریان را محدود می کند | نقاط تماس, گیره ها, قلاب ها, و تمیزی قفسه |
| قطع شد برقی مسیر | جریان به طور قابل اعتماد از طریق قطعه جریان نمی یابد | خروجی یکسو کننده, کابل ها, اتصالات قفسه, و تداوم الکتریکی |
| باقیمانده روغن یا گریس | آلودگی از خیس شدن و رسوب مناسب جلوگیری می کند | بررسی چربی زدایی و تمیزی سطح |
| اکسیدها یا خوردگی محصولات | بستر به اندازه کافی فعال نشده است | ترشی, فعال سازی, و شرایط سطح قبل از آبکاری |
آلودگی موضعی |
مناطق آسیب دیده محلول را دفع می کنند یا رسوب را مهار می کنند | شیوه های رسیدگی, دستکش, تجهیزات انتقال, و کیفیت آبکشی |
| عمیق عرفان یا سپر شده هندسه | چگالی جریان محلی برای رسوب ضخامت مورد نیاز بسیار کم است | هندسه بخش, طراحی قفسه, و توزیع فعلی |
| ناکافی است پیش درمان پوشش | سطوح خاصی تمیز یا فعال نمی شوند | پوشش اسپری, غوطه وری, تحریک, و زهکشی |
عیب یابی گام به گام نقاط خالی
مرحله 1: مخاطبین قفسه را بررسی کنید.
به دنبال اتصالات سست باشید, سطوح تماس اکسید شده, گیره های فرسوده, و نقاط تماس با فشار ناکافی.
اطمینان حاصل کنید که سطح تماس در طول چرخه آبکاری کافی است.
مرحله 2: بررسی تداوم الکتریکی.
کابل ها را بررسی کنید, باسبارها, اتصالات یکسو کننده, و اجزای رک. سوابق جریان و ولتاژ را برای وقفه یا نوسانات غیرعادی بررسی کنید.
مرحله 3: زیرلایه در معرض دید را بررسی کنید.
روغنی بودن سطح را تعیین کنید, اکسید شده, خورده شده, یا در غیر این صورت آلوده است. منطقه آسیب دیده را با منطقه ای که به درستی آبکاری شده است مقایسه کنید.
مرحله 4: هندسه محلی را بررسی کنید.
سوراخ های عمیق, شیارهای باریک, چهره های فرورفته, و مناطق محافظت شده ممکن است چگالی جریان کم را تجربه کنند. ارزیابی کنید که آیا موقعیت رک یا قرار دادن الکترود رسوب را محدود می کند.
مرحله 5: توالی پیش درمان را مرور کنید.
اطمینان حاصل کنید که مناطق مربوطه به درستی چربی زدایی شده اند, شسته شده, فعال شد, و بدون تاخیر غیر قابل قبول به مخزن آبکاری منتقل می شود.
نکته مهندسی:
لکههای برهنهای که بهطور تصادفی در کل یک قفسه ایجاد میشوند، نشاندهنده مشکلی متفاوت از لکههای برهنهای هستند که همیشه در داخل یک فرورفتگی ظاهر میشوند..
نقص های تصادفی اغلب بررسی پایداری تماس و آلودگی را توجیه می کند; عیوب هندسی قابل تکرار نیاز به بررسی دقیق تر توزیع جریان و دسترسی به راه حل دارد.
5. تنوع رنگ
تنوع رنگ زمانی رخ می دهد که اجزای آبکاری شده سایه های ناسازگاری را نشان دهند, روشنایی, براق, یا ظاهر کلی.
نمونههای معمولی شامل قطعاتی از همان دسته است که تیرهتر یا روشنتر به نظر میرسند, مناطق مختلف یک جزء که رنگ های متفاوتی را نشان می دهد, یا دسته های تولیدی متوالی که تناژهای متفاوتی دارند.
تنوع رنگ به ویژه برای آبکاری تزئینی مهم است, سخت افزار قابل مشاهده, محصولات مصرفی, و اجزایی با الزامات ظاهری دقیق.
با این حال, هر تفاوت رنگی نشان دهنده خرابی پوشش نیست. اهمیت به سیستم آبکاری بستگی دارد, پایان مورد نیاز, و اینکه آیا پوشش با مشخصات عملکردی آن مطابقت دارد یا خیر.
به عنوان مثال, قطعات روکش روی با پوشش غیرفعال یا تبدیل ممکن است تفاوت رنگ ناشی از تغییرات در فرآیند پس از درمان را نشان دهند..
سیستم های نیکل یا کروم ممکن است سطوح براقیت متفاوتی را به دلیل آماده سازی بستر نشان دهند, ضخامت رسوب, یا زبری سطح.
رویکرد تشخیصی صحیح به جای تغییر فوری شیمی حمام، ارزیابی کل توالی تکمیل است.

علل اصلی تنوع رنگ آبکاری
| عامل | چگونه بر ظاهر تأثیر می گذارد | چه چیزی را بررسی کنید |
| ناهموار پوشش ضخامت | ضخامت های مختلف رسوب می تواند روشنایی را تغییر دهد, پوشش, یا ظاهر نوری | اندازه گیری ضخامت در چندین مکان |
| متفاوت قفسه مواضع | قطعات به دلیل فاصله آند و هندسه، توزیع های جریان متفاوتی را دریافت می کنند | چیدمان قفسه و روندهای خاص موقعیت |
| ناسازگار منفعل شدن شرایط | زمان, دما, تمرکز, یا شرایط حمام باعث تغییر پوشش تبدیل نهایی می شود | سوابق غیرفعال سازی و تجزیه و تحلیل حمام |
| ناکافی است شستشو | مواد شیمیایی یا آلودگی باقیمانده سطح را تغییر می دهند یا در درمان بعدی اختلال ایجاد می کنند | کیفیت آب شستشو, جریان, و حمل |
خشک شدن ناهموار |
آب باقیمانده, الگوهای زهکشی, یا خشک شدن ناسازگار می تواند لکه هایی را به جا بگذارد یا ظاهر را تغییر دهد | دمای خشک شدن, زمان, جریان هوا, و جهت بخشی |
| آبکاری-حمام تنوع | تغییرات در غلظت فلز, PH, مطلب, آلودگی, یا شرایط عملیاتی ویژگی های سپرده را تغییر می دهد | تجزیه و تحلیل حمام, سوابق پر کردن, و تاریخچه تعمیر و نگهداری |
| بستر تنوع | تفاوت در آلیاژ, زبری سطح, جلا دادن, یا شرایط ریخته گری بر ظاهر نهایی تاثیر می گذارد | مواد ورودی و سازگاری پیش تصفیه |
| در حال مشاهده و اندازه گیری شرایط | نورپردازی, زاویه دید, و بازتاب سطح بر رنگ درک شده تأثیر می گذارد | بازرسی روشنایی و روش اندازه گیری |
نحوه بررسی تفاوت رنگ ها
1. ضخامت پوشش را اندازه گیری کنید.
ضخامت را در مکانهای معرف در همان جزء و در موقعیتهای مختلف قفسه مقایسه کنید.
از یک روش مناسب برای ترکیب پوشش/ بستر استفاده کنید, مانند فلورسانس اشعه ایکس (XRF) یا یکی دیگر از روشهای ضخامتسنجی معتبر.
2. موقعیت و جهت قفسه را مرور کنید.
مشخص کنید که تیره تر است یا خیر, سبک تر, براق تر, یا قطعات کدرتر با موقعیت های خاصی در قفسه مطابقت دارند.
تغییرات مرتبط با موقعیت ثابت ممکن است نشان دهنده تفاوت در توزیع جریان یا جریان محلول باشد.
3. شرایط پوشش غیرفعال یا تبدیل را بررسی کنید.
برای سیستم هایی که از غیرفعال سازی استفاده می کنند, روکش های تبدیل, یا سایر اقدامات پس از درمان, بررسی زمان درمان, دما, شیمی, شستشو, و شرایط خشک شدن.
4. کیفیت آب شستشو و خشک کردن را ارزیابی کنید.
به دنبال نقاط آبی باشید, باقی مانده های شیمیایی, زهکشی ناقص, و خشک شدن ناسازگار. حفره های عمیق و سطوح افقی ممکن است مایع را بیشتر از نواحی در معرض دید نگه دارند.
5. حمام آبکاری را تجزیه و تحلیل کنید.
غلظت فلز را مرور کنید, PH در صورت لزوم, مطلب, آلودگی, دما, و سوابق پر کردن. اطمینان حاصل کنید که فرآیند در محدوده های تعیین شده تامین کننده باقی می ماند.
6. استاندارد کردن بازرسی ظاهری.
قطعات را تحت نور ثابت مقایسه کنید, زوایای دید, و شرایط بازرسی. جایی که ثبات رنگ بسیار مهم است, از نمونه های مرجع تایید شده و اندازه گیری رنگ هدف استفاده کنید.
استفاده از L*a*b*و ΔE برای کنترل رنگ
برای اجزای مهم ظاهری, بازرسی بصری به تنهایی ممکن است نتایج به اندازه کافی قابل تکرار نباشد.
رنگ سنج یا اسپکتروفتومتر می تواند رنگ را با استفاده از فضای رنگی CIE L*a*b* کمیت کند.:
- L* نشان دهنده سبکی است, از سیاه به سفید.
- a* نشان دهنده محور سبز به قرمز است.
- b* نشان دهنده محور آبی به زرد است.
- ΔE نشان دهنده تفاوت رنگ محاسبه شده بین نمونه و مرجع آن تحت یک روش اندازه گیری مشخص است.
حد دقیق پذیرش ΔE باید با مشتری توافق شود و برای سیستم پوشش مربوطه تایید شود, بستر, سطح براقیت, و شرایط اندازه گیری.
هیچ محدودیت ΔE واحدی مناسب برای هر محصول آبکاری شده وجود ندارد.
برای تولید پایدار, یک نمونه اصلی استاندارد مانند ظاهر هدف ایجاد کنید و از نمونه محدود برای تعیین محدوده بصری قابل قبول استفاده کنید.
در صورت لزوم نتایج اندازه گیری را ثبت کنید, به خصوص هنگام مقایسه دسته های مختلف یا بررسی شکایات مکرر.
نکته مهندسی:اگر تفاوت رنگ از موقعیت قفسه پیروی کند, آبکاری و توزیع پس از درمان را بررسی کنید.
اگر از دسته مواد پیروی کند, بستر و پیش تصفیه را بررسی کنید. اگر عمدتاً پس از غیرفعال شدن یا خشک شدن ظاهر می شود, قبل از اصلاح حمام آبکاری اولیه روی آن مراحل تمرکز کنید.
6. نحوه تشخیص عیوب مکرر آبکاری
نقصی که پس از کار مجدد از بین می رود, برهنه کردن, آبکاری مجدد, یا یک تنظیم مخزن - اما چند روز بعد برمی گردد - معمولاً نشان می دهد که شرایط فرآیند اساسی شناسایی یا کنترل نشده است.
مهندسان با تجربه تکمیل به دنبال الگوها هستند. مکان, زمان بندی, دسته مواد, و ارتباط با وضعیت حمام اغلب شواهد مفیدتری نسبت به ظاهر نقص به تنهایی ارائه می دهد.
از توزیع نقص برای شناسایی علت اصلی استفاده کنید
| الگوی مشاهده شده | منطقه احتمالی تحقیق | اقدام توصیه شده |
| نقص متمرکز در ثابت محل در را بخش | آرایش آند, طراحی قفسه, محافظ, چگالی جریان محلی, یا فرورفتگی های هندسی | مکان های نقص را در قطعات مقایسه کنید و طرح های الکترود و قفسه را بررسی کنید |
| نقص محدود به الف خاص مواد دسته | کیفیت بستر, تنوع آلیاژی, عیوب ریخته گری, یا وضعیت سطح ورودی | مقایسه گواهی مواد, بازرسی های ورودی, و نتایج قبل از درمان |
| نقص متمرکز در یکی تغییر دهید | شیوه های اپراتور, دوباره پر کردن, زمان درمان, کنترل دما, یا تنظیمات تجهیزات | بررسی سوابق شیفت, سیاهههای مربوط به فرآیند, و رویه های اپراتور |
با تغییر شرایط حمام، نقص ها افزایش می یابد |
ترکیب حمام, آلودگی, تصفیه, یا فواصل نگهداری | حمام را تجزیه و تحلیل کنید و نتایج را با داده های کنترل تاریخی مقایسه کنید |
| نقص رخ دادن به صورت تصادفی در سراسر متفاوت است قفسه مواضع | تماس متناوب, آلودگی ذرات, رسیدگی ناسازگار, یا شرایط فرآیند ناپایدار | اتصالات الکتریکی را بررسی کنید, تصفیه, و کنترل های مدیریتی |
| نقص ظاهر شود پس از پس از درمان | منفعل شدن, شستشو, خشک کردن, یا دست زدن | پارامترهای پس از درمان و شیوه های انتقال را بررسی کنید |
یک بررسی ساختار یافته ریشه ای
وقتی نقصی ظاهر می شود, به جای انجام چندین تنظیم همزمان، از یک روش تکرارپذیر استفاده کنید.
- حاوی محصول آسیب دیده باشد. دسته بالقوه آسیب دیده را شناسایی کنید و از آزاد شدن قطعات ناسازگار جلوگیری کنید.
- نقص را مستند کنید. از قطعات نماینده عکس بگیرید و نوع عیب را ثبت کنید, مکان, شدت, دسته مواد, موقعیت قفسه, و زمان تولید.
- تاریخچه فرآیند را مرور کنید. پارامترهای عملیاتی را بررسی کنید, تجزیه و تحلیل حمام, دوباره پر کردن, تعمیر و نگهداری, و تغییرات اخیر فرآیند.
- نمونه های منطبق و غیر منطبق را مقایسه کنید. به دنبال تفاوت در شرایط بستر باشید, پیش درمان, تماس الکتریکی, ضخامت پوشش, و بعد از درمان.
- یک علت مشکوک را در زمانی که عملی است آزمایش کنید. آزمایشهای کنترلشده تعیین اینکه آیا یک اقدام اصلاحی واقعاً مشکل را حل میکند یا خیر، آسانتر میکند.
- نتیجه را تأیید کنید. اطمینان حاصل کنید که نقص کاهش یافته یا از بین رفته است و سایر الزامات - مانند ضخامت, چسبندگی, مقاومت در برابر خوردگی, و ظاهر - قابل قبول باقی می ماند.
- به روز رسانی کنترل های فرآیند. دستورالعمل های کاری را اصلاح کنید, نقاط بازرسی, برنامه های تعمیر و نگهداری, یا فرآیند را محدود می کند تا مشکل برنگردد.
این رویکرد قابل اعتمادتر از ایجاد تغییرات همزمان در جریان است, دما, شیمی, و زمان آبکاری.
اگر چندین متغیر با هم تغییر کنند, تعیین اینکه کدام تعدیل نقص را حل کرده است یا اینکه آیا بهبود ظاهری موقتی بوده است دشوار می شود.
7. جلوگیری از عیوب آبکاری از طریق کنترل فرآیند
اگرچه هر نقصی مکانیسم خاص خود را دارد, اغلب مشکلات تکراری آبکاری را می توان در تغییرات در تعداد محدودی از مناطق فرآیند ردیابی کرد.
بنابراین یک سیستم پیشگیری قوی نیاز به کنترل کامل توالی تکمیل دارد, از بازرسی مواد ورودی تا بسته بندی نهایی.
فرآیند را در هر مرحله کنترل کنید
| مرحله پردازش | نقاط کنترل کلیدی | نقص هایی که می توان از آنها جلوگیری کرد |
| ورودی مواد بازرسی | تخلخل سطح, خوردگی, خراش, فرورفتگی ها, قوام آلیاژی | سوراخ کردن, ظاهر ناهموار |
| چربی زدایی | غلظت تمیزتر, دما, زمان, آلودگی | لایه برداری, لکه های برهنه, سوراخ کردن |
| ترشی و فعال سازی | شیمی, زمان, دما, حذف اکسید, سازگاری بستر | لایه برداری, لکه های برهنه |
| شستشو | کیفیت آب, جریان, سرریز, حمل و نقل, زهکشی | لایه برداری, تنوع رنگ, رنگ آمیزی |
| قفسه در حال بارگذاری | کیفیت تماس, فاصله گذاری, جهت گیری, ثبات بارگذاری | لکه های برهنه, سوزاندن, تنوع رنگ |
| آبکاری | چگالی جریان, دما, شیمی حمام, تحریک, آرایش آند | سوزاندن, سوراخ کردن, ضخامت ناهموار, تنوع رنگ |
| فیلتراسیون و تعمیر و نگهداری | وضعیت فیلتر, گردش خون, حذف لجن, نظارت بر آلودگی | سوراخ کردن, رسوبات ناهموار |
| منفعل شدن یا پس از درمان | تمرکز, زمان, دما, آبکشی کنید, و شرایط خشک شدن | تنوع رنگ, رنگ آمیزی |
| نهایی بازرسی | ضخامت, چسبندگی, ظاهر, عملکرد خوردگی در صورت نیاز | تشخیص محصول ناسازگار |
ایجاد محدودیت های کنترل و قابلیت ردیابی
کنترل فرآیند باید بر اساس الزامات سیستم آبکاری خاص باشد تا تنظیمات عمومی.
چگالی جریان, دمای حمام, غلظت شیمیایی, PH, زمان درمان, و سطوح افزودنی همگی دارای پنجره های عملیاتی وابسته به شیمی هستند.
برای ثبات تولید, حفظ سوابق از:
- تجزیه و تحلیل حمام و پر کردن.
- فعلی, ولتاژ, دما, و زمان درمان.
- پیکربندی قفسه و موقعیت بارگیری.
- شرایط پیش درمان و شستشو.
- تغییر فیلتر, تعمیر و نگهداری مخزن, و اقدامات اصلاحی.
- ضخامت پوشش, چسبندگی, ظاهر, و سایر نتایج پذیرش مشخص شده.
هنگامی که نقص ها رخ می دهد, این سوابق به تیم اجازه می دهد تا قطعات ناسازگار را با تولیدات تایید شده قبلی مقایسه کند و تغییرات معنی دار فرآیند را شناسایی کند.
دوباره کاری نباید علت اصلی را پنهان کند
برداشتن و آبکاری مجدد ممکن است برخی از اجزای ناسازگار را بازیابی کند, اما دوباره کاری باید برای سیستم زیرلایه و پوشش تایید شود.
جداسازی مکرر می تواند به مواد پایه حمله کند, تغییر ابعاد, به سطح آسیب برساند, یا ایجاد خطرات اضافی.
برخی از فولادهای با استحکام بالا و سایر مواد حساس نیز ممکن است به دلیل شکنندگی هیدروژن نیاز به توجه ویژه داشته باشند..
قبل از کار مجدد, تعیین اینکه آیا بستر اصلی می تواند فرآیند پیشنهادی را تحمل کند و آیا قسمت نهایی هنوز می تواند ضخامت پوشش مورد نیاز را برآورده کند یا خیر., چسبندگی, مقاومت در برابر خوردگی, و مشخصات ابعادی.
اگر همان عیب مدام برمی گردد, اقدام اصلاحی باید به جای اتکا به دوباره کاری های مکرر، فرآیند آغازین را هدف قرار دهد.
8. نتیجه گیری
لایه برداری, سوراخ کردن, سوزاندن, لکه های برهنه, و تنوع رنگ یکی از رایج ترین عیوب آبکاری است, اما آنها یک راه حل جهانی مشترک ندارند.
موثرترین روش عیب یابی ترکیب بازرسی بصری است, تجزیه و تحلیل محل نقص, سوابق پردازش, و تست هدفمند.
تعیین زمان و مکان وقوع نقص به تشخیص مشکلات بستر از خرابی های پیش تصفیه کمک می کند, مسائل مربوط به توزیع برق, بی ثباتی حمام, و تغییرات پس از درمان.
برای تولید کنندگان, کیفیت آبکاری ثابت به بیش از دستیابی به ضخامت پوشش مورد نیاز بستگی دارد.
نتایج قابل اطمینان نیاز به پیش تیمار کنترل شده دارند, شیمی حمام پایدار, طراحی رک و آند مناسب, فیلتراسیون موثر, ثابت پس از درمان, و معیارهای بازرسی مستند.
با شناسایی علت اصلی واقعی و تأیید اقدامات اصلاحی, تولید کنندگان می توانند دوباره کاری را کاهش دهند, بهبود بازده تولید, و کیفیت سطح ثابت تری را ارائه دهد.
سوالات متداول
شایع ترین علت لایه برداری در آبکاری چیست؟?
چسبندگی ضعیف ناشی از چربی زدایی ناقص, ترشی ناکافی, شستشوی آلودگی, یا تاخیر بیش از حد قبل از آبکاری. تمیز کردن و آبکشی اولین بررسی است.
چگونه سوراخ شدن را از گره یا ذره تشخیص دهم؟?
گودال یک فرورفتگی یا دهانه است. یک ندول یا ذره بلند می شود. با نور کم زاویه یا میکروسکوپ بازرسی کنید; پوشش را صاف کنید و بررسی کنید که آیا نقص در بستر وجود دارد یا خیر.
چرا سوزش همیشه در لبه ها و گوشه ها ظاهر می شود?
زیرا چگالی جریان در لبه ها و گوشه های تیز بالاترین میزان است. راه حل کاهش چگالی جریان محلی با تنظیم جریان است, جهت رک, فاصله آند, یا محافظ.
چه چیزی باعث ایجاد لکه های خالی در آبکاری می شود?
لکه های برهنه از تماس ضعیف قفسه به وجود می آیند, مسیر فعلی قطع شده, آلودگی سطحی, یا چگالی جریان کم در مناطق فرورفته. ابتدا تماس الکتریکی را بررسی کنید, سپس وضعیت سطح.
چرا همان عیب بعد از کار مجدد برمی گردد?
زیرا علت اصلی آن مشخص نشده است. پیگیری کنید که آیا نقص محل ثابت است یا خیر, مرتبط با مواد, مربوط به شیفت, یا مربوط به حمام. الگو به علت اشاره دارد.
آیا می توانم با افزایش جریان لایه برداری را برطرف کنم؟?
خیر. لایه برداری یک مشکل چسبندگی است. افزایش جریان ممکن است پوشش را بسوزاند یا عیب را بدتر کند. تمیز کردن را برطرف کنید, ترشی, شستشو, و ابتدا زمان انتقال.

