
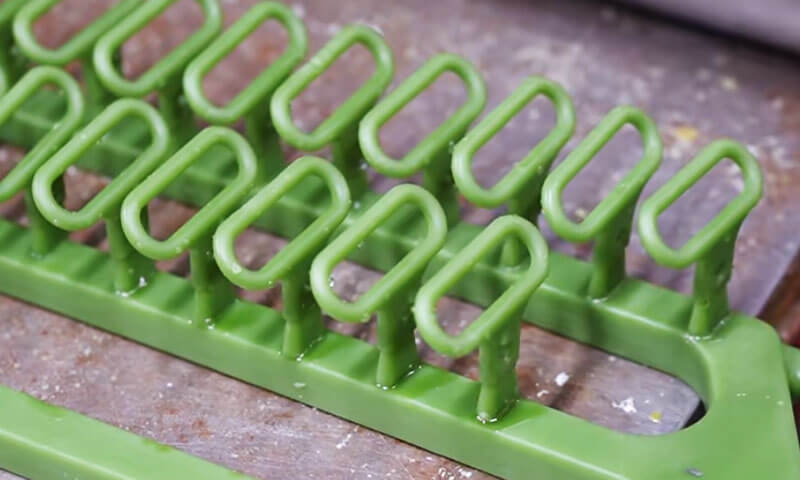
در ریخته گری سرمایه گذاری, الگوسازی پل های درخت مومی و ساخت پوسته. اگر درخت بد مونتاژ شده باشد, بهترین الگوی موم و بهترین پوسته جهان شما را نجات نخواهد داد.
من درختانی را دیده ام که روی قفسه ظاهر خوبی داشتند و در اتوکلاو شکست خوردند. من درختانی را با فاصله کامل اما دروازهبندی بد دیدهام, و قطعات ریخته گری با تخلخل انقباضی بیرون آمدند که تشخیص آن سه روز طول کشید.
مونتاژ درخت موم فقط "چسباندن الگوها روی اسپرو" نیست. این اولین تصمیم واقعی دروازهبانی در این فرآیند است.
جریان فلز را کنترل می کند, تغذیه, دنباله انجماد, پوشش پوسته, راندمان موم زدایی, و ثبات ابعادی.
درستش کن, و بقیه مراحل قابل پیش بینی می شود. اشتباه بگیرید, و در کل دوره تولید با نقص ها مبارزه خواهید کرد.
این راهنما فرآیند مونتاژ کامل را پوشش می دهد - از بررسی های قبل از مونتاژ گرفته تا ذخیره سازی و حمل و نقل - با داده های عملی و قوانین فروشگاهی که من برای چندین دهه استفاده کرده ام..
1. مونتاژ درخت مومی در ریخته گری سرمایه گذاری چیست؟?
مونتاژ درخت موم فرآیند پیوستن الگوهای مومی فردی است, گیتس, دونده, و یک اسپرو مرکزی یا مجموعه فنجان ریختن در یک خوشه موم کامل, معمولاً درخت الگوی درخت مومی نامیده می شود.
درخت مونتاژ شده به عنوان الگویی برای تولید پوسته سرامیکی بعدی عمل می کند. در حین ساخت پوسته, درخت موم به طور مکرر در دوغاب سرامیکی فرو می رود و با گچ نسوز پوشانده می شود..
بعد از اینکه پوسته به اندازه کافی خشک شد, موم برداشته می شود, و پوسته سرامیکی باقیمانده حفره ای را تشکیل می دهد که فلز مذاب در آن ریخته می شود.

2. آماده سازی قبل از مونتاژ درخت مومی
کیفیت یک درخت مومی تمام شده قبل از ایجاد اولین اتصال شروع می شود. بازرسی الگو, آماده سازی اسپرو, تمیزی ابزار, و کنترل محیطی همگی بر پایداری فرآیند مونتاژ تأثیر می گذارند.
الگوهای مومی را بررسی کنید, اسپروس, و اتصالات دروازه
قبل از مونتاژ, هر الگوی مومی را بررسی کنید, جوجه, و جزء دروازه.
الگوهای معیوب باید شناسایی و جدا شوند تا اینکه در درخت گنجانده شوند و بعداً کشف شوند..
به شرایط زیر توجه ویژه ای داشته باشید:
| آیتم بازرسی | چه چیزی را بررسی کنید | عواقب بالقوه در صورت نادیده گرفتن |
| الگو هندسه | Warpage, تحریف, ویژگی های از دست رفته, و انحرافات ابعادی | ابعاد ریخته گری نادرست یا هندسه ناقص |
| موم سطح | ترک ها, حباب ها, خراش, آلودگی, و آسیب های سطحی | عیوب سطحی به حفره سرامیکی منتقل شده است |
| دروازه اتصال مناطق | موم اضافی, فرز, سطوح ناهموار, و چهره های تماس آسیب دیده | مفاصل ضعیف, نفوذ دوغاب, یا نقص پوسته |
| اسپرو و ریختن سر | صافی, صراط مستقیم, ترک ها, و سازگاری ابعادی | ناهماهنگی, مونتاژ ناپایدار, و دروازه های ناسازگار |
| موم مواد وضعیت | نرمی بیش از حد, شجاعت, یا تغییر شکل | شکست مفصل یا ناپایداری ابعادی |
اسپرو یا سر ریختن سزاوار توجه ویژه است. در عمل, به راحتی می توان بر روی الگوهای فردی تمرکز کرد و از اسپرو مرکزی چشم پوشی کرد.
با این حال, پیچ خوردگی یا ناهمواری اسپرو می تواند روی هم ترازی هر جزء متصل به آن تأثیر بگذارد.
همچنین می تواند هندسه مفصلی ناهموار ایجاد کند و موقعیت درخت کامل را در طول ساختن پوسته دشوار کند..
قبل از پیوستن, زباله ها و برآمدگی های موم را از سطوح اتصال حذف کنید.
وجوه اتصال باید تمیز باشد, به درستی تطبیق داده شود, و عاری از نقص هایی که می تواند از تماس صمیمی جلوگیری کند.
جایی که الزامات ابعادی سخت است, استفاده از گیج ها یا وسایل بازرسی تایید شده برای بررسی ابعاد بحرانی الگوها و اسپروها به جای اتکای منحصراً به قضاوت بصری.
ابزارها و محل کار را آماده کنید
ابزارهای مونتاژ درخت مومی معمولی عبارتند از:
- اتوهای جوش موم با کنترل دما یا ابزارهای اتصال حرارتی.
- چاقوهای تمیز, خراش دهنده ها, و ابزار پیرایش.
- وسایل مونتاژ, جیگ های موقعیت یابی, و تراز سنج ها.
- قفسه ها یا سینی های مناسب برای حمایت از درختان تکمیل شده.
- موم و ابزار تعمیر تایید شده برای اصلاح ناهنجاری های جزئی مفصل.
ابزارها باید عاری از موم انباشته شده باشند, باقی مانده کربن شده, روغن, و سایر آلاینده ها. ابزارهای کثیف می توانند مواد خارجی را به سطح موم منتقل کنند یا ذرات را وارد مفاصل کنند.
دمای محیط توصیه شده برای عملیات مونتاژ در روش تولید عرضه شده 18 تا 28 درجه سانتیگراد است.
این محدوده یک نقطه شروع عملی برای کنترل محیطی فراهم می کند, اما پنجره عملیاتی واقعی باید برای فرمولاسیون موم تایید شود, ابعاد الگو, و شرایط گیاه.
محل کار را تمیز نگه دارید, خشک, و به اندازه کافی تهویه شود. از نور مستقیم خورشید خودداری کنید, منابع حرارتی موضعی, نوسانات شدید دما, و شرایط گرد و غبار.
گرمای بیش از حد می تواند الگوهای موم را نرم کند, در حالی که تغییرات دما ممکن است باعث حرکت ابعادی شود.
گرد و غبار یا روغن روی سطح الگو می تواند با خیس شدن دوغاب سرامیکی تداخل داشته باشد و به نقص پوسته کمک کند..
طرح درخت تایید شده و پارامترهای فرآیند را تأیید کنید
قبل از شروع تولید, نقشه مونتاژ یا مشخصات فرآیند تایید شده را تایید کنید.
تعداد الگوهای هر درخت, تعداد طبقات, موقعیت های دروازه, ابعاد دونده, و جهت گیری الگو باید با توجه به طرح ریخته گری ایجاد شود.
پیکربندی صحیح درخت به عوامل مختلفی بستگی دارد:
- اندازه و وزن ریخته گری فردی.
- ضخامت دیوار و پیچیدگی هندسی.
- شرایط آلیاژ و ریختن.
- حجم تولید مورد نیاز.
- ظرفیت پوسته سرامیکی و محدودیت های جابجایی.
- الزامات پر کردن و تغذیه فلز.
- فضای موجود برای غوطه وری, گچ بری, خشک کردن, و موم زدایی.
افزودن الگوهای بیشتر به یک درخت می تواند خروجی هر پوسته را بهبود بخشد و تعداد چرخه های تولید را کاهش دهد.
با این حال, رسیدگی به درختی که بیش از حد بارگذاری شده است ممکن است دشوار باشد, می تواند از نظر مکانیکی ناپایدار شود, و ممکن است ساختمان پوسته یا تغذیه فلز را به خطر بیندازد.
هدف این نیست که تعداد الگوهای هر درخت را به حداکثر برسانیم. دستیابی به بهترین تعادل بین راندمان تولید است, کیفیت پوسته, عملکرد پر کردن, و بازده ریخته گری.
3. فرآیند مونتاژ درخت مومی: گام به گام
مونتاژ درخت مومی نیاز به تکنیکهای اتصال تکرارپذیر و موقعیتیابی دقیق دارد.
تغییرات کوچک در کیفیت مفصل, زاویه دروازه, یا فاصله الگوی زمانی که در یک دسته تولید بزرگ ضرب شود می تواند قابل توجه باشد.
مرحله 1: Sprue را قرار دهید و مرجع را ایجاد کنید
اسپرو مرکزی یا مجموعه ریخته گری را در فیکسچر تایید شده محکم کنید. صاف بودن آن را بررسی کنید, تراز عمودی, و ثبات قبل از چسباندن هر گونه الگو.
اسپرو به عنوان مرجع ساختاری اصلی درخت عمل می کند. اگر در هنگام مونتاژ خم شود یا جابجا شود, آرایش الگوی حاصل ممکن است نامتعادل یا ناسازگار شود.
برای تولید مجدد, یک وسیله اختصاصی اغلب ارزشمند است. این به حفظ جهت گیری الگوی مورد نظر کمک می کند, ارتفاع طبقه, موقعیت دروازه, و ابعاد کلی درخت, به ویژه هنگامی که چندین اپراتور یک خانواده قطعه را مونتاژ می کنند.
مرحله 2: الگوها را با استفاده از جوش موم کنترل شده وصل کنید
هر الگو را با استفاده از روش اتصال مومی تایید شده به دروازه یا رانر تعیین شده خود بچسبانید.
اتصال باید استحکام اتصال کافی را بدون آسیب رساندن به الگو یا تحریف هندسه آن فراهم کند.
دو شرط از اهمیت ویژه ای برخوردار است:
- گرمای ناکافی:سطوح اتصال ممکن است به اندازه کافی ذوب نشوند, ایجاد یک رابط ضعیف یا یک شکاف پنهان.
- گرمای بیش از حد:موم ممکن است بیش از حد ذوب شود, باعث فروپاشی محلی می شود, اعوجاج ابعادی, یا مفصل بزرگ شده.
دما و زمان تماس صحیح به مواد موم بستگی دارد, مقطع مشترک, طراحی ابزار, و روش مونتاژ.
دمای جوش جهانی واحدی برای هر سیستم الگوی مناسب وجود ندارد.
در حین پیوستن, اطمینان حاصل کنید که سطوح اتصال به درستی تراز شده و تماس کامل دارند. از تکیه بر یک پل مومی کوچک برای نگه داشتن یک الگوی بزرگ یا سنگین در موقعیت خود اجتناب کنید.
پس از پیوستن, اجازه دهید مفصل قبل از اعمال نیروی اضافی یا چسباندن الگوهای مجاور تثبیت شود.
مرحله 3: هر مفصل را بازرسی و تمام کنید
اتصال موم صدا باید پیوسته باشد, ایمن کردن, و عاری از شکاف, سوراخ ها, یا همجوشی ناقص.
پس از پیوستن, موم اضافی را با یک ابزار اصلاح مناسب پاک کنید. برآمدگی های نامنظم را بدون برش در الگو یا کاهش سطح مقطع دروازه مورد نیاز صاف کنید..
جایی که فرورفتگی یا شکاف سطحی کوچک را می توان تحت روش تعمیر تایید شده اصلاح کرد, از موم تعمیر سازگار استفاده کنید و مشخصات مفصل را بازیابی کنید.
یک مفصل از نظر ساختاری ضعیف را به سادگی با یک لایه نازک موم نپوشانید.
| نقص مفصل | علت احتمالی | تصحیح توصیه شده |
| قابل مشاهده است شکاف | تناسب ضعیف یا گرمای ناکافی | برای به دست آوردن تماس کامل، مفصل را دوباره کار کنید |
| ضعیف یا سست اتصال | همجوشی ناکافی یا ناحیه اتصال ناکافی | تحت شرایط کنترل شده دوباره بپیوندید و ثبات را تأیید کنید |
| بیش از حد موم تجمع | گرم شدن بیش از حد یا پیرایش ضعیف | موم اضافی را بدون آسیب رساندن به مفصل بردارید |
| تحریف شده الگو نزدیک را مفصل | گرمای بیش از حد یا نیروی مکانیکی | الگو را با توجه به معیارهای ابعادی جایگزین یا تعمیر کنید |
| سوراخ های سوراخ یا کوچک حفره ها | همجوشی ناقص, هوای به دام افتاده, یا آلودگی سطحی | اتصال را بررسی کنید و در صورت لزوم آن را تعمیر یا تعویض کنید |
مفصلی که صاف به نظر می رسد لزوما قوی نیست. برای الگوهای بحرانی یا سنگین, از یک بررسی پایداری مکانیکی تایید شده یا یک روش مونتاژ معتبر استفاده کنید نه اینکه صرفاً به ظاهر تکیه کنید.
مرحله 4: الگوها را با فاصله کافی مرتب کنید
فاصله الگو تعیین می کند که آیا دوغاب سرامیکی می تواند به تمام سطوح مورد نیاز برسد و آیا گچ نسوز می تواند یک پوسته پیوسته در اطراف درخت ایجاد کند یا خیر..
راهنمای فرآیند ارائه شده حداقل فاصله را مشخص می کند 10 میلی متر بین الگوهای مومی مجاور.
این را به عنوان یک نیاز اولیه برای فرآیند توصیف شده در نظر بگیرید, یک قانون جهانی برای همه هندسه های ریخته گری سرمایه گذاری نیست.
فاصله مورد نیاز باید در برابر شکل الگو بررسی شود, مصالح ساختمانی پوسته, ویسکوزیته دوغم, اندازه ذرات گچ, و قابلیت زهکشی و خشک شدن مجموعه.
فاصله ناکافی می تواند منجر به:
- پوشش ناقص دوغاب بین الگوهای مجاور.
- هوای محبوس شده یا مناطقی که مرطوب نیستند.
- توزیع ناهموار گچ نسوز.
- تنوع ضخامت پوسته موضعی.
- حذف موم دشوار و تمیز کردن پوسته ناکافی.
- ترک خوردگی پوسته یا شکست موضعی در حین موم زدایی و شلیک.
فاصله باید در نزدیکترین نقاط بین الگوها بررسی شود, نه فقط بین خطوط مرکزی آنها یا اتصالات دروازه.
ریخته گری پیچیده با دنده, فرورفتگی های عمیق, یا ویژگی های بیرون زده ممکن است به فاصله بیشتری نسبت به اشکال ساده نیاز داشته باشند.
در عین حال, فاصله بیش از حد می تواند اندازه پوسته را افزایش دهد, مصرف سرامیک, و میزان فضای مورد نیاز در تجهیزات غوطه وری و خشک کردن.
چیدمان مناسب ترتیبی است که پوشش قابل اعتماد پوسته را حفظ می کند و در عین حال الزامات تولید و دروازه را برآورده می کند.
مرحله 5: هندسه درختی متعادل و ثابت را حفظ کنید
در جایی که طرح ریخته گری اجازه می دهد، الگوها را به صورت متقارن بچینید. وزن را در اطراف اسپرو مرکزی توزیع کنید, حفظ فاصله طبقات ثابت, و از غلظت غیر ضروری اجزای سنگین در یک طرف خودداری کنید.
حمل و نقل و فرو بردن درخت نامتعادل می تواند دشوار باشد. ممکن است در حین ساخت پوسته متمایل شود یا بارهای مکانیکی ناهمواری را روی اتصالات و وسایل وارد کند.
همانطور که پوسته سرامیکی خشک می شود, حرکت یا اعوجاج می تواند بر ضخامت پوسته و ثبات ابعادی تأثیر بگذارد.
برای درختان حاوی قطعات ریخته گری با اندازه ها یا وزن های مختلف, به جای ایجاد یک آرایش کاملا متقارن، از طرح تایید شده پیروی کنید.
الزامات عملکردی - از جمله دروازه, تغذیه, پوشش پوسته, و دسترسی برای بازرسی - بر تقارن بصری اولویت دهید.
مرحله 6: جهت گیری دروازه و طرح بندی دروازه را تأیید کنید
جهت گیری دروازه باید از طراحی دروازه تایید شده پیروی کند. روش منبع یک شیب رو به پایین تقریباً 30-45 درجه بین دروازه و دونده اصلی برای ریخته گری های معمولی توصیه می کند..
این محدوده می تواند یک مرجع اولیه مفید باشد, اما این یک الزام مطلق برای هر بازیگری نیست.
زاویه دروازه و سطح مقطع باید بر اساس آلیاژ تعیین شود, هندسه جزء, رفتار پر کردن, و الزامات انجماد.
برای ریخته گری های پیچیده با دیواره نازک یا کوچک, ممکن است نیاز به کاهش زاویه داشته باشد. ریختهگریهای بزرگتر یا سنگینتر ممکن است به ترتیب متفاوتی نیاز داشته باشند, منوط به طراحی دروازه.
یک سیستم دروازه و دونده خوب طراحی شده باید:
- فلز مذاب را بدون محدودیت جریان غیر ضروری به داخل حفره برسانید.
- تلاطم را به حداقل برسانید و خطر ورود هوا یا فیلم اکسیدی را کاهش دهید.
- تامین فلز کافی در هنگام پر کردن و انجماد.
- از ایجاد نقاط داغ نامطلوب یا مناطق جدا شده ای که تغذیه آنها دشوار است خودداری کنید.
- اجازه دهید موم در طول موم زدایی بدون ایجاد جیب به دام افتاده تخلیه شود.
طرح نهایی باید بر اساس طراحی دروازه معتبر ریخته گری باشد, محاسبات مهندسی, شبیه سازی در صورت لزوم, و نتایج تولید.
مرحله 7: بررسی جریان فلز و الزامات تغذیه
درخت موم باید دروازه و سیستم تغذیه مورد نظر را به طور دقیق بازتولید کند.
بنابراین مونتاژ الگو باید در برابر توالی پر شدن مورد انتظار و رفتار انجماد بررسی شود.
به طور کلی, طراحی دروازه باید به جلوگیری از انجماد زودرس در مسیرهای جریان بحرانی کمک کند و از تغذیه مناطقی که به فلز مایع اضافی در طول انجماد نیاز دارند کمک کند..
مقاطع ضخیم و نقاط داغ حرارتی مستحق توجه ویژه هستند زیرا در صورت ناکافی بودن تغذیه ممکن است مستعد تخلخل انقباض شوند..
با این حال, این کافی نیست که فرض کنیم یک آرایش درختی خاص به طور خودکار انجماد جهت دار ایجاد می کند.
نتیجه بستگی به آلیاژ دارد, ضخامت بخش, دمای پوسته, ریختن دما, ابعاد دروازه, و سایر متغیرهای فرآیند.
سیستم اسپرو و رانر مرکزی نیز باید باز و به اندازه کافی باقی بماند. مفاصل ضعیف, تجمع بیش از حد موم, یا یک گیت نادرست می تواند مسیر جریان مورد نظر را تغییر دهد.
قبل از رها کردن درخت, بررسی کنید که چیدمان مونتاژ شده با نقشه تایید شده مطابقت داشته باشد و هیچ اتصالی به طور تصادفی در حین پیرایش مسدود یا کاهش نیافته باشد..
4. بازرسی کیفیت مونتاژ درخت مومی
هر درخت مومی تکمیل شده باید قبل از انتقال به ساختمان پوسته سرامیکی مورد بازرسی قرار گیرد.
بازرسی صرفاً یک بررسی بصری نهایی نیست; این تاییدی است که مونتاژ با طراحی فرآیند تایید شده مطابقت دارد.
بازرسی بصری و سطحی
کل درخت را بررسی کنید:
- ترک ها, پیچیدگی, ویژگی های از دست رفته, و الگوهای آسیب دیده.
- مفاصل سست یا جوش خورده ناقص.
- شکاف ها, سوراخ های سوزنی, و تجمع بیش از حد موم.
- گرد و غبار, روغن, بقایای موم, و سایر آلودگی ها.
- فاصله الگوی ناهموار و جهت گیری دروازه ناسازگار.
- آسیب ناشی از مونتاژ یا پیرایش.
از نور کافی استفاده کنید و نواحی بین الگوها را بررسی کنید, در اطراف اتصالات دروازه, و نزدیک اسپرو مرکزی. این مکان ها به ویژه در معرض نقص مونتاژ هستند.
پایداری و تراز سازه
به آرامی درخت را از نظر الگوهای شل و مفاصل ناپایدار بررسی کنید. از تکان دادن بیش از حد یا نیرویی که می تواند به اتصالات قابل قبول آسیب برساند خودداری کنید.
موارد زیر را تأیید کنید:
| ایست بازرسی | در نظر گرفتن پذیرش |
| اسپرو هم ترازی | در چارچوب الزامات راستی و عمودی تأیید شده |
| الگو جهت گیری | با نقشه مونتاژ یا مشخصات فرآیند مطابقت دارد |
| مشترک قدرت | بدون شلی, جدایی, یا پیوند ناقص قابل مشاهده |
| درخت تعادل | در طول عملیات جابجایی معمولی و ساخت پوسته پایدار است |
| الگو فاصله گذاری | حداقل مجوز مجاز را برآورده می کند, از جمله 10 مرجع میلی متر در صورت لزوم |
| دروازه زاویه | مطابق با طراحی دروازه مشخص شده است |
| الگو شمارش | تعداد صحیح قطعات در هر درخت, بدون اجزای مفقود یا اضافی |
جایی که درخت بزرگ است یا دارای الگوهای سنگین است, از وسایل پشتیبانی مناسب و روش های جابجایی استفاده کنید.
یک درخت را نباید صرفاً به این دلیل پذیرفت که روی نیمکت صاف می ماند; همچنین باید عملیات انتقال و فرو بردن معمولی را بدون حرکت غیرقابل قبول تحمل کند.
بررسی انطباق فرآیند و قابلیت ردیابی
قبل از انتشار, تأیید کنید که درخت با شماره قطعه صحیح مطابقت دارد, تجدید نظر, مسیر آلیاژی, و دسته تولید.
در صورت لزوم، پارامترهای مونتاژ مربوطه را ثبت کنید, از جمله تعداد الگوها, پیکربندی درخت, اپراتور یا سلول کاری, نتیجه بازرسی, و هرگونه انحراف تایید شده.
برای تولید مجدد, دستورالعمل های کاری استاندارد و وسایل مرجع به کاهش تغییرات اپراتور به اپراتور کمک می کند.
آنها همچنین بررسی عیوب را زمانی که یک پیکربندی درخت خاص باعث ایجاد کیفیت پوسته یا نتایج ریختهگری متناقض میشود، آسانتر میکنند..
5. نگهداری و جابجایی درختان مومی مونتاژ شده
درخت مومی که بازرسی را پشت سر می گذارد، اگر به درستی ذخیره یا حمل و نقل شود، همچنان می تواند ناسازگار شود..
موم به دما و بارگذاری مکانیکی حساس است, و حتی تغییر شکل جزئی می تواند بر ابعاد ریخته گری یا تناسب پوسته سرامیکی تأثیر بگذارد.
شرایط ذخیره سازی توصیه شده
روش تولید ارائه شده توصیه می کند که درختان موم مونتاژ شده را بیش از مدت نگهداری نکنید 48 ساعت قبل از عملیات بعدی.
این باید بهعنوان یک هدف کنترل مخصوص گیاه بهجای یک محدودیت جهانی ماندگاری در نظر گرفته شود.
زمان نگهداری قابل قبول به فرمول موم بستگی دارد, هندسه الگو, شرایط محیطی, و الزامات ابعادی ریخته گری.
شیوه های توصیه شده شامل:
- درختان تکمیل شده را روی تمیز قرار دهید, قفسه های سطح یا وسایل حمل و نقل اختصاصی.
- درختان را در یک لایه نگه دارید مگر اینکه یک سیستم پشتیبانی معتبر اجازه ترتیب دیگری را بدهد.
- از انباشته شدن فشار یا تماس بین الگوهای مجاور جلوگیری کنید.
- دما و رطوبت را در محدوده تعیین شده گیاه حفظ کنید.
- درختان را از نور مستقیم خورشید محافظت کنید, بخاری ها, و سایر منابع گرمای موضعی.
- محل نگهداری را تمیز و عاری از گرد و غبار نگه دارید, روغن, و آلودگی هوا.
- برای جلوگیری از اختلاط بین شماره قطعه یا دسته، هر درخت را به وضوح شناسایی کنید.
از فرض اینکه یک درخت مومی از نظر ابعادی ثابت می ماند، صرفاً به این دلیل که تغییر شکل قابل مشاهده ای رخ نداده است، خودداری کنید.
برای اجزای حیاتی, حداکثر زمان نگهداری تعریف شده را تعیین کنید و درخت را قبل از ساخت پوسته بررسی کنید اگر دوره ذخیره سازی طولانی شده است یا شرایط محیطی از الزامات فرآیند منحرف شده است..
حمل و نقل و جابجایی صحیح
درختان موم را با دقت حرکت دهید و آنها را در قسمت مرکزی نگه دارید, پایه, یا وسایل تعیین شده. با گرفتن یک الگوی مومی فردی درخت را بلند نکنید, دروازه, یا ویژگی جدار نازک.
تجهیزات حمل و نقل باید تمیز باشند, پایدار, و عاری از لبه های تیز یا برآمدگی هایی که می توانند موم را خراش دهند یا آسیب ببینند.
برای درختان سنگین یا پیچیده, از تکیه گاه های اختصاصی استفاده کنید که بار را بدون اعمال فشار بیش از حد بر روی مفاصل تقسیم می کنند. حرکت را صاف نگه دارید و از ضربه های ناگهانی جلوگیری کنید, پیچاندن, یا لرزش غیر ضروری.
بعد از حمل و نقل, درخت را از نظر شل بودن مفاصل بررسی کنید, الگوهای آسیب دیده, و هرگونه تغییر در تراز قبل از رها کردن آن به ساختمان پوسته.
6. چگونه می توان قوام مونتاژ درخت مومی را در تولید بهبود بخشید
برای سازندگانی که به طور مکرر ریخته گری سرمایه گذاری می کنند, کیفیت به تبدیل مهارت های فردی اپراتور به یک پایدار بستگی دارد, فرآیند مستند.
استاندارد کردن وسایل مونتاژ و دستورالعمل های کاری
وسایل مونتاژ اختصاصی می توانند تراز اسپرو را کنترل کنند, موقعیت الگو, فاصله طبقات, و جهت گیری دروازه.
آنها به ویژه برای درختان پیچیده یا سفارشات با حجم بالا که تکرارپذیری مهم است مفید هستند.
دستورالعمل کار باید تعریف شود:
- طرحبندی درختی و تعداد الگوهای تأیید شده.
- مکان های مهم اتصال و روش های اتصال.
- فاصله الگوی مورد نیاز و جهت گیری دروازه.
- معیارهای بازرسی اتصالات, هم ترازی, و وضعیت سطح.
- دست زدن, ذخیره سازی, و الزامات انتشار.
هدف کاهش تغییرات غیر ضروری بدون جلوگیری از اپراتورها از شناسایی عیوب واقعی یا تشدید شرایط غیرعادی است..
کنترل شرایط پیوستن
پارامترهای مهم اتصال را برای هر سیستم موم ثبت و تأیید کنید.
بسته به روش, اینها ممکن است شامل دمای ابزار باشند, زمان تماس, وضعیت موم, هندسه مفصل, و زمان خنک شدن یا تثبیت.
اگر یک نقص به طور مکرر در همان محل مفصل ظاهر شود, طراحی فیکسچر و مفصل و همچنین تکنیک اپراتور را بررسی کنید.
مشکل ممکن است ناشی از دسترسی ضعیف باشد, منطقه تماس ناکافی, یا یک هندسه اتصال که به سختی می توان به طور مداوم جمع آوری کرد.
عیوب را ردیابی کنید و آنها را به نتایج پایین دستی مرتبط کنید
یک برنامه بهبود مفید فقط ثبت نمی کند که آیا درخت مومی بازرسی را گذرانده است.
همچنین رابطه بین شرایط مونتاژ و عیوب پوسته یا ریخته گری بعدی را ردیابی می کند.
به عنوان مثال:
- نقص پوسته مکرر در اطراف یک اتصال خاص ممکن است نشان دهنده تکمیل ضعیف اتصال باشد.
- آسیب پوسته در نزدیکی الگوهای نزدیک به هم ممکن است نشان دهنده خالی بودن یا زهکشی ناکافی باشد.
- تغییرات ابعادی متمرکز در یک موقعیت درخت ممکن است نشان دهنده تغییر شکل الگو یا تراز ناسازگار باشد..
- آسیب حمل مکرر ممکن است به بارگذاری بیش از حد درخت یا وسایل پشتیبانی ناکافی اشاره کند.
بررسی این الگوها به ریخته گری کمک می کند تا مشکلات مربوط به مونتاژ را از عیوب ناشی از مواد پوسته سرامیکی تشخیص دهد., موهای زائد, شلیک, یا ریختن فلز.
7. سوالات متداول در مورد موم درخت موم
حداقل فاصله بین الگوهای مومی چقدر است؟?
روش تولید مورد بحث در این راهنما حداقل فاصله را مشخص می کند 10 میلی متر بین الگوهای مومی مجاور.
این یک مرجع شروع مفید است, اما فاصله واقعی باید در مقابل هندسه قطعه تایید شود, دوغاب سرامیکی, اندازه گچ, الزامات زهکشی, و فرآیند پوسته سازی.
الگوهای پیچیده ممکن است برای اطمینان از پوشش کامل پوشش، به فاصله بیشتری نیاز داشته باشند.
زاویه توصیه شده بین دروازه و اسپرو اصلی چیست؟?
روش مرجع تقریباً 30-45 درجه شیب رو به پایین را برای ریخته گری های معمولی توصیه می کند.
زاویه مناسب بستگی به طراحی دروازه تایید شده دارد, هندسه ریخته گری, آلیاژ, رفتار پر کردن, و نیازهای تغذیه.
محدوده نباید جایگزین اعتبار سنجی مهندسی برای یک جزء خاص شود.
یک درخت مومی مونتاژ شده چقدر می تواند نگهداری شود؟?
روش تولید مرجع حداکثر دوره ذخیره سازی را تعیین می کند 48 ساعت. این باید برای سیستم واکس واقعی و محیط کارخانه تأیید شود.
دمای پایدار, پشتیبانی مناسب, ذخیره سازی تمیز, و حفاظت از آسیب مکانیکی در طول دوره نگهداری ضروری است.
چرا اتصالات درخت مومی باعث نقص پوسته سرامیکی می شود؟?
همجوشی ناقص, شکاف ها, سوراخ های سوزنی, یا تجمع بیش از حد موم می تواند هندسه سطح موضعی را تغییر دهد و با پوشش ثابت دوغاب تداخل کند..
دوغاب ممکن است وارد شکاف های باز شود, در حالی که اتصالات نامنظم می تواند بر زهکشی و ضخامت پوسته موضعی تأثیر بگذارد. این شرایط می تواند خطر نقص پوسته را در طول خشک شدن افزایش دهد, موهای زائد, یا شلیک کردن.
آیا می توان برای کاهش هزینه ها، ریخته گری های بیشتری به هر درخت موم اضافه کرد?
فقط در صورتی که درخت از نظر مکانیکی پایدار بماند و طراحی دروازه تایید شده بتواند عملکرد مورد نیاز پر کردن و تغذیه را ارائه دهد.
اضافه کردن الگوها بدون بررسی فاصله, توده درختی, پوشش پوسته, و ظرفیت دروازه ممکن است ضایعات را افزایش داده و بازده کلی ریخته گری را کاهش دهد.
بهترین پیکربندی پیکربندی است که هزینه کل تولید را به حداقل برساند و در عین حال الزامات کیفیت را به طور مداوم برآورده کند.
8. نتیجه گیری
مونتاژ درخت موم بسیار بیشتر از اتصال الگوهای موم فردی به یک اسپرو مرکزی است.
هندسه خوشه الگو را تعیین می کند, کیفیت مفاصل, دسترسی به سطوح در هنگام ساخت پوسته, و چیدمان سیستم دروازه.
یک فرآیند قابل اعتماد با الگوهای موم صدا و مستقیم آغاز می شود, اسپرو پایدار.
با جوشکاری موم کنترل شده ادامه می یابد, مفاصل صاف و مطمئن, فاصله الگوی مناسب, هندسه درخت متعادل, و یک آرایش دروازه ای که از طرح پر کردن و تغذیه تایید شده پیروی می کند.
بازرسی نهایی, رسیدگی دقیق, و ذخیره سازی کنترل شده و سپس کیفیت به دست آمده در هنگام مونتاژ حفظ می شود.
از دیدگاه یک مهندس ریخته گری, موثرترین استراتژی جلوگیری از نقص در مرحله موم به جای تلاش برای اصلاح آنها پس از ساختن یا ریختن پوسته است..
وسایل استاندارد شده, اپراتورهای آموزش دیده, بازرسی مداوم, و کنترل فرآیند قابل ردیابی به کاهش عیوب قابل اجتناب کمک می کند, بهبود عملکرد ریخته گری, و کیفیت محصول قابل تکرار را حفظ کنید.
برای تولید کنندگان ریخته گری سرمایه گذاری, یک درخت مومی که به خوبی مونتاژ شده است، نقطه شروع یک پوسته سرامیکی سالم و یک ریخته گری نهایی مطمئن تر است..

