
بالای من 29 سالها طراحی و تولید ریخته گری آلیاژی مقاوم در برابر خوردگی دقیق برای نمک زدایی آب دریا, روغن دریایی & گاز, و سیستم های سیال دریایی,
من یک اشتباه پرهزینه را دیده ام: تیم های مهندسی درجه فولاد دوبلکس یا فوق دوبلکس را روی نقشه مشخص می کنند, و فرض کنید هر ریخته گری می تواند ریخته گری تولید کند که با عملکرد میله های فرفورژه مطابقت داشته باشد.
هرگز چنین نیست. فولادهای ضد زنگ دوبلکس نسبت به انجماد ریخته گری حساس هستند, عملیات حرارتی, و کنترل ناخالصی.
هر یک از آن متغیرها را اشتباه بگیرید, و در نهایت به بخشی می رسید که همان شیمی اسمی روی کاغذ را دارد - اما 50% مقاومت در برابر خوردگی کمتر, رفتار شکستگی شکننده, یا تخلخل داخلی پنهان که تحت فشار نشت می کند.
برای اسمز معکوس (RO), تقطیر چند اثره (با), و کارخانه های آب شیرین کن حرارتی, اجزای دوبلکس و سوپر دوبلکس با ریخته گری دقیق سفارشی فقط "خوب بودن" نیستند.
آنها سد مهمی در برابر شکست زودرس در کلرید بالا هستند, با فشار زیاد, جریان های فرآیند مستعد فرسایش.
این مقاله به بررسی انتخاب آلیاژ می پردازد, مهندسی فرآیند ریخته گری, اجزای خاص برنامه, حالت های شکست مشترک, و فرآیند کنترل می کند که ریخته گری اثبات شده در میدان را از قطعات کاتالوگ که زود خراب می شوند جدا می کند.
1. چرا دوبلکس & ریخته گری فولاد سوپر دوبلکس قابلیت اطمینان نمک زدایی را تعریف می کند
سیستم های نمک زدایی آب دریا تحت برخی از سخت ترین شرایط خدمات در حمل و نقل سیالات صنعتی عمل می کنند: 30,000-45000 ppm غلظت کلرید, فشارهای عملیاتی تا 80 نوار برای سیستم های SWRO, فرسایش جریان با سرعت بالا, و بارگذاری حرارتی سیکلی.
فولاد زنگ نزن آستنیتی استاندارد 316L به سرعت در این شرایط از بین می رود - خوردگی حفره ای در جوش ها و عیوب سطحی در عرض 12 تا 24 ماه شروع می شود., و ترک خوردگی استرس (SCC) می تواند اجزای حاوی فشار را در زیر پاره کند 5 سال.
فوسه های دوبلکس, با ریزساختار فریت-آستنیت دو فازی, تقریباً دو برابر قدرت تسلیم 316 لیتر است, مقاومت در برابر خوردگی حفره و شکاف به طور چشمگیری بهتر است, و مقاومت SCC برتر در محیط های کلرید.
در حالی که لولههای دوبلکس فرفورژه و میلهها از اجزای خطی ساده استفاده میکنند, حیاتی ترین قسمت های نمک زدایی - بدنه پمپ, محفظه, توزیع کنندگان اسپری, صفحات لوله - از نظر هندسی پیچیده هستند.
تولیدات جوش داده شده درزهای جوش آسیب پذیری را ایجاد می کنند که به عنوان نقاط شروع خوردگی عمل می کنند.
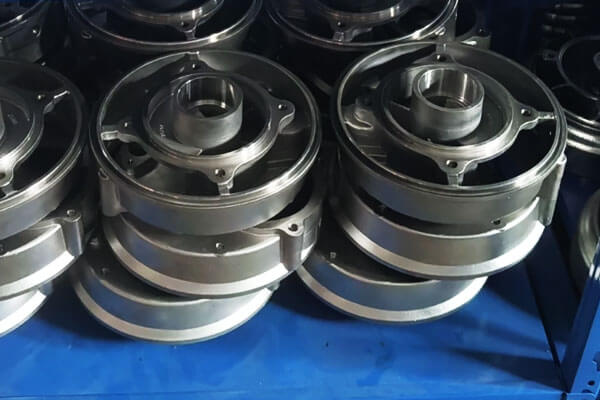
ریخته گری سرمایه گذاری دقیق این اجزا را به صورت یکپارچه تولید می کند, قطعات بدون درز, با هندسه جریان داخلی بهینه و عملکرد یکنواخت مواد در کل قسمت.
2. دوبلکس استاندارد در مقابل. دوتایی فوق العاده: نمرات, عملکرد & انتخاب
در کاربردهای نمک زدایی, تفاوت عملی بین دوبلکس استاندارد و دوتایی فوق العاده عمدتاً سطح آلیاژ و مقاومت ناشی از آن در برابر خوردگی موضعی است, استحکام مکانیکی, و حاشیه خدمات.
اولین پارامتر غربالگری مفید است تعداد معادل مقاومت مقاومت (چوب), که نشان دهنده سهم کروم است, مولیبدن, و مقاومت نیتروژن در برابر حفره شدن:
گرفتن = ٪ cr + 3.3(%مو + 0.5%دبلیو) + 16%ن
به عنوان یک طبقه بندی مهندسی عمومی, نمرات دوبلکس معمولی معمولا در محدوده PREN 30-40, در حالی که درجه های سوپر دوبلکس به طور کلی هستند بالاتر از PREN 40.
PREN برای مقایسه آلیاژها مفید است, اما نباید به تنهایی برای پیش بینی عملکرد واقعی نمک زدایی استفاده شود. ریزساختار, وضعیت سطح, دما, غلظت کلرید, و طراحی خدمات همه چیز مهم است.
| درجه آلیاژ ریخته گری | خانواده آلیاژی معمولی | محدوده PREN معمولی | عملکرد اصلی | کاربردهای معمولی نمک زدایی |
| CD3MN / ASTM درجه 4A (2205-نوع) | دوبلکس استاندارد | 35 پوند | تعادل خوب مقاومت در برابر خوردگی کلرید, قدرت, و هزینه | پوشش پمپ SWRO, بدنه دریچه ها, منیفولدها, اجزای عمومی تماس با آب دریا |
| CE3MN / ASTM درجه 5A (2507-نوع) | دوتایی فوق العاده | ~42+ | مقاومت بالاتر در برابر سوراخ شدن, خوردگی شکاف, و SCC کلرید نسبت به دوبلکس استاندارد | قطعات SWRO فشار بالا, تجهیزات دریافت آب دریا, محفظه های حاوی فشار, خدمات شدید آب دریا |
CD3MWCuN / ASTM درجه 6A |
سوپر دوبلکس با آلیاژ بالا | ~45+ | افزایش مقاومت در برابر خوردگی موضعی برای محیطهای کلرید تهاجمی | سرویس آب نمک شدید, نیاز به اجزای آب دریا, برنامه های کاربردی با خطر خوردگی بالا |
راهنمای انتخاب
قانون کلی انتخاب از چندین دهه پروژه های نمک زدایی: برای کارخانه های استاندارد SWRO که در زیر کار می کنند 70 نوار با شوری استاندارد آب دریا, CD3MN بهترین تعادل عملکرد و هزینه را ارائه می دهد.
برای سیستم های فشار بالا, آب نمک با شوری بالا, یا مکان های ساحلی با آب گرم دریا, به سوپر دوبلکس درجه ۲۵۰۷ بروید.
نمرات ممتاز با مولیبدن بالا را فقط برای خدمات شدید رزرو کنید 15+ عمر طراحی سال مورد نیاز است.
هیچ مزیتی برای تعیین بیش از حد سوپر دوبلکس در جایی که دوبلکس استاندارد انجام می دهد وجود ندارد - هزینه مواد 40 تا 60 درصد افزایش می یابد., و ماشینکاری به طور محسوسی کاهش می یابد.
3. چرا ریخته گری سرمایه گذاری دقیق فرآیند بهینه است؟
بسیاری از تیم ها می پرسند که چرا ما قطعات را فقط از نوار دوبلکس جامد ماشینکاری نمی کنیم, یا آنها را از صفحه جوشی بسازید. پاسخ به صداقت برمی گردد, عملکرد, و هزینه کل.
یکپارچه شده است, هندسه اجزای یکپارچه
یکی از مزیت های اصلی ریخته گری سرمایه گذاری این است که بدن دریچه پیچیده است, اجزای پمپ, منیفولدها, و محفظه ها را می توان به عنوان اجزای تک ریخته گری به جای مجموعه هایی از بخش های ساخته شده جداگانه تولید کرد
این امر بسیاری از اتصالات جوش و مناطق متاثر از گرما را از بین می برد.
برای فولادهای ضد زنگ دوبلکس و فوق دوبلکس, این امر به ویژه ارزشمند است زیرا جوشکاری نیاز به کنترل دقیق گرمای ورودی دارد, دمای بین گذر, انتخاب پرکننده, و شرایط متالورژیکی بعدی.
ریخته گری یکپارچه به طور خودکار خطر خوردگی - عیوب ریخته گری را از بین نمی برد, آسیب سطحی, و عملیات حرارتی نادرست همچنان می تواند مشکلاتی ایجاد کند - اما کاهش اتصالات جوشی غیرضروری می تواند استراتژی خوردگی و یکپارچگی را ساده کند..
هندسه جریان به شکل نزدیک به شبکه
ریخته گری سرمایه گذاری هموار می شود, مسیرهای جریان داخلی را مستقیماً به شکل شبکه نزدیک می کند.
مراحل تیز ماشینکاری شده و تلاطم مهره جوش حذف می شوند, کاهش فرسایش تسریع شده با جریان تا 30 تا 40 درصد در مقایسه با مسیرهای جریان ماشینکاری شده یا ساخته شده.
بهره وری مواد
برای هندسه های پیچیده پمپ و شیر, ریخته گری سرمایه گذاری در مقایسه با ماشینکاری از میله جامد، ضایعات مواد را 60 تا 70 درصد کاهش می دهد. با آلیاژهای دوبلکس با ارزش بالا, این باعث صرفه جویی در هزینه های زیادی می شود.
سازگاری ابعادی
ریخته گری دقیق دقت ابعادی قابل تکرار را در طول دوره های تولید ارائه می دهد, اطمینان از تناسب یکنواخت برای سطوح آب بندی و اتصالات لوله کشی.
4. کنترلهای فرآیند بحرانی برای ریختهگریهای دوبلکس درجه نمکزدایی
تفاوت بین ریخته گری دوبلکس قابل اعتماد و معیوب اغلب در طول بازرسی بصری قابل مشاهده نیست.
برای کاربردهای نمک زدایی, مقاومت در برابر خوردگی, صداقت فشار, و عمر مفید به کنترل دقیق کل فرآیند تولید بستگی دارد, از ذوب و ریخته گری تا عملیات حرارتی, ماشینکاری, و تهویه نهایی سطح.

شیمی مذاب و کنترل ناخالصی
عملکرد فولاد ضد زنگ دوبلکس به شدت به ترکیب شیمیایی آن بستگی دارد.
برای ریخته گری درجه نمک زدایی, مواد شارژ به دقت کنترل می شوند تا شیمی آلیاژی پایدار و قابل پیش بینی حفظ شود.
استفاده از مواد برگشتی نیز برای کاهش خطر آلودگی و تغییرات شیمیایی محدود است.
قبل از ریختن, هر گرما با استفاده از طیف سنجی انتشار نوری تجزیه و تحلیل می شود (ایز).
ترکیب شیمیایی در برابر الزامات آلیاژ مشخص شده بررسی می شود, با توجه خاص به کروم, مولیبدن, نیکل, و نیتروژن, که مستقیماً بر مقاومت خوردگی و تعادل فریت-آستنیت تأثیر می گذارد.
عناصر ناخالصی مانند گوگرد و فسفر نیز کنترل می شوند زیرا سطوح بیش از حد می تواند بر کیفیت ریخته گری و عملکرد خوردگی تأثیر منفی بگذارد..
PREN می تواند به عنوان یک مرجع اضافی در هنگام ارزیابی مقاومت آلیاژ در برابر خوردگی حفره و شکاف استفاده شود..
مهندسی دروازه و انجماد
ریخته گری دوبلکس فولاد ضد زنگ نیاز به کنترل دقیق پر شدن و انجماد دارد, به ویژه برای پوشش های پمپ با دیواره ضخیم, بدنه دریچه ها, و سایر اجزای حاوی فشار.
شرایط بد تغذیه می تواند تخلخل انقباض و سایر ناپیوستگی های داخلی ایجاد کند که ممکن است در سطح خارجی قابل مشاهده نباشد..
بنابراین سیستمهای راهاندازی و رایزر با توجه به هندسه اجزا و ویژگیهای انجماد طراحی میشوند.
هدف اصلی دستیابی به انجماد کنترل شده و تامین تغذیه کافی برای بخش های سنگین تر است.
برای اجزای حیاتی حاوی فشار, کیفیت داخلی از طریق آزمایش های غیر مخرب مناسب تأیید می شود.
X-ray inspection can be applied to first articles and selected production samples to detect internal porosity, انقباض, and other casting defects before the components proceed to final machining and assembly.
بازپخت محلول و کنترل تعادل فاز
Solution annealing is one of the most critical steps in duplex casting production.
بعد از ریخته گری, the components are solution heat treated within the specified temperature range and then rapidly cooled, normally by water quenching where required by the grade and procedure.
The purpose of this treatment is to restore a suitable ferrite-austenite balance and eliminate undesirable intermetallic phases that may have formed during casting.
For desalination-grade duplex castings, the target is generally a balanced two-phase microstructure, with the exact acceptance range determined by the material specification and component requirements.
دما, زمان برگزاری, و سرعت خنک کننده باید کاملاً کنترل شود.
دمای عملیات حرارتی نامناسب, خیساندن ناکافی, یا تأخیر بیش از حد خنک کننده می تواند منجر به تعادل فاز نامطلوب یا تشکیل فازهای مضر مانند سیگما یا چی شود..
این شرایط می تواند مقاومت در برابر خوردگی و عملکرد مکانیکی را کاهش دهد، حتی اگر ریخته گری ممکن است از بیرون کاملا طبیعی به نظر برسد.
بنابراین از بررسی متالوگرافی برای تأیید ریزساختار و تعادل فازی قطعات ریخته گری درجه نمک زدایی استفاده می شود..
سوابق عملیات حرارتی و نتایج متالوگرافی باید تا گرمای تولید مربوطه قابل ردیابی باشد.
سیاست تعمیر جوش
تعمیر جوش ریخته گری دوبلکس باید به شدت کنترل شود زیرا جوشکاری ریزساختار فلز جوش و منطقه متاثر از حرارت را تغییر می دهد..
هر گونه جوشکاری تعمیری باید فقط بر اساس یک روش تایید شده مناسب برای درجه و جزء خاص دوبلکس انجام شود.
جایی که عملیات حرارتی محلول پس از جوش مورد نیاز است, ریخته گری تعمیر شده باید تحت درمان مربوطه قرار گیرد تا تعادل فاز مورد نیاز و مقاومت در برابر خوردگی را بازیابی کند.
هدف از تعمیر جوش صرفاً رفع عیب قابل مشاهده ریخته گری نیست.
منطقه تعمیر شده نیز باید همان الزامات عملکردی و متالورژیکی ریخته گری اصلی را داشته باشد, به ویژه برای اجزای حاوی فشار و مرطوب شده با آب دریا.
ماشینکاری و تهویه سطح
پس از عملیات حرارتی و بازرسی ریخته گری, ویژگی های مهم مانند آب بندی وجه ها, حفاری, سطوح نصب, و ویژگی های مکان یابی با دقت در ابعاد و تلورانس های مشخص شده ماشین کاری می شوند.
برای سطوح خیس شده و مرتبط با جریان, زبری سطح نیز کنترل می شود زیرا زبری بیش از حد یا آسیب ماشینکاری می تواند بر شرایط جریان موضعی و رفتار خوردگی سطح تأثیر بگذارد..
وضعیت ابزار, پارامترهای ماشینکاری, بنابراین و پرداخت نهایی سطح بر اساس نیازهای عملکردی قطعه کنترل می شود.
جایی که مشخص شده است, سطح نهایی غیرفعال می شود یا به گونه ای دیگر شرطی می شود تا آهن آزاد و آلودگی سطح وارد شده در طول ساخت حذف شود..
این عملیات نهایی یک سطح تمیز از فولاد ضد زنگ را فراهم می کند و به حفظ مقاومت در برابر خوردگی ایجاد شده از طریق انتخاب مناسب آلیاژ کمک می کند., ریخته گری کنترل شده, عملیات حرارتی, و ماشینکاری دقیق.
5. عملکرد خوردگی در محیط های نمک زدایی
خوردگی حفره و شکاف
محیط نمک زدایی تهدیدات خوردگی متعددی را ارائه می دهد: خوردگی حفره ای ناشی از یون های کلرید, خوردگی شکاف در واشرها و اتصالات فلنجی, و ترک خوردگی تنشی تحت تنش کششی در محیط های حاوی کلرید.
فولادهای ضد زنگ دوبلکس مزایای قابل توجهی نسبت به گریدهای آستنیتی در هر سه حالت دارند.
گریدهای دوبلکس دارای مقاومت خوردگی و مقاومت مکانیکی یکسان یا حتی بهتر از همتایان آستنیتی خود هستند..
در مقایسه با فولادهای آستنیتی ریخته گری, آنها در برابر ترک خوردگی تنشی مقاوم تر هستند و در سیالات حاوی کلرید کمتر مستعد خستگی خوردگی هستند..
رتبه بندی عملکرد خوردگی در آب دریا از یک سلسله مراتب واضح پیروی می کند:
- دوتایی فوق العاده (چوب > 40) - مقاوم ترین در برابر حمله خوردگی عمومی و موضعی.
- دوبلکس استاندارد (چوب 35-40) - مناسب برای درجه حرارت متوسط و سطوح کلرید.
- آستنیت 6Mo (چوب 35 ~) - قابل مقایسه با دوبلکس استاندارد در PREN اما استحکام کمتر.
- آستنیت 316L (چوب 25 پوند) - برای آب دریای محیط مناسب است اما مستعد ایجاد حفره در گرم است, شرایط کلردار.
اثرات دما
دما متغیر مهمی است که تعیین می کند آیا یک آلیاژ معین عملکرد یا خرابی دارد.
مطالعه مقایسه ای SDSS فرفورژه و دوبلکس ریختگی نشان داد که افزایش دما به طور قابل توجهی پایداری فیلم غیرفعال را کاهش می دهد..
هر دو درجه SDSS (S32750 و S32760) حفظ انفعال در آب دریا مصنوعی تا دمای 70 درجه سانتیگراد.
آلیاژ ریختگی DIN/EN 1.4517 از دست دادن انفعال بالای 50 درجه سانتیگراد. مقادیر امپدانس بالا 5 × 10⁵ Ω·cm² در 25 درجه سانتی گراد با دما کاهش یافت, مهمتر از همه برای آلیاژ ریخته گری.
چگالی جریان خوردگی سه افزایش یافت- تا پنج برابر در هر 25 درجه سانتیگراد افزایش می یابد.
برای کاربردهای نمک زدایی در دمای بالای 50 درجه سانتیگراد - که شامل تقطیر چند اثره و بسیاری از فرآیندهای حرارتی است - ریخته گری فوق دوبلکس با عملیات حرارتی مناسب ضروری است..
دوبلکس استاندارد ممکن است در دماهای پایین تر قابل قبول باشد, اما حاشیه خطا کم است.
خستگی ناشی از خوردگی
پمپ های نمک زدایی تحت شرایط بارگذاری دینامیکی کار می کنند. پروانه ها هنگام چرخش در میدان جریان، تنش متناوب را تجربه می کنند.
اجزای شیر ممکن است دچار نوسانات فشار شوند. در محیط های کلرید, خستگی ناشی از خوردگی به یک مکانیسم محدود کننده زندگی تبدیل می شود.
فولادهای زنگ نزن دوبلکس نسبت به SCC ناشی از کلرید و خستگی ناشی از خوردگی حساس هستند., اما آنها به وضوح مزایای مفیدی نسبت به گریدهای آستنیتی از نظر مقاومت به ترک دارند.
سطح فریت تقریباً 55% برای استحکام توصیه می شود, مقاومت در برابر خستگی ناشی از خوردگی, و مقاومت در برابر خوردگی تنش کلرید در برابر ترک خوردگی.
6. تجزیه و تحلیل شکست: درس هایی از حوزه
مطالعه موردی: فاز سیگما در یک کوپلینگ نمک زدایی
شکست یک کوپلینگ 6 اینچی سبک D از فولاد ضد زنگ دوبلکس ASTM A820 Grade 2A در یک کارخانه نمکزدایی، مطالعه موردی دقیقی را در خرابی ناشی از تولید ارائه میکند..
حالت شکست:
حمله خوردگی موضعی که منجر به ترک خوردگی و شکستگی نهایی می شود.
علت اصلی:
تجزیه و تحلیل ریزساختاری وجود فاز سیگما شکننده را در کنار فریت و آستنیت در ماتریس تایید کرد., که با توجه به سرویس دمای اتاق کوپلینگ ناموفق غیرعادی بود.
فاز سیگما در طول ساخت به دلیل عملیات حرارتی نامناسب و سرعت خنکسازی ناکافی معرفی شد..
اصلاح:
عملیات حرارتی جوانسازی در 1200 درجه سانتیگراد برای 30 چند دقیقه و سپس خاموش کردن، ریزساختار فریت/آستنیت را بازسازی کرد و مقاومت در برابر خوردگی را تقریباً افزایش داد. 30%.
تجزیه و تحلیل اجزای محدود تنشهای حرارتی پسماند قابلتوجهی را نشان داد که در طول خاموش کردن وارد میشوند, که باید از طریق تمرین خنک سازی مناسب مدیریت شود.
درس مهندسی:
هر ریختهگری دوبلکس باید دارای سوابق آنیل و خاموش کردن محلول باشد. اگر عملیات حرارتی قابل تأیید نباشد, جزء نباید برای سرویس آب دریا پذیرفته شود.
مکانیسم های رایج شکست و پیشگیری
| حالت شکست | علت اصلی | پیشگیری |
| تردی فاز سیگما | خنک شدن آهسته از بازپخت; گرم کردن مجدد در محدوده 600-950 درجه سانتیگراد | کوئنچ آب اجباری پس از بازپخت محلول; از کاهش استرس در محدوده سیگما اجتناب کنید |
| خوردگی | PREN ناکافی; تعادل فاز نادرست; آلودگی سطحی | فوق دوبلکس را برای >50سرویس ° C; PREN را تأیید کنید; پس از ماشینکاری غیرفعال شود |
| خوردگی شکاف | درزهای جوش; طراحی ضعیف واشر; نفوذ ناقص | در صورت امکان از ریخته گری تک تکه استفاده کنید; انتخاب واشر مناسب |
خستگی ناشی از خوردگی |
تخلخل; عیوب سطحی; تمرکز استرس بالا | کنترل کیفیت ریخته گری; سطوح بحرانی شات پن; طراحی برای خستگی |
| ترک خوردگی تنشی | تنش کششی پسماند; محیط کلرید | کاهش استرس در دمای 520 درجه سانتی گراد; از کاهش استرس در دمای بالا اجتناب کنید |
7. اجزای اصلی ریخته گری دوبلکس سفارشی در سیستم های نمک زدایی
ریخته گری دوبلکس و فوق دوبلکس به ویژه در تجهیزات نمک زدایی که قرار گرفتن در معرض کلرید, فشار, سرعت سیال, و هندسه پیچیده با هم اتفاق می افتد.
از دیدگاه مهندسی ریخته گری, هدف فقط انتخاب یک آلیاژ مقاوم در برابر خوردگی نیست, اما برای تولید ریخته گری با متالورژی صدا, هندسه کنترل شده, و ظرفیت ماشینکاری کافی برای دستیابی به ابعاد عملکردی نهایی.
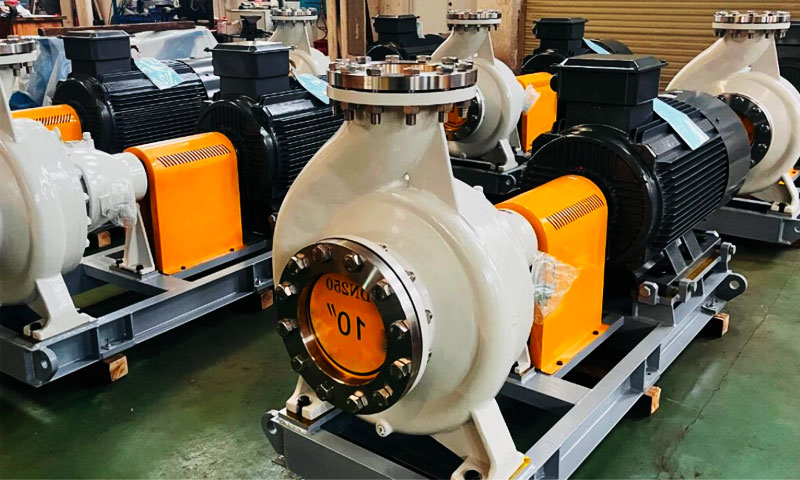
روکش پمپ SWRO فشار بالا
پمپ های فشار بالا اجزای حیاتی در سیستم های اسمز معکوس آب دریا هستند.
بدنه آنها باید فشار بالا را تحمل کند, قرار گرفتن مداوم در معرض آب دریا, بارگیری هیدرولیک, و فرسایش بالقوه.
روکش های ریخته گری دوبلکس یا سوپر دوبلکس سفارشی می توانند ساختاری یکپارچه حاوی فشار ایجاد کنند و در عین حال امکان عبور پیچ های پیچیده را فراهم کنند., بخش مکش و تخلیه, دنده, باس های نصب, و اتصالات فلنجی نزدیک به هندسه نهایی خود تولید شوند.
ماشینکاری CNC سپس سوراخ شفت را تکمیل می کند, سطوح آب بندی, صورت فلنج, و سایر ابعاد حیاتی.
نمونه پروژه نماینده: یک پروژه خدمات آب دریا پس از تکرار خوردگی موضعی در مناطق بحرانی مرطوب، جایگزین محفظههای پمپ 316 لیتری معمولی شد..
بدنه ریخته گری دوبلکس متعاقبا انتخاب شد تا حاشیه مقاومت در برابر خوردگی بالاتری را فراهم کند و در عین حال فشار و قابلیت ماشینکاری مورد نیاز را حفظ کند..
بدنه سوپاپ و اجزای تریم داخلی
شیرآلات مورد استفاده در کارخانه های نمک زدایی در معرض آب حاوی کلرید قرار دارند, نوسانات فشار, و چرخه های باز و بسته شدن مکرر.
بدنه باید یکپارچگی فشار را حفظ کند در حالی که تریم داخلی باید آب بندی قابل اعتمادی را فراهم کند و در برابر فرسایش موضعی مقاومت کند.
بدنه های شیر ریخته گری دوبلکس سفارشی می توانند مرز فشار اصلی را یکپارچه کنند, پورت های اتصال, و حفره های داخلی به یک جزء واحد تبدیل می شود.
ماشینکاری CNC سپس صندلی های مهم شیر را ایجاد می کند, حفاری, رشته ها, صورت فلنج, و سطوح آب بندی.
برای سرویس آب دریا یا آب نمک تهاجمی تر, نمرات فوق دوبلکس ممکن است برای قطعاتی مانند صندلی انتخاب شود, شاخه ها, ساقه, یا دیگر تریم های در معرض جریان, بسته به نیازهای طراحی و خوردگی.
توزیع کنندگان آب دریا و نازل های اسپری
سیستمهای نمکزدایی حرارتی و برخی از سیستمهای مدیریت آب نمک از توزیعکنندهها و اجزای اسپری برای کنترل و توزیع جریان سیال استفاده میکنند..
این قطعات اغلب حاوی روزنه های نسبتا کوچکی هستند, معابر منحنی, و مناطق جریان با سرعت بالا محلی.
ریختهگری سرمایهگذاری برای این هندسهها مناسب است زیرا میتواند اشکال پیچیده خارجی و ویژگیهای جریان داخلی را بازتولید کند و در عین حال میزان ماشینکاری بعدی را به حداقل برساند..
برای اجزای اسپری دوبلکس یا سوپر دوبلکس, فرآیند ریخته گری باید یکپارچگی سطح خوبی را در اطراف روزنه ها حفظ کند, انتقال جریان, و مناطق اتصال, از آنجایی که عیوب سطح موضعی می توانند به نقطه شروع فرسایش یا خوردگی موضعی تبدیل شوند.
ورق های لوله و اجزای مبدل حرارتی
ورق های لوله اجزای ساختاری هستند که از تعداد زیادی لوله مبدل حرارتی پشتیبانی می کنند و باید در هنگام قرار گرفتن در معرض محیط های فرآیند خورنده پایداری ابعادی را حفظ کنند..
مسیر ریخته گری می تواند یک شکل ساختاری نزدیک به شبکه ایجاد کند, در حالی که ماشینکاری CNC سوراخ های لوله را ایجاد می کند, صورت, ویژگی های نصب, و سایر رابط های دقیق.
جایی که یک جزء دارای روکش های جوش داده شده است, روکش فلزی, یا مواد متعدد, رابط ها به مناطق اضافی تبدیل می شوند که نیاز به توجه مهندسی دارند.
یک ریختهگری دوبلکس همگن میتواند مواد و ساختار ساخت را در زمانی که کاربرد برای محلول ریختهگری مناسب باشد، سادهتر کند..
اجزای دستگاه بازیابی انرژی
دستگاه های بازیابی انرژی در سیستم های SWRO تحت فشار بالا و چرخه فشار مکرر کار می کنند.
بنابراین اجزای داخلی آنها به ترکیبی از استحکام مکانیکی نیاز دارند, مقاومت در برابر خوردگی, سازگاری ابعادی, و وضعیت سطح خوب.
ریخته گری فوق دوبلکس سفارشی را می توان برای محفظه های انتخابی حاوی فشار در نظر گرفت, منیفولدها, روتور, آستین ها, و اجزای کنترل جریان, بسته به فناوری خاص بازیابی انرژی.
برای این قسمت ها, کنترل ابعادی به دلیل انحرافات کوچک در فاصله های داخلی اهمیت ویژه ای پیدا می کند, سطوح آب بندی, یا عبور جریان می تواند بر عملکرد عملیاتی تأثیر بگذارد.
8. دوبلکس 2205 در مقابل. دوتایی فوق العاده 2507: خریداران چگونه باید انتخاب کنند?
برای تجهیزات نمک زدایی, انتخاب بین دوبلکس 2205 و دوتایی فوق العاده 2507 باید بر اساس قرار گرفتن در معرض کلرید باشد, دمای عملیاتی, شدت خوردگی, فشار, هندسه جزء, و عمر مفید مورد نیاز - نه صرفاً بر اساس استحکام اسمی آلیاژ.
برای قطعات ریخته گری, خریداران نیز باید به موارد مربوطه توجه کنند نمرات بازیگران بهجای اینکه فقط نامهای فرفورژه «2205» یا «2507» را مشخص کنید.
همتایان بازیگران معمولی عبارتند از CD3MN (2205-نوع) و CE3MN (2507-نوع).
| عامل انتخاب | دوبلکس 2205-نوع | Super Duplex 2507-Type |
| درجه بازیگران معمولی | CD3MN / ASTM A890/A995 درجه 4A | CE3MN / ASTM A890/A995 درجه 5A |
| دسته آلیاژی | فولاد ضد زنگ دوبلکس استاندارد | فولاد ضد زنگ سوپر دوبلکس |
| مقاومت در برابر خوردگی | مقاومت بالا در برابر خوردگی حفره ای و شکافی ناشی از کلرید | مقاومت بالاتر, به ویژه در محیط های کلرید تهاجمی تر |
| سطح PREN معمولی | تقریبا 35 به عنوان یک مرجع کلی | به طور معمول 42+ به عنوان یک مرجع کلی |
| استحکام مکانیکی | بالا | خیلی بلند |
| مقاومت در برابر کلرید SCC | در مقایسه با فولادهای زنگ نزن آستنیتی معمولی عالی است | عالی, با حاشیه خوردگی بیشتر در سرویس های شدید |
| سرویس آب دریا | مناسب برای بسیاری از آب دریا, SWRO, و اجزای کلی نمک زدایی | ترجیحا در جایی که قرار گرفتن در معرض کلرید, دما, تمرکز, یا شرایط جریان شدیدتر است |
| آب نمک با کلرید بالا | مناسب زمانی که شرایط عملیاتی کنترل می شود | برای آب نمک بسیار غلیظ و قرار گرفتن در معرض کلرید شدید مناسب تر است |
| حساسیت به دما | به کنترل مناسب برای جلوگیری از بارش فاز مضر نیاز دارد | نسبت به قرار گرفتن در معرض حرارت حساس تر است و بنابراین نیاز به کنترل شدید عملیات حرارتی دارد |
برنامه های معمولی |
پمپ, بدنه دریچه ها, منیفولدها, توزیع کنندگان, ریخته گری های حاوی فشار ساختاری | اجزای پمپ فشار بالا, بدنه سوپاپ با سرویس شدید, اجزای حساس خیس شده, سیستم های آب نمک تهاجمی |
| سختی ساخت | بازیگران نسبتا ساده تر است, درمان حرارتی, و ماشین | به دلیل محتوای آلیاژ بالاتر و کنترل متالورژیکی دقیق تر، خواستارتر است |
| هزینه مواد و پردازش | به طور کلی پایین | به طور کلی بالاتر |
| اولویت خریدار | مقاومت در برابر خوردگی متعادل, قدرت, تولید, و هزینه | حداکثر حاشیه خوردگی و قابلیت اطمینان طولانی مدت در شرایط سخت |
| مبنای انتخاب پیشنهادی | سرویس آب دریا متوسط تا شدید که در آن عملکرد نوع 2205 کافی است | کلرید شدید, آب نمک غلیظ, دمای بالاتر, یا کاربردهایی که به حاشیه خوردگی اضافی نیاز دارند |
9. روند بازار و چشم انداز آینده
بازار جهانی فولاد ضد زنگ دوبلکس تقریباً ارزش گذاری شد دلار 4.4 میلیارد در 2025 و پیش بینی می شود به آن برسد دلار 6.1 میلیارد توسط 2031, دستیابی به نرخ رشد سالانه مرکب تقریباً 5.7%.
بخش نمک زدایی عامل اصلی این رشد است.
تقاضای جهانی برای آب شیرین همچنان در حال افزایش است, توسعه کارخانه های نمک زدایی و تصفیه آب, به ویژه در مناطق خشک خاورمیانه, شمال آفریقا, و آسیا و اقیانوسیه.
غلظت شدید کلرید موجود در فرآیندهای نمک زدایی، فولادهای ضد زنگ دوبلکس و فوق دوبلکس را به ماده انتخابی برای اجزای حیاتی تبدیل می کند..
تنها در امارات متحده عربی, پیش بینی می شود که تقاضا برای فولاد ضد زنگ دوبلکس با CAGR بیش از حد رشد کند 7% طی پنج سال آینده, عمدتاً توسط برنامه های کاربردی نمک زدایی و تصفیه آب هدایت می شود.
سه گرایش تکنولوژی آینده ریخته گری دوبلکس برای نمک زدایی را شکل خواهد داد:
- گریدهای سوپر دوبلکس با آلیاژ بالاتر با PREN بیش از 45 برای تهاجمی ترین درجه حرارت بالا, کاربردهای کلرید بالا.
- تولید مواد افزودنی از اجزای پیچیده دوبلکس, ارائه آزادی طراحی فراتر از ریخته گری معمولی.
- تضمین کیفیت دیجیتال — blockchain-based material traceability and digital heat treatment records for lifecycle management.
10. نتیجه گیری
Duplex and super duplex precision castings are the unsung backbone of reliable desalination systems.
They deliver the combination of high strength, excellent chloride corrosion resistance, and seamless monolithic construction that no other material and process combination can match for complex pressure and flow components.
But the grade on the drawing is only the starting point. The real performance is built through controlled melting, engineered solidification, precise solution annealing, and rigorous quality verification.
Cut corners on any of those steps, and you get a part that looks right on paper — and fails prematurely in the field.
بعد از 29 years in this industry, my advice is simple: ریخته گری دوبلکس نمک زدایی را به تنهایی با قیمت تهیه نکنید.
چند درصدی که در ریختهگری صرفهجویی میکنید، 10 برابر بیشتر برای جایگزینی زودهنگام هزینه خواهد داشت, خرابی برنامه ریزی نشده, و تولید را از دست داد.
با یک ریخته گری که در آلیاژهای دوبلکس تخصص دارد کار کنید, هر مرحله فرآیند را مستند می کند, و تعادل فاز و یکپارچگی را در هر حرارت تأیید می کند.
از آنجایی که ظرفیت جهانی نمک زدایی برای پاسخگویی به تنش های آبی رو به رشد در حال گسترش است, اجزای قابل اعتماد مقاوم در برابر خوردگی مهمترین عامل در دسترس بودن کارخانه و هزینه پایین چرخه عمر باقی خواهند ماند.
ریختهگریهایی که بر تفاوتهای ظریف مهندسی ریختهگری فولاد دوبلکس تسلط دارند، در این رشد مرکزی باقی خواهند ماند.
سوالات متداول
چرا بازپخت محلول برای ریخته گری دوبلکس اجباری است؟?
بازپخت محلول، فاز سیگما و سایر فازهای ثانویه را که در حین انجماد و سرد شدن آهسته تشکیل می شوند، حل می کند..
بدون آن, ریخته گری مقاومت در برابر خوردگی کاهش می یابد, انعطاف پذیری پایین, and increased susceptibility to cracking.
Solution annealing at 1050–1130°C followed by immediate water quenching is essential.
آیا می توان ریخته گری دوبلکس را جوش داد?
Duplex castings can be welded with qualified procedures, but the ferrite-to-austenite balance in the weld metal and heat-affected zone must be controlled.
Heat input should be limited, interpass temperature maintained below 100°C, and post-weld solution annealing performed if possible. Field welding is strongly discouraged.
مقایسه دوبلکس ریختگی با دوبلکس فرفورژه در عملکرد خوردگی?
Cast duplex has a coarser microstructure than wrought, with approximately three times larger inter-austenitic spacing.
This reduces passive film stability, particularly at elevated temperatures.
بازیگران 1.4517 loses passivity above 50°C in synthetic seawater, while wrought S32760 resists up to 70°C. Proper heat treatment minimizes this difference but does not eliminate it.
کدام استاندارد ASTM ریخته گری فولاد ضد زنگ دوبلکس را پوشش می دهد?
ASTM A995/A995M covers austenitic-ferritic (دوبلکس) stainless steel castings for pressure-containing parts.
The equivalent ASTM A890 covers general duplex castings. Grades include 1B, 2الف, 3الف, 4الف, 5الف, and 6A, with 5A and 6A being super duplex grades.

