
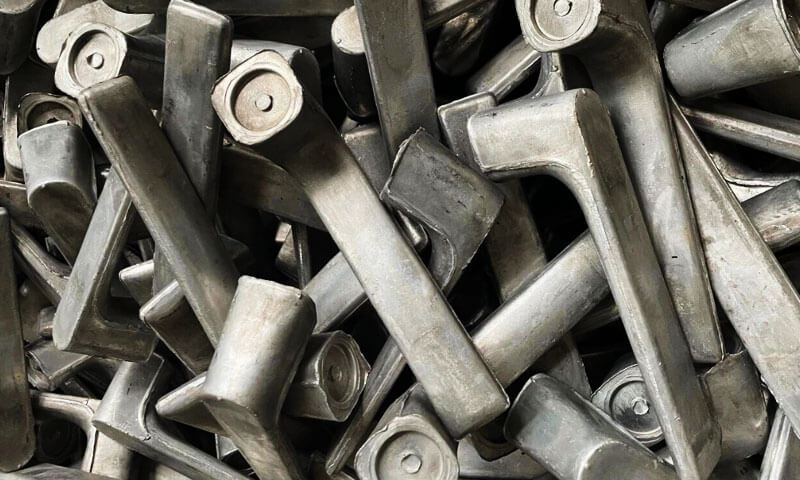
اگر زمانی را در مورد آهنگری آلومینیوم صرف کرده اید, شما نام را می دانید 6061. این سخت ترین آلیاژ نیست; قوی ترین نیست, و مقاوم ترین در برابر خوردگی نیست.
اما سال به سال, این آلیاژ باقی می ماند که بی سر و صدا کار را در قاب دوچرخه انجام می دهد, مفاصل ربات, تجهیزات پزشکی, براکت های EV, محفظه ابزار برقی, و تعداد بیشماری قطعات باربر دیگر.
در سالهای من در کف فورج, من مهندسان را دیده ام که بیش از حد مشخص می کنند 7075 زمانی که 6061-T6 کاملاً کافی بود.
من دیده ام که تیم های خرید پایین ترین قیمت را دنبال می کنند و در نهایت به بازیافت می پردازند 6061 که به درستی آنودایز نمی شود. من همچنین دیده ام که قطعات 6061-T6 فورج شده زیبا برای چندین دهه در این زمینه کار می کنند.
این مقاله مفصل است, نگاهی عملی به آهنگری آلیاژ آلومینیوم 6061-T6 - چیست, چگونه رفتار می کند, چگونه آن را جعل کنیم, نحوه درمان حرارتی, و جایی که منطقی است.
اگر به دنبال اطلاعات قابل اعتماد در مورد خواص آهنگری 6061-T6 هستید, دمای آهنگری, عملیات حرارتی T6, یا 6061 در مقابل 6063, این راهنما برای شما نوشته شده است.
1. چیست 6061 آلیاژ آلومینیوم?
6061 متعلق به 6000 سری آلیاژهای آلومینیوم, که از منیزیم و سیلیکون به عنوان عناصر آلیاژی اولیه خود استفاده می کنند.
این یک آلیاژ قابل عملیات حرارتی است که خواص مکانیکی آن را می توان از طریق عملیات حرارتی محلول کنترل شده و پیری مصنوعی بهبود بخشید..
مکانیسم اصلی تقویت آن شامل رسوب فازهای تقویتی ریز مبتنی بر Mg-Si است, معمولاً در عمل مهندسی از طریق سیستم Mg2Si توصیف می شود.
مس و سایر عناصر آلیاژی جزئی نیز بر واکنش بارش و خواص کلی آن تأثیر میگذارند.
ترکیب شیمیایی معمولی 6061 آلومینیوم
| عنصر | محدوده مشخصات معمولی (درصد وزنی) |
| آلومینیوم (ال) | تعادل |
| منیزیم (Mg) | 0.80-1.20 |
| سیلیکون (و) | 0.40-0.80 |
| مس (مس) | 0.15-0.40 |
| کروم (Cr) | 0.04–0.35 |
| آهن (Fe) | 0.70 حداکثر. |
| منگنز (منگنز) | 0.15 حداکثر. |
| روی (روی) | 0.25 حداکثر. |
| تیتانیوم (از) | 0.15 حداکثر. |
محدوده ترکیب نماینده استاندارد است 6061 مشخصات آلیاژ. استاندارد مواد حاکم و مشخصات خرید، محدودیت های پذیرش را برای یک دسته تولید خاص تعیین می کند.
2. آشنایی با خواص مکانیکی 6061-T6
نام T6 نشان می دهد که این ماده تحت عملیات حرارتی محلول قرار گرفته است و به دنبال آن پیری مصنوعی برای توسعه خواص مشخص شده آن انجام می شود..
این صرفاً توصیفی از ترکیب آلیاژ نیست; نشان دهنده یک وضعیت متالورژیکی خاص است.
جدول زیر مشخصات دمای اتاق را برای محصولات معمولی فرفورژه 6061-T6 ارائه می دهد.
مقادیر واقعی آهنگری به مشخصات قابل اجرا بستگی دارد, ضخامت بخش, هندسه محصول, و جهت تست.
خصوصیات مکانیکی و فیزیکی معمولی
| اموال | ارزش نمایندگی |
| استحکام کششی نهایی | تقریبا 290-310 مگاپاسکال |
| قدرت تسلیم | تقریبا 240-276 مگاپاسکال |
| ازدیاد طول | تقریباً 8-17٪, بسته به فرم محصول |
| مدول الاستیک | تقریبا 68.9 GPa |
| تراکم | تقریبا 2.70 g/cm³ |
| سختی برینل | تقریبا 95 HB |
| ضریب انبساط حرارتی | تقریباً 23-24 × 10-6/K نزدیک دمای اتاق |
| محدوده ذوب | تقریباً 580-650 درجه سانتیگراد |
این مقادیر نشان دهنده هستند, طراحی جهانی مجاز نیست. خواص آهنگری واجد شرایط باید از مشخصات مواد قابل اجرا گرفته شود و برای جزء واقعی تأیید شود.
استحکام و قابلیت اطمینان سازه
برای اکثر اجزای صنعتی عمومی, 6061-T6 ترکیبی مفید از استحکام کششی و استحکام تسلیم بدون هزینه مواد و نیازهای پردازش مرتبط با آلیاژهای آلومینیوم با استحکام بالاتر را فراهم می کند..
برای قطعاتی که تحت بارهای مکانیکی متوسط تا زیاد قرار دارند مناسب است, به شرطی که طراحی ضخامت بخش را محاسبه کند, غلظت استرس, نیازهای خستگی, و خواص واقعی آهنگری تمام شده.
نکته ای که ارزش یادآوری را از کف مغازه دارد: یک مقدار اسمی استحکام کششی کل داستان را در مورد یک جزء آهنگری بیان نمی کند.
جریان دانه, هندسه محلی, نقص, عملیات حرارتی, و تنش های ناشی از ماشین کاری نیز بر عملکرد سرویس تاثیر می گذارد.
مقاومت در برابر خوردگی
6061 به طور کلی مقاومت خوبی در برابر خوردگی اتمسفر و بسیاری از محیط های آب شیرین ارائه می دهد.
اغلب برای ماشین آلات فضای باز انتخاب می شود, تجهیزات حمل و نقل, و اجزای در معرض شرایط صنعتی معمولی.
برای دریایی, ساحلی, یا محیط های شیمیایی تهاجمی, حفاظت اضافی ممکن است لازم باشد.
آندایز کردن, پوشش های تبدیل مناسب, یا سیستم های رنگ می توانند دوام سطح را بهبود بخشند, بسته به کاربرد.
تماس بین آلومینیوم و فلزات غیر مشابه نیز باید در نظر گرفته شود. تحت شرایط نامطلوب رطوبت و تماس الکتریکی, خوردگی گالوانیکی می تواند به سطح آلومینیوم آسیب برساند.
ماشین کاری
6061-T6 به خوبی برای فرز CNC مناسب است, چرخاندن, حفاری, خسته کننده, و ضربه زدن.
ترکیبی از استحکام و ماشین کاری آن را برای قطعاتی که به سوراخ های دقیق نیاز دارند جذاب می کند, صورت های نصب, رشته ها, و جیب های پیچیده.
با این وجود, ماشین خالی جعلی به طور خودکار آسان نیست. استرس باقیمانده, تغییر سختی موضعی, کمک هزینه ماشینکاری ناکافی, و کار ضعیف همگی می توانند مشکلات ابعادی ایجاد کنند.
قابلیت جوشکاری
6061 می توان با استفاده از فرآیندهای معمول جوشکاری آلومینیوم جوش داد, اما جوشکاری یک جزء T6 شرایط متالورژی محلی را تغییر می دهد.
منطقه متاثر از گرما به طور کلی مقداری از استحکام رسوبی-سختی خود را از دست می دهد، مگر اینکه یک عملیات مناسب پس از جوش، خواص مورد نیاز را بازیابی کند..
برای قطعات با بارگذاری بالا, طراحی اتصال و کاهش مقاومت موضعی باید در طول مهندسی در نظر گرفته شود.
جایی که ممکن است, یک قطعه آهنگری طراحی شده برای به حداقل رساندن اتصالات جوش داده شده می تواند کنترل کیفیت و انتقال بار را ساده کند.
تکمیل سطح
6061 به طور کلی به آندایزینگ و سایر فرآیندهای متداول تکمیل آلومینیوم پاسخ خوبی می دهد.
آندایز کردن می تواند مقاومت در برابر خوردگی و عملکرد سایش سطح را بهبود بخشد, اگرچه نتیجه به آلیاژ بستگی دارد, پیش درمان, روش آندایزینگ, و ضخامت پوشش.
برای اجزای قابل مشاهده, مانند قطعات دوچرخه, محفظه تجهیزات, و ساختارهای محصول مصرفی, آماده سازی سطح و قوام مواد به ویژه برای دستیابی به ظاهر یکنواخت مهم است.
3. مزاج T6 به چه معناست?
خلق و خوی T6 از طریق یک توالی عملیات حرارتی کنترل شده به دست می آید.
برای جعلی 6061 اجزاء, این فرآیند باید حول آلیاژ طراحی شود, جعل هندسه, ضخامت بخش, و مشخصات قابل اجرا.
همچنین تشخیص دمای آهنگری از دمای عملیات حرارتی محلول بسیار مهم است.
آنها اهداف متالورژیکی متفاوتی دارند و نباید به عنوان قابل تعویض در نظر گرفته شوند.
محلول عملیات حرارتی
در طول عملیات حرارتی محلول, آهنگری تا دمای مشخصی گرم می شود تا عناصر آلیاژی محلول وارد ماتریس آلومینیوم شوند..
برای 6061, معمولاً دمای محلول در حدود 530-550 درجه سانتیگراد ذکر می شود, اگرچه چرخه دقیق تایید شده به مشخصات مواد و الزامات اجزا بستگی دارد.
هدف ایجاد یک محلول جامد مناسب قبل از کوئنچ است.
یکنواختی دما بسیار مهم است. گرمای کم می تواند منجر به پاسخ ناکافی به درمان محلول شود, در حالی که دمای بیش از حد می تواند باعث ذوب موضعی اولیه یا سایر آسیب های متالورژیکی شود.
برای آهنگری های ضخیم یا پیچیده, دوره نگهداری باید با توجه به ضخامت بخش تعیین شود, یکنواختی کوره, و روش عملیات حرارتی واجد شرایط.
خاموش کردن
پس از درمان محلول, قطعه به سرعت خنک می شود, معمولاً در صورت نیاز به فرآیند تأیید شده، با خاموش کردن آب.
کوئنچ محلول جامد فوق اشباع مورد نیاز برای پیری مصنوعی بعدی را حفظ می کند.
با این حال, خنکسازی سریع همچنین میتواند باعث ایجاد گرادیانهای حرارتی و تنشهای پسماند شود.
بخشهای نازک, هاب های ضخیم, دنده, و انتقال های پیچیده ممکن است با سرعت های مختلف خنک شوند, افزایش خطر اعوجاج.
به همین دلیل, یک مهندس باتجربه عملیات حرارتی نه تنها محیط خاموش، بلکه هندسه اجزا را نیز در نظر می گیرد., زمان انتقال, چیدمان ثابت, و یکنواختی خنک کنندگی.
پیری مصنوعی
به دنبال خاموش کردن, این ماده به طور مصنوعی پیر می شود تا استحکام مورد نیاز خود را ایجاد کند.
یک مرجع معمولی برای 6061 آهنگری نزدیک به 160 تا 180 درجه سانتیگراد به مدت تقریباً هشت ساعت پیر می شود, اگرچه چرخه های تایید شده با توجه به فرم و مشخصات محصول متفاوت است.
رفتار واقعی باید بر اساس الزامات حاکم تایید شود نه اینکه به طور بی رویه از یک مرجع کلی کپی شود..
در حین پیری, رسوبات ریز تقویت کننده در داخل ماتریس آلومینیوم تشکیل می شود. اندازه آنها, توزیع, و انسجام بر حرکت نابجایی ها و در نتیجه استحکام آلیاژ تأثیر می گذارد.
کم سن ممکن است ماده را کمتر از استحکام مورد نظر خود بگذارد. دما یا زمان بیش از حد پیری می تواند منجر به افزایش سن و کاهش قدرت شود.
هدف از درمان T6 صرفا سخت تر کردن آلومینیوم نیست. این برای دستیابی به یک تعادل کنترل شده از قدرت است, شکل پذیری, و پایداری متالورژیکی.
4. چرا 6061 به خوبی برای آهنگری مناسب است
6061 به طور گسترده ای استفاده می شود آهنگری آلومینیومی زیرا کارایی گرم و خواص عملیات حرارتی آن، آن را برای بسیاری از هندسه های اجزای صنعتی مناسب می کند.
آهنگری به ویژه زمانی سودمند است که قطعه به هندسه یکپارچه نیاز دارد, یکپارچگی ساختاری خوب, و عملکرد مکانیکی قابل اعتماد.

یک محدوده دمایی عملی آهنگری
برای 6061 آلومینیوم, دمای فلز در طول آهنگری معمولاً در محدوده کاری تقریبی 430-480 درجه سانتیگراد کنترل می شود., منوط به شرایط آلیاژ, اندازه بیلت, طراحی, و فرآیند واجد شرایط.
انتهای بالای این محدوده نباید به عنوان یک هدف برای هر جزء در نظر گرفته شود. منابع فنی تقریباً 480 درجه سانتیگراد را به عنوان انتهای بالایی محدوده آهنگری توصیه شده شناسایی می کنند.
از دیدگاه یک مهندس تولید, نکته مهم این است که دمای بیلت و دمای واقعی فلز در هنگام تغییر شکل لزوماً یکسان نیستند.
یک بیلت ممکن است در حین انتقال از کوره خنک شود, در طول آماده سازی, یا در هنگام تماس با قالب.
خنک شدن بیش از حد مقاومت در برابر تغییر شکل را افزایش می دهد و می تواند منجر به پر شدن ناقص شود, بارهای پرس بالا, یا ترک خوردگی.
برعکس, گرمای بیش از حد می تواند به مواد آسیب برساند و قابلیت اطمینان فرآیند را کاهش دهد.
بنابراین، دما باید بهعنوان بخشی از توالی کامل آهنگری کنترل شود و نه صرفاً با اتکا به نمایشگر کوره..
مقاومت در برابر تغییر شکل متوسط
در مقایسه با آلیاژهای سخت تر و با استحکام بالا, 6061 می توان به طور موثر تحت شرایط آهنگری گرم کنترل شده مناسب شکل داد.
مقاومت تغییر شکل آن همچنان با دما تغییر می کند, میزان فشار, هندسه بیلت, و مقدار تغییر شکل.
بنابراین، الزامات پر کردن قالب و بار پرس باید با طراحی واقعی قطعه ارزیابی شوند.
مناسب برای آهنگری قالب بسته
فورج قالب بسته به ویژه برای تولید قطعات سه بعدی قابل تکرار با باس ها مفید است., دنده, انتقال, و ویژگی های نصب یکپارچه.
یک مسیر تولید معمولی شامل:
- بازرسی و برش بیلت.
- گرمایش بیلت کنترل شده.
- پیشفرمینگ یا آهنگری مسدودکننده در صورت لزوم.
- آهنگری را در قالب نهایی به پایان برسانید.
- برش فلاش و بازرسی اولیه.
- محلول عملیات حرارتی و خاموش کردن.
- پیری مصنوعی.
- ماشینکاری و تکمیل CNC.
- بازرسی نهایی ابعاد و مواد.
هر جزء به یک پیشفرم جداگانه یا مراحل فرآیند یکسان نیاز ندارد. مسیر باید حول محور هندسه توسعه یابد, جریان مواد, پر کردن, و حجم تولید.
جریان دانه و یکپارچگی ساختاری
یکی از مزایای عمده آهنگری تغییر شکل فلز به شکل مورد نیاز است.
تحت شرایط مناسب, این می تواند ریزساختار کار شده را اصلاح کند و جریان دانه جهت دار را ایجاد کند که از هندسه جزء پیروی می کند..
این می تواند برای عملکرد خستگی و قابلیت تحمل بار مفید باشد, به ویژه هنگامی که طراحی قطعه و طرح قالب، جریان مواد را با بارهای خدماتی اصلی تراز می کند.
با این حال, جریان دانه صرفاً به این دلیل که یک قطعه آهنگری شده است، به طور خودکار مطلوب نیست.
طراحی پریفرم ضعیف, تاشو, دور, پر کردن ناقص, یا جریان نامناسب مواد می تواند باعث ایجاد نقص شود. طراحی آهنگری و کنترل فرآیند همچنان ضروری است.
5. کنترل های فرآیند کلیدی برای آهنگری آلومینیوم 6061-T6
در تولید, خوب 6061 آهنگری های آلومینیومی از یک فرآیند تکرارپذیر به جای یک پارامتر بهینه منفرد ناشی می شوند.
کنترل های زیر بیشترین اهمیت عملی را دارند.
| مرحله پردازش | کنترل بحرانی | مشکل بالقوه در صورت کنترل ضعیف |
| آماده سازی بیلت | هویت آلیاژی, وضعیت مادی, ابعاد بیلت | تنوع شیمی, تغییر شکل ناسازگار |
| گرمایش | دمای بیلت و یکنواختی | پر کردن ناقص, ترک خوردن, گرمی بیش از حد |
| طراحی قالب | هندسه پیش ساخته, شعاع ها, کمک هزینه فلاش, هم ترازی | دور, کم پر کردن, فلاش بیش از حد |
| آهنگری | بار را فشار دهید, دنباله تغییر شکل, زمان انتقال | نقص جریان, تنوع ابعادی |
| عملیات حرارتی | دمای محلول, خیس, خاموش کردن, پیری | قدرت نادرست, تحریف, خواص ناسازگار |
| ماشینکاری | استراتژی مبنا, بستن, کمک هزینه, مسیر ابزار | رانش ابعادی, اعوجاج استرس پسماند |
| بازرسی | شیمی, سختی, ابعاد, NDT مربوطه | نقص مواد یا فرآیند کشف نشده |
آنچه در طول تولید به آن توجه ویژه ای می کنم
اولی, مواد وارد شده به پرس باید قابل ردیابی و مناسب برای آلیاژ مشخص شده باشد.
گواهی تامین کننده مفید است, اما شناسایی مواد و بازرسی ورودی باید بخشی از سیستم کیفیت باشد.
دوم, پر کردن قالب باید قبل از انتشار تولید ارزیابی شود. اگر یک جزء به طور مکرر دور تولید کند, سرد می بندد, یا مناطق کم پر, افزایش نیروی پرس لزوما راه حل درستی نیست.
مشکل اساسی ممکن است شکل پریفرم باشد, حجم بیلت, دما, هندسه قالب, یا جریان مواد.
سوم, عملیات حرارتی باید برای آهنگری واقعی تایید شود. چرخهای که برای یک براکت کوچک به خوبی کار میکند ممکن است یکنواختی دما یا ثبات ابعادی معادل را در یک قطعه بزرگ با توپیهای ضخیم و دندههای نازک ایجاد نکند..
در نهایت, آهنگری تمام شده باید بر اساس نقشه و مشخصات مواد بازرسی شود.
سختی به تنهایی نمی تواند تمام خواص کششی مورد نیاز را تایید کند, ابعاد, و شرایط سازه ای به دست آمده است.
6. چرا آهنگری آلومینیوم 6061-T6 اغلب بهتر از قطعات آلومینیومی ریخته گری است
آهنگری و ریخته گری فرآیندهای مکمل هستند, و هیچ کدام به طور خودکار برای هر جزء برتر نیست.
انتخاب بستگی به هندسه دارد, الزامات ساختاری, حجم تولید, و هزینه.
برای قطعات باربر, با این حال, آهنگری می تواند مزایای قابل توجهی نسبت به قطعات آلومینیومی ریخته گری معمولی ارائه دهد.
| عامل مقایسه | 6061-فورج آلومینیوم T6 | ریخته گری آلومینیوم |
| اصل ساخت | بیلت جامد به شکل پلاستیکی تغییر شکل داده است | فلز مذاب در قالب جامد می شود |
| ریزساختار | ساختار کار شده و تغییر شکل یافته | ساختار انجماد |
| جریان دانه | می توان با هندسه مولفه تراز کرد | جریان دانه جهت دار از نوع آهنگری را فراهم نمی کند |
| خطرات نقص داخلی | عیوب مربوط به آهنگری همچنان ممکن است; مواد اولیه صدا ضروری است | تخلخل, انقباض, و بسته به فرآیند ممکن است درگیرها رخ دهد |
| عملکرد مکانیکی | اغلب برای کاربردهای باربر بسیار مفید است | بستگی به آلیاژ دارد, فرآیند ریخته گری, سلامت ریخته گری, و عملیات حرارتی |
انعطاف پذیری هندسی |
محدود به الزامات آهنگری و طراحی قالب | مزیت قوی برای حفره های پیچیده و هندسه پیچیده |
| کمک هزینه ماشینکاری | می توان از طریق آهنگری نزدیک به شبکه کنترل کرد | بستگی به روش ریخته گری و الزامات ابعادی دارد |
| ملاحظات ابزار | قالب های آهنگری و ظرفیت پرس می تواند سرمایه گذاری قابل توجهی باشد | بسته به فرآیند بسیار متفاوت است; ریخته گری شن و ماسه می تواند برای مقادیر کم مقرون به صرفه باشد |
| انتخاب معمولی | قطعات ساختاری نیازمند استحکام و عملکرد خستگی | اشکال پیچیده, حفره های یکپارچه, و طرح های طرفدار اقتصاد ریخته گری |
تمایز مهم این است که آهنگری مواد را از طریق تغییر شکل تغییر می دهد, در حالی که ریخته گری جزء را از طریق انجماد تشکیل می دهد.
زمانی که هندسه و حجم تولید قطعه مناسب باشد, آهنگری می تواند ترکیب مطلوبی از عملکرد ساختاری و تکرارپذیری را فراهم کند.
با این وجود, تصمیم نهایی باید توسط خواص مکانیکی مورد نیاز پشتیبانی شود, بارهای طراحی, هندسه, و اقتصاد تولید.
7. 6061 در مقابل. 6063 در مقابل. 7075: کدام آلیاژ را برای آهنگری انتخاب کنید?
انتخاب بین 6061, 6063, و 7075 آلومینیوم به مقاومت مورد نیاز قطعه بستگی دارد, امکان سنجی جعل, محیط خوردگی, نیازهای ماشینکاری, و هزینه تولید.
اگرچه هر سه از آلیاژهای آلومینیوم قابل عملیات حرارتی هستند, آنها اهداف مختلف تولیدی را انجام می دهند.
| عامل مقایسه | 6061 آلومینیوم آلیاژ | 6063 آلومینیوم آلیاژ | 7075 آلومینیوم آلیاژ |
| آلیاژ سری | المگ سی | المگ سی | Al-Zn-Mg-Cu |
| نسبی قدرت | متوسط تا زیاد | کم تا متوسط | خیلی بلند |
| نماینده کششی قدرت در T6 وضعیت* | تقریبا 290-310 مگاپاسکال | تقریبا 205-240 مگاپاسکال | تقریبا 530-570 مگاپاسکال |
| نماینده بازده قدرت در T6 وضعیت* | تقریبا 240-276 مگاپاسکال | تقریبا 170-215 مگاپاسکال | تقریباً 470-505 مگاپاسکال |
| آهنگری ویژگی ها | جعل پذیری گرم خوب; مناسب برای طیف وسیعی از قطعات صنعتی | در درجه اول برای اکستروژن استفاده می شود; مناسب بودن آهنگری باید برای جزء خاص ارزیابی شود | آلیاژ با استحکام بالا که نیاز به کنترل دقیق دمای آهنگری دارد, تغییر شکل, و عملیات حرارتی |
| خوردگی مقاومت | برای محیط های صنعتی عمومی خوب است | خوب تا خیلی خوب در بسیاری از محیط های جوی | به طور کلی در برابر خوردگی مقاومت کمتری نسبت به 6061 و نیاز به توجه بیشتر به محیط خدمات دارد |
| قابلیت جوشکاری | به طور کلی خوب است, اگرچه جوشکاری استحکام T6 موضعی را کاهش می دهد | به طور کلی خوب است, منوط به کاربرد و خلق و خوی | به طور کلی برای جوشکاری ذوبی معمولی ضعیف است |
ماشینکاری CNC |
خوب; مناسب برای ماشینکاری دقیق | خوب | خوب, اما استراتژی ماشینکاری به جزء و شرایط مواد بستگی دارد |
| آندایز کردن و سطح به پایان رساندن | خوب, با پوشش های تزئینی و محافظ پرکاربرد | انتخابی عالی برای بسیاری از پایان های معماری و تزئینی یکنواخت | آندایزینگ امکان پذیر است, اما ظاهر آرایشی و محافظت در برابر خوردگی به شرایط و فرآیند آلیاژ بستگی دارد |
| نسبی مواد هزینه | متوسط | متوسط | به طور کلی بالاتر |
| معمولی برنامه های کاربردی | براکت های فورج, اجزای ماشین آلات, قطعات هیدرولیکی, اتصال دهنده های ساختاری, اجزای رباتیک | پروفیل های اکسترود شده, سینک های حرارتی, بخش های معماری, اجزای سبک وزن انتخاب شده | اتصالات ساختاری با استحکام بالا, قطعات تخصصی هوافضا, قطعات مکانیکی با بار بالا |
| مناسب ترین برای | قدرت متعادل, مقاومت در برابر خوردگی, ماشین کاری, و هزینه | برنامه هایی که عملکرد اکستروژن را در اولویت قرار می دهند, پروفایل های پیچیده, و ظاهر سطحی | کاربردهایی که استحکام بالا نیاز اصلی طراحی است |
خواص مکانیکی محدوده مرجع نماینده محصولات فرفورژه رایج در شرایط T6 است, ارزش های تضمین شده برای هر جعل.
خواص واقعی به شکل محصول بستگی دارد, ضخامت بخش, مشخصات, عملیات حرارتی, و الزامات تست.
8. کاربردهای معمول فورجینگ های آلومینیومی 6061-T6
این آلیاژ برای طیف وسیعی از اجزای ساختاری و مکانیکی سبک وزن مناسب است.
در هر برنامه, طراحی نهایی و مشخصات قابل اجرا تعیین می کند که آیا قطعه آلومینیوم فورج شده 6061-T6 مناسب است یا خیر..

دوچرخه و تجهیزات ورزشی
کاربردها شامل اجزای میل لنگ است, ساقه های فرمان, گیره های صندلی, اتصالات اتصال, و سایر لوازم جانبی ساختاری.
مزایای اصلی چگالی کم است, قدرت مفید, ماشین کاری, و توانایی ایجاد هندسه پیچیده در حالی که جرم اجزای نسبتاً کم را حفظ می کند.
رباتیک و اتوماسیون
مفاصل رباتیک, براکت های نصب, پشتیبانی از محرک, و اتصالات سازه ای اغلب به ترکیبی از سختی نیاز دارند, دقت, و جرم کم.
6061-آهنگرهای T6 یک ماده اولیه عملی برای قطعاتی هستند که متعاقباً به ماشینکاری CNC حفره ها نیاز دارند., صندلی های بلبرینگ, و رابط های نصب.
خودرو و وسایل نقلیه الکتریکی
برنامه های ممکن شامل براکت های انتخاب شده است, اجزای نصب, اتصال دهنده های ساختاری, و قطعات مکانیکی کمکی.
برای اجزای شاسی یا سیستم تعلیق حیاتی برای ایمنی, شرایط آلیاژ, مشخصات آهنگری, عملکرد خستگی, و الزامات اعتبار سنجی باید قبل از تولید ایجاد شود.
ماشین آلات هیدرولیک و صنعتی
اجزای هیدرولیک, براکت های تجهیزات, قطعات مربوط به سوپاپ, کوپلینگ ها, و تکیه گاه های ماشینی می توانند از ترکیب قدرت بهره مند شوند, مقاومت در برابر خوردگی, و ماشین کاری.
برای قطعات حاوی فشار, طراحی باید به طور جداگانه به یکپارچگی فشار بپردازد, آب بندی, و الزامات صلاحیت قابل اجرا. نام آلیاژ به تنهایی مناسب بودن را تعیین نمی کند.
تجهیزات پزشکی و ابزار صنعتی
سازه های تجهیزات, مکانیسم های تنظیم, صفحات نصب, و قطعات پشتیبانی می توانند از 6061-T6 در جایی که وزن و دقت مهم هستند استفاده کنند.
ابزارهای برقی و مجموعه های مکانیکی
مسکن های منتخب, پشتیبانی از گیربکس, اتصال دهنده های ساختاری, و سایر اجزای ماشینکاری شده ممکن است از فورج سود ببرند 6061 جای خالی.
9. هشدارهای عملی از طبقه فورج
من چند درس را به سختی آموخته ام. در اینجا هشدارهای من برای هر کسی که فورجینگ 6061-T6 را مشخص می کند وجود دارد.
به صورت پیش فرض انجام ندهید 7075
7075 قوی تر است, اما همچنین گران تر است, جعل کردن سخت تر است, سخت تر برای جوش دادن, و مقاومت کمتری در برابر خوردگی دارد. برای اکثر قسمت ها, 6061-T6 کافی است. با استفاده از 7075 زمانی که به آن نیازی نیست صرفاً سوزاندن پول است.
آنودایز برای خدمات در فضای باز و ساحلی
6061 مقاومت خوردگی متوسطی دارد. در یک محیط داخلی خوش خیم, خوب است.
برای قرار گرفتن در معرض طولانی مدت در فضای باز یا ساحلی, آن را آندایز کنید. لایه اکسید از سطح محافظت می کند و عمر مفید را افزایش می دهد.
عملیات حرارتی T6 را تایید کنید
من نمی توانم این را به اندازه کافی بگویم. الف 6061 آهنگری بدون T6 یک بخش ساختاری نیست. گزارش سختی و داده های کششی را بخواهید. اگر تامین کننده نتواند آنها را تهیه کند, تامین کننده دیگری پیدا کنید.
از آلومینیوم بومی استفاده کنید, بازیافت نشده
بازیافت شده 6061 می تواند شیمی ناسازگاری داشته باشد. ممکن است به طور یکنواخت آنودایز نشود, و قدرت آن می تواند متفاوت باشد. برای آهنگری های بحرانی, اصرار بر شمش آلومینیوم بکر و درخواست گزارش طیف سنجی برای هر دسته.
جوشکاری را با دقت در نظر بگیرید
6061 قابل جوش است, اما منطقه تحت تأثیر گرما قدرت خود را از دست می دهد. اگر قطعه 6061-T6 را جوش می دهید, ممکن است لازم باشد استحکام کمتری را در ناحیه جوش بپذیرید, یا در صورت امکان برای عملیات حرارتی پس از جوش برنامه ریزی کنید.
ماشین بعد از T6
اگر قبل از T6 ماشین می کنید, ممکن است قسمت در حین خاموش کردن دچار اعوجاج شود. برای قطعات با تحمل محکم, ماشین خشن, درمان T6, سپس ماشین را تمام کنید.
10. افکار نهایی
6061-T6 درخشان ترین آلیاژ آلومینیوم نیست. در رقابت قدرتی با آن پیروز نخواهد شد 7075.
در رقابت خوردگی برنده نخواهد شد 5052. اما این آلیاژ است که کار را روز به روز انجام می دهد, قسمت به قسمت.
در دهه های من در کف فورج, من آموخته ام که بهترین ماده همیشه قوی ترین یا ارزان ترین نیست.
این موردی است که با برنامه مطابقت دارد. برای اکثریت قریب به اتفاق آهنگرهای آلومینیومی ساختاری, که مواد 6061-T6 است.
اگر در حال طراحی یک جزء آهنگری هستید, با 6061-T6 شروع کنید. اگر قدرت شما را برآورده کند, خوردگی, و وزن مورد نیاز, شما پاسخ خود را پیدا کرده اید. و اگر نشد, سپس به سمت یک آلیاژ تخصصی تر حرکت کنید.
اما اسب کار را فقط به خاطر آشنا بودنش نادیده نگیرید. آشنایی, در این مورد, نشانه عملکرد ثابت شده است.
سوالات متداول
آهنگری آلومینیوم 6061-T6 چیست?
آهنگری است که از آن ساخته شده است 6061 آلیاژ آلومینیوم و متعاقباً از طریق عملیات حرارتی محلول و پیری مصنوعی به حالت T6 پردازش می شود, با توجه به مشخصات قابل اجرا.
فرآیند آهنگری جزء را تشکیل می دهد, در حالی که عملیات حرارتی خواص نهایی مورد نیاز آن را ایجاد می کند.
تفاوت بین آلومینیوم 6061-T6 و 6061-T651 چیست?
T6 محلول حرارتی درمان شده و مصنوعی است. T651 T6 به علاوه کشش کنترل شده برای کاهش استرس داخلی است. T651 اغلب برای قطعات ماشینکاری شده استفاده می شود که ثبات ابعادی آن بسیار مهم است.
6061-T6 از آلومینیوم 6063-T6 قوی تر است?
بله. 6061-T6 استحکام کششی و تسلیم بالاتری نسبت به 6063-T6 دارد. 6063 بیشتر برای اکسترودپذیری و پرداخت سطح انتخاب می شود تا برای استحکام.
آلومینیوم 6061-T6 چقدر سخت است?
سختی معمولی در اطراف است 95 HB (برینل). این متوسط است - برای استفاده ساختاری به اندازه کافی سخت است, آنقدر نرم است که به راحتی ماشین کاری شود.
چرا آلومینیوم 6061-T6 به عملیات حرارتی نیاز دارد؟?
بدون T6, 6061 فقط نیمی از قدرت بالقوه خود را دارد. تیمار T6 ذرات Mg2Si را رسوب می دهد که آلیاژ را تقویت می کند.
آلومینیوم 6061-T6 برای آندایزینگ مناسب است?
بله. 6061 به طور یکنواخت آنودایز می شود و رنگ را به خوبی می گیرد. این یک انتخاب رایج برای قابل مشاهده است, لوازم آرایشی, و بخش های معماری.

