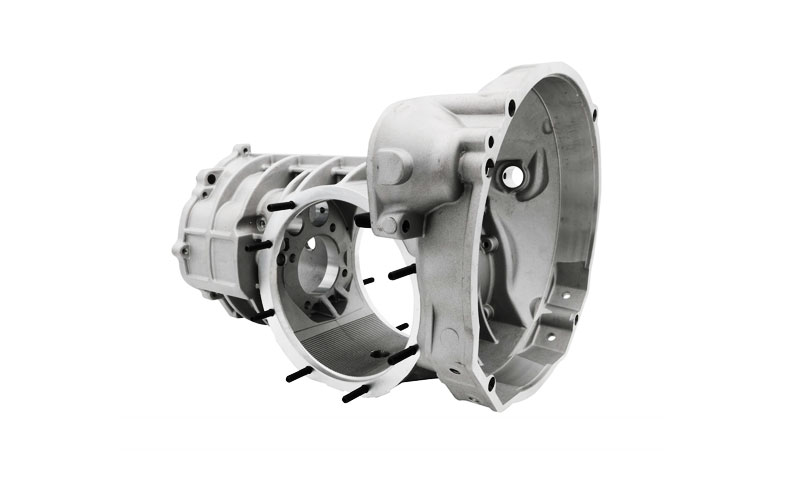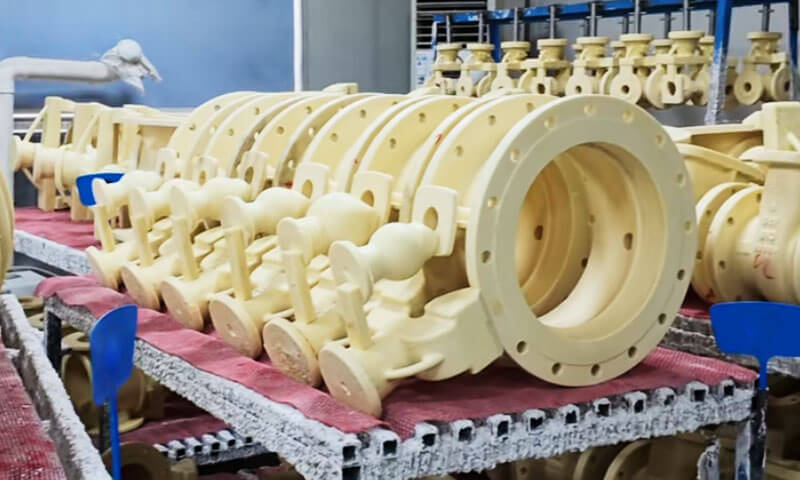
içinde hassas döküm mağaza, balmumu sadece bir sarf malzemesi değildir. Boyutsal doğruluğun temelidir, yüzey kalitesi, ve verim.
Sıcak bir atölyede düşük sıcaklıktaki bir balmumu modelinin çöktüğünü gördüm, ve orta sıcaklıktaki bir mum modelinin binlerce hassas parçayı neredeyse hiç reddedilmeden teslim ettiğini gördüm.
Fark pazarlama değil. Bu kimya, işlem kontrolü, ve hangi iş için hangi aletin kullanılacağını bilmek.
"Düşük sıcaklıkta balmumu" ve "orta sıcaklıkta balmumu" terimleri eski atölye adlarıdır.
Kesinlikle konuşursak, atıfta bulunuyorlar desen malzemeleri termal kararlılık ve erime noktasına göre sınıflandırılır.
Bugün, aile balmumu bazlı içerir, reçine bazlı, plastik bazlı, suda çözünür, ve dolgulu desen malzemeleri, artı yeni katmanlı üretim mumları.
Ancak düşük sıcaklıktaki ve orta sıcaklıktaki balmumu arasındaki eski ayrım, dökümhane zeminindeki en pratik ayrımlardan biri olmaya devam ediyor.
Bu makale bu ayrımı bir süreç mühendisinin bakış açısından açıklıyor, anahtar verileri korur, ve aralarında seçim yapmanız için size net bir çerçeve sunar.
1. Desen Malzemelerini Nasıl Sınıflandırırız??
Yatırım kadrosunda, Desen malzemeleri genellikle iki yöntem kullanılarak sınıflandırılır.: termal stabilite ve erime noktası, veya temel malzeme bileşimi.
Termal stabilite ve erime noktasına göre sınıflandırma, desen malzemelerini düşük, orta-, ve yüksek sıcaklık kategorileri.
Düşük sıcaklıktaki malzemelerin erime noktaları genellikle 70°C'nin altındadır, orta sıcaklıktaki malzemeler 70–100°C aralığına girer, ve yüksek sıcaklıktaki malzemelerin erime noktaları 100°C'nin üzerindedir.
Bu, dökümhane mühendisleri düşük sıcaklık ve orta sıcaklık balmumunu tartışırken en yaygın olarak kullanılan sınıflandırmadır..
Temel malzeme bileşimine göre sınıflandırma balmumu bazlı olanları içerir, reçine bazlı, plastik bazlı, suda çözünür, ve dolgulu desen malzemeleri.
Modern hassas döküm aynı zamanda katmanlı imalat için tasarlanmış hızlı prototipleme malzemelerini de kullanıyor.
Teknik referanslar bu kategorileri farklı şekilde gruplandırabilse de, Temel prensip, malzemeleri birincil bileşenlerine ve işlenme özelliklerine göre ayırmaktır..
Bu makale için, ilk sınıflandırmaya odaklanıyoruz: düşük sıcaklık ve orta sıcaklık balmumu, bağlamda belirtilen yüksek sıcaklıktaki balmumu ile.
| Sınıflandırma | Tipik Erime Noktası | Termal Kararlılık (Referans) | Tipik Kabuk Sistemi Uyumluluğu | Tipik Şekillendirme Yöntemi | Yeniden kullanılabilirlik |
| Düşük sıcaklık model malzeme | 70°C'nin altında | Nispeten düşük (yaklaşık 30°C) | Sodyum silikat | macun oluşturma, manuel veya basit kalıplama yöntemleri | Genellikle yüksek |
| Orta sıcaklık model malzeme | 70–100 ° C | Daha iyi (yaklaşık 35°C) | Silika sol | Balmumu enjeksiyon makinesi kullanılarak sıvı hal enjeksiyonu | Genel olarak iyi |
| Yüksek sıcaklık model malzeme | 100°C'nin üstünde | Genellikle yüksek | Silika sol veya özel kabuk sistemleri | Özel şekillendirme ve çıkarma işlemleri | Genellikle sınırlı; formülasyona bağlı |
Not: Termal kararlılık için sıcaklık değerleri geleneksel referans rakamlarıdır, evrensel çalışma sınırları değil.
Gerçek performans malzeme formülasyonuna ve proses koşullarına bağlıdır. Belirli malzeme ve üretim sistemi için kabuk uyumluluğu ve yeniden kullanılabilirliği de doğrulanmalıdır..
Geleneksel hassas dökümde, Yaygın bir kural, düşük sıcaklıktaki desen malzemelerinin sıklıkla sodyum silikat kabuk sistemlerinde kullanılmasıdır., orta sıcaklıktaki malzemeler genellikle silika-sol kabuklarla eşleştirilirken.
Bu yararlı bir başlangıç noktasıdır, ancak son seçim model geometrisini hesaba katmalıdır, boyut gereksinimleri, kabuk özellikleri, ve mum alma koşulları.
3. Hassas Dökümde Düşük Sıcaklık Balmumu
Kompozisyon ve Temel Özellikler
Düşük sıcaklıktaki desen malzemelerinin erime noktaları genellikle 70°C'nin altındadır.
Bazı hassas döküm operasyonlarında kullanılan geleneksel bir örnek aşağıdakilerden oluşur: 50% parafin mumu ve 50% stearik asit.
Bu formülasyon, geleneksel düşük sıcaklıktaki malzemelerin özelliklerini göstermektedir., gerçek endüstriyel formülasyonlar üreticiye ve uygulamaya göre değişse de.
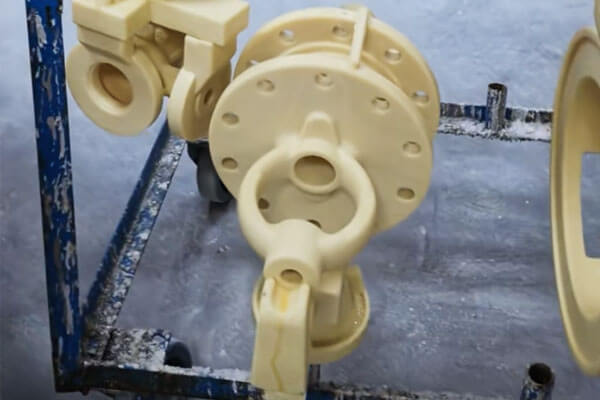
Temel özellikler şunları içerir::
- Nispeten düşük mukavemet ve deformasyona karşı sınırlı direnç.
- Daha düşük termal stabilite, geleneksel açıklamalarda temsili bir sıcaklık seviyesi olarak belirtilen yaklaşık 30°C ile.
- Nispeten yüksek büzülme ve oda sıcaklığındaki değişikliklere karşı daha fazla boyutsal hassasiyet.
- Geleneksel işleme koşulları altında nispeten kaba desenli yüzey kalitesi.
- Basit hazırlama ve nispeten düşük malzeme maliyeti.
- Toplandığında geri kazanım ve yeniden kullanım için iyi bir potansiyel, filtreleme, ve kalite kontrol prosedürlerinin uygun şekilde yönetilmesi.
Belirtilen 30°C değeri, termal kararlılık için geleneksel bir referans olarak anlaşılmalıdır., evrensel maksimum servis sıcaklığı olarak değil.
Gerçek deformasyon formülasyona bağlı olarak farklı sıcaklıklarda başlayabilir, desen geometrisi, yükleniyor, ve pozlama süresi.
Desen Üretim Süreci
Geleneksel düşük sıcaklıktaki malzemeler genellikle macun benzeri veya yarı katı bir durumda hazırlanır ve nispeten basit ekipman veya manuel yöntemler kullanılarak oluşturulur..
Formülasyon ve üretim sistemine bağlı olarak, desenler kalıplara basılabilir, özel aletlerle oluşturulmuş, veya diğer düşük sıcaklıkta kalıplama teknikleri kullanılarak üretilmiş.
Orta sıcaklıktaki enjeksiyon sistemleriyle karşılaştırıldığında, geleneksel düşük sıcaklık prosesleri daha az karmaşık ekipman gerektirebilir.
Bu, ilk yatırımı azaltabilir ve nispeten basit model geometrilerine ve maliyete duyarlı üretim gereksinimlerine sahip dökümhaneler için bunları pratik hale getirebilir..
Fakat, bu malzemelerin daha düşük mukavemeti ve termal stabilitesi sınırlamalar yaratır.
İnce bölümler, uzun süredir desteklenmeyen özellikler, ve karmaşık ayrıntılar, modelin işlenmesi ve montajı sırasında deformasyona karşı daha duyarlı olabilir.
Desenlerin tutarsız depolama sıcaklıklarına maruz kalması veya sıcak ortamlara uzun süre maruz kalması durumunda boyutsal değişiklikler de meydana gelebilir..
Dökümhane mühendisi için, bu şu anlama gelir: desen tasarımı, saklama koşulları, ve taşıma prosedürleri malzemenin sınırlamalarını telafi etmelidir.
Shell Sistemleri ve Mum Giderme ile Uyumluluk
Düşük sıcaklık desenli malzemeler geleneksel olarak su camıyla birlikte kullanılmıştır., veya sodyum silikat, bağlı kabuk sistemleri.
Su camı kabuk sistemleri nispeten düşük maliyetleri ve basit üretim gereksinimleri nedeniyle caziptir. Desen formülasyonu ve kabuk oluşturma süreci uygun şekilde eşleştiğinde düşük sıcaklık modelleri bu sistemlerle uyumlu olabilir.
Mum alma, sıcak su veya diğer uygun yöntemler kullanılarak gerçekleştirilebilir., desen malzemesine ve kabuk sistemine bağlı olarak. Kesin prosedür kabuk mukavemetini hesaba katmalıdır, desen hacmi, termal genleşme, ve desen çıkarma sırasında çatlama riski.
Başarısız Olduğu Yer
Zayıflık termal kararlılıktır. Yaklaşık 30°C termal kararlılık, düşük sıcaklıktaki mum deseni sıcak bir muayene odasında yumuşayabilir veya bozulabilir, taşıma sırasında, veya klimasız bir atölyede. Büzülme büyük, yani boyutsal tutarlılık zayıf. Yüzey pürüzlülüğü kabadır, bu da son döküm bitişini sınırlıyor. İnce yüzgeçlerin ve keskin kenarların tutulması zordur.
Deneyimden: atölyenizin sıcaklığı kontrol edilmiyorsa, Düşük sıcaklıktaki balmumu yaz aylarında sizi cezalandıracak. Desen bozulmasını göreceksiniz, boyutsal kayma, ve daha yüksek hurda. Balmumunun hatası değil. Süreç ortamıdır.
4. Hassas Dökümde Orta Sıcaklık Balmumu
Kompozisyon ve Temel Özellikler
Orta sıcaklıktaki desen malzemeleri genellikle 70°C ile 100°C arasında erime noktalarına sahiptir. Yaygın türler arasında reçine-mum bazlı malzemeler ve dolgulu desen malzemeleri bulunur.
Geleneksel düşük sıcaklık formülasyonlarıyla karşılaştırıldığında, orta sıcaklıktaki malzemeler genellikle daha yüksek mukavemet sunar, daha iyi termal stabilite, daha düşük büzülme, ve geliştirilmiş boyutsal tutarlılık.

Tipik özellikleri şunları içerir::
- Daha yüksek mekanik mukavemet ve desen deformasyonuna karşı daha iyi direnç.
- Geliştirilmiş termal stabilite, Geleneksel açıklamalarda temsili bir referans seviyesi olarak belirtilen yaklaşık 35°C ile.
- Daha düşük büzülme ve daha iyi boyutsal kararlılık.
- Uygun koşullar altında işlendiğinde daha ince desenli yüzey kalitesi.
- Karmaşık kalıp özelliklerinin iyi şekilde kopyalanması.
- Sıvı hal enjeksiyonlu kalıplama ve otomatik model üretimiyle uyumluluk.
Düşük sıcaklıktaki malzemeler için 30°C rakamında olduğu gibi, belirtilen 35°C değeri evrensel bir malzeme derecelendirmesinden ziyade geleneksel bir referanstır. Gerçek kullanılabilir sıcaklık aralığı formülasyona bağlıdır, yumuşatma davranışı, yükleme koşulları, ve gerekli boyutsal doğruluk.
Enjeksiyon Kalıplama ve Desen Doğruluğu
Orta sıcaklıktaki malzemeler genellikle balmumu enjeksiyon makineleri kullanılarak işlenir. Malzeme uygun bir işleme koşuluna ısıtılır, hassas bir kalıba enjekte edildi, ve desen çıkarılmadan önce yeterince soğumaya bırakıldı.
Bu süreç tekrarlanabilir üretimi destekler ve özellikle döküm karmaşık geometri gerektirdiğinde değerlidir., tutarlı duvar kalınlığı, ince yüzey detayları, veya doğru boyut kontrolü.
Bir üretim mühendisinin bakış açısından, Orta sıcaklıktaki malzemelerin en önemli avantajlarından biri, model işleme ve montaj sırasında yeterli gücü korurken kalıp geometrisini yeniden üretme yetenekleridir..
Fakat, iyi desen doğruluğu yalnızca malzemeye atfedilemez. Enjeksiyon basıncı, malzeme sıcaklığı, kalıp sıcaklık, Soğutma Süresi, geçit töreni, ve desen çıkarma tekniğinin tümü nihai sonucu etkiler. Uygun olmayan işlem ayarları yine de büzülme değişikliklerine neden olabilir, çarpıklık, yüzey kusurları, veya boyutsal tutarsızlık.
Silika-Sol Kabuk Sistemleriyle Uyumluluk
Orta sıcaklıktaki desen malzemeleri silika-sol bağlı seramik kabuk sistemlerinde sıklıkla kullanılır. Silika-sol kabuklar, dökümlerin iyi yüzey kalitesi gerektirdiği durumlarda yaygın olarak uygulanır., boyutsal doğruluk, ve güvenilir kabuk özellikleri.
Desen malzemesi ve kabuk sistemi üretim döngüsü boyunca uyumlu olmalıdır. Kabuk oluşturma sırasında, desen, seramik bulamacı uygulanırken ve kabuk kururken şeklini korumalıdır. Mum alma sırasında, desen, seramik kabukta aşırı gerilime veya çatlamaya neden olmadan çıkarılmalıdır.
Malzeme formülasyonuna ve dökümhane ekipmanına bağlı olarak, mum alma sıcak su kullanabilir, buhar, veya mikrodalga bazlı sistemler. Her orta sıcaklıktaki formülasyon her uzaklaştırma yöntemi için uygun değildir, bu nedenle süreç, malzeme tedarikçisinin tavsiyelerine ve dökümhanenin onaylanmış çalışma parametrelerine uygun olmalıdır.
Maliyet Tarafı
Orta sıcaklıktaki balmumu, düşük sıcaklıktaki balmumundan daha pahalıdır. Desen malzemesinin kendisi daha pahalıdır, balmumu enjektörü sermaye yatırımı gerektirir, ve proses kontrolü daha zorludur. Ancak daha yüksek getiri nedeniyle toplam maliyet tablosu genellikle daha iyidir, alt hurda, ve daha az aşağı yönlü sorun.
Projelerin düşük sıcaklıktaki balmumundan orta sıcaklıktaki balmumuna geçiş yaptığını ve desenle ilgili hurdayı yarıdan fazla azalttığını gördüm. Balmumu maliyeti arttı; toplam maliyet düştü.
4. Yüksek Sıcaklık Balmumu: Bağlam İçin Kısa Bir Not
Yüksek sıcaklıktaki balmumunun erime noktası 100°C. Ana aileler reçine-plastiktir, plastik, ve tuz bazlı desen malzemeleri. Yüksek mukavemet sunarlar, iyi termal stabilite, ve düşük büzülme, ancak üretim süreci karmaşıktır, malzeme genellikle tekrar kullanılamaz, ve mum alma işlemi flaş patlatmayı gerektirir, su, veya organik çözücüler. Maliyet yüksek.
Suda çözünebilen desen malzemeleri ve 3D baskı desen malzemeleri de pratikte bu geniş yüksek sıcaklık kategorisine girmektedir.. Klasik bir ders kitabı notu önemlidir: yüksek sıcaklık desenli malzemeler büyük termal genleşmeye sahiptir, ve mum giderme sırasında kabuk yetersiz mukavemet nedeniyle çatlayabilir. Bu gerçek bir risk, teorik bir şey değil.
Çoğu büyük paslanmaz çelik döküm için, orta sıcaklıktaki balmumu pratik kalite ölçütüdür. Yüksek sıcaklıktaki balmumu özel durumlar içindir.
5. Düşük Sıcaklık vs. Orta Sıcaklıkta Balmumu: Temel Farklılıklar
İki kategori arasındaki temel fark sadece eridikleri sıcaklık değildir..
Mekanik ve termal özelliklerinin model üretimini ve sonraki hassas döküm sürecini etkileme şeklidir..
Yan Yana Karşılaştırma
| Karşılaştırma kriteri | Düşük sıcaklık desen malzemesi | Orta sıcaklıkta desen malzemesi |
| Tipik erime noktası aralığı | 70°C'nin altında | 70–100 ° C |
| Temsili geleneksel formülasyon | 50% parafin mumu + 50% stearik asit | Rosin-mum bazlı veya dolgulu formülasyonlar |
| Kuvvet | Nispeten düşük | Genellikle daha yüksek |
| Termal stabilite | Daha düşük; geleneksel açıklamalarda belirtilen yaklaşık 30°C | Daha iyi; geleneksel açıklamalarda belirtilen yaklaşık 35°C |
| Büzülme | Nispeten yüksek | Nispeten düşük |
| Boyutsal kararlılık | Ortam sıcaklığına daha duyarlı | Genel olarak daha kararlı |
| Yüzey kalitesi | Geleneksel süreçlerde nispeten kaba | Kontrollü enjeksiyonla daha ince yüzey elde edilebilir |
| Desen üretimi | Basit şekillendirme veya presleme yöntemlerini kullanabilir | Yaygın olarak kontrollü enjeksiyon kalıplama kullanır |
Ekipman gereksinimleri |
Çoğunlukla nispeten basit | Tipik olarak enjeksiyon ekipmanı ve daha sıkı proses kontrolü gerektirir |
| Malzeme kurtarma | Genellikle ekonomik ve pratik | Olası, ancak formülasyon ve geri kazanım kontrollerine bağlıdır |
| Göreceli maliyet | Genellikle daha düşük | Genellikle daha yüksek |
| Ortak kabuk sistemi | Su camı bağlı kabuk | Silika-sol bağlı kabuk |
| Tipik uygulama vurgusu | Maliyete duyarlı ve nispeten basit dökümler | Karmaşık özelliklere veya daha dar toleranslara sahip hassas dökümler |
Bunlar genel eğilimler, mutlak kurallar değil. Modern formülasyonlar önemli ölçüde farklılık gösterebilir, ve malzeme seçimi ölçülen özelliklere göre yapılmalıdır, tedarikçi verileri, ve yalnızca kategori adı yerine üretim denemeleri.
Mukavemet ve Deformasyona Karşı Direnç
Desen gücü, mum düzeneğinin elleçlemeye dayanıp dayanamayacağını etkiler, geçit, kabuk binası, ve istenilen geometriyi kaybetmeden üretim aşamaları arasında aktarım.
Düşük sıcaklıktaki malzemeler nispeten düşük dayanıma sahiptir, çok ince duvarlar, uzun projeksiyonlar, ve desteklenmeyen ayrıntılar dikkatli bir şekilde ele alınmasını gerektirir.
Orta sıcaklıktaki malzemeler genellikle deformasyona karşı daha iyi direnç sağlar, onları karmaşık desenler ve tekrarlanabilir üretim için daha uygun hale getiriyor.
Yine de, Daha güçlü bir model otomatik olarak daha iyi bir model anlamına gelmez.
Aşırı sertlik, uygun olmayan büzülme davranışı, veya zayıf kalıp salınımı diğer üretim sorunlarına yol açabilir. Malzeme formülasyonunun tamamı desen tasarımıyla eşleştirilmelidir.
Termal Kararlılık ve Boyutsal Tutarlılık
Hassas döküm modellerinde depolama sırasında sıcaklık değişiklikleri yaşanabilir, toplantı, kabuk binası, ve elleçleme.
Desen malzemesi sıcaklığa duyarlı ise, boyutsal değişiklikler bitmiş dökümü etkileyebilir.
Düşük sıcaklıktaki malzemeler genellikle ortam koşullarına daha fazla hassasiyet gösterir.
Orta sıcaklıktaki malzemeler daha iyi boyutsal stabilite sağlama eğilimindedir, Her ne kadar gerçek performansları hala formülasyona bağlı olsa da, saklama koşulları, ve süreç kontrolü.
Sıkı boyut toleranslarına sahip bileşenler için, boyutsal kararlılık, yalnızca erime noktası sınıflandırmasından çıkarılmak yerine, model ölçümü ve süreç yeteneği çalışmaları yoluyla değerlendirilmelidir..
Yüzey İşlemi ve Detay Replikasyonu
Desenin yüzey kalitesi, seramik kabuğun yüzey kalitesini etkileyen faktörlerden biridir ve, nihayetinde, döküm.
Kontrollü enjeksiyonla işlenen orta sıcaklıktaki malzemeler, ince kalıp ayrıntılarını yeniden üretebilir ve nispeten pürüzsüz bir desen yüzeyi elde edebilir.
Bu özellikle karmaşık konturlara sahip paslanmaz çelik hassas dökümler için değerlidir, fonksiyonel yüzeyler, ve sınırlı işleme ödenekleri.
Düşük sıcaklıktaki malzemeler birçok uygulama için hala tatmin edici desenler üretebilmektedir., ancak geleneksel şekillendirme yöntemleri ve daha az stabil desen geometrisi, ince detayların elde edilebilir tutarlılığını sınırlayabilir.
Nihai döküm yüzeyinin tüm süreç zincirine bağlı olduğunu bilmek de önemlidir., kalıp durumu dahil, bulamaç hazırlama, refrakter parçacık boyutu, kabuk kurutma, ateşleme, dökme, ve döküm sonrası temizlik.
6. Balmumu Seçimi Hassas Döküm Kalitesini Nasıl Etkiler?
Bir model malzemesinin seçilmesi, üretim süreci boyunca sonuçları olan bir üst karardır.
Uygun olmayan bir formülasyon kusurları artırabilir, verimi azaltmak, ve ek işleme veya bitirme işi oluşturun.
Desen Büzülme ve Döküm Boyutları
Desen büzülmesi, kalıptan kalıba ve sonunda döküme aktarılan boyutları etkiler..
Düşük sıcaklıktaki malzemeler genellikle daha yüksek büzülme ve sıcaklık değişimine karşı daha fazla hassasiyet gösterir, bu nedenle boyutsal davranışları dikkatle kontrol edilmelidir.
Orta sıcaklıktaki malzemeler genellikle daha düşük büzülme ve daha iyi boyutsal kararlılık sağlar.
Fakat, dökümhaneler hala kalıp boyutlarını hesaba katmalıdır, desen büzülmesi, kabuk davranışı, alaşım katılaşma büzülmesi, ve ardından gelen ısıl işlem veya işleme.
Pratik öneri: Hassas bileşenler için, Ölçülen üretim verilerini kullanarak boyut telafisi oluşturun. Sürecin tamamını doğrulamadan genel büzülme payına güvenmeyin.
Desen Deformasyonu ve Kabuk Çatlaması
Taşıma veya kabuk oluşturma sırasında deforme olan bir desen boyutsal hatalara ve tutarsız kabuk kalınlığına neden olabilir.
Mum alma sırasında, Desen malzemesinin termal genleşmesi ve uzaklaştırılma özellikleri de seramik kabuk üzerine uygulanan gerilimleri etkileyebilir..
Bu ilişki sadece daha yüksek erime noktasına sahip bir malzemenin her zaman daha fazla veya daha düşük kabuk gerilimine neden olması değildir..
Desen genişletme, yumuşatma, drenaj, kabuk gücü, ısıtma hızı, ve mum giderme yönteminin tümü bir rol oynar.
Riski azaltmak için, dökümhaneler:
- Kontrol modeli depolama sıcaklığı ve taşıma prosedürleri.
- İnce veya desteklenmeyen desen özelliklerine gereksiz yükleme yapmaktan kaçının.
- Kabuk kurutmayı optimize edin ve mum alma işleminden önce yeterli kabuk mukavemetini sağlayın.
- Mum alma sıcaklığını doğrulayın, basınç, ve seçilen malzeme için ısıtma hızı.
- Dökmeden önce kabukları çatlaklar ve diğer kusurlar açısından inceleyin.
Yüzey Kusurları ve İşleme Ödenekleri
Desen yüzey pürüzlülüğü ve kusurları kabuğa ve döküme aktarılabilir.
Orta sıcaklıktaki malzemeler daha ince desenli bir yüzey elde edilmesine yardımcı olabilir, ancak hasarlı kalıpları telafi edemezler, zayıf bulamaç hazırlığı, veya kabuğun yetersiz kurutulması.
Yüksek yüzey kalitesi gerektiren hassas dökümler için, dökümhane model kalitesini yönetmelidir, seramik kabuk hazırlama, ve dökme koşulları tek bir entegre sistem olarak.
İşleme ödenekleri fonksiyonel gereksinimlere ve proses kapasitesine göre belirlenmelidir., yukarı yöndeki kusurları kontrol etmenin yerine geçmek yerine.
7. Pratik Üretim Alanı Notları
Atölye sıcaklığını kontrol edin.
30°C'de düşük sıcaklıktaki balmumu, termal stabilite, yaz sıcağına duyarlıdır.
35°C'deki orta sıcaklıktaki balmumu daha iyidir ancak bağışık değildir. Klima veya kontrollü depolama lüks değildir; bu sürecin bir parçası.
Balmumu sistemlerini karıştırmayın.
Düşük sıcaklıktaki ve orta sıcaklıktaki mumların farklı geri kazanım ve mum giderme gereksinimleri vardır. Çapraz bulaşma sabunlaşmaya neden olur, kapanımlar, ve kabuk kusurları. Onları ayrı tutun.
Geri kazanılmış balmumunu ciddiye alın.
Orta sıcaklıktaki balmumunun geri kazanılması, uygun çökelmeyi gerektirir, filtreleme, ve asit tedavisi. Kötü işlenmiş geri kazanılmış balmumu, desen kusurlarının gizli bir kaynağıdır.
Balmumu kabukla eşleştirin, sadece çizim için değil.
Sodyum silikat kabuktaki orta sıcaklıktaki balmumu deseni bir uyumsuzluktur. Silika sol kabuğundaki düşük sıcaklıktaki balmumu deseni de bir uyumsuzluktur. Balmumu-bağlayıcı çifti bir sistemdir.
Denemeyle doğrulama.
Bir üretim çalıştırmasını gerçekleştirmeden önce, örnek bir desen oluşturmak, ölç, sakla onu, onu kabukla, ve dök. Veri görüşten üstündür.
8. Çözüm
Düşük sıcaklık ve orta sıcaklık desenli malzemeler erime noktası aralıklarına göre farklılık gösterir, kuvvet, termal kararlılık, büzülme, yüzey kalitesi, ve işleme gereksinimleri.
Düşük sıcaklık malzemeleri, tipik olarak 70°C'nin altında, düşük maliyet sunmak, nispeten basit üretim, ve iyi bir iyileşme potansiyeli.
Orta sıcaklıktaki malzemeler, genellikle 70°C ile 100°C arasındadır, daha yüksek güç sağlamak, daha iyi boyutsal kararlılık, daha düşük büzülme, ve uygun enjeksiyon koşulları altında daha ince desen çoğaltma.
Eski mühendisin kuralı hâlâ geçerli: balmumunu kabukla eşleştirin, döküm gereksinimi, ve atölye ortamı.
Bunu yap, ve balmumu işini yapacak. Görmezden gel, ve hiçbir işlem ayarlaması işlemi kurtaramaz.
SSS
Düşük sıcaklıktaki ve orta sıcaklıktaki balmumu arasındaki temel fark nedir??
Düşük sıcaklıktaki balmumu 70°C'nin altında erir ve zayıf termal stabiliteye sahiptir (yaklaşık 30°C).
Orta sıcaklıktaki balmumu 70–100°C'de erir ve daha iyi termal stabiliteye sahiptir (yaklaşık 35°C), daha yüksek güç, ve daha iyi yüzey üretimi.
Orta sıcaklıktaki balmumu neden daha pahalıdır??
Desen malzemesi daha pahalı, balmumu enjektörü sermaye yatırımı gerektirir, ve proses kontrolü daha zorludur. Fakat, daha yüksek verim ve daha düşük hurda genellikle maliyeti dengeler.
Orta sıcaklıktaki balmumu geri kazanılabilir mi??
Evet, ancak iyileşme uygun bir yerleşim gerektirir, filtreleme, ve tedavi. Kötü işlenmiş geri kazanılmış balmumu kusurlara neden olur.
Hangi balmumu daha iyi yüzey kalitesi sağlar?
Orta sıcaklıkta balmumu, özellikle sıvı enjeksiyonu ile, daha ince yüzey kalitesi ve desen ayrıntılarının daha iyi üretilmesini sağlar.