Çalışma hayatımın çoğunu hassas döküm kalıphanelerinde geçirdim..
Kurutma odasında mükemmel görünen bir kabuğun otoklavda bozulduğunu gördüm; Ucuz bir sodyum silikat kabuğun fiyat teklifinde tasarruf sağladığını ve iki kez hurdaya ayrıldığını gördüm.
Ve iyi kontrol edilen bir silika sol hattının, müşterilerin kumlama sonrasında zar zor dokunmak zorunda kaldığı büyük paslanmaz çelik dökümler ürettiğini gördüm..
Büyük paslanmaz çelik dökümler için, kabuk çevresel bir sarf malzemesi değildir. Boyutsal doğruluğun temelidir, yüzey kalitesi, ve verim.
Çin'in hassas döküm endüstrisinde, dört kabuk yapım yolu yaygın olarak kullanılmaktadır:
- A. Sodyum silikat kabuk
- B. Kompozit kabuk
- C. Düşük sıcaklıkta balmumu içeren silika sol kabuk
- D. Orta sıcaklıkta balmumu içeren silika sol kabuk
İlk üç rota genellikle düşük sıcaklıktaki balmumu modellerini kullanır. Döküm kalitesi açısından, sodyum silikat en zayıf olanıdır; kompozit ve silika sol-düşük sıcaklık mumu ortadadır; silika sol-orta sıcaklıktaki mum en iyi sonucu verir.
Kabuk maliyeti açısından, sodyum silikat en ucuzudur, silika sol-orta sıcaklıktaki mum ise en pahalı olanıdır.
Bu makale, bu dört rotayı bir katalog değil, bir dökümhane mühendisi perspektifinden karşılaştırmaktadır..
1. Büyük Paslanmaz Çelik Dökümler İçin Kabuk Yapımı Neden Önemlidir?
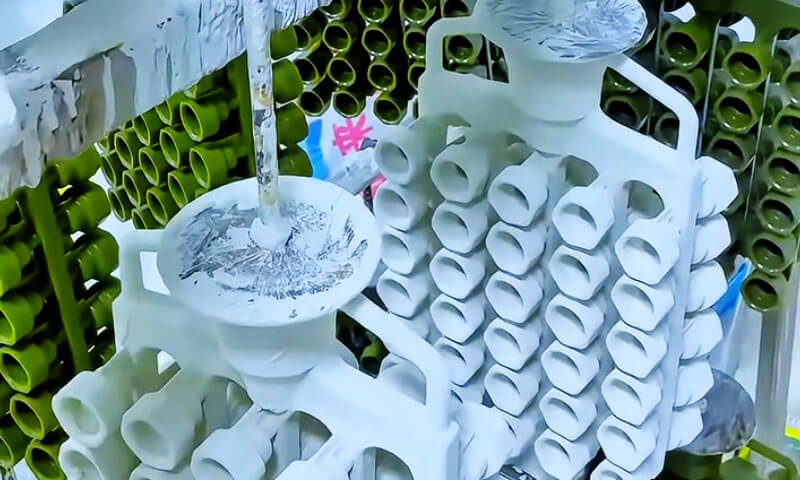
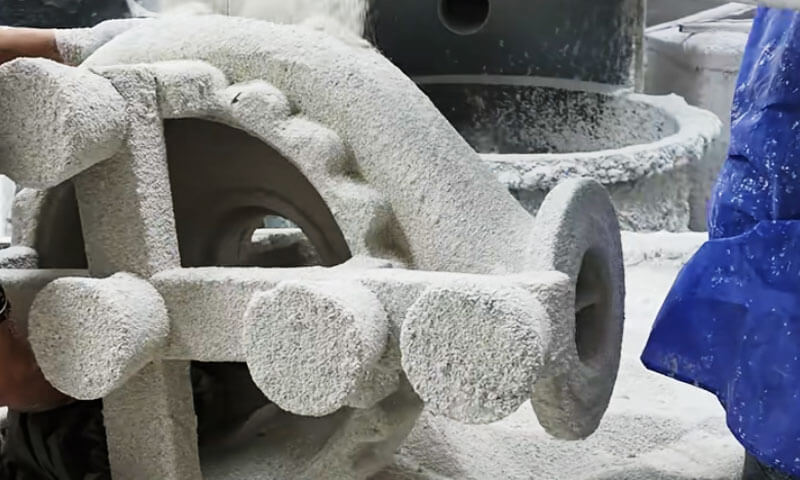
Seramik kabuk, erimiş metal için hem negatif kalıp hem de yapısal kap görevi görür.
Performansı yüzey kalitesini doğrudan etkiler, boyutsal doğruluk, iç sağlamlık, ve bitmiş dökümün üretim verimi.
Büyük paslanmaz çelik bileşenler için, beş kabuk özelliği özel ilgiyi hak ediyor.

Yüksek Sıcaklık Dayanımı ve Sürünme Direnci
Paslanmaz çelik genellikle nispeten yüksek bir sıcaklıkta dökülür, alaşım derecesine bağlı olarak, döküm geometrisi, ve dökümhane uygulaması.
Seramik kabuk, ön ısıtma sırasında yeterli mekanik mukavemeti korumalıdır., dökme, ve katılaşma.
Yetersiz yüksek sıcaklık dayanımına sahip bir kabuk, erimiş metalin ağırlığı altında deforme olabilir..
Bu boyutsal sapmalara neden olabilir, düzensiz duvar kalınlığı, yerel şişkinlik, veya kritik işlenmiş yüzeylerin bozulması.
Sürünme direnci de aynı derecede önemlidir. Seramik kabuklar yüksek sıcaklıklarda sürekli yüklemeye maruz kalır, ve deformasyon davranışları, ani bir kırılma meydana gelmese bile boyutsal doğruluğu etkileyebilir.
Bu, silika-sol bağlı kabukların zorlu büyük döküm uygulamalarında genellikle sodyum silikat bağlı kabuklardan daha iyi performans göstermesinin bir nedenidir..
Geçirgenlik ve Gaz Tahliyesi
Dökme sırasında, Erimiş metal kabuğu doldururken kalıp boşluğu içindeki hava ve diğer gazlar dışarı çıkmalıdır..
Nem, artık balmumu, ve bağlayıcı bozunma ürünleri de gazla ilgili kusurlara katkıda bulunabilir.
Kabuk geçirgenliği yetersizse, gazlar sıkışıp gözenekliliğe neden olabilir, hava delikleri, veya eksik dolgu.
İnce duvarlı bölümler, dar geçitler, ve karmaşık pervane geometrileri bu koşullara özellikle duyarlıdır.
Geçirgenlik çeşitli faktörlere bağlıdır:
- Refrakter parçacık boyutu dağılımı ve tane şekli.
- Yüzey kaplama kalınlığı ve kabuk katmanlarının sayısı.
- Bağlayıcı içeriği ve toz/sıvı oranı.
- Kurutma ve pişirme koşulları.
- Kalıntı balmumunun varlığı, nem, veya diğer kirleticiler.
Yüksek kaliteli bir kabuk, dayanıklılık ve gaz geçirgenliği arasında uygun bir denge sağlamalıdır..
Bağlayıcı içeriğini arttırmak veya aşırı yoğun bir yüzey kaplaması oluşturmak, gaz tahliyesini kısıtlarken kabuk bütünlüğünün belirli yönlerini iyileştirebilir.
Yüzey kaplaması ve boyutsal doğruluk
Yüzey kaplaması erimiş paslanmaz çelikle doğrudan temas eder ve büyük ölçüde döküm yüzeyinin durumunu belirler.
Refrakter kalitesi, parçacık dağılımı, ıslatma davranışı, ve metal-kalıp reaksiyonlarına karşı direnç, yüzey pürüzlülüğünü ve kusur oluşumunu etkiler.
Yüksek hassasiyet için yatırım dökümleri, Zorlu uygulamalara yönelik orijinal teknik karşılaştırmada Ra 0,8–4,3 μm civarında yüzey pürüzlülüğü ve CT3–CT5 boyutsal tolerans dereceleri belirtilmiştir.
Bu rakamlar evrensel garantilerden ziyade sürece bağlı kriterler olarak anlaşılmalıdır., özellikle büyük dökümler için.
Daha az zorlu yüzey gereksinimlerine sahip orta boyutlu ve büyük paslanmaz çelik dökümler, orta sıcaklıktaki mum ve silika-sol kabuk sisteminin ek maliyetini haklı çıkarmayabilir.
Bu gibi durumlarda, düşük sıcaklıktaki mum veya kompozit kabuk işlemleri daha iyi genel ekonomi sağlayabilir.
Termal Şok Direnci ve Kabuk Bütünlüğü
Büyük dökümler kabuk üzerinde önemli miktarda termal yük oluşturur. Düzensiz ısıtma, kalan nem, yetersiz kurutma, hızlı mum alma, ve uygun olmayan pişirme koşulları termal gerilimler oluşturabilir.
Kabuk çatlaması metalin nüfuz etmesine neden olabilir, yüzgeçler, boyutsal kusurlar, veya tamamen döküm reddi.
Ağır bileşenler için, Arızalı bir kabuğun onarılması veya değiştirilmesi de önemli miktarda iş gücü israfına neden olur, enerji, ve üretim süresi.
Bu nedenle sağlam bir kabuk oluşturma süreci kontrollü kurutma gerektirir, üniforma ateşleme, uygun refrakter malzemeler, ve dökümün kütlesine ve geometrisine uygun bir kabuk kalınlığı.
Üretim Maliyeti ve Teslim Süresi
Kabuk yapım süreci seramik malzemelerin doğrudan maliyetinden daha fazlasını etkiler.
Aynı zamanda işgücü gereksinimlerini de belirler, ekipman yatırımı, enerji tüketimi, zemin alanı kullanımı, ve döküm için bir model düzeneğinin serbest bırakılması için gereken süre.
Onlarca kilogram ağırlığındaki büyük bir pervane veya valf gövdesi için, Az miktarda refrakter malzemeden tasarruf sağlayan ancak birkaç gün daha kurutma gerektiren bir işlem ekonomik olmayabilir.
tersine, Birinci sınıf bir kabuk sistemi, daha yüksek boyutsal doğruluğu ve daha düşük reddetme oranı, sonraki işleme ve kalite maliyetlerini önemli ölçüde azalttığında haklı gösterilebilir..
Bu nedenle en ekonomik proses, gerekli döküm kalitesini en düşük toplam üretim maliyetiyle sağlayan prosestir., mutlaka en düşük kabuk malzemesi maliyetine sahip olan değil.
2. Dört Kabuk Üretim Sürecine Genel Bakış
Dört işlem öncelikle bağlayıcı kimyasında farklılık gösterir, yüz kaplama refrakter malzemeleri, yedek kabuk yapısı, balmumu desen gereksinimleri, ve üretim kontrolleri.
| İşlem | Bağlayıcı sistemi | Tipik balmumu sistemi | Ana avantajlar | Ana sınırlamalar |
| Sodyum silikat kabuk | Sodyum silikat | Düşük sıcaklıkta balmumu | Düşük maliyet, kısa çevrim, yüksek geçirgenlik, nispeten kolay kabuk çıkarma | Daha düşük yüksek sıcaklık dayanımı, daha az istikrarlı kalite, daha büyük boyutsal değişim |
| Kompozit kabuk | Yüz kaplamalarında silika sol; yedek katlarda sodyum silikat | Düşük sıcaklıkta balmumu | Geleneksel sodyum silikat kabuklardan daha iyi yüzey kalitesi; nispeten kısa üretim döngüsü | Yedek kabuk performansı sodyum silikat nedeniyle sınırlı kalıyor |
Düşük sıcaklıkta balmumu içeren silika-sol kabuk |
Kabuk sistemi boyunca silika sol | Düşük sıcaklıkta balmumu | İyi kabuk mukavemeti, boyutsal kararlılık, yüzey kalitesi, ve büyük dökümlere uyarlanabilirlik | Daha yüksek maliyet ve daha uzun kurutma döngüsü |
| Orta sıcaklıkta balmumu içeren silika-sol kabuk | Kabuk sistemi boyunca silika sol | Orta sıcaklıkta balmumu | Yüksek boyutsal doğruluk, iyi yüzey kalitesi, kontrollü koşullar altında düşük hata potansiyeli | Yüksek balmumu ve ekipman maliyetleri; daha fazla yatırım ve işletme gereksinimleri |
3. Sodyum Silikat Kabuk: Ucuz, Kanıtlanmış, Ancak Kalite Sınırlı
Sodyum silikat kabuk yapımı neredeyse üretim geçmişine sahip 60 yıllar Çin'de. Hala yaklaşık olarak hesaplanıyor 70% Çin hassas döküm fabrikalarının.
Bunun nedeni en iyi dökümleri üretmesi değil. Ucuz olduğundandır, hızlı, ve affedici.
On yıllar boyunca, Yedek refrakter malzemelerdeki ve yeni sertleştiricilerdeki gelişmeler, kabuk mukavemetini iki kattan fazla artırdı.
Döküm işlenebilirliği, boyutsal doğruluk, ve verim arttı. Sodyum silikat kabuklar hâlâ büyük bir pazar payına sahip ve toplu ihracat siparişlerinde bazı denizaşırı kum dökümlerinin yerini aldı.
Avantajlar gerçek: düşük maliyetli, kısa üretim döngüsü, iyi nakavt davranışı, ve yüksek geçirgenlik. Başka hiçbir kabuk prosesi bu noktalarda sodyum silikatla eşleşmez.
Ancak döküm kalitesi – yüzey pürüzlülüğü, kusur sayısı, boyutsal doğruluk, teslim olmak, ve başarısızlık oranı — diğer üç yoldan daha kötü.

Temel Sorunlar
Temel zayıflık bağlayıcının kendisidir. Sodyum silikat yüksek düzeyde içerir Na₂O.
Yüksek sıcaklık mukavemeti ve sürünme direnci silika sol kabuklarının çok altındadır; 1/30 ile 1/60 silika solunun.
Bundan dolayı, birçok dökümhane düşük maliyetli, yedek katmanlar için zayıf parçacık boyutuna sahip düşük dereceli kuvars kumu ve un.
Sertleştiriciler hala büyük ölçüde sınırlıdır amonyum klorür. Bu koşullar altında, yüksek kaliteli hassas dökümler elde edilemez.
İkinci sorun süreç kontrolüdür. Kabuk üretimi partiden partiye büyük farklılıklar gösterir. Çoğu atölyede proses parametrelerinin sıkı kontrolü eksiktir.
Sertleştirici aşındırıcıdır, toz emme ekipmanı sıklıkla yıpranır, ve birkaç atölyede sıcaklık ayarı var., nem-, ve toz kontrollü ortamlar.
Kaplama hazırlığı, sertleşme, kurutma, ve mum giderme nadiren endüstrinin çalışma standartlarına (viskozite) göre kontrol edilir, özgül ağırlık, sertleştirici konsantrasyonu, ve pH zamanında kontrol edilmiyor.
Kurutma odası sıcaklığı, nem, ve hava hızı genellikle kontrolsüzdür. Sonuç olarak, yüksek- veya düşük sıcaklıktaki havalar ve nemli mevsimler toplu hurda üretebilir.
Başka bir deyişle, birçok fabrika manuel atölye düzeyinde kalıyor, bilimsel kalite kontrolünden ziyade deneyime güvenmek.
Bu, sodyum silikat dökümlerinin kararsız kaliteye sahip olmasının temel nedenidir., yüksek ret oranları, ve onlarca yıldır yüksek başarısızlık oranları.
İyileştirme Yönü
Birinci, sıradan düşük dereceli kuvars kumu ununu yüksek saflıkta silika mikro tozuyla değiştirin, damar kuvarsı gibi.
Bir kullanın çift modlu parçacık boyutu dağılımı yüz kaplama bulamacının hazırlanması için yuvarlak kuvars tozu.
Bu, yüzey kabuğunun termokimyasal stabilitesini artırır ve yüksek bir toz-sıvı oranına olanak tanır.
Bir üretim örneğinde, sodyum silikat ile modül 3.4 Ve yoğunluk 1.28 g/cm³, toz-sıvı oranına ulaşıldı 2.7.
Islak bilyalı frezelemeden sonra, tek tanklı yerleşim, manyetik ayırma, ve deiyonize su arıtma, yuvarlak, iki modlu, Yüksek saflıkta toz, yapay olarak harmanlanmış bir tozdan daha iyi performans gösterdi.
Saniye, Sahadaki kalite kontrolünü iyileştirin ve ulusal standartlara uyun. Kaplamayı ayırın, sıvama, ve kabuk kurutma odasındaki sertleştirme alanları.
İlkinde sıcaklık ve nemi kontrol edin; ikincisinde toz giderme ve korozyon korumasını iyileştirin. Bu, kabuk kalitesini dengeler ve çalışma ortamını iyileştirir.
Üçüncü, birinci ve ikinci kalsit-sodyum silikat kabuğu katmanlarını kalsit-silika sol yüz ve geçiş katmanı, yüzey ve geçiş katmanlarından sodyum silikat ve amonyum klorür sertleştiriciyi tamamen ortadan kaldırır.
Maliyet hesaplamaları, döküm maliyetinin yalnızca 0.46 yuan/kg, kabuk yapım döngüsü sodyum silikat kabuğunkine benzer kalırken.
4. Düşük Sıcaklık Balmumu ile Silika Sol Kabuk: Pragmatik Orta Yol
Silika sol-düşük sıcaklıktaki balmumu yolu Çin pazarına çok iyi uyuyor.
Özellikle etrafındaki dökümler için uyarlanabilir 1 kilogram, ve özellikle çevresinde 5 kilogram ve üzeri - orta-ağır dökümler - orta sıcaklıktaki mumdan daha fazla esneklik ve avantaj sunar.
Çoğu orta ve büyük döküm için, yüzey pürüzlülüğü, boyutsal doğruluk, ve tolerans gereksinimleri çok yüksek değil.
Yüksek erime noktalı orta sıcaklıktaki balmumu kullanmaya gerek yoktur. Orta sıcaklıktaki balmumu, yüksek basınçlı balmumu enjeksiyonunu gerektirir; 6–7 MPa—veya sıvı balmumu enjeksiyonu.
Bu, büyük ekipman yatırımı anlamına gelir. Kalın, ağır, orta sıcaklıktaki balmumu desenleri büzülmeye eğilimlidir, deformasyon, ve daha yüksek maliyet.
Düşük sıcaklıktaki balmumunun oluşturulması kolaydır, basit ekipman gerektirir, ve balmumu desen pürüzlülüğü farkı büyük değil.
Kompozit kabuklarla karşılaştırıldığında, bu rota daha istikrarlı kalite sağlar, özellikle boyutsal doğruluk. Sodyum silikat içermez, bu nedenle kabuk iyi yüksek sıcaklık özelliklerine sahiptir.
Yaklaşık sinterlemeden sonra 1,500°C, kabuk yüksek geçirgenliğe ve güçlü sürünme direncine sahiptir.
İnce duvarlı parçalar ve karmaşık orta-büyük parçalar için kullanılabilir, ve ayrıca ağır parçalar için 60–100 kg—pompa gövdeleri, pervaneler, su saptırıcı kabuklar, pompa gövdeleri, valf gövdeleri, ve benzeri bileşenler.
Kalın duvarlı orta-büyük veya ağır parçalar için, doğrudan fırının önüne dökülen çatal kabuğu veya kaldırma kabuğu yüksek verim elde edebilir.
Sorunlar
Birinci, düşük sıcaklıkta balmumu kullanıldığı için, çoğu kabuğun mumu suda alınır.
Sabunlaşmış kalıntı kaçınılmaz olarak kabuğa girer - özellikle kompozit ve sodyum silikat kabukların mumu aynı su tankında giderildiğinde - yüzey kalıntılarına ve biraz daha yüksek bir arıza oranına neden olur. Bu ana zayıflık.
Saniye, uzun kabuk yapım döngüsü en büyük dezavantajdır. Derin delikli veya derin oluklu ağır parçalar için, her katmanın ihtiyacı olabilir 24–47 saat kurutmanın.
A 60 kg çift kanallı çark genellikle gerektirir 10–15 gün kabuk yapımı. Kurutulmamış herhangi bir kör bölge, suyun cilalanması sırasında silika solünün yeniden çözünmesine neden olabilir ve kabuk çatlaklarına yol açabilir.
Üçüncü, maliyet yaklaşık 5 kez bir sodyum silikat kabuğununki - yaklaşık 6,000 ton döküm başına yuan kabuk yapımı için ve 18% daha yüksek kompozit bir kabuktan daha. Bu nedenle döküm maliyeti nispeten yüksektir.
İyileştirme Yönü
Tamamen işlenmemiş düşük sıcaklıktaki balmumundan kaynaklanan sabunlaşmış kalıntıları önlemek ve aynı sıcak su tankını kompozit veya sodyum silikat kabuklarla paylaşmak, kullanmak buharla mum alma en 0.3–0,5 MPa Ve 130–140°C sudaki mum giderme yerine.
Bu, sabunlaşma kalıntılarını ve kabuk çatlamasını önler.
Sıcak su ile mum alma işlemi kullanılıyorsa, eklemek 1Hacimce –%3 endüstriyel hidroklorik asit suya, ve mum alma işleminden sonra sabunlaşmış kalıntıları azaltmak için kabukları asit içeren sıcak suyla durulayın.
Aynı tankı sodyum silikat veya kompozit kabuklarla paylaşmayın. Kabuğa giren sabunlaşmış maddeyi azaltmak için suyu veya balmumunu ayrı ayrı değiştirin.
Geri kazanılmış balmumu tedavisi için, kullanmak 3Hacimce –%5 sülfürik asit kaynar suda, Yeterli kaynama ve çökelme süresine sahip.
Kışın, Sert su sıcaklığı düşük, sodyum silikat ve kompozit kabuklar daha fazla Na₂O içerir, ve balmumunun sabunlaşması daha ciddidir.
Geri kazanılan balmumuna daha fazla sülfürik asit ekleyin. Balmumu tedavisinden sonra, polieterin hemen eklenmesi de önemlidir.
Kabuk yapım döngüsünü kısaltmak için, kullanmak çabuk kuruyan silika sol. Bu süreç olgunlaşıyor. Her katman için kuruma süresi yaklaşık olarak azaltılabilir. yarım.
Büyük parçalar için, son katman dışındaki her katmanın yalnızca yaklaşık 3 saat. Kabuk yapma süresi düşebilir 62 saatler 24 saat.
Orta-ağır parçalar için, azalma yaklaşık 60% geleneksel silika soluyla karşılaştırıldığında.
Piyasa fiyatı sadece 20–0 daha yüksek, ve bu prim azaltılmış taban alanıyla geri kazanılabilir, ısı tüketimi, ve daha yüksek verim. Çabuk kuruyan silika sol, silika sol kabuk reformu için kaçınılmaz bir yöndür.
Maliyeti azaltmak için, en etkili yol zirkonu yenisiyle değiştirmektir. erimiş kuvars veya sentetik kuvars yüz kaplama refrakteri için. Zirkon yaklaşık olarak hesaplanıyor 65% toplam silika sol kabuk maliyetinin.
Zirkon'un kalsit veya kuvarsla değiştirilmesi kabuk maliyetini azalttı 6,000 yuan/t dağılımı 2,210 yuan/t, A 55.8% kesinti. Orta-ağır parçalar için, Erimiş kuvars kumu/un yavaş yavaş zirkon kumu/unun yerini alıyor.
5. Orta Sıcaklık Balmumu ile Silika Sol Kabuk: Kalite Karşılaştırması
Silika sol – orta sıcaklıktaki mum, uluslararası alanda yaygın olarak kullanılan hassas döküm yöntemidir. En iyi döküm kalitesini ve en düşük arıza oranını verir.
Özellikle yüksek yüzey pürüzlülüğü gerektiren orta-büyük ve ekstra-büyük parçalar için uygundur.Ra 0,8–4,3—ve yüksek boyutsal doğruluk—CT3–CT5.
Ekipman ve maliyet sınırları nedeniyle, Yine de, orta-ağır parçalar için nadiren kullanılır 5–100 kg menzil.

Sorunlar
Birinci, maliyet. Kabuk maliyeti yaklaşık 8 kez sodyum silikat, ve hakkında 20% daha yüksek düşük sıcaklıktaki mum-silis soldan daha.
Ana nedenler yüksek kabuk ve balmumu malzemesi maliyetleridir, çok daha yüksek ekipman güç tüketimi, ve daha yüksek ekipman yatırımı.
Saniye, üretim döngüsü düşük sıcaklıktaki mum-silika soluna benzer ve sodyum silikat veya kompozit kabuklardan çok daha uzundur.
Üçüncü, için 5–60 kg orta-ağır dökümler, orta sıcaklıkta sıvı balmumu 63–75°C ve yaklaşık olarak yüksek enjeksiyon basıncı 7.1–8,0 MPa gerekli.
İnce duvarlı mum desenleri büzülmeye eğilimlidir. Boyutsal doğruluk özellikle yüksek değil.
Orta-ağır parçalar, büyük parçalarla aynı boyutsal doğruluk ve pürüzlülüğü gerektirmediğinden, silika sol-orta sıcaklıktaki balmumu onlar için nadiren seçilir.
İyileştirme Yönü
Kaliteyi korurken maliyeti kontrol etmek, kalsitin zayıf ıslanabilirliğini orta sıcaklıktaki balmumuyla çözdükten sonra, Zirkon'un sentetik kuvars veya erimiş kuvars ile değiştirilmesi açıkça yöndür.
Erimiş kuvarsın doğrusal genleşme katsayısı yalnızca 5 × 10⁻⁷/°C, ve fiyatı sadece 1/6 zirkondan olan. Yurtdışı, erimiş kuvars uygulamada giderek genişliyor.
Kabuk döngüsünü kısaltmak için hızlı kuruyan silika sol, endüstride yaygın bir yöndür.
Yerli orta sıcaklıkta balmumu geliştirmek veya parafin-polieter düşük sıcaklıkta balmumunu geliştirmek önemli bir görevdir.
Önemli olan, geri kazanılmış balmumu işleme problemini çözerek balmumu özelliklerinin üretimde sabit kalmasını sağlamaktır..
6. Kompozit Kabuk: Bir Uzlaşma, Nihai Cevap Değil
Sodyum silikat kabukların zayıf yönlerinin üstesinden gelmek için, artık birçok fabrika birinci ve ikinci katmanlar için zirkon ve mullit-silis sol kullanıyor, yedek katmanlar için orijinal sodyum silikat işlemini korurken.
Bu, silika solunun iyi işlenebilirliğini, sodyum silikatın düşük maliyetli ve kısa döngüsüyle birleştiren bir uzlaşmadır..
Sodyum silikat kabuklarla karşılaştırıldığında, kompozit kabuklar döküm işlenebilirliğini önemli ölçüde artırır: daha düşük pürüzlülük, daha az yüzey kusuru, ve daha düşük başarısızlık oranı.
Paslanmaz çelik için kullanılabilirler, ısıya dayanıklı çelik, ve diğer yüksek alaşımlı çelikler. Üretim döngüsü, düşük sıcaklıktaki mum-silika soldan çok daha kısadır ve sodyum silikata benzer.
Temel Sorunlar
Birinci, çünkü yedek katmanlar sodyum silikat bağlayıcıyı korur, Kabuğun genel yüksek sıcaklık mukavemeti ve sürünme direnci silika sol kabuğunkinden daha düşüktür.
Kabuk sinterleme sıcaklığı aşağıdakilerle sınırlıdır 960°C. Üstünde 800°C, kabuk deformasyonu artar 30%.
Bir silika sol kabuğu yaklaşık olarak sinterlenebilir. 1,500°C ve bu sıcaklıktan önce deforme olmaz.
Öyleyse, kompozit kabuk dökümlerinin boyutsal doğruluğu, toleranslar dahil, silika sol kabuklarından daha düşüktür.
Etrafa büyük dökümler dökerken 10 kilogram, ek silika sol katmanları - genellikle en azından 2 daha fazla katman—Yüksek sıcaklık dayanımı elde etmek ve deformasyonu önlemek için gereklidir.
Saniye, ilk iki katman kabuk geçirgenliğini etkileyen ana faktördür. Sodyum silikattan silika soluna geçiş, genel kabuk geçirgenliğini keskin bir şekilde azaltır.
Sinterleme sıcaklığı düşük ve bekletme süresi yetersiz olduğunda, gaz gözenekliliği, yanlış, ve soğuk kapanmalar sıklıkla meydana gelir.
Bu nedenle ince duvarlı parçalar için kompozit kabukların kullanılması zordur d ≤ 3 mm, büyük parçalar, ve aşağıda ekstra büyük parçalar 60 kilogram.
Çünkü yüksek sıcaklık dayanımı silika soldan daha düşüktür, hurda ortaya çıkabilir. Başka bir deyişle, kompozit kabuk geçirgenliği hem sodyum silikat hem de silika sol kabuklardan daha düşüktür.
Üçüncü, kompozit kabuk kalitesi sodyum silikattan daha stabildir ancak silika soldan daha az stabildir. Yedek katmanlar hâlâ sodyum silikat bağlayıcı içeriyor.
Maliyeti kontrol etmek, birçok fabrika hala düşük maliyetli, kil ve granüler kum gibi kararsız refrakterler. Proses kontrolü sodyum silikata benzer, yani kalite istikrarı zayıf.
Etrafındaki ağır parçalar için 10 kilogram ve aşağıda büyük parçalar 1 kilogram, reddetme ve arıza oranları silika sol kabuklara göre daha yüksektir.
Dördüncü, çünkü kompozit kabuklar yüz kaplaması için pahalı zirkon kullanıyor, kabuk maliyeti 6.3 kez sodyum silikat.
Yedek katmanlar için müllit kumu/un kullanılıyorsa, kabuk maliyeti neredeyse silika sol ile aynıdır; 1 yuan/kg döküm fark. Düşük maliyet avantajı önemli değil.
Beşinci, kompozit kabuklar orta sıcaklıktaki balmumu kullanamaz. Orta sıcaklıktaki balmumu sıcak suda mumdan arındırılamaz.
Bir otoklavda 171° C ve 0.6 MPa, orta sıcaklıktaki damar reçinesi, destek katmanlarında sodyum silikat ve artık sertleştirici ile güçlü bir şekilde reaksiyona girer, arıtılmadan geri dönüştürülemeyen beyaz yapışkan sabunlaşmış bir madde oluşturur.
Silika sol kabukları her ikisini de kullanabilir- ve orta sıcaklıktaki balmumunda bu sorun yaşanmaz.
Özetle, kompozit kabuk, sodyum silikat üzerinde bir gelişmedir. Döküm işlenebilirliğinde daha iyidir, teslim olmak, ve başarısızlık oranı, ancak yine de temel olarak silika sol kabuğundan farklıdır.
Daha kısa üretim döngüsü ve biraz daha düşük kabuk maliyeti dışında, döküm kalitesi ve güvenilirliği silika soldan daha düşüktür.
İyileştirme Yönü
Birinci, Refrakter yüzey kaplaması için zirkon kumunu kalsit ile değiştirin. Dökümün işlenebilirliği tamamen yüzey kaplama refrakterine bağlı değildir; bağlayıcıyla ve aynı zamanda balmumu deseniyle (balmumu deseninin pürüzlülüğü ve sabunlaşmış kalıntı) yakından ilişkilidir..
Kompozit kabuklar yalnızca düşük sıcaklıktaki balmumu kullanabilir ve çoğunlukla orta pürüzlülüğe sahip hassas dökümler için kullanılır.Ra 6,3–11,5—ve daha düşük boyutsal doğruluk—CT4–CT6.
Üretim deneyimi, yüz kaplaması için zirkon-silis solunun kalsit-silis sol ile değiştirilmesinin tamamen mümkün olduğunu göstermektedir..
Bu, kabuk maliyetini azaltır 4,150–4.830 yuan/ton döküm 1,360 yuan/t, sadece 460 yuan sodyum silikattan daha fazlası.
Saniye, Kabuk yapımı için kalite kontrolü ve ortamı iyileştirin, özellikle yedekleme katmanları.
Üçüncü, yedekleme katmanları kararlı kullanmalıdır, yüksek sıcaklığa dayanıklı, ön kaplamayla uyumlu nem içeriğine sahip nispeten ucuz refrakterler.
İki ortak yedekleme malzemesi önerilir. Bunlardan biri refrakter kil-kuvars toz kaplamadır. 60%/40%, ezilmiş korindon tuğla atığı ve ilgili refrakter tuğla atıklarından yapılmış granüler kumla sıvanmış.
Yaygın olarak mevcuttur, ucuz, ve müllit veya boksitten daha yüksek yüksek sıcaklık dayanımı ve sürünme direnci sağlar, sadece 1/2–1/3 boksit fiyatı.
Zirkon veya sentetik kuvars yüzey kaplamalarına uygundur. İkincisi ise hacim oranında refrakter kil-granüler toz kaplamadır. 3:7, granüler kumla sıvanmış.
Bu seçenek yalnızca zirkon kompozit kabuklara uygundur. Bazı fabrikalar kompozit yedekleme katmanları için müllit kumu/un veya boksit kullanıyor.
Kaplama özellikleri stabildir, kabuk incedir ve sinterlenmesi kolaydır, ancak maliyet çok yüksek ve yüksek sıcaklık özellikleri yukarıdaki iki seçeneğe göre daha düşük. Boksitin nakavt davranışı zayıftır.
Ezilmiş atık porselenden yapılmış malzemeler, sırlı kiremit, veya yer karosu ucuz, ancak yüksek sıcaklıkta pişirilmezler, karmaşık bileşime sahip, yüksek sıcaklıkta güçlü bir çatlama eğilimi gösterir, daha düşük refrakterliğe sahip, ve özellikle ağır parçalar için döküldükten sonra sökülmesi zordur. Tavsiye edilmezler.
7. Büyük Paslanmaz Çelik Dökümler İçin Kabuk Yapımında Gelecekteki Gelişme Trendleri
Kabuk yapım teknolojisinin gelişimi, giderek üretim maliyetini düşürürken döküm kalitesini artırmaya odaklanıyor, döngü süresi, ve çevresel etki.
Silika-Sol Bağlayıcıların Daha Geniş Kullanımı
Silika-sol sistemleri, uygun kabuk özellikleri ve istikrarlı üretim potansiyeli nedeniyle yüksek kaliteli hassas döküm için güçlü bir teknik temel sunar..
Bunların daha geniş çapta benimsenmesi, malzeme maliyetleri ve kuruma süresiyle ilgili dezavantajların azaltılmasına bağlıdır..
Hızlı kuruyan silika sol, optimize edilmiş kabuk yapısı, ve daha ekonomik refrakter sistemleri bu açığın kapatılmasına yardımcı olabilir.
Refrakter Optimizasyonu
Pahalı zirkonların nitelikli sentetik silika veya erimiş silika ile değiştirilmesi malzeme maliyetlerini azaltabilir, ancak ikameler kimyasal uyumluluğu ve yüzey kalitesini korumalıdır.
Gelecekteki süreç geliştirme, tüm yüzey kaplama sistemine odaklanmalıdır, bağlayıcı kimyası dahil, toz yükleme, tane büyüklüğü dağılımı, ıslatma davranışı, ve kuruma stabilitesi.
Bu değişkenleri birlikte optimize etmek, izolasyonda refrakter maliyetini azaltmaktan daha etkilidir.
Daha Hızlı ve Daha Tutarlı Kurutma
Hızlı kuruyan bağlayıcılar, geliştirilmiş hava akışı yönetimi, kontrollü nem, ve atölye ortamının daha iyi izlenmesi, kabuk yapımı döngü sürelerini azaltabilir.
Amaç sadece her katmanı mümkün olduğu kadar çabuk kurutmak değildir.. Minimum bekleme süresi ve kabul edilebilir proses değişimi ile yeterli mukavemet ve boyutsal kararlılığa ulaşmaktır..
Veriye Dayalı Süreç Kontrolü
Modern dökümhaneler bulamaç özelliklerini kaydederek tutarlılığı artırabilir, kurutma koşulları, kabuk katmanı sayıları, mum alma parametreleri, ateşleme profilleri, ve döküm muayene sonuçları.
Bu kayıtların analiz edilmesi, kabuk çatlaklarıyla ilişkili proses koşullarının belirlenmesine yardımcı olur, boyutsal sapmalar, ve yüzey kusurları.
Mesai, bu, daha güvenilir çalışma pencereleri sağlar ve bireysel operatör deneyimine bağımlılığı azaltır.
Toplam Maliyetli Üretim
Uzun vadeli eğilim, kabuk yapım proseslerinin yalnızca kabuk malzemeleri yerine kabul edilen dökümlerin üretim maliyetine göre değerlendirilmesine yöneliktir..
Reddedilmeyi azaltan bir süreç, işleme ödenekleri, ve teslimat gecikmeleri, ilk malzeme maliyeti daha yüksek olsa bile daha iyi bir ticari sonuç sunabilir.
Bu özellikle büyük paslanmaz çelik dökümler için önemlidir., reddedilen her bileşenin önemli bir kaybı temsil edebileceği durumlarda.
8. Çözüm
Hassas dökümde kullanılan dört ana kabuk yapım süreci - sodyum silikat kabuklar, kompozit kabuklar, Düşük sıcaklıkta balmumu içeren silika-sol kabuklar, ve orta sıcaklıkta balmumu içeren silika-sol kabuklar — her biri döküm kalitesi açısından farklı avantajlar sunar, maliyet, ve üretim döngüsü.
Büyük paslanmaz çelik dökümler için, En etkili iyileştirmeler süreç kontrolünü güçlendirmektir, ön kaplama refrakterlerini optimize edin, Onaylanmış hızlı kuruyan silika-sol sistemlerini benimseyin, balmumu iyileşmesini iyileştirin, ve döküm geometrisine ve üretim hacmine göre kabuk yapısını seçin.
Nihayetinde, En iyi kabuk yapım süreci mutlaka en ucuz veya en karmaşık süreç olmayabilir..
İstenilen kalite standartlarını karşılayan dökümleri sürekli olarak en düşük toplam üretim maliyetiyle üreten süreçtir..
Daha kaliteli ve daha istikrarlı üretim arayan dökümhaneler için, uygun silika-sol teknolojisinin kombinasyonu, nitelikli refrakter malzemeler, kontrollü kurutma, ve veriye dayalı süreç yönetimi, daha yüksek getirili yatırım dökümüne yönelik pratik bir yol sunar.
SSS
Büyük paslanmaz çelik dökümler için hangi kabuk yapım prosesi en iyi kaliteyi sağlar??
Orta sıcaklıkta balmumu içeren silika sol kabuk, en iyi döküm kalitesini sağlar, boyutsal doğruluk, ve en düşük başarısızlık oranı.
Düşük sıcaklıkta balmumu içeren silika sol, orta-ağır parçalar için pratik bir alternatiftir.
Kalitesi düşükse neden hala sodyum silikat kullanılıyor??
Sodyum silikat ucuzdur, Kısa bir üretim döngüsüne sahiptir, iyi nakavt davranışı, ve yüksek geçirgenlik. Daha az zorlu dökümler için ekonomik açıdan çekici olmaya devam ediyor.
Kompozit kabuklar neden orta sıcaklıkta balmumu kullanamıyor??
171°C'de otoklavda mum gidermede ve 0.6 MPa, orta sıcaklıktaki damar reçinesi, destek katmanlarında sodyum silikat ve artık sertleştirici ile reaksiyona girer, işlem görmeden geri dönüştürülemeyen yapışkan, sabunlaşmış bir madde oluşturur.
Büyük paslanmaz çelik döküm kabukların gelecekteki yönü nedir??
Silika sol kabuklar (özellikle düşük maliyetli yüzey kaplama refrakterleri ve çabuk kuruyan bağlayıcılarla birlikte) kalite gereksinimleri arttıkça yavaş yavaş sodyum silikat ve kompozit kabukların yerini alacak.