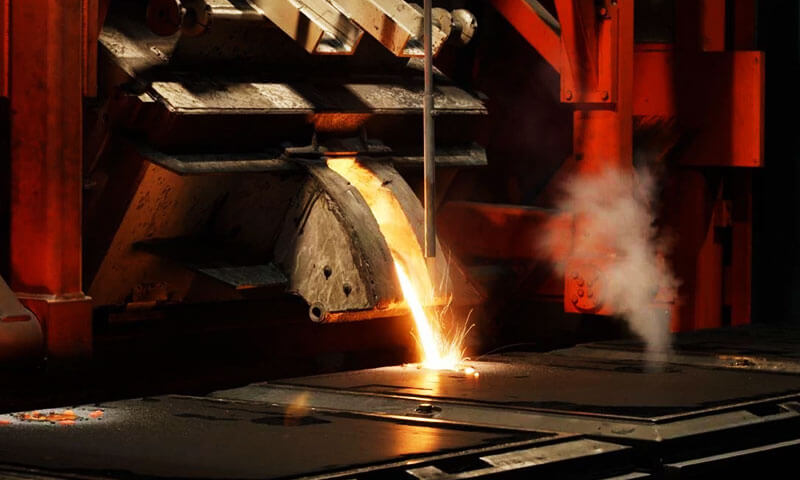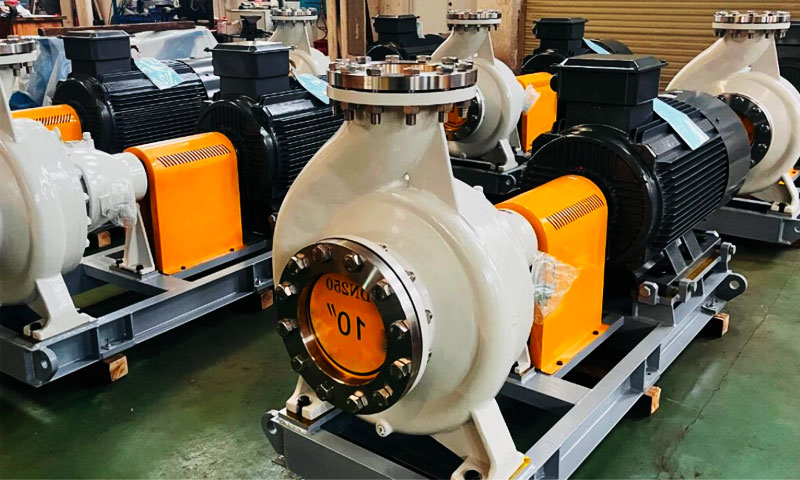
benim üzerimde 29 Yıllardır deniz suyunun tuzdan arındırılması için hassas korozyona dayanıklı alaşımlı dökümler tasarlıyor ve üretiyoruz, açık deniz yağı & gaz, ve deniz sıvı sistemleri,
Sürekli ve maliyetli bir hata gördüm: mühendislik ekipleri bir çizimde dubleks veya süper dubleks çelik kalitesini belirtir, ve herhangi bir dökümhanenin, işlenmiş çubuk stokunun performansına uygun bir döküm üretebileceğini varsayalım..
Asla durum böyle değil. Dubleks paslanmaz çelikler, döküm katılaşmasına karşı oldukça hassastır., ısıl işlem, ve kirlilik kontrolü.
Bu değişkenlerden herhangi birini yanlış anlayın, ve kağıt üzerinde aynı nominal kimyaya sahip bir parça elde edersiniz - ancak 50% daha düşük korozyon direnci, gevrek kırılma davranışı, veya basınç altında sızan gizli iç gözeneklilik.
Ters ozmoz için (RO), çok etkili damıtma (İLE), ve termal tuzdan arındırma tesisleri, özel hassas döküm dubleks ve süper dubleks bileşenler yalnızca "sahip olunması güzel" bir şey değildir.
Yüksek klorürlü ortamlarda erken bozulmaya karşı kritik bariyerdirler., yüksek basınçlı, erozyona eğilimli süreç akışları.
Bu makale alaşım seçimini ayrıntılı olarak açıklamaktadır, döküm proses mühendisliği, uygulamaya özel bileşenler, Ortak Arıza Modları, ve sahada kanıtlanmış dökümleri erken bozulan katalog parçalarından ayıran süreç kontrolleri.
1. Neden Dubleks & Süper Dubleks Çelik Dökümler Tuzdan Arındırma Güvenilirliğini Tanımlıyor
Deniz suyu tuzdan arındırma sistemleri, endüstriyel sıvı taşımada en agresif hizmet koşullarından bazılarında çalışır: 30,000–45.000 ppm klorür konsantrasyonu, kadar çalışma basınçları 80 SWRO sistemleri için çubuk, yüksek hızlı akış erozyonu, ve döngüsel termal yükleme.
Standart 316L östenitik paslanmaz çelik bu koşullarda hızlı bir şekilde başarısız olur — 12-24 ay içinde kaynaklarda ve yüzey kusurlarında çukurlaşma korozyonu başlar, ve stres korozyonu çatlaması (SCC) basınç içeren bileşenleri alttan parçalayabilir 5 yıllar.
Dubleks çelikler, iki fazlı ferrit-östenit mikroyapısına sahip, 316L'nin kabaca iki katı akma dayanımı sağlar, önemli ölçüde daha iyi çukurlaşma ve çatlak korozyon direnci, ve klorür ortamlarında üstün SCC direnci.
Dövme dubleks boru sistemi ve çubuk stoğu basit doğrusal bileşenlere hizmet ederken, tuzdan arındırmanın en kritik parçaları — pompa gövdeleri, valf muhafazaları, sprey distribütörleri, tüp tabakaları - geometrik olarak karmaşıktır.
Kaynaklı imalatlar, korozyon başlangıç noktaları görevi gören hassas kaynak dikişleri bırakır.
Hassas hassas döküm bu bileşenleri monolitik olarak üretir, dikişsiz parçalar, optimize edilmiş iç akış geometrisi ve tüm parça boyunca eşit malzeme performansı ile.
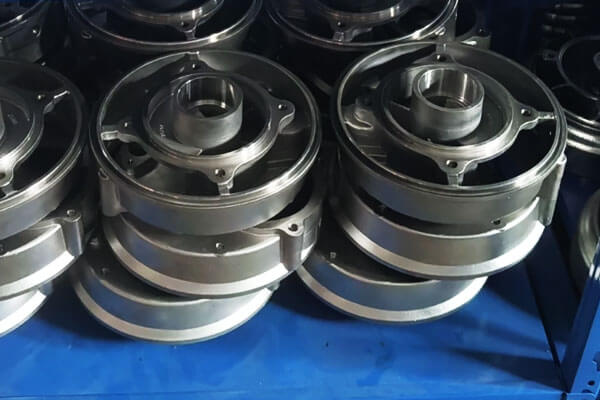
2. Standart Dubleks vs. Süper dubleks: Notlar, Performans & Seçme
Tuzdan arındırma uygulamalarında, arasındaki pratik fark standart dubleks Ve süper dubleks temel olarak alaşımlama seviyesi ve bunun sonucunda lokal korozyona karşı dirençtir, mekanik dayanım, ve hizmet marjı.
Yararlı bir ilk tarama parametresi, Çukurluk Direnci Eşdeğeri Numarası (Odun), bu kromun katkısını yansıtır, molibden, ve nitrojenin oyuklanma direnci:
Take = %cr + 3.3(%Ay + 0.5%K) + 16%N
Genel bir mühendislik sınıflandırması olarak, geleneksel dubleks kaliteler genellikle PREN 30–40 aralığı, süper dubleks kaliteler genellikle PREN'in üstünde 40.
PREN alaşımları karşılaştırmak için kullanışlıdır, ancak gerçek tuzdan arındırma performansını tahmin etmek için tek başına kullanılmamalıdır.. Mikroyapı, yüzey durumu, sıcaklık, klorür konsantrasyonu, ve hizmet tasarımı çok önemlidir.
| Dökme Alaşım Sınıfı | Tipik Alaşım Ailesi | Tipik PREN Aralığı | Temel Performans | Tipik Tuzdan Arındırma Uygulamaları |
| CD3MN / ASTM Sınıf 4A (2205-tip) | Standart Dubleks | ~ 35 | Klorür korozyon direncinin iyi dengesi, kuvvet, ve maliyet | SWRO pompa gövdeleri, valf gövdeleri, manifoldlar, genel deniz suyuyla temas eden bileşenler |
| CE3MN / ASTM Sınıf 5A (2507-tip) | Süper dubleks | ~42+ | Çukurlaşmaya karşı daha yüksek direnç, çatlak korozyonu, ve standart duplex'e göre klorür SCC | Yüksek basınçlı SWRO bileşenleri, deniz suyu alma ekipmanı, basınç içeren muhafazalar, şiddetli deniz suyu servisi |
CD3MWCuN / ASTM Sınıf 6A |
Yüksek alaşımlı Süper Dubleks | ~45+ | Özellikle agresif klorür ortamları için geliştirilmiş lokal korozyon direnci | Şiddetli tuzlu su servisi, zorlu deniz suyu bileşenleri, yüksek korozyon riskli uygulamalar |
Seçim Rehberi
Onlarca yıllık tuzdan arındırma projelerinden temel seçim kuralı: Aşağıda faaliyet gösteren standart SWRO tesisleri için 70 standart deniz suyu tuzluluğuna sahip bar, CD3MN performans ve maliyet arasında en iyi dengeyi sunar.
Yüksek basınçlı sistemler için, yüksek tuzlu tuzlu su, veya ılık deniz suyuna sahip kıyı yerleri, 2507 dereceli süper dublekse geçin.
Birinci sınıf yüksek molibden kalitelerini yalnızca aşırı hizmet için ayırın. 15+ yıl tasarım ömrü gereklidir.
Standart duplekslemenin işe yarayacağı yerde süper dubleks'i gereğinden fazla belirtmenin hiçbir faydası yoktur; malzeme maliyeti @-60 oranında artar, ve işlenebilirlik gözle görülür biçimde düşer.
3. Hassas Hassas Döküm Neden Optimal Süreçtir?
Birçok ekip neden sadece yekpare dubleks çubuktan parça işlemediğimizi soruyor, veya bunları kaynaklı plakadan imal edin. Cevap dürüstlükte yatıyor, performans, ve toplam maliyet.
Entegre, Monolitik Bileşen Geometrisi
Başlıca avantajlarından biri hassas döküm bu karmaşık valf gövdeleri mi, Pompa Bileşenleri, manifoldlar, ve mahfazalar ayrı ayrı imal edilen bölümlerin montajı yerine tek döküm bileşenler olarak üretilebilir
Bu, birçok kaynak bağlantısını ve ilgili ısıdan etkilenen bölgeleri ortadan kaldırır.
Dubleks ve süper dubleks paslanmaz çelikler için, bu özellikle değerlidir çünkü kaynak, ısı girişinin sıkı kontrolünü gerektirir, geçiş sıcaklığı, dolgu seçimi, ve sonraki metalurjik durum.
Monolitik döküm, korozyon riskini (döküm kusurlarını) otomatik olarak ortadan kaldırmaz, yüzey hasarı, ve yanlış ısıl işlem hala sorunlara neden olabilir; ancak gereksiz kaynaklı bağlantıların azaltılması, korozyon ve bütünlük stratejisini basitleştirebilir.
Net şekle yakın akış geometrisi
Hassas döküm sorunsuz kopyalanır, doğrudan net şekle yakın konturlu iç akış yolları.
Keskin işlenmiş adımlar ve kaynak dikişi türbülansı ortadan kaldırılır, işlenmiş veya fabrikasyon akış yollarına kıyasla akışla hızlandırılmış erozyonu 0-40 oranında azaltır.
Malzeme verimliliği
Karmaşık pompa ve valf geometrileri için, hassas döküm, dolu çubuktan işlemeye kıyasla malzeme israfını `-70 oranında azaltır. Yüksek değerli dubleks alaşımlarla, bu muazzam maliyet tasarrufu sağlar.
Boyutsal tutarlılık
Hassas döküm, üretim süreçlerinde tekrarlanabilir boyutsal doğruluk sağlar, Salmastra yüzeyleri ve boru bağlantıları için tutarlı uyumun sağlanması.
4. Tuzdan Arındırma Sınıfı Dubleks Dökümler için Kritik Proses Kontrolleri
Güvenilir bir dubleks döküm ile kusurlu bir döküm arasındaki fark genellikle görsel inceleme sırasında görünmez..
Tuzdan arındırma uygulamaları için, korozyon direnci, basınç bütünlüğü, ve hizmet ömrü tüm üretim sürecinin sıkı kontrolüne bağlıdır, eritme ve dökümden ısıl işleme kadar, işleme, ve son yüzey koşullandırma.

Eriyik Kimyası ve Safsızlık Kontrolü
Dubleks paslanmaz çeliğin performansı büyük ölçüde kimyasal bileşimine bağlıdır.
Tuzdan arındırma dereceli dökümler için, Stabil ve öngörülebilir alaşım kimyasını korumak için şarj malzemeleri dikkatli bir şekilde kontrol edilir.
Geri dönüş malzemesinin kullanımı da kontaminasyon ve kimya varyasyonu riskini azaltmak için sınırlıdır..
Dökülmeden önce, her ısı optik emisyon spektrometresi kullanılarak analiz edilir (OES).
Kimyasal bileşim belirtilen alaşım gerekliliklerine göre kontrol edilir, kroma özellikle dikkat ederek, molibden, nikel, ve nitrojen, korozyon direncini ve ferrit-östenit dengesini doğrudan etkileyen.
Kükürt ve fosfor gibi yabancı maddeler de izlenir çünkü aşırı seviyeler döküm kalitesini ve korozyon performansını olumsuz yönde etkileyebilir..
PREN, alaşımın çukurlaşma ve çatlak korozyonuna karşı direncini değerlendirirken ek bir referans olarak kullanılabilir..
Yolluk ve Katılaştırma Mühendisliği
Dubleks paslanmaz çelik dökümler doldurma ve katılaşmanın dikkatli kontrolünü gerektirir, özellikle kalın duvarlı pompa gövdeleri için, valf gövdeleri, ve diğer basınç içeren bileşenler.
Kötü besleme koşulları, dış yüzeyde görünmeyebilecek büzülme gözenekliliğine ve diğer iç süreksizliklere neden olabilir..
Bu nedenle geçit ve yükseltici sistemler bileşen geometrisine ve katılaşma özelliklerine göre tasarlanmıştır..
Ana amaç kontrollü katılaşmayı sağlamak ve daha ağır bölümlere yeterli besleme sağlamaktır..
Kritik basınç içeren bileşenler için, iç kalite uygun tahribatsız testlerle doğrulanır.
İç gözenekliliği tespit etmek için ilk ürünlere ve seçilen üretim numunelerine X-ışını muayenesi uygulanabilir, büzülme, bileşenler son işleme ve montaja geçmeden önce ve diğer döküm kusurları.
Çözelti Tavlama ve Faz Dengesi Kontrolü
Çözelti tavlaması dubleks döküm üretiminde en kritik adımlardan biridir.
Dökümden sonra, bileşenler belirtilen sıcaklık aralığında çözelti ısıl işlemine tabi tutulur ve ardından hızla soğutulur, normalde kalite ve prosedürün gerektirdiği yerde suyla söndürme yoluyla.
Bu işlemin amacı uygun ferrit-östenit dengesini yeniden sağlamak ve döküm sırasında oluşabilecek istenmeyen intermetalik fazları ortadan kaldırmaktır..
Tuzdan arındırma dereceli dubleks dökümler için, hedef genellikle dengeli iki fazlı bir mikro yapıdır, malzeme spesifikasyonu ve bileşen gereksinimlerine göre belirlenen kesin kabul aralığı ile.
Sıcaklık, bekletme süresi, ve soğutma hızı sıkı bir şekilde kontrol edilmelidir.
Uygun olmayan ısıl işlem sıcaklığı, yetersiz ıslatma, veya aşırı soğutma gecikmesi, uygun olmayan bir faz dengesine veya sigma veya chi gibi zararlı fazların oluşmasına neden olabilir..
Bu koşullar, döküm dışarıdan tamamen normal görünse bile korozyon direncini ve mekanik performansı azaltabilir..
Bu nedenle metalografik inceleme, tuzdan arındırma dereceli dökümlerin mikro yapısını ve faz dengesini doğrulamak için kullanılır..
Isıl işlem kayıtları ve metalografik sonuçlar ilgili üretim ısısına göre izlenebilir kalmalıdır..
Kaynak Onarım Politikası
Dubleks dökümlerin kaynak onarımı sıkı bir şekilde kontrol edilmelidir çünkü kaynak, kaynak metalinin ve ısıdan etkilenen bölgenin mikro yapısını değiştirir.
Herhangi bir onarım kaynağı yalnızca belirli çift yönlü kalite ve bileşene uygun, onaylanmış bir prosedüre göre yapılmalıdır..
Kaynak sonrası çözelti ısıl işleminin gerekli olduğu yerler, onarılan dökümün gerekli faz dengesini ve korozyon direncini yeniden sağlamak için ilgili işleme tabi tutulması gerekir.
Kaynak onarımının amacı sadece gözle görülür bir döküm kusurunu ortadan kaldırmak değildir..
Onarılan alan aynı zamanda orijinal dökümle aynı işlevsel ve metalurjik gereksinimleri karşılamalıdır., özellikle basınç içeren ve deniz suyuyla ıslanan bileşenler için.
İşleme ve Yüzey Koşullandırma
Isıl işlem ve döküm muayenesinden sonra, sızdırmazlık yüzeyleri gibi kritik özellikler, sıkıcı, montaj yüzeyleri, ve yerleştirme özellikleri belirtilen boyutlara ve toleranslara göre hassas bir şekilde işlenmiştir.
Islak ve akışla ilgili yüzeyler için, Aşırı pürüzlülük veya işleme hasarı yerel akış koşullarını ve yüzey korozyon davranışını etkileyebileceğinden yüzey pürüzlülüğü de kontrol edilir.
Takım durumu, işleme parametreleri, ve son yüzey kalitesi bu nedenle bileşenin işlevsel gereksinimlerine göre kontrol edilir.
Belirtildiği yerde, son yüzey pasifleştirilir veya imalat sırasında ortaya çıkan serbest demiri ve yüzey kirliliğini gidermek için başka şekilde koşullandırılır.
Bu son işlem, temiz bir paslanmaz çelik yüzey sağlar ve uygun alaşım seçimiyle oluşturulan korozyon direncinin korunmasına yardımcı olur., kontrollü döküm, ısıl işlem, ve hassas işleme.
5. Tuzdan Arındırma Ortamlarında Korozyon Performansı
Çukurlaşma ve Aralık Korozyonu
Tuzdan arındırma ortamı birden fazla korozyon tehdidi sunar: Klorür iyonlarından kaynaklanan çukurlaşma korozyonu, Contalarda ve flanşlı bağlantılarda çatlak korozyonu, ve klorür içeren ortamlarda çekme gerilimi altında gerilim korozyonu çatlaması.
Dubleks paslanmaz çelikler, her üç modda da östenitik kalitelere göre önemli avantajlar sunar.
Dubleks kaliteler, östenitik muadilleriyle aynı veya daha iyi korozyon direncine ve mekanik dayanıma sahiptir.
Dökme östenitik çeliklerle karşılaştırıldığında, Klorür içeren sıvılarda gerilimli korozyon çatlamasına karşı daha dirençlidirler ve korozyon yorulmasına karşı daha az hassastırlar.
Deniz suyundaki korozyon performansının sıralaması açık bir hiyerarşiyi takip etmektedir:
- Süper dubleks (Odun > 40) — genel ve lokal korozyon saldırılarına karşı en dayanıklı.
- Standart dubleks (AHŞAP 35–40) — orta sıcaklık ve klorür seviyeleri için uygundur.
- Östenitik 6Mo (Ahşap ~ 35) — PREN'deki standart duplex ile karşılaştırılabilir ancak daha düşük güç.
- Östenitik 316L (Ahşap ~ 25) — ortamdaki deniz suyu için yeterli ancak sıcak havalarda çukurlaşmaya eğilimli, klorlu koşullar.
Sıcaklık efektleri
Sıcaklık, belirli bir alaşımın performans gösterip göstermeyeceğini veya başarısız olup olmayacağını belirleyen kritik değişkendir..
Dövme SDSS ve döküm duplex'in karşılaştırmalı çalışması, sıcaklık artışının pasif film stabilitesini önemli ölçüde bozduğunu gösterdi.
Her iki SDSS notu (S32750 ve S32760) Sentetik deniz suyunda 70°C'ye kadar korunmuş pasiflik.
Dökme alaşım DIN/EN 1.4517 50°C'nin üzerinde pasiflik kaybı. Yukarıdaki empedans değerleri 5 × 10⁵ Ω·cm² 25°C'de sıcaklıkla azaldı, döküm alaşımı için en önemlisi.
Korozyon akım yoğunlukları üç arttı- 25°C'lik artış başına beş katına kadar.
Çok etkili damıtma ve birçok termal işlemi içeren 50°C'nin üzerinde çalışan tuzdan arındırma uygulamaları için uygun ısıl işleme sahip süper dubleks dökümler gereklidir.
Daha düşük sıcaklıklarda standart dubleks kabul edilebilir, ancak hata payı küçüktür.
Korozyon Yorgunluğu
Tuzdan arındırma pompaları dinamik yükleme koşulları altında çalışır. Pervaneler akış alanı boyunca döndükçe alternatif gerilime maruz kalırlar.
Valf bileşenlerinde basınç dalgalanmaları yaşanabilir. Klorür ortamlarında, korozyon yorgunluğu yaşamı sınırlayan bir mekanizma haline gelir.
Dubleks paslanmaz çelikler, klorür kaynaklı SCC'ye ve korozyon yorulmasına karşı hassastır, ancak çatlama direnci açısından östenitik kalitelere göre açıkça faydalı faydalar sunarlar.
Yaklaşık bir ferrit seviyesi 55% dayanıklılık için tavsiye edilir, korozyon yorulmasına karşı direnç, ve klorür stres korozyon çatlama direnci.
6. Arıza Analizi: Sahadan Alınan Dersler
Örnek Olay İncelemesi: Tuzdan Arındırma Kaplininde Sigma Aşaması
Tuzdan arındırma tesisinde ASTM A820 Grade 2A dubleks paslanmaz çelikten yapılmış 6 inçlik Stil D bağlantı dökümünün arızalanması, üretim kaynaklı arıza konusunda ayrıntılı bir örnek olay incelemesi sağlar.
Başarısızlık modu:
Çatlamaya ve nihai kırılmaya yol açan lokal korozyon saldırısı.
Ana neden:
Mikroyapısal analiz, matriste ferrit ve ostenitin yanı sıra kırılgan sigma fazının varlığını doğruladı, Başarısız bağlantının oda sıcaklığındaki hizmeti göz önüne alındığında bu alışılmadık bir durumdu.
Sigma fazı, uygun olmayan ısıl işlem ve yetersiz soğutma hızı nedeniyle imalat sırasında ortaya çıktı.
İyileştirme:
1200°C'de gençleştirme ısıl işlemi 30 dakika sonra su verme, ferrit/östenit mikro yapısını eski haline getirdi ve korozyon direncini yaklaşık olarak arttırdı. 30%.
Sonlu eleman analizi, söndürme sırasında ortaya çıkan önemli artık termal gerilimleri gösterdi, uygun soğutma uygulamasıyla yönetilmesi gereken.
Mühendislik dersi:
Her dubleks dökümün belgelenmiş çözelti tavlama ve söndürme kayıtları bulunmalıdır. Isıl işlem doğrulanamıyorsa, bileşen deniz suyu hizmeti için kabul edilmemelidir.
Yaygın Arıza Mekanizmaları ve Önleme
| Başarısızlık modu | Ana neden | Önleme |
| Sigma fazı gevrekleşmesi | Tavlamadan yavaş soğutma; 600–950°C aralığına yeniden ısıtma | Çözelti tavlamasından sonra zorunlu su söndürme; sigma aralığında stresin hafifletilmesinden kaçının |
| Çukur korozyonu | Yetersiz PREN; yanlış faz dengesi; yüzey kirliliği | Şunun için süper dubleks belirtin: >50° C Servis; PREN'i doğrula; İşleme sonrasında pasifleştirme |
| Aralık korozyonu | Kaynak dikişleri; kötü conta tasarımı; eksik penetrasyon | Mümkün olduğunda tek parça dökümler kullanın; uygun conta seçimi |
Korozyon yorgunluğu |
Gözeneklilik; yüzey kusurları; yüksek stres konsantrasyonu | Döküm kalitesini kontrol edin; vurulmuş kritik yüzeyler; yorgunluk için tasarım |
| Gerilmeli korozyon çatlaması | Artık çekme gerilimi; klorür ortamı | 520°C'de gerilim giderme; yüksek sıcaklık stresinin hafifletilmesinden kaçının |
7. Tuzdan Arındırma Sistemlerinde Temel Özel Dubleks Döküm Bileşenleri
Dubleks ve süper dubleks dökümler, klorüre maruz kalan tuzdan arındırma ekipmanlarında özellikle değerlidir., basınç, sıvı hızı, ve karmaşık geometri birlikte ortaya çıkar.
Dökümhane mühendisliği perspektifinden, amaç sadece korozyona dayanıklı bir alaşım seçmek değildir, ancak sağlam metalurjiye sahip bir döküm üretmek, kontrollü geometri, ve nihai işlevsel boyutlara ulaşmak için yeterli işleme payı.
Yüksek Basınçlı SWRO Pompa Muhafazaları
Yüksek basınçlı pompalar deniz suyu ters ozmoz sistemlerinde kritik bileşenlerdir.
Muhafazaları yüksek basınca dayanmalıdır, sürekli deniz suyuna maruz kalma, hidrolik yükleme, ve potansiyel erozyon.
Özel dubleks veya süper dubleks döküm muhafazalar, karmaşık sarmal geçişlere izin verirken monolitik basınç içeren bir yapı sağlayabilir, emme ve basma bölümleri, kaburga, montaj patronları, ve flanş bağlantıları nihai geometriye yakın üretilecek.
CNC işleme daha sonra şaft deliğini bitirir, Sızdırmazlık yüzeyleri, flanş yüzleri, ve diğer kritik boyutlar.
Temsili proje örneği: Kritik ıslak alanlarda tekrarlanan lokal korozyonun ardından geleneksel 316L pompa gövdelerinin yerini deniz suyu hizmeti projesi aldı.
Gerekli basıncı ve işleme kapasitesini korurken daha yüksek korozyon direnci marjı sağlamak için daha sonra çift yönlü döküm kasa seçildi.
Valf Gövdeleri ve İç Trim Bileşenleri
Vanalar tuzdan arındırma tesislerinde kullanılanlar klorür içeren suya maruz kalır, basınç dalgalanmaları, ve tekrarlanan açma ve kapama döngüleri.
Gövde basınç bütünlüğünü korumalı, iç kaplama ise güvenilir sızdırmazlık sağlamalı ve yerel erozyona karşı direnç göstermelidir..
Özel dubleks döküm valf gövdeleri ana basınç sınırını entegre edebilir, bağlantı noktaları, ve iç boşlukları tek bir bileşende.
CNC işleme daha sonra kritik valf yuvalarını oluşturur, sıkıcı, Konular, flanş yüzleri, ve sızdırmazlık yüzeyleri.
Daha agresif deniz suyu veya tuzlu su servisi için, koltuk gibi bileşenler için süper dubleks kaliteler seçilebilir, Fişler, saplar, veya diğer akışa maruz kalan trim, tasarım ve korozyon gereksinimlerine bağlı olarak.
Deniz Suyu Distribütörleri ve Püskürtme Nozulları
Termal tuzdan arındırma sistemleri ve belirli tuzlu su işleme sistemleri, sıvı akışını kontrol etmek ve dağıtmak için dağıtıcılar ve sprey bileşenleri kullanır.
Bu parçalar genellikle nispeten küçük delikler içerir, kavisli geçitler, ve lokalize yüksek hızlı akış bölgeleri.
Hassas döküm bu geometrilere çok uygundur çünkü daha sonraki işleme miktarını en aza indirirken karmaşık dış şekilleri ve iç akış özelliklerini yeniden üretebilir.
Dubleks veya süper dubleks sprey bileşenleri için, döküm prosesi açıklıkların etrafında iyi bir yüzey bütünlüğü sağlamalıdır, akış geçişleri, ve bağlantı alanları, yerel yüzey kusurları erozyon veya lokal korozyon için başlangıç noktaları olabileceğinden.
Boru Levhaları ve Isı Eşanjörü Bileşenleri
Boru levhaları, çok sayıda ısı eşanjörü borusunu destekleyen ve aşındırıcı proses ortamına maruz kaldığında boyutsal stabiliteyi koruması gereken yapısal bileşenlerdir..
Döküm yolu net'e yakın bir yapısal şekil üretebilir, CNC işleme boru deliklerini oluştururken, Sızdırmazlık Yüzleri, montaj özellikleri, ve diğer hassas arayüzler.
Bir bileşenin kaynaklı kaplamalar içerdiği durumlarda, kaplama, veya birden fazla malzeme, arayüzler mühendislik dikkati gerektiren ek alanlar haline gelir.
Homojen bir dubleks döküm, uygulama bir döküm çözümü için uygun olduğunda malzemeyi ve üretim yapısını basitleştirebilir.
Enerji Geri Kazanım Cihazı Bileşenleri
SWRO sistemlerindeki enerji geri kazanım cihazları, yüksek basınç ve tekrarlanan basınç döngüsü altında çalışır.
Bu nedenle iç bileşenleri mekanik mukavemetin bir kombinasyonunu gerektirir, korozyon direnci, boyutsal tutarlılık, ve iyi yüzey durumu.
Seçilen basınç içeren muhafazalar için özel süper dubleks dökümler düşünülebilir, manifoldlar, rotorlar, kollu, ve akış kontrol bileşenleri, spesifik enerji geri kazanım teknolojisine bağlı olarak.
Bu parçalar için, boyutsal kontrol özellikle önem kazanmaktadır çünkü iç boşluklardaki küçük sapmalar, Sızdırmazlık yüzeyleri, veya akış geçitleri çalışma performansını etkileyebilir.
8. Dubleks 2205 vs. Süper dubleks 2507: Alıcılar Nasıl Seçim Yapmalı??
Tuzdan arındırma ekipmanı için, arasındaki seçim Dubleks 2205 Ve Süper dubleks 2507 klorür maruziyetine dayanmalıdır, çalışma sıcaklığı, korozyon şiddeti, basınç, bileşen geometrisi, ve gerekli servis ömrü; yalnızca nominal alaşım mukavemetine bağlı değil.
Döküm bileşenleri için, Alıcılar ayrıca ilgililere de dikkat etmelidir döküm notları yalnızca “2205” veya “2507” şeklinde işlenmiş tanımları belirtmek yerine.
Tipik oyuncu kadrosu muadilleri şunları içerir: CD3MN (2205-tip) Ve CE3MN (2507-tip).
| Seçim Faktörü | Dubleks 2205 Tipi | Süper Dubleks 2507 Tipi |
| Tipik döküm kalitesi | CD3MN / ASTM A890/A995 Sınıf 4A | CE3MN / ASTM A890/A995 Sınıf 5A |
| Alaşım kategorisi | Standart dubleks paslanmaz çelik | Süper dubleks paslanmaz çelik |
| Korozyon direnci | Klorür kaynaklı çukurlaşma ve çatlak korozyonuna karşı yüksek direnç | Daha yüksek direnç, özellikle daha agresif klorür ortamlarında |
| Tipik PREN seviyesi | Yaklaşık olarak 35 genel bir referans olarak | Tipik olarak 42+ genel bir referans olarak |
| Mekanik dayanım | Yüksek | Çok yüksek |
| Klorür SCC'ye karşı direnç | Geleneksel östenitik paslanmaz çeliklerle karşılaştırıldığında mükemmel | Harika, Ağır hizmet koşullarında daha yüksek korozyon marjına sahip |
| Deniz suyu hizmeti | Birçok deniz suyuna uygundur, SWRO, ve genel tuzdan arındırma bileşenleri | Klorüre maruz kalınan yerlerde tercih edilir, sıcaklık, konsantrasyon, veya akış koşulları daha şiddetlidir |
| Yüksek klorürlü tuzlu su | Çalışma koşulları kontrol edildiğinde uygundur | Yüksek konsantrasyonlu tuzlu suya ve şiddetli klorüre maruz kalmaya daha uygundur |
| Sıcaklık hassasiyeti | Zararlı faz çökelmesini önlemek için uygun kontrol gerektirir | Termal maruziyete karşı daha hassastır ve bu nedenle özellikle sıkı bir ısıl işlem kontrolü gerektirir |
Tipik uygulamalar |
Pompa gövdeleri, valf gövdeleri, manifoldlar, distribütörler, yapısal basınç içeren dökümler | Yüksek basınçlı pompa bileşenleri, ağır hizmet valf gövdeleri, kritik ıslak bileşenler, agresif tuzlu su sistemleri |
| Üretim zorluğu | Dökümü nispeten daha kolay, ısıl işlem, ve makine | Daha yüksek alaşım içeriği ve daha sıkı metalürjik kontrol nedeniyle daha zorlu |
| Malzeme ve işleme maliyeti | Genellikle daha düşük | Genellikle daha yüksek |
| Alıcı önceliği | Dengeli korozyon direnci, kuvvet, üretim, ve maliyet | Ağır koşullar altında maksimum korozyon marjı ve uzun vadeli güvenilirlik |
| Önerilen seçim esası | 2205 tipi performansın yeterli olduğu orta ila şiddetli deniz suyu hizmeti | Şiddetli klorür, konsantre tuzlu su, daha yüksek sıcaklık, veya ilave korozyon marjı gerektiren uygulamalar |
9. Piyasa Trendleri ve Geleceğe Bakış
Küresel dubleks paslanmaz çelik piyasası yaklaşık olarak değerlendi. Amerikan Doları 4.4 milyar 2025 ulaşılması öngörülüyor ve Amerikan Doları 6.1 milyar tarafından 2031, yaklaşık yıllık bileşik büyüme oranına ulaşmak 5.7%.
Tuzdan arındırma segmenti bu büyümenin temel itici gücüdür.
Küresel tatlı su talebi artmaya devam ediyor, Tuzdan arındırma ve su arıtma tesislerinin genişletilmesine hız verilmesi, özellikle Orta Doğu'nun kurak bölgelerinde, Kuzey Afrika, ve Asya-Pasifik.
Tuzdan arındırma proseslerinde mevcut olan yoğun klorür konsantrasyonları, dubleks ve süper dubleks paslanmaz çelikleri kritik bileşenler için tercih edilen malzeme haline getirir.
Yalnızca Birleşik Arap Emirlikleri'nde, Dubleks paslanmaz çeliğe olan talebin CAGR'ı aşan bir oranda artması bekleniyor 7% Önümüzdeki beş yıl içinde, esas olarak tuzdan arındırma ve su arıtma uygulamaları tarafından yönlendirilmektedir.
Tuzdan arındırma için dubleks dökümlerin geleceğini üç teknoloji trendi şekillendirecek:
- Daha yüksek alaşımlı süper dubleks kaliteler PREN'i aşan 45 en agresif yüksek sıcaklıklar için, yüksek klorür uygulamaları.
- Eklemeli üretim karmaşık çift yönlü bileşenlerin, geleneksel dökümün ötesinde tasarım özgürlüğü sunuyor.
- Dijital kalite güvencesi — yaşam döngüsü yönetimi için blockchain tabanlı malzeme izlenebilirliği ve dijital ısıl işlem kayıtları.
10. Çözüm
Dubleks ve süper dubleks hassas dökümler, güvenilir tuzdan arındırma sistemlerinin bilinmeyen omurgasıdır.
Yüksek mukavemet kombinasyonunu sunarlar, mükemmel klorür korozyon direnci, ve başka hiçbir malzeme ve proses kombinasyonunun karmaşık basınç ve akış bileşenleriyle eşleşemeyeceği kusursuz yekpare yapı.
Ancak çizimdeki not yalnızca başlangıç noktasıdır. Gerçek performans kontrollü eritme yoluyla elde edilir, tasarlanmış katılaştırma, hassas çözelti tavlaması, ve sıkı kalite doğrulaması.
Bu adımların herhangi birinde köşeleri kesin, ve kağıt üzerinde doğru görünen ve sahada zamanından önce başarısız olan bir parça elde edersiniz.
Sonrasında 29 Yıllardır bu sektörde, tavsiyem basit: Tuzdan arındırma dubleks dökümlerini yalnızca fiyata göre tedarik etmeyin.
Dökümden tasarruf ettiğiniz yüzde birkaçı, zamanından önce değiştirmede size 10 kat daha pahalıya mal olacak, planlanmamış kesinti, ve üretim kaybı.
Dubleks alaşımlarda uzmanlaşmış bir dökümhaneyle çalışın, her proses adımını belgeliyor, ve her ısıda faz dengesini ve bütünlüğünü doğrular.
Artan su stresini karşılamak için küresel tuzdan arındırma kapasitesi genişlemeye devam ederken, Güvenilir korozyona dayanıklı bileşenler, tesis kullanılabilirliği ve düşük yaşam döngüsü maliyeti açısından en kritik etken olmaya devam edecek.
Dubleks çelik döküm mühendisliğinin nüansında uzmanlaşan dökümhaneler bu büyümenin merkezinde kalacak.
SSS
Dubleks dökümler için çözelti tavlaması neden zorunludur??
Çözelti tavlaması, katılaşma ve yavaş soğuma sırasında oluşan sigma fazını ve diğer ikincil fazları çözer.
Onsuz, dökümün korozyon direnci azalacaktır, düşük süneklik, ve çatlamaya karşı artan hassasiyet.
1050–1130°C'de çözelti tavlaması ve ardından derhal suyla söndürme esastır.
Dubleks dökümler kaynaklanabilir mi??
Dubleks dökümler nitelikli prosedürlerle kaynaklanabilir, ancak kaynak metalindeki ve ısıdan etkilenen bölgedeki ferrit-östenit dengesi kontrol edilmelidir..
Isı girişi sınırlandırılmalıdır, pasolar arası sıcaklık 100°C'nin altında tutulur, ve mümkünse kaynak sonrası çözelti tavlaması gerçekleştirilir. Sahada kaynak yapılması kesinlikle önerilmez.
Döküm dubleks, korozyon performansı açısından dövme dubleks ile nasıl karşılaştırılır??
Dökme dubleks, dövmeye göre daha kaba bir mikro yapıya sahiptir, yaklaşık üç kat daha büyük östenitik aralıklı.
Bu pasif film stabilitesini azaltır, özellikle yüksek sıcaklıklarda.
Döküm 1.4517 sentetik deniz suyunda 50°C'nin üzerinde pasifliğini kaybeder, işlenmiş S32760 ise 70°C'ye kadar dayanıklıdır. Uygun ısıl işlem bu farkı en aza indirir ancak ortadan kaldırmaz.
Hangi ASTM standardı dubleks paslanmaz çelik dökümleri kapsar?
ASTM A995/A995M östenitik-ferritikleri kapsar (dubleks) basınç içeren parçalar için paslanmaz çelik dökümler.
Eşdeğer ASTM A890 genel dubleks dökümleri kapsar. Notlar 1B'yi içerir, 2A, 3A, 4A, 5A, ve 6A, 5A ve 6A süper dubleks sınıflardır.