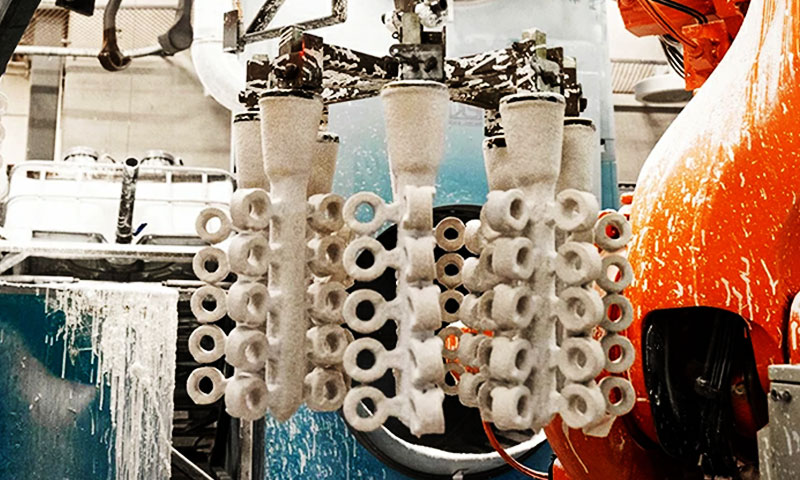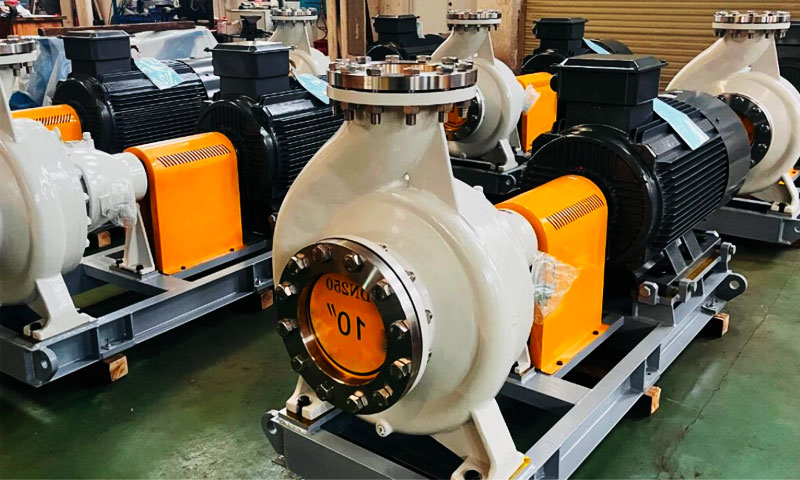
Över min 29 år med design och tillverkning av precisionskorrosionsbeständiga legeringsgjutgods för avsaltning av havsvatten, offshoreolja & gas, och marina vätskesystem,
Jag har sett ett konsekvent kostsamt misstag: ingenjörsteam specificerar en duplex eller super duplex stålkvalitet på en ritning, och anta att vilket gjuteri som helst kan producera ett gjutgods som matchar prestandan hos smidda stångmaterial.
Så är det aldrig. Duplexa rostfria stål är notoriskt känsliga för stelning av gjutning, värmebehandling, och föroreningskontroll.
Få någon av dessa variabler fel, och du får en del som har samma nominella kemi på pappret - men 50% lägre korrosionsbeständighet, spröd fraktur beteende, eller dold inre porositet som läcker under tryck.
För omvänd osmos (RO), multieffektdestillation (MED), och termiska avsaltningsanläggningar, anpassade precisionsgjutna duplex- och superduplexkomponenter är inte bara "trevliga att ha".
De är den kritiska barriären mot för tidigt fel i högkloridhalt, högtryck, erosionsbenägna processströmmar.
Den här artikeln bryter ner valet av legeringar, gjutningsprocessteknik, applikationsspecifika komponenter, Vanliga fellägen, och processkontrollerna som skiljer fältbeprövade gjutgods från katalogdelar som misslyckas tidigt.
1. Varför Duplex & Super duplex stålgjutgods definierar avsaltningstillförlitlighet
Avsaltningssystem för havsvatten fungerar under några av de mest aggressiva driftsförhållandena vid industriell vätskehantering: 30,000–45 000 ppm kloridkoncentrationer, drifttryck upp till 80 stång för SWRO-system, höghastighetsflödeserosion, och cyklisk termisk belastning.
Standard 316L austenitiskt rostfritt stål misslyckas snabbt under dessa förhållanden - gropkorrosion initieras vid svetsar och ytdefekter inom 12–24 månader, och stresskorrosionsprickor (SCC) kan spricka tryckinnehållande komponenter i under 5 år.
Duplexstål, med en tvåfas ferrit-austenitmikrostruktur, leverera ungefär dubbelt så lång sträckgräns på 316L, dramatiskt bättre gropfrätnings- och spaltkorrosionsbeständighet, och överlägsen SCC-beständighet i kloridmiljöer.
Medan smidda duplexslangar och stångmaterial tjänar enkla linjära komponenter, avsaltningens mest kritiska delar - pumpkroppar, ventilhus, sprayfördelare, rörplåtar — är geometriskt komplexa.
Svetsade tillverkningar lämnar känsliga svetsfogar som fungerar som korrosionsinitieringspunkter.
Precisionsgjutning producerar dessa komponenter som monolitiska, sömlösa delar, med optimerad intern flödesgeometri och enhetlig materialprestanda över hela delen.
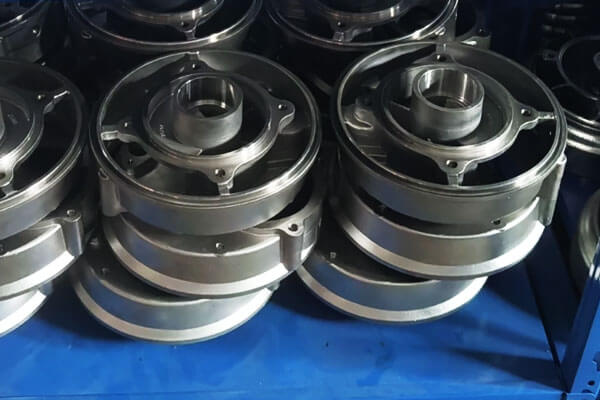
2. Standard Duplex vs. Super duplex: Betyg, Prestanda & Urval
I avsaltningsapplikationer, den praktiska skillnaden mellan standard duplex och super duplex är främst nivån av legering och den resulterande motståndskraften mot lokal korrosion, mekanisk styrka, och servicemarginal.
En användbar första screeningsparameter är Piting Resistance Equivalent Number (Trä), vilket återspeglar bidraget från krom, molybden, och kväve mot gropfrätningsmotstånd:
Ta = %cr + 3.3(%Mo + 0.5%W) + 16%N
Som en allmän ingenjörsklassificering, konventionella duplex kvaliteter är vanligtvis i PREN 30–40 sortiment, medan super duplex kvaliteter är i allmänhet ovanför PREN 40.
PREN är användbart för att jämföra legeringar, men den bör inte användas ensam för att förutsäga faktiska avsaltningsprestanda. Mikrostruktur, ytskick, temperatur, kloridkoncentration, och servicedesign spelar roll.
| Gjuten legering | Typisk legeringsfamilj | Typiskt PREN-sortiment | Kärnprestanda | Typiska avsaltningsapplikationer |
| CD3MN / ASTM klass 4A (2205-typ) | Standard duplex | ~ 35 | Bra balans mellan kloridkorrosionsbeständighet, styrka, och kostnad | SWRO pumphus, ventilkroppar, grenrör, allmänna havsvattenkontaktkomponenter |
| CE3MN / ASTM klass 5A (2507-typ) | Super duplex | ~42+ | Högre motståndskraft mot gropfrätning, sprickorrosion, och klorid SCC än standardduplex | Högtrycks SWRO-komponenter, utrustning för intag av havsvatten, tryckinnehållande hus, svår havsvattenservice |
CD3MWCuN / ASTM klass 6A |
Höglegerad Super Duplex | ~45+ | Förbättrad lokal korrosionsbeständighet för särskilt aggressiva kloridmiljöer | Allvarlig saltlösning, krävande havsvattenkomponenter, applikationer med hög korrosionsrisk |
Valvägledning
Urvalstumregel från decennier av avsaltningsprojekt: För standard SWRO-anläggningar som arbetar nedan 70 bar med standard havsvattensalthalt, CD3MN ger den bästa balansen mellan prestanda och kostnad.
För högtryckssystem, saltlösning med hög salthalt, eller kustnära lägen med varmt havsvatten, steg upp till 2507-grade superduplex.
Reservera förstklassiga högmolybdenkvaliteter endast för extrem service där 15+ års designlivslängd krävs.
Det finns ingen fördel med att överspecificera superduplex där standardduplex fungerar – materialkostnaden ökar med 40–60 %, och bearbetbarheten sjunker märkbart.
3. Varför precisionsinvesteringsgjutning är den optimala processen
Många team frågar varför vi inte bara bearbetar delar från solid duplexstång, eller tillverka dem från svetsad platta. Svaret handlar om integritet, prestanda, och total kostnad.
Integrerad, Monolitisk komponentgeometri
En av de främsta fördelarna med investeringsgjutning är det komplexa ventilkroppar, pumpkomponenter, grenrör, och höljen kan tillverkas som enkelgjutna komponenter snarare än sammansättningar av separat tillverkade sektioner
Detta eliminerar många svetsfogar och tillhörande värmepåverkade zoner.
För duplex och super duplex rostfritt stål, detta är särskilt värdefullt eftersom svetsning kräver strikt kontroll av värmetillförseln, interpass temperatur, val av fyllmedel, och efterföljande metallurgiskt tillstånd.
En monolitisk gjutning eliminerar inte automatiskt korrosionsrisk – gjutdefekter, ytskador, och felaktig värmebehandling kan fortfarande orsaka problem - men att minska onödiga svetsfogar kan förenkla korrosions- och integritetsstrategin.
Flödesgeometri nära nätform
Investeringsgjutning replikerar smidigt, konturerade interna flödesvägar direkt till nästan nätform.
Skarpa bearbetade steg och svetssträngsturbulens elimineras, reducerar flödesaccelererad erosion med 30–40 % jämfört med maskinbearbetade eller tillverkade flödesvägar.
Materialeffektivitet
För komplexa pump- och ventilgeometrier, investeringsgjutning minskar materialspillet med 60–70 % jämfört med bearbetning från massiv stång. Med högvärdiga duplexlegeringar, detta ger enorma kostnadsbesparingar.
Dimensionell konsistens
Precisionsgjutning ger repeterbar dimensionsnoggrannhet över produktionsserier, säkerställer konsekvent passform för tätningsytor och röranslutningar.
4. Kritiska processkontroller för duplexgjutgods av avsaltningsgrad
Skillnaden mellan en pålitlig duplexgjutning och en defekt är ofta osynlig vid visuell inspektion.
För avsaltningsapplikationer, korrosionsmotstånd, tryckintegritet, och livslängd beror på strikt kontroll av hela tillverkningsprocessen, från smältning och gjutning till värmebehandling, bearbetning, och slutlig ytkonditionering.

Smältkemi och föroreningskontroll
Prestandan hos duplext rostfritt stål är starkt beroende av dess kemiska sammansättning.
För gjutgods av avsaltningskvalitet, laddningsmaterial kontrolleras noggrant för att bibehålla en stabil och förutsägbar legeringskemi.
Användningen av revertmaterial är också begränsad för att minska risken för kontaminering och kemivariationer.
Innan du hällde, varje värme analyseras med hjälp av optisk emissionsspektrometri (Oes).
Den kemiska sammansättningen kontrolleras mot de specificerade legeringskraven, med särskild uppmärksamhet på krom, molybden, nickel, och kväve, som direkt påverkar korrosionsbeständigheten och ferrit-austenitbalansen.
Föroreningselement som svavel och fosfor övervakas också eftersom för höga halter kan påverka gjutkvaliteten och korrosionsprestanda negativt.
PREN kan användas som en ytterligare referens vid utvärdering av legeringens motståndskraft mot gropfrätning och spaltkorrosion.
Gating and Solidification Engineering
Duplex gjutgods i rostfritt stål kräver noggrann kontroll av fyllning och stelning, speciellt för tjockväggiga pumphus, ventilkroppar, och andra tryckinnehållande komponenter.
Dåliga utfodringsförhållanden kan ge krympporositet och andra inre diskontinuiteter som kanske inte är synliga på den yttre ytan.
Port- och stigarsystem är därför utformade enligt komponentens geometri och stelningsegenskaper.
Huvudsyftet är att uppnå kontrollerad stelning och ge tillräcklig matning till tyngre sektioner.
För komponenter som innehåller kritiska tryck, intern kvalitet verifieras genom lämplig oförstörande testning.
Röntgeninspektion kan tillämpas på första artiklar och utvalda produktionsprover för att detektera inre porositet, krympning, och andra gjutdefekter innan komponenterna fortsätter till slutlig bearbetning och montering.
Lösningsglödgning och fasbalanskontroll
Lösningsglödgning är ett av de mest kritiska stegen i produktion av duplexgjutning.
Efter gjutning, komponenterna är lösningsvärmebehandlade inom det angivna temperaturintervallet och kyls sedan snabbt ned, normalt genom vattensläckning där det krävs av kvalitet och procedur.
Syftet med denna behandling är att återställa en lämplig ferrit-austenitbalans och eliminera oönskade intermetalliska faser som kan ha bildats under gjutning.
För duplexgjutgods av avsaltningskvalitet, målet är i allmänhet en balanserad tvåfasmikrostruktur, med det exakta acceptansintervallet som bestäms av materialspecifikationen och komponentkraven.
Temperatur, hålltid, och kylningshastigheten måste alla kontrolleras noggrant.
En olämplig värmebehandlingstemperatur, otillräcklig blötläggning, eller överdriven kylningsfördröjning kan resultera i en ogynnsam fasbalans eller bildandet av skadliga faser som sigma eller chi.
Dessa förhållanden kan minska korrosionsbeständigheten och den mekaniska prestandan även om gjutgodset kan se helt normalt ut externt.
Metallografisk undersökning används därför för att verifiera mikrostrukturen och fasbalansen hos gjutgods av avsaltningskvalitet.
Värmebehandlingsrekord och metallografiska resultat bör förbli spårbara till motsvarande produktionsvärme.
Policy för svetsreparation
Svetsreparation av duplexgjutgods måste kontrolleras strikt eftersom svetsning förändrar mikrostrukturen i svetsmetallen och värmepåverkad zon.
All reparationssvetsning bör endast utföras enligt en godkänd procedur som är lämplig för den specifika duplexkvaliteten och komponenten.
Där värmebehandling efter svetslösning krävs, det reparerade gjutgodset måste genomgå motsvarande behandling för att återställa den erforderliga fasbalansen och korrosionsbeständigheten.
Syftet med svetsreparation är inte bara att ta bort en synlig gjutningsdefekt.
Det reparerade området ska också uppfylla samma funktionella och metallurgiska krav som originalgjutningen, speciellt för tryckhaltiga och havsvattenfuktade komponenter.
Bearbetning och ytkonditionering
Efter värmebehandling och gjutinspektion, kritiska egenskaper såsom tätningsytor, borrar, monteringsytor, och lokaliseringsfunktioner är precisionsbearbetade till de specificerade dimensionerna och toleranserna.
För blöta och flödesrelaterade ytor, ytjämnhet kontrolleras också eftersom överdriven grovhet eller bearbetningsskador kan påverka lokala flödesförhållanden och ytkorrosionsbeteende.
Verktygets skick, bearbetningsparametrar, och slutlig ytfinish kontrolleras därför enligt komponentens funktionskrav.
Där det anges, den slutliga ytan passiveras eller på annat sätt konditioneras för att avlägsna fritt järn och ytföroreningar som införts under tillverkningen.
Denna slutliga behandling ger en ren yta av rostfritt stål och hjälper till att bevara korrosionsbeständigheten som skapats genom korrekt val av legeringar, kontrollerad gjutning, värmebehandling, och precisionsbearbetning.
5. Korrosionsprestanda i avsaltningsmiljöer
Pitting och sprickkorrosion
Avsaltningsmiljön utgör flera korrosionshot: gropfrätning från kloridjoner, spaltkorrosion vid packningar och flänsförband, och spänningskorrosionssprickor under dragpåkänning i kloridhaltiga miljöer.
Duplexa rostfria stål erbjuder betydande fördelar jämfört med austenitiska kvaliteter i alla tre lägen.
Duplexkvaliteter har samma eller till och med bättre korrosionsbeständighet och mekanisk styrka som deras austenitiska motsvarigheter.
Jämfört med gjutna austenitiska stål, de är mer motståndskraftiga mot spänningskorrosionssprickor och mindre mottagliga för korrosionsutmattning i kloridhaltiga vätskor.
Rangordningen av korrosionsprestanda i havsvatten följer en tydlig hierarki:
- Super duplex (Trä > 40) — mest motståndskraftig mot allmänna och lokala korrosionsangrepp.
- Standard duplex (TRÄ 35–40) — lämplig för måttliga temperaturer och kloridhalter.
- Austenitisk 6Mo (Trä ~ 35) — jämförbar med standard duplex i PREN men lägre styrka.
- Austenitisk 316L (Trä ~ 25) — Lämplig för omgivande havsvatten men benägen att bli varm, klorerade förhållanden.
Temperatureffekter
Temperaturen är den kritiska variabeln som avgör om en given legering kommer att fungera eller misslyckas.
Den jämförande studien av bearbetad SDSS och gjuten duplex visade att temperaturhöjning avsevärt försämrar passiv filmstabilitet.
Båda SDSS-betygen (S32750 och S32760) bibehållen passivitet i syntetiskt havsvatten upp till 70°C.
Den gjutna legeringen DIN/EN 1.4517 förlorad passivitet över 50°C. Impedansvärden ovan 5 x 10 Ω·cm2 vid 25°C minskade med temperaturen, mest signifikant för den gjutna legeringen.
Korrosionsströmtätheter ökade med tre- till fem gånger per 25°C steg.
För avsaltningsapplikationer som arbetar över 50°C – vilket inkluderar multieffektdestillation och många termiska processer – är superduplexgjutgods med korrekt värmebehandling väsentliga.
Standard duplex kan vara acceptabelt vid lägre temperaturer, men marginalen för fel är liten.
Korrosionsutmattning
Avsaltningspumpar arbetar under dynamiska belastningsförhållanden. Impellers upplever alternerande påfrestning när de roterar genom flödesfältet.
Ventilkomponenter kan uppleva tryckfluktuationer. I kloridmiljöer, korrosionsutmattning blir en livsbegränsande mekanism.
Duplexa rostfria stål är känsliga för klorid-inducerad SCC och korrosionsutmattning, men de erbjuder helt klart användbara fördelar jämfört med austenitiska kvaliteter när det gäller sprickmotstånd.
En ferritnivå på ungefär 55% rekommenderas för styrka, motståndskraft mot korrosionsutmattning, och motstånd mot sprickbildning mot kloridspänningskorrosion.
6. Misslyckandeanalys: Lärdomar från fältet
Fallstudie: Sigma fas i en avsaltningskoppling
Felet i en 6-tums Style D-koppling gjuten från ASTM A820 Grade 2A duplex rostfritt stål i en avsaltningsanläggning ger en detaljerad fallstudie av tillverkningsinducerade fel.
Felläge:
Lokalt korrosionsangrepp leder till sprickbildning och slutlig fraktur.
Grundläggande orsak:
Mikrostrukturanalys bekräftade närvaron av spröd sigmafas tillsammans med ferrit och austenit i matrisen, vilket var ovanligt med tanke på rumstemperaturservicen för den misslyckade kopplingen.
Sigmafasen infördes under tillverkningen på grund av olämplig värmebehandling och otillräcklig kylhastighet.
Sanering:
Föryngringsvärmebehandling vid 1200°C för 30 minuter följt av släckning återställde ferrit/austenit-mikrostrukturen och förbättrade korrosionsbeständigheten med ca. 30%.
Finita elementanalys visade signifikanta kvarvarande termiska spänningar införda under härdning, som måste hanteras genom korrekt kylning.
Ingenjörslektion:
Varje duplexgjutning måste ha dokumenterad lösningsglödgning och härdning. Om värmebehandlingen inte är verifierbar, komponenten bör inte accepteras för sjövattenservice.
Vanliga felmekanismer och förebyggande
| Felläge | Grundläggande orsak | Förebyggande |
| Sigma fasförsprödning | Långsam kylning från glödgning; återuppvärmning till 600–950°C intervall | Obligatorisk vattensläckning efter lösningsglödgning; undvik stressavlastning i sigma-intervallet |
| Korrosion | Otillräcklig PREN; felaktig fasbalans; ytförorening | Ange superduplex för >50° C; verifiera PREN; passiveras efter bearbetning |
| Spaltkorrosion | Svetssömmar; dålig packningsdesign; ofullständig penetration | Använd gjutgods i ett stycke där det är möjligt; rätt packningsval |
Korrosionsutmattning |
Porositet; ytfel; hög stresskoncentration | Kontrollera gjutkvaliteten; kulpenna kritiska ytor; design för trötthet |
| Sprickbildning av spänningskorrosion | Kvarstående dragspänning; kloridmiljö | Stressavlastning vid 520°C; undvika stressavlastning vid hög temperatur |
7. Viktiga anpassade duplexgjutkomponenter i avsaltningssystem
Duplex och super duplex gjutgods är särskilt värdefulla i avsaltningsutrustning där klorid exponering, tryck, vätskehastighet, och komplex geometri förekommer tillsammans.
Ur ett gjuteritekniskt perspektiv, Målet är inte bara att välja en korrosionsbeständig legering, utan att producera en gjutning med ljudmetallurgi, kontrollerad geometri, och tillräckligt med bearbetningsmöjlighet för att uppnå de slutliga funktionella dimensionerna.
Högtrycks SWRO pumphus
Högtryckspumpar är kritiska komponenter i system för omvänd osmos av havsvatten.
Deras höljen måste tåla förhöjt tryck, kontinuerlig exponering av havsvatten, hydraulisk belastning, och potentiell erosion.
Anpassade duplex eller super duplex gjutna höljen kan ge en monolitisk tryckinnehållande struktur samtidigt som det tillåter komplexa volutpassager, sug- och utloppssektioner, rev, monteringsbossar, och flänsanslutningar som ska tillverkas nära deras slutliga geometri.
CNC-bearbetning avslutar sedan axelhålet, tätningsytor, flänsytor, och andra kritiska dimensioner.
Representativt projektexempel: Ett sjövattenserviceprojekt ersatte konventionella 316L pumphus efter återkommande lokal korrosion på kritiska fuktade områden.
Ett duplex gjutet hölje valdes därefter för att ge en högre korrosionsbeständighetsmarginal samtidigt som det erforderliga trycket och bearbetningsförmågan bibehölls.
Ventilhus och inre trimkomponenter
Ventiler som används i avsaltningsanläggningar utsätts för kloridhaltigt vatten, tryckfluktuationer, och upprepade öppnings- och stängningscykler.
Kroppen måste bibehålla tryckintegriteten medan den inre trimningen måste ge tillförlitlig tätning och motstå lokal erosion.
Anpassade duplexgjutna ventilkroppar kan integrera huvudtryckgränsen, anslutningsportar, och inre kaviteter till en enda komponent.
CNC-bearbetning fastställer sedan de kritiska ventilsätena, borrar, trådar, flänsytor, och tätningsytor.
För mer aggressivt havsvatten eller saltlösning, super duplex kvaliteter kan väljas för komponenter som säten, pluggar, stjälkar, eller annan flödesexponerad trim, beroende på design och korrosionskrav.
Sjövattenfördelare och sprutmunstycken
Termiska avsaltningssystem och vissa system för hantering av saltlösning använder fördelare och spraykomponenter för att kontrollera och fördela vätskeflödet.
Dessa delar innehåller ofta relativt små öppningar, krökta passager, och lokaliserade höghastighetsflödesregioner.
Investeringsgjutning är väl lämpad för dessa geometrier eftersom det kan reproducera komplexa yttre former och inre flödesegenskaper samtidigt som mängden efterföljande bearbetning minimeras.
För duplex eller super duplex spraykomponenter, gjutningsprocessen bör bibehålla god ytintegritet runt öppningar, flödesövergångar, och anslutningsområden, eftersom lokala ytdefekter kan bli startpunkter för erosion eller lokal korrosion.
Rörplåtar och värmeväxlarkomponenter
Rörplåtar är strukturella komponenter som stöder ett stort antal värmeväxlarrör och måste bibehålla dimensionsstabilitet medan de utsätts för korrosiva processmedia.
Gjutvägen kan ge en nästan nätstrukturell form, medan CNC-bearbetning etablerar rörhålen, tätningsytor, monteringsfunktioner, och andra precisionsgränssnitt.
Där en komponent innehåller svetsade överlägg, beklädnad, eller flera material, gränssnitten blir ytterligare områden som kräver teknisk uppmärksamhet.
En homogen duplexgjutning kan förenkla materialet och tillverkningsstrukturen när applikationen är lämplig för en gjuten lösning.
Komponenter för energiåtervinningsanordningar
Energiåtervinningsanordningar i SWRO-system arbetar under högt tryck och upprepade tryckcykler.
Deras inre komponenter kräver därför en kombination av mekanisk styrka, korrosionsmotstånd, dimensionell konsistens, och bra ytskick.
Anpassade superduplexgjutgods kan övervägas för utvalda tryckinnehållande hus, grenrör, rotorer, ärm, och flödeskontrollkomponenter, beroende på den specifika energiåtervinningstekniken.
För dessa delar, dimensionskontroll blir särskilt viktig eftersom små avvikelser i interna spelrum, tätningsytor, eller flödespassager kan påverka driftprestanda.
8. Duplex 2205 mot. Super duplex 2507: Hur ska köpare välja?
För avsaltningsutrustning, valet mellan Duplex 2205 och Super duplex 2507 bör baseras på kloridexponering, driftstemperatur, korrosionsgrad, tryck, komponentgeometri, och erforderlig livslängd – inte bara på nominell legeringshållfasthet.
För gjutna komponenter, köpare bör också vara uppmärksamma på motsvarande gjutna betyg istället för att endast ange de smidda beteckningarna "2205" eller "2507".
Typiska gjutna motsvarigheter inkluderar CD3MN (2205-typ) och CE3MN (2507-typ).
| Urvalsfaktor | Duplex 2205-Typ | Super Duplex 2507-typ |
| Typisk gjuten kvalitet | CD3MN / ASTM A890/A995 Klass 4A | CE3MN / ASTM A890/A995 Klass 5A |
| Legering kategori | Standard duplex rostfritt stål | Super duplex rostfritt stål |
| Korrosionsmotstånd | Hög motståndskraft mot klorid-inducerad gropfrätning och spaltkorrosion | Högre motstånd, särskilt i mer aggressiva kloridmiljöer |
| Typisk PREN-nivå | Cirka 35 som en allmän referens | Typiskt 42+ som en allmän referens |
| Mekanisk styrka | Hög | Mycket hög |
| Beständighet mot klorid SCC | Utmärkt jämfört med konventionella austenitiska rostfria stål | Excellent, med större korrosionsmarginal vid svår drift |
| Havsvatten | Lämplig för många havsvatten, SWRO, och allmänna avsaltningskomponenter | Föredraget där kloridexponering, temperatur, koncentration, eller flödesförhållandena är svårare |
| saltlösning med hög kloridhalt | Lämplig när driftförhållandena är kontrollerade | Bättre lämpad för högkoncentrerad saltlösning och svår kloridexponering |
| Temperaturkänslighet | Kräver korrekt kontroll för att undvika skadlig fasutfällning | Mer känslig för termisk exponering och kräver därför särskilt strikt värmebehandlingskontroll |
Typiska applikationer |
Pumphöljen, ventilkroppar, grenrör, distributörer, strukturella tryckhaltiga gjutgods | Högtryckspumpkomponenter, ventilkroppar med svår service, kritiska fuktade komponenter, aggressiva köldbärarsystem |
| Tillverkningssvårigheter | Relativt lättare att gjuta, värmebehandling, och maskin | Mer krävande på grund av högre legeringshalt och strängare metallurgisk kontroll |
| Material- och bearbetningskostnad | Generellt lägre | Generellt högre |
| Köparens prioritet | Balanserad korrosionsmotstånd, styrka, tillverkning, och kostnad | Maximal korrosionsmarginal och långsiktig tillförlitlighet under svåra förhållanden |
| Rekommenderat urvalsunderlag | Måttlig till svår havsvattentjänst där prestanda av 2205-typ är tillräcklig | Svår klorid, koncentrerad saltlösning, högre temperatur, eller applikationer som kräver ytterligare korrosionsmarginal |
9. Marknadstrender och framtidsutsikter
Den globala duplexmarknaden för rostfritt stål värderades till ungefär USD 4.4 miljarder in 2025 och förväntas nå USD 6.1 miljarder med 2031, uppnå en sammansatt årlig tillväxttakt på ca 5.7%.
Avsaltningssegmentet är en viktig drivkraft för denna tillväxt.
Den globala efterfrågan på sötvatten fortsätter att öka, driva utbyggnaden av avsaltnings- och vattenreningsverk, särskilt i torra områden i Mellanöstern, Nordafrika, och Asien-Stillahavsområdet.
De intensiva kloridkoncentrationerna som finns i avsaltningsprocesser gör duplexa och superduplexa rostfria stål till det valda materialet för kritiska komponenter.
Bara i Förenade Arabemiraten, efterfrågan på duplext rostfritt stål förväntas växa med en CAGR som överstiger 7% Under de kommande fem åren, drivs främst av avsaltning och vattenbehandlingsapplikationer.
Tre tekniktrender kommer att forma framtiden för duplexgjutgods för avsaltning:
- Högre legerade superduplexkvaliteter med PREN som överstiger 45 för den mest aggressiva högtemperaturen, applikationer med hög kloridhalt.
- Tillsatsstillverkning av komplexa duplexkomponenter, erbjuder designfrihet utöver konventionell gjutning.
- Digital kvalitetssäkring — Blockkedjebaserad materialspårbarhet och digitala värmebehandlingsregister för livscykelhantering.
10. Slutsats
Precisionsgjutgods i duplex och superduplex är den obesjungna ryggraden i tillförlitliga avsaltningssystem.
De levererar kombinationen av hög styrka, utmärkt kloridkorrosionsbeständighet, och sömlös monolitisk konstruktion som ingen annan material- och processkombination kan matcha för komplexa tryck- och flödeskomponenter.
Men betyget på ritningen är bara utgångspunkten. Den verkliga prestandan byggs genom kontrollerad smältning, konstruerad stelning, exakt lösningsglödgning, och rigorös kvalitetskontroll.
Klipp hörn på något av dessa steg, och du får en del som ser rätt ut på pappret — och misslyckas i förtid på fältet.
Efter 29 år i denna bransch, mitt råd är enkelt: köp inte avsaltningsduplexgjutgods endast på pris.
De få procenten du sparar på gjutningen kommer att kosta dig 10 gånger mer i för tidig byte, oplanerad driftstopp, och tappad produktion.
Arbeta med ett gjuteri som är specialiserat på duplexlegeringar, dokumenterar varje processsteg, och validerar fasbalans och integritet på varje heat.
När den globala avsaltningskapaciteten fortsätter att expandera för att möta den växande vattenstressen, pålitliga korrosionsbeständiga komponenter kommer att förbli den mest kritiska drivkraften för anläggningstillgänglighet och låga livscykelkostnader.
Gjuterier som behärskar nyansen av duplexstålgjutteknik kommer att förbli centrala för den tillväxten.
Vanliga frågor
Varför är lösningsglödgning obligatoriskt för duplexgjutgods?
Lösningsglödgning löser sigmafasen och andra sekundära faser som bildas under stelning och långsam kylning.
Utan det, gjutgodset kommer att ha minskat korrosionsbeständighet, lägre duktilitet, och ökad känslighet för sprickbildning.
Lösningsglödgning vid 1050–1130°C följt av omedelbar vattensläckning är avgörande.
Kan duplexa gjutgods svetsas?
Duplexgjutgods kan svetsas med kvalificerade procedurer, men ferrit-till-austenitbalansen i svetsmetallen och värmepåverkad zon måste kontrolleras.
Värmetillförseln bör begränsas, interpasstemperatur hålls under 100°C, och eftersvetslösningsglödgning utförs om möjligt. Fältsvetsning avråds starkt.
Hur jämför gjuten duplex med smidd duplex när det gäller korrosionsprestanda?
Gjuten duplex har en grövre mikrostruktur än smidd, med ungefär tre gånger större inter-austenitiskt avstånd.
Detta minskar passiv filmstabilitet, speciellt vid höga temperaturer.
Kasta 1.4517 förlorar passivitet över 50°C i syntetiskt havsvatten, medan smidd S32760 tål upp till 70°C. Korrekt värmebehandling minimerar denna skillnad men eliminerar den inte.
Vilken ASTM-standard täcker duplexa rostfria gjutgods?
ASTM A995/A995M täcker austenitisk-ferritisk (duplex-) gjutgods av rostfritt stål för tryckhaltiga delar.
Motsvarande ASTM A890 täcker allmänna duplexgjutgods. Betygen inkluderar 1B, 2En, 3En, 4En, 5En, och 6A, med 5A och 6A som superduplexkvaliteter.