
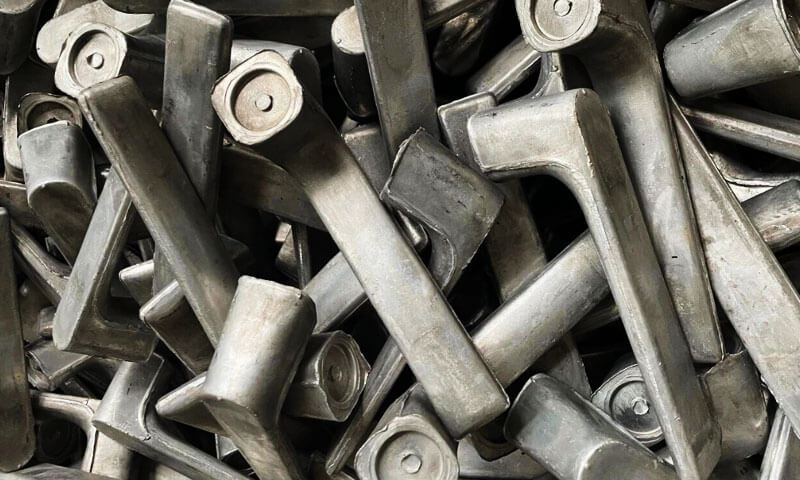
Om du har spenderat någon tid runt aluminiumsmide, du vet namnet 6061. Det är inte den hårdaste legeringen; den är inte den starkaste, och det är inte det mest korrosionsbeständiga.
Men år efter år, det förblir legeringen som tyst gör jobbet i cykelramar, robotleder, medicinsk utrustning, EV-fästen, elverktygshöljen, och otaliga andra bärande delar.
Under mina år på smedjan, Jag har sett ingenjörer överspecificera 7075 när 6061-T6 skulle ha varit helt adekvat.
Jag har sett inköpsteam jaga det lägsta priset och sluta med återvunnet 6061 som inte skulle anodisera ordentligt. Jag har också sett vackert smidda 6061-T6-delar hålla i årtionden i fält.
Denna artikel är en detaljerad, praktisk titt på 6061-T6 aluminiumlegeringssmide – vad det är, hur den beter sig, hur man smider det, hur man värmebehandlar det, och där det är vettigt.
Om du letar efter tillförlitlig information om 6061-T6 smidesegenskaper, smidestemperatur, T6 värmebehandling, eller 6061 mot 6063, denna guide är skriven för dig.
1. Vad är 6061 Aluminiumlegering?
6061 tillhör 6000 serie av aluminiumlegeringar, som använder magnesium och kisel som sina primära legeringselement.
Det är en värmebehandlingsbar legering vars mekaniska egenskaper kan förbättras genom kontrollerad lösningsvärmebehandling och artificiell åldring.
Dess huvudsakliga förstärkningsmekanism innefattar utfällning av fina Mg-Si-baserade förstärkningsfaser, vanligen beskriven i ingenjörspraktik genom Mg₂Si-systemet.
Koppar och andra mindre legeringselement påverkar också dess nederbördsrespons och övergripande egenskaper.
Typisk kemisk sammansättning av 6061 Aluminium
| Element | Typiskt specifikationsområde (viktprocent) |
| Aluminium (Al) | Balans |
| Magnesium (Mg) | 0.80–1.20 |
| Kisel (Och) | 0.40–0,80 |
| Koppar (Cu) | 0.15–0,40 |
| Krom (Cr) | 0.04–0.35 |
| Järn (Fe) | 0.70 max. |
| Mangan (Mn) | 0.15 max. |
| Zink (Zn) | 0.25 max. |
| Titan (Av) | 0.15 max. |
Sammansättningsintervallen är representativa för standarden 6061 legeringsspecifikation. Den styrande materialstandarden och inköpsspecifikationen bestämmer acceptansgränserna för en viss produktionssats.
2. Förstå de mekaniska egenskaperna hos 6061-T6
T6-beteckningen indikerar att materialet har genomgått lösningsvärmebehandling följt av artificiell åldring för att utveckla sina specificerade egenskaper.
Det är inte bara en beskrivning av legeringens sammansättning; det representerar ett särskilt metallurgiskt tillstånd.
Följande tabell ger representativa rumstemperaturegenskaper för vanliga 6061-T6 smidesprodukter.
Faktiska värden för smide beror på tillämplig specifikation, sektionens tjocklek, produktens geometri, och testriktning.
Typiska mekaniska och fysiska egenskaper
| Egendom | Representativt värde |
| Ultimat draghållfasthet | Cirka 290–310 MPa |
| Sträckstyrka | Cirka 240–276 MPa |
| Förlängning | Cirka 8–17 %, beroende på produktform |
| Elastisk modul | Cirka 68.9 Gpa |
| Densitet | Cirka 2.70 g/cm³ |
| Brinell hårdhet | Cirka 95 Hb |
| Termisk expansionskoefficient | Cirka 23–24 × 10⁻⁶/K nära rumstemperatur |
| Smältområde | Cirka 580–650°C |
Dessa värden är vägledande, inte tillåten universell utformning. Kvalificerade smidesegenskaper bör hämtas från tillämplig materialspecifikation och verifieras för den faktiska komponenten.
Styrka och strukturell tillförlitlighet
För de flesta allmänna industrikomponenter, 6061-T6 ger en användbar kombination av draghållfasthet och sträckgräns utan materialkostnad och bearbetningskrav förknippade med högre hållfasta aluminiumlegeringar.
Den är lämplig för komponenter som utsätts för måttlig till hög mekanisk belastning, förutsatt att designen tar hänsyn till sektionstjockleken, stresskoncentrationer, utmattningskrav, och de faktiska egenskaperna hos det färdiga smidet.
En punkt värd att komma ihåg från verkstadsgolvet: ett nominellt draghållfasthetsvärde berättar inte hela historien om en smidd komponent.
Kornflöde, lokal geometri, defekter, värmebehandling, och bearbetningsinducerade spänningar påverkar också serviceprestanda.
Korrosionsmotstånd
6061 ger i allmänhet god motståndskraft mot atmosfärisk korrosion och många sötvattenmiljöer.
Det väljs ofta för utomhusmaskiner, transportutrustning, och komponenter som utsätts för vanliga industriella förhållanden.
För marina, kust-, eller kemiskt aggressiva miljöer, ytterligare skydd kan behövas.
Anodiserande, lämpliga omvandlingsbeläggningar, eller färgsystem kan förbättra ytans hållbarhet, beroende på applikationen.
Kontakten mellan aluminium och olika metaller bör också beaktas. Under ogynnsamma fukt- och elektriska kontaktförhållanden, galvanisk korrosion kan skada aluminiumytan.
Bearbetbarhet
6061-T6 lämpar sig väl för CNC-fräsning, vändning, borrning, tråkig, och tappning.
Dess kombination av styrka och bearbetbarhet gör den attraktiv för delar som kräver noggranna hål, monteringsytor, trådar, och komplexa fickor.
Ändå, ett smidd ämne är inte automatiskt lätt att bearbeta. Restspänning, lokal hårdhetsvariation, otillräcklig bearbetningsersättning, och dålig arbetshållning kan alla orsaka dimensionsproblem.
Svetbarhet
6061 kan svetsas med vanliga aluminiumsvetsprocesser, men svetsning av en T6-komponent förändrar det lokala metallurgiska tillståndet.
Den värmepåverkade zonen förlorar i allmänhet en del av sin nederbördshärdningshållfasthet om inte en lämplig eftersvetsbehandling återställer de erforderliga egenskaperna.
För högt belastade komponenter, fogkonstruktionen och minskad lokal hållfasthet måste beaktas under konstruktionen.
Där det är möjligt, en smidd komponent utformad för att minimera svetsfogar kan förenkla kvalitetskontroll och lastöverföring.
Ytbehandling
6061 svarar i allmänhet bra på anodisering och andra vanliga aluminiumbearbetningsprocesser.
Anodisering kan förbättra korrosionsbeständigheten och ytslitageprestanda, även om resultatet beror på legeringen, förbehandling, anodiseringsmetod, och beläggningstjocklek.
För synliga komponenter, såsom cykeldelar, utrustningshus, och konsument-produktstrukturer, ytbehandling och materialkonsistens är särskilt viktiga för att uppnå ett enhetligt utseende.
3. Vad betyder T6 Temper?
T6-tempereringen uppnås genom en kontrollerad värmebehandlingssekvens.
För smidda 6061 komponenter, denna process måste utformas runt legeringen, smidesgeometri, sektionens tjocklek, och tillämplig specifikation.
Det är också viktigt att skilja smidestemperaturen från lösningens värmebehandlingstemperatur.
De tjänar olika metallurgiska ändamål och får inte behandlas som utbytbara.
Lösningsvärmebehandling
Under lösningsvärmebehandling, smidet värms till en specificerad temperatur så att lösliga legeringselement kommer in i aluminiummatrisen.
För 6061, en lösningsbehandlingstemperatur runt 530–550°C brukar refereras till, även om den exakta godkända cykeln beror på materialspecifikationen och komponentkraven.
Målet är att skapa en lämplig solid lösning innan kylning.
Temperaturens enhetlighet är avgörande. Underhettning kan resultera i ett otillräckligt svar på lösningsbehandlingen, medan för hög temperatur kan orsaka lokal begynnande smältning eller annan metallurgisk skada.
För tjockt eller komplext smide, hålltiden ska fastställas med hänsyn till snitttjockleken, enhetlighet i ugnen, och det kvalificerade värmebehandlingsförfarandet.
Släckning
Efter lösningsbehandling, komponenten kyls snabbt, typiskt genom vattensläckning när det krävs av den godkända processen.
Släckning behåller den övermättade fasta lösningen som behövs för efterföljande artificiell åldring.
Dock, snabb kylning kan också introducera termiska gradienter och kvarvarande spänningar.
Tunna sektioner, tjocka nav, rev, och komplexa övergångar kan svalna med olika hastigheter, ökar risken för snedvridning.
Av detta skäl, en erfaren värmebehandlingsingenjör tar inte bara hänsyn till kylmediet utan även komponentens geometri, överföringstid, fixtur arrangemang, och kylningslikformighet.
Artificiellt åldrande
Efter släckning, materialet är artificiellt åldrat för att utveckla sin erforderliga styrka.
En typisk referens för 6061 Smide åldras nära 160–180°C i cirka åtta timmar, även om godkända cykler varierar beroende på produktform och specifikation.
Den faktiska behandlingen måste bekräftas mot de styrande kraven snarare än att urskillningslöst kopieras från en allmän referens.
Under åldrande, finförstärkande fällningar bildas i aluminiummatrisen. Deras storlek, distribution, och koherens påverkar rörelsen av dislokationer och därför legeringens styrka.
Underåldring kan lämna materialet under dess avsedda styrka. Överdriven åldringstemperatur eller tid kan leda till överåldring och minskad styrka.
Syftet med T6-behandling är inte bara att göra aluminiumet hårdare. Det är för att uppnå en kontrollerad styrkebalans, duktilitet, och metallurgisk stabilitet.
4. Varför 6061 Lämpar sig väl för smide
6061 används flitigt för aluminiumsmide eftersom dess varmbearbetbarhet och värmebehandlingsbara egenskaper gör den lämplig för många industriella komponentgeometrier.
Smide är särskilt fördelaktigt när detaljen kräver integrerad geometri, bra strukturell integritet, och pålitlig mekanisk prestanda.

Ett praktiskt temperaturområde för smide
För 6061 aluminium, metalltemperaturen under smide kontrolleras vanligtvis inom ett ungefärligt arbetsområde på 430–480°C, beroende av legeringens skick, valsstorlek, dö design, och kvalificerad process.
Den övre delen av detta intervall bör inte behandlas som ett mål för varje komponent. Tekniska referenser identifierar ungefär 480°C som den övre delen av det rekommenderade smidesintervallet.
Ur en produktionsingenjörs perspektiv, den viktiga punkten är att ämnets temperatur och den faktiska metalltemperaturen under deformation inte nödvändigtvis är samma.
Ett ämne kan svalna medan det överförs från ugnen, under förformning, eller under kontakt med formen.
Överdriven kylning ökar motståndskraften mot deformation och kan leda till ofullständig fyllning, höga pressbelastningar, eller sprickbildning.
Omvänt, överdriven uppvärmning kan skada materialet och minska processtillförlitligheten.
Temperaturen bör därför kontrolleras som en del av den kompletta smidessekvensen snarare än genom att enbart förlita sig på ugnsdisplayen.
Måttlig deformationsmotstånd
Jämfört med mer svårsmidda höghållfasta legeringar, 6061 kan formas effektivt under korrekt kontrollerade varmsmidningsförhållanden.
Dess deformationsmotstånd ändras fortfarande med temperaturen, töjningshastighet, billets geometri, och mängden deformation.
Formfyllning och pressbelastningskrav måste därför utvärderas mot den faktiska detaljkonstruktionen.
God lämplighet för sluten formsmidning
Smide med sluten form är särskilt användbar för att producera repeterbara tredimensionella komponenter med utsprång, rev, övergångar, och integrerade monteringsfunktioner.
En typisk tillverkningsväg inkluderar:
- Billbesiktning och skärning.
- Kontrollerad ämnesuppvärmning.
- Förformning eller blockeringssmidning vid behov.
- Avsluta smide i den sista tärningen.
- Blixtrimning och förbesiktning.
- Lösningsvärmebehandling och härdning.
- Konstgjorda åldrande.
- CNC-bearbetning och finbearbetning.
- Slutlig mått- och materialinspektion.
Inte varje komponent kräver en separat förform eller identiska processsteg. Rutten bör utvecklas kring geometri, materialflöde, fyllningen, och produktionsvolym.
Kornflöde och strukturell integritet
En av de stora fördelarna med smide är deformationen av metallen till den önskade formen.
Under lämpliga förhållanden, detta kan förfina den bearbetade mikrostrukturen och etablera ett riktat kornflöde som följer komponentens geometri.
Detta kan vara fördelaktigt för utmattningsprestanda och lastbärande förmåga, speciellt när detaljdesignen och formlayouten anpassar materialflödet till större servicebelastningar.
Dock, spannmålsflödet är inte automatiskt gynnsamt bara för att en del är smidd.
Dålig preformdesign, hopfällbar, varv, ofullständig fyllning, eller olämpligt materialflöde kan orsaka defekter. Smidesdesign och processkontroll är fortfarande avgörande.
5. Viktiga processkontroller för 6061-T6 aluminiumsmide
I produktion, bra 6061 aluminiumsmide kommer från en repeterbar process snarare än en enda optimal parameter.
Följande kontroller har den största praktiska betydelsen.
| Processsteg | Kritisk kontroll | Potentiellt problem om dåligt kontrollerat |
| Billetförberedelse | Legeringsidentitet, materiellt tillstånd, valsmått | Variation i kemi, inkonsekvent deformation |
| Uppvärmning | Billet temperatur och enhetlighet | Ofullständig fyllning, krackning, överhettning |
| Formdesign | Preform geometri, radier, blixttillägg, forminriktning | Varv, underfyllning, överdriven blixt |
| Smidning | Tryck på ladda, deformationssekvens, överföringstid | Flödesdefekter, dimensionell variation |
| Värmebehandling | Lösningstemperatur, blötläggning, släckning, åldrande | Felaktig styrka, distorsion, inkonsekventa egenskaper |
| Bearbetning | Datumstrategi, fastspänning, ersättning, verktygsbana | Dimensionell drift, distorsion av kvarvarande stress |
| Inspektion | Kemi, hårdhet, mått, relevant NDT | Oupptäckta material- eller processdefekter |
Vad jag är särskilt uppmärksam på under produktionen
Första, materialet som kommer in i pressen måste vara spårbart och lämpligt för den specificerade legeringen.
Ett leverantörscertifikat är användbart, men materialidentifiering och inkommande besiktning måste vara en del av kvalitetssystemet.
Andra, formfyllningen måste utvärderas innan produktionen släpps. Om en komponent upprepade gånger producerar varv, kyla, eller underfyllda områden, att öka pressstyrkan är inte nödvändigtvis den rätta lösningen.
Det underliggande problemet kan vara formen av förformen, valsvolym, temperatur, formgeometri, eller materialflöde.
Tredje, värmebehandling måste valideras för själva smidet. En cykel som fungerar bra för en liten konsol kanske inte ger likvärdig temperaturlikformighet eller dimensionsstabilitet i en stor komponent med tjocka nav och tunna ribbor.
Slutligen, det färdiga smidet ska kontrolleras mot ritning och materialspecifikation.
Enbart hårdhet kan inte bekräfta att alla erforderliga dragegenskaper, mått, och strukturella förhållanden har uppnåtts.
6. Varför 6061-T6 aluminiumsmide ofta är bättre än gjutna aluminiumdelar
Smide och gjutning är kompletterande processer, och ingen av dem är automatiskt överlägsen för varje komponent.
Valet beror på geometri, strukturella krav, produktionsvolym, och kostnad.
För bärande komponenter, dock, smide kan erbjuda betydelsefulla fördelar jämfört med konventionella gjutna aluminiumdelar.
| Jämförelsefaktor | 6061-T6 aluminiumsmide | Aluminiumgjutning |
| Tillverkningsprincip | Fast ämne deformeras plastiskt till formen | Smält metall stelnar i en form |
| Mikrostruktur | Arbetad och deformerad struktur | Stelningsstruktur |
| Kornflöde | Kan justeras med komponentgeometri | Ger inte riktat kornflöde av smidestyp |
| Interna defektrisker | Smidesrelaterade defekter är fortfarande möjliga; bra utgångsmaterial är viktigt | Porositet, krympning, och inneslutningar kan förekomma beroende på processen |
| Mekanisk prestanda | Ofta fördelaktigt för krävande bärande applikationer | Beror på legering, gjutningsprocess, gjutning sundhet, och värmebehandling |
Geometrisk flexibilitet |
Begränsad av krav på smide och formdesign | Stark fördel för komplexa kaviteter och invecklad geometri |
| Bearbetningsersättning | Kan styras genom nästan nätformad smide | Beror på gjutmetod och dimensionskrav |
| Överväganden om verktyg | Smidesformar och presskapacitet kan vara betydande investeringar | Varierar mycket beroende på process; sandgjutning kan vara ekonomiskt för låga kvantiteter |
| Typiskt urval | Strukturella delar som kräver styrka och utmattningsprestanda | Komplexa former, integrerade hålrum, och design som gynnar gjutningsekonomi |
Den viktiga skillnaden är att smide förändrar materialet genom deformation, medan gjutning bildar komponenten genom stelning.
När komponentens geometri och produktionsvolym är lämpliga, smide kan ge en gynnsam kombination av strukturell prestanda och repeterbarhet.
Ändå, det slutliga beslutet bör stödjas av de erforderliga mekaniska egenskaperna, designlaster, geometri, och tillverkningsekonomi.
7. 6061 mot. 6063 mot. 7075: Vilken legering ska du välja för smide?
Att välja mellan 6061, 6063, och 7075 aluminium beror på komponentens hållfasthetskrav, smide genomförbarhet, korrosionsmiljö, bearbetningsbehov, och produktionskostnad.
Även om alla tre är värmebehandlingsbara aluminiumlegeringar, de tjänar olika tillverkningsändamål.
| Jämförelsefaktor | 6061 Aluminium Legering | 6063 Aluminium Legering | 7075 Aluminium Legering |
| Legering serie | Al-mg-si | Al-mg-si | Al-Zn-Mg-Cu |
| Relativ styrka | Medium till hög | Låg till medium | Mycket hög |
| Representant drag- styrka i T6 skick* | Cirka 290–310 MPa | Cirka 205–240 MPa | Cirka 530–570 MPa |
| Representant avkastning styrka i T6 skick* | Cirka 240–276 MPa | Cirka 170–215 MPa | Cirka 470–505 MPa |
| Smidning egenskaper | Bra varmsmidbarhet; lämplig för ett brett utbud av industriella komponenter | Används främst för extrudering; Smides lämplighet bör utvärderas för den specifika komponenten | Höghållfast legering som kräver noggrann kontroll av smidestemperaturen, deformation, och värmebehandling |
| Korrosion motstånd | Bra för allmänna industriella miljöer | Bra till mycket bra i många stämningsfulla miljöer | Generellt mindre motståndskraftig mot korrosion än 6061 och kräver större uppmärksamhet på servicemiljön |
| Svetbarhet | Generellt bra, även om svetsning minskar lokal T6-styrka | Generellt bra, beroende av applikation och humör | Generellt dålig för konventionell smältsvetsning |
CNC-bearbetbarhet |
Bra; lämplig för precisionsbearbetning | Bra | Bra, men bearbetningsstrategin beror på komponenten och materialtillståndet |
| Anodiserande och yta efterbehandling | Bra, med ofta använda dekorativa och skyddande ytbehandlingar | Utmärkt val för många enhetliga arkitektoniska och dekorativa ytbehandlingar | Anodisering är möjlig, men det kosmetiska utseendet och korrosionsskyddet beror på legeringens skick och process |
| Relativ material kosta | Måttlig | Måttlig | Generellt högre |
| Typisk ansökningar | Smidda fästen, maskinerskomponenter, hydrauliska delar, strukturella kopplingar, robotkomponenter | Extruderade profiler, kylfläns, arkitektoniska sektioner, utvalda lättviktskomponenter | Höghållfasta konstruktionsbeslag, specialiserade flyg- och rymdkomponenter, högbelastade mekaniska delar |
| Bäst lämpad för | Balanserad styrka, korrosionsmotstånd, bearbetbarhet, och kostnad | Applikationer som prioriterar extruderingsprestanda, komplexa profiler, och ytans utseende | Applikationer där hög hållfasthet är det huvudsakliga designkravet |
Mekaniska egenskaper är representativa referensintervall för vanliga smidesprodukter i T6-skick, inte garanterade värden för varje smide.
Faktiska egenskaper beror på produktform, sektionens tjocklek, specifikation, värmebehandling, och testkrav.
8. Typiska tillämpningar av 6061-T6 aluminiumsmide
Legeringen är lämplig för ett brett utbud av lätta strukturella och mekaniska komponenter.
I varje ansökan, den slutliga designen och tillämpliga specifikationer avgör om en smidd 6061-T6 aluminiumkomponent är lämplig.

Cykel och sportutrustning
Tillämpningar inkluderar vevkomponenter, styrstammar, sätesklämmor, anslutningsbeslag, och andra strukturella tillbehör.
De huvudsakliga fördelarna är låg densitet, användbar styrka, bearbetbarhet, och förmågan att skapa komplex geometri samtidigt som en relativt låg komponentmassa bibehålls.
Robotik och automation
Robotiska leder, monteringsfästen, ställdon stöder, och strukturella kopplingar kräver ofta en kombination av styvhet, dimensionell noggrannhet, och låg massa.
6061-T6 smide ger ett praktiskt utgångsmaterial för komponenter som i efterhand kräver CNC-bearbetning av hål, lagersäten, och monteringsgränssnitt.
Fordon och elfordon
Möjliga tillämpningar inkluderar utvalda parenteser, monteringskomponenter, strukturella kopplingar, och mekaniska hjälpdelar.
För säkerhetskritiska chassi- eller fjädringskomponenter, legeringens skick, smidesspecifikation, trötthetsföreställning, och valideringskrav måste fastställas före produktion.
Hydrauliska och industriella maskiner
Hydrauliska komponenter, utrustningsfästen, ventilrelaterade delar, kopplingar, och maskinstöd kan dra nytta av kombinationen av styrka, korrosionsmotstånd, och bearbetbarhet.
För tryckhaltiga komponenter, konstruktionen måste separat adressera tryckintegritet, tätning, och tillämpliga kvalifikationskrav. Legeringsbeteckningen ensam etablerar inte lämplighet.
Medicinsk utrustning och industriella instrument
Utrustningsstrukturer, justeringsmekanismer, monteringsplattor, och stödkomponenter kan använda 6061-T6 där vikt och precision är viktiga.
Elverktyg och mekaniska enheter
Utvalda hus, växellådsstöd, strukturella kopplingar, och andra bearbetade komponenter kan dra nytta av smidda 6061 ämnen.
9. Praktiska varningar från smidesgolvet
Jag har lärt mig några lektioner den hårda vägen. Här är mina varningar för alla som anger 6061-T6 smide.
Använd inte som standard till 7075
7075 är starkare, men det är också dyrare, svårare att smida, svårare att svetsa, och mindre korrosionsbeständig. För de flesta delar, 6061-T6 räcker. Användning 7075 när det inte behövs är helt enkelt att bränna pengar.
Anodisera för utomhus- och kustservice
6061 har måttlig korrosionsbeständighet. I godartad inomhusmiljö, det är bra.
För långvarig exponering utomhus eller vid kusten, anodisera den. Oxidskiktet kommer att skydda ytan och förlänga livslängden.
Bekräfta T6 värmebehandling
Jag kan inte säga detta tillräckligt. En 6061 smide utan T6 är ingen konstruktionsdel. Be om hårdhetsrapporter och dragdata. Om leverantören inte kan tillhandahålla dem, hitta en annan leverantör.
Använd naturligt aluminium, Ej återvunnen
Återvunnet 6061 kan ha inkonsekvent kemi. Det kanske inte anodiseras enhetligt, och dess styrka kan variera. För kritiska smide, insistera på jungfruligt aluminiumgöt och begär en spektrometrirapport för varje batch.
Överväg svetsning noga
6061 är svetsbar, men den värmepåverkade zonen tappar styrka. Om du svetsar en 6061-T6 del, du kan behöva acceptera en lägre hållfasthet i svetsområdet, eller planera för värmebehandling efter svets om möjligt.
Maskin efter T6
Om du bearbetar före T6, delen kan förvrängas under härdning. För snäva toleransdelar, grov maskin, T6-godis, avsluta sedan maskinen.
10. Slutliga tankar
6061-T6 är inte den flashigaste aluminiumlegeringen. Det kommer inte att vinna en styrketävling mot 7075.
Det kommer inte att vinna en korrosionstävling mot 5052. Men det är legeringen som får jobbet gjort – dag efter dag, del efter del.
I mina decennier på smedjan, Jag har lärt mig att det bästa materialet inte alltid är det starkaste eller billigaste.
Det är den som matchar applikationen. För de allra flesta konstruktionssmide av aluminium, det materialet är 6061-T6.
Om du designar en smidd komponent, börja med 6061-T6. Om det möter din styrka, korrosion, och viktkrav, du har hittat ditt svar. Och om det inte gör det, överväg sedan att gå upp till en mer specialiserad legering.
Men hoppa inte över arbetshästen bara för att den är bekant. Förtrogenhet, i detta fall, är ett tecken på beprövad prestanda.
Vanliga frågor
Vad är 6061-T6 aluminiumsmide?
Det är ett smide gjord av 6061 aluminiumlegering och därefter bearbetad till T6-tempereringen genom lösningsvärmebehandling och artificiell åldring, enligt tillämplig specifikation.
Smidesprocessen utgör komponenten, medan värmebehandling fastställer de slutliga egenskaperna som krävs.
Vad är skillnaden mellan 6061-T6 och 6061-T651 aluminium?
T6 är lösningsvärmebehandlad och artificiellt åldrad. T651 är T6 plus en kontrollerad stretch för att lindra inre stress. T651 används ofta för bearbetade delar där dimensionsstabilitet är avgörande.
Är 6061-T6 starkare än 6063-T6 aluminium?
Ja. 6061-T6 har högre drag- och sträckgräns än 6063-T6. 6063 väljs mer för extruderbarhet och ytfinish än för styrka.
Hur hårt är 6061-T6 aluminium?
Typisk hårdhet är runt 95 Hb (Brinell). Detta är måttligt - tillräckligt svårt för strukturell användning, tillräckligt mjuk för att lätt bearbeta.
Varför behöver 6061-T6 aluminium värmebehandling?
Utan T6, 6061 har bara ungefär hälften av sin potentiella styrka. T6-behandlingen fäller ut Mg₂Si-partiklar som stärker legeringen.
Är 6061-T6 aluminium bra för anodisering?
Ja. 6061 anodiserar jämnt och tar färgen väl. Det är ett vanligt val för synlig, kosmetisk, och arkitektoniska delar.

