Plåt är ett av de mest mångsidiga materialen i modern tillverkning. Från fordonskarosser och flygplanskroppar till elektroniska kapslingar och byggnadsbeklädnad, plåtkomponenter finns överallt.
Dock, Enbart plåt räcker sällan – den måste sammanfogas för att skapa sammanställningar, strukturer, och färdiga produkter.
Metoden som används för att sammanfoga plåtkomponenter är avgörande för hållfastheten, varaktighet, utseende, och kostnad för slutprodukten.
Att välja rätt plåtfog är ingen enkel sak. Valet beror på en rad faktorer: materialtyp och tjocklek, den erforderliga styrkan, de estetiska kraven, produktionsvolymen, och servicevillkoren.
En dåligt vald led kan leda till för tidigt misslyckande, kostsam omarbetning, eller till och med säkerhetsrisker.
Den här artikeln ger en omfattande guide till vanliga typer av plåtfogar, deras klassificering, och en praktisk urvalsram.
1. Vad är en plåtfog?
En plåtfog är en förbindelse mellan två eller flera plåtkomponenter utformade för att bibehålla sin relativa position och överföra mekaniska eller funktionella belastningar.
Arken kan anslutas längs sina ytor, kanter, hörn, eller formade egenskaper.
Anslutningen kan vara permanent, avtagbar, eller mekaniskt förreglade, beroende på tillverkningsmetod.
I tekniska termer, en skarv bör betraktas som ett lastöverföringsområde snarare än bara en anslutningspunkt. Krafter som går in i en plåt måste överföras genom fogen och in i den angränsande plåten.
Geometrin för den lastvägen påverkar starkt spänningskoncentrationen, deformation, trötthetsliv, och misslyckande beteende.
Till exempel, två plana plåtar kan fogas kant i kant med en stumfog, överlappad med en överlappsled, eller arrangerade vinkelrätt mot varandra för att skapa en T-fog.
Dessa olika geometrier kan sedan sammanfogas genom svetsning, spännande, skruv, klingar, lim, eller formade sömmar.
2. Hur klassificeras plåtfogar?
Plåtfogar kan klassificeras ur flera tekniska perspektiv. Det mest praktiska tillvägagångssättet är att överväga hur fogen monteras, hur den är tillverkad, och hur den överför laster.
Efter typ av anslutning
Baserat på om de sammansatta komponenterna kan separeras, plåtfogar delas vanligen in i permanent, tillfällig, och semipermanenta leder.
| Kategori | Beskrivning | Typiska exempel |
| Permanenta leder | Designad för att förbli monterad under hela livslängden och kräver vanligtvis skador eller destruktiva operationer för borttagning. | Svetsade fogar, lödda fogar, lödda fogar, strukturella limfogar, nitade fogar |
| Tillfälliga leder | Designad för upprepad montering och demontering utan att normalt skada plåtkomponenterna. | Bultförband, skruvförband, avtagbara mekaniska fästelement |
| Semipermanenta leder | Kan separeras, men borttagning kräver i allmänhet verktyg, deformation, eller byte av en del av leden. | Klämda leder, några självhålande fästelement, låssömmar |
Klassificeringen är inte absolut. Till exempel, en nitskarv anses normalt vara permanent vid tillverkning, men en nit kan tekniskt tas bort genom borrning eller skärning.
Därför, den praktiska distinktionen baseras på avsedd service- och demonteringsmetod, inte bara om fysiskt avlägsnande är möjligt.
Efter tillverkningsmetod
En andra och mer tillverkningsinriktad klassificering baseras på den process som används för att skapa kopplingen.
| Kategori | Beskrivning | Typiska exempel |
| Svetsade fogar | Ark sammanfogas främst genom lokal värme, med eller utan tryck och tillsatsmetall, beroende på svetsprocessen. | MIG welds, TIG-svetsar, motståndspunktsvetsar, lasersvetsar, sömsvetsar |
| Mekaniska leder | Anslutning sker genom fästelement, mekanisk förregling, eller lokal plastisk deformation av arket. | Nitad, bultade, skruvad, klämda leder |
Limfogar |
Ytor limmas med ett lämpligt limsystem snarare än ett konventionellt mekaniskt fästelement eller smältprocess. | Epoxi, akryl, limfogar av polyuretan |
| Integrerade formade leder | Själva arket är böjt, vikta, stansade, eller bildas för att skapa anslutningen, minimera eller eliminera separata sammanfogningskomponenter. | Fållfogar, låssömmar, tuck leder, bildade förreglingar |
Genom gemensam geometri och lastöverföring
Plåtfogar kan också klassificeras efter det fysiska arrangemanget av plåtarna och den resulterande lastvägen.
Detta är särskilt viktigt för strukturell design eftersom geometrin bestämmer hur krafter överförs genom anslutningen.
| Kategori | Beskrivning | Typiska exempel |
| Knäleder | Ett ark överlappar ett annat, skapa ett överlappande anslutningsområde. | Punktsvetsad överlappsfog, nitad höftled, självhäftande överlappsfog |
| Rumpleder | Två ark möts ungefär kant i kant, i allmänhet i samma plan. | Stumsvets, lasersvetsad stumfog |
| Kantfogar | Intilliggande arkkanter är anslutna längs deras gränser, ofta genom vikning, svetsning, eller bildas. | Fållfog, vikt kant, kantsvets |
T-leder |
Ett ark möter ett annat ungefär vinkelrätt mot det, producera en T-formad konfiguration. | Kälsvetsad T-fog, mekaniskt fäst T-fog |
| Hörnfogar | Två ark möts i vinkel, vanligtvis runt 90°, för att bilda ett yttre eller inre hörn. | Svetsad hörnfog, bildad hörnfog |
3. Svetsade plåtfogar
Svetsning är en av de mest använda metoderna för att skapa permanenta plåtfogar. Den använder värme, tryck, eller en kombination av båda för att upprätta en metallurgisk koppling mellan komponenter.
Den lämpligaste svetsprocessen beror på plåtmaterialet, tjocklek, foggeometri, erforderlig svetskvalitet, produktionsvolym, värmeingång, och dimensionell tolerans.
MIG Welding (Inert gas)
MIG welding, formellt klassificeras inom Gasmetallbågsvetsning (Gäver), använder en kontinuerligt matad förbrukningsbar trådelektrod för att generera en elektrisk ljusbåge och smälta basmaterialet.
En skyddsgas skyddar den smälta svetsbassängen från atmosfärisk förorening.
Beroende på applikationen, Skyddsgaser kan innefatta argonbaserade blandningar, koldioxid, eller andra gasblandningar; därför, Att beskriva alla MIG-skyddsgaser som rent inerta är tekniskt felaktigt.

| Aspekt | Information |
| Behandla | En kontinuerligt matad trådelektrod smälter under en elektrisk ljusbåge för att bilda en svetsbassäng. Skyddsgas skyddar den smälta metallen från atmosfärisk förorening. |
| Bäst för | Milt stål, rostfritt stål, och aluminiumplåt och plåt. |
| Fördelar | Hög svetshastighet; kontinuerlig trådmatning; hög deponeringshastighet; relativt lätt att automatisera; lämplig för ett brett utbud av fogkonfigurationer. |
| Begränsningar | Kan generera stänk och värmeförvrängning; skyddsgas krävs normalt; processkontroll blir mer krävande på mycket tunn plåt. |
Typiska applikationer |
Bilkomponenter, maskiner, hölje, allmän tillverkning, parentes, konstruktionssammansättningar av plåt. |
| Ledtyper | Rumpleder, knäleder, filéfogar, T-leder, och hörnfogar. |
| Materialtjocklek | Används vanligtvis för cirka 0,8–6 mm ark, även om det praktiska utbudet beror på material, utrustning, fogdesign, och svetsparametrar. |
| Svetshastighet | Cirka 20–60 cm/min för många plåtapplikationer, beroende starkt på materialtjocklek och processinställningar. |
| Kosta | Måttlig. |
MIG-svetsning är särskilt attraktiv när produktivitet och flexibilitet är viktigare än att uppnå minsta möjliga värmetillförsel.
Den används ofta i både manuell och robottillverkning eftersom den kontinuerligt tillförda tråden stöder relativt höga produktionshastigheter.
TIG-svetsning (Volfram inert gas)
Tigsvetsning, eller Gas volframbågsvetsning (Gtaw), använder en icke förbrukningsbar volframelektrod för att upprätta ljusbågen. Tillsatsmetallen, när det behövs, läggs till separat.
En inert skyddsgas, typiskt argon eller en lämplig argonbaserad blandning, skyddar svetsområdet från atmosfärisk förorening.
TIG värderas för sin exakt värmekontroll, utmärkt svetsutseende, och förmåga att producera högkvalitativa svetsar på tunna material.
| Aspekt | Information |
| Behandla | En elektrisk ljusbåge genereras mellan en icke förbrukningsbar volframelektrod och arbetsstycket. Tillsatsmetall kan tillsättas separat medan skyddsgas skyddar svetszonen. |
| Bäst för | Rostfritt stål, aluminium, nicklegeringar, kopparlegeringar, och tunn plåt som kräver exakt värmekontroll. |
| Fördelar | Utmärkt svetskvalitet; exakt kontroll av värmeinmatning; lågt stänk; rent svetsutseende; lämplig för kritiska och synliga leder. |
| Begränsningar | Långsammare än MIG-svetsning; lägre deponeringshastighet; kräver större operatörsskicklighet; i allmänhet mindre produktiv för tillverkning av stora volymer. |
Typiska applikationer |
Kapslingar i rostfritt stål, utrustning för livsmedelsförädling, precisionstillverkning, flyg-, dekorativa sammansättningar, och tunnväggiga rör. |
| Ledtyper | Stånga, knä, hörn, filea, och T-leder. |
| Materialtjocklek | Särskilt effektiv för tunn plåt, vanligtvis från cirka 0,5–6 mm beroende på material och fogkonfiguration. |
| Svetshastighet | Cirka 5–30 cm/min för många manuella plåtapplikationer. |
| Kosta | Måttlig till hög. |
TIG väljs ofta när svets utseende, dimensionskontroll, och metallurgisk kvalitet är kritiska.
Dess långsammare produktionshastighet gör den mindre attraktiv för applikationer med stora volymer där motståndssvetsning eller automatiserad lasersvetsning kan ge avsevärt högre genomströmning.
Motståndspunktsvetsning
Motståndspunktsvetsning förenar överlappande ark genom att föra en kontrollerad elektrisk ström genom kontaktytan samtidigt som man applicerar tryck med elektroder.
Elektriskt motstånd genererar lokal värme, producerar en svetsklump mellan plåtarna utan att det krävs tillsatsmetall.
Det är särskilt viktigt vid tillverkning av stora volymer eftersom processen snabbt kan automatiseras.
| Aspekt | Information |
| Behandla | Två eller flera överlappande ark kläms fast mellan elektroderna. Elektrisk ström passerar genom gränssnittet, genererar lokaliserad motståndsvärme som bildar en svetsklump under tryck. |
| Bäst för | Lågkolhaltigt stål, rostfritt stål, galvaniserat stål, och vissa aluminiumplåtsenheter. |
| Fördelar | Extremt snabbt; mycket lämplig för automatisering; ingen tillsatsmetall; relativt låg total värmetillförsel; repeterbar produktionsprocess. |
| Begränsningar | Kräver lämplig elektrodåtkomst; främst avsedd för överlappande ark; foggeometri och materialstapling måste kontrolleras noggrant. |
Typiska applikationer |
Automotive karossstrukturer, apparater, elskåp, metallmöbler, och arksammansättningar med stora volymer. |
| Ledtyper | Främst överlappande och överlappande leder. |
| Materialtjocklek | Används vanligtvis för relativt tunn plåt, med kapacitet beroende på material och utrustning. |
| Svetshastighet | Varje svets kan vanligtvis slutföras på en bråkdel av en sekund, gör processen mycket produktiv. |
| Kosta | Låg per led vid höga produktionsvolymer, men kostnaderna för utrustning och verktyg kan vara betydande. |
Lasersvetsning
Lasersvetsning använder en koncentrerad laserstråle för att producera mycket lokal smältning vid fogen.
Dess exceptionellt fokuserade energikälla tillåter höga svetshastigheter och ett relativt litet värmepåverkat område jämfört med många konventionella bågsvetsprocesser.
| Aspekt | Information |
| Behandla | En fokuserad laserstråle levererar koncentrerad energi till leden, lokalt smälter materialet och bildar en metallurgisk bindning när det smälta området stelnar. |
| Bäst för | Rostfritt stål, kolstål, aluminium, och andra kompatibla plåtar som kräver precision, höghastighetssvetsning. |
| Fördelar | Hög svetshastighet; smala svetsar; relativt låg distorsion; utmärkt repeterbarhet; väl lämpad för automation och robottillverkning. |
| Begränsningar | Hög utrustningskostnad; kräver exakt foganpassning och processkontroll; reflekterande material och komplexa geometrier kan kräva specialiserade system. |
Typiska applikationer |
Bilkarosskomponenter, batteriskapsling, elektronik, precisionshus, värmeväxlare, och precisionstillverkning i hög volym. |
| Ledtyper | Stånga, knä, kant, och valda filékonfigurationer. |
| Materialtjocklek | Särskilt effektiv för tunn och medelstor plåt, med den praktiska räckvidden som bestäms av laserkraft och material. |
| Svetshastighet | Kan variera från hundratals till tusentals mm/min beroende på material, tjocklek, laserkraft, och fogdesign. |
| Kosta | Hög initial investering; potentiellt ekonomiskt för högvolymproduktion. |
Sömsvetsning
Sömsvetsning ger en serie överlappande motståndssvetsar, använder vanligtvis roterande hjulelektroder, för att skapa en kontinuerlig eller läckagebeständig fog.
Det är särskilt användbart när en plåtmontering kräver inte bara mekanisk anslutning utan också tätning mot vätskor eller gaser.
| Aspekt | Information |
| Behandla | Överlappande ark passerar mellan roterande elektroder medan elektrisk ström och tryck skapar en kontinuerlig serie av överlappande svetsklumpar. |
| Bäst för | Tunn plåt av stål och rostfritt stål som kräver kontinuerliga eller läckagesäkra fogar. |
| Fördelar | Kontinuerlig sammanfogning; bra tätningsförmåga; hög produktionstakt; ingen tillsatsmetall; lämplig för automatiserad produktion. |
| Begränsningar | I första hand lämpad för överlappande arkkonfigurationer; verktyg och elektrodåtkomst kan begränsa foggeometrin. |
Typiska applikationer |
Bränsletankar, behållare, kanals, trummor, radiatorer, och förseglade plåtenheter. |
| Ledtyper | Främst överlappande och överlappande leder. |
| Materialtjocklek | Vanligtvis lämpad för tunn plåt, med exakt räckvidd beroende på material och utrustning. |
| Svetshastighet | Vanligtvis från flera hundra mm/min och uppåt, beroende på material, tjocklek, och krävde svetskvalitet. |
| Kosta | Måttlig till hög, med god produktivitet i repetitiv produktion. |
4. Nitade plåtfogar
En nitad plåtfog använder ett mekaniskt fästelement som kallas en nit för att ansluta två eller flera plåtar.
Under installationen, de nit placeras genom inriktade hål och mekaniskt deformeras eller expanderas för att bilda ett huvud som klämmer ihop arken.
Till skillnad från svetsning, nitning kräver inte smältning av basmetallen. Detta gör det särskilt användbart när det är viktigt att minimera termisk distorsion eller när man sammanfogar material som är svåra att svetsa.

Vanliga nittyper
| Nittyp | Egenskaper | Typiska applikationer |
| Rejäl nit | Stark och pålitlig; kräver åtkomst för att bilda det motsatta huvudet. | Flyg-, strukturförsamlingar |
| Blindnit | Monteras från ena sidan; användbar där bakåtkomsten är begränsad. | Hölje, underhåll, allmän tillverkning |
| Självgenomträngande nit | Genomborrar och sammanfogar plåt utan förborrat hål i lämpliga material. | Lättviktskonstruktioner för fordon |
| Rörformig nit | Ihåligt eller delvis ihåligt skaft; kräver mindre formningskraft än solida nitar. | Vitvaror, elektronik, lätta sammansättningar |
| Halvrörsnit | Delvis ihålig ände förenklar installationen. | Konsumentprodukter, mekaniska sammansättningar |
Nitade ledegenskaper
| Aspekt | Information |
| Behandla | Ark riktas in och fästs mekaniskt genom att installera och deformera en nit, eller genom att använda en specialiserad självpiercing eller blindnitmekanism. |
| Bäst för | Aluminium, stål, rostfritt stål, och arksammansättningar av blandat material där mekanisk sammanfogning föredras. |
| Fördelar | Ingen värme; låg distorsion; lämplig för olika material; god repeterbarhet; vissa typer kräver åtkomst från endast en sida. |
| Begränsningar | Kräver hål eller specialiserad håltagningskapacitet för många nittyper; lägger till fästelementets vikt; skapar lokala stresskoncentrationer; borttagning kan vara svårt för permanenta nitar. |
Typiska applikationer |
Flyg- och rymdstrukturer, fordonssammansättningar, VVS-utrustning, hölje, släpvagnar, metallmöbler, och reparationsarbeten. |
| Ledtyper | Främst höftfogar och stumfogar med täckplåtar. |
| Materialtjocklek | Beror på nittyp, diameter, material, och fogkonfiguration; lämplig för tunna till medelstora plåtar. |
| Produktionshastighet | Hög när automatiserade nitsystem används. |
| Kosta | Låg till måttlig per led, även om verktyg och automatiserad utrustning kan öka den initiala investeringen. |
5. Skruv- och skruvförband av plåt
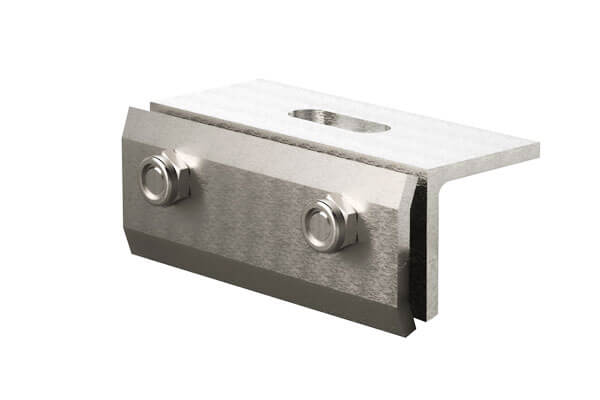
Skruv- och skruvförband är löstagbara mekaniska anslutningar som använder gängade fästelement för att klämma ihop två eller flera plåtkomponenter.
Till skillnad från svetsade eller limfogade fogar, de kan normalt tas isär för inspektion, underhåll, ersättning, eller reparera.
Skruvar är särskilt vanliga i tunnplåtssammansättningar eftersom självgängande och gängformande konstruktioner kan skapa gängor direkt i plåten eller i ett förformat hål, medan bultar och muttrar är mer lämpliga när högre spännkrafter eller upprepad demontering krävs.
Egenskaper för skruvade och bultade led
| Aspekt | Information |
| Behandla | Riktade ark ansluts med skruvar, bultar, nötter, brickor, gängade insatser, eller andra mekaniska fästen. Fästelementet genererar klämkraft som håller ihop komponenterna. |
| Typ | Bultar + nötter, självgängande skruvar, maskinskruvar, nitmuttrar, svetsmuttrar. |
| Bäst för | Stål, rostfritt stål, aluminium, galvaniserad plåt, och sammansättningar som kräver borttagbara anslutningar. |
| Fördelar | Avtagbar; lätt att inspektera och reparera; ingen värmetillförsel; lämplig för många materialkombinationer; enkla verktyg; väl lämpad till låg- och medelstor produktion. |
| Begränsningar | Fästhål minskar nätdelen av arket; vibrationer kan orsaka att den lossnar; tunt ark kan ha begränsat trådingrepp eller utdragningsmotstånd; fästelement lägger till vikt och lokala stresskoncentrationer. |
Typiska applikationer |
Elektriska kapslingar, maskinskydd, VVS-utrustning, skåp, bilkomponenter, apparater, och utrustning som kräver regelbundet underhåll. |
| Ledtyper | Knä, rumpa med täckplåt, fläns, hörn, och konsolförband. |
| Materialtjocklek | Särskilt vanligt för tunna till medelstora plåtmontage; Den praktiska tjockleken beror på typ av fästelement och fogdesign. |
| Produktionshastighet | Hög för automatisk skruvdragning och fästsystem; måttlig för manuell montering. |
| Kosta | Låg till måttlig, beroende på typ av fästelement och automationsnivå. |
6. Klämda och mekaniska plåtfogar
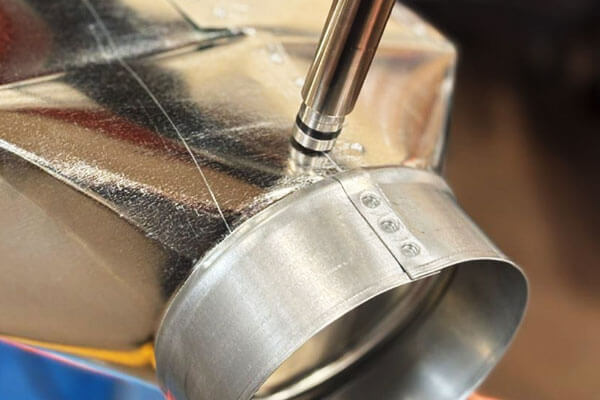
Clinching är en kall mekanisk sammanfogningsprocess där överlappande ark formas lokalt av en stans och stans för att skapa en permanent mekanisk förregling.
Till skillnad från konventionell nitning, ingen separat fästanordning krävs, och till skillnad från svetsning, processen inför i huvudsak ingen smältvärme i fogen.
Clinching är särskilt attraktivt för tunna arksammansättningar eftersom det kan vara snabbt, rena, repeterbar, och mycket kompatibel med automatiserad produktion.
Klämande ledegenskaper
| Aspekt | Information |
| Behandla | En stans och form deformerar plastiskt överlappande ark för att skapa en mekanisk låsning. Material flödar in i ett utformat underskärnings- eller sammankopplande område utan att smälta arken. |
| Bäst för | Duktila stål, rostfritt stål, aluminium, belagd plåt, och utvalda sammansättningar av blandade material. |
| Fördelar | Ingen tillsatsmetall eller separat fästelement; mycket låg termisk distorsion; snabb cykeltid; lämplig för automatisering; kan sammanfoga belagda material; relativt ren process. |
| Begränsningar | Kräver tillräcklig plåtduktilitet; fogstyrkan är starkt beroende av material och verktyg; synliga indrag kvarstår; inte lämplig för varje geometri eller materialkombination. |
Typiska applikationer |
Bilkarosskomponenter, VVS-aggregat, apparater, elektriska kapslingar, möbler, och stora volymer plåtprodukter. |
| Ledtyper | I första hand överlappande överlappsleder, inklusive valda fläns- och hörnkonfigurationer. |
| Materialtjocklek | Särskilt lämplig för tunnplåt, med praktisk tjocklek som bestäms av materialstapling och verktyg. |
| Produktionshastighet | Mycket hög; individuella fogar kan typiskt produceras snabbt i automatiserade system. |
| Kosta | Låg per skarv vid höga produktionsvolymer efter att verktyget är etablerat. |
7. Självhäftande plåtfogar
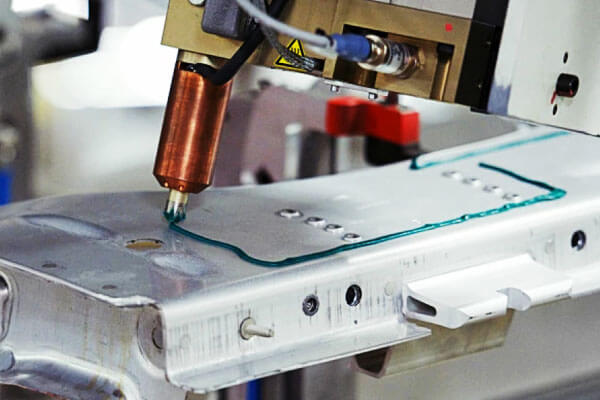
Limbindning förbinder plåtkomponenter genom ett polymert limskikt snarare än genom ett konventionellt mekaniskt fästelement eller smältsvets.
Strukturella lim kan överföra belastning kontinuerligt över ett relativt stort limområde, vilket gör dem särskilt användbara när ingenjörer vill minska lokala stresskoncentrationer.
Limbindning används i stor utsträckning inom bilindustrin, transport, elektronik, apparater, och lätta strukturer, särskilt där låg distorsion, släta yttre ytor, dämpning, eller sammanfogning av olika material är viktigt.
Egenskaper för limfogar
| Aspekt | Information |
| Behandla | Lim appliceras mellan preparerade ytor och härdas under angiven tid, temperatur, tryck, eller miljöförhållanden för att bilda fogen. |
| Typ | Epoxi, akryl, polyuretan, cyanoakrylat. |
| Bäst för | Stål, rostfritt stål, aluminium, belagda metaller, och kompatibla olika material. |
| Fördelar | Fördelar stress över ett stort område; ingen fusionsvärme; låg distorsion; utmärkt yta utseende; kan täta fogen; användbar för olika material; ger viss vibrationsdämpning. |
| Begränsningar | Kräver korrekt ytbehandling; härdningstiden kan påverka produktiviteten; prestanda kan bero på temperaturen, fukt, kemikalier, och åldrande; inspektion kan vara svårare än med synliga mekaniska fästelement. |
Typiska applikationer |
Karosspaneler för fordon, batteriskapsling, VVS-aggregat, elektronik, apparater, sammansatta metallstrukturer, och lätta transportkomponenter. |
| Ledtyper | Knäleder, halsduk leder, flänsförband, och valda rump- eller hörnkonfigurationer. |
| Materialtjocklek | Lämplig för ett brett spektrum av plåttjocklekar, förutsatt att limmet och fogens geometri är korrekt utformade. |
| Produktionshastighet | Måttlig till hög beroende på limkemi och härdningsmetod. |
| Kosta | Måttlig; kan bli mycket ekonomiskt när det eliminerar fästelement eller sekundära tätningsoperationer. |
8. Integral formade plåtfogar
Integrerade formade plåtfogar skapas genom skärning, böjning, hopfällbar, eller mekaniskt låsa själva arket, eliminerar behovet av separata fästelement eller smältsvetsning.
De är särskilt effektiva vid tillverkning av stora volymer plåt eftersom fogen kan införlivas direkt i det platta mönstret och produceras genom stämpling, stansning, laserskärning, pressbromsning, eller rullformning.
Dessa skarvar används ofta i kanalsystem, elektriska kapslingar, fordonspaneler, apparater, takläggning, beklädnad, och lätta tillverkade strukturer.
Fållfogar / Vikta sömmar
En fållfog tillverkas av vika tillbaka kanten på ett ark mot sig själv eller runt kanten på ett annat ark, skapar en förstärkt och sluten kant.
Förutom att tillhandahålla en mekanisk anslutning, fållning kan eliminera skarpa exponerade kanter, öka lokal stelhet, och förbättra utseendet på den färdiga komponenten.
| Aspekt | Information |
| Behandla | Kanten på ett ark viks över sig själv eller runt kanten på ett annat ark för att bilda en mekaniskt kvarhållen fåll. |
| Typ | Öppen fåll, stängd fåll, platt fåll, enkel fåll, dubbelfåll, droppfåll. |
| Bäst för | Stål, aluminium, rostfritt stål, och andra formbara plåtmaterial, särskilt tunnplåt. |
| Fördelar | Inga separata fästen; rent utseende; eliminerar skarpa kanter; förbättrar lokal stelhet; kompatibel med automatiserad formning och montering. |
Begränsningar |
I första hand lämpad för lätt eller måttlig belastning; kräver lämplig böjbarhet och noggrann formning; slutna springor kan kräva korrosionsskyddsåtgärder. |
| Typiska applikationer | Bildörrar och motorhuvar, apparatpaneler, elskåp, kanal, takläggning, och plåtöverdrag. |
| Ledtyper | Främst kant- och överlappsfogar. |
| Materialtjocklek | Används vanligtvis för cirka 0,3–2,0 mm ark, beroende på material, verktyg, och fållgeometri. |
Låssömmar
Låssömmar är kontinuerligt formade fogar där kanterna på två eller flera ark är hopfällda och mekaniskt förreglade.
Eftersom anslutningen går längs fogen snarare än att ske på isolerade punkter, låssömmar är särskilt användbara för långa plåtsammansättningar och applikationer där tätningsprestanda är viktig.
| Aspekt | Information |
| Behandla | Kanterna på två ark är speciellt utformade och vikta så att de mekaniskt låser ihop sig längs fogen. |
| Typ | Pittsburgh låssöm, snäpplåssöm, stående söm, räfflad söm, och andra hopvikta sömkonfigurationer. |
| Bäst för | Galvaniserat stål, kolstål, aluminium, och plåt av rostfritt stål. |
| Fördelar | Inga separata fästen; kontinuerlig anslutning; hög produktionseffektivitet; rent utseende; kan ge effektiv luft- eller vädertätning när den är korrekt utformad och förseglad. |
| Begränsningar | Hållfastheten är i allmänhet lägre än den för en korrekt utformad struktursvets; kräver noggrann formning och dedikerade verktyg; vikta springor kan kräva uppmärksamhet på korrosion och dränering. |
| Typiska applikationer | VVS-kanal, takläggning, arkitektonisk beklädnad, skorstenar, tankar, behållare, och ventilationssystem. |
| Ledtyper | Främst kant- och överlappsfogar. |
| Materialtjocklek | Används vanligtvis för cirka 0,3–2,0 mm ark, beroende på sömdesign och formningsutrustning. |
Tuck Joints
En tuckfog är en mekaniskt formad anslutning i vilken en flik, fläns, eller förlängd arksektion sätts in i en slits eller mottagningsfunktion och viks sedan eller stoppas in på plats.
Förbindelsen skapas genom geometrisk förregling snarare än genom svetsning eller separata fästelement.
Tuck leder är särskilt användbara för produkter designade runt skär-och-vik tillverkning, där flikar och slitsar kan införlivas direkt i det platta mönstret av plåt.
| Aspekt | Information |
| Behandla | En formad flik eller fläns på ett ark sätts in i en slits eller öppning i ett annat ark och viks, undangömt, eller låst på plats. |
| Bäst för | Milt stål, rostfritt stål, aluminium, och andra formbara arkmaterial. |
| Fördelar | Inga separata fästen; rent utseende; snabb montering; självlokaliseringsförmåga; lämplig för automatiserad eller verktygsassisterad produktion. |
| Begränsningar | Ledstyrkan beror starkt på flik- och slitsgeometri; kräver noggrann skärning och formning; i allmänhet mer lämpad för lätta till måttliga strukturella belastningar. |
| Typiska applikationer | Elektriska kapslingar, VVS-komponenter, skåp, möbler, rutor, och lätta tillverkade sammansättningar. |
| Ledtyper | Används vanligtvis i knä, hörn, och T-typ konfigurationer. |
| Materialtjocklek | Typiskt cirka 0,3–1,5 mm, beroende på materialduktilitet och fogutformning. |
Laxstjärtsfogar av plåt
En laxstjärtsfog av plåt används kompletterande avsmalnande flikar och slitsar för att skapa en mekanisk förregling.
Under montering, den avsmalnande fliken glider eller snäpper in i det matchande spåret, begränsa rörelse i den primära separationsriktningen.
Till skillnad från konventionella fästmetoder, en laxstjärtsfog kan skapas direkt under kapning och formning, vilket gör den särskilt attraktiv för design-för-tillverkning och fästelementfria plåtmontage.
| Aspekt | Information |
| Behandla | Kompletterande laxstjärtsformade flikar och slitsar skärs eller formas i arket och sätts ihop för att producera en avsmalnande mekanisk låsning. |
| Bäst för | Stål, aluminium, rostfritt stål, och andra lämpliga arkmaterial som används i lätta tillverkade sammansättningar. |
| Fördelar | Inga separata fästen; självlokaliserande; rent utseende; snabb montering; kan förbättra repeterbarheten; väl lämpad för CNC-skärning och automatiserad tillverkning. |
| Begränsningar | Kräver exakta funktionsmått och toleranser; lastkapacitet beror starkt på flikgeometri och plåttjocklek; kan kräva sekundär låsning för högt belastade eller vibrationskänsliga applikationer. |
| Typiska applikationer | Elektriska kapslingar, maskinhus, parentes, möbler, dekorativt metallarbete, prototyper, och modulära plåtaggregat. |
| Ledtyper | Knä, T, hörn, och flänskonfigurationer. |
| Materialtjocklek | Används vanligtvis för cirka 0,3–1,5 mm ark, beroende på geometri och tillverkningskapacitet. |
9. Slutsats
Plåtfogar är inte bara mekaniska kopplingar mellan två metallstycken.
De är noggrant konstruerade gränssnitt som bestämmer hur laster, deformation, värme, vibration, korrosion, och dimensionstoleranser överförs genom en sammansättning.
De vanligaste foggeometrierna inkluderar stumfogar, knäleder, hörnfogar, kantfogar, och T-leder.
Dessa geometrier kan kopplas samman genom en mängd olika processer, inklusive MIG-svetsning, Tigsvetsning, motstånd punktsvetsning, lasersvetsning, sömsvetsning, spännande, skruvar och bultar, klingar, vidhäftande bindning, fållning, låssömmar, tuck leder, och laxstjärtsförreglingar.
Den viktigaste ingenjörsläxan är att det inte finns någon universellt starkaste eller bästa plåtfog.
En framgångsrik fog är en som uppfyller alla krav för sin tillämpning:
Tillräcklig styrka + trötthetsmotstånd + tillverkning + korrosionsmotstånd + dimensionell stabilitet + användbarhet + kostnadseffektivitet
I professionell plåtdesign, gemensamt urval bör därför börja med lastväg och servicemiljö, inte bara med den enklaste tillverkningsprocessen.
Vanliga frågor
Vilken är den starkaste typen av plåtfog?
Helgenomträngande svetsfogar (MIG, Tigga, eller laser) leverera den högsta styrkan per längdenhet, med styrka som närmar sig den hos själva basplåten.
För diskreta fästelement, solida nitar har den högsta skjuvhållfastheten, medan bult- och mutterenheter har den högsta draghållfastheten.
Vilken typ av fog är bäst för tunn plåt?
Vanliga val inkluderar motståndspunktsvetsning, lasersvetsning, klingar, spännande, självgängande fästelement, vidhäftande bindning, och bildade leder.
Det bästa alternativet beror på materialet, tjocklek, produktionsvolym, erforderlig styrka, och tillgänglighet.
Vilken är den bästa fogen för att foga olika metaller?
Limbindning, bultning, och nitning är lämpliga för sammanfogning av olika metaller. Undvik svetsning eftersom det kan orsaka galvanisk korrosion.
Vilken är den starkaste typen av plåtfog?
Det finns ingen universellt starkaste led. Fogstyrkan beror på materialet, tjocklek, geometri, laddningstillstånd, anslutningsprocessen, och utförande.
En korrekt utformad svetsad, nitade, eller mekaniskt sammankopplade leder kan var och en vara mycket effektiv för olika tillämpningar.
Vad är skillnaden mellan en höftled och en stumled?
En höftled använder överlappande ark, medan a stumfog ansluter ark ungefär kant till kant.
Höftleder är i allmänhet lättare att montera, medan stumfogar kan ge en renare och mer kompakt geometri.