Inom mekanisk tillverkning, otaliga komponenter kan se olika ut i form och funktion, men många av dem kan klassificeras i ett begränsat antal typiska strukturella former.
Bland de mest representativa är axlar, ärm, inhus, växlar, kolvar, och vevstakar.
Utmaningen med att bearbeta dessa delar är inte bara att välja ett skärverktyg eller maskin.
En sund processplan måste samordna blankt urval, datum design, bearbetningssekvens, bidragsfördelning, värmebehandling, fixtur design, skärparametrar, dimensionell inspektion, och produktionsvolym.
Den här artikeln ger en systematisk översikt över bearbetningsmetoderna, typiska processvägar, viktiga tekniska krav, och vanliga tillverkningsutmaningar förknippade med dessa sex representativa mekaniska delar.
1. Bearbetning av axeldelar: Benchmark för roterande komponentbearbetning
Axeldelar är bland de mest representativa komponenterna inom mekanisk tillverkning.
Deras primära funktioner är att stödja roterande element, överföra vridmoment, överföra kraft, och bibehålla lagrens relativa läge, växlar, remskiva, kopplingar, och andra transmissionskomponenter.
Kvaliteten på ett skaft bestäms av en kombination av dimensionell noggrannhet, formnoggrannhet, positionsnoggrannhet, och ytintegritet.
För relativt enkla små skaft, rundstångsmaterial är ofta ekonomiskt eftersom startgeometrin redan närmar sig den slutliga cylindriska formen.
För höghållfasta eller tungt belastade axlar, smide kan ge bättre materialutnyttjande och gynnsammare mekaniska egenskaper. Stora eller mycket komplexa axlar kan kräva specialiserade gjutnings- eller smidesprocesser.

Typisk axelbearbetningsprocess
En allmän axelbearbetningsväg kan uttryckas som:
Blankberedning → plan- och mittborrning → grovsvarvning → värmebehandling → halvbearbetning → sekundär bearbetning → slutsvarvning → slipning eller superfinish → slutbesiktning
Den exakta sekvensen ändras beroende på axelns geometri och material, men datumstabilitet och processsekvensering förbli centrala överväganden.
För många precisionsaxlar, centrumhål etableras tidigt och används sedan som referensdata för efterföljande bearbetning.
Bearbetning mellan centra gör att olika yttre cylindriska ytor kan genereras relativt en gemensam axel, vilket är särskilt fördelaktigt när koaxialiteten är kritisk.
Varför processsekvensering är viktig
En huvudprincip vid axelbearbetning är att utföra betydande materialborttagning medan arbetsstycket fortfarande har tillräcklig strukturell styvhet.
Till exempel, grovsvarvning av större diametrar utförs normalt före omfattande bearbetning av mindre diametrar.
Om för mycket material tas bort från ett smalt område i ett tidigt skede, lokal stelhet minskar och skaftet blir mer mottagligt för:
Nedböjning → vibration → dimensionsfel → geometrisk avvikelse
Värmebehandling måste också integreras i processvägen. När härdning eller härdning krävs, tillräcklig efterbehandlingsmån bör behållas för att avlägsna värmebehandlingsförvrängning under efterföljande operationer.
Grov svarvning och halvfinish
Svarvning är den primära bearbetningsprocessen för de flesta konventionella axelgeometrier.
Grov vändning sysslar främst med effektiv materialborttagning och fastställande av den grundläggande stegprofilen.
Skärparametrar väljs i allmänhet för att maximera produktiviteten samtidigt som man bibehåller stabila skärförhållanden och undviker överdriven avböjning.
Halvbearbetning för de stora funktionella ytorna närmare sina slutliga dimensioner och förbereder dem för högprecisionsfinishing.
För smala skaft, valet av stöd är särskilt viktigt. Stöd för tailstock, stadiga vilor, följ vilor, lämpliga chuckmetoder, och optimerade skärparametrar kan avsevärt minska arbetsstyckets nedböjning.
Målet är inte bara att snabbt ta bort material, men för att producera en stabil mellangeometri som på ett tillförlitligt sätt kan stödja senare precisionsoperationer.
Precisionsfinishing av skaftytor
När axlar kräver hög dimensionell och geometrisk noggrannhet, slipning blir ofta den sista precisionsoperationen.
Cylindrisk slipning används ofta för att bära journaler, precisionsaxlar, hydrauliska komponenter, och andra ytor som kräver snäva toleranser och kontrollerad ytfinish.
Mittlös slipning är mycket produktiv för cylindriska komponenter tillverkade i stora kvantiteter, särskilt när individuellt arbetshållande mellan centra är onödigt.
För krävande applikationer, ytterligare efterbehandlingstekniker kan inkludera:
- Superfinishing
- Honing
- Putsning
- Rullpolering
- Pip
Dessa processer kan förbättra ytstrukturen och, beroende på metod, modifiera ytnära egenskaper såsom restspänning och hårdhet.
Slipning handlar inte bara om ytråhet
En vanlig missuppfattning är att slipning endast används för att uppnå en jämnare yta. Inom precisionsaxeltillverkning, dess roll är mycket bredare.
Slipning kan korrigera:
- Variation i diameter
- Avsmalning
- Rundhetsfel
- Cylindricitetsfel
- Lokala ytdefekter
Dock, överdriven slipvärme kan skada ytskiktet av härdat stål.
Därför, kylvätska leverans, val av hjul, dressing, foder, och slipparametrar måste kontrolleras noggrant för att förhindra termiska skador eller oönskade kvarvarande spänningar.
Bearbetning av nyckelspår, Splines, och trådar
Axlar innehåller ofta sekundära funktionella egenskaper som måste förbli exakt relaterade till huvudrotationsaxeln.
Kilspår kan tillverkas genom fräsning, uppblåsning, formning, eller specialiserade bearbetningsmetoder. Deras bredd, djup, placera, och vinkelorientering påverkar vridmomentöverföring och montering.
Splines är mer komplexa eftersom flera tänder måste vara exakt fördelade runt skaftets omkrets.
Beroende på splinedesign och produktionsvolym, processer som t.ex, formning, hobbing, fräsning, eller slipning kan användas.
Gängor kan bearbetas genom att vrida, gängfräsning, knacka för interna funktioner, eller slipning för högprecisionsapplikationer.
En kritisk processplaneringsprincip är att dessa sekundära funktioner ska bearbetas från kontrollerade funktionsdata.
Annat, axeln kan ha exakta individuella egenskaper men felaktiga vinkel- eller positionsförhållanden mellan dem.
Speciella axeldelar: Vevaxlar och blyskruvar
Vissa axelkomponenter kräver specialiserade processstrategier eftersom deras geometri går utöver konventionell svarvning.
Vevaxlar
Vevaxlar innehåller flera förskjutna axeltappar, inklusive huvudjournaler och vevnålar.
Deras bearbetning kräver därför exakt kontroll av axeltappsdiametern, vevkastning, vinkelläge, filéer, oljekontering, och dynamisk balans.
Typiska processer kan innefatta specialiserad svarvning, slipning, borrning, efterbehandling av filé, putsning, och balansera.
Eftersom vevaxlar utsätts för svår cyklisk belastning, ytintegritet vid filéer och tappövergångar är särskilt viktig.
Blyskruvar
Blyskruvar kräver noggrann kontroll av gängprofilen, tonhöjd, blynoggrannhet, rakhet, och ytfinish.
I precisionsapplikationer, gängslipning eller andra processer med hög noggrannhet kan krävas efter värmebehandling.
För sådana komponenter, processmålet sträcker sig bortom dimensionell noggrannhet till att inkludera rörelsenoggrannhet över hela arbetslängden.
2. Ärm & Bearbetning av bussningsdelar: Bore Precision som kärnteknisk utmaning
Hyls- och bussningsdelar används ofta som stöd, styrning, positionering, tätning, och slitstarka komponenter i mekanisk utrustning.
Typiska exempel är lagerbussningar, styrhylsor, distanshylsor, axelhylsor, hydrauliska bussningar, cylinderfoder, och bär ärmar.
Även om deras grundläggande geometri ofta är relativt enkel – ett cylindriskt inre hål kombinerat med en yttre cylindrisk yta – kan bearbetningskraven vara betydligt mer krävande än vad deras utseende antyder..
Den centrala utmaningen vid bearbetning av hylsor och bussningar är inte bara att producera en exakt borrning eller ytterdiameter.
Det kritiska kravet är att bibehålla det geometriska förhållandet mellan hålet, ytterdiameter, ändytorna, och funktionell axel.
I många applikationer, även ett litet fel i koncentricitet eller vinkelräthet kan orsaka ojämn belastning, överdrivet slitage, läckage, vibration, eller för tidigt misslyckande.

Typisk bearbetningsprocess för hylsdelar
En allmän bearbetningsväg kan beskrivas som:
Blankberedning → bearbetning → grovsvarvning → borrning eller grovborrning → värmebehandling vid behov → halvbearbetning → precisionsborrning eller brotschning → invändig slipning/honing → slutbesiktning
Den exakta sekvensen beror på hylsstrukturen och erforderlig noggrannhet.
För relativt enkla och lågprecisionsbussningar, borrning följt av brotschning kan ge tillräcklig borrningsnoggrannhet.
När snävare toleranser och bättre geometrisk kontroll krävs, tråkig, invändig slipning, slipa, eller läppning kan införas.
En praktisk utveckling är:
Borrning → Borrning → Broschning → Slipning/Hålning
Varje process tjänar ett annat syfte snarare än att bara upprepa samma operation med ökad noggrannhet.
Borrbearbetning: Från grovbearbetning till precisionsfinbearbetning
Borrning
Borrning används vanligtvis för att skapa det första hålet i solida ämnen. Den erbjuder hög produktivitet men ger normalt inte den geometriska noggrannhet som krävs för en precisionsfunktionell borrning.
Hålposition, rakhet, och borravböjning kan påverka alla efterföljande operationer, så det första hålet bör ses som ett startgeometri snarare än sluthålet.
Tråkig
Borrning tar bort material från ett befintligt hål och ger mycket större kontroll över diametern, rakhet, rundhet, och positionsnoggrannhet.
För precisionshylsor, borrning är ofta den viktigaste mellanoperationen eftersom den korrigerar fel som införts under borrning och etablerar en pålitlig geometri för efterföljande efterbearbetning.
Skurande
Broschning används främst för att förbättra borrningsstorlekens noggrannhet och ytfinish efter att ett lämpligt förbearbetat hål har tillverkats.
Det är effektivt för relativt konsekvent produktion när den erforderliga toleransen ligger inom processens förmåga.
Dock, brotschning är inte en ersättning för att korrigera ett fundamentalt felaktigt eller felinriktat hål. Kvaliteten på resultatet beror fortfarande på den tidigare borrningen eller borrningen.
Invändig slipning
Invändig slipning används när hög dimensionell och geometrisk noggrannhet krävs, speciellt för härdade eller precisionskomponenter.
Det kan förbättras:
- Håldiameter
- Rundhet
- Cylindricitet
- Ytråhet
Sliptillägg måste kontrolleras noggrant, speciellt för hylsor med liten diameter eller tunnvägg.
Honing
Honing är en efterbehandlingsprocess som är särskilt väl lämpad för cylindriska hål.
Den kan förbättra både geometrisk noggrannhet och ytstruktur och används ofta för cylinderfoder, hydrauliska komponenter, precisionsbussningar, och lagerytor.
En av de stora fördelarna med honing är förmågan att generera ett kontrollerat kryssstreckat ytmönster som kan stödja kvarhållning av smörjmedel i lämpliga applikationer.
Tunnväggiga ärmar: Deformation är huvudutmaningen
Tunnväggiga hylsor är bland de svårare komponenterna att bearbeta exakt eftersom deras styvhet är begränsad.
Under bearbetning, skärkraften kan deformera arbetsstycket tillfälligt.
Efter att fixturen har släppts, den elastiska deformationen kan delvis återhämta sig, vilket gör att den uppmätta borrningen eller ytterdiametern ändras.
Detta skapar en gemensam situation:
Maskinbearbetad under klämbelastning → dimension visas korrekt → frigjort från fixtur → geometriändringar
Problemet blir allvarligare när hylsan är mycket tunn, lång, eller tillverkad av ett relativt mjukt material.
Tre huvudsakliga metoder för deformationskontroll
1. Minska skärkraften
Lämpliga skärparametrar, vassa verktyg, lämplig verktygsgeometri, och kontrollerat skärdjup kan minska radiella skärkrafter.
2. Optimera fastspänningen
Arbetshållarsystemet måste hålla komponenten säkert utan att utöva överdriven kraft.
Mjuka käkar, expanderande dorn, interna stöd, och specialdesignade fixturer kan hjälpa till att fördela klämbelastningar mer enhetligt.
3. Styr värmen
Skärvärme kan göra att både verktyget och arbetsstycket expanderar. Om temperaturen inte är stabil, dimensionsmätningar som tas omedelbart efter bearbetning kanske inte representerar den faktiska rumstemperaturgeometrin.
För precisionskomponenter, kylvätsketillförsel och termisk stabilisering kan därför vara lika viktiga som nominella skärparametrar.
Bore-to-OD-koncentricitet är ofta viktigare än individuell storlek
En av de viktigaste egenskaperna hos en hylsa är förhållandet mellan dess hål och ytterdiameter.
Tänk på en bussning installerad i ett hus och som bär en roterande axel.
Även om håldiametern och ytterdiametern båda är inom toleransen, överdriven excentricitet mellan dem kan ge ojämn väggtjocklek och en förskjuten löpaxel.
Detta kan leda till:
- Ojämnt lagertryck
- Accelererat slitage
- Ökad friktion
- Skaftförskjutning
- Lokal uppvärmning
- Minskad tätningsprestanda
Av detta skäl, processen bör upprätthålla ett stabilt förhållande mellan de interna och externa referensytorna.
Där hög koncentricitet krävs, att bearbeta båda ytorna från ett gemensamt datum eller använda en kontrollerad strategi för enstaka inställningar kan minska ackumulerade lokaliseringsfel.
Bearbetning av djuphålshylsor
Långa hylsor och djuphåliga bussningar introducerar ytterligare utmaningar relaterade till verktygsavböjning, spån evakuering, kylvätska leverans, och bar rakhet.
När hålet blir djupare i förhållande till dess diameter, bearbetningssystemet blir allt känsligare för:
- Verktygsöverhäng
- Skärkraft
- Vibration
- Värmeansamling
- Chip evakuering
- Felinriktning av arbetsstycket och verktyget
Specialiserade djuphålsborrnings- och borrningstekniker kan därför krävas.
Vid precisionsborrningsoperationer, Flytande eller självjusterande borranordningar kan hjälpa skärsystemet att följa det befintliga hålet mer exakt, beroende på maskin och applikation.
Effektiv kylvätsketillförsel är också viktigt. Dålig spån evakuering kan göra att spån kan skäras om, orsakar borrning, dimensionsinstabilitet, och accelererat verktygsslitage.
3. Hus & Bearbetning av låddelar: Kombinerad bearbetning av hålsystem och referensplan
Hus och låddelar är grundläggande strukturella komponenter i mekanisk utrustning.
Typiska exempel inkluderar verktygsmaskiner, växellådor, lagerhus, pumpkroppar, överföringssak, motorblock, och spindelboxar.
Till skillnad från skaft och ärmar, som domineras av rotationsytor, husdelar innehåller vanligtvis en kombination av stora referensplan, korsande borrsystem, monteringsytor, gängade hål, interna hålrum, och yttre strukturella egenskaper.
Deras bearbetningssvårigheter kommer därför inte från en enda funktion, men från att upprätthålla det rumsliga förhållandet mellan många funktionella ytor och hålsystem.
Den dimensionella och geometriska noggrannheten hos dessa funktioner påverkar direkt monteringskvaliteten, axeluppriktning, lagerprestanda, vibration, tätning, och driftsstabiliteten för hela maskinen.

Viktiga bearbetningskrav
De viktigaste kraven inkluderar håldiameter, hålpositionsnoggrannhet, koaxialitet, plan planhet, perpendicleicularity, parallellitet, och ytfinish.
För lagerhus och transmissionshus, förhållandet mellan flera hål är särskilt kritiskt eftersom eventuell felinriktning kan påverka axelinriktningen, lagerbelastning, kugghjul i ingrepp, vibration, och serviceliv.
| Krav | Huvudsyfte |
| Borrnoggrannhet | Säkerställer korrekt lager- och axelpassning |
| Hålpositionsnoggrannhet | Upprätthåller korrekt monteringsgeometri |
| Koaxialitet | Håller flera lagerhål i linje |
| Plan planhet | Ger stabil montering och montering |
| Vinkelräthet / parallellitet | Upprätthåller korrekta geometriska samband |
| Ytfin | Stöder montering, tätning, och kontaktprestanda |
Datumval och processplanering
Val av datum är grunden för husbearbetning. Ett stabilt och repeterbart referenssystem bör upprättas innan kritiska egenskaper bearbetas.
I enstycks- eller småpartiproduktion, grovgjutning kan justeras manuellt enligt designreferenser.
I massproduktion, fixturbaserade lokaliseringssystem som t.ex ett-plan-tvåstift princip ger snabbare och mer repeterbar positionering.
Bearbetningssekvensen följer i allmänhet principen "datum först, flygplan före hål, grovbearbetning innan du avslutar."
Större referensytor etableras först, följt av de kritiska hålsystemen.
Att hålla viktiga operationer inom samma koordinatsystem hjälper till att minska kumulativa positioneringsfel.
Bearbetning av referensplan och hålsystem
Referensplan bearbetas vanligtvis av fräsning, hyvling, eller slipning, beroende på komponentstorlek och noggrannhetskrav.
Efter att de primära referensytorna har fastställts, hålsystem kan tillverkas genom borrning, skurande, tråkig, eller specialiserad bearbetning.
För vanliga monteringshål, borrning kan vara tillräckligt. Precisionslagerhål kräver ofta borrning eller efterbearbetning. Där flera hål måste dela en gemensam axel, linje tråkig kan ge utmärkt koaxial kontroll.
Koordinera bearbetning och CNC -bearbetning centra är särskilt lämpliga när flera hålplatser måste kontrolleras noggrant och produktionsflexibilitet är viktig.
Typisk bearbetningsrutt
En representativ process är:
Blankbearbetning → datumplansbearbetning → huvudplansbearbetning → grovhålsbearbetning → halvbearbetning → precisionsborrning/fräsning → gängning och sekundära egenskaper → slutfinbearbetning och inspektion
Att separera grovbearbetning och finbearbetning hjälper till att minska påverkan av skärkrafter, restspänning, och termisk distorsion på slutlig noggrannhet.
För stora gjutna hus, spänningsavlastning eller stabilisering kan också vara nödvändig före precisionsbearbetning eftersom avlägsnande av stora mängder material kan frigöra kvarvarande spänningar och orsaka dimensionsrörelser.
Varför hålsystemnoggrannhet är viktigt
I ett boende, individuella mått är bara en del av kvalitetskravet.
Ett lagerhål kan uppfylla sin diametertolerans men ändå orsaka funktionsproblem om dess axel är felaktigt placerad i förhållande till en annan borrning eller monteringsyta.
Därför, kärnmålet med husbearbetning är:
Att etablera noggranna och stabila geometriska samband mellan referensplan, precisionshål, monteringshål, och andra funktionella funktioner.
För flexibel produktion, CNC-bearbetningscenter erbjuder en effektiv kombination av noggrannhet och anpassningsförmåga.
För tillverkning i stora volymer, dedikerade armaturer, tråkiga system, automatiserad utrustning, och inspektion under processen kan ge högre repeterbarhet och produktivitet.
Grundprincipen förblir densamma: kontrollera referenssystemet först, bygg sedan hela hålet och ytgeometrin runt det.
4. Cylindriska kugghjulsbearbetning: Tandprofilbearbetning som processkärna
Cylindrisk växlar är viktiga transmissionskomponenter som används för att överföra vridmoment, ändra rotationshastigheten, och upprätthålla ett definierat rörelseförhållande mellan axlar.
Typiska exempel inkluderar cylindriska kugghjul, spiralformade kugghjul, inre växlar, och andra cylindriska kugghjulsformer.
Deras bearbetning är betydligt mer krävande än vanlig svarvning eftersom tandsystemet måste bibehålla exakta relationer i profilen, leda, tonhöjd, mellanrum, radiell utlopp, och inriktning med kugghjulets hål eller axelaxel.
Kvaliteten på en växel påverkar direkt transmissionsljudet, vibration, lastfördelning, effektivitet, och serviceliv.
Därför, Tillverkning av kugghjul bör ses som en integrerad process som involverar förberedelse av kugghjulsämnen, datumkontroll, tandgenerering, värmebehandling, efterbehandling, och slutbesiktning, snarare än bara en tandskärningsoperation.

Huvudbearbetningskrav för cylindriska växlar
Växelns noggrannhet utvärderas generellt ur flera funktionella perspektiv.
Rörelsenoggrannheten avgör om växeln överför det avsedda vinkelförhållandet, medan körprecisionen påverkar jämnheten och vibrationerna.
Tand-till-tand och tand-yta-noggrannhet påverkar hur jämnt belastningen fördelas över de ingripande tänderna.
| Krav | Teknisk betydelse |
| Noggrannhet i tandprofilen | Säkerställer den designade evolventa eller modifierade tandgeometrin |
| Blynoggrannhet | Kontrollerar tandinriktningen längs ansiktets bredd |
| Pitchnoggrannhet | Bibehåller korrekt tandavstånd och transmissionsförhållande |
| Radiell utlopp | Påverkar rotationskonsistens och kugghjulsnät |
| Borrnoggrannhet | Säkerställer korrekt placering på axeln |
| Borrning-till-tand koncentricitet | Upprätthåller det korrekta förhållandet mellan växelaxeln och kuggsystemet |
| Tandytans grovhet | Påverkar friktionen, buller, bära, och trötthet |
| Hårdhet och höljedjup | Bestäm slitstyrka och lastbärande förmåga efter värmebehandling |
Typisk cylindrisk kugghjulsbearbetningsprocess
En representativ växeltillverkningsrutt är:
Ämnestillverkning → värmebehandling av ämnet vid behov → växelämnessvarvning → borr- och planbearbetning → kugghjulsskärning → värmebehandling → datumåterställning → kuggbearbetning → inspektion
Den exakta sekvensen beror på materialet, växelstorlek, noggrannhetsgrad, värmebehandlingsmetod, och produktionsvolym.
En särskilt viktig princip är att reservera tillräckligt med bearbetningstillägg för operationer som utförs efter värmebehandling.
Processer som uppkolning, släckning, och härdning kan orsaka dimensionella och geometriska förändringar.
Om det slutliga noggrannhetskravet är snävt, dessa förändringar måste förutses under tidigare bearbetningssteg.
Datumval är kritiskt
Tandsystemet, borra, och ändytorna måste upprätthålla ett exakt rumsligt förhållande. Därför, val av datum är ett av de viktigaste besluten i planeringen av växelprocessen.
För axelintegrerade kugghjul, rotationsaxeln är vanligen etablerad genom centrumhål eller andra kontrollerade axelreferenser. För kugghjul av håltyp, hålet och ändytan används ofta som funktionella lokaliseringsreferenser.
Principen är enkel:
Bearbetningsdatumet bör vara nära inriktat med kugghjulets funktionella rotationsdatum.
Dåligt val av datum kan ge en växel där kuggprofilen är individuellt exakt men hela kuggsystemet är excentrisk i förhållande till hålet.
Detta kan resultera i ojämn maskning, ökat buller, lokaliserad tandbelastning, och för tidigt slitage.
Huvudmetoder för tandbearbetning
Olika kuggskärningsprocesser väljs efter kugghjulsgeometri, noggrannhet, produktionsvolym, och om växeln är intern eller extern.
Gear Hobbing
Hobbing är en av de mest använda metoderna för att bearbeta externa cylindriska kugghjul. En roterande häll samverkar kontinuerligt med kugghjulsämnet för att generera tandutrymmena.
Dess stora fördelar är hög produktivitet, kontinuerlig skärning, och lämplighet för både cylindriska och spiralformade växlar. Det är därför särskilt attraktivt för medium- och högvolymproduktion.
Gear Shaping
Kugghjulsformning använder en fram- och återgående fräs som griper in i arbetsstycket i ett kugghjulsliknande genererande förhållande.
Dess förmåga att arbeta nära axlar och inom inre geometrier gör den värdefull för invändiga växlar och vissa redskapsstrukturer som är svåra att hälla.
Gear Rakning
Rakning av kugghjul används vanligtvis innan den slutliga härdningen för att förbättra tandnoggrannheten och ytkonditionen.
Den kan ta bort små avvikelser som producerats under tidigare skäroperationer och är särskilt förknippad med tillverkning av högvolymer för fordonsväxlar.
Kuggslipning
För härdade högprecisionsväxlar, slipning är ofta den sista tandbearbetningsoperationen. Det kan förbättra tandprofilen avsevärt, leda, utflykt, och ytfinish.
Kuggslipning är särskilt viktig för applikationer med lågt transmissionsljud, hög lastkapacitet, och exakt rörelseöverföring krävs.
Värmebehandling och efterbehandling efter värmebehandling
Värmebehandling är ofta ett av de mest inflytelserika stegen i växeltillverkning eftersom växeln samtidigt måste uppnå ythårdhet, slitbidrag, trötthetsstyrka, och dimensionell stabilitet.
Beroende på växelmaterial och applikation, behandlingar kan inkludera:
- Carburizing
- Karbonitrering
- Nitrering
- Induktionshärdning
- Genom härdning
För växelhärdade kugghjul, kombinationen av en hård slitstark yta och en tuffare kärna ger en balans mellan kontaktutmattningsmotstånd och övergripande strukturell styrka.
Dock, värmebehandling kan också introducera distorsion, restspänning, och dimensionsförändringar. Det är därför som högprecisionsväxlar ofta kräver en slutlig slipning eller finslipning efter värmebehandling.
5. Kolvarbearbetning: Precisionsformning för driftmiljöer med hög temperatur
Kolvar är kritiska fram- och återgående komponenter i förbränningsmotorer, kompressorer, och andra kraftsystem.
De arbetar under hög temperatur, högtryck, alternerande mekaniska belastningar, och kontinuerlig glidkontakt, så deras bearbetningskrav är nära kopplade till termisk expansion, smörjning, tätning, och trötthetsprestanda.
Motorkolvar tillverkas vanligtvis av aluminiumlegeringar på grund av deras låga densitet och gynnsamma värmeledningsförmåga, även om specialiserade applikationer kan använda andra material.
Till skillnad från en konventionell cylindrisk komponent, en kolv är sällan bearbetad som en enkel rak cylinder.
Dess kjol, krona, ringspår, stifthål, och inre hålrum har alla olika funktionskrav.
Den centrala utmaningen är att återge den designade geometrin tillräckligt exakt för att kolven ska uppnå det erforderliga löpspelet och lastfördelningen under verklig driftstemperatur, snarare än att bara uppfylla rumstemperaturdimensioner.

Huvudkrav för bearbetning av kolvar
| Krav | Teknisk betydelse |
| Kjolens diameter och profil | Kontrollerar löpspelet mellan kolv och cylinder |
| Kjol rundhet | Främjar jämn kontakt och minskar lokal belastning |
| Noggrannhet i stifthålet | Säkerställer korrekt kolvtappspassning och lastöverföring |
| Stifthålsläge | Upprätthåller det geometriska förhållandet mellan kolv och vevstake |
| Ringspårdimensioner | Styr kolvringssäten och tätning |
| Spårposition och parallellitet | Förhindrar ojämn ringbelastning och tätningsproblem |
| Kronans geometri | Påverkar förbränningen, termisk belastning, och materialfördelning |
| Ytråhet | Påverkar friktionen, smörjning, och bära |
Kolvkjolen är särskilt viktig eftersom dess arbetsgeometri påverkas av termisk expansion och mekanisk deformation.
En profil som verkar något icke-cylindrisk vid rumstemperatur kan vara avsiktlig, tillåta kolven att närma sig den önskade löpformen efter uppvärmning.
Typisk kolvbearbetningsprocess
En representativ bearbetningsväg är:
Gjutning eller smide → grovsvarvning → invändig bearbetning → stiftbearbetning → ringspårsbearbetning → skörtprofilering → finbearbetning → inspektion
Den exakta sekvensen beror på kolvens design, material, produktionsvolym, och förhållandet mellan kolvegenskaperna.
Grovbearbetning används främst för att etablera grundläggande geometri och ta bort överskottsmaterial, medan efterbehandlingsoperationer är ansvariga för att återskapa den funktionella profilen och snäva geometriska toleranser.
För produktion med hög volym, dedikerad CNC-utrustning och automatiserad mätning används ofta för att bibehålla konsekventa dimensioner från del till del.
Kolvkjolprofilbearbetning
En av de mest tekniskt krävande operationerna är bearbetning av kjolprofilen.
Kjolen kan innehålla noggrant kontrollerad:
- Fatprofiler
- Cam profiler
- Tapers
- Lokal lättnad
- Geometri på trycksidan
Dessa egenskaper kompenserar för den olika termiska expansionen och mekaniska belastningen som upplevs av olika delar av kolven under drift.
Därför, kolvbearbetning är inte bara en fråga om att producera en nominell diameter. Processen måste reproducera en funktionell tredimensionell profil.
Moderna CNC-system kan använda koordinatstyrd profilering och verktygskompensation för att uppnå önskad geometri, medan precisionsmätningssystem verifierar den faktiska profilen mot designmodellen.
Precisionsbearbetning av stifthålet
Kolvstiftshålet är en annan kritisk egenskap eftersom den överför last mellan kolven och vevstaken.
Dess kvalitet beror på:
Diameter + rundhet + cylindricitet + placera + inriktning
Ett felaktigt stifthålsläge kan påverka kolvens rörelse och införa ytterligare belastning i vevstaken och vevaxelsystemet.
Beroende på kolvdesign, hålet kan bearbetas genom precisionsborrning följt av honing eller annan finbearbetning.
Ringspårbearbetning
Ringspår måste bibehålla exakt bredd, djup, placera, och parallellitet så att kolvringarna kan röra sig och täta ordentligt.
Dålig spårgeometri kan leda till:
- Otillräcklig tätning
- Överdriven oljeförbrukning
- Ring som fastnar
- Ökad blow-by
- Accelererat slitage
Spårbearbetningsprocessen kräver därför noggrann kontroll av verktygets geometri och dimensionskompensation, speciellt vid bearbetning av aluminiumlegeringar vid höga produktionsvolymer.
6. Bearbetning av vevstakar: Deformationskontroll för komponenter med låg styvhet
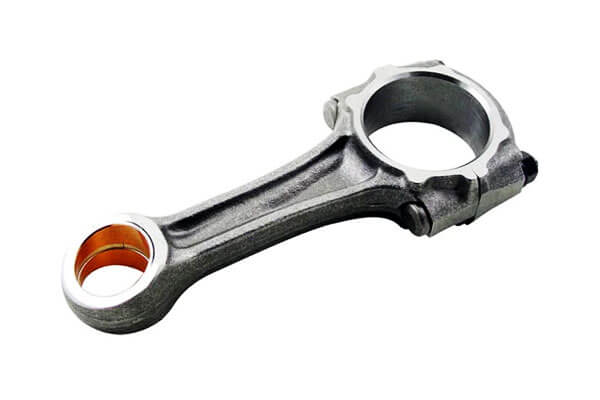
Vevstakar länkar kolven till vevaxeln och överför de alternerande krafterna som genereras under fram- och återgående rörelse.
De måste tåla höga cykliska belastningar, inverkan, böjning, och trötthet, samtidigt som den förblir tillräckligt lätt för att minimera fram- och återgående massa.
De flesta konventionella vevstakar tillverkas av smidd stål, även om aluminium och andra specialiserade legeringar används i specifika tillämpningar.
Ur ett bearbetningsperspektiv, vevstakar är utmanande eftersom deras långsträckta struktur och varierande tvärsnitt ger dem relativt låg lokal styvhet.
Som ett resultat, klämkraft, skärkraft, och kvarvarande stress kan alla orsaka deformation, vilket gör det svårt att upprätthålla exakt hålgeometri och centrumavstånd.
Typisk vevstakesbearbetningsprocess
En allmän processväg kan vara:
Smide → värmebehandling → datumbearbetning → grov extern bearbetning → borrningsbearbetning → kapselavskiljning → halvbearbetning → precisionsborrning/slipning → slutbesiktning
Sekvensen varierar beroende på vevstakekonstruktionen och om konventionell bearbetning eller sprickdelningsteknik används.
Grovbearbetning skapar stabila referensytor och tar bort större delen av bearbetningstillägget.
Precisionsborrning och honing används sedan för att uppnå de slutliga håldimensionerna och geometrisk noggrannhet.
Borrbearbetning och finbearbetning
De stora och små hålen bearbetas i allmänhet genom en sekvens av grov borrning, halvfinish, och precision efterbehandling.
Tråkig fastställer exakt storlek och geometrisk form, medan slipa kan ytterligare förbättra rundheten, cylindricitet, och ytegenskaper där så krävs.
För den stora monteringen, förhållandet mellan spö och mössa är särskilt viktigt.
Efter att locket är separerat och återmonterat, det färdiga hålet måste bibehålla den designade geometrin och inriktningen.
Frakturdelade vevstakar
Sprickdelning används ofta för lämpliga vevstavskonstruktioner med stora volymer.
Istället för att producera en konventionell maskinbearbetad yta mellan staven och locket, en kontrollerad fraktur initieras längs ett förutbestämt område.
De resulterande oregelbundna frakturytorna ger ett mycket individuellt parningsgränssnitt, hjälper locket och stången att återgå till sitt ursprungliga relativa läge under monteringen.
Detta tillvägagångssätt kan erbjuda:
- Noggrann placering av lock-till-stav
- Minskad relativ rörelse
- Eliminering av vissa konventionella bearbetningsoperationer
- Effektiv produktion i hög volym
- Konsekvent monteringsposition när den kontrolleras på rätt sätt
Dock, sprickklyvning kräver noggrant kontrollerade materialegenskaper, hack geometri, frakturbeteende, och processparametrar. Den är inte lämplig för alla vevstakematerial eller design.
Kärnprincipen för vevstångsbearbetning
Den grundläggande utmaningen är att upprätthålla det exakta rumsliga förhållandet mellan de stora och små hålen samtidigt som man förhindrar deformation av den relativt smala komponenten.
Detta gör vevstakesbearbetning till ett klassiskt exempel på lågstyv precisionstillverkning. Enbart maskinnoggrannhet kan inte garantera det slutliga resultatet.
Processen måste samtidigt styra val av datum, fixturladdning, skärkraft, materialavlägsnande, värmebehandling, hål efterbehandling, och inspektion.
I högvolymtillverkning av fordon, den mest effektiva processen kombinerar därför styv och repeterbar fixtur med kontrollerade bearbetningsparametrar, automatiserad mätning, och, där så är lämpligt, fraktur-split teknik.
7. Jämförelse av de sex typiska bearbetningsdelarna
Även axlar, ärm, inhus, växlar, kolvar, och vevstakar har mycket olika geometrier, deras processplaneringslogik kan jämföras systematiskt.
| Del typ | Primär bearbetningsutmaning | Kritiska egenskaper | Vanliga processer | Huvudkontrollpunkt |
| Axel | Rotationsnoggrannhet och koncentricitet | Tidskrifter, axlar, trådar, nyckel | Vändning, slipning, splinebearbetning | Koaxialitet och runout |
| Ärm | Borrningsnoggrannhet och deformation | Borra, AV, ändytan | Borrning, tråkig, skurande, slipa | Bore-to-OD relation |
| Hus | Datum och hålsystemnoggrannhet | Monteringsytor, borrar, hål | Fräsning, tråkig, borrning, slipning | Position och geometrisk noggrannhet |
| Redskap | Tandgeometri och värmebehandlingsförvrängning | Tandprofil, leda, tonhöjd, borra | Hobbing, formning, rakning, slipa, slipning | Växelnoggrannhet och löptid |
| Kolv | Funktionsprofil och termisk geometri | Kjol, stifthål, ringspår | Vändning, tråkig, spårbearbetning | Profil- och positionsnoggrannhet |
| Vevstake | Låg styvhet och deformation | Små/stora hål | Fräsning, tråkig, slipa, fraktur splittring | Borrning och centrumavstånd |
Tabellen visar ett viktigt mönster: bearbetningsmetoden bör följa detaljens funktionella geometri.
Det finns ingen universellt överlägsen bearbetningsprocess.
Svarvning är idealisk för roterande ytor, borrning är avgörande för precision invändiga diametrar, fräsning dominerar komplexa prismatiska ytor, slipning ger hög precision efter värmebehandling, och formnings- eller brottbaserade processer kan minska bearbetningskraven för lämpliga komponenter med hög volym.
8. Slutsats
De sex representativa deltyperna—axlar, ärm, inhus, växlar, kolvar, och vevstakar— Ge ett användbart tvärsnitt av mekanisk bearbetning.
Trots olikheter, samma grundläggande principer dyker upp om och om igen:
Korrekt datumval → logisk processsekvens → lämpliga bearbetningsmetoder → effektiv deformationskontroll → tillförlitlig inspektion
Detta är den verkliga grunden för bearbetningsprocessdesign.
Målet är inte bara att ta bort material så snabbt som möjligt.
En framgångsrik bearbetningsprocess måste omvandla ämnet till en komponent som uppfyller dess dimensionella, geometrisk, funktionell, metallurgisk, yta, och ekonomiska krav konsekvent.
För ingenjörer, processplanerare, och tillverkare, att förstå dessa sex typiska delkategorier ger mer än en lista över bearbetningsmetoder.
Det erbjuder ett praktiskt ramverk för att analysera obekanta komponenter och välja en processväg baserat på delstruktur, funktionskrav, materiell beteende, noggrannhet, och produktionsvolym.
Vanliga frågor
Vad är den mest utmanande delen att bearbeta av dessa sex typer?
Det beror på precisionsgraden, men generellt har kugghjul och kolvar den högsta processkomplexiteten.
Kugghjul kräver specialiserad kuggprofilbearbetning och snäva geometriska toleranser, medan kolvar kräver exakt kontroll av komplexa krökta profiler och multipla referensöverföringar.
Vilken process ger högsta precision kuggkuggkvalitet?
Kuggslipning ger högsta kuggprofilnoggrannhet och är standardprocessen för precisionshärdade kugghjul.
Den kan korrigera distorsion från värmebehandling och uppnå högsta AGMA- eller DIN-noggrannhetsgrader.
Varför är val av datum så kritiskt vid bearbetning av hus?
Husen har flera inbördes relaterade hålsystem och matchande ytor. Alla positionstoleranser staplas upp från det primära datumet.
Dåligt val av datum skapar kumulativa uppriktningsfel som direkt försämrar monteringspassningen och maskinens prestanda.
Vad är fördelen med frakturklyvning för vevstakar?
Frakturdelning skapar en perfekt matchad, formlåsande gränssnitt mellan stången och locket.
Detta förbättrar monteringsnoggrannheten, eliminerar bearbetning av den passande ytan, minskar antalet delar, och ökar den stora strukturella integriteten.
Vilken är standardfinishen för lagerhylsor?
De flesta precisionslagerborrningar avslutas med honing, som ger utmärkt rundhet, kontrollerad ytstruktur, och konsekvent storlek.
För tillämpningar med mycket hög precision, borrslipning eller superfinishing kan specificeras.