Nad moim 28 lat prowadzi linie do kucia aluminium i precyzyjnej obróbki elementów konstrukcyjnych motocykli i samochodów, Słyszałem to samo pytanie więcej razy, niż mogę zliczyć:
„Wcisnąłeś już aluminium w matrycę. To właściwy kształt. Dlaczego musisz to później poddać obróbce CNC?”
To uczciwe pytanie od kogoś, kto nie stał obok 400-tonowej prasy do kucia i nie widział, co wychodzi po drugiej stronie..
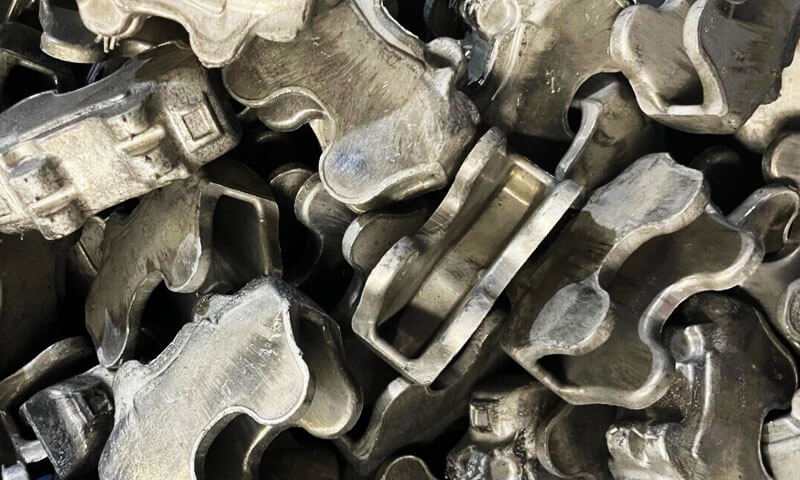
Większość ludzi zakłada, że kucie dostarcza część gotową do montażu. W rzeczywistości, z matrycy wychodzi półfabrykat do kucia — fundament konstrukcyjny, nie gotowy produkt.
Kucie buduje wytrzymałość materiału i szorstką formę; precyzyjna obróbka CNC zamienia ten mocny półfabrykat w część, która faktycznie pasuje, uszczelki, i działa niezawodnie przez tysiące godzin pracy.
W tym artykule dokładnie wyjaśniono, dlaczego wtórna obróbka CNC nie podlega negocjacjom w przypadku wysokowydajnych kutych komponentów aluminiowych, jakie operacje wykonuje, jak kucie i obróbka skrawaniem współdziałają jako procesy uzupełniające, i czego szukać u dostawcy, aby uniknąć kosztownych luk produkcyjnych.
To nie jest teoria podręcznikowa – tego nauczyliśmy się podczas prób, skrawek, i analiza awarii w terenie.
1. Kucie daje półfabrykat, Nie jest to skończona część
Zacznijmy od czego kucie aluminium faktycznie radzi sobie dobrze. Kiedy podgrzewasz kęs aluminium i ściskasz go we wnęce matrycy pod ciśnieniem setek ton, osiągniesz cztery najważniejsze rzeczy:
- Tworzysz ogólny kształt zbliżony do netto części
- Udoskonalasz i wyrównujesz wewnętrzną strukturę ziaren wzdłuż ścieżek obciążenia
- Tworzysz ciągłe linie przepływu metalu, które podążają za geometrią części, radykalnie poprawia wytrzymałość zmęczeniową
- Budujesz podstawową integralność strukturalną, która sprawia, że kute części są o 30–50% mocniejsze niż ich odpowiedniki wykonane maszynowo z litego
To ogromna wartość. Ale oto, czego nie może zrobić kucie, nieważne jak dobra jest twoja śmierć: nie może wytworzyć ostatecznych precyzyjnych wymiarów, gładkie powierzchnie współpracujące, lub drobne cechy wewnętrzne.
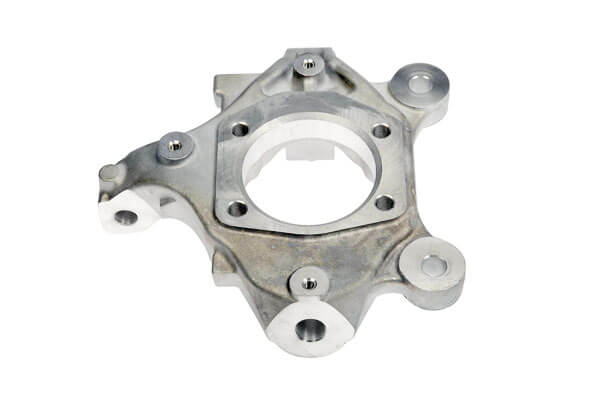
Nieodłączne ograniczenia kutej geometrii
Każda matryca do kucia musi stanowić kompromis pomiędzy odkształcalnością a precyzją:
- Szkic kąty: Aby wyrzucić część z matrycy, potrzebne jest przeciąg 1–3° na stronę.
Oznacza to, że każda pionowa powierzchnia jest zwężana, nie kwadratowy. Nie można zamontować stożkowej powierzchni montażowej. - Tolerancja w stanie kutym: Nawet najlepsza odkuwka matrycowa charakteryzuje się dokładnością wymiarową rzędu ±0,2–0,5 mm. Do otworów montażowych, łożysko pasuje, i uszczelnianie powierzchni, potrzebujesz ±0,02–±0,05 mm.
- Stan powierzchni: Powierzchnie kute mają zgorzelinę tlenkową, niewielki opór matrycy, i linia podziału miga.
Nie są wystarczająco płaskie, wystarczająco gładka, lub wystarczająco spójne, aby zapewnić uszczelnienie lub precyzyjne połączenie. - Dobre funkcje: Małe dziury, wątki, rowki uszczelniające, a cienkie żebra nie mogą być niezawodnie kute.
Metal nie będzie konsekwentnie spływał do małych elementów matrycy, a wyrzucenie ich bez uszkodzeń jest prawie niemożliwe.
Kiedyś nowy inżynier produktu próbował zamówić kuty zacisk hamulcowy do motocykla o zerowym ciągu i z kutymi otworami na gwint. Myślał, że przepłacamy za obróbkę.
Po trzech nieudanych próbach i 12 złomowane części próbki, w końcu zaakceptował to, co starsi już wiedzieli: kucie buduje konstrukcję; obróbka zapewnia precyzję.
Do części takich jak zaciski hamulcowe, górne potrójne zaciski, podnóżki, i łączniki amortyzatorów — cechy, które sprawiają, że dana część faktycznie się składa i działa, to dokładnie te cechy, których nie może wytworzyć kucie.
2. Co dokładnie robi precyzyjna obróbka CNC na kutym półfabrykacie?
Obróbka CNC to nie tylko „czyszczenie krawędzi”. Wykonuje pięć kluczowych kategorii prac, które zamieniają półfabrykat do odkuwki w funkcjonalny element.
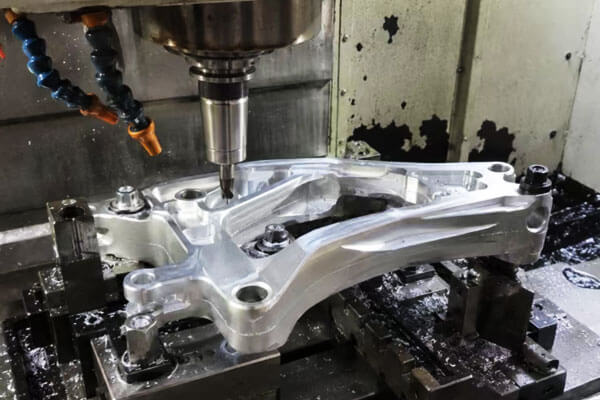
Montowanie & Lokalizowanie otworów
Prawie każda kuta część konstrukcyjna łączy się z czymś innym – ramą, szok, zespół hamulca.
Dokładność położenia otworu określa, czy część jest wkręcana prosto, czy luki są w ogóle po lewej i prawej stronie, oraz czy po montażu zespół wykazuje nierówne obciążenie.
Przesuń wzór otworów o 0.15 mm na górnym zacisku motocykla, i widelce się krępują. Przesuń to 0.3 mm, i część w ogóle się nie złoży.
Kucie nie może niezawodnie utrzymać tolerancji położenia otworu bardziej niż w przybliżeniu ± 0,4 mm. Wiercenie i wytaczanie CNC utrzymuje ± 0,05 mm lub więcej, nawet w przypadku wzorów wielootworowych.
Gwintowane otwory
Otwory gwintowane wymagają dokładnej średnicy, głębokość, dotknij pozycji, i jakość kształtu gwintu.
Dotyczy części, które są demontowane i ponownie montowane w celu serwisu, zła jakość nici oznacza pozbawione nici, luźne mocowania, i awarie terenowe.
Kucie nie może wytworzyć użytecznych gwintów. Możesz wykuć otwór pilotujący, ale ostateczny gwint jest zawsze obrabiany.
Kontrolujemy również dokładnie głębokość gwintu i geometrię pogłębienia w systemie CNC — jest to coś, czego nie da się osiągnąć w sposób ciągły za pomocą gwintownika ręcznego.
Gody & Lokalizowanie twarzy
Powierzchnie kute nigdy nie są wystarczająco płaskie, aby można je było wykorzystać jako powierzchnie współpracujące podczas montażu. Kuta powierzchnia może mieć różnicę 0,2–0,5 mm na powierzchni czołowej, plus zbieżność kąta pochylenia.
Połącz ze sobą dwie twarze w ten sposób, i uzyskasz nierówne mocowanie, ścieżki wycieków uszczelek, oraz części, które przesuwają się pod obciążeniem.
Frezowanie czołowe CNC zapewnia kontrolowaną płaskość – zazwyczaj 0.02 mm za 100 mm dla powierzchni konstrukcyjnych, i jeszcze bardziej szczelne do uszczelniania powierzchni.
Do korpusów zacisków hamulcowych, ta płaskość zapobiega wyciekaniu płynu hamulcowego. To nie kosmetyka – to funkcjonalność.
Gniazda łożysk & Rowki ustalające
Każda część, która się obraca, obraca się, lub utrzymuje uszczelkę, wymaga precyzyjnych otworów, siedzenia łożyskowe, i rowki pierścieni osadczych.
Cechy te wymagają tolerancji średnicy do setnych części milimetra i ostrej, spójna geometria rowka.
Kucie nie pozwala na wykonanie otworu łożyska w tolerancji H7. Nie może wytworzyć kwadratowego rowka ustalającego z ostrymi narożnikami. Są to operacje stricte CNC – toczenie, nudny, i rowkowanie wewnętrzne.
Kontury, Funkcje rozjaśniające & Przełam krawędzie
Wysokowydajne części kute często mają kieszenie odciążające, fazowania, i udoskonalone kontury zewnętrzne podczas obróbki.
Usuwamy nadmiar materiału tam, gdzie nie ma ładunku, aby zaoszczędzić na wadze – co ma kluczowe znaczenie w przypadku części motocyklowych i samochodowych, gdzie liczy się każdy gram.
Łamiemy również ostre krawędzie, usuń przebłysk linii podziału, i mieszanki przejściowe.
Tu nie chodzi tylko o wygląd: ostre krawędzie zwiększają naprężenia. Czysta obrobiona faza może poprawić trwałość zmęczeniową obciążonej części o 20–30%..
Na koniec dnia, Obróbka CNC to nie tylko dopasowanie części. Kontroluje wagę, balansować, opieczętowanie, nosić życie, i wydajność zmęczenia.
3. Kucie i obróbka CNC: Uzupełniający, Brak rywalizacji
Czasami słyszę, jak ludzie określają to jako „kucie vs. obróbka.” To niewłaściwy sposób patrzenia na to.
Rozwiązują zupełnie inne problemy, a najlepsze komponenty wykorzystują oba do tego, co każdy z nich robi najlepiej.
| Proces | Funkcja podstawowa | Siła pierwotna | Ograniczenie klucza |
| Kucie aluminium | Buduje fundament strukturalny; wyrównuje przepływ ziaren; poprawia wytrzymałość zmęczeniową | Doskonała integralność materiału; wysoka wytrzymałość w stosunku do masy | Ograniczona dokładność wymiarowa; nie może dawać dobrych cech |
| Precyzyjna obróbka CNC | Zapewnia ostateczną dokładność wymiarową; wytwarza cechy funkcjonalne; kontroluje jakość powierzchni | Niezwykle precyzyjny; elastyczna geometria elementów | Usuwa materiał; nie poprawia wytrzymałości materiału podstawowego |
Dlaczego nie po prostu maszyna z litego pręta?
Jeśli potrzebujesz precyzji, dlaczego nie po prostu wyfrezować całej części z solidnego bloku aluminium? Ludzie też o to pytali.
Prawdą jest, że z litego pręta na frezarce CNC można wykonać prawie każdy kształt. Ale są trzy duże wady:
- Ogromne marnotrawstwo materiału: Do typowego zacisku hamulcowego motocykla, usuniesz 65–75% paska startowego w postaci żetonów.
Kute półfabrykaty usuwają tylko 10–20%. Do produkcji o dużej objętości, to ogromna różnica w kosztach. - Ogranicz przepływ ziarna: Obróbka od pełnych cięć w poprzek naturalnego kierunku słojów. Części kute mają przepływ ziaren zgodny z kształtem części, dając o 30–50% lepszą wytrzymałość zmęczeniową.
Widziałem, że zaciski wykonane z litego materiału poddane testom zmęczeniowym pękają przy mniej niż połowie cykli odpowiedników kutych i obrabianych maszynowo. - Dłuższy czas cyklu: Obróbka złożonej części z litego materiału trwa 2–3 razy dłużej niż obróbka półfabrykatu do kucia o niemal całkowitej powierzchni.
Dlaczego nie po prostu kuć i pomijać obróbkę?
Po drugiej stronie, nie można pominąć obróbki i złożyć części kute.
Tolerancja jest zbyt luźna, powierzchnie są zbyt szorstkie, i nie ma żadnych funkcji funkcjonalnych. Część nie będzie pasować, nie uszczelni, i przedwcześnie zakończy się niepowodzeniem.
Optymalna sekwencja produkcji
Do wysokowydajnych aluminiowych części konstrukcyjnych — zacisków hamulcowych, górne potrójne zaciski, podnóżki, linki szokowe, i tym podobne — jest to standardowy, sprawdzony przebieg procesu:
Projektowanie produktu → Opracowywanie matryc → Kucie aluminium na gorąco → Obróbka cieplna → Precyzyjna obróbka CNC → Kontrola wymiarowa → Wykańczanie powierzchni → Kontrola końcowa & Dostawa
To połączenie wykorzystuje wytrzymałość i wydajność materiałową kucia oraz precyzję i szczegółowość obróbki CNC.
Daje Ci to, co najlepsze z obu światów, i tak powstają prawie wszystkie wysokowydajne aluminiowe części konstrukcyjne.
4. Dlaczego zespoły zaopatrzeniowe muszą patrzeć poza prasę kuźniczą
Kiedy zaopatrujesz się w komponenty z kutego aluminium, największym błędem, jaki możesz popełnić, jest pytanie, czy dostawca posiada prasę do kucia.
Możliwość wykucia półwyrobu to tylko połowa równania. Czy możesz przejść na wersję stabilną, jakość produkcji seryjnej zależy całkowicie od możliwości dostawcy w zakresie obróbki wtórnej i integracji procesów.
Istnieją cztery krytyczne zdolności do oceny:
Właściwe planowanie naddatku na obróbkę
Naddatek obróbkowy jest działaniem równoważącym. Zostaw za dużo, marnujesz materiał i dodajesz czas cyklu CNC.
Zostaw za mało, i nie możesz oczyścić łuski kuźni, PROJEKT Kąt, i zniekształcenia — kończy się to odsłoniętą kutą skórą na współpracującej powierzchni.
Dobrzy dostawcy uwzględniają naddatek na obróbkę w projekcie matrycy od pierwszego dnia. Nie tylko dodają mundur 0.5 mm wszędzie. Większy dodatek przypisano obszarom o dużych zniekształceniach, a mniej stabilnym.
To tutaj doświadczeni inżynierowie matryc zarabiają pieniądze. Widziałem źle zaprojektowane matryce 1 mm dodatkowego zapasu z jednej strony i ujemnego zapasu z drugiej — bezużyteczny.
Konsekwentna strategia mocowania
Skomplikowane części kute prawie zawsze wymagają wielu ustawień w celu obróbki wszystkich stron.
Za każdym razem, gdy odpinasz i ponownie mocujesz część, wprowadzasz błąd wyrównania. Złe mocowanie powoduje błędy pozycjonowania w obrabianych odkuwkach.
Kompetentny dostawca opracuje dedykowane mocowanie, które będzie lokalizować elementy odniesienia odkute, utrzymuje spójne wyrównanie we wszystkich operacjach, i utrzymuje zmienność między częściami.
Do wzorów wielootworowych i elementów współosiowych, Dokładność mocowania bezpośrednio determinuje wydajność montażu.
Możliwość wewnętrznej weryfikacji wymiarowej
Nie można ocenić naocznie części kutej i obrobionej maszynowo. Krytyczne części konstrukcyjne — zwłaszcza hamulce, sterowniczy, i elementy zawieszenia – wymagają zweryfikowanej kontroli wymiarowej.
Poszukaj dostawców posiadających własną współrzędnościową maszynę pomiarową (CMM) zdolność, dedykowane średniceomierze, i skalibrowane narzędzia inspekcyjne.
Dobrzy dostawcy sprawdzają krytyczne wymiary każdej pierwszej sztuki, i kontroluj wymiary próbek w każdej partii. Jeśli dostawca mówi: „po prostu na to patrzymy,odejdź.
Koordynacja procesu powierzchniowego
Anodowanie, piaskowanie perełek, i polerowanie zmieniają nieznacznie wymiary części — od kilku mikronów do kilku dziesiątych, w zależności od procesu.
Jeśli obrabiasz maszynę do ostatecznego rozmiaru wydruku, a następnie anodujesz, możesz skończyć jako zbyt duży lub poza tolerancją.
Doświadczeni dostawcy przewidują grubość wykończenia powierzchni podczas obróbki. Pozostawiają kontrolowany zapas do powlekania, więc ostateczne wymiary są dokładnie takie same, jak po obróbce powierzchni.
To brzmi skromnie, ale widziałem, że całe partie były odrzucane, ponieważ obróbka nie uwzględniała nawarstwień anodowych.
Do programów niestandardowych i niskonakładowych, praca z jednym źródłem zajmującym się oprzyrządowaniem, kucie, obróbka, kontrola, i wykończenie powierzchni eliminuje prawie wszystkie luki w interfejsie. Mniej przekazań = mniej błędów.
5. Dlaczego warto zaopatrzyć się w precyzyjne odkuwki aluminiowe firmy DEZE Technology?
Na TA technologia, specjalistą w zakresie precyzyjnego kucia i obróbki aluminium z siedzibą w Xuchang, Henan, Chiny, całą naszą działalność zbudowaliśmy wokół tego zintegrowanego, kompleksowego modelu produkcji.
Nasz system zarządzania jakością posiada certyfikat ISO 9001:2015, z pełną identyfikowalnością na każdym etapie — od wewnętrznej inżynierii matryc i wstępnego formowania kęsów po kucie aluminium na gorąco, T6 Oczyszczanie cieplne,
5-precyzyjna obróbka osi CNC, Weryfikacja wymiarowa CMM, i wykończenie powierzchni – wszystko kontrolowane pod jednym dachem.
Projektujemy naddatki na obróbkę bezpośrednio w początkowym projekcie matrycy, aby zoptymalizować usuwanie materiału, opracować dedykowane mocowania dla poszczególnych części, aby zachować dokładność pozycjonowania, i sprawdź krytyczne wymiary każdej partii.
Dla zespołów zaopatrzeniowych, ta możliwość korzystania z jednego źródła eliminuje błędy przy przekazywaniu danych między dostawcami, skraca czas realizacji programu, i zapewnia spójne, gotowe do produkcji elementy z kutego aluminium do motocykli, automobilowy, i przemysłowych zastosowań konstrukcyjnych.
6. Wniosek
Kucie aluminium i precyzyjna obróbka CNC nie są procesami konkurencyjnymi. Są to dwa ogniwa w tym samym łańcuchu produkcyjnym, każdy robi to, co potrafi najlepiej, aby zbudować część, która jest jednocześnie mocna i precyzyjna.
Kucie zapewnia podstawę konstrukcyjną: wyrównany przepływ ziarna, poprawiona wytrzymałość zmęczeniowa, i kształt zbliżony do siatki, który minimalizuje straty materiału.
Obróbka CNC zapewnia funkcjonalną precyzję: dokładne pozycje otworów, płaskie twarze współpracujące, właściwe wątki, łożysko pasuje, i kontrolowana jakość powierzchni, która sprawia, że część faktycznie się składa, foka, i ostatni.
Do części obciążonych o wysokiej wydajności — zaciski hamulcowe, elementy układu kierowniczego, Linki zawieszenia, oraz wszystkie inne elementy zapewniające bezpieczeństwo rowerzystom i działanie sprzętu — nie można mieć jednego bez drugiego.
Najlepsze kute części na świecie są bezużyteczne, jeśli nie pasują. Najbardziej precyzyjnie obrobione części są słabsze, jeśli są wycięte z litego pręta.
Prawdziwą umiejętnością – i prawdziwą wartością dobrego dostawcy – jest powiązanie całego procesu: projekt matrycy uwzględniający zapas obróbki, kucie, które daje spójne półfabrykaty,
mocowanie utrzymujące wyrównanie, obróbka, która uderza w tolerancje, oraz inspekcja, która wykryje problemy przed wysyłką.
Popraw ten łańcuch, i otrzymujesz mocne części, dokładny, i konsekwentna partia po partii.
Często zadawane pytania
Czy wszystkie odkuwki ze stopów aluminium wymagają obróbki CNC??
NIE, nie wszystkie. Proste, niepasujące do siebie wsporniki konstrukcyjne, surowe przekładki, a części o niskiej tolerancji mogą być czasami używane w stanie kutym, z jedynie gratowaniem.
Ale dowolna część z otworami montażowymi, funkcje gwintowane, powierzchnie uszczelniające, łożysko pasuje, lub wąskie tolerancje wymiarowe będą wymagały wtórnej obróbki CNC.
Do części konstrukcyjnych motocykli i samochodów, to już koniec 90% odkuwek produkcyjnych.
Jest 6061 aluminium dobre do obróbki CNC po kuciu?
6061 doskonale nadaje się do elementów kutych, a następnie obrabianych maszynowo. Ma dobry balans sił, plastyczność, i obrabialność, i reaguje bardzo przewidywalnie na obróbkę cieplną T6.
Używamy go szeroko do podnóżków, górne potrójne zaciski, nawiasy, i linki. Maszyna jest czysta, dobrze trzyma tolerancję, i anoduje równomiernie.
Dla wyższych wymagań wytrzymałościowych, 7075 maszyny też dobrze, ale jest bardziej wrażliwy na wcięcia i wymaga dokładniejszego planowania ścieżki narzędzia.
Czy obróbka CNC zniszczy wytrzymałość kutej części??
Nie, jeśli zostanie to zrobione prawidłowo. Właściwa obróbka CNC usuwa jedynie wcześniej zaplanowany naddatek na obróbkę poza funkcjonalną ścieżką obciążenia.
Kluczem jest zaprojektowanie części, kucie przepływu ziarna, i obróbkę materiału razem — dzięki czemu nigdy nie przecinasz krytycznych linii ziaren nośnych ani nie usuwasz naprężonej skóry.
Zła obróbka może całkowicie zniszczyć odkuwkę. Jeśli wykonasz głęboki rowek w poprzek strefy dużych naprężeń, tworzysz źródło stresu i zabijasz zmęczenie życiem.
Dlatego DFM (projekt pod kątem wykonalności) przegląd pomiędzy inżynierami zajmującymi się kuciem i inżynierami zajmującymi się obróbką ma ogromne znaczenie.
Części kute mogą być wysyłane bezpośrednio po obróbce CNC?
Prawie nigdy. Po obróbce, nadal potrzebujesz weryfikacji wymiarowej, gratowanie, czyszczenie, obróbka powierzchni (anodowane, podmuch, itp.), i kontrola końcowa.
Dopiero po przejściu wszystkich kontroli pakujesz i wysyłasz. Pominięcie kontroli końcowej oznacza sposób, w jaki wadliwe części przedostają się do klientów.