
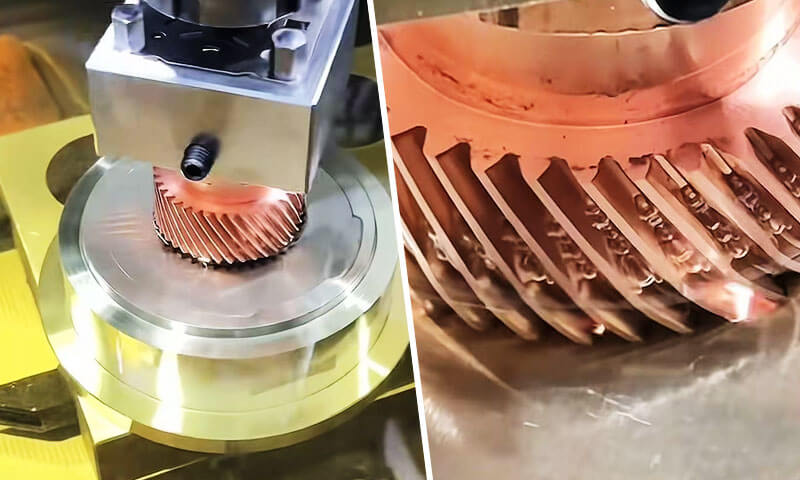
Obróbka elektroerozyjna wgłębna, określany również jako RAM EDM, wgłębne EDM lub wgłębieniowe EDM, to jeden z najbardziej precyzyjnych i niezastąpionych nietradycyjnych procesów produkcyjnych we współczesnej inżynierii precyzyjnej.
W przeciwieństwie do konwencjonalnego frezowania i toczenia, które usuwają materiał poprzez mechaniczną siłę skrawania, wgłębna elektroerozja powoduje erozję elementów przewodzących prąd elektryczny w sposób kontrolowany, powtarzające się iskry elektryczne, bez fizycznego kontaktu pomiędzy narzędziem a częścią.
Ta zasadnicza różnica pozwala na wytwarzanie złożonych trójwymiarowych wnęk, ostre narożniki wewnętrzne, głębokie, wąskie szczeliny i wyjątkowo twarde materiały, których produkcja przy użyciu narzędzi skrawających byłaby niemożliwa lub zbyt kosztowna.
Przez dziesięciolecia, Obciążnik EDM jest podstawą produkcji narzędzi i matryc, i w dalszym ciągu umożliwia innowacje w przemyśle lotniczym, urządzenia medyczne, przemysł motoryzacyjny i półprzewodnikowy.
Jego wyjątkowa zdolność do obróbki stali hartowanych, węgliki spiekane, i specjalne nadstopy z dokładnością do mikrona, przy zerowych siłach skrawania i krawędziach bez zadziorów, czyni go niezbędnym w przypadku precyzyjnych komponentów o wysokiej wartości.
1. Co to jest Sinker EDM?
Ciężarek u wędki EDM(Obróbka elektroerozyjna) to bezdotykowy termoelektryczny proces usuwania materiału, w którym wykorzystuje się wstępnie ukształtowaną elektrodę (narzędzie) i przewodzący przedmiot obrabiany są zanurzane w płynie dielektrycznym i oddzielane od siebie małą szczeliną, precyzyjnie kontrolowana iskiernik.
W szczelinie generowana jest seria dyskretnych wyładowań elektrycznych, każdy wytwarza zlokalizowany kanał mikroplazmy o temperaturze 8 000–12 000°C, który topi i odparowuje niewielkie objętości zarówno przedmiotu obrabianego, jak i materiału elektrody.
Ponad miliony cykli rozładowania, elektroda stopniowo zagłębia się w obrabiany przedmiot, odtwarzając jego odwrotny kształt z dużą dokładnością.

Nazwa „toner” pochodzi od tej akcji zanurzenia: elektroda dosłownie zagłębia się w część, tworząc wnękę.
W przeciwieństwie do innych wariantów EDM, Siner EDM charakteryzuje się zdolnością do wytwarzania w pełni trójwymiarowych form wewnętrznych i zewnętrznych, a nie tylko przecinanie profili.
Jest to oryginalna forma technologii EDM i pozostaje najbardziej wszechstronnym wariantem do skomplikowanych prac wnękowych.
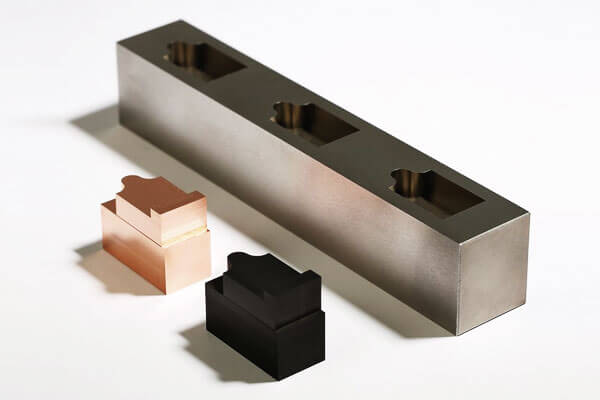
Kluczową cechą wyróżniającą jest to, że geometria gotowej części jest bezpośrednią ujemną repliką elektrody.
Oznacza to każdy szczegół elektrody – żebra, szczeliny, tekstury i promienie naroży – przenoszone są na obrabiany przedmiot, skalowane według wielkości iskiernika.
Kontekst historyczny
Proces EDM został po raz pierwszy opracowany w latach czterdziestych XX wieku przez dwóch radzieckich naukowców, B.R. Lazarenko i N.I. Łazarenko, który odkrył, że wyładowania elektryczne mogą powodować erozję metalu.
Technologia została udoskonalona w latach pięćdziesiątych i sześćdziesiątych XX wieku, i do lat 70, Sinker EDM stał się uznanym procesem produkcyjnym do wytwarzania narzędzi i matryc.
Dzisiaj, jest kamieniem węgielnym precyzyjnej produkcji, szczególnie w przemyśle lotniczym, automobilowy, medyczny, i branży odlewniczej.
2. Jak działa Sinker EDM?
Ciężki EDM, znany również jako obróbka wgłębna EDM lub obróbka elektroerozyjna, usuwa materiał poprzez kontrolowaną sekwencję wyładowań elektrycznych, a nie poprzez bezpośrednie cięcie mechaniczne.
W procesie wykorzystuje się ukształtowaną elektrodę, przewodzący przedmiot obrabiany, i płyn dielektryczny.
Poprzez wielokrotne generowanie mikroskopijnych iskier w precyzyjnie kontrolowanej szczelinie, Sinker EDM stopniowo odtwarza geometrię elektrody w przedmiocie obrabianym.
W przeciwieństwie do obróbki konwencjonalnej, jest brak bezpośredniego kontaktu elektrody z przedmiotem obrabianym podczas normalnej obróbki elektroerozyjnej.
Usuwanie materiału odbywa się głównie za pomocą energii impulsów elektrycznych, częstotliwość wyładowań, warunki luki, cyrkulacja dielektryczna, i ruch elektrody.
Rozpad dielektryka
Proces rozpoczyna się od umieszczenia elektrody bardzo blisko przewodzącego przedmiotu obrabianego, podczas gdy obie elektrody są zanurzone w płynie dielektrycznym, zazwyczaj olej EDM.
Pomiędzy elektrodą a przedmiotem obrabianym przykładane jest kontrolowane napięcie. W normalnych warunkach, dielektryk działa jak izolator elektryczny.
Gdy elektroda zbliża się do przedmiotu obrabianego, odstęp między elektrodami osiąga odpowiedni poziom, pole elektryczne staje się wystarczająco silne, aby lokalnie zjonizować dielektryk.
Następnie płyn ulega przebicie dielektryczne, tworząc tymczasowy przewodzący kanał plazmowy pomiędzy dwiema powierzchniami.
Ponieważ wyładowanie następuje w zlokalizowanych punktach, w których warunki elektryczne są najkorzystniejsze, proces obróbki może skoncentrować energię na bardzo małych obszarach.
Wyładowanie elektryczne i lokalne uwalnianie energii
Gdy nastąpi awaria, krótkotrwały impuls prądu przechodzi przez kanał plazmowy. Energia elektryczna jest przekształcana w intensywną, zlokalizowaną energię cieplną.
Temperatury w strefie wyładowania mogą sięgać kilku tysięcy stopni Celsjusza.
Ta ekstremalna, ale wysoce zlokalizowana energia powoduje szybkie nagrzewanie zarówno przedmiotu obrabianego, jak i, w mniejszym stopniu, elektroda.
Wyrzut nie usuwa materiału poprzez ciągłe cięcie. Zamiast, każda pojedyncza iskra tworzy mikroskopijne zjawisko obróbki. Połączony efekt milionów tych zdarzeń stopniowo tworzy pożądaną wnękę.
Topienie i odparowywanie przedmiotu obrabianego
Skoncentrowana energia cieplna szybko topi i częściowo odparowuje bardzo małą objętość materiału na powierzchni przedmiotu obrabianego. Po każdym skutecznym wyładowaniu tworzy się mikroskopijny krater.
Wymiary tych kraterów zależą w dużym stopniu od parametrów obróbki takich jak:
- Szczytowy prąd rozładowania
- Czas trwania impulsu
- Czas trwania impulsu
- Napięcie rozładowania
- Szczelina elektroda-przedmiot obrabiany
- Warunki dielektryczne
Wyższa energia wyładowania ogólnie zwiększa szybkość usuwania materiału (Mrr), ale może również tworzyć większe kratery, bardziej szorstką powierzchnię, grubszą warstwę przeróbki, oraz obszar bardziej narażony na działanie ciepła.
Impulsy wykańczające o niższej energii generują znacznie mniejsze kratery i dlatego są stosowane, gdy dokładność wymiarowa i jakość powierzchni są ważniejsze niż szybkość usuwania.
Dejonizacja i płukanie dielektryczne
Po każdym impulsie rozładowania, prąd zostaje przerwany. Kanał plazmowy zapada się, a dielektryk szybko powraca do stanu izolacyjnego.
Naraz, cyrkulacja dielektryczna usuwa stopione cząstki, ponownie zestalony gruz, i inne zanieczyszczenia ze szczeliny obróbczej.
Skuteczne płukanie jest niezbędne, ponieważ nagromadzone zanieczyszczenia mogą powodować niestabilne wyładowania wtórne, zwarcia, łukowe, lub nierówne usuwanie materiału.
Dlatego dielektryk spełnia kilka funkcji jednocześnie: izolacja elektryczna, chłodzenie, usuwanie gruzu, i przywrócenie stabilnych warunków szczeliny.
Kontrola odstępu serwa
Kluczową cechą Sinker EDM jest układ serwo w zamkniętej pętli który w sposób ciągły monitoruje warunki elektryczne w szczelinie obróbczej i odpowiednio dostosowuje położenie elektrody.
Jeśli szczelina stanie się zbyt mała, mogą wystąpić niestabilne wyładowania lub zwarcia, więc elektroda lekko się cofa.
Jeśli szczelina stanie się zbyt duża, wyładowania stają się rzadkie lub ustają, powodując przesunięcie elektrody.
To ciągłe sprzężenie zwrotne utrzymuje odpowiednią szczelinę roboczą podczas obróbki.
Ponieważ elektroda stopniowo zbliża się do ostatecznej geometrii wnęki, zachowując kontrolowane warunki wyładowania, złożone wgłębienia można generować z dużą powtarzalnością.
Postępujące tworzenie się ubytków
Elektroda zwykle nie wytwarza całej wnęki podczas jednego wyładowania. Zamiast, tysiące lub miliony pojedynczych wyładowań stopniowo powodują erozję przedmiotu obrabianego.
Ponieważ proces trwa, elektroda wnika w obrabiany przedmiot, zachowując zaprogramowaną trajektorię. Powstała wnęka coraz bardziej odpowiada ujemna geometria elektrody.
Do precyzyjnych zastosowań w formach i matrycach, obróbkę skrawaniem powszechnie dzieli się na obróbkę zgrubną, półwykończenie, i etapy wykańczania.
W procesie zgrubnym wykorzystuje się impulsy o stosunkowo dużej energii, aby skutecznie usunąć materiał, podczas wykańczania wykorzystuje się wyładowania o niższej energii, aby uzyskać ściślejszą kontrolę wymiarową i lepszą jakość powierzchni.
3. Proces obróbki Sinker EDM krok po kroku
Sinker EDM to nie tylko operacja wytwarzania iskier.
Wytworzenie precyzyjnej wnęki EDM wymaga skoordynowanej kontroli geometrii elektrody, pozycjonowanie przedmiotu obrabianego, cyrkulacja dielektryczna, parametry rozładowania, zużycie elektrod, zaczerwienienie, i inspekcja.
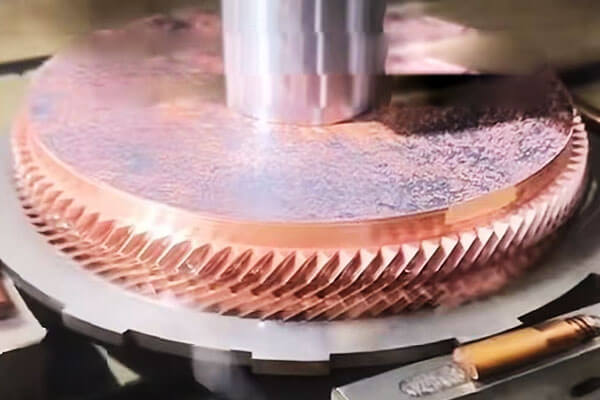
Krok 1: Projektowanie i wytwarzanie elektrod
Proces rozpoczyna się od zaprojektowania elektrody, która reprezentuje dodatnia geometria wnęki przeznaczonej do obróbki.
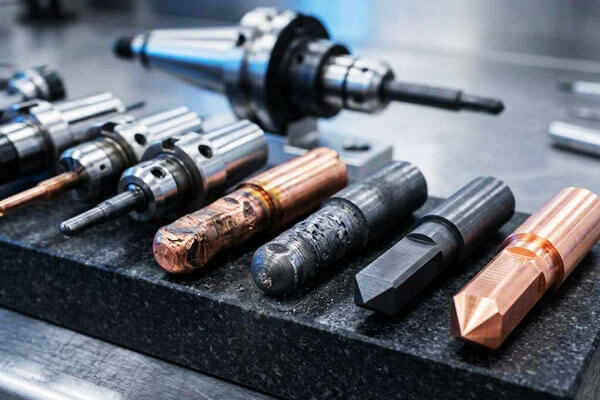
Grafit i miedź to dwa najczęściej stosowane materiały elektrodowe, wybierane na podstawie czynników takich jak złożoność wnęki, wymagane wykończenie powierzchni, dokładność wymiarowa, prędkość obróbki, i oczekiwane zużycie elektrod.
Konstrukcja elektrody musi uwzględniać zaprogramowanie iskiernik, zużycie elektrod, wymagania dotyczące płukania, oraz kompensacja wymiarowa wymagana przez system sterowania EDM.
Do skomplikowanych form i matryc, można wykonać wiele elektrod do obróbki zgrubnej, półwykończenie, i wykańczanie, zamiast próbować uzyskać ostateczną wnękę za pomocą pojedynczej elektrody.
Jakość elektrody ma bezpośredni wpływ na jakość ostatecznej wnęki.
Błędy w wymiarach elektrod, ostre krawędzie, Stan powierzchni, lub wyrównanie można przenieść na obrabiany przedmiot podczas obróbki elektroerozyjnej.
Krok 2: Konfiguracja przedmiotu obrabianego i precyzyjne ustawienie
Przedmiot obrabiany jest bezpiecznie zamontowany na stole maszyny EDM i umieszczony w zbiorniku dielektrycznym.
Dokładne ustawienie ustala relację współrzędnych pomiędzy przedmiotem obrabianym a elektrodą, co jest istotne przy obróbce wnęk, które muszą dokładnie odpowiadać innym cechom.
Powszechnie stosowane są nowoczesne maszyny Sinker EDM sondy dotykowe, automatyczne wykrywanie krawędzi, systemy referencyjne, lub cykle pomiaru elektrody w celu ustalenia punktów zerowych przedmiotu obrabianego i sprawdzenia położenia elektrody.
Do obróbki wieloelektrodowej, spójne odniesienie do współrzędnych jest szczególnie ważne, ponieważ obróbka zgrubna, wykończeniowy, i szczegółowe elektrody muszą powrócić do właściwych lokalizacji, nie powodując kumulujących się błędów pozycjonowania.
Krok 3: Przygotowanie i płukanie dielektryka
Strefa obróbki jest wypełniona lub zanurzona w płynie dielektrycznym. Olej EDM jest szeroko stosowany w konwencjonalnych elektrodrążarkach Sinker, ponieważ zapewnia stabilną izolację elektryczną i skuteczne chłodzenie.
Dielektryk przepływa w sposób ciągły przez systemy filtracji i płukania w celu usunięcia zanieczyszczeń powstałych podczas obróbki.
Czystość dielektryka i stabilność temperatury są ważne, ponieważ zanieczyszczony lub niestabilny termicznie płyn może wpływać na zachowanie podczas wyładowania i spójność wymiarową.
Równie istotne jest płukanie. Podczas obróbki, stopione i ponownie zestalone cząstki gromadzą się we wnęce.
Jeśli cząstki te nie zostaną skutecznie usunięte, mogą powodować niestabilne wyładowania, łuk wtórny, zmniejszona wydajność usuwania materiału, i zlokalizowane wady powierzchniowe.
Krok 4: Programowanie parametrów EDM
Przed rozpoczęciem obróbki, Inżynier procesu ustala parametry elektryczne i serwo zgodnie z materiał przedmiotu obrabianego, materiał elektrody, etap obróbki, geometria wnęki, i wymagane wykończenie powierzchni.
Do ważnych parametrów należy prąd szczytowy, napięcie rozładowania, czas włączenia impulsu, czas wyłączenia impulsu, odniesienie do serwa, biegunowość, warunki płukania, oraz, tam gdzie ma to zastosowanie, strategie orbitowania lub ruchu elektrod.
Nie ma jednego uniwersalnego zestawu parametrów EDM. Obróbka zgrubna wymaga znacznie większej energii wyładowania niż wykańczająca, podczas gdy głębokie, wąskie ubytki mogą wymagać innych warunków płukania i pulsowania niż w przypadku ubytków otwartych.
Krok 5: Szorstkie
Zgrubna elektroerozja usuwa większość materiału i ustala podstawową geometrię wnęki. Do osiągnięcia dużej szybkości usuwania materiału wykorzystywana jest stosunkowo duża energia wyładowania.
Na tym etapie, większe impulsy elektryczne powodują powstawanie większych pojedynczych kraterów, a tym samym szybszą erozję.
Celowo pozostawia się kontrolowaną ilość naddatku na obróbkę dla kolejnych operacji.
Celem obróbki zgrubnej jest nie maksymalna jakość powierzchni, ale wydajne i stabilne usuwanie materiału sypkiego przy zachowaniu wystarczającej kontroli wymiarów przy wykańczaniu.
Do głębokich ubytków, warunki płukania stają się szczególnie ważne podczas obróbki zgrubnej, ponieważ większa ilość zerodowanego materiału może szybko zanieczyścić szczelinę obróbczą.
Krok 6: Półwykańczanie i przejście elektrod
Do wymagających ubytków, etap półwykańczający można wprowadzić pomiędzy obróbką zgrubną a wykańczającą.
Można zastosować oddzielną elektrodę lub stopniowo udoskonaloną geometrię elektrody, aby usunąć pozostały naddatek obróbkowy, jednocześnie zmniejszając odchyłki wymiarowe i poprawiając spójność powierzchni.
Ten etap pośredni zapewnia kontrolowane przejście pomiędzy agresywną obróbką zgrubną a delikatną obróbką wykańczającą.
Jest szczególnie przydatny w przypadku form i matryc zawierających głębokie żebra, wąskie szczeliny, ostre zakręty, drobne tekstury, lub złożone powierzchnie trójwymiarowe.
Krok 7: Wykończeniowy
Wykańczanie wykorzystuje znacznie niższą energię wyładowania do uzyskania ostatecznych wymiarów wnęki i wymaganej jakości powierzchni.
Krótsze czasy trwania impulsów i niższe prądy szczytowe tworzą mniejsze kratery erozyjne, zmniejszenie chropowatości powierzchni i minimalizacja grubości warstwy powierzchniowej poddanej działaniu ciepła.
Strategia wykańczania musi być zrównoważona Chropowatość powierzchni, dokładność wymiarowa, czas obróbki, i integralność powierzchni.
Niezwykle dokładne wykończenie może wymagać wielu przejść, ponieważ usuwanie materiału staje się coraz wolniejsze w miarę zmniejszania się energii wyładowania.
Do krytycznych zastosowań narzędziowych, ostateczną powierzchnię można następnie poddać polerowaniu, teksturowanie, powłoka, lub inne obróbki powierzchni w zależności od wymaganej funkcji.
Krok 8: Kompensacja zużycia elektrod
Zużycie elektrod jest nieodłączną cechą urządzeń Sinker EDM. Chociaż przedmiot obrabiany zwykle ulega erozji szybciej niż elektroda, elektroda stopniowo zmienia kształt podczas obróbki.
Zużycie jest szczególnie istotne w okolicy ostre krawędzie, rogi, małe cechy, oraz obszary narażone na działanie skoncentrowanych wyładowań.
Nowoczesne sterowanie EDM kompensuje zużycie elektrody, dostosowując ruch elektrody i parametry obróbki.
Do precyzyjnych ubytków, zużycie elektrody należy również wziąć pod uwagę podczas projektowania elektrody i kontroli wymiarów.
Krok 9: Kontrola końcowa
Po obróbce EDM, komora jest czyszczona i sprawdzana pod kątem wymagań technicznych.
Kontrolę wymiarową można przeprowadzić za pomocą: CMM, Specjalny system sondowania EDM, optyczny sprzęt pomiarowy, lub mierniki precyzyjne, w zależności od geometrii elementu i wymagań dotyczących tolerancji.
Chropowatość powierzchni można ocenić za pomocą profilometru, podczas gdy krytyczne wymiary wnęki i zależności geometryczne są weryfikowane w oparciu o model lub rysunek CAD.
Jeżeli kontrola wykryje lokalne odchylenia, często można wykonać dodatkowe przejścia wykańczające EDM bez wymiany całego procesu produkcyjnego.
4. Elektrody do elektrodrążarki EDM
Elektroda jest jednym z najważniejszych elementów w obróbce elektroerozyjnej, ponieważ jej geometria jest bezpośrednio przenoszona na obrabiany przedmiot poprzez kontrolowaną erozję elektryczną.
W przeciwieństwie do konwencjonalnego narzędzia tnącego, elektroda EDM musi jednocześnie zapewniać przewodność elektryczną, stabilność wymiarowa, odporność na zużycie, i dokładne odwzorowanie geometryczne.
Materiały elektrodowe
| Tworzywo | Kluczowe właściwości | Zalety | Ograniczenia | Typowe zastosowania |
| Grafit | Wysoka przewodność elektryczna; niskie zużycie; dobra obrabialność; Wysoka temperatura topnienia. | Doskonały do obróbki zgrubnej; niskie zużycie elektrod; dobre wykończenie powierzchni; opłacalne. | Kruchy; może wytwarzać drobny pył; wymaga specjalistycznych narzędzi skrawających. | Wnęki pleśniowe; umiera; obróbka zgrubna i wykańczająca. |
| Miedź | Doskonała przewodność elektryczna; dobra przewodność cieplna; łatwe w obróbce. | Dobry do wykończenia; drobne wykończenie powierzchni; łatwe do galwanizacji. | Higher wear than graphite; lower material removal rate. | Wykończeniowy; małe ubytki; delikatne rysy. |
| Miedź-wolfram | Wysoka temperatura topnienia; doskonała odporność na zużycie; dobra przewodność cieplna. | Doskonała odporność na zużycie; dobry do dokładnego wykończenia; stabilne wymiary. | Drogi; trudne do maszyny. | Precyzyjne wykończenie; małe elektrody; zastosowaniach o wysokim zużyciu. |
Srebro-wolfram |
Doskonała przewodność; Wysoka temperatura topnienia; dobra odporność na zużycie. | Bardzo niskie zużycie; doskonałe wykończenie. | Bardzo drogi. | High‑precision finishing; high‑value applications. |
| Wolfram | Bardzo wysoka temperatura topnienia; doskonała odporność na zużycie. | Bardzo niskie zużycie; dobre wykończenie. | Niezwykle drogie; trudne do maszyny. | Specialised high‑precision applications. |
5. Dokładność, Wykończenie powierzchni i możliwości obróbki
One of the major strengths of Ciężki EDM jest jego zdolność do łączenia wysokiej kontroli wymiarowej z obróbką geometrii, które są trudne lub niemożliwe do wydajnego wytworzenia przy użyciu konwencjonalnych narzędzi skrawających.
Dokładność wymiarowa
Dzięki nowoczesnemu sprzętowi CNC Sinker EDM i dobrze kontrolowanemu procesowi, dimensional tolerances in the few-micron to several-tens-of-microns range są osiągalne dla odpowiednich geometrii.
Wynik końcowy zależy w dużej mierze od kompensacji zużycia elektrody, Kontrola termiczna, stabilność dielektryczna, i metodyka inspekcji.
| Parametr | Typowa zdolność | Rozważania inżynieryjne |
| Tolerancja wymiarowa | ±0,005–0,02 mm | Większe tolerancje można osiągnąć w zoptymalizowanych warunkach wykończenia |
| Tolerancja wysokiej precyzji | Około ±0,002–0,005 mm | Generalnie wymaga kontrolowanych warunków termicznych, elektrody precyzyjne, oraz dedykowane przejścia kończące |
| Dokładność pozycjonowania | Około ±0,003–0,01 mm | Zależy od konfiguracji maszyny, kalibracja osi, i ustawienie przedmiotu obrabianego |
| Powtarzalność | Około ±0,002–0,005 mm | Duży wpływ ma stan maszyny i stabilność procesu |
| Dokładność elektrody do wnęki | Zwykle w zakresie od kilku mikrometrów do kilkudziesięciu mikrometrów | Zależy od kontroli elektrody, kompensacja zużycia, i kontrola iskiernika |
Wykończenie powierzchni
Sinker EDM wytwarza charakterystyczną powierzchnię złożoną z mikroskopijnych kraterów wyładowczych.
Chropowatość powierzchni jest kontrolowana przede wszystkim przez energię wyładowania: Impulsy o wyższej energii powodują powstawanie głębszych i większych kraterów, podczas gdy impulsy wykańczające o niższej energii generują delikatniejszą teksturę powierzchni.
Poniżej przedstawiono typowe osiągalne zakresy chropowatości powierzchni.
| Chropowatość powierzchni Ra | Ok. Chropowatość (w) | Typowy stan obróbki | Typowe zastosowanie |
| 0.2–0,4 µm | 8–16 µm | Wykończenie o bardzo niskim zużyciu energii | Formy precyzyjne, powierzchnie narzędzi o jakości optycznej wymagające dalszego polerowania |
| 0.4–0,8 µm | 16–32 µm | Świetne wykończenie | Wnęki pleśniowe, precyzyjnie umiera, powierzchnie funkcjonalne |
| 0.8–1,6 µm | 32–63 µm | Ogólne wykończenie | Ogólne narzędzia precyzyjne i komponenty inżynieryjne |
| 1.6–3,2 µm | 63–125 µm | Obróbka średnioenergetyczna | Wstępne ubytki i powierzchnie, w których dopuszczalna jest umiarkowana chropowatość |
| >3.2 µm | >125 w | Wysokoenergetyczna obróbka zgrubna | Usuwanie materiału sypkiego przed wykończeniem |
Ostateczna jakość powierzchni nie jest determinowana samym prądem. Czas trwania impulsu, odstęp pulsu, biegunowość, płukanie dielektryka, materiał elektrody, materiał przedmiotu obrabianego, and the number of finishing passes
Możliwość obróbki
Sinker EDM jest szczególnie cenny, gdy komponent zawiera głębokie ubytki, wąskie żebra, skomplikowane kieszenie, małe promienie wewnętrzne, ostre przejścia geometryczne, or complex three-dimensional contours.
| Funkcja | Typowa zdolność | Rozważania inżynieryjne |
| Minimalny rozmiar funkcji | Około 0,05–0,10 mm | W dużym stopniu zależy od wytrzymałości elektrody, zaczerwienienie, współczynnik proporcji, i rozładować energię |
| Mały promień wewnętrzny | Około 0,05–0,15 mm | Ograniczone geometrią elektrody i zużyciem elektrody |
| Głębokie, wąskie rysy | Proporcje około 10:1–20:1 są możliwe | Płukanie staje się coraz trudniejsze wraz ze wzrostem głębokości |
| Głębokość jamy | Do około 100–200 mm lub więcej | Ograniczone przede wszystkim konstrukcją elektrody, zaczerwienienie, skok maszyny, i geometrię wnęki |
Złożone ubytki 3D |
Doskonały | Złożona geometria elektrod może odtwarzać bardzo skomplikowane kształty wnęk |
| Obróbka stali hartowanej | Doskonały | Szczególnie korzystny po obróbce cieplnej |
| Ostre cechy wewnętrzne | Doskonały | Bardziej praktyczne niż konwencjonalne narzędzia obrotowe do wielu geometrii wewnętrznych |
| Ślepe ubytki | Doskonały | Główne zastosowanie wgłębnej obróbki elektroerozyjnej |
| Cienkie żebra i wąskie szczeliny | Doskonały | Wymaga starannego zaprojektowania elektrody i kontrolowanej energii wyładowania |
6. Jakie materiały można obrabiać za pomocą Sinker EDM?
Główną zaletą tonący EDM (Obróbka elektroerozyjna) jest jego zdolność do obróbki materiałów przewodzących prąd elektryczny niezależnie od ich twardości i wytrzymałości mechanicznej.
| Materialna rodzina | Typowe materiały | Stosowność | Typowe zastosowania Sinker EDM |
| Stale narzędziowe | H13, D2, S7, P20, 4140, 4340 | Doskonały | Formy wtryskowe, Stampowanie umiera, ciosy, tworząc ubytki, hartowane oprzyrządowanie |
| Stale nierdzewne | 304, 316, 17-4PH, 440C | Doskonały | Komponenty medyczne, Precyzyjne oprzyrządowanie, części lotnicze, sprzęt do przetwarzania żywności |
| Nadstopy | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Doskonały | Komponenty lotnicze, oprzyrządowanie związane z turbinami, sprzęt do przetwarzania chemicznego |
| Stopy tytanu | Ti-6Al-4V i inne przewodzące stopy tytanu | Doskonały | Części lotnicze, komponenty medyczne, precyzyjne wnęki i oprzyrządowanie |
Węgliki spiekane |
WC-Co i inne przewodzące gatunki węglików | Doskonały | Narzędzia tnące, elementy odporne na zużycie, ciosy, umiera, Precyzyjne oprzyrządowanie |
| Stopy miedzi | Miedź, mosiądz, brązowy, miedź berylowa | Doskonały | Elementy elektryczne, precyzyjne zagłębienia, łączność, elementy przenoszące ciepło |
| Stopy aluminium | 6061, 7075 i inne gatunki przewodzące | Dobry | Prototypy, formy, precyzyjne komponenty o małej objętości, złożone ubytki |
| Inne materiały przewodzące | Niektóre przewodzące stopy specjalne i kompozyty | Zależne od aplikacji | Specjalistyczne narzędzia i trudne w obróbce elementy |
7. Sinker EDM vs. Drut EDM vs. Obróbka CNC
Ciężki EDM, drut EDM, i obróbka CNC to precyzyjne technologie produkcyjne, ale usuwają materiał na zasadniczo różne sposoby.
| Kryterium | Ciężki EDM | Drut EDM | Obróbka CNC |
| Usuwanie materiału | Erozja wyładowań elektrycznych | Erozja wyładowań elektrycznych | Cięcie mechaniczne |
| Obróbka | Elektroda kształtowa | Elektroda drutowa ciągła | Narzędzia tnące |
| Wymagania materiałowe | Przewodzący elektrycznie | Przewodzący elektrycznie | Ogólnie materiały nadające się do obróbki mechanicznej |
| Najlepsze dla | Ubytki, ślepe otwory, złożone funkcje 3D | Profile, szczeliny, kontury, przecięcia | Ogólne części pryzmatyczne i obrotowe |
| Twarde materiały | Doskonały | Doskonały | Zależne od narzędzia |
| Ślepe ubytki | Doskonały | Zwykle nie nadaje się | Dobry, zależne od geometrii |
| Złożona geometria wewnętrzna | Doskonały | Ograniczone dostępem przewodowym | Umiarkowane do doskonałego |
Ostre narożniki wewnętrzne |
Bardzo dobry, zależne od elektrody | Doskonały | Ograniczone średnicą narzędzia |
| 3Obróbka wgłębień D | Doskonały | Ograniczony | Dobrze radzi sobie z obróbką wieloosiową |
| Szybkość usuwania materiału | Umiarkowany | Umiarkowany | Ogólnie wysoki |
| Wykończenie powierzchni | Znakomity w podaniach kończących | Znakomity w podaniach kończących | Doskonały, w zależności od oprzyrządowania |
| Fizyczna siła cięcia | Zasadniczo żaden | Zasadniczo żaden | Istotne |
| Zużycie elektrody/narzędzia | Występuje zużycie elektrod | Drut jest stale zużywany | Zużycie narzędzia tnącego |
| Typowe zastosowania | Formy, umiera, ciosy, ubytki | Profile precyzyjne, szczeliny, ciosy | Wały, obudowy, talerze, elementy konstrukcyjne |
8. Zalety i ograniczenia Sinker EDM
Kluczowe zalety
- Obróbka niezależna od twardości: Tnie hartowaną stal, węglika i nadstopów z taką samą łatwością jak stal miękka; obróbkę można wykonać po obróbce cieplnej, aby uniknąć zniekształceń.
- Złożone możliwości wnęki 3D: Tworzy geometrię wewnętrzną, ostre narożniki i głębokie żebra, których nie można uzyskać za pomocą frezów obrotowych.
- Zerowe siły skrawania: Brak kontaktu mechanicznego oznacza brak ugięcia, żadnych rozmów, bez zadziorów i naprężeń resztkowych podczas cięcia, nawet w przypadku ultracienkich ścian i delikatnych elementów.
- Niezwykle wysoka precyzja: Osiąga tolerancje na poziomie mikronów z doskonałą powtarzalnością w przypadku produkcji wielkoseryjnej.
- Najwyższe wykończenie powierzchni: Możliwość uzyskania powierzchni o lustrzanej jakości, które eliminują ręczne polerowanie w wielu zastosowaniach związanych z formami.
- Wysoce zautomatyzowany: Obsługuje produkcję nocną bez nadzoru dzięki automatycznym zmieniaczom elektrod i monitorowaniu procesu.
Nieodłączne ograniczenia
- Tylko materiały przewodzące: Nie można obrabiać nieprzewodzącej ceramiki, szkło lub większość tworzyw sztucznych.
- Niższa wydajność usuwania materiału: Usuwanie materiału sypkiego jest wolniejsze niż frezowanie; najbardziej ekonomiczne w przypadku wykańczania i skomplikowanych elementów, a nie obróbki zgrubnej.
- Koszt elektrody i czas realizacji: Elektrody niestandardowe zwiększają koszty projektowania i produkcji, szczególnie do precyzyjnych prac wieloelektrodowych.
- Warstwa przekształcenia powierzchni: Wysokoenergetyczna obróbka zgrubna tworzy cienką, ponownie zestaloną warstwę i strefę wpływu ciepła; przejścia wykończeniowe zmniejszają, ale nie eliminują go całkowicie.
- Większy kapitał inwestycyjny: Precyzyjne wgłębniki EDM charakteryzują się wyższymi kosztami zakupu i eksploatacji niż standardowe centra frezarskie.
- Gospodarka płynami i odpadami: Płyn dielektryczny wymaga filtracji i odpowiedniego postępowania z osadami ściekowymi.
9. Zastosowania Sinker EDM
Sinker EDM jest szeroko stosowany wszędzie tam, gdzie konwencjonalne metody cięcia napotykają ograniczenia w zakresie twardości materiału, geometria wnęki, dostępność funkcji, lub szczegóły wewnętrzne.
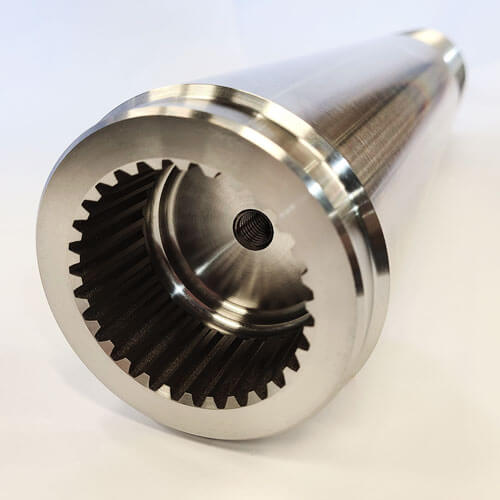
Produkcja form i matryc
Produkcja form jest jednym z najważniejszych zastosowań Sinker EDM.
Formy wtryskowe, formy kompresyjne, formy odlewnicze, i inne systemy narzędziowe często zawierają głębokie wgłębienia, wąskie żebra, teksturowane powierzchnie, i złożoną geometrię wewnętrzną.
EDM jest szczególnie cenna po obróbce cieplnej, ponieważ hartowane stale na formy mogą być obrabiane bez sił skrawania związanych z frezowaniem.
Precyzyjne oprzyrządowanie
Uderzenia, formowanie matryc, Ekspresja umiera, Narzędzia do stemplowania, a płytki precyzyjne często wymagają wąskich tolerancji wymiarowych i ostrych cech wewnętrznych.
Sinker EDM umożliwia produkcję skomplikowanych wnęk, które wymagałyby wielu specjalistycznych narzędzi skrawających lub mogą być niedostępne w przypadku konwencjonalnej obróbki.
Komponenty lotnicze
Produkcja lotnicza często wymaga dużej wytrzymałości, stopy żaroodporne i złożone geometrie wewnętrzne.
Sinker EDM can be used for specialized tooling, turbine-related components, precyzyjne oprawy, and difficult-to-machine conductive materials.
Produkcja medyczna
Precyzyjne narzędzia medyczne i wybrane komponenty metalowe mogą wymagać niezwykle precyzyjnych elementów, złożone ubytki, i wąskie tolerancje.
Sinker EDM jest szczególnie odpowiedni do produkcji form, narzędzia formujące, i wyspecjalizowane komponenty precyzyjne.
Przemysł motoryzacyjny i energetyczny
Proces ten jest stosowany w oprzyrządowaniu do transmisji, elementy układu paliwowego, precyzyjnie umiera, części związane z turbiną, oraz wysokowydajny sprzęt przemysłowy.
Elektronika i komponenty mikroprecyzyjne
Techniki mikro-EDM i precyzyjne techniki Sinker EDM mogą wytwarzać małe szczeliny, ubytki, złącza, i inne drobne elementy przewodzące, w przypadku gdy konwencjonalne narzędzia mogą być zbyt duże lub mechanicznie delikatne.
10. Wniosek
Sinker EDM to znacznie więcej niż tylko alternatywa dla frezowania twardych materiałów.
Jest to zasadniczo inna zasada produkcji, która przekształca energię elektryczną w precyzyjną geometrię, umożliwiając kształty i kombinacje materiałów, których nie da się osiągnąć żadnym mechanicznym procesem cięcia.
Unikalne połączenie niezależności od twardości, zerowe siły skrawania, złożone możliwości wnęki i jakość lustrzanego wykończenia powierzchni sprawiają, że jest niezastąpiony w produkcji narzędzi i matryc, lotniczy, wyroby medyczne i inżynieria precyzyjna.
Proces ten niesie ze sobą nieodłączne kompromisy: niższe szybkości usuwania materiału, Ze względu na zużycie elektrody i wymagania dotyczące przewodzących przedmiotów obrabianych nie jest to optymalne rozwiązanie dla każdego zadania obróbki.
Przy prawidłowym zastosowaniu – do materiałów utwardzanych, złożone wnęki wewnętrzne i zastosowania wymagające dużej precyzji — wycinarka EDM zapewnia wydajność, której nie może dorównać żaden inny proces produkcyjny.
Jako technologia generatorowa, systemy sterowania i automatyzacja stale się rozwijają, Siner EDM rozszerzy swoją działalność na mikroprodukcję, zastosowania medyczne i półprzewodniki,
oraz zintegrowane hybrydowe procesy produkcyjne, umacniając swoją pozycję jako jednego z podstawowych procesów nowoczesnej produkcji precyzyjnej.
Często zadawane pytania
Jaka jest różnica między elektrodrążarką Sinker EDM a elektrodrążarką drutową?
Sinker EDM wykorzystuje ukształtowaną elektrodę do obróbki ślepych wnęk i złożonych geometrii wewnętrznych.
Drut EDM wykorzystuje stale poruszający się drut do przecinania materiału przewodzącego prąd elektryczny i jest używany głównie do profili, ciosy, umiera, i funkcje przelotowe.
Dlaczego grafit i miedź są powszechnie stosowane jako elektrody EDM??
Obydwa materiały zapewniają dobrą przewodność elektryczną i podatność na obróbkę skrawaniem.
Grafit jest szeroko stosowany w złożonych elektrodach i wysokotemperaturowych zastosowaniach EDM, podczas gdy miedź może zapewnić doskonałe odwzorowanie szczegółów i jakość powierzchni w odpowiednich warunkach obróbki.
Czy EDM uszkadza powierzchnię przedmiotu obrabianego??
EDM wytwarza powierzchnię poddaną działaniu ciepła i może tworzyć warstwę przetworzonego. Z odpowiednio kontrolowanymi parametrami wykończenia, dotkniętą warstwę można zminimalizować.
Krytyczne komponenty mogą wymagać dodatkowego wykończenia powierzchni lub kontroli.
Jak dokładny jest ciężarek EDM?
Wysoce precyzyjne maszyny EDM do produkcji wgłębników zwykle zachowują tolerancje wymiarowe od ± 0,002 do ± 0,005 mm dla większości funkcji, z ultraprecyzyjnymi maszynami o dokładności ± 0,001 mm w kontrolowanych warunkach.
Dokładność zależy od stabilności maszyny, kontrola temperatury i właściwe zarządzanie zużyciem elektrod.
Can Sinker EDM stal hartowana maszynowo?
Tak. Sinker EDM może obrabiać dowolny materiał przewodzący, niezależnie od twardości. Jest to jedna z jego głównych zalet w porównaniu z obróbką konwencjonalną.
Czy Sinker EDM jest drogi??
Oprzyrządowanie (produkcja elektrod) jest drogie, a czas pracy maszyny jest kosztowny ze względu na powolne usuwanie materiału.
Jednakże, do skomplikowanych geometrii i twardych materiałów, Sinker EDM jest często najbardziej opłacalną opcją.

