Przejrzałem wiele pakietów doboru materiałów do urządzeń zawierających chlorki, i zauważyłem pewien wzór.
Gdy pojawia się problem z korozją, pierwszą reakcją jest prawie zawsze zmiana oceny w kolumnie materiału rysunku: 316L staje się 904L, wtedy staje się 904L 254 My, Następnie 254 SMO staje się 654 My. Każdy krok wygląda jak dodatkowe ubezpieczenie. Każdy krok zwiększa koszty.
Ale w terenie, Widziałem sprzęt zbudowany z 654 SMO ulega awarii w ciągu kilku miesięcy, ponieważ nigdy nie usunięto szczeliny w uszczelce, materiał dodatkowy do spawania został wybrany na podstawie przyzwyczajenia, lub temperatura międzyściegowa nigdy nie została zapisana w WPS.
Ten przewodnik jest zorganizowany wokół sześcioetapowego przeglądu, którego używam w prawdziwych projektach: medium i temperatura → mechanizm korozji → geometria szczeliny → metal nieszlachetny → materiały spawalnicze → produkcja i standardy.
Celem jest umożliwienie prześledzenia wniosków z wyboru na rysunku, specyfikacji zakupu, i dokumenty spawalnicze – nie tylko w kolumnie materiałowej.
1. Czym są superaustenityczne stale nierdzewne?
Super austenityczny stale nierdzewne to wysokostopowe stale nierdzewne opracowane w celu zapewnienia lepszej odporności na korozję niż konwencjonalne gatunki austenityczne, szczególnie w środowiskach bogatych w chlorki i agresywnych chemicznie.
Ich mikrostruktura austenityczna jest stabilizowana głównie przez nikiel i azot. Wysoka zawartość chromu i molibdenu poprawia odporność na miejscową korozję, podczas gdy azot dodatkowo zwiększa odporność na wżery i zwiększa wytrzymałość mechaniczną.
W zależności od stopnia, miedź może również poprawić wydajność w niektórych środowiskach redukujących kwasy.
Termin superaustenityczny ogólnie odnosi się do gatunków o znacznie wyższej zawartości stopu niż konwencjonalne stale nierdzewne serii 300.
Wiele z nich zawiera około 6% lub więcej molibdenu, chociaż 904L jest powszechnie łączony z wysokostopowymi austenitycznymi stalami nierdzewnymi, pomimo niższej zawartości molibdenu.
Trzy stopnie w skrócie
Porównanie 904L, 254 My, I 654 My
| Stopień standardowy | Oznaczenie amerykańskie | W / W.Nr. | Typowa zawartość Mo | Główne zastosowania korozji |
| 904L | N08904 | 1.4539 | Ok. 4.5% Pon, z dodatkiem Cu | Kwas siarkowy i rozcieńczony kwas fosforowy |
| 254 My | S31254 | 1.4547 | Ok. 6.0% Pon, z dodatkiem N | Środowiska o wysokiej zawartości chlorków, woda morska, Płuczki FGD |
| 654 My | S32654 | 1.4652 | Ok. 7.3% Pon, z dużą zawartością N | Ekstremalne środowiska chlorkowe, wybielacze roślin, zastosowania na głębokim morzu |
2. Skład chemiczny i właściwości metalurgiczne
Odporność na korozję superaustenitycznych stali nierdzewnych zależy od składu chemicznego ich stopów, Mikrostruktura, i stan metalurgiczny.
Zrozumienie tych czynników pomaga inżynierom w wyborze materiałów na podstawie czegoś więcej niż tylko ich nazw handlowych.
904L Stal nierdzewna (US N08904 / W 1.4539)
904L to wysokostopowa austenityczna stal nierdzewna zawierająca podwyższoną zawartość niklu, chrom, i molibden, razem z dodatkiem miedzi.
Został opracowany specjalnie do zastosowań z kwasem siarkowym i innymi agresywnymi środowiskami chemicznymi.
Jego typowa konstrukcja ze stopu obejmuje około:
- 19–23% chromu.
- 23–28% niklu.
- 4–5% molibdenu.
- 1–2% miedzi.
- Niska zawartość węgla, ogólnie ograniczone do 0.02% maksimum we wspólnych specyfikacjach.
Połączenie niklu, molibden, a miedź zapewnia 904L dobrą odporność na ogólną korozję w wybranych środowiskach kwasu redukującego.
Niska zawartość węgla pomaga również zmniejszyć ryzyko uczulenia i korozji międzykrystalicznej po spawaniu, pod warunkiem, że przestrzegane są odpowiednie procedury produkcyjne.
Kluczowe właściwości materiału:
- Dobra odporność na kwas siarkowy w odpowiednich warunkach stężenia i temperatury.
- Zwiększona odporność na wżery wywołane chlorkami w porównaniu z konwencjonalnym 316L.
- Dobra odporność na wiele środowisk kwasu fosforowego.
- Dobra spawalność przy zastosowaniu odpowiednich spoiw i procedur.
- Wyższe koszty materiałów i produkcji w porównaniu ze standardowymi austenitycznymi stalami nierdzewnymi.
Jednym z ważnych ograniczeń jest to, że 904L nie jest uniwersalnym stopem odpornym na wodę morską.
Chociaż zawartość molibdenu jest wyższa niż w 316L, jego miejscowa odporność na korozję jest na ogół niewystarczająca w przypadku wymagających warunków szczelinowych bogatych w wodę morską i chlorki.
Zwłaszcza, woda morska zawierająca substancje utleniające lub osady może stworzyć warunki, w których 904L staje się podatny na korozję wżerową i szczelinową.
254 Stal nierdzewna SMO (US S31254 / W 1.4547)
254 SMO to superaustenityczna stal nierdzewna o wysokiej zawartości molibdenu, opracowana do stosowania w bardzo agresywnych środowiskach chlorkowych.
Jego konstrukcja ze stopu łączy w przybliżeniu 20% chrom, 18% nikiel, 6% molibden, i dodatek azotu.
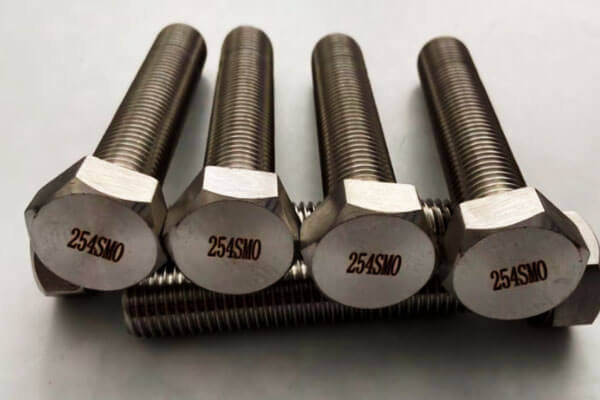
Typowe zakresy składu obejmują:
- 19.5–20,5% chromu.
- 17.5–18,5% niklu.
- 6.0–6,5% molibdenu.
- Około 0,18–0,22% azotu.
- Mały dodatek miedzi.
Wysoka zawartość molibdenu i azotu znacznie poprawia odporność na korozję wżerową i szczelinową.
W porównaniu z 904L i 316L, 254 SMO lepiej nadaje się do systemów wody morskiej, płyny procesowe zawierające chlorki, i odsiarczanie gazów spalinowych (IOS) sprzęt.
Kluczowe właściwości materiału:
- Wysoka odporność na korozję wżerową wywołaną chlorkami.
- Zwiększona odporność na korozję szczelinową w porównaniu z konwencjonalnymi austenitycznymi stalami nierdzewnymi.
- Dobra odporność na wodę morską w odpowiednio kontrolowanych warunkach.
- Dobra odporność na wiele utleniających i redukujących mediów przemysłowych.
- Wysoka wytrzymałość w porównaniu z konwencjonalnymi gatunkami austenitycznymi.
- Większa wrażliwość na warunki produkcyjne niż zwykłe stale nierdzewne.
254 SMO jest często wybierane do rurociągów wody morskiej, wymienniki ciepła, sprzęt do odsalania, systemy przetwarzania chemicznego, i płuczki FGD.
Niemniej jednak, jego wydajność w dużym stopniu zależy od geometrii komponentu.
A 254 Płyta SMO może być odporna na wżery w otwartym środowisku wody morskiej, ale pod uszczelką może wystąpić korozja szczelinowa, depozyt, lub źle zaprojektowane połączenie kołnierzowe.
654 Stal nierdzewna SMO (US S32654 / W 1.4652)
654 SMO to wyjątkowo wysokostopowa austenityczna stal nierdzewna opracowana z myślą o wyjątkowo agresywnych środowiskach korozyjnych.
Zawiera wyższą zawartość chromu, molibden, i poziom azotu niż 254 My, zapewniając mu wyjątkową odporność na miejscową korozję.
Jego typowy skład stopu obejmuje około:
- 24% chrom.
- 22% nikiel.
- 7.3% molibden.
- 0.45% azot.
- Około 3% mangan.
- Dodatek miedzi.
Szczególnie ważna jest wysoka zawartość azotu. Wzmacnia osnowę austenityczną i znacząco przyczynia się do miejscowej odporności na korozję.
Połączony układ chrom-molibden-azot daje 654 SMO typowa wartość PREN co najmniej 56.
Kluczowe właściwości materiału:
- Niezwykle wysoka odporność na korozję wżerową.
- Wyjątkowa odporność na korozję szczelinową w porównaniu z większością konwencjonalnych stali nierdzewnych.
- Doskonały potencjał do trudnych zastosowań w chlorkach i wodzie morskiej.
- Wysoka wytrzymałość wynikająca z dodawania azotu.
- Bardziej wymagająca praca na gorąco, formowanie na zimno, i wymagania spawalnicze.
- Wyższe koszty materiałów i bardziej specjalistyczne wymagania produkcyjne.
654 SMO jest brany pod uwagę do zastosowań, w których występują bardzo agresywne środowiska chlorkowe, w tym rośliny wybielające, wymagający sprzęt do wody morskiej, i głębokie systemy przybrzeżne.
Jednakże, nawet ten gatunek nie jest odporny na korozję. W trudnych warunkach szczelinowych, wysokie temperatury, silne warunki utleniające, lub niewłaściwe praktyki produkcyjne, może nadal występować miejscowa korozja.
Dlatego jego wybór powinien być poparty odpowiednimi badaniami korozyjnymi i oceną techniczną.
3. Odporność na korozję: Zrozumienie mechanizmu awarii przed wybraniem gatunku
Częstym błędem przy wyborze stali nierdzewnej jest traktowanie odporności na korozję jako pojedynczej właściwości. W rzeczywistości, różne mechanizmy korozji wymagają różnych metod oceny.
Materiał, który dobrze radzi sobie z równomierną korozją w kwasie siarkowym, może mimo to szybko ulec uszkodzeniu w wyniku korozji wżerowej lub szczelinowej w wodzie morskiej.
Jednorodna korozja: Dlaczego 904L może być lepszy niż 254 SMO w niektórych kwasach
904L został opracowany przede wszystkim z myślą o agresywnych środowiskach chemicznych, w szczególności obsługa kwasu siarkowego.
To nikiel, molibden, i dodatki miedzi zapewniają dobrą odporność na równomierną korozję w wybranych stężeniach kwasu siarkowego i temperaturach.
Może również dobrze działać w niektórych środowiskach rozcieńczonego kwasu fosforowego. To sprawia, że jest to przydatny materiał do sprzętu do przetwarzania chemicznego, systemy magazynowania kwasu, i powiązane zastosowania przemysłowe.
Jednakże, obecność jonów halogenkowych może znacząco zmienić zachowanie korozyjne.
Kwas chlorowodorowy, kwas hydrofluorowy, kwas siarkowy zanieczyszczony chlorkiem, a niektóre środowiska kwasu fosforowego stosowane w procesie mokrym mogą być zbyt agresywne dla 904L.
W takich warunkach, 254 SMO lub 654 SMO mogą stać się bardziej odpowiednimi kandydatami, w zależności od rzeczywistego składu kwasu, temperatura, i potencjał utleniający.
Korozja wżerowa: Zrozumienie roli PREN
Korozja wżerowa występuje, gdy warstwa pasywna pęka lokalnie, a odsłonięty metal nie może ulec ponownej pasywacji w panujących warunkach środowiskowych. Szczególnie skuteczne w inicjowaniu tego procesu są jony chlorkowe.
Powszechnie stosowanym parametrem przesiewania jest liczba równoważna rezystancji wżerowej (Drewno):
PRE = %Cr + 3.3 × %Mo + 16 ×% N
Wzór ten pozwala oszacować udział chromu, molibden, i azotu w celu zapewnienia odporności na korozję miejscową. Stosowanie reprezentatywnych kompozycji, przybliżone wartości PREN to:
| Stopień | Typowe odniesienie PREN | Interpretacja ogólna |
| 904L | Około 36 | Wysoka odporność na korozję miejscową w porównaniu z konwencjonalnym 316L |
| 254 My | Około 43 | Bardzo wysoka odporność na wżery wywołane chlorkami |
| 654 My | ≥56 | Niezwykle wysoka odporność na wżery wśród austenitycznych stali nierdzewnych |
Powyższe wartości są przydatne do wstępnego porównania, nie należy ich jednak traktować jako gwarantowanych ocen wyników.
Dokładny wynik zależy od składu chemicznego rzeczywistego ciepła i konwencji obliczeniowej PREN. Niektóre specyfikacje i odniesienia techniczne również wykorzystują zmodyfikowane formuły.
Co ważniejsze, PREN nie przewiduje bezpośrednio temperatury, w której dany element zacznie pracować wżerowo.
Użyj PREN do sprawdzenia materiałów kandydatów, nie poświadczające właściwości antykorozyjnych.
Cpt: Bardziej bezpośrednia ocena odporności na wżery
Bardziej praktyczną metodą porównywania odporności na wżery jest pomiar krytycznej temperatury wżerów (Cpt).
CPT identyfikuje temperaturę, w której występuje stabilne wżery w określonym środowisku testowym i procedurze.
Jedną z powszechnie przywoływanych metod jest ASTM G150, który wykorzystuje test elektrochemiczny w kontrolowanym roztworze chlorku.
Dane testowe cytowane w dostarczonym materiale technicznym uzyskano w 1 M roztwór NaCl, zawierający w przybliżeniu 35,000 mg/l chlorku, przy użyciu komórki Avesta.
Te warunki są ważne. Wartość CPT uzyskana w 1 M NaCl przy użyciu ASTM G150 nie może być bezpośrednio przeniesiony na inne stężenie chlorku, Ph, potencjał utleniający, lub metoda testowa.
Korozja szczelinowa: Dlaczego 654 SMO potrzebuje czegoś więcej niż wysokiego CPT
Korozja szczelinowa jest często trudniejsza do kontrolowania niż wżery na otwartej powierzchni.
Rozwija się w zamkniętych przestrzeniach, gdzie wymiana płynów jest ograniczona, np. pod uszczelkami, depozyty, podkładki, Kołnierz twarzy, i nakładające się płyty.
Wewnątrz szczeliny, wyczerpanie się tlenu i zmiany w lokalnym składzie chemicznym mogą zdestabilizować warstwę pasywną. Jony chlorkowe mogą się skoncentrować, a miejscowe pH może spaść.
Po ustabilizowaniu się procesu korozji, środowisko szczelinowe może pozostać agresywne nawet wtedy, gdy otaczająca go odsłonięta powierzchnia wydaje się nienaruszona.
Jest to szczególnie istotne w przypadku wymienników ciepła wody morskiej, płytowe wymienniki ciepła, połączenia śrubowe, i złożone zespoły spawane.
Do gatunków bardzo wysokostopowych, takich jak 654 My, Konwencjonalne testy wżerowe mogą nie wystarczyć do rozróżnienia wydajności w trudnych warunkach szczelinowych.
Dlatego też w dostarczonym materiale technicznym zaleca się ocenę krytycznej temperatury korozji szczelinowej (CCCT) stosując procedurę specyficzną dla szczeliny.
Używa jednego z przywoływanych zestawów danych 6% Roztwór FeCl₃ w warunkach testowych MTI-2 do oceny krytycznej temperatury korozji szczelinowej.
CPT i CCCT mierzą różne zachowania korozyjne. Nie należy ich łączyć w jeden ranking ani porównywać bez uwzględnienia różnych rozwiązań testowych, przykładowe konfiguracje, i procedury.
Do urządzeń z uszczelnionymi połączeniami, depozyty, wąskie szczeliny, lub złożoną geometrię wewnętrzną, badanie korozji szczelinowej może być bardziej istotne dla rzeczywistego ryzyka eksploatacyjnego niż sama wysoka wartość PREN.
Pękanie korozyjne naprężeniowe: Wybór stopu musi uwzględniać naprężenia i środowisko
Pękanie korozyjne naprężeniowe wymaga jednoczesnej obecności podatnego materiału, odpowiednie środowisko korozyjne, i naprężenie rozciągające.
Naprężenia mogą wynikać z obciążeń eksploatacyjnych, szczątkowe naprężenia spawalnicze, Formowanie zimna, lub warunki montażu.
SCC wywołane chlorkami jest ważnym czynnikiem w przypadku austenitycznych stali nierdzewnych, zwłaszcza w podwyższonych temperaturach.
Wysoka zawartość niklu i dodatków stopowych może poprawić odporność w niektórych środowiskach, jednakże żadnego gatunku superaustenitycznego nie należy uważać za odporny na każdą postać SCC.
Oceniając 904L, 254 My, Lub 654 My, inżynierowie powinni to sprawdzić:
- Stężenie chlorków i skład chemiczny.
- Temperatura metalu, w tym lokalne gorące punkty.
- Poziomy naprężeń rozciągających i szczątkowych.
- Geometria spoiny i strefy wpływu ciepła.
- Regiony obrabiane na zimno i kształtowanie się historii.
- Możliwość odparowania, stężenie, lub depozyty.
Tam, gdzie w grę wchodzą usługi związane z kwaśną ropą i gazem, dodatkowe mechanizmy pękania, takie jak pękanie naprężeniowe siarczkowe, należy ocenić w ramach mających zastosowanie wymagań materiałowych.
Pozytywne zaliczenie nie gwarantuje ogólnej odporności na korozję wżerową lub szczelinową.
4. Zastosowania wody morskiej: Temperatura, Chlorowanie, i geometria szczeliny
Obróbka wody morskiej to jedno z najbardziej wymagających zastosowań austenitycznych stali nierdzewnych. Jednakże, Wybór materiału w oparciu wyłącznie o pojęcie wody morskiej nie jest wystarczający.
Zachowanie korozyjne wody morskiej zależy od jej obróbki chemicznej, aktywność biologiczna, temperatura robocza, oraz geometrię zwilżanych elementów.
Naturalna woda morska vs. Chlorowana woda morska: Różne warunki korozji
Często pomijanym czynnikiem przy wyborze materiału do wody morskiej jest to, czy woda jest naturalna czy chlorowana.
Naturalna woda morska wspomaga tworzenie biofilmów na powierzchniach ze stali nierdzewnej.
Te filmy biologiczne mogą zmieniać lokalne warunki elektrochemiczne i zwiększać potencjał korozyjny materiału, zwiększając prawdopodobieństwo wystąpienia miejscowej korozji.
Nasilenie zależy od warunków morskich, w tym temperatura wody, aktywność biologiczna, i położenie geograficzne.
Podręcznik techniczny określa szczególnie agresywne warunki w regionach z zimną wodą w temperaturze około 25–30°C, podczas gdy odpowiednia temperatura w regionach tropikalnych wynosi nieco powyżej 30°C.
Wartości te należy rozumieć jako obserwacje referencyjne związane z regionalną aktywnością biologiczną, zamiast uniwersalnych progów temperaturowych.
Rzeczywiste ryzyko korozji zależy od konkretnego środowiska morskiego i warunków pracy.
Chlorowanie wprowadza dodatkowy czynnik korozyjny. Chlor lub podchloryn jest powszechnie dodawany do systemów wody morskiej w celu kontrolowania wzrostu biologicznego, ale te utleniacze zwiększają również potencjał elektrochemiczny wody.
W takich warunkach, warstwa pasywna na stali nierdzewnej może stać się bardziej podatna na miejscowe uszkodzenia.
Wraz ze wzrostem temperatury chlorowanej wody morskiej, ogólnie wzrasta ryzyko korozji wżerowej i szczelinowej.
Więc, Kryteria doboru materiałów ustalone dla naturalnej wody morskiej nie powinny być automatycznie stosowane do chlorowanej wody morskiej.
Geometria szczeliny: Dlaczego konstrukcja komponentów zmienia odporność na korozję
Nawet jeśli skład chemiczny i temperatura wody morskiej pozostają niezmienione, geometria elementu może znacząco wpływać na odporność na korozję.
Struktura dodaje kolejną warstwę trudności. Zakrzywiony kontakt uszczelek z płytami w płytowym wymienniku ciepła tworzy głębsze i bardziej efektywne szczeliny niż połączenie kołnierzowe, i na ogół jest poważniejszy.
Oto dlaczego 254 SMO ma oddzielną linię graniczną dla płytowych wymienników ciepła.
Połączenia kołnierzowe nie powinny być automatycznie traktowane jako przypadek łagodniejszy. Po zmianie napięcia wstępnego śruby, rzeczywista geometria szczeliny może być zbliżona do grubości płytowego wymiennika ciepła.
Referencyjne limity temperatur dla 254 SMO i 654 My
W podręczniku podano kilka przydatnych wartości odniesienia przy wyborze superaustenitycznych stali nierdzewnych w chlorowanej wodzie morskiej.
Jednakże, liczby te mają znaczenie tylko wtedy, gdy zachowane zostaną pierwotne warunki użytkowania.
| Zastosowanie wody morskiej | Zalecany materiał lub rozwiązanie | Warunek referencyjny | Rozważania inżynieryjne |
| Konstrukcja spawana bez szczelin | 254 My | Zawartość chloru ≤1 ppm; około 45°C | Stan odniesienia dla konstrukcji spawanej bez szczelin |
| Połączenie kołnierzowe | 654 Napoina SMO lub Avesta P16 | Powyżej 30°C | Na styku uszczelnienia może być wymagana większa odporność na korozję szczelinową |
| Płytowy wymiennik ciepła | 654 My | Co najmniej 60°C w cytowanych badaniach ciągłych | Wynik specyficzny dla testu, nie jest to uniwersalna temperatura projektowa |
| Ogólny serwis wody morskiej | 904L | Nie zalecane | Niewystarczająca odporność na warunki wody morskiej objęte wytycznymi podręcznika |
Dlaczego 904L nie jest zalecany do zastosowań związanych z wodą morską
Podręcznik zajmuje jasne stanowisko w sprawie 904L: 904L nie powinien być używany w wodzie morskiej.
To zalecenie nie oznacza, że 904L nie jest odporny na korozję.
Jest to wysokostopowa austenityczna stal nierdzewna zawierająca ok 4.5% molibden i miedź, i zapewnia dobrą odporność na równomierną korozję w wybranych środowiskach kwasu siarkowego i rozcieńczonego kwasu fosforowego.
Jego ograniczeniem jest stosunkowo niższa odporność na warunki korozji wżerowej i szczelinowej występujące w wodzie morskiej, szczególnie przy stężeniu chlorku, temperatura, i ograniczona geometria tworzą bardziej agresywne środowisko.
Do sprzętu do wody morskiej, 254 SMO i 654 SMO są na ogół bardziej odpowiednimi kandydatami:
- 254 SMO nadaje się do wielu zastosowań o wysokiej zawartości chlorków, gdzie jego odporność na korozję wżerową i szczelinową spełnia wymagania projektowe.
- 654 SMO zapewnia wyższy poziom odporności na korozję miejscową i jest odpowiedni do stosowania w trudniejszych warunkach chlorowanej wody morskiej i wymagających geometriach szczelin.
Ostateczny wybór powinien być nadal poparty danymi dotyczącymi korozji specyficznymi dla danego zastosowania.
Żadnego gatunku nie należy traktować jako odpornego na korozję pod wpływem wody morskiej w każdej kombinacji temperatur, Chlorowanie, i projektowanie komponentów.
5. Spawanie superaustenitycznych stali nierdzewnych: Metal spoiny musi odpowiadać odporności na korozję
Wybór odpowiedniego metalu nieszlachetnego to tylko połowa zadania inżynierii materiałowej.
W sprzęcie spawanym, metal spoiny i strefa wpływu ciepła muszą również wykazywać odpowiednią odporność na korozję.
Jest to szczególnie ważne w przypadku austenitycznych stali nierdzewnych o wysokiej zawartości molibdenu. Podczas spawania, materiał topi się i ponownie zestala.
Pierwiastki stopowe niekoniecznie rozkładają się równomiernie podczas krzepnięcia, a powstały metal spoiny może zawierać lokalne różnice w składzie.
Szczególnie ważna jest segregacja molibdenu. Regiony zubożone w molibden mogą mieć niższą odporność na miejscową korozję i mogą stać się preferowanymi miejscami wżerów lub ataków szczelinowych.
Więc, odporny na korozję metal nie gwarantuje odpornego na korozję połączenia spawanego.
Spawanie 904L: Pasujący metal wypełniający
904L ma stosunkowo mniejszą tendencję do silnej segregacji stopu niż 254 SMO i 654 My. Powszechnie stosuje się pasujące lub kompatybilne pod względem składu metale wypełniające.
Dostarczona dokumentacja techniczna podaje typowy skład stopiwa wynoszący około:
- 4.5% molibden.
- 1.5% miedź.
Dodatek miedzi pomaga utrzymać zamierzone zachowanie korozyjne w odpowiednim środowisku kwaśnym. Wybór wypełniacza powinien być nadal zgodny ze specyfikacją metalu nieszlachetnego, obowiązująca klasyfikacja spawalnicza, i rzeczywiste medium procesowe.
Spawalniczy 254 My: Użyj wypełniacza nadstopowego
Dla 254 My, dostarczony materiał techniczny zaleca spoiwo Avesta P12, o typowej zawartości molibdenu w stopiwie wynoszącej około 9%.
Jest to znacznie więcej niż zawartość molibdenu w metalu nieszlachetnym, który jest w pobliżu 6%.
Powodem jest kompensacja segregacji stopu podczas krzepnięcia spoiny.
Stosowanie spoiwa o wyższej zawartości molibdenu pomaga zmniejszyć ryzyko, że lokalne obszary metalu spoiny będą miały niewystarczającą odporność na korozję wżerową i szczelinową.
Wybór spoiwa należy sprawdzić pod kątem konkretnej postaci i klasyfikacji produktu. Na przykład, dostarczone referencje produktów identyfikują:
- Przewód P12: zwykle kojarzony z AWS A5.14 ERNiCrMo-3.
- Elektroda otulona P12-R: zwykle kojarzony z AWS A5.11 ENiCrMo-12.
Klasyfikacje te należy porównać z aktualnymi danymi technicznymi producenta materiałów eksploatacyjnych przed umieszczeniem ich w specyfikacji zakupu.
Sama nazwa produktu nie stanowi pełnej specyfikacji materiałów spawalniczych.
Spawalniczy 654 My: Wymagana jest wyższa kompensacja stopu
654 SMO ma jeszcze wyższą zawartość stopu i bardziej rygorystyczne wymagania dotyczące metalu spoiny.
Dostarczony materiał zaleca Avesta P16, o typowej zawartości molibdenu w stopiwie wynoszącej około 15%. Odpowiedni produkt z drutu jest identyfikowany jako materiał eksploatacyjny typu ERNiCrMo-13.
Ta wyższa zawartość molibdenu ma na celu kompensację segregacji i utrzymanie lokalnej odporności na korozję w obszarze spoiny.
Metal wypełniający odpowiedni do 254 Obiekt SMO nie powinien być automatycznie przenoszony do 654 My. Konstrukcja stopu metalu nieszlachetnego i wymagany skład chemiczny metalu spoiny są różne.
Czyszczenie po spawaniu i renowacja powierzchni
Odbarwienia spoin, skala tlenkowa, osadzone cząstki stali węglowej, i inne zanieczyszczenia powierzchni mogą obniżyć odporność stali nierdzewnej na korozję.
Nawet jeśli metal nieszlachetny i metal wypełniający zostaną prawidłowo wybrane, Niewłaściwie oczyszczona spoina może być pierwszym miejscem, w którym wystąpi miejscowa korozja.
Dlatego procedury produkcyjne powinny określać odpowiednie czyszczenie po spawaniu, marynowanie, i metody renowacji powierzchni.
Operacje te muszą być zgodne ze stopem, geometria komponentów, oraz obowiązujące wymagania dotyczące ochrony środowiska i bezpieczeństwa.
Wyżarzanie rozpuszczające może pomóc w zmniejszeniu skutków segregacji metalu spoiny w niektórych prostych elementach, szczególnie niektóre łączniki rurowe. Jednakże, nie należy go traktować jako uniwersalnego remedium na skomplikowany sprzęt.
Duże statki, gotowe zespoły, a komponenty o złożonej geometrii mogą nie nadawać się do obróbki w pełnym roztworze.
Specyfikacja spawania powinna określać klasyfikację metalu dodatkowego, forma produktu, wymagania dotyczące metali zdeponowanych, Wejście ciepła, temperatura międzyściegowa, i stan powierzchni po spawaniu.
Samo stwierdzenie „użyj odpowiedniego spoiwa” nie wystarczy w przypadku materiałów wysokostopowych.
6. Produkcja i obróbka cieplna: Zachowaj odporność stopu na korozję
Superaustenityczne stale nierdzewne mogą podczas formowania utracić część swojej odporności na korozję, obróbka cieplna, lub obróbka wprowadza niekorzystne mikrostruktury lub stan powierzchni.
Obróbka na gorąco i wytrącanie fazy międzymetalicznej
Dostarczony materiał techniczny identyfikuje potencjalne ryzyko wytrącania się fazy międzymetalicznej 254 SMO i 654 SMO w przybliżonym zakresie temperatur 600–1000°C.
W zależności od składu chemicznego stopu i czasu ekspozycji, mogą tworzyć się niepożądane fazy, które lokalnie zmniejszają dostępność chromu lub molibdenu w otaczającej matrycy.
Może to pogorszyć odporność na korozję i, W niektórych przypadkach, właściwości mechaniczne.
Do przywrócenia wymaganego stanu metalurgicznego po obróbce na gorąco, dostarczony materiał zaleca obróbkę przesycającą w temperaturze co najmniej 1150°C, po którym następuje szybkie hartowanie.
Szybkość chłodzenia jest ważna. Powolne chłodzenie w zakresie temperatur wrażliwym na opady może pozwolić na ponowne utworzenie się niepożądanych faz, zmniejszając korzyści płynące z leczenia roztworem.
Rzeczywistą procedurę obróbki cieplnej należy ustalić zgodnie z obowiązującą specyfikacją materiału, grubość produktu, geometria komponentów, i kwalifikowany proces produkcyjny.
Wartość 1150°C jest wartością referencyjną z dostarczonych materiałów technicznych, nie zastępuje specyfikacji obróbki cieplnej specyficznej dla gatunku.
Formowanie na zimno i hartowanie przez zgniot
254 SMO i 654 SMO zawierają stosunkowo wysoki poziom azotu, co wpływa na ich wytrzymałość i miejscową odporność na korozję. Jednakże, azot przyczynia się również do znacznego umocnienia przez zgniot podczas odkształcania na zimno.
W porównaniu z konwencjonalnymi austenitycznymi stalami nierdzewnymi, te stopnie mogą wymagać:
- Wyższe siły formujące.
- Solidniejsze oprzyrządowanie.
- Większe promienie gięcia, w zależności od grubości i geometrii formowania.
- Bardziej uważna kontrola sprężynowania.
- Wyżarzanie pośrednie podczas skomplikowanych lub ciężkich operacji formowania.
Jest to szczególnie ważne w przypadku zbiorników ciśnieniowych, elementy wymiennika ciepła, uformowane odcinki rur, i skomplikowanych konstrukcji prefabrykowanych.
Formowanie na zimno może również powodować naprężenia szczątkowe i lokalne uszkodzenia powierzchni.
Do krytycznej obsługi chlorków, specyfikacja produkcji powinna uwzględniać końcowy stan materiału oraz wszelkie niezbędne naprężenia lub obróbkę powierzchni.
Jakość obróbki i powierzchni
Wysokostopowe austenityczne stale nierdzewne są na ogół bardziej wymagające w obróbce niż zwykłe stale węglowe.
Ich skłonność do hartowania w pracy, wytrzymałość, i wytrzymałość mogą zwiększyć siły skrawania i przyspieszyć zużycie narzędzia.
Dobra praktyka obróbki obejmuje:
- Używanie ostrych, odpowiednie narzędzia tnące.
- Utrzymanie stabilnych warunków skrawania.
- Unikanie niepotrzebnego pocierania i zatrzymywania narzędzia.
- W stosownych przypadkach zastosowanie odpowiedniego chłodziwa.
- Zapobieganie osadzaniu się zanieczyszczeń stalą węglową.
- Usuwanie zadziorów i uszkodzonych warstw wierzchnich z powierzchni uszczelnianych i zwilżanych.
Do elementów wrażliwych na korozję, wykończenie powierzchni to nie tylko wymóg dotyczący wyglądu.
Szorstkie powierzchnie, głębokie ślady obróbki, a osadzone zanieczyszczenia mogą zatrzymywać osady i tworzyć lokalne środowisko sprzyjające korozji szczelinowej.
Dlatego też na rysunku elementu lub w specyfikacji produkcyjnej należy określić naddatki na obróbkę i wymagania dotyczące powierzchni końcowej.
7. Typowe zastosowania przemysłowe 904L, 254 My, I 654 My
Chociaż te trzy gatunki należą do tej samej szerokiej rodziny materiałów, różne konstrukcje stopów sprawiają, że nadają się do różnych środowisk przemysłowych.
904Aplikacje: Przetwarzanie chemiczne i obsługa kwasów
904L jest szczególnie przydatny w systemach przetwarzania chemicznego, gdzie odporność na wybrane kwasy redukujące jest ważniejsza niż ekstremalna odporność na chlorki.
Typowe zastosowania obejmują:
- Zbiorniki do przechowywania kwasu siarkowego i sprzęt do przesyłu.
- Zbiorniki do obróbki chemicznej.
- Sprzęt do rozcieńczania kwasu fosforowego.
- Wymienniki ciepła w odpowiednich środowiskach chemicznych.
- Rurociągi i armatura do obiegu kwasu.
- Sprzęt farmaceutyczny i specjalistyczny sprzęt chemiczny.
254 Aplikacje SMO: Sprzęt do wody morskiej i o wysokiej zawartości chlorków
254 SMO jest powszechnie uważane za sprzęt narażony na działanie wody morskiej, stężone chlorki, oraz w innych środowiskach, w których konwencjonalne stale nierdzewne są podatne na korozję wżerową i szczelinową.
Typowe zastosowania obejmują:
- Systemy chłodzenia wodą morską.
- Sprzęt do odsalania.
- Wymienniki ciepła płytowe i płaszczowo-rurowe.
- Odsiarczanie spalin (IOS) płuczki.
- Rurociągi morskie i sprzęt do transportu płynów.
- Systemy przetwarzania chemicznego zawierające chlorki.
- Urządzenia do uzdatniania wody morskiej.
654 Aplikacje SMO: Ekstremalne chlorki i agresywne środowiska procesowe
654 SMO jest przeznaczony do szczególnie agresywnych warunków pracy, w których konwencjonalne austenityczne stale nierdzewne i wiele gatunków wysokostopowych mogą nie zapewniać wystarczającej wytrzymałości.
Potencjalne zastosowania obejmują:
- Urządzenia do bielenia masy celulozowej i papieru.
- Agresywne wymienniki ciepła wody morskiej.
- Głęboko przybrzeżny sprzęt do wydobywania ropy i gazu.
- Systemy procesowe o wysokim stężeniu chlorku.
- Sprzęt do przetwarzania chemicznego narażony na poważne ryzyko korozji szczelinowej.
- Specjalistyczne komponenty do uzdatniania i odsalania wody.
8. Wniosek
Punktem końcowym wyboru materiału nie jest wyższa ocena w kolumnie materiału.
Tworzy medium, struktura, metal nieszlachetny, spoina, a warunki produkcyjne mają tę samą klasę korozji.
- 904L (US N08904 / W 1.4539): Wysokostopowa austenityczna stal nierdzewna o dobrej odporności na wybrane środowiska kwasu siarkowego i rozcieńczonego kwasu fosforowego. Nie jest to gatunek wody morskiej ogólnego przeznaczenia.
- 254 My (US S31254 / W 1.4547): Superaustenityczna stal nierdzewna o grubości ok 6% dodatki molibdenu i azotu, oferujący wysoką odporność na korozję wżerową i szczelinową wywołaną chlorkami. Jest powszechnie rozważany w zastosowaniach związanych z wodą morską i IOS.
- 654 My (US S32654 / W 1.4652): Wyjątkowo wysokostopowa austenityczna stal nierdzewna o grubości ok 7.3% molibdenu i wysokiej zawartości azotu.
Jest przeznaczony do ekstremalnych środowisk chlorkowych i wymagających zastosowań, w których materiały niskostopowe mogą być nieodpowiednie.
To jest dyscyplina, jakiej wymagałbym od każdego pakietu selekcji. Nie lepszą ocenę – pełną.
Często zadawane pytania
Jaka jest różnica między superaustenityczną a standardową austenityczną stalą nierdzewną??
Superaustenityczne stale nierdzewne zawierają wyższą zawartość pierwiastków stopowych, takich jak chrom, nikiel, molibden, i azotu niż konwencjonalne gatunki, takie jak 304 i 316L.
Dodatki te poprawiają odporność na wżery, korozja szczelinowa, oraz niektóre agresywne środowiska chemiczne.
Jednakże, zwiększają także koszty materiałów i mogą powodować, że spawanie i produkcja będą bardziej wymagające.
Jest 254 SMO lepsze niż 904L?
Do wymagających środowisk zawierających chlor i wodę morską, 254 SMO ogólnie zapewnia lepszą odporność na korozję wżerową i szczelinową niż 904L ze względu na wyższą zawartość molibdenu i azotu.
Jednakże, 904L może być lepszym wyborem ekonomicznym i technicznym w odpowiednich środowiskach kwasu siarkowego i rozcieńczonego kwasu fosforowego.
Właściwy wybór zależy od mechanizmu korozji i warunków procesu, a nie od prostego ogólnego rankingu.
Jest 654 SMO lepsze niż 254 My?
654 SMO ogólnie zapewnia wyższą odporność na miejscową korozję, ponieważ zawiera więcej chromu, molibden, i azot. Jego typowa wartość PREN wynosi co najmniej 56, w porównaniu z około 42–43 dla 254 My.
Jest zatem kandydatem do bardziej agresywnych środowisk chlorkowych. Jednakże, jego wyższy koszt i bardziej rygorystyczne wymagania produkcyjne oznaczają, że należy go stosować tam, gdzie warunki serwisowe uzasadniają modernizację.
Móc 254 SMO można stosować w wodzie morskiej?
Tak. 254 SMO jest powszechnie stosowany w systemach wody morskiej ze względu na wysoką zawartość molibdenu i azotu.
Jednakże, przydatność zależy od temperatury wody morskiej, Chlorowanie, warunki przepływu, i geometrię szczeliny.
Uszczelnione złącza i obszary stojące mogą wymagać materiału o wyższej wytrzymałości, takiego jak 654 SMO lub odpowiednio zaprojektowaną nakładkę antykorozyjną.