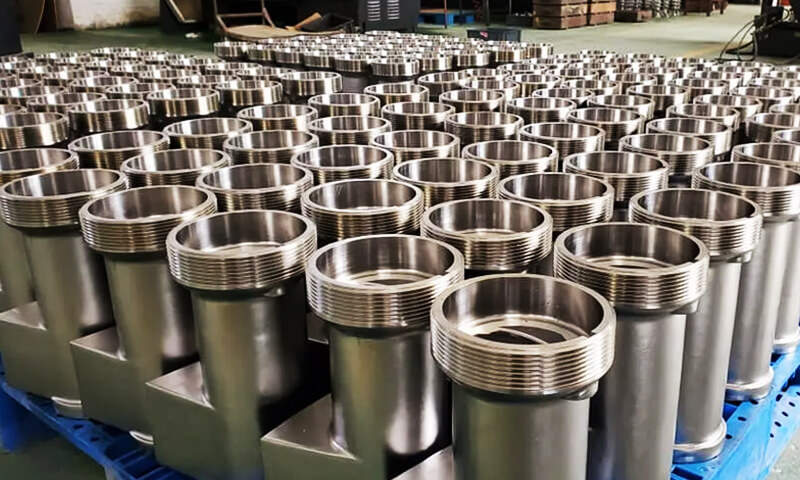
W produkcji mechanicznej, niezliczone komponenty mogą różnić się kształtem i funkcją, ale wiele z nich można podzielić na ograniczoną liczbę typowych form strukturalnych.
Do najbardziej reprezentatywnych należą wały, rękawy, obudowy, koła zębate, tłoki, i korbowody.
Wyzwaniem w obróbce tych części nie jest po prostu wybór narzędzia tnącego lub maszyny.
Rozsądny plan procesu musi koordynować wybór półproduktów, projekt daty, kolejność obróbki, dystrybucja zasiłków, obróbka cieplna, projekt oprawy, parametry cięcia, Kontrola wymiarowa, i wielkość produkcji.
Artykuł ten zawiera systematyczny przegląd metod obróbki, typowe ścieżki procesowe, kluczowe wymagania techniczne, oraz wspólne wyzwania produkcyjne związane z tymi sześcioma reprezentatywnymi częściami mechanicznymi.
1. Obróbka części wału: Punkt odniesienia w obróbce elementów obrotowych
Części wałów należą do najbardziej reprezentatywnych komponentów w produkcji mechanicznej.
Ich podstawową funkcją jest wspieranie elementów obrotowych, przekazywać moment obrotowy, moc transferu, i utrzymywać względne położenie łożysk, koła zębate, koła pasowe, sprzęgła, i inne elementy przekładni.
Jakość wału zależy od połączenia dokładności wymiarowej, dokładność formy, dokładność pozycjonowania, i integralność powierzchni.
Do stosunkowo prostych małych wałów, Półfabrykat z prętów okrągłych jest często ekonomiczny, ponieważ geometria początkowa jest już zbliżona do ostatecznej formy cylindrycznej.
Do wałów o dużej wytrzymałości lub mocno obciążonych, kucie może zapewnić lepsze wykorzystanie materiału i korzystniejsze właściwości mechaniczne. Duże lub bardzo złożone wały mogą wymagać specjalistycznych procesów odlewania lub kucia.

Typowy proces obróbki wału
Ogólną trasę obróbki wału można wyrazić jako:
Przygotowanie półfabrykatu → wiercenie czołowe i nakiełkujące → toczenie zgrubne → obróbka cieplna → półwykańczająca → obróbka elementów drugorzędnych → toczenie wykańczające → szlifowanie lub dogładzanie → kontrola końcowa
Dokładna kolejność zmienia się w zależności od geometrii i materiału wału, Ale stabilność układu odniesienia i sekwencjonowanie procesu pozostają głównymi kwestiami.
Do wielu wałów precyzyjnych, otwory centrujące są ustalane wcześnie, a następnie wykorzystywane jako punkty odniesienia dla późniejszej obróbki.
Obróbka pomiędzy centrami umożliwia wygenerowanie różnych zewnętrznych powierzchni cylindrycznych względem wspólnej osi, co jest szczególnie korzystne, gdy współosiowość ma kluczowe znaczenie.
Dlaczego sekwencjonowanie procesów ma znaczenie
Główną zasadą obróbki wałów jest usuwanie znacznej części materiału, gdy przedmiot obrabiany ma nadal odpowiednią sztywność konstrukcyjną.
Na przykład, toczenie zgrubne większych średnic jest zwykle wykonywane przed obszerną obróbką mniejszych średnic.
Jeśli na wczesnym etapie ze smukłego obszaru zostanie usunięty zbyt duży materiał, miejscowa sztywność maleje, a wał staje się bardziej podatny na uszkodzenia:
Ugięcie → wibracje → błąd wymiarowy → odchylenie geometryczne
Obróbka termiczna musi być również zintegrowana ze ścieżką procesu. Gdy wymagane jest hartowanie lub odpuszczanie, należy zachować wystarczający naddatek na obróbkę wykańczającą, aby usunąć odkształcenia powstałe podczas obróbki cieplnej podczas kolejnych operacji.
Toczenie zgrubne i półwykańczające
Toczenie jest podstawowym procesem obróbki większości konwencjonalnych geometrii wałów.
Ostre toczenie zajmuje się głównie efektywnym usuwaniem materiału i ustalaniem podstawowego profilu schodkowego.
Parametry skrawania dobiera się zazwyczaj tak, aby zmaksymalizować produktywność przy jednoczesnym zachowaniu stabilnych warunków skrawania i uniknięciu nadmiernego ugięcia.
Półwykończenie przybliża główne powierzchnie funkcjonalne do ich ostatecznych wymiarów i przygotowuje je do precyzyjnego wykończenia.
Do smukłych wałów, wybór wsparcia jest szczególnie ważny. Wsparcie konika, stałe odpoczynki, podążaj za odpoczynkami, odpowiednie metody mocowania, i zoptymalizowane parametry skrawania mogą znacznie zmniejszyć ugięcie przedmiotu obrabianego.
Celem nie jest po prostu szybkie usunięcie materiału, ale w celu wytworzenia stabilnej geometrii pośredniej, która może niezawodnie wspierać późniejsze precyzyjne operacje.
Precyzyjne wykończenie powierzchni wałów
Gdy wały wymagają dużej dokładności wymiarowej i geometrycznej, Szlifowanie często staje się ostateczną operacją precyzyjną.
Szlifowanie cylindryczne jest szeroko stosowany do czopów łożyskowych, wałki precyzyjne, Składniki hydrauliczne, i inne powierzchnie wymagające wąskich tolerancji i kontrolowanego wykończenia powierzchni.
Szlifowanie bezkłowe jest wysoce produktywny w przypadku elementów cylindrycznych produkowanych w dużych ilościach, zwłaszcza gdy nie jest konieczna indywidualna praca pomiędzy ośrodkami.
Do wymagających zastosowań, mogą obejmować dodatkowe techniki wykończeniowe:
- Dogładzanie
- Honowanie
- Polerowanie
- Nagniatanie walców
- Uciekanie
Procesy te mogą poprawić teksturę powierzchni i, w zależności od metody, modyfikować właściwości przypowierzchniowe, takie jak naprężenia szczątkowe i twardość.
Szlifowanie nie polega wyłącznie na chropowatości powierzchni
Powszechnym błędnym przekonaniem jest to, że szlifowanie służy wyłącznie do uzyskania gładszej powierzchni. W precyzyjnej produkcji wałów, jego rola jest znacznie szersza.
Szlifowanie może skorygować:
- Zmiana średnicy
- Stożek
- Błędy okrągłości
- Błędy cylindryczności
- Lokalne wady powierzchni
Jednakże, nadmierne ciepło szlifowania może uszkodzić warstwę wierzchnią hartowanej stali.
Dlatego, dostawa chłodziwa, wybór koła, opatrunek, karmić, i parametry szlifowania muszą być dokładnie kontrolowane, aby zapobiec uszkodzeniom termicznym lub niepożądanym naprężeniom szczątkowym.
Obróbka rowków wpustowych, Splajny, i wątki
Wały często zawierają drugorzędne cechy funkcjonalne, które muszą pozostać dokładnie powiązane z główną osią obrotu.
Rowki wpustowe można wytwarzać metodą frezowania, przeciąganie, modelacja, lub specjalistyczne metody obróbki. Ich szerokość, głębokość, pozycja, i orientacja kątowa wpływają na przenoszenie momentu obrotowego i montaż.
Wypusty są bardziej złożone, ponieważ wiele zębów musi być dokładnie rozmieszczonych na obwodzie wału.
W zależności od konstrukcji wielowypustu i wielkości produkcji, procesy takie jak przeciąganie, modelacja, Hobbing, przemiał, lub można zastosować szlifowanie.
Gwinty można obrabiać poprzez toczenie, frezowanie gwintów, stukanie w funkcje wewnętrzne, lub szlifowanie do zastosowań wymagających dużej precyzji.
Kluczową zasadą planowania procesu jest to, że te drugorzędne cechy powinny być obrabiane na podstawie kontrolowanych funkcjonalnych punktów odniesienia.
W przeciwnym razie, wał może mieć dokładne indywidualne cechy, ale nieprawidłowe zależności kątowe lub pozycyjne między nimi.
Specjalne części wału: Wały korbowe i śruby pociągowe
Niektóre elementy wałów wymagają specjalistycznych strategii procesowych, ponieważ ich geometria wykracza poza konwencjonalne toczenie.
Wale korbowe
Wały korbowe zawierają wiele przesuniętych czopów, łącznie z czopami głównymi i czopami korbowymi.
Ich obróbka wymaga zatem precyzyjnej kontroli średnicy czopa, rzut korbą, położenie kątowe, filety, fragmenty olejowe, i dynamiczna równowaga.
Typowe procesy mogą obejmować toczenie specjalistyczne, szlifowanie, wiercenie, wykończenie filetów, polerowanie, i równoważenie.
Ponieważ wały korbowe podlegają poważnym obciążeniom cyklicznym, Szczególnie ważna jest integralność powierzchni przy zaokrągleniach i przejściach czopów.
Śruby pociągowe
Śruby pociągowe wymagają ścisłej kontroli profilu gwintu, poziom, dokładność prowadzenia, prostota, i wykończenie powierzchni.
W zastosowaniach precyzyjnych, Po obróbce cieplnej może być konieczne szlifowanie gwintów lub inne procesy o wysokiej dokładności.
Do takich komponentów, cel procesu wykracza poza dokładność wymiarową i obejmuje dokładność ruchu na całej długości roboczej.
2. Rękaw & Obróbka części tulei: Precyzja otworu jako główne wyzwanie techniczne
Części tulei i tulei są szeroko stosowane jako podpory, prowadzenie, pozycjonowanie, opieczętowanie, i odporne na zużycie elementy urządzeń mechanicznych.
Typowymi przykładami są tuleje łożyskowe, rękawy prowadzące, tuleje dystansowe, Rękawy wału, tuleje hydrauliczne, tuleje cylindrowe, i nosić rękawy.
Chociaż ich podstawowa geometria jest często stosunkowo prosta – cylindryczny otwór wewnętrzny w połączeniu z zewnętrzną cylindryczną powierzchnią – wymagania dotyczące obróbki mogą być znacznie bardziej wymagające, niż sugeruje ich wygląd.
Głównym wyzwaniem w obróbce tulei i tulei nie jest proste wykonanie dokładnego otworu lub średnicy zewnętrznej.
Krytycznym wymaganiem jest zachowanie zależności geometrycznej pomiędzy otworem, średnica zewnętrzna, czołowe powierzchnie, i oś funkcjonalna.
W wielu zastosowaniach, nawet niewielki błąd koncentryczności lub prostopadłości może spowodować nierównomierne obciążenie, nadmierne zużycie, przeciek, wibracja, lub przedwczesna awaria.

Typowy proces obróbki części tulejowych
Ogólną trasę obróbki można opisać jako:
Przygotowanie półfabrykatu → planowanie → toczenie zgrubne → wiercenie lub wytaczanie zgrubne → w razie potrzeby obróbka cieplna → półwykańczająca → precyzyjne wytaczanie lub rozwiercanie → szlifowanie/gładzenie wewnętrzne → kontrola końcowa
Dokładna kolejność zależy od konstrukcji tulei i wymaganej dokładności.
Do stosunkowo prostych i mało precyzyjnych tulei, wiercenie, a następnie rozwiercanie może zapewnić wystarczającą dokładność otworu.
Gdy wymagane są węższe tolerancje i lepsza kontrola geometryczna, nudny, szlifowanie wewnętrzne, honowanie, lub docieranie może zostać wprowadzone.
Praktyczny postęp jest:
Wiercenie → Wytaczanie → Rozwiercanie → Szlifowanie/Honowanie
Każdy proces służy innemu celowi, a nie po prostu powtarzaniu tej samej operacji z coraz większą dokładnością.
Obróbka otworów: Od obróbki zgrubnej po precyzyjną obróbkę wykańczającą
Wiercenie
Wiercenie jest powszechnie stosowane w celu utworzenia początkowego otworu w pełnych półfabrykatach. Zapewnia wysoką produktywność, ale zwykle nie zapewnia dokładności geometrycznej wymaganej w przypadku precyzyjnego otworu funkcjonalnego.
Pozycja otworu, prostota, a ugięcie wiertła może mieć wpływ na wszystkie kolejne operacje, więc początkowy otwór należy postrzegać jako a geometrię początkową, a nie ostateczny otwór.
Nudny
Wytaczanie usuwa materiał z istniejącego otworu i zapewnia znacznie większą kontrolę nad średnicą, prostota, okrągłość, i dokładność pozycjonowania.
Do precyzyjnych rękawów, wytaczanie jest często kluczową operacją pośrednią, ponieważ koryguje błędy powstałe podczas wiercenia i ustala niezawodną geometrię do późniejszej obróbki wykańczającej.
Rozwiercanie
Rozwiercanie stosuje się przede wszystkim w celu poprawy dokładności rozmiaru otworu i wykończenia powierzchni po wykonaniu odpowiedniego, wstępnie obrobionego otworu.
Jest skuteczny w przypadku stosunkowo spójnej produkcji, gdy wymagana tolerancja mieści się w zakresie możliwości procesu.
Jednakże, rozwiercanie nie zastępuje korekty zasadniczo niedokładnego lub źle ustawionego otworu. Jakość wyniku nadal zależy od poprzedniej operacji wytaczania lub wiercenia.
Szlifowanie wewnętrzne
Szlifowanie wewnętrzne stosuje się tam, gdzie wymagana jest duża dokładność wymiarowa i geometryczna, szczególnie w przypadku elementów hartowanych lub precyzyjnych.
Może się poprawić:
- Średnica otworu
- Okrągłość
- Cylindryczność
- Chropowatość powierzchni
Należy dokładnie kontrolować naddatek na mielenie, szczególnie w przypadku tulei o małej średnicy lub cienkościennych.
Honowanie
Honowanie to proces wykańczający, szczególnie dobrze nadający się do otworów cylindrycznych.
Może poprawić zarówno dokładność geometryczną, jak i teksturę powierzchni i jest szeroko stosowany do tulei cylindrowych, Składniki hydrauliczne, tuleje precyzyjne, i powierzchnie nośne.
Jedną z głównych zalet honowania jest możliwość wygenerowania kontrolowanego wzoru kreskowanego powierzchni, który może wspomagać retencję smaru w odpowiednich zastosowaniach.
Rękawy cienkościenne: Deformacja jest głównym wyzwaniem
Tuleje cienkościenne należą do elementów trudniejszych w dokładnej obróbce, ponieważ ich sztywność jest ograniczona.
Podczas obróbki, siła skrawania może tymczasowo odkształcić obrabiany przedmiot.
Po wydaniu urządzenia, odkształcenie sprężyste może częściowo powrócić do normy, powodując zmianę zmierzonego otworu lub średnicy zewnętrznej.
To stwarza powszechną sytuację:
Obrobiony pod obciążeniem zaciskającym → wymiar wydaje się prawidłowy → zwolniony z uchwytu → zmiany geometrii
Problem staje się poważniejszy, gdy rękaw jest bardzo cienki, długi, lub wykonane ze stosunkowo miękkiego materiału.
Trzy główne metody kontroli deformacji
1. Zmniejsz siłę skrawania
Odpowiednie parametry cięcia, ostre narzędzia, odpowiednią geometrię narzędzia, i kontrolowana głębokość skrawania może zmniejszyć promieniowe siły skrawania.
2. Zoptymalizuj mocowanie
System mocowania roboczego musi bezpiecznie trzymać element bez stosowania nadmiernej siły.
Miękkie szczęki, rozszerzające się trzpienie, podpory wewnętrzne, a specjalnie zaprojektowane mocowania mogą pomóc w bardziej równomiernym rozłożeniu obciążeń zaciskających.
3. Kontroluj ciepło
Ciepło cięcia może spowodować rozszerzenie zarówno narzędzia, jak i przedmiotu obrabianego. Jeśli temperatura nie jest stabilna, pomiary wymiarowe wykonane bezpośrednio po obróbce mogą nie odzwierciedlać rzeczywistej geometrii w temperaturze pokojowej.
Do elementów precyzyjnych, dostarczanie chłodziwa i stabilizacja termiczna mogą być zatem równie ważne jak nominalne parametry skrawania.
Koncentryczność otworu względem średnicy zewnętrznej jest często ważniejsza niż indywidualny rozmiar
Jedną z najważniejszych cech tulei jest stosunek jej otworu do średnicy zewnętrznej.
Rozważmy tuleję zamontowaną w obudowie i podtrzymującą obracający się wał.
Nawet jeśli średnica otworu i średnica zewnętrzna mieszczą się w granicach tolerancji, nadmierny mimośród między nimi może powodować nierówną grubość ścianki i przesunięcie osi biegu.
Może to prowadzić do:
- Nierówny nacisk łożyska
- Przyspieszone zużycie
- Zwiększone tarcie
- Niewspółosiowość wału
- Lokalne ogrzewanie
- Zmniejszona skuteczność uszczelniania
Z tego powodu, proces powinien utrzymywać stabilną relację pomiędzy wewnętrzną i zewnętrzną powierzchnią odniesienia.
Tam, gdzie wymagana jest duża koncentryczność, obróbka obu powierzchni ze wspólnego punktu odniesienia lub zastosowanie kontrolowanej strategii pojedynczego ustawienia może zmniejszyć skumulowane błędy lokalizacji.
Obróbka tulei z głębokimi otworami
Długie rękawy i tuleje o głębokim otworze stwarzają dodatkowe wyzwania związane z ugięciem narzędzia, ewakuacja wiórów, dostawa chłodziwa, i nosił prostotę.
Gdy otwór staje się głębszy w stosunku do jego średnicy, system obróbki staje się coraz bardziej wrażliwy:
- Wysięg narzędzia
- Siła cięcia
- Wibracja
- Akumulacja ciepła
- Ewakuacja wiórów
- Nieprawidłowe ustawienie przedmiotu obrabianego i narzędzia
Dlatego też mogą być wymagane specjalistyczne techniki wiercenia i wytaczania głębokich otworów.
W precyzyjnych operacjach wytaczania, pływające lub samonastawne układy wytaczające mogą pomóc systemowi cięcia dokładniej podążać za istniejącym otworem, w zależności od maszyny i zastosowania.
Istotne jest również skuteczne dostarczanie chłodziwa. Słabe odprowadzanie wiórów może spowodować ponowne cięcie wiórów, powodując powstawanie dziur, niestabilność wymiarowa, i przyspieszone zużycie narzędzi.
3. Mieszkania & Obróbka części pudełek: Połączona obróbka systemów otworów i płaszczyzn odniesienia
Obudowy i części skrzynek są podstawowymi elementami konstrukcyjnymi urządzeń mechanicznych.
Typowymi przykładami są obudowy obrabiarek, obudowy skrzyni biegów, noszące obudowy, pompowanie ciał, przypadki transmisji, bloki silnika, i skrzynki wrzecionowe.
W przeciwieństwie do wałków i tulei, w których dominują powierzchnie obrotowe, części obudowy zwykle zawierają kombinację dużych płaszczyzn odniesienia, przecinające się systemy otworów, powierzchnie montażowe, gwintowane otwory, Wnęki wewnętrzne, i zewnętrzne cechy konstrukcyjne.
Trudność w obróbce nie wynika zatem z jednej cechy, ale z zachowania zależności przestrzennych pomiędzy licznymi powierzchniami funkcjonalnymi i systemami otworów.
Dokładność wymiarowa i geometryczna tych cech ma bezpośredni wpływ na jakość montażu, ustawienie wału, wydajność łożyska, wibracja, opieczętowanie, i stabilność działania całej maszyny.

Kluczowe wymagania dotyczące obróbki
Do najważniejszych wymagań należy średnica otworu, dokładność położenia otworu, współosiowość, płaskość płaszczyzny, prostopadłość, równoległość, i wykończenie powierzchni.
Do obudów łożysk i obudów przekładni, związek między wieloma otworami jest szczególnie krytyczny, ponieważ jakakolwiek niewspółosiowość może mieć wpływ na współosiowość wałów, obciążenie łożyska, zazębienie przekładni, wibracja, i życie serwisowe.
| Wymóg | Główny cel |
| Dokładność otworu | Zapewnia właściwe dopasowanie łożyska i wału |
| Dokładność położenia otworu | Utrzymuje prawidłową geometrię zespołu |
| Współosiowość | Utrzymuje wyrównanie wielu otworów łożysk |
| Płaskość samolotu | Zapewnia stabilne mocowanie i montaż |
| Prostopadłość / równoległość | Zachowuje prawidłowe zależności geometryczne |
| Wykończenie powierzchni | Wspomaga dopasowanie, opieczętowanie, i wydajność kontaktu |
Wybór układu odniesienia i planowanie procesu
Wybór punktu odniesienia jest podstawą obróbki obudowy. Przed obróbką krytycznych elementów należy ustalić stabilny i powtarzalny system odniesienia.
W produkcji jednostkowej lub małoseryjnej, surowe odlewy można wyrównywać ręcznie zgodnie z odniesieniami projektowymi.
W masowej produkcji, systemy lokalizacji oparte na osprzętach, takie jak zasada jedna płaszczyzna-dwa piny zapewniają szybsze i bardziej powtarzalne pozycjonowanie.
Kolejność obróbki zasadniczo opiera się na zasadzie „najpierw punkt odniesienia”., samoloty przed dziurami, obróbka zgrubna przed wykańczaniem.”
Najpierw ustalane są główne powierzchnie odniesienia, a następnie krytyczne systemy otworów.
Utrzymywanie ważnych operacji w tym samym układzie współrzędnych pomaga zmniejszyć skumulowane błędy pozycjonowania.
Obróbka płaszczyzn odniesienia i systemów otworów
Płaszczyzny odniesienia są powszechnie obrabiane za pomocą przemiał, planowanie, lub szlifowanie, w zależności od wielkości elementu i wymagań dotyczących dokładności.
Po ustaleniu głównych powierzchni odniesienia, Systemy otworów można wytwarzać poprzez wiercenie, rozwiercanie, nudny, lub obróbka specjalistyczna.
Do zwykłych otworów montażowych, wiercenie może wystarczyć. Precyzyjne otwory łożysk często wymagają operacji wytaczania lub wykańczania. Gdzie kilka otworów musi mieć wspólną oś, nudna linia może zapewnić doskonałą kontrolę koncentryczną.
Obróbka współrzędnościowa i Obróbka CNC centra obróbcze są szczególnie przydatne, gdy trzeba dokładnie kontrolować lokalizację wielu otworów i ważna jest elastyczność produkcji.
Typowa trasa obróbki
Proces reprezentatywny jest:
Przygotowanie półwyrobu → obróbka płaszczyzny odniesienia → obróbka płaszczyzny głównej → obróbka zgrubna otworów → półwykańczająca → precyzyjne wytaczanie/frezowanie → gwintowanie i elementy drugorzędne → końcowe wykończenie i kontrola
Oddzielenie obróbki zgrubnej i wykańczającej pomaga zmniejszyć wpływ sił skrawania, stres resztkowy, i odkształcenie termiczne na końcową dokładność.
Do dużych obudów żeliwnych, odprężanie lub stabilizacja mogą być również konieczne przed obróbką precyzyjną, ponieważ usunięcie dużych ilości materiału może uwolnić naprężenia szczątkowe i spowodować przesunięcie wymiarowe.
Dlaczego dokładność systemu otworów ma znaczenie
W obudowie, indywidualne wymiary to tylko część wymagań jakościowych.
Otwór łożyska może spełniać swoją tolerancję średnicy, ale nadal powodować problemy funkcjonalne, jeśli jego oś jest nieprawidłowo ustawiona względem innego otworu lub powierzchni montażowej.
Dlatego, Głównym celem obróbki opraw jest:
Aby ustalić dokładne i stabilne zależności geometryczne pomiędzy płaszczyznami odniesienia, precyzyjne otwory, otwory montażowe, i inne cechy funkcjonalne.
Do elastycznej produkcji, Centra obróbcze CNC oferują skuteczne połączenie dokładności i możliwości adaptacji.
Do produkcji wielkoseryjnej, dedykowane oprawy, nudne systemy, zautomatyzowany sprzęt, a kontrola w trakcie procesu może zapewnić wyższą powtarzalność i produktywność.
Podstawowa zasada pozostaje ta sama: najpierw skontroluj układ odniesienia, następnie zbuduj wokół niego cały otwór i geometrię powierzchni.
4. Obróbka kół zębatych walcowych: Obróbka profili zębów jako rdzeń procesu
Cylindryczny koła zębate są podstawowymi elementami przekładni używanymi do przenoszenia momentu obrotowego, zmienić prędkość obrotową, i utrzymywać określoną zależność ruchu pomiędzy wałami.
Typowymi przykładami są koła zębate czołowe, przekładnie śrubowe, przekładnie wewnętrzne, i inne cylindryczne formy przekładni.
Ich obróbka jest znacznie bardziej wymagająca niż zwykłe toczenie, ponieważ układ zębów musi zachować dokładne zależności w profilu, Ołów, poziom, rozstaw, bicie promieniowe, i wyrównanie z otworem przekładni lub osią wału.
Jakość przekładni ma bezpośredni wpływ na hałas przekładni, wibracja, rozkład obciążenia, efektywność, i życie serwisowe.
Dlatego, produkcję kół zębatych należy postrzegać jako zintegrowany proces obejmujący przygotowanie półwyrobów przekładni, kontrola daty, pokolenie zębów, obróbka cieplna, wykończeniowy, i kontrola końcowa, a nie tylko operację wycinania zębów.

Główne wymagania dotyczące obróbki przekładni walcowych
Dokładność przekładni jest ogólnie oceniana z kilku perspektyw funkcjonalnych.
Dokładność ruchu określa, czy przekładnia przenosi zamierzoną zależność kątową, podczas gdy dokładność biegu wpływa na płynność i wibracje.
Dokładność zębów do zębów i powierzchni zębów wpływa na równomierny rozkład obciążenia na zazębiających się zębach.
| Wymóg | Znaczenie inżynieryjne |
| Dokładność profilu zęba | Zapewnia zaprojektowaną ewolwentę lub zmodyfikowaną geometrię zęba |
| Dokładność ołowiu | Kontroluje ustawienie zębów wzdłuż szerokości twarzy |
| Dokładność skoku | Utrzymuje prawidłowy odstęp między zębami i przełożenie przekładni |
| Bicie promieniowe | Wpływa na spójność rotacyjną i zazębienie przekładni |
| Dokładność otworu | Zapewnia prawidłowe ułożenie na wale |
| Koncentryczność od otworu do zęba | Utrzymuje prawidłową relację pomiędzy osią przekładni a układem zębów |
| Chropowatość powierzchni zębów | Wpływa na tarcie, hałas, nosić , i zmęczenie |
| Twardość i głębokość obudowy | Określić odporność na zużycie i nośność po obróbce cieplnej |
Typowy proces obróbki przekładni walcowych
Reprezentatywny sposób produkcji kół zębatych to::
Produkcja półwyrobów → obróbka cieplna półfabrykatu, jeśli jest to wymagane → toczenie półwyrobów przekładni → obróbka otworów i powierzchni czołowych → cięcie kół zębatych → obróbka cieplna → przywracanie punktu odniesienia → wykańczanie przekładni → kontrola
Dokładna kolejność zależy od materiału, rozmiar przekładni, stopień dokładności, metoda obróbki cieplnej, i wielkość produkcji.
Szczególnie ważną zasadą jest zarezerwowanie odpowiedniego naddatku na operacje wykonywane po obróbce cieplnej.
Procesy takie jak nawęglanie, hartowanie, i odpuszczanie może powodować zmiany wymiarowe i geometryczne.
Jeśli ostateczne wymagania dotyczące dokładności są rygorystyczne, zmiany te należy przewidzieć na wcześniejszych etapach obróbki.
Wybór punktu odniesienia jest krytyczny
System zębów, nudziarz, i powierzchnie czołowe muszą zachować precyzyjną relację przestrzenną. Dlatego, Wybór punktu odniesienia jest jedną z najważniejszych decyzji podczas planowania procesu przekładni.
Dla przekładnie zintegrowane z wałem, oś obrotu jest zwykle ustalana przez otwory środkowe lub inne kontrolowane odniesienia wałów. Dla koła zębate typu otworowego, otwór i powierzchnia czołowa są często używane jako funkcjonalne punkty odniesienia.
Zasada jest prosta:
Punkt odniesienia obróbki powinien być ściśle dopasowany do funkcjonalnego punktu odniesienia obrotu przekładni.
Zły wybór punktu odniesienia może skutkować powstaniem koła zębatego, w którym profil zęba jest indywidualnie dokładny, ale cały układ zębów jest mimośrodowy w stosunku do otworu.
Może to skutkować nierównym zazębieniem, zwiększony hałas, miejscowe obciążenie zęba, i przedwczesne zużycie.
Główne metody obróbki zębów
W zależności od geometrii koła zębatego dobierane są różne procesy skrawania kół zębatych, dokładność, wielkość produkcji, oraz czy przekładnia jest wewnętrzna czy zewnętrzna.
Hobowanie przekładni
Hobbing jest jedną z najpowszechniej stosowanych metod obróbki zewnętrznych przekładni walcowych. Obrotowa płyta w sposób ciągły współpracuje z półwyrobem przekładni, tworząc przestrzenie między zębami.
Jego głównymi zaletami jest wysoka produktywność, ciągłe cięcie, i przydatność zarówno do przekładni czołowych, jak i śrubowych. Dlatego jest szczególnie atrakcyjny dla średnich- i produkcja wielkoseryjna.
Kształtowanie przekładni
Do kształtowania kół zębatych wykorzystuje się frez posuwisto-zwrotny, który zazębia się z przedmiotem obrabianym w sposób podobny do koła zębatego.
Jego zdolność do pracy blisko ramion i w obrębie geometrii wewnętrznej sprawia, że jest on przydatny w przypadku przekładni wewnętrznych i niektórych konstrukcji przekładni, które są trudne w obróbce obwiedniowej.
Golenie sprzętu
Przed ostatecznym hartowaniem zwykle stosuje się golenie kół zębatych, aby poprawić dokładność zębów i stan powierzchni.
Może usunąć niewielkie odchylenia powstałe podczas poprzednich operacji cięcia i jest szczególnie kojarzony z masową produkcją przekładni samochodowych.
Szlifowanie przekładni
Do hartowanych, precyzyjnych przekładni, Szlifowanie jest często końcową operacją wykańczania zębów. Może znacznie poprawić profil zębów, Ołów, Runout, i wykończenie powierzchni.
Szlifowanie kół zębatych jest szczególnie ważne w zastosowaniach, w których występuje niski poziom hałasu przekładni, wysoka nośność, i precyzyjna transmisja ruchu są wymagane.
Obróbka cieplna i wykończenie po obróbce cieplnej
Obróbka cieplna jest często jednym z najbardziej wpływowych etapów produkcji przekładni, ponieważ przekładnia musi jednocześnie osiągnąć twardość powierzchni, odporność na zużycie, Siła zmęczenia, i stabilność wymiarowa.
W zależności od materiału przekładni i zastosowania, zabiegi mogą obejmować:
- Nawęglanie
- Carbonitrid
- Azotowanie
- Hartowanie indukcyjne
- Poprzez hartowanie
Do przekładni utwardzanych dyfuzyjnie, połączenie twardej, odpornej na zużycie powierzchni i twardszego rdzenia zapewnia równowagę pomiędzy odpornością na zmęczenie kontaktowe a ogólną wytrzymałością konstrukcyjną.
Jednakże, obróbka cieplna może również wprowadzić zniekształcenia, stres resztkowy, i zmiana wymiarowa. Z tego powodu bardzo precyzyjne przekładnie często wymagają końcowego szlifowania lub honowania po obróbce cieplnej.
5. Obróbka tłoków: Precyzyjne formowanie dla środowisk pracy o wysokiej temperaturze
Tłoki są krytycznymi elementami o ruchu posuwisto-zwrotnym w silnikach spalinowych, Sprężarki, i inne systemy zasilania.
Działają w wysokiej temperaturze, wysokie ciśnienie, zmienne obciążenia mechaniczne, i ciągły kontakt ślizgowy, dlatego ich wymagania dotyczące obróbki są ściśle powiązane z rozszerzalnością cieplną, smarowanie, opieczętowanie, i wydajność zmęczenia.
Tłoki silnika są powszechnie produkowane ze stopów aluminium ze względu na ich małą gęstość i korzystną przewodność cieplną, chociaż w zastosowaniach specjalistycznych mogą być stosowane inne materiały.
W przeciwieństwie do konwencjonalnego elementu cylindrycznego, tłok jest rzadko obrabiany jako prosty prosty cylinder.
Jej spódnica, korona, rowki pierścieniowe, otwory na szpilki, i wnęki wewnętrzne mają różne wymagania funkcjonalne.
Głównym wyzwaniem jest odtworzenie zaprojektowanej geometrii na tyle dokładnie, aby tłok osiągnął wymagany luz roboczy i rozkład obciążenia w rzeczywistej temperaturze roboczej, zamiast po prostu spełniać wymiary temperatury pokojowej.

Główne wymagania dotyczące obróbki tłoków
| Wymóg | Znaczenie inżynieryjne |
| Średnica i profil spódnicy | Kontroluje luz roboczy pomiędzy tłokiem a cylindrem |
| Okrągłość spódnicy | Zapewnia równomierny kontakt i zmniejsza miejscowe obciążenie |
| Dokładność otworu sworznia | Zapewnia prawidłowe dopasowanie sworznia tłokowego i przenoszenie obciążenia |
| Pozycja z otworem na sworzeń | Utrzymuje geometryczne powiązanie pomiędzy tłokiem a korbowodem |
| Wymiary pierścienia-rowka | Steruje osadzeniem i uszczelnieniem pierścieni tłokowych |
| Pozycja rowka i równoległość | Zapobiega nierównomiernemu obciążeniu pierścienia i problemom z uszczelnieniem |
| Geometria korony | Wpływa na spalanie, obciążenie termiczne, i dystrybucja materiałów |
| Chropowatość powierzchni | Wpływa na tarcie, smarowanie, i nosić |
Płaszcz tłoka jest szczególnie ważny, ponieważ na jego geometrię roboczą wpływa rozszerzalność cieplna i odkształcenia mechaniczne.
Profil, który w temperaturze pokojowej wydaje się nieco niecylindryczny, może być zamierzony, umożliwiając tłokowi osiągnięcie pożądanego kształtu roboczego po podgrzaniu.
Typowy proces obróbki tłoków
Reprezentatywna trasa obróbki to:
Odlewanie lub kucie → toczenie zgrubne → obróbka wewnętrzna → obróbka otworów sworzniowych → obróbka rowków pierścieniowych → profilowanie osłony → obróbka wykańczająca → kontrola
Dokładna kolejność zależy od konstrukcji tłoka, tworzywo, wielkość produkcji, oraz związek pomiędzy cechami tłoka.
Obróbkę zgrubną stosuje się przede wszystkim w celu ustalenia podstawowej geometrii i usunięcia nadmiaru materiału, natomiast operacje wykończeniowe odpowiadają za odtworzenie profilu funkcjonalnego i wąskich tolerancji geometrycznych.
Do produkcji o dużej objętości, Aby zachować spójne wymiary poszczególnych części, często stosuje się dedykowany sprzęt CNC i automatyczne pomiary.
Obróbka profilu osłony tłoka
Jedną z najbardziej wymagających technicznie operacji jest obróbka profilu spódnicy.
Spódnica może mieć starannie kontrolowany krój:
- Profile beczkowe
- Profile kamer
- Zwęża się
- Lokalna ulga
- Geometria strony oporowej
Cechy te kompensują różną rozszerzalność cieplną i obciążenie mechaniczne występujące w różnych obszarach tłoka podczas pracy.
Dlatego, obróbka tłoka nie polega po prostu na wytworzeniu średnicy nominalnej. Proces musi odtwarzać a funkcjonalny trójwymiarowy profil.
Nowoczesne systemy CNC mogą wykorzystywać profilowanie sterowane współrzędnymi i kompensację narzędzia, aby osiągnąć wymaganą geometrię, natomiast precyzyjne systemy pomiarowe weryfikują rzeczywisty profil z modelem projektowym.
Precyzyjna obróbka otworu sworznia
Otwór sworznia tłokowego to kolejna istotna cecha, ponieważ przenosi obciążenie pomiędzy tłokiem a korbowodem.
Jego jakość zależy od:
Średnica + okrągłość + cylindryczność + pozycja + wyrównanie
Nieprawidłowe położenie otworu sworznia może wpływać na ruch tłoka i powodować dodatkowe obciążenie układu korbowodu i wału korbowego.
W zależności od konstrukcji tłoka, otwór można obrobić metodą wytaczania precyzyjnego, po którym następuje honowanie lub inna operacja wykańczająca.
Obróbka rowków pierścieniowych
Rowki pierścieniowe muszą zachować odpowiednią szerokość, głębokość, pozycja, i równoległość, aby pierścienie tłokowe mogły się poruszać i prawidłowo uszczelniać.
Zła geometria rowka może prowadzić do:
- Nieodpowiednie uszczelnienie
- Nadmierne zużycie oleju
- Zakleszczenie pierścienia
- Zwiększony przedmuch
- Przyspieszone zużycie
Dlatego proces wykańczania rowków wymaga ścisłej kontroli geometrii narzędzia i kompensacji wymiarów, szczególnie przy obróbce stopów aluminium przy dużych nakładach produkcyjnych.
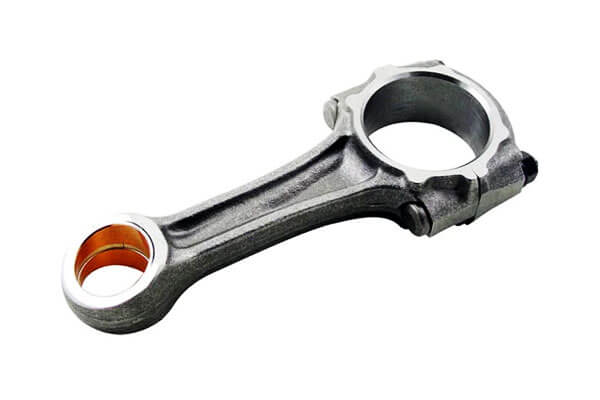
6. Obróbka korbowodów: Kontrola deformacji komponentów o niskiej sztywności
Korbowody łączą tłok z wałem korbowym i przenoszą zmienne siły powstające podczas ruchu posuwisto-zwrotnego.
Muszą wytrzymywać duże obciążenia cykliczne, uderzenie, pochylenie się, i zmęczenie, pozostając jednocześnie wystarczająco lekkim, aby zminimalizować masę poruszającą się posuwisto-zwrotnie.
Większość konwencjonalnych korbowodów jest produkowana z kuta stal, chociaż aluminium i inne specjalistyczne stopy są używane w określonych zastosowaniach.
Z punktu widzenia obróbki, korbowody stanowią wyzwanie, ponieważ ich wydłużona konstrukcja i zmienny przekrój poprzeczny zapewniają im stosunkowo niską sztywność lokalną.
W rezultacie, siła docisku, siła cięcia, i naprężenia szczątkowe mogą powodować deformację, co utrudnia utrzymanie dokładnej geometrii otworu i odległości od środka.
Typowy proces obróbki korbowodów
Może to być ogólna trasa procesu:
Kucie → obróbka cieplna → obróbka punktu odniesienia → zgrubna obróbka zewnętrzna → obróbka otworu → separacja kołpaka → półwykańczanie → precyzyjne wytaczanie/gładzenie → kontrola końcowa
Kolejność różni się w zależności od konstrukcji korbowodu i tego, czy stosowana jest obróbka konwencjonalna, czy technologia dzielenia przez pękanie.
Obróbka zgrubna ustanawia stabilne powierzchnie odniesienia i usuwa większość naddatku na obróbkę.
Następnie stosuje się precyzyjne wytaczanie i honowanie, aby uzyskać ostateczne wymiary otworu i dokładność geometryczną.
Obróbka otworów i wykańczanie
Otwory o dużym i małym końcu są zazwyczaj obrabiane w sekwencji wytaczania zgrubnego, półwykończenie, i precyzyjne wykończenie.
Nudny ustala dokładny rozmiar i formę geometryczną, chwila honowanie może jeszcze bardziej poprawić okrągłość, cylindryczność, i właściwości powierzchni, jeśli jest to wymagane.
Do montażu typu big-end, szczególnie ważna jest relacja między prętem a nasadką.
Po oddzieleniu i ponownym złożeniu nasadki, gotowy otwór musi zachować zaprojektowaną geometrię i wyrównanie.
Korbowody dzielone na złamania
Rozdzielanie przez pękanie jest szeroko stosowane w odpowiednich konstrukcjach korbowodów o dużej objętości.
Zamiast tworzyć konwencjonalną, obrobioną maszynowo powierzchnię łączącą pręt i nasadkę, inicjowane jest kontrolowane pękanie wzdłuż określonego obszaru.
Powstałe nieregularne powierzchnie pęknięć zapewniają wysoce indywidualny interfejs współpracujący, pomagając nasadce i prętowi powrócić do pierwotnego położenia względnego podczas montażu.
Takie podejście może zaoferować:
- Dokładne położenie od nasadki do pręta
- Zmniejszony ruch względny
- Eliminacja niektórych konwencjonalnych operacji obróbki skrawaniem
- Wydajna produkcja wielkoseryjna
- Stałe pozycjonowanie zespołu przy odpowiedniej kontroli
Jednakże, rozszczepianie poprzez pękanie wymaga dokładnie kontrolowanych właściwości materiału, geometria wycięcia, zachowanie przy pękaniu, i parametry procesu. Nie nadaje się do każdego materiału i konstrukcji korbowodu.
Podstawowa zasada obróbki korbowodów
Podstawowym wyzwaniem jest utrzymanie dokładnych relacji przestrzennych pomiędzy otworami typu big-end i small-end, przy jednoczesnym zapobieganiu deformacji stosunkowo smukłego elementu.
To sprawia, że obróbka korbowodów jest klasycznym przykładem precyzyjnej produkcji o niskiej sztywności. Sama dokładność maszyny nie gwarantuje efektu końcowego.
Proces musi jednocześnie kontrolować wybór punktu odniesienia, ładowanie urządzenia, siła cięcia, usuwanie materiału, obróbka cieplna, wykończenie otworu, i inspekcja.
W wielkoseryjnej produkcji samochodów, dlatego najbardziej efektywny proces łączy sztywne i powtarzalne mocowanie z kontrolowanymi parametrami obróbki, pomiar automatyczny, I, tam, gdzie to właściwe, technologię szczelinowania.
7. Porównanie sześciu typowych części do obróbki
Chociaż wały, rękawy, obudowy, koła zębate, tłoki, i korbowody mają bardzo różne geometrie, ich logikę planowania procesów można systematycznie porównywać.
| Typ części | Podstawowe wyzwanie związane z obróbką | Funkcje krytyczne | Wspólne procesy | Główny punkt kontrolny |
| Wał | Dokładność obrotowa i koncentryczność | Czasopisma, plecy, wątki, wpusty | Obrócenie, szlifowanie, obróbka wielowypustów | Współosiowość i bicie |
| Rękaw | Dokładność i deformacja otworu | Nudziarz, Z, twarz końcowa | Wiercenie, nudny, rozwiercanie, honowanie | Relacja otworu do OD |
| Mieszkania | Dokładność układu odniesienia i otworów | Powierzchnie montażowe, nudy, dziury | Przemiał, nudny, wiercenie, szlifowanie | Położenie i dokładność geometryczna |
| Bieg | Geometria zębów i zniekształcenia spowodowane obróbką cieplną | Profil zęba, Ołów, poziom, nudziarz | Hobbing, modelacja, golenie, honowanie, szlifowanie | Dokładność i bicie przekładni |
| Tłok | Profil funkcjonalny i geometria termiczna | Spódnica, otwór na szpilkę, rowki pierścieniowe | Obrócenie, nudny, obróbka rowków | Dokładność profilu i pozycji |
| Korbowód | Niska sztywność i odkształcenie | Otwory typu small-end/big-end | Przemiał, nudny, honowanie, rozszczepienie złamania | Wyrównanie otworów i odległość od środka |
Tabela pokazuje ważny wzór: metoda obróbki powinna być zgodna z geometrią funkcjonalną części.
Nie ma uniwersalnego, doskonałego procesu obróbki.
Toczenie jest idealne w przypadku powierzchni obrotowych, wytaczanie jest niezbędne w przypadku precyzyjnych średnic wewnętrznych, frezowanie dominuje w skomplikowanych powierzchniach pryzmatycznych, szlifowanie zapewnia wysoką precyzję po obróbce cieplnej, a procesy formowania lub pękania mogą zmniejszyć wymagania dotyczące obróbki odpowiednich komponentów o dużej objętości.
8. Wniosek
Sześć reprezentatywnych typów części —wały, rękawy, obudowy, koła zębate, tłoki, i korbowody— zapewniają użyteczny przekrój praktyki obróbki mechanicznej.
Pomimo różnic, wciąż na nowo pojawiają się te same podstawowe zasady:
Właściwy wybór punktu odniesienia → logiczne sekwencjonowanie procesu → odpowiednie metody obróbki → skuteczna kontrola odkształceń → niezawodna kontrola
To jest prawdziwa podstawa projektowania procesu obróbki.
Celem nie jest po prostu jak najszybsze usunięcie materiału.
Pomyślny proces obróbki musi przekształcić półfabrykat w komponent spełniający jego wymiary, geometryczny, funkcjonalny, metalurgiczny, powierzchnia, i wymagania ekonomiczne.
Dla inżynierów, planiści procesów, i producenci, zrozumienie tych sześciu typowych kategorii części zapewnia więcej niż tylko listę metod obróbki.
Oferuje praktyczne ramy do analizy nieznanych komponentów i wyboru ścieżki procesu w oparciu o strukturę części, wymagania funkcjonalne, zachowanie materialne, dokładność, i wielkość produkcji.
Często zadawane pytania
Która część spośród tych sześciu typów jest najtrudniejsza w obróbce?
To zależy od stopnia dokładności, ale generalnie przekładnie i tłoki charakteryzują się największą złożonością procesu.
Koła zębate wymagają specjalistycznej obróbki profili zębów i wąskich tolerancji geometrycznych, podczas gdy tłoki wymagają precyzyjnej kontroli złożonych zakrzywionych profili i wielu transferów punktów odniesienia.
Który proces zapewnia najwyższą precyzję jakości zębów przekładni?
Szlifowanie kół zębatych zapewnia najwyższą dokładność profilu zębów i jest standardowym procesem w przypadku precyzyjnych, hartowanych kół zębatych.
Może korygować zniekształcenia powstałe w wyniku obróbki cieplnej i osiągać najwyższe stopnie dokładności AGMA lub DIN.
Dlaczego wybór punktu odniesienia jest tak istotny w obróbce oprawy??
Oprawy mają wiele powiązanych ze sobą systemów otworów i współpracujących powierzchni. Wszystkie tolerancje położenia kumulują się od pierwotnego punktu odniesienia.
Zły wybór punktu odniesienia powoduje skumulowany błąd wyrównania, który bezpośrednio pogarsza dopasowanie zespołu i wydajność maszyny.
Jaka jest korzyść z dzielenia złamania dla korbowodów?
Podział pęknięć tworzy idealnie dopasowane, połączenie kształtowo-blokujące pomiędzy prętem a nasadką.
Poprawia to dokładność montażu, eliminuje obróbkę powierzchni współpracującej, zmniejsza liczbę części, i zwiększa integralność strukturalną big-endu.
Jakie jest standardowe wykończenie otworów tulei łożyskowych?
Większość otworów w łożyskach precyzyjnych jest wykańczana przez honowanie, co zapewnia doskonałą okrągłość, kontrolowana tekstura powierzchni, i stały rozmiar.
Do zastosowań o bardzo dużej precyzji, można określić szlifowanie otworów lub dogładzanie.