atas saya 28 tahun menjalankan penempaan aluminium dan talian pemesinan ketepatan untuk bahagian struktur motosikal dan automotif, Saya telah mendengar soalan yang sama lebih kali daripada yang saya boleh kira:
“Anda sudah menekan aluminium ke dalam acuan. Ia adalah bentuk yang betul. Mengapa anda perlu mesin CNC selepas itu?"
Ini adalah soalan yang adil daripada seseorang yang tidak berdiri di sebelah mesin penempaan 400 tan dan melihat apa yang keluar dari pihak lain.
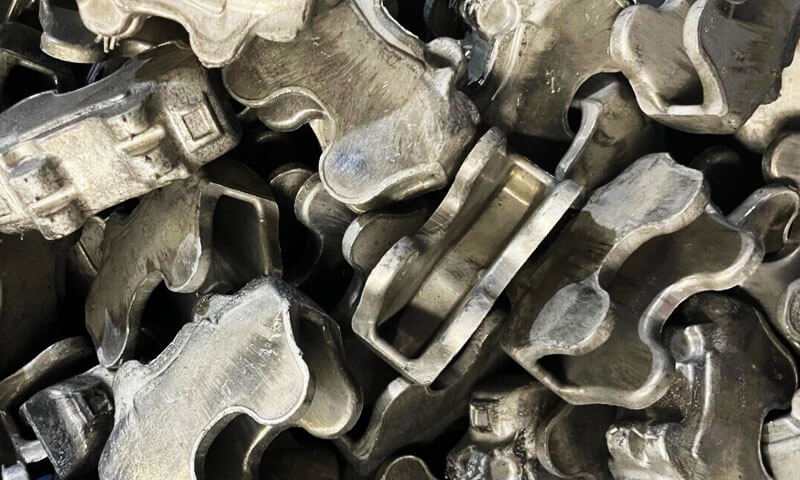
Kebanyakan orang menganggap penempaan memberikan bahagian sedia untuk dipasang. Dalam realiti, apa yang keluar daripada acuan adalah kosong penempaan - asas struktur, bukan produk siap.
Penempaan membina kekuatan bahan dan bentuk kasar; Pemesinan CNC ketepatan menjadikan kosong yang kuat itu menjadi bahagian yang benar-benar sesuai, anjing laut, dan berfungsi dengan pasti untuk beribu-ribu jam perkhidmatan.
Artikel ini menghuraikan dengan tepat mengapa pemesinan CNC sekunder tidak boleh dirunding untuk komponen tempa aluminium berprestasi tinggi, apakah operasi yang dilakukannya, bagaimana penempaan dan pemesinan berfungsi bersama sebagai proses pelengkap, dan perkara yang perlu dicari dalam pembekal untuk mengelakkan jurang pengeluaran yang mahal.
Ini bukan teori buku teks — ia adalah apa yang kami pelajari melalui percubaan, sekerap, dan analisis kegagalan lapangan.
1. Penempaan Memberi Anda Kosong, Bukan Bahagian Selesai
Mari kita mulakan dengan apa penempaan aluminium sebenarnya berfungsi dengan baik. Apabila anda memanaskan bilet aluminium dan memampatkannya ke dalam rongga acuan di bawah tekanan ratusan tan, anda mencapai empat perkara kritikal:
- Anda membentuk keseluruhan bentuk hampir bersih bahagian tersebut
- Anda memperhalusi dan menjajarkan struktur butiran dalaman di sepanjang laluan beban
- Anda mencipta garis aliran logam berterusan yang mengikut geometri bahagian, secara dramatik meningkatkan kekuatan keletihan
- Anda membina integriti struktur asas yang menjadikan bahagian palsu 30–50% lebih kuat daripada setara yang dimesin daripada pepejal
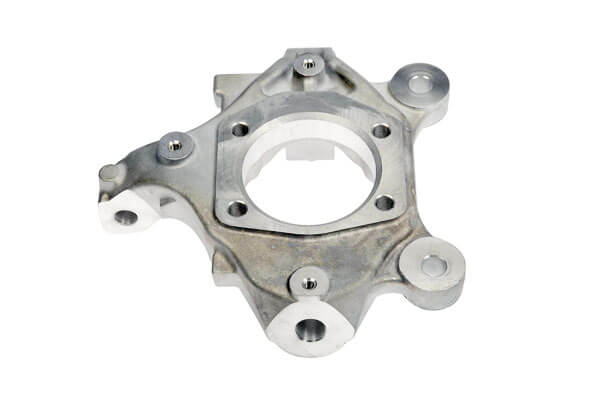
Itulah jumlah nilai yang sangat besar. Tetapi inilah yang tidak boleh dilakukan oleh penempaan, tidak kira betapa baik kematian anda: ia tidak boleh menghasilkan dimensi ketepatan akhir, permukaan mengawan licin, atau ciri dalaman yang halus.
Batasan Terwujud Geometri Palsu
Setiap acuan penempaan perlu berkompromi antara kebolehbentukan dan ketepatan:
- Draf sudut: Anda memerlukan 1–3° draf setiap sisi untuk mengeluarkan bahagian daripada acuan.
Ini bermakna setiap permukaan menegak adalah tirus, bukan persegi. Anda tidak boleh memasang muka pelekap tirus. - Toleransi yang dipalsukan: Malah penempaan acuan tertutup terbaik hanya memegang ketepatan dimensi ±0.2–0.5 mm. Untuk lubang pemasangan, sesuai dengan galas, dan permukaan pengedap, anda perlukan ±0.02–±0.05 mm.
- Keadaan permukaan: Permukaan yang ditempa mempunyai skala oksida, seret mati kecil, dan kilat garis perpisahan.
Mereka tidak cukup rata, cukup licin, atau cukup konsisten untuk pengedap atau mengawan ketepatan. - Ciri halus: Lubang kecil, benang, alur pengedap, dan rusuk nipis tidak boleh dipalsukan dengan pasti.
Logam tidak akan mengalir ke dalam ciri cetakan kecil secara konsisten, dan mengeluarkannya tanpa kerosakan adalah hampir mustahil.
Saya pernah mempunyai jurutera produk baru cuba memesan angkup brek motosikal palsu dengan draf sifar dan lubang benang palsu. Dia fikir kami mengenakan bayaran berlebihan untuk pemesinan.
Selepas tiga percubaan die gagal dan 12 bahagian sampel yang dibuang, dia akhirnya menerima apa yang orang lama sudah tahu: penempaan membina struktur; pemesinan memberikan ketepatan.
Untuk bahagian seperti kaliper brek, pengapit tiga bahagian atas, pasak kaki, dan pautan penyerap hentak — ciri yang menjadikan bahagian itu benar-benar dipasang dan berfungsi adalah persis ciri-ciri yang tidak dapat dihasilkan oleh penempaan.
2. Apakah Tepat Yang Dilakukan Pemesinan CNC Ketepatan pada Kosong Dipalsukan?
Pemesinan CNC bukan sekadar "membersihkan bahagian tepi". Ia melaksanakan lima kategori kerja kritikal yang menukar kosong penempaan kepada komponen berfungsi.
Pemasangan & Mengesan Lubang
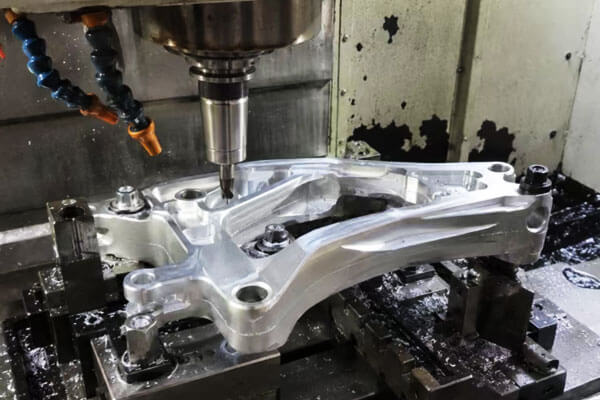
Hampir setiap bahagian struktur palsu bersambung dengan sesuatu yang lain — bingkai, satu kejutan, pemasangan brek.
Ketepatan kedudukan lubang menentukan sama ada bahagian bolt pada lurus, sama ada celah kiri dan kanan, dan sama ada pemasangan melihat pemuatan tidak sekata selepas pemasangan.
Alihkan corak lubang dengan 0.15 mm pada pengapit atas motosikal, dan garpu mengikat. Beralih dengan 0.3 mm, dan bahagian itu tidak akan dipasang sama sekali.
Penempaan tidak boleh menahan toleransi kedudukan lubang lebih ketat daripada kira-kira ±0.4 mm dengan pasti. Penggerudian dan pengeboran CNC memegang ±0.05 mm atau lebih baik, walaupun merentasi corak berbilang lubang.
Lubang berulir
Lubang berulir memerlukan diameter yang tepat, kedalaman, kedudukan ketuk, dan kualiti bentuk benang.
Untuk bahagian yang dibuka dan dipasang semula untuk diservis, kualiti benang yang buruk bermakna benang yang dilucutkan, pengikat longgar, dan kegagalan lapangan.
Penempaan tidak boleh menghasilkan benang yang boleh digunakan. Anda boleh menempa lubang perintis, tetapi benang terakhir sentiasa dimesin.
Kami juga mengawal kedalaman benang dan geometri countersink dengan tepat pada CNC — sesuatu yang anda tidak boleh lakukan secara konsisten dengan ketukan tangan.
mengawan & Mengesan Wajah
Permukaan yang ditempa tidak pernah cukup rata untuk digunakan sebagai muka mengawan pemasangan. Permukaan palsu mungkin mempunyai variasi 0.2–0.5 mm di seluruh muka, ditambah dengan sudut tirus draf.
Sekat dua muka seperti itu bersama-sama, dan anda mendapat pengapitan yang tidak rata, laluan kebocoran gasket, dan bahagian yang beralih di bawah beban.
Pengilangan muka CNC menghasilkan kerataan terkawal — biasanya 0.02 mm per 100 mm untuk muka struktur, dan lebih ketat untuk menutup permukaan.
Untuk badan kaliper brek, kerataan itulah yang menghalang cecair brek daripada bocor. Ia bukan kosmetik - ia berfungsi.
Kerusi Galas & Mengekalkan Alur
Mana-mana bahagian yang berputar, pangsi, atau memegang meterai memerlukan lubang ketepatan, tempat duduk galas, dan snap alur cincin.
Ciri-ciri ini memerlukan toleransi diameter sehingga perseratus milimeter dan tajam, geometri alur yang konsisten.
Penempaan tidak boleh menghasilkan gerek galas kepada toleransi H7. Ia tidak boleh menghasilkan alur penahan bermata segi empat dengan bucu tajam. Ini adalah operasi CNC yang ketat — berpusing, membosankan, dan alur dalaman.
Kontur, Ciri-ciri Pencerahan & Break Edges
Bahagian palsu berprestasi tinggi sering mendapat poket pencerah, Chamfers, dan kontur luar yang diperhalusi semasa pemesinan.
Kami mengeluarkan lebihan bahan yang tiada beban untuk menjimatkan berat — kritikal untuk motosikal dan alat ganti automotif di mana setiap gram penting.
Kami juga memecahkan tepi tajam, keluarkan kilat garis perpisahan, dan Peralihan Campurkan.
Ini bukan hanya untuk penampilan: tepi tajam adalah penaik tekanan. Talang mesin yang bersih boleh meningkatkan hayat keletihan sebanyak 20–30% pada bahagian yang dimuatkan.
Pada penghujung hari, Pemesinan CNC bukan sahaja menjadikan bahagian itu sesuai. Ia mengawal berat badan, keseimbangan, pengedap, pakai nyawa, dan prestasi keletihan.
3. Penempaan dan Pemesinan CNC: Pelengkap, Tidak Bertanding
Kadang-kadang saya mendengar orang membingkai ini sebagai "memalsukan vs. pemesinan.” Itu cara yang salah untuk melihatnya.
Mereka menyelesaikan masalah yang sama sekali berbeza, dan komponen terbaik menggunakan kedua-duanya untuk apa yang masing-masing melakukan yang terbaik.
| Proses | Fungsi Teras | Kekuatan Utama | Had Utama |
| Aluminium memalsukan | Membina asas struktur; menyelaraskan aliran bijirin; meningkatkan kekuatan keletihan | Integriti bahan yang unggul; kekuatan tinggi kepada berat | Ketepatan dimensi terhad; tidak dapat menghasilkan ciri-ciri halus |
| Pemesinan CNC Precision | Menyampaikan ketepatan dimensi akhir; menghasilkan ciri fungsi; mengawal kualiti permukaan | Amat tepat; geometri ciri fleksibel | Mengeluarkan bahan; tidak meningkatkan kekuatan bahan asas |
Mengapa Tidak Hanya Mesin Dari Stok Bar Pepejal?
Jika anda memerlukan ketepatan, mengapa tidak hanya mengisar keseluruhan bahagian daripada bongkah aluminium pepejal? Saya juga ada orang bertanya begitu.
Memang benar anda boleh membuat hampir semua bentuk pada kilang CNC daripada bar pepejal. Tetapi terdapat tiga kelemahan besar:
- Bahan buangan besar-besaran: Untuk kaliper brek motosikal biasa, anda akan mengalih keluar 65–75% daripada bar permulaan sebagai cip.
Kosong palsu hanya mengeluarkan 10–20%. Untuk pengeluaran volum tinggi, itu perbezaan kos yang besar. - Potong aliran bijirin: Pemesinan daripada potongan pepejal betul-betul merentasi arah butiran semula jadi. Bahagian palsu mempunyai aliran butiran yang mengikut bentuk bahagian, memberikan 30–50% kekuatan keletihan yang lebih baik.
Saya telah melihat keletihan yang diuji dimesin-dari-pepejal angkup retak pada kurang daripada separuh kiraan kitaran setara yang ditempa dan dimesin. - Masa kitaran yang lebih panjang: Pemesinan bahagian kompleks daripada pepejal mengambil masa 2–3x lebih lama daripada pemesinan kosong penempaan hampir bersih.
Mengapa Tidak Hanya Menempa dan Melangkau Pemesinan?
Di seberang sana, anda tidak boleh melangkau pemesinan dan memasang bahagian sebagai-palsu.
Toleransi terlalu longgar, permukaannya terlalu kasar, dan tiada ciri berfungsi. Bahagian itu tidak akan muat, tidak akan mengelak, dan akan gagal sebelum waktunya.
Urutan Pengeluaran Optimum
Untuk bahagian struktur aluminium berprestasi tinggi — angkup brek, pengapit tiga bahagian atas, pasak kaki, pautan kejutan, dan seumpamanya — aliran proses terbukti standard ialah:
Reka Bentuk Produk → Pembangunan Die → Penempaan Aluminium Panas → Rawatan Haba → Pemesinan CNC Ketepatan → Pemeriksaan Dimensi → Kemasan Permukaan → Pemeriksaan Akhir & Penghantaran
Gabungan ini memanfaatkan kekuatan dan kecekapan bahan penempaan dan ketepatan serta perincian pemesinan CNC.
Ia memberikan anda yang terbaik dari kedua-dua dunia, dan begitulah hampir semua bahagian struktur aluminium berprestasi tinggi dibuat.
4. Mengapa Pasukan Penyumber Mesti Melihat Di Luar Akhbar Forge
Apabila anda mendapatkan sumber komponen aluminium palsu, kesilapan terbesar yang boleh anda lakukan ialah hanya bertanya sama ada pembekal mempunyai mesin penempaan.
Keupayaan untuk menempa kosong hanyalah separuh daripada persamaan. Sama ada anda boleh naik ke tahap stabil, pengeluaran volum kualiti bergantung sepenuhnya pada pemesinan sekunder pembekal dan keupayaan penyepaduan proses.
Terdapat empat keupayaan kritikal untuk menilai:
Perancangan Elaun Pemesinan yang Betul
Elaun pemesinan adalah tindakan mengimbangi. Tinggalkan terlalu banyak, dan anda membazir bahan dan menambah masa kitaran CNC.
Biarkan terlalu sedikit, dan anda tidak boleh membersihkan skala penempaan, Draf Sudut, dan herotan — anda akan mengalami kulit tempaan yang terdedah pada muka mengawan.
Pembekal yang baik membina elaun pemesinan ke dalam reka bentuk cetakan dari hari pertama. Mereka tidak hanya menambah pakaian seragam 0.5 mm di mana-mana. Mereka meletakkan lebih banyak elaun pada kawasan herotan tinggi dan kurang pada ciri yang stabil.
Di sinilah jurutera yang berpengalaman memperoleh wang mereka. Saya telah melihat dies yang direka bentuk dengan buruk 1 mm stok tambahan di satu bahagian dan stok negatif di sebelah yang lain — tidak boleh digunakan.
Strategi Lekapan yang Konsisten
Bahagian palsu yang kompleks hampir selalu memerlukan beberapa persediaan untuk memesin semua sisi.
Setiap kali anda buka pengapit dan pasang semula bahagian tersebut, anda memperkenalkan ralat penjajaran. Lekapan yang buruk menyebabkan ralat kedudukan dalam penempaan mesin.
Pembekal yang berkebolehan akan membangunkan lekapan khusus yang menempatkan ciri datum palsu, mengekalkan penjajaran yang konsisten merentas operasi, dan memegang variasi bahagian-ke-bahagian dengan ketat.
Untuk corak berbilang lubang dan ciri sepaksi, ketepatan lekapan secara langsung menentukan hasil pemasangan.
Keupayaan Pengesahan Dimensi Dalaman
Anda tidak boleh menilai bahagian yang dipalsukan dan dimesin dengan mata. Bahagian struktur kritikal — terutamanya brek, kemudi, dan komponen penggantungan — memerlukan pemeriksaan dimensi yang disahkan.
Cari pembekal dengan mesin pengukur koordinat dalaman (Cmm) keupayaan, tolok gerek khusus, dan alat pemeriksaan yang ditentukur.
Pembekal yang baik menyemak dimensi kritikal pada setiap bahagian pertama, dan audit dimensi sampel merentas setiap kelompok. Jika pembekal berkata "kita hanya memandangnya,” berjalan pergi.
Penyelarasan Proses Permukaan
Anodizing, Letupan manik, dan menggilap semua mengubah dimensi bahagian sedikit — beberapa mikron hingga beberapa persepuluh, bergantung kepada proses.
Jika anda mesin ke saiz cetakan akhir dan kemudian anodize, anda boleh menjadi terlalu besar atau di luar toleransi.
Pembekal yang berpengalaman menjangkakan ketebalan kemasan permukaan semasa pemesinan. Mereka meninggalkan stok terkawal untuk salutan, jadi dimensi akhir mendarat tepat pada sasaran selepas rawatan permukaan.
Ini kedengaran kecil, tetapi saya telah melihat keseluruhan kelompok ditolak kerana pemesinan tidak mengambil kira pembentukan anodize.
Untuk program tersuai dan volum rendah, bekerja dengan satu sumber yang melakukan perkakasan, menunaikan, pemesinan, pemeriksaan, dan kemasan permukaan menghapuskan hampir semua jurang antara muka. Lebih sedikit penyerahan = lebih sedikit kesilapan.
5. Mengapa Penempaan Aluminium Ketepatan Sumber daripada Teknologi DEZE?
Pada Teknologi ini, pakar penempaan dan pemesinan aluminium ketepatan yang beribu pejabat di Xuchang, Henan, China, kami telah membina keseluruhan operasi kami di sekitar model pengeluaran hujung ke hujung bersepadu ini.
Sistem pengurusan kualiti kami diperakui oleh ISO 9001:2015, dengan kebolehkesanan penuh merentasi setiap peringkat — daripada kejuruteraan die dalaman dan pembentukan awal bilet melalui penempaan aluminium panas, Rawatan haba T6,
5-pemesinan CNC ketepatan paksi, Pengesahan dimensi CMM, dan kemasan permukaan — semuanya dikawal di bawah satu bumbung.
Kami merekayasa elaun pemesinan terus ke dalam reka bentuk cetakan awal untuk mengoptimumkan penyingkiran bahan, membangunkan lekapan khusus bahagian khusus untuk mengekalkan ketepatan kedudukan, dan mengesahkan dimensi kritikal setiap kelompok.
Untuk pasukan sumber, keupayaan sumber tunggal ini menghapuskan ralat penyerahan silang pembekal, mengurangkan masa pendahuluan peningkatan program, dan menyampaikan secara konsisten, komponen aluminium tempa siap pengeluaran untuk motosikal, Automotif, dan aplikasi struktur perindustrian.
6. Kesimpulan
Penempaan aluminium dan pemesinan CNC ketepatan bukanlah proses yang bersaing. Mereka adalah dua pautan dalam rantaian pengeluaran yang sama, masing-masing melakukan yang terbaik untuk membina bahagian yang kukuh dan tepat.
Penempaan menyampaikan asas struktur: aliran butiran sejajar, kekuatan keletihan yang lebih baik, dan bentuk jaring hampir yang meminimumkan sisa bahan.
Pemesinan CNC memberikan ketepatan fungsian: kedudukan lubang yang tepat, muka mengawan rata, benang yang betul, sesuai dengan galas, dan kualiti permukaan terkawal yang menjadikan bahagian itu benar-benar dipasang, meterai, dan terakhir.
Untuk bahagian yang dimuatkan berprestasi tinggi — kaliper brek, komponen stereng, Pautan penggantungan, dan semua bahagian lain yang memastikan penunggang selamat dan peralatan berjalan — anda tidak boleh memiliki satu tanpa yang lain.
Bahagian tempa terbaik di dunia tidak berguna jika ia tidak sesuai. Bahagian yang dimesin yang paling tepat adalah lebih lemah jika ia dipotong dari bar pepejal.
Kemahiran sebenar — dan nilai sebenar pembekal yang baik — mengikat keseluruhan proses bersama-sama: reka bentuk die yang merangkumi stok pemesinan, penempaan yang menghasilkan kosong yang konsisten,
lekapan yang memegang penjajaran, pemesinan yang mencapai toleransi, dan pemeriksaan yang menangkap masalah sebelum ia dihantar.
Dapatkan rantai itu dengan betul, dan anda mendapat bahagian yang kuat, tepat, dan konsisten batch demi batch.
Soalan Lazim
Adakah semua penempaan aloi aluminium memerlukan pemesinan CNC?
Tidak, bukan semua. Kurungan struktur tidak mengawan mudah, pengatur jarak mentah, dan bahagian toleransi rendah kadangkala boleh digunakan sebagai palsu dengan hanya deburring.
Tetapi mana-mana bahagian dengan lubang pelekap, ciri berulir, permukaan pengedap, sesuai dengan galas, atau toleransi dimensi yang ketat akan memerlukan pemesinan CNC sekunder.
Untuk bahagian struktur motosikal dan automotif, itu sudah berakhir 90% daripada penempaan pengeluaran.
Adalah 6061 aluminium baik untuk pemesinan CNC selepas penempaan?
6061 sangat baik untuk komponen yang dipalsukan kemudian dimesin. Ia mempunyai keseimbangan kekuatan yang baik, Kemuluran, dan kebolehkerjaan, dan ia bertindak balas dengan sangat boleh diramalkan kepada rawatan haba T6.
Kami menggunakannya secara meluas untuk pasak kaki, pengapit tiga bahagian atas, kurungan, dan pautan. Ia mesin bersih, memegang toleransi dengan baik, dan beranodisasi secara seragam.
Untuk keperluan kekuatan yang lebih tinggi, 7075 mesin dengan baik juga, tetapi ia lebih sensitif takuk dan memerlukan perancangan laluan alat yang lebih teliti.
Adakah pemesinan CNC akan merosakkan kekuatan bahagian palsu?
Tidak jika ia dilakukan dengan betul. Pemesinan CNC yang betul hanya mengeluarkan elaun pemesinan yang telah dirancang di luar laluan beban berfungsi.
Kuncinya adalah untuk mereka bentuk bahagian, menempa aliran bijirin, dan stok pemesinan bersama-sama — jadi anda tidak pernah memotong garisan bijirin galas beban kritikal atau mesin menghilangkan kulit yang tertekan.
Pemesinan yang buruk sama sekali boleh merosakkan penempaan. Jika anda membuat alur dalam betul-betul merentasi zon tekanan tinggi, anda mencipta penaik tekanan dan membunuh kehidupan keletihan.
Itulah sebabnya DFM (reka bentuk untuk kebolehkilangan) semakan antara jurutera penempaan dan jurutera pemesinan sangat penting.
Bahagian palsu boleh dihantar terus selepas pemesinan CNC?
Hampir tidak pernah. Selepas pemesinan, anda masih memerlukan pengesahan dimensi, Deburring, pembersihan, rawatan permukaan (anodized, letupan, dll.), dan pemeriksaan akhir.
Selepas semua cek lulus, barulah anda membungkus dan menghantar. Melangkau pemeriksaan akhir ialah cara bahagian yang rosak terlepas kepada pelanggan.