
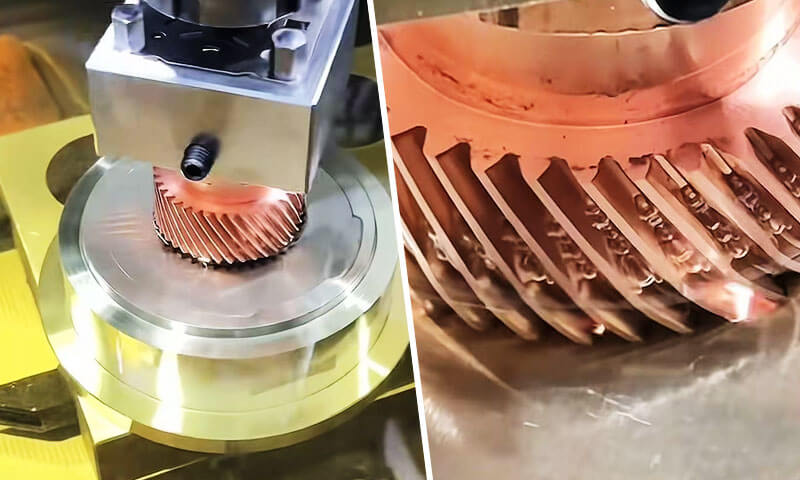
Pemesinan nyahcas elektrik sinker, juga dirujuk sebagai ram EDM, EDM tenggelam atau EDM rongga, adalah salah satu proses pembuatan bukan tradisional yang paling tepat dan tidak boleh diganti dalam kejuruteraan ketepatan moden.
Tidak seperti pengilangan dan pusingan konvensional yang mengeluarkan bahan melalui daya pemotongan mekanikal, sinker EDM menghakis bahan kerja konduktif elektrik melalui kawalan, percikan elektrik berulang, tanpa sentuhan fizikal antara alat dan bahagian.
Perbezaan asas ini membolehkannya menghasilkan rongga tiga dimensi yang kompleks, sudut dalaman yang tajam, slot sempit dalam dan ciri bahan ultra-keras yang mustahil atau sangat mahal untuk dihasilkan dengan alat pemotong.
Selama beberapa dekad, sinker EDM telah menjadi tulang belakang pembuatan alat dan acuan, dan ia terus membolehkan inovasi dalam aeroangkasa, Peranti perubatan, industri automotif dan semikonduktor.
Keupayaan uniknya untuk mesin keluli keras, karbida bersimen, dan aloi super khas kepada ketepatan tahap mikron, dengan daya pemotongan sifar dan tepi bebas burr, menjadikannya sangat diperlukan untuk komponen ketepatan bernilai tinggi.
1. Apa Itu Sinker EDM?
Sinker EDM(Pemesinan pelepasan elektrik) ialah proses penyingkiran bahan termo-elektrik bukan sentuhan di mana elektrod pra-berbentuk (alat) dan bahan kerja konduktif terendam dalam cecair dielektrik dan dipisahkan oleh bendalir kecil, jurang percikan dikawal dengan tepat.
Satu siri nyahcas elektrik diskret dihasilkan merentasi jurang, setiap satu menghasilkan saluran mikro-plasma setempat dengan suhu 8,000–12,000°C yang mencairkan dan mengewapkan isipadu minit kedua-dua bahan kerja dan bahan elektrod.
Lebih berjuta-juta kitaran pelepasan, elektrod secara beransur-ansur tenggelam ke dalam bahan kerja, menghasilkan semula bentuk songsangnya dengan ketepatan yang tinggi.

Nama "sinker" berasal dari tindakan menjunam ini: elektrod benar-benar tenggelam ke dalam bahagian untuk membentuk rongga.
Tidak seperti varian EDM yang lain, sinker EDM ditakrifkan oleh keupayaannya untuk menghasilkan bentuk dalaman dan luaran tiga dimensi sepenuhnya, dan bukannya hanya memotong profil.
Ia adalah bentuk asal teknologi EDM dan kekal sebagai varian yang paling serba boleh untuk kerja rongga yang kompleks.
Ciri membezakan utama ialah geometri bahagian siap adalah replika negatif langsung elektrod.
Ini bermakna setiap butiran elektrod - rusuk, slot, tekstur dan jejari sudut - dipindahkan ke bahan kerja, skala mengikut saiz jurang percikan.
Konteks sejarah
Proses EDM pertama kali dibangunkan pada tahun 1940-an oleh dua saintis Soviet, B.R. Lazarenko dan N.I. Lazarenko, yang mendapati bahawa nyahcas elektrik boleh digunakan untuk menghakis logam.
Teknologi ini telah diperhalusi lagi pada tahun 1950-an dan 1960-an, dan menjelang 1970-an, Sinker EDM telah menjadi proses pembuatan yang mantap untuk pembuatan alat dan cetakan.
Hari ini, ia adalah asas pembuatan ketepatan, khususnya dalam aeroangkasa, Automotif, perubatan, dan industri membuat acuan.
2. Bagaimana Sinker EDM Berfungsi?
Sinker EDM, juga dikenali sebagai EDM tenggelam atau pemesinan nyahcas elektrik, mengeluarkan bahan melalui urutan nyahcas elektrik terkawal dan bukannya melalui pemotongan mekanikal langsung.
Proses ini menggunakan elektrod berbentuk, bahan kerja konduktif, dan cecair dielektrik.
Dengan menjana percikan mikroskopik berulang kali merentasi jurang yang dikawal dengan tepat, Sinker EDM mengeluarkan semula geometri elektrod dalam bahan kerja secara beransur-ansur.
Tidak seperti pemesinan konvensional, ada tiada sentuhan langsung antara elektrod dan bahan kerja semasa pemesinan nyahcas biasa.
Penyingkiran bahan dikawal terutamanya oleh tenaga nadi elektrik, kekerapan pelepasan, keadaan jurang, peredaran dielektrik, dan gerakan elektrod.
Pecahan Dielektrik
Proses ini bermula dengan kedudukan elektrod yang sangat dekat dengan bahan kerja konduktif manakala kedua-duanya direndam dalam cecair dielektrik., biasanya minyak EDM.
Voltan terkawal digunakan di antara elektrod dan bahan kerja. Dalam keadaan biasa, dielektrik bertindak sebagai penebat elektrik.
Apabila elektrod menghampiri bahan kerja dan jurang antara elektrod mencapai tahap yang sesuai, medan elektrik menjadi cukup kuat untuk mengionkan dielektrik secara tempatan.
Cecair kemudian mengalami kerosakan dielektrik, mewujudkan saluran plasma konduktif sementara antara dua permukaan.
Kerana nyahcas berlaku pada titik setempat di mana keadaan elektrik adalah paling baik, proses pemesinan boleh menumpukan tenaga ke kawasan yang sangat kecil.
Pelepasan Elektrik dan Pelepasan Tenaga Setempat
Sebaik sahaja kerosakan berlaku, nadi arus jangka pendek melalui saluran plasma. Tenaga elektrik ditukar kepada tenaga haba setempat yang sengit.
Suhu dalam zon pelepasan boleh mencapai beberapa ribu darjah Celsius.
Tenaga yang melampau tetapi sangat setempat ini menghasilkan pemanasan pantas kedua-dua bahan kerja dan, sedikit sebanyak, elektrod.
Nyahcas tidak mengeluarkan bahan melalui tindakan pemotongan berterusan. Sebaliknya, setiap percikan individu mencipta peristiwa pemesinan mikroskopik. Kesan gabungan berjuta-juta peristiwa ini secara beransur-ansur menghasilkan rongga yang diingini.
Pencairan dan Pengewapan Bahan Kerja
Tenaga haba pekat cepat cair dan sebahagiannya mengewapkan isipadu bahan yang sangat kecil pada permukaan bahan kerja. Kawah mikroskopik terbentuk selepas setiap pelepasan berkesan.
Dimensi kawah ini sangat bergantung pada parameter pemesinan seperti:
- Arus nyahcas puncak
- Tempoh denyutan
- Tempoh putus nadi
- Voltan pelepasan
- Jurang elektrod-bahan kerja
- Keadaan dielektrik
Tenaga nyahcas yang lebih tinggi secara amnya meningkatkan kadar penyingkiran bahan (Mrr), tetapi ia juga boleh menghasilkan kawah yang lebih besar, permukaan yang lebih kasar, lapisan recast yang lebih tebal, dan kawasan terjejas haba yang lebih besar.
Denyut penamat bertenaga rendah menghasilkan kawah yang lebih kecil dan oleh itu digunakan apabila ketepatan dimensi dan kualiti permukaan lebih penting daripada kadar penyingkiran.
Penyahionan dan Pembilasan Dielektrik
Selepas setiap nadi pelepasan, arus terganggu. Saluran plasma runtuh dan dielektrik dengan cepat kembali ke arah keadaan penebatnya.
Pada masa yang sama, peredaran dielektrik menghilangkan zarah lebur, serpihan yang dikukuhkan semula, dan bahan cemar lain daripada jurang pemesinan.
Pencucian yang berkesan adalah penting kerana serpihan terkumpul boleh menghasilkan pelepasan sekunder yang tidak stabil, litar pintas, mengarka, atau penyingkiran bahan yang tidak sekata.
Oleh itu dielektrik melaksanakan beberapa fungsi secara serentak: Penebat elektrik, penyejukan, penyingkiran serpihan, dan pemulihan keadaan jurang yang stabil.
Kawalan Jurang Servo
Ciri kritikal Sinker EDM ialah sistem servo gelung tertutup yang sentiasa memantau keadaan elektrik dalam jurang pemesinan dan melaraskan kedudukan elektrod dengan sewajarnya.
Jika jurang menjadi terlalu kecil, nyahcas yang tidak stabil atau litar pintas mungkin berlaku, jadi elektrod ditarik balik sedikit.
Jika jurang menjadi terlalu besar, pelepasan menjadi jarang atau berhenti, mendorong elektrod untuk maju.
Maklum balas berterusan ini mengekalkan jurang kerja yang sesuai sepanjang pemesinan.
Kerana elektrod secara progresif menghampiri geometri rongga akhir sambil mengekalkan keadaan nyahcas terkawal, rongga kompleks boleh dihasilkan dengan kebolehulangan yang tinggi.
Pembentukan Rongga Progresif
Elektrod biasanya tidak menghasilkan rongga lengkap dalam satu pelepasan. Sebaliknya, beribu-ribu atau berjuta-juta pelepasan individu secara beransur-ansur menghakis bahan kerja.
Semasa proses berterusan, elektrod maju ke dalam bahan kerja sambil mengekalkan trajektori yang diprogramkan. Rongga yang terhasil semakin sesuai dengan geometri negatif elektrod.
Untuk acuan ketepatan dan aplikasi die, pemesinan biasanya dibahagikan kepada pengasaran, separuh siap, dan peringkat penamat.
Mengasar menggunakan denyutan tenaga yang agak tinggi untuk mengeluarkan bahan dengan cekap, manakala kemasan menggunakan pelepasan tenaga yang lebih rendah untuk mencapai kawalan dimensi yang lebih ketat dan kualiti permukaan yang lebih baik.
3. Proses Pemesinan EDM Sinker Langkah demi Langkah
Sinker EDM bukan sekadar operasi penjanaan percikan.
Menghasilkan rongga EDM yang tepat memerlukan kawalan terkoordinasi geometri elektrod, kedudukan benda kerja, peredaran dielektrik, parameter pelepasan, memakai elektrod, membilas, dan pemeriksaan.
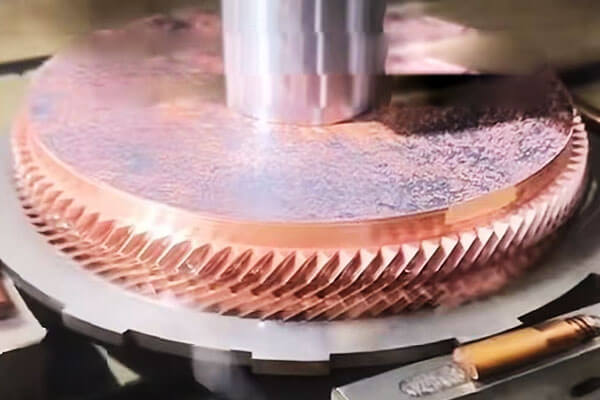
Langkah 1: Reka Bentuk dan Fabrikasi Elektrod
Proses ini bermula dengan reka bentuk elektrod yang mewakili geometri positif rongga yang akan dimesin.
Grafit dan kuprum adalah dua bahan elektrod yang paling banyak digunakan, dipilih mengikut faktor seperti kerumitan rongga, kemasan permukaan yang diperlukan, ketepatan dimensi, kelajuan pemesinan, dan kehausan elektrod yang dijangkakan.
Reka bentuk elektrod mesti mengambil kira yang diprogramkan celah percikan, memakai elektrod, keperluan pembilasan, dan pampasan dimensi yang diperlukan oleh sistem kawalan EDM.
Untuk acuan dan acuan yang kompleks, berbilang elektrod boleh dihasilkan untuk pengasaran, separuh siap, dan penamat daripada cuba mencapai rongga akhir dengan satu elektrod.
Kualiti elektrod secara langsung mempengaruhi kualiti rongga akhir.
Ralat dalam dimensi elektrod, tepi tajam, keadaan permukaan, atau penjajaran boleh dipindahkan ke bahan kerja semasa EDM.
Langkah 2: Persediaan Bahan Kerja dan Penjajaran Ketepatan
Bahan kerja dipasang dengan selamat pada meja mesin EDM dan diletakkan di dalam tangki dielektrik.
Penjajaran yang tepat mewujudkan hubungan koordinat antara bahan kerja dan elektrod, yang penting apabila pemesinan rongga yang mesti sepadan dengan ciri-ciri lain.
Mesin EDM Sinker moden biasanya digunakan kuar sentuh, pengesanan tepi automatik, sistem rujukan, atau kitaran pengukuran elektrod untuk mewujudkan titik sifar bahan kerja dan mengesahkan kedudukan elektrod.
Untuk pemesinan berbilang elektrod, rujukan koordinat yang konsisten amat penting kerana kekasaran, penamat, dan elektrod terperinci mesti kembali ke lokasi yang betul tanpa memperkenalkan ralat kedudukan kumulatif.
Langkah 3: Penyediaan Dielektrik dan Pembilasan
Zon pemesinan diisi atau ditenggelami dengan bendalir dielektrik. Minyak EDM digunakan secara meluas untuk EDM Sinker konvensional kerana ia menyediakan penebat elektrik yang stabil dan penyejukan yang berkesan.
Dielektrik diedarkan secara berterusan melalui sistem penapisan dan pembilasan untuk membuang serpihan pemesinan.
Kebersihan dielektrik dan kestabilan suhu adalah penting kerana bendalir yang tercemar atau tidak stabil secara haba boleh menjejaskan tingkah laku nyahcas dan ketekalan dimensi..
Membilas adalah sama kritikal. Semasa pemesinan, zarah cair dan pepejal terkumpul di dalam rongga.
Jika zarah ini tidak dikeluarkan dengan berkesan, mereka boleh menyebabkan pelepasan yang tidak stabil, arka sekunder, mengurangkan kecekapan penyingkiran bahan, dan kecacatan permukaan setempat.
Langkah 4: Pengaturcaraan Parameter EDM
Sebelum pemesinan bermula, jurutera proses menetapkan parameter elektrik dan servo mengikut bahan bahan kerja, bahan elektrod, peringkat pemesinan, geometri rongga, dan kemasan permukaan yang diperlukan.
Parameter penting termasuk arus puncak, voltan nyahcas, masa denyutan, masa putus nadi, rujukan servo, kekutuban, keadaan pembilasan, dan strategi orbit atau pergerakan elektrod jika berkenaan.
Tiada set parameter EDM universal tunggal. Mengasar memerlukan lebih banyak tenaga nyahcas daripada penamat, manakala rongga sempit dalam mungkin memerlukan keadaan siram dan nadi yang berbeza daripada rongga terbuka.
Langkah 5: Roughing
EDM kasar mengeluarkan sebahagian besar bahan dan mewujudkan geometri rongga asas. Tenaga nyahcas yang agak tinggi digunakan untuk mencapai kadar penyingkiran bahan yang tinggi.
Semasa peringkat ini, denyutan elektrik yang lebih besar menghasilkan kawah individu yang lebih besar dan oleh itu hakisan lebih cepat.
Jumlah elaun pemesinan yang terkawal ditinggalkan dengan sengaja untuk operasi seterusnya.
Objektif roughing ialah bukan kualiti permukaan maksimum, tetapi penyingkiran bahan pukal yang cekap dan stabil sambil mengekalkan kawalan dimensi yang mencukupi untuk kemasan.
Untuk rongga yang dalam, keadaan pembilasan menjadi sangat penting semasa pengasaran kerana kuantiti bahan terhakis yang lebih besar boleh mencemarkan jurang pemesinan dengan cepat.
Langkah 6: Separuh Kemasan dan Peralihan Elektrod
Untuk rongga yang menuntut, peringkat separuh kemasan boleh diperkenalkan antara roughing dan kemasan akhir.
Elektrod berasingan atau geometri elektrod yang ditapis secara progresif boleh digunakan untuk mengeluarkan baki elaun pemesinan sambil mengurangkan sisihan dimensi dan meningkatkan ketekalan permukaan.
Peringkat pertengahan ini menyediakan peralihan terkawal antara pengasaran agresif dan kemasan halus.
Ia amat berguna untuk acuan dan acuan yang mengandungi rusuk yang dalam, slot sempit, sudut tajam, tekstur halus, atau permukaan tiga dimensi yang kompleks.
Langkah 7: Penamat
Kemasan menggunakan tenaga nyahcas yang jauh lebih rendah untuk menghasilkan dimensi rongga akhir dan kualiti permukaan yang diperlukan.
Tempoh nadi yang lebih pendek dan arus puncak yang lebih rendah menghasilkan kawah hakisan yang lebih kecil, mengurangkan kekasaran permukaan dan meminimumkan ketebalan lapisan permukaan yang terjejas secara haba.
Strategi penamat mesti seimbang kekasaran permukaan, ketepatan dimensi, masa pemesinan, dan integriti permukaan.
Kemasan yang sangat halus mungkin memerlukan beberapa hantaran kerana penyingkiran bahan menjadi semakin perlahan apabila tenaga nyahcas berkurangan.
Untuk aplikasi perkakas kritikal, permukaan akhir mungkin akan mengalami penggilapan, bertekstur, salutan, atau rawatan permukaan lain bergantung pada fungsi yang diperlukan.
Langkah 8: Pampasan Haus Elektrod
Haus elektrod adalah ciri yang wujud dalam Sinker EDM. Walaupun bahan kerja biasanya terhakis lebih cepat daripada elektrod, elektrod berubah bentuk secara beransur-ansur semasa pemesinan.
Pemakaian amat penting di sekeliling tepi tajam, sudut, Ciri -ciri kecil, dan kawasan yang terdedah kepada aktiviti pelepasan tertumpu.
Kawalan EDM moden mengimbangi kehausan elektrod dengan melaraskan pergerakan elektrod dan parameter pemesinan.
Untuk rongga berketepatan tinggi, haus elektrod juga mesti dipertimbangkan semasa reka bentuk elektrod dan pemeriksaan dimensi.
Langkah 9: Pemeriksaan akhir
Selepas pemesinan EDM, rongga dibersihkan dan diperiksa terhadap keperluan kejuruteraan.
Pemeriksaan dimensi boleh dilakukan menggunakan a Cmm, Sistem probing khusus EDM, peralatan pengukuran optik, atau tolok ketepatan, bergantung kepada geometri komponen dan keperluan toleransi.
Kekasaran permukaan boleh dinilai menggunakan profilometer, manakala dimensi rongga kritikal dan hubungan geometri disahkan terhadap model atau lukisan CAD.
Jika pemeriksaan mengenal pasti sisihan setempat, pas penamat EDM tambahan selalunya boleh dilakukan tanpa menggantikan keseluruhan proses pembuatan.
4. Elektrod untuk Sinker EDM
Elektrod adalah salah satu elemen terpenting dalam sinker EDM kerana geometrinya dipindahkan terus ke bahan kerja melalui hakisan elektrik terkawal.
Tidak seperti alat pemotong konvensional, elektrod EDM mesti memberikan kekonduksian elektrik secara serentak, kestabilan dimensi, Pakai rintangan, dan pembiakan geometri yang tepat.
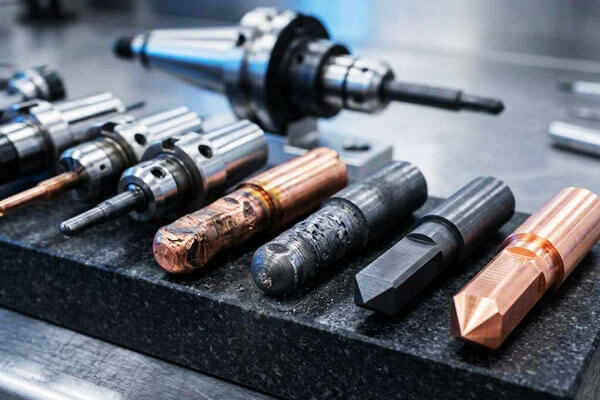
Bahan Elektrod
| Bahan | Sifat utama | Kelebihan | Batasan | Aplikasi biasa |
| Grafit | Kekonduksian elektrik yang tinggi; memakai rendah; kebolehkerjaan yang baik; Titik lebur yang tinggi. | Cemerlang untuk mengasar; haus elektrod rendah; kemasan permukaan yang baik; kos efektif. | rapuh; boleh menghasilkan habuk halus; memerlukan alat pemotong khusus. | Rongga acuan; mati; pengasaran dan penamat. |
| Tembaga | Kekonduksian elektrik yang sangat baik; kekonduksian terma yang baik; Mudah untuk mesin. | Baik untuk penamat; kemasan permukaan halus; mudah untuk elektroplat. | Haus yang lebih tinggi daripada grafit; kadar penyingkiran bahan yang lebih rendah. | Penamat; rongga kecil; ciri-ciri halus. |
| Kuprum-tungsten | Takat lebur yang tinggi; Rintangan haus yang sangat baik; kekonduksian terma yang baik. | Rintangan haus yang sangat baik; baik untuk kemasan yang baik; dimensi yang stabil. | Mahal; sukar untuk mesin. | Kemasan ketepatan; elektrod kecil; aplikasi haus tinggi. |
Perak-Tungsten |
Kekonduksian yang sangat baik; Titik lebur yang tinggi; Rintangan haus yang baik. | Pemakaian yang sangat rendah; kemasan yang sangat baik. | Sangat mahal. | Kemasan berketepatan tinggi; aplikasi bernilai tinggi. |
| Tungsten | Takat lebur yang sangat tinggi; Rintangan haus yang sangat baik. | Pemakaian yang sangat rendah; kemasan yang baik. | Mahal sangat; sukar untuk mesin. | Aplikasi ketepatan tinggi khusus. |
5. Ketepatan, Kemasan Permukaan dan Keupayaan Pemesinan
Salah satu kekuatan utama Sinker EDM adalah keupayaannya untuk menggabungkan kawalan dimensi tinggi dengan pemesinan geometri yang sukar atau mustahil untuk dihasilkan dengan cekap menggunakan alat pemotong konvensional.
Ketepatan dimensi
Dengan peralatan CNC Sinker EDM moden dan proses yang dikawal dengan baik, toleransi dimensi dalam julat beberapa mikron hingga beberapa puluh mikron boleh dicapai untuk geometri yang sesuai.
Keputusan akhir sangat bergantung pada pampasan haus elektrod, kawalan terma, kestabilan dielektrik, dan metodologi pemeriksaan.
| Parameter | Keupayaan Biasa | Pertimbangan Kejuruteraan |
| Toleransi Dimensi | ±0.005–0.02 mm | Toleransi yang lebih ketat mungkin boleh dicapai di bawah keadaan kemasan yang dioptimumkan |
| Toleransi ketepatan tinggi | Kira-kira ±0.002–0.005 mm | Secara amnya memerlukan keadaan terma terkawal, elektrod ketepatan, dan pas penamat khusus |
| Ketepatan kedudukan | Kira-kira ±0.003–0.01 mm | Bergantung pada konfigurasi mesin, penentukuran paksi, dan persediaan bahan kerja |
| Kebolehulangan | Kira-kira ±0.002–0.005 mm | Sangat dipengaruhi oleh keadaan mesin dan kestabilan proses |
| Ketepatan elektrod-ke-rongga | Biasanya dalam beberapa mikrometer hingga berpuluh-puluh mikrometer | Bergantung pada pemeriksaan elektrod, memakai pampasan, dan kawalan celah percikan |
Kemasan permukaan
Sinker EDM menghasilkan permukaan ciri yang terdiri daripada kawah nyahcas mikroskopik.
Kekasaran permukaan dikawal terutamanya oleh tenaga nyahcas: denyutan tenaga yang lebih tinggi menghasilkan kawah yang lebih dalam dan lebih besar, manakala denyutan kemasan bertenaga rendah menjana tekstur permukaan yang lebih halus.
Julat kekasaran permukaan biasa yang boleh dicapai ditunjukkan di bawah.
| RAK RA | Lebih kurang. Kekasaran (µin) | Keadaan Pemesinan Biasa | Penggunaan biasa |
| 0.2–0.4 µm | 8–16 µmin | Kemasan tenaga yang sangat rendah | Acuan ketepatan, permukaan perkakas berkualiti optik yang memerlukan penggilapan lanjut |
| 0.4–0.8 µm | 16–32 µmin | Kemasan yang baik | Rongga acuan, ketepatan mati, permukaan berfungsi |
| 0.8-1.6 μm | 32–63 µmin | Kemasan umum | Alatan ketepatan am dan komponen kejuruteraan |
| 1.6-3.2 μm | 63–125 µmin | Pemesinan tenaga sederhana | Rongga dan permukaan awal di mana kekasaran sederhana boleh diterima |
| >3.2 μm | >125 µin | Pengasaran tenaga tinggi | Penyingkiran bahan pukal sebelum selesai |
Kualiti permukaan akhir tidak ditentukan oleh arus sahaja. Tempoh nadi, selang nadi, kekutuban, pembilasan dielektrik, bahan elektrod, bahan bahan kerja, dan bilangan hantaran penamat
Keupayaan Pemesinan
Sinker EDM amat berharga apabila komponen mengandungi rongga dalam, rusuk yang sempit, poket yang rumit, jejari dalaman yang kecil, peralihan geometri yang tajam, atau kontur tiga dimensi yang kompleks.
| Ciri | Keupayaan Biasa | Pertimbangan Kejuruteraan |
| Saiz ciri minimum | Kira-kira 0.05–0.10 mm | Sangat bergantung kepada kekuatan elektrod, membilas, nisbah aspek, dan melepaskan tenaga |
| Jejari dalaman kecil | Kira-kira 0.05–0.15 mm | Terhad oleh geometri elektrod dan haus elektrod |
| Ciri-ciri sempit yang mendalam | Nisbah aspek lebih kurang 10:1-20:1 mungkin | Membilas menjadi semakin sukar apabila kedalaman meningkat |
| Kedalaman rongga | Sehingga lebih kurang 100–200 mm atau lebih | Terutamanya terhad oleh reka bentuk elektrod, membilas, lejang mesin, dan geometri rongga |
Rongga 3D yang kompleks |
Cemerlang | Geometri elektrod kompleks boleh menghasilkan semula bentuk rongga yang sangat rumit |
| Pemesinan keluli yang dikeraskan | Cemerlang | Terutamanya berfaedah selepas rawatan haba |
| Ciri dalaman yang tajam | Cemerlang | Lebih praktikal daripada alat berputar konvensional untuk banyak geometri dalaman |
| Rongga buta | Cemerlang | Aplikasi utama EDM tenggelam mati |
| Tulang rusuk nipis dan slot sempit | Cemerlang | Memerlukan reka bentuk elektrod yang teliti dan tenaga nyahcas terkawal |
6. Apakah Bahan Yang Boleh Dimesin oleh Sinker EDM?
Satu kelebihan utama sinker EDM (Pemesinan pelepasan elektrik) ialah keupayaannya untuk memesin bahan konduktif elektrik tanpa mengira kekerasan atau kekuatan mekanikalnya.
| Keluarga Kebendaan | Bahan tipikal | Kesesuaian | Aplikasi EDM Sinker Biasa |
| Keluli Alat | H13, D2, S7, P20, 4140, 4340 | Cemerlang | Acuan suntikan, Stamping mati, pukulan, membentuk rongga, perkakas yang dikeraskan |
| Keluli tahan karat | 304, 316, 17-4Ph, 440C | Cemerlang | Komponen Perubatan, Alat ketepatan, bahagian aeroangkasa, peralatan pemprosesan makanan |
| Superalloys | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Cemerlang | Komponen Aeroangkasa, perkakas berkaitan turbin, peralatan pemprosesan kimia |
| Aloi titanium | Ti-6Al-4V dan aloi titanium konduktif lain | Cemerlang | Bahagian aeroangkasa, komponen perubatan, rongga ketepatan dan perkakas |
Karbida bersemangat |
WC-Co dan gred karbida konduktif lain | Cemerlang | Alat pemotongan, komponen tahan haus, pukulan, mati, Alat ketepatan |
| Aloi tembaga | Tembaga, tembaga, gangsa, Beryllium Copper | Cemerlang | Komponen elektrik, rongga ketepatan, kenalan, komponen pemindahan haba |
| Aloi aluminium | 6061, 7075 dan gred konduktif lain | Baik | Prototaip, acuan, komponen ketepatan volum rendah, rongga kompleks |
| Bahan Konduktif Lain | Aloi dan komposit khusus pengalir tertentu | Bergantung kepada aplikasi | Perkakas khusus dan komponen yang sukar dimesin |
7. Sinker EDM lwn. Wire EDM vs.. Pemesinan CNC
Sinker EDM, wayar EDM, dan pemesinan CNC adalah semua teknologi pembuatan ketepatan, tetapi mereka mengeluarkan bahan dengan cara yang berbeza.
| Kriteria | Sinker EDM | Wire EDM | Pemesinan CNC |
| Penyingkiran bahan | Hakisan nyahcas elektrik | Hakisan nyahcas elektrik | Pemotongan mekanikal |
| Perkakas | Elektrod berbentuk | Elektrod wayar berterusan | Alat pemotongan |
| Keperluan bahan | Pengalir elektrik | Pengalir elektrik | Bahan yang boleh dimesin secara amnya |
| Terbaik untuk | rongga, lubang buta, ciri 3D yang kompleks | Profil, slot, kontur, melalui-potong | Bahagian prismatik dan putaran am |
| Bahan keras | Cemerlang | Cemerlang | Bergantung kepada alat |
| Rongga buta | Cemerlang | Biasanya tidak sesuai | Baik, bergantung kepada geometri |
| Geometri dalaman kompleks | Cemerlang | Terhad oleh akses wayar | Sederhana kepada cemerlang |
Sudut dalaman yang tajam |
Sangat bagus, bergantung kepada elektrod | Cemerlang | Terhad oleh diameter alat |
| 3D pemesinan rongga | Cemerlang | Terhad | Baik dengan pemesinan berbilang paksi |
| Kadar penyingkiran bahan | Sederhana | Sederhana | Umumnya tinggi |
| Kemasan permukaan | Cemerlang dengan hantaran penamat | Cemerlang dengan hantaran penamat | Cemerlang, bergantung pada perkakas |
| Daya pemotongan fizikal | Pada asasnya tiada | Pada asasnya tiada | Penting |
| Kehausan elektrod/alat | Kehausan elektrod berlaku | Wayar digunakan secara berterusan | Kehausan alat pemotong |
| Aplikasi biasa | Acuan, mati, pukulan, rongga | Profil ketepatan, slot, pukulan | Aci, perumahan, plat, komponen struktur |
8. Kelebihan dan Had Sinker EDM
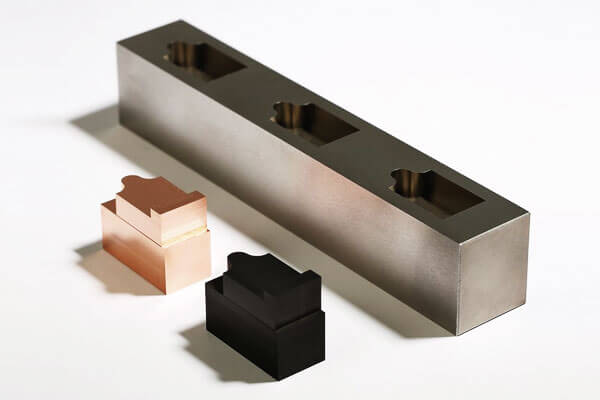
Kelebihan utama
- Pemesinan bebas kekerasan: Memotong keluli yang mengeras, karbida dan aloi super semudah keluli lembut; pemesinan boleh dilakukan selepas rawatan haba untuk mengelakkan herotan.
- Keupayaan rongga 3D yang kompleks: Menghasilkan geometri dalaman, sudut tajam dan rusuk dalam yang tidak boleh dicapai dengan pemotong berputar.
- Daya pemotongan sifar: Tiada sentuhan mekanikal bermakna tiada pesongan, tiada celoteh, tiada burr dan tiada baki tekanan pemotongan, walaupun untuk dinding ultra-nipis dan ciri-ciri halus.
- Ketepatan yang sangat tinggi: Mencapai toleransi tahap mikron dengan kebolehulangan yang sangat baik untuk pengeluaran volum tinggi.
- Kemasan permukaan unggul: Mampu menghasilkan permukaan berkualiti cermin yang menghilangkan penggilap manual untuk banyak aplikasi acuan.
- Sangat automatik: Menyokong pengeluaran semalaman tanpa pengawasan dengan penukar elektrod automatik dan pemantauan dalam proses.
Batasan yang wujud
- Hanya bahan konduktif: Tidak boleh mesin seramik bukan konduktif, kaca atau kebanyakan plastik.
- Kadar penyingkiran bahan yang lebih rendah: Penyingkiran bahan pukal lebih perlahan daripada pengilangan; paling menjimatkan untuk kemasan dan ciri-ciri yang kompleks daripada kasar.
- Kos elektrod dan masa utama: Elektrod tersuai menambah kos reka bentuk dan fabrikasi, terutamanya untuk kerja ketepatan berbilang elektrod.
- Lapisan recast permukaan: Pengasaran tenaga tinggi menghasilkan lapisan pejal semula nipis dan zon terjejas haba; hantaran penamat mengurangkan tetapi tidak menghapuskannya sepenuhnya.
- Pelaburan modal yang lebih tinggi: Mesin EDM sinker ketepatan mempunyai kos pembelian dan operasi yang lebih tinggi daripada pusat pengilangan standard.
- Pengurusan cecair dan sisa: Cecair dielektrik memerlukan penapisan dan pengendalian enap cemar sisa yang betul.
9. Aplikasi Sinker EDM
Sinker EDM digunakan secara meluas di mana-mana kaedah pemotongan konvensional menghadapi had dalam kekerasan bahan, geometri rongga, kebolehcapaian ciri, atau butiran dalaman.
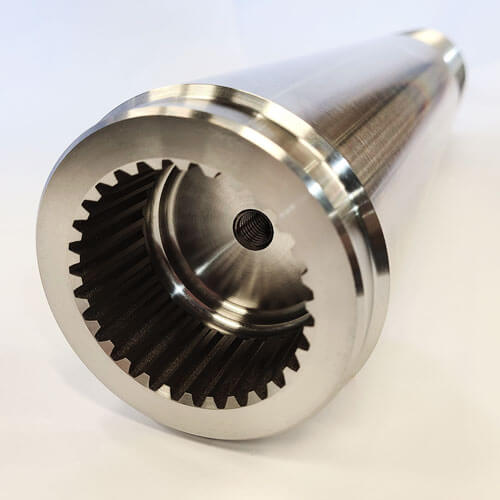
Pembuatan acuan dan mati
Pembuatan acuan adalah salah satu aplikasi terpenting Sinker EDM.
Acuan suntikan, acuan mampatan, acuan mati, dan sistem perkakas lain selalunya mengandungi rongga dalam, rusuk yang sempit, permukaan bertekstur, dan geometri dalaman yang kompleks.
EDM amat berharga selepas rawatan haba kerana keluli acuan yang dikeraskan boleh dimesin tanpa daya pemotongan yang berkaitan dengan pengilangan.
Perkakas Ketepatan
Pukulan, membentuk mati, Penyemperitan mati, Alat setem, dan sisipan ketepatan selalunya memerlukan toleransi dimensi yang ketat dan ciri dalaman yang tajam.
Sinker EDM membolehkan pengeluaran rongga kompleks yang memerlukan berbilang alat pemotong khusus atau mungkin tidak boleh diakses melalui pemesinan konvensional.
Komponen Aeroangkasa
Pembuatan aeroangkasa selalunya melibatkan kekuatan tinggi, aloi tahan haba dan geometri dalaman yang kompleks.
Sinker EDM boleh digunakan untuk perkakas khusus, komponen berkaitan turbin, lekapan ketepatan, dan bahan konduktif yang sukar dimesin.
Pembuatan Perubatan
Alat perubatan ketepatan dan komponen logam terpilih mungkin memerlukan ciri yang sangat halus, rongga kompleks, dan toleransi yang ketat.
Sinker EDM amat sesuai untuk pembuatan acuan, alat membentuk, dan komponen ketepatan khusus.
Industri Automotif dan Tenaga
Proses ini digunakan untuk perkakas penghantaran, komponen sistem bahan api, ketepatan mati, bahagian berkaitan turbin, dan peralatan perindustrian berprestasi tinggi.
Komponen Elektronik dan Ketepatan Mikro
Micro-EDM dan teknik EDM Sinker ketepatan boleh menghasilkan slot kecil, rongga, penyambung, dan ciri pengalir halus lain di mana alatan konvensional mungkin terlalu besar atau rapuh secara mekanikal.
10. Kesimpulan
Sinker EDM jauh lebih daripada sekadar alternatif kepada pengilangan untuk bahan keras.
Ia adalah prinsip pembuatan asas yang berbeza yang menukar tenaga elektrik kepada geometri ketepatan, membolehkan bentuk dan gabungan bahan yang tidak boleh dicapai oleh proses pemotongan mekanikal.
Gabungan unik kebebasan kekerasannya, sifar daya pemotongan, keupayaan rongga kompleks dan kualiti permukaan kemasan cermin menjadikannya tidak boleh digantikan dalam pembuatan alat dan die, Aeroangkasa, peranti perubatan dan kejuruteraan ketepatan.
Proses ini membawa pertukaran yang wujud: kadar penyingkiran bahan yang lebih rendah, pertimbangan haus elektrod dan keperluan untuk bahan kerja konduktif bermakna ia bukan penyelesaian optimum untuk setiap tugas pemesinan.
Apabila digunakan dengan betul — untuk bahan yang dikeraskan, rongga dalaman yang kompleks dan aplikasi ketepatan tinggi — sinker EDM memberikan prestasi yang tidak dapat dipadankan oleh proses pembuatan lain.
Sebagai teknologi penjana, sistem kawalan dan automasi terus maju, sinker EDM akan berkembang lebih jauh ke dalam pembuatan mikro, aplikasi perubatan dan semikonduktor,
dan aliran kerja pengeluaran hibrid bersepadu, mengukuhkan kedudukannya sebagai salah satu proses asas pembuatan ketepatan moden.
Soalan Lazim
Apakah perbezaan antara Sinker EDM dan Wire EDM?
Sinker EDM menggunakan elektrod berbentuk untuk mesin rongga buta dan geometri dalaman yang kompleks.
Wire EDM menggunakan wayar yang bergerak secara berterusan untuk memotong bahan konduktif elektrik dan digunakan terutamanya untuk profil, pukulan, mati, dan melalui-ciri.
Mengapa grafit dan kuprum biasa digunakan sebagai elektrod EDM?
Kedua-dua bahan menawarkan kekonduksian elektrik dan kebolehmesinan yang baik.
Grafit digunakan secara meluas untuk elektrod kompleks dan aplikasi EDM suhu tinggi, manakala tembaga boleh memberikan pembiakan terperinci yang sangat baik dan kualiti permukaan dalam keadaan pemesinan yang sesuai.
Adakah EDM merosakkan permukaan bahan kerja?
EDM menghasilkan permukaan yang terjejas secara haba dan boleh membentuk lapisan tuang semula. Dengan parameter penamat yang dikawal dengan betul, lapisan terjejas boleh diminimumkan.
Komponen kritikal mungkin memerlukan kemasan atau pemeriksaan permukaan tambahan.
Betapa tepatnya sinker EDM?
Mesin EDM sinker pengeluaran berketepatan tinggi biasanya mempunyai toleransi dimensi ±0.002 hingga ±0.005 mm untuk kebanyakan ciri, dengan mesin ultra-ketepatan berkeupayaan ±0.001 mm di bawah keadaan terkawal.
Ketepatan bergantung pada kestabilan mesin, kawalan suhu dan pengurusan haus elektrod yang betul.
Bolehkah mesin Sinker EDM keluli keras?
Ya. Sinker EDM boleh memesin sebarang bahan konduktif, tanpa mengira kekerasan. Ini adalah salah satu kelebihan utamanya berbanding pemesinan konvensional.
Adakah Sinker EDM mahal?
Perkakas (pembuatan elektrod) adalah mahal, dan masa mesin adalah mahal kerana penyingkiran bahan yang perlahan.
Walau bagaimanapun, untuk geometri kompleks dan bahan keras, Sinker EDM selalunya merupakan pilihan yang paling kos efektif.

