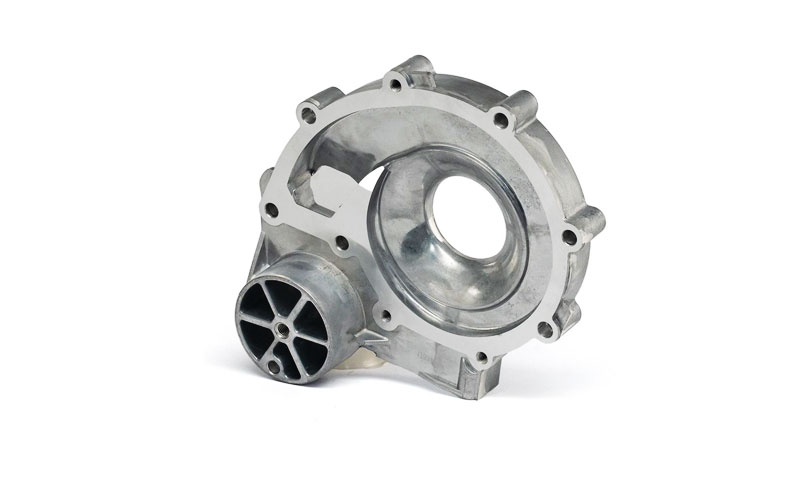
Saya telah menghasilkan injap keluli tuang acuan shell untuk masa yang lama, dan saya boleh memberitahu anda bahawa lokasi kecacatan biasanya memberitahu anda jawapannya sebelum anda membuka acuan.
Apabila keliangan muncul pada peralihan lug-to-body, atau pada akar bebibir, ia hampir tidak pernah menjadi masalah gas rawak.
Ia adalah poket gas yang terperangkap—lokasi di mana logam itu tiba, menutup sudut, dan menutup gas di dalamnya.
Artikel ini adalah analisis kes tentang kecacatan itu. Bahagiannya ialah injap keluli tuang WCB yang dihasilkan oleh proses acuan cangkerang, dituangkan pada suhu 1620°C.
Kecacatan muncul di sudut tempat lug bertemu dengan badan injap—poket gas sudut klasik dan lokasi pemerangkapan gas, dan salah satu zon mati berisiko tertinggi dalam injap keluli tuang.
1. Kecacatan dan Mekanisme
Bahagian: Keluli tuang WCB injap, proses acuan cangkerang.
Menuangkan suhu: 1620° C..
Lokasi kecacatan: sudut peralihan antara lug angkat dan badan injap, dan akar bebibir.
Jenis kecacatan: poket gas terperangkap / pemerangkapan gas di zon mati sudut.
Mekanismenya adalah mudah apabila anda membayangkan alirannya.
Keluli cecair mengalir ke arah sudut. Pasir cengkerang panas dengan cepat dan mula menghasilkan gas.
Jika gas itu tidak dapat keluar melalui laluan pengudaraan acuan sebelum keluli tiba dan menutup sudut, ia terperangkap.
Keluli menutup sudut, gas kekal di antara muka, dan hasilnya ialah keliangan bawah permukaan atau permukaan tepat pada peralihan.
WCB dituangkan pada suhu tinggi. Suhu yang tinggi itu mempercepatkan penguraian resin fenolik dalam pasir cengkerang, dan kadar penjanaan gas lebih tinggi daripada besi tuang.
Oleh itu keluli tuang lebih terdedah kepada pecah gas terperangkap daripada tuangan besi dengan geometri yang sama.
Wawasan utama adalah ini: sudut bukan sekadar ciri geometri. Ia adalah zon mati pengudaraan. Gas tiada tempat untuk pergi, dan logam sampai ke sana dahulu.

2. Sebab Modul Satu: Reka Bentuk Venting (Suspek Utama)
Untuk injap WCB yang ditunjukkan dalam kes ini, reka bentuk pengudaraan adalah punca pertama yang saya akan siasat.
Keliangan gas tertumpu pada peralihan lug-to-body, yang menunjukkan bahawa rongga tempatan mungkin tidak mempunyai laluan keluar gas yang berkesan semasa pengisian.
Tiada Vent Khusus di Sudut Lug
Seperti yang ditunjukkan dalam lukisan, peralihan lug bertanda merah membentuk zon mati geometri tempatan. ada tiada palam bolong khusus atau alur bolong bersambung terus ke kawasan ini.
Walaupun beberapa palam bolong bulat dipasang pada muka bebibir besar, akar lug itu sendiri tidak mempunyai pengudaraan tambahan.
Apabila keluli cair sampai ke sudut ini, ia boleh menutup rongga tempatan sebelum gas yang dihasilkan oleh pasir bersalut resin telah terlepas.
Ini adalah kesilapan biasa dalam reka bentuk acuan injap: pengudaraan sering diatur mengikut kemudahan perkakas dan bukannya lokasi sebenar di mana gas terkumpul.
Penyelesaiannya adalah untuk mengenal pasti zon perangkap gas tempatan dan menyediakan laluan pengudaraan yang berkesan di kedudukan tersebut.
Kuantiti dan Kedudukan Bolong Tidak Padan dengan Corak Pengisian
Palam bolong sedia ada tertumpu pada muka bawah bebibir besar, tanpa pelepasan tambahan pada peralihan lug atau titik pengumpulan gas yang berpotensi lain.
Walau bagaimanapun, keberkesanan pengudaraan bergantung bukan sahaja pada bilangan bolong tetapi juga pada kedudukannya berbanding dengan urutan pengisian keluli cair.
Jika keluli mencapai akar lug sebelum gas terkumpul boleh melarikan diri, bolong yang terletak di tempat lain pada acuan mungkin memberikan sedikit manfaat.
Oleh itu, penempatan bolong hendaklah berdasarkan dua faktor:
- Lokasi pengumpulan gas: Sudut, lugs, bos, dan zon mati geometri yang lain.
- Urutan pengisian: Kawasan di mana gas mesti kekal disambungkan ke laluan melarikan diri sehingga keluli cair menghampiri.
Pembuangan yang tidak mengambil kira corak pengisian tidak mungkin menyelesaikan keliangan gas setempat dengan pasti.
Keratan Rentas Vent Terlalu Kecil atau Laluan Vent Terganggu
Walaupun palam bolong atau alur disediakan, kapasiti pelepasan sebenar mereka mesti diperiksa.
Jika keratan rentas bolong terlalu kecil, ia mungkin tidak mengeluarkan gas dengan cukup cepat untuk mengendalikan isipadu yang dihasilkan oleh cengkerang yang dipanaskan.
Begitu juga, alur bolong yang berhenti separuh jalan di sepanjang laluannya boleh mencipta laluan buntu dan bukannya saluran keluar yang berkesan.
Masalah biasa termasuk:
- Lebar atau kedalaman alur bolong tidak mencukupi;
- Laluan bolong terganggu;
- Sisa pasir atau cengkerang menghalang saluran keluar;
- Sambungan yang lemah antara rongga dan garis perpisahan;
- Rintangan yang berlebihan di sepanjang laluan pengudaraan.
Bolong yang direka bentuk dengan betul mesti menyediakan a laluan berterusan dan tidak terhalang dari kawasan pengumpulan gas ke luar acuan.
Untuk injap ini, Saya akan terlebih dahulu memeriksa peralihan lug-root, sahkan lubang bebibir sedia ada, dan kemudian tentukan sama ada palam bolong tempatan tambahan atau alur bolong diperlukan.
3. Sebab Modul Dua: Sistem Gating dan Jujukan Isian
Venting adalah perlu, tetapi ia tidak mencukupi. Jika urutan isian menutup bolong sebelum gas boleh keluar, acuan yang berventilasi baik pun akan memerangkap gas.
Urutan Isi Merapatkan Laluan Lug Vent Dahulu
Dengan susun atur gating semasa, hadapan aliran keluli mencapai akar lug sebelum ini selebihnya rongga terisi.
Sudut itu dimeterai lebih awal, dan gas yang dihasilkan selepas penguraian cangkerang terperangkap tanpa laluan keluar.
Ini adalah titik kritikal. Bolong mesti terbuka pada masa ini gas dijana, bukan hanya ada dalam acuan. Jika keluli tiba di lokasi bolong terlebih dahulu, bolongnya ditutup secara berfungsi.
Ingat Lokasi dan Halaju Aliran
Jika ingat menghalakan keluli terus ke lug, atau jika keluli berjalan di sepanjang dinding dan melilit lug pada kelajuan tinggi, terperangkap gas berlaku.
Aliran melengkung ke sudut, dan gas dilipat ke dalam logam dan bukannya ditolak keluar di hadapannya.
Perbezaan antara licin, isi progresif dan pembalut, isi lencong selalunya merupakan perbezaan antara lug bunyi dan yang berliang.
4. Sebab Modul Tiga: Faktor Pasir Cangkang
Dalam proses acuan cangkerang, pasir bersalut resin adalah sumber utama gas yang dihasilkan semasa menuang.
Jumlah gas yang dihasilkan dan kadar di mana ia dibebaskan secara langsung mempengaruhi beban pada sistem pengudaraan acuan.
Jika penjanaan gas melebihi kapasiti pengudaraan tempatan, terperangkap gas menjadi lebih berkemungkinan, terutamanya di zon mati geometri seperti peralihan lug-to-body.
Penjanaan Gas Berlebihan daripada Pasir Shell
Penjanaan gas yang berlebihan boleh terhasil daripada rumusan pasir yang tidak sesuai atau kawalan bahan yang tidak stabil.
- Kandungan resin yang berlebihan: Terlalu banyak resin fenolik meningkatkan jumlah gas yang dibebaskan semasa penguraian terma apabila keluli cair memasuki acuan.
- Nisbah pasir tebus guna yang tidak stabil: Perubahan dalam bahagian pasir baharu dan tebus guna boleh menjejaskan kandungan resin cangkerang, evolusi gas, dan kelakuan terma keseluruhan.
- Pelepasan gas segera yang tinggi: Pada suhu menuang lebih kurang 1620°C, resin terurai dengan cepat. Jika gas dibebaskan lebih cepat daripada ia boleh melarikan diri, sistem pengudaraan tempatan mungkin menjadi lebih beban.
Faktor-faktor ini tidak semestinya menyebabkan keliangan sepanjang keseluruhan tuangan.
Apabila pengudaraan adalah marginal di lokasi tertentu, seperti akar lug, penjanaan gas yang berlebihan boleh menjadikan masalah penangkapan gas tempatan yang sedia ada menjadi lebih teruk.
Pengawetan Cangkang Tidak Mencukupi atau Berlebihan
Pengawetan cangkerang mesti dikawal dengan betul. Pengawetan yang tidak mencukupi dan berlebihan boleh menyumbang kepada kecacatan berkaitan gas, walaupun melalui mekanisme yang berbeza.
- Pengawetan yang tidak mencukupi: Cangkerang yang tidak diawet dengan secukupnya mungkin mengalami penguraian haba yang lebih sengit semasa menuang, melepaskan sejumlah besar gas dan meningkatkan risiko pengumpulan gas dalam rongga acuan.
- Pengawetan yang berlebihan: Pengawetan yang berlebihan boleh membuat cangkerang rapuh dan meningkatkan risiko penumpahan pasir. Ia juga boleh mengurangkan keberkesanan struktur mikroporous cangkerang, menyekat kebolehtelapan gas.
Isu utama ialah keseimbangan antara kekuatan cangkang dan kebolehtelapan gas. Cangkerang mesti diawet dengan secukupnya untuk mengekalkan keutuhannya semasa pengendalian dan penuangan, tetapi strukturnya juga mesti mengekalkan kebolehtelapan yang mencukupi untuk pelepasan gas.
Di sudut lug, di mana laluan pengudaraan mungkin sudah terhad, mana-mana keadaan boleh meningkatkan kemungkinan terperangkap gas.
Ketebalan Cangkang Tidak Sekata di Sudut Lug
Peralihan lug-to-body ialah kawasan yang kompleks dari segi geometri di mana pasir cengkerang boleh terkumpul semasa penyediaan acuan. Akibatnya, ketebalan cangkerang tempatan mungkin lebih besar atau kurang daripada kawasan sekitar.
Ketebalan cangkang yang tidak sekata menjejaskan kedua-dua jumlah resin yang tersedia untuk penjanaan gas dan tindak balas haba tempatan semasa menuang.
Bahagian yang lebih tebal mungkin mengandungi lebih banyak pasir bersalut resin dan oleh itu membebaskan lebih banyak gas apabila dipanaskan.
Variasi dalam ketebalan cangkang juga boleh menghasilkan perbezaan dalam tingkah laku pemanasan dan pelepasan gas, menjadikan keadaan pengudaraan tempatan kurang dapat diramalkan.
Atas sebab ini, ketebalan cangkerang hendaklah disimpan dengan munasabah seragam di sekeliling akar lug dan peralihan kompleks lain. Elakkan pengumpulan pasir yang tidak perlu sambil memastikan cangkerang mengekalkan kekuatan yang mencukupi.
Untuk injap WCB ini, sistem pasir cangkerang perlu diperiksa untuk kandungan resin, nisbah pasir baharu kepada tebus guna, konsistensi pengawetan, dan variasi ketebalan tempatan.
Walau bagaimanapun, faktor-faktor ini harus dinilai bersama reka bentuk pengudaraan: penjanaan gas yang berlebihan boleh memburukkan lagi kecacatan, tetapi ia tidak dengan sendirinya menjelaskan mengapa keliangan tertumpu pada peralihan lug-to-body.
5. Sebab Modul Empat: Parameter Menuang
Injap WCB dituangkan pada kira-kira 1620° C., yang berada dalam julat suhu penuangan biasa untuk keluli tuang WCB. Walau bagaimanapun, kelajuan mencurah, kestabilan aliran, dan pergolakan masih perlu diperiksa.
Kelajuan Menuang Terlalu Cepat
Kelajuan menuang yang berlebihan boleh menyebabkan keluli cair mencapai peralihan lug-to-body terlalu cepat, menutup laluan keluar gas tempatan sebelum gas dinyahcas sepenuhnya.
Sebaik sahaja sudut itu ditutup oleh keluli cair, baki gas menjadi terperangkap dan membentuk keliangan gas setempat.
Dalam pengeluaran keluli tuang, kecacatan gas tidak semestinya disebabkan oleh suhu penuangan yang tidak mencukupi. Kelajuan pengisian yang berlebihan dan penutupan pramatang laluan pembuangan boleh menjadi punca yang sama penting.
Pencurian Terganggu atau Bergelora
Aliran logam yang terganggu atau operasi menuang bergelora boleh memasukkan udara ke dalam keluli cair dan mengganggu corak pengisian. Kecacatan jenis ini lebih berkemungkinan menghasilkan keliangan gas tersebar dan bukannya satu, poket gas setempat pada akar lug.
Mengekalkan yang berterusan, Oleh itu, aliran penuangan yang stabil adalah penting untuk mengurangkan kemasukan udara dan mencapai pengisian acuan yang konsisten.
Nota mengenai Suhu Menuang
Suhu penuangan yang lebih tinggi mempercepatkan penguraian terma resin fenolik dalam acuan cengkerang, berpotensi meningkatkan kadar penjanaan gas serta-merta. Jika kapasiti pengudaraan tidak mencukupi, ini boleh memburukkan lagi pemerangkapan gas.
Walau bagaimanapun, 1620°C ialah suhu penuangan biasa untuk WCB, jadi suhu tidak seharusnya menjadi parameter pertama yang diselaraskan dalam kes ini.
Utamakan urutan pembuangan dan pengisian setempat, kemudian menilai kelajuan menuang dan kestabilan proses. Hanya pertimbangkan pelarasan suhu selepas faktor-faktor ini telah diperiksa.
Prinsipnya adalah untuk membetulkan pemindahan gas terlebih dahulu dan melaraskan suhu menuang terakhir.
6. Sebab Modul Lima: Geometri Sudut
Peralihan antara lug dan badan injap ialah a peralihan sudut tegak. Sudut tajam adalah perangkap gas yang paling berkesan dalam mana-mana tuangan.
Masalahnya ialah aerodinamik, bukan sekadar geometri. Di sudut tajam, aliran gas membentuk pusaran. Gas beredar di sudut dan kekal di sana dan bukannya bergerak ke arah bolong.
Jejari yang lebih besar membolehkan gas mengalir dengan lancar ke arah laluan bolong dan bukannya terperangkap dalam poket yang beredar.
Jika perkakas boleh diubah suai, meningkatkan jejari peralihan adalah salah satu pembetulan jangka panjang yang paling boleh dipercayai.
7. Urutan Tindakan Pembetulan: Apa Yang Perlu Diubah Dulu?
Untuk injap WCB yang ditunjukkan dalam kes ini, tindakan pembetulan hendaklah mengikut a pendekatan kos rendah dahulu, bermula dengan langkah-langkah yang paling mungkin untuk menghapuskan keliangan gas setempat dan berkembang kepada proses yang lebih meluas atau pengubahsuaian alatan.
Keutamaan 1: Tingkatkan Ventilasi Tempatan
Ini adalah langkah pertama dan paling berkesan untuk disiasat.
Tambah palam bolong pada akar lug.
Pasang palam bolong kecil pada titik tertinggi atau zon mati yang terakhir diisi pada peralihan lug-to-body. Sebagai alternatif, potong a 0.2–Alur bolong nipis 0.3 mm dari sudut ke garisan perpisahan.
Objektifnya adalah untuk menyediakan laluan melarikan diri terus untuk gas terkumpul sebelum keluli cair menutup sudut.
Periksa lubang muka bebibir sedia ada.
Periksa dan bersihkan palam bolong sedia ada untuk memastikan ia tidak disekat oleh pasir atau sisa cangkang. Bolong tersumbat tidak dapat memberikan pelepasan gas yang berkesan, tanpa mengira reka bentuk asalnya.
Keutamaan 2: Optimumkan Urutan Pengisian
Langkah seterusnya adalah untuk mengelakkan keluli cair daripada menutup bolong lug lebih awal.
Laraskan kedudukan ingate.
Ubah suai lokasi ingat atau arah aliran logam supaya kawasan lug diisi kemudian, membenarkan lebih banyak masa untuk gas keluar melalui laluan pengudaraan.
Kawal kelajuan menuang.
Kurangkan kelajuan menuang yang berlebihan dan kekalkan licin, pengisian yang stabil untuk meminimumkan pergolakan dan kemasukan gas. Elakkan menuang secara agresif.
Keutamaan 3: Optimumkan Geometri Pemutus
Jika perkakasan atau pengubahsuaian reka bentuk produk boleh dilakukan, meningkatkan jejari peralihan (R) di persimpangan lug-to-body.
Fillet yang lebih besar mengurangkan sudut dalaman yang tajam, memperbaiki keadaan aliran logam tempatan, dan meminimumkan kemungkinan pengumpulan gas di kawasan peralihan.
Keutamaan 4: Kawal Formulasi Pasir Cangkang
Jika pelarasan pengudaraan dan pengisian tidak mencukupi, semak semula sistem pasir bersalut resin.
- Kawal kandungan resin: Kurangkan penambahan resin dengan sewajarnya jika penjanaan gas berlebihan.
Kekalkan nisbah konsisten pasir baharu kepada pasir tebus guna, mengelakkan perubahan sumber pasir yang tidak terkawal. - Menstabilkan pengawetan cangkerang: Mengekalkan keadaan pengawetan yang konsisten untuk memastikan kekuatan cangkang yang mencukupi semasa mengawal penjanaan gas.
Keutamaan 5: Laraskan Suhu Menuang sebagai Pilihan Terakhir
Jika ujian mengesahkan bahawa penjanaan gas segera yang berlebihan menyumbang kepada kecacatan, percubaan terkawal untuk mengurangkan suhu penuangan dengan lebih kurang 20° C., dari 1620°C hingga 1600°C, boleh dipertimbangkan.
Walau bagaimanapun, elakkan pengurangan suhu yang berlebihan, kerana ia mungkin memperkenalkan penutupan sejuk atau pengisian yang tidak lengkap.
Untuk injap WCB ini, urutan yang disyorkan ialah: pengudaraan tempatan → urutan pengisian → geometri tuangan → formulasi pasir cangkang → suhu menuang.
Utamakan pengubahsuaian pengudaraan sebelum membuat perubahan proses yang lebih meluas.
8. Membezakan Dua Jenis Keliangan
Mengenal pasti jenis keliangan adalah penting kerana gas rongga terperangkap dan keliangan gas berkaitan pasir shell mempunyai punca yang berbeza dan memerlukan tindakan pembetulan yang berbeza.
Gas Rongga Terperangkap (Kemungkinan besar dalam Kes Ini)
Ciri-ciri tipikal termasuk:
- Tertumpu pada lokasi geometri tertentu, seperti akar lug, sudut, atau peralihan bebibir.
- Muncul sebagai keliangan gas tunggal atau setempat dan bukannya kecacatan yang diedarkan sepanjang tuangan.
- Menunjukkan peningkatan yang ketara selepas menambah atau menambah baik pengudaraan tempatan.
Jenis ini dikaitkan terutamanya dengan pembuangan tempatan yang tidak mencukupi atau penutupan pramatang laluan pelepasan gas semasa mengisi. Langkah pembetulan pertama harus ditumpukan reka bentuk pengudaraan dan urutan pengisian.
Keliangan Bawah Permukaan Berkaitan Pasir Shell
Ciri-ciri tipikal termasuk:
- Keliangan gas bertaburan merentasi pelbagai kawasan tuangan.
- Kecacatan muncul pada kedua-dua kawasan permukaan dan bawah permukaan.
- Hubungan yang kukuh dengan penjanaan gas resin yang berlebihan atau keadaan pasir cangkang yang tidak stabil.
Jenis ini memerlukan penyiasatan dan pelarasan rumusan pasir cengkerang, terutamanya kandungan resin dan penjanaan gas, dan bukannya bergantung semata-mata pada lubang angin tempatan tambahan.
Perbezaan praktikal adalah mudah: jika keliangan berulang kali muncul pada satu zon mati geometri, siasat gas rongga terperangkap dahulu. Jika kecacatan diedarkan di seluruh tuangan, menyiasat sistem pasir cengkerang.
Untuk injap WCB dalam kes ini, keliangan setempat pada peralihan lug-to-body menunjuk lebih kuat ke arah a masalah pengudaraan tempatan dan urutan pengisian.
9. Pengambilan Akhir untuk Pengeluaran Injap Keluli Tuang Acuan Shell
Injap keluli tuang WCB yang ditunjukkan dalam kes ini adalah contoh biasa mengapa keliangan gas setempat harus didiagnosis dari lokasi kecacatan dan tingkah laku pengisian dan bukannya dari suhu penuangan sahaja.
Pada kira-kira 1620° C., keluli cair meletakkan beban haba yang besar pada cangkerang bersalut resin. Cangkang menjana gas dengan cepat.
Jika peralihan lug-to-body tidak mempunyai laluan melarikan diri yang berkesan, keluli yang memajukan boleh mengelak sudut dan memerangkap gas.
Rantaian proses yang paling mungkin ialah:
Pasir bersalut resin menghasilkan gas → pengudaraan tempatan tidak mencukupi → keluli cair mencapai peralihan lug → laluan melarikan diri ditutup → gas terperangkap → bentuk keliangan gas setempat.
Untuk jenis kecacatan injap WCB ini, urutan pembetulan praktikal ialah:
- Tambah atau tingkatkan pengudaraan setempat pada peralihan lug-to-body.
- Semak sama ada bolong sedia ada benar-benar terbuka dan berkesan.
- Semak sistem gating dan urutan pengisian.
- Kurangkan halaju pengisian dan pergolakan yang berlebihan.
- Stabilkan pasir kulit dan sistem resin jika kecacatan gas berleluasa.
- Tingkatkan peralihan geometri yang tajam di mana reka bentuk membenarkan.
- Laraskan suhu penuangan hanya selepas punca utama telah disiasat.
Peraturan yang paling penting adalah mudah:
Keliangan gas setempat memerlukan diagnosis proses setempat.
Untuk injap keluli tuang acuan shell, tiga lokasi yang patut diberi perhatian khusus ialah lugs, bos, dan peralihan bebibir ke badan.
Apabila kawasan ini berulang kali menghasilkan kecacatan gas, soalan pertama tidak sepatutnya “Adakah suhu menuang salah?" tetapi sebaliknya:
“Di mana gas sepatutnya melarikan diri, dan apakah yang menyebabkan keluli cair menutup laluan itu?"
Soalan itu biasanya membawa lebih cepat kepada punca sebenar dan tindakan pembetulan yang betul.