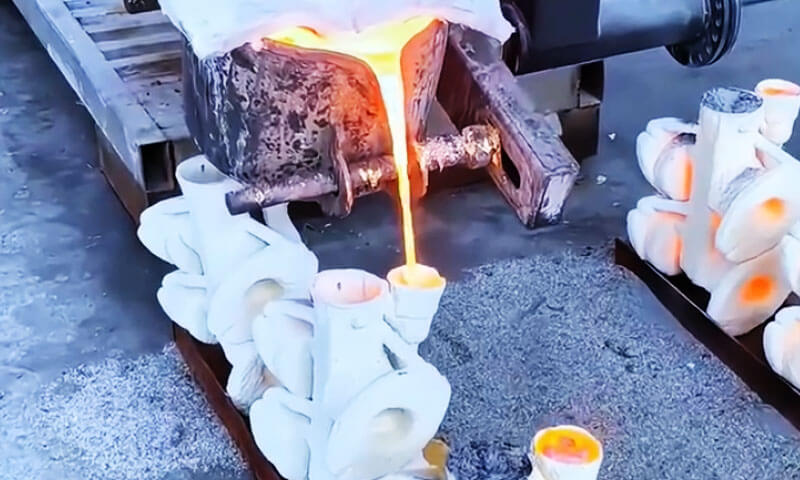
Baru -baru ini, Saya menghabiskan tiga hari di tingkat pengeluaran pembekal untuk menyiasat lubang jarum bawah permukaan dan kemasukan sanga dalam tuangan cakera brek karbon tinggi.
Faundri itu dilengkapi dengan barisan pengeluaran automatik moden, termasuk pengacuan statik tekanan tinggi dan sistem menuang automatik.
Walaupun peralatan canggih, kadar kecacatan semakin meningkat, dan punca punca masih tidak jelas.
Keadaan ini menyerlahkan isu yang saya hadapi berulang kali dalam pengeluaran faundri: automasi lanjutan tidak secara automatik menjamin kualiti pemutus yang lebih baik.
Pada talian manual, pengendali yang berpengalaman selalunya dapat mengenali perubahan dalam keadaan pasir, kualiti acuan, dan tingkah laku mencurah melalui pemerhatian secara langsung.
Pada talian automatik, Walau bagaimanapun, peralatan mengulangi operasi yang diprogramkan secara konsisten, walaupun keadaan proses seperti kelembapan pasir, keadaan inokulan, atau kualiti teras berada di luar julat yang diperlukan.
Tanpa pengetahuan proses dan kawalan parameter yang betul, talian yang sangat automatik boleh menghasilkan semula kecacatan yang sama merentas kelompok pengeluaran yang besar.
Artikel ini meringkaskan pendekatan penyiasatan, menerangkan cara membezakan lubang jarum bawah permukaan daripada kemasukan sanga dan mengenal pasti secara sistematik puncanya merentasi lebur, inokulasi, membentuk pasir, teras, gating, mencurahkan, dan pengurusan peralatan.
1. Mengenalpasti Kecacatan Lubang Pin dan Sanga dalam Tuangan Cakera Brek
Sebelum menukar parameter pengeluaran, jurutera harus menentukan sama ada kecacatan itu berkaitan dengan gas atau berkaitan kemasukan.
Walaupun lubang jarum dan kemasukan sanga mungkin berlaku di kawasan yang sama, morfologi dan pengedaran mereka memberikan petunjuk penting.

Kecacatan Lubang Pin Bawah Permukaan
Lubang jarum bawah permukaan ialah rongga gas kecil yang terletak betul-betul di bawah permukaan tuangan. Dalam cakera brek karbon tinggi, mereka biasanya ditemui kira-kira 1–4 mm di bawah permukaan.
Ciri-ciri tipikal termasuk:
- Rongga yang agak bulat atau licin.
- Dinding pori dalaman yang licin.
- Kepekatan di bawah permukaan tuangan dan bukannya secara eksklusif pada permukaan terdedah.
- Kecacatan berulang berhampiran teras pengudaraan, kawasan acuan atas, atau kawasan dengan pemindahan gas yang lemah.
- Liang-liang yang mungkin kelihatan semasa pemesinan, pengisaran, atau penamat permukaan.
Pembentukan lubang jarum biasanya berkaitan dengan evolusi gas semasa menuang dan pemejalan.
Kelembapan dalam pasir acuan, teras resin yang tidak cukup sembuh, inokulan lembap, dan penjanaan gas yang berlebihan semuanya boleh menyumbang.
Gas terlarut dan tindak balas cair juga boleh memainkan peranan, bergantung kepada kimia besi dan keadaan menuang.
Dalam acuan pasir hijau yang sangat padat, gas yang dijana berhampiran antara muka acuan logam mungkin tidak dapat keluar dengan cepat.
Apabila tekanan gas terkumpul melebihi keadaan tempatan yang menahan pergerakannya, gas boleh menembusi cecair atau logam separa pepejal dan membentuk rongga bawah permukaan.
Kecacatan Kemasukan Sanga dan Bukan Logam
Kecacatan sanga mempunyai penampilan dan mekanisme pembentukan yang berbeza. Ia biasanya mengandungi bahan bukan logam seperti filem oksida, sisa silikat, kemasukan yang kaya dengan sulfida, atau zarah asing lain.
Ciri-ciri tipikal termasuk:
- Bentuk rongga yang tidak teratur dan bukannya pori-pori bulat yang konsisten.
- Bahan gelap atau bukan logam kelihatan di dalam kecacatan.
- Permukaan dalaman yang kasar atau tidak rata.
- Kepekatan berhampiran sistem gating, di atas teras pengudaraan, sekitar jejari muka cakera, dan pada permukaan tuangan atas.
- Kecacatan yang mungkin terdedah semasa pemesinan atau pemotongan.
Dalam pengeluaran besi kelabu karbon tinggi, kemasukan sanga mungkin berpunca daripada pengoksidaan semasa pencairan dan penuangan, penyingkiran sanga yang tidak lengkap, tindak balas inokulasi, acuan dan salutan teras, atau pasir longgar dan zarah refraktori.
Sistem gating juga boleh mengangkut bahan cemar ini ke dalam rongga acuan jika kapasiti pengekalan sanganya tidak mencukupi.
Lubang jarum lwn. Kemasukan Slag: Perbezaan utama
| Item Penilaian | Lubang Pin Bawah Permukaan | Kemasukan Slag |
| Lokasi biasa | Kira-kira 1–4 mm di bawah permukaan | Berhampiran pelari, di atas teras pengudaraan, permukaan atas, dan jejari tuangan |
| Bentuk | Umumnya bulat atau bujur | Tidak teratur dan tidak sekata |
| Penampilan dalaman | Dinding rongga licin | Kemasukan gelap, Filem oksida, atau sisa silikat |
| Mekanisme pembentukan utama | Penjanaan gas dan perangkap | Pengoksidaan, pemindahan sanga, dan pencemaran bukan logam |
| Faktor penyumbang biasa | Kelembapan pasir yang tinggi, kebolehtelapan yang rendah, gas teras, inokulan lembap | Penyingkiran sanga yang tidak mencukupi, pengoksidaan, penapis rosak, salutan atau sisa pasir |
| Langkah-langkah kawalan utama | Kurangkan penjanaan gas dan tingkatkan pengudaraan | Tingkatkan kebersihan cair, pemisahan sanga, penapisan, dan kebersihan acuan |
Penting: Penampilan kecacatan sahaja tidak selalu mencukupi untuk diagnosis definitif. Sesetengah rongga berkaitan gas boleh mempunyai bentuk yang tidak teratur, manakala filem oksida mungkin kelihatan sebagai ketakselanjaran nipis dan bukannya lubang yang dipenuhi sanga yang jelas.
Untuk kecacatan berulang, seksyen, pemeriksaan metalografik, dan, di mana sesuai, analisis kimia kemasukan harus digunakan untuk mengesahkan mekanisme.
2. Penyediaan Leburan dan Kawalan Kualiti Besi Lebur
Kualiti cair ialah titik kawalan utama yang pertama untuk menghalang kedua-dua lubang jarum dan kemasukan sanga.
Dalam pengeluaran cakera brek karbon tinggi, kebersihan bahan mentah, suhu lebur, masa menahan, Deoxidation, penyingkiran sanga, dan kandungan sulfur semuanya mempengaruhi kualiti tuangan akhir.
Pemilihan Bahan Mentah dan Penyediaan Caj
Cakera brek besi kelabu karbon tinggi biasanya menggunakan besi babi, sekerap keluli, dan agen pengkarburan untuk mencapai kandungan karbon sasaran dan kimia cair.
Walau bagaimanapun, pencemaran bahan mentah boleh memperkenalkan sumber kemasukan gas dan bukan logam yang ketara.
Perhatian khusus harus diberikan kepada:
- Sekerap keluli: Keluarkan karat yang berlebihan, minyak, cat, kelembapan, dan bahan cemar permukaan lain sebelum dicas.
- Pengembalian dan tuangan ditolak: Isih bahan pemulangan secara berasingan dan elakkan pencemaran dengan pasir resin, pasir bersalut, sisa pengikat terbakar, atau bahan acuan lain.
- Ejen pengkarburan: Pilih karburizer berasaskan grafit dengan sulfur rendah, abu rendah, dan kandungan tidak menentu yang rendah.
- Caj kebersihan: Elakkan daripada memasukkan karat yang berlebihan, kotoran, dan bahan bukan logam ke dalam relau.
Ejen pengkarbonan berkualiti rendah mungkin memperkenalkan bahan meruap tambahan dan kekotoran pembentuk abu. Ini boleh meningkatkan penjanaan gas dan pembentukan sanga, menjadikan rawatan cair seterusnya lebih sukar.
Faundri hendaklah menetapkan piawaian pemeriksaan bahan masuk dan mengekalkan kebolehkesanan untuk kumpulan sekerap yang berbeza, besi babi, dan carburizer.
Kualiti cas yang konsisten adalah lebih dipercayai daripada cuba membetulkan lelehan tercemar melalui rawatan hiliran.
Kawal Suhu Mengetik dan Masa Tahan
Untuk keadaan pengeluaran yang diterangkan dalam kes ini, suhu mengetuk yang disyorkan ialah:
Julat proses rujukan
1,490–1,510°C
Kawalan suhu adalah penting untuk kedua-dua pengasingan kemasukan dan pencegahan kecacatan berkaitan gas.
Jika suhu mengetuk terlalu rendah, produk tindak balas tertentu dan kemasukan bukan logam mungkin mempunyai masa yang tidak mencukupi atau keadaan yang baik untuk memisahkan dan terapung ke permukaan. Pembuangan sanga akibatnya mungkin menjadi kurang berkesan.
Selepas mengetuk, senduk hendaklah dibiarkan berdiri selama kira-kira 60–90 saat untuk menyediakan masa untuk sanga terapung dan kemasukan naik ke arah permukaan logam.
Walau bagaimanapun, suhu yang terlalu tinggi dan terlalu panas yang berpanjangan juga harus dielakkan. Pemanasan melampau yang teruk boleh meningkatkan pengoksidaan dan mengubah tingkah laku gas besi cair.
Di bawah karbon yang tidak sesuai, oksigen, dan keadaan mencurah, Kecacatan gas berkaitan CO mungkin berlaku semasa pemejalan.
Objektifnya bukan untuk memaksimumkan suhu, tetapi untuk mengekalkan tingkap haba yang sesuai yang menyokong rawatan cair, pemisahan sanga, dan penuangan yang stabil.
Penyahoksidaan dan Penyingkiran Slag
Penyahoksidaan dan penyingkiran sanga adalah penting untuk mengawal kemasukan berkaitan oksida.
Satu pendekatan praktikal ialah menambah pra-penyahoksida silikon-mangan yang sesuai semasa mengetuk. Ini membantu mengawal tindak balas berkaitan oksigen dalam besi cair.
Kadar penambahan yang tepat mesti ditentukan mengikut kimia cair, amalan rawatan, dan spesifikasi proses pengeluar.
Ejen penyingkiran sanga hendaklah diperkenalkan dan digunakan mengikut keperluan operasinya. Hanya menaburkan kuantiti yang kecil ke atas permukaan logam tidak selalu mencukupi.
Prosedur yang lebih berkesan termasuk:
- Menambah ejen penyingkiran sanga yang sesuai.
- Membenarkan rawatan bertindak balas dan membawa kemasukan bersama.
- Menyediakan masa yang mencukupi untuk sanga terapung.
- Cuci permukaan senduk dengan teliti sebelum dituangkan.
- Menghalang sanga yang dikeluarkan daripada memasuki semula logam semasa pemindahan.
Skimming yang tidak lengkap adalah punca biasa kecacatan sanga berulang pada garisan acuan automatik. Walaupun sistem gating termasuk penapis, sanga berlebihan memasuki aliran mencurah boleh mengatasi sistem penapisan.
Kekalkan Kandungan Sulfur yang Sesuai
Untuk proses cakera brek karbon tinggi yang diterangkan dalam bahan sumber, kandungan sulfur dikawal dalam:
S = 0.05–0.09%
Sulfur mempengaruhi pembentukan mangan sulfida dan tindak balas besi kelabu terhadap inokulasi.
Kedua-dua paras sulfur yang terlalu rendah dan terlalu tinggi boleh menimbulkan kesukaran pengeluaran.
- Sulfur terlalu rendah: Tindak balas inokulasi dan tingkah laku nukleasi grafit mungkin menjadi kurang baik, bergantung kepada kimia besi asas dan amalan rawatan.
- Sulfur terlalu tinggi: Pembentukan sulfida yang berlebihan boleh meningkatkan jumlah kemasukan bukan logam dan menyumbang kepada kecacatan berkaitan sanga.
Sulfur tidak boleh dikawal secara berasingan. Hubungannya dengan mangan, setara karbon, silikon, oksigen, dan amalan inokulasi juga perlu diambil kira.
Julat sulfur yang stabil, digabungkan dengan rawatan cair yang konsisten, membantu meningkatkan pembentukan grafit dan mengurangkan risiko kecacatan berkaitan kemasukan.
3. Sistem Inokulasi: Faktor Kritikal dalam Pencegahan Lubang Pin Bawah Permukaan
Inokulasi adalah penting untuk mengawal nukleasi grafit, mengurangkan kecenderungan sejuk, dan mencapai sifat mekanikal dan haba yang konsisten dalam cakera brek besi kelabu.
Walau bagaimanapun, pada talian pengacuan tekanan tinggi automatik, sistem inokulasi juga boleh menjadi punca ketidakstabilan proses jika kadar penambahan, keadaan material, atau konsistensi pemakanan kurang dikawal.
Banyak barisan pengeluaran automatik menggunakan inokulasi dalam aliran, yang menawarkan integrasi proses yang baik dan kebolehulangan.
Walaupun begitu, proses inokulasi yang tidak stabil boleh menyumbang kepada lubang jarum bawah permukaan yang berulang dan kualiti tuangan yang tidak konsisten.
Elakkan Penambahan Inokulan Berlebihan
Lebih banyak inokulan tidak semestinya menghasilkan tuangan yang lebih baik.
Penambahan yang berlebihan boleh meningkatkan jumlah produk tindak balas dan kemasukan yang dimasukkan ke dalam leburan.
Bergantung kepada komposisi inokulan dan keadaan rawatan, ia juga boleh meningkatkan beban pada proses pembersihan cair.
Apabila acuan mempunyai kebolehtelapan gas yang terhad, sebarang gas tambahan yang dihasilkan oleh bahan lembap atau keadaan rawatan yang tidak stabil menjadi lebih sukar untuk dipindahkan. Kesan gabungan boleh meningkatkan risiko keliangan bawah permukaan.
Oleh itu, kadar penambahan inokulan hendaklah ditentukan mengikut kimia besi asas, struktur metalurgi sasaran, jenis inokulan, dan keperluan pengeluaran.
Elakkan meningkatkan kadar penambahan semata-mata untuk mengimbangi hasil inokulasi yang tidak konsisten.
Kekalkan Inokulasi Dalam Strim yang Stabil
Inokulasi dalam aliran memerlukan pemakanan bahan yang konsisten dan aliran besi cair yang stabil.
Masalah biasa termasuk:
- Pemakanan inokulan terganggu.
- Kadar tambahan yang tidak konsisten.
- Pengumpulan setempat yang disebabkan oleh pemakanan yang pekat atau tidak sekata.
- Zarah inokulan yang tidak melarut atau mengedar secara seragam.
- Variasi yang berlebihan antara acuan berturut-turut.
Masalah ini boleh menghasilkan nukleasi grafit dan sifat metalurgi yang tidak konsisten merentasi kumpulan pengeluaran.
Peralatan pemakanan hendaklah ditentukur secara berkala, dan inokulan hendaklah diedarkan secara berterusan sepanjang aliran menuang.
Operator juga harus menyemak hubungan antara kadar penuangan dan kadar penyusuan inokulan untuk mengelakkan penambahan berlebihan setempat.
Pastikan Inokulan Kering
Pencemaran lembapan adalah isu yang sangat penting.
Inokulan lembap boleh memasukkan air ke dalam besi cair, menyebabkan pengewapan cepat dan meningkatkan risiko kecacatan berkaitan gas. Masalah ini menjadi lebih serius apabila acuan mempunyai kebolehtelapan yang terhad.
Inokulan hendaklah disimpan dalam keadaan kering, dilindungi daripada kelembapan semasa pengangkutan dan pengendalian, dan diperiksa sebelum digunakan.
Mana-mana bahan yang menunjukkan tanda-tanda penyerapan lembapan atau penyimpanan yang tidak betul hendaklah diasingkan dan dikendalikan mengikut keperluan pembekal.
Sahkan Keberkesanan Inokulasi
Kualiti inokulasi harus dinilai melalui lebih daripada kadar penambahan sahaja.
Kawalan berguna termasuk:
- Memantau kadar penyusuan inokulan sebenar.
- Memeriksa konsistensi aliran mencurah.
- Membandingkan kecenderungan kesejukan dan penampilan patah tulang.
- Menilai morfologi dan taburan grafit melalui pemeriksaan metalografik.
- Memantau kekerasan dan penunjuk prestasi mekanikal atau terma lain yang berkaitan.
Untuk cakera brek, taburan grafit yang stabil adalah penting kerana ia mempengaruhi kekonduksian terma, tingkah laku redaman, ciri memakai, dan rintangan kepada keretakan haba.
Oleh itu, kawalan inokulasi harus dianggap sebagai langkah pencegahan kecacatan tuangan dan keperluan kualiti metalurgi.
4. Pengacuan Pasir Hijau: Menguruskan Had Kebolehtelapan Talian Pengacuan Tekanan Tinggi
Pengacuan statik tekanan tinggi memberikan ketepatan dimensi dan kekuatan acuan yang sangat baik, tetapi struktur pasirnya yang padat boleh menyekat pelepasan gas.
Untuk tuangan cakera brek karbon tinggi, kebolehtelapan yang tidak mencukupi dan pengaliran yang lemah boleh membenarkan gas yang dihasilkan acuan memasuki besi cair, meningkatkan risiko lubang jarum bawah permukaan.

Kawalan Kelembapan
Kekalkan kelembapan pasir hijau pada 3.0–3.5%, dengan turun naik yang minimum. Kelembapan yang berlebihan meningkatkan penjanaan gas apabila acuan bersentuhan dengan besi cair.
Kerana besi berkarbon tinggi dituangkan pada suhu yang agak tinggi dan acuan tekanan statik dipadatkan padat, wap yang dihasilkan mungkin tidak keluar dengan cepat, meningkatkan risiko lubang jarum bawah permukaan.
Pengurusan Kebolehtelapan
Uji kebolehtelapan pasir dengan kerap dan pantau pengumpulan lebihan denda dan tanah liat mati dalam pasir kembali. Bahan-bahan ini boleh menyekat saluran aliran gas dan mengurangkan kebolehtelapan acuan.
Suhu pasir kembali juga memerlukan perhatian. Pasir panas yang memasuki mesin acuan boleh menjejaskan keadaan lembapan permukaan acuan dan meningkatkan penjanaan gas semasa menuang.
Oleh itu, penyejukan pasir pulangan yang berkesan dan penyediaan pasir yang stabil adalah penting.
Pembuangan acuan
Geometri berbentuk cincin cakera brek mencipta keperluan pengudaraan khusus. Palam bolong khusus hendaklah disusun di sekeliling acuan atas, lokasi riser, dan kedudukan teras pengudaraan untuk menyediakan laluan keluar gas yang jelas.
Palam bolong mesti dibersihkan dengan kerap. Bolong yang tersumbat tidak dapat mengeluarkan gas dengan berkesan dan boleh menimbulkan tanggapan palsu bahawa acuan mempunyai pengudaraan yang mencukupi.
Oleh itu, keadaan mereka harus dimasukkan dalam pemeriksaan perkakas rutin.
Kestabilan Permukaan Acuan
Penambahan habuk arang batu mestilah seimbang dengan betul. Habuk arang batu yang tidak mencukupi boleh membenarkan besi cair membasahi permukaan acuan, meningkatkan risiko penembusan logam dan kecacatan berkaitan sanga.
Penambahan yang berlebihan, Walau bagaimanapun, meningkatkan penjanaan gas dan boleh mencetuskan kecacatan lubang jarum.
Gunakan habuk arang batu janaan gas rendah dan kawal jumlah keluaran gas sistem pengacuan dan bukannya melaraskan peratusan tambahan individu secara berasingan.
Sifat pasir yang stabil dan penjanaan gas terkawal adalah penting untuk mengurangkan kecacatan dalam talian pengacuan tekanan tinggi.
5. Teras Pengudaraan Berikat Resin: Sumber Utama Kecacatan Gas dan Sanga
Teras ram berikat resin adalah salah satu komponen berisiko tinggi dalam pengeluaran cakera brek berventilasi.
Pengawetan yang tidak mencukupi, salutan yang tidak betul, atau pengudaraan yang tidak mencukupi boleh memasukkan kedua-dua kemasukan gas dan bukan logam ke dalam tuangan.
Pastikan Pengawetan Teras Lengkap
Pengawetan teras penuh adalah penting. Teras yang keras pada permukaan tetapi kekal lembut secara dalaman boleh terus membebaskan gas semasa menuang.
Jika gas yang dihasilkan tidak dapat keluar melalui sistem pengaliran teras, ia boleh memasuki besi cair dan menyebabkan lubang jarum bahagian teras.
Aplikasi Salutan Teras Kawalan dan Pengeringan
Gunakan penjanaan gas rendah, salutan berasaskan zirkon suhu tinggi sesuai untuk keadaan menuang. Sapukannya secara seragam dan elakkan ketebalan salutan yang berlebihan.
Salutan mesti kering sepenuhnya sebelum acuan ditutup. Sisa lembapan dan pengikat boleh menjana gas semasa menuang.
Di samping itu, salutan yang kurang kering atau terlalu tebal boleh terkelupas dan memasuki tuangan, membentuk kecacatan sanga berkaitan salutan.
Sediakan Venting Teras yang Berkesan
Gas harus dilepaskan melalui cetakan teras dan bukannya keluar ke dalam rongga tuangan.
Potong saluran pengudaraan dalam cetakan teras dan benamkan tali bolong di dalam teras untuk mewujudkan laluan keluar gas yang berterusan.
Bersihkan Acuan Sebelum Tutup
Sebelum menutup acuan, gunakan udara termampat untuk mengeluarkan pasir longgar dan zarah salutan tertanggal dari rongga dan permukaan teras.
Bahan cemar ini boleh dibawa ke dalam besi cair dan membentuk kemasukan seperti sanga atau kecacatan permukaan..
Selepas pembersihan, tutup acuan dengan segera untuk mengelakkan pasir yang longgar atau serpihan salutan daripada masuk semula ke dalam rongga.
6. Sistem Gating dan Proses Penuangan: Mengawal Jebakan Slag dan Jebakan Gas
Sistem gating adalah titik kawalan akhir antara penyediaan besi cair dan pengisian acuan.
Walaupun cairnya bersih, sistem pasir adalah stabil, dan teras disediakan dengan betul, reka bentuk gating yang lemah atau penuangan automatik yang tidak stabil boleh memperkenalkan sanga, oksida, dan gas ke dalam tuangan.
Untuk cakera brek karbon tinggi, geometri anulus dan laluan pengudaraan dalaman menjadikan pengagihan aliran amat penting.
Sistem gating harus mengisi rongga dengan lancar, mengelakkan kesan langsung pada teras, dan menyediakan peluang yang mencukupi untuk pemisahan sanga.
Gunakan Susunan Pengisian Bawah atau Step-Gating Di Mana Yang Sesuai
Untuk tuangan cakera brek, Pengisian bawah atau susunan pagar bertingkat selalunya bernilai dinilai kerana ia boleh mengurangkan kesan aliran logam yang masuk dan menyokong pengisian acuan yang lebih terkawal.
Faedah yang berpotensi termasuk:
- Mengurangkan kesan logam langsung pada acuan dan teras pengudaraan.
- Mengehadkan pergolakan dan kemasukan udara.
- Mengurangkan risiko pembentukan filem oksida semasa pengisian.
- Memperbaiki pengedaran logam merentasi rongga anulus.
- Mengurangkan kemungkinan hakisan pasir atau lapisan.
Pelari juga harus direka bentuk dengan panjang yang mencukupi dan geometri yang sesuai untuk menyokong penstabilan aliran.
Di mana perlu, tambah sambungan pelari atau poket pengumpulan sanga khusus untuk mengekalkan bahan cemar sebelum logam mencapai tuangan.
Kedudukan ingatan hendaklah diagihkan mengikut geometri cakera brek. Satu titik masuk tertumpu boleh mencipta halaju tinggi setempat dan secara langsung merosakkan teras pasir.
Berbilang ingat bersaiz sesuai boleh memberikan pengisian yang lebih seimbang, walaupun bilangan dan kedudukan mereka mesti disahkan melalui analisis aliran dan ujian pengeluaran.
Tambah Perangkap Sanga dan Tingkatkan Kebersihan Pelari
Perangkap sanga dan sambungan pelari menyediakan peluang tambahan untuk sanga terapung dan kemasukan yang lebih besar untuk kekal di luar rongga tuangan.
Reka bentuk gerbang praktikal harus dipertimbangkan:
- Isipadu pelari dan geometri keratan rentas yang mencukupi.
- Poket pengumpulan sanga diletakkan sebelum ingates.
- Peralihan pelari lancar yang mengelakkan pergolakan yang tidak perlu.
- Ingat lokasi yang tidak menarik bahan cemar permukaan terus ke dalam rongga.
- Penyingkiran mudah dan pembersihan sanga terkumpul dari sistem gating.
Walau bagaimanapun, pelari yang lebih panjang tidak secara automatik menjamin penyingkiran sanga yang lebih baik. Jika halaju aliran berlebihan atau geometri pelari direka dengan buruk, kemasukan masih boleh dibawa ke dalam acuan.
Keberkesanan perangkap sanga harus dinilai melalui hasil tuangan sebenar, pengagihan kemasukan, dan, di mana sesuai, simulasi aliran.
Kawal Suhu Menuang
Untuk proses cakera brek karbon tinggi yang diterangkan dalam bahan sumber, suhu tuang yang disyorkan ialah:
Julat proses rujukan
1,360–1,400°C
Suhu penuangan menjejaskan kecairan, masa mengisi, tingkah laku pengoksidaan, dan interaksi antara besi cair dan acuan.
Jika suhu menuang terlalu tinggi:
- Reaksi pengoksidaan dan acuan logam mungkin menjadi lebih teruk.
- Jumlah pencemaran berkaitan oksida mungkin meningkat.
- Tindak balas pasir dan salutan mungkin meningkat.
- Kecacatan berkaitan gas mungkin menjadi lebih berkemungkinan dalam keadaan cair dan acuan yang tidak menguntungkan.
Jika suhu menuang terlalu rendah:
- Besi cair mungkin kehilangan kecairan sebelum mengisi bahagian nipis atau jauh.
- Sanga dan kemasukan mungkin menjadi kurang mudah alih dan lebih sukar untuk diasingkan.
- Penutupan sejuk dan salah larian mungkin berlaku.
- Proses pengisian mungkin menjadi kurang konsisten.
Sasaran hendaklah dipilih mengikut berat tuangan, Ketebalan dinding, setara karbon, masa mencurah-curah, suhu acuan, dan keadaan terma sebenar barisan pengeluaran.
Julat 1,360–1,400°C ialah rujukan proses, bukan spesifikasi universal untuk setiap cakera brek karbon tinggi.
Padankan Kelajuan Menuang Automatik dengan Keperluan Pengisian Acuan
Penuangan automatik meningkatkan kebolehulangan hanya apabila parameter penuangan ditentukur dengan betul.
Kelajuan menuang yang berlebihan boleh menyebabkan:
- Pengisian bergelora dan kemasukan udara.
- Pembentukan filem oksida.
- Hakisan pasir dan teras.
- Masa yang tidak mencukupi untuk gas acuan keluar.
- Peningkatan risiko sanga dibawa ke dalam tuangan.
Menuang terlalu perlahan juga boleh menimbulkan masalah. Logam mungkin kehilangan haba yang berlebihan semasa mengisi, membenarkan filem oksida dan sanga permukaan berkembang sambil meningkatkan risiko penutupan sejuk dan pengisian yang tidak lengkap.
Oleh itu, lengkung menuang harus sepadan dengan kapasiti aliran sistem gating dan ciri-ciri pemindahan gas acuan.
Untuk talian menuang automatik, jurutera harus mengesahkan:
- Berat menuang sebenar dan masa menuang.
- Kestabilan aliran logam.
- Kadar penuangan pada permulaan, tengah, dan akhir kitaran.
- Ketekalan antara acuan berturut-turut.
- Hubungan antara kadar penuangan dan pemberian inokulan dalam aliran.
- Perubahan suhu semasa peralihan pengeluaran.
Jangan anggap bahawa parameter yang diprogramkan oleh mesin tuang mewakili keadaan proses sebenar dengan tepat. Penentukuran berkala dan pemerhatian aliran logam sebenar adalah penting.
Pasang dan Periksa Penapis Menuang
Besen menuang boleh dilengkapi dengan bendung penahan sanga dan penapis yang sesuai untuk mengurangkan pemindahan kemasukan bukan logam ke dalam acuan.
Untuk sistem pengeluaran yang diterangkan, penapis ialah langkah kawalan kemasukan akhir yang penting. Walau bagaimanapun, ia tidak sepatutnya menggantikan pembersihan cair dan reka bentuk pelari yang betul.
Pemeriksaan penapis hendaklah termasuk:
- Memeriksa keretakan, kerosakan, dan pemasangan tidak lengkap.
- Mengesahkan bahawa penapis sesuai untuk suhu besi cair dan kadar aliran.
- Mencegah pergerakan atau anjakan semasa menuang.
- Memastikan penapis tidak menghasilkan rintangan aliran yang berlebihan.
- Menggantikan penapis yang rosak atau tercemar sebelum pengeluaran.
Penapis yang rosak atau terduduk tidak betul boleh membenarkan sanga memintas kawasan penapisan, mengakibatkan peningkatan mendadak dalam kecacatan kemasukan merentas keseluruhan kumpulan pengeluaran.
Penapis juga mesti dipadankan dengan sistem gating. Penapis bersaiz kecil atau terlalu ketat boleh memperlahankan pengisian dan meningkatkan risiko salah jalan, manakala struktur liang yang tidak sesuai mungkin memberikan pengekalan kemasukan yang tidak mencukupi.
7. Pengurusan Peralatan dan Pengeluaran: Mengawal Kestabilan Proses pada Talian Automatik
Pada garis pengacuan tekanan tinggi automatik, kualiti tuangan yang stabil bukan sahaja bergantung pada ketepatan peralatan tetapi juga pada kawalan yang konsisten terhadap keadaan pasir, pengedap acuan, masa pengeluaran, dan prosedur operasi.
Malah sisihan proses yang kecil boleh diulang merentasi kumpulan pengeluaran yang besar, menjadikan peralatan rutin dan pengurusan tingkat kedai penting.
Kawal Suhu Pasir Pulangan
Sistem penyejukan pasir kembali harus mengekalkan suhu pasir pada ≤45°C sebelum ia memasuki mesin acuan.
Pasir yang terlalu panas boleh menyebabkan lembapan permukaan tersejat semasa penyediaan acuan. Apabila acuan menyentuh besi cair, kelembapan dan penjanaan gas yang terhasil boleh menyumbang kepada lubang jarum bawah permukaan.
Pantau suhu pasir secara kerap di salur masuk mesin acuan dan bukannya bergantung semata-mata pada tetapan pengendalian sistem penyejukan.
Prestasi penyejukan hendaklah kekal stabil semasa pengeluaran berterusan, terutamanya apabila isipadu pasir kembali dan keadaan persekitaran berubah.
Mengekalkan Penutupan Acuan yang Boleh Dipercayai dan Pengedap Talian Pemisah
Pada garisan acuan tekanan statik, meterai garis perpisahan mesti diselenggara dengan baik.
Pengedap yang lemah boleh menyebabkan besi cair kehabisan dan membenarkan gas keluar melalui laluan yang tidak diingini, mengganggu keadaan pengisian acuan dan pengudaraan yang direka bentuk.
Periksa permukaan perpisahan, penjajaran acuan, komponen pengedap, dan keadaan pengapit dengan kerap.
Sebarang pemakaian, ubah bentuk, atau pasir terkumpul pada garisan perpisahan hendaklah diperbetulkan sebelum pengeluaran diteruskan.
Kawal Masa Antara Pengacuan, Perhimpunan teras, dan Menuangkan
Elakkan kelewatan yang berlebihan antara penyediaan acuan, pemasangan teras, penutup acuan, dan mencurahkan.
Acuan dan teras yang terdedah boleh menyerap lembapan dari persekitaran sekeliling, terutamanya dalam keadaan lantai kedai yang lembap. Ini meningkatkan penjanaan gas semasa menuang.
Wujudkan selang pengeluaran yang munasabah dan utamakan menuang acuan dalam masa pegangan yang ditetapkan.
Acuan yang dibiarkan semalaman atau terdedah untuk tempoh yang lama hendaklah diperiksa dan, jika perlu, dipulihkan sebelum digunakan.
Gunakan Percubaan Perbandingan untuk Mengenalpasti Punca Punca
Apabila kecacatan berterusan, ujian perbandingan terkawal adalah lebih dipercayai daripada menukar beberapa parameter proses secara serentak.
Contohnya:
- Untuk menyiasat kecacatan sanga: Bandingkan amalan semasa dengan percubaan menggunakan inokulan kering dan penyaringan besi cair yang lebih teliti.
Gunakan senduk besi cair yang sama di mana praktikal untuk meminimumkan perbezaan dalam keadaan cair. - Untuk menyiasat lubang jarum: Tambah atau ubah suai palam bolong acuan sambil mengekalkan parameter proses lain tidak berubah, kemudian bandingkan kadar kecacatan.
Catatkan syarat percubaan, lokasi kecacatan, dan hasil pemeriksaan. Mengubah satu pembolehubah utama pada satu masa memudahkan untuk menentukan pelarasan yang menghasilkan peningkatan yang boleh diukur.
Objektifnya adalah untuk mewujudkan proses pengeluaran yang berulang, bukan sekadar untuk mengurangkan kecacatan buat sementara waktu.
Pada talian automatik, penyediaan pasir yang stabil, keadaan peralatan yang boleh dipercayai, masa pengeluaran terkawal, dan pengesahan proses yang sistematik adalah perlu untuk mengekalkan kualiti tuangan cakera brek yang konsisten.
8. Panduan Penyelesaian Masalah Pantas: Cara Mengesan Sumber Kecacatan Lubang Pin dan Sanga
Apabila kecacatan lubang jarum atau sanga muncul dalam tuangan cakera brek karbon tinggi, penyelesaian masalah hendaklah mengikut urutan yang sistematik.
Mulakan dengan lokasi kecacatan, semak punca yang paling mungkin berkaitan dengan proses, dan kemudian buat pelarasan yang disasarkan.
Langkah 1: Kenal pasti Lokasi Kecacatan
- Kecacatan tertumpu berhampiran inti: Periksa penjanaan gas teras, keadaan salutan, dan pelepasan teras terlebih dahulu.
- Kecacatan tertumpu pada permukaan atas atau berhampiran riser: Periksa pengudaraan rongga dan keadaan palam bolong acuan.
- Kecacatan yang diedarkan di sepanjang laluan pelari: Siasat sanga yang dibawa oleh besi cair dan kemungkinan kegagalan penapis besen tuang.
Langkah 2: Semak Punca Paling Berkemungkinan
Sebelum menukar parameter proses, memeriksa keadaan pengeluaran asas:
- Kelembapan dan suhu pasir hijau.
- Keadaan inokulan aliran, terutamanya penyerapan lembapan.
- Keadaan pengawetan teras dan pengeringan.
- Keadaan dan pemasangan penapis besen tuang.
Faktor-faktor ini agak mudah untuk disahkan dan boleh menyumbang secara langsung kepada kecacatan lubang jarum atau sanga.
Langkah 3: Optimumkan Kawalan Proses Utama
Jika pemeriksaan awal tidak mengenal pasti puncanya, fokus pada penambahbaikan proses yang berkaitan:
- Memperbaiki prosedur pegangan dan penyahlarian besi cair.
- Tambah atau ubah suai palam bolong acuan di mana pemindahan gas tidak mencukupi.
- Optimumkan reka bentuk pelari dan perangkap sanga untuk mengurangkan sanga memasuki rongga acuan.
Langkah 4: Parameter Penuangan dan Pengacuan Halus
Selepas menangani punca utama, laraskan suhu menuang, kelajuan mencurah, dan penambahan habuk arang batu mengikut keperluan.
Parameter ini harus dioptimumkan melalui percubaan pengeluaran terkawal dan bukannya diubah secara serentak.
Kuncinya adalah untuk mendiagnosis kecacatan mengikut lokasi dan mengesahkan punca yang paling mungkin sebelum melaraskan proses.
Pendekatan ini membantu mengelakkan perubahan parameter yang tidak perlu dan menjadikan pengurangan kecacatan lebih cekap.
9. Mengapa Pilih Ini untuk Tuangan Cakera Brek Besi Kelabu Berkualiti Tinggi?
Menghasilkan cakera brek besi kelabu karbon tinggi berkualiti tinggi memerlukan lebih daripada peralatan pengacuan canggih dan mesin menuang automatik.
Ia memerlukan pemahaman yang selaras tentang metalurgi cair, inokulasi, tingkah laku pasir hijau, penyediaan teras resin, Reka bentuk gating, dan kawalan pemejalan.
Pada Teknologi INI, kualiti tuangan didekati melalui pengurusan proses yang sistematik, daripada pemilihan bahan mentah dan rawatan besi cair kepada penyediaan acuan, mencurahkan, dan pemeriksaan akhir.
Untuk aplikasi cakera brek, perhatian khusus harus diberikan untuk mengawal lubang jarum bawah permukaan, kemasukan sanga, ketekalan dimensi, dan kualiti dalaman struktur pengudaraan.
Sama ada membangunkan cakera brek konvensional atau berventilasi, Ini menumpukan pada mengenal pasti mekanisme kecacatan dan menambah baik parameter proses yang berkaitan daripada bergantung pada pelarasan terpencil.
Hubungi yang ini untuk membincangkan keperluan tuangan besi tuang tersuai anda dan meneroka penyelesaian praktikal untuk mencapai pengeluaran yang lebih stabil dan kualiti tuangan yang konsisten.
10. Kesimpulan
Kecacatan lubang jarum dan sanga dalam tuangan cakera brek karbon tinggi jarang disebabkan oleh satu faktor.
Pada garisan acuan statik tekanan tinggi, ia selalunya terhasil daripada interaksi kualiti besi cair, keadaan inokulasi, kebolehtelapan acuan, penjanaan gas teras resin, Reka bentuk gating, dan kestabilan menuang automatik.
Strategi pencegahan yang paling berkesan adalah untuk membezakan jenis kecacatan terlebih dahulu dan kemudian menyiasat pembolehubah proses yang sepadan.
- Untuk lubang jarum bawah permukaan: Mengawal kelembapan, keadaan inokulan, pengawetan teras, kebolehtelapan acuan, dan laluan keluar gas.
- Untuk kemasukan sanga: Meningkatkan kebersihan bahan mentah, senduk skimming, Deoxidation, perangkap sanga pelari, dan integriti penapis.
- Untuk kecacatan berulang di seluruh kelompok pengeluaran: Semak parameter penuangan automatik, kestabilan sistem pasir, pengedap peralatan, dan masa proses.
Prinsip kejuruteraan pusat adalah mudah: jangan korbankan kekuatan acuan semata-mata untuk meningkatkan kebolehtelapan.
Kawal jumlah gas yang dihasilkan, menyediakan laluan pelarian khusus, dan menghalang bahan cemar bukan logam daripada memasuki rongga.
Dan ingat peraturan emas talian automatik: mesin akan melakukan apa yang anda suruh, setiap kitaran.
Jika prosesnya betul, ia akan menghasilkan tuangan yang baik selama-lamanya. Jika proses itu salah, ia akan menghasilkan tuangan yang buruk lebih cepat daripada mana-mana talian manual yang pernah boleh.