
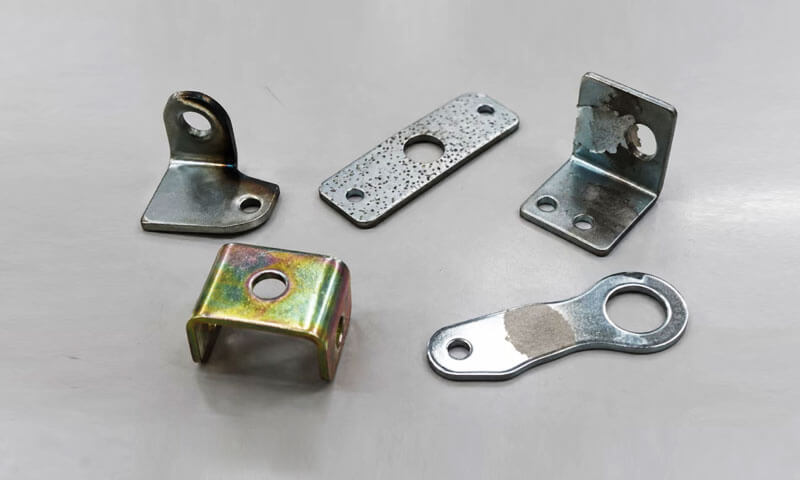
Selepas bertahun-tahun di Electroplating barisan, Saya telah belajar satu perkara: kecacatan penyaduran jarang menjadi masalah satu parameter.
Mengupas bukan hanya "melekat yang buruk." Pitting bukan sekadar "mandi kotor". Pembakaran bukan hanya "terlalu banyak arus." Variasi warna bukan sekadar "pasif buruk".
Setiap kecacatan adalah penghujung rantai proses yang boleh dilihat. Jika anda mengejar kecacatan tanpa mengesan rantai, anda akan membetulkannya selama seminggu dan melihatnya semula pada bulan hadapan.
Itulah sebabnya soalan paling penting dalam penyelesaian masalah penyaduran bukanlah “Apakah kecacatan itu?” tetapi “Di mana dalam proses itu rantai putus? "
Artikel ini merangkumi lima kecacatan yang paling kerap saya lihat: mengupas, pitting, terbakar, bintik-bintik kosong, dan variasi warna.
Untuk setiap satu, Saya akan menerangkan penampilan, punca punca, urutan penyelesaian masalah, dan pembaikan. Saya juga akan menerangkan mengapa kecacatan yang sama terus berulang—dan cara untuk menghentikannya.
1. Mengupas
Pengelupasan berlaku apabila salutan logam termendap gagal melekat secukupnya pada substrat atau pada lapisan salutan asas..
Tanda-tanda biasa termasuk lepuh setempat, tepi terangkat, mengelupas, atau kawasan besar salutan tertanggal selepas dibengkokkan, kesan, atau pengendalian.
Dalam pengeluaran, mengelupas selalunya merupakan masalah prarawatan dan bukannya masalah masa penyaduran. Jika minyak, oksida, karat, atau bahan cemar lain kekal di permukaan, logam termendap tidak boleh membentuk ikatan yang boleh dipercayai.
Salutan pada mulanya mungkin kelihatan boleh diterima tetapi kemudian diasingkan semasa pemesinan, perhimpunan, pendedahan haba, atau perkhidmatan.

Punca Biasa Pengelupasan Elektroplating
| Punca akar | Mekanisme | Tanda-tanda Biasa |
| tak lengkap degreasing | Minyak dan gris menghalang sentuhan intim antara substrat dan logam termendap | Pengelupasan setempat, selalunya di kawasan tercemar |
| tidak mencukupi asid acar atau pengaktifan | Oksida, karat, atau skala kekal di permukaan | Lekatan yang lemah di kawasan yang terjejas |
| Pencemaran silang semasa membilas | Sisa bahan kimia atau bahan cemar dipindahkan antara tangki proses | Kegagalan lekatan yang tidak teratur |
| Berlebihan kelewatan selepas pengaktifan | Permukaan yang diaktifkan mengoksida semula atau menjadi tercemar sebelum penyaduran | Mengupas walaupun nampaknya pembersihan boleh diterima |
| teroksida atau tidak sesuai substrat | Bahan asas mempunyai keadaan permukaan yang tidak stabil atau tidak serasi dengan proses | Kegagalan lekatan berulang pada bahan atau kelompok tertentu |
| Miskin interlayer melekat | Antara muka antara lapisan terdeposit berturut-turut adalah lemah | Pemisahan antara lapisan salutan dan bukannya pada substrat |
Cara Menyelesaikan Masalah Pengelupasan
Langkah 1: Sahkan keberkesanan nyahgris.
Periksa kepekatan yang lebih bersih, suhu, masa rawatan, dan tahap pencemaran.
Ujian pecah air boleh membantu mengenal pasti sisa minyak pada substrat yang sesuai, walaupun ia tidak menggantikan ujian kebersihan yang disahkan.
Langkah 2: Periksa proses penjerukan dan pengaktifan.
Sahkan bahawa bahan kimia yang dipilih mengeluarkan oksida atau skala yang berkaitan tanpa menyerang logam asas secara berlebihan.
Penjerukan yang berlebihan juga boleh menyebabkan masalah, termasuk kekasaran, pembentukan smut, atau risiko berkaitan hidrogen dalam bahan yang mudah terdedah.
Langkah 3: Periksa pembilasan antara peringkat proses.
Bilas yang buruk boleh membawa lebih bersih, asid, garam, atau logam terlarut ke dalam tangki berikutnya. Periksa kualiti air bilas, melimpah, Agitasi, dan kawalan drag-out.
Langkah 4: Kurangkan kelewatan yang tidak perlu sebelum penyaduran.
Tetapkan masa pemindahan maksimum terkawal antara pengaktifan dan penyaduran. Pastikan permukaan yang diaktifkan dilindungi daripada pengeringan, pencemaran, dan pengoksidaan.
Langkah 5: Tentukan antara muka kegagalan sebenar.
Periksa permukaan yang dikupas dan, jika perlu, gunakan mikroskopi atau analisis keratan rentas untuk menentukan sama ada pemisahan berlaku pada antara muka substrat/salutan atau antara lapisan salutan.
Nota Jurutera
Saya sentiasa bermula dengan nyahgris dan membilas. Sembilan kali daripada sepuluh, mengelupas adalah masalah pembersihan, bukan masalah penyaduran. Jika ujian pecah air gagal sebelum penyaduran, berhenti—jangan masukkan bahagian tersebut ke dalam tab mandi.
2. Pitting
Pitting dicirikan oleh kecil, lekukan seperti kawah di permukaan bersalut.
Lubang mungkin menyerupai lubang jarum, dan ketumpatan kecacatan yang tinggi boleh membuat salutan kelihatan kasar atau berliang.
Perbezaan penting ialah pitting adalah kecacatan tersembunyi, bukan zarah yang timbul. Nodul yang timbul atau mendapan kasar mungkin menunjukkan pencemaran zarah, pertumbuhan dendritik, atau masalah pemendapan lain.
Walau bagaimanapun, zarah yang terperangkap juga boleh mencipta lubang, jadi pemeriksaan visual hendaklah digabungkan dengan pemeriksaan lanjut.
Pitting boleh berasal dari substrat, semasa prarawatan, atau dalam mandian penyaduran itu sendiri.
Gelembung gas yang melekat pada bahan kerja adalah satu lagi punca biasa, terutamanya apabila geometri bahagian atau orientasi rak membolehkan buih kekal terperangkap.

Punca Utama Pitting Elektroplating
| Sebab | Bagaimana Ia Menghasilkan Lubang | Apa yang Perlu Disemak |
| sedia ada substrat kecacatan | Porositi pemutus, lubang kakisan, calar, atau kemek kekal kelihatan selepas penyaduran | Kualiti permukaan masuk dan pemeriksaan pra-penyaduran |
| tidak mencukupi pembersihan | Sisa minyak, produk kakisan, atau pencemaran lain mengganggu pemendapan seragam | Degreasing, acar, pengaktifan, dan membilas |
| zarah pencemaran | Zarah pepejal menjadi tertanam dalam salutan atau mengganggu pemendapan tempatan | Penapisan mandian, elemen penapis, peredaran, dan kebersihan tangki |
Gelembung gas melekat pada permukaan |
Kawasan yang diliputi oleh buih menerima pemendapan logam yang tidak mencukupi | Orientasi bahagian, Agitasi, pembasahan, dan pelepasan gas |
| Tidak seimbang mandi Kimia | Kimia di luar tingkap operasi mungkin menggalakkan deposit kasar atau tidak teratur | Analisis mandi dan rekod proses |
| Berlebihan tempatan semasa ketumpatan | Pemendapan yang tidak stabil boleh menyumbang kepada kekasaran atau kecacatan permukaan yang berkaitan | Ketumpatan semasa, Geometri, dan pengagihan elektrik |
Kaedah Praktikal untuk Mendiagnosis Pitting
Seorang jurutera kemasan yang berpengalaman tidak serta-merta menganggap bahawa setiap lubang berasal dari tempat mandi penyaduran.
Langkah pertama adalah untuk menentukan sama ada kecacatan itu wujud sebelum penyaduran.
- Periksa substrat sebelum diproses. Semak bahagian masuk dan sampel prarawatan untuk menentukan sama ada lubang sudah ada.
- Periksa bahagian yang dilucutkan di mana sesuai. Jika salutan boleh dikeluarkan dengan selamat menggunakan proses pelucutan yang disahkan, periksa substrat terdedah untuk lubang sisa.
Pelucutan itu sendiri boleh menyerang atau mengubah substrat, jadi kaedahnya mestilah sesuai dengan bahan tersebut. - Periksa sistem penapisan. Periksa elemen penapis, aliran peredaran, keadaan pam, simpanan tangki, dan potensi sumber pencemaran zarah.
- Semak pengedaran kecacatan. Tentukan sama ada pit adalah rawak, tertumpu di kawasan ceruk, dikaitkan dengan orientasi tertentu, atau terhad kepada kumpulan tertentu.
- Nilaikan pelepasan gelembung. Periksa orientasi rak, bahagian saliran, pergerakan penyelesaian, dan sama ada ciri ceruk boleh memerangkap udara atau gelembung hidrogen.
Cara Mencegah Pitting
- Meningkatkan pemeriksaan bahan masuk dan penyediaan permukaan.
- Mengekalkan penapisan dan peredaran mengikut keperluan pembekal mandian.
- Keluarkan enap cemar dan mendapan terkumpul melalui penyelenggaraan tangki terkawal.
- Gunakan agen pembasahan yang sesuai atau bahan tambahan mandian lain yang diluluskan apabila diperlukan oleh proses.
- Optimumkan orientasi rak dan pergolakan untuk mengelakkan lampiran gelembung berterusan.
- Pantau kimia mandian dan keadaan operasi dalam had kawalan yang ditetapkan.
Untuk komponen tuang, perhatian khusus harus diberikan kepada keliangan tuangan dan lompang bersambung permukaan. Penyaduran elektrik mengikut permukaan asas dan bukannya menghapuskan kecacatannya dengan pasti.
Jika substrat mengandungi liang terbuka atau lubang kakisan dalam, menggilap, pemesinan, impregnasi di mana sesuai, atau prarawatan lain yang disahkan mungkin perlu sebelum penyaduran.
Petua kejuruteraan:
Peta kecacatan selalunya lebih berharga daripada pertimbangan visual umum. Rakam lokasi, ketumpatan, dan pengedaran lubang merentasi bahagian yang mewakili.
Corak berulang boleh membantu membezakan keliangan substrat daripada buih terperangkap atau pencemaran mandian.
3. Terbakar
Pembakaran adalah kecacatan penyaduran yang biasanya muncul di tepi, sudut tajam, tonjolan, dan kawasan lain di mana ketumpatan arus tempatan menjadi terlalu tinggi.
Deposit terjejas mungkin kelihatan gelap, kelabu, kasar, serbuk, atau kurang disatukan. Dalam kes yang teruk, salutan mungkin rapuh atau longgar.
Mekanisme asas biasanya ketumpatan arus tempatan yang berlebihan berbanding dengan keupayaan mandian untuk mendepositkan logam bunyi.
Walaupun tetapan semasa keseluruhan mungkin berada dalam julat operasi biasa, arus sebenar tidak teragih sama rata ke atas permukaan komponen.
Sudut tajam dan ciri yang menonjol cenderung untuk menumpukan medan elektrik.
Jika kawasan ini menerima terlalu banyak arus, kadar pemendapan tempatan boleh melebihi tetingkap operasi praktikal elektrolit, menghasilkan endapan yang kasar atau terbakar.

Punca Biasa Terbakar
| Punca akar | Mengapa Ia Berlaku | Tindakan Pembetulan Biasa |
| Berlebihan semasa ketumpatan | Arus melebihi julat pemendapan stabil mandian | Kurangkan ketumpatan arus dan sahkan kawasan bersalut yang berkesan |
| Miskin rak orientasi | Ciri tajam menghadap anod secara langsung dan menerima arus pekat | Mengorientasikan semula bahagian atau menukar kedudukan rak |
| Tidak mencukupi anod jarak | Kawasan tertentu menerima arus yang tidak seimbang | Laraskan jarak anod-ke-bahan kerja di mana praktikal |
| Tidak seimbang anod susunan | Pengagihan medan elektrik tertumpu pada ciri yang menonjol | Letakkan semula atau reka bentuk semula susunan anod |
Perisai yang tidak mencukupi |
Kawasan arus tinggi tidak dilindungi daripada arus berlebihan | Gunakan perisai, penyekat, atau elektrod tambahan mengikut kesesuaian |
| Mandi Kimia luar spesifikasi | Kepekatan logam rendah, tahap aditif yang tidak sesuai, atau sisihan kimia lain menyempitkan tetingkap operasi | Analisis dan pulihkan tab mandi kepada julat operasi yang ditentukan |
| Miskin Agitasi atau Massa pemindahan | Keadaan pengangkutan tempatan tidak mencukupi untuk arus yang digunakan | Optimumkan pergolakan dan pergerakan penyelesaian |
Cara Menyelesaikan Masalah Pembakaran
1. Sahkan ketumpatan arus dan bukannya arus sahaja.
Kira ketumpatan arus menggunakan kawasan bersalut berkesan sebenar dan kaedah pengiraan yang ditetapkan oleh proses.
Semak sama ada geometri kompleks telah menyebabkan kepekatan arus tempatan walaupun jumlah arus kelihatan normal.
2. Periksa orientasi rak.
Tentukan sama ada kawasan yang terbakar menghadap anod secara langsung atau menonjol ke arahnya. Perubahan kecil dalam orientasi kadangkala boleh meningkatkan pengedaran semasa dengan ketara.
3. Semak penempatan dan jarak anod.
Bandingkan jarak antara anod dan kawasan berlainan bahan kerja. Periksa sama ada susunan anod mencipta zon arus tinggi berhampiran sudut atau ciri dinaikkan.
4. Menilai elektrod pelindung dan tambahan.
Perisai, penyekat penebat, pencuri, dan anod atau katod tambahan boleh digunakan untuk mengagihkan semula arus, bergantung kepada proses.
Penyelesaian yang betul bergantung pada sama ada objektifnya adalah untuk mengurangkan pemendapan berlebihan atau menambah baik penghantaran semasa ke kawasan ceruk.
5. Periksa tingkap operasi tab mandi.
Sahkan kepekatan logam, pH jika berkenaan, suhu, keadaan aditif, Agitasi, dan parameter khusus kimia lain terhadap spesifikasi pembekal.
Nota Jurutera
Pembakaran di tepi boleh diramalkan. Jika anda melihatnya, jangan hanya menurunkan arus—periksa rak.
Bahagian yang tergantung dengan tepi tajam menghadap anod akan terbakar walaupun pada arus "biasa".. Kadangkala pembetulan adalah orientasi semula yang mudah, bukan tukar mandi.
4. Bintik Kosong
Bintik kosong adalah kawasan di mana salutan logam yang diperlukan belum terbentuk, meninggalkan substrat terdedah atau dilindungi oleh permukaan yang kelihatan berbeza.
Ia mungkin kelihatan sebagai tompok tidak bersalut terpencil, kawasan yang tidak teratur dengan warna atau gloss yang berbeza, atau kawasan bersalut nipis yang gagal memenuhi spesifikasi.
Dalam pengeluaran, bintik kosong biasanya memerlukan penyiasatan dalam dua arah: sama ada arus yang mencukupi sampai ke kawasan itu dan sama ada permukaan itu sedia secara kimia untuk menerima deposit.
Satu bahagian mungkin mempunyai sentuhan elektrik yang sangat baik tetapi masih gagal dilapisi di mana sisa minyak atau oksida menghalang pemendapan.
Sebaliknya, permukaan yang bersih sempurna mungkin kekal tidak bersalut jika sambungan rak tidak stabil atau geometri menghalang penghantaran arus yang mencukupi.

Punca Biasa Bintik Kosong
| Sebab | Mekanisme | Fokus Pemeriksaan |
| Miskin rak kenalan | Rintangan sentuhan tinggi atau sambungan yang tidak stabil menyekat arus | Titik hubungan, pengapit, cangkuk, dan kebersihan rak |
| tergendala elektrik laluan | Arus tidak mengalir dengan pasti melalui komponen | Keluaran penerus, kabel, sambungan rak, dan kesinambungan elektrik |
| Baki minyak atau gris | Pencemaran menghalang pembasahan dan pemendapan yang betul | Penyahgrisan dan pengesahan kebersihan permukaan |
| Oksida atau kakisan produk | Substrat tidak cukup diaktifkan | Acar, pengaktifan, dan keadaan permukaan pra-penyaduran |
Pencemaran setempat |
Kawasan yang terjejas menolak larutan atau menghalang pemendapan | Amalan pengendalian, sarung tangan, pemindahan peralatan, dan kualiti bilas |
| Dalam Ruang atau terlindung Geometri | Ketumpatan arus tempatan terlalu rendah untuk mendepositkan ketebalan yang diperlukan | Bahagian geometri, reka bentuk rak, dan pengedaran semasa |
| tidak mencukupi prarawatan liputan | Permukaan tertentu menerima pembersihan atau pengaktifan yang tidak mencukupi | Liputan semburan, rendaman, Agitasi, dan saliran |
Menyelesaikan Masalah Tempat Kosong Langkah demi Langkah
Langkah 1: Periksa kenalan rak.
Cari sambungan yang longgar, permukaan sentuhan teroksida, pengapit haus, dan titik sentuhan dengan tekanan yang tidak mencukupi.
Sahkan bahawa kawasan sentuhan kekal mencukupi sepanjang kitaran penyaduran.
Langkah 2: Sahkan kesinambungan elektrik.
Periksa kabel, bar bas, sambungan penerus, dan komponen rak. Semak rekod arus dan voltan untuk gangguan atau turun naik luar biasa.
Langkah 3: Periksa substrat yang terdedah.
Tentukan sama ada permukaannya berminyak, teroksida, berkarat, atau sebaliknya tercemar. Bandingkan kawasan yang terjejas dengan kawasan bersalut dengan betul.
Langkah 4: Menyiasat geometri tempatan.
Lubang dalam, alur sempit, muka cengkung, dan kawasan terlindung mungkin mengalami ketumpatan arus yang rendah. Menilai sama ada kedudukan rak atau penempatan elektrod mengehadkan pemendapan.
Langkah 5: Semak urutan prarawatan.
Sahkan bahawa kawasan-kawasan yang berkaitan telah dicairkan dengan betul, dibilas, diaktifkan, dan dipindahkan ke tangki penyaduran tanpa kelewatan yang tidak boleh diterima.
Petua kejuruteraan:
Tompok kosong yang berlaku secara rawak di seluruh rak mencadangkan masalah berbeza daripada bintik kosong yang selalu muncul di dalam ceruk yang sama.
Kecacatan rawak selalunya wajar untuk memeriksa kestabilan sentuhan dan pencemaran; kecacatan geometri yang berulang memerlukan pemeriksaan yang lebih dekat terhadap pengedaran semasa dan akses penyelesaian.
5. Variasi Warna
Variasi warna berlaku apabila komponen bersalut memaparkan warna yang tidak konsisten, kecerahan, Gloss, atau penampilan keseluruhan.
Contoh biasa termasuk bahagian daripada kumpulan yang sama kelihatan lebih gelap atau lebih terang, kawasan yang berbeza bagi satu komponen yang menunjukkan warna yang berbeza, atau kumpulan pengeluaran berturut-turut mempunyai ton yang ketara berbeza.
Variasi warna amat penting untuk penyaduran hiasan, perkakasan yang kelihatan, produk pengguna, dan komponen dengan keperluan penampilan yang ketat.
Walau bagaimanapun, tidak setiap perbezaan warna menunjukkan kegagalan salutan. Kepentingan bergantung pada sistem penyaduran, kemasan yang diperlukan, dan sama ada salutan memenuhi spesifikasi fungsinya.
Contohnya, bahagian bersalut zink dengan salutan pempasifan atau penukaran mungkin menunjukkan perbezaan warna yang disebabkan oleh variasi dalam proses selepas rawatan.
Sistem nikel atau kromium mungkin memaparkan tahap gloss yang berbeza kerana penyediaan substrat, ketebalan deposit, atau kekasaran permukaan.
Pendekatan diagnostik yang betul adalah untuk menilai keseluruhan urutan penamat dan bukannya menukar kimia mandi dengan serta-merta.

Punca Utama Variasi Warna Elektroplating
| Faktor | Bagaimana Ia Mempengaruhi Penampilan | Apa yang Perlu Disemak |
| Tak sekata salutan ketebalan | Ketebalan deposit yang berbeza boleh mengubah kecerahan, liputan, atau rupa optik | Pengukuran ketebalan di pelbagai lokasi |
| Berbeza rak kedudukan | Bahagian menerima taburan arus yang berbeza kerana jarak anod dan geometri | Susun atur rak dan arah aliran khusus kedudukan |
| Tidak konsisten Passivation keadaan | Masa, suhu, Konsentrasi, atau keadaan mandi mengubah salutan penukaran akhir | Rekod pasif dan analisis mandian |
| tidak mencukupi membilas | Bahan kimia atau pencemaran sisa mengubah permukaan atau mengganggu rawatan seterusnya | Kualiti air bilas, aliran, dan pemindahan |
Pengeringan tidak sekata |
Baki air, corak saliran, atau pengeringan yang tidak konsisten boleh meninggalkan kesan atau mengubah penampilan | Suhu pengeringan, masa, aliran udara, dan orientasi bahagian |
| Mandi saduran variasi | Perubahan kepekatan logam, Ph, aditif, pencemaran, atau keadaan operasi mengubah ciri deposit | Analisis mandian, rekod pengisian semula, dan sejarah penyelenggaraan |
| Substrat variasi | Perbezaan dalam aloi, kekasaran permukaan, menggilap, atau keadaan tuangan menjejaskan penampilan akhir | Konsistensi bahan masuk dan prarawatan |
| Melihat dan pengukuran keadaan | Pencahayaan, sudut pandangan, dan pemantulan permukaan mempengaruhi warna yang ditanggapi | Pencahayaan pemeriksaan dan prosedur pengukuran |
Cara Menyiasat Perbezaan Warna
1. Ukur ketebalan salutan.
Bandingkan ketebalan di lokasi yang mewakili pada komponen yang sama dan merentasi kedudukan rak yang berbeza.
Gunakan kaedah yang sesuai untuk gabungan salutan/substrat, seperti pendarfluor sinar-X (Xrf) atau teknik pengukuran ketebalan lain yang disahkan.
2. Semak kedudukan dan orientasi rak.
Tentukan sama ada lebih gelap, lebih ringan, lebih berkilat, atau bahagian yang lebih kusam sepadan dengan kedudukan tertentu dalam rak.
Variasi berkaitan kedudukan yang konsisten mungkin menunjukkan perbezaan dalam pengagihan semasa atau aliran penyelesaian.
3. Semak keadaan pasif atau salutan penukaran.
Untuk sistem yang menggunakan pasif, salutan penukaran, atau lain-lain selepas rawatan, mengesahkan masa rawatan, suhu, Kimia, membilas, dan keadaan pengeringan.
4. Nilai kualiti air bilas dan pengeringan.
Cari bintik air, sisa kimia, saliran yang tidak lengkap, dan pengeringan yang tidak konsisten. Rongga dalam dan permukaan mendatar mungkin mengekalkan cecair lebih lama daripada kawasan terdedah.
5. Analisis mandi penyaduran.
Semak kepekatan logam, pH jika berkenaan, aditif, pencemaran, suhu, dan rekod pengisian semula. Sahkan bahawa proses itu kekal dalam had yang ditentukan oleh pembekal.
6. Seragamkan pemeriksaan penampilan.
Bandingkan bahagian di bawah pencahayaan yang konsisten, sudut pandangan, dan keadaan pemeriksaan. Di mana konsistensi warna adalah kritikal, gunakan sampel rujukan yang diluluskan dan ukuran warna objektif.
Menggunakan L*a*b*dan ΔE untuk Kawalan Warna
Untuk komponen kritikal penampilan, pemeriksaan visual sahaja mungkin tidak memberikan hasil yang cukup berulang.
Colorimeter atau spektrofotometer boleh mengukur warna menggunakan ruang warna CIE L*a*b*:
- L* mewakili keringanan, dari hitam ke putih.
- a* mewakili paksi hijau-ke-merah.
- b* mewakili paksi biru-ke-kuning.
- ΔE mewakili perbezaan warna yang dikira antara sampel dan rujukannya di bawah kaedah pengukuran yang ditentukan.
Had penerimaan ΔE yang tepat harus dipersetujui dengan pelanggan dan disahkan untuk sistem salutan yang berkaitan, substrat, tahap gloss, dan syarat pengukuran.
Tiada had ΔE tunggal yang sesuai untuk setiap produk saduran elektrik.
Untuk pengeluaran yang stabil, wujudkan sampel induk standard sebagai penampilan sasaran dan gunakan sampel haduntuk menentukan julat visual yang boleh diterima.
Rekod keputusan pengukuran apabila diperlukan, terutamanya apabila membandingkan kumpulan yang berbeza atau menyiasat aduan berulang.
Petua kejuruteraan:Jika perbezaan warna mengikut kedudukan rak, menyiasat taburan penyaduran dan selepas rawatan.
Jika mengikut kumpulan bahan, semak substrat dan prarawatan. Jika ia muncul terutamanya selepas pemasifan atau pengeringan, fokus pada peringkat tersebut sebelum mengubah suai mandi penyaduran utama.
6. Cara Mendiagnosis Kecacatan Penyaduran Berulang
Kecacatan yang hilang selepas kerja semula, menanggalkan, penyaduran semula, atau pelarasan tangki—tetapi kembali beberapa hari kemudian—biasanya menunjukkan bahawa keadaan proses asas belum dikenal pasti atau dikawal.
Jurutera kemasan yang berpengalaman mencari corak. lokasi, masa, kumpulan bahan, dan hubungan dengan keadaan mandi sering memberikan bukti yang lebih berguna daripada penampilan kecacatan itu sahaja.
Gunakan Taburan Kecacatan untuk Mengenalpasti Punca Punca
| Corak yang Diperhatikan | Kawasan Siasatan Berkemungkinan | Tindakan yang Disyorkan |
| Kecacatan tertumpu pada tetap lokasi pada The bahagian | Susunan anod, reka bentuk rak, melindungi, ketumpatan arus tempatan, atau ceruk geometri | Bandingkan lokasi kecacatan merentas bahagian dan semak susun atur elektrod dan rak |
| Kecacatan terhad ke a khususnya bahan batch | Kualiti substrat, variasi aloi, kecacatan tuangan, atau keadaan permukaan masuk | Bandingkan sijil bahan, pemeriksaan masuk, dan hasil prarawatan |
| Kecacatan tertumpu dalam satu syif | Amalan operator, pengisian semula, masa rawatan, kawalan suhu, atau tetapan peralatan | Semak rekod syif, log proses, dan prosedur pengendali |
Kecacatan meningkat apabila keadaan mandi berubah |
Komposisi mandian, pencemaran, penapisan, atau selang penyelenggaraan | Analisis mandi dan bandingkan keputusan dengan data kawalan sejarah |
| Kecacatan berlaku secara rawak seberang berbeza rak kedudukan | Hubungan terputus-putus, Pencemaran partikulat, pengendalian yang tidak konsisten, atau keadaan proses yang tidak stabil | Periksa sambungan elektrik, penapisan, dan kawalan pengendalian |
| Kecacatan muncul selepas selepas rawatan | Passivation, membilas, pengeringan, atau pengendalian | Periksa parameter pasca rawatan dan amalan pemindahan |
Penyiasatan Punca-Punca Berstruktur
Apabila kecacatan muncul, gunakan prosedur yang boleh diulang daripada membuat beberapa pelarasan sekaligus.
- Mengandungi produk yang terjejas. Kenal pasti kumpulan yang berpotensi terjejas dan cegah bahagian yang tidak akur daripada dilepaskan.
- Dokumentasikan kecacatan itu. Gambar bahagian wakil dan merekodkan jenis kecacatan, Lokasi, keterukan, kumpulan bahan, kedudukan rak, dan masa pengeluaran.
- Semak sejarah proses. Semak parameter operasi, analisis mandian, pengisian semula, penyelenggaraan, dan perubahan proses terkini.
- Bandingkan sampel akur dan tidak akur. Cari perbezaan dalam keadaan substrat, prarawatan, sentuhan elektrik, ketebalan salutan, dan selepas rawatan.
- Uji satu punca yang disyaki pada masa yang praktikal. Percubaan terkawal memudahkan untuk menentukan sama ada tindakan pembetulan benar-benar menyelesaikan masalah.
- Sahkan keputusan. Sahkan bahawa kecacatan itu dikurangkan atau dihapuskan dan keperluan lain—seperti ketebalan, melekat, Rintangan kakisan, dan penampilan—kekal diterima.
- Kemas kini kawalan proses. Semak semula arahan kerja, tempat pemeriksaan, jadual penyelenggaraan, atau had proses supaya masalah tidak kembali.
Pendekatan ini lebih dipercayai daripada membuat perubahan serentak kepada semasa, suhu, Kimia, dan masa penyaduran.
Jika beberapa pembolehubah diubah bersama-sama, menjadi sukar untuk menentukan pelarasan mana yang menyelesaikan kecacatan itu—atau sama ada peningkatan yang nyata itu bersifat sementara.
7. Mencegah Kecacatan Penyaduran Elektronik Melalui Kawalan Proses
Walaupun setiap kecacatan mempunyai mekanisme tersendiri, kebanyakan masalah penyaduran elektrik yang berulang boleh dikesan kepada variasi dalam bilangan kawasan proses yang terhad.
Oleh itu, sistem pencegahan yang teguh perlu mengawal urutan penamat penuh, daripada pemeriksaan bahan masuk ke pembungkusan akhir.
Kawal Proses pada Setiap Peringkat
| Tahap proses | Titik Kawalan Utama | Kecacatan Yang Mungkin Dapat Dicegah |
| masuk bahan pemeriksaan | Keliangan permukaan, kakisan, calar, Dents, ketekalan aloi | Pitting, penampilan tidak sekata |
| Degreasing | Kepekatan yang lebih bersih, suhu, masa, pencemaran | Mengupas, bintik-bintik kosong, pitting |
| Acar dan pengaktifan | Kimia, masa, suhu, penyingkiran oksida, keserasian substrat | Mengupas, bintik-bintik kosong |
| Membilas | Kualiti air, aliran, melimpah, pemindahan, saliran | Mengupas, variasi warna, pewarnaan |
| rak Memuatkan | Kualiti kenalan, jarak, orientasi, konsistensi memuatkan | Bintik kosong, terbakar, variasi warna |
| Penyaduran | Ketumpatan semasa, suhu, kimia mandian, Agitasi, susunan anod | Terbakar, pitting, ketebalan tidak sekata, variasi warna |
| Penapisan dan penyelenggaraan | Keadaan penapis, peredaran, penyingkiran enapcemar, pemantauan pencemaran | Pitting, deposit kasar |
| Passivation atau selepas rawatan | penumpuan, masa, suhu, bilas, dan keadaan pengeringan | Variasi warna, pewarnaan |
| Final pemeriksaan | Ketebalan, melekat, penampilan, prestasi kakisan di mana diperlukan | Pengesanan produk tidak akur |
Tetapkan Had Kawalan dan Kebolehkesanan
Kawalan proses hendaklah berdasarkan keperluan sistem penyaduran khusus dan bukannya tetapan generik.
Ketumpatan semasa, suhu mandi, kepekatan kimia, Ph, masa rawatan, dan tahap aditif semuanya mempunyai tingkap operasi yang bergantung kepada kimia.
Untuk konsistensi pengeluaran, mengekalkan rekod:
- Analisis mandi dan pengisian semula.
- Semasa, voltan, suhu, dan masa rawatan.
- Konfigurasi rak dan kedudukan pemuatan.
- Keadaan prarawatan dan bilas.
- Perubahan penapis, penyelenggaraan tangki, dan tindakan pembetulan.
- Ketebalan salutan, melekat, penampilan, dan keputusan penerimaan lain yang ditentukan.
Apabila kecacatan berlaku, rekod ini membolehkan pasukan membandingkan bahagian yang tidak akur dengan pengeluaran yang diluluskan sebelum ini dan mengenal pasti perubahan proses yang bermakna.
Kerja Semula Tidak Mesti Menyembunyikan Punca Punca
Pelucutan dan penyaduran semula mungkin memulihkan beberapa komponen yang tidak mematuhi, tetapi kerja semula mesti disahkan untuk substrat dan sistem salutan.
Pelucutan berulang boleh menyerang bahan asas, menukar dimensi, merosakkan permukaan, atau mencipta risiko tambahan.
Keluli berkekuatan tinggi tertentu dan bahan lain yang mudah terdedah juga mungkin memerlukan pertimbangan khusus kerana kerosakan hidrogen.
Sebelum mengolah semula, tentukan sama ada substrat asal boleh bertolak ansur dengan proses yang dicadangkan dan sama ada bahagian akhir masih boleh memenuhi ketebalan salutan yang diperlukan, melekat, Rintangan kakisan, dan spesifikasi dimensi.
Jika kecacatan yang sama terus kembali, tindakan pembetulan harus menyasarkan proses asal dan bukannya bergantung pada kerja semula berulang.
8. Kesimpulan
Mengupas, pitting, terbakar, bintik-bintik kosong, dan variasi warna adalah antara kecacatan penyaduran elektrik yang paling biasa, tetapi mereka tidak berkongsi satu penyelesaian universal.
Kaedah penyelesaian masalah yang paling berkesan ialah menggabungkan pemeriksaan visual, analisis lokasi kecacatan, rekod proses, dan ujian yang disasarkan.
Menetapkan bila dan di mana kecacatan berlaku membantu membezakan masalah substrat daripada kegagalan prarawatan, isu pengagihan elektrik, ketidakstabilan mandi, dan variasi selepas rawatan.
Untuk pengilang, kualiti penyaduran elektrik yang konsisten bergantung kepada lebih daripada mencapai ketebalan salutan yang diperlukan.
Keputusan yang boleh dipercayai memerlukan prarawatan terkawal, kimia mandian yang stabil, reka bentuk rak dan anod yang sesuai, penapisan yang berkesan, konsisten selepas rawatan, dan kriteria pemeriksaan yang didokumenkan.
Dengan mengenal pasti punca sebenar dan mengesahkan tindakan pembetulan, pengilang boleh mengurangkan kerja semula, meningkatkan hasil pengeluaran, dan memberikan kualiti permukaan yang lebih konsisten.
Soalan Lazim
Apakah punca paling biasa mengelupas dalam penyaduran elektrik?
Lekatan yang lemah disebabkan oleh nyahgris yang tidak lengkap, penjerukan yang tidak mencukupi, pencemaran bilas, atau kelewatan yang berlebihan sebelum penyaduran. Pembersihan dan pembilasan adalah pemeriksaan pertama.
Bagaimana saya boleh membezakan pitting daripada nodul atau zarah?
Pitting adalah kemurungan atau kawah. Nodul atau zarah dinaikkan. Periksa dengan cahaya sudut rendah atau mikroskop; tanggalkan salutan dan semak sama ada kecacatan wujud pada substrat.
Mengapa pembakaran sentiasa muncul di tepi dan sudut?
Kerana ketumpatan arus paling tinggi di tepi dan sudut tajam. Penyelesaiannya adalah untuk mengurangkan ketumpatan arus tempatan dengan melaraskan arus, orientasi rak, jarak anod, atau perisai.
Apa yang menyebabkan bintik kosong dalam penyaduran elektrik?
Tompok kosong datang daripada sentuhan rak yang lemah, laluan semasa terputus, pencemaran permukaan, atau ketumpatan arus rendah di kawasan ceruk. Periksa sentuhan elektrik dahulu, kemudian keadaan permukaan.
Mengapa kecacatan yang sama kembali selepas kerja semula?
Kerana punca punca tidak dikenalpasti. Jejaki sama ada kecacatan adalah lokasi tetap, berkaitan bahan-batch, berkaitan syif, atau berkaitan mandi. Corak itu menunjukkan punca.
Bolehkah saya membetulkan pengelupasan dengan meningkatkan arus?
Tidak. Mengupas adalah masalah lekatan. Peningkatan arus boleh membakar salutan atau memburukkan lagi kecacatan. Betulkan pembersihan, acar, membilas, dan masa pemindahan dahulu.

