

Dalam pembuatan mekanikal, banyak komponen mungkin kelihatan berbeza dari segi bentuk dan fungsi, tetapi banyak daripada mereka boleh diklasifikasikan ke dalam bilangan terhad bentuk struktur tipikal.
Antara wakil yang paling ramai ialah aci, lengan baju, perumahan, gear, Piston, dan menghubungkan batang.
Cabaran dalam pemesinan bahagian ini bukan sekadar memilih alat pemotong atau mesin.
Pelan proses yang baik mesti menyelaraskan pemilihan kosong, reka bentuk tarikh, urutan pemesinan, pembahagian elaun, rawatan haba, reka bentuk lekapan, Parameter pemotongan, Pemeriksaan dimensi, dan jumlah pengeluaran.
Artikel ini memberikan gambaran keseluruhan sistematik kaedah pemesinan, laluan proses biasa, keperluan teknikal utama, dan cabaran pembuatan biasa yang dikaitkan dengan enam bahagian mekanikal yang mewakili ini.
1. Pemesinan Bahagian Aci: Penanda Aras Pemesinan Komponen Rotary
Bahagian aci adalah antara komponen yang paling mewakili dalam pembuatan mekanikal.
Fungsi utama mereka adalah untuk menyokong elemen berputar, menghantar tork, memindahkan kuasa, dan mengekalkan kedudukan relatif galas, gear, kendi, gandingan, dan komponen penghantaran lain.
Kualiti aci ditentukan oleh gabungan ketepatan dimensi, ketepatan bentuk, ketepatan kedudukan, dan integriti permukaan.
Untuk aci kecil yang agak mudah, stok bar bulat selalunya menjimatkan kerana geometri permulaan sudah menghampiri bentuk silinder akhir.
Untuk aci berkekuatan tinggi atau bermuatan berat, penempaan boleh memberikan penggunaan bahan yang lebih baik dan sifat mekanikal yang lebih baik. Aci yang besar atau sangat kompleks mungkin memerlukan proses penuangan atau penempaan khusus.

Proses Pemesinan Aci Biasa
Laluan pemesinan aci am boleh dinyatakan sebagai:
Penyediaan kosong → penggerudian menghadap dan tengah → pusingan kasar → rawatan haba → separuh kemasan → pemesinan ciri sekunder → pusingan penamat → pengisaran atau kemasan super → pemeriksaan akhir
Urutan yang tepat berubah mengikut geometri aci dan bahan, tetapi kestabilan datum dan penjujukan proses tetap menjadi pertimbangan utama.
Untuk banyak aci ketepatan, lubang tengah ditubuhkan awal dan kemudian digunakan sebagai datum rujukan untuk pemesinan seterusnya.
Pemesinan antara pusat membolehkan permukaan silinder luaran yang berbeza dijana secara relatif kepada paksi biasa, yang amat berfaedah apabila koaksial adalah kritikal.
Mengapa Penjujukan Proses Penting
Prinsip utama dalam pemesinan aci adalah untuk melakukan penyingkiran bahan yang banyak sementara bahan kerja masih mempunyai ketegaran struktur yang mencukupi.
Contohnya, pusingan kasar diameter yang lebih besar biasanya dilakukan sebelum pemesinan meluas diameter yang lebih kecil.
Jika terlalu banyak bahan dikeluarkan dari kawasan langsing pada peringkat awal, kekakuan tempatan berkurangan dan aci menjadi lebih terdedah kepada:
Pesongan → getaran → ralat dimensi → sisihan geometri
Rawatan terma juga mesti disepadukan ke dalam laluan proses. Apabila pengerasan atau pembajaan diperlukan, elaun penamat yang mencukupi perlu dikekalkan untuk menghilangkan herotan rawatan haba semasa operasi berikutnya.
Pusing Kasar dan Separuh Kemasan
Memusing adalah proses pemesinan utama untuk kebanyakan geometri aci konvensional.
Berpusing kasar terutamanya berkenaan dengan penyingkiran bahan yang cekap dan mewujudkan profil berlangkah asas.
Parameter pemotongan biasanya dipilih untuk memaksimumkan produktiviti sambil mengekalkan keadaan pemotongan yang stabil dan mengelakkan pesongan yang berlebihan.
Separuh kemasan membawa permukaan berfungsi utama lebih dekat kepada dimensi akhir mereka dan menyediakan mereka untuk kemasan ketepatan tinggi.
Untuk aci langsing, pilihan sokongan amat penting. Sokongan tailstock, rehat yang mantap, ikut rehat, kaedah chucking yang sesuai, dan parameter pemotongan yang dioptimumkan boleh mengurangkan pesongan bahan kerja dengan ketara.
Objektifnya bukan semata-mata untuk mengeluarkan bahan dengan cepat, tetapi untuk menghasilkan geometri perantaraan yang stabil yang boleh menyokong operasi ketepatan kemudian.
Kemasan Ketepatan Permukaan Aci
Apabila aci memerlukan ketepatan dimensi dan geometri yang tinggi, pengisaran kerap menjadi operasi ketepatan akhir.
Pengisaran silinder digunakan secara meluas untuk membawa jurnal, aci ketepatan, komponen hidraulik, dan permukaan lain yang memerlukan toleransi yang ketat dan kemasan permukaan terkawal.
Pengisaran tanpa pusat sangat produktif untuk komponen silinder yang dihasilkan dalam kuantiti yang banyak, terutamanya apabila kerja individu antara pusat tidak diperlukan.
Untuk permohonan yang menuntut, teknik kemasan tambahan mungkin termasuk:
- Superfinishing
- Mengasah
- Menggilap
- Roller terbakar
- Lapping
Proses ini boleh meningkatkan tekstur permukaan dan, bergantung pada kaedah, ubah suai sifat dekat permukaan seperti tegasan dan kekerasan sisa.
Pengisaran Bukan Semata-mata Mengenai Kekasaran Permukaan
Kesalahpahaman biasa ialah pengisaran digunakan hanya untuk mencapai permukaan yang lebih licin. Dalam pembuatan aci ketepatan, peranannya lebih luas.
Pengisaran boleh membetulkan:
- Variasi diameter
- Tirus
- Ralat kebulatan
- Ralat silinder
- Kecacatan permukaan tempatan
Walau bagaimanapun, haba pengisaran yang berlebihan boleh merosakkan lapisan permukaan keluli keras.
Oleh itu, penghantaran penyejuk, pemilihan roda, berpakaian, suapan, dan parameter pengisaran mesti dikawal dengan teliti untuk mengelakkan kerosakan haba atau tegasan sisa yang tidak diingini.
Alur Kunci Pemesinan, Splines, dan Benang
Aci selalunya mengandungi ciri fungsi sekunder yang mesti kekal dengan tepat berkaitan dengan paksi putaran utama.
Alur kunci boleh dihasilkan melalui pengilangan, broaching, membentuk, atau kaedah pemesinan khusus. Lebar mereka, kedalaman, kedudukan, dan orientasi sudut mempengaruhi penghantaran dan pemasangan tork.
Spline lebih kompleks kerana berbilang gigi mesti diagihkan dengan tepat di sekeliling lilitan aci.
Bergantung pada reka bentuk spline dan jumlah pengeluaran, proses seperti broaching, membentuk, hobbing, penggilingan, atau pengisaran boleh digunakan.
Benang boleh dimesin dengan memusing, pengilangan benang, mengetik untuk ciri dalaman, atau pengisaran untuk aplikasi berketepatan tinggi.
Prinsip perancangan proses yang kritikal ialah ciri-ciri sekunder ini harus dimesin daripada datum berfungsi terkawal.
Jika tidak, aci mungkin mempunyai ciri individu yang tepat tetapi hubungan sudut atau kedudukan yang tidak betul di antara mereka.
Bahagian Aci Khas: Aci Engkol dan Skru Plumbum
Sesetengah komponen aci memerlukan strategi proses khusus kerana geometrinya melangkaui pusingan konvensional.
Crankshafts
Crankshafts mengandungi berbilang jurnal offset, termasuk jurnal utama dan crankpins.
Oleh itu pemesinan mereka memerlukan kawalan tepat diameter jurnal, balingan engkol, kedudukan sudut, fillet, petikan minyak, dan keseimbangan dinamik.
Proses biasa boleh termasuk pusingan khusus, pengisaran, penggerudian, penamat fillet, menggilap, dan mengimbangi.
Kerana aci engkol mengalami beban kitaran yang teruk, integriti permukaan pada fillet dan peralihan jurnal adalah amat penting.
Skru plumbum
Skru plumbum memerlukan kawalan ketat profil benang, padang, ketepatan petunjuk, kelurusan, dan kemasan permukaan.
Dalam aplikasi ketepatan, pengisaran benang atau proses ketepatan tinggi yang lain mungkin diperlukan selepas rawatan haba.
Untuk komponen tersebut, objektif proses melangkaui ketepatan dimensi untuk dimasukkan ketepatan gerakan sepanjang keseluruhan panjang kerja.
2. lengan baju & Pemesinan Bahagian Sesendal: Bore Precision sebagai Cabaran Teknikal Teras
Bahagian lengan dan sesendal digunakan secara meluas sebagai penyokong, membimbing, kedudukan, pengedap, dan komponen tahan haus dalam peralatan mekanikal.
Contoh biasa termasuk belukar galas, lengan panduan, lengan spacer, lengan aci, sesendal hidraulik, pelapik silinder, dan memakai lengan baju.
Walaupun geometri asasnya selalunya agak mudah—lubang dalam silinder yang digabungkan dengan permukaan silinder luaran—keperluan pemesinan boleh menjadi lebih mencabar daripada yang dicadangkan oleh penampilannya..
Cabaran utama dalam pemesinan lengan dan sesendal bukan sekadar menghasilkan lubang tepat atau diameter luar.
Keperluan kritikal adalah mengekalkan hubungan geometri antara gerek, diameter luar, muka akhir, dan paksi berfungsi.
Dalam banyak aplikasi, walaupun ralat kecil dalam concentricity atau perpendicularity boleh menyebabkan beban tidak sekata, memakai berlebihan, kebocoran, getaran, atau kegagalan pramatang.

Proses Pemesinan Biasa untuk Bahagian Lengan
Laluan pemesinan am boleh digambarkan sebagai:
Penyediaan kosong → menghadap → pusingan kasar → gerudi atau boring kasar → rawatan haba jika diperlukan → separuh kemasan → boring atau reaming ketepatan → pengisaran/pengasah dalaman → pemeriksaan akhir
Urutan yang tepat bergantung pada struktur lengan dan ketepatan yang diperlukan.
Untuk sesendal yang agak mudah dan berketepatan rendah, penggerudian diikuti dengan reaming mungkin memberikan ketepatan gerek yang mencukupi.
Apabila toleransi yang lebih ketat dan kawalan geometri yang lebih baik diperlukan, membosankan, pengisaran dalaman, mengasah, atau lapping boleh diperkenalkan.
Satu perkembangan praktikal ialah:
Penggerudian → Boring → Reaming → Pengisaran/Mengasah
Setiap proses mempunyai tujuan yang berbeza dan bukannya mengulangi operasi yang sama untuk meningkatkan ketepatan.
Pemesinan gerek: Daripada Pengkasaran kepada Kemasan Ketepatan
Penggerudian
Penggerudian biasanya digunakan untuk mencipta lubang awal dalam kosong pepejal. Ia menawarkan produktiviti yang tinggi tetapi biasanya tidak memberikan ketepatan geometri yang diperlukan untuk gerek berfungsi ketepatan.
Kedudukan lubang, kelurusan, dan pesongan gerudi boleh menjejaskan semua operasi seterusnya, jadi lubang awal harus dilihat sebagai a memulakan geometri dan bukannya lubang akhir.
Membosankan
Boring mengeluarkan bahan dari lubang sedia ada dan memberikan kawalan yang lebih besar ke atas diameter, kelurusan, bulat, dan ketepatan kedudukan.
Untuk lengan ketepatan, membosankan selalunya merupakan operasi perantaraan utama kerana ia membetulkan ralat yang diperkenalkan semasa penggerudian dan mewujudkan geometri yang boleh dipercayai untuk kemasan berikutnya.
Reaming
Reaming digunakan terutamanya untuk meningkatkan ketepatan saiz gerek dan kemasan permukaan selepas lubang pra-mesin yang sesuai telah dihasilkan.
Ia cekap untuk pengeluaran yang agak konsisten apabila toleransi yang diperlukan berada dalam kemampuan proses.
Walau bagaimanapun, reaming bukanlah pengganti untuk membetulkan lubang yang pada asasnya tidak tepat atau tidak sejajar. Kualiti hasil masih bergantung pada operasi penggerudian atau penggerudian sebelumnya.
Pengisaran dalaman
Pengisaran dalaman digunakan apabila ketepatan dimensi dan geometri yang tinggi diperlukan, terutamanya untuk komponen keras atau ketepatan.
Ia boleh bertambah baik:
- Diameter lubang
- Kebulatan
- silinder
- Kekasaran permukaan
Elaun pengisaran mesti dikawal dengan teliti, terutamanya untuk lengan berdiameter kecil atau dinding nipis.
Mengasah
Mengasah adalah proses penamat yang sangat sesuai untuk lubang silinder.
Ia boleh meningkatkan ketepatan geometri dan tekstur permukaan dan digunakan secara meluas untuk pelapik silinder, komponen hidraulik, sesendal ketepatan, dan permukaan galas.
Salah satu faedah utama mengasah ialah keupayaan untuk menghasilkan corak permukaan tetas silang terkawal yang boleh menyokong pengekalan pelincir dalam aplikasi yang sesuai.
Lengan Berdinding Nipis: Deformasi Adalah Cabaran Utama
Lengan dinding nipis adalah antara komponen yang lebih sukar untuk dimesin dengan tepat kerana ketegarannya adalah terhad.
Semasa pemesinan, daya pemotongan boleh mengubah bentuk bahan kerja buat sementara waktu.
Selepas lekapan dilepaskan, ubah bentuk elastik sebahagiannya boleh pulih, menyebabkan lubang yang diukur atau diameter luar berubah.
Ini mewujudkan keadaan biasa:
Dimesin di bawah beban pengapit → dimensi kelihatan betul → dilepaskan dari lekapan → perubahan geometri
Masalah menjadi lebih teruk apabila lengannya sangat nipis, panjang, atau diperbuat daripada bahan yang agak lembut.
Tiga Kaedah Utama Kawalan Ubah Bentuk
1. Kurangkan daya pemotongan
Parameter pemotongan yang sesuai, alatan tajam, geometri alat yang sesuai, dan kedalaman pemotongan terkawal boleh mengurangkan daya pemotongan jejari.
2. Optimumkan pengapit
Sistem pegangan kerja mesti memegang komponen dengan selamat tanpa menggunakan daya yang berlebihan.
Rahang lembut, memanjangkan mandrel, sokongan dalaman, dan lekapan yang direka khas boleh membantu mengagihkan beban pengapit dengan lebih seragam.
3. Kawal haba
Memotong haba boleh menyebabkan kedua-dua alat dan bahan kerja mengembang. Jika suhu tidak stabil, ukuran dimensi yang diambil sejurus selepas pemesinan mungkin tidak mewakili geometri suhu bilik sebenar.
Untuk komponen ketepatan, penghantaran penyejuk dan penstabilan haba mungkin sama pentingnya dengan parameter pemotongan nominal.
Kepekatan Bore-to-OD Selalunya Lebih Penting Daripada Saiz Individu
Salah satu ciri yang paling penting bagi lengan ialah hubungan antara lubang dan diameter luarnya.
Pertimbangkan sesendal dipasang ke dalam perumah dan membawa aci berputar.
Walaupun diameter lubang dan diameter luar kedua-duanya berada dalam toleransi, kesipian yang berlebihan di antara mereka boleh menghasilkan ketebalan dinding yang tidak sekata dan paksi larian mengimbangi.
Ini boleh membawa kepada:
- Tekanan galas tidak sekata
- Pemakaian dipercepatkan
- Peningkatan geseran
- Penjajaran aci
- Pemanasan tempatan
- Mengurangkan prestasi pengedap
Atas sebab ini, proses harus mengekalkan hubungan yang stabil antara permukaan rujukan dalaman dan luaran.
Di mana kepekatan yang tinggi diperlukan, pemesinan kedua-dua permukaan daripada datum biasa atau menggunakan strategi persediaan tunggal terkawal boleh mengurangkan ralat pengesanan terkumpul.
Pemesinan Lengan Lubang Dalam
Lengan panjang dan sesendal lubang dalam memperkenalkan cabaran tambahan yang berkaitan dengan pesongan alat, pemindahan cip, penghantaran penyejuk, dan menanggung kelurusan.
Apabila lubang menjadi lebih dalam berbanding diameternya, sistem pemesinan menjadi semakin sensitif terhadap:
- Alat tidak terjual
- Daya pemotongan
- Getaran
- Pengumpulan haba
- Pemindahan cip
- Salah jajaran bahan kerja dan alatan
Oleh itu, penggerudian lubang dalam khusus dan teknik membosankan mungkin diperlukan.
Dalam operasi membosankan ketepatan, susunan membosankan terapung atau menjajarkan sendiri boleh membantu sistem pemotongan mengikut lubang sedia ada dengan lebih tepat, bergantung pada mesin dan aplikasi.
Penghantaran penyejuk yang berkesan juga penting. Pemindahan cip yang lemah boleh membolehkan cip dipotong semula, menyebabkan pemarkahan bore, ketidakstabilan dimensi, dan kehausan alatan dipercepatkan.
3. Perumahan & Pemesinan Bahagian Kotak: Gabungan Pemesinan Sistem Lubang dan Pesawat Rujukan
Bahagian perumahan dan kotak adalah komponen struktur asas dalam peralatan mekanikal.
Contoh biasa termasuk perumah alatan mesin, Kes -kes kotak gear, bearing housings, badan pam, Kes penghantaran, Blok enjin, dan kotak gelendong.
Tidak seperti aci dan lengan, yang didominasi oleh permukaan putaran, bahagian perumahan biasanya mengandungi gabungan satah rujukan yang besar, sistem gerudi bersilang, permukaan pelekap, lubang berulir, rongga dalaman, dan ciri struktur luaran.
Oleh itu, kesukaran pemesinan mereka tidak datang dari satu ciri, tetapi daripada mengekalkan hubungan spatial antara pelbagai permukaan berfungsi dan sistem lubang.
Ketepatan dimensi dan geometri ciri ini secara langsung mempengaruhi kualiti pemasangan, penjajaran aci, prestasi galas, getaran, pengedap, dan kestabilan operasi mesin yang lengkap.

Keperluan Pemesinan Utama
Keperluan yang paling penting termasuk diameter lubang, ketepatan kedudukan lubang, keserasian, kerataan kapal terbang, Perpendicularity, Parallelism, dan kemasan permukaan.
Untuk perumah galas dan kes penghantaran, perhubungan antara berbilang lubang adalah amat kritikal kerana sebarang salah jajaran boleh menjejaskan penjajaran aci, beban galas, siratan gear, getaran, dan hayat perkhidmatan.
| Keperluan | Tujuan Utama |
| Ketepatan gerek | Memastikan galas dan aci sesuai |
| Ketepatan kedudukan lubang | Mengekalkan geometri pemasangan yang betul |
| Keserasian | Memastikan berbilang lubang galas sejajar |
| Kerataan satah | Menyediakan pemasangan dan pemasangan yang stabil |
| Perpendicularity / Parallelism | Mengekalkan hubungan geometri yang betul |
| Kemasan permukaan | Menyokong pemasangan, pengedap, dan prestasi hubungan |
Pemilihan Datum dan Perancangan Proses
Pemilihan datum adalah asas pemesinan perumahan. Sistem rujukan yang stabil dan boleh berulang harus diwujudkan sebelum pemesinan ciri-ciri kritikal.
Dalam pengeluaran sekeping atau kumpulan kecil, tuangan kasar boleh diselaraskan secara manual mengikut rujukan reka bentuk.
Dalam pengeluaran besar-besaran, sistem pengesanan berasaskan lekapan seperti prinsip satu satah-dua-pin menyediakan kedudukan yang lebih pantas dan lebih berulang.
Urutan pemesinan secara amnya mengikut prinsip “datum dahulu, pesawat sebelum lubang, kasar sebelum habis.”
Permukaan rujukan utama diwujudkan terlebih dahulu, diikuti oleh sistem lubang kritikal.
Mengekalkan operasi penting dalam sistem koordinat yang sama membantu mengurangkan ralat kedudukan kumulatif.
Pesawat Rujukan Pemesinan dan Sistem Lubang
Pesawat rujukan biasanya dimesin oleh penggilingan, merancang, atau mengisar, bergantung pada saiz komponen dan keperluan ketepatan.
Selepas permukaan datum primer ditubuhkan, sistem lubang boleh dihasilkan dengan menggerudi, reaming, membosankan, atau pemesinan khusus.
Untuk lubang pemasangan biasa, penggerudian mungkin mencukupi. Gerek galas ketepatan selalunya memerlukan operasi membosankan atau kemasan. Di mana beberapa lubang mesti berkongsi paksi yang sama, garis membosankan boleh memberikan kawalan sepaksi yang sangat baik.
Menyelaras pemesinan dan Pemesinan CNC pusat amat sesuai apabila beberapa lokasi lubang mesti dikawal dengan tepat dan fleksibiliti pengeluaran adalah penting.
Laluan Pemesinan Biasa
Proses perwakilan ialah:
Penyediaan kosong → pemesinan satah datum → pemesinan satah utama → pemesinan lubang kasar → separuh kemasan → pengeboran/pengilangan ketepatan → benang dan ciri sekunder → kemasan akhir dan pemeriksaan
Mengasingkan pengasaran dan kemasan membantu mengurangkan pengaruh daya pemotongan, tekanan sisa, dan herotan haba pada ketepatan akhir.
Untuk perumahan tuang besar, pelepasan tekanan atau penstabilan mungkin juga diperlukan sebelum pemesinan ketepatan kerana mengeluarkan sejumlah besar bahan boleh membebaskan tegasan sisa dan menyebabkan pergerakan dimensi.
Mengapa Ketepatan Sistem Lubang Penting
Di sebuah perumahan, dimensi individu hanyalah sebahagian daripada keperluan kualiti.
Satu gerudi galas mungkin memenuhi toleransi diameternya tetapi masih menyebabkan masalah kefungsian jika paksinya diposisikan secara tidak betul berbanding dengan gerudi atau permukaan pelekap yang lain.
Oleh itu, objektif teras pemesinan perumahan ialah:
Untuk mewujudkan hubungan geometri yang tepat dan stabil antara satah rujukan, gerek ketepatan, lubang pelekap, dan ciri -ciri fungsi lain.
Untuk pengeluaran yang fleksibel, Pusat pemesinan CNC menawarkan gabungan ketepatan dan kebolehsuaian yang berkesan.
Untuk pembuatan volum tinggi, lekapan khusus, sistem yang membosankan, peralatan automatik, dan pemeriksaan dalam proses boleh memberikan kebolehulangan dan produktiviti yang lebih tinggi.
Prinsip asasnya tetap sama: kawal sistem datum dahulu, kemudian bina keseluruhan lubang dan geometri permukaan di sekelilingnya.
4. Pemesinan Gear Silinder: Pemesinan Profil Gigi sebagai Teras Proses
Silinder gear adalah komponen penghantaran penting yang digunakan untuk menghantar tork, menukar kelajuan putaran, dan mengekalkan hubungan gerakan yang ditentukan antara aci.
Contoh biasa termasuk gear taji, gear heliks, gear dalaman, dan bentuk gear silinder lain.
Pemesinan mereka jauh lebih menuntut daripada pusingan biasa kerana sistem gigi mesti mengekalkan hubungan yang tepat dalam profil, memimpin, padang, jarak, pelarian jejari, dan penjajaran dengan gerek gear atau paksi aci.
Kualiti gear secara langsung mempengaruhi bunyi penghantaran, getaran, pengagihan beban, kecekapan, dan hayat perkhidmatan.
Oleh itu, pembuatan gear harus dianggap sebagai proses bersepadu yang melibatkan penyediaan kosong gear, kawalan tarikh, penjanaan gigi, rawatan haba, penamat, dan pemeriksaan akhir, bukan sekadar operasi memotong gigi.

Keperluan Pemesinan Utama untuk Gear Silinder
Ketepatan gear biasanya dinilai dari beberapa perspektif fungsi.
Ketepatan gerakan menentukan sama ada gear menghantar hubungan sudut yang dimaksudkan, semasa menjalankan ketepatan menjejaskan kelancaran dan getaran.
Ketepatan gigi-ke-gigi dan permukaan gigi mempengaruhi cara beban seragam diedarkan merentasi gigi-gigi jalinan.
| Keperluan | Kepentingan Kejuruteraan |
| Ketepatan profil gigi | Memastikan geometri gigi involute atau diubah suai yang direka bentuk |
| Ketepatan petunjuk | Mengawal penjajaran gigi sepanjang lebar muka |
| Ketepatan padang | Mengekalkan jarak gigi dan nisbah transmisi yang betul |
| Larian jejari | Menjejaskan konsistensi putaran dan jaringan gear |
| Ketepatan gerek | Memastikan kedudukan yang betul pada aci |
| Kepekatan bore-to-tooth | Mengekalkan hubungan yang betul antara paksi gear dan sistem gigi |
| Kekasaran permukaan gigi | Mempengaruhi geseran, bunyi bising, Pakai, dan keletihan |
| Kekerasan dan kedalaman kes | Tentukan rintangan haus dan keupayaan membawa beban selepas rawatan haba |
Proses Pemesinan Gear Silinder Biasa
Laluan pembuatan gear yang mewakili ialah:
Pembuatan kosong → rawatan haba kosong jika diperlukan → pusingan kosong gear → pemesinan lubang dan muka → pemotongan gear → rawatan haba → pemulihan datum → kemasan gear → pemeriksaan
Urutan yang tepat bergantung pada bahan, saiz gear, gred ketepatan, kaedah rawatan haba, dan jumlah pengeluaran.
Prinsip yang sangat penting ialah menyimpan elaun pemesinan yang mencukupi untuk operasi yang dilakukan selepas rawatan haba.
Proses seperti carburizing, pelindapkejutan, dan pembajaan boleh menyebabkan perubahan dimensi dan geometri.
Jika keperluan ketepatan akhir adalah ketat, perubahan ini mesti dijangka semasa peringkat pemesinan lebih awal.
Pemilihan Datum Adalah Kritikal
Sistem gigi, melahirkan, dan muka akhir mesti mengekalkan hubungan spatial yang tepat. Oleh itu, pemilihan datum adalah salah satu keputusan terpenting dalam perancangan proses gear.
Untuk gear aci-integral, paksi putaran biasanya ditubuhkan melalui lubang tengah atau rujukan aci terkawal lain. Untuk gear jenis gerek, muka bor dan hujung selalunya digunakan sebagai rujukan pengesanan berfungsi.
Prinsipnya mudah:
Datum pemesinan hendaklah sejajar rapat dengan datum putaran berfungsi gear.
Pemilihan datum yang lemah boleh menghasilkan gear di mana profil gigi adalah tepat secara individu tetapi keseluruhan sistem gigi adalah sipi berbanding lubang.
Ini boleh mengakibatkan jaringan tidak sekata, peningkatan bunyi, pemuatan gigi setempat, dan pakaian pramatang.
Kaedah Pemesinan Gigi Utama
Proses pemotongan gear yang berbeza dipilih mengikut geometri gear, ketepatan, Jumlah pengeluaran, dan sama ada gear itu dalaman atau luaran.
Gear Hobbing
Hobbing adalah salah satu kaedah yang paling banyak digunakan untuk pemesinan gear silinder luaran. Hob berputar secara berterusan terlibat dengan gear kosong untuk menjana ruang gigi.
Kelebihan utamanya ialah produktiviti yang tinggi, pemotongan berterusan, dan kesesuaian untuk kedua-dua gear taji dan heliks. Oleh itu ia amat menarik untuk medium- dan pengeluaran volum tinggi.
Membentuk Gear
Pembentukan gear menggunakan pemotong salingan yang bercantum dengan bahan kerja dalam hubungan penjanaan seperti gear.
Keupayaannya untuk bekerja hampir dengan bahu dan dalam geometri dalaman menjadikannya berharga untuk gear dalaman dan struktur gear tertentu yang sukar untuk dipanaskan..
Pencukur Gear
Pencukur gear biasanya digunakan sebelum pengerasan akhir untuk meningkatkan ketepatan gigi dan keadaan permukaan.
Ia boleh mengeluarkan sisihan kecil yang dihasilkan semasa operasi pemotongan sebelumnya dan terutamanya dikaitkan dengan pembuatan gear automotif volum tinggi.
Pengisaran Gear
Untuk gear berketepatan tinggi yang dikeraskan, pengisaran selalunya merupakan operasi penamat gigi terakhir. Ia boleh meningkatkan profil gigi dengan ketara, memimpin, Runout, dan kemasan permukaan.
Pengisaran gear amat penting untuk aplikasi di mana bunyi penghantaran rendah, kapasiti beban yang tinggi, dan penghantaran gerakan yang tepat diperlukan.
Rawatan Haba dan Kemasan Selepas Rawatan Haba
Rawatan haba selalunya merupakan salah satu peringkat yang paling berpengaruh dalam pembuatan gear kerana gear mesti pada masa yang sama mencapai kekerasan permukaan, Pakai rintangan, kekuatan keletihan, dan kestabilan dimensi.
Bergantung pada bahan gear dan aplikasi, rawatan mungkin termasuk:
- Karburisasi
- Karbonitriding
- Nitriding
- Pengerasan induksi
- Melalui pengerasan
Untuk gear yang dikeraskan kes, gabungan permukaan tahan haus yang keras dan teras yang lebih keras memberikan keseimbangan antara rintangan keletihan sentuhan dan kekuatan struktur keseluruhan.
Walau bagaimanapun, rawatan haba juga boleh menyebabkan herotan, tekanan sisa, dan perubahan dimensi. Inilah sebabnya mengapa gear berketepatan tinggi kerap memerlukan operasi pengisaran atau pengasah terakhir selepas rawatan haba.
5. Pemesinan Omboh: Pembentukan Ketepatan untuk Persekitaran Operasi Suhu Tinggi
Omboh adalah komponen salingan kritikal dalam enjin pembakaran dalaman, pemampat, dan sistem kuasa lain.
Mereka beroperasi di bawah suhu tinggi, tekanan tinggi, beban mekanikal berselang-seli, dan sentuhan gelongsor berterusan, jadi keperluan pemesinan mereka berkait rapat dengan pengembangan haba, pelinciran, pengedap, dan prestasi keletihan.
Omboh enjin biasanya dihasilkan daripada aloi aluminium kerana ketumpatannya yang rendah dan kekonduksian terma yang menggalakkan, walaupun aplikasi khusus mungkin menggunakan bahan lain.
Tidak seperti komponen silinder konvensional, omboh jarang dimesin sebagai silinder lurus yang ringkas.
Skirtnya, mahkota, alur cincin, lubang pin, dan rongga dalaman semuanya mempunyai keperluan fungsi yang berbeza.
Cabaran utama adalah untuk menghasilkan semula geometri yang direka dengan cukup tepat supaya omboh mencapai kelegaan larian dan pengagihan beban yang diperlukan di bawah suhu operasi sebenar, dan bukannya sekadar memenuhi dimensi suhu bilik.

Keperluan Pemesinan Utama untuk Piston
| Keperluan | Kepentingan Kejuruteraan |
| Diameter dan profil skirt | Mengawal kelegaan larian antara piston dan silinder |
| Kebulatan skirt | Menggalakkan sentuhan seragam dan mengurangkan pemuatan setempat |
| Ketepatan lubang pin | Memastikan kesesuaian pin omboh dan pemindahan beban yang betul |
| Kedudukan lubang pin | Mengekalkan hubungan geometri antara omboh dan rod penyambung |
| Dimensi alur cincin | Mengawal tempat duduk gelang omboh dan pengedap |
| Kedudukan alur dan selari | Menghalang pemuatan gelang tidak sekata dan masalah pengedap |
| Geometri mahkota | Mempengaruhi pembakaran, pemuatan haba, dan pengedaran bahan |
| Kekasaran permukaan | Mempengaruhi geseran, pelinciran, dan pakai |
Skirt omboh amat penting kerana geometri operasinya dipengaruhi oleh pengembangan haba dan ubah bentuk mekanikal.
Profil yang kelihatan sedikit bukan silinder pada suhu bilik mungkin disengajakan, membenarkan omboh mendekati bentuk larian yang diingini selepas dipanaskan.
Proses Pemesinan Omboh Biasa
Laluan pemesinan perwakilan ialah:
Tuangan atau penempaan → pusingan kasar → pemesinan dalaman → pemesinan lubang pin → pemesinan alur cincin → profil skirt → kemasan → pemeriksaan
Urutan yang tepat bergantung pada reka bentuk omboh, bahan, Jumlah pengeluaran, dan hubungan antara ciri omboh.
Pemesinan kasar digunakan terutamanya untuk mewujudkan geometri asas dan mengeluarkan bahan berlebihan, manakala operasi penamat bertanggungjawab untuk menghasilkan semula profil berfungsi dan toleransi geometri yang ketat.
Untuk pengeluaran volum tinggi, peralatan CNC khusus dan pengukur automatik sering digunakan untuk mengekalkan dimensi yang konsisten dari bahagian ke bahagian.
Pemesinan Profil Skirt Omboh
Salah satu operasi yang paling menuntut secara teknikal ialah pemesinan profil skirt.
Skirt boleh digabungkan dengan dikawal dengan teliti:
- Profil tong
- Profil cam
- Tirus
- Bantuan tempatan
- Geometri sisi tujahan
Ciri-ciri ini mengimbangi pengembangan haba yang berbeza dan beban mekanikal yang dialami oleh kawasan omboh yang berbeza semasa operasi.
Oleh itu, pemesinan omboh bukan hanya soal menghasilkan diameter nominal. Proses itu mesti membiak a profil tiga dimensi yang berfungsi.
Sistem CNC moden boleh menggunakan pemprofilan terkawal koordinat dan pampasan alat untuk mencapai geometri yang diperlukan, manakala sistem pengukuran ketepatan mengesahkan profil sebenar terhadap model reka bentuk.
Pemesinan Ketepatan Lubang Pin
Lubang pin omboh adalah satu lagi ciri kritikal kerana ia memindahkan beban antara omboh dan rod penyambung.
Kualitinya bergantung kepada:
Diameter + bulat + silinder + kedudukan + penjajaran
Kedudukan lubang pin yang salah boleh menjejaskan gerakan omboh dan memperkenalkan beban tambahan ke dalam rod penyambung dan sistem aci engkol.
Bergantung pada reka bentuk omboh, gerek itu boleh dimesin dengan membosankan ketepatan diikuti dengan mengasah atau operasi penamat halus yang lain.
Pemesinan Alur Cincin
Alur cincin mesti mengekalkan lebar yang tepat, kedalaman, kedudukan, dan selari supaya gelang omboh boleh bergerak dan mengelak dengan betul.
Geometri alur yang lemah boleh menyebabkan:
- Pengedap yang tidak mencukupi
- Penggunaan minyak yang berlebihan
- Cincin melekat
- Peningkatan blow-by
- Pemakaian dipercepatkan
Oleh itu, proses penamat alur memerlukan kawalan ketat geometri alat dan pampasan dimensi, terutamanya apabila pemesinan aloi aluminium pada jumlah pengeluaran yang tinggi.
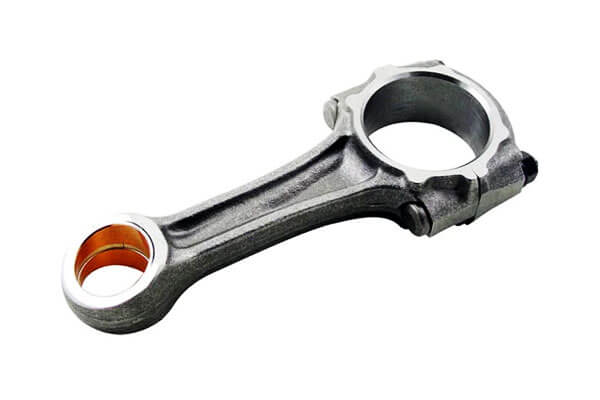
6. Pemesinan Rod Penyambung: Kawalan Ubah Bentuk untuk Komponen Ketegaran Rendah
Rod penyambung menghubungkan omboh ke aci engkol dan menghantar daya ulang-alik yang dihasilkan semasa gerakan salingan..
Mereka mesti menahan beban kitaran yang tinggi, kesan, membongkok, dan keletihan, sambil kekal cukup ringan untuk meminimumkan jisim salingan.
Kebanyakan rod penyambung konvensional dihasilkan daripada keluli tempa, walaupun aluminium dan aloi khusus lain digunakan dalam aplikasi khusus.
Dari perspektif pemesinan, rod penyambung adalah mencabar kerana strukturnya yang memanjang dan keratan rentas yang berbeza memberikan ketegaran setempat yang agak rendah..
Akibatnya, daya pengapit, daya pemotongan, dan tegasan sisa semuanya boleh menyebabkan ubah bentuk, menyukarkan untuk mengekalkan geometri gerek yang tepat dan jarak pusat.
Proses Pemesinan Batang Penyambung Biasa
Laluan proses umum mungkin:
Penempaan → rawatan haba → pemesinan datum → pemesinan luaran kasar → pemesinan gerek → pemisahan penutup → separuh kemasan → pengeboran/pengasah ketepatan → pemeriksaan akhir
Urutannya berbeza-beza mengikut reka bentuk batang penyambung dan sama ada pemesinan konvensional atau teknologi pecah-pecah digunakan.
Pemesinan kasar menghasilkan permukaan rujukan yang stabil dan menghilangkan sebahagian besar elaun pemesinan.
Pengeboran dan pengasah ketepatan kemudiannya digunakan untuk mencapai dimensi gerek akhir dan ketepatan geometri.
Pemesinan dan Kemasan Gerek
Lubang hujung besar dan hujung kecil secara amnya dimesin melalui urutan pengeboran kasar, separuh siap, dan kemasan ketepatan.
Membosankan menetapkan saiz dan bentuk geometri yang tepat, manakala mengasah boleh meningkatkan lagi kebulatan, silinder, dan ciri-ciri permukaan jika diperlukan.
Untuk perhimpunan besar-besaran, hubungan antara rod dan penutup adalah sangat penting.
Selepas penutup dipisahkan dan dipasang semula, gerudi siap mesti mengekalkan geometri dan penjajaran yang direka.
Batang Penyambung Patah-Belah
Pemisahan patah digunakan secara meluas untuk reka bentuk batang penyambung volum tinggi yang sesuai.
Daripada menghasilkan permukaan mengawan bermesin konvensional antara rod dan penutup, patah terkawal dimulakan di sepanjang kawasan yang telah ditetapkan.
Muka patah tidak teratur yang terhasil menyediakan antara muka mengawan yang sangat individu, membantu penutup dan rod kembali ke kedudukan relatif asalnya semasa pemasangan.
Pendekatan ini boleh menawarkan:
- Lokasi cap-to-rod yang tepat
- Mengurangkan pergerakan relatif
- Penghapusan beberapa operasi pemesinan konvensional
- Pengeluaran volum tinggi yang cekap
- Kedudukan pemasangan yang konsisten apabila dikawal dengan betul
Walau bagaimanapun, pembelahan patah memerlukan sifat bahan yang dikawal dengan teliti, geometri takuk, tingkah laku patah tulang, dan Parameter Proses. Ia tidak sesuai untuk setiap bahan atau reka bentuk batang penyambung.
Prinsip Teras Pemesinan Batang Penyambung
Cabaran asas adalah untuk mengekalkan hubungan spatial yang tepat antara lubang besar dan hujung kecil sambil menghalang ubah bentuk komponen yang agak langsing.
Ini menjadikan pemesinan rod penyambung contoh klasik pembuatan ketepatan ketegaran rendah. Ketepatan mesin sahaja tidak dapat menjamin hasil akhir.
Proses ini mesti mengawal pemilihan datum secara serentak, pemuatan lekapan, daya pemotongan, penyingkiran bahan, rawatan haba, penamat gerek, dan pemeriksaan.
Dalam pengeluaran automotif volum tinggi, proses yang paling berkesan oleh itu menggabungkan lekapan tegar dan boleh berulang dengan parameter pemesinan terkawal, pengukuran automatik, dan, di mana sesuai, teknologi pecah-pecah.
7. Perbandingan Enam Bahagian Pemesinan Tipikal
Walaupun aci, lengan baju, perumahan, gear, Piston, dan rod penyambung mempunyai geometri yang sangat berbeza, logik perancangan proses mereka boleh dibandingkan secara sistematik.
| Jenis Bahagian | Cabaran Pemesinan Utama | Ciri-ciri Kritikal | Proses Biasa | Titik Kawalan Utama |
| Aci | Ketepatan dan ketumpuan putaran | Jurnal, bahu, benang, Keyways | Berpaling, pengisaran, pemesinan spline | Keserasian dan kehabisan |
| lengan baju | Ketepatan gerek dan ubah bentuk | membosankan, Dari, muka hujung | Penggerudian, membosankan, reaming, mengasah | Hubungan bore-to-OD |
| Perumahan | Datum dan ketepatan sistem lubang | Memasang muka, membosankan, lubang | Penggilingan, membosankan, penggerudian, pengisaran | Kedudukan dan ketepatan geometri |
| Gear | Geometri gigi dan herotan rawatan haba | Profil gigi, memimpin, padang, melahirkan | Hobbing, membentuk, bercukur, mengasah, pengisaran | Ketepatan dan kehabisan gear |
| Omboh | Profil fungsional dan geometri terma | Skirt, lubang pin, alur cincin | Berpaling, membosankan, pemesinan alur | Profil dan ketepatan kedudukan |
| Batang penyambung | Ketegaran dan ubah bentuk yang rendah | Lubang kecil/hujung besar | Penggilingan, membosankan, mengasah, pecah belah | Penjajaran gerek dan jarak tengah |
Jadual menunjukkan corak penting: kaedah pemesinan hendaklah mengikut geometri fungsi bahagian tersebut.
Tiada proses pemesinan yang unggul secara universal.
Berpusing sesuai untuk permukaan putaran, membosankan adalah penting untuk ketepatan diameter dalaman, pengilangan menguasai permukaan prismatik yang kompleks, pengisaran memberikan ketepatan yang tinggi selepas rawatan haba, dan proses pembentukan atau patah boleh mengurangkan keperluan pemesinan untuk komponen volum tinggi yang sesuai.
8. Kesimpulan
Enam jenis bahagian perwakilan—aci, lengan baju, perumahan, gear, Piston, dan menghubungkan batang—menyediakan keratan rentas amalan pemesinan mekanikal yang berguna.
Walaupun perbezaan, prinsip asas yang sama muncul lagi dan lagi:
Pemilihan datum yang betul → penjujukan proses logik → kaedah pemesinan yang sesuai → kawalan ubah bentuk yang berkesan → pemeriksaan yang boleh dipercayai
Ini adalah asas sebenar reka bentuk proses pemesinan.
Objektifnya bukan semata-mata untuk mengeluarkan bahan secepat mungkin.
Proses pemesinan yang berjaya mesti mengubah kosong menjadi komponen yang memenuhi dimensinya, geometri, berfungsi, metalurgi, permukaan, dan keperluan ekonomi secara konsisten.
Untuk jurutera, perancang proses, dan pengeluar, memahami enam kategori bahagian tipikal ini menyediakan lebih daripada senarai kaedah pemesinan.
Ia menawarkan rangka kerja praktikal untuk menganalisis komponen yang tidak dikenali dan memilih laluan proses berdasarkan struktur bahagian, keperluan fungsional, tingkah laku material, ketepatan, dan jumlah pengeluaran.
Soalan Lazim
Apakah bahagian yang paling mencabar untuk mesin antara enam jenis ini?
Ia bergantung pada gred ketepatan, tetapi secara amnya gear dan omboh memberikan kerumitan proses yang paling tinggi.
Gear memerlukan pemesinan profil gigi khusus dan toleransi geometri yang ketat, manakala omboh memerlukan kawalan tepat profil melengkung kompleks dan pemindahan datum berbilang.
Proses manakah yang memberikan kualiti gigi gear ketepatan tertinggi?
Pengisaran gear menghasilkan ketepatan profil gigi tertinggi dan merupakan proses standard untuk gear dikeraskan gred ketepatan.
Ia boleh membetulkan herotan daripada rawatan haba dan mencapai gred ketepatan AGMA atau DIN tertinggi.
Mengapa pemilihan datum sangat kritikal dalam pemesinan perumahan?
Perumahan mempunyai pelbagai sistem lubang yang saling berkaitan dan muka mengawan. Semua toleransi kedudukan disusun daripada datum utama.
Pemilihan datum yang lemah menghasilkan ralat penjajaran kumulatif yang secara langsung merendahkan kesesuaian pemasangan dan prestasi mesin.
Apakah faedah membelah patah untuk rod penyambung?
Pemisahan patah mencipta padanan sempurna, antara muka pengunci bentuk antara rod dan penutup.
Ini meningkatkan ketepatan pemasangan, menghapuskan pemesinan permukaan mengawan, mengurangkan kiraan bahagian, dan meningkatkan integriti struktur besar.
Apakah kemasan standard untuk gerek lengan galas?
Kebanyakan gerek galas ketepatan diselesaikan dengan mengasah, yang menghasilkan kebulatan yang sangat baik, tekstur permukaan terkawal, dan saiz yang konsisten.
Untuk aplikasi ketepatan yang sangat tinggi, pengisaran gerek atau kemasan super boleh ditentukan.

