
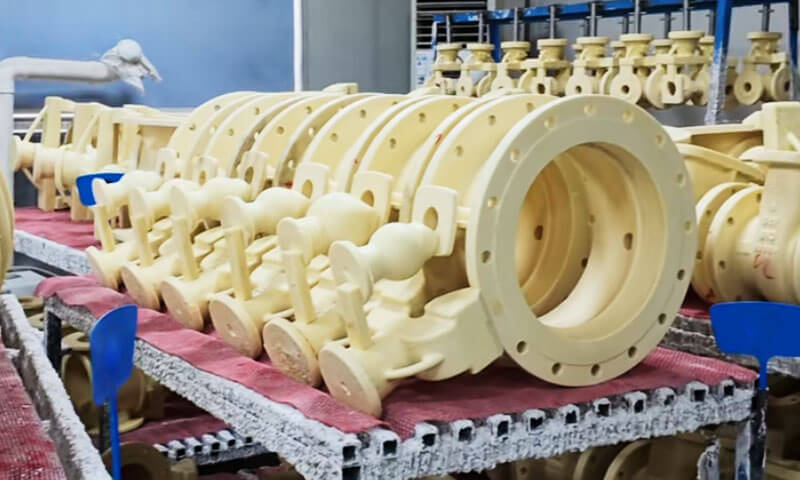
In investīciju liešana veikals, vasks nav tikai palīgmateriāls. Tas ir izmēru precizitātes pamats, virsmas apdare, un raža.
Esmu redzējis zemas temperatūras vaska raksta sabrukumu karstā darbnīcā, un esmu redzējis, ka vidējas temperatūras vaska raksts nodrošina tūkstošiem precīzu detaļu ar tikko noraidīšanu.
Atšķirība nav mārketingā. Tā ir ķīmija, procesa kontrole, un zināt, kurš rīks kādam darbam jāizmanto.
Termini “zemas temperatūras vasks” un “vidējas temperatūras vasks” ir veci darbnīcu nosaukumi.
Stingri sakot, viņi atsaucas raksta materiāli klasificē pēc termiskās stabilitātes un kušanas punkta.
Šodien, saime ietver vaska bāzes, uz kolofonija bāzes, uz plastmasas bāzes, ūdenī šķīstošs, un pildīti raksta materiāli, plus jauni piedevu ražošanas vaski.
Bet vecais sadalījums starp zemas un vidējas temperatūras vasku joprojām ir viena no praktiskākajām atšķirībām lietuvju grīdās..
Šajā rakstā ir izskaidrota šī atšķirība no procesa inženiera viedokļa, saglabā galvenos datus, un sniedz skaidru ietvaru izvēlei starp tiem.
1. Kā mēs klasificējam raksta materiālus?
Investīciju liešanā, rakstu materiālus parasti klasificē, izmantojot divas metodes: termiskā stabilitāte un kušanas temperatūra, vai bāzes materiāla sastāvu.
Klasifikācija pēc termiskās stabilitātes un kušanas punkta iedala raksta materiālus zemas kvalitātes, vidējais-, un augstas temperatūras kategorijas.
Zemas temperatūras materiāliem parasti ir kušanas temperatūra zem 70°C, vidējas temperatūras materiāli ir 70–100°C robežās, un augstas temperatūras materiāliem ir kušanas temperatūra virs 100°C.
Šī ir klasifikācija, ko visbiežāk izmanto, kad lietuvju inženieri apspriež zemas un vidējas temperatūras vasku..
Klasifikācija pēc pamatmateriāla sastāva ietver vaska bāzes, uz kolofonija bāzes, uz plastmasas bāzes, ūdenī šķīstošs, un pildīti raksta materiāli.
Mūsdienu investīciju liešanā tiek izmantoti arī ātri prototipu veidošanas materiāli, kas paredzēti piedevu ražošanai.
Lai gan tehniskās atsauces šīs kategorijas var grupēt atšķirīgi, pamatprincips ir atšķirt materiālus pēc to primārajām sastāvdaļām un apstrādes īpašībām.
Šim rakstam, mēs koncentrējamies uz pirmo klasifikāciju: zemas un vidējas temperatūras vasks, ar augstas temperatūras vasku, kas minēts kontekstā.
| Klasifikācija | Tipisks kušanas punkts | Termiskā stabilitāte (Atsauce) | Tipiska Shell sistēmas saderība | Tipiskā formēšanas metode | Atkārtota izmantošana |
| Zema temperatūra modelis materiāls | Zem 70°C | Salīdzinoši zems (apmēram 30°C) | Nātrija silikāts | Pastas veidošana, manuālas vai vienkāršas formēšanas metodes | Kopumā augsts |
| Vidēja temperatūra modelis materiāls | 70-100°C | Labāks (apmēram 35°C) | Silīcija dioksīds | Šķidrā stāvokļa injekcija, izmantojot vaska iesmidzināšanas iekārtu | Vispār labi |
| Augsta temperatūra modelis materiāls | Virs 100°C | Kopumā augsts | Silīcija dioksīds vai specializētas apvalku sistēmas | Specializēti formēšanas un noņemšanas procesi | Parasti ierobežots; atkarīgs no formulējuma |
Piezīme: Termiskās stabilitātes temperatūras vērtības ir tradicionāli atsauces skaitļi, nav universāli darbības ierobežojumi.
Faktiskā veiktspēja ir atkarīga no materiāla sastāva un procesa apstākļiem. Konkrētajam materiālam un ražošanas sistēmai ir jāpārbauda arī korpusa savietojamība un atkārtota izmantošana.
Tradicionālajā investīciju liešanā, izplatīts īkšķis ir tāds, ka zemas temperatūras rakstu materiālus bieži izmanto nātrija silikāta apvalku sistēmās., savukārt vidējas temperatūras materiāli parasti tiek savienoti pārī ar silīcija dioksīda sola apvalkiem.
Tas ir noderīgs sākumpunkts, bet galīgajā atlasē jāņem vērā raksta ģeometrija, izmēru prasības, apvalka īpašības, un atvaskošanas apstākļi.
3. Zemas temperatūras vasks investīciju liešanā
Sastāvs un pamatīpašības
Zemas temperatūras rakstu materiāliem parasti kušanas temperatūra ir zem 70°C.
Tradicionāls piemērs, ko izmanto dažās ieguldījumu liešanas operācijās, sastāv no 50% parafīna vasks un 50% stearīnskābe.
Šis formulējums ilustrē parasto zemas temperatūras materiālu īpašības, lai gan faktiskie rūpnieciskie formulējumi atšķiras atkarībā no ražotāja un lietojuma.
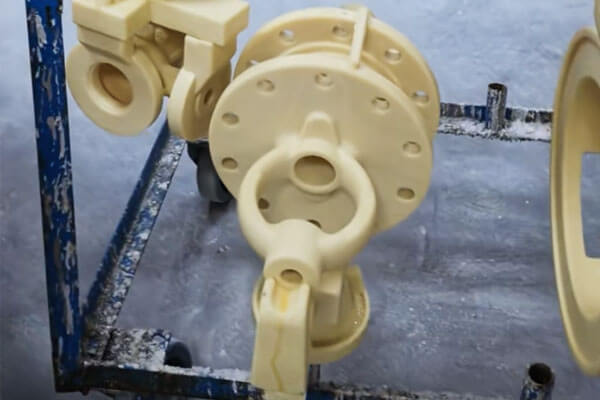
Galvenās īpašības ietver:
- Salīdzinoši zema izturība un ierobežota izturība pret deformāciju.
- Zemāka termiskā stabilitāte, tradicionālajos aprakstos kā reprezentatīvs temperatūras līmenis minēts aptuveni 30°C.
- Salīdzinoši augsta saraušanās un lielāka izmēru jutība pret istabas temperatūras izmaiņām.
- Salīdzinoši rupja raksta virsmas apdare tradicionālos apstrādes apstākļos.
- Vienkārša sagatavošana un salīdzinoši zemas materiālu izmaksas.
- Labs reģenerācijas un atkārtotas izmantošanas potenciāls savākšanas laikā, filtrēšana, un kvalitātes kontroles procedūras tiek pareizi pārvaldītas.
Minētā 30°C vērtība ir jāsaprot kā tradicionāla termiskās stabilitātes atsauce, nevis kā universāla maksimālā darba temperatūra.
Faktiskā deformācija var sākties dažādās temperatūrās atkarībā no sastāva, modeļa ģeometrija, iekraušana, un ekspozīcijas laiks.
Modeļu ražošanas process
Tradicionālos zemas temperatūras materiālus bieži sagatavo pastai līdzīgā vai puscietā stāvoklī un veido, izmantojot salīdzinoši vienkāršu aprīkojumu vai manuālas metodes..
Atkarībā no sastāva un ražošanas sistēmas, modeļus var iespiest presformās, izveidots, izmantojot specializētus instrumentus, vai ražoti, izmantojot citas zemas temperatūras formēšanas metodes.
Salīdzinājumā ar vidējas temperatūras iesmidzināšanas sistēmām, tradicionālajiem zemas temperatūras procesiem var būt nepieciešams mazāk sarežģīts aprīkojums.
Tas var samazināt sākotnējos ieguldījumus un padarīt tos praktiskus lietuvēs ar salīdzinoši vienkāršu rakstu ģeometriju un izmaksu ziņā jutīgām ražošanas prasībām.
Lai arī, šo materiālu zemākā izturība un termiskā stabilitāte rada ierobežojumus.
Plānas sekcijas, ilgstoši neatbalstītas funkcijas, un sarežģītas detaļas var būt vairāk pakļautas deformācijai raksta apstrādes un montāžas laikā.
Izmēru izmaiņas var rasties arī tad, ja modeļiem ir nekonsekventa uzglabāšanas temperatūra vai ilgstoša iedarbība uz siltu vidi.
Lietuves inženierim, tas nozīmē, ka modeļa dizains, uzglabāšanas nosacījumi, un apstrādes procedūrām ir jākompensē materiāla ierobežojumi.
Saderība ar Shell sistēmām un atvaskošanu
Zemas temperatūras rakstu materiāli tradicionāli tiek izmantoti ar ūdens stiklu, vai nātrija silikāts, saistītu apvalku sistēmas.
Ūdens-stikla apvalku sistēmas ir pievilcīgas to salīdzinoši zemo izmaksu un vienkāršāko ražošanas prasību dēļ. Zemas temperatūras modeļi var būt saderīgi ar šīm sistēmām, ja modeļa formulēšana un čaulas veidošanas process ir pareizi saskaņoti.
Devaskošanu var veikt, izmantojot karstu ūdeni vai citas piemērotas metodes, atkarībā no modeļa materiāla un apvalka sistēmas. Precīzai procedūrai jāņem vērā apvalka stiprums, raksta apjoms, termiskā izplešanās, un plaisāšanas risks raksta noņemšanas laikā.
Kur tas neizdodas
Vājums ir termiskā stabilitāte. Apmēram plkst 30° C termiskā stabilitāte, zemas temperatūras vaska raksts var kļūt mīkstāks vai izkropļots siltā pārbaudes telpā, transportēšanas laikā, vai darbnīcā bez gaisa kondicionēšanas. Saraušanās ir liela, tāpēc izmēru konsekvence ir slikta. Virsmas raupjums ir rupjš, kas ierobežo galīgo liešanas apdari. Plānas spuras un asas malas ir grūti noturēt.
No pieredzes: ja jūsu darbnīcas temperatūra netiek kontrolēta, zemas temperatūras vasks jūs sodīs vasarā. Jūs redzēsiet modeļa izkropļojumus, izmēru novirze, un augstāki lūžņi. Tā nav vaska vaina. Tā ir procesa vide.
4. Vidējas temperatūras vasks investīciju liešanā
Sastāvs un pamatīpašības
Vidējas temperatūras rakstu materiāliem parasti kušanas temperatūra ir no 70°C līdz 100°C. Izplatītākie veidi ir materiāli uz kolofonija vaska bāzes un pildīti raksta materiāli.
Salīdzinājumā ar tradicionālajiem zemas temperatūras preparātiem, vidējas temperatūras materiāli parasti piedāvā lielāku izturību, labāka termiskā stabilitāte, zemāka saraušanās, un uzlabota izmēru konsekvence.

To tipiskās īpašības ietver:
- Lielāka mehāniskā izturība un labāka izturība pret raksta deformāciju.
- Uzlabota termiskā stabilitāte, ar aptuveni 35°C kā reprezentatīvs atsauces līmenis tradicionālajos aprakstos.
- Mazāka saraušanās un labāka izmēru stabilitāte.
- Smalkāka raksta virsmas apdare, ja to apstrādā piemērotos apstākļos.
- Laba sarežģītu presformas funkciju atkārtošana.
- Saderība ar šķidrā stāvoklī iesmidzināšanas formēšanu un automatizētu modeļu ražošanu.
Tāpat kā ar 30°C rādītāju zemas temperatūras materiāliem, norādītā 35°C vērtība ir tradicionāla atsauce, nevis universāls materiāla novērtējums. Faktiskais izmantojamās temperatūras diapazons ir atkarīgs no sastāva, mīkstinoša uzvedība, iekraušanas apstākļi, un nepieciešamo izmēru precizitāti.
Iesmidzināšanas formēšana un raksta precizitāte
Vidējas temperatūras materiālus parasti apstrādā, izmantojot vaska iesmidzināšanas iekārtas. Materiāls tiek uzkarsēts līdz atbilstošam apstrādes stāvoklim, injicēts precīzā veidnē, un ļauj pietiekami atdzist, pirms tiek noņemts raksts.
Šis process atbalsta atkārtojamu ražošanu un ir īpaši vērtīgs, ja liešanai nepieciešama sarežģīta ģeometrija, nemainīgs sienas biezums, smalkas virsmas detaļas, vai precīzu izmēru kontroli.
No ražošanas inženiera viedokļa, viena no galvenajām vidējas temperatūras materiālu priekšrocībām ir to spēja reproducēt presformas ģeometriju, vienlaikus saglabājot atbilstošu izturību raksta apstrādes un montāžas laikā..
Lai arī, labu raksta precizitāti nevar attiecināt tikai uz materiālu. Injekcijas spiediens, materiāla temperatūra, mirst temperatūra, dzesēšanas laiks, vārtu dizains, un raksta noņemšanas tehnika ietekmē gala rezultātu. Nepareizi procesa iestatījumi joprojām var izraisīt saraušanās izmaiņas, deformācija, virsmas defekti, vai izmēru neatbilstība.
Saderība ar Silica-Sol Shell sistēmām
Vidējas temperatūras rakstu materiālus bieži izmanto ar silīcija dioksīda un sola savienotām keramikas apvalku sistēmām. Silīcija dioksīda čaumalas tiek plaši izmantotas, ja lējumiem nepieciešama laba virsmas apdare, Izmēra precizitāte, un uzticamas apvalka īpašības.
Raksta materiālam un apvalka sistēmai jābūt savietojamai visā ražošanas ciklā. Čaulas celtniecības laikā, rakstam jāsaglabā sava forma, kamēr tiek uzklāta keramikas putra un apvalks izžūst. Devaska noņemšanas laikā, raksts ir jānoņem, neradot pārmērīgu stresu vai plaisāšanu keramikas apvalkā.
Atkarībā no materiāla sastāva un lietuves aprīkojuma, devaskošanai var izmantot karstu ūdeni, tvaika, vai sistēmas, kuru pamatā ir mikroviļņu krāsnis. Ne katrs vidējas temperatūras sastāvs ir piemērots katrai noņemšanas metodei, tāpēc procesam ir jāievēro materiālu piegādātāja ieteikumi un lietuves apstiprinātie darbības parametri.
Izmaksu puse
Vidējas temperatūras vasks ir dārgāks nekā zemas temperatūras vasks. Pats raksta materiāls maksā vairāk, vaska inžektors prasa kapitālieguldījumu, un procesa kontrole ir prasīgāka. Taču kopējās izmaksas bieži vien ir labākas, jo ir lielāka raža, apakšējie lūžņi, un mazāk pakārtoto problēmu.
Esmu redzējis, ka projekti pāriet no zemas temperatūras uz vidējas temperatūras vasku un samazina ar rakstu saistītos lūžņus vairāk nekā uz pusi. Vaska izmaksas pieauga; kopējās izmaksas samazinājās.
4. Augstas temperatūras vasks: Īsa piezīme kontekstam
Augstas temperatūras vaskam ir augstāka kušanas temperatūra 100° C. Galvenās saimes ir kolofonija-plastmasa, plastmasas, un raksta materiāli uz sāls bāzes. Tie piedāvā augstu izturību, laba termiskā stabilitāte, un zema saraušanās, bet ražošanas process ir sarežģīts, materiāls parasti nav atkārtoti lietojams, un atvaskošanai ir nepieciešama zibspuldze, laistīt, vai organiskos šķīdinātājus. Izmaksas ir augstas.
Ūdenī šķīstošie rakstu materiāli un 3D drukāšanas rakstu materiāli praksē arī ietilpst šajā plašajā augstas temperatūras kategorijā.. Viena klasiska mācību grāmatas piezīme ir svarīga: augstas temperatūras rakstu materiāliem ir liela termiskā izplešanās, un atvasināšanas laikā apvalks var saplaisāt nepietiekamas stiprības dēļ. Tas ir reāls risks, nav teorētisks.
Lielākajai daļai lielu nerūsējošā tērauda lējumu, vidējas temperatūras vasks ir praktiskais kvalitātes etalons. Augstas temperatūras vasks ir paredzēts īpašiem gadījumiem.
5. Zema temperatūra vs. Vidējas temperatūras vasks: Galvenās atšķirības
Galvenā atšķirība starp abām kategorijām nav tikai temperatūra, kurā tās kūst.
Tas ir veids, kā to mehāniskās un termiskās īpašības ietekmē raksta ražošanu un turpmāko ieguldījumu liešanas procesu.
Salīdzinājums līdzās
| Salīdzināšanas kritērijs | Zemas temperatūras raksta materiāls | Vidējas temperatūras raksta materiāls |
| Tipisks kušanas temperatūras diapazons | Zem 70°C | 70-100°C |
| Reprezentatīvs tradicionālais formulējums | 50% parafīna vasks + 50% stearīnskābe | Kolofonija-vaska bāzes vai pildīti preparāti |
| Izturība | Salīdzinoši zems | Kopumā augstāks |
| Termiskā stabilitāte | Apakšējais; aptuveni 30°C, kā minēts tradicionālajos aprakstos | Labāks; aptuveni 35°C, kā minēts tradicionālajos aprakstos |
| Saraušanās | Salīdzinoši augsts | Salīdzinoši zems |
| Izmēru stabilitāte | Jutīgāks pret apkārtējās vides temperatūru | Kopumā stabilāks |
| Virsmas apdare | Salīdzinoši rupji tradicionālajos procesos | Smalkāka apdare sasniedzama ar kontrolētu injekciju |
| Rakstu izgatavošana | Var izmantot vienkāršas formēšanas vai presēšanas metodes | Parasti izmanto kontrolētu iesmidzināšanu |
Aprīkojuma prasības |
Bieži vien salīdzinoši vienkārši | Parasti ir nepieciešams iesmidzināšanas aprīkojums un stingrāka procesa kontrole |
| Materiālu atgūšana | Bieži vien ekonomisks un praktisks | Iespējams, bet ir atkarīgs no sastāva un reģenerācijas kontroles |
| Relatīvās izmaksas | Parasti zemāks | Kopumā augstāks |
| Kopējā čaulu sistēma | Ar ūdens stiklu savienots apvalks | Silīcija-sols savienots apvalks |
| Tipisks lietojuma uzsvars | Izmaksu jutīgi un salīdzinoši vienkārši lējumi | Precīzijas lējumi ar sarežģītām īpašībām vai stingrākām pielaidēm |
Tās ir vispārīgas tendences, nav absolūti noteikumi. Mūsdienu formulas var ievērojami atšķirties, un materiālu izvēlei jābūt balstītai uz izmērītajām īpašībām, piegādātāja dati, un ražošanas izmēģinājumi, nevis tikai kategorijas nosaukums.
Izturība un izturība pret deformācijām
Raksta stiprums ietekmē to, vai vaska komplekts var izturēt apstrādi, vārtiem, čaulas ēka, un pārvietošana starp ražošanas posmiem, nezaudējot paredzēto ģeometriju.
Zemas temperatūras materiāliem ir salīdzinoši zema izturība, tik plānas sienas, garas projekcijas, un neatbalstītām detaļām ir nepieciešama rūpīga apstrāde.
Vidējas temperatūras materiāli parasti nodrošina labāku izturību pret deformāciju, padarot tos piemērotākus sarežģītiem modeļiem un atkārtojamai ražošanai.
Tomēr, spēcīgāks modelis automātiski nav labāks modelis.
Pārmērīgs stīvums, nepiemērota saraušanās uzvedība, vai slikta diegu atbrīvošana var radīt citas ražošanas problēmas. Pilnīgajam materiāla sastāvam jābūt saskaņotam ar modeļa dizainu.
Termiskā stabilitāte un izmēru konsistence
Ieguldījumu liešanas modeļiem uzglabāšanas laikā var rasties temperatūras izmaiņas, montāža, čaulas ēka, un apstrāde.
Ja raksta materiāls ir jutīgs pret temperatūru, izmēru izmaiņas var ietekmēt gatavo lējumu.
Zemas temperatūras materiāli parasti uzrāda lielāku jutību pret apkārtējiem apstākļiem.
Vidējas temperatūras materiāli parasti nodrošina labāku izmēru stabilitāti, lai gan to faktiskā veiktspēja joprojām ir atkarīga no formulējuma, uzglabāšanas nosacījumi, un procesa kontrole.
Komponentiem ar šaurām izmēru pielaidēm, izmēru stabilitāte ir jānovērtē, veicot modeļa mērījumus un procesa spēju pētījumus, nevis izsecinot tikai no kušanas punktu klasifikācijas.
Virsmas apdare un detaļu replikācija
Raksta virsmas kvalitāte ir viens no faktoriem, kas ietekmē keramikas apvalka virsmas kvalitāti un, galu galā, liešana.
Vidējas temperatūras materiāli, kas apstrādāti ar kontrolētu iesmidzināšanu, var reproducēt smalkas formas detaļas un iegūt salīdzinoši gludu raksta virsmu.
Tas ir īpaši vērtīgi nerūsējošā tērauda lējumiem ar sarežģītām kontūrām, funkcionālās virsmas, un ierobežotas apstrādes pielaides.
Zemas temperatūras materiāli joprojām var radīt apmierinošus modeļus daudziem lietojumiem, bet tradicionālās formēšanas metodes un mazāk stabila raksta ģeometrija var ierobežot smalko detaļu sasniedzamo konsekvenci.
Ir arī svarīgi atzīt, ka galīgā liešanas virsma ir atkarīga no visas procesa ķēdes, ieskaitot mirst stāvokli, vircas sagatavošana, ugunsizturīgo daļiņu izmērs, čaumalu žāvēšana, šaušana, izliešana, un pēcliešanas tīrīšana.
6. Kā vaska izvēle ietekmē ieguldījumu liešanas kvalitāti
Raksta materiāla izvēle ir iepriekšējs lēmums ar sekām visā ražošanas procesā.
Nepiemērots sastāvs var palielināt defektus, samazināt ražu, un izveidot papildu apstrādes vai apdares darbus.
Raksta saraušanās un liešanas izmēri
Raksta saraušanās ietekmē izmērus, kas pārnesti no matricas uz modeli un galu galā uz lējumu.
Zemas temperatūras materiāliem parasti ir lielāka saraušanās un lielāka jutība pret temperatūras izmaiņām, tāpēc to izmēru uzvedība ir rūpīgi jākontrolē.
Vidējas temperatūras materiāli parasti nodrošina mazāku saraušanos un labāku izmēru stabilitāti.
Lai arī, lietuvēm joprojām jāņem vērā presformas izmēri, raksta saraušanās, apvalka uzvedība, sakausējuma sacietēšanas saraušanās, un sekojoša termiskā apstrāde vai mehāniskā apstrāde.
Praktisks ieteikums: Precīzām sastāvdaļām, noteikt izmēru kompensāciju, izmantojot izmērītos ražošanas datus. Nepaļaujieties uz vispārēju saraušanās pielaidi, nepārbaudot visu procesu.
Raksta deformācija un apvalka plaisāšana
Raksts, kas deformējas apstrādes vai korpusa veidošanas laikā, var radīt izmēru kļūdas un nekonsekventu korpusa biezumu.
Devaska noņemšanas laikā, raksta materiāla termiskā izplešanās un noņemšanas īpašības var ietekmēt arī keramikas apvalka radītos spriegumus.
Attiecības nav tikai tādas, ka materiāls ar augstāku kušanas temperatūru vienmēr izraisa lielāku vai mazāku apvalka spriegumu.
Raksta paplašināšana, mīkstināšana, drenāža, apvalka stiprums, apkures ātrums, un atvaskošanas metodei ir nozīme.
Lai samazinātu risku, lietuvēm vajadzētu:
- Kontrolēt modeļa uzglabāšanas temperatūru un apstrādes procedūras.
- Izvairieties no plānas vai neatbalstīta raksta elementu nevajadzīgas ielādes.
- Optimizējiet čaumalas žāvēšanu un nodrošiniet pietiekamu apvalka stiprību pirms atvasināšanas.
- Apstipriniet devasksācijas temperatūru, spiediens, un sildīšanas ātrums izvēlētajam materiālam.
- Pirms ieliešanas pārbaudiet, vai čaumalās nav plaisu un citu defektu.
Virsmas defekti un apstrādes pielaides
Raksta virsmas raupjumus un defektus var pārnest uz čaulu un lējumu.
Vidējas temperatūras materiāli var palīdzēt iegūt smalkāku raksta virsmu, bet tie nevar kompensēt bojātos presus, slikta vircas sagatavošana, vai nepietiekama apvalka žāvēšana.
Investīciju lējumiem, kam nepieciešama augsta virsmas kvalitāte, lietuvei jāpārvalda raksta kvalitāte, keramikas apvalka sagatavošana, un liešanas apstākļi kā viena integrēta sistēma.
Apstrādes pielaides jānosaka atbilstoši funkcionālajām prasībām un procesa iespējām, nevis izmantot kā aizstājēju, lai kontrolētu augšpus esošos defektus.
7. Praktiskas veikala piezīmes
Kontrolējiet darbnīcas temperatūru.
Zemas temperatūras vasks pie 30°C termiskā stabilitāte ir jutīgs pret vasaras karstumu.
Vidējas temperatūras vasks 35°C ir labāks, bet nav imūns. Gaisa kondicionēšana vai kontrolēta uzglabāšana nav greznība; tā ir daļa no procesa.
Nesajauciet vaska sistēmas.
Zemas un vidējas temperatūras vaskiem ir atšķirīgas reģenerācijas un atvaskošanas prasības. Savstarpēja piesārņošana izraisa pārziepjošanu, ieslēgumi, un apvalka defekti. Turiet tos atsevišķi.
Nopietni izturieties pret reģenerēto vasku.
Vidēja temperatūras vaska atgūšanai nepieciešama pareiza nosēdināšana, filtrēšana, un apstrāde ar skābi. Slikti apstrādāts reģenerētais vasks ir slēpts raksta defektu avots.
Saskaņojiet vasku ar apvalku, ne tikai uz zīmējumu.
Vidēja temperatūras vaska raksts nātrija silikāta apvalkā ir neatbilstība. Zemas temperatūras vaska raksts silīcija dioksīda sola apvalkā arī ir neatbilstība. Vaska un saistvielas pāris ir sistēma.
Apstipriniet ar izmēģinājumu.
Pirms ražošanas cikla veikšanas, veidojiet parauga modeli, izmērīt to, uzglabāt to, nolobīt to, un ielej to. Dati pārspēj viedokli.
8. Secinājums
Zemas un vidējas temperatūras rakstu materiāli atšķiras pēc to kušanas temperatūras diapazona, izturība, termiskā stabilitāte, saraušanās, virsmas apdare, un apstrādes prasības.
Zemas temperatūras materiāli, parasti zem 70°C, piedāvā zemas izmaksas, salīdzinoši vienkārša ražošana, un labs atveseļošanās potenciāls.
Vidējas temperatūras materiāli, parasti no 70°C līdz 100°C, nodrošināt lielāku izturību, labāka izmēru stabilitāte, zemāka saraušanās, un smalkāka raksta replikācija piemērotos injekcijas apstākļos.
Vecais inženiera likums joprojām ir spēkā: saskaņojiet vasku ar apvalku, liešanas prasība, un darbnīcas vidi.
Dariet to, un vasks darīs savu darbu. Ignorēt to, un nekāda procesa pielāgošana neglābs skrējienu.
FAQ
Kāda ir galvenā atšķirība starp zemas un vidējas temperatūras vasku?
Zemas temperatūras vasks kūst zem 70°C un tam ir slikta termiskā stabilitāte (apmēram 30°C).
Vidējas temperatūras vasks kūst 70–100°C un tam ir labāka termiskā stabilitāte (apmēram 35°C), lielāka izturība, un smalkāka virsmas reprodukcija.
Kāpēc vidējas temperatūras vasks ir dārgāks??
Raksta materiāls maksā vairāk, vaska inžektors prasa kapitālieguldījumu, un procesa kontrole ir prasīgāka. Lai arī, lielāka raža un mazāks lūžņu daudzums bieži kompensē izmaksas.
Vai var reģenerēt vidējas temperatūras vasku?
Jā, bet atveseļošanās prasa pareizu nostādināšanu, filtrēšana, un ārstēšana. Slikti apstrādāts reģenerētais vasks rada defektus.
Kurš vasks nodrošina labāku virsmas apdari?
Vidēja temperatūras vasks, īpaši ar šķidruma injekciju, nodrošina smalkāku virsmas apdari un labāku raksta detaļu atveidojumu.

