
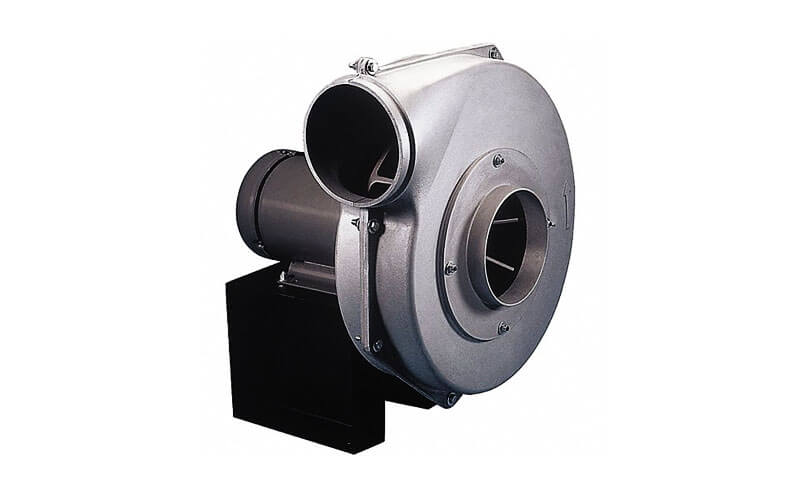
Rūpnieciskajiem pūtējiem, centrbēdzes ventilatori, HVAC iekārtas, ventilācijas sistēmas, gaisa apstrādes iekārtas, un specializētas šķidruma pārvietošanas iekārtas,
korpusā bieži ir iekļauti sarežģīti elementi, piemēram, volūta, ieplūdes pāreja, izplūdes atvere, montāžas priekšnieki, gultņu sēdekļi, pārbaudes ostās, ribas, un integrētās savienojuma saskarnes.
Šo funkciju ekonomiska ražošana, vienlaikus saglabājot izmēru konsekvenci, var būt sarežģīta, izmantojot parastās ražošanas metodes.
Lietie alumīnija pūtēju korpusi nodrošināt efektīvu risinājumu, ja ražotājiem nepieciešama vieglas konstrukcijas kombinācija, izturība pret koroziju, siltuma veiktspēja, struktūras stingrība, un sarežģīta gandrīz tīkla formas ģeometrija.
Alumīnija liešana ļauj veidot korpusu atbilstoši tā funkcionālajām prasībām, nevis montēt no daudzām atsevišķi izgatavotām plāksnēm.
1. Kas ir lieta alumīnija pūtēja korpuss?
Izšķirt lieta alumīnija pūtēja korpuss ir pūtēja korpuss, ko ražo, ielejot izkausētu alumīnija sakausējumu sagatavotā veidnē un ļaujot tam sacietēt vajadzīgajā korpusa ģeometrijā.
Pēc liešanas, komponents parasti tiek pakļauts tādiem procesiem kā beršana, termiskā apstrāde, CNC apstrāde, noplūdes pārbaude, izmēru pārbaude, un virsmas apdari, pirms kļūst par gatavu pūtēja korpusu.
Korpusa galvenā funkcija ir apņemt un vadīt lāpstiņriteni, vienlaikus izveidojot kontrolētu eju kustīgajai videi.

Centrbēdzes pūtējā, piemēram, gaiss iekļūst lāpstiņriteņa centra tuvumā, tiek paātrināts radiāli uz āru ar rotējošiem asmeņiem, un pēc tam nonāk korpusa spirālveida vai izplūdes kanālā.
Korpusa ģeometrijai ir tieša ietekme uz spiediena attīstību, plūsmas sadalījums, turbulence, un energoefektivitāti.
Tāpēc korpuss darbojas gan kā a konstrukcijas sastāvdaļa un aerodinamiskā plūsmas eja.
Tipiska alumīnija pūtēja korpusa konstrukcija
| Iezīmēt | Tipiska dizaina funkcija |
| Volutu kamera | Savāc un virza gaisu no lāpstiņriteņa uz izplūdi |
| Ieplūdes atvere | Kontrolē gaisa iekļūšanu un samazina plūsmas traucējumus |
| Izlādes izvads | Savieno pūtēju ar kanāliem vai pakārtotām iekārtām |
| Montāžas atloka | Nodrošina stingru saskarni uzstādīšanai |
| Montāžas priekšnieki | Piestipriniet skrūves, skrūves, gultņi, sensori, vai aksesuāri |
| Pastiprinošās ribas | Uzlabojiet stingrību, vienlaikus kontrolējot materiāla izmantošanu |
| Mehāniski apstrādātas saskarnes | Nodrošiniet precīzas montāžas un blīvēšanas virsmas |
| Drenāžas vai pārbaudes funkcijas | Veicināt apkopi, tīrīšana, vai šķidruma pārvaldība |
2. Kāpēc alumīnijs ir ideāli piemērots pūtēju korpusiem
Viegla konstrukcija
Alumīnijs ir blīvums 2.7 G/cm³, apmēram viena trešdaļa no tērauda (7.85 G/cm³).
Šis svara samazinājums ir būtisks lietojumos, kur ventilatora korpuss ir daļa no mobilas vai piekārtas sistēmas.
Lietais alumīnija korpuss var būt 60-70% vieglāks nekā līdzvērtīgs izgatavots tērauda korpuss.
Tas nozīmē vieglāku apstrādi, samazinātas uzstādīšanas izmaksas, mazāki transporta izdevumi, un samazinātas strukturālā atbalsta prasības.
Dizaina brīvība un kompleksā ģeometrija
Alumīnijs ir viens no visvairāk liejamajiem metāliem. Sarežģītas iekšējās plūsmas ejas, izliektas ritināšanas formas, plānas sienas, un integrētās montāžas funkcijas var izliet tieši, novēršot nepieciešamību pēc izgatavošanas, metināšana, un montāža.
Šī dizaina brīvība ļauj inženieriem optimizēt korpusa aerodinamisko veiktspēju, vienlaikus samazinot komponentu skaitu un montāžas darbības.
Izturība pret koroziju
Alumīnijs dabiski veido stabilu, pašdziedinošs alumīnija oksīds (Al₂O3) plēve, kas aizsargā pret atmosfēras koroziju, mitrums, un daudzas ķīmiskas vielas.
Atšķirībā no tērauda, alumīnijs nerūsē un nav nepieciešama krāsošana vai cinkošana aizsardzībai pret koroziju lielākajā daļā vidi.
Īpaši agresīvai videi, izturību pret koroziju var vēl vairāk uzlabot, izmantojot anodēšanu vai pulvera pārklājumu.
Augsta siltumvadītspēja
Alumīnija siltumvadītspēja ir aptuveni 200-210 W/(m·K), ievērojami augstāks par tēraudu (45-60 W/(m·K)).
Šis īpašums ir būtisks ventilatora korpusiem, jo tas nodrošina efektīvu siltuma izkliedi no ventilatora motora un saspiestā gaisa plūsmas.
Samazinot darba temperatūru, alumīnija korpusi var pagarināt gultņu kalpošanas laiku, plombas, un citas sastāvdaļas.
Pārstrādājamība un ilgtspējība
Alumīnijs ir 100% pārstrādājams, nezaudējot īpašības. Alumīnija pārstrādei nepieciešamā enerģija ir tikai aptuveni 5% no tā, kas nepieciešams primārā alumīnija ražošanai. Tas padara alumīniju par videi draudzīgu izvēli pūtēju korpusiem.
3. Lieta alumīnija pūtēju korpusu veidi
Lieta alumīnija pūtēju korpusus var klasificēt vairākos veidos, ieskaitot ventilatora konfigurāciju, korpusa ģeometrija, liešanas struktūra, un pieteikuma prasības.
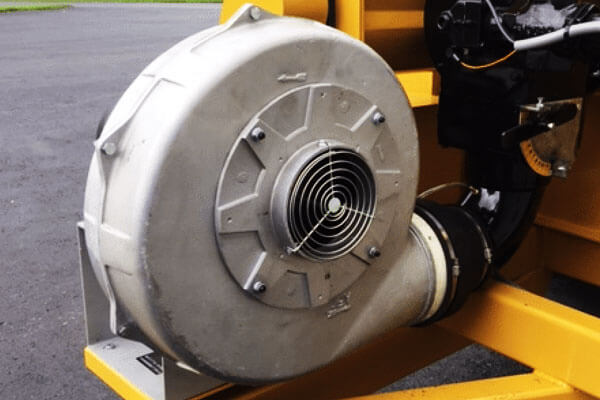
Centrbēdzes pūtēju korpusi
Centrbēdzes pūtēju korpusi ir viens no visizplatītākajiem alumīnija liešanas pielietojumiem.
To raksturīgā ģeometrija parasti ietver apļveida vai ruļļa formas plūsmas kameru, kas ieskauj lāpstiņriteni.
Kā lāpstiņritenis griežas, gaiss ieplūst aksiāli un tiek izvadīts radiāli. Korpuss savāc šo plūsmu un daļu ātruma pārvērš statiskā spiedienā, vienlaikus virzot gaisu uz izplūdes atveri.
Labi izstrādātam centrbēdzes korpusam ir jāsaglabā atbilstošs attālums ap lāpstiņriteni un jānodrošina vienmērīgs iekšējais plūsmas ceļš.
Vietējie pārtraukumi, pēkšņas šķērsgriezuma izmaiņas, vai pārmērīgi virsmas nelīdzenumi var palielināt turbulenci un spiediena zudumus.
Volute pūtēju korpusi
Volutā korpusā ap lāpstiņriteni tiek izmantota izplešas spirālveida eja. Šķērsgriezuma laukums ap spirāli parasti pakāpeniski palielinās, lai pielāgotos pieaugošajam savāktā gaisa daudzumam.
Šī ģeometrija ir īpaši piemērota liešanai, jo izliekto trīsdimensiju formu var izgatavot kā integrētu sastāvdaļu, nevis izgatavot no vairākām izliektām un metinātām sekcijām..
Volute ģeometrija ir ļoti specifiska lietojumam. Nepieciešamais profils ir atkarīgs no lāpstiņriteņa diametra, asmeņu konfigurācija, rotācijas ātrums, plūsmas ātrums, spiediena attiecība, un darbības punkts.
Atpakaļ izliekti un uz priekšu izliekti pūtēju korpusi
Dažādām lāpstiņriteņa konfigurācijām var būt nepieciešama atšķirīga korpusa ģeometrija.
Atpakaļ izliekti lāpstiņriteņi parasti ir saistītas ar efektīvu darbību un relatīvi stabiliem spiediena raksturlielumiem, kamēr uz priekšu izliekti lāpstiņriteņi var nodrošināt augstu gaisa plūsmu kompaktos iepakojumos.
Korpusam jābūt veidotam tā, lai tas papildinātu izvēlēto lāpstiņriteni, nevis uzskatītu par neatkarīgu sastāvdaļu.
Kompakti integrēti pūtēju korpusi
Kompaktam aprīkojumam, pūtēja korpuss var integrēt vairākas funkcijas vienā lējumā.
Montāžas kājas, motora saskarnes, kabeļa vai sensora noteikumi, pastiprinošās ribas, un kanālu savienojumus var iestrādāt tieši lējumā.
Šī pieeja var samazināt montāžas sarežģītību un radīt kompaktāku kopējo produktu.
Pielāgoti rūpniecisko pūtēju korpusi
Rūpnieciskiem lietojumiem bieži ir nepieciešami korpusi, kas izstrādāti atbilstoši konkrētiem darbības apstākļiem, nevis standartizētiem izmēriem.
Pielāgots korpuss var ietvert neparastus montāžas modeļus, specializētas izlādes ievirzes, liela izmēra pārbaudes atveres, pastiprinātas sekcijas, vai sensoru un vadības iekārtu saskarnes.
4. Alumīnija sakausējumi pūtēju korpusu liešanai
Lietiem pūtēju korpusiem, Al-Si liešanas sakausējumi ir īpaši pievilcīgi, jo silīcijs uzlabo plūstamību un liešanas veiktspēju, vienlaikus palīdzot ražotājiem reproducēt izliektas ejas, ribas, priekšniekiem, un salīdzinoši plānas sienu daļas.
| Alumīnija sakausējums | Pūtēju korpusu priekšrocības | Tipiski apsvērumi |
| A356 / A356.0 | Laba liešanas spēja, mehāniskā izturība, izturība pret koroziju, un apstrādājamību; piemērots strukturālajiem ventilatoru korpusiem | Termisko apstrādi var izmantot, ja nepieciešama lielāka izturība un izmēru stabilitāte |
| A357 / A357.0 | Lielāka izturība un noguruma veiktspēja nekā daudziem vispārējas nozīmes liešanas sakausējumiem; piemērots smagi noslogotiem korpusiem | Nepieciešama stingrāka liešanas un termiskās apstrādes procesa kontrole, un parasti tam ir augstākas materiālu izmaksas |
| 319 / 319.0 | Laba liešanas spēja, mašīnīgums, izturība, un izmēru stabilitāte; piemērots sarežģītiem rūpnieciskiem korpusiem | Vara saturs nodrošina noderīgu izturību, bet var samazināt izturību pret koroziju salīdzinājumā ar dažiem Al-Si-Mg sakausējumiem |
380 / 380.0 |
Lieliska plūstamība, laba apstrādājamība, laba izmēru stabilitāte, un ekonomiska ražošana; plaši izmanto sarežģītiem lējumiem | Labi piemērots liela apjoma ražošanai, bet tā mehāniskās un korozijas īpašības var būt zemākas nekā specializētiem termiski apstrādājamiem sakausējumiem |
| ADC12 | Lieliska liešanas spēja, šķidrums, Izmēra precizitāte, virsmas kvalitāte, un apstrādājamību; ļoti piemērots plānsienu un sarežģītu pūtēju korpusiem | Galvenokārt izmanto liešanai presē; termiskās apstrādes iespējas un mehāniskā veiktspēja ir ierobežotākas nekā A356/A357 |
| AlSi10Mg | Labs liešanas līdzsvars, izturība, izturība pret koroziju, mašīnīgums, un izmēru veiktspēja | Piemērots, ja mehāniskā veiktspēja un konstrukcijas integritāte ir svarīgākas par minimālajām liešanas izmaksām |
5. Alumīnija pūtēju korpusu liešanas procesi
Liešanas procesam ir liela ietekme uz izmēru precizitāti, virsmas kvalitāte, struktūras integritāte, ģeometriskā brīvība, instrumentu izmaksas, un lieta alumīnija pūtēja korpusa ražošanas ekonomika.
Smilšu liešana
Smilšu liešana ir viena no daudzpusīgākajām alumīnija pūtēju korpusu ražošanas metodēm, it īpaši, ja korpuss ir salīdzinoši liels, ģeometriski sarežģīts, vai ražots mazos vai vidējos daudzumos.
Smilšu veidni veido ap modeli, kas attēlo korpusa ārējo ģeometriju.
Vajadzības gadījumā var ievietot serdes, lai izveidotu iekšējos dobumus, gaisa ejas, montāžas padziļinājumi, un citas pazīmes, kuras nevar izveidot tieši pelējuma dobumā.
Pēc tam veidnē ielej izkausētu alumīniju, atļauts sastingt, un izņemt pēc atdzesēšanas.
Smilšu liešanas galvenā priekšrocība ir dizaina elastība. Instrumentu izmaksas ir salīdzinoši zemas, modeļa modifikācijas ir salīdzinoši vienkāršas, un process aptver plašu alumīnija sakausējumu un korpusu izmēru klāstu.
Tas padara to īpaši piemērotu pielāgotiem rūpniecisko pūtēju korpusiem, prototipus, rezerves daļas, un produkti ar salīdzinoši zemu gada pieprasījumu.
Galvenais kompromiss ir tāds, ka lējumam parasti ir nepieciešama vairāk pēcapstrādes nekā pastāvīgai veidnei vai presformas detaļām..
Veidnes granulētā virsma rada arī salīdzinoši raupju liešanas apdari, savukārt izmēru izmaiņas ietekmē modeļa precizitāte, pelējuma sagatavošana, saraušanās, un sacietēšanas uzvedība.
Tipiski lietojumi ietver:
- Lieli industriālo pūtēju korpusi
- Maza apjoma un pielāgoti korpusi
- Prototips un izstrādes sastāvdaļas
- Korpusi ar sarežģītām iekšējām ejām
- Lieljaudas aprīkojums, kam nepieciešama elastīga liešanas konstrukcija
Pastāvīga pelējuma liešana
Pastāvīgā veidņu liešana, pazīstams arī kā gravitācijas liešana, izmanto atkārtoti lietojamu metāla veidni, parasti ražo no tērauda vai čuguna.
Izkausēts alumīnijs iekļūst dobumā galvenokārt gravitācijas ietekmē, un veidni atver pēc sacietēšanas, lai noņemtu lējumu.

Salīdzinot ar smilšu liešanu, stingrā metāla veidne nodrošina labāku ārējās ģeometrijas kontroli un parasti rada a gludāka virsma un konsekventāki izmēri.
Atkārtoti lietojamie instrumenti nodrošina arī īsāku cikla laiku un uzlabotu atkārtojamību vidēja apjoma ražošanai.
Pastāvīgā liešana veidnē ir īpaši efektīva, ja pūtēja korpusam ir samērā stabila konstrukcija un tā ģeometriju var atbrīvot no metāla veidnes bez pārmērīgiem iegriezumiem vai sarežģītām pamatprasībām..
Tās galvenais ierobežojums ir lielāki sākotnējie instrumenti ieguldījumi un samazināta elastība būtiskām dizaina izmaiņām.
Līdz ar to, parasti tas ir pievilcīgāks, ja ražošanas apjoms ir pietiekams, lai sadalītu instrumentu izmaksas lielākam detaļu skaitam.
Tipiski lietojumi ietver:
- Vidēja tilpuma pūtēju korpusi
- Atkārtota OEM ražošana
- Korpusi, kuriem nepieciešama uzlabota virsmas kvalitāte
- Vidēji sarežģīti alumīnija korpusi
- Sastāvdaļas, kurām nepieciešama labāka izmēru konsistence nekā smilšu liešanai
Mirkšana
Augstspiediena presliešana (HPDC) ar lielu ātrumu un spiedienu piespiež izkausētu alumīniju precīzā tērauda presformā.
Ātra uzpildīšana un sacietēšana ļauj ražot kompleksu, plānsienu komponenti ar augstu atkārtojamību un izcilu virsmas kvalitāti.
Kompaktiem pūtēju korpusiem, Liešanā var integrēt vairākas funkcijas, tostarp montāžas priekšnieki, ribas, atloki, skrūvju priekšnieki, un savienojuma funkcijas- vienā komponentā.
Tas samazina sekundāro darbību skaitu un var ievērojami uzlabot ražošanas efektivitāti lielos apjomos.
Liešana ir īpaši piemērota sakausējumiem, piemēram, ADC12 un citi alumīnija sakausējumi kas nodrošina labu plūstamību un veidņu aizpildīšanas veiktspēju.
Lai arī, process prasa ievērojamus instrumentu ieguldījumus. Bažas var radīt arī gāzes porainība, jo ātrgaitas uzpildes laikā var tikt iesprostoti gaiss.
Tas ir īpaši svarīgi, ja korpusam ir nepieciešama spiediena hermētiskums vai liela apstrāde.
Procesu dizains, vakuuma palīdzība, pārplūdes sistēmas, vārtu optimizācija, un tādēļ var būt nepieciešamas atbilstošas apstrādes pielaides.
Tipiski lietojumi ietver:
- Liela tilpuma pūtēju korpusi
- Kompakti un viegli korpusi
- Plānsienu dizaini
- HVAC un elektronikas dzesēšanas iekārtas
- Automobiļu un rūpnieciskās gaisa pārvietošanas sastāvdaļas
Zema spiediena liešana
Zemspiediena liešana (LPDC) aizpilda metāla veidni, izkausētajam alumīnijam pieliekot kontrolētu spiedienu, nevis paļaujoties tikai uz gravitāciju.
Salīdzinoši maigais un kontrolētais iepildīšanas modelis var uzlabot metāla plūsmas stabilitāti un samazināt turbulenci, salīdzinot ar parasto augstspiediena pildījumu..
Šis process ir īpaši pievilcīgs, ja korpusam ir nepieciešama kombinācija sarežģīta ģeometrija, struktūras integritāte, izmēru konsistence, un samazināta porainība.
Zemspiediena liešana var būt izdevīga arī komponentiem, kam nepieciešama spiediena necaurlaidība, jo kontrolēti uzpildes un sacietēšanas apstākļi var palīdzēt samazināt noteiktus iekšējos defektus, ja process ir pareizi izstrādāts..
Salīdzinot ar HPDC, lai arī, LPDC parasti ir zemāki ražošanas rādītāji, un tam ir nepieciešams specializēts aprīkojums un instrumenti.
Tāpēc ražošanas ekonomikas un liešanas veiktspējas ziņā tas ieņem starpposma pozīciju starp parasto gravitācijas liešanu un augstspiediena liešanu..
Tipiski lietojumi ietver:
- Augstas integritātes pūtēju korpusi
- Spiedienjutīgas gaisa apstrādes sastāvdaļas
- Automobiļu un transporta sastāvdaļas
- Sarežģīti konstrukcijas korpusi
- Vidējs- liela apjoma ražošanai
Investīciju liešana
Investīciju liešana, vai zaudētā vaska liešana, izmanto izlietojamus vaska rakstus un keramikas apvalkus, lai reproducētu ļoti sarežģītas ģeometrijas.
Pēc vaska noņemšanas, izkausēts alumīnijs tiek ievadīts keramikas veidnē.
Galvenā priekšrocība ir spēja vairoties sarežģīta ģeometrija, smalka detaļa, plānas sekcijas, un sarežģītas pārejas ar salīdzinoši nelielu atdalīšanās līniju ierobežojumu.
Tas var būt noderīgi specializētiem pūtēju korpusiem, kur parastajai veidņu konstrukcijai ir nepieciešami daudzi serdeņi vai atsevišķas sastāvdaļas.
Ieguldījumu liešana var arī samazināt materiāla daudzumu, kas jānoņem turpmākās apstrādes laikā, jo liešana var tuvināt galīgo ģeometriju.
Tās trūkumi galvenokārt ir ekonomiski. Rakstu izgatavošana, keramikas apvalka sagatavošana, izdegšana, un liešanas darbības ir darbietilpīgākas un parasti dārgākas nekā parastā smilšu vai presliešana.
Tāpēc tas ir vispiemērotākais, ja ģeometriskā sarežģītība vai izmēri attaisno papildu izmaksas.
Tipiski lietojumi ietver:
- Mazas un vidējas precizitātes pūtēju korpusi
- Ļoti sarežģītas plūsmas ģeometrijas
- Specializētas rūpnieciskās iekārtas
- Prototips un maza apjoma komponenti
- Korpusi, kuriem nepieciešama gandrīz tīkla formas ražošana
6. No liešanas līdz gatavam pūtēja korpusam
Augstas kvalitātes lieta alumīnija pūtēja korpusa izgatavošana nav tikai izkausēta alumīnija ieliešana veidnē.
Pēdējā sastāvdaļa ir kontrolētas ražošanas ķēdes rezultāts, kurā ir integrēts inženiertehniskais dizains, liešanas procesa izvēle, instrumenti, kausēšana un liešana, termiskā apstrāde, apstrāde, apdare, un pārbaude.
Dizains un inženierija
Ražošanas process sākas ar pūtēja korpusa 3D CAD modeļa pārskatīšanu, tehniskie rasējumi, ekspluatācijas apstākļi, un funkcionālās prasības.
Inženieri novērtē korpusa iekšējās plūsmas kanālu, sienas biezums, montāžas konstrukcija, atloku saskarnes, pastiprinošās ribas, priekšniekiem, un citas kritiskas funkcijas.
Pēc tam dizains tiek optimizēts Izgatavojamības dizains (DFM).
Atbilstoši iegrimes leņķi, vienotas sienu sekcijas, filejas, apstrādes piemaksas, un pārejas starp biezām un plānām zonām palīdz samazināt liešanas defektus un vienkāršot pakārtoto apstrādi.
Sarežģītiem korpusiem, liešanas simulāciju var izmantot, lai novērtētu izkausēta metāla pildījumu, sacietēšana, saraušanās, termiskie gradienti, un iespējamā porainība pirms instrumentu izgatavošanas.
Simulācijas programmatūra, piemēram, ProCAST vai līdzvērtīgas sistēmas, var palīdzēt inženieriem optimizēt vārtu un padeves sistēmu un iepriekš noteikt augsta riska reģionus..
Instrumentu un rakstu izgatavošana
Kad liešanas dizains ir pabeigts, instrumenti tiek ražoti atbilstoši izvēlētajam liešanas procesam.
Par smilšu liešana, tiek ražoti modeļi un serdes kastes, lai definētu ārējo un iekšējo ģeometriju.
Var būt nepieciešami serdeņi slēgtās plūsmas kanālos vai dobumos, kurus nevar izveidot tieši veidne.
Par pastāvīgā veidne un liešana, tiek ražotas precīzas metāla presformas, parasti no piemērotiem instrumentu tēraudiem.
Matricā ir iekļauta dobuma ģeometrija, atdalīšanas virsmas, vārtu sistēma, ežektora īpašības, un citi elementi, kas nepieciešami atkārtojamai ražošanai.
Par investīciju liešana, vaska injekcijas instrumenti tiek ražoti, lai izveidotu vienreizējās lietošanas vaska rakstus ar nepieciešamo ģeometriju.
Instrumentu precizitāte ir svarīga, jo šajā posmā radušās izmēru kļūdas var tieši pārnest uz katru nākamo liešanu.
Veidņu sagatavošana un liešanas ražošana
Faktiskais liešanas process atšķiras atkarībā no izvēlētās tehnoloģijas, bet mērķis paliek tas pats: pilnībā piepildiet veidni, vienlaikus samazinot turbulenci, gāzes aizķeršanās, oksīdu veidošanās, saraušanās, un citi liešanas defekti.
Smilšu liešanā, pirms kausēta alumīnija ievadīšanas veidne tiek samontēta ar nepieciešamajiem serdeņiem un aizbīdņu sistēmu. Pastāvīgā veidņu liešanā, atkārtoti lietojamo veidni pirms ieliešanas iztīra un uzsilda.
Augstspiediena liešanai, metāls tiek ātri ievadīts matricā kontrolētā spiedienā, savukārt zemspiediena liešanā izmanto kontrolētu gāzes spiedienu, lai ievadītu alumīniju veidnē.
Ražošanas laikā, svarīgi parametri, piemēram, metāla temperatūra, pelējuma temperatūra, uzpildes uzvedība, spiediens, cikla laiks, un dzesēšanas apstākļiem ir jāpaliek noteiktajā procesa logā.
Konsekventa procesa kontrole ir būtiska, lai saglabātu liešanas kvalitāti no vienas ražošanas partijas uz otru.
Fettling un liešanas tīrīšana
Pēc sacietēšanas, pūtēja korpuss tiek izņemts no veidnes un tiek pakļauts smelšana un tīrīšana.
Vārti, skrējēji, stāvvieta, un lieko metālu noņem, izmantojot zāģēšanu, griezt, slīpēšana, vai citas piemērotas metodes. Vajadzības gadījumā tiek noņemts arī zibspuldzes un atdalīšanas materiāls.
Pēc tam liešanas virsmu var notīrīt ar skrošu strūklu, krītot, vai citas mehāniskas tīrīšanas metodes.
Īpaša uzmanība jāpievērš iekšējām ejām, jo tajās paliek smiltis, serdes materiāls, oksīds, vai vaļīgas daļiņas var traucēt ventilatora komplektu vai piesārņot darba gaisa plūsmu.
Šajā posmā, lējums tiek vizuāli pārbaudīts, vai tajā nav acīmredzamu defektu, piemēram, plaisas, nepareizi, auksts aizveras, pārmērīga porainība, ieslēgumi, un virsmas nelīdzenumi.
Termiskā apstrāde
Termiskā apstrāde ir atkarīga no izvēlētā alumīnija sakausējuma un nepieciešamajām mehāniskajām īpašībām.
Termiski apstrādājamiem sakausējumiem, piemēram, A356 un A357, kontrolēts termiskās apstrādes cikls var būtiski uzlabot izturību, cietība, noguruma veiktspēja, un izmēru stabilitāte.
Tipiska T6 tipa apstrāde sastāv no šķīduma apstrādes, ātra dzesēšana, un mākslīgā novecošana. Šķīduma apstrādes laikā, leģējošie elementi tiek ievietoti cietā šķīdumā.
Rūdīšana saglabā vēlamo pārsātināto struktūru, savukārt mākslīgā novecošana veicina kontrolētu nokrišņu veidošanos, kas palielina mehānisko izturību.
CNC apstrāde
Pēc liešanas un, ja nepieciešams, termiskā apstrāde, kritiskās virsmas tiek apstrādātas līdz to galīgajiem izmēriem.
CNC frēzēšana parasti tiek izmantota, lai iegūtu precīzu montāžas virsmas, atloku virsmas, un atskaites plaknes. Urbšana rada precīzas montāžas un stiprinājuma caurumus, kamēr pieskaršanās rada vītņotas saskarnes.
Urbumu var izmantot ar gultņiem saistītiem urbumiem un citiem cilindriskiem elementiem, kam nepieciešams kontrolēts diametrs un izlīdzināšana. Atbrīvošanu var izmantot vietās, kur nepieciešamas stingrākas caurumu pielaides.
Apstrādes stratēģijai jābalstās uz korpusa noteikto bāzes struktūru.
Tas nodrošina, ka kritiskie elementi saglabā pareizas pozicionēšanas attiecības, nevis vienkārši sasniedz to individuālās izmēru pielaides.
Sarežģītiem pūtēju korpusiem, daudzu asu CNC apstrāde var samazināt iestatījumu skaitu un uzlabot savstarpēji savienoto funkciju pozicionēšanas precizitāti.
Virsmas apstrāde un galīgā apdare
Pēc apstrādes, korpuss var tikt apstrādāts ar aizsargājošu vai dekoratīvu virsmu atkarībā no tā darbības vides.
Kopējās iespējas ietver pulvera pārklājums, gleznošana, Anodējošs, un ķīmiskās konversijas pārklājums.
Pirms pārklājuma, Virsmai jābūt pareizi notīrītai un sagatavotai, lai nodrošinātu atbilstošu saķeri un vienmērīgu pārklājumu.
Ja tiek izmantotas blīvēšanas vai precīzas montāžas virsmas, var būt nepieciešama maskēšana, lai nepieļautu, ka pārklājuma uzkrāšanās nemaina kritiskos izmērus.
Galīgā pārbaude un izlaišana
Pēdējā posmā tiek pārbaudīts, vai gatavais ventilatora korpuss atbilst inženiertehniskajai specifikācijai.
Pārbaude var ietvert:
- Izmēru mērīšana, izmantojot CMM vai precizitātes mērierīces
- Urbuma diametrs un stāvokļa pārbaude
- Plakanuma un perpendikularitātes pārbaudes
- Virsmas raupjuma mērīšana
- Vizuāla pārbaude
- Materiālu un termiskās apstrādes pārbaude
- Liešanas defektu pārbaude, ja nepieciešams
- Pārklājuma biezuma un adhēzijas pārbaude
Kritiskām sastāvdaļām, Lai novērtētu iekšējo lējumu integritāti, var iekļaut rentgenstaru vai citas nesagraujošas pārbaudes metodes.
Gatavais korpuss tiek atbrīvots tikai pēc tā liešanas kvalitātes, mehāniskais stāvoklis, Izmēra precizitāte, virsmas apstrāde, un funkcionālās saskarnes ir pārbaudītas.
7. CNC apstrādes un precizitātes funkcijas
CNC apstrāde ir būtiska, lai sasniegtu stingras pielaides un precīzas īpašības, kas nepieciešamas ventilatora korpusa darbībai.
Kritiski apstrādātas īpašības
Gultņu urbumi ir nepieciešams precīzs diametrs un apaļums, lai nodrošinātu pareizu gultņu piemērotību un izlīdzināšanu. Pūtēja ritenim ir jādarbojas pareizi, lai izvairītos no vibrācijas un trokšņa. Parasti, gultņu urbumi ir apstrādāti ar pielaidēm ±0,01-0,02 mm.
Montāžas virsmas piemēram, motora montāžas virsmas, kāju stiprinājuma virsmas, un atloku virsmām ir nepieciešams līdzenums un paralēlisms, lai nodrošinātu pareizu montāžu un izlīdzināšanu. Tipiskas plakanuma prasības ir 0.05-0.1 mm.
Dībeļu tapu caurumi tiek izmantoti precīzai atrašanās vietai montāžas laikā. Šos caurumus parasti izgriež ar pielaidēm ±0,01–0,02 mm.
Vītņoti caurumi ir nepieciešami stiprinājumiem. Pieskaršanās nodrošina precīzu vītnes formu un novietojumu.
Blīvēšanas virsmas piemēram, O veida gredzenu rievām un starpliku virsmām nepieciešama gluda virsmas apdare (Ra ≤1,6 µm) lai nodrošinātu hermētiskus blīvējumus.
Apstrādes secība
Tipiskā ventilatora korpusa apstrādes secība sākas ar neapstrādātu apstrādi, lai noņemtu lielāko daļu materiāla.
Tam seko kritisko īpašību apdare, lai sasniegtu vajadzīgās pielaides un virsmas apdari. Beidzot, vītņošanas un vītņošanas darbības tiek veiktas, lai pabeigtu korpusu.
8. Virsmas apdare un aizsardzība pret koroziju
Virsmas apstrāde Iespējas
Kā-cast virsmas tiek atstātas kā nolietas no lietuves. Šī ir lētākā iespēja un ir piemērota slēptām lietojumprogrammām, rūpnieciskā vide, un nekodīgiem lietojumiem.
Šāvienu spridzināšana notīra virsmu un sagatavo to turpmākai apdarei. Strūklu strūklu apstrāde ar tērauda vai keramikas materiāliem noņem smilšu atlikumus un oksīda nogulsnes, uzlabo virsmas tīrību, un rada viendabīgu matētu apdari.
Anodējošs rada grūti, korozijizturīgs oksīda slānis. Anodēšana ar sērskābi (II tips) ražo a 5-25 µm pārklājums ar cietību 250-400 HV, piedāvā labu izturību pret koroziju un estētisku apdari.
Cieta anodēšana (III tips) ražo a 25-75 µm pārklājums ar cietību 600-800 HV, piedāvā izcilu izturību pret koroziju, nodilums pretestība, un cietība.
Pulvera pārklājums nodrošina biezu, izturīgs, un dekoratīvais organiskais pārklājums.
Elektrostatiskā izsmidzināšana seko cietināšanai krāsnī, ražo a 60-120 µm pārklājums ar izcilu izturību pret koroziju. Pulverkrāsošana ir piemērota āra darbiem, kodīgs, un mazgāšanas programmas.
Gleznošana nodrošina salīdzinoši zemu izmaksu pārklājumu. Uzklāšanai ar izsmidzināšanu seko žāvēšana vai sacietēšana, ražo a 20-50 µm pārklājums. Krāsošana ir piemērota iekštelpām, zemu izmaksu lietojumprogrammas.
Elektroforētiskais pārklājums nodrošina plānu, vienmērīgs organiskais pārklājums. Iegremdējot krāsas vannā ar līdzstrāvu, rodas a 10-25 µm pārklājums ar izcilu izturību pret koroziju un augstu spīdumu.
9. Pielāgotu alumīnija pūtēju korpusu pielietojumi
Pielāgoti lietie alumīnija pūtēju korpusi tiek plaši izmantoti iekārtās, kurām nepieciešama viegla konstrukcija, sarežģīta gaisa plūsmas ģeometrija, struktūras stingrība, un izturība pret koroziju.
HVAC un ventilācijas sistēmas
Tipiski pielietojumi ietver centrbēdzes ventilatorus, gaisa apstrādes iekārtas, komerciālās ventilācijas iekārtas, rūpnieciskās izplūdes sistēmas, un specializētas gaisa pārvietošanas sistēmas.
Rūpnieciskie pūtēji un apstrādes iekārtas
Putekļu savākšanas sistēmās tiek izmantoti pielāgoti pūtēju korpusi, žāvēšanas iekārtas, pneimatiskās transportēšanas sistēmas, iepakošanas iekārtas, un citas rūpniecisko procesu iekārtas, kurām nepieciešama nepārtraukta gaisa plūsma.
Automobiļu un elektrisko transportlīdzekļu sistēmas
Tipiski lietojumi ietver HVAC pūtējus, akumulatoru dzesēšanas sistēmas, elektromotoru dzesēšanas iekārtas, jaudas elektronikas dzesēšana, un gaisa vadības palīgiekārtas.
Enerģija un barošanas iekārtas
Lieta alumīnija pūtēju korpusi tiek izmantoti ģeneratoru dzesēšanas sistēmās, enerģijas uzkrāšanas iekārtas, degvielas šūnu sistēmas, elektriskie skapji, un citi siltuma pārvaldības lietojumi.
Elektronika un siltuma vadība
Tipiski lietojumi ietver jaudas elektronikas dzesēšanu, sakaru iekārtas, rūpnieciskās vadības sistēmas, iekārtu korpusi, un kompakti siltuma vadības bloki.
Medicīnas un laboratorijas iekārtas
Pielietojums ietver ventilācijas iekārtas, laboratorijas gaisa sistēmas, filtrēšanas vienības, vakuuma iekārtas, un citas specializētas ierīces, kurām nepieciešama kompakta un uzticama gaisa plūsmas vadība.
Lauksaimniecības un celtniecības tehnika
Lieta alumīnija pūtēju korpusus var izmantot dzinēju gaisa sistēmās, kabīnes ventilācija, iekārtu dzesēšana, putekļu kontroles sistēmas, un papildu gaisa plūsmas iekārtas, kas darbojas prasīgos vides apstākļos.
Jūras un specializētais aprīkojums
Tipiski pielietojumi ietver jūras ventilāciju, mašīnu dzesēšana, borta gaisa apstrādes sistēmas, un pēc pasūtījuma izstrādātas pūtēju iekārtas, kas paredzētas korozīvām vai ierobežotām telpām.
10. Lietais alumīnijs vs. Izgatavoti tērauda pūtēju korpusi
| Kritērijs | Alumīnijs | Izgatavots tērauds |
| Svars | Gaisma (2.7 G/cm³) | Smags (7.85 G/cm³) |
| Izturība pret koroziju | Lielisks (pašaizsargājošs) | Nabadzīgs (nepieciešama krāsošana/pārklāšana) |
| Dizaina elastība | Ļoti augsts (sarežģītas formas) | Mērens (izgatavošanas ierobežojumi) |
| Montāžas prasības | Minimāli (neatņemamas funkcijas) | Augsts (metināšana, stiprinājums) |
| Virsmas apdare | Labs (kā-cast; var uzlabot) | Mērens (nepieciešama apdare) |
| Aerodinamiskā veiktspēja | Lielisks (gludas iekšējās virsmas) | Labs (metināšanas šuves un šuves) |
| Maksāt (zems skaļums) | Augsts (instrumenti) | Zems (izgatavošana) |
| Maksāt (vidējs apjoms) | Mērens | Augsts (darbs) |
| Maksāt (liels apjoms) | Zems (liešana) | Ļoti augsts (darbs) |
| Izpildes laiks (instrumenti) | 6-12 nedēļas | 1-2 nedēļas |
| Metināmība | Labs (ar rūpību) | Lielisks |
| Pārstrāde | 100% | 100% |
| Tipiski pielietojumi | Augstas veiktspējas, prasīga, vidēji augsts apjoms | Zems skaļums, vienkāršas formas, izmaksu ziņā jutīgs |
11. Pielāgots alumīnija pūtēja korpuss no DEZE Foundry
DEZE lietuve nodrošina pielāgotus ražošanas risinājumus alumīnija pūtēju korpusiem, kas izstrādāti atbilstoši īpašām pielietojuma prasībām.
Tā vietā, lai ierobežotu ražošanu ar standartizētu ģeometriju, ražošanas pieeja var apvienot liešanas procesa izvēli, DFM optimizācija, precīza apstrāde, virsmas apstrāde, un kvalitātes pārbaude, lai ražotu lietojumprogrammai raksturīgus komponentus.
| Spēju kategorija | Detaļa |
| Materiāli | A356-T6, A380, ADC12, A413, 319; pielāgoti sakausējumi pieejami pēc pieprasījuma |
| Liešanas procesi | Smilšu liešana, pastāvīgā veidņu liešana, mirkšana, zemspiediena liešana, investīciju liešana |
| Daļas svars | 0.1 kg līdz 100 kg |
| Maksimālie izmēri | Līdz 1,000 mm diametrs; pieejami pielāgoti izmēri |
| Izmēru pielaides | CT5–CT7 atbilstoši ISO 8062 (±0,1–0,3 mm tipiski) |
| Kvalitātes nodrošināšana | Iso 9001:2015 sertificēts; 100% izmēru pārbaude; CMM; virsmas profilometrs; spiediena pārbaude; Ndt (Rentgenstars, krāsviela) |
| Izpildes laiks | Instrumentus: 6– 12 nedēļas; Pirmie raksti: 8-14 nedēļas; Atkārtojiet pasūtījumus: 2–4 nedēļas |
| Minimālais pasūtījuma daudzums | Nav fiksēta MOQ; pieejami prototipi un neliela apjoma ražošana |
12. Secinājums
Izšķirt lieta alumīnija pūtēja korpuss ir vairāk nekā aizsargājošs korpuss ap ventilatoru vai lāpstiņriteni.
Tā ir funkcionāla inženiertehniskā sastāvdaļa, kas ietekmē gaisa plūsmu, strukturālā stabilitāte, svars, siltuma izkliedēšana, vibrācijas uzvedība, blīvējums, un vispārēja aprīkojuma uzticamība.
Alumīnija liešana ir īpaši vērtīga, jo tā apvieno salīdzinoši zemu blīvumu ar labu izturību pret koroziju, siltumvadītspēja, un spēja radīt sarežģītas trīsdimensiju ģeometrijas.
Izvēloties atbilstošu sakausējumu un liešanas metodi, ražotāji var izveidot korpusus, sākot no viegliem HVAC komponentiem līdz strukturāli prasīgiem rūpnieciskiem mezgliem.
Pielāgotām lietojumprogrammām, visefektīvākā pieeja ir novērtēt visas prasības — no gaisa plūsmas un ekspluatācijas slodzēm līdz liešanas procesam, apstrādes pielaides, virsmas apdare, pārbaude, un ražošanas apjoms.
Tas nodrošina, ka gala korpuss ir ne tikai atlejams, bet arī atbilst paredzētajai pakalpojumu videi.
FAQ
Kas ir lieta alumīnija pūtēja korpuss?
Lietais alumīnija ventilatora korpuss ir korpuss, kas izgatavots, ielejot vai injicējot izkausētu alumīnija sakausējumu veidnē, lai izveidotu korpusu ap pūtēju vai lāpstiņriteni..
Lējums var integrēt gaisa plūsmas kanālus, montāžas priekšnieki, ribas, atloki, un citas funkcionālās funkcijas vienā komponentā.
Kā alumīnija pūtēju korpusus aizsargāt pret koroziju?
Atkarībā no apkalpošanas vides, aizsardzība var ietvert pulvera pārklājumu, šķidrā krāsošana, konversijas pārklājums, anodēšana, kur tas ir piemērots, vai citas inženierijas virsmas apstrādes metodes.
Pareiza tīrīšana un pirmapstrāde ir būtiska pārklājuma ilgstošai saķerei un izturībai pret koroziju.
Vai sarežģītas iekšējās gaisa plūsmas ejas var izliet tieši?
Jā. Liešana var radīt sarežģītas iekšējās un ārējās ģeometrijas, kuras būtu grūti izgatavot no lokšņu metāla.
Atkarībā no dizaina un liešanas procesa, serdeņus vai specializētus instrumentus var izmantot, lai izveidotu slēgtas ejas un sarežģītus dobumus.
Vai lieta alumīnija pūtēju korpusi ir izturīgi pret koroziju?
Alumīnijs dabiski veido aizsargājošu oksīda slāni, kas nodrošina noderīgu atmosfēras korozijas izturību.
Prasīgākām vidēm, papildu aizsardzību var nodrošināt ar pulvera pārklājumu, Anodējošs, gleznošana, vai ķīmiski pārveidojoši pārklājumi.

