
Gadījuma analīze
| Projekts | 310S Nerūsējošā tērauda liešanas degļa vāciņš |
| Atsauces projekts | Augstas temperatūras rūpnieciskā degļa sastāvdaļa |
| Projekta apjoms | Kompleksa precīza investīciju liešana 310S nerūsējošā tērauda degļa vāciņš, ieskaitot vaska raksta attīstību, keramikas apvalku liešana, 310S kausēšana un liešana, termiskā apstrāde, virsmas apdare, izmēru pārbaude, un pēc izvēles NDT. |
| Materiāls | AISI 310S / Iekšā 1.4845 austenīta nerūsējošais tērauds — izvēlēts tās izcilās oksidācijas izturības dēļ, termiskā stabilitāte, un piemērotība ilgstošai augstas temperatūras apkalpošanai. |
| Ražošanas process | Vaska injekcija + kvarca-sol ieguldījumu liešana + keramikas korpusa ēka + atvaskošana + 310S precizitāte kausēšana + kontrolēta liešana + nokauts + nogriešana/slīpēšana + termiskā apstrāde, ja norādīts + virsmas apdare + izmēru pārbaude + NDT, ja nepieciešams. |
| Darbības vide | Augstas temperatūras oksidējoša atmosfēra, ar potenciāli tuvojoties darba temperatūrai 1,050° C, atkarībā no faktiskā degļa konstrukcijas un darbības apstākļiem. |
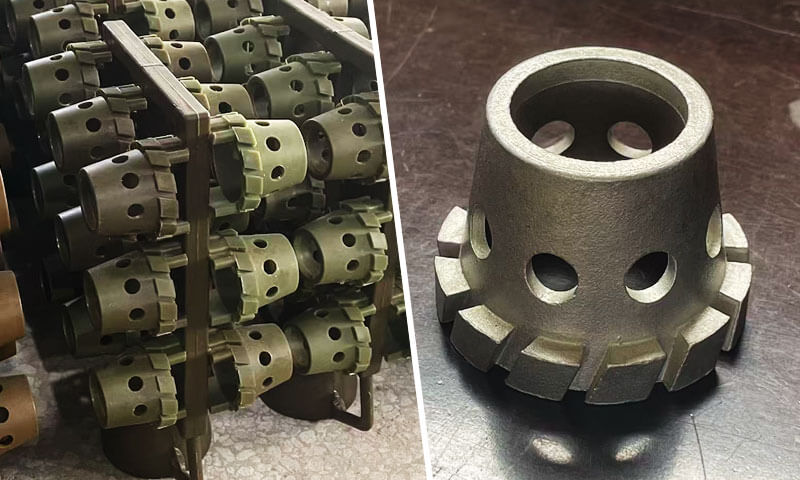
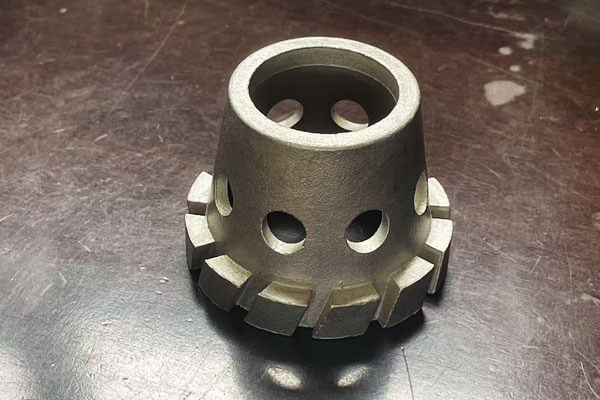
| Galvenās liešanas funkcijas | Konusveida dobs korpuss, iekšējā dobumā, vairākas gāzes/gaisa atveres, augšējā gredzenveida mala, un apļveida zobaini liesmu stabilizējoši zobi. |
| Primārais inženiertehniskais izaicinājums | Panākt uzticamu pildījumu, kontrolēta sacietēšana, precīza caurumu ģeometrija, stabila apļveida kustība, un iekšējā stabilitāte, vienlaikus saglabājot 310S augstās temperatūras īpašības. |
1. Projekta pārskats
Šajā gadījuma izpētē ir dokumentēts reāli pielāgots silīcija dioksīds investīciju liešana projekts 310S nerūsējošā tērauda degļa vāciņam, galvenā patērējama sastāvdaļa rūpnieciskajām gāzes sadedzināšanas iekārtām.
Apstrādājamajam priekšmetam ir konusveida dobs galvenais korpuss, vairākas vienmērīgi sadalītas premiksa gaisa atveres ap cilindra sienu, un riņķveida zobaini liesmu stabilizējoši zobi apakšā.
Izgatavots ar zaudētā vaska ieguldījumu liešanu un pēc tam ar CNC apdari, daļa ir paredzēta nepārtrauktai apkalpošanai augstas temperatūras oksidācijas vidē līdz 1050 ° C.
Saskaroties ar 310S karstumizturīgā nerūsējošā tērauda metalurģiskiem trūkumiem un sarežģītu detaļu ģeometriju, mūsu lietuve pārvarēja vairākus izmēģinājuma ražošanas šķēršļus un piegādāja stabilus masveida ražošanas komponentus, kas pilnībā apmierināja galapatēriņa sadegšanas veiktspēju.
Šajā rakstā ir apkopots projekta fons, tehniskas grūtības, pielāgotus pretpasākumus, kvalitātes kontroles darbplūsma un projekta gala rezultāti.
2. Projekta fons
Rūpniecisko degļu vāciņi ir būtiska aparatūra, kas nosaka degšanas stabilitāti, krāšņu siltuma efektivitāte un kalpošanas laiks, termiskās apstrādes līnijas un komerciālās apkures sistēmas.
Mājsaimniecības degļu vāciņi galvenokārt tiek ražoti ar lokšņu metāla štancēšanu, tomēr lieljaudas rūpnieciskos ekspluatācijas apstākļos ir vajadzīgas liešanas konstrukcijas ar lielāku sienu izturību un izcilu izturību augstā temperatūrā.
Galalietotāja oriģinālais importētais degļa vāciņš bieži piedzīvoja priekšlaicīgu bojājumu: termiskā plaisāšana un virsmas plaisāšana radās pēc īsa cikla darbības augstā temperatūrā.
Klients nolēma lokalizēt rezerves daļu piegādes ķēdi un izvēlējās 310S (Iekšā 1.4845 / AISI 310S) austenīta karstumizturīgs nerūsējošais tērauds, kas nodrošina izcilu augstas temperatūras oksidācijas izturību un šļūdes izturību.
Tomēr, 310S ir ļoti sarežģīts precīzas ieguldījumu liešanai. Tam ir plašs sacietēšanas temperatūras diapazons, augsta kausējuma viskozitāte, un augsta jutība pret karstu plīsumu, mikrosarukuma porainība un oksīdu izdedžu ieslēgumi.
Apvienojumā ar pēkšņām sienas biezuma pārejām, maza diametra maisījuma caurumi un plāni zobaini degļa vāciņa zobi, parastie liešanas parametri nevar sasniegt kvalificētu masas izlaidi, kas radīja steidzamas tehniskas prasības mūsu profesionālajai investīciju liešanas inženieru komandai.
3. Klienta prasības
Rūpniecisko iekārtu klients piedāvāja daudzdimensiju tehnisko, izmēru un veiktspējas prasības šim pielāgotajam degļa vāciņam:
- Materiāla specifikācija: Stingrs ķīmiskais sastāvs 310S nerūsējošajam tēraudam; Cr 24,0–26,0 %, 19.0-22.0 %, ar ierobežotiem piemaisījumu elementiem.
Metalogrāfiskajai struktūrai pēc termiskās apstrādes ar šķīduma atkausēšanu jābūt viendabīgam austenītam. - Izmēru & Ģeometriskā pielaide: Liešanas izmēru pielaide atbilst ISO 8062 CT-5 standarts. Iekšējās premiksa caurumu pozīcijas, atvēruma izmēriem un apakšējo zobaino zobu profiliem jāsaglabā konsekvence, lai garantētu paredzamu degvielas-gaisa sajaukšanas efektu.
Atslēgu montāžas saskarnes rezervē rezervi turpmākai CNC apstrādei. - Iekšējā kvalitāte: Nulle karstu plaisu un caurejošu mikroplaisu; saraušanās porainība un mikro tukšumi nedrīkst ietekmēt mehānisko izturību un veiktspēju augstā temperatūrā.
Pieņemšanas standarts iztur magnētisko daļiņu pārbaudi (MT) un ultraskaņas testēšana (Ut). Liešanas sekcijās nav kaitīgu izdedžu ieslēgumu. - Virsmas kvalitāte: Gluda liešanas virsma, nav lipīgu smilšu, bedres vai auksti apļi. Virsmas raupjums Ra ≤ 6.3 μm pirms skrošu spridzināšanas.
- Pakalpojuma veiktspēja: Ilgstoša stabila darbība cikliskā temperatūrā līdz 1050 ° C; nav termiskas plaisas, deformācija vai spēcīga oksidēšanās plaisa normālu darba ciklu laikā.
- Komerciālais mērķis: Panākt stabilu masveida ražošanu ar konkurētspējīgu ražu, lai atbalstītu nepārtrauktu rezerves daļu piegādi klienta sadedzināšanas iekārtu pēcpārdošanas sistēmai.
4. Izaicinājumi
Prototipa izmēģinājuma ražošanas laikā, mūsu inženieru komanda identificēja savstarpēji saistītas problēmas, kas saistītas ar materiāliem un ģeometriju:
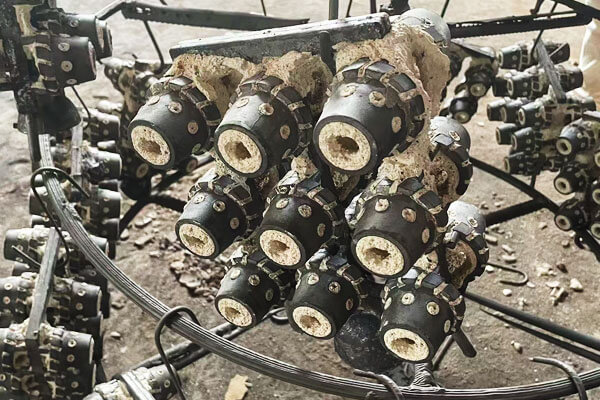
Augsts karstuma plīsuma risks, pārejot no biezas uz plānu sienu
Vissvarīgākais metalurģijas izaicinājums bija risks karsta asarošana pēdējā sacietēšanas stadijā.
Degļa vāciņā ir salīdzinoši smaga montāžas daļa, kas savienojas ar daudz plānāku konusveida korpusu, kam seko smalki robaini liesmu stabilizējoši zobi.
Šīs pēkšņās sekcijas biezuma izmaiņas rada būtiskas atšķirības vietējā dzesēšanas ātrumā un sacietēšanas laikā.
310S nerūsējošais tērauds vēl vairāk palielina risku tā salīdzinoši plašā sacietēšanas diapazona dēļ. Plānās sekcijas var kļūt stingras, kamēr blakus esošās smagās daļas paliek daļēji šķidras vai daļēji cietas.
Tā kā atlikušais šķidrais metāls saraujas un apkārtējais materiāls turpina sarukt, lokalizēts stiepes spriegums var veidoties reģionos, kur daļēji sacietējušajai struktūrai ir ierobežota spēja deformēties vai saņemt papildu šķidro metālu.
Visbīstamākās plaisas ne vienmēr ir lieli redzami defekti.
Mikro karstas asaras var veidoties gar starpdendritiskiem reģioniem vai ģeometriskās pārejas zonās, un tās ir grūti noteikt, veicot parasto vizuālo pārbaudi..
Atkārtoti karsējot un atdzesējot, šie pārtraukumi var darboties kā stresa koncentratori un pakāpeniski izplatīties.
Sarežģīta barošana un gāzes pārvaldība ap maziem premiksa gaisa caurumiem
Gaisa sagatavošanas caurumu klāsts radīja otru galveno izaicinājumu.
Šie caurumi ir funkcionālas sadegšanas pazīmes, nevis dekoratīva ģeometrija.
To diametrs, pozīciju, apļveida, un konsistence tieši ietekmē sadegšanas gaisa sadalījumu ap degļa vāciņu.
No casting viedokļa, lai arī, mazi caurumi rada ierobežotus plūsmas ceļus un lokalizētus termiskos gradientus.
Pildīšanas laikā, izkausētajam 310S ir jāatveido salīdzinoši smalkas keramikas īpašības, vienlaikus saglabājot pietiekamu plūstamību.
Sacietēšanas laikā, šīm zonām ir ierobežota piekļuve metālam, un tās var kļūt neaizsargātas pret lokālu saraušanos.
Tajā pašā laikā, jebkura atlikušā gāze vai turbulentā plūsma, kas rodas veidņu pildīšanas laikā, var iesprūst ap iekšējo caurumu virsmām.
Plāni zobaini zobi un priekšlaicīga sacietēšana
Riņķveida zobainie zobi degļa vāciņa apakšā radīja vēl vienu ģeometrijai raksturīgu izaicinājumu.
Šiem plāniem izvirzījumiem ir jābūt pilnībā piepildītiem un jāsaglabā konsekvents profils, vienlaikus saglabājot mehāniski izturīgus darbus augstā temperatūrā.
Tā kā to termiskā masa ir ievērojami zemāka nekā galvenajam korpusam, tie ātri atdziest un sacietē.
Tas rada divas konkurējošas prasības.
No vienas puses, izkausētajam metālam ir jāsaglabā pietiekama plūstamība pietiekami ilgi, lai atveidotu plānā zoba ģeometriju.
No otras puses, pārmērīga pārkaršana vai ilgstoša augstas temperatūras kausēta metāla iedarbība var palielināt oksidāciju un keramikas apvalka mijiedarbību.
Zobiem ir arī atšķirīga kontrakcijas vēsture nekā apkārtējais ķermenis.
Ja sacietējušie zobi kļūst mehāniski ierobežoti ar joprojām cietējošām sekcijām, ap zobu saknēm var uzkrāties atlikušais spriegums.
Oksīdu ieslēgumi un metāla un apvalka reakcijas
Keramikas apvalka kvalitāte kļūst īpaši svarīga, liejot karstumizturīgus nerūsējošos tēraudus, piemēram, 310S.
Pie paaugstinātas kušanas un liešanas temperatūras, izkausēts nerūsējošais tērauds var mijiedarboties ar ugunsizturīgiem materiāliem un atmosfēras skābekli.
Slikti kontrolēta apvalka ķīmija, nepietiekama šaušana, pārmērīga liešanas temperatūra, vai turbulenta metāla plūsma var palielināt virsmas reakciju un nemetālisku ieslēgumu risku.
Iekļautas tipiskas bažas:
- Oksīdu ieslēgumi
- Ugunsizturīgs piesārņojums
- Keramikas reakcijas produkti
- Lipīgas smiltis
- Virsmas bedri
- Rupja vai neregulāra āda
- Ieslēgtas oksīda plēves
Šiem defektiem ir divējāda ietekme.
No ražošanas viedokļa, tie samazina liešanas ražu un palielina apdares prasības.
No pakalpojumu viedokļa, virsmas pārtraukumi var kļūt par prioritārām oksidācijas un plaisu sākšanās vietām atkārtotas augstas temperatūras iedarbības laikā.
Komponentam, kas darbojas tuvumā 1050 ° C, šķietami neliels virsmas defekts var kļūt ievērojami svarīgāks pēc ilgstošas termiskās iedarbības.
Tāpēc izaicinājums bija saglabāt metāla tīrība un keramikas apvalka stabilitāte vienlaikus, tā vietā, lai virsmas kvalitāti uzskatītu par tīri kosmētisku prasību.
Sarežģīta investīciju liešanas izmēru stabilitāte
Degļa vāciņam ir nepieciešama augsta izmēra konsekvence, neskatoties uz tā salīdzinoši sarežģīto ģeometriju.
Investīciju liešana var ļoti efektīvi reproducēt smalkas detaļas, bet galīgo metāla komponentu ietekmē izmēru izmaiņas vairākos posmos:
vaska iesmidzināšana → vaska dzesēšana → korpusa veidošana → korpusa apdedzināšana → metāla sacietēšana → termiskā apstrāde → apstrāde.
Nelielu vaska raksta novirzi var pārnest uz keramikas apvalku.
Korpusa deformācija žāvēšanas vai apdedzināšanas laikā var vēl vairāk pastiprināt novirzi, savukārt nevienmērīga metāla saraušanās var ieviest vēl vienu izmēru izmaiņu slāni.
Tāpēc izaicinājums nebija vienkārši sasniegt izmēru precizitāti vienam prototipam.
Patiesais mērķis bija izveidot a atkārtojama izmēru kontroles sistēma, kas spēj saglabāt konsekvenci visā sērijveida ražošanā.
Keramikas apvalka plaisāšana un gāzes caurlaidības līdzsvars
Pats apvalks piedāvāja smalku inženierijas kompromisu.
Keramiskai veidnei bija jābūt pietiekami izturīgai, lai tā izturētu:
- Vaska noņemšana
- Augstas temperatūras apdedzināšana
- Apstrāde
- Izkausēta metāla trieciens
- Metalostatiskais spiediens
Tajā pašā laikā, tai bija nepieciešama pietiekama caurlaidība, lai izliešanas laikā varētu izplūst gāzes.
Pārāk blīvs apvalks var nodrošināt labu virsmas reprodukciju, bet ierobežot gāzes izvadīšanu.
Apdedzināšanas vai liešanas laikā apvalks ar nepietiekamu izturību vai vāju starpslāņu savienojumu var saplaisāt, kā rezultātā notiek metāla iespiešanās, izmēru defekti, vai katastrofāla liešanas kļūme.
Sarežģītā degļa vāciņa ģeometrija padarīja šo līdzsvaru vēl prasīgāku, jo šaurie elementi un iekšējās kontūras rada žāvēšanas zonas., apdedzināšanas un metāla iepildīšanas apstākļi var atšķirties no galvenajiem korpusa apstākļiem.
Izkausēta metāla tīrība un izliešanas stabilitāte
Vēl viens izaicinājums bija saglabāt stabilu kausēta metāla kvalitāti no krāsns līdz veidnei.
Precīzai 310S investīciju liešanai, ķīmiskais sastāvs vien negarantē liešanas kvalitāti. Izkausētajam tēraudam jābūt arī atbilstošam:
- Temperatūra
- Šķidrums
- Gāzes saturs
- Iekļaušanas līmenis
- Deoksidācijas stāvoklis
- Izliešanas stabilitāte
Nepietiekama deoksidācija var palielināt oksīdu veidošanos, savukārt pārmērīga vai slikti kontrolēta deoksidācija var radīt nevēlamus reakcijas produktus.
Līdzīgi, pārmērīgi augsta liešanas temperatūra var uzlabot pildījumu, bet palielināt metāla un apvalka reakciju un oksidēšanos.
Tāpēc procesam bija nepieciešams kontrolēts darbības logs, kurā šķidrums, tīrība un keramikas apvalka savietojamība tika līdzsvaroti vienlaikus.
Tas bija īpaši svarīgi attiecībā uz plāniem premiksa caurumiem un zobainiem zobiem, kur nestabila metāla plūsma var nekavējoties pārvērsties nepilnīgā pildījumā vai iesprostotos ieslēgumos.
5. Mūsu risinājums
Kā a profesionāla silīcija dioksīda sola investīciju liešanas lietuve, mēs nemēģinājām atrisināt degļa vāciņa defektus, vienu reizi pielāgojot liešanas temperatūru vai sakausējuma ķīmiju.
Galvenais bija izveidot a ģeometrijai specifisks un metalurģijas virzīts procesa logs 310S nerūsējošajam tēraudam.
Šim projektam, mēs apstrādājām degļa vāciņu kā pilnīgu liešanas sistēmu: vaska raksts → keramikas apvalks → vārti un padeve → kausēšana → liešana → sacietēšana → termiskā apstrāde → CNC apdare → pārbaude.
Katrs posms tika optimizēts pret konkrētu atteices režīmu, kas tika identificēts prototipa izmēģinājumu laikā.
Procesa izstrādes gaitā tika īstenoti šādi pasākumi.
Vārtu un barošanas pārbūve, lai novērstu karsto plīsumu
Pirmais lielais uzlabojums bija pilnīga vārtu un padeves sistēmas pārbūve.
Sākotnējā izmēģinājumā tika izmantots salīdzinoši parasts barošanas veids.
Noraidīto paraugu CT/sekcijas analīze parādīja, ka lielākā defektu koncentrācija radās ap pāreju no biezuma uz plānu pāreju starp stiprinājuma uzgali un konusveida korpusu., ar papildu risku ap zobaino zobu saknēm.
Tāpēc mēs pārveidojām casting, lai izveidotu paredzamāku virziena sacietēšanas secība.
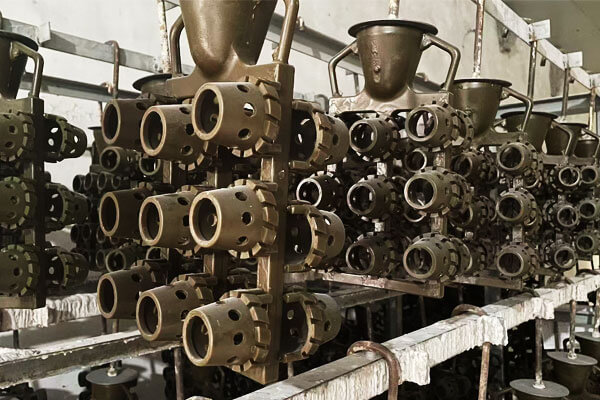
Pamatstratēģija bija:
Plānas funkcionālās sekcijas → galvenais konusveida korpuss → biezs montāžas uzgalis → barošanas avots
Smagais stiprinājuma uzgalis tika apzināti uzturēts kā viens no pēdējiem cietēšanas reģioniem, lai tas varētu turpināt piegādāt šķidro metālu blakus esošajām sekcijām tilpuma kontrakcijas laikā..
Mēs arī ieviesām lokalizētu barošanu kritiskajos termiskajos mezglos, nevis vienkārši palielinājām kopējo stāvvada tilpumu.
Procesa izmēģinājumu laikā, mēs salīdzinājām vairākas vārtu konfigurācijas un uzraudzījām defektu sadalījumu pēc sadalīšanas.
Optimizētais dizains ievērojami samazināja izolētas saraušanās indikācijas un likvidēja atkārtoto karsto asaru modeli, kas novērots agrīnajos izmēģinājumos.
Šim konkrētajam komponentam, Svarīga mācība bija tāda, ka vairāk stāvvada metāla nebija risinājums; vispirms bija jāpārveido sacietēšanas secība.
Robaino zobu kontrole, izmantojot pildījumu un termisko līdzsvaru
Plānie zobainie zobi tika uzskatīti par atsevišķu liešanas problēmu.
Tā kā šīm funkcijām ir daudz augstāka virsmas laukuma un tilpuma attiecība nekā galvenajam korpusam, tie ātri zaudē siltumu un var sasalt, pirms pārējā lējuma daļa ir pabeigta.
Mūsu risinājums apvienoja trīs vadīklas:
- Īsi un stabili metāla plūsmas ceļi
- Optimizēta apvalka priekšsildīšana
- Kontrolēta pārkarsēšana
Tā vietā, lai vienkārši palielinātu liešanas temperatūru, lai piespiestu metālu zobos, mēs optimizējām attiecības starp metāla temperatūru un korpusa temperatūru.
Darba liešanas diapazons tika kontrolēts aptuveni 1580-1620 °C, kamēr korpusa priekšsildīšanas un apdedzināšanas apstākļi tika stabilizēti pirms ieliešanas.
Tas nodrošināja pietiekamu plūstamību plāniem zobiem, nevajadzīgi nepaaugstinot metāla temperatūru un keramikas apvalka reakciju.
Mēs arī mainījām lokālo vārtu virzienu, lai metāls sasniegtu plānās iezīmes ar mazāku turbulenci un mazāku iespēju priekšlaicīgai sasalšanai.
Rezultāts bija būtisks uzlabojums pilnīgā zobainā profila aizpildīšanā, vienlaikus izvairoties no kopējā kompromisa starp plānas daļas pildījums un pārmērīga oksidācija.
Īpaša premiksa gaisa caurumu kontrole
Premiksa caurumi bija viena no svarīgākajām degļa vāciņa funkcionālajām iezīmēm.
Tāpēc mēs izveidojām īpašu kontroles ceļu, nevis uzskatījām caurumus kā parastu ieguldījumu liešanas ģeometriju.
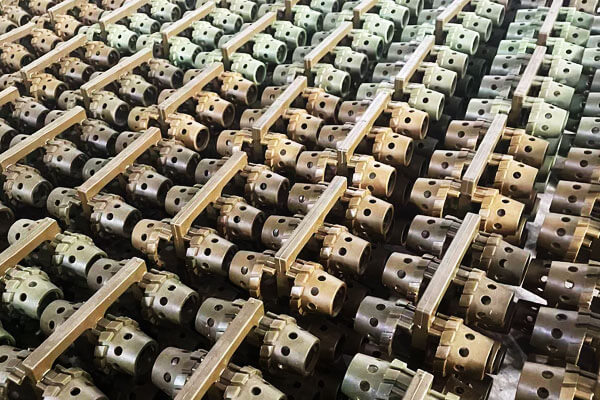
Process koncentrējās uz četriem parametriem:
- Cauruma diametrs
- Cauruma pozīcija
- Riņķveida atstatums
- Iekšējās virsmas integritāte
Vaska stadijā, 100% tika veikta caurumu veidojošo elementu pārbaude. Jebkurš vaska raksts ar bojātiem serdeņiem, deformācijas vai aizsprostotas ejas tika noraidītas pirms montāžas.
Kastinga stadijā, uzpildes īpašības tika uzlabotas, izmantojot kontrolētu metāla plūsmu un vakuuma palīdzību.
Mērķis bija līdz minimumam samazināt turbulenci un notverto gāzi ap maza diametra ejām.
Kritiskajiem caurumu izmēriem, izšķirt “cast-to-machine” stratēģija tika pieņemts: investīciju liešana nodrošināja gandrīz neto ģeometriju, savukārt CNC apstrāde tika izmantota, lai noteiktu galīgos funkcionālos izmērus, kur bija nepieciešamas stingrākas pielaides.
Šī pieeja izvairījās no pārmērīgas apstrādes, vienlaikus nodrošinot daudz labāku konsekvenci nekā paļaušanās tikai uz urbuma izmēriem.
Silica Sol Shell optimizācija 310S
Šim projektam, keramikas apvalka kvalitāte bija tieši saistīta ar liešanas kvalitāti.
Mēs izstrādājām a augstas tīrības pakāpes silīcija dioksīda sola apvalka sistēma ar smalku uz cirkona bāzes veidotu sejas pārklājumu, kas īpaši piemērots 310S degļa vāciņa virsmas prasībām.
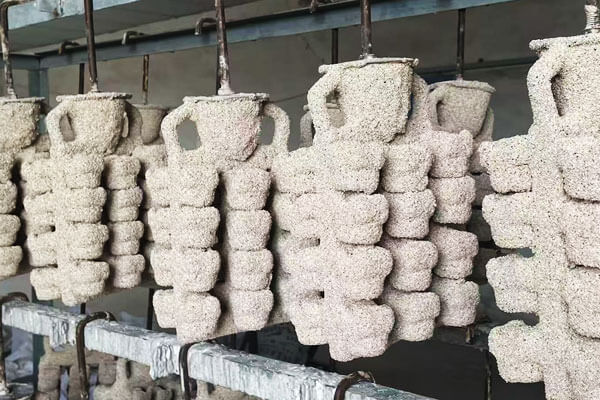
Apvalka process tika optimizēts trīs jomās:
Sejas mētelis
Tika izmantots augstas tīrības pakāpes ugunsizturīgs sejas pārklājums, lai samazinātu tiešo ķīmisko mijiedarbību starp izkausētu 310S un keramikas veidni..
Tas palīdzēja samazināt:
- Lipīgas smiltis
- Keramikas reakcija
- Virsmas bedri
- Ugunsizturīgi ieslēgumi
- Smalkas zobu ģeometrijas zudums
Rezerves slāņi
Rezerves slāņi tika pielāgoti līdzsvaram apvalka stiprība un gāzes caurlaidība.
Tas bija īpaši svarīgi, jo pārāk blīvs apvalks var ierobežot gāzes evakuāciju, savukārt nepietiekama caurlaidība var palielināt ar gāzi saistītos defektus ap maisījuma caurumiem.
Žāvēšana un apdedzināšana
Katrs apvalka slānis tika žāvēts kontrolētā temperatūrā un mitruma apstākļos.
Pēc tam aptuveni tika apšaudīti pabeigti šāviņi 1180-1220 °C vaska atlikuma noņemšanai, mitrumu un organiskos materiālus un stabilizēt ugunsizturīgo struktūru.
Noraidītās čaulas nedrīkstēja izliet, ja pārbaudē tika konstatēta plaisāšana, nepilnīga žāvēšana, vāja starpslāņu savienošana, vai neparasti virsmas apstākļi.
Molten 310S tīrības kontrole
Par 310S, mēs to atzinām ķīmiskais sastāvs ir tikai viena daļa no kausēta metāla kvalitātes.
Faktiskā liešanas veiktspēja ir atkarīga arī no oksīda līmeņa, izšķīdušās gāzes, temperatūras stabilitāte un iekļaušanas kontrole.
Tāpēc mūsu kausēšanas procedūra ir iekļauta:
- Kontrolēta uzlādes materiāla izvēle
- Vidējas frekvences indukcijas kušana
- Siltuma pēc siltuma spektrometra analīze
- Kontrolēta deoksidācija
- Degazēšana ar argonu
- Temperatūras pārbaude tieši pirms ieliešanas
Apstrāde ar argonu parasti tika uzturēta aptuveni 3-5 minūtes kontrolētos apstākļos.
Mērķis bija samazināt izšķīdušo gāzi un veicināt nemetālisku ieslēgumu atdalīšanu, pirms metāls iekļuva keramikas apvalkā..
Ķīmiskais sastāvs tika pārbaudīts pirms ieliešanas, lai nodrošinātu, ka kausējums nepārsniedz norādīto 310S ķīmiju, ieskaitot klienta nepieciešamos hroma un niķeļa diapazonus.
Šī kombinācija no ķīmijas kontrole + iekļaušanas kontrole + temperatūras kontrole bija būtiska iekšējās liešanas integritātes uzlabošanai.
Ieliešana ar vakuuma palīdzību labākai iekšējai skaņai
Degļa vāciņa mazie caurumi un plānās daļas padarīja turbulenci un gāzes iesprūšanu īpaši nevēlamu.
Tāpēc mēs iepazīstinājām investīciju liešana ar vakuuma palīdzību lai uzlabotu veidņu pildījumu un samazinātu gaisa daudzumu, kas paliek dobumā lešanas laikā.
Process tika optimizēts kontrolētā secībā:
apvalka sagatavošana → vakuuma izveidošana → stabila metāla ievadīšana → kontrolēta uzpildīšana → sacietēšana stabilos apstākļos
Ieliešanas ātrums tika apzināti kontrolēts, nevis maksimizēts.
Pārmērīga turbulence var radīt oksīda plēves, kas iesprūst lējuma iekšpusē, savukārt pārāk lēns uzpildīšanas ātrums var izraisīt priekšlaicīgu sasalšanu plānās daļās.
Tāpēc mērķis bija saglabāt a stabila metāla priekšpuse ar pietiekamu uzpildes ātrumu.
Šī pieeja bija īpaši efektīva priekšmaisījuma caurumu apgabalam un plāniem zobainiem zobiem, kur uzpildes kvalitātei ir tieša saistība ar degļa vāciņa funkcionālo veiktspēju.
Izmēru izmaiņu kontrole no vaska līdz gatavai liešanai
Izmēru problēma tika risināta kā procesa ķēdes problēma, nevis galīgās pārbaudes problēma.
Mēs izveidojām kontroles punktus katrā lielajā dimensiju transformācijā:
Vaska raksts → apvalks → apdedzināta veidne → liešana → termiskā apstrāde → CNC sastāvdaļa
Vaska rakstam, pirms koka montāžas tika pārbaudīti kritiskie izmēri.
Keramikas apvalkam, žāvēšanas un apdedzināšanas apstākļi tika stabilizēti, lai samazinātu deformāciju.
Uz metāla lējuma, saraušanās pielaides un apstrādes materiāli tika iekļauti instrumentu un liešanas konstrukcijā.
Pēc termiskās apstrādes, Kritiskie montāžas izmēri un funkcionālās virsmas tika apstrādātas ar CNC un pārbaudītas.
Ražošanas degļa vāciņam, piemērojamie liešanas izmēri tika kontrolēti pret klientu Iso 8062 CT5 prasība, savukārt stingrāki funkcionālie izmēri tika noteikti ar CNC apstrādi, kur nepieciešams.
Šī pieeja ievērojami samazināja partiju izmēru atšķirības.
6. Tehniskie akcenti
| Tehniskais fokuss | Mūsu tehniskais risinājums | Galvenie procesa dati / Rezultāts |
| 310S Metalurģijas kontrole | Izstrādāts liešanas process, ņemot vērā 310S specifisko sacietēšanu un metalurģisko darbību, nevis piemērojot vispārīgu nerūsējošā tērauda liešanas recepti. | Kontrolēta ķīmija katram kausējumam; argona degazēšana aptuveni 3-5 min; liešanas logs kontrolēts plkst 1580-1620 °C. |
| Ģeometrijai specifiski vārti & Barošana | Pārveidoti vārti un pacelšanās ap termiskās masas sadalījumu; pozicionēta barošanas jauda kritiskās pārejās no biezuma uz plānu un veicināta virziena sacietēšana. | Cietināšanas secība optimizēta no plānām sekcijām uz smagāku barošanas reģionu. |
| Plāna zobainu zobu pildīšana | Līdzsvarots metāla temperatūra + apvalka temperatūra + vārtu ģeometrija + uzpildes ātrums lai saglabātu pietiekamu plūstamību bez pārmērīgas pārkaršanas. | Ieliešana kontrolēta aptuveni laikā 1580-1620 °C. |
| Premiksa-gaisa caurumu kvalitāte | Kontrolētas caurumu veidošanas funkcijas vaska stadijā, optimizēta metāla plūsma, uzklāta pildīšana ar vakuuma palīdzību, un izmantoja CNC kalibrēšanu kritiskajiem izmēriem. | 100% vaska raksta pārbaude; kritiskā cauruma ģeometrija pārbaudīta pēc liešanas/CNC. |
| Silica Sol keramikas apvalks | Izmantots augstas tīrības pakāpes silīcija dioksīda sola apvalks ar cirkona bāzes sejas pārklājumu un optimizētu rezerves slāņa caurlaidību un izturību. | Apmēram šāviņš 1180-1220 °C. |
Korpusa gāzes caurlaidība |
Pielāgots ugunsizturīgo daļiņu sadalījums un slāņa struktūra, lai līdzsvarotu caurlaidību ar mehānisko izturību. | Kontrolēta virca, slāņa biezums, žāvēšanas vide, un šaušanas apstākļi. |
| Izkausēta metāla tīrība | Kombinēta kontrolēta deoksidācija, degazēšana ar argonu, pārbaudīti maksas materiāli, un siltums pēc siltuma ķīmiskā analīze. | Argona apstrāde aptuveni 3-5 min; spektrometra verifikācija katram kausējumam. |
| Ieliešana ar vakuuma palīdzību | Uzpildīšana ar vakuuma palīdzību ar kontrolētu liešanas ātrumu, lai saglabātu stabilu metāla priekšpusi. | Pildījuma parametri, kas optimizēti plānsienu un miniatūrām funkcijām. |
| Virziena sacietēšana | Saskaņota stāvvada atrašanās vieta, vārtu dizains, sekcijas biezums, un termiskie apstākļi, lai kontrolētu sacietēšanas ceļu. | Barošana koncentrēta izvēlētajos termiskajos mezglos. |
| Risinājumu rūdīšana | Izstrādāts pielietojumam specifisks šķīduma atkvēlināšanas process investīciju liešanas mikrostruktūrai. | Pēcapstrādes struktūras metalogrāfiskā verifikācija. |
Near-Net-Shape Manufacturing |
Izmantota investīciju liešana sarežģītiem profiliem un CNC apstrāde tikai funkcionālām saskarnēm. | CNC pielietots vītnēm, pārošanās sejas, atsauces virsmas, un izvēlētie kritiskie caurumi. |
| Izmēra stabilitāte | Izveidota izmēru kontrole no vaska apstrādes līdz liešanai, termiskā apstrāde, un CNC apdare. | Piemērojamie liešanas izmēri tiek kontrolēti Iso 8062 CT5; vaska raksta saraušanās mērķis ir aptuveni ±0,3%. |
| Nesagraujošā pārbaude | Ieviests MT virsmas/virsmai tuvu plaisām un UT iekšējām pārrāvumiem, atbalstīta ar metalogrāfisko paraugu ņemšanu. | Nav konstatējamu karstuma plīsumu defektu saskaņā ar noteikto MT/UT pārbaudes režīmu. |
| Uz procesu balstīta kvalitātes kontrole | Izveidoti kvalitatīvi vārti no vaska raksta, apvalks, kausēšana un izliešana ar termisko apstrādi, Ndt, un CNC pārbaude. | 100% vaska raksta pārbaude plus partijas un siltuma līmeņa procesa pārbaude. |
| Ražošanas stabilitāte | Integrētā metalurģija, vārtiem, čaulas tehnoloģija, kūstošs, izliešana, termiskā apstrāde, apstrāde, un pārbaude vienā standartizētā procesā. | Liešanas raža uzlabojās no aptuveni 87% līdz 99.2%. |
| Augstas temperatūras pakalpojumu veiktspēja | Kombinētā skaņas liešanas struktūra, optimizēta termiskā apstrāde, kontrolēta ģeometrija, un augstas kvalitātes virsmas stāvoklis. | Stabila cikliskā pārbaude līdz aptuveni 1050 ° C bez nepieņemamas plaisāšanas, deformācija, vai spēcīga oksidēšanās plaisāšana. |
7. Ražošanas un kvalitātes kontrole
Stingri daudzpakāpju kvalitātes kontroles vārti iet cauri visai ražošanas plūsmai:
- Vaska raksts QC: 100 % virsmas defektu vizuāla pārbaude; atslēgas izmēru mērīšana ar koordinātu mērīšanas suportiem. Neatbilstošie vaska raksti tiek izņemti tieši.
- Korpusu izgatavošanas kvalitātes kontrole: Pārraugiet darbnīcas temperatūru un mitrumu katrai korpusa partijai; pārbaudiet apvalka biezumu, virsmas integritāte un apdedzināšanas efekts pirms ieliešanas. Ieplaisājušas vai nepilnīgi izšautas čaulas tiek noraidītas.
- Kūstoša izejviela & Sastāvs QC: Ienākošo izejvielu pārbaude; spektrometra sastāva pārbaude katrai izkausēta tērauda partijai, lai garantētu atbilstību 310S ķīmiskajam sastāvam.
- Pēcliešanas procesa kvalitātes kontrole: Pēc izkratīšanas un spridzināšanas, tiek veikta virsmas defektu vizuālā skrīnings.
Katras partijas reprezentatīvie paraugi tiek atlasīti sekcijas pārbaudei, lai pārbaudītu iekšējo saraušanos vai porainību. - Nesagraujošā pārbaude: Sērijveida magnētisko daļiņu pārbaude (MT) nosaka virsmas un virsmas tuvumā esošās mikroplaisas; ultraskaņas pārbaude (Ut) pārbauda iekšējo tilpumu, vai nav kaitīgu saraušanās dobumu un ieslēgumu.
- Termiskās apstrādes verifikācija: Izlases paraugu ņemšana metalogrāfiskajai analīzei apstiprina viendabīgu austenīta mikrostruktūru pēc šķīduma atkausēšanas.
- Galīgā izmēru pārbaude: Ar CNC apstrādātajām detaļām tiek mērīti kritiskie montāžas izmēri un iepriekš sajauktā cauruma ģeometrija, lai atbilstu klienta rasēšanas prasībām. Piegādei tiek nodoti tikai lējumi, kas iztur visus kvalitātes kontroles priekšmetus.
8. Projekta rezultāti
Pēc vairākām prototipu apstiprināšanas un procesa optimizācijas kārtām, 310S nerūsējošā tērauda degļa vāciņa projekts tika veiksmīgi pārnests no izmēģinājuma ražošanas uz stabilu sērijveida ražošanu.
Galīgie rezultāti parādīja, ka optimizēta silīcija dioksīda sola investīciju liešanas process vienlaikus varētu apmierināt komponenta prasīgās prasības attiecībā uz liešanas integritāti, izmēru konsistence, virsmas kvalitāte, metalurģiskā stabilitāte, un augstas temperatūras degšanas veiktspēja.
Vēl svarīgāk, projekta rezultāti tika mērīti ne tikai pēc pārbaudes datiem, bet arī komponenta veiktspējas faktiskā rūpnieciskā lietojuma dēļ.
Ievērojams liešanas ienesīguma uzlabojums
Sākotnējā prototipa stadijā tika sasniegta aptuveni liešanas raža 87%. Galvenie zaudējumi bija saistīti ar karstuma plīsuma indikācijām, lokalizēta saraušanās, plānas iezīmes pildījums, un ar virsmu saistīti defekti.
Pēc vārtu un barošanas sistēmas optimizācijas, keramikas apvalka process, kausēta metāla apstrāde, liešanas apstākļi, un vaska raksta kontrole, ražošanas raža pieauga līdz aptuveni 99.2%.
Šis uzlabojums parādīja, ka process ir pārsniedzis prototipa līmeņa iespējamību un sasniedza sērijveida ražošanai nepieciešamo stabilitāti.
| Ražošanas indikators | Sākotnējais izmēģinājums | Optimizēta ražošana |
| Liešanas ienesīgums | ~87% | 99.2% |
| Piemērojamā liešanas pielaide | Nestabils | Iso 8062 CT5 |
| Virsmas raupjums | Mainīgs | Ra ≤ 6.3 μm pirms galīgās apdares |
| Karstas plīsuma risks | Atkārtota | Saskaņā ar norādīto MT/UT pārbaudi nav konstatējamas plaisas |
| Mikrostruktūra | Mainīgs | Pārbaudīta viendabīga austenīta struktūra |
Veiksmīga importētās sastāvdaļas nomaiņa
No klienta viedokļa, viens no svarīgākajiem rezultātiem bija veiksmīga iepriekš importētā degļa vāciņa lokalizācija.
Gatavie 310S ieguldījumu lējumi nodrošināja salīdzināmu funkcionālo veiktspēju, vienlaikus piedāvājot būtiskas piegādes ķēdes priekšrocības:
- Īsāks iepirkuma izpildes laiks
- Atsaucīgāka rezerves daļu ražošana
- Samazināta atkarība no ārvalstu piegādātājiem
- Zemākas iepirkuma un loģistikas izmaksas
- Uzlabota ražošanas plānošana
- Stabila atkārtotas pasūtīšanas iespēja
Tādējādi projekts sniedza vērtību, kas pārsniedz liešanas kvalitāti. Tas palīdzēja klientam izveidot uzticamāku vietējo piegādes ķēdi kritiskām sadegšanas sistēmas rezerves daļām.
Projekta kopējais rezultāts
Projekts veiksmīgi pārveidoja sarežģītu 310S nerūsējošā tērauda ieguldījumu liešanu no nestabila prototipa par augstas ražības rūpniecisko komponentu.
Galvenos sasniegumus var apkopot šādi:
Projekta plašākā nozīme ir pierādīt, ka 310S karstumizturīgo nerūsējošo tēraudu var droši ieguldīt kompleksā., plānsienu degļa komponenti, ja viss process ir izstrādāts atbilstoši sakausējuma sacietēšanas uzvedībai un komponenta faktiskajiem ekspluatācijas apstākļiem.
Šim degļa vāciņam, lējuma kvalitāte galu galā nebija atdalāma no degšanas veiktspējas.
Cietināšanas kontroles uzlabošana aizsargāja struktūras integritāti; uzlabots apvalka kvalitātes aizsargātās virsmas stāvoklis; tīrāks kausētais metāls uzlaboja iekšējo stabilitāti; precīza ģeometrija atbalstīta gaisa un degvielas sadale; un kontrolēta termiskā apstrāde uzlaboja termiskā cikla pretestību.
Citiem vārdiem sakot, projekts izdevās, jo ražošanas process nebija paredzēts tikai kvalificēta lējuma ražošanai, bet gan ražot uzticamu augstas temperatūras degšanas komponentu.
9. Kāpēc šis risinājums strādāja
Šī degļa vāciņu liešanas projekta panākumi izriet no dziļas izpratnes par 310S metalurģijas īpašībām, pilnīga detaļu ģeometrisko nepilnību ņemšana vērā, un sistemātiska procesa iterācija, nevis viena parametra pielāgošana.
Pirmais, mēs vienkārši nekopējām vispārējas nozīmes ieguldījumu noteikšanas parametrus.
Mēs pilnībā atzinām 310S plašo sacietēšanas diapazonu, augsta kušanas viskozitāte un tendence uz karstām plaisām, un mērķēja uz šiem materiālajiem raksturīgajiem riskiem vārtiem un stāvvadiem, kušanas un liešanas fāzes.
Otrkārt, mēs apstrādājām degļa vāciņa konstrukcijas iezīmes - nevienmērīgu sienas biezumu, nelieli premiksa caurumi un smalki zobaini zobi — kā pamata ievade procesa projektēšanai.
Katrs optimizācijas solis reaģē uz konkrētiem ģeometrijas izraisītiem atteices režīmiem, tā vietā, lai izmantotu viena izmēra liešanas receptes.
Trešais, kvalitātes kontrole tiek īstenota visā ražošanas ķēdē, sākot no vaska raksta augšupējām procedūrām. Iespējamie defekti tiek pārtverti agri, nevis tikai pārbaudīt gatavos lējumus.
Ceturtais, pēcliešanas termiskā apstrāde un CNC apdare tiek uzskatītas par neaizstājamām saiknēm gala komponentu veiktspējai.
Pareiza šķīduma atkausēšana atbloķē 310S karstumizturīgu potenciālu, savukārt precīzā apstrāde garantē montāžas un sadegšanas funkciju prasības.
Šis projekts to pierāda sarežģītiem karstumizturīgiem nerūsējošā tērauda lējumiem pēc pasūtījuma, kvalificēti nodevumi balstās uz integrētu materiālu metalurģijas domāšanu, liešanas procesa projektēšana, ģeometrijai pielāgots vārtu izkārtojums un pilnas saites kvalitātes nodrošināšana, nevis izolētas parametru izmaiņas.

