Pēc daudziem gadiem galvanizācija līniju, Esmu iemācījies vienu lietu: apšuvuma defekts reti ir viena parametra problēma.
Pīlings nav tikai "slikta saķere". Pitting nav tikai “netīra vanna”. Degšana nav tikai “pārāk liela strāva”. Krāsu variācijas nav tikai “slikta pasivitāte”.
Katrs defekts ir procesa ķēdes redzamais gals. Ja jūs dzenāties pēc defekta, neizsekojot ķēdi, jūs to labosiet nedēļu un redzēsiet to atkal nākamajā mēnesī.
Tāpēc svarīgākais pārklājuma problēmu novēršanas jautājums nav “Kas ir defekts?"bet "Kur procesā pārtrūka ķēde? ”
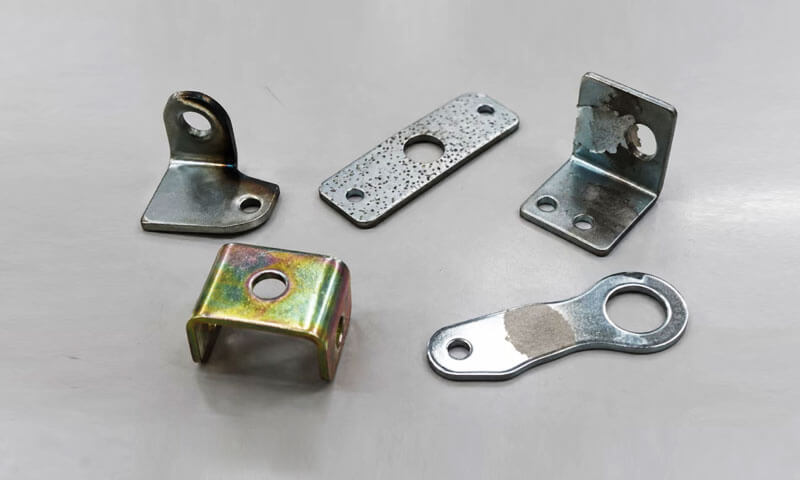
Šajā rakstā ir apskatīti pieci defekti, kurus es redzu visbiežāk: pīlings, lobīšana, degšana, kaili plankumi, un krāsu variācijas.
Par katru, Es aprakstīšu izskatu, pamatcēloņi, traucējummeklēšanas secība, un labojumi. Es arī paskaidrošu, kāpēc tas pats defekts atkārtojas un kā to apturēt.
1. Pīlings
Atlobīšanās notiek, ja nogulsnētais metāla pārklājums nespēj adekvāti savienoties ar pamatni vai apakšējo pārklājuma slāni..
Tipiskas pazīmes ietver lokalizētus blisterus, paceltas malas, zvīņošanās, vai lielu pārklājuma laukumu atdalīšanās pēc locīšanas, trieciens, vai apstrāde.
Ražošanā, pīlings bieži vien ir pirmapstrādes problēma, nevis pārklājuma laika problēma. Ja eļļa, oksīds, rūsa, vai uz virsmas paliek citi piesārņotāji, nogulsnētais metāls nevar izveidot uzticamu saiti.
Pārklājums sākotnēji var izskatīties pieņemams, bet vēlāk apstrādes laikā atdalās, montāža, termiskā iedarbība, vai pakalpojumu.

Galvenie pīlinga cēloņi
| Pamatcēlonis | Mehānisms | Tipiskas pazīmes |
| Nepabeigts attaukošana | Eļļa un tauki novērš ciešu saskari starp pamatni un nogulsnēto metālu | Lokalizēts pīlings, bieži piesārņotās vietās |
| Neadekvāti skābi marinēšana vai aktivizēšana | Oksīdi, rūsa, vai skalas paliek uz virsmas | Slikta adhēzija skartajās vietās |
| Savstarpēja piesārņošana laikā skalošana | Atlikušās ķīmiskās vielas vai piesārņotāji tiek pārnesti starp procesa tvertnēm | Neregulāras adhēzijas traucējumi |
| Pārmērīgs kavēšanās pēc aktivizēšana | Aktivētā virsma pirms pārklāšanas atkārtoti oksidējas vai kļūst piesārņota | Pīlings, neskatoties uz šķietami pieņemamu tīrīšanu |
| Oksidēts vai nepiemērots substrāts | Pamatmateriālam ir nestabils virsmas stāvoklis vai tas nav savienojams ar procesu | Atkārtotas adhēzijas kļūmes konkrētiem materiāliem vai partijām |
| Nabadzīgs starpslānis saķere | Saskarne starp secīgiem nogulsnētajiem slāņiem ir vāja | Atdalīšana starp pārklājuma slāņiem, nevis pie pamatnes |
Kā novērst pīlinga problēmas
Solis 1: Pārbaudiet attaukošanas efektivitāti.
Pārbaudiet tīrītāja koncentrāciju, temperatūra, ārstēšanas laiks, un piesārņojuma līmeni.
Ūdens necaurlaidības tests var palīdzēt noteikt eļļas paliekas uz piemērotām pamatnēm, lai gan tas neaizstāj apstiprinātu tīrības pārbaudi.
Solis 2: Pārbaudiet kodināšanas un aktivizēšanas procesu.
Apstipriniet, ka izvēlētā ķīmija noņem attiecīgo oksīdu vai katlakmeni, pārmērīgi neietekmējot parasto metālu.
Problēmas var radīt arī pārmērīga kodināšana, ieskaitot raupjumu, smuku veidošanās, vai ar ūdeņradi saistīti riski jutīgos materiālos.
Solis 3: Pārbaudiet skalošanu starp procesa posmiem.
Slikta skalošana var nest tīrītāju, skābi, sāļi, vai izšķīdušos metālus nākamajās tvertnēs. Pārbaudiet skalošanas ūdens kvalitāti, pārplūde, satraukums, un vilkšanas kontrole.
Solis 4: Samaziniet nevajadzīgu kavēšanos pirms apšuvuma.
Iestatiet kontrolētu maksimālo pārsūtīšanas laiku starp aktivizēšanu un pārklājumu. Sargājiet aktīvās virsmas no izžūšanas, piesārņojums, un oksidēšana.
Solis 5: Nosakiet faktisko kļūmes saskarni.
Izpēti nolobīto virsmu un, kur nepieciešams, izmantot mikroskopiju vai šķērsgriezuma analīzi, lai noteiktu, vai atdalīšanās notikusi substrāta/pārklājuma saskarnē vai starp pārklājuma slāņiem.
Inženiera piezīme
Es vienmēr sāku ar attaukošanu un skalošanu. Deviņas reizes no desmit, pīlings ir tīrīšanas problēma, nav apšuvuma problēma. Ja pirms pārklāšanas ūdensizturības tests neizdodas, stop — nelieciet detaļu vannā.
2. Lobīšana
Pitting raksturo mazs, krāterim līdzīgas ieplakas pārklājuma virsmā.
Bedrītes var līdzināties caurumiem, un liela defektu blīvuma dēļ pārklājums var izskatīties raupjš vai porains.
Svarīga atšķirība ir tāda, ka bedrītes ir padziļināts defekts, nav pacelta daļiņa. Pacelti mezgliņi vai rupji nogulsnes var norādīt uz daļiņu piesārņojumu, dendrītu augšana, vai citas nogulsnēšanās problēmas.
Lai arī, iesprostotās daļiņas var arī radīt bedres, tāpēc vizuālā pārbaude jāapvieno ar turpmāku pārbaudi.
Dobumu veidošanās var rasties substrātā, pirmapstrādes laikā, vai pašā apšuvuma vannā.
Vēl viens izplatīts iemesls ir gāzes burbuļi, kas pielīp pie sagataves, it īpaši, ja daļas ģeometrija vai plaukta orientācija ļauj burbuļiem palikt iesprostoti.

Galvenie galvanizācijas bedrīšu veidošanās cēloņi
| Izraisīt | Kā tas rada bedres | Ko pārbaudīt |
| Esošais substrāts defektiem | Liešanas porainība, korozijas bedres, skrāpējumi, vai pēc apšuvuma paliek redzami iespiedumi | Ienākošās virsmas kvalitātes un pirmspārklājuma pārbaude |
| Neadekvāti tīrīšana | Atlikusī eļļa, korozijas produkti, vai cits piesārņojums traucē vienmērīgu nogulsnēšanos | Attaukošana, marinēšana, aktivizēšana, un skalošana |
| Daļiņas piesārņojums | Cietās daļiņas iekļūst pārklājumā vai traucē lokālu nogulsnēšanos | Vannas filtrēšana, filtru elementi, apgrozībā, un tvertnes tīrība |
Gāzes burbuļi, kas pielīp virsmai |
Burbuļu klātās vietas nesaņem pietiekamu metāla nogulsnēšanos | Detaļu orientācija, satraukums, mitrināšana, un gāzes izlaišana |
| Nesabalansēts vanna ķīmija | Ķīmija ārpus darbības loga var veicināt raupju vai neregulāru nosēdumu veidošanos | Vannas analīzes un procesa ieraksti |
| Pārmērīgs vietējā strāva blīvums | Nestabila nogulsnēšanās var veicināt nelīdzenumu vai ar to saistītos virsmas defektus | Strāvas blīvums, ģeometrija, un elektriskā sadale |
Praktiska metode bedru veidošanās diagnostikai
Pieredzējis apdares inženieris uzreiz neuzskata, ka katra bedre rodas apšuvuma vannā.
Pirmais solis ir noteikt, vai defekts pastāvēja pirms pārklājuma.
- Pirms apstrādes pārbaudiet substrātu. Pārskatiet ienākošās daļas un pirmapstrādes paraugus, lai noteiktu, vai bedres jau ir.
- Ja nepieciešams, pārbaudiet noņemtās daļas. Ja pārklājumu var droši noņemt, izmantojot apstiprinātu noņemšanas procesu, pārbaudiet, vai atklātajā substrātā nav atlieku bedru.
Pati noņemšana var ietekmēt substrātu vai to mainīt, tāpēc metodei jābūt piemērotai materiālam. - Pārbaudiet filtrēšanas sistēmu. Pārbaudiet filtra elementus, cirkulācijas plūsma, sūkņa stāvoklis, tvertnes nogulsnes, un iespējamie daļiņu piesārņojuma avoti.
- Pārskatiet defektu sadalījumu. Nosakiet, vai bedres ir nejaušas, koncentrēta padziļinājumā, kas saistīti ar noteiktām orientācijām, vai tikai noteiktām partijām.
- Novērtējiet burbuļa izdalīšanos. Pārbaudiet plaukta orientāciju, daļa drenāžas, risinājuma kustība, un vai padziļinātie elementi var notvert gaisa vai ūdeņraža burbuļus.
Kā novērst bedru veidošanos
- Uzlabot ienākošā materiāla pārbaudi un virsmas sagatavošanu.
- Uzturiet filtrēšanu un cirkulāciju atbilstoši vannas piegādātāja prasībām.
- Noņemiet dūņas un uzkrātos nogulsnes, veicot kontrolētu tvertnes apkopi.
- Izmantojiet atbilstošus mitrināšanas līdzekļus vai citas apstiprinātas vannas piedevas, ja to prasa process.
- Optimizējiet plaukta orientāciju un maisīšanu, lai novērstu pastāvīgu burbuļu piestiprināšanos.
- Kontrolēt vannas ķīmiju un darbības apstākļus norādītajās kontroles robežās.
Lietiem komponentiem, īpaša uzmanība jāpievērš lējuma porainībai un ar virsmu saistītiem tukšumiem. Galvanizācija seko pamatvirsmai, nevis uzticami novērš tās defektus.
Ja pamatnē ir atvērtas poras vai dziļas korozijas bedres, pulēšana, apstrāde, impregnēšana, ja nepieciešams, vai pirms pārklājuma var būt nepieciešama cita apstiprināta pirmapstrāde.
Inženierzinātnes padoms:
Defektu karte bieži ir vērtīgāka par vispārēju vizuālu spriedumu. Ierakstiet atrašanās vietu, blīvums, un bedru sadalījums pa reprezentatīvajām daļām.
Atkārtojams raksts var palīdzēt atšķirt substrāta porainību no iesprostotajiem burbuļiem vai vannas piesārņojuma.
3. Degšana
Degšana ir apšuvuma defekts, kas parasti parādās malās, asi stūri, izvirzījumi, un citās vietās, kur lokālais strāvas blīvums kļūst pārāk augsts.
Ietekmētais nogulsnējums var izskatīties tumšs, pelēks, raupja, pulverveida, vai vāji konsolidēts. Smagos gadījumos, pārklājums var būt trausls vai brīvi piestiprināts.
Pamatmehānisms parasti ir pārmērīgs lokālais strāvas blīvums attiecībā pret vannas spēju nogulsnēt skaņu metālu.
Lai gan kopējais strāvas iestatījums var būt normālā darbības diapazonā, faktiskā strāva nav vienmērīgi sadalīta pa komponenta virsmu.
Asie stūri un izvirzītie elementi mēdz koncentrēt elektrisko lauku.
Ja šīs zonas saņem pārāk daudz strāvas, lokālais nogulsnēšanās ātrums var pārsniegt elektrolīta praktisko darbības logu, veidojot raupju vai sadedzinātu nogulsni.

Biežākie dedzināšanas cēloņi
| Pamatcēlonis | Kāpēc Tas Notiek | Tipiska koriģējoša darbība |
| Pārmērīgs strāva blīvums | Strāva pārsniedz vannas stabilās nogulsnēšanās diapazonu | Samaziniet strāvas blīvumu un pārbaudiet efektīvo pārklājuma laukumu |
| Nabadzīgs plaukts orientācija | Asas iezīmes ir vērstas tieši pret anodu un saņem koncentrētu strāvu | Pārorientējiet daļu vai mainiet plaukta novietojumu |
| Nepietiekami anods attālums | Dažas zonas saņem nesamērīgi lielu strāvu | Pielāgojiet atstarpi starp anodu un apstrādājamo detaļu, kur tas ir praktiski iespējams |
| Nesabalansēts anods vienošanās | Elektriskā lauka sadalījums ir koncentrēts ap izvirzītiem elementiem | Pārvietojiet vai pārveidojiet anoda izvietojumu |
Nepietiekams ekranējums |
Lielas strāvas zonas nav aizsargātas no pārmērīgas strāvas | Izmantojiet vairogus, mulsina, vai attiecīgi papildu elektrodus |
| Vanna ķīmija ārpusē specifikācija | Zema metāla koncentrācija, nepiemēroti piedevu līmeņi, vai citas ķīmijas novirzes sašaurina darbības logu | Analizējiet un atjaunojiet vannu tās norādītajā darbības diapazonā |
| Nabadzīgs satraukums vai masa nodošana | Vietējie transporta apstākļi ir nepietiekami pielietotajai strāvai | Optimizējiet satraukumu un šķīduma kustību |
Kā novērst degšanas problēmas
1. Pārbaudiet strāvas blīvumu, nevis tikai strāvu.
Aprēķiniet strāvas blīvumu, izmantojot faktisko efektīvo pārklājuma laukumu un procesa noteikto aprēķina metodi.
Pārbaudiet, vai sarežģītā ģeometrija nav izraisījusi lokālo strāvas koncentrāciju pat tad, ja kopējā strāva šķiet normāla.
2. Pārbaudiet plaukta orientāciju.
Nosakiet, vai apdegušās vietas ir vērstas tieši pret anodu vai izvirzītas pret to. Nelielas orientācijas izmaiņas dažkārt var ievērojami uzlabot strāvas sadalījumu.
3. Pārskatiet anoda izvietojumu un atstarpi.
Salīdziniet attālumu starp anodu un dažādiem sagataves apgabaliem. Pārbaudiet, vai anoda izvietojums nerada spēcīgas strāvas zonu netālu no stūriem vai izvirzītiem objektiem.
4. Novērtējiet ekranēšanas un palīgelektrodus.
Vairogi, izolācijas deflektori, zagļi, un strāvas pārdalei var izmantot palīganodus vai katodus, atkarībā no procesa.
Pareizais risinājums ir atkarīgs no tā, vai mērķis ir samazināt pārmērīgu nogulsnēšanos vai uzlabot strāvu padziļinājumā.
5. Pārbaudiet vannas darbības logu.
Apstipriniet metāla koncentrāciju, pH, kur piemērojams, temperatūra, piedevas stāvoklis, satraukums, un citi ar ķīmiju saistīti parametri, kas atbilst piegādātāja specifikācijām.
Inženiera piezīme
Degšana malās ir paredzama. Ja jūs to redzat, ne tikai samaziniet strāvu — pārbaudiet statīvu.
Daļa, kas karājas ar asu malu, kas vērsta pret anodu, sadegs pat pie “normālas” strāvas. Dažreiz labojums ir vienkārša pārorientācija, nevis vannas maiņa.
4. Kailie plankumi
Kailie plankumi ir vietas, kur nav izveidojies nepieciešamais metāla pārklājums, atstājot substrātu atklātu vai pārklātu ar redzami citu virsmu.
Tie var parādīties kā atsevišķi, nepārklāti plankumi, neregulāras vietas ar atšķirīgu krāsu vai spīdumu, vai plāni pārklāti apgabali, kas neatbilst specifikācijām.
Ražošanā, tukšas vietas parasti ir jāizmeklē divos virzienos: vai apgabalā ir sasniegta pietiekama strāva un vai virsma bija ķīmiski gatava nogulšņu uzņemšanai.
Detaļai var būt lielisks elektriskais kontakts, taču tā joprojām nenostrādā, kur eļļas vai oksīda atlikumi novērš nogulsnēšanos.
Tieši pretēji, ideāli tīra virsma var palikt neapklāta, ja statīva savienojums ir nestabils vai ģeometrija neļauj nodrošināt pietiekamu strāvas padevi.

Biežākie kailu plankumu cēloņi
| Izraisīt | Mehānisms | Pārbaudes fokuss |
| Nabadzīgs plaukts kontaktpersona | Augsta kontaktu pretestība vai nestabils savienojums ierobežo strāvu | Kontaktpunkti, skavas, āķi, un plauktu tīrību |
| Pārtrauca elektriskās ceļš | Strāva neplūst droši caur komponentu | Taisngrieža izeja, kabeļi, plauktu savienojumi, un elektriskā nepārtrauktība |
| Atlikums eļļas vai smērvielu | Piesārņojums novērš pareizu mitrināšanu un nogulsnēšanos | Attaukošana un virsmas tīrības pārbaude |
| Oksīdi vai korozija produkti | Substrāts nav pietiekami aktivizēts | Kodināšana, aktivizēšana, un virsmas stāvoklis pirms pārklājuma |
Lokalizēts piesārņojums |
Skartās vietas atgrūž šķīdumu vai kavē nogulsnēšanos | Apstrādes prakse, cimdi, pārvietošanas aprīkojums, un skalošanas kvalitāti |
| Dziļi padziļinājumi vai aizsargāts ģeometrija | Vietējais strāvas blīvums ir pārāk zems, lai nogulsnētu nepieciešamo biezumu | Detaļu ģeometrija, statīva dizains, un pašreizējais sadalījums |
| Neadekvāti pirmapstrāde pārklājums | Dažas virsmas netiek pietiekami tīrītas vai aktivizētas | Smidzināšanas pārklājums, iegremdēšana, satraukums, un kanalizācija |
Atkailinātu plankumu problēmu novēršana soli pa solim
Solis 1: Pārbaudiet statīva kontaktus.
Meklējiet vaļīgus savienojumus, oksidētas saskares virsmas, nodilušas skavas, un kontaktpunkti ar nepietiekamu spiedienu.
Pārliecinieties, vai kontakta laukums ir pietiekams visā pārklājuma cikla laikā.
Solis 2: Pārbaudiet elektrības nepārtrauktību.
Pārbaudiet kabeļus, kopnes, taisngriežu savienojumi, un plauktu sastāvdaļas. Pārskatiet strāvas un sprieguma ierakstus, lai atklātu pārtraukumus vai neparastas svārstības.
Solis 3: Pārbaudiet atklāto substrātu.
Nosakiet, vai virsma ir eļļaina, oksidēts, sarūsējis, vai citādi piesārņots. Salīdziniet skarto zonu ar pareizi pārklātu reģionu.
Solis 4: Izpētiet vietējo ģeometriju.
Dziļi caurumi, šauras rievas, padziļinātas sejas, un ekranētajos reģionos var būt zems strāvas blīvums. Novērtējiet, vai statīva pozicionēšana vai elektrodu novietošana ierobežo nogulsnēšanos.
Solis 5: Pārskatiet pirmapstrādes secību.
Pārliecinieties, vai attiecīgās vietas ir pareizi attaukotas, noskalots, aktivizēts, un bez nepieņemamas kavēšanās pārnes uz pārklājuma tvertni.
Inženierzinātnes padoms:
Kaili plankumi, kas nejauši parādās visā plauktā, liecina par atšķirīgu problēmu nekā kaili plankumi, kas vienmēr parādās tajā pašā padziļinājumā.
Nejauši defekti bieži vien attaisno kontakta stabilitātes un piesārņojuma pārbaudi; atkārtojami ģeometriski defekti prasa rūpīgāku strāvas sadalījuma un risinājuma piekļuves pārbaudi.
5. Krāsu variācijas
Krāsu atšķirības rodas, ja pārklājuma komponenti parāda nekonsekventus toņus, spilgtumu, spīdums, vai kopējais izskats.
Tipiski piemēri ietver daļas no vienas un tās pašas partijas, kas izskatās tumšākas vai gaišākas, viena komponenta dažādi apgabali, kas parāda dažādas krāsas, vai secīgām ražošanas partijām ar ievērojami atšķirīgiem toņiem.
Krāsu variācija ir īpaši svarīga dekoratīvajam apšuvumam, redzama aparatūra, Patēriņa produkti, un sastāvdaļas ar stingrām izskata prasībām.
Lai arī, ne katra krāsu atšķirība norāda uz pārklājuma kļūmi. Nozīme ir atkarīga no apšuvuma sistēmas, nepieciešamo apdari, un vai pārklājums atbilst tā funkcionālajām specifikācijām.
Piemēram, cinkotām detaļām ar pasivēšanas vai konversijas pārklājumu var būt krāsu atšķirības, ko izraisa pēcapstrādes procesa izmaiņas.
Niķeļa vai hroma sistēmām substrāta sagatavošanas dēļ var būt atšķirīgs spīduma līmenis, nogulsnes biezums, vai virsmas raupjums.
Pareizā diagnostikas pieeja ir novērtēt visu apdares secību, nevis nekavējoties mainīt vannas ķīmiju.

Galvenie galvanizācijas krāsu izmaiņu cēloņi
| Koeficients | Kā tas ietekmē izskatu | Ko pārbaudīt |
| Nevienmērīga pārklājums biezums | Dažādi nogulšņu biezumi var mainīt spilgtumu, pārklājums, vai optiskais izskats | Biezuma mērījumi vairākās vietās |
| Dažādi plaukts pozīcijas | Detaļas saņem atšķirīgu strāvas sadalījumu anoda attāluma un ģeometrijas dēļ | Plauktu izkārtojums un pozīcijai raksturīgas tendences |
| Nekonsekventa pasniegšana conditions | Laiks, temperatūra, koncentrācija, vai vannas stāvoklis maina galīgo konversijas pārklājumu | Pasivācijas ieraksti un vannas analīze |
| Neadekvāti skalošana | Ķimikāliju paliekas vai piesārņojums maina virsmu vai traucē turpmāko apstrādi | Skalošanas ūdens kvalitāte, plūst, un pārnešana |
Nevienmērīga žāvēšana |
Atlikušais ūdens, drenāžas modeļi, vai nekonsekventa žāvēšana var atstāt traipus vai mainīt izskatu | Žāvēšanas temperatūra, laiks, gaisa plūsma, un daļas orientācija |
| Apšuvums-vanna variācija | Metāla koncentrācijas izmaiņas, pH, piedevas, piesārņojums, vai ekspluatācijas apstākļi maina depozīta īpašības | Vannas analīze, papildināšanas ieraksti, un apkopes vēsturi |
| Substrāts variācija | Atšķirības sakausējumā, virsmas raupjums, pulēšana, vai liešanas apstākļi ietekmē galīgo izskatu | Ienākošā materiāla un pirmapstrādes konsistence |
| Skatās un mērīšana conditions | Apgaismojums, skata leņķis, un virsmas atstarošanas spēja ietekmē uztverto krāsu | Apgaismošanas un mērīšanas procedūra |
Kā izpētīt krāsu atšķirības
1. Izmēriet pārklājuma biezumu.
Salīdziniet biezumu viena un tā paša komponenta reprezentatīvajās vietās un dažādās plaukta pozīcijās.
Izmantojiet piemērotu metodi pārklājuma/substrāta kombinācijai, piemēram, rentgenstaru fluorescence (XRF) vai cita apstiprināta biezuma mērīšanas metode.
2. Pārskatiet plaukta pozīciju un orientāciju.
Nosakiet, vai tumšāks, šķiltavas, spīdīgāks, vai blāvākas daļas atbilst noteiktām pozīcijām plauktā.
Konsekventas ar pozīciju saistītas izmaiņas var norādīt uz atšķirībām strāvas sadalījumā vai šķīduma plūsmā.
3. Pārbaudiet pasivēšanas vai konversijas pārklājuma apstākļus.
Sistēmām, kas izmanto pasivāciju, konversijas pārklājumi, vai citas pēcapstrādes, pārbaudiet ārstēšanas laiku, temperatūra, ķīmija, skalošana, un žāvēšanas apstākļi.
4. Novērtējiet skalošanas ūdens kvalitāti un žāvēšanu.
Meklējiet ūdens plankumus, ķīmiskās atliekas, nepilnīga drenāža, un nekonsekventa žāvēšana. Dziļi dobumi un horizontālas virsmas var saglabāt šķidrumu ilgāk nekā atklātās vietas.
5. Analizējiet pārklājuma vannu.
Pārskatiet metāla koncentrāciju, pH, kur piemērojams, piedevas, piesārņojums, temperatūra, un papildināšanas ieraksti. Apstipriniet, ka process paliek piegādātāja noteiktajās robežās.
6. Standartizēt izskata pārbaudi.
Salīdziniet detaļas pastāvīgā apgaismojumā, skata leņķi, un pārbaudes nosacījumi. Kur krāsu konsistence ir kritiska, izmantojiet apstiprinātus atsauces paraugus un objektīvu krāsu mērījumu.
Izmantojot L*a*b* un ΔE krāsu kontrolei
Izskatam kritiskām sastāvdaļām, vizuālā pārbaude vien var nesniegt pietiekami atkārtojamus rezultātus.
Kolorimetrs vai spektrofotometrs var kvantitatīvi noteikt krāsu, izmantojot CIE L*a*b*krāsu telpu:
- L* apzīmē vieglumu, no melnas uz baltu.
- a* apzīmē zaļās-sarkanās asi.
- b* apzīmē zilā-dzelteno asi.
- ΔE apzīmē aprēķināto krāsu atšķirību starp paraugu un tā atsauci saskaņā ar noteiktu mērīšanas metodi.
Precīza ΔE pieņemšanas robeža jāsaskaņo ar klientu un jāapstiprina attiecīgajai pārklājuma sistēmai, substrāts, spīduma līmenis, un mērīšanas apstākļi.
Nav neviena ΔE ierobežojuma, kas piemērots katram galvanizētam izstrādājumam.
Stabilai ražošanai, izveidot standarta galveno paraugu kā mērķa izskatu un izmantot ierobežojumu paraugus, lai noteiktu pieņemamo redzes diapazonu.
Ja nepieciešams, ierakstiet mērījumu rezultātus, īpaši, salīdzinot dažādas partijas vai izmeklējot atkārtotas sūdzības.
Inženierzinātnes padoms:Ja krāsu atšķirība seko plaukta pozīcijai, izpētīt pārklājuma un pēcapstrādes sadalījumu.
Ja tas seko materiāla partijai, pārbaudiet substrātu un pirmapstrādi. Ja tas parādās galvenokārt pēc pasivēšanas vai žāvēšanas, pirms primārās pārklājuma vannas modificēšanas koncentrējieties uz šiem posmiem.
6. Kā diagnosticēt atkārtotus galvanizācijas defektus
Defekts, kas pazūd pēc pārstrādes, izģērbšana, pārklāšana, vai tvertnes regulēšana, bet atgriežas vairākas dienas vēlāk, parasti norāda, ka procesa pamatā esošais stāvoklis nav identificēts vai kontrolēts.
Pieredzējuši apdares inženieri meklē modeļus. Atrašanās vieta, laika noteikšana, materiālu partija, un saistība ar vannas stāvokli bieži vien sniedz noderīgāku pierādījumu nekā defekta izskats vien.
Izmantojiet defektu izplatīšanu, lai noteiktu galveno cēloni
| Novērotais modelis | Iespējamā izmeklēšanas zona | Ieteicamā darbība |
| Defekti koncentrēts pie fiksēts vietas ieslēgts līdz daļa | Anoda izkārtojums, statīva dizains, ekranēšana, lokālais strāvas blīvums, vai ģeometriski padziļinājumi | Salīdziniet detaļu defektu vietas un pārskatiet elektrodu un statīvu izkārtojumus |
| Defekti ierobežots līdz izšķirt īpaši materiāls partija | Substrāta kvalitāte, sakausējuma variācija, liešanas defekti, vai ienākošais virsmas stāvoklis | Salīdziniet materiālu sertifikātus, ienākošās pārbaudes, un pirmapstrādes rezultāti |
| Defekti koncentrēts iekšā viens maiņa | Operatoru prakse, papildināšana, ārstēšanas laiks, temperatūras kontrole, vai aprīkojuma iestatījumiem | Pārskatiet maiņu ierakstus, procesa žurnāli, un operatora procedūras |
Defekti palielinās, mainoties vannas stāvoklim |
Vannas sastāvs, piesārņojums, filtrēšana, vai apkopes intervālus | Analizējiet vannu un salīdziniet rezultātus ar vēsturiskajiem kontroles datiem |
| Defekti rodas nejauši pāri dažādi plaukts pozīcijas | Intermitējoša saskarsme, daļiņu piesārņojums, nekonsekventa apstrāde, vai nestabili procesa apstākļi | Pārbaudiet elektriskos savienojumus, filtrēšana, un apstrādes vadības ierīces |
| Defekti parādās pēc pēcapstrāde | Pasniegšana, skalošana, žāvēšana, vai apstrāde | Pārbaudiet pēcapstrādes parametrus un pārvietošanas praksi |
Strukturēta pamatcēloņa izmeklēšana
Kad parādās defekts, izmantojiet atkārtojamu procedūru, nevis veiciet vairākus pielāgojumus vienlaikus.
- Satur skarto produktu. Identificējiet potenciāli ietekmēto partiju un nepieļaujiet neatbilstošu daļu izlaišanu.
- Dokumentējiet defektu. Fotografējiet reprezentatīvās daļas un ieraksta defekta veidu, atrašanās vieta, smagums, materiālu partija, statīva pozīcija, un ražošanas laiks.
- Pārskatiet procesa vēsturi. Pārbaudiet darbības parametrus, vannas analīzes, papildināšana, uzturēšana, un nesenās procesa izmaiņas.
- Salīdziniet atbilstošos un neatbilstošos paraugus. Meklējiet atšķirības substrāta stāvoklī, pirmapstrāde, elektriskais kontakts, pārklājuma biezums, un pēcapstrāde.
- Vienā reizē pārbaudiet vienu iespējamo iemeslu, ja tas ir praktiski iespējams. Kontrolēti izmēģinājumi ļauj vieglāk noteikt, vai koriģējošā darbība patiešām atrisina problēmu.
- Pārbaudiet rezultātu. Apstipriniet, ka defekts ir samazināts vai novērsts un ka citas prasības, piemēram, biezums, saķere, izturība pret koroziju, un izskats — paliek pieņemams.
- Atjauniniet procesa vadīklas. Pārskatiet darba instrukcijas, pārbaudes punkti, apkopes grafiki, vai procesa ierobežojumi, lai problēma neatgrieztos.
Šī pieeja ir uzticamāka nekā vienlaicīgas strāvas izmaiņas, temperatūra, ķīmija, un pārklājuma laiks.
Ja kopā tiek mainīti vairāki mainīgie, kļūst grūti noteikt, kura korekcija atrisināja defektu vai arī šķietamais uzlabojums bija īslaicīgs.
7. Galvanizācijas defektu novēršana, izmantojot procesa kontroli
Lai gan katram defektam ir savs mehānisms, vairums atkārtoto galvanizācijas problēmu var būt saistītas ar izmaiņām ierobežotā skaitā procesa apgabalu.
Tāpēc spēcīgai profilakses sistēmai ir jākontrolē visa apdares secība, no ienākošā materiāla pārbaudes līdz galīgajam iepakojumam.
Kontrolējiet procesu katrā posmā
| Procesa posms | Galvenie kontroles punkti | Defekti, kurus var novērst |
| Ienākošie materiāls pārbaude | Virsmas porainība, korozija, skrāpējumi, iespiedumi, sakausējuma konsistence | Lobīšana, nevienmērīgs izskats |
| Attaukošana | Tīrāka koncentrācija, temperatūra, laiks, piesārņojums | Pīlings, kaili plankumi, lobīšana |
| Kodināšana un aktivizēšana | Ķīmija, laiks, temperatūra, oksīda noņemšana, substrāta saderība | Pīlings, kaili plankumi |
| Skalošana | Ūdens kvalitāte, plūst, pārplūde, pārnešana, drenāža | Pīlings, krāsu variācija, krāsošana |
| Rack iekraušana | Kontaktu kvalitāte, atstarpes, orientācija, iekraušanas konsistence | Pliki plankumi, degšana, krāsu variācija |
| Apjoms | Strāvas blīvums, temperatūra, vannas ķīmija, satraukums, anoda izvietojums | Degšana, lobīšana, nevienmērīgs biezums, krāsu variācija |
| Filtrēšana un uzturēšana | Filtra stāvoklis, apgrozībā, dūņu noņemšana, piesārņojuma uzraudzība | Lobīšana, neapstrādātas nogulsnes |
| Pasniegšana vai pēcapstrāde | Koncentrēšanās, laiks, temperatūra, noskalo, un žāvēšanas apstākļi | Krāsu variācija, krāsošana |
| Fināls pārbaude | Biezums, saķere, izskats, korozijas īpašības, ja nepieciešams | Neatbilstoša produkta noteikšana |
Nosakiet kontroles ierobežojumus un izsekojamību
Procesa kontrole jābalsta uz konkrētās pārklājuma sistēmas prasībām, nevis vispārīgiem iestatījumiem.
Strāvas blīvums, vannas temperatūra, ķīmiskā koncentrācija, pH, ārstēšanas laiks, un piedevu līmeņiem visiem ir no ķīmijas atkarīgi darbības logi.
Ražošanas konsekvencei, uzturēt uzskaiti par:
- Vannu analīze un papildināšana.
- Pašreizējais, spriegums, temperatūra, un ārstēšanas laiks.
- Plauktu konfigurācija un iekraušanas pozīcija.
- Priekšapstrādes un skalošanas nosacījumi.
- Filtru izmaiņas, tvertnes apkope, un koriģējošās darbības.
- Pārklājuma biezums, saķere, izskats, un citi noteikti pieņemšanas rezultāti.
Kad rodas defekti, šie ieraksti ļauj komandai salīdzināt neatbilstošās daļas ar iepriekš apstiprinātu ražošanu un noteikt nozīmīgas procesa izmaiņas.
Pārstrādāšana nedrīkst slēpt galveno cēloni
Noņemot un no jauna pārklājot, var atgūt dažas neatbilstošas sastāvdaļas, bet pārstrāde ir jāvalidē pamatnei un pārklājuma sistēmai.
Atkārtota noņemšana var uzbrukt pamatmateriālam, mainīt izmērus, sabojāt virsmu, vai radīt papildu riskus.
Īpaša uzmanība var būt nepieciešama arī dažiem augstas stiprības tēraudiem un citiem jutīgiem materiāliem ūdeņraža trausluma dēļ..
Pirms pārstrādāšanas, noteikt, vai sākotnējais substrāts var izturēt ierosināto procesu un vai pēdējā daļa joprojām atbilst vajadzīgajam pārklājuma biezumam, saķere, izturība pret koroziju, un izmēru specifikācijas.
Ja tas pats defekts atkārtojas, korektīvajām darbībām jābūt vērstām uz izcelsmes procesu, nevis jāpaļaujas uz atkārtotu pārstrādi.
8. Secinājums
Pīlings, lobīšana, degšana, kaili plankumi, un krāsu variācijas ir vieni no visbiežāk sastopamajiem galvanizācijas defektiem, taču viņiem nav vienota universāla risinājuma.
Visefektīvākā problēmu novēršanas metode ir apvienot vizuālo pārbaudi, defektu atrašanās vietas analīze, procesa ieraksti, un mērķtiecīga pārbaude.
Noskaidrojot, kad un kur rodas defekts, var atšķirt substrāta problēmas no pirmapstrādes kļūmēm, elektrosadales problēmas, vannas nestabilitāte, un pēcapstrādes izmaiņas.
Ražotājiem, konsekventa galvanizācijas kvalitāte ir atkarīga ne tikai no vajadzīgā pārklājuma biezuma sasniegšanas.
Uzticamiem rezultātiem nepieciešama kontrolēta pirmapstrāde, stabila vannas ķīmija, piemērots statīva un anoda dizains, efektīva filtrēšana, konsekventa pēcapstrāde, un dokumentēti pārbaudes kritēriji.
Nosakot patieso pamatcēloņu un pārbaudot koriģējošās darbības, ražotāji var samazināt pārstrādi, uzlabot ražošanas ražu, un nodrošina vienmērīgāku virsmas kvalitāti.
FAQ
Kāds ir visizplatītākais pīlinga cēlonis galvanizācijas procesā?
Slikta adhēzija, ko izraisa nepilnīga attaukošana, nepietiekama kodināšana, izskalot piesārņojumu, vai pārmērīga kavēšanās pirms pārklājuma. Tīrīšana un skalošana ir pirmās pārbaudes.
Kā atšķirt bedru veidošanos no mezgliņa vai daļiņas?
Pitting ir ieplaka vai krāteris. Tiek pacelts mezgls vai daļiņa. Pārbaudiet ar zema leņķa gaismu vai mikroskopu; noņemiet pārklājumu un pārbaudiet, vai pamatnē nav defektu.
Kāpēc degšana vienmēr parādās malās un stūros?
Tā kā strāvas blīvums ir visaugstākais malās un asos stūros. Labojums ir samazināt lokālo strāvas blīvumu, regulējot strāvu, statīva orientācija, anoda attālums, vai ekranēšana.
Kas izraisa kaili plankumus galvanizēšanā?
Kaili plankumi rodas slikta kontakta ar statīvu dēļ, pārtraukts strāvas ceļš, virsmas piesārņojums, vai zems strāvas blīvums padziļinājumā. Vispirms pārbaudiet elektrisko kontaktu, tad virsmas stāvoklis.
Kāpēc pēc pārstrādāšanas atgriežas tas pats defekts?
Tā kā galvenais cēlonis netika identificēts. Izsekojiet, vai defekts ir fiksēts, saistīti ar materiālu partijām, saistīts ar maiņu, vai ar vannu saistīti. Modelis norāda uz cēloni.
Vai es varu novērst pīlingu, palielinot strāvu?
Ne. Pīlings ir adhēzijas problēma. Strāvas palielināšana var sadedzināt pārklājumu vai pasliktināt defektu. Labojiet tīrīšanu, marinēšana, skalošana, un vispirms pārsūtīšanas laiks.