Iekšā investīciju liešana, vaska koku tiltu rakstu veidošana un gliemežvāku būvēšana. Ja koks ir samontēts slikti, labākais vaska raksts un labākais apvalks pasaulē jūs neglābs.
Esmu redzējis kokus, kas labi izskatījās uz plaukta un izgāzās autoklāvā. Esmu redzējis kokus ar ideālu atstarpi, bet sliktiem vārtiem, un lējumi iznāca ar saraušanās porainību, kuras diagnosticēšanai bija nepieciešamas trīs dienas.
Vaska koka montāža nav tikai “rakstu uzlīmēšana uz sprauslas”. Tas ir pirmais īstais lēmums par bloķēšanu šajā procesā.
Tas kontrolē metāla plūsmu, barošana, sacietēšanas secība, apvalka pārklājums, atslogošanas efektivitāte, un izmēru stabilitāte.
Saprotiet to pareizi, un pārējais process kļūst paredzams. Saprotiet to nepareizi, un jūs cīnīsities ar defektiem visā ražošanas ciklā.
Šajā rokasgrāmatā ir aprakstīts pilns montāžas process — no pārbaudēm pirms montāžas līdz uzglabāšanai un transportēšanai — ar praktiskiem datiem un veikala grīdas noteikumiem, ko esmu izmantojis gadu desmitiem..
1. Kas ir vaska koka montāža investīciju liešanā?
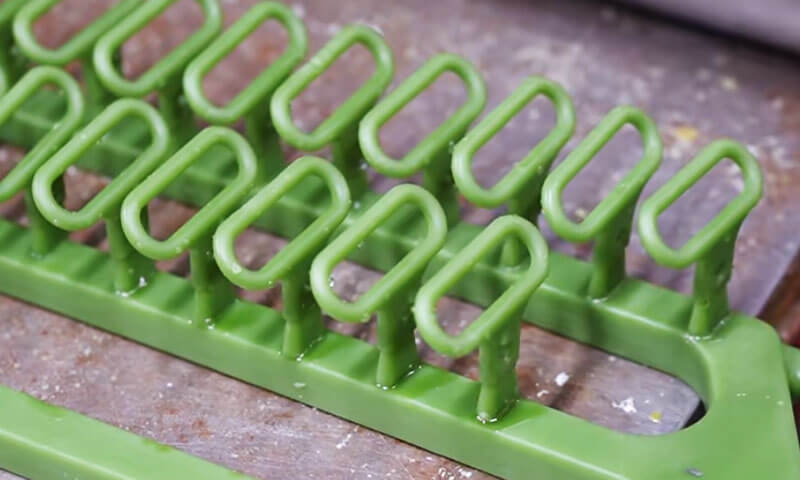
Vaska koka montāža ir atsevišķu vaska rakstu savienošanas process, vārti, skrējēji, un centrālās sprauslas vai ieliešanas kauss komplektā pilnā vaska kopā, ko parasti sauc par vaska koku vai raksta koku.
Samontētais koks kalpo par paraugu turpmākajai keramikas čaulu ražošanai. Čaulas celtniecības laikā, vaska koks tiek atkārtoti iegremdēts keramikas suspensijā un pārklāts ar ugunsizturīgu apmetumu.
Pēc tam, kad apvalks ir pietiekami izžuvis, vasks tiek noņemts, un atlikušais keramikas apvalks veido dobumu, kurā ielej kausētu metālu.

2. Sagatavošana pirms vaska koka montāžas
Gatavā vaska koka kvalitāte sākas pirms pirmās savienojuma izveidošanas. Modeļa pārbaude, spru sagatavosana, instrumentu tīrība, un vides kontrole ietekmē montāžas procesa stabilitāti.
Pārbaudiet vaska rakstus, Sprues, un vārtu savienojumi
Pirms montāžas, pārbaudiet katru vaska rakstu, sprue, un vārtu sastāvdaļa.
Bojātie modeļi ir jāidentificē un jānodala, nevis jāiekļauj kokā un jāatklāj vēlāk.
Pievērsiet īpašu uzmanību šādiem nosacījumiem:
| Pārbaudes vienums | Ko pārbaudīt | Iespējamās sekas ignorēšanas gadījumā |
| Raksts ģeometrija | Sagrozīšanās, izkropļojumu, trūkstošās funkcijas, un izmēru novirzes | Nepareizi liešanas izmēri vai nepilnīga ģeometrija |
| Vasks virsmas | Plaisas, burbuļi, skrāpējumi, piesārņojums, un virsmas bojājumi | Virsmas defekti pārnesti uz keramikas dobumu |
| Vārti savienojums jomās | Pārmērīgs vasks, urbumi, nelīdzenas virsmas, un bojātas kontaktvirsmas | Sliktas locītavas, vircas iekļūšana, vai apvalka defekti |
| Sprū un izliešana galvu | Plakanums, taisnumu, plaisas, un izmēru konsekvenci | Neatbilstība, nestabila montāža, un nekonsekvents stingrs |
| Vasks materiāls nosacījums | Pārmērīgs maigums, trauslums, vai deformācija | Locītavas bojājums vai izmēru nestabilitāte |
Atsevišķa uzmanība ir pelnījusi izliešanas galvu. Praksē, ir viegli koncentrēties uz atsevišķiem rakstiem un nepamanīt centrālo sprauslu.
Lai arī, izliekta vai nevienmērīga sprausla var ietekmēt katra tai pievienotā komponenta izlīdzināšanu.
Tas var arī radīt nevienmērīgu savienojuma ģeometriju un apgrūtināt visa koka konsekventu novietojumu korpusa veidošanas laikā.
Pirms pievienošanās, noņemiet no savienojuma virsmām vaska gružus un izvirzījumus.
Savienojuma virsmām jābūt tīrām, pareizi saskaņots, un bez defektiem, kas varētu novērst intīmo kontaktu.
Kur ir stingras prasības attiecībā uz izmēriem, izmantojiet apstiprinātas pārbaudes mērierīces vai armatūru, lai pārbaudītu rakstu un sprauslu kritiskos izmērus, nevis paļauties tikai uz vizuālu vērtējumu.
Sagatavojiet instrumentus un darba zonu
Tipiski vaska koka montāžas rīki ietver:
- Vaska metināšanas gludekļi ar kontrolētu temperatūru vai apsildāmi savienošanas instrumenti.
- Tīri naži, skrāpji, un apgriešanas instrumenti.
- Montāžas armatūra, pozicionēšanas džigi, un izlīdzināšanas mērinstrumenti.
- Piemēroti statīvi vai paplātes pabeigtu koku atbalstam.
- Apstiprināts remontvasks un instrumenti nelielu locītavu nelīdzenumu labošanai.
Instrumentiem nedrīkst būt uzkrāta vaska, karbonizēts atlikums, eļļas, un citi piesārņotāji. Netīri instrumenti var pārnest svešķermeņus uz vaska virsmu vai ievietot daļiņas savienojumos.
Ieteicamā apkārtējās vides temperatūra montāžas darbībai piegādātajā ražošanas procedūrā ir 18–28°C.
Šis diapazons nodrošina praktisku sākumpunktu vides kontrolei, bet faktiskais darbības logs ir jāapstiprina vaska sastāvam, modeļa izmēri, un augu apstākļi.
Uzturiet darba zonu tīru, sauss, un pietiekami vēdināms. Izvairieties no tiešiem saules stariem, lokalizēti siltuma avoti, spēcīgas temperatūras svārstības, un putekļainos apstākļos.
Pārmērīgs karstums var mīkstināt vaska rakstus, savukārt temperatūras izmaiņas var izraisīt izmēru kustību.
Putekļi vai eļļa uz raksta virsmas var traucēt keramikas vircas mitrināšanu un veicināt korpusa defektus.
Apstipriniet apstiprināto koka izkārtojumu un procesa parametrus
Pirms ražošanas uzsākšanas, apstipriniet montāžas rasējumu vai apstiprināto procesa specifikāciju.
Rakstu skaits uz koku, līmeņu skaits, vārtu pozīcijas, skrējēja izmēri, un raksta orientācija jānosaka saskaņā ar liešanas projektu.
Pareiza koka konfigurācija ir atkarīga no vairākiem faktoriem:
- Individuāls liešanas izmērs un svars.
- Sienas biezums un ģeometriskā sarežģītība.
- Sakausējuma un liešanas apstākļi.
- Nepieciešamais ražošanas apjoms.
- Keramikas apvalka ietilpība un lietošanas ierobežojumi.
- Metāla pildījuma un barošanas prasības.
- Pieejama vieta iegremdēšanai, apmetums, žāvēšana, un atvaskošana.
Vairāku modeļu pievienošana vienam kokam var uzlabot izlaidi vienā apvalkā un samazināt ražošanas ciklu skaitu.
Lai arī, pārslogotu koku var būt grūti apstrādāt, var kļūt mehāniski nestabils, un var apdraudēt korpusa uzbūvi vai metāla padevi.
Mērķis nav maksimāli palielināt rakstu skaitu katrā kokā. Tas ir panākt vislabāko līdzsvaru starp ražošanas efektivitāti, apvalka kvalitāte, uzpildes veiktspēja, un liešanas raža.
3. Vaska koka montāžas process: Soli pa solim
Vaska koka montāžai ir nepieciešamas atkārtojamas savienošanas metodes un precīza pozicionēšana.
Nelielas locītavu kvalitātes atšķirības, vārtu leņķis, vai raksta atstatums var kļūt ievērojams, ja to reizina lielajā ražošanas partijā.
Solis 1: Novietojiet sprue un izveidojiet atsauci
Nostipriniet centrālo sprauslu vai izliešanas mezglu apstiprinātajā stiprinājumā. Pārbaudiet tā taisnumu, vertikālā izlīdzināšana, un stabilitāte pirms jebkādu rakstu piestiprināšanas.
Egle darbojas kā galvenā koka struktūras atsauce. Ja montāžas laikā tas noliecas vai nobīdās, iegūtais modeļa izkārtojums var kļūt nelīdzsvarots vai nekonsekvents.
Atkārtotai ražošanai, speciāla armatūra bieži vien ir vērtīga. Tas palīdz saglabāt paredzēto raksta orientāciju, līmeņa augstums, vārtu stāvoklis, un kopējie koka izmēri, it īpaši, ja vairāki operatori komplektē vienu un to pašu daļu saimi.
Solis 2: Pievienojiet rakstus, izmantojot kontrolētu vaska metināšanu
Piestipriniet katru rakstu pie tam paredzētajiem vārtiem vai sliedi, izmantojot apstiprināto vaska savienošanas metodi.
Savienojumam jānodrošina pietiekama savienojuma stiprība, nesabojājot modeli vai neizkropļojot tā ģeometriju.
Īpaši svarīgi ir divi nosacījumi:
- Nepietiekams siltums:Savienojošās virsmas var nesaplūst atbilstoši, atstājot vāju saskarni vai slēptu atstarpi.
- Pārmērīgs karstums:Vasks var pārmērīgi izkausēt, izraisot lokālu sabrukumu, izmēru izkropļojumi, vai palielināta locītava.
Pareizā temperatūra un saskares laiks ir atkarīgs no vaska materiāla, savienojuma šķērsgriezums, instrumentu dizains, un montāžas metode.
Nav vienas universālas metināšanas temperatūras, kas piemērota katrai raksta sistēmai.
Pievienošanās laikā, pārliecinieties, ka savienojuma virsmas ir pareizi izlīdzinātas un izveido pilnu kontaktu. Izvairieties paļauties uz mazu vaska tiltiņu, lai noturētu lielu vai smagu rakstu.
Pēc pievienošanās, ļaujiet savienojumam nostabilizēties, pirms pieliekat papildu spēku vai pievienojat blakus esošos modeļus.
Solis 3: Pārbaudiet un pabeidziet katru savienojumu
Skaņai vaska savienojumam jābūt nepārtrauktam, drošs, un bez spraugām, caurumiem, vai nepilnīga saplūšana.
Pēc pievienošanās, noņemiet lieko vasku ar piemērotu apgriešanas instrumentu. Izlīdziniet neregulārus izvirzījumus, neiegriežoties rakstā vai nesamazinot nepieciešamo vārtu šķērsgriezumu.
Ja nelielu virsmas ieplaku vai spraugu var labot saskaņā ar apstiprināto remonta procedūru, izmantojiet saderīgu remontvasku un atjaunojiet savienojuma profilu.
Nepārsedziet strukturāli vāju savienojumu ar plānu vaska kārtu.
| Locītavas defekts | Iespējamais cēlonis | Ieteicamais labojums |
| Redzams sprauga | Slikta montāža vai nepietiekams siltums | Pārstrādājiet savienojumu, lai iegūtu pilnīgu kontaktu |
| Vāja vai brīvs savienojums | Nepietiekama saplūšana vai nepietiekama savienojuma zona | Atkārtoti pievienojieties kontrolētos apstākļos un pārbaudiet stabilitāti |
| Pārmērīgs vasks uzkrāšanās | Pārkaršana vai slikta apgriešana | Noņemiet lieko vasku, nesabojājot locītavu |
| Izkropļots modelis tuvu līdz locītavu | Pārmērīgs karstums vai mehānisks spēks | Nomainiet vai salabojiet modeli atbilstoši izmēru kritērijiem |
| Pinholes vai mazs dobumos | Nepilnīga saplūšana, iesprostots gaiss, vai virsmas piesārņojums | Pārbaudiet savienojumu un pēc vajadzības salabojiet vai nomainiet to |
Savienojums, kas izskatās gluds, ne vienmēr ir stiprs. Kritiskiem vai smagiem modeļiem, izmantojiet apstiprinātu mehāniskās stabilitātes pārbaudi vai apstiprinātu montāžas procedūru, nevis paļaujieties tikai uz izskatu.
Solis 4: Sakārtojiet modeļus ar atbilstošām atstarpēm
Rakstu atstatums nosaka, vai keramikas virca var sasniegt visas nepieciešamās virsmas un vai ugunsizturīgs apmetums var izveidot nepārtrauktu apvalku ap koku.
Iesniegtajos procesa norādījumos ir norādīts minimālais attālums no 10 mm starp blakus esošajiem vaska rakstiem.
Uztveriet to kā aprakstītā procesa sākuma prasību, nav universāls noteikums visām investīciju liešanas ģeometrijām.
Nepieciešamais attālums ir jāpārbauda attiecībā pret raksta formu, čaulas celtniecības materiāli, vircas viskozitāte, apmetuma daļiņu izmērs, un agregāta spēja notecināt un nožūt.
Nepietiekams attālums var izraisīt:
- Nepilnīgs vircas pārklājums starp blakus esošajiem rakstiem.
- Ieslodzīts gaiss vai slikti samitrināti reģioni.
- Nevienmērīgs ugunsizturīgo apmetumu sadalījums.
- Vietējās čaulas biezuma izmaiņas.
- Sarežģīta vaska noņemšana un nepietiekama apvalka tīrīšana.
- Korpusa plaisāšana vai lokāla atteice atvaskošanas un apdedzināšanas laikā.
Atstarpes ir jāpārbauda tuvākajos punktos starp rakstiem, ne tikai starp to viduslīnijām vai vārtu savienojumiem.
Sarežģīti lējumi ar ribām, dziļi padziļinājumi, vai izvirzītiem elementiem var būt nepieciešams vairāk atstarpi nekā vienkāršām formām.
Tajā pašā laikā, pārmērīga atstarpe var palielināt korpusa izmēru, keramikas patēriņš, un nepieciešamās vietas daudzumu iegremdēšanas un žāvēšanas iekārtās.
Atbilstošs risinājums ir tāds, kas nodrošina drošu apvalka pārklājumu, vienlaikus izpildot apstiprinātās ražošanas un norobežošanas prasības.
Solis 5: Uzturiet līdzsvarotu un konsekventu koka ģeometriju
Sakārtojiet rakstus simetriski, kur to atļauj liešanas dizains. Sadaliet svaru ap centrālo sprauslu, saglabāt konsekventu atstarpi starp līmeņiem, un izvairītos no nevajadzīgas smago komponentu koncentrācijas vienā pusē.
Nesabalansētu koku var būt grūti transportēt un iegremdēt. Tas var sasvērties korpusa celtniecības laikā vai radīt nevienmērīgu mehānisku slodzi uz savienojumiem un stiprinājumiem.
Tā kā keramikas apvalks izžūst, kustība vai deformācija var ietekmēt korpusa biezumu un izmēru konsistenci.
Kokiem, kuros ir dažāda izmēra vai svara lējumi, sekojiet apstiprinātajam izkārtojumam, nevis piespiediet perfekti simetrisku izkārtojumu.
Funkcionālās prasības, tostarp vārti, barošana, apvalka pārklājums, un piekļuve pārbaudei — dodiet priekšroku vizuālajai simetrijai.
Solis 6: Pārbaudiet vārtu orientāciju un vārtu izkārtojumu
Vārtu orientācijai jāatbilst apstiprinātajam vārtu projektam. Avota procedūrā parastajiem lējumiem ir ieteikts aptuveni 30°–45° slīpums uz leju starp vārtiem un galveno sliedi..
Šis diapazons var būt noderīga sākotnējā atsauce, bet tā nav absolūta prasība katram lējumam.
Vārtu leņķis un šķērsgriezums jānosaka atbilstoši sakausējumam, komponentu ģeometrija, uzpildes uzvedība, un sacietēšanas prasības.
Plānsienu vai maziem sarežģītiem lējumiem, leņķis var būt jāsamazina. Lielākiem vai smagākiem lējumiem var būt nepieciešams atšķirīgs izvietojums, ievērojot vārtu konstrukciju.
Labi izstrādātai vārtu un skrejceļu sistēmai vajadzētu:
- Piegādājiet izkausētu metālu dobumā bez nevajadzīgiem plūsmas ierobežojumiem.
- Samaziniet turbulenci un samaziniet gaisa vai oksīda plēves iekļūšanas risku.
- Nodrošiniet pietiekamu metāla padevi pildīšanas un sacietēšanas laikā.
- Neveidojiet nelabvēlīgus karstos punktus vai izolētus reģionus, kurus ir grūti pabarot.
- Ļaujiet vaskam notecēt atvasināšanas laikā, neradot iesprūdušas kabatas.
Galīgajam izkārtojumam ir jābūt balstītam uz lietuves apstiprināto vārtu projektu, inženiertehniskie aprēķini, simulācija, ja nepieciešams, un ražošanas rezultātus.
Solis 7: Pārskatiet metāla plūsmas un barošanas prasības
Vaska kokam precīzi jāatveido paredzētā vārtu un barošanas sistēma.
Tāpēc parauga montāža ir jāpārbauda attiecībā pret paredzamo uzpildīšanas secību un sacietēšanas darbību.
Vispār, vārtu konstrukcijai jāpalīdz izvairīties no priekšlaicīgas sasalšanas kritiskos plūsmas ceļos un jāatbalsta to reģionu padeve, kuriem cietēšanas laikā nepieciešams papildu šķidrais metāls.
Īpaša uzmanība ir jāpievērš biezām sekcijām un termiskiem karstajiem punktiem, jo tie var būt jutīgi pret porainības saraušanos, ja barošana nav atbilstoša.
Lai arī, nepietiek pieņemt, ka konkrēts koka izvietojums automātiski radīs virziena sacietēšanu.
Rezultāts ir atkarīgs no sakausējuma, sekcijas biezums, apvalka temperatūra, izliešanas temperatūra, vārtu izmēri, un citi procesa mainīgie.
Centrālajai sprauslai un sliežu sistēmai arī jāpaliek atvērtai un atbilstoša izmēra. Sliktas locītavas, pārmērīga vaska uzkrāšanās, vai nepareizi novietoti vārti var mainīt paredzēto plūsmas ceļu.
Pirms koka atlaišanas, pārbaudiet, vai samontētais izkārtojums atbilst apstiprinātajam zīmējumam un vai neviens savienojums nav nejauši bloķēts vai samazināts apgriešanas laikā.
4. Vaska koka montāžas kvalitātes pārbaude
Katram pabeigtajam vaska kokam ir jāveic pārbaude, pirms tas tiek pārvietots uz keramikas čaumalu ēku.
Pārbaude nav tikai pēdējā vizuālā pārbaude; tā ir pārbaude, ka komplekss atbilst apstiprinātajam procesa projektam.
Vizuāla un virsmas pārbaude
Pārbaudiet visu koku:
- Plaisas, deformācija, trūkstošās funkcijas, un bojāti modeļi.
- Vaļīgi vai nepilnīgi sapludināti savienojumi.
- Nepilnības, caurumiem, un pārmērīga vaska uzkrāšanās.
- Putekļi, eļļas, vaska atlūzas, un cits piesārņojums.
- Nevienmērīga raksta atstarpe un nekonsekventa vārtu orientācija.
- Bojājumi, kas radušies montāžas vai apgriešanas laikā.
Izmantojiet atbilstošu apgaismojumu un pārbaudiet apgabalus starp rakstiem, ap vārtu krustojumiem, un netālu no centrālās sprauslas. Šīs vietas ir īpaši pakļautas montāžas defektiem.
Strukturālā stabilitāte un izlīdzināšana
Uzmanīgi pārbaudiet, vai kokam nav vaļīgu rakstu un nestabilu savienojumu. Izvairieties no pārmērīgas kratīšanas vai spēka, kas var sabojāt citādi pieņemamus savienojumus.
Pārbaudiet tālāk norādīto:
| Kontrolpunkts | Apsvērums par pieņemšanu |
| Sprū izlīdzināšana | Apstiprināto taisnuma un vertikāluma prasību ietvaros |
| Raksts orientācija | Atbilst montāžas rasējumam vai procesa specifikācijai |
| Locītava izturība | Nav vaļīguma, atdalīšana, vai redzama nepilnīga savienošana |
| Koks līdzsvaru | Stabils normālas apstrādes un korpusa veidošanas darbību laikā |
| Raksts atstarpes | Atbilst apstiprinātajam minimālajam attālumam, ieskaitot 10 mm atsauce attiecīgā gadījumā |
| Vārti leņķis | Atbilstoši norādītajam vārtu projektam |
| Raksts skaitīt | Pareizs detaļu skaits uz koku, bez trūkstošām vai papildu sastāvdaļām |
Kur koks ir liels vai satur smagus rakstus, izmantot piemērotus atbalsta armatūras un apstrādes metodes.
Koku nevajadzētu pieņemt tikai tāpēc, ka tas paliek stāvus uz sola; tai arī jāiztur normālas pārvietošanas un iegremdēšanas darbības bez nepieņemamas kustības.
Pārbaudiet procesa atbilstību un izsekojamību
Pirms atbrīvošanas, apstipriniet, ka koks atbilst pareizajam daļas numuram, pārskatīšana, sakausējuma ceļš, un ražošanas partija.
Ja nepieciešams, ierakstiet atbilstošos montāžas parametrus, ieskaitot modeļu skaitu, koka konfigurācija, operators vai darba šūna, pārbaudes rezultāts, un visas apstiprinātās novirzes.
Atkārtotai ražošanai, standartizētas darba instrukcijas un atsauces armatūra palīdz samazināt operatora atšķirību starp operatoriem.
Tie arī atvieglo defektu izmeklēšanu, ja noteikta koka konfigurācija rada nekonsekventu apvalka kvalitāti vai liešanas rezultātus..
5. Saliktu vaska koku uzglabāšana un apstrāde
Vaska koks, kas izturējis pārbaudi, joprojām var kļūt neatbilstošs, ja to uzglabā vai transportē nepareizi.
Vasks ir jutīgs pret temperatūru un mehānisku slodzi, un pat neliela deformācija var ietekmēt liešanas izmērus vai keramikas apvalka piemērotību.
Ieteicamie uzglabāšanas apstākļi
Piegādātā ražošanas procedūra iesaka saliktos vaska kokus uzglabāt ne ilgāk kā 48 stundas pirms nākamās operācijas.
Tas būtu jāuzskata par augu specifisku kontroles mērķi, nevis universālu glabāšanas laika ierobežojumu.
Pieņemamais turēšanas laiks ir atkarīgs no vaska sastāva, modeļa ģeometrija, vides apstākļi, un lējuma izmēru prasības.
Ieteicamā prakse ietver:
- Novietojiet pabeigtos kokus uz tīra, līmeņu plaukti vai speciāls transportēšanas aprīkojums.
- Saglabājiet kokus vienā slānī, ja vien apstiprināta atbalsta sistēma nepieļauj citu izkārtojumu.
- Novērsiet kraušanas spiedienu vai saskari starp blakus esošajiem rakstiem.
- Uzturiet stabilu temperatūru un mitrumu noteikto augu robežās.
- Aizsargājiet kokus no tiešiem saules stariem, sildītāji, un citi lokalizēti siltuma avoti.
- Uzglabājiet uzglabāšanas vietu tīru un tīru no putekļiem, eļļas, un gaisa piesārņojums.
- Skaidri identificējiet katru koku, lai novērstu detaļu numuru vai partiju sajaukšanos.
Izvairieties pieņemt, ka vaska koks saglabā izmēru stabilu tikai tāpēc, ka nav notikusi redzama deformācija.
Kritiskām sastāvdaļām, noteikt definētu maksimālo turēšanas laiku un pārbaudīt koku pirms čaulas veidošanas, ja tiek pagarināts uzglabāšanas laiks vai vides apstākļi ir novirzījušies no procesa prasībām.
Pareiza apstrāde un transportēšana
Uzmanīgi pārvietojiet vaska kokus un atbalstiet tos pie centrālās spraugas, pamatne, vai norādītā armatūra. Neceliet koku, satverot atsevišķu vaska rakstu, vārti, vai plānsienu elements.
Transporta aprīkojumam jābūt tīram, stabils, un bez asām malām vai izvirzījumiem, kas varētu saskrāpēt vai sabojāt vasku.
Smagiem vai sarežģītiem kokiem, izmantojiet īpašus balstus, kas sadala slodzi, neradot pārmērīgu slodzi uz atsevišķām locītavām. Saglabājiet kustību vienmērīgu un izvairieties no pēkšņas trieciena, pagriežot, vai nevajadzīga vibrācija.
Pēc transportēšanas, pārbaudiet, vai kokā nav vaļīgu savienojumu, bojāti modeļi, un visas izlīdzināšanas izmaiņas pirms tā izlaišanas čaulas veidošanai.
6. Kā uzlabot vaska koka montāžas konsekvenci ražošanā
Ražotājiem, kas atkārtoti ražo investīciju lējumus, kvalitāte ir atkarīga no tā, vai individuālās operatora prasmes tiek pārvērstas par stabilu, dokumentēts process.
Standartizējiet montāžas piederumus un darba instrukcijas
Speciālie montāžas piederumi var kontrolēt sprauslas izlīdzināšanu, raksta pozīcija, līmeņu atstatums, un vārtu orientācija.
Tie ir īpaši noderīgi sarežģītiem kokiem vai liela apjoma pasūtījumiem, kur ir svarīga atkārtojamība.
Darba instrukcijās jādefinē:
- Apstiprinātie koku izkārtojumi un rakstu skaits.
- Kritiskās savienojumu vietas un savienošanas metodes.
- Nepieciešamā raksta atstarpe un vārtu orientācija.
- Savienojumu pārbaudes kritēriji, izlīdzināšana, un virsmas stāvokli.
- Apstrāde, uzglabāšana, un atbrīvošanas prasības.
Mērķis ir samazināt nevajadzīgas atšķirības, neliedzot operatoriem atklāt īstus defektus vai saasināt neparastus apstākļus..
Kontrolējiet pievienošanās nosacījumus
Reģistrējiet un apstipriniet katras vaska sistēmas svarīgos savienojuma parametrus.
Atkarībā no metodes, tie var ietvert instrumenta temperatūru, kontakta laiks, vaska stāvoklis, locītavas ģeometrija, un dzesēšanas vai stabilizācijas laiks.
Ja defekts atkārtoti parādās vienā un tajā pašā savienojuma vietā, pārbaudiet armatūras un savienojuma dizainu, kā arī operatora tehniku.
Problēmu var izraisīt slikta piekļuve, nepietiekama kontakta zona, vai savienojuma ģeometrija, kuru ir grūti konsekventi salikt.
Izsekojiet defektiem un saistiet tos ar pakārtotajiem rezultātiem
Noderīga uzlabošanas programma nereģistrē tikai to, vai vaska koks ir izturējis pārbaudi.
Tas arī izseko saikni starp montāžas apstākļiem un sekojošiem apvalka vai liešanas defektiem.
Piemēram:
- Atkārtoti apvalka defekti ap konkrētu savienojumu var liecināt par sliktu savienojuma apdari.
- Korpusa bojājumi tuvu izvietotiem rakstiem var norādīt uz nepietiekamu atstarpi vai drenāžu.
- Izmēru variācijas, kas koncentrētas vienā koka pozīcijā, var norādīt uz modeļa deformāciju vai nekonsekventu izlīdzināšanu.
- Atkārtoti lietošanas bojājumi var norādīt uz pārslogotu koku vai neatbilstošiem atbalsta stiprinājumiem.
Šo modeļu pārskatīšana palīdz lietuvei atšķirt ar montāžu saistītas problēmas no defektiem, ko izraisa keramikas apvalka materiāli, atvaskošana, šaušana, vai metāla liešana.
7. Bieži uzdotie jautājumi par vaska koka montāžu
Kāds ir minimālais attālums starp vaska rakstiem?
Šajā rokasgrāmatā aplūkotā ražošanas procedūra nosaka minimālo atstarpi no 10 mm starp blakus esošajiem vaska rakstiem.
Šī ir noderīga sākuma atsauce, bet faktiskais klīrenss ir jāapstiprina attiecībā pret daļas ģeometriju, keramikas vircas, apmetuma izmērs, drenāžas prasības, un čaulas veidošanas process.
Sarežģītiem rakstiem var būt nepieciešams lielāks atstatums, lai nodrošinātu pilnīgu pārklājuma pārklājumu.
Kāds ir ieteicamais leņķis starp vārtiem un galveno spruju??
Atsauces procedūra parastiem lējumiem iesaka aptuveni 30°–45° slīpumu uz leju.
Atbilstošais leņķis ir atkarīgs no apstiprinātā vārtu konstrukcijas, liešanas ģeometrija, sakausējums, uzpildes uzvedība, un barošanas prasības.
Diapazonam nevajadzētu aizstāt konkrēta komponenta inženiertehnisko validāciju.
Cik ilgi var uzglabāt saliktu vaska koku?
Atsauces ražošanas procedūra nosaka maksimālo uzglabāšanas laiku 48 laiks. Tas ir jāapstiprina faktiskajai vaska sistēmai un rūpnīcas videi.
Stabila temperatūra, pienācīgs atbalsts, tīra uzglabāšana, un aizsardzība pret mehāniskiem bojājumiem ir būtiska visā turēšanas periodā.
Kāpēc vaska koka locītavas rada keramikas apvalka defektus??
Nepilnīga saplūšana, spraugas, caurumiem, vai pārmērīga vaska uzkrāšanās var mainīt lokālās virsmas ģeometriju un traucēt pastāvīgu vircas pārklājumu.
Virca var iekļūt atvērtās spraugās, savukārt neregulāras locītavas var ietekmēt drenāžu un lokālo apvalka biezumu. Šie apstākļi var palielināt čaumalas defektu risku žāvēšanas laikā, atvaskošana, vai šaušana.
Vai katram vaska kokam var pievienot vairāk lējumu, lai samazinātu izmaksas?
Tikai tad, ja koks saglabājas mehāniski stabils un apstiprinātā aizvaru konstrukcija var nodrošināt nepieciešamo pildīšanas un barošanas veiktspēju.
Rakstu pievienošana, nepārbaudot atstarpi, koku masa, apvalka pārklājums, un bloķēšanas jauda var palielināt lūžņu daudzumu un samazināt kopējo liešanas ražu.
Vislabākā konfigurācija ir tā, kas samazina kopējās ražošanas izmaksas, vienlaikus konsekventi izpildot kvalitātes prasības.
8. Secinājums
Vaska koka montāža ir daudz vairāk nekā atsevišķu vaska rakstu savienošana ar centrālo sprauslu.
Tas nosaka modeļu kopas ģeometriju, locītavu kvalitāte, virsmu pieejamība korpusa celtniecības laikā, un vārtu sistēmas izkārtojumu.
Uzticams process sākas ar skaņas vaska rakstiem un taisni, stabils sprue.
Tas turpinās ar kontrolētu vaska metināšanu, gludas un drošas locītavas, atbilstoša raksta atstatums, līdzsvarota koka ģeometrija, un norobežojumu izvietojums, kas atbilst apstiprinātajam pildīšanas un barošanas projektam.
Galīgā pārbaude, rūpīga apstrāde, un kontrolēta uzglabāšana pēc tam saglabā montāžas laikā sasniegto kvalitāti.
No lietuvju inženiera viedokļa, visefektīvākā stratēģija ir novērst defektus vaska stadijā, nevis mēģināt tos labot pēc apvalka veidošanas vai ieliešanas.
Standartizēta armatūra, apmācīti operatori, konsekventa pārbaude, un izsekojama procesa kontrole palīdz samazināt defektus, no kuriem var izvairīties, uzlabot liešanas ražu, un uzturēt atkārtojamu produkta kvalitāti.
Investīciju lējumu ražotājiem, labi salikts vaska koks ir sākumpunkts stabilam keramikas apvalkam un uzticamākai gala liešanai.