
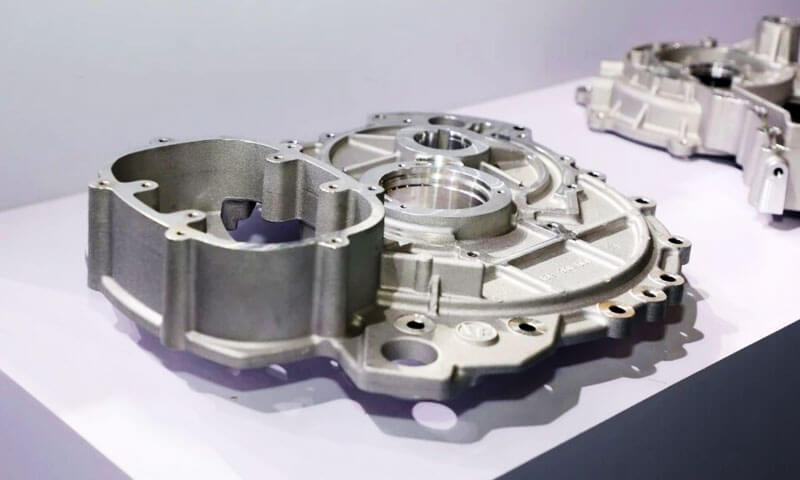
Pēc vairāk nekā 20 gadi virsmas apstrādē — skriešanā Anodējošs līnijas, neizdevušos detaļu problēmu novēršana, un strīdēties ar projektēšanas inženieriem, kuri uzstāj, ka “tas ir tikai alumīnijs, tam vajadzētu anodēt kā 6061” — es varu jums pateikt, ka jautājums, ko dzirdu visbiežāk, ir šāds: “Vai jūs varat anodēt spiedienlieto alumīniju?”
Īsā atbilde ir jā. Godīga atbilde ir: ne ar jūsu standarta anodēšanas procesu, un ne bez izpratnes, kāpēc spiedlējumi uzvedas tik atšķirīgi no kaltas ekstrūzijas.
Esmu redzējis, ka pārāk daudz veikalu mēģina palaist ADC12 liešanas daļas caur parasto anodēšanas līniju, iznāc ar plankumainu, pelēks, nelīdzenas daļas, kas pārklātas ar sārņiem, un paziņot, ka "liešanas alumīniju nevar anodēt".
Tas ir nepareizi. To var anodēt, taču tam ir nepieciešams īpašs pirmapstrādes process, reālas cerības attiecībā uz virsmas kvalitāti, un skaidra izpratne par to, kur ir procesa robežas.
Šī rokasgrāmata ir uzrakstīta no anodēšanas līnijas grīdas.
Tas precīzi izskaidro, kāpēc lietie alumīnijs iztur standarta anodēšanu, kāds sakars ar silīciju, kādas pirmsapstrādes izmaiņas ir nepieciešamas, kādas problēmas saglabājas pat pēc desilikonizācijas, un kādus alternatīvus apdares procesus ņemt vērā, ja anodēšana nav pareizā izvēle.
1. Tiešā atbilde: Jā, bet ne ar standarta procesu
Vispirms ļaujiet man sniegt jums secinājumu, pirms iedziļināmies ķīmijā:
- Lieto alumīniju var anodēt.
- Standarta anodēšanas process rada ļoti sliktus ADC12 rezultātus.
- Īpaša desilikonēšana (de-smutting) pirmapstrādes posms ir obligāts.
- Pat ar perfektu desilikonizāciju, porainības un krāsas absorbcijas problēmas joprojām pastāv.
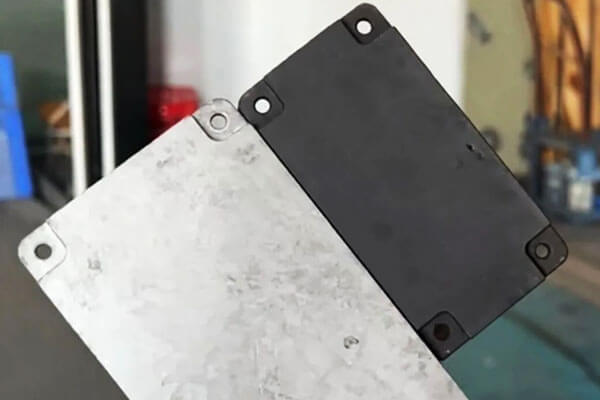
Mūsu pašu veikalā, mēs veicām kontrolētu pārbaudi: divas ADC12 liešanas daļas, nav īpašas pirmapstrādes, iet caur mūsu standarta anodēšanas līniju. Viens bija skaidrs (dabisks) anodēts, viens bija melns.
Rezultāts bija paredzams: nevienmērīga, plankumaina krāsa, plankumaini plankumi, un pelēkas sārņu slānis uz virsmas, kas noslaucījās uz pirkstiem.
Tas nav mūsu līnijas defekts. Tas ir sagaidāmais rezultāts, anodējot augsta silīcija spieduma sakausējumu tā, kā jūs anodētu 6061 ekstrūzijas.
2. Kāpēc spiedienlietu alumīniju ir grūti anodēt??
Grūtības galvenokārt rodas trīs faktoru dēļ: augsts silīcija saturs, liešanas porainība, un tradicionālās pirmapstrādes ierobežojumi.
Augsts silīcija saturs traucē anodēšanu
Daudzi liešanas sakausējumi satur ievērojamu daudzumu silīcija, lai uzlabotu plūstamību, samazināt sacietēšanas saraušanos, un atbalstīt plānsienu ražošanu, sarežģītas sastāvdaļas.
ADC12 ir reprezentatīvs Al-Si-Cu liešanas sakausējums.
Lai arī, silīcijs ķīmiskās pirmapstrādes un anodēšanas laikā uzvedas atšķirīgi no alumīnija.
Parastā sārmainā kodināšanas procesā, alumīnijs viegli šķīst, kamēr uz virsmas var palikt ar silīciju bagātas fāzes.
Atkarībā no sakausējuma sastāva un procesa apstākļiem, šīs atliekas var veidot pelēku vai tumšu sārņu slāni.
Ja sekojošais mutes atdalīšanas process ir neadekvāts, ar silīciju bagāts materiāls un citi leģējošo elementu atlikumi var traucēt vienmērīgu oksīda plēves veidošanos un izskatu.
Tas izskaidro defektus, kas novēroti ADC12 izmēģinājumā:
- Raibs izskats: Dažādas lējuma vietas atšķirīgi reaģē uz iepriekšēju apstrādi un anodēšanu.
- Nevienmērīga krāsa: Virsmas mikrostruktūras un oksīda slāņa izmaiņas rada nekonsekventu gaismas absorbciju un krāsvielu uzņemšanu.
- Pelēks smuks: Virsmas nogulsnes paliek pēc neatbilstošas tīrīšanas vai attīrīšanas.
- Slikta melnā krāsa: Oksīda slānis un virsmas stāvoklis var neatbalstīt vienmērīgu krāsas uzsūkšanos.
Galvenais ir tas, ka problēma nav tikai silīcija klātbūtne lielapjoma sakausējumā. Tā ir sakausējuma mikrostruktūras mijiedarbība, virsmas sagatavošana, un anodiskās plēves veidošanās.
Liešanas porainība rada papildu defektus
Lietais alumīnijs var saturēt gāzes porainību, saraušanās dobumi, un citi zemūdens pārtraukumi.
To sadalījums ir atkarīgs no presformas konstrukcijas, metāla temperatūra, injekcijas parametri, vēdināšana, un sacietēšanas apstākļi.
Šie defekti kļūst īpaši apgrūtinoši anodēšanas laikā, jo pirmapstrādes un krāsošanas posmi pakļauj lējumu ūdens ķīmisko šķīdumu iedarbībai..
Porainība var veicināt:
- Lokalizēta krāsas maiņa un tumši plankumi.
- Nevienmērīga krāsvielu uzsūkšanās.
- Skābes aizture un sekojoša krāsošana.
- Virsmas caurumi un nekonsekvents izskats.
- Samazināta aizsardzība pret koroziju, ja pārklājums ir pārtraukts vai apakšējais lējums ir bojāts.
Ne visa porainība ir redzama uz liešanas virsmas. Daži defekti kļūst pamanāmi tikai pēc apstrādes, kodināšana, vai anodēšana.
No ražošanas viedokļa, tas nozīmē, ka virsmas apdare nevar kompensēt principiāli slikto liešanas kvalitāti.
Ja komponentam nepieciešama vienmērīga melna anodēta apdare, porainības kontrole jāsāk lējuma izstrādes laikā, nevis pēc tam, kad daļa sasniedz finiša līniju.
3. Kāpēc dezmutēšana neatrisina visas anodēšanas problēmas?
Svarīgs uzlabojums ir ar silīciju bagātu virsmas atlikumu noņemšana, bet var palikt trīs galvenie izaicinājumi.
| Defekts | Galvenais cēlonis | Potenciālie kontroles pasākumi |
| Pelēks traips vai pulverveida atlikums | Nepietiekama ar silīciju bagātu atlikumu un citu leģējošo elementu nogulšņu noņemšana | Optimizējiet sakausējumam raksturīgo mutes atdalīšanu un skalošanu |
| Nevienmērīga vai raiba krāsa | Sakausējuma mikrostruktūras variācijas, oksīdu veidošanās, virsmas stāvoklis, vai krāsvielu absorbcija | Uzlabojiet pirmapstrādes konsistenci un apstipriniet krāsošanas procesu |
| Balti plankumi vai lokāla krāsas neveiksme | Porainība, ķīmiskā aizture, lokāli virsmas defekti, vai nekonsekventa oksīdu veidošanās | Uzlabojiet liešanas kvalitāti, drenāža, skalošana, un procesa kontrole |
| Caurumi un virsmas bedres | Gāzes porainība, saraušanās defekti, ieslēgumi, vai pārmērīga kodināšana | Uzlabojiet liešanas parametrus un kontrolējiet pirmapstrādes smagumu |
| Nekonsekvents plēves biezums | Ģeometrijas variācijas, elektriskais kontakts, strāvas sadalījums, vai vietējā sakausējuma reakcija | Optimizējiet stiprinājumu, elektriskais kontakts, un anodēšanas parametri |
Porainība un skābes aizture
Lējums ar atvērtām porām var aizturēt pirmapstrādes vai krāsošanas šķīdumus. Ja šīs ķīmiskās vielas netiek pienācīgi noņemtas, tie var turpināt lokāli reaģēt un izraisīt iekrāsošanos, balti plankumi, vai citi defekti.
Risinājums nav vienkārši pagarināt demutācijas laiku. Pārmērīga ķīmiska iedarbība var vēl vairāk uzbrukt virsmai, nenovēršot pamata porainību.
Kur izskata prasības ir stingras, liešanas blīvums, virsmas integritāte, drenāžas projektēšana, un skalošanas efektivitāte ir jānovērtē kopā.
Krāsu viendabīgums
Melnā anodēšana bieži ir prasīgāka nekā dabiska vai gaišas krāsas apdare, jo pat nelielas virsmas stāvokļa izmaiņas var kļūt vizuāli acīmredzamas.
Galīgais izskats ir atkarīgs no sakausējuma, liešanas mikrostruktūra, pirmapstrāde, oksīda plēves īpašības, krāsvielu ķīmija, un blīvēšanas process.
Divas sastāvdaļas, kas izgatavotas no viena nominālā sakausējuma, var nesniegt identiskus rezultātus, ja to liešanas apstākļi vai virsmas vēsture atšķiras.
Šī iemesla dēļ, kvalifikācijas izmēģinājumos ir jāizmanto ražošanas reprezentatīvi lējumi, nevis tikai pulēti laboratorijas kuponi.
Virsmas izskats pretstatā funkcionālajai veiktspējai
Anodēta sastāvdaļa var izskatīties pieņemama, ja tā neatbilst nepieciešamajiem plēves biezuma vai korozijas izturības kritērijiem.
Tieši pretēji, vizuāli nepilnīgs pārklājums joprojām var atbilst noteiktām funkcionālajām prasībām, atkarībā no specifikācijas.
Tāpēc pieņemšanas kritērijos ir jānošķir:
- Kosmētikas prasības, ieskaitot krāsu, spīdums, un redzami defekti.
- Funkcionālās prasības, ieskaitot plēves biezumu, izturība pret koroziju, nodilums pretestība, un blīvējuma veiktspēja.
Par šīm prasībām jāvienojas pirms ražošanas uzsākšanas.
4. ADC12 anodēšanas realitātes pārbaude
Ļaujiet man pateikt tieši par to, ko jūs varat sagaidīt un ko nē.
| Aspekts | Kalts alumīnijs (6061/6063) | Die-cast ADC12 (Standarta process) | Die-cast ADC12 (Ar desilikonizāciju) |
| Filmas viendabīgums | Lielisks | Nabaga — plankumaina, pārtraukta | Labs - bet ne vienāds ar kaltu |
| Virsmas izskats | Dzidrs metālisks, izlīdzināt | Pelēks smīdis, plankumains | Uzlabots, bet mikroporainība redzama no tuva attāluma |
| Krāsu konsistence | Lieliski — formas tērps no partijas uz partiju | Ļoti slikti — nevienmērīga krāsvielu uzņemšana | Mērens — tumšās krāsās joprojām ir atšķirības |
| Smuki / pelēks atlikums | Nav | Smags — noslaukās uz rokām | Minimāls — noņemts ar HF desmut |
| Korozijas aizsardzība | Labs | Mainīgs — filma ir pārtraukta | Labs, bet poras paliek kā vājās vietas |
| Tipiska raža (labas daļas) | 95%+ | 30–50% | 70-85% |
Ko tas nozīmē praksē
Ja anodējat ADC12 bez desilikonizācijas, sagaidiet, ka aptuveni puse jūsu detaļu būs kosmētiskas.
Ar pareizu desilikonizācijas soli, raža ievērojami uzlabojas, taču jūs nekad nesasniegsit tīru, nevainojama kaltas virsma 6063 ekstrūzija.
Ikviens, kurš sola spiedlējuma anodēšanu ar ekstrūzijas kvalitāti, vai nu melo, vai izmanto īpašu sakausējumu ar zemu silīcija saturu..
5. Alternatīvi un konkurējoši apdares procesi
Tā kā alumīniju ar augstu silīcija saturu ir grūti pastāvīgi anodēt, jāapsver alternatīva virsmas apstrāde, ja parastā anodēšana nevar nodrošināt vajadzīgo izskatu, izturība pret koroziju, vai ražošanas izmaksas.
| Virsma Apdare Apstrādāt | Izskats | Korozija Pretestība | Valkāt Pretestība | Radinieks Maksāt | Tipisks Pieteikumi |
| Parastais Anodējošs | Vienota dekoratīva apdare uz piemērotiem sakausējumiem; bieži neatbilst augsta silīcija satura lējumiem | Labi, ja anodiskā plēve ir pareizi izveidota un noslēgta | Labs, atkarībā no plēves biezuma un veida | Vidējs | Kalti alumīnija komponenti un saderīgi lējumi, kuriem nepieciešama anoda plēve |
| Anodējošs ar Desmutēšana | Uzlabota vienveidība, lai gan var palikt ar silīciju saistīta krāsas maiņa | Labi, ja priekšapstrāde un anodiskā plēve tiek pareizi kontrolēta | Labs, atkarībā no pārklājuma specifikācijām | Vidēja - auga | Funkcionālas liešanas daļas, kurām nepieciešama anodēšana ar mērenām kosmētiskām prasībām |
| Mikroloka Oksidācija (MAO) | Keramiskai līdzīga virsma; krāsa un tekstūra ir atkarīga no sakausējuma un procesa | No laba līdz izcilam, atkarībā no pārklājuma struktūras un blīvējuma | Lieliski piemērots piemērotiem nodilumizturīgiem pārklājumiem | Augsts | Sastāvdaļas, kurām nepieciešama augsta virsmas cietība, nodilums pretestība, un elektriskā izolācija |
Ķīmiskās konversijas pārklājums |
Tievs, parasti matēta vai nedaudz krāsaina apdare | Mērens līdz labs, atkarībā no pārveidošanas sistēmas | Ierobežots | Zems | Sastāvdaļas, kurām nepieciešama pamata aizsardzība pret koroziju vai pirmapstrāde krāsošanai |
| Elektrostatiskais Pulveris Pārklājums | Viendabīga krāsa ar plašu spīduma līmeņu un faktūru klāstu | No laba līdz izcilam ar piemērotu pirmapstrādi un pārklājuma biezumu | Labs, atkarībā no pulvera sastāva un konservēšanas | Zems -Medium | Mājokļi, iekavas, automobiļu komponenti, un industriālie korpusi, kuriem nepieciešama izturīga dekoratīva aizsardzība |
| Cepšanas krāsa (Uzcepts šķidrs pārklājums) | Gluda dekoratīva apdare ar kontrolētu krāsu un spīdumu | Labi, ja pārklājums ir pareizi uzklāts un sacietējis | Mērens līdz labs, atkarībā no krāsas ķīmijas un plēves biezuma | Vidējs | Lietie korpusi, Patēriņa produkti, automobiļu detaļas, un sastāvdaļas, kurām nepieciešams izsmalcināts virsmas izskats |
Kā izvēlēties pareizo procesu
- Izvēlieties anodēšanu ar desilikonēšanu kad komponentam nepieciešams anodiskā oksīda slānis un tā funkcionālā veiktspēja ir svarīgāka par perfekti viendabīgu dekoratīvo apdari.
- Izvēlieties mikroloka oksidēšanu (MAO) kad prioritāte ir nodilumizturība un virsmas cietība.
Tā piemērotība sakausējumiem ar augstu silīcija saturu un nepieciešamā izturība pret koroziju ir jāpārbauda, veicot testus. - Izvēlieties pulvera pārklājumu ja vienmērīga krāsa un virsmas pārklājums ir svarīgāks par anodēta alumīnija metāliskā izskata saglabāšanu.
Tas var slēpt nelielas virsmas izmaiņas, bet tas nevar droši novērst nopietnas porainības vai izplūdes sekas. - Izvēlieties ķīmiskās konversijas pārklājumu vai mitro krāsošanu kad dekoratīvā anodiskā plēve nav nepieciešama un primārās prasības ir aizsardzība pret koroziju, krāsas saķere, vai elastīgas krāsu iespējas.
Labākais process ir atkarīgs no komponenta apkalpošanas vides, izskata prasības, un veiktspējas specifikācijas.
ADC12 daļām, kurām nepieciešama vienmērīga melna apdare, pulverkrāsošana var būt praktiskāka nekā parastā anodēšana.
6. Pareiza spieduma sakausējuma izvēle anodēšanai
Ne visi presēti alumīnija sakausējumi nodrošina vienādus anodēšanas rezultātus. Silīcija saturs, piemaisījumu līmeņi, mikrostruktūra, un liešanas kvalitāte ietekmē oksīda plēves veidošanos un virsmas izskatu.
Nākamajā tabulā sniegts provizorisks bieži apspriesto alumīnija sakausējumu salīdzinājums.
Sastāva diapazoni ir orientējoši, un tie ir jāpārbauda saskaņā ar piemērojamo materiālu standartu un piegādātāja sertifikātu.
| Sakausējums | Tipisks silīcija saturs | Anodēšanas grūtības | Galvenie apsvērumi |
| ADC12 (A383) | 9.6–12,0% | Augsts | Plaši izmanto liešanai presē; augsts silīcija saturs var izraisīt nevienmērīgu anodēšanu un virsmas izsmērēšanos |
| YL102 (AlSi12) | 10.5–13,5% | Augsts | Anodēšanas rezultāti ir atkarīgi no piemaisījumu līmeņa, sakausējuma specifikācija, un liešanas kvalitāte |
AlSi9Mg (A360) |
Aptuveni 9,0–10,0% | Mēreni vai augstu | Var piedāvāt uzlabotu anodēšanas potenciālu piemērotos sastāva un procesa apstākļos |
| A413 / AlSi12(bārts) | Aptuveni 11,0–13,0% | Augsts | Augsts silīcija saturs atbalsta liešanas plūstamību, bet sarežģī vienmērīgu dekoratīvo anodēšanu |
| Kalti 6063 (atsauce) | Aptuveni 0,2–0,6% | Zems | Kopīgs etalons vienmērīgai dekoratīvai anodēšanai |
Piezīme: Sakausējumu apzīmējumi un sastāva ierobežojumi atšķiras atkarībā no standarta un tirgus.
YL102, A360, un citus nomināli līdzīgus sakausējumus nevajadzētu uzskatīt par savstarpēji aizstājamiem, nepārbaudot to ķīmisko sastāvu un mehāniskās prasības.
Praktiski ieteikumi
Ja anodēšana ir obligāta konstrukcijas prasība un kalts alumīnijs nav risinājums, pirms ražošanas uzsākšanas novērtē AlSi9Mg vai atbilstoši norādītu zemu piemaisījumu spiedlējumu sakausējumu.
Šie materiāli atbilstošos apstākļos var nodrošināt labāku virsmas konsistenci, bet tie ne vienmēr sasniegs tādu pašu izskatu kā anodēti 6063.
Jebkuram kandidātsakausējumam, apstipriniet silīcija un dzelzs saturu, liešanas kvalitāte, nepieciešamās mehāniskās īpašības, un savietojamība ar ierosināto pirmapstrādes procesu.
Lai pārbaudītu krāsas viendabīgumu, ir jāveic ražošanas reprezentatīvo daļu izmēģinājuma anodēšana, filmas kvalitāte, un korozijas veiktspēja.
Galu galā, sakausējuma izvēle un virsmas apstrādes izstrāde jāapsver kopā.
Izvēloties potenciāli vairāk anodējamu sakausējumu, var uzlabot rezultātu, taču neviens sakausējuma apzīmējums vien negarantē nevainojamu anodētu apdari.
7. Secinājums
Vai varat anodēt spiedienlieto alumīniju? Jā, taču īpaša uzmanība jāpievērš sakausējumiem ar augstu silīcija saturu, piemēram, ADC12.
Parastā anodēšana bez sakausējumam specifiskas pirmapstrādes var radīt raibu krāsu, slikta filmas viendabīgums, un pelēks smuks.
Piemērots mutes noņemšanas process — dažkārt izmantojot HF saturošu šķīdumu kontrolētos rūpnieciskos apstākļos — var būtiski uzlabot virsmu, noņemot ar silīciju bagātos atlikumus..
Lai arī, atslāņošanās nenovērš liešanas porainību, garantē vienmērīgu krāsas uzsūkšanos, vai labot defektus, kas radušies nekonsekventas sacietēšanas un virsmas sagatavošanas dēļ.
Šie jautājumi prasa koordinētu sakausējuma izvēles kontroli, liešanas kvalitāte, pirmapstrāde, Anodējošs, un krāsošana.
Praktiskais noteikums ir vienkāršs: Alumīniju nav iespējams anodēt, bet to nevajadzētu anodēt tā, it kā tas būtu parasts kalts alumīnija sakausējums.
Kad vienmērīga dekoratīvā apdare ir būtiska, kvalificējiet visu procesu, izmantojot ražošanas reprezentatīvās daļas, un salīdziniet anodēšanu ar alternatīvām, piemēram, pulverkrāsošanu vai mikroloka oksidēšanu, pirms uzsākt masveida ražošanu.
FAQ
Kāpēc presformas anodēšana ir pelēka un plankumaina?
Augsts silīcija saturs (9-12% ADC12) atstāj elementāru silīciju uz virsmas pēc kodināšanas.
Šis silīcija traips izjauc oksīda plēvi un rada pelēko nokrāsu, nevienmērīgs izskats. Desilikonēšana noņem šo slāni.
Kāda ir labākā alternatīva presformāta alumīnija anodēšanai?
Pulverkrāsošana ir vispopulārākā alternatīva — tas nosedz porainību, nodrošina izcilu krāsu konsistenci, un nodrošina labu aizsardzību pret koroziju.
Nodilumizturībai, mikroloka oksidēšana (MAO) labi darbojas uz lējumiem ar augstu silīcija saturu.
Vai desilikonizēšana padarīs manas presētās daļas izskatīties līdzīgu 6063 anodēts?
Ne. Desilikonēšana novērš traipu un pārtraukumu, bet porainība spiedienā joprojām rada redzamas nepilnības un krāsas plankumus.
Rezultāts ir labs funkcionālām daļām, bet nav līdzvērtīgs kaltas alumīnija anodēšanai.
Vai man ir nepieciešama vakuuma impregnēšana anodētām preslietām daļām??
Kosmētiskām vai hermētiskām iekārtām, kur skābes asiņošana varētu izraisīt traipus, jā.
Vakuuma impregnēšana pirms anodēšanas noblīvē virsmas porainību, novēršot notvertās skābes izskalošanos pēc apdares.

