
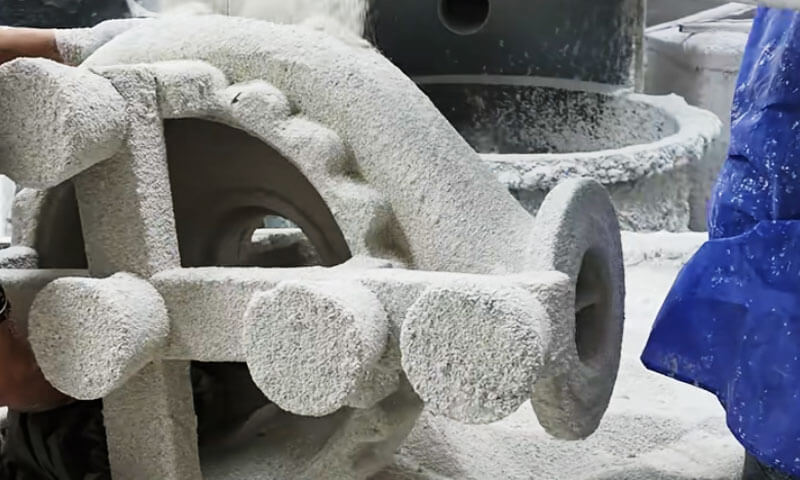
Lielāko daļu sava darba mūža esmu pavadījis precīzās liešanas čaulu telpās.
Esmu redzējis, ka čaula, kas žāvēšanas telpā izskatījās ideāli, sabojājas autoklāvā; Esmu redzējis lētu nātrija silikāta apvalku, kas ietaupa naudu par kotāciju un divreiz pazaudē to metāllūžņos.
Un es esmu redzējis, kā labi kontrolēta silīcija dioksīda sola līnija izgatavo lielus nerūsējošā tērauda lējumus, kuriem klientiem tik tikko nācās pieskarties pēc spridzināšanas..
Lieliem nerūsējošā tērauda lējumiem, apvalks nav perifērijas palīgmateriāls. Tas ir izmēru precizitātes pamats, virsmas kvalitāte, un raža.
Ķīnas precīzās liešanas nozarē, plaši tiek izmantoti četri gliemežvāku izgatavošanas ceļi:
- Izšķirt. Nātrija silikāta apvalks
- Bārts. Kompozītmateriāls
- C. Silīcija sola apvalks ar zemas temperatūras vasku
- D. Silīcija sola apvalks ar vidējas temperatūras vasku
Pirmajos trīs maršrutos parasti tiek izmantoti zemas temperatūras vaska modeļi. No liešanas kvalitātes viedokļa, nātrija silikāts ir vājākais; kompozīta un silīcija dioksīda sola-zemas temperatūras vasks atrodas vidū; silīcija dioksīds – vidējas temperatūras vasks sniedz vislabāko rezultātu.
No čaulas izmaksu viedokļa, nātrija silikāts ir lētākais, savukārt silīcija dioksīds – vidējas temperatūras vasks ir visdārgākais.
Šajā rakstā šie četri maršruti ir salīdzināti no lietuves inženiera, nevis kataloga, skatījumā.
1. Kāpēc korpusu izgatavošana ir svarīga lieliem nerūsējošā tērauda lējumiem
Keramikas apvalks kalpo gan kā negatīvā veidne, gan kā konstrukcijas konteiners kausētam metālam.
Tās veiktspēja tieši ietekmē virsmas kvalitāti, Izmēra precizitāte, iekšējā stabilitāte, un gatavā lējuma ražošanas raža.
Lieliem nerūsējošā tērauda komponentiem, Pieci apvalka raksturlielumi ir pelnījuši īpašu uzmanību.

Augstas temperatūras izturība un šļūdes izturība
Nerūsējošo tēraudu parasti ielej salīdzinoši augstā temperatūrā, atkarībā no sakausējuma klases, liešanas ģeometrija, un liešanas prakse.
Keramikas apvalkam priekšsildīšanas laikā jāsaglabā pietiekama mehāniskā izturība, izliešana, un sacietēšana.
Apvalks ar nepietiekamu izturību augstā temperatūrā var deformēties zem izkausētā metāla svara.
Tas var izraisīt izmēru novirzes, nevienmērīgs sienas biezums, lokāls izspiedums, vai kritisko apstrādāto virsmu deformācijas.
Izturība pret šļūdei ir vienlīdz svarīga. Keramikas apvalki piedzīvo ilgstošu slodzi paaugstinātā temperatūrā, un to deformācijas uzvedība var ietekmēt izmēru precizitāti pat tad, ja nenotiek tūlītējs lūzums.
Tas ir viens no iemesliem, kāpēc čaumalas, kas savienotas ar silīcija dioksīdu, parasti darbojas labāk nekā ar nātrija silikātu savienotas čaulas prasīgos lielos liešanas lietojumos..
Caurlaidība un gāzes evakuācija
Liešanas laikā, gaisam un citām gāzēm veidnes dobumā ir jāizplūst, jo izkusušais metāls aizpilda apvalku.
Mitrums, atlikušais vasks, un saistvielu sadalīšanās produkti var arī veicināt ar gāzi saistītus defektus.
Ja apvalka caurlaidība ir nepietiekama, gāzes var iesprūst un izraisīt porainību, caurumi, vai nepilnīgs pildījums.
Plānās sienas sekcijas, šaurās ejas, un sarežģītas lāpstiņriteņu ģeometrijas ir īpaši jutīgas pret šiem apstākļiem.
Caurlaidība ir atkarīga no vairākiem faktoriem:
- Ugunsizturīgs daļiņu izmēra sadalījums un graudu forma.
- Sejas apvalka biezums un apvalka slāņu skaits.
- Saistvielas saturs un pulvera un šķidruma attiecība.
- Žāvēšanas un apdedzināšanas apstākļi.
- Atlikušā vaska klātbūtne, mitrums, vai citi piesārņotāji.
Augstas kvalitātes apvalkam jānodrošina atbilstošs līdzsvars starp izturību un gāzes caurlaidību.
Palielinot saistvielu saturu vai veidojot pārāk blīvu sejas pārklājumu, var uzlabot noteiktus apvalka integritātes aspektus, vienlaikus ierobežojot gāzes izvadīšanu..
Virsmas apdare un izmēru precizitāte
Sejas pārklājums tieši saskaras ar izkausētu nerūsējošo tēraudu un lielā mērā nosaka liešanas virsmas stāvokli.
Tā ugunsizturīgā kvalitāte, daļiņu sadalījums, mitrināšanas uzvedība, un izturība pret metāla-pelējuma reakcijām ietekmē virsmas raupjumu un defektu veidošanos.
Augstai precizitātei investīciju lējumi, Virsmas raupjums ap Ra 0,8–4,3 μm un izmēru pielaides pakāpes CT3–CT5 ir minētas sākotnējā tehniskajā salīdzinājumā prasīgiem lietojumiem.
Šie skaitļi ir jāsaprot kā no procesa atkarīgi kritēriji, nevis universālas garantijas, īpaši lieliem lējumiem.
Vidēja izmēra un lieli nerūsējošā tērauda lējumi ar mazāk stingrām virsmas prasībām var neattaisnot vidējas temperatūras vaska un silīcija dioksīda-sol apvalka sistēmas papildu izmaksas..
Tādos gadījumos, zemas temperatūras vaska vai kompozītu apvalku procesi var piedāvāt labāku kopējo ekonomiku.
Termiskā trieciena izturība un apvalka integritāte
Lieli lējumi uzliek korpusam ievērojamu termisko slodzi. Nevienmērīga apkure, atlikušais mitrums, nepietiekama žāvēšana, ātra atslogošana, un neatbilstoši apdedzināšanas apstākļi var radīt termisku spriegumu.
Korpusa plaisāšana var izraisīt metāla iespiešanos, spuras, izmēru defekti, vai pilnīga liešanas noraidīšana.
Smagām sastāvdaļām, neveiksmīga apvalka labošana vai nomaiņa arī patērē ievērojamu darbaspēku, enerģija, un ražošanas laiks.
Tāpēc spēcīgam čaumalu veidošanas procesam nepieciešama kontrolēta žāvēšana, vienveidīga šaušana, piemēroti ugunsizturīgi materiāli, un apvalka biezums, kas atbilst lējuma masai un ģeometrijai.
Ražošanas izmaksas un izpildes laiks
Apvalku veidošanas process ietekmē vairāk nekā keramikas materiālu tiešās izmaksas.
Tas arī nosaka darba prasības, aprīkojuma investīcijas, enerģijas patēriņš, grīdas platības izmantošana, un laiks, kas nepieciešams, lai atbrīvotu raksta komplektu ieliešanai.
Lielam lāpstiņritenim vai vārsta korpusam, kas sver desmitiem kilogramu, process, kas ietaupa nelielu daudzumu ugunsizturīga materiāla, bet prasa vairākas papildu žāvēšanas dienas, var nebūt ekonomisks.
Tieši pretēji, augstākās kvalitātes apvalka sistēma var būt attaisnojama, ja tās augstāka izmēru precizitāte un zemāks noraidīšanas līmenis būtiski samazina pakārtotās apstrādes un kvalitātes izmaksas.
Tāpēc visekonomiskākais process ir tas, kas nodrošina nepieciešamo liešanas kvalitāti ar viszemākajām kopējām ražošanas izmaksām, ne vienmēr tas, kuram ir viszemākās čaulas materiālu izmaksas.
2. Pārskats par četriem apvalku veidošanas procesiem
Šie četri procesi galvenokārt atšķiras saistvielu ķīmijā, sejas pārklājuma ugunsizturīgi materiāli, rezerves čaulas konstrukcija, vaska raksta prasības, un ražošanas kontrole.
| Apstrādāt | Saistvielu sistēma | Tipiska vaska sistēma | Galvenās priekšrocības | Galvenie ierobežojumi |
| Nātrija silikāta apvalks | Nātrija silikāts | Zemas temperatūras vasks | Zemas izmaksas, īss cikls, augsta caurlaidība, salīdzinoši vienkārša apvalka noņemšana | Zemāka izturība augstā temperatūrā, mazāk stabila kvalitāte, lielākas izmēru variācijas |
| Kompozītmateriāls | Silīcija dioksīds sejas apvalkos; nātrija silikāts rezerves pārklājumos | Zemas temperatūras vasks | Labāka virsmas kvalitāte nekā parastajiem nātrija silikāta apvalkiem; salīdzinoši īss ražošanas cikls | Rezerves apvalka veiktspēju joprojām ierobežo nātrija silikāts |
Silīcija-sol apvalks ar zemas temperatūras vasku |
Silīcija dioksīds visā apvalka sistēmā | Zemas temperatūras vasks | Labs apvalka stiprums, Izmēra stabilitāte, virsmas kvalitāte, un spēja pielāgoties lieliem lējumiem | Augstākas izmaksas un ilgāks žāvēšanas cikls |
| Silīcija-sol apvalks ar vidējas temperatūras vasku | Silīcija dioksīds visā apvalka sistēmā | Vidējas temperatūras vasks | Augsta izmēru precizitāte, laba virsmas apdare, zems defektu potenciāls kontrolētos apstākļos | Augstas vaska un aprīkojuma izmaksas; lielākas investīciju un darbības prasības |
3. Nātrija silikāta apvalks: Lēti, Pierādīts, Bet ar ierobežotu kvalitāti
Nātrija silikāta apvalku izgatavošana ir gandrīz ilga ražošanas vēsture 60 gadi Ķīnā. Tas joprojām veido apmēram 70% Ķīnas precīzās liešanas rūpnīcas.
Tas nav tāpēc, ka tas ražo vislabākos lējumus. Tas ir tāpēc, ka tas ir lēts, ātri, un piedodošs.
Gadu desmitiem, Ugunsizturīgo rezerves materiālu uzlabojumi un jauni cietinātāji ir vairāk nekā divkāršojuši apvalka izturību.
Liešanas apstrādājamība, Izmēra precizitāte, un raža ir uzlabojusies. Nātrija silikāta apvalkiem joprojām ir liela tirgus daļa, un tie ir aizstājuši dažus aizjūras smilšu lējumus partiju eksporta pasūtījumos.
Priekšrocības ir reālas: zemas izmaksas, īss ražošanas cikls, laba nokaušanas uzvedība, un augsta caurlaidība. Neviens cits apvalka process šajos punktos neatbilst nātrija silikāta saturam.
Bet liešanas kvalitāte — virsmas raupjums, defektu skaits, Izmēra precizitāte, raža, un atteices līmenis — ir sliktāks nekā pārējie trīs maršruti.

Galvenās problēmas
Galvenais vājums ir pati saistviela. Nātrija silikāts satur augstu līmeni Na2O.
Tā izturība augstā temperatūrā un šļūdes pretestība ir daudz zemāka nekā silīcija dioksīda sola apvalkiem — tikai aptuveni 1/30 līdz 1/60 silīcija dioksīda sola.
Šī iemesla dēļ, daudzas lietuves izmanto zemas izmaksas, zemas kvalitātes kvarca smiltis un milti ar sliktu daļiņu izmēra klasifikāciju rezerves slāņiem.
Cietinātāji joprojām lielā mērā ir ierobežoti amonija hlorīds. Tādos apstākļos, augstas kvalitātes precizitātes lējumi vienkārši nav sasniedzami.
Otra problēma ir procesa kontrole. Korpusu ražošana dažādās partijās ir ļoti atšķirīga. Daudzās darbnīcās trūkst stingras procesa parametru kontroles.
Cietinātājs ir kodīgs, putekļu nosūkšanas iekārtas bieži ir nolietojušās, un dažās darbnīcās ir temperatūra-, mitrums -, un putekļu kontrolētā vidē.
Pārklājuma sagatavošana, sacietēšana, žāvēšana, un atvaskošana reti tiek kontrolēta atbilstoši nozares darbības standartiem — viskozitāte, īpatnējais svars, cietinātāja koncentrācija, un pH netiek pārbaudīti pēc grafika.
Žāvēšanas telpas temperatūra, mitrums, un gaisa ātrums bieži vien nav kontrolēts. Rezultātā, augsts- vai zemas temperatūras laikapstākļi un mitras sezonas var radīt partiju lūžņus.
Citiem vārdiem sakot, daudzas rūpnīcas paliek manuālo darbnīcu līmenī, paļaujoties uz pieredzi, nevis uz zinātnisku kvalitātes kontroli.
Tas ir galvenais iemesls, kāpēc nātrija silikāta lējumiem ir bijusi nestabila kvalitāte, augsts noraidīšanas līmenis, un augsts atteices līmenis gadu desmitiem.
Uzlabošanas virziens
Pirmais, aizstāt parastos zemas kvalitātes kvarca smilšu miltus ar augstas tīrības pakāpes silīcija dioksīda mikropulveri, piemēram, vēnu kvarcs.
Izmantot a bimodāls daļiņu izmēra sadalījums noapaļota kvarca pulvera, lai sagatavotu sejas pārklājuma putriņu.
Tas uzlabo sejas apvalka termoķīmisko stabilitāti un nodrošina augstu pulvera un šķidruma attiecību.
Vienā ražošanas piemērā, ar nātrija silikātu modulis 3.4 un blīvums 1.28 G/cm³, sasniegta pulvera un šķidruma attiecība 2.7.
Pēc slapjās lodīšu frēzēšanas, vienas tvertnes nostādināšana, magnētiskā atdalīšana, un dejonizēta ūdens apstrāde, noapaļotais, bimodāls, augstas tīrības pakāpes pulveris darbojās labāk nekā mākslīgi sajaukts pulveris.
Otrkārt, uzlabot kvalitātes kontroli uz vietas un ievērot valsts standartus. Atdaliet pārklājumu, apmetums, un sacietēšanas zonas no čaumalu žāvēšanas telpas.
Kontrolējiet temperatūru un mitrumu pirmajā; uzlabot putekļu noņemšanu un aizsardzību pret koroziju pēdējā. Tas stabilizē korpusa kvalitāti un uzlabo darba vidi.
Trešais, aizstāt pirmo un otro kalcīta-nātrija silikāta apvalka slāni ar a kalcīts-silīcija dioksīds sejas un pārejas slānis, pilnībā likvidējot nātrija silikātu un amonija hlorīda cietinātāju no sejas un pārejas slāņiem.
Izmaksu aprēķini parādīja, ka liešanas izmaksas palielinājās tikai par 0.46 juaņa/kg, kamēr čaumalu izgatavošanas cikls palika salīdzināms ar nātrija silikāta apvalka ciklu.
4. Silica Sol apvalks ar zemas temperatūras vasku: Pragmatiskais vidusceļš
Silīcija dioksīda sola un zemas temperatūras vaska ceļš labi iederas Ķīnas tirgū.
Tas ir īpaši pielāgojams liešanai apkārt 1 kg, un it īpaši apkārt 5 kg un augstāk — vidēji smagi lējumi — kur tas piedāvā lielāku elastību un priekšrocības nekā vidējas temperatūras vasks.
Lielākajai daļai vidēju un lielu lējumu, virsmas raupjums, Izmēra precizitāte, un tolerances prasības nav īpaši augstas.
Nav nepieciešams izmantot vasku ar augstu kušanas temperatūru vidējas temperatūras. Vidējas temperatūras vaskam nepieciešama augsta spiediena vaska injekcija — iepriekš 6-7 MPavai šķidrā vaska injekcija.
Tas nozīmē lielus ieguldījumus aprīkojumā. Biezs, smagiem vidējas temperatūras vaska modeļiem ir tendence sarauties, deformācija, un augstākas izmaksas.
Zemas temperatūras vasks ir viegli veidojams, prasa vienkāršu aprīkojumu, un vaska raksta raupjuma atšķirība nav liela.
Salīdzinājumā ar kompozītmateriālu apvalkiem, šis maršruts nodrošina stabilāku kvalitāti, īpaši izmēru precizitāte. Tas nesatur nātrija silikātu, tāpēc apvalkam ir labas augstas temperatūras īpašības.
Pēc saķepināšanas ap plkst 1,500° C, apvalkam ir augsta caurlaidība un spēcīga šļūdes pretestība.
To var izmantot plānsienu detaļām un sarežģītām vidēji lielām detaļām, un arī smagām daļām līdz 60– 100 kg- sūkņu korpusi, lāpstiņriteņi, ūdens deflektoru apvalki, sūkņu korpusi, vārstu ķermeņi, un līdzīgas sastāvdaļas.
Biezu sienu vidēji lielām vai smagām daļām, dakšveida apvalks vai pacēlājs-čaula ieliešana tieši krāsns priekšā var sasniegt augstu ražu.
Problēmas
Pirmais, jo tiek izmantots zemas temperatūras vasks, lielākā daļa čaumalu ir atvaskoti ūdenī.
Pārziepjotas atliekas neizbēgami nonāk čaulā — īpaši, ja kompozītmateriālu un nātrija silikāta čaulas tiek atvaskots vienā ūdens tvertnē —, izraisot virsmas ieslēgumus un nedaudz lielāku atteices līmeni.. Tas ir galvenais trūkums.
Otrkārt, garais čaulu veidošanas cikls ir lielākais trūkums. Smagām daļām ar dziļiem caurumiem vai dziļām rievām, var būt nepieciešams katrs slānis 24-47 stundas no žāvēšanas.
Izšķirt 60 kg divkanālu lāpstiņritenis bieži prasa 10– 15 dienas čaumalu izgatavošana. Jebkura neizžāvēta aklā zona var izraisīt silīcija dioksīda atkārtotu izšķīšanu ūdens attīrīšanas laikā un izraisīt apvalka plaisas.
Trešais, izmaksas ir aptuveni 5 reizes ka nātrija silikāta apvalks — apmēram 6,000 juaņa par tonnu lējumu gliemežvāku izgatavošanai un 18% augstāks nekā salikts apvalks. Tāpēc liešanas izmaksas ir salīdzinoši augstas.
Uzlabošanas virziens
Lai izvairītos no pārziepjotiem ieslēgumiem no nepilnīgi apstrādāta zemas temperatūras vaska un no kopīgas karstā ūdens tvertnes ar kompozītmateriālu vai nātrija silikāta apvalkiem, izmantot tvaika atsvaidzināšana pie 0.3-0,5 MPa un 130-140°C ūdens attīrīšanas vietā.
Tas ļauj izvairīties no pārziepjošanas ieslēgumiem un apvalka plaisāšanas.
Ja tiek izmantota karstā ūdens atsvaidzināšana, pievienot 1–3 tilpuma% rūpnieciskā sālsskābe uz ūdeni, un pēc vaska noņemšanas noskalojiet čaulas ar skābi saturošu karstu ūdeni, lai samazinātu pārziepjojošo atlikumu.
Nelietojiet to pašu tvertni ar nātrija silikātu vai kompozītmateriālu apvalkiem. Mainiet ūdeni vai atvasinājumu atsevišķi, lai samazinātu pārziepjotu vielu iekļūšanu apvalkā.
Reģenerēta vaska apstrādei, izmantot 3–5 tilpuma % sērskābe verdošā ūdenī, ar pietiekamu vārīšanās un nostādināšanas laiku.
Ziemā, cietā ūdens temperatūra ir zema, nātrija silikāta un kompozītmateriālu apvalki satur vairāk Na₂O, un vaska pārziepošana ir nopietnāka.
Reģenerētajam vaskam pievienojiet vairāk sērskābes. Pēc vaska apstrādes, svarīga ir arī tūlītēja poliētera pievienošana.
Lai saīsinātu čaumalu veidošanas ciklu, izmantot ātri žūstošs silīcija dioksīds. Šis process nobriest. Katras kārtas žūšanas laiku var samazināt par aptuveni puse.
Lielām daļām, katram slānim, izņemot pēdējo slāni, nepieciešams tikai apmēram 3 laiks. Čaumalu izgatavošanas laiks var samazināties no 62 stundas līdz 24 laiks.
Vidēji smagām daļām, samazinājums ir aptuveni 60% salīdzinot ar parasto silīcija dioksīda solu.
Tirgus cena ir tikai 20-30% augstāks, un šo prēmiju var atgūt, samazinot grīdas platību, siltuma patēriņš, un lielāka raža. Ātri žūstošs silīcija dioksīda sols ir neizbēgams virziens silīcija dioksīda sola apvalka reformai.
Lai samazinātu izmaksas, visefektīvākais veids ir aizstāt cirkonu ar kausēts kvarcs vai sintētiskais kvarcs ugunsizturīgajam sejas apvalkam. Cirkons veido apmēram 65% no kopējām silīcija dioksīda sola apvalka izmaksām.
Cirkona aizstāšana ar kalcītu vai kvarcu samazina apvalka izmaksas no 6,000 juaņa/t liešana uz 2,210 juaņa/t, izšķirt 55.8% samazināšana. Vidēji smagām daļām, kausētas kvarca smiltis/milti pakāpeniski aizstāj cirkona smiltis/miltus.
5. Silica Sol Shell ar vidējas temperatūras vasku: Kvalitātes etalons
Silīcija dioksīds – vidējas temperatūras vasks ir starptautiski izplatīts precīzās liešanas ceļš. Tas nodrošina vislabāko liešanas kvalitāti un zemāko atteices līmeni.
Tas ir īpaši piemērots vidēji lielām un īpaši lielām detaļām, kurām nepieciešams augsts virsmas raupjums -Ra 0,8–4,3- un augsta izmēru precizitāte -CT3–CT5.
Iekārtu un izmaksu ierobežojumu dēļ, lai arī, to reti izmanto vidēji smagām daļām 5– 100 kg diapazons.

Problēmas
Pirmais, maksāt. Shell izmaksas ir aptuveni 8 reizes nātrija silikāts, un apmēram 20% augstāks nekā zemas temperatūras vasks-silīcija dioksīds.
Galvenie iemesli ir augstākas čaumalu un vaska materiālu izmaksas, daudz lielāks aprīkojuma enerģijas patēriņš, un lielākas investīcijas iekārtās.
Otrkārt, ražošanas cikls ir līdzīgs zemas temperatūras vaska un silīcija dioksīda zolam un daudz ilgāks nekā nātrija silikāta vai kompozītmateriālu apvalkiem.
Trešais, par 5– 60 kg vidēji smagi lējumi, vidējas temperatūras šķidrais vasks plkst 63-75°C un augsts iesmidzināšanas spiediens aptuveni 7.1-8,0 MPa ir vajadzīgs.
Plānās sienas vaska modeļi ir pakļauti saraušanai. Izmēru precizitāte nav īpaši augsta.
Tā kā vidēji smagām detaļām nav nepieciešama tāda pati izmēru precizitāte un raupjums kā lielām detaļām, tiem reti izvēlas silīcija dioksīda sol–vidējas temperatūras vasku.
Uzlabošanas virziens
Lai kontrolētu izmaksas, vienlaikus saglabājot kvalitāti, pēc kalcīta sliktās mitrināmības atrisināšanas ar vidējas temperatūras vasku, Cirkona aizstāšana ar sintētisko kvarcu vai kausēto kvarcu nepārprotami ir virziens.
Kausētā kvarca lineārais izplešanās koeficients ir tikai 5 × 10⁻⁷/°C, un tā cena ir tikai 1/6 ka no cirkona. Ārzemēs, kausēta kvarca pielietojums pakāpeniski paplašinās.
Ātri žūstošs silīcija dioksīds, lai saīsinātu čaumalu ciklu, ir izplatīts virziens nozarē.
Mājas vidējas temperatūras vaska izstrāde vai zemas temperatūras parafīna-poliētera vaska uzlabošana ir svarīgs uzdevums..
Galvenais ir atrisināt reģenerētā vaska apstrādes problēmu, lai vaska īpašības ražošanā saglabātos stabilas.
6. Kompozītu apvalks: Kompromiss, Nav galīgā atbilde
Lai pārvarētu nātrija silikāta apvalku vājās puses, daudzas rūpnīcas tagad izmanto cirkonu un mullīta-silīcija dioksīda solu pirmajam un otrajam slānim, vienlaikus saglabājot sākotnējo nātrija silikāta procesu rezerves slāņiem.
Šis ir kompromiss, kas apvieno silīcija dioksīda sola labo apstrādājamību ar zemām izmaksām un īso nātrija silikāta ciklu..
Salīdzinājumā ar nātrija silikāta apvalkiem, kompozītmateriālu apvalki ievērojami uzlabo liešanas apstrādājamību: zemāks raupjums, mazāk virsmas defektu, un zemāks atteices līmenis.
Tos var izmantot nerūsējošajam tēraudam, karstumizturīgs tērauds, un citi augsti leģēti tēraudi. Ražošanas cikls ir daudz īsāks nekā zemas temperatūras vaska-silīcija dioksīda zols un līdzīgs nātrija silikātam.
Galvenās problēmas
Pirmais, jo rezerves slāņi saglabā nātrija silikāta saistvielu, apvalka kopējā izturība augstā temperatūrā un šļūdes pretestība ir zemāka nekā silīcija dioksīda sola apvalkam.
Korpusa saķepināšanas temperatūra ir ierobežota līdz zemākai 960° C. Iepriekš 800° C, apvalka deformācija palielinās par 30%.
Silīcija dioksīda sola apvalku var saķepināt līdz apmēram 1,500° C un nedeformējas pirms šīs temperatūras.
Tāpēc, kompozītmateriālu čaulu lējumu izmēru precizitāte, ieskaitot pielaides, ir zemāks par silīcija dioksīda sola apvalkiem.
Apkārt lejot lielus lējumus 10 kg, papildu silīcija dioksīda sola slāņi - parasti vismaz 2 vairāk slāņu— ir nepieciešami, lai iegūtu stiprību augstā temperatūrā un novērstu deformāciju.
Otrkārt, pirmie divi slāņi ir galvenais faktors, kas ietekmē apvalka caurlaidību. Pāreja no nātrija silikāta uz silīcija dioksīda solu krasi samazina kopējo apvalka caurlaidību.
Ja saķepināšanas temperatūra ir zema un turēšanas laiks ir nepietiekams, gāzes porainība, nepareizi, un bieži notiek auksti aizvēršanās.
Tāpēc kompozītmateriālu apvalkus ir grūti izmantot plānsienu detaļām d ≤ 3 mm, lielas daļas, un īpaši lielas daļas zemāk par 60 kg.
Tā kā izturība augstā temperatūrā ir zemāka par silīcija dioksīda solu, var rasties lūžņi. Citiem vārdiem sakot, kompozītmateriālu apvalka caurlaidība ir zemāka nekā nātrija silikāta un silīcija dioksīda sola apvalkiem.
Trešais, kompozītmateriālu apvalka kvalitāte ir stabilāka nekā nātrija silikāts, bet mazāk stabila nekā silīcija dioksīda solam. Rezerves slāņi joprojām satur nātrija silikāta saistvielu.
Lai kontrolētu izmaksas, daudzas rūpnīcas joprojām izmanto zemas izmaksas, nestabili ugunsizturīgi materiāli, piemēram, māls un granulētas smiltis. Procesa kontrole ir līdzīga nātrija silikātam, tāpēc kvalitātes stabilitāte ir slikta.
Smagām daļām apkārt 10 kg un lielas daļas zemāk 1 kg, noraidīšanas un atteices rādītāji ir augstāki nekā ar silīcija dioksīda sola apvalkiem.
Ceturtais, jo kompozītmateriālu apvalkos sejas apvalkam tiek izmantots dārgs cirkons, apvalka izmaksas ir 6.3 reizes nātrija silikāts.
Ja rezerves slāņiem tiek izmantotas mullīta smiltis/milti, apvalka izmaksas ir gandrīz tādas pašas kā silīcija dioksīda solam — tikai aptuveni 1 juaņa/kg liešana atšķirība. Zemo izmaksu priekšrocība nav būtiska.
Piektais, kompozītmateriālu apvalkos nevar izmantot vidējas temperatūras vasku. Vidējas temperatūras vasku nevar atvaskot karstā ūdenī.
Autoklāvā plkst 171° C un 0.6 MPA, vidējas temperatūras damara sveķi spēcīgi reaģē ar nātrija silikātu un atlikušo cietinātāju rezerves slāņos, veidojot baltu lipīgu pārziepjotu vielu, ko nevar pārstrādāt bez apstrādes.
Silīcija dioksīda sola apvalkos var izmantot gan zemu- un vidējas temperatūras vasks bez šīs problēmas.
Kopsavilkumā, kompozīta apvalks ir uzlabojums salīdzinājumā ar nātrija silikātu. Tas ir labāks liešanas apstrādājamībā, raža, un neveiksmju līmenis, bet tas joprojām būtiski atšķiras no silīcija dioksīda sola apvalka.
Neatkarīgi no īsāka ražošanas cikla un nedaudz zemākām korpusa izmaksām, tā liešanas kvalitāte un uzticamība ir zemāka par silīcija dioksīda solu.
Uzlabošanas virziens
Pirmais, nomainiet cirkona smiltis ar kalcītu sejas pārklājuma ugunsizturīgajam pārklājumam. Liešanas apstrādājamība nav pilnībā atkarīga no sejas pārklājuma ugunsizturīgā materiāla; tas ir cieši saistīts ar saistvielu un arī ar vaska rakstu — vaska raksta raupjumu un pārziepjotiem atlikumiem.
Kompozītmateriālu apvalkos var izmantot tikai zemas temperatūras vasku, un tos galvenokārt izmanto precīziem lējumiem ar vidēju raupjumu.Ra 6,3–11,5— un zemāka izmēru precizitāte —CT4–CT6.
Ražošanas pieredze liecina, ka cirkona-silīcija dioksīda sola aizstāšana ar kalcīta-silīcija dioksīda solu sejas apvalkā ir pilnīgi iespējama.
Tas samazina apvalka izmaksas no 4,150–4830 juaņa/t liešana uz 1,360 juaņa/t, vienīgais 460 juaņa vairāk nekā nātrija silikāts.
Otrkārt, uzlabot kvalitātes kontroli un vidi čaulu izgatavošanai, īpaši rezerves slāņi.
Trešais, rezerves slāņiem jāizmanto stabils, izturīgs pret augstu temperatūru, salīdzinoši lēti ugunsizturīgi materiāli ar mitruma saturu, kas ir saderīgs ar sejas apvalku.
Ieteicami divi parastie rezerves materiāli. Viens no tiem ir ugunsizturīgs māla-kvarca pulvera pārklājums 60%/40%, apmetums ar granulētām smiltīm, kas izgatavotas no sasmalcinātu korunda ķieģeļu atkritumiem un saistīto ugunsizturīgo ķieģeļu atkritumiem.
Tas ir plaši pieejams, lēti, un nodrošina lielāku izturību augstā temperatūrā un šļūdes pretestību nekā mullīts vai boksīts, tikai pie 1/2–1/3 boksīta cena.
Tas ir piemērots cirkona vai sintētiskā kvarca sejas mēteļiem. Otrais ir ugunsizturīgs māls-granulēts pulvera pārklājums ar tilpuma attiecību 3:7, apmetuma ar granulētām smiltīm.
Šī opcija ir piemērota tikai cirkona kompozītmateriālu apvalkiem. Dažas rūpnīcas izmanto mullīta smiltis/miltus vai boksītu kompozītmateriālu rezerves slāņiem.
Pārklājuma īpašības ir stabilas, apvalks ir plāns un viegli saķepināms, bet izmaksas ir pārāk augstas, un īpašības augstā temperatūrā ir zemākas par divām iepriekš minētajām iespējām. Boksītam ir slikta izsituma izturēšanās.
Materiāli no sasmalcināta porcelāna atkritumu, glazēta flīze, vai grīdas flīzes ir lētas, bet tie netiek apdedzināti augstā temperatūrā, ir sarežģīts sastāvs, uzrāda spēcīgu tendenci plaisāt augstā temperatūrā, ir zemāka ugunsizturība, un ir grūti izsist pēc ieliešanas — īpaši smagām daļām. Tie nav ieteicami.
7. Nākotnes attīstības tendences lielu nerūsējošā tērauda lējumu korpusu ražošanā
Apvalku izgatavošanas tehnoloģiju attīstība arvien vairāk tiek vērsta uz liešanas kvalitātes uzlabošanu, vienlaikus samazinot ražošanas izmaksas, cikla laiks, un ietekmi uz vidi.
Plašāka silīcija-sol saistvielu izmantošana
Silica-sol sistēmas piedāvā spēcīgu tehnisko pamatu augstas kvalitātes investīciju liešanai, jo tām ir labvēlīgas apvalka īpašības un stabilas ražošanas potenciāls..
To plašāka ieviešana ir atkarīga no trūkumu samazināšanas, kas saistītas ar materiālu izmaksām un žāvēšanas laiku.
Ātri žūstošs silīcija dioksīds, optimizēta korpusa konstrukcija, un ekonomiskākas ugunsizturīgās sistēmas var palīdzēt novērst šo plaisu.
Ugunsizturīga optimizācija
Dārga cirkona aizstāšana ar kvalificētu sintētisko silīcija dioksīdu vai kausētu silīcija dioksīdu var samazināt materiālu izmaksas, bet aizstāšanām jāsaglabā ķīmiskā saderība un virsmas kvalitāte.
Turpmākā procesa attīstībā jākoncentrējas uz visu sejas pārklājuma sistēmu, ieskaitot saistvielu ķīmiju, pulvera iekraušana, graudu lieluma sadalījums, mitrināšanas uzvedība, un žāvēšanas stabilitāte.
Šo mainīgo lielumu optimizēšana kopā ir efektīvāka nekā ugunsizturīgo izmaksu samazināšana atsevišķi.
Ātrāka un konsekventāka žāvēšana
Ātri žūstošas saistvielas, uzlabota gaisa plūsmas vadība, kontrolēts mitrums, un labāka darbnīcu vides uzraudzība var samazināt čaulu izgatavošanas cikla laiku.
Mērķis nav vienkārši nožūt katru slāni pēc iespējas ātrāk. Tas ir nepieciešams, lai sasniegtu pietiekamu izturību un izmēru stabilitāti ar minimālu gaidīšanas laiku un pieņemamām procesa izmaiņām.
Datu vadīta procesa kontrole
Mūsdienu lietuves var uzlabot konsistenci, reģistrējot vircas īpašības, žāvēšanas apstākļi, čaumalu slāņu skaits, atvaskošanas parametri, šaušanas profili, un liešanas pārbaudes rezultāti.
Šo ierakstu analīze palīdz noteikt procesa apstākļus, kas saistīti ar apvalka plaisām, izmēru novirzes, un virsmas defekti.
Laika gaitā, tas nodrošina uzticamākus darbības logus un samazina atkarību no individuālā operatora pieredzes.
Ražošanas kopējās izmaksas
Ilgtermiņa tendence ir novērtēt čaumalu ražošanas procesus pēc pieņemto lējumu ražošanas izmaksām, nevis tikai pēc čaumalu materiāliem..
Process, kas samazina noraidījumu, apstrādes piemaksas, un piegādes kavēšanās var nodrošināt labāku komerciālo rezultātu pat tad, ja sākotnējās materiālu izmaksas ir augstākas.
Tas ir īpaši svarīgi lieliem nerūsējošā tērauda lējumiem, kur katra noraidītā sastāvdaļa var radīt būtiskus zaudējumus.
8. Secinājums
Četri galvenie čaumalu izgatavošanas procesi, ko izmanto investīciju liešanā — nātrija silikāta čaumalas, kompozītmateriālu apvalki, silīcija-sol čaulas ar zemas temperatūras vasku, un silīcija dioksīda čaulas ar vidējas temperatūras vasku — katrs piedāvā dažādas priekšrocības liešanas kvalitātes ziņā, maksāt, un ražošanas ciklu.
Lieliem nerūsējošā tērauda lējumiem, visefektīvākie uzlabojumi ir procesa kontroles stiprināšana, optimizēt sejas pārklājuma ugunsizturīgos materiālus, pieņemt apstiprinātas ātri žūstošas silīcija dioksīda-sol sistēmas, uzlabot vaska atjaunošanos, un izvēlieties korpusa konstrukciju atbilstoši liešanas ģeometrijai un ražošanas apjomam.
Galu galā, labākais čaumalu veidošanas process ne vienmēr ir lētākais vai vismodernākais.
Tas ir process, kas konsekventi ražo lējumus, kas atbilst nepieciešamajiem kvalitātes standartiem ar viszemākajām kopējām ražošanas izmaksām.
Lietuvēm, kas meklē labāku kvalitāti un stabilāku ražošanu, piemērotas silīcija-sola tehnoloģijas kombinācija, kvalificēti ugunsizturīgi materiāli, kontrolēta žāvēšana, un uz datiem balstīta procesu pārvaldība piedāvā praktisku ceļu uz augstākas ienesīguma ieguldījumu veikšanu.
FAQ
Kurš čaumalu izgatavošanas process nodrošina vislabāko kvalitāti lieliem nerūsējošā tērauda lējumiem?
Silīcija dioksīda sola apvalks ar vidējas temperatūras vasku nodrošina vislabāko liešanas kvalitāti, Izmēra precizitāte, un zemākais atteices līmenis.
Silīcija dioksīds ar zemas temperatūras vasku ir praktiska alternatīva vidēji smagām detaļām.
Kāpēc joprojām izmanto nātrija silikātu, ja tā kvalitāte ir zemāka?
Nātrija silikāts ir lēts, ir īss ražošanas cikls, laba nokaušanas uzvedība, un augsta caurlaidība. Tas joprojām ir ekonomiski pievilcīgs mazāk prasīgiem lējumiem.
Kāpēc kompozītmateriālu apvalkos nevar izmantot vidējas temperatūras vasku??
Autoklāvā atvaskošanā 171°C un 0.6 MPA, vidējas temperatūras damara sveķi reaģē ar nātrija silikātu un atlikušo cietinātāju rezerves slāņos, veidojot lipīgu pārziepjotu vielu, ko nevar pārstrādāt bez apstrādes.
Kāds ir lielo nerūsējošā tērauda liešanas korpusu nākotnes virziens?
Silīcija dioksīda sola apvalki — īpaši ar zemu izmaksu ugunsizturīgiem sejas pārklājuma materiāliem un ātri žūstošām saistvielām — pakāpeniski aizstās nātrija silikātu un kompozītmateriālu apvalkus, pieaugot kvalitātes prasībām..

