
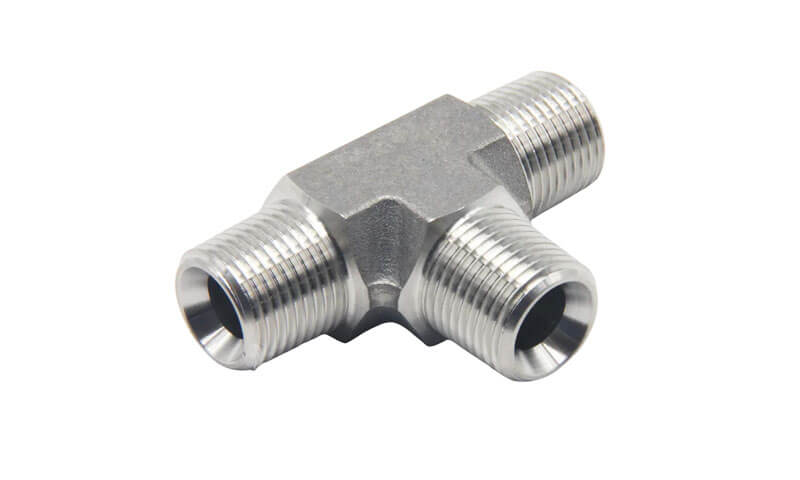
UN maglietta in acciaio inossidabile è un raccordo a tre vie progettato per dividere, combinare, o reindirizzare il flusso del fluido all'interno di un sistema di tubazioni.
A differenza di un semplice tratto di tubo, un raccordo a T deve integrare tre passaggi di flusso in un unico corpo contenente la pressione pur mantenendo una resistenza meccanica sufficiente, spessore della parete controllato, precisione dimensionale, e collegamenti affidabili alle tubazioni adiacenti.
In applicazioni impegnative, anche la geometria della giunzione delle diramazioni influisce sulla distribuzione del flusso, concentrazione locale dello stress, perdita di pressione, e affidabilità del servizio a lungo termine.
Per magliette personalizzate complesse, colata di investimento (fusione a cera persa) fornisce un modo efficiente per riprodurre la giunzione tridimensionale tra i passaggi del percorso e della diramazione mantenendo il corpo come una fusione integrata.
Il getto stabilisce la geometria strutturale complessiva, mentre la lavorazione CNC può successivamente produrre filettature, noioso, superfici sigillanti, dimensioni della presa, e altre interfacce funzionali alle tolleranze richieste.
1. Cos'è un T in acciaio inossidabile?
UN maglietta in acciaio inossidabile è un raccordo per tubi a tre vie con un passaggio principale e un passaggio di derivazione che si intersecano con una geometria controllata.
Viene utilizzato per dividere un flusso di fluido in due direzioni, combinare due flussi in uno, o fornire una connessione di derivazione ad un'altra sezione di un sistema di tubazioni.
Le tre aperture sono normalmente indicate come le due estremità del correre e il ramo. In una maglietta uguale, le tre dimensioni di connessione sono nominalmente le stesse. In una maglietta riducente, il ramo o un lato del percorso ha un diametro inferiore.
Perché i tre passaggi si intersecano all'interno di un corpo relativamente compatto, la giunzione è tecnicamente più impegnativa di un raccordo diritto.
Il produttore deve contemporaneamente controllare la geometria del passaggio interno, spessore della parete esterna, solidità materiale, e dimensioni di connessione.
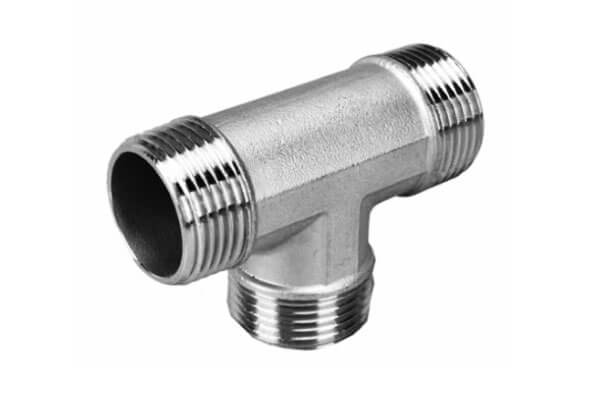
2. Ingegneria dei materiali & Metallurgia
La selezione dei materiali è fondamentale per l'esecuzione di una personalizzazione acciaio inossidabile tee perché il raccordo deve resistere contemporaneamente alla pressione interna, corrosione, temperatura, carico meccanico, e le condizioni di produzione della fusione a cera persa.
Acciai inossidabili austenitici: CF8, CF8M, CF3, e CF3M
Acciaio inossidabile CF8
ASTM A351 CF8 è un acciaio inossidabile austenitico fuso che corrisponde sostanzialmente al battuto 304 acciaio inossidabile.
In genere contiene circa 18–21% in peso di cromo e 8–11% in peso di nichel, con carbonio limitato a circa 0.08 % in peso massimo.
CF8 fornisce una buona resistenza generale alla corrosione, tenacità, e colabilità, rendendolo adatto all'acqua, vapore, lavorazione degli alimenti, e molti sistemi di fluidi industriali generali.
Acciaio inossidabile CF8M
ASTM A351 CF8M è il grado di tipo colato 316 e in genere contiene circa 18–21% in peso di cromo, 9–12% in peso di nichel, e 2–3% in peso di molibdeno.
L'aggiunta di molibdeno migliora la resistenza alla corrosione localizzata, particolarmente vaiolatura e corrosione interstiziale, in molti ambienti contenenti cloruro.
CF8M è quindi ampiamente considerato il luogo di esposizione chimica, condizioni marine, o è coinvolto un servizio di fluidi più impegnativo.
Per gruppi saldati o riparati mediante saldatura, le qualità a basso contenuto di carbonio CF3 e CF3M può fornire un importante vantaggio metallurgico.
Il loro contenuto di carbonio è generalmente limitato a 0.03 % in peso massimo, riducendo la tendenza alla precipitazione del carburo di cromo ai bordi del grano durante l'esposizione termica.
Ciò aiuta a ridurre il rischio di sensibilizzazione e di corrosione intergranulare associata, in particolare attorno alle regioni saldate.
Acciai inossidabile duplex e super duplex
Quando un raccordo a T in acciaio inossidabile è esposto ad elevate concentrazioni di cloruro, acqua di mare, ambienti offshore, o condizioni impegnative di pressione e temperatura, gli acciai inossidabili duplex possono fornire un'utile combinazione di robustezza e resistenza alla corrosione.
Duplex 2205 Acciaio inossidabile
Duplex 2205, comunemente identificato da US S32205 e grado di fusione associato CD3MN, contiene una microstruttura mista ferritico-austenitica, tipicamente mirato a un rapporto di fase equilibrato dopo un appropriato trattamento della soluzione.
Questa struttura a doppia fase conferisce alla lega un carico di snervamento sostanzialmente più elevato rispetto ai tradizionali acciai inossidabili fusi austenitici, pur mantenendo una forte resistenza ai meccanismi di corrosione legati al cloruro.
Rispetto a CF8M, 2205 può fornire circa il doppio della resistenza allo snervamento, a seconda delle specifiche del prodotto applicabili e delle condizioni di trattamento termico.
Offre inoltre una buona resistenza alla tensocorrosione da cloruri, vaiolatura, e corrosione interstiziale.
Super duplex 2507 Acciaio inossidabile
Super duplex 2507, comunemente designato US S32750 e associato al grado di fusione CD3MWCuN, contiene livelli più elevati di cromo, molibdeno, e azoto rispetto a 2205.
Fornisce quindi maggiore robustezza e maggiore resistenza alla corrosione localizzata, rendendolo appropriato per condizioni marine severe, al largo, e ambienti di processo.
CK3MCuN Acciaio inossidabile
CK3MCUN è diverso dagli acciai inossidabili duplex. È un acciaio inossidabile austenitico altolegato con sostanziali aggiunte di molibdeno e azoto ed è destinato ad ambienti altamente corrosivi laddove convenzionale 304- o i materiali di tipo 316 potrebbero non fornire una resistenza sufficiente.
Dovrebbe quindi essere considerato separatamente dai materiali duplex e super duplex quando si seleziona un T in acciaio inossidabile fuso.
3. Ingegneria di precisione & Flusso del processo produttivo
Produzione di una maglietta personalizzata in acciaio inossidabile da colata di investimento comporta una sequenza di passaggi attentamente controllati.
Ogni passaggio influenza la qualità finale, precisione dimensionale, e proprietà meccaniche.

Simulazione CAD/CAM di stampi e solidificazione
Il processo inizia con il disegno o il modello 3D del cliente. Il team di ingegneri della fonderia crea un modello CAD del raccordo a T, comprese le indennità per il restringimento, lavorazione, e bozza.
L'attrezzatura dello stampo viene quindi progettata e lavorata utilizzando il software CAM.
Prima che l'attrezzatura venga tagliata, solidificazione e simulazione del flusso viene eseguito utilizzando software come ProCAST o MAGMA. Questa simulazione prevede:
- Comportamento di riempimento dello stampo e potenziali chiusure a freddo.
- Sequenza di solidificazione e porosità da ritiro.
- Punti caldi e tensioni residue.
- Posizione delle alzate e dei brividi.
La simulazione consente alla fonderia di ottimizzare il colata e il montante prima che venga versato il metallo, riducendo tentativi ed errori e abbreviando i tempi di sviluppo.
Iniezione automatizzata del modello e costruzione robotizzata di gusci ceramici
I modelli in cera vengono prodotti iniettando cera fusa negli stampi sotto pressione.
Le macchine a iniezione automatizzata garantiscono dimensioni costanti del modello, densità, e finitura superficiale. I modelli vengono quindi assemblati su un canale centrale o canale di colata, formando un albero.
L'albero viene immerso ripetutamente in un impasto ceramico e rivestito di stucco per costruire un guscio di ceramica.
Questo viene spesso fatto usando costruzione di gusci robotici sistemi, che garantiscono uno spessore e un'asciugatura del rivestimento costanti.
IL processo del sol di silice è comunemente usato per le fusioni di acciaio inossidabile perché produce una superficie liscia, guscio robusto con eccellente stabilità dimensionale.
Dewaxing, Sinterizzazione delle conchiglie, e Fusione
Dopo che il guscio ha raggiunto uno spessore sufficiente, viene riscaldato per sciogliere la cera (Dewaxing) e poi sinterizzato ad alta temperatura per rafforzare la ceramica.
Il guscio sinterizzato è uno stampo cavo pronto per la colata.
La fusione viene eseguita in un forno a induzione, sia in aria che sotto vuoto, a seconda della lega e dei requisiti di qualità.
La chimica viene verificata mediante analisi spettrografica prima del versamento. Il metallo fuso viene versato nel guscio preriscaldato, e il getto viene lasciato solidificare in condizioni controllate.
Finitura post-fusione
Dopo la solidificazione, Il guscio di ceramica è rotto, e i rigetti vengono tagliati dall'albero. Cancelli e alzate vengono rimossi mediante molatura o taglio.
Successivamente vengono effettuate le fusioni:
- Scatto: Per rimuovere residui ceramici e incrostazioni superficiali.
- Smerigliatura e finitura: Per rimuovere i mozzi del cancello e unire le superfici.
- Soluzioni ricottura: Per ripristinare la resistenza alla corrosione e ottimizzare le proprietà.
- Passivazione: Per rimuovere il ferro libero e potenziare lo strato di ossido passivo.
- Filettatura CNC: Per il TNP, BSP, o estremità filettate metriche.
- Preparazione delle estremità con saldatura di testa o a tasca: Per soddisfare i requisiti ASME B16.9 o B16.11.
- Ispezione e test: Dimensionale, visivo, NDT, e prove di pressione.
Ogni passaggio è documentato e tracciabile, garantire che la maglietta finita soddisfi le specifiche del cliente.
4. T in acciaio inossidabile vs. T forgiati e fabbricati
Cast di investimento, forgiato, e i raccordi a T in acciaio inossidabile fabbricati possono essere utilizzati per creare collegamenti di tubazioni a tre vie,
ma i loro percorsi di produzione producono diverse combinazioni di geometrie, struttura metallurgica, requisiti di lavorazione, economia della produzione, e capacità di personalizzazione.
La scelta dovrebbe quindi basarsi sulla classe di pressione effettiva, grado del materiale, geometria, volume di produzione, e i requisiti delle tubazioni applicabili anziché dare per scontato che un processo di produzione sia universalmente superiore.
| Caratteristica fondamentale | T in acciaio inossidabile fuso a cera persa | T in acciaio inossidabile forgiato | T fabbricato in acciaio inossidabile |
| Principio di produzione | L'acciaio inossidabile fuso si solidifica in uno stampo ceramico di precisione | La billetta lavorata riscaldata viene deformata plasticamente sotto forze di forgiatura controllate | Tubo, piatto, o i componenti forgiati vengono tagliati, montato, e saldato |
| Geometria complessa | Eccellente | Bene, ma la forma è vincolata dalla pratica della forgiatura | Alto, ma la geometria complessa può richiedere più pezzi |
| Costruzione in un unico pezzo | SÌ | SÌ | Comunemente assemblato e saldato |
| Geometria del passaggio interno | Eccellente per progetti adatti di fusione a cera persa | Buono per passaggi relativamente convenzionali | Altamente flessibile, ma la fabbricazione è più coinvolta |
| Struttura materiale | Microstruttura fusa, controllato attraverso solidificazione e trattamento termico | Battuto, struttura lavorata | Materiale lavorato/fabbricato più zone di saldatura |
| Personalizzazione | Eccellente per dimensioni e configurazioni di derivazione non standard | Bene, ma i vincoli relativi agli utensili e alla forgiatura aumentano con la complessità | Ottimo per configurazioni speciali o molto grandi |
| Requisito di lavorazione | Moderare; superfici di collegamento e tenuta normalmente lavorate | Spesso da moderato ad alto | Da moderato ad alto a seconda della fabbricazione |
Saldature |
Non è richiesta alcuna saldatura strutturale nel corpo del T di base | Nessuna saldatura strutturale richiesta nel corpo forgiato | Potrebbero essere necessarie più saldature |
| Requisito degli strumenti | Modello/attrezzatura richiesta | Potrebbero essere necessari stampi di forgiatura | Minori requisiti di utensili dedicati |
| Parti complesse di piccole e medie dimensioni | Molto adatto | Adatto | Può essere meno economico |
| T-shirt speciali grandi | Dipendente dal processo | Dipendente dal processo | Spesso pratico |
| Ripetere la produzione | Eccellente una volta stabilita l'attrezzatura | Eccellente | Bene |
| Principale vantaggio produttivo | Geometria integrata complessa con forma quasi netta | Struttura meccanica lavorata e percorsi di forgiatura consolidati | Fabbricazione flessibile con attrezzature iniziali relativamente basse |
| Limitazione principale | Richiede un controllo rigoroso della solidità e della solidificazione della fusione | Meno flessibile per geometrie complesse | Qualità della saldatura, distorsione, e lo stress residuo richiedono controllo |
5. Applicazioni industriali & Casi di studio nel mondo reale
I T personalizzati in acciaio inossidabile vengono utilizzati in un'ampia gamma di settori e applicazioni.

Chimico e petrolchimico: Sistemi di tubazioni per acidi, solventi, e sostanze chimiche reattive. CF8M e le leghe duplex sono comuni.
Petrolio e gas: Piattaforme offshore, raffinerie, e condutture. I T duplex e super duplex vengono utilizzati per servizi con acqua di mare e ad alto contenuto di cloruri.
Generazione di energia: Vapore, Acqua di raffreddamento, e sistemi di desolforazione dei fumi. Vengono utilizzati CF8M e acciai inossidabili altolegati.
Farmaceutico e biotecnologia: Vapore pulito, acqua purificata, e tubazioni di processo. CF3M e T elettrolucidati sono comuni.
Cibo e bevande: Tubazioni di processo per i caseifici, birra, e trasformazione alimentare. Vengono utilizzati CF8M e design igienici.
Marino: Tubazioni dell'acqua di mare, sistemi di zavorra, e drenaggio del ponte. Sono preferibili le magliette duplex e super duplex.
Trattamento delle acque: Desalinizzazione, acque reflue, e sistemi di dosaggio chimici. Vengono utilizzate CF8M e leghe duplex.
6. Scegli DEZE come produttore di magliette personalizzate in acciaio inossidabile
QUESTA tecnologia fornisce soluzioni integrate personalizzate di fusione di acciaio inossidabile e lavorazione CNC per raccordi per tubi complessi e componenti industriali.
Dalla revisione ingegneristica iniziale e selezione dei materiali alla fusione a cera persa, trattamento termico, Lavorazione CNC, finitura superficiale, e ispezione finale, QUESTO gestisce le fasi chiave della produzione all'interno di un flusso di lavoro integrato.
Come un ISO 9001:2015-certificato produttore, QUESTO mantiene la tracciabilità della produzione e il controllo di qualità durante tutto il processo di produzione. Ispezione e test possono essere organizzati in base ai requisiti del progetto.
Contatta QUESTO con il tuo disegno, 3Modello D, specifica del materiale, dimensioni, o requisiti dell'applicazione.
Il nostro team di ingegneri può esaminare il progetto e sviluppare una soluzione di fusione a T in acciaio inossidabile personalizzata adatta per il tuo progetto.
7. Conclusione
I T personalizzati in acciaio inossidabile sono componenti critici nei sistemi di tubazioni in cui la resistenza alla corrosione, Integrità della pressione, e l'affidabilità sono essenziali.
La microfusione offre una combinazione unica di libertà di progettazione, flessibilità del materiale, e un rapporto costo-efficacia che lo rende ideale per T complessi in volumi medio-alti.
Dai gradi austenitici CF8 e CF8M alle leghe duplex e superduplex, la selezione del materiale deve corrispondere all'ambiente di servizio.
La solubilizzazione è essenziale per ripristinare la resistenza alla corrosione e ottimizzare le proprietà meccaniche.
La lavorazione di precisione garantisce la conclusione delle preparazioni, discussioni, e le dimensioni soddisfano i requisiti del sistema di tubazioni.
La scelta del giusto partner produttivo è essenziale. Una fonderia con competenze ingegneristiche, lavorazione interna, capacità di trattamento termico, e un solido sistema di qualità può aiutare a garantire che ogni maglietta funzioni in modo affidabile nell'applicazione prevista.
DEZE si posiziona come tale partner, offrendo la profondità tecnica e la capacità produttiva necessarie per progetti di T personalizzati in acciaio inossidabile.
Domande frequenti
Perché utilizzare la fusione a cera persa per un raccordo a T in acciaio inossidabile?
La microfusione è adatta per geometrie a T complesse perché può produrre la corsa, ramo, giunzione, e struttura esterna come fusione integrata.
Interfacce critiche come i thread, noioso, e le superfici di tenuta possono quindi essere lavorate a CNC.
Un raccordo a T in acciaio inossidabile richiede un trattamento termico?
Molti gradi di acciaio inossidabile fuso richiedono o traggono vantaggio da una specifica condizione di trattamento termico.
Per getti austenitici e duplex, il trattamento della soluzione è comunemente importante per ottenere le proprietà metallurgiche e di corrosione richieste. Il ciclo esatto dipende dal grado.
Qual è la differenza tra un tee uguale e un tee ridotto??
Una maglietta uguale ha tutte e tre le aperture della stessa dimensione. Un T riduttore ha un'apertura di diramazione più piccola delle aperture di corsa. I T di riduzione vengono utilizzati quando viene deviata solo una parte del flusso.
I T a fusione a cera persa possono essere utilizzati in servizi ad alta pressione?
SÌ, quando adeguatamente progettato, lancio, Trattato termico, e ispezionato. I raccordi a T fusi a cera persa possono soddisfare i requisiti di pressione e test di tenuta per molte applicazioni ad alta pressione.
Per pressioni estreme, possono essere preferiti i T forgiati.
Quali preparazioni finali sono disponibili per i T in acciaio inossidabile?
Le preparazioni finali comuni includono filettate (TNP, BSP), saldatura socket, saldatura del sedere, e flangiato. La scelta dipende dal sistema di tubazioni, pressione, e requisiti di assemblaggio.

