In sistemi meccanici esigenti, una puleggia è molto più di una semplice ruota scanalata.
È un organo di trasmissione portante che deve gestire in continuo il movimento di una fune o di un cavo, forze radiali, carichi di impatto, attrito, e stress ciclico ripetuto.
Quando una puleggia funziona nelle gru, attrezzature minerarie, macchine marine, sistemi di sollevamento pesanti, o altri ambienti con servizi gravosi, la qualità del materiale e del processo di produzione influenza direttamente l'affidabilità dell'apparecchiatura.
Questo è dove pulegge in acciaio fuso personalizzate offrono un vantaggio ingegneristico decisivo.
Questo articolo esplora le considerazioni tecniche alla base della produzione di pulegge in acciaio fuso personalizzate, dai tipi di acciaio e dalla fusione di precisione alla lavorazione, trattamento termico, ispezione, applicazioni, e selezione dei fornitori.
1. Cos'è una puleggia in acciaio fuso?
UN puleggia in acciaio fuso è un componente meccanico rotante prodotto mediante fusione di acciaio in uno stampo e successiva lavorazione delle superfici critiche alle dimensioni richieste.
Negli impianti di sollevamento e movimentazione su fune, è anche comunemente indicato come a carrucola.
La sua funzione primaria è quella di guidare, reindirizzare, oppure supportare una fune metallica o un elemento flessibile simile mentre si trasferisce il carico meccanico associato attraverso il mozzo e l'albero o il gruppo cuscinetto.
A differenza di una semplice ruota, una puleggia ha una geometria funzionale attentamente progettata. IL scanalatura della corda controlla il modo in cui la fune si trova sulla puleggia, mentre il mozzo e il foro trasmettono il carico all'albero di supporto o al sistema di cuscinetti.
Le flange aiutano a trattenere la fune all'interno della scanalatura e possono contribuire alla rigidità strutturale complessiva del componente.
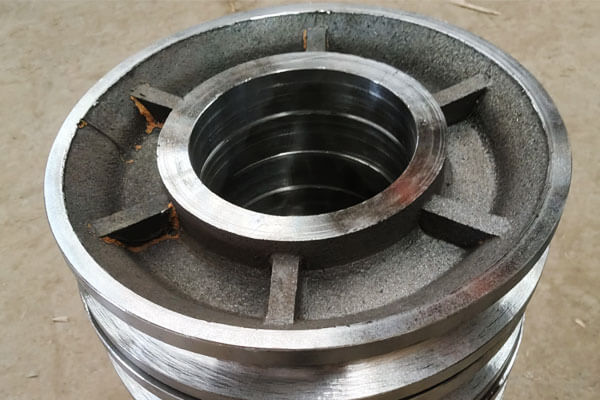
Componenti principali di una puleggia in acciaio fuso
| Componente | Funzione | Considerazioni chiave sulla produzione |
| Puleggia/cerchio | Supporta e guida la corda | Profilo della scanalatura, spessore del muro, resistenza all'usura |
| Scanalatura della corda | Riceve e guida la corda | Raggio, profondità, precisione del profilo, condizione di superficie |
| Flangia | Aiuta a trattenere la corda sulla puleggia | Altezza, spessore, concentricità |
Centro |
Collega la puleggia all'albero o al cuscinetto | Precisione dimensionale, forza strutturale |
| Foro | Può ospitare l'albero, boccola, o disposizione dei cuscinetti | Diametro, rotondità, concentricità |
| Chiavetta | Trasmette la coppia ove applicabile | Posizione e precisione dimensionale |
| Caratteristiche di montaggio | Interfacce con le apparecchiature circostanti | Posizione, planarità, allineamento |
Per una puleggia in acciaio fuso di precisione, queste caratteristiche non richiedono tutte la stessa precisione costruttiva.
Il processo di fusione può stabilire la maggior parte della geometria strutturale, mentre per il foro viene utilizzata la lavorazione CNC, superfici cuscinetti, scanalatura, chiavetta, facce terminali, e altre interfacce critiche.
2. Gradi comuni di acciaio fuso per pulegge personalizzate
La scelta del materiale per una puleggia in acciaio fuso dovrebbe essere basata sul carico di lavoro, condizioni di impatto, requisiti di usura, temperatura operativa, esposizione alla corrosione, e la durata di servizio richiesta.
Oltre al tradizionale acciaio fuso al carbonio, i design personalizzati delle pulegge possono utilizzare acciai bassolegati, acciaio resistente all'usura ad alto contenuto di manganese, o acciaio inossidabile resistente alla corrosione quando l'ambiente operativo richiede prestazioni aggiuntive.
| Materiale / Grado | Famiglia in lega | Attributi chiave delle prestazioni | Applicazioni tipiche delle pulegge |
| ASTM A216 gr. WCB | Acciaio fuso al carbonio | Buona forza, Ottima castabilità, buona lavorabilità, conveniente | Pulegge per uso generale, movimentazione di materiali industriali, leggero- ai sistemi di sollevamento di media portata |
| ASTM A216 gr. WCC | Acciaio fuso al carbonio | Resistenza specifica superiore rispetto a WCB, buona tenacità e colabilità | Pulegge industriali per carichi pesanti, componenti della gru, complessi sistemi di movimentazione dei materiali |
| Acciaio fuso a bassa lega, Cr-Mo / Ni-Cr-Mo | Low-alloy cast steel | Struttura più alta, improved hardenability, buona tenacità, better fatigue performance after heat treatment | Heavy-duty crane sheaves, construction hoists, attrezzature minerarie, high-load pulleys |
| ASTM A148 High-Strength Grades | High-strength cast steel | Elevata resistenza alla trazione e allo snervamento, suitable for heat treatment, strong load-bearing capability | Main sheaves, heavy lifting equipment, large industrial pulleys, high-load machinery |
ASTM A352 LCB / LCC |
Low-temperature cast steel | Improved impact toughness at low temperatures, suitable for cold-service conditions | Outdoor cranes, cold-region mining equipment, marine and offshore lifting systems |
| Austenitic Stainless Cast Steel, CF8 / CF8M | Stainless cast steel | Eccellente resistenza alla corrosione, buona tenacità, suitable for chloride-containing environments with grade-specific limitations | Marine pulleys, corrosive material-handling systems, chemical and food-processing equipment |
| Hadfield Steel, ASTM A128 Gr. B | High-manganese austenitic steel | Excellent impact toughness and strong work-hardening response under abrasive service | Attrezzatura mineraria, movimentazione di materiali abrasivi, applicazioni su pulegge e carrucole ad alto impatto |
| Acciaio fuso legato al boro | Acciaio legato al boro | Elevata temprabilità, forte resistenza all'usura dopo il trattamento termico, adatto per carichi ciclici impegnativi | Medio- alle pulegge per carichi pesanti, attrezzature per la movimentazione dei materiali ad alta usura |
3. Processo di produzione personalizzato di pulegge in acciaio fuso
Il processo di produzione di una puleggia in acciaio fuso personalizzata è una sequenza controllata in cui la precisione del modello.
Perché la puleggia è un componente portante, la fonderia deve prestare particolare attenzione alla sezione della puleggia, centro, transizioni della flangia, e altre aree in cui i cambiamenti locali nello spessore della sezione possono influenzare la solidificazione e la qualità della fusione interna.
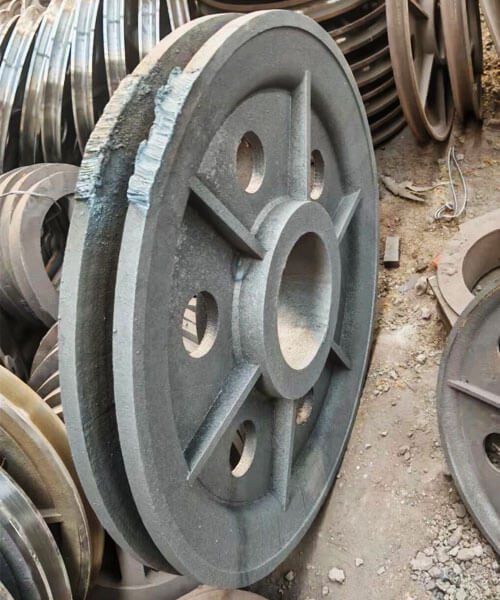
Realizzazione di modelli
La realizzazione del modello determina la geometria di base della cavità della puleggia e quindi ha un'influenza diretta sulla precisione del lancio.
Il disegno deve riprodurre la carrucola, centro, flangia, e altre caratteristiche di fusione incorporando al tempo stesso un margine di ritiro e un margine di lavorazione adeguati.
Per colata di investimento, un modello in cera viene normalmente prodotto iniettando la cera in uno stampo di precisione.
Il modello in cera rappresenta fedelmente la geometria finale della puleggia e viene successivamente utilizzato per creare il guscio in ceramica.
Per fusione in sabbia, il modello è tipicamente realizzato in resina, legna, metallo, o altri materiali idonei e viene utilizzato per formare la cavità dello stampo.
A seconda del design della puleggia, il modello può anche incorporare disposizioni di sformo e di separazione per consentire una rimozione affidabile dello stampo.
Per la produzione di pulegge personalizzate, il disegno del modello dovrebbe distinguere chiaramente tra superfici fuse e superfici che richiedono lavorazione finale.
Un sovrametallo di lavorazione eccessivo aumenta la rimozione del materiale e i costi, mentre un margine insufficiente può rendere difficile il raggiungimento delle dimensioni finali specificate.
Realizzazione di stampi e anime
Lo stampo definisce la geometria esterna della puleggia in acciaio fuso, mentre i nuclei vengono utilizzati laddove cavità o passaggi interni non possono essere formati direttamente dal disegno.
In colata in sabbia, sistemi di sabbia e legante selezionati vengono compattati attorno al modello per creare la cavità dello stampo.
Un'anima può essere posizionata per produrre il foro centrale o altre caratteristiche interne.
Forza fondamentale, precisione dimensionale, permeabilità, e il posizionamento sono particolarmente importanti perché lo spostamento durante il getto può influenzare l'allineamento del foro e lo spessore della parete.
In colata di investimento, il modello in cera viene ripetutamente rivestito con impasto ceramico refrattario e stucco per costruire un guscio multistrato.
Dopo che è stata raggiunta una resistenza sufficiente del guscio, si rimuove la cera e si cuoce lo stampo in ceramica.
Lo stampo o il guscio devono fornire una resistenza sufficiente per resistere all'acciaio fuso fornendo allo stesso tempo permeabilità e comportamento termico adeguati.
Per fusioni di pulegge di precisione, i difetti nello stampo possono essere trasferiti direttamente alla superficie della fusione o alterare l'accuratezza dimensionale delle caratteristiche critiche.
Fusione dell'acciaio e controllo chimico
L'acciaio fuso selezionato viene fuso secondo i requisiti della lega specificata.
A seconda della lega è possibile utilizzare la fusione ad induzione o la fusione ad arco elettrico, attrezzature per fonderia, e requisiti di produzione.
Prima di versare, il metallo fuso viene normalmente controllato mediante analisi chimica, spesso con a spettrometro, per verificare che il carbonio e gli elementi di lega rientrino nell'intervallo di composizione specificato.
Può comportare anche la preparazione della fusione:
- Rimozione delle scorie
- Disossidazione
- Regolazione della temperatura
- Controllo dell'inclusione
- Identificazione e tracciabilità del calore
Il controllo chimico è particolarmente importante per le pulegge personalizzate perché il tipo di acciaio determina la risposta al successivo trattamento termico e influenza la resistenza, tenacità, comportamento all'usura, e prestazioni a bassa temperatura.
Gating, Alimentazione, e Versamento
Il sistema di colata e alimentazione deve essere progettato in modo che l'acciaio fuso riempia uniformemente la cavità della puleggia e che il ritiro da solidificazione possa essere compensato efficacemente.
La geometria della puleggia può includere sezioni relativamente pesanti attorno al mozzo e la transizione mozzo-puleggia.
Queste regioni possono rimanere liquide più a lungo delle sezioni più sottili e quindi richiedono un'alimentazione adeguata.
Il sistema di cancelli e montanti è progettato per il controllo:
Flusso del metallo → sequenza di riempimento → bilancio termico → solidificazione direzionale → compensazione del ritiro
Durante il versamento, la temperatura e la velocità di colata devono essere controllate entro la finestra di processo stabilita per il sistema di lega e stampo.
Una temperatura del metallo eccessivamente bassa può causare un riempimento incompleto o arresti a freddo, mentre condizioni di flusso inadeguate possono aumentare la turbolenza e la possibilità di difetti legati all'ossido o alle inclusioni.
Dove necessario, la simulazione della colata può essere utilizzata per valutare il riempimento e la solidificazione prima della produzione e per identificare potenziali punti caldi o problemi di alimentazione.
Solidificazione e raffreddamento
Una volta riempita la cavità, l'acciaio fuso inizia a solidificarsi.
Questa fase è fondamentale perché l'acciaio subisce una contrazione volumetrica durante il raffreddamento, e una solidificazione scarsamente controllata può produrre cavità da ritiro, porosità interna, cracking caldo, e stress residuo.
L'obiettivo è generalmente quello di promuovere un modello di solidificazione controllato e preferibilmente direzionale, con le sezioni più pesanti che rimangono alimentabili finché una quantità sufficiente di metallo non si è solidificata altrove.
A seconda del modello di fusione, la fonderia può utilizzare:
- Riser
- Brividi
- Temperature dello stampo controllate
- Transizioni di sezione ottimizzate
- Condizioni di getto specifiche
Il comportamento di raffreddamento influenza anche la microstruttura risultante e le proprietà meccaniche.
Gradienti termici eccessivamente severi o irregolari possono contribuire alla distorsione e allo stress residuo, particolarmente in pulegge grandi o geometricamente complesse.
Pulitura di sformatura e colata
Dopo che la fusione si è sufficientemente raffreddata, lo stampo o il guscio ceramico vengono rimossi.
Per fusioni in sabbia, questa operazione viene generalmente chiamata Shakeout, durante il quale lo stampo e le anime di sabbia indurita vengono staccati dalla fusione.
Per fusioni di investimento, il guscio ceramico viene rimosso meccanicamente o altrimenti lavorato per esporre la fusione di acciaio.
Il getto viene quindi separato dal sistema di colata e montante. Le operazioni tipiche di pulizia includono:
- Tagliare cancelli e alzate
- Rettifica
- Scatto
- Rimozione del materiale aderente dello stampo
- Medicazione locale delle irregolarità superficiali non funzionali
Lo scopo di questa fase è quello di ottenere una fusione pulita adatta al trattamento termico e all'ispezione evitando inutili asportazioni del metallo base.
4. Lavorazione meccanica di precisione di pulegge in acciaio fuso
Precisione Lavorazione CNC converte la puleggia in acciaio fuso da una fusione di forma quasi netta in un componente funzionale finito.
La scanalatura della corda, foro, chiavetta, centro, e le superfici di montaggio sono le principali caratteristiche lavorate perché la loro precisione dimensionale e la relazione di posizione influiscono direttamente sul tracciamento della fune, rotazione, distribuzione del carico, e assemblaggio.
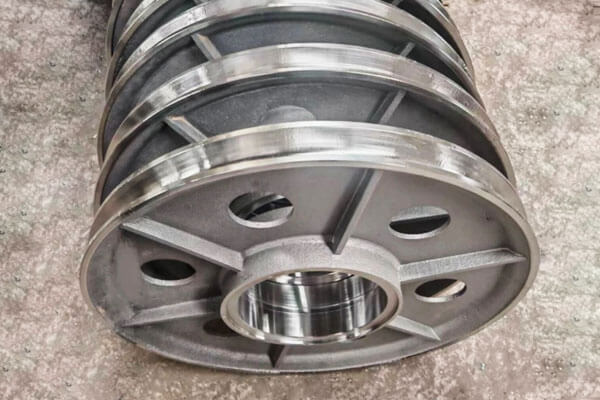
Lavorazione di scanalature per funi
La scanalatura della fune è una delle superfici funzionali più critiche della puleggia. Il suo raggio, profondità, larghezza, e il profilo devono essere adeguati al tipo e al diametro della fune.
Una scanalatura sottodimensionata può vincolare eccessivamente la corda, mentre una scanalatura sovradimensionata o di forma impropria può fornire un supporto insufficiente e aumentare la deformazione e l'usura della fune.
Per pulegge per funi metalliche, il raggio della scanalatura è quindi normalmente progettato per fornire un corretto alloggiamento della fune anziché semplicemente corrispondere al raggio nominale della fune.
La scanalatura viene comunemente lavorata su un tornio CNC utilizzando uno strumento di forma o profilatura.
Dopo la sgrossatura e la finitura della tornitura, la molatura o la lucidatura possono essere applicate laddove è richiesta una superficie più fine e uniforme.
Lavorazione del foro
Il foro fornisce l'interfaccia con l'albero, cuscinetto, o boccola, quindi il suo diametro, rotondità, e la concentricità deve essere attentamente controllata.
Il foro è tipicamente prodotto mediante alesatura, alesatura, o rettifica di precisione.
A seconda dell'adattamento e dell'applicazione richiesti, le tolleranze dimensionali possono essere specificate in centesimi di millimetro, ad esempio da ±0,02 a ±0,05 mm per alcune applicazioni di precisione.
La tolleranza effettiva dovrebbe essere determinata dall'accoppiamento albero/cuscinetto, dimensione della puleggia, e specifiche tecniche applicabili.
Soprattutto, il foro deve mantenere la relazione di posizione richiesta con la scanalatura della fune e la superficie esterna della puleggia.
Lavorazione di sedi per chiavetta e scanalature
Dove la puleggia è montata direttamente su un albero con chiavetta, la larghezza della sede della chiavetta, profondità, e la posizione angolare devono essere accuratamente lavorate.
Il suo allineamento con la gola della puleggia è importante per il corretto montaggio e trasmissione del carico.
Per applicazioni che richiedono una maggiore capacità di coppia o un impegno rotazionale più preciso, possono essere utilizzate connessioni scanalate.
In entrambi i casi, è necessaria la precisione della lavorazione per evitare un gioco eccessivo, concentrazione locale dello stress, o interferenze di montaggio.
Centro, Viso, e lavorazione di flange
Potrebbe essere necessario tornire il mozzo e le facce finali, fresatura, o rettifica per ottenere le dimensioni e le condizioni superficiali richieste.
Le superfici di montaggio devono essere sufficientemente piatte e correttamente allineate per garantire un assemblaggio coerente.
Anche la geometria della flangia richiede controllo perché una variazione eccessiva può influenzare la ritenzione della fune e il rapporto tra la scanalatura e la struttura circostante.
Concentricità e runout
La concentricità del foro rispetto alla scanalatura della fune è particolarmente importante per una puleggia rotante.
Un'eccentricità eccessiva o un'eccentricità radiale possono produrre un movimento della fune non uniforme, vibrazione, caricamento irregolare, e ulteriore stress sui cuscinetti.
Il runout viene normalmente verificato utilizzando un comparatore, calibro di precisione, o coordinare le apparecchiature di misurazione.
Per componenti critici, quello applicabile Tir (Lettura dell'indicatore totale) il requisito dovrebbe essere definito sul disegno tecnico anziché utilizzare un valore generico.
Bilanciamento dinamico
Le pulegge rotanti ad alta velocità possono richiedere il bilanciamento dinamico dopo la lavorazione.
Uno squilibrio genera forze centrifughe che aumentano con la velocità di rotazione e possono contribuire alle vibrazioni e al carico sui cuscinetti.
Il bilanciamento viene eseguito su una macchina equilibratrice dedicata. A seconda del metodo di correzione, è possibile rimuovere piccole quantità di materiale o aggiungere pesi di bilanciamento per ottenere la condizione di equilibrio richiesta.
Per bassa velocità, covoni molto caricati, i requisiti di bilanciamento possono essere meno rigorosi rispetto a quelli delle pulegge rotanti ad alta velocità.
5. Finitura superficiale e trattamento termico delle pulegge in acciaio fuso
Il trattamento termico determina le condizioni meccaniche dell'acciaio fuso, mentre la finitura superficiale stabilisce la condizione richiesta delle superfici funzionali ed esposte.
Entrambi devono essere considerati insieme al carico previsto, Indossare, tipo di corda, ambiente operativo, e vita di servizio.
Trattamento termico
Il ciclo di trattamento termico viene selezionato in base al tipo di acciaio fuso e alle proprietà meccaniche richieste. I trattamenti comuni includono:
| Trattamento termico | Scopo principale |
| Normalizzazione | Affinare la microstruttura della fusione e stabilire una condizione meccanica più uniforme |
| Ricottura | Ridurre la durezza, migliorare la lavorabilità, e alleviare le tensioni interne |
| Tempra e rinvenimento | Sviluppa maggiore resistenza e tenacità con durezza controllata |
| Sviluppo dello stress | Ridurre le tensioni residue della fusione, saldatura, o lavorazione |
| Indurimento superficiale | Aumenta la resistenza all'usura delle superfici selezionate come la scanalatura della fune |
Per pulegge portanti, la tempra e il rinvenimento possono essere selezionati per adatti acciai fusi al carbonio e bassolegati quando sono richieste prestazioni meccaniche più elevate.
La temperatura di rinvenimento deve essere stabilita in funzione del tipo di acciaio e dell'equilibrio richiesto tra durezza e tenacità.
Indurimento superficiale della scanalatura
Dove il contatto con la fune produce un'usura significativa, si può prendere in considerazione un indurimento superficiale localizzato.
A seconda del materiale e del design, metodi come la tempra ad induzione, indurimento alla fiamma, oppure può essere applicabile la nitrurazione.
Il trattamento deve essere applicato in modo selettivo poiché un'eccessiva durezza superficiale o una profondità di tempra non adeguata possono ridurre la tenacità o creare tensioni residue indesiderate.
La condizione del materiale della scanalatura deve pertanto essere considerata insieme al materiale della fune e alle effettive condizioni di contatto.
Finitura della superficie della scanalatura
La finitura superficiale influisce direttamente sull'interazione tra la scanalatura della puleggia e la fune.
Una superficie ruvida può aumentare l'abrasione locale e accelerare l'usura della corda, mentre una scanalatura opportunamente rifinita fornisce un contatto più fluido.
Un obiettivo tipico per le scanalature delle pulegge lavorate potrebbe essere nei paraggi RA 1,6-3,2 μm, anche se il valore richiesto dovrebbe essere specificato in base al tipo di corda, velocità operativa, caricamento, lubrificazione, e standard di progettazione.
La finitura superficiale non deve essere considerata indipendentemente dalla geometria della scanalatura.
Una scanalatura liscia ma dal profilo errato può comunque causare un'eccessiva usura della corda, mentre il profilo corretto con struttura superficiale controllata fornisce una condizione di contatto più stabile.
Rivestimento e protezione dalla corrosione
Le pulegge in acciaio fuso utilizzate all'aperto o in ambienti umidi e corrosivi possono richiedere rivestimenti protettivi. Le opzioni comuni includono:
- Rivestimenti epossidici
- Rivestimenti in poliuretano
- Primer ricchi di zinco
- Altri sistemi di protezione dalla corrosione industriale
Per servizi marittimi o offshore, sistemi di protezione dalla corrosione più aggressivi possono essere specificati in base all'esposizione ambientale e alle specifiche del rivestimento.
La scanalatura di contatto con la corda viene spesso trattata diversamente dalle superfici senza contatto. Lo spessore del rivestimento non deve modificare le dimensioni della scanalatura o interferire con la sede della fune.
Nelle applicazioni in cui la precisione dimensionale è fondamentale, la scanalatura può quindi rimanere non rivestita o ricevere un trattamento attentamente controllato.
Compatibilità con la corda
La finitura superficiale e la geometria della scanalatura devono essere infine considerate insieme alle specifiche della fune. La fune metallica e la fune sintetica non richiedono necessariamente la stessa struttura delle scanalature.
Per fune metallica, la scanalatura deve fornire un supporto adeguato evitando al tempo stesso un eccessivo pizzicamento o deformazione.
Le corde sintetiche possono richiedere una geometria della scanalatura e caratteristiche superficiali diverse a causa della loro minore rigidità alla flessione e del diverso comportamento di contatto.
Perciò, il produttore della puleggia dovrebbe confermare il diametro della fune, costruzione, materiale, carico operativo, e le condizioni di servizio prima di finalizzare la lavorazione della scanalatura e il trattamento superficiale.
Ciò garantisce che la puleggia finita in acciaio fuso sia progettata come parte integrata del sistema di movimentazione della fune piuttosto che come componente rotante isolato.
6. Requisiti chiave di qualità per le pulegge in acciaio fuso
I requisiti di qualità per le pulegge in acciaio fuso sono guidati dalla sicurezza, affidabilità, e vita di servizio. I seguenti sono essenziali.
Certificazione dei materiali. La composizione chimica e le proprietà meccaniche devono essere verificate e documentate. Certificati di analisi e rapporti di test meccanici dovrebbero accompagnare ogni lotto di produzione.
Solidità interna. I getti devono essere esenti da difetti dannosi come porosità da ritiro, porosità del gas, inclusioni, e crepe. I test non distruttivi vengono utilizzati per verificare la qualità interna.
Precisione dimensionale. Profilo della scanalatura, dimensione del foro, concentricità, esaurire, e le dimensioni della sede della chiavetta devono soddisfare i requisiti del disegno. Dovrebbero essere forniti rapporti di ispezione dimensionale.
Qualità della superficie. Le superfici della scanalatura e del foro devono essere esenti da difetti che potrebbero danneggiare la fune o causare disallineamento. La rugosità superficiale deve essere misurata e documentata.
Verifica del trattamento termico. Prove di durezza e, dove richiesto, l'esame della microstruttura conferma che il trattamento termico è stato eseguito correttamente.
Test di carico. Per applicazioni critiche, potrebbero essere necessari test di carico di prova o prove distruttive per verificare la resistenza e la sicurezza.
7. Applicazioni di pulegge in acciaio fuso personalizzate
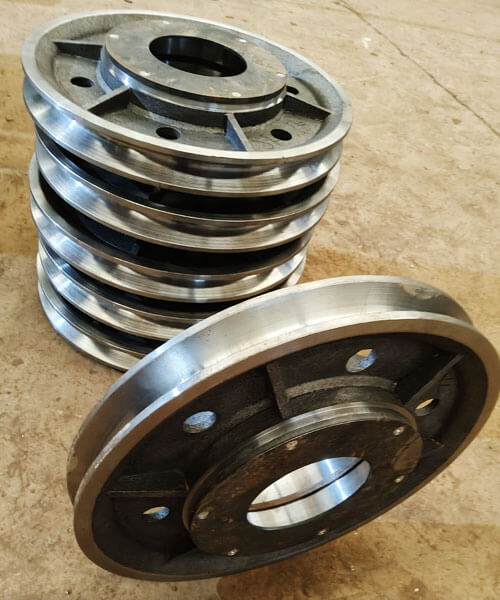
Gru e attrezzature di sollevamento
Le gru sono una delle applicazioni più importanti per le pulegge in acciaio fuso.
Le pulegge nei sistemi di sollevamento trasferiscono ripetutamente i carichi dalla fune metallica all'albero o al gruppo cuscinetto e possono subire carichi d'urto durante il sollevamento, abbassamento, accelerazione, e fermarsi.
Vengono utilizzate pulegge in acciaio fuso personalizzate:
- Gru a ponte
- Gru a portale
- Gru mobili
- Gru a torre
- Gru portuali
- Blocchi per gru e gruppi di ganci
- Sistemi di verricello e verricello
Per applicazioni con gru, il profilo della scanalatura, relazione tra diametro della puleggia e diametro della fune, foro, e l'integrità strutturale deve essere adattata al sistema di sollevamento.
Attrezzatura mineraria
I macchinari minerari sottopongono i componenti meccanici a condizioni particolarmente severe a causa dei carichi elevati, polvere abrasiva, impatto, funzionamento continuo, e ambienti di manutenzione difficili.
Le pulegge e le carrucole in acciaio fuso possono essere utilizzate nelle apparecchiature di sollevamento, sistemi di movimentazione su corda, trasportatori, e altri macchinari pesanti.
In applicazioni che comportano forti impatti e abrasioni, la selezione del materiale e la durezza superficiale possono diventare particolarmente importanti.
Attrezzature per l'edilizia e la movimentazione dei materiali
Le macchine edili spesso incorporano sistemi di pulegge per il sollevamento, posizionamento, tensionamento, o reindirizzare la fune metallica.
Le applicazioni tipiche includono:
- Montacarichi edili
- Sistemi di movimentazione dei materiali
- Argani
- Accessori di sollevamento
- Sistemi guidacavi
- Macchinari specializzati per la movimentazione
La fusione personalizzata è particolarmente utile quando una puleggia standard non può soddisfare la configurazione dimensionale o di montaggio richiesta.
Attrezzature marine e offshore
Gli ambienti marini e offshore combinano il carico meccanico con l'umidità, esposizione all'acqua salata, corrosione, e accesso limitato per la manutenzione.
È possibile incorporare pulegge personalizzate in acciaio fuso:
- Gru marine
- Attrezzature di sollevamento offshore
- Argani di bordo
- Sistemi di ormeggio
- Macchinari di coperta
- Attrezzature per la movimentazione di cavi e funi
Per queste applicazioni, il materiale e il sistema di protezione dalla corrosione devono essere selezionati in base all'ambiente marino reale.
L'acciaio fuso inossidabile può essere preso in considerazione quando la resistenza alla corrosione è un requisito primario.
Attrezzature per petrolio e gas
Le apparecchiature per il settore petrolifero e del gas possono esporre pulegge e carrucole a carichi elevati, vibrazione, atmosfere corrosive, e cicli operativi continui.
Nel sollevamento è possibile utilizzare componenti personalizzati in acciaio fuso, sollevamento, e attrezzature specializzate per la movimentazione dei materiali.
Dove l'applicazione è critica per la sicurezza, la specifica del materiale, Requisiti NDT, trattamento termico, e la tracciabilità dovrebbe essere definita in anticipo.
Macchinari industriali
Le pulegge personalizzate vengono utilizzate anche nelle attrezzature industriali per:
- Routing dei cavi
- Sistemi di tensionamento
- Montacarichi
- Sistemi di trasporto
- Apparecchiature di trasmissione specializzate
- Macchine per la movimentazione automatizzata
Il vantaggio principale di un design personalizzato è che la puleggia può essere sviluppata attorno all'interfaccia completa dell'attrezzatura anziché forzare l'attrezzatura ad accogliere una puleggia standard.
8. Vantaggi principali delle pulegge in acciaio fuso di precisione
Le pulegge in acciaio fuso di precisione offrono numerosi vantaggi rispetto alle alternative.
- Alta forza e tenacità: L'acciaio fuso può sopportare carichi pesanti, impatto, e resistenza alla fatica migliori rispetto alla ghisa o all'alluminio.
- Flessibilità progettuale: La fusione consente forme complesse, Caratteristiche integrate, e distribuzione ottimizzata del materiale.
- Forma vicina: La fusione riduce i tempi di lavorazione e gli sprechi di materiale rispetto alla fabbricazione da piastra o barra.
- Saldabilità: Le fusioni in acciaio possono essere saldate e riparate, a differenza della ghisa.
- Scalabilità: La fusione è economica sia per le piccole che per le grandi produzioni, e per pulegge molto grandi che sarebbero difficili da fabbricare.
- Qualità costante: Un processo di fonderia controllato produce proprietà e dimensioni ripetibili.
- Personalizzazione: Leghe, trattamenti termici, e la lavorazione può essere adattata all'applicazione.
- Costo-efficacia: Per molte applicazioni, le pulegge in acciaio fuso offrono la migliore combinazione di prestazioni e costo totale.
9. Puleggia in acciaio fuso vs pulegge in ghisa
Le pulegge in acciaio fuso e in ghisa possono entrambe essere prodotte mediante fusione, ma il loro comportamento meccanico, resistenza agli urti, capacità di carico, e le condizioni di servizio tipiche sono significativamente diverse.
| Caratteristica fondamentale | Puleggia in acciaio fuso | Puleggia in ghisa |
| Forza | Elevata resistenza alla trazione e allo snervamento; adatto per componenti fortemente caricati | Generalmente più basso, soprattutto per la ghisa grigia |
| Robustezza | Elevata tenacità e migliore resistenza ai carichi d'urto | Tenacità inferiore; il ferro grigio è relativamente fragile |
| Resistenza agli urti | Eccellente per carichi ripetuti o improvvisi | Limitato in condizioni di impatto grave |
| Duttilità | Notevole capacità di deformazione plastica prima della frattura | Basso per ghisa grigia; fortemente dipendente dal voto |
| Prestazioni a fatica | Generalmente migliore per carichi ciclici e dinamici | Più limitato, in particolare dove esistono concentrazioni di stress |
| Resistenza all'usura | Può essere migliorato attraverso la selezione della lega e il trattamento termico | Buono in alcuni gradi di ghisa, soprattutto in condizioni di scorrimento stabile o abrasive |
Lavorabilità |
Bene, ma le leghe più dure possono richiedere una lavorazione CNC controllata | Generalmente eccellente, in particolare per la ghisa grigia |
| Capacità di lancio | Adatto per complesso, geometrie portanti integrate | Ottima colabilità e adatto a forme complesse |
| Trattamento termico | Può essere normalizzato, ricotto, spento e temperato, o indurito in superficie a seconda del grado | Le opzioni di trattamento termico dipendono fortemente dal tipo di ferro e sono generalmente più limitate per la ghisa grigia |
| Servizio pesante | Adatto per gru, mining, montacarichi, e macchinari per impieghi gravosi | Più adatto a condizioni di carico più leggere o più stabili |
| Comportamento della frattura | Più tollerante al sovraccarico e all'impatto prima della frattura | Più suscettibile alla frattura fragile sotto shock eccessivo |
| Costo del materiale | Generalmente più alto | Generalmente più basso |
| Best Core Advantage | Forza, tenacità, and reliability under demanding loads | Efficienza dei costi, castabilità, e lavorabilità |
10. Perché scegliere DEZE come produttore di pulegge in acciaio fuso personalizzate?
QUESTA tecnologia fornisce custom cast steel pulley manufacturing from precision casting through CNC machining and final inspection, allowing the complete component to be developed and produced within an integrated manufacturing workflow.
Our manufacturing approach begins with engineering review and material selection, followed by pattern development, realizzazione di stampi, controlled steel melting and pouring, solidificazione, trattamento termico, lavorazioni meccaniche di precisione, e controllo di qualità.
Different cast steel material systems can be selected according to working load, condizioni di impatto, temperatura, Indossare, and corrosion exposure.
Where required, the manufacturing process can incorporate hardness verification and appropriate NDT, including PT, Mt, UT, or RT, according to the component specification.
The objective is not simply to supply a raw casting. It is to provide a finished custom pulley with controlled material properties, accurate functional geometry, lavorazione coerente, e documentazione di qualità tracciabile.
11. Conclusione
Le pulegge personalizzate in acciaio fuso sono componenti progettati per applicazioni in cui è richiesta capacità di carico, resistenza agli urti, indossare prestazioni, precisione dimensionale, e l'affidabilità a lungo termine sono importanti.
Le loro prestazioni dipendono dalla qualità combinata del materiale, fusione, trattamento termico, lavorazione, e ispezione.
La fusione di precisione fornisce un percorso efficiente per la produzione di geometrie complesse di pulegge con una struttura integrata di puleggia e mozzo, riducendo al contempo le lavorazioni inutili.
La successiva lavorazione CNC stabilisce le dimensioni critiche della scanalatura della fune, foro, chiavetta, centro, e superfici di montaggio.
Il trattamento termico può quindi fornire il necessario equilibrio di resistenza, durezza, e tenacità, mentre l'ispezione conferma l'integrità della fusione e l'accuratezza dimensionale.
Per gru, mining, costruzione, marino, al largo, petrolio e gas, e applicazioni su macchinari industriali, la puleggia corretta deve essere selezionata in base alle specifiche della fune, condizione di carico, ambiente operativo, e requisiti tecnici applicabili.
Una puleggia in acciaio fuso adeguatamente progettata non è semplicemente una ruota con una scanalatura; si tratta di un componente portante la cui geometria e stato del materiale influiscono direttamente sull'affidabilità dell'intero sistema di movimentazione su fune.
Domande frequenti
Qual è la differenza tra pulegge in acciaio fuso e pulegge in ghisa?
L'acciaio fuso ha maggiore resistenza e tenacità ed è saldabile.
La ghisa è più economica e più facile da lavorare, ma è più fragile e non si salda facilmente.
Qual è il profilo della scanalatura di una puleggia?
Il profilo della scanalatura è la forma del canale che accoglie la fune o il cavo.
Deve corrispondere al diametro e alla struttura della fune per garantire un posizionamento corretto, Ridurre al minimo l'usura, e prevenire il deragliamento.
Perché il trattamento termico è importante per le pulegge in acciaio fuso?
Il trattamento termico controlla la forza, durezza, tenacità, e tensioni residue. Garantisce che la puleggia possa sopportare i carichi di servizio senza guasti prematuri.
Come viene verificata la qualità della puleggia?
La qualità è verificata attraverso la certificazione dei materiali, ispezione dimensionale, Test non distruttivi (Dye penetrant, particella magnetica, ultrasonico, radiografico), prove di durezza, e test di carico dove richiesto.
È possibile riparare le pulegge in acciaio fuso?
SÌ. Le fusioni in acciaio possono essere saldate e riparate, a differenza della ghisa. Repairs should be performed by qualified welders using approved procedures.
Quale finitura superficiale è richiesta per la scanalatura della puleggia?
The required finish depends on the rope type, condizioni operative, and design specification.
A machined groove around RA 1,6-3,2 μm may be appropriate for some applications, but there is no universal roughness value for every pulley.
Perché la concentricità è importante per una puleggia?
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, vibrazione, and nonuniform loading.