Sisä- investointi, vahapuiden siltojen kuviointi ja kuorien rakentaminen. Jos puu on koottu huonosti, paras vahakuvio ja maailman paras kuori eivät pelasta sinua.
Olen nähnyt puita, jotka näyttivät hyvältä telineessä ja epäonnistuivat autoklaavissa. Olen nähnyt puita, joissa on täydellinen väli, mutta huonot portit, ja valukappaleiden kutistumishuokoisuus, jonka diagnosointi kesti kolme päivää.
Vahapuun kokoaminen ei ole vain "kuvioiden liimaamista oksaan". Se on ensimmäinen todellinen porttipäätös prosessissa.
Se ohjaa metallin virtausta, ruokinta, jähmettymissekvenssi, kuoren peitto, vahanpoistoteho, ja ulottuvuuden vakaus.
Ota se oikein, ja prosessin loppuosa tulee ennustettavaksi. Ymmärrä se väärin, ja taistelet vikoja vastaan koko tuotantojakson ajan.
Tämä opas kattaa koko kokoonpanoprosessin – kokoonpanoa edeltävistä tarkastuksista varastointiin ja kuljetukseen – käytännön tiedoilla ja myymäläsäännöillä, joita olen käyttänyt vuosikymmeniä.
1. Mikä on vahapuukokoonpano sijoitusvalussa?
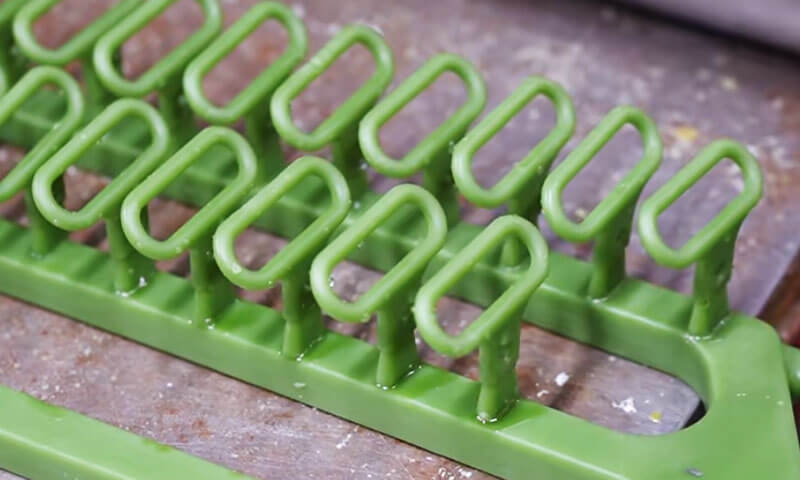
Vahapuun kokoaminen on yksittäisten vahakuvioiden yhdistämisprosessi, portit, juoksijat, ja keskusputki tai kaatokuppikokoonpano täydelliseksi vahaklusteriksi, kutsutaan yleisesti vahapuuksi tai kuviopuuksi.
Kokoonpantu puu toimii mallina myöhempään keraamisen kuoren valmistukseen. Kuoren rakentamisen aikana, vahapuu upotetaan toistuvasti keraamiseen lietteeseen ja päällystetään tulenkestävällä stukkolla.
Kun kuori on kuivunut riittävästi, vaha poistetaan, ja jäljellä oleva keraaminen kuori muodostaa ontelon, johon sula metalli kaadetaan.

2. Valmistelu ennen vahapuun kokoamista
Valmiin vahapuun laatu alkaa ennen ensimmäisen liitoksen tekemistä. Kuvion tarkastus, ruukun valmistelu, työkalujen puhtaus, ja ympäristön valvonta vaikuttavat kaikki kokoonpanoprosessin vakauteen.
Tarkista vahakuviot, Sprues, ja porttiliitännät
Ennen kokoamista, tarkasta jokainen vahakuvio, sprue, ja portin komponentti.
Vialliset kuviot tulisi tunnistaa ja erottaa sen sijaan, että ne sisällytettäisiin puuhun ja löydettäisiin myöhemmin.
Kiinnitä erityistä huomiota seuraaviin olosuhteisiin:
| Tarkastuskohde | Mitä tarkistaa | Mahdollinen seuraus, jos se jätetään huomioimatta |
| Kuvio geometria | Taistelu, vääristymä, puuttuvia ominaisuuksia, ja mittapoikkeamat | Väärät valumitat tai epätäydellinen geometria |
| Vaha pinta | Halkeamia, kuplia, naarmu, saastuminen, ja pintavaurioita | Pintavirheet siirtyivät keraamiseen onteloon |
| Portti yhteys alueilla | Ylimääräinen vaha, purseita, epätasaiset pinnat, ja vaurioituneet kontaktipinnat | Huonot nivelet, lietteen tunkeutuminen, tai kuorivaurioita |
| Sprue ja kaataminen pää | Tasaisuus, suoruus, halkeamat, ja mittojen johdonmukaisuus | Virheellinen kohdistus, epävakaa kokoonpano, ja epäjohdonmukainen portti |
| Vaha materiaali kunto | Liiallinen pehmeys, haureus, tai muodonmuutosta | Nivelvaurio tai mittojen epävakaus |
Kaatopää ansaitsee erityistä huomiota. Käytännössä, on helppo keskittyä yksittäisiin kuvioihin ja jättää huomiotta keskusrunko.
Kuitenkin, vääntynyt tai epätasainen suutin voi vaikuttaa jokaisen siihen kiinnitetyn osan kohdistukseen.
Se voi myös luoda epätasaista liitosgeometriaa ja vaikeuttaa koko puun sijoittelua tasaisesti kuoren rakentamisen aikana.
Ennen liittymistä, poista vahajätteet ja ulkonemat liitospinnoista.
Liitospintojen tulee olla puhtaita, oikein sovitettu, ja vailla vikoja, jotka voisivat estää intiimin kontaktin.
Kun mittavaatimukset ovat tiukat, käytä hyväksyttyjä tarkastusmittareita tai kiinnikkeitä kuvioiden ja putkien kriittisten mittojen tarkistamiseen sen sijaan, että luottaisi pelkästään visuaaliseen harkintaan.
Valmistele työkalut ja työalue
Tyypillisiä vahapuun kokoonpanotyökaluja ovat mm:
- Lämpötilaohjatut vahahitsausraudat tai lämmitetyt liitostyökalut.
- Puhtaat veitset, kaavinta, ja trimmaustyökalut.
- Asennustarvikkeet, paikannusjigit, ja kohdistusmittarit.
- Sopivat telineet tai alustat valmiiden puiden tukemiseen.
- Hyväksytty korjausvaha ja työkalut pienten nivelepätasaisuuksien korjaamiseen.
Työkaluissa ei saa olla kertynyttä vahaa, hiiltynyt jäännös, öljy, ja muut epäpuhtaudet. Likaiset työkalut voivat siirtää vieraita aineita vahan pinnalle tai hiukkasia saumoihin.
Suositeltu ympäristön lämpötila kokoonpanoa varten toimitetussa tuotantoprosessissa on 18–28 °C.
Tämä valikoima tarjoaa käytännöllisen lähtökohdan ympäristönhallintaan, mutta todellinen käyttöikkuna tulee vahvistaa vahakoostumukselle, kuvion mitat, ja kasviolosuhteet.
Pidä työalue puhtaana, kuiva, ja riittävästi tuuletettu. Vältä suoraa auringonvaloa, paikalliset lämmönlähteet, voimakkaat lämpötilan vaihtelut, ja pölyisissä olosuhteissa.
Liiallinen lämpö voi pehmentää vahakuvioita, kun taas lämpötilan muutokset voivat aiheuttaa mittaliikettä.
Pöly tai öljy kuvion pinnalla voi häiritä keraamisen lietteen kastumista ja aiheuttaa kuorivaurioita.
Vahvista hyväksytyt puun asettelu- ja prosessiparametrit
Ennen tuotannon aloittamista, vahvista kokoonpanopiirustus tai hyväksytty prosessispesifikaatio.
Kuvioiden määrä puuta kohden, tasojen lukumäärä, porttien asennot, juoksijan mitat, ja kuvion suunta tulee määrittää valusuunnitelman mukaan.
Oikea puukokoonpano riippuu useista tekijöistä:
- Yksilöllinen heittokoko ja -paino.
- Seinän paksuus ja geometrinen monimutkaisuus.
- Seos- ja kaatoolosuhteet.
- Vaadittu tuotantomäärä.
- Keraamisen kuoren kapasiteetti ja käsittelyrajoitukset.
- Metallin täyttö- ja ruokintavaatimukset.
- Tilaa uppoamiseen, stukkiminen, kuivaus, ja vahanpoisto.
Lisäämällä useampia kuvioita yhteen puuhun voi parantaa kuorikohtaista tuotantoa ja vähentää tuotantosyklien määrää.
Kuitenkin, ylikuormitettua puuta voi olla vaikea käsitellä, voi muuttua mekaanisesti epävakaaksi, ja saattaa vaarantaa kuoren rakentamisen tai metallin syöttämisen.
Tavoitteena ei ole maksimoida kunkin puun kuvioiden määrää. Tarkoituksena on saavuttaa paras tasapaino tuotannon tehokkuuden välillä, kuoren laatu, täyttösuorituskyky, ja valutuotto.
3. Vahapuun kokoamisprosessi: Askel askeleelta
Vahapuun kokoaminen vaatii toistettavia liitostekniikoita ja tarkkaa sijoittelua.
Pieniä eroja liitoksen laadussa, portin kulma, tai kuvioiden väli voi tulla merkittäväksi, kun se kerrotaan suuressa tuotantoerässä.
Vaihe 1: Aseta jousi paikalleen ja muodosta viite
Kiinnitä keskusputki tai kaatokokoonpano hyväksyttyyn telineeseen. Tarkista sen suoruus, pystysuora kohdistus, ja vakautta ennen kuvioiden kiinnittämistä.
Kuusi toimii puun pääasiallisena rakenteellisena referenssinä. Jos se kallistuu tai siirtyy asennuksen aikana, tuloksena oleva kuviojärjestely voi tulla epätasapainoiseksi tai epäjohdonmukaiseksi.
Toistuvaan tuotantoon, omistettu kaluste on usein kannattava. Se auttaa säilyttämään suunnitellun kuvion suunnan, tason korkeus, portin asento, ja puun kokonaismitat, varsinkin kun useat käyttäjät kokoavat saman osaperheen.
Vaihe 2: Kiinnitä kuviot hallitulla vahahitsauksella
Kiinnitä kukin kuvio sille tarkoitettuun porttiin tai kannattimeen käyttämällä hyväksyttyä vahaliitosmenetelmää.
Liitoksen tulee tarjota riittävä sidoslujuus vahingoittamatta kuviota tai vääristämättä sen geometriaa.
Kaksi ehtoa ovat erityisen tärkeitä:
- Riittämätön lämpö:Liitospinnat eivät välttämättä sulaudu kunnolla, jättäen heikon käyttöliittymän tai piilotetun aukon.
- Liiallinen kuumuus:Vaha voi sulaa liikaa, aiheuttaa paikallista romahdusta, ulottuvuuden vääristymistä, tai laajentunut nivel.
Oikea lämpötila ja kosketusaika riippuvat vahamateriaalista, liitoksen poikkileikkaus, työkalun suunnittelu, ja kokoonpanomenetelmä.
Jokaiselle kuviojärjestelmälle ei ole olemassa yhtä yleistä hitsauslämpötilaa.
Liittymisen aikana, Varmista, että liitospinnat ovat oikein linjassa ja muodostavat täyden kosketuksen. Vältä luottamasta pieneen vahasillaan pitääksesi suuren tai raskaan kuvion paikallaan.
Liittymisen jälkeen, anna liitoksen vakautua ennen kuin käytät lisävoimaa tai kiinnität vierekkäisiä kuvioita.
Vaihe 3: Tarkista ja viimeistele jokainen liitos
Hyvän vahaliitoksen tulee olla jatkuva, turvallinen, ja vapaa aukoista, reikiä, tai epätäydellinen fuusio.
Liittymisen jälkeen, poista ylimääräinen vaha sopivalla trimmaustyökalulla. Tasoita epäsäännölliset ulkonemat leikkaamatta kuvioon tai pienentämättä tarvittavaa portin poikkileikkausta.
Kun pieni pinnan painauma tai rako voidaan korjata hyväksytyllä korjausmenettelyllä, käytä yhteensopivaa korjausvahaa ja palauta saumaprofiili.
Älä vain peitä rakenteellisesti heikkoa liitosta ohuella vahakerroksella.
| Nivel Vika | Todennäköinen syy | Suositeltu korjaus |
| Näkyy aukko | Huono istuvuus tai riittämätön lämpö | Työstä liitos uudelleen saadaksesi täyden kosketuksen |
| Heikko tai löysä yhteys | Riittämätön fuusio tai riittämätön sidosalue | Liity uudelleen valvotuissa olosuhteissa ja varmista vakaus |
| Liiallinen vaha kertyminen | Ylikuumeneminen tai huono leikkaus | Poista ylimääräinen vaha vahingoittamatta liitosta |
| Vääristynyt kuvio lähellä se liitos | Liiallinen lämpö tai mekaaninen voima | Vaihda tai korjaa kuvio mittakriteerien mukaan |
| Neulanreiät tai pieni onteloita | Epätäydellinen fuusio, jäänyt ilma, tai pinnan saastuminen | Tarkasta liitos ja korjaa tai vaihda se tarvittaessa |
Tasaiselta näyttävä liitos ei välttämättä ole vahva. Kriittisille tai raskaille kuvioille, käytä hyväksyttyä mekaanisen vakauden tarkistusta tai hyväksyttyä kokoonpanomenettelyä sen sijaan, että luottaisi pelkästään ulkonäköön.
Vaihe 4: Järjestä kuviot riittävän välin
Kuviointiväli määrittää, pääseekö keraaminen liete kaikille vaadituille pinnoille ja voiko tulenkestävä stukko muodostaa jatkuvan kuoren puun ympärille.
Mukana toimitetussa prosessioppaassa on määritetty vähimmäisetäisyys 10 mm vierekkäisten vahakuvioiden väliin.
Käsittele tätä aloitusvaatimuksena kuvatulle prosessille, ei ole yleinen sääntö kaikille sijoitusvalugeometrioille.
Vaadittu välys on tarkistettava kuvion muotoon nähden, kuorenrakennusmateriaalit, lietteen viskositeetti, stukkohiukkaskoko, ja kokoonpanon kyky valua ja kuivua.
Riittämätön väli voi johtaa:
- Epätäydellinen lietteen peitto vierekkäisten kuvioiden välillä.
- Loukkuun jäänyt ilma tai huonosti kostutetut alueet.
- Epätasainen tulenkestävän stukin jakautuminen.
- Paikallinen kuoren paksuuden vaihtelu.
- Vaikea vahan poisto ja riittämätön kuoren puhdistus.
- Kuoren halkeilu tai paikallinen vika vahanpoiston ja polton aikana.
Välimatkat tulee tarkistaa kuvioiden välisistä lähimmistä kohdista, ei vain niiden keskilinjojen tai porttiliitosten välillä.
Monimutkaiset valukappaleet, joissa on rivat, syviä syvennyksiä, tai ulkonevat piirteet saattavat vaatia enemmän tilaa kuin yksinkertaiset muodot.
Samaan aikaan, liiallinen väli voi suurentaa kuoren kokoa, keramiikan kulutus, sekä kasto- ja kuivauslaitteiden vaatima tilan määrä.
Sopiva järjestely on sellainen, joka säilyttää luotettavan kuoren peiton ja täyttää hyväksytyt tuotanto- ja porttivaatimukset.
Vaihe 5: Säilytä tasapainoinen ja johdonmukainen puugeometria
Järjestä kuviot symmetrisesti valusuunnittelun salliessa. Jaa paino keskiputken ympärille, säilytä tasainen tasoväli, ja vältä raskaiden komponenttien tarpeettomia pitoisuuksia toiselle puolelle.
Epätasapainoista puuta voi olla vaikea kuljettaa ja upottaa. Se voi nojata vaipan rakentamisen aikana tai kohdistaa epätasaisia mekaanisia kuormituksia liitoksiin ja kiinnikkeisiin.
Keraamisen kuoren kuivuessa, liike tai vääristymä voi vaikuttaa kuoren paksuuteen ja mittojen yhtenäisyyteen.
Puille, joissa on erikokoisia tai -painoisia valukappaleita, noudata hyväksyttyä asettelua sen sijaan, että pakotat täysin symmetristä järjestelyä.
Toiminnalliset vaatimukset - mukaan lukien portit, ruokinta, kuoren peitto, ja pääsy tarkastukseen – ota etusija visuaaliseen symmetriaan nähden.
Vaihe 6: Tarkista portin suunta ja porttiasettelu
Portin suunnan tulee noudattaa hyväksyttyä porttisuunnitelmaa. Lähdemenetelmä suosittelee noin 30°–45° kaltevuutta alaspäin portin ja pääkiskon välillä tavanomaisissa valukappaleissa.
Tämä alue voi olla hyödyllinen aloitusviittaus, mutta se ei ole ehdoton vaatimus jokaisessa valussa.
Portin kulma ja poikkileikkaus on määritettävä seoksen mukaan, komponenttien geometria, täyttävä käyttäytyminen, ja jähmettymisvaatimukset.
Ohutseinäisille tai pienille monimutkaisille valukappaleille, kulmaa on ehkä pienennettävä. Suuremmat tai raskaammat valukappaleet voivat vaatia erilaisen järjestelyn, porttisuunnittelun mukaan.
Hyvin suunnitellun portin ja kiskojärjestelmän pitäisi olla:
- Toimita sulaa metallia onteloon ilman tarpeettomia virtausrajoituksia.
- Minimoi turbulenssi ja vähennä ilman tai oksidikalvon kulkeutumisen riskiä.
- Varmista riittävä metallin saanti täytön ja jähmettymisen aikana.
- Vältä luomasta epäsuotuisia kuumia kohtia tai eristyneitä alueita, joita on vaikea ruokkia.
- Anna vahan valua vahanpoiston aikana ilman, että muodostuu loukkuun jääviä taskuja.
Lopullisen layoutin tulee perustua valimon validoituun porttisuunnitelmaan, teknisiä laskelmia, simulaatio tarvittaessa, ja tuotantotulokset.
Vaihe 7: Tarkista metallin virtaus- ja syöttövaatimukset
Vahapuun tulee toistaa aiottu portti- ja syöttöjärjestelmä tarkasti.
Tämän vuoksi kuvion kokoonpano on tarkistettava odotetun täyttösekvenssin ja jähmettymiskäyttäytymisen suhteen.
Yleensä, portin suunnittelun tulisi auttaa välttämään ennenaikainen jäätyminen kriittisillä virtausreiteillä ja tukea sellaisten alueiden syöttämistä, jotka vaativat lisää nestemäistä metallia jähmettymisen aikana.
Paksut osat ja kuumat kuumat kohdat ansaitsevat erityistä huomiota, koska ne voivat olla herkkiä kutistumahuokoisuudelle, jos ruokinta on riittämätön.
Kuitenkin, ei riitä olettaa, että tietty puujärjestely tuottaa automaattisesti suuntautuvan jähmettymisen.
Tulos riippuu lejeeringistä, osan paksuus, kuoren lämpötila, kaatamislämpötila, portin mitat, ja muut prosessimuuttujat.
Myös keskusjohdin ja jakojärjestelmän tulee pysyä avoimena ja riittävän kokoisena. Huonot nivelet, liiallinen vahan kertyminen, tai väärin sijoitettu portti voi muuttaa suunniteltua virtausreittiä.
Ennen puun vapauttamista, tarkista, että koottu asettelu vastaa hyväksyttyä piirustusta ja ettei mitään yhteyttä ole vahingossa tukkeutunut tai heikentynyt leikkaamisen aikana.
4. Vahapuun kokoonpanon laaduntarkastus
Jokainen valmis vahapuu on tarkastettava ennen kuin se siirtyy keraamiseen kuorirakennukseen.
Tarkastus ei ole vain viimeinen silmämääräinen tarkastus; se on tarkastus, että kokoonpano on hyväksytyn prosessisuunnitelman mukainen.
Silmämääräinen ja pintatarkastus
Tarkasta koko puu:
- Halkeamia, loimi, puuttuvia ominaisuuksia, ja vaurioituneita kuvioita.
- Löysät tai epätäydellisesti sulaneet liitokset.
- aukkoja, reikiä, ja liiallinen vahan kertyminen.
- Pöly, öljy, vahajätteet, ja muu saastuminen.
- Epätasainen kuvioväli ja epäjohdonmukainen portin suunta.
- Asennuksen tai trimmauksen aikana aiheutuneet vauriot.
Käytä riittävää valaistusta ja tarkasta kuvioiden väliset alueet, porttien risteyksien ympärillä, ja lähellä keskusjohtoa. Nämä paikat ovat erityisen alttiita kokoonpanovirheille.
Rakenteellinen vakaus ja kohdistus
Tarkista varovasti puun löysät kuviot ja epävakaat liitokset. Vältä liiallista ravistamista tai voimaa, jotka voivat vahingoittaa muuten hyväksyttäviä liitäntöjä.
Tarkista seuraavat asiat:
| Tarkistuspiste | Hyväksymisen huomioiminen |
| Sprue linjaus | Hyväksyttyjen suoruus- ja pystysuuntaisuusvaatimusten sisällä |
| Kuvio suunta | Vastaa kokoonpanopiirustusta tai prosessispesifikaatiota |
| Yhteinen vahvuus | Ei löysyyttä, erottaminen, tai näkyvä epätäydellinen sidos |
| Puu saldo | Vakaa normaalin käsittelyn ja kuorenrakennusoperaatioiden aikana |
| Kuvio etäisyys | Täyttää hyväksytyn vähimmäisvaran, mukaan lukien 10 mm viittaus tarvittaessa |
| Portti kulma | Yhdenmukainen määritellyn porttirakenteen kanssa |
| Kuvio laskea | Oikea osien määrä puuta kohden, ilman puuttuvia tai ylimääräisiä komponentteja |
Jos puu on suuri tai sisältää raskaita kuvioita, käytä sopivia tukikiinnikkeitä ja käsittelytapoja.
Puuta ei pidä hyväksyä vain siksi, että se pysyy pystyssä penkillä; sen on myös kestettävä normaalit siirto- ja upotustoimenpiteet ilman liiallista liikettä.
Varmista prosessin noudattaminen ja jäljitettävyys
Ennen vapauttamista, varmista, että puu vastaa oikeaa osanumeroa, tarkistus, metalliseos reitti, ja tuotantoerä.
Kirjaa tarvittavat kokoonpanoparametrit muistiin, mukaan lukien kuvioiden määrä, puun kokoonpano, operaattori tai työsolu, tarkastuksen tulos, ja kaikki hyväksytyt poikkeamat.
Toistuvaan tuotantoon, standardoidut työohjeet ja referenssilaitteet auttavat vähentämään kuljettajien välistä vaihtelua.
Ne helpottavat myös vikojen tutkimista, kun tietty puukokoonpano tuottaa epäjohdonmukaisia kuoren laatua tai valutuloksia.
5. Koottujen vahapuiden varastointi ja käsittely
Tarkastuksen läpäisevä vahapuu voi silti muuttua vaatimustenvastaiseksi, jos sitä säilytetään tai kuljetetaan väärin.
Vaha on herkkä lämpötilalle ja mekaaniselle kuormitukselle, ja pienikin muodonmuutos voi vaikuttaa valumittoihin tai keraamisen kuoren sopivuuteen.
Suositeltavat säilytysolosuhteet
Toimitettu tuotantomenetelmä suosittelee koottujen vahapuiden varastointia enintään 48 tuntia ennen seuraavaa toimenpidettä.
Tätä tulisi käsitellä kasvikohtaisena valvontatavoitteena eikä yleisenä säilyvyysrajana.
Hyväksyttävä pitoaika riippuu vahan koostumuksesta, kuvion geometria, ympäristöolosuhteet, ja valun mittavaatimukset.
Suositeltuja käytäntöjä ovat mm:
- Aseta valmiit puut puhtaalle, tasotelineet tai erityiset kuljetuskalusteet.
- Pidä puut yhdessä kerroksessa, ellei validoitu tukijärjestelmä salli muuta järjestelyä.
- Estä pinoaminen tai kosketus vierekkäisten kuvioiden välillä.
- Säilytä vakaa lämpötila ja kosteus vahvistetuissa kasvin rajoissa.
- Suojaa puita suoralta auringonvalolta, lämmittimet, ja muut paikalliset lämmönlähteet.
- Pidä säilytystila puhtaana ja pölyttömänä, öljy, ja ilmassa oleva saastuminen.
- Tunnista jokainen puu selvästi, jotta osanumerot tai erät eivät sekoitu.
Vältä olettamusta, että vahapuu pysyy mitoiltaan vakaana yksinkertaisesti siksi, että näkyvää muodonmuutosta ei ole tapahtunut.
Kriittisille komponenteille, määritä määritelty enimmäispitoaika ja tarkasta puu ennen kuoren rakentamista, jos varastointiaikaa on pidennetty tai ympäristöolosuhteet ovat poikennut prosessivaatimuksista.
Oikea käsittely ja kuljetus
Siirrä vahapuita varovasti ja tue ne keskiputkeen, pohja, tai määrätty teline. Älä nosta puuta tarttumalla yksittäiseen vahakuvioon, portti, tai ohutseinäinen ominaisuus.
Kuljetusvälineiden tulee olla puhtaita, vakaa, ja siinä ei ole teräviä reunoja tai ulkonemia, jotka voisivat naarmuttaa tai vahingoittaa vahaa.
Raskaille tai monimutkaisille puille, käytä erityisiä tukia, jotka jakavat kuorman aiheuttamatta liiallista rasitusta yksittäisiin niveliin. Pidä liikkeet tasaisina ja vältä äkillisiä iskuja, kiertämällä, tai tarpeetonta tärinää.
Kuljetuksen jälkeen, tarkasta puu löystyneiden liitosten varalta, vaurioituneet kuviot, ja kaikki muutokset kohdistuksessa ennen sen vapauttamista kuoren rakentamiseen.
6. Vahapuun kokoonpanon johdonmukaisuuden parantaminen tuotannossa
Valmistajille, jotka tuottavat investointivaluja toistuvasti, laatu riippuu yksittäisten kuljettajien taitojen muuttamisesta talliksi, dokumentoitu prosessi.
Standardoi kokoonpanokalusteet ja työohjeet
Erillisillä asennuskiinnikkeillä voidaan ohjata kanavan kohdistusta, kuvion sijainti, tasovälit, ja portin suunta.
Ne ovat erityisen hyödyllisiä monimutkaisille puille tai suurille tilauksille, joissa toistettavuus on tärkeää.
Työohjeissa tulee määritellä:
- Hyväksytyt puiden asettelut ja kuvioiden määrät.
- Kriittiset liitospaikat ja liitosmenetelmät.
- Vaadittu kuvion väli ja portin suunta.
- Liitosten tarkastuskriteerit, linjaus, ja pinnan kunto.
- Käsittely, varastointi, ja julkaisuvaatimukset.
Tavoitteena on vähentää tarpeetonta vaihtelua estämättä käyttäjiä tunnistamasta aitoja vikoja tai pahentamasta epätavallisia olosuhteita.
Hallitse liittymisehtoja
Tallenna ja vahvista jokaisen vahajärjestelmän tärkeät liitosparametrit.
Riippuen menetelmästä, nämä voivat sisältää työkalun lämpötilan, yhteydenottoaika, vaha kunto, liitoksen geometria, ja jäähdytys- tai stabilointiaika.
Jos vika ilmenee toistuvasti samassa liitoskohdassa, tarkasta kiinnitys- ja liitosrakenne sekä käyttötekniikka.
Ongelma voi johtua huonosta pääsystä, riittämätön kosketusalue, tai liitosgeometria, jota on vaikea koota johdonmukaisesti.
Seuraa vikoja ja linkitä ne lopputuloksiin
Hyödyllinen parannusohjelma ei kirjaa vain sitä, läpäisikö vahapuu tarkastuksen.
Se seuraa myös kokoonpanoolosuhteiden ja myöhempien kuori- tai valuvirheiden välistä suhdetta.
Esimerkiksi:
- Toistuvat vaipan viat tietyn liitoksen ympärillä voivat viitata huonoon liitoksen viimeistelyyn.
- Kuoren vauriot lähekkäin sijaitsevien kuvioiden lähellä voivat olla merkki riittämättömästä välyksestä tai vedenpoistosta.
- Yhteen puun paikkaan keskittynyt mittavaihtelu voi viitata kuvion muodonmuutokseen tai epäjohdonmukaiseen kohdistukseen.
- Toistuvat käsittelyvauriot voivat viitata ylikuormitettuun puuhun tai riittämättömiin tukikiinnikkeisiin.
Näiden kuvioiden tarkistaminen auttaa valimoa erottamaan kokoonpanoon liittyvät ongelmat keraamisten kuorimateriaalien aiheuttamista vioista, vahanpoisto, ampuminen, tai metallin kaataminen.
7. Usein kysyttyjä kysymyksiä Wax Tree Assemblysta
Mikä on vahakuvioiden välinen vähimmäisetäisyys?
Tässä oppaassa käsitelty tuotantomenetelmä määrittää vähimmäisvälin 10 mm vierekkäisten vahakuvioiden väliin.
Tämä on hyödyllinen aloitusviittaus, mutta todellinen välys tulee vahvistaa osan geometriaa vasten, keraaminen liete, stukko kokoa, viemäröintivaatimukset, ja kuorenrakennusprosessi.
Monimutkaiset kuviot saattavat vaatia suuremman välin pinnoitteen täydellisen peiton varmistamiseksi.
Mikä on suositeltu kulma portin ja pääjousen välillä??
Vertailumenettely suosittelee noin 30°–45° kaltevuutta alaspäin perinteisille valukappaleille.
Sopiva kulma riippuu hyväksytystä porttisuunnittelusta, valugeometria, metalliseos, täyttävä käyttäytyminen, ja ruokintavaatimukset.
Alue ei saa korvata tietyn komponentin teknistä validointia.
Kuinka kauan koottu vahapuu voidaan säilyttää?
Viitetuotantomenetelmä asettaa enimmäisvarastointiajan 48 tuntia. Tämä tulee varmistaa todellisen vahajärjestelmän ja tehdasympäristön osalta.
Vakaa lämpötila, kunnollinen tuki, puhdas säilytystila, ja suoja mekaanisilta vaurioilta ovat välttämättömiä koko pitoajan.
Miksi vahapuun nivelet aiheuttavat keraamisia kuorivirheitä??
Epätäydellinen fuusio, aukkoja, reikiä, tai liiallinen vahan kertyminen voi muuttaa paikallista pinnan geometriaa ja häiritä tasaista lietteen peittoa.
Liete voi päästä avoimiin rakoihin, kun taas epäsäännölliset liitokset voivat vaikuttaa vedenpoistoon ja paikalliseen vaipan paksuuteen. Nämä olosuhteet voivat lisätä kuorivaurioiden riskiä kuivauksen aikana, vahanpoisto, tai ampumalla.
Voidaanko jokaiseen vahapuuhun lisätä lisää valukappaleita kustannusten alentamiseksi?
Vain jos puu pysyy mekaanisesti vakaana ja hyväksytty porttirakenne voi tuottaa vaaditun täyttö- ja ruokintatehokkuuden.
Lisää kuvioita tarkistamatta välilyöntejä, puun massa, kuoren peitto, ja porttikapasiteetti voivat lisätä romua ja vähentää valun kokonaistuottoa.
Paras kokoonpano on se, joka minimoi kokonaisvalmistuskustannukset ja täyttää jatkuvasti laatuvaatimukset.
8. Johtopäätös
Vahapuun kokoaminen on paljon enemmän kuin yksittäisten vahakuvioiden yhdistämistä keskusputkeen.
Se määrittää kuvioklusterin geometrian, nivelten laatu, pintojen saavutettavuus kuoren rakentamisen aikana, ja porttijärjestelmän layout.
Luotettava prosessi alkaa äänivahakuvioista ja suorasta, vakaa putki.
Se jatkuu kontrolloidulla vahahitsauksella, sileät ja turvalliset liitokset, riittävä kuvioväli, tasapainoinen puun geometria, ja porttijärjestely, joka noudattaa hyväksyttyä täyttö- ja ruokintasuunnitelmaa.
Lopputarkastus, huolellinen käsittely, ja valvottu varastointi säilyttää sitten kokoonpanon aikana saavutetun laadun.
Valimoinsinöörin näkökulmasta, tehokkain strategia on estää viat vahausvaiheessa sen sijaan, että yritetään korjata niitä kuoren rakentamisen tai kaatamisen jälkeen.
Standardoidut kalusteet, koulutetut kuljettajat, johdonmukainen tarkastus, ja jäljitettävät prosessiohjaukset auttavat vähentämään vältettävissä olevia vikoja, parantaa valusatoa, ja ylläpitää toistettavaa tuotteen laatua.
Investointivalujen valmistajille, hyvin koottu vahapuu on lähtökohta terveelle keraamiselle kuorelle ja luotettavammalle loppuvalulle.