Yli jälkeen 20 vuotta pintakäsittelyssä – juoksemisessa Anodisoiva rivit, viallisten osien vianmääritys, ja väitellään suunnitteluinsinöörien kanssa, jotka väittävät, että "se on vain alumiinia, sen pitäisi anodisoitua kuten 6061” – voin kertoa, että useimmiten kuulemani kysymys on tämä: "Voitko anodisoida painevalettua alumiinia?"
Lyhyt vastaus on kyllä. Rehellinen vastaus on: ei tavallisella anodisointiprosessillasi, ja ymmärtämättä, miksi painevalut käyttäytyvät niin eri tavalla kuin muokatut suulakepuristukset.
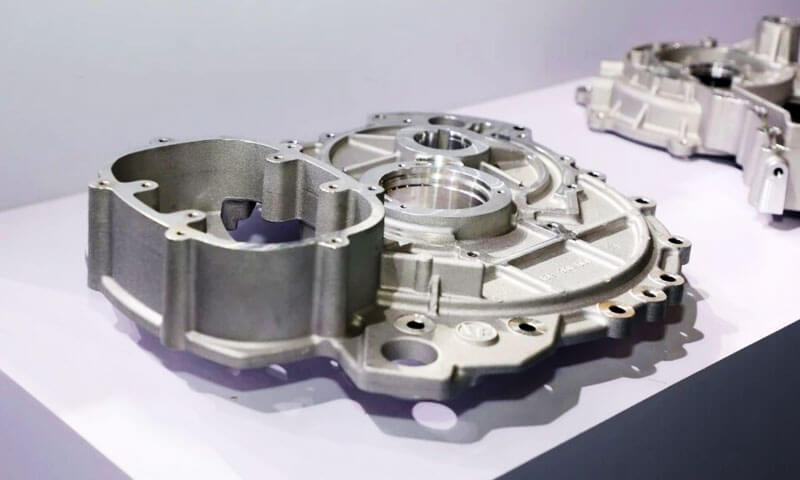
Olen nähnyt liian monien liikkeiden yrittävän käyttää ADC12-painevaluosia tavallisen anodisointilinjan läpi, tulla ulos täplikäs, harmaa, epätasaiset osat tahran peitossa, ja julistaa, että "painevalettua alumiinia ei voi anodisoida".
Se on väärin. Se voidaan anodisoida – mutta se vaatii erityisen esikäsittelyprosessin, realistiset odotukset pinnan laadusta, ja selkeä käsitys siitä, missä prosessin rajat ovat.
Tämä opas on kirjoitettu anodisointilinjan lattiasta.
Se selittää tarkalleen miksi painevalettu alumiini kestää tavallista anodisointia, mitä tekemistä piillä on sen kanssa, mitä esikäsittelymuutoksia tarvitaan, mitä ongelmia jää vielä silikonisoinnin jälkeen, ja mitä vaihtoehtoisia viimeistelyprosesseja kannattaa harkita, kun anodisointi ei ole oikea valinta.
1. Suora vastaus: Kyllä – mutta ei vakioprosessilla
Anna minun tehdä johtopäätös ensin, ennen kuin perehdymme kemiaan:
- Painevalettu alumiini voidaan anodisoida.
- Normaali anodisointiprosessi tuottaa erittäin huonoja tuloksia ADC12:lla.
- Erillinen desilikonisointi (purkaus) esikäsittelyvaihe on pakollinen.
- Jopa täydellisellä desilikonisoinnilla, huokoisuus ja värin imeytysongelmat ovat edelleen olemassa.
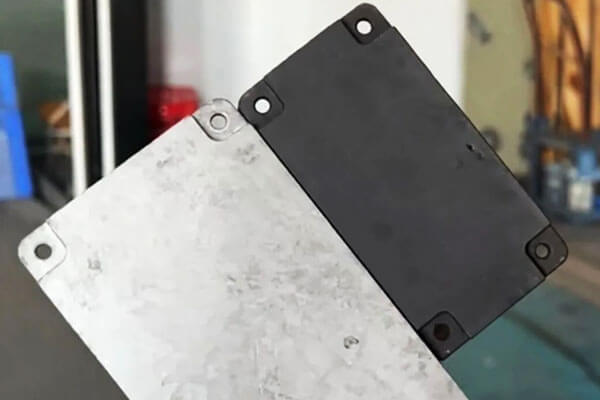
Omassa myymälässämme, teimme kontrolloidun testin: kaksi ADC12 painevalettua osaa, ei erityistä esikäsittelyä, kulkee tavallisen anodisointilinjamme läpi. Yksi oli selvä (luonnollinen) anodisoitu, yksi oli musta.
Tulos oli ennakoitavissa: epätasainen, tahrainen väri, tahraisia läiskiä, ja pinnalla kerros harmaata tahraa, joka pyyhkiytyi pois sormistasi.
Tämä ei ole linjamme vika. Se on odotettu tulos, kun anodisoit korkeapiipitoisen painevaletun metalliseoksen samalla tavalla kuin anodisoit 6061 ekstruusiot.
2. Miksi painevalettua alumiinia on vaikea anodisoida??
Vaikeus johtuu pääasiassa kolmesta tekijästä: korkea piipitoisuus, valuhuokoisuus, ja tavanomaisen esikäsittelyn rajoitukset.
Korkea piipitoisuus häiritsee anodisointia
Monet painevaluseokset sisältävät huomattavia määriä piitä juoksevuuden parantamiseksi, vähentää jähmettymisen kutistumista, ja tukea ohutseinämäisten tuotteiden tuotantoa, monimutkaiset komponentit.
ADC12 on edustava Al-Si-Cu painevaluseos.
Kuitenkin, pii käyttäytyy eri tavalla kuin alumiini kemiallisen esikäsittelyn ja anodisoinnin aikana.
Perinteisessä alkalisessa etsausprosessissa, alumiini liukenee helposti, Piipitoisia faaseja voi jäädä pinnalle.
Seoksen koostumuksesta ja prosessiolosuhteista riippuen, nämä jäännökset voivat muodostaa harmaan tai tumman sumukerroksen.
Jos myöhempi mutkanpoistoprosessi ei ole riittävä, runsaasti piitä sisältävä jäännösmateriaali ja muut seosainejäämät voivat häiritä tasaisen oksidikalvon muodostumista ja ulkonäköä.
Tämä selittää ADC12-tutkimuksessa havaitut viat:
- Täplikäs ulkonäkö: Valun eri alueet reagoivat eri tavalla esikäsittelyyn ja anodisointiin.
- Epätasainen väri: Pinnan mikrorakenteen ja oksidikerroksen vaihtelut aiheuttavat epäjohdonmukaista valon absorptiota ja värin ottoa.
- Harmaa sumu: Pinnalle jää jäännöksiä riittämättömän puhdistuksen tai mutanpoiston jälkeen.
- Huono musta väritys: Oksidikerros ja pinnan kunto eivät välttämättä tue tasaista väriaineen imeytymistä.
Keskeinen asia on, että ongelma ei ole pelkästään piin läsnäolo massaseoksessa. Se on metalliseoksen mikrorakenteen välinen vuorovaikutus, pintavalmistus, ja anodisen kalvon muodostus.
Huokoisuuden valu aiheuttaa lisävikoja
Painevalettu alumiini voi sisältää kaasuhuokoisuutta, kutistumisontelot, ja muut maanalaiset epäjatkuvuudet.
Niiden jakautuminen riippuu muotin suunnittelusta, metallin lämpötila, ruiskutusparametrit, tuuletus, ja jähmettymisolosuhteet.
Nämä viat ovat erityisen hankalia anodisoinnin aikana, koska esikäsittely- ja värjäysvaiheet altistavat valun vesipitoisille kemiallisille liuoksille.
Huokoisuus voi edistää:
- Paikallinen värinmuutos ja tummat täplät.
- Epätasainen väriaineen imeytyminen.
- Hapon retentio ja sitä seuraava värjäys.
- Pinnan reikiä ja epäjohdonmukainen ulkonäkö.
- Alennettu korroosiosuojaus, jos pinnoite on epäjatkuva tai alla oleva valukappale on viallinen.
Kaikki huokoisuus ei ole näkyvissä valupinnalla. Jotkut viat tulevat näkyviin vasta koneistuksen jälkeen, etsaus, tai anodisointi.
Tuotannon näkökulmasta, Tämä tarkoittaa, että pinnan viimeistely ei voi kompensoida perustavanlaatuista huonoa valulaatua.
Jos komponentti vaatii tasaisen mustaksi anodisoidun viimeistelyn, huokoisuuden valvonta on aloitettava valukehityksen aikana eikä sen jälkeen, kun kappale on saavuttanut viimeistelylinjan.
3. Miksi demutointi ei ratkaise kaikkia anodisointiongelmia
Piipitoisten pintajäämien poistaminen on tärkeä parannus, mutta kolme suurta haastetta voi olla jäljellä.
| Vika | Pääsyy | Mahdolliset valvontatoimenpiteet |
| Harmaa nokka tai jauhemainen jäännös | Riittämätön piipitoisten jäämien ja muiden seosainekerrostumien poistaminen | Optimoi seoskohtainen mutanpoisto ja huuhtelu |
| Epätasainen tai kirjava väri | Seoksen mikrorakenteen vaihtelut, oksidin muodostuminen, pinnan kunto, tai väriaineen imeytyminen | Paranna esikäsittelyn yhtenäisyyttä ja validoi värjäysprosessi |
| Valkoisia täpliä tai paikallinen värivirhe | Huokoisuus, kemiallinen retentio, paikallisia pintavikoja, tai epäjohdonmukaista oksidin muodostumista | Paranna valun laatua, viemäröinti, huuhtelu, ja prosessin ohjaus |
| Neulanreiät ja pintakuopat | Kaasun huokoisuus, kutistumisviat, sulkeumat, tai liiallinen etsaus | Paranna valuparametreja ja hallitse esikäsittelyn vakavuutta |
| Epätasainen kalvon paksuus | Geometrian vaihtelut, sähköinen kosketin, nykyinen jakelu, tai paikallinen seosvaste | Optimoi kiinnitys, sähköinen kosketin, ja anodisointiparametrit |
Huokoisuus ja hapon säilyminen
Valukappale, jossa on avoimet huokoset, voi jäädä esikäsittely- tai väriliuoksia loukkuun. Jos näitä kemikaaleja ei poisteta riittävästi, ne voivat edelleen reagoida paikallisesti ja aiheuttaa värjäytymistä, valkoiset täplät, tai muita vikoja.
Ratkaisu ei ole vain pidentää mutkanpoistoaikaa. Liiallinen kemiallinen altistuminen voi vahingoittaa pintaa entisestään poistamatta taustalla olevaa huokoisuutta.
Missä ulkonäkövaatimukset ovat tiukat, valutiheys, pinnan eheys, viemäröinnin suunnittelu, ja huuhtelun tehokkuus on arvioitava yhdessä.
Värien yhtenäisyys
Musta anodisointi on usein vaativampaa kuin luonnollinen tai vaaleanvärinen viimeistely, koska pienetkin vaihtelut pintakunnossa voivat tulla visuaalisesti ilmeisiksi.
Lopullinen ulkonäkö riippuu seoksesta, valun mikrorakenne, esikäsittely, oksidikalvon ominaisuudet, väriainekemia, ja tiivistysprosessi.
Kaksi samasta nimellisseoksesta valmistettua komponenttia eivät välttämättä tuota samanlaisia tuloksia, jos niiden valuolosuhteet tai pintahistoria eroavat.
Tästä syystä, kelpoisuuskokeissa tulisi käyttää tuotantoa edustavia valukappaleita pelkkien kiillotettujen laboratoriokuponkien sijaan.
Pinnan ulkonäkö vs. toiminnallinen suorituskyky
Anodisoitu komponentti voi näyttää hyväksyttävältä, vaikka se ei täytä vaadittua kalvonpaksuutta tai korroosionkestävyyttä.
Päinvastoin, visuaalisesti epätäydellinen pinnoite saattaa silti täyttää tietyt toiminnalliset vaatimukset, spesifikaatiosta riippuen.
Hyväksymisperusteissa olisi siksi erotettava toisistaan:
- Kosmeettiset vaatimukset, väri mukaan lukien, kiilto, ja näkyviä vikoja.
- Toiminnalliset vaatimukset, mukaan lukien kalvon paksuus, korroosionkestävyys, kulumiskestävyys, ja tiivistyskyky.
Näistä vaatimuksista tulee sopia ennen tuotannon aloittamista.
4. ADC12 anodisoinnin todellisuuden tarkistus
Kerron suoraan, mitä voit odottaa ja mitä et.
| Näkökohta | Taottu alumiini (6061/6063) | Painevalettu ADC12 (Vakioprosessi) | Painevalettu ADC12 (Desilikonisoinnilla) |
| Filmin yhtenäisyys | Erinomainen | Huono - tahrainen, epäjatkuva | Hyvä - mutta ei yhtä kuin muokattu |
| Pinnan ulkonäkö | Kirkasta metallia, sileä | Harmaa tumma, läikikäs | Parannettu, mutta lähietäisyydeltä näkyvä mikrohuokoisuus |
| Värin yhtenäisyys | Erinomainen – erästä toiseen yhtenäinen | Erittäin huono - epätasainen värinotto | Kohtalainen – tummat värit vaihtelevat edelleen |
| Smut / harmaa jäännös | Ei yhtään | Raskas – pyyhitään pois käsistä | Minimaalinen - poistettu HF desmutilla |
| Korroosiosuojaus | Hyvä | Muuttuva – elokuva on epäjatkuva | Hyvä, mutta huokoset pysyvät heikkoina kohtina |
| Tyypillinen tuotto (hyvät osat) | 95%+ | 30–50% | 70–85 % |
Mitä tämä tarkoittaa käytännössä
Jos anodisoit ADC12:n ilman silikoninpoistoa, oletetaan, että noin puolet osistasi on kosmeettisia hylkyjä.
Oikealla desilikonisointivaiheella, sato paranee dramaattisesti - mutta et koskaan vastaa puhtaaseen, virheetön taottu pinta 6063 suulakepuristus.
Jokainen, joka lupaa "ekstruusiolaatuista" anodisointia painevalussa, joko valehtelee tai käyttää vähäpiistä erikoisseosta.
5. Vaihtoehtoiset ja kilpailevat viimeistelyprosessit
Koska korkeapiipitoista painevalettua alumiinia on vaikea anodisoida jatkuvasti, vaihtoehtoisia pintakäsittelyjä tulee harkita, jos perinteinen anodisointi ei pysty vastaamaan vaadittua ulkonäköä, korroosionkestävyys, tai tuotantokustannuksia.
| Pinta Viimeistely Käsitellä | Esiintyminen | Korroosio Resistanssi | Käyttää Resistanssi | Suhteellinen Maksaa | Tyypillinen Sovellukset |
| Perinteinen Anodisoiva | Tasainen koristeellinen viimeistely sopivilla metalliseoksilla; usein epäjohdonmukainen korkeapiipitoisissa painevaluissa | Hyvä, kun anodikalvo on oikein muodostettu ja tiivistetty | Hyvä, riippuen kalvon paksuudesta ja tyypistä | Keskipitkä | Taotut alumiiniosat ja yhteensopivat painevalut, jotka vaativat anodisen kalvon |
| Anodisoiva kanssa Demutointi | Parempi yhtenäisyys, vaikka piihin liittyvää värjäytymistä voi jäädä | Hyvä, jos esikäsittely ja anodikalvo ovat kunnolla hallittuja | Hyvä, riippuen pinnoitteen ominaisuuksista | Keskipitkä | Toiminnalliset painevaletut osat, jotka vaativat anodisoinnin kohtuullisin kosmeettisin vaatimuksin |
| Mikrokaari Hapetus (Mao) | Keramiikkamainen pinta; väri ja rakenne riippuvat seoksesta ja prosessista | Hyvästä erinomaiseen, riippuen pinnoitteen rakenteesta ja tiivistämisestä | Erinomainen sopiville kulutusta kestäville pinnoitteille | Korkea | Korkeaa pintakovuutta vaativat komponentit, kulumiskestävyys, ja sähköeristys |
Kemiallinen muunnospinnoite |
Ohut, yleensä matta tai hieman värillinen viimeistely | Kohtalainen hyvä, riippuen muunnosjärjestelmästä | Rajoitettu | Matala | Peruskorroosiosuojausta tai maalausta varten esikäsittelyä vaativat komponentit |
| Sähköstaattinen Jauhe Pinnoite | Tasainen väri, jossa on laaja valikoima kiiltotasoja ja tekstuureja | Hyvästä erinomaiseen sopivalla esikäsittelyllä ja pinnoitteen paksuudella | Hyvä, riippuen jauhekoostumuksesta ja kovettumisesta | Matala -medium | Kotelot, haarut, autojen komponentit, ja teollisuuskotelot, jotka vaativat kestävän koristesuojauksen |
| Leivontamaali (Paistettu nestemäinen pinnoite) | Sileä koristeellinen viimeistely kontrolloidulla värillä ja kiillolla | Hyvä, kun pinnoite on levitetty ja kovettunut oikein | Kohtalainen hyvä, riippuen maalikemiasta ja kalvon paksuudesta | Keskipitkä | Painevaletut kotelot, kuluttajatuotteet, autoosat, ja komponentit, jotka vaativat hienostuneen pinnan ulkonäön |
Kuinka valita oikea prosessi
- Valitse anodisointi desilikonisoinnilla kun komponentti vaatii anodisen oksidikerroksen ja sen toiminnallinen suorituskyky on tärkeämpää kuin täysin tasainen koristeellinen viimeistely.
- Valitse mikrokaarihapetus (Mao) kun kulutuskestävyys ja pinnan kovuus ovat etusijalla.
Sen soveltuvuus runsaasti piitä sisältäville seoksille ja vaadittu korroosiokyky tulee varmistaa testaamalla. - Valitse jauhemaalaus Kun yhtenäinen väri ja pinnan peitto ovat tärkeämpiä kuin anodisoidun alumiinin metallisen ulkonäön säilyttäminen.
Se voi peittää pieniä pintavaihteluita, mutta se ei voi luotettavasti poistaa vakavan huokoisuuden tai kaasun poistumisen vaikutuksia. - Valitse kemiallinen konversiopinnoite tai märkämaalaus kun koristeellinen anodikalvo on tarpeeton ja ensisijaiset vaatimukset ovat korroosiosuojaus, maalin tarttuvuus, tai joustavia värivaihtoehtoja.
Paras prosessi riippuu komponentin palveluympäristöstä, ulkonäkövaatimukset, ja suorituskykyvaatimukset.
ADC12-osille, jotka vaativat tasaisen mustan viimeistelyn, jauhemaalaus voi olla käytännöllisempää kuin perinteinen anodisointi.
6. Oikean painevaletun metalliseoksen valitseminen anodisointiin
Kaikki painevaletut alumiiniseokset eivät tuota samoja anodisointituloksia. Piipitoisuus, epäpuhtauksien tasot, mikrorakenne, ja valulaatu vaikuttavat oksidikalvon muodostumiseen ja pinnan ulkonäköön.
Seuraava taulukko tarjoaa alustavan vertailun yleisesti käsitellyistä alumiiniseoksista.
Koostumusalueet ovat suuntaa-antavia ja ne tulee tarkistaa sovellettavan materiaalistandardin ja toimittajan sertifikaatin perusteella.
| Metalliseos | Tyypillinen piipitoisuus | Anodisoinnin vaikeus | Tärkeimmät huomiot |
| ADC12 (A383) | 9.6–12,0 % | Korkea | Käytetään laajasti painevalussa; korkea piipitoisuus voi aiheuttaa epätasaista anodisoitumista ja pinnan tahroja |
| YL102 (AlSi12) | 10.5–13,5 % | Korkea | Anodisointitulokset riippuvat epäpuhtauksien määrästä, metalliseoksen erittely, ja valun laatu |
AlSi9Mg (A360) |
Noin 9,0–10,0 % | Kohtalainen | Voi tarjota parannetun anodisointipotentiaalin sopivissa koostumuksessa ja prosessiolosuhteissa |
| A413 / AlSi12(b) | Noin 11,0–13,0 % | Korkea | Korkea piipitoisuus tukee valun juoksevuutta, mutta vaikeuttaa tasaista koristeeloksointia |
| Takattu 6063 (viite) | Noin 0,2–0,6 % | Matala | Yhteinen vertailukohta tasaiselle koristeelliselle anodisoinnille |
Huomautus: Seosten nimet ja koostumusrajat vaihtelevat standardin ja markkinoiden mukaan.
YL102, A360, ja muita nimellisesti samankaltaisia seoksia ei pidä käsitellä keskenään vaihdettavina tarkistamatta niiden kemiallista koostumusta ja mekaanisia vaatimuksia.
Käytännön suosituksia
Jos anodisointi on pakollinen suunnitteluvaatimus ja taottu alumiini ei ole vaihtoehto, arvioi AlSi9Mg tai sopivasti määritelty vähän epäpuhtauksia sisältävä painevaluseos ennen tuotantoon sitoutumista.
Nämä materiaalit voivat tarjota paremman pinnan yhtenäisyyden sopivissa olosuhteissa, mutta ne eivät välttämättä saavuta samaa ulkonäköä kuin anodisoidut 6063.
Kaikille ehdokasseoksille, tarkista pii- ja rautapitoisuudet, valun laatu, vaaditut mekaaniset ominaisuudet, ja yhteensopivuus ehdotetun esikäsittelyprosessin kanssa.
Tuotantoa edustaville osille on suoritettava koeanodisointi värin tasaisuuden varmistamiseksi, elokuvan laatu, ja korroosion suorituskyky.
Lopulta, seosten valintaa ja pintakäsittelyn kehittämistä on tarkasteltava yhdessä.
Mahdollisesti anodisoituvamman seoksen valitseminen voi parantaa tulosta, mutta mikään metalliseosmerkintä ei yksin takaa virheetöntä eloksoitua pintaa.
7. Johtopäätös
Voitko anodisoida painevalettua alumiinia? Kyllä, mutta korkeapiipitoiset seokset, kuten ADC12, vaativat erityistä huomiota.
Perinteinen anodisointi ilman seoskohtaista esikäsittelyä voi tuottaa täpliä väriä, huono kalvon tasaisuus, ja harmaata tahraa.
Sopiva mutkanpoistoprosessi – joskus käyttämällä HF-pitoista liuosta kontrolloiduissa teollisissa olosuhteissa – voi parantaa pintaa merkittävästi poistamalla runsaasti piitä sisältävät jäännökset..
Kuitenkin, mutanpoisto ei poista valuhuokoisuutta, takaa tasaisen väriaineen imeytymisen, tai korjata epätasaisesta jähmettymisestä ja pinnan esikäsittelystä aiheutuneita vikoja.
Nämä ongelmat edellyttävät seosten valinnan koordinoitua valvontaa, valun laatu, esikäsittely, Anodisoiva, ja värjäystä.
Käytännön sääntö on yksinkertainen: painevalettu alumiini ei ole mahdotonta anodisoida, mutta sitä ei pidä anodisoida ikään kuin se olisi tavanomainen muokattu alumiiniseos.
Kun yhtenäinen koristeellinen viimeistely on välttämätöntä, hyväksy koko prosessi käyttämällä tuotantoa edustavia osia ja vertaa anodisointia vaihtoehtoihin, kuten jauhemaalaukseen tai mikrokaarihapetukseen ennen sitoutumista massatuotantoon.
Faqit
Miksi painevalettu anodisointi tulee harmaaksi ja tahraiseksi?
Korkea piipitoisuus (9–12 % ADC12:ssa) jättää alkuainepiitä pintaan etsauksen jälkeen.
Tämä piisumu rikkoo oksidikalvon ja luo harmaan, epätasainen ulkonäkö. Silikonpoisto poistaa tämän kerroksen.
Mikä on paras vaihtoehto painevaletun alumiinin anodisoinnille?
Jauhemaalaus on suosituin vaihtoehto – se peittää huokoisuuden, tarjoaa erinomaisen värin yhtenäisyyden, ja tarjoaa hyvän korroosiosuojan.
Kulutuskestävyyttä varten, mikrokaarihapetus (Mao) toimii hyvin korkeapiipitoisissa painevaluissa.
Saako desilikonisointi näyttämään painevaletuista osistani 6063 anodisoitu?
Ei. Silikonpoisto korjaa tahran ja epäjatkuvuuden, mutta painevalettu huokoisuus aiheuttaa silti näkyviä epätasaisuuksia ja väriläiskiä.
Tulos on hyvä toimiville osille, mutta ei vastaa muokatun alumiinin anodisointia.
Tarvitsenko tyhjiökyllästystä anodisoituihin painevalettuihin osiin??
Kosmeettisiin tai suljettuihin sovelluksiin, joissa happovuoto aiheuttaisi värjäytymistä, kyllä.
Tyhjiöimpregnointi tiivistää pinnan huokoisuuden ennen anodisointia, estää loukkuun jääneen hapon huuhtoutumisen pois viimeistelyn jälkeen.