
Pelti on yksi monipuolisimmista materiaaleista nykyaikaisessa valmistuksessa. Autojen koripaneeleista ja lentokoneiden rungoista elektronisiin koteloihin ja rakennusten verhouksiin, peltikomponentteja on kaikkialla.
Kuitenkin, Pelkkä pelti on harvoin riittävä - se on liitettävä kokoonpanojen muodostamiseksi, rakenteet, ja valmiit tuotteet.
Metallikomponenttien liittämiseen käytetty menetelmä on kriittinen lujuuden kannalta, kestävyys, esiintyminen, ja lopputuotteen hinta.
Oikean peltiliitoksen valinta ei ole yksinkertainen asia. Valinta riippuu useista tekijöistä: materiaalin tyyppi ja paksuus, tarvittava vahvuus, esteettiset vaatimukset, tuotantomäärä, ja palveluehdot.
Huonosti valittu nivel voi johtaa ennenaikaiseen epäonnistumiseen, kalliita korjauksia, tai jopa turvallisuusriskejä.
Tämä artikkeli tarjoaa kattavan oppaan yleisimmistä metallilevyliitostyypeistä, niiden luokittelu, ja käytännön valintakehys.
1. Mikä on levyliitos?
Eräs metallilevyliitos on yhteys kahden tai useamman metallilevykomponentin välillä, jotka on suunniteltu säilyttämään suhteellinen asemansa ja siirtämään mekaanisia tai toiminnallisia kuormia.
Levyt voidaan liittää pintojaan pitkin, reunat, kulmat, tai muodostuneita piirteitä.
Yhteys voi olla pysyvä, irrotettava, tai mekaanisesti lukittuina, valmistusmenetelmästä riippuen.
Teknisesti sanottuna, liitosta tulisi pitää kuormansiirtoalueena eikä pelkkänä liitoskohtana. Yhdelle levylle tulevat voimat on siirrettävä liitoksen läpi viereiseen levyyn.
Kuormitusreitin geometria vaikuttaa voimakkaasti jännityskeskittymiseen, muodonmuutos, väsymyselämä, ja epäonnistumiskäyttäytyminen.
Esimerkiksi, kaksi tasaista levyä voidaan liittää reunasta reunaan päittäisliitoksella, päällekkäin lantioliitoksen kanssa, tai järjestetty kohtisuoraan toisiinsa nähden T-liitoksen muodostamiseksi.
Nämä erilaiset geometriat voidaan sitten yhdistää hitsaamalla, niittaamalla, ruuvit, puristaa, liimat, tai muodostetut saumat.
2. Miten ohutlevyliitokset luokitellaan?
Peltiliitokset voidaan luokitella useista teknisistä näkökulmista. Käytännöllisin lähestymistapa on pohtia, kuinka liitos kootaan, miten se valmistetaan, ja miten se siirtää kuormia.
Yhteystyypin mukaan
Sen perusteella, voidaanko koottuja komponentteja erottaa, peltiliitokset jaetaan yleisesti pysyvä, tilapäinen, ja puolipysyvät liitokset.
| Luokka | Kuvaus | Tyypillisiä esimerkkejä |
| Pysyvät nivelet | Suunniteltu pysymään koottuina koko käyttöiän ajan ja vaativat yleensä vaurioita tai tuhoisia toimenpiteitä poistamiseen. | Hitsatut liitokset, juotetut liitokset, juotetut liitokset, rakenteelliset liimaliitokset, niitatut liitokset |
| Väliaikaiset nivelet | Suunniteltu toistuvaan asennukseen ja purkamiseen vahingoittamatta normaalisti ohutlevyosia. | Pulttiliitokset, ruuviliitokset, irrotettavat mekaaniset kiinnikkeet |
| Puolipysyvät liitokset | Voidaan erottaa, mutta poistaminen vaatii yleensä työkaluja, muodonmuutos, tai nivelen osan vaihto. | Puristetut nivelet, joitain itselävistäviä kiinnikkeitä, lukko saumat |
Luokittelu ei ole ehdoton. Esimerkiksi, niitattu liitos katsotaan tavallisesti pysyväksi valmistuksessa, mutta niitti voidaan teknisesti poistaa poraamalla tai leikkaamalla.
Siksi, käytännön ero perustuu tarkoitettu huolto- ja purkutapa, ei pelkästään sitä, onko fyysinen poistaminen mahdollista.
Valmistusmenetelmällä
Toinen ja enemmän valmistussuuntautunut luokitus perustuu yhteyden luomiseen käytettyyn prosessiin.
| Luokka | Kuvaus | Tyypillisiä esimerkkejä |
| Hitsatut liitokset | Levyt liitetään ensisijaisesti paikallisen lämmön avulla, paine- ja täytemetallilla tai ilman, riippuen hitsausprosessista. | MIG-hitsaukset, TIG-hitsaukset, vastuspistehitsaukset, laserhitsaukset, saumat hitsit |
| Mekaaniset liitokset | Liitos tehdään kiinnikkeiden avulla, mekaaninen lukitus, tai levyn paikallinen plastinen muodonmuutos. | Niitattu, pultattu, ruuvattu, puristetut nivelet |
Liimaliitokset |
Pinnat liimataan käyttämällä sopivaa liimajärjestelmää tavanomaisen mekaanisen kiinnittimen tai sulatusprosessin sijaan. | Epoksi, akryyli, polyuretaaniliimaliitokset |
| Integroidut liitokset | Itse levy on taivutettu, taitettuna, lyöty, tai muodostetaan yhteyden luomiseksi, erillisten liitososien minimoiminen tai eliminointi. | Helman nivelet, lukko saumat, tukkia nivelet, muodostuneet lukitukset |
Yhteisellä geometrialla ja kuormansiirrolla
Peltiliitokset voidaan luokitella myös levyjen fyysisen järjestelyn ja tuloksena olevan kuormitusradan mukaan.
Tämä on erityisen tärkeää rakennesuunnittelussa, koska geometria määrää, kuinka voimat siirtyvät liitoksen läpi.
| Luokka | Kuvaus | Tyypillisiä esimerkkejä |
| Kierrosnivelet | Yksi arkki menee päällekkäin toisen kanssa, päällekkäisen yhteysalueen luominen. | Pistehitsattu lantioliitos, niitattu lantioliitos, liimallinen lantioliitos |
| Pakaran nivelet | Kaksi arkkia kohtaavat suunnilleen reunasta reunaan, yleensä samassa tasossa. | Puskuhitsaus, laserhitsattu puskuliitos |
| Reunaliitokset | Vierekkäisten arkkien reunat yhdistetään niiden rajoja pitkin, usein taittamisen kautta, hitsaus, tai muodostumista. | Helman liitos, taitettu reuna, reunahitsaus |
T-nivelet |
Yksi arkki kohtaa toisen suunnilleen kohtisuorassa sitä vastaan, tuottaa T-muotoisen konfiguraation. | Fillethitsattu T-liitos, mekaanisesti kiinnitetty T-nivel |
| Kulmaliitokset | Kaksi arkkia kohtaavat kulmassa, yleensä noin 90°, ulko- tai sisäkulman muodostamiseen. | Hitsattu kulmaliitos, muodostettu kulmaliitos |
3. Hitsatut metallilevyliitokset
Hitsaus on yksi yleisimmin käytetyistä menetelmistä kestävien levyliitosten tekemiseen. Se käyttää lämpöä, paine, tai molempien yhdistelmä metallurgisen yhteyden muodostamiseksi komponenttien välille.
Sopivin hitsausprosessi riippuu levymateriaalista, paksuus, liitoksen geometria, vaadittava hitsin laatu, tuotantomäärä, lämmön syöttö, ja mittatoleranssi.
MIG-hitsaus (Metallihuonekaasu)
Minä hitsaus, muodollisesti luokiteltu Kaasumetallikaarihitsaus (Juontaa), käyttää jatkuvasti syötettyä kuluvaa lankaelektrodia sähkökaaren muodostamiseen ja perusmateriaalin sulattamiseen.
Suojakaasu suojaa sulaa hitsausallasta ilman epäpuhtauksilta.
Hakemuksesta riippuen, suojakaasut voivat sisältää argonpohjaisia seoksia, hiilidioksidia, tai muita kaasuseoksia; siksi, Kaikkien MIG-suojakaasujen kuvaaminen puhtaasti inertteiksi on teknisesti epätarkkoja.

| Näkökohta | Yksityiskohdat |
| Käsitellä | Jatkuvasti syötetty lankaelektrodi sulaa kaaren alla muodostaen hitsisulan. Suojakaasu suojaa sulaa metallia ilman epäpuhtauksilta. |
| Paras jhk | Pehmeää terästä, ruostumaton teräs, ja alumiinilevy ja -levy. |
| Edut | Suuri hitsausnopeus; jatkuva langansyöttö; korkea laskeutumisnopeus; suhteellisen helppo automatisoida; sopii monenlaisiin liitoskokoonpanoihin. |
| Rajoitukset | Voi aiheuttaa roiskeita ja lämpövääristymiä; yleensä tarvitaan suojakaasua; prosessin hallinta tulee vaativammaksi erittäin ohuilla levyillä. |
Tyypillisiä sovelluksia |
Autojen komponentit, koneiden kehyksiä, kotelot, general fabrication, haarut, metallilevyrakenteet. |
| Niveltyypit | Pakaran nivelet, lantion nivelet, fileiden liitokset, T-nivelet, ja kulmaliitokset. |
| Materiaalin paksuus | Käytetään yleisesti noin 0,8–6 mm:n arkille, vaikka käytännöllinen valikoima riippuu materiaalista, laitteet, yhteinen suunnittelu, ja hitsausparametrit. |
| Hitsausnopeus | Noin 20–60 cm/min useisiin ohutlevysovelluksiin, riippuu voimakkaasti materiaalin paksuudesta ja prosessiasetuksista. |
| Maksaa | Kohtuullinen. |
MIG-hitsaus on erityisen houkutteleva, kun tuottavuutta ja joustavuutta ovat tärkeämpiä kuin mahdollisimman pienen lämmöntuoton saavuttaminen.
Sitä käytetään laajasti sekä manuaalisessa että robottivalmistuksessa, koska jatkuvasti syötettävä lanka tukee suhteellisen suuria tuotantonopeuksia.
Tig -hitsaus (Volframin inertti kaasu)
TIG-hitsaus, tai Kaasuvolframikaarihitsaus (Gtaw), käyttää ei-kuluvaa volframielektrodia kaaren muodostamiseen. Täytemetalli, tarvittaessa, lisätään erikseen.
Inertti suojakaasu, tyypillisesti argon tai sopiva argonpohjainen seos, suojaa hitsausaluetta ilman epäpuhtauksilta.
TIG on arvostettu sen vuoksi tarkka lämmönsäätö, erinomainen hitsin ulkonäkö, ja kyky tuottaa korkealaatuisia hitsejä ohuille materiaaleille.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Kulumattoman volframielektrodin ja työkappaleen väliin syntyy kaari. Täytemetallia voidaan lisätä erikseen, kun taas suojakaasu suojaa hitsausaluetta. |
| Paras jhk | Ruostumaton teräs, alumiini, nikkeliseokset, kupariseokset, ja ohut levy, joka vaatii tarkkaa lämmönsäätöä. |
| Edut | Erinomainen hitsin laatu; tarkka lämmöntuoton säätö; vähän roiskeita; puhdas hitsin ulkonäkö; sopii kriittisiin ja näkyviin liitoksiin. |
| Rajoitukset | Hitaampi kuin MIG-hitsaus; pienempi laskeumanopeus; vaatii parempaa operaattoritaitoa; yleensä vähemmän tuottava suurten volyymien valmistuksessa. |
Tyypillisiä sovelluksia |
Ruostumattomasta teräksestä valmistetut kotelot, elintarvikkeiden jalostuslaitteet, tarkkuus valmistus, ilmailu-, koristeelliset kokoonpanot, ja ohutseinäiset letkut. |
| Niveltyypit | Butt, syli, nurkkaan, filee, ja T-nivelet. |
| Materiaalin paksuus | Erityisen tehokas ohuille levyille, yleensä noin 0,5–6 mm materiaalista ja liitoskokoonpanosta riippuen. |
| Hitsausnopeus | Noin 5–30 cm/min moniin manuaalisiin peltisovelluksiin. |
| Maksaa | Kohtalainen. |
TIG valitaan usein, kun hitsin ulkonäkö, mittaohjaus, ja metallurginen laatu ovat kriittisiä.
Sen hitaampi tuotantonopeus tekee siitä vähemmän houkuttelevan suurten volyymien sovelluksissa, joissa vastushitsaus tai automatisoitu laserhitsaus voivat tarjota huomattavasti suuremman suorituskyvyn.
Resistanssipistehitsaus
Resistanssipistehitsaus liittää päällekkäiset levyt johtamalla kontrolloitua sähkövirtaa kosketusalueen läpi samalla kun painetaan elektrodeilla.
Sähkövastus tuottaa paikallista lämpöä, tuottaa a hitsauskimpale levyjen väliin ilman lisäainemetallia.
Se on erityisen tärkeä suurvolyymivalmistuksessa, koska prosessi voidaan automatisoida nopeasti.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Kaksi tai useampia päällekkäisiä levyjä kiinnitetään elektrodien väliin. Sähkövirta kulkee rajapinnan läpi, tuottaa paikallista vastuslämpöä, joka muodostaa paineen alaisena hitsauskimpaleen. |
| Paras jhk | Vähähiilinen teräs, ruostumaton teräs, galvanoitua terästä, ja tietyt alumiinilevykokoonpanot. |
| Edut | Extremely fast; sopii erinomaisesti automaatioon; ei täytemetallia; suhteellisen alhainen kokonaislämmöntuotto; toistettava tuotantoprosessi. |
| Rajoitukset | Vaatii sopivan elektrodin pääsyn; ensisijaisesti tarkoitettu päällekkäisille arkeille; liitoksen geometriaa ja materiaalien pinoamista on valvottava huolellisesti. |
Tyypillisiä sovelluksia |
Autojen korirakenteet, laitteet, sähkökaapit, metalliset huonekalut, ja suuren volyymin levykokoonpanot. |
| Niveltyypit | Pääasiassa lantio- ja päällekkäiset liitokset. |
| Materiaalin paksuus | Käytetään yleisesti suhteellisen ohuille levyille, materiaalista ja varusteista riippuen. |
| Hitsausnopeus | Jokainen hitsi voidaan tyypillisesti suorittaa sekunnin murto-osassa, tekee prosessista erittäin tuottavan. |
| Maksaa | Matala liitosta kohti suurilla tuotantomäärillä, mutta laite- ja työkalukustannukset voivat olla merkittäviä. |
Laserhitsaus
Laserhitsaus käyttää tiivistettyä lasersädettä tuottamaan erittäin paikallista sulamista liitoksessa.
Sen poikkeuksellisen keskittynyt energialähde mahdollistaa suuret hitsausnopeudet ja suhteellisen pienen lämpövaikutusalueen verrattuna moniin tavanomaisiin kaarihitsausprosesseihin.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Kohdistettu lasersäde toimittaa tiivistettyä energiaa niveleen, sulattaa materiaalin paikallisesti ja muodostaa metallurgisen sidoksen, kun sula alue jähmettyy. |
| Paras jhk | Ruostumaton teräs, hiiliteräs, alumiini, ja muut yhteensopivat ohutlevyt, jotka vaativat tarkkuutta, nopea hitsaus. |
| Edut | Suuri hitsausnopeus; kapeat hitsit; suhteellisen alhainen särö; erinomainen toistettavuus; sopii hyvin automaatioon ja robottituotantoon. |
| Rajoitukset | Korkeat laitekustannukset; vaatii tarkkaa liitosasennusta ja prosessin ohjausta; heijastavat materiaalit ja monimutkaiset geometriat saattavat vaatia erikoisjärjestelmiä. |
Tyypillisiä sovelluksia |
Autojen korikomponentit, akkukotelot, elektroniikka, tarkkuuskotelot, lämmönvaihtimet, ja suuren volyymin tarkkuusvalmistus. |
| Niveltyypit | Butt, syli, reuna, ja valitut fileekokoonpanot. |
| Materiaalin paksuus | Erityisen tehokas ohuille ja keskikokoisille levyille, lasertehon ja materiaalin määrittämä käytännöllinen kantama. |
| Hitsausnopeus | Voi vaihdella sadasta tuhansiin mm/min materiaalista riippuen, paksuus, laserteho, ja yhteinen suunnittelu. |
| Maksaa | Korkea alkuinvestointi; mahdollisesti taloudellinen suurten volyymien tuotannossa. |
Sauman hitsaus
Saumahitsaus tuottaa sarjan päällekkäisiä vastushitsauksia, käytetään yleisesti pyöriviä pyöräelektrodeja, jatkuvan tai vuotamattoman liitoksen luomiseksi.
Se on erityisen hyödyllinen silloin, kun metallilevykokoonpano vaatii mekaanisen liitoksen lisäksi myös tiivistys nesteitä tai kaasuja vastaan.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Päällekkäiset levyt kulkevat pyörivien elektrodien välillä, kun taas sähkövirta ja paine luovat jatkuvan sarjan päällekkäisiä hitsauskimpaleita. |
| Paras jhk | Ohut teräs- ja ruostumaton teräslevy, joka vaatii jatkuvia tai vuotamattomia liitoksia. |
| Edut | Jatkuva liittyminen; hyvä tiivistyskyky; korkea tuotantonopeus; ei täytemetallia; sopii automatisoituun tuotantoon. |
| Rajoitukset | Soveltuu ensisijaisesti päällekkäisiin arkkikokoonpanoihin; työkalut ja elektrodit voivat rajoittaa liitoksen geometriaa. |
Tyypillisiä sovelluksia |
Polttoainesäiliöt, astiat, kanavat, rummut, jäähdyttimet, ja suljetut metallilevykokoonpanot. |
| Niveltyypit | Pääasiassa lantio- ja päällekkäiset liitokset. |
| Materiaalin paksuus | Soveltuu yleensä ohuille levyille, tarkalla valikoimalla materiaalista ja varusteista riippuen. |
| Hitsausnopeus | Yleensä useista sadoista mm/min ylöspäin, materiaalista riippuen, paksuus, ja vaadittava hitsin laatu. |
| Maksaa | Kohtalainen, hyvällä tuottavuudella toistuvassa tuotannossa. |
4. Niitatut levyliitokset
Niitattu metallilevyliitos käyttää mekaanista kiinnitintä, jota kutsutaan niitiksi kahden tai useamman levyn yhdistämiseen.
Asennuksen aikana, se niitti asetetaan kohdistettujen reikien läpi ja muutetaan mekaanisesti muotoaan tai laajennetaan muodostamaan pää, joka puristaa arkit yhteen.
Toisin kuin hitsauksessa, niittaus ei vaadi perusmetallin sulattamista. Tämä tekee siitä erityisen hyödyllisen, kun lämpövääristymän minimoiminen on tärkeää tai kun liitetään vaikeasti hitsattavia materiaaleja.

Yleiset niittityypit
| Niitti tyyppi | Ominaispiirteet | Tyypilliset sovellukset |
| Kiinteä niitti | Vahva ja luotettava; vaatii pääsyn vastakkaisen pään muodostamiseen. | Ilmailu-, rakennekokoonpanot |
| Sokea niitti | Asennettu yhdeltä puolelta; hyödyllinen, kun takapääsy on rajoitettu. | Kotelot, ylläpito, general fabrication |
| Itsestään lävistävä niitti | Lävistää ja liittää mekaanisesti levyn ilman esiporattua reikää sopiviin materiaaleihin. | Autojen kevyet rakenteet |
| Putkimainen niitti | Ontto tai osittain ontto varsi; vaatii vähemmän muovausvoimaa kuin kiinteät niitit. | Kodinkoneet, elektroniikka, kevyet kokoonpanot |
| Puoliputkimainen niitti | Osittain ontto pää yksinkertaistaa asennusta. | Kuluttajatuotteet, mekaaniset kokoonpanot |
Niitatut liitoksen ominaisuudet
| Näkökohta | Yksityiskohdat |
| Käsitellä | Levyt kohdistetaan ja kiinnitetään mekaanisesti asentamalla ja muotoilemalla niitti, tai käyttämällä erityistä itsestään lävistävää tai sokkoniittimekanismia. |
| Paras jhk | Alumiini, teräs, ruostumaton teräs, ja sekamateriaalilevykokoonpanot, joissa mekaaninen liitos on edullinen. |
| Edut | Ei lämpöä; alhainen särö; sopii erilaisille materiaaleille; hyvä toistettavuus; Jotkut tyypit vaativat pääsyn vain yhdeltä puolelta. |
| Rajoitukset | Vaatii reikiä tai erikoisen lävistyskyvyn monille niittityypeille; lisää kiinnittimen painoa; luo paikallisia stressikeskittymiä; poistaminen voi olla vaikeaa pysyville niiteille. |
Tyypillisiä sovelluksia |
Ilmailun rakenteet, autojen kokoonpanot, LVI-laitteet, kotelot, perävaunut, metalliset huonekalut, ja korjaustyöt. |
| Niveltyypit | Pääasiassa lantio- ja päittäisliitokset peitelevyillä. |
| Materiaalin paksuus | Riippuu niitin tyypistä, halkaisija, materiaali, ja liitoskokoonpano; sopii ohuille ja keskikokoisille levykokoonpanoille. |
| Tuotantonopeus | Korkea, kun käytetään automaattisia niittausjärjestelmiä. |
| Maksaa | Matala tai kohtalainen niveltä kohti, vaikka työkalut ja automatisoidut laitteet voivat lisätä alkuinvestointeja. |
5. Ruuvatut ja ruuvatut levyliitokset
Ruuvi- ja pulttiliitokset ovat irrotettavat mekaaniset liitokset jotka käyttävät kierteitettyjä kiinnikkeitä kahden tai useamman metallilevykomponentin kiinnittämiseen yhteen.
Toisin kuin hitsatut tai liimaliitokset, ne voidaan normaalisti purkaa osiin tarkastusta varten, ylläpito, korvaaminen, tai korjata.
Ruuvit ovat erityisen yleisiä ohutlevykokoonpanoissa, koska itsekierteittävät ja kierrettä muodostavat mallit voivat luoda kierteitä suoraan levyyn tai valmiiksi muotoiltuun reikään., kun taas pultit ja mutterit sopivat paremmin, kun tarvitaan suurempia puristusvoimia tai toistuvaa purkamista.
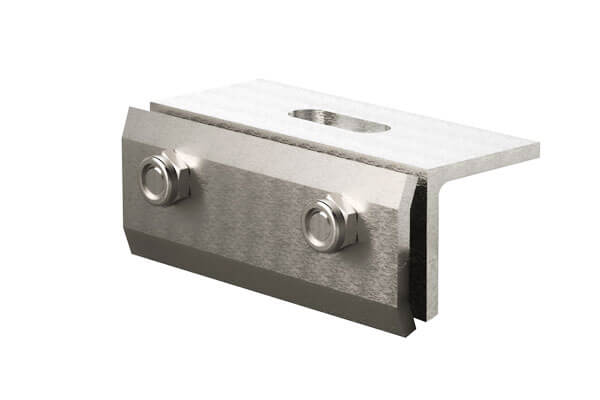
Ruuvi- ja pulttiliitoksen ominaisuudet
| Näkökohta | Yksityiskohdat |
| Käsitellä | Tasaiset levyt liitetään ruuveilla, pukut, pähkinä, washers, kierteitetyt sisäosat, tai muita mekaanisia kiinnikkeitä. Kiinnitin tuottaa puristusvoiman, joka pitää komponentit yhdessä. |
| Tyypit | Pultit + pähkinä, itsekierteittävät ruuvit, koneen ruuvit, niittimutterit, hitsausmutterit. |
| Paras jhk | Teräs, ruostumaton teräs, alumiini, galvanoitu levy, ja kokoonpanot, jotka vaativat irrotettavia liitoksia. |
| Edut | Irrotettava; helppo tarkastaa ja korjata; ei lämmönsyöttöä; sopii useisiin materiaaliyhdistelmiin; yksinkertainen työkalu; sopii hyvin matalalle- ja keskimääräiseen tuotantoon. |
| Rajoitukset | Kiinnitysreiät pienentävät arkin verkkoosaa; tärinä voi aiheuttaa löystymistä; ohuella levyllä voi olla rajoitettu kierteen tarttumis- tai ulosvetovastus; kiinnikkeet lisäävät painoa ja paikallisia jännityskeskittymiä. |
Tyypillisiä sovelluksia |
Sähköiset kotelot, koneen suojukset, LVI-laitteet, kaapit, autojen komponentit, laitteet, ja säännöllistä huoltoa vaativat laitteet. |
| Niveltyypit | Kierros, pusku kansilevyllä, laippa, nurkkaan, ja kannatinliitokset. |
| Materiaalin paksuus | Erityisen yleistä ohuille ja keskikokoisille peltikokoonpanoille; Käytännön paksuus riippuu kiinnittimen tyypistä ja liitoksen rakenteesta. |
| Tuotantonopeus | Korkea automatisoituihin ruuvaus- ja kiinnitysjärjestelmiin; kohtalainen manuaaliseen kokoamiseen. |
| Maksaa | Matalasta kohtalaiseen, kiinnitintyypistä ja automaatiotasosta riippuen. |
6. Puristetut ja mekaaniset metallilevyliitokset
Clinching on a kylmä mekaaninen liitosprosessi jossa päällekkäiset levyt muodostetaan paikallisesti meistillä ja muotilla pysyvän mekaanisen lukituksen muodostamiseksi.
Toisin kuin perinteinen niittaus, erillistä kiinnitystä ei tarvita, ja toisin kuin hitsauksessa, prosessi ei käytännössä tuo liitokseen sulamislämpöä.
Puristaminen on erityisen houkuttelevaa ohutlevykokoonpanoissa, koska se voi olla nopeaa, puhdas, toistettavissa, ja erittäin yhteensopiva automatisoidun tuotannon kanssa.
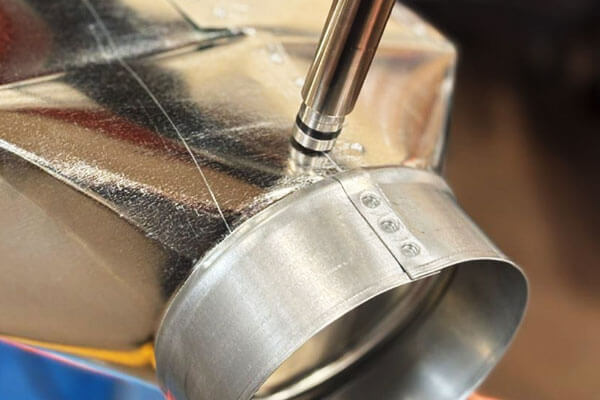
Nivelen ominaisuudet
| Näkökohta | Yksityiskohdat |
| Käsitellä | Rei'itys ja meisti muuttavat plastisesti päällekkäisiä levyjä mekaanisen lukituksen muodostamiseksi. Materiaali virtaa suunnitellulle alaleikkaus- tai lukitusalueelle sulattamatta arkkeja. |
| Paras jhk | Muovattavat teräkset, ruostumaton teräs, alumiini, päällystetty levy, ja valitut sekamateriaalikokoonpanot. |
| Edut | Ei täytemetallia tai erillistä kiinnitystä; erittäin alhainen lämpösärö; nopea kiertoaika; sopii automaatioon; voidaan liittää päällystettyihin materiaaleihin; suhteellisen puhdas prosessi. |
| Rajoitukset | Vaatii riittävän levyn taipuisuuden; Liitoksen lujuus riippuu suuresti materiaalista ja työkaluista; näkyvä painauma jää; ei sovellu jokaiseen geometriaan tai materiaaliyhdistelmään. |
Tyypillisiä sovelluksia |
Autojen korikomponentit, LVI-kokoonpanot, laitteet, sähkökotelot, huonekalut, ja suuria määriä ohutlevytuotteita. |
| Niveltyypit | Pääasiassa limittyvät nivelliitokset, mukaan lukien valitut laippa- ja kulmakokoonpanot. |
| Materiaalin paksuus | Sopii erityisesti ohuille levyille, Käytännöllinen paksuus määräytyy materiaalin pinoamisen ja työkalujen mukaan. |
| Tuotantonopeus | Erittäin korkea; Yksittäiset liitokset voidaan tyypillisesti valmistaa nopeasti automatisoiduissa järjestelmissä. |
| Maksaa | Matala liitosta kohden suurilla tuotantomäärillä työkalujen käyttöönoton jälkeen. |
7. Liimatut metallilevyliitokset
Liimaus liittää metallilevykomponentit polymeerisen liimakerroksen kautta tavanomaisen mekaanisen kiinnittimen tai sulahitsauksen sijaan.
Rakenteelliset liimat voivat siirtää kuormaa jatkuvasti suhteellisen suurella liima-alueella, tekevät niistä erityisen hyödyllisiä, kun insinöörit haluavat vähentää paikallisia stressipitoisuuksia.
Liimausliimausta käytetään laajalti autoteollisuudessa, kuljetus, elektroniikka, laitteet, ja kevyet rakenteet, varsinkin kun vääristymä on pieni, sileät ulkopinnat, värähtely, tai erilaisten materiaalien liittäminen on tärkeää.
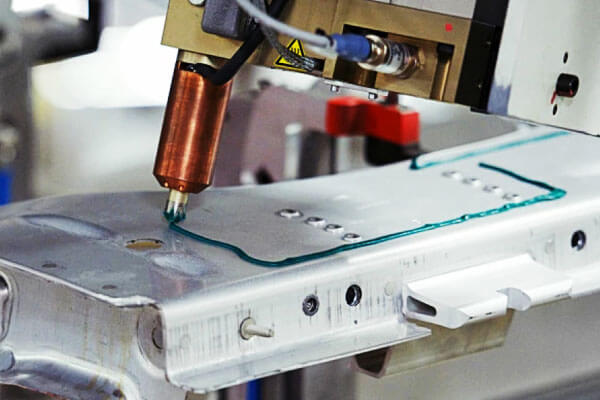
Liimatun liitoksen ominaisuudet
| Näkökohta | Yksityiskohdat |
| Käsitellä | Liima levitetään esikäsiteltyjen pintojen väliin ja kovetetaan määrätyn ajan kuluessa, lämpötila, paine, tai ympäristöolosuhteet liitoksen muodostamiseksi. |
| Tyypit | Epoksi, akryyli, polyuretaani, syanoakrylaatti. |
| Paras jhk | Teräs, ruostumaton teräs, alumiini, pinnoitetut metallit, ja yhteensopivia erilaisia materiaaleja. |
| Edut | Jakaa stressin suurelle alueelle; ei fuusiolämpöä; alhainen särö; erinomainen pinnan ulkonäkö; voi tiivistää liitoksen; hyödyllinen erilaisille materiaaleille; tarjoaa jonkin verran tärinänvaimennusta. |
| Rajoitukset | Vaatii pinnan kunnollisen esikäsittelyn; kovettumisaika voi vaikuttaa tuottavuuteen; suorituskyky voi riippua lämpötilasta, kosteutta, kemikaalit, ja ikääntyminen; tarkastus voi olla vaikeampaa kuin näkyvillä mekaanisilla kiinnikkeillä. |
Tyypillisiä sovelluksia |
Autojen koripaneelit, akkukotelot, LVI-kokoonpanot, elektroniikka, laitteet, komposiitti-metallirakenteet, ja kevyet kuljetuskomponentit. |
| Niveltyypit | Kierrosnivelet, huivin liitokset, laippaliitokset, ja valitut tuki- tai kulmakokoonpanot. |
| Materiaalin paksuus | Soveltuu useille levypaksuuksille, edellyttäen, että liima ja liitosgeometria on suunniteltu oikein. |
| Tuotantonopeus | Kohtalainen tai korkea riippuen liimakemiasta ja kovetusmenetelmästä. |
| Maksaa | Kohtuullinen; voi tulla erittäin taloudellinen, kun se eliminoi kiinnittimet tai toissijaiset tiivistystoimenpiteet. |
8. Integroidut metallilevyliitokset
Integroidut metallilevyliitokset luodaan leikkaamalla, taivutus, taitettava, tai itse arkin mekaaninen lukitus, eliminoi erillisten kiinnikkeiden tai sulahitsauksen tarpeen.
Ne ovat erityisen tehokkaita suuren volyymin ohutlevyn valmistuksessa, koska liitos voidaan liittää suoraan tasaiseen kuvioon ja valmistaa leimaamalla., lävistys, laserleikkaus, paina jarrutusta, tai valssaus.
Näitä liitoksia käytetään yleisesti kanavistossa, sähkökotelot, autojen paneelit, laitteet, kattopäällysteet, verhous, ja kevyet valmistetut rakenteet.
Helman nivelet / Taitetut saumat
Helmaliitoksen tuottaa yhden arkin reunan taittaminen takaisin itsensä päälle tai toisen arkin reunan ympärille, vahvistetun ja suljetun reunan luominen.
Mekaanisen liitännän lisäksi, helmaus voi poistaa terävät paljaat reunat, lisää paikallista jäykkyyttä, ja parantaa valmiin komponentin ulkonäköä.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Yhden levyn reuna taitetaan itsensä päälle tai toisen arkin reunan ympärille muodostamaan mekaanisesti pidetty helma. |
| Tyypit | Avoin helma, suljettu helma, litteä helma, yksi helma, kaksinkertainen helma, kyynelinen helma. |
| Paras jhk | Teräs, alumiini, ruostumaton teräs, ja muut sitkeät levymateriaalit, erityisen ohut levy. |
| Edut | Ei erillisiä kiinnikkeitä; puhdas ulkonäkö; poistaa terävät reunat; parantaa paikallista jäykkyyttä; yhteensopiva automaattisen muotoilun ja kokoonpanon kanssa. |
Rajoitukset |
Soveltuu ensisijaisesti kevyille tai kohtalaisille kuormille; vaatii sopivaa taivutettavuutta ja tarkkaa muovausta; suljetut raot saattavat vaatia korroosiontorjuntatoimenpiteitä. |
| Tyypillisiä sovelluksia | Autojen ovet ja konepellit, laitepaneelit, sähkökaapit, kanavat, kattopäällysteet, ja peltipäällysteet. |
| Niveltyypit | Pääasiassa reuna- ja lantioliitokset. |
| Materiaalin paksuus | Käytetään yleisesti noin 0,3–2,0 mm levyille, materiaalista riippuen, työkalu, ja helman geometria. |
Lukitus saumat
Lukkosaumat ovat jatkuvatoimisia liitoksia, joissa kahden tai useamman levyn reunat ovat taitettu ja mekaanisesti lukittu.
Koska yhteys kulkee liitosta pitkin sen sijaan, että se tapahtuu eristetyissä pisteissä, Lukkosaumat ovat erityisen hyödyllisiä pitkissä metallilevykokoonpanoissa ja sovelluksissa, joissa tiivistyskyky on tärkeää.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Kahden levyn reunat on erityisesti muotoiltu ja taitettu siten, että ne lukittuvat mekaanisesti toisiinsa liitosta pitkin. |
| Tyypit | Pittsburgh-lukkosauma, napsautussauma, seisova sauma, uritettu sauma, ja muut taitetut saumakokoonpanot. |
| Paras jhk | Galvanoitu teräs, hiiliteräs, alumiini, ja ruostumaton teräslevy. |
| Edut | Ei erillisiä kiinnikkeitä; jatkuva yhteys; korkea tuotantotehokkuus; puhdas ulkonäkö; voi tarjota tehokkaan ilma- tai säätiiviyden, kun se on oikein muodostettu ja suljettu. |
| Rajoitukset | Lujuus on yleensä pienempi kuin oikein suunnitellulla rakennehitsauksella; vaatii tarkkaa muotoilua ja erityisiä työkaluja; taitetut rakot saattavat vaatia huomiota korroosioon ja viemäriin. |
| Tyypillisiä sovelluksia | LVI-kanava, kattopäällysteet, architectural cladding, savupiiput, säiliö, astiat, ja ilmanvaihtojärjestelmät. |
| Niveltyypit | Pääasiassa reuna- ja lantioliitokset. |
| Materiaalin paksuus | Käytetään yleisesti noin 0,3–2,0 mm levyille, riippuen sauman suunnittelusta ja muotoiluvälineistä. |
Tuck nivelet
Tukkiliitos on mekaanisesti muodostettu liitos, jossa kieleke, laippa, tai pidennetty arkkiosa työnnetään rakoon tai vastaanottoominaisuuteen ja sitten taitetaan tai työnnetään paikoilleen.
Liitos muodostetaan geometrisella lukituksella, ei hitsaamalla tai erillisillä kiinnikkeillä.
Tuck-liitokset ovat erityisen hyödyllisiä tuotteille, jotka on suunniteltu ympärille leikkaa ja taita valmistus, jossa kielekkeet ja raot voidaan liittää suoraan ohutlevykuvioon.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Yhdelle levylle muodostettu kieleke tai laippa työnnetään toisessa arkissa olevaan rakoon tai aukkoon ja taitetaan, työnnettynä, tai lukittu paikoilleen. |
| Paras jhk | Pehmeää terästä, ruostumaton teräs, alumiini, ja muut muovattavat levymateriaalit. |
| Edut | Ei erillisiä kiinnikkeitä; puhdas ulkonäkö; nopea kokoonpano; itsepaikannuskyky; sopii automatisoituun tai työkaluavusteiseen tuotantoon. |
| Rajoitukset | Liitoksen lujuus riippuu voimakkaasti liuskan ja uran geometriasta; vaatii tarkan leikkaamisen ja muotoilun; yleensä soveltuu paremmin kevyille tai kohtalaisille rakennekuormituksille. |
| Tyypillisiä sovelluksia | Sähköiset kotelot, LVI-komponentit, kaapit, huonekalut, laatikot, ja kevyet valmistetut kokoonpanot. |
| Niveltyypit | Käytetään yleisesti sylissä, nurkkaan, ja T-tyypin kokoonpanot. |
| Materiaalin paksuus | Tyypillisesti noin 0,3-1,5 mm, riippuen materiaalin sitkeydestä ja liitoksen rakenteesta. |
Peltilevyt, lohenpyrstöliitokset
Pelti-lohenpyrstöliitos käyttää täydentävät kartiomaiset kielekkeet ja raot luoda mekaaninen lukitus.
Kokoamisen aikana, kartiomainen kieleke liukuu tai napsahtaa vastaavaan aukkoon, rajoittaa liikettä ensisijaisessa erotussuunnassa.
Toisin kuin perinteiset kiinnitystavat, lohenpyrstöliitos voidaan luoda suoraan leikkaamisen ja muovauksen aikana, mikä tekee siitä erityisen houkuttelevan valmistukseen suunniteltuihin ja kiinnittimättömiin metallilevykokoonpanoihin.
| Näkökohta | Yksityiskohdat |
| Käsitellä | Täydentävät lohenpyrstön muotoiset kielekkeet ja raot leikataan tai muodostetaan levyksi ja kootaan kapenevan mekaanisen lukituksen muodostamiseksi. |
| Paras jhk | Teräs, alumiini, ruostumaton teräs, ja muut sopivat levymateriaalit, joita käytetään kevyissä valmistetuissa kokoonpanoissa. |
| Edut | Ei erillisiä kiinnikkeitä; itse paikantuva; puhdas ulkonäkö; nopea kokoonpano; voi parantaa toistettavuutta; sopii hyvin CNC-leikkaukseen ja automatisoituun valmistukseen. |
| Rajoitukset | Edellyttää tarkat ominaisuuksien mitat ja toleranssit; kantavuus riippuu voimakkaasti liuskan geometriasta ja levyn paksuudesta; saattaa vaatia toissijaista lukitusta erittäin kuormitetuissa tai tärinäherkissä sovelluksissa. |
| Tyypillisiä sovelluksia | Sähköiset kotelot, koneiden kotelot, haarut, huonekalut, koristeelliset metallityöt, prototyyppejä, ja modulaariset ohutlevykokoonpanot. |
| Niveltyypit | Kierros, T, nurkkaan, ja laippakokoonpanot. |
| Materiaalin paksuus | Käytetään yleisesti noin 0,3–1,5 mm:n arkille, riippuen geometriasta ja valmistuskyvystä. |
9. Johtopäätös
Peltiliitokset eivät ole vain mekaanisia liitoksia kahden metallikappaleen välillä.
Ne ovat huolellisesti suunniteltuja rajapintoja, jotka määrittävät latauksen, muodonmuutos, lämmitys, värähtely, korroosio, ja mittatoleranssit siirretään kokoonpanon kautta.
Yleisimpiä liitosgeometrioita ovat päittäiset, lantion nivelet, kulmaliitokset, reunaliitokset, ja T-nivelet.
Nämä geometriat voidaan yhdistää useilla eri prosesseilla, mukaan lukien MIG-hitsaus, TIG-hitsaus, vastuspistehitsaus, laserhitsaus, sauman hitsaus, niittaamalla, ruuvit ja pultit, puristaa, liima, helmaus, lukko saumat, tukkia nivelet, ja lohenpyrstölukot.
Keskeinen insinöörioppi on, että ei ole olemassa yleisesti vahvinta tai parasta levyliitosta.
Onnistunut liitos on sellainen, joka täyttää kaikki sovelluksensa vaatimukset:
Riittävä vahvuus + väsymiskestävyys + valmistus + korroosionkestävyys + ulottuvuusvakaus + huollettavuus + kustannustehokkuutta
Ammattimaisessa peltisuunnittelussa, Yhteisen valinnan tulisi siksi alkaa kuormituspolusta ja palveluympäristöstä, ei pelkästään helpoimman valmistusprosessin avulla.
Faqit
Mikä on vahvin levyliitostyyppi?
Täysin läpäisevät hitsatut liitokset (MINULLE, Tig, tai laserilla) tuottaa korkeimman lujuuden pituusyksikköä kohti, jonka lujuus lähestyy itse peruslevyn lujuutta.
Erillisille kiinnikkeille, kiinteillä niiteillä on suurin leikkauslujuus, kun taas pultti- ja mutterikokoonpanoilla on suurin vetolujuus.
Millainen liitos on paras ohuelle metallilevylle?
Yleisiä valintoja ovat vastuspistehitsaus, laserhitsaus, puristaa, niittaamalla, itsekierteittävät kiinnikkeet, liima, ja muodostuneet nivelet.
Paras vaihtoehto riippuu materiaalista, paksuus, tuotantomäärä, vaadittua voimaa, ja saavutettavuus.
Mikä on paras liitos erilaisten metallien liittämiseen?
Liima liimaus, pulttaus, ja niittaus soveltuvat erilaisten metallien liittämiseen. Vältä hitsausta, koska se voi aiheuttaa galvaanista korroosiota.
Mikä on vahvin levyliitostyyppi?
Ei ole olemassa universaalisti vahvinta niveltä. Liitoksen lujuus riippuu materiaalista, paksuus, geometria, lataustila, liittymisprosessi, ja ammattitaito.
Oikein suunniteltu hitsaus, niitattu, tai mekaanisesti lukittu liitos voi kukin olla erittäin tehokas eri sovelluksissa.
Mitä eroa on lantioliitoksen ja takaliitoksen välillä?
Eräs lantioliitos käyttää päällekkäisiä arkkeja, kun taas takapuoli yhdistää arkit suunnilleen reunasta reunaan.
Kierrosliitokset on yleensä helpompi koota, päittäisliitokset voivat tarjota puhtaamman ja kompaktimman geometrian.

